ติดต่อบริษัท UDTECH

สายการผลิตบิสกิตและมินิบัน: จากเส้นทางแป้งโดสู่ผลผลิตที่ผ่านการยอมรับ

อัปเดตเดือนกันยายน 2026
สายการผลิตบิสกิตและมินิบันไม่ใช่ลำดับเครื่องจักรสากลแบบเดียว สายการผลิตเหล่านี้เป็นระบบการผลิตที่แต่ละขั้นตอนขึ้นอยู่กับกลุ่มแป้งโด รูปทรงผลิตภัณฑ์ เส้นทางการขึ้นรูป ข้อกำหนดการพักให้ขึ้นฟู กระบวนการให้ความร้อน พฤติกรรมระหว่างการทำให้เย็น และนิยามของผลผลิตที่ยอมรับได้. การเปรียบเทียบที่มีประโยชน์ต้องเริ่มจากข้อเท็จจริงของกระบวนการเหล่านี้ ไม่ใช่ความเร็วในแคตตาล็อก.
ในคู่มือนี้ กระบวนการผลิตบิสกิต กระบวนการผลิตบิสกิตในโรงงาน และ กระบวนการทำบิสกิตในโรงงาน ล้วนหมายถึงการเปลี่ยนวัตถุดิบที่ตรวจยืนยันแล้วให้เป็นผลิตภัณฑ์พร้อมบรรจุที่ผ่านการยอมรับอย่างควบคุมได้. ถ้อยคำเหล่านี้อธิบายเส้นทางกระบวนการ ไม่ได้ระบุการกำหนดค่าอุปกรณ์สากลแบบใดแบบหนึ่ง.
คำตอบสั้น ๆ
- กำหนดผลิตภัณฑ์และแยกเส้นทางบิสกิตออกจากเส้นทางมินิบันที่ขึ้นฟูด้วยยีสต์.
- จัดทำแผนผังเจ็ดขั้นตอนตามสภาวะขาเข้า สภาวะขาออก การวัด และการส่งต่องาน.
- ทำให้สภาวะแป้งโดคงที่ก่อนเปลี่ยนเครื่องขึ้นรูปหรือเครื่องแบ่งแป้ง.
- แยกเวลาหยุดเครื่อง การสูญเสียความเร็วขณะเดินเครื่อง และของเสียออกจากกันเมื่อประเมินผลผลิตที่ผ่านการยอมรับ.
- ติดตามข้อบกพร่องไปยังสถานีงานแรกที่ล้มเหลว แทนตำแหน่งสุดท้ายที่มองเห็นอาการ.
- กำหนดการทำความสะอาด การเปลี่ยนสารก่อภูมิแพ้ ระบบสาธารณูปโภค การสุ่มตัวอย่าง ความเสถียร และหลักฐานการเริ่มเดินเครื่องใหม่ก่อนการยอมรับ.
นี่คือคู่มือวางแผนโรงงานเพื่อการศึกษา. เนื้อหานี้ไม่ได้ทำซ้ำข้อมูลจำเพาะรุ่นเครื่อง รายละเอียดใบเสนอราคา ข้อความเรื่องระยะเวลาส่งมอบ เงื่อนไขการรับประกัน หรือโมดูลแปลงผลิตภัณฑ์จากหน้าโซลูชันที่มีอยู่. เมื่อกำหนดเส้นทางกระบวนการเพื่อการศึกษาแล้ว หน้านั้นคือ จุดที่เส้นทางกระบวนการถูกเปลี่ยนเป็นข้อกำหนดของสายการผลิต.
แยกเส้นทางกระบวนการบิสกิตและมินิบันก่อนเปรียบเทียบสายการผลิต
เมื่อกำหนดขอบเขตเชิงพาณิชย์แล้ว คำว่า “บิสกิต” ยังคงครอบคลุมผลิตภัณฑ์หลายชนิด และการใช้คำในแต่ละภูมิภาคยิ่งทำให้ป้ายกำกับนี้ไม่แม่นยำ. บิสกิตขนมปังด่วนแบบอเมริกันอาจใช้แป้งโดที่ขึ้นฟูด้วยสารเคมีและจำกัดการพัฒนาแป้งโดโดยตั้งใจ. บิสกิตแบบคุกกี้อาจรีดเป็นแผ่นแล้วตัด ใช้แม่พิมพ์โรตารี ตัดด้วยลวด หยอดแป้ง ทำเป็นชั้น หรือขึ้นรูปด้วยวิธีเฉพาะของผลิตภัณฑ์. มินิบันโดยทั่วไปอยู่ในเส้นทางที่ขึ้นฟูด้วยยีสต์ ซึ่งอาจเพิ่มการหมัก การแบ่งแป้ง การคลึงกลม การพักให้ขึ้นฟูระหว่างทาง การขึ้นรูป การพักให้ขึ้นฟูขั้นสุดท้าย และการอบหรือการนึ่ง.
เอกสารอ้างอิงการอบระดับมืออาชีพจาก สมาคมการอบแห่งอเมริกา และ ภาพรวมกระบวนการผลิตขนมปัง ของสมาคม สนับสนุนการแยกเส้นทางดังกล่าว. เอกสารเหล่านี้เป็นแหล่งอ้างอิงกระบวนการ ไม่ใช่สูตรการผลิตสากล. มวลผลิตภัณฑ์ ระบบไขมันและน้ำตาล ไส้ การเคลือบผิว เนื้อสัมผัสสุดท้าย เป้าหมายอายุการเก็บรักษา และชื่อผลิตภัณฑ์ในท้องถิ่น ยังคงเป็นตัวควบคุมเส้นทางจริง.
คำถามเกี่ยวกับเส้นทางบิสกิต
- ตระกูลวิธีขึ้นรูปใดเหมาะกับแป้งโดและรูปทรงผลิตภัณฑ์?
- หลักฐานด้านการอบ การทำให้ความชื้นออก สี เนื้อสัมผัส และการแตกหักแบบใดใช้กำหนดการยอมรับ?
คำถามเกี่ยวกับเส้นทางมินิบัน
- ต้องมีสถานะการพัฒนา การแบ่งแป้ง การคลึงกลม การขึ้นรูป และการพักแป้งแบบใดบ้าง?
- เส้นทางให้ความร้อนสุดท้ายคือการอบ การนึ่ง หรือเป็นลำดับเฉพาะผลิตภัณฑ์ที่ผ่านการตรวจสอบแล้ว?
| การตัดสินใจเลือกเส้นทาง | คำถามทั่วไปสำหรับบิสกิต | คำถามทั่วไปสำหรับมินิบัน | หลักฐานที่ต้องบันทึก |
|---|---|---|---|
| การพัฒนาแป้งโด | ต้องจำกัด ควบคุม หรือทำเป็นชั้นในการพัฒนาแป้งหรือไม่? | ต้องการสถานะการหมักและการพักแป้งแบบใด? | ฉบับแก้ไขสูตร ประวัติการผสม อุณหภูมิแป้งโด สถานะการพัก/การพักแป้งให้ขึ้นฟู |
| การขึ้นรูป | รีดเป็นแผ่น/ตัด ขึ้นรูปด้วยแม่พิมพ์ หยอดแป้ง ตัดด้วยลวด หรือวิธีอื่น? | แบ่งแป้ง คลึงกลม ขึ้นรูป สอดไส้ หรือรีดเป็นแผ่น? | มวลชิ้นงาน รูปทรง ทิศทางการวาง และสภาพผิว |
| การปรับสภาพ | การพัก การคลายตัว หรือการทำเป็นชั้นเป็นส่วนหนึ่งของเส้นทางหรือไม่? | ต้องพักแป้งระหว่างขั้นหรือพักแป้งครั้งสุดท้ายหรือไม่? | เกณฑ์ด้านเวลา สภาพแวดล้อม และจุดสิ้นสุดที่สังเกตได้ |
| เส้นทางความร้อน | ควบคุมการอบ การกำจัดความชื้น สี และโครงสร้างอย่างไร? | ผลิตภัณฑ์ผ่านการอบ การนึ่ง หรือแปรรูปเป็นหลายขั้นตอน? | รหัสผลิตภัณฑ์/โหลด เวลาพำนักในกระบวนการ เงื่อนไขกระบวนการ และสถานะขาออก |
อย่าเพิ่งถามว่าสายการผลิตหนึ่งสาย “ทำได้ทั้งสองแบบหรือไม่” จนกว่าจะจัดทำเอกสารเส้นทางการผลิตทั้งสองแบบเสร็จ. การใช้เครื่องผสม สายพานลำเลียง หรือเตาอบร่วมกันไม่ได้พิสูจน์ว่าสายการผลิตทั้งหมด ชิ้นส่วนสำหรับเปลี่ยนงานผลิต แผนการสุขาภิบาล ระบบควบคุม หรือเกณฑ์ผลผลิตที่ผ่านการยอมรับจะถ่ายโอนได้. ต้องกำหนดผลิตภัณฑ์ก่อน; ความเหมาะสมของอุปกรณ์เป็นการตัดสินใจเชิงพาณิชย์ในภายหลัง.
เมื่อโครงการจำกัดอยู่ที่เส้นทางที่ขึ้นฟูด้วยยีสต์ สายการผลิตมินิบันนึ่งโดยเฉพาะสามารถรับช่วงส่งต่อเชิงพาณิชย์ได้หลังจากกรอกข้อมูลผลิตภัณฑ์และเกณฑ์การยอมรับครบถ้วน.
อะไรควรอยู่ในเอกสารเส้นทางผลิตภัณฑ์?
กำหนดตัวระบุที่คงที่ให้ผลิตภัณฑ์เป้าหมายแต่ละรายการ และเพิ่มภาพถ่ายหรือภาพวาดพร้อมมิติ. เพิ่มฉบับแก้ไขสูตรการผลิต กลุ่มวัตถุดิบและสารก่อภูมิแพ้ น้ำหนักต่อชิ้นเป้าหมาย ความหนาหรือความสูง การเคลือบผิว ไส้ถ้ามี ข้อกำหนดการพักให้ขึ้นฟู เส้นทางความร้อน จุดสิ้นสุดการทำให้เย็น รูปแบบการบรรจุ และค่าที่ใช้แยกผลผลิตที่ผ่านการยอมรับ ผลิตซ้ำได้ และต้องคัดทิ้ง.
ตัวอย่างเช่น บิสกิตรสธรรมดาและบิสกิตสอดไส้ช็อกโกแลตอาจใช้ชื่อกลุ่มเดียวกัน แต่มีความต้องการด้านการหยอดแป้ง การปิดผนึก สารก่อภูมิแพ้ การทำความสะอาด และการยอมรับแตกต่างกัน. หากผลิตภัณฑ์หลายรายการอยู่ในกลุ่มเดียวกัน ให้ระบุว่าคาดว่าจะเปลี่ยนชิ้นส่วนสำหรับเปลี่ยนงานผลิต การตั้งค่า พื้นผิวสัมผัส หรือขั้นตอนการทำความสะอาดใดบ้าง.
หากเอกสารสรุปแยกผลิตภัณฑ์หวานออกจากผลิตภัณฑ์คาว หรือระบุรสชาติเป็นคุณลักษณะการยอมรับ ให้เขียนฉบับแก้ไขของสูตรการผลิตและวิธีประเมินทางประสาทสัมผัส แทนการถือว่าป้ายกำกับใดป้ายกำกับหนึ่งเป็นการตั้งค่าสายการผลิต. คำว่า “แป้งสาลี” เพียงอย่างเดียวไม่ใช่ข้อกำหนดวัตถุดิบ ต้องผูกกับผลิตภัณฑ์และบันทึกลล็อตที่ระบุ. สำหรับเส้นทางการตัด ให้บันทึกสภาพมีดหรือเครื่องตัดแยกจากสภาวะแป้งโด.
จากนั้นให้ทำเครื่องหมายสิ่งที่ยังไม่ทราบ แทนการเติมคำตอบด้วยการคาดเดา. คำถามที่ยังเปิดอยู่เกี่ยวกับพฤติกรรมของแป้งโดหรือจุดสิ้นสุดของการพักแป้ง ควรอยู่ในการทดลองผลิตภัณฑ์ที่ควบคุมไว้. คำถามที่ยังเปิดอยู่เกี่ยวกับรุ่นเครื่อง จำนวนสถานีงาน พื้นที่ติดตั้งสายการผลิต หรือขอบเขตเชิงพาณิชย์ ควรอยู่ในการทบทวนการกำหนดค่าในภายหลัง. การทำให้สิ่งที่ยังไม่ทราบปรากฏชัดปลอดภัยกว่าการปล่อยให้แผนผังสายการผลิตทั่วไปตอบคำถามทั้งสองเรื่อง.
ใช้แผนผังเส้นทาง 7 ขั้นตอนเพื่อควบคุมจุดส่งมอบ
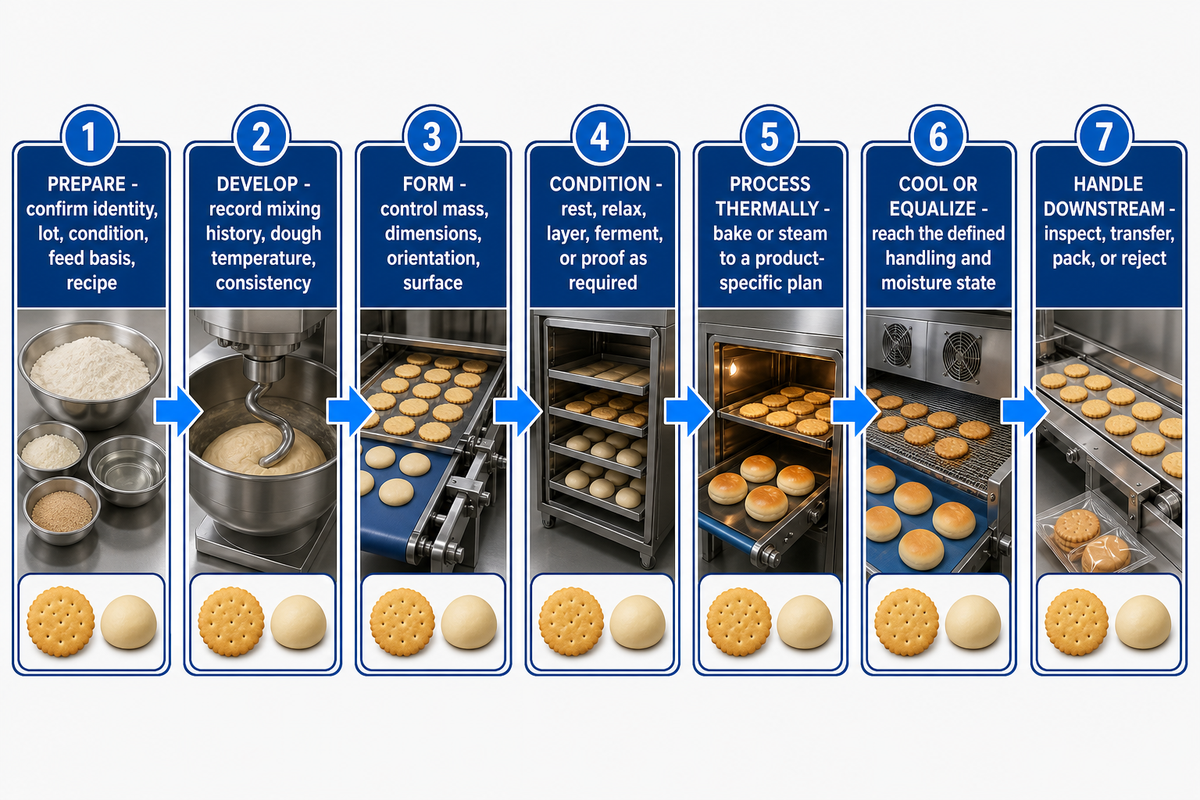
เมื่อเส้นทางการผลิตทั้งสองแบบและสิ่งที่ยังไม่ทราบชัดเจนแล้ว รายการอุปกรณ์จะบอกว่ามีอะไรอยู่บ้าง. แผนผังกระบวนการจะบอกว่าเมื่อวัสดุผ่านแต่ละขอบเขตแล้วต้องมีสภาพอย่างไร. แผนผังเส้นทางเจ็ดขั้นตอนด้านล่างใช้ได้กับผลิตภัณฑ์ทั้งสองกลุ่ม เพราะบันทึกการเปลี่ยนแปลงของสภาวะ แทนการยัดชื่อเครื่องจักรแบบเดียวกันลงในทุกเส้นทาง.
หลักฐานสำหรับขั้นตอนเหล่านั้นมาจาก การศึกษากระบวนการผลิตบิสกิตที่ผ่านการทบทวนโดยผู้ทรงคุณวุฒิ ซึ่งให้ตัวอย่างที่มีขอบเขตชัดเจนของการผสม การขึ้นรูป การพักแป้ง การอบ และการทำให้เย็น; แผนผังเจ็ดขั้นตอนนี้สรุปวิธีส่งต่องาน ไม่ได้สรุปสูตรการผลิตหรือการตั้งค่าของการศึกษาดังกล่าว.
1. เตรียม
ยืนยันชนิดวัตถุดิบ ล็อต สภาพ เกณฑ์การป้อน และฉบับแก้ไขของสูตรการผลิต.
ยืนยันชนิดวัตถุดิบ ล็อต สภาพ เกณฑ์การป้อน และฉบับแก้ไขของสูตรการผลิต.
2. พัฒนาแป้งโด
บันทึกประวัติการผสม อุณหภูมิแป้งโด ความสม่ำเสมอ และสภาวะการพัฒนาที่ต้องการ.
บันทึกประวัติการผสม อุณหภูมิแป้งโด ความสม่ำเสมอ และสภาวะการพัฒนาที่ต้องการ.
3. ขึ้นรูป
สร้างมวลต่อชิ้น ขนาด การวางแนว และสภาพผิวที่ควบคุมได้.
สร้างมวลต่อชิ้น ขนาด การวางแนว และสภาพผิวที่ควบคุมได้.
4. ปรับสภาวะ
พักแป้ง คลายตัว วางชั้น หมัก หรือพักให้ขึ้นฟู เฉพาะเมื่อเส้นทางผลิตภัณฑ์กำหนดให้ทำ.
พักแป้ง คลายตัว วางชั้น หมัก หรือพักให้ขึ้นฟู เฉพาะเมื่อเส้นทางผลิตภัณฑ์กำหนดให้ทำ.
5. ดำเนินการทางความร้อน
อบหรือนึ่งภายใต้แผนควบคุมที่เฉพาะกับผลิตภัณฑ์และภาระการผลิต.
อบหรือนึ่งภายใต้แผนควบคุมที่เฉพาะกับผลิตภัณฑ์และภาระการผลิต.
6. ทำให้เย็นหรือปรับสภาวะให้สมดุล
ทำให้ได้สภาวะด้านการจับถือ ความชื้น อุณหภูมิ หรือโครงสร้างตามที่กำหนด.
ทำให้ได้สภาวะด้านการจับถือ ความชื้น อุณหภูมิ หรือโครงสร้างตามที่กำหนด.
7. จัดการกระบวนการถัดไป
ตรวจสอบ จัดแนว ส่งต่อ บรรจุ หรือคัดทิ้ง โดยไม่ลบหลักฐานจากกระบวนการก่อนหน้า.
ตรวจสอบ จัดแนว ส่งต่อ บรรจุ หรือคัดทิ้ง โดยไม่ลบหลักฐานจากกระบวนการก่อนหน้า.
สำหรับลูกศรทุกเส้น ให้เขียนข้อมูลสี่ช่อง: สภาวะขาเข้า สภาวะขาออก วิธีการวัด และผู้มีอำนาจกักหรืออนุมัติให้ผ่าน. ข้อความ “แป้งโดเข้าสู่เครื่องขึ้นรูป” ยังไม่เพียงพอ. บันทึกการส่งต่องานที่มีประโยชน์อาจรวมฉบับแก้ไขของสูตรการผลิต อุณหภูมิแป้งโด ณ จุดที่ระบุ เวลานับจากการผสม ความต่อเนื่องของการป้อน วิธีสุ่มน้ำหนักต่อชิ้น และการตอบสนองที่ต้องทำเมื่อพ้นช่วงที่กำหนด.
แผนผังนี้ยังเปิดเผยจุดพักกันชนที่ขาดหายไป. หากขั้นตอนความร้อนหยุดชั่วคราว ชิ้นงานที่ขึ้นรูปแล้วจะรอได้โดยไม่เปลี่ยนสภาวะหรือไม่? หากการพักให้ขึ้นฟูยังดำเนินต่อขณะที่การบรรจุหยุด ผลิตภัณฑ์ใดจะไม่เป็นไปตามข้อกำหนดก่อน? หากเครื่องทำให้เย็นปล่อยผลิตภัณฑ์เร็วกว่าที่เครื่องบรรจุรับได้ ผลิตภัณฑ์จะสะสม สัมผัสพื้นผิวอื่น หรือแตกหักที่ใด? จุดพักกันชนไม่ใช่กำลังการผลิตที่เพิ่มขึ้นโดยไม่เสียค่าใช้จ่าย; จุดพักเหล่านี้เปลี่ยนเวลา สภาวะ การสอบกลับ และความต้องการด้านการทำความสะอาด.
สร้างทะเบียนจุดส่งมอบ ไม่ใช่เพียงรายการสายพานลำเลียง
สำหรับแต่ละขอบเขต ให้ระบุสถานีต้นทาง สถานีรับ จุดถ่ายโอนทางกายภาพ สภาวะผลิตภัณฑ์ปกติ ระยะเวลารอที่ยอมรับได้ จุดตรวจสอบ การตอบสนองเมื่อหยุด อำนาจอนุมัติการเริ่มเดินเครื่องใหม่ และผู้รับผิดชอบบันทึก. เพิ่มคำถามความล้มเหลวว่า หากสถานีรับช้าลงหรือหยุด ผลิตภัณฑ์ที่อยู่ระหว่างสองสถานีจะเป็นอย่างไร? วิธีนี้จะแสดงให้เห็นว่าเขตสะสมช่วยรักษาผลิตภัณฑ์ไว้ หรือเพียงซ่อนข้อจำกัดแรกเท่านั้น.
ระหว่างการทดลอง ให้ประทับเวลาเมื่อเกิดการขาดวัตถุดิบ การอุดตัน การล้น การพลาด การแทรกแซงด้วยมือ หรือการเบี่ยงเบนของสภาวะผลิตภัณฑ์ครั้งแรก. เปรียบเทียบเวลานั้นกับบันทึกการคัดทิ้งในกระบวนการถัดไป. บันทึกนี้เปลี่ยนวิดีโอของสายการผลิตให้เป็นหลักฐาน: ทีมจะเห็นว่าสภาวะเปลี่ยนครั้งแรกที่ใด การเปลี่ยนแปลงคงอยู่นานเท่าใด และสถานีถัดไปฟื้นตัวเองหรือจำเป็นต้องปรับตั้งโดยไม่ได้บันทึกไว้.
ทำให้สถานะแป้งโดคงที่ก่อนโทษเครื่องขึ้นรูป
เมื่อน้ำหนักต่อชิ้น รูปร่าง การถอดออก หรือคุณภาพผิวเปลี่ยน เครื่องขึ้นรูปจะมองเห็นได้ชัดและปรับได้ง่าย. แต่เครื่องนี้ไม่ได้เป็นสาเหตุแรกเสมอไป. อุณหภูมิวัตถุดิบ การเติมน้ำ พลังงานการผสม อุณหภูมิแป้งโด เวลาพัก สภาวะการพักให้ขึ้นฟู อายุล็อต ความดันการป้อน และเศษแป้งที่ส่งกลับ ล้วนเข้าสู่สถานีขึ้นรูปในฐานะอินพุตที่เปลี่ยนไปได้.
สำหรับแป้งโดบิสกิตหรือก้อนแป้งโดมินิบัน ให้บันทึกข้อสังเกตจริงด้านผิวและความสม่ำเสมอ; คำว่า “เรียบ” ต้องผูกกับการตรวจสอบที่ตกลงกัน. หากผู้ควบคุมเครื่องสุ่มตัวอย่างด้วยมือ ให้บันทึกว่าตัวอย่างนั้นเข้าสู่การตัดสินใจที่ใด เมื่อใด และอย่างไร.
การศึกษา บิสกิตกึ่งหวานที่ผ่านการทบทวนโดยผู้ทรงคุณวุฒิ แยกการผสม การรีดแผ่น การพักแป้ง การตัดหรือการใช้แม่พิมพ์ และการอบไว้เป็นขั้นตอนต่างหากในการทดลองที่กำหนด. การศึกษาการพักแป้งของโรลอีกฉบับ แสดงให้เห็นว่าเวลาพักแป้งสามารถเปลี่ยนคุณลักษณะของผลิตภัณฑ์สำเร็จรูปได้หลายด้าน. ไม่มีงานวิจัยใดให้ค่าการผลิตสากล. เมื่อนำมาพิจารณาร่วมกัน งานวิจัยเหล่านี้แสดงให้เห็นว่าต้องบันทึกสภาวะผลิตภัณฑ์ขาเข้าก่อนกำหนดการปรับตั้งเครื่องจักร.
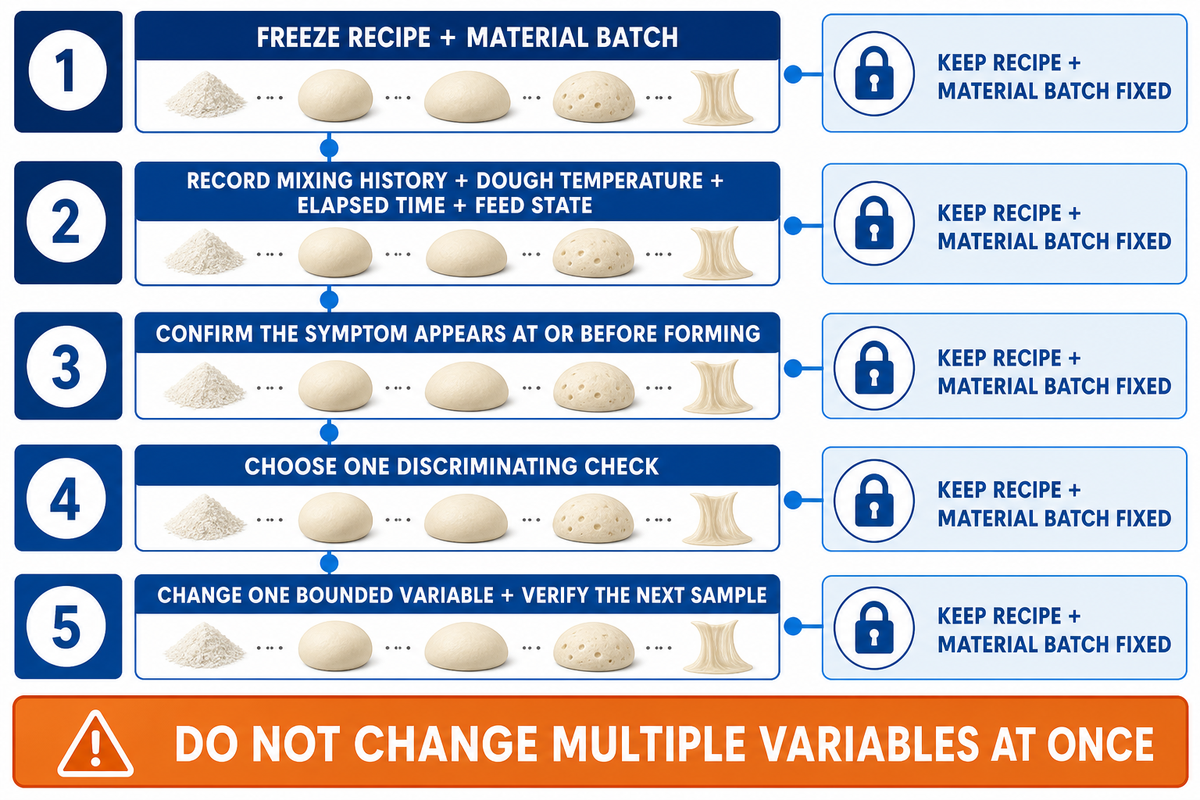
ลำดับการวินิจฉัยแบบเปลี่ยนตัวแปรเดียว
- ตรึงฉบับแก้ไขของสูตรการผลิตและระบุล็อตวัตถุดิบ.
- บันทึกประวัติการผสม อุณหภูมิแป้งโด เวลาที่ผ่านไป และสภาวะการป้อน.
- ยืนยันว่าอาการดังกล่าวเริ่มปรากฏครั้งแรกที่สถานีขึ้นรูปหรือก่อนถึงสถานีนี้.
- เลือกการตรวจสอบที่แยกความแตกต่างได้หนึ่งรายการ—น้ำหนักต่อชิ้น ความหนา การถอดออก สภาวะการพักแป้ง หรือค่าที่กำหนดไว้อื่น.
- เปลี่ยนตัวแปรที่มีขอบเขตเพียงหนึ่งรายการ แล้วตรวจยืนยันตัวอย่างถัดไปที่ระบุไว้.
การตั้งค่าเครื่องจักรยังมีความสำคัญ แต่ต้องตีความความหมายของแต่ละค่าได้. หากตัวแปรต้นทางและตัวแปรการขึ้นรูปหลายรายการเปลี่ยนพร้อมกัน ตัวอย่างที่ดีขึ้นจะไม่บอกทีมได้ว่าการเปลี่ยนแปลงใดเป็นสาเหตุ หรือผลลัพธ์จะคงอยู่จนถึงล็อตถัดไปหรือไม่.
ค้นหาคอขวดที่ซ่อนอยู่เบื้องหลังกำลังการผลิตตามพิกัด
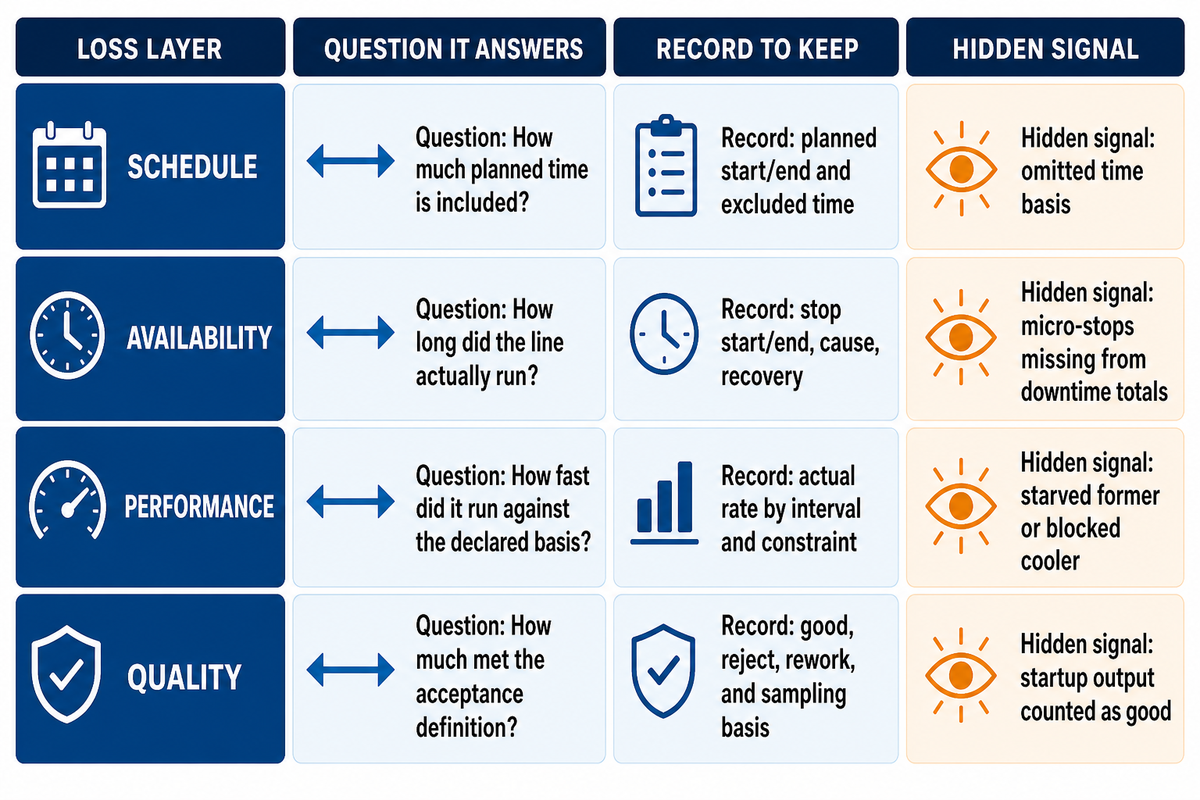
หลังควบคุมสภาวะแป้งโดแล้ว อัตราที่ระบุเป็นกิโลกรัมต่อชั่วโมงยังอธิบายเพียงอัตราที่ประกาศภายใต้ฐานที่ระบุ. กิโลกรัมที่ผ่านการยอมรับต่อกะยังขึ้นอยู่กับเวลาตามตาราง ความพร้อมใช้งานระหว่างเดินเครื่อง ประสิทธิภาพความเร็วขณะเดินเครื่อง และสัดส่วนผลผลิตที่ผ่านการตรวจครั้งแรกตามที่ตกลงกัน. กรณีศึกษาการจำลองสายการผลิตบิสกิตในสถานการณ์จริงปี 2025 แสดงให้เห็นว่าเหตุใดส่วนผสมผลิตภัณฑ์และการปรับเปลี่ยนการตั้งค่าจึงทำให้คอขวดขึ้นอยู่กับสถานการณ์.
ใช้ การตรวจสอบฐานเวลา หน่วย และผลิตภัณฑ์ที่ระบุไว้ ก่อนเปรียบเทียบอัตราของสายการผลิตที่ประกาศ. วิธีนี้แยกการเปรียบเทียบตามป้ายชื่อเครื่องออกจากหลักฐานผลผลิตที่ผ่านการยอมรับซึ่งจัดทำไว้ด้านล่าง.
การศึกษาสายการผลิตครัวซองต์ก็รายงานความพร้อมใช้งาน ประสิทธิภาพการทำงาน และคุณภาพเป็นตัวชี้วัดแยกจากกัน. การแยกนี้มีความสำคัญ: การหยุด 10 นาทีและการเดินเครื่องช้าลง 10 นาทีเป็นการสูญเสียคนละแบบ แม้จะให้มวลผลผลิตสุดท้ายเท่ากัน.
บันไดกิโลกรัมที่ผ่านการยอมรับ — ตัวอย่างวางแผนสมมติ
100 kg/h × 8 h × 0.85 ความพร้อมเดินเครื่อง × 0.92 ประสิทธิภาพความเร็วขณะเดินเครื่อง × 0.95 อัตราผ่านครั้งแรก = 594.3 กก. ที่ผ่านการยอมรับ/กะ
ข้อมูลป้อนเข้าทุกค่ามีไว้เพื่อประกอบตัวอย่าง. นี่ไม่ใช่กำลังการผลิตของ UDTECH ไม่ใช่เกณฑ์มาตรฐานอุตสาหกรรม และไม่ใช่การรับประกันการซื้อ. ให้แทนที่ข้อมูลป้อนเข้าทั้งห้ารายการด้วยผลิตภัณฑ์ที่ระบุ ฐานอัตราการผลิตที่ประกาศ บันทึกการทดลองที่วัดจริง และวิธีการยอมรับที่ตกลงกัน.
ประเด็นสำคัญ
สายการผลิตที่ระบุอัตราไว้จะยังไม่ใช่ระบบผลผลิตที่ผ่านการยอมรับ จนกว่าจะกำหนดความพร้อมใช้งาน ประสิทธิภาพความเร็วขณะเดินเครื่อง คุณภาพ ขอบเขตผลิตภัณฑ์ และช่วงเวลาการวัดครบถ้วน.
| ชั้นการสูญเสีย | คำถาม | สิ่งที่ต้องบันทึก | สัญญาณที่ซ่อนอยู่โดยทั่วไป |
|---|---|---|---|
| กำหนดการ | จัดสรรเวลาไว้เท่าไร? | เวลาเริ่ม/สิ้นสุดตามแผนและเวลาที่ตัดออก | นับการเปลี่ยนงานผลิตไว้นอกการทดลอง |
| ความพร้อมใช้งาน | สายการผลิตเดินเครื่องจริงนานเท่าไร? | เวลาเริ่ม/สิ้นสุดการหยุด สาเหตุ การกู้คืน | การหยุดสั้น ๆ ไม่ถูกรวมในยอดเวลาหยุด |
| ประสิทธิภาพ | เดินเครื่องเร็วเพียงใดเมื่อเทียบกับพื้นฐานที่ประกาศ? | อัตราจริงตามช่วงเวลาและข้อจำกัด | เครื่องขึ้นรูปขาดวัตถุดิบหรือเครื่องทำให้เย็นถูกอุดตัน |
| คุณภาพ | มีผลผลิตเท่าใดที่ตรงตามคำนิยามการยอมรับ? | ผลผลิตดี ของเสีย ผลิตซ้ำ และพื้นฐานการสุ่มตัวอย่าง | นับผลผลิตช่วงเริ่มเดินเครื่องเป็นผลผลิตดี |
ค้นหาจุดที่เกิดการขาดวัตถุดิบหรือการอุดตันซ้ำเป็นครั้งแรก ไม่ใช่ดูเพียงเครื่องจักรที่มีอัตราตามโบรชัวร์ต่ำที่สุด. ข้อจำกัดที่ทำงานอยู่สามารถย้ายตำแหน่งได้เมื่อรูปทรงชิ้นงาน ส่วนผสมผลิตภัณฑ์ โปรแกรมการอบ เวลาทำให้เย็น รูปแบบบรรจุภัณฑ์ หรือลำดับการสุขาภิบาลเปลี่ยนไป. ทำแผนผังซ้ำสำหรับผลิตภัณฑ์และโปรแกรมที่โครงการให้ความสำคัญ.
ใช้บันทึกตามช่วงเวลาเพื่อแยกการเดินเครื่องช้าออกจากเวลาหยุด
ยอดรวมต่อกะไม่อาจแสดงได้ว่าสายการผลิตสูญเสียผลผลิตจากการหยุดยาวครั้งเดียว การหยุดสั้นหลายสิบครั้ง การเดินเครื่องต่อเนื่องต่ำกว่าฐานที่ประกาศไว้ หรือช่วงของเสียสูงหลังเริ่มเดินเครื่องใหม่. แบ่งการทดลองเป็นช่วงเวลาที่ตกลงกัน และบันทึกสภาวะการเดินเครื่อง อัตราจริง สถานีงานแรกที่เป็นข้อจำกัด มวลดี มวลของเสีย และรหัสสาเหตุหลักของการหยุดหรือการสูญเสียความเร็วในแต่ละช่วง.
เลือกช่วงเวลาที่สอดคล้องกับกระบวนการและการตัดสินใจ; คู่มือนี้ไม่ได้กำหนดค่ากลางสากล. เพียงต้องสั้นพอที่จะเชื่อมโยงการเปลี่ยนสภาวะผลิตภัณฑ์กับเหตุการณ์ของสายการผลิตที่เกิดก่อนหน้า. เมื่อข้อจำกัดที่ทำงานอยู่ย้ายตำแหน่ง ให้เก็บบันทึกทั้งสองส่วนไว้. การแก้ปัญหาที่สถานีหนึ่งอาจเปิดเผยข้อจำกัดถัดไป โดยไม่ได้เพิ่มผลผลิตที่ผ่านการยอมรับมากเท่ากับที่การปรับปรุงเครื่องจักรเดี่ยวทำให้คาดไว้.
ปฏิบัติต่อการอบ การพักแป้งให้ขึ้นฟู การนึ่ง และการทำให้เย็นเป็นเส้นทางความร้อนคนละแบบ
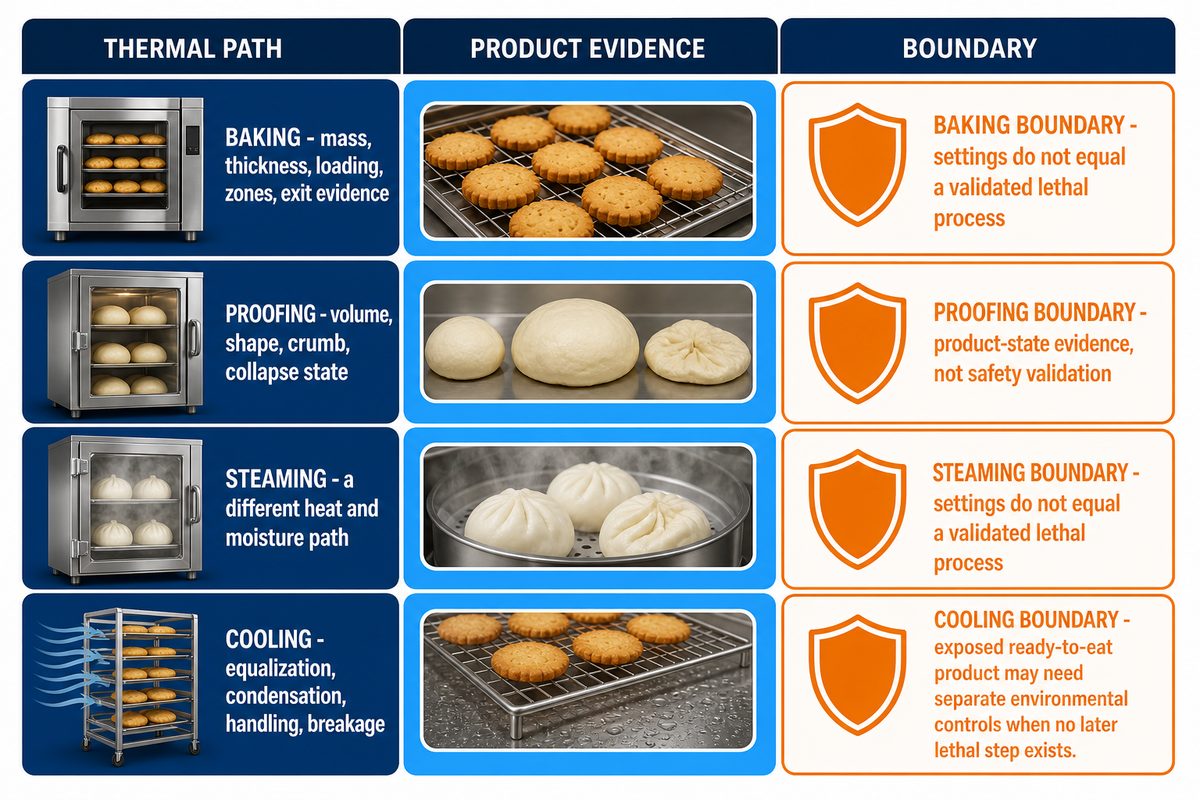
เวลาและอุณหภูมิเพียงอย่างเดียวไม่เพียงพอที่จะระบุกระบวนการ. มวลผลิตภัณฑ์ ความหนา รูปร่าง สภาวะเริ่มต้น รูปแบบการป้อน ความชื้น รูปแบบการถ่ายเทความร้อน พฤติกรรมของแต่ละโซน การกระจายเวลาพำนัก และผลลัพธ์ที่วัดได้ ล้วนเป็นตัวกำหนดความหมายของค่าเหล่านั้น. การคัดลอกตัวเลขจากผลิตภัณฑ์อื่นอาจมีประโยชน์ในเชิงทิศทาง แต่ไม่ปลอดภัยในเชิงปฏิบัติการ.
สำหรับบิสกิต การวัดอาจรวมความชื้นขาออก การกระจายความชื้น สี ความหนา เนื้อสัมผัส การตรวจรอยแตกร้าวหลังเก็บรักษา และการแตกหักหลังทำให้เย็น. การศึกษาการตรวจรอยแตกร้าวในบิสกิตปี 2025 วัดผลตอบสนองหลายรายการเหล่านี้ร่วมกัน. การตั้งค่าไมโครเวฟและเตาอบแบบดั้งเดิมในงานนั้นใช้เฉพาะกับผลิตภัณฑ์ทดสอบไขมันต่ำของการศึกษา. บทเรียนที่ถ่ายโอนได้คือชุดการวัดและความจำเป็นในการเฝ้าดูการกระจายความชื้น ไม่ใช่สูตรการผลิตหรือเป้าหมายของงานนั้น.
สำหรับมินิบันที่ขึ้นฟูด้วยยีสต์ สภาวะการพักให้ขึ้นฟูอาจส่งผลต่อปริมาตร รูปร่าง โครงสร้างเนื้อใน และพฤติกรรมการยุบตัว ก่อนเริ่มขั้นตอนความร้อน. การอบและการนึ่งจะสร้างเส้นทางความร้อนและความชื้นที่แตกต่างกัน. การทำให้เย็นเป็นสภาวะกระบวนการอีกขั้นหนึ่ง: การปรับสมดุลที่ไม่เพียงพออาจรบกวนการบรรจุ เนื้อสัมผัส การควบคุมการควบแน่น การจับถือ หรือการแตกหัก.
สำหรับเส้นทางที่ใช้ถาดหรือเตาอบแบบอุโมงค์ ให้รวมข้อมูลประจำถาด ตำแหน่งการวาง และหลักฐานของโซนหรือเวลาพำนัก. อธิบายการจัดการผลิตภัณฑ์ร้อนอย่างชัดเจน และแปลงคำบรรยายสีอย่าง “อ่อน” หรือ “สีทอง” ให้เป็นวิธีการวัดและค่าขีดจำกัดที่ตกลงกัน.
ขอบเขตด้านความปลอดภัยอาหาร
การตั้งค่าความร้อนไม่ได้หมายความว่าเป็นกระบวนการทำลายเชื้อที่ผ่านการยืนยันโดยอัตโนมัติ. การยืนยัน การติดตามตรวจสอบ การตรวจทวน และการดำเนินการแก้ไข ขึ้นอยู่กับผลิตภัณฑ์ การวิเคราะห์อันตราย สถานที่ผลิต และข้อกำหนดที่ใช้บังคับ.
สำหรับผลิตภัณฑ์พร้อมรับประทานที่เปิดสัมผัสหลังการอบหรือการนึ่ง การถอดออกจากถาด การทำให้เย็น การหั่น และการบรรจุ อาจต้องมีการควบคุมสภาพแวดล้อมแยกต่างหากเมื่อไม่มีการทำลายเชื้อในขั้นตอนถัดไป. นี่เป็นความรับผิดชอบด้านความปลอดภัยอาหารของผู้ซื้อและสถานที่ผลิต ไม่ใช่ข้อกล่าวอ้างเกี่ยวกับสายการผลิตของ UDTECH.
วินิจฉัยข้อบกพร่องด้วยบันทึกสถานีแรกที่เริ่มผิดปกติ
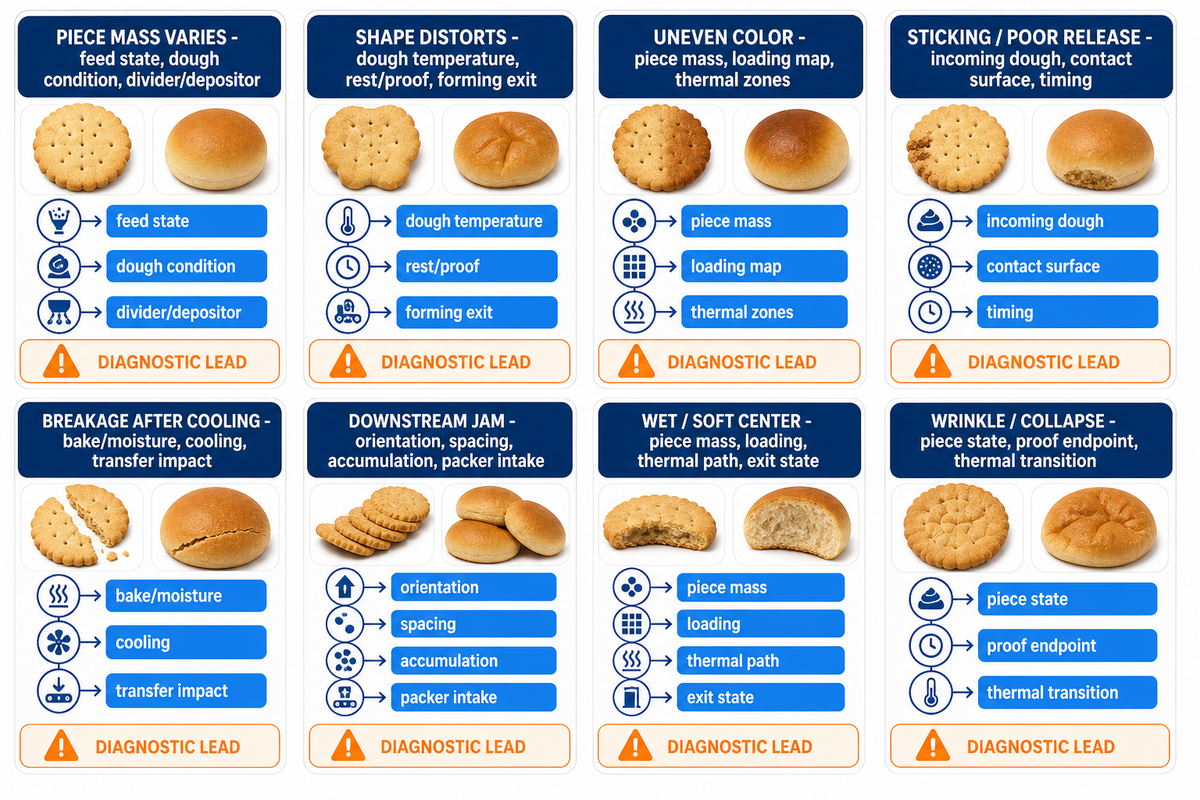
มักมีการเรียกชื่อข้อบกพร่อง ณ จุดที่สังเกตเห็นได้ชัด. อาจพบรอยแตกร้าวของบิสกิตที่การบรรจุ ทั้งที่ความชื้นไม่สม่ำเสมอเริ่มก่อตัวครั้งแรกในขั้นตอนการอบหรือการทำให้เย็น. อาจพบรอยย่นของบันหลังการนึ่ง ทั้งที่น้ำหนักต่อชิ้น การขึ้นรูป หรือสภาวะการพักให้ขึ้นฟูได้เปลี่ยนไปแล้ว. บันทึกสถานีงานแรกที่ล้มเหลว จะบันทึกสภาวะผิดปกติที่เกิดขึ้นเร็วที่สุดเท่าที่หลักฐานรองรับได้.
ตัวอย่างหนึ่งที่มีขอบเขตชัดเจนคือ การศึกษาการตรวจสอบรอยแตกร้าวในบิสกิตที่ผ่านการทบทวนโดยผู้ทรงคุณวุฒิ ซึ่งวัดการกระจายความชื้นควบคู่กับพฤติกรรมการแตกร้าวและการแตกหัก; การศึกษานี้ไม่ได้กำหนดขีดจำกัดข้อบกพร่องสากล.
ใช้ภาษาของผู้ควบคุมเครื่องเป็นเบาะแส ไม่ใช่กลไก. คำว่า “ล้ม” “ติด” “เข้มเกินไป” และ “แตกที่จุดส่งต่อ” เป็นข้อสังเกตที่มีประโยชน์. แต่ละคำต้องมีการวัดที่แยกความแตกต่างได้ก่อนที่ทีมจะเปลี่ยนตัวแปรสาเหตุ.
| ประเภทข้อบกพร่อง | จุดแรกที่ควรตรวจสอบ | การตรวจหนึ่งรายการเพื่อแยกสาเหตุ | ห้ามเปลี่ยนพร้อมกัน |
|---|---|---|---|
| น้ำหนักต่อชิ้นแปรปรวน | สถานะการป้อน สภาพแป้งโด เครื่องแบ่งแป้ง/เครื่องหยอด | ตัวอย่างน้ำหนักชิ้นงานต่อเนื่องตามเวลาที่กำหนด | สูตร แรงดันป้อน และจังหวะการตัด |
| รูปทรงผิดรูป | อุณหภูมิแป้งโด การพัก/การพักแป้งให้ขึ้นฟู ทางออกของสถานีขึ้นรูป | รูปทรงเรขาคณิตที่สองสถานีที่ระบุ | เงื่อนไขการพักแป้งให้ขึ้นฟูและรูปทรงการขึ้นรูป |
| สีไม่สม่ำเสมอ | น้ำหนักต่อชิ้น แผนผังการโหลด โซนความร้อน | ตัวอย่างสีและมวลที่ระบุตามตำแหน่ง | สูตร การโหลด และหลายโซน |
| ติดหรือปล่อยชิ้นงานได้ไม่ดี | สถานะแป้งโดขาเข้า พื้นผิวสัมผัส จังหวะการปล่อยชิ้นงาน | รูปแบบคราบตกค้าง/ตำแหน่งแยกตามรอบการทำงาน | การเคลือบผิว แป้งโด และความเร็ว |
| แตกหักหลังทำให้เย็น | ประวัติการอบ/ความชื้น การทำให้เย็น ผลกระทบจากการถ่ายโอน | การแตกหักตามเวลา ตำแหน่ง และโซนผลิตภัณฑ์ | โปรไฟล์การอบ การทำให้เย็น และความสูงจุดถ่ายโอน |
| การติดขัดในกระบวนการถัดไป | ทิศทางการวาง ระยะห่าง การสะสม การรับเข้าของเครื่องบรรจุ | เวลาที่เกิดการอุดตัน/ขาดวัตถุดิบครั้งแรก | ความเร็วต้นทางและสูตรเครื่องบรรจุ |
| แกนกลางเปียกหรือนิ่ม | น้ำหนักต่อชิ้น การโหลด เส้นทางความร้อน สถานะขาออก | การวัดแกนกลางและขอบที่ระบุตามตำแหน่ง | มวล การโหลด และหลายโซน |
| ย่นหรือยุบตัว | สถานะชิ้นงาน จุดสิ้นสุดการพักแป้งให้ขึ้นฟู การเปลี่ยนผ่านความร้อน | รูปทรงก่อนและหลังกระบวนการแยกตามตัวอย่าง | สูตร การพักแป้งให้ขึ้นฟู และเงื่อนไขการนึ่ง/อบ |
แถวบันทึกที่ครบถ้วนต้องมีผลิตภัณฑ์และล็อต เวลา อาการ สถานีผิดปกติแรก การควบคุมที่คงที่ การตรวจที่ทำ ผลลัพธ์ การเปลี่ยนแปลงที่มีขอบเขตหนึ่งรายการ ตัวอย่างตรวจยืนยัน และการจัดการผลลัพธ์. เก็บการทดลองที่ล้มเหลวไว้. การทดลองเหล่านี้ป้องกันไม่ให้การปรับตั้งที่ไม่ช่วยแก้ปัญหาเดิมกลายเป็นความเชื่อเล่าต่อกันในโรงงาน.
ออกแบบหลักฐานการทำความสะอาดและการเปลี่ยนงานผลิต
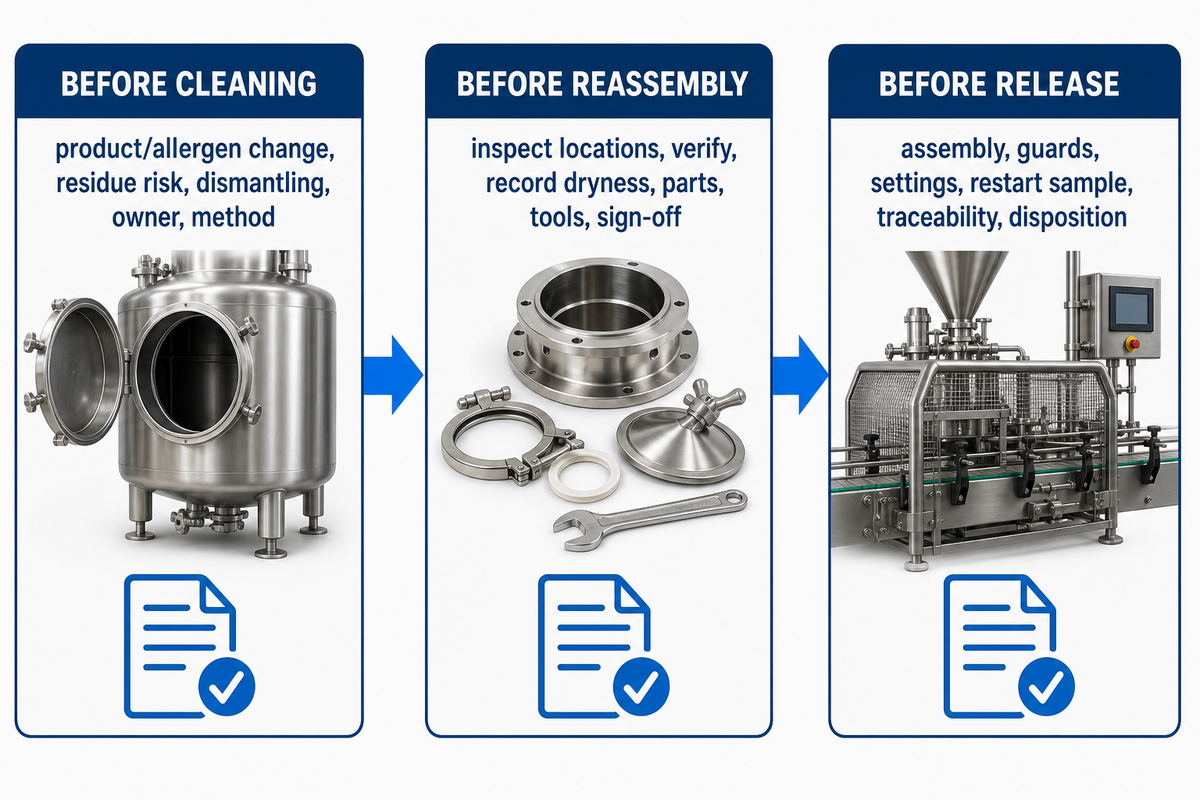
เมื่อระบุสถานีงานแรกที่ล้มเหลวแล้ว ความสามารถในการทำความสะอาดต้องเริ่มจากการเข้าถึง วัสดุ รอยต่อ การระบายน้ำ การถอดชิ้นส่วน และพื้นที่โดยรอบ แต่ไม่ได้สิ้นสุดเพียงเท่านั้น. 21 CFR 117.40 ฉบับปัจจุบันกำหนดให้อุปกรณ์ที่อยู่ภายใต้ข้อกำหนดต้องทำความสะอาดได้อย่างเพียงพอ และติดตั้งเพื่ออำนวยความสะดวกต่อการทำความสะอาดและการบำรุงรักษาทั้งอุปกรณ์และพื้นที่ข้างเคียง. นี่เป็นภาระหน้าที่ด้านสถานที่และการออกแบบอุปกรณ์ ไม่ใช่หลักฐานว่าผู้จัดหาได้รับการรับรอง.
แยกหลักฐานออกเป็น 3 รายการ ประการแรก พื้นที่ที่เกี่ยวข้องเข้าถึงได้ ถอดตามที่จำเป็น ทำความสะอาด ตรวจสอบ ทำให้แห้ง ประกอบกลับ และอนุมัติได้หรือไม่? ประการที่สอง เมื่อผลิตภัณฑ์มีโปรไฟล์สารก่อภูมิแพ้ต่างกัน ขั้นตอนเปลี่ยนงานผลิตครอบคลุมทุกขั้นตอนที่ใช้ร่วมกันและตรวจสอบผลตามที่ต้องการหรือไม่? ประการที่สาม สำหรับผลิตภัณฑ์พร้อมรับประทานที่สัมผัสหลังขั้นตอนให้ความร้อน มีการควบคุมสุขาภิบาลและสภาพแวดล้อมใดปกป้องโซนนำออกจากถาด การทำให้เย็น การจับถือ และการบรรจุ?
จดหมายเตือนอย่างเป็นทางการของ FDA ถึงสถานที่ผลิตบัน แสดงให้เห็นว่าเหตุใดคำถามเหล่านี้ต้องแยกจากกัน: จดหมายกล่าวถึงการสัมผัสข้ามของสารก่อภูมิแพ้จากอุปกรณ์ร่วม และการจัดการอาหารพร้อมรับประทานหลังการอบที่เปิดสัมผัส โดยถือเป็นอันตรายคนละประเภท. นี่เป็นตัวอย่างการบังคับใช้ข้อกำหนดเฉพาะสถานที่ ไม่ใช่หลักฐานเกี่ยวกับ UDTECH หรือโรงงานอื่นใด.
ก่อนทำความสะอาด
บันทึกการเปลี่ยนผลิตภัณฑ์/สารก่อภูมิแพ้ ความเสี่ยงจากคราบตกค้าง ขอบเขตการถอดชิ้นส่วน ผู้รับผิดชอบ วิธีการ และชิ้นส่วนที่ต้องป้องกัน.
บันทึกการเปลี่ยนผลิตภัณฑ์/สารก่อภูมิแพ้ ความเสี่ยงจากคราบตกค้าง ขอบเขตการถอดชิ้นส่วน ผู้รับผิดชอบ วิธีการ และชิ้นส่วนที่ต้องป้องกัน.
ก่อนประกอบกลับ
ตรวจสอบตำแหน่งที่ระบุ ใช้วิธีการตรวจยืนยันที่ตกลงกัน บันทึกข้อยกเว้น ความแห้ง ชิ้นส่วน เครื่องมือ และการลงนามรับรอง.
ตรวจสอบตำแหน่งที่ระบุ ใช้วิธีการตรวจยืนยันที่ตกลงกัน บันทึกข้อยกเว้น ความแห้ง ชิ้นส่วน เครื่องมือ และการลงนามรับรอง.
ก่อนอนุมัติให้ผ่าน
ตรวจยืนยันการประกอบ การ์ดป้องกัน การตั้งค่า ตัวอย่างแรกหลังเริ่มเดินเครื่องใหม่ การสอบกลับ และการจัดการผลผลิตช่วงเริ่มเดินเครื่อง.
ตรวจยืนยันการประกอบ การ์ดป้องกัน การตั้งค่า ตัวอย่างแรกหลังเริ่มเดินเครื่องใหม่ การสอบกลับ และการจัดการผลผลิตช่วงเริ่มเดินเครื่อง.
ดำเนินการเปลี่ยนงานผลิตให้เป็นเหตุการณ์การผลิตที่วัดผลได้
เริ่มจับเวลาที่สภาวะของสายการผลิตซึ่งตกลงกัน ไม่ใช่เริ่มจากการทำความสะอาดที่มองเห็นครั้งแรก. บันทึกการนำผลิตภัณฑ์ออก การถอดชิ้นส่วน การทำความสะอาด การตรวจยืนยัน การทำให้แห้ง การประกอบกลับ การตั้งค่า ผลผลิตช่วงเริ่มเดินเครื่อง ตัวอย่างแรกที่ผ่านการยอมรับ และการอนุมัติให้ผ่านขั้นสุดท้าย. หากเปลี่ยนผลิตภัณฑ์หรือกลุ่มสารก่อภูมิแพ้ ให้ระบุจุดสัมผัสหรือจุดสัมผัสปนเปื้อนร่วมทุกจุดที่ขั้นตอนนี้ครอบคลุม. ระยะเวลาการทำความสะอาดโดยไม่ระบุขอบเขตไม่สามารถนำมาเปรียบเทียบกันได้.
บันทึกการเริ่มเดินเครื่องใหม่ควรแสดงการคืนค่าการตั้งค่า การตรวจนับชิ้นส่วน การตรวจการ์ดป้องกันและระบบควบคุม การจัดการวัสดุช่วงเริ่มเดินเครื่อง ผลการตรวจยืนยัน และผู้มีอำนาจอนุมัติให้ปล่อยผลิตภัณฑ์. การเริ่มเดินเครื่องใหม่ที่เร็วขึ้นไม่ใช่การปรับปรุง หากทำให้ความเสี่ยงจากคราบตกค้าง การประกอบ หรือชิ้นงานแรกถูกผลักเข้าไปอยู่ในกระบวนการผลิต. เวลาและหลักฐานต้องเดินทางไปพร้อมกัน.
ทำให้ระดับนำร่องยืดหยุ่น แล้วตรึงจุดเชื่อมต่อก่อนการตรวจรับ
หลังจากกำหนดหลักฐานการทำความสะอาดและการเริ่มเดินเครื่องใหม่แล้ว งานระยะแรกด้านผลิตภัณฑ์และกระบวนการยังคงได้ประโยชน์จากความยืดหยุ่น โรงงานนำร่องด้านการแปรรูปอาหารของ Virginia Tech กล่าวถึงอุปกรณ์เคลื่อนย้ายได้ ระบบสาธารณูปโภคแบบดึงลงจากด้านบน และพื้นที่ปรับเปลี่ยนได้สำหรับประเมินกระบวนการและสายการผลิตใหม่ นี่เป็นหลักฐานโต้แย้งที่มีประโยชน์ต่อแนวคิดที่ว่าต้องกำหนดรายละเอียดทุกอย่างให้ตายตัวก่อนเริ่มสำรวจ ไม่ใช่ข้อกำหนดระบบสาธารณูปโภคสำหรับสายการผลิตเชิงพาณิชย์
ขอบเขตจะเปลี่ยนไปก่อนการเดินเครื่องเพื่อการยอมรับเชิงพาณิชย์. ในจุดนั้น จุดเชื่อมต่อที่ไม่กำหนดไว้อาจทำให้ไม่สามารถทำซ้ำการสาธิตที่หน้างานได้. ให้ตรึงผลิตภัณฑ์ที่ทดสอบ ขอบเขตอุปกรณ์ที่ใช้งานได้ พื้นที่เข้าถึง ช่องว่างสำหรับบริการและการบำรุงรักษา มาตรฐานและคุณภาพระบบสาธารณูปโภค ความต้องการระบายน้ำหรือระบายอากาศ สภาพแวดล้อม ระเบียบวิธีควบคุม อัตราต้นทาง กฎจุดพักกันชน การรับเข้าของกระบวนการถัดไป และผู้จัดหาจุดเชื่อมต่อแต่ละรายการ.
เอกสารจุดเชื่อมต่อสองระยะ
ระยะสำรวจ: บันทึกสมมติฐาน ขีดจำกัดที่ปลอดภัย จุดเชื่อมต่อชั่วคราว อุปกรณ์เคลื่อนย้ายได้ และสิ่งที่ยังเปิดอยู่.
ระยะยอมรับ: ตรึงจุดเชื่อมต่อ เงื่อนไขระบบสาธารณูปโภค ฉบับแก้ไขผังการจัดวางเครื่องจักร การเข้าถึง ระบบควบคุม ตรรกะจุดพักกันชน อัตราของกระบวนการข้างเคียง จุดวัด และผู้มีอำนาจอนุมัติข้อยกเว้น.
สี่เหลี่ยมแทนผังพื้นเพียงอย่างเดียวไม่เพียงพอ. ความสูงประตู รัศมีการเลี้ยว สภาพพื้นและฐานรองรับ การเข้าถึงแผง ช่องว่างสำหรับทำความสะอาด เส้นทางผู้ควบคุมเครื่อง การไหลของวัตถุดิบและบรรจุภัณฑ์ เส้นทางของเสีย และตำแหน่งท่อระบายอากาศหรือการระบายน้ำ อาจเป็นตัวตัดสินว่าขอบเขตใช้งานจริงเล็กกว่าพื้นที่ที่วาดไว้หรือไม่. เอกสารเดียวกันควรระบุว่าค่าใดเป็นข้อมูลจากผู้จัดหา ข้อมูลจากผู้ซื้อ หรือค่าที่ต้องตรวจยืนยันร่วมกัน.
จับคู่ขั้นบันไดน้ำหนักที่ยอมรับได้กับหลักฐานเสถียรภาพและการสุ่มตัวอย่าง
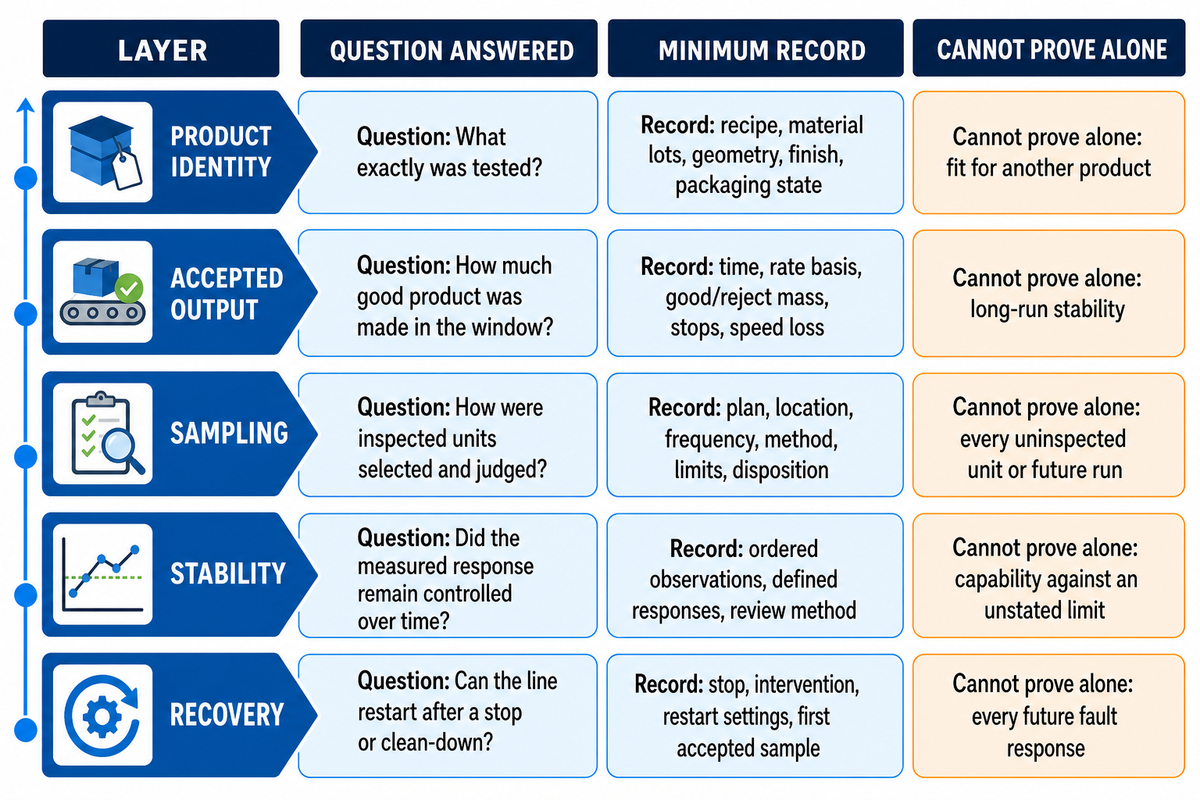
เมื่อจุดเชื่อมต่อหน้างานถูกตรึงแล้ว การทดลองจะทำซ้ำได้ก็ต่อเมื่อมีการตกลงฐานหลักฐานก่อนเริ่มเดินเครื่อง. กำหนดผลิตภัณฑ์ สูตรการผลิตและฉบับแก้ไขวัตถุดิบ ช่วงเวลาตามตาราง เวลาที่ไม่นับรวม ฐานอัตราการผลิตที่ประกาศ ช่วงเวลาการเดินเครื่องจริง การสูญเสียความเร็ว ผลผลิตดีและของเสีย รหัสการหยุด จุดเก็บตัวอย่าง วิธีการ ขีดจำกัด การเปลี่ยนงานผลิต การเริ่มเดินเครื่องใหม่ และข้อยกเว้นที่ลงนาม. อย่าให้ช่วงเวลาห้านาทีที่ดูดีที่สุดถูกใช้แทนการทดลองทั้งรอบ.
การคำนวณกิโลกรัมที่ผ่านการยอมรับตอบคำถามหนึ่งข้อ: ผลผลิตที่วัดได้ผ่านเกณฑ์การยอมรับครั้งแรกที่กำหนดไว้มากเพียงใดในช่วงเวลาที่ระบุ? การคำนวณนี้เพียงอย่างเดียวไม่ได้พิสูจน์ว่ากระบวนการมีเสถียรภาพตลอดเวลา. แนวทางของ NIST ในการประเมินเสถียรภาพกระบวนการ แยกความเสถียรออกจากผลลัพธ์ครั้งเดียว. ตัวอย่างจำนวนตัวอย่างของแนวทางนี้ไม่ใช่กฎการยอมรับสากลสำหรับสายการผลิตอาหาร; ผู้ซื้อและผู้จัดหายังคงต้องจัดทำแผนเฉพาะสถานการณ์.
การสุ่มตัวอย่างเพื่อการยอมรับตอบคำถามอีกข้อหนึ่ง: หลักฐานจากตัวอย่างรองรับการตัดสินล็อตภายใต้ระบบที่เลือกหรือไม่. ภาพรวมสาธารณะของ ISO 28590 แนะนำระบบการสุ่มตัวอย่างเชิงคุณลักษณะหลายระบบ และเน้นการเลือกระบบตรวจสอบที่เหมาะสม. เอกสารนี้ไม่ได้อนุมัติขนาดตัวอย่าง เกณฑ์ผลผลิต หรือระยะเวลาการทดสอบการยอมรับที่โรงงานแบบสากลสำหรับสายการผลิตเหล่านี้.
| ชั้นของหลักฐานการตรวจรับ | คำถามที่ตอบได้ | บันทึกขั้นต่ำ | สิ่งที่ไม่สามารถพิสูจน์ได้ด้วยข้อมูลนี้เพียงอย่างเดียว |
|---|---|---|---|
| เอกลักษณ์ผลิตภัณฑ์ | ทดสอบอะไรอย่างเจาะจง? | สูตรการผลิต ล็อตวัตถุดิบ รูปทรง ลักษณะผิว สภาพบรรจุภัณฑ์ | เหมาะสำหรับผลิตภัณฑ์อื่นหรือไม่ |
| ผลผลิตที่ผ่านการยอมรับ | ผลิตภัณฑ์ดีผลิตได้เท่าใดในช่วงเวลานั้น? | เวลา ฐานอัตรา มวลผลิตภัณฑ์ดีและไม่ผ่าน การหยุด การสูญเสียความเร็ว | เสถียรภาพเมื่อเดินเครื่องระยะยาว |
| การสุ่มตัวอย่าง | เลือกและตัดสินหน่วยที่ตรวจสอบอย่างไร? | แผน ตำแหน่ง ความถี่ วิธีการ ขีดจำกัด การจัดการผล | หน่วยที่ไม่ได้ตรวจสอบทุกหน่วยหรือการเดินเครื่องในอนาคต |
| ความเสถียรของกระบวนการ | ค่าตอบสนองที่วัดได้ยังคงอยู่ภายใต้การควบคุมตลอดเวลาหรือไม่? | ผลสังเกตตามลำดับ วิธีตอบสนองที่กำหนด วิธีทบทวน | ความสามารถเมื่อเทียบกับขีดจำกัดที่ไม่ได้ระบุ |
| การกู้คืนสภาวะ | สายการผลิตสามารถเริ่มเดินเครื่องใหม่หลังหยุดหรือทำความสะอาดได้หรือไม่? | การหยุด การแทรกแซง การตั้งค่าเริ่มเดินเครื่องใหม่ ตัวอย่างแรกที่ยอมรับได้ | การตอบสนองต่อความขัดข้องในอนาคตทุกครั้ง |
ดังนั้น ใบเสนอราคาที่จัดทำอย่างรอบคอบจึงเป็นคำขอหลักฐาน ไม่ใช่เพียงการขออัตราการผลิตเป้าหมาย. แนบเอกสารเส้นทางการผลิตทั้งสองแบบ ผลิตภัณฑ์เป้าหมาย ส่วนผสมที่คาดไว้ นิยามการยอมรับ วิธีการวัดที่วางแผนไว้ เอกสารส่วนเชื่อมต่อหน้างาน กลุ่มการเปลี่ยนงานผลิต และคำถามที่ยังเปิดอยู่. ชุดข้อมูลนี้ทำให้การหารือเชิงพาณิชย์เริ่มต้นได้โดยไม่บังคับให้บล็อกทำหน้าที่เหมือนข้อกำหนดรุ่นเครื่อง.
กำหนดการตัดสินใจไม่รับรองก่อนการทดลองผลิต
หลักฐานการยอมรับจะมีประโยชน์ก็ต่อเมื่อทีมรู้ว่าจะเกิดอะไรขึ้นเมื่อหลักฐานไม่ครบ. กำหนดว่าบันทึกใดที่ขาดแล้วต้องหยุดการทดลอง ความเบี่ยงเบนใดสามารถทดสอบซ้ำได้ ใครมีอำนาจอนุมัติข้อยกเว้น และการเปลี่ยนแปลงใดต้องกำหนดค่าฐานใหม่. แยกผลผลิตไม่ผ่าน อุปกรณ์ขัดข้อง จุดเชื่อมต่อหน้างานล้มเหลว การวัดล้มเหลว และเอกสารไม่ครบออกเป็นการจัดการคนละประเภท.
ผลการทดลองที่ไม่ผ่านการยอมรับไม่ได้หมายความว่าโครงการถูกปฏิเสธขั้นสุดท้ายเสมอไป. ผลดังกล่าวอาจเป็นคำระบุที่แม่นยำว่าหลักฐานที่ทดสอบยังไม่รองรับการอนุมัติให้ผ่าน. การดำเนินการถัดไปอาจเป็นการแก้ไขวิธีการวัด การทดลองปรับสูตรผลิตภัณฑ์ การซ่อมแซมจุดเชื่อมต่อ การทดลองซ้ำแบบควบคุม หรือการปรับขอบเขตเชิงพาณิชย์. ความชัดเจนนี้มีค่ามากกว่าการสาธิตที่ผ่านเพราะไม่เคยเขียนคำถามการยอมรับไว้.
คำถามที่พบบ่อย
บิสกิตกับขนมปังในขนาดอุตสาหกรรมแตกต่างกันอย่างไร?
เส้นทางบิสกิตอาจใช้แป้งโดที่ขึ้นฟูด้วยสารเคมีหรือแป้งโดเฉพาะผลิตภัณฑ์ และขึ้นรูปด้วยการรีดแผ่น การตัด การใช้แม่พิมพ์ การหยอด หรือการตัดด้วยลวด ก่อนการอบและการทำให้เย็น. มินิบันโดยทั่วไปใช้การพัฒนาแป้งโดด้วยยีสต์ การแบ่งแป้ง การคลึงกลมหรือการใช้แม่พิมพ์ การพักให้ขึ้นฟู แล้วจึงอบหรือนึ่ง. การกำหนดผลิตภัณฑ์ รูปทรง ไส้ การเคลือบผิว เนื้อสัมผัสสุดท้าย และสภาวะการบรรจุ ไม่ใช่เพียงชื่อผลิตภัณฑ์ เป็นตัวกำหนดขั้นตอนจริง.
บิสกิตผลิตบนสายการผลิตอุตสาหกรรมอย่างไร?
เส้นทางทั่วไปจะตรวจยืนยันวัตถุดิบและฉบับแก้ไขของสูตรการผลิต ผสมแป้งโด ปรับสภาวะตามที่กำหนด ขึ้นรูปชิ้นงานที่ควบคุมได้ อบ ทำให้เย็นหรือปรับสมดุล ตรวจสอบผลผลิต และส่งต่อผลิตภัณฑ์ที่ผ่านการยอมรับไปยังการบรรจุ. ขั้นตอนการขึ้นรูปและการปรับสภาวะแตกต่างกันตามกลุ่มบิสกิต. บันทึกสภาวะขาเข้า สภาวะขาออก วิธีการวัด และการตอบสนองเมื่อหยุดที่จุดส่งต่องานทุกจุด. วิธีนี้ทำให้กระบวนการสอบกลับได้ โดยไม่แสร้งทำว่าบิสกิตแบบรีดแผ่นแล้วตัด แบบใช้แม่พิมพ์โรตารี แบบหยอด และแบบตัดด้วยลวดใช้ลำดับเครื่องจักรสากลเดียวกัน.
จะค้นหาคอขวดจริงในสายการผลิตบิสกิตหรือขนมปังขนาดเล็กได้อย่างไร?
ติดตามว่าแต่ละสถานีขาดวัตถุดิบ เดินเครื่อง ช้าลง อุดตัน หรือผลิตของเสียเมื่อใด. ระบุข้อจำกัดซ้ำที่เกิดขึ้นครั้งแรกภายใต้ผลิตภัณฑ์และโปรแกรมที่ทดสอบ. ข้อจำกัดนี้อาจย้ายตามรูปทรง โปรแกรมการพักให้ขึ้นฟูหรือการอบ เวลาทำให้เย็น รูปแบบบรรจุภัณฑ์ หรือการเปลี่ยนงานผลิต ดังนั้นอัตราตามป้ายชื่อที่ต่ำที่สุดจึงไม่ได้ระบุคอขวดจริงโดยอัตโนมัติ.
การทดลองผลิตที่โรงงานควรวัดผลผลิตที่ยอมรับได้อย่างไร?
กำหนดผลิตภัณฑ์ สูตรการผลิตและฉบับแก้ไขวัตถุดิบ ช่วงเวลา ฐานอัตราการผลิตที่ประกาศ เวลาการเดินเครื่อง ประสิทธิภาพความเร็วจริง มวลดีและมวลของเสีย รหัสการหยุด จุดเก็บตัวอย่าง วิธีการ ขีดจำกัด และการจัดการผลผลิตช่วงเริ่มเดินเครื่องก่อนเริ่มการทดลอง. รายงานกิโลกรัมที่ผ่านการยอมรับพร้อมข้อมูลเหล่านี้ แทนการแสดงเฉพาะความเร็วสูงสุด.
เพิ่มข้อสังเกตตามลำดับเวลาที่สามารถทบทวนด้านเสถียรภาพได้ และบันทึกการกู้คืนหลังการหยุดที่เลือก เหตุการณ์ทำความสะอาด หรือการเปลี่ยนงานผลิต. ระบุด้วยว่าใครเป็นผู้บันทึกแต่ละค่า ใครมีอำนาจจัดประเภทข้อยกเว้น และผลผลิตช่วงเริ่มเดินเครื่อง ผลิตซ้ำ และทดสอบซ้ำจะอยู่นอกยอดรวมการผ่านครั้งแรกหรือไม่. ผู้ซื้อและผู้จัดหาต้องตกลงระยะเวลา ระบบการสุ่มตัวอย่าง ขีดจำกัด และผู้มีอำนาจอนุมัติข้อยกเว้น; คู่มือนี้ไม่ได้กำหนดค่าสากล.
โรงงานผลิตบิสกิตมีค่าใช้จ่ายเท่าไร?
ไม่มีต้นทุนเดียวที่มีความรับผิดชอบได้ หากยังไม่กำหนดขอบเขตผลิตภัณฑ์ ฐานกำลังการผลิต เส้นทางกระบวนการ ขอบเขตระบบอัตโนมัติ ระบบความร้อน จุดส่งต่อการบรรจุ งานอาคาร ระบบสาธารณูปโภค ปลายทาง และขอบเขตการยอมรับ. เตรียมข้อมูลเหล่านี้ก่อน เพื่อให้ผู้จัดหาแยกอุปกรณ์ การบูรณาการ งานหน้างาน โมดูลเสริม และสมมติฐานที่ยังเปิดอยู่ในใบเสนอราคาเฉพาะโครงการได้.
เอกสารอ้างอิงและแหล่งข้อมูล
- สมาคมการอบแห่งอเมริกา: บิสกิต: แหล่งอ้างอิงกระบวนการของกลุ่มบิสกิตที่ใช้เป็นตัวแทน.
- สมาคมการอบแห่งอเมริกา: กระบวนการผลิตขนมปัง: เส้นทางขนมปังและบันที่ขึ้นฟูด้วยยีสต์ซึ่งใช้เป็นตัวแทน.
- การศึกษาบิสกิตกึ่งหวานที่ผ่านการทบทวนโดยผู้ทรงคุณวุฒิ: หลักฐานขั้นตอนและแป้งโดที่มีขอบเขตชัดเจน.
- กรณีศึกษาการจำลองสายการผลิตบิสกิตปี 2025: สมดุลสายการผลิตและคอขวดที่ขึ้นอยู่กับส่วนผสมผลิตภัณฑ์.
- การศึกษาประสิทธิผลของสายการผลิตครัวซองต์: แยกปัจจัยด้านความพร้อมใช้งาน ประสิทธิภาพ และคุณภาพ.
- การศึกษาการตรวจรอยแตกร้าวในบิสกิตปี 2025: ตัวอย่างการวัดหลายรายการเฉพาะผลิตภัณฑ์.
- 21 CFR 117.40: กฎปัจจุบันของสหรัฐอเมริกาด้านอุปกรณ์และความสามารถในการทำความสะอาด.
- จดหมายเตือนสถานที่ผลิตบันของ FDA ปี 2023: ตัวอย่างอันตรายด้านสารก่อภูมิแพ้และอันตรายหลังการอบเฉพาะสถานที่.
- NIST: การประเมินเสถียรภาพกระบวนการ: ขอบเขตด้านเสถียรภาพสำหรับหลักฐานการผลิต.
- ภาพรวมสาธารณะของ ISO 28590: การเลือกระบบการสุ่มตัวอย่างเพื่อการยอมรับ.
- บททบทวนการทำให้เป็นดิจิทัลในอุตสาหกรรมเบเกอรีปี 2025: โอกาสด้านการติดตามตรวจสอบและข้อจำกัดในการนำไปใช้.
หมายเหตุด้านบรรณาธิการและหลักฐาน: คู่มือนี้รวบรวมข้อกำหนดสาธารณะที่เป็นปัจจุบัน เอกสารอ้างอิงการอบระดับมืออาชีพ งานศึกษาที่ผ่านการทบทวนโดยผู้ทรงคุณวุฒิ การทบทวนเชิงโต้แย้งโดยอิสระ และกรอบการวางแผนที่โปร่งใส. ค่าที่เฉพาะกับผลิตภัณฑ์ยังคงผูกไว้กับเงื่อนไขของแหล่งข้อมูล. ไม่มีแหล่งข้อมูลสาธารณะใดที่ทบทวนสำหรับบทความนี้กำหนดกำลังการผลิตของ UDTECH ตัวเลขการประหยัด การรับรอง ผลลัพธ์จากลูกค้า สิทธิความเป็นเจ้าของสิทธิบัตร หรือการตั้งค่ากระบวนการสากล และไม่มีการกล่าวอ้างสิ่งเหล่านี้.