ติดต่อบริษัท UDTECH

วิธีการห่อโนริ: จากการห่อแผ่นด้วยมือสู่กระบวนการผลิตที่ควบคุมได้

คู่มือกระบวนการสำหรับทีมผลิตอาหาร
วิธีการห่อโนริเข้าใจได้ง่ายที่สุดเมื่อมองเป็นลำดับขั้น: ปรับสภาพแผ่น ระบุตำแหน่งผลิตภัณฑ์ นำพื้นผิวมาประกบ ปิดรอยพับ และตรวจสอบผลที่จุดส่งต่องาน. ลำดับนี้ใช้ได้ทั้งกับโอนิกิริทำเองที่บ้านและสายการผลิตอาหาร แต่คำถามด้านการควบคุมจะแตกต่างกันมากเมื่อขยายสู่ระดับการผลิต.
เขียนโดย CYH · อัปเดต 2 กันยายน 2026 · ข้อมูลเบื้องหลังของ UD Companyรวมไว้เฉพาะในฐานะบริบทที่ระบุแหล่งที่มา.
ประเด็นสำคัญ
การห่อโนริที่เชื่อถือได้ไม่ได้เกิดจากความเร็วเพียงอย่างเดียว สภาพแผ่น การจัดแนวตามจุดอ้างอิง จังหวะการสัมผัส และการตรวจรับที่ทำซ้ำได้ต้องสอดคล้องกันที่จุดส่งต่องานซึ่งกำหนดไว้.
“วิธีการห่อโนริ” หมายถึงอะไรจริง ๆ
คำว่า “การห่อ” อธิบายความสัมพันธ์ระหว่างแผ่นแบนที่เปราะบางกับผลิตภัณฑ์สามมิติ. โนริต้องมาถึงในสภาพที่ใช้งานได้ สัมผัสผลิตภัณฑ์ด้วยด้านที่ตั้งใจไว้ โค้งงอโดยไม่ฉีกขาด และทิ้งรอยต่อหรือส่วนซ้อนทับที่ทนต่อการจัดการ. ความชื้นเป็นส่วนหนึ่งของเรื่องนี้ แต่ไม่ใช่ทั้งหมด. แผ่นอาจกรอบและยังจัดแนวผิดได้ แผ่นที่จัดแนวถูกต้องก็ยังย่นได้หากสัมผัสเร็วเกินไป.
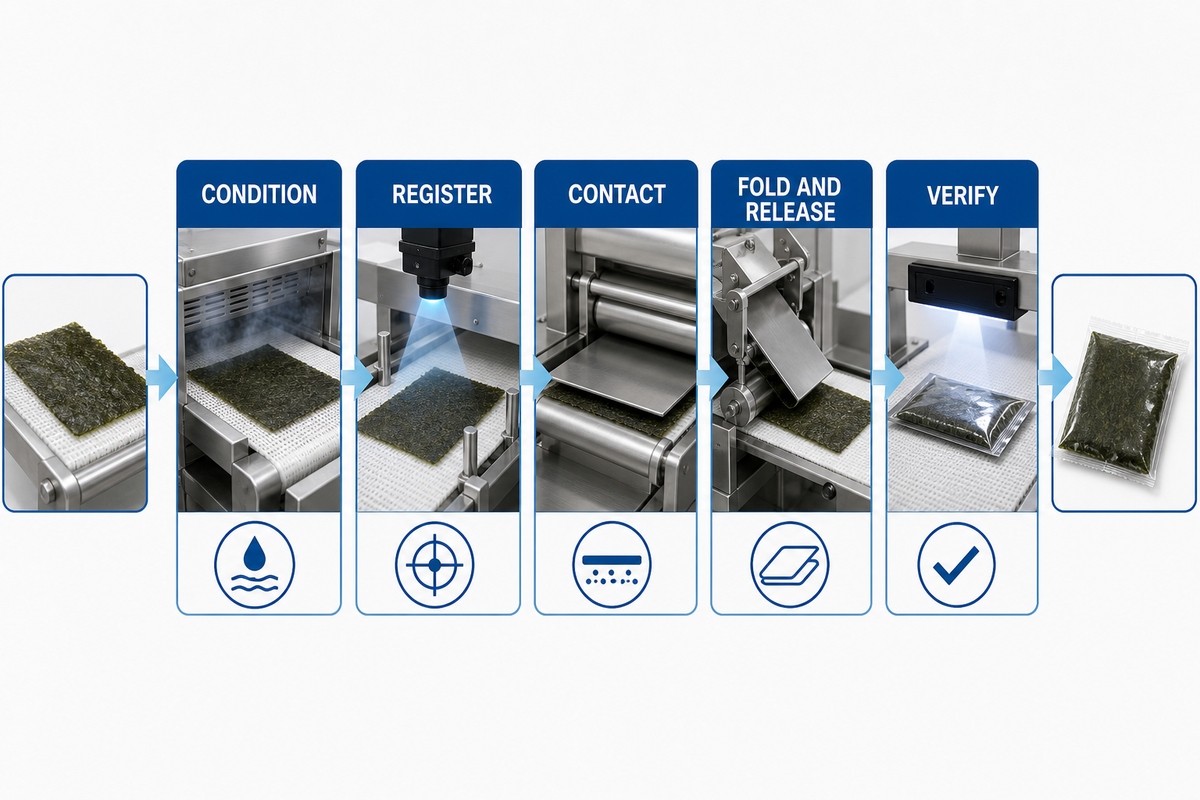
สำหรับวิศวกร กลไกนี้เขียนเป็น เหตุการณ์ที่เชื่อมโยงกัน 5 เหตุการณ์ได้ดังนี้:
- ปรับสภาพ: ปกป้องแผ่นจากความชื้น ไฟฟ้าสถิต และความเสียหายทางกลที่ควบคุมไม่ได้.
- จัดแนว: กำหนดขอบแผ่นและจุดอ้างอิงของผลิตภัณฑ์ก่อนเริ่มพับ.
- สัมผัส: นำแผ่นและผลิตภัณฑ์มาประกบกันด้วยแรงสัมผัสที่เพียงพอแต่ไม่ทำให้เกิดความเสียหาย.
- พับและปล่อย: ปิดส่วนซ้อนทับ แล้วปล่อยโดยไม่ดึงให้รอยต่อเปิดออก.
- ตรวจยืนยัน: ตรวจสอบตำแหน่ง การคลุม เนื้อสัมผัส และประเภทข้อบกพร่องที่จุดส่งต่องานซึ่งกำหนดไว้.
นี่คือแบบจำลองกระบวนการเพื่อการศึกษา ไม่ใช่คำกล่าวอ้างว่าสายการผลิตทุกแห่งใช้กลไกเดียวกัน. สถาปัตยกรรมเครื่องจักร รูปทรงผลิตภัณฑ์ และกฎความปลอดภัยอาหารในพื้นที่ยังต้องทดสอบตามบริบท.
สำหรับข้อมูลวัสดุแทนข้อกำหนดเครื่องจักร ให้เปรียบเทียบ บทความทบทวนบรรจุภัณฑ์จากสาหร่ายที่ผ่านการประเมินโดยผู้ทรงคุณวุฒิกับเงื่อนไขล็อตและจุดส่งต่องานที่วัดได้บนสายการผลิตจริง.
สำหรับสถานการณ์สายการผลิต ความเสี่ยงคือการมองลำดับนี้เป็นคำรับรองกำลังการผลิต ทีมโรงงานควรตรวจสอบแต่ละเหตุการณ์กับซัพพลายเออร์และผู้รับผิดชอบคุณภาพ.
ข้อมูลบริษัทมีอยู่ใน ภาพรวมระบบอัตโนมัติด้านการผลิตอาหารของ UD Company; ให้แยกข้อมูลเบื้องหลังนั้นออกจากหลักฐานการทดลองที่วัดได้.
เมื่อมีการรายงานความล้มเหลว บันทึกอาจใช้ช่องตัวอย่าง เช่น การเยื้อง 2 mm และเวลาพัก 30 s ให้แทนที่ตัวอย่างเหล่านั้นด้วยค่าที่วัดได้จากการทดลอง.
แผ่นโนริกลายเป็นวัสดุห่อได้อย่างไร
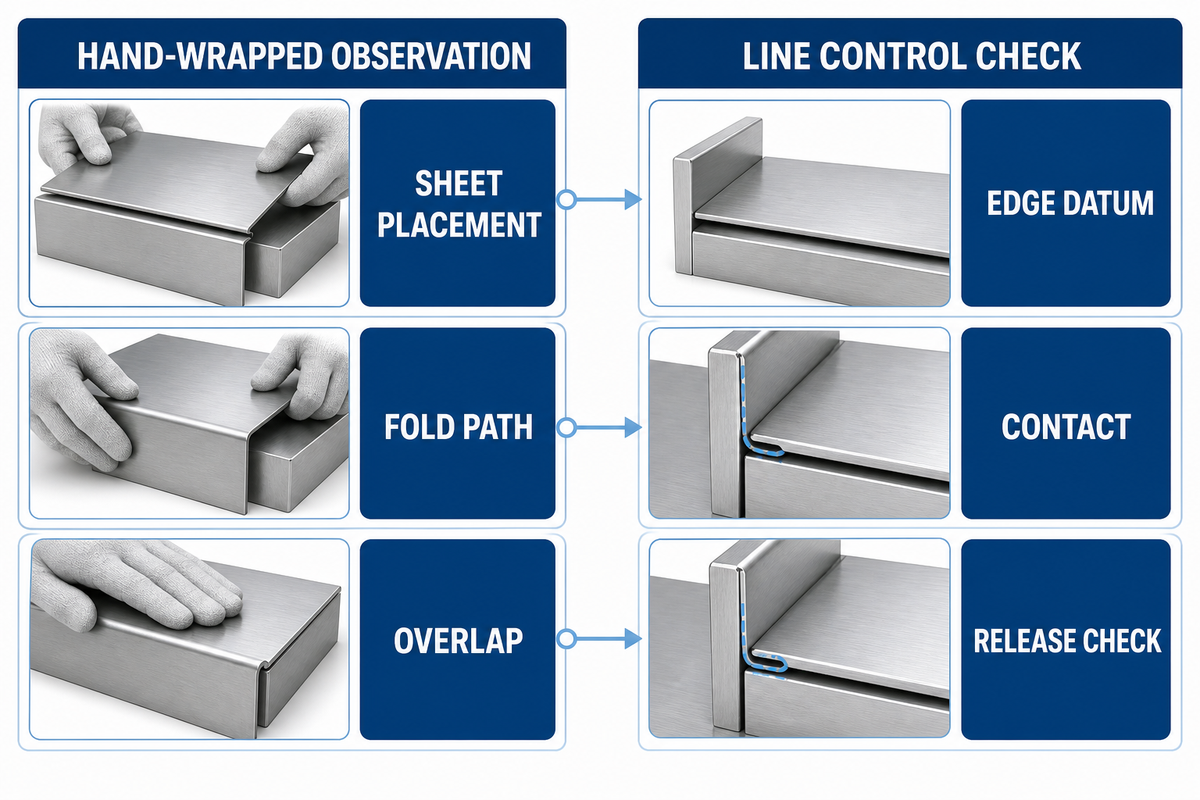
การห่อด้วยมือทำให้มองเห็นลำดับขั้นได้ชัด. ระหว่างการห่อด้วยมือ คนจะวางแผ่น วางก้อนข้าวหรือไส้ใกล้ขอบอ้างอิง พับด้านหนึ่ง พับอีกด้าน และกดส่วนซ้อนทับ. มือให้ข้อมูลย้อนกลับอย่างต่อเนื่อง: หากแผ่นรู้สึกเปราะ มุมพับจะเปลี่ยน หากไส้เปียก คนจะเปลี่ยนลำดับการสัมผัส. เมื่อขยายสู่ระดับการผลิต สายการผลิตต้องแทนที่การตัดสินใจต่อเนื่องนั้นด้วยพื้นผิว ไกด์ และการตรวจสอบที่กำหนดไว้.
เริ่มต้นด้วยการกำหนดผลลัพธ์ของการห่อ แทนที่จะเริ่มจากการเคลื่อนที่ของเครื่องจักร. ต้องการการคลุมเต็มพื้นที่หรือไม่? การเห็นมุมหนึ่งมุมได้หรือไม่? มุมที่เปิดออกยอมรับได้หรือไม่? บรรจุภัณฑ์ต้องให้สัมผัสแห้งกรอบทันที หรือคาดหวังเนื้อสัมผัสที่นิ่มลงหลังพักตามเวลาที่ควบคุม? รอยต่อใดเป็นเรื่องความสวยงาม และรอยต่อใดป้องกันไม่ให้ผลิตภัณฑ์เปิดออก? คำถามเหล่านี้เป็นตัวกำหนดว่าชุดป้อนและสถานีพับต้องควบคุมอะไรจริง ๆ.
บันไดการจัดแนวจากแผ่นสู่การพับคือแผนผังหน้างาน: ตรวจพบขอบ จัดฉากแผ่น ยืนยันจุดอ้างอิงผลิตภัณฑ์ สัมผัสครั้งแรก ปิดส่วนซ้อนทับ และยืนยันการปล่อย. การบันทึกขั้นแรกที่ล้มเหลวมีประโยชน์กว่าการติดป้ายผลทั้งหมดว่า “ห่อไม่ดี”. สิทธิบัตรของ Nestec SA จากบุคคลที่สามเกี่ยวกับการขึ้นรูปแผ่นอาหารแบบเป็นขั้นตอนเชื่อมโยงไว้ในเอกสารอ้างอิงในฐานะข้อมูลบริบทของกระบวนการเท่านั้น ไม่ได้สนับสนุนบันไดนี้หรือยืนยันความเหมาะสมสำหรับสายการผลิตโนริ.
ผู้อ่านอาจเข้ามาจากคำถาม เช่น “วิธีห่อโอนิกิริด้วยโนริ” “วิธีห่อโนริรอบโอนิกิริ” “วิธีห่อโนริ” หรือ “วิธีห่อโอนิกิริด้วยสาหร่าย”. การค้นหาที่เกี่ยวข้อง เช่น “วิธีการห่อโนริสำหรับซูชิ” “วิธีห่อโอนิกิริด้วยสาหร่าย” และ “วิธีใช้ที่ห่อโอนิกิริ” อธิบายจุดเริ่มต้นของผู้บริโภค ส่วนบทความนี้นำกลไกเดียวกันเข้าสู่การควบคุมกระบวนการ.
ในสถานการณ์โรงงาน ผู้ควบคุมเครื่องสามารถเปรียบเทียบลำดับการพับด้วยมือกับวิธีการผลิตของซัพพลายเออร์และบันทึกการตรวจรับของผู้ซื้อได้ โดยไม่สับสนระหว่างคำแนะนำสูตรสำหรับผู้บริโภคกับหลักฐานจากเครื่องจักร.
บทความทบทวนบรรจุภัณฑ์จากสาหร่ายฉบับเดียวกันมีประโยชน์เป็นข้อมูลพื้นฐานสำหรับคำถามด้านความชื้นและการกั้น แต่ไม่ได้รับรองเครื่องห่อหรือสายการผลิตใดโดยเฉพาะ.
บันทึกความล้มเหลวที่สังเกตได้ด้วยค่าขอบเชิงตัวเลข เช่น 2 mm และช่องเวลา เช่น 30 s โดยใช้เป็นป้ายแม่แบบเท่านั้น ไม่ใช่ขีดจำกัดของเครื่องจักร.
เหตุใดความชื้นและความกรอบจึงเป็นตัวตัดสินว่าการห่อจะยึดอยู่หรือไม่
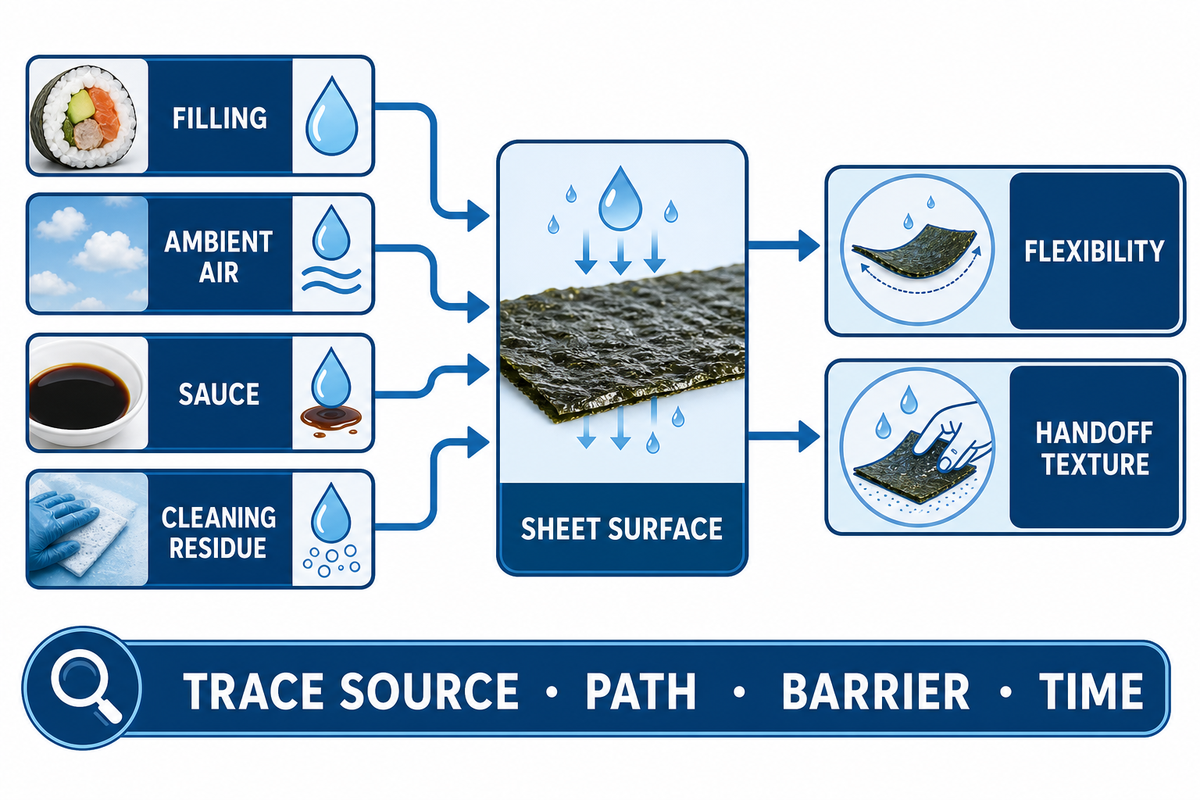
ฟิล์มและแผ่นห่อจากสาหร่ายไวต่อสภาพแวดล้อม. บทความทบทวนที่ผ่านการประเมินโดยผู้ทรงคุณวุฒิเกี่ยวกับวัสดุบรรจุภัณฑ์จากสาหร่ายอธิบายว่า คุณสมบัติการกั้นและเชิงกลเปลี่ยนแปลงตามสูตรส่วนผสมและสภาวะ. ในทางปฏิบัติ ไอน้ำสามารถเปลี่ยนความยืดหยุ่นและเนื้อสัมผัสได้ แผ่นเดียวกันอาจเปลี่ยนจากกรอบเป็นเหนียวหรืออ่อนนิ่มเมื่อดูดความชื้น. หลักฐานดังกล่าวสนับสนุนช่วงการทำงานที่ผ่านการรับรองเฉพาะเงื่อนไข ไม่ใช่ตัวเลขความชื้นสากลเพียงค่าเดียว.
แยกคำถาม 3 ข้อที่มักถูกรวมเป็นเรื่องเดียวกัน:
- ความยืดหยุ่น: สามารถดัดแผ่นรอบรูปทรงผลิตภัณฑ์โดยไม่แตกร้าวได้หรือไม่?
- สภาพพื้นผิว: ด้านสัมผัสแห้งพอที่จะหลีกเลี่ยงการติดก่อนเวลาหรือไม่?
- เนื้อสัมผัสที่จุดส่งมอบ: ประเมินความกรอบขณะสัมผัส หลังคงค้าง หรือหลังบรรจุขั้นสุดท้าย?
ทำแผนผังการเคลื่อนย้ายความชื้นจากส่วนประกอบที่เปียกที่สุดออกไป. ข้าว ซอส ไส้ อากาศโดยรอบ และคราบจากการทำความสะอาดล้วนมีส่วนได้. แผนผังการเคลื่อนย้ายความชื้นของโนริควรระบุแหล่งที่มา เส้นทาง สิ่งกั้นหรือเวลาหน่วง และเวลาที่สังเกต. ใช้คู่กับ แผนผังตัดสินใจการคงความกรอบ: หากแผ่นยืดหยุ่นแต่ไม่กรอบ ให้ตรวจสอบเส้นทางความชื้นก่อนเปลี่ยนการตั้งค่าชุดป้อน. นี่เป็นเครื่องมือแก้ไขปัญหา ไม่ใช่สิ่งทดแทนการทดสอบเฉพาะผลิตภัณฑ์.
อย่า “แก้ไข” โนริที่เหนียวด้วยการเพิ่มความร้อนหรือแรงกดเพียงอย่างเดียว. ความร้อนอาจเปลี่ยนสี โครงสร้างเซลล์ เนื้อสัมผัส หรือความเหนียวติด ขณะที่แรงกดอาจรีดรอยย่นให้กลายเป็นรอยพับถาวร. ขั้นแรกให้แยกแหล่งความชื้นและกำหนดข้อกำหนดด้านเนื้อสัมผัส ณ จุดที่ลูกค้าได้รับสินค้า.
คุณสมบัติการกั้นและเชิงกลเปลี่ยนแปลงตามสูตรส่วนผสมและสภาวะ.
สายการผลิตอุตสาหกรรมจัดตำแหน่งและป้อนแผ่นโนริอย่างไร
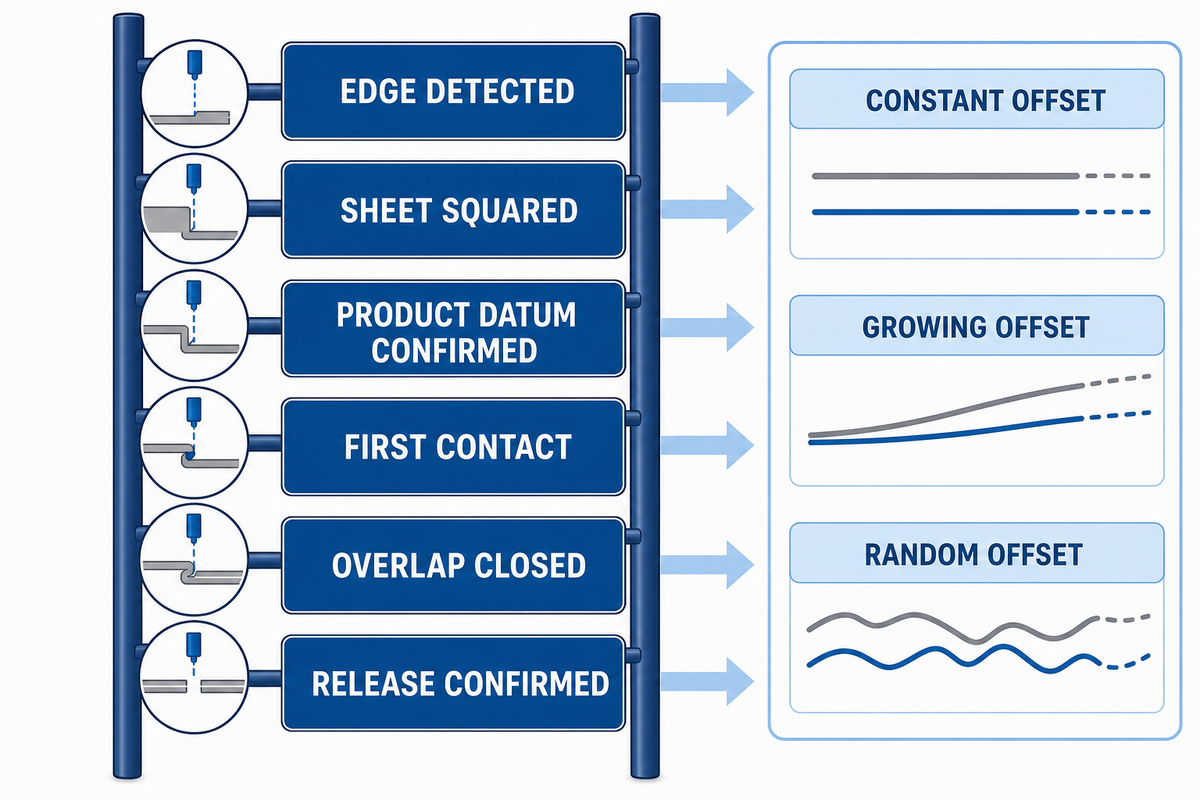
การจัดแนวคือการเปลี่ยนจากแผ่นที่ยังไม่มีตำแหน่งเป็นแผ่นที่กำหนดตำแหน่งแล้ว. สายการผลิตต้องมีจุดอ้างอิงที่ทำซ้ำได้ เช่น ขอบ มุม เครื่องหมายพิมพ์ หรือจุดอ้างอิงของตัวพา ซึ่งสามารถตรวจจับหรือใช้ไกด์ทางกายภาพได้. ตำแหน่งผลิตภัณฑ์ต้องมีจุดอ้างอิงของตัวเอง. จากนั้นจึงอธิบายเส้นทางการพับได้โดยไม่ต้องคาดเดา.
ข้อผิดพลาดในการจัดแนวไม่ได้เหมือนกันทั้งหมด. การเยื้องคงที่ชี้ไปที่ไกด์หรือจุดอ้างอิงของสูตรการผลิต. การเยื้องที่เพิ่มขึ้นชี้ไปที่การลื่น การสะสม หรือเวลาที่คลาดเคลื่อน. การเยื้องแบบสุ่มอาจบ่งชี้ความแปรผันของแผ่น ไฟฟ้าสถิต สัญญาณรบกวนจากเซนเซอร์ หรือการนำเสนอผลิตภัณฑ์ที่ไม่สม่ำเสมอ. บันทึกรูปแบบก่อนเปลี่ยนฮาร์ดแวร์.
สำหรับบันทึกหลักฐาน การอ้างอิงแผนภูมิควบคุมของ NIST ช่วยแยกการเลื่อนตำแหน่งอย่างต่อเนื่องออกจากความแปรผันแบบสุ่มของแผ่นได้ โดยไม่ได้กำหนดค่าความคลาดเคลื่อนในการจัดแนวแบบสากล.
รักษาความถูกต้องทางกลของชุดป้อนและสถานีพับ. ไกด์ไม่ควรขูดขอบที่เปราะ. อุปกรณ์สุญญากาศ ลม หรือแรงเสียดทานต้องผ่านการตรวจยืนยันกับพื้นผิวและสารเคลือบของแผ่นจริง. สิทธิบัตร Nestec SA จากบุคคลที่สามในเอกสารอ้างอิงอธิบายการขึ้นรูปแผ่นอาหารแบบเป็นขั้นตอน จึงเป็นข้อมูลบริบทที่มีประโยชน์ว่าการจัดการแผ่นอาจรวมการปรับความหนา การทำแห้ง และการแยก แต่ไม่ใช่หลักฐานว่าชุดป้อนโนริ เซนเซอร์ หรือค่าความคลาดเคลื่อนในการจัดแนวใดเหมาะสม.
เมื่อประเมินสายการผลิต ให้ขอการทดลองจัดแนวระยะสั้นจากหลายล็อต ไม่ใช่กองตัวอย่างที่สมบูรณ์แบบเพียงกองเดียว. บันทึกขนาดแผ่น เอกลักษณ์ล็อต จุดอ้างอิงผลิตภัณฑ์ ขอบที่ตรวจพบ ข้อผิดพลาดในการจัดแนว และสภาพขณะปล่อย. บันทึกนี้จะบอกว่าควรตรวจสอบไกด์ เซนเซอร์ พารามิเตอร์สูตรการผลิต หรือวัตถุดิบขาเข้าเป็นตัวแปรแรก.
สำหรับสถานการณ์การผลิตในโรงงาน ให้เก็บรายงานการทดลองของซัพพลายเออร์และลายเซ็นผู้รับผิดชอบคุณภาพไว้ เพื่อไม่ให้ปัญหาการจัดแนวถูกกลบด้วยการเปลี่ยนสูตรการผลิตภายหลัง.
ใช้ค่าการเยื้องในการจัดแนวตัวอย่าง 2 mm และเวลาพักสังเกตการณ์ 30 s เป็นช่องบันทึก โดยค่าจริงต้องมาจากล็อตและสายการผลิตที่ทดสอบ.
การสัมผัส การยึดเกาะ และความร้อนส่งผลต่อการพับอย่างไร
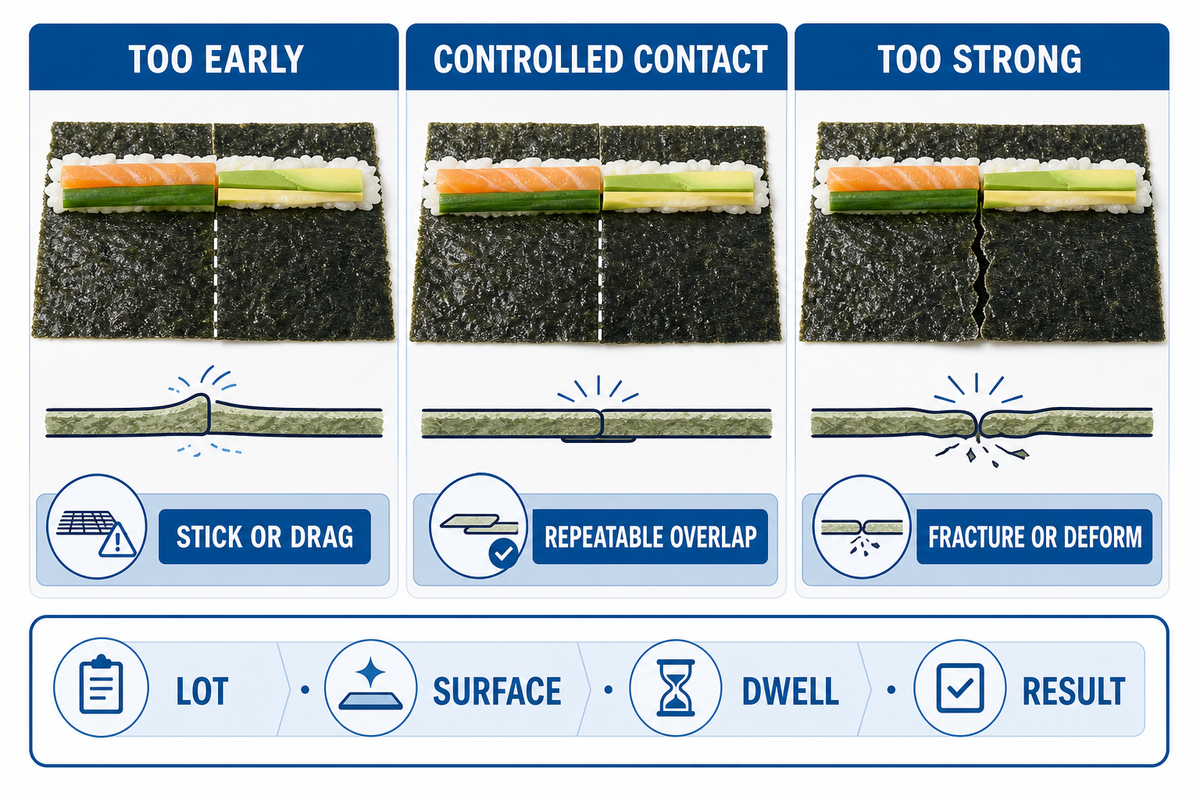
การสัมผัสเป็นเหตุการณ์ที่มีจังหวะเวลา. หากแผ่นสัมผัสไส้เปียกก่อนถึงจังหวะพับที่ตั้งใจไว้ แผ่นอาจติด ลาก หรือฉีกขาด. หากสัมผัสเบาเกินไป ส่วนซ้อนทับอาจเปิดออก. หากสัมผัสแรงเกินไป แผ่นกรอบอาจแตก หรือผลิตภัณฑ์เนื้อนิ่มอาจเสียรูป. คำถามไม่ใช่ “เครื่องจักรใช้แรงกดเท่าไร?” แต่คือ “ผลลัพธ์ของการสัมผัสแบบใดที่ต้องทำซ้ำได้สำหรับผลิตภัณฑ์และล็อตนี้?”
ในการทดลองในโรงงาน ให้บันทึกลอต สายการผลิต รูปแบบแผ่นของซัพพลายเออร์ และผู้รับผิดชอบการตรวจรับก่อนปรับไกด์.
การยึดเกาะอาจมาจากความเหนียวของผลิตภัณฑ์ ส่วนซ้อนทับที่ออกแบบไว้ ฟิล์ม หรือการปิดในกระบวนการถัดไป. บันทึกว่าคาดหวังกลไกใด. อย่าสรุปว่ากาวสำหรับสัมผัสอาหารได้รับอนุมัติจากการที่รอยต่อปิดด้วยสายตา. ตรวจสอบความเหมาะสมของวัสดุและการทำความสะอาดระหว่างการเปลี่ยนงานผลิตกับทีมความปลอดภัยอาหารที่รับผิดชอบ.
ความร้อนควรอยู่ในเมทริกซ์การทดลองที่ควบคุมได้. เก็บข้อมูลผลิตภัณฑ์ ล็อตแผ่น และเวลาพักให้เห็นชัด ขณะปรับปัจจัยด้านความร้อนทีละรายการ. ตรวจสอบสี เนื้อสัมผัส การเปิดของรอยต่อ และกลิ่น. หากสายการผลิตไม่จำเป็นต้องใช้ความร้อนเพื่อปิดรอยพับ ก็อย่าเพิ่มความร้อนเพียงเพื่อชดเชยการจัดแนวที่ไม่ดีหรือความชื้นส่วนเกิน.
ขอบเขตของหลักฐานนั้นชัดเจน: รายงานการทดลองบันทึกผลของผลิตภัณฑ์และล็อตหนึ่งได้ แต่ไม่สามารถยกระดับเป็นข้อกำหนดด้านความร้อนสากลสำหรับทุกสายการผลิต.
หากสงสัยว่าการสัมผัสล้มเหลว ให้ระบุค่าที่วัดได้เป็น mm และเวลาพักเป็น s โดยป้ายตัวอย่างเช่น 2 mm และ 30 s เป็นเพียงช่องตัวอย่างสำหรับการทดลองในโรงงาน.
จังหวะเวลาและการซิงโครไนซ์ป้องกันการห่อผิดได้อย่างไร
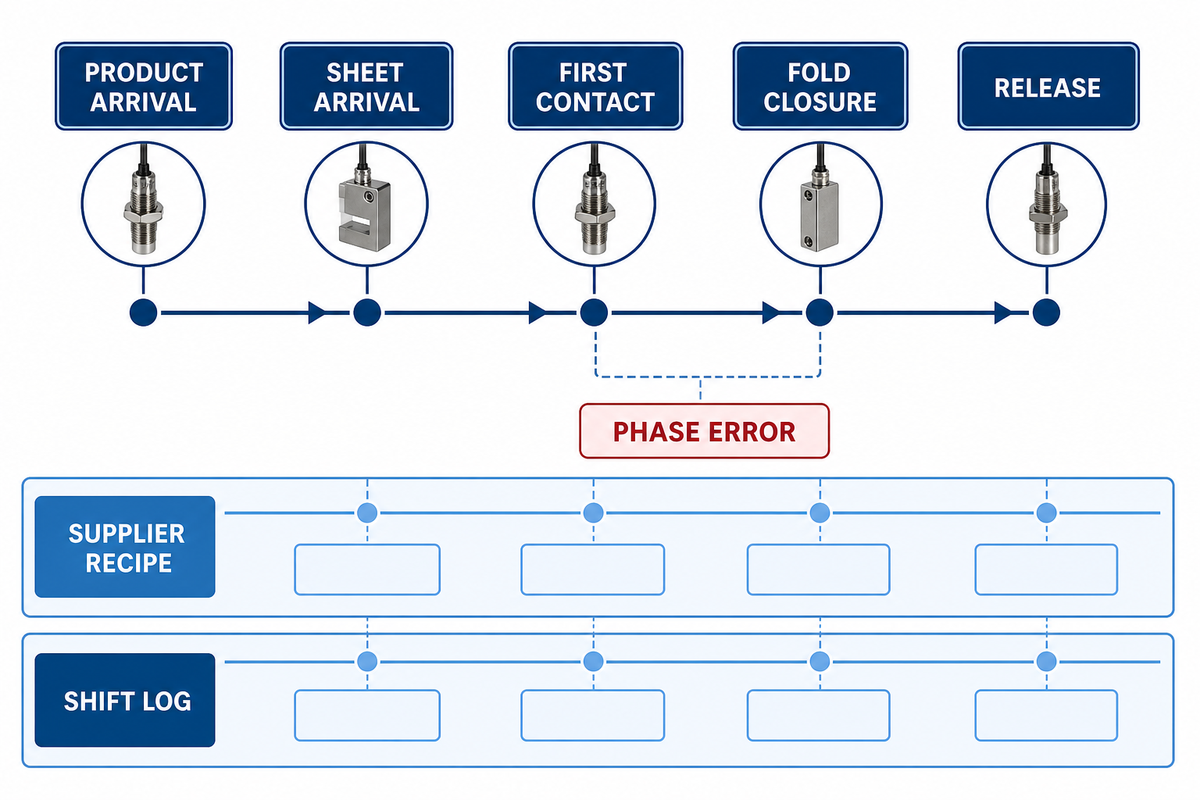
จังหวะเวลาจะเชื่อมแผ่น ผลิตภัณฑ์ กริปเปอร์หรือไกด์ และจุดปล่อย. แม้ความคลาดเคลื่อนของเฟสเพียงเล็กน้อยก็อาจดูเหมือนปัญหาวัสดุ เพราะแผ่นไปถึงผลิตภัณฑ์ด้วยมุมที่ต่างกัน. ดังนั้นควรตรวจสอบการซิงโครไนซ์ตามลำดับ: ผลิตภัณฑ์มาถึง แผ่นมาถึง การสัมผัสครั้งแรก การปิดรอยพับ และการปล่อย. สำหรับสายการผลิต วิศวกรสามารถเปรียบเทียบร่องรอยเหตุการณ์กับสูตรการผลิตของซัพพลายเออร์และบันทึกส่งต่องานของโรงงานได้.
ใช้ร่องรอยเหตุการณ์หรือการสังเกตที่ประทับเวลาเมื่อมีข้อมูล. ค่าเฉลี่ยที่เสถียรอาจซ่อนการลื่นที่ไม่สุ่มซึ่งเกิดเป็นชุดเมื่อเปลี่ยนกะ หลังต่อม้วน หรือเมื่อความชื้นเพิ่มขึ้น. แนวทางแผนภูมิควบคุมของ NISTเกี่ยวข้องในกรณีนี้ เพราะมุ่งเน้นพฤติกรรมของกระบวนการตามเวลาและรูปแบบที่ไม่สุ่ม ไม่ใช่การสังเกตผ่านหรือไม่ผ่านเพียงครั้งเดียว.
ระหว่างการวินิจฉัย ให้เปลี่ยนทีละรายการ. หากเปลี่ยนตำแหน่งไกด์ ความเร็วชุดป้อน และเวลาหน่วงการสัมผัสพร้อมกัน ทีมจะระบุไม่ได้ว่าการเปลี่ยนแปลงใดช่วยแก้ปัญหา. เก็บสูตรการผลิตเดิมไว้ บันทึกเหตุผลของการเปลี่ยนแปลง และเก็บตัวอย่างที่เป็นตัวแทน.
วิศวกรโรงงานสามารถจับคู่ร่องรอยเหตุการณ์นั้นกับรายงานการทดสอบของซัพพลายเออร์และบันทึกกะของสายการผลิต เพื่อแยกความผิดพลาดด้านจังหวะเวลาออกจากความแปรผันของวัสดุ.
บันทึกความผิดพลาดด้วยช่องเวลาที่วัดได้และค่าการเยื้อง โดยใช้ตัวอย่างเช่น 2 mm และ 30 s เพื่อแสดงหน่วยที่ต้องใช้ในรายงานเท่านั้น.
วิธีวินิจฉัยรอยย่น การลื่น การฉีกขาด และโนริเหนียว
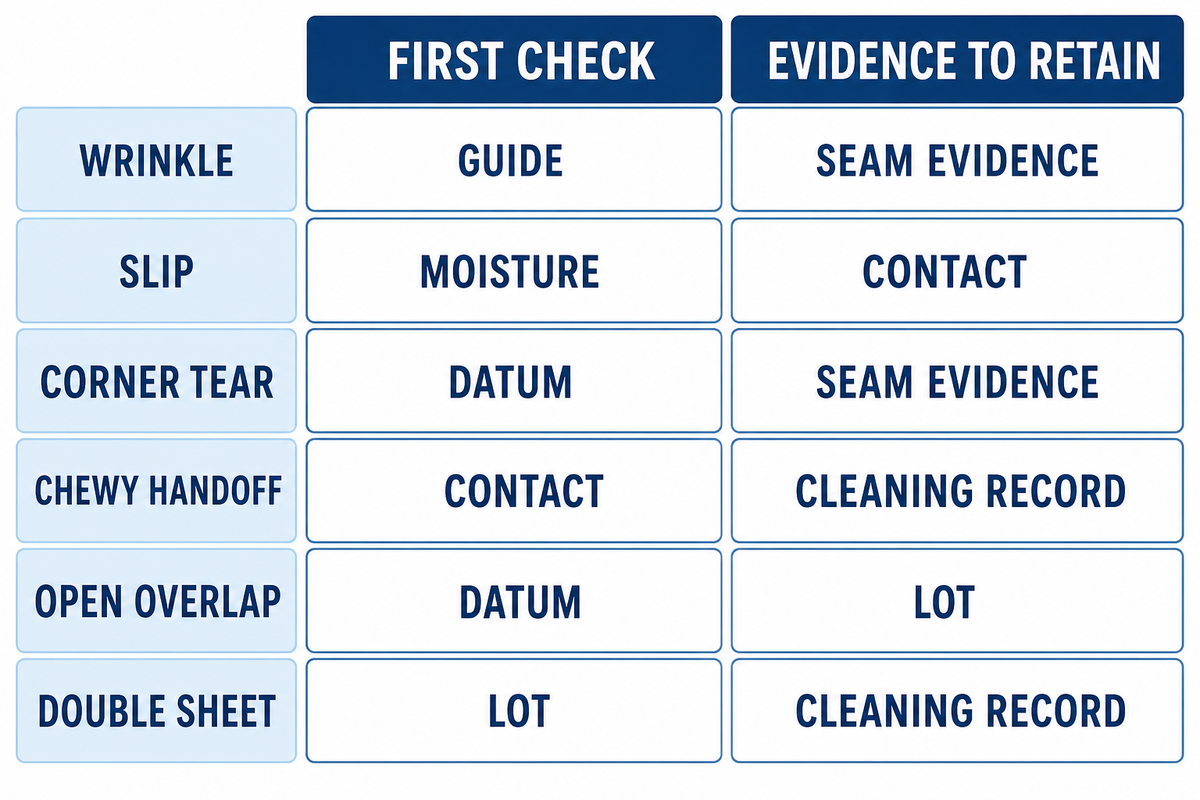
เมทริกซ์สาเหตุและการตรวจสอบการห่อผิดแยกอาการออกจากสาเหตุ. เริ่มจากตำแหน่งและทิศทางของข้อบกพร่อง แล้วตรวจสอบวัสดุ การจัดแนว การสัมผัส จังหวะเวลา และสภาพแวดล้อมก่อนเปลี่ยนวิธีการห่อ.
| ประเภทข้อบกพร่อง | การตรวจสอบเบื้องต้น | หลักฐานที่ต้องเก็บ |
|---|---|---|
| รอยย่นที่ขอบด้านหนึ่ง | ความขนานของไกด์และความตั้งฉากของแผ่น | ภาพถ่ายและค่าคลาดเคลื่อนขอบเป็น mm |
| แผ่นลื่น | ความชื้นบนพื้นผิวและจังหวะของจุดอ้างอิง | เวลาคงค้างเป็น s และจำนวนรอยต่อเปิด |
| มุมฉีกขาด | ล็อตเปราะ ไกด์คม และการยืด | ประวัติลอตและภาพมุม |
| จุดส่งมอบที่เหนียว | เส้นทางความชื้นและเวลาคงค้างในบรรจุภัณฑ์ | ความชื้นสัมพัทธ์เป็น % และเวลาประเมิน |
| ส่วนซ้อนเปิด | จังหวะการสัมผัสและความเหนียวของผลิตภัณฑ์ | เวลาหน่วงการสัมผัสเป็น ms และภาพรอยต่อ |
| แผ่นซ้อนสองชั้น | การแยกกองและไฟฟ้าสถิต | จำนวนการป้อนและตัวระบุล็อต |
| จุดอ้างอิงที่มีค่าคลาดเคลื่อน | จุดอ้างอิงของเซนเซอร์และตำแหน่งตัวพา | ข้อผิดพลาดในการจัดตำแหน่งเป็น mm |
| การเปลี่ยนสี | การสัมผัสความร้อนและเวลาคงค้าง | อุณหภูมิเป็น °C และเวลาเป็น s |
| รอยปนเปื้อน | การปล่อยจากพื้นผิวและสถานะการเปลี่ยนงานผลิต | บันทึกการทำความสะอาดและผู้รับผิดชอบการอนุมัติให้ผ่าน |
ความไม่เป็นเนื้อเดียวกันของวัตถุดิบต้องมีการตรวจสอบเฉพาะ. ชนิด แหล่งเก็บเกี่ยว ฤดูกาล ความหนา องค์ประกอบโปรตีน และประวัติการทำแห้งอาจเปลี่ยนพฤติกรรมการฉีกขาดและการตอบสนองต่อความชื้น. ถือว่าเอกลักษณ์ของล็อตเป็นปัจจัยนำเข้าของกระบวนการ ไม่ใช่เชิงอรรถ.
ควรทำ
- ถ่ายภาพข้อบกพร่องที่จุดส่งต่องานซึ่งกำหนดไว้.
- ติดตามตัวแปรหนึ่งตัวไปยังผลสังเกตหนึ่งรายการ.
- เปรียบเทียบล็อตวัสดุมากกว่าหนึ่งล็อต.
- เก็บสถานะการสอบเทียบและการทำความสะอาดไว้พร้อมกับบันทึก.
ไม่ควรทำ
- กำหนดตัวเลขความชื้นให้เป็นค่าสากล.
- เพิ่มความเร็วเพื่อกลบข้อผิดพลาดในการจัดแนว.
- ใช้สูตรสำหรับผู้บริโภคเป็นการตั้งค่าเครื่องจักร.
- ถือว่ารอยต่อปิดเป็นหลักฐานการปฏิบัติตามข้อกำหนดความปลอดภัยอาหาร.
สุขอนามัยและการเปลี่ยนงานผลิตสอดคล้องกับการห่อโนริอย่างไร
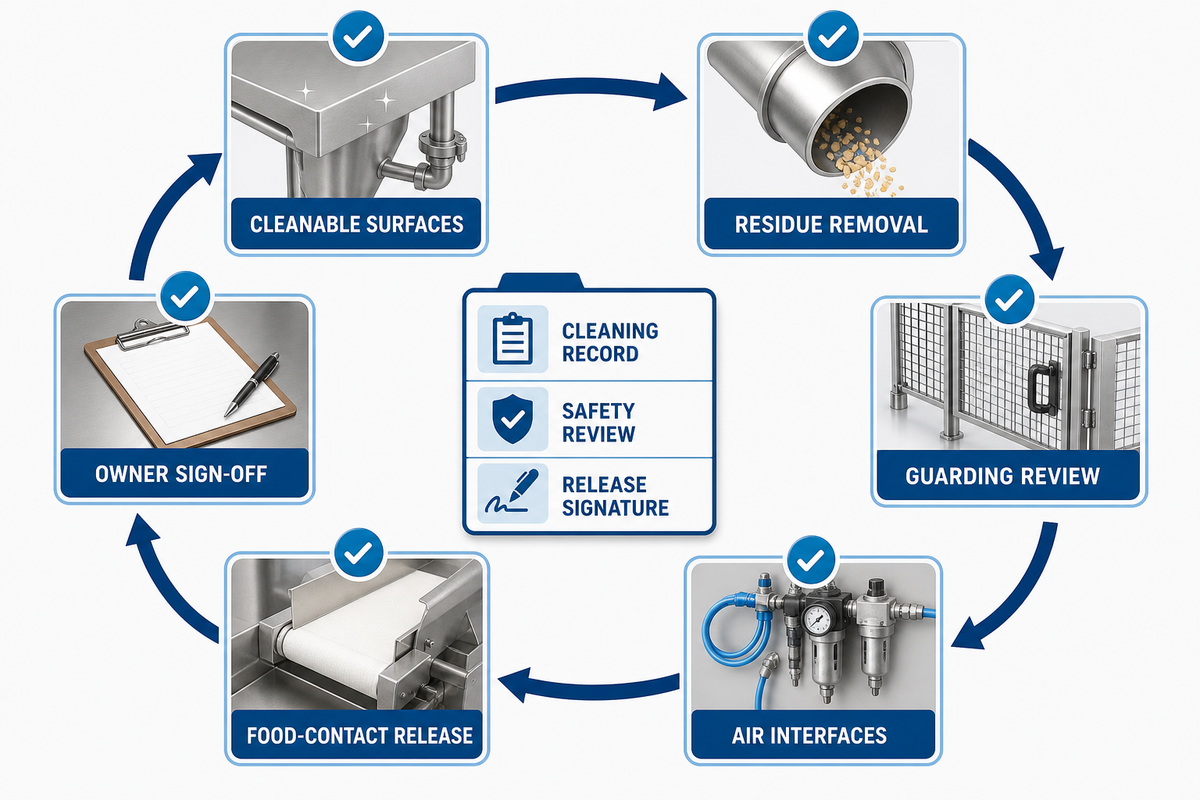
การออกแบบส่วนสัมผัสอาหารเป็นส่วนหนึ่งของกลไกการห่อ เพราะคราบตกค้างอาจเปลี่ยนการยึดเกาะ ความชื้น และความเสี่ยงด้านจุลินทรีย์. หากเกี่ยวข้อง 21 CFR 117.40เป็นข้อมูลอ้างอิงเพื่อวางแผนด้านเครื่องจักรและอุปกรณ์ที่สามารถทำความสะอาดและบำรุงรักษาได้อย่างเพียงพอ. ข้อมูลนี้ไม่ใช่ใบรับรองแบบครอบคลุมสำหรับเครื่องจักรหรือการติดตั้งใด.
ตรวจสอบรอยต่อ มุม พื้นผิวลำเลียง จุดเชื่อมต่ออากาศ และบริเวณที่การ์ดป้องกันบดบัง. กำหนดวิธีเปิดเส้นทางแผ่น เครื่องมือที่อนุญาต วิธีขจัดคราบตกค้าง และวิธีบันทึกการตัดสินใจอนุมัติให้ผ่าน. ถือว่าคราบตกค้างอาจเป็นเส้นทางการปนเปื้อนทุติยภูมิ และวางการตรวจสอบวัตถุดิบขาเข้าและการควบคุมสภาพแวดล้อมไว้ควบคู่กับการทบทวนความสามารถในการทำความสะอาด.
แยกการสุขาภิบาลออกจากความปลอดภัยในการทำงาน. OSHA 1910.212 เป็นข้อมูลอ้างอิงทั่วไปด้านการ์ดป้องกันจุดปฏิบัติงานและชิ้นส่วนที่เคลื่อนที่ ขณะที่กฎท้องถิ่นและผู้เชี่ยวชาญด้านความปลอดภัยที่รับผิดชอบเป็นผู้กำกับการติดตั้งจริง. การเปลี่ยนงานผลิตยังถือว่าไม่เสร็จสมบูรณ์จนกว่าสายการผลิตจะเข้าถึงได้อย่างปลอดภัยและมีการบันทึกการอนุมัติด้านการสัมผัสอาหาร.
เก็บชุดหลักฐานที่มีการอ้างอิง eCFR บันทึกการทำความสะอาด การทบทวนการ์ดป้องกัน และลายเซ็นอนุมัติจากโรงงานไว้ พื้นผิวที่ดูเรียบร้อยเพียงอย่างเดียวไม่ใช่หลักฐานการปฏิบัติตามข้อกำหนด.
รวมเวลาพักการทำความสะอาดที่วัดได้และการสังเกตพื้นผิวไว้ในชุดเอกสาร โดย 30 s หรือ 2 mm เป็นเพียงหน่วยตัวอย่าง ไม่ใช่ข้อกำหนดด้านการสุขาภิบาลหรือระยะเคลียร์.
วิธีตรวจรับกระบวนการห่อโนริก่อนซื้อกำลังการผลิต
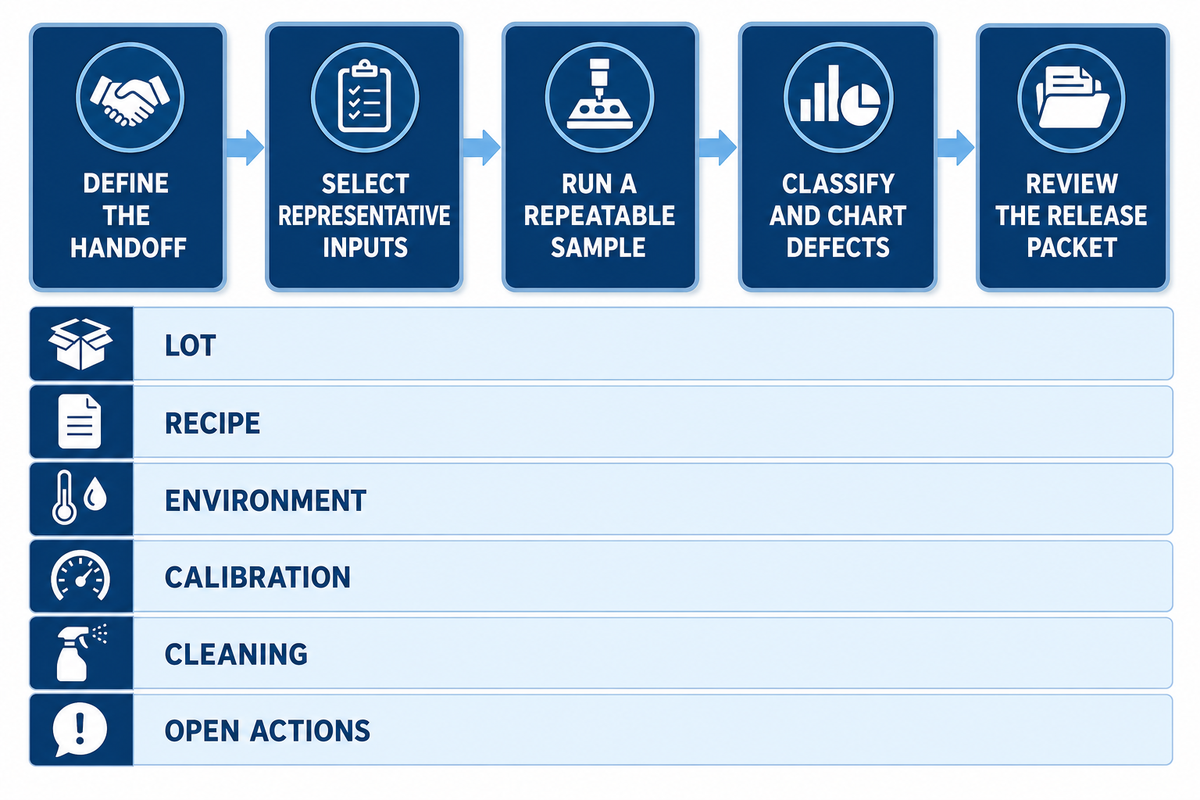
การตรวจรับควรตอบให้ได้ว่ากระบวนการผลิตสินค้าที่จำหน่ายได้อย่างสม่ำเสมอภายใต้เงื่อนไขที่ตกลงกันหรือไม่. การสาธิตเพียงครั้งเดียวอาจแสดงได้ว่าแผ่นสามารถห่อได้ แต่ไม่สามารถยืนยันความเสถียรตลอดล็อต กะการทำงาน ความชื้น หรือรอบการทำความสะอาด. ซัพพลายเออร์ ผู้รับผิดชอบคุณภาพโรงงาน และหัวหน้าฝ่ายจัดซื้อควรลงนามในบันทึกส่งต่องานฉบับเดียวกัน.
- กำหนดจุดส่งต่องาน — ระบุจุดที่ใช้ตัดสินตำแหน่ง แนวรอยต่อ เนื้อสัมผัส และประเภทข้อบกพร่อง.
- เลือกวัตถุดิบที่เป็นตัวแทน — รวมล็อตปกติ ความแปรผันของผลิตภัณฑ์ที่คาดไว้ และเวลาพักในบรรจุภัณฑ์ตามที่กำหนด.
- เดินเครื่องตัวอย่างที่ทำซ้ำได้ — คงสูตรการผลิต ผู้ควบคุมเครื่อง สภาพแวดล้อม ล็อต และสถานะการสอบเทียบไว้.
- จำแนกและทำกราฟข้อบกพร่อง — แยกรอยย่น การลื่น การฉีกขาด รอยต่อเปิด และความเบี่ยงเบนของเนื้อสัมผัส.
- ทบทวนชุดเอกสารอนุมัติให้ผ่าน — ลงนามรับรองการทำความสะอาด การ์ดป้องกัน ระบบสาธารณูปโภค การฝึกอบรม รายการค้างดำเนินการ และเงื่อนไขที่ต้องทดสอบซ้ำ.
แนวทางแผนภูมิควบคุมของ NISTสนับสนุนการสังเกตซ้ำและการตรวจหารูปแบบที่ไม่สุ่ม. แนวทางนี้ไม่ได้ให้จำนวนตัวอย่างตายตัวหรือขีดจำกัดความสามารถของโนริ. ตกลงเรื่องความเพียงพอของการสุ่มตัวอย่าง วิธีการวัด และสถานะการสอบเทียบกับผู้รับผิดชอบคุณภาพก่อนใช้ถ้อยคำด้านความสามารถของกระบวนการ.
สิ่งที่ควรถามเมื่อนำการห่อโนริเข้ารวมกับสายการผลิตอาหาร
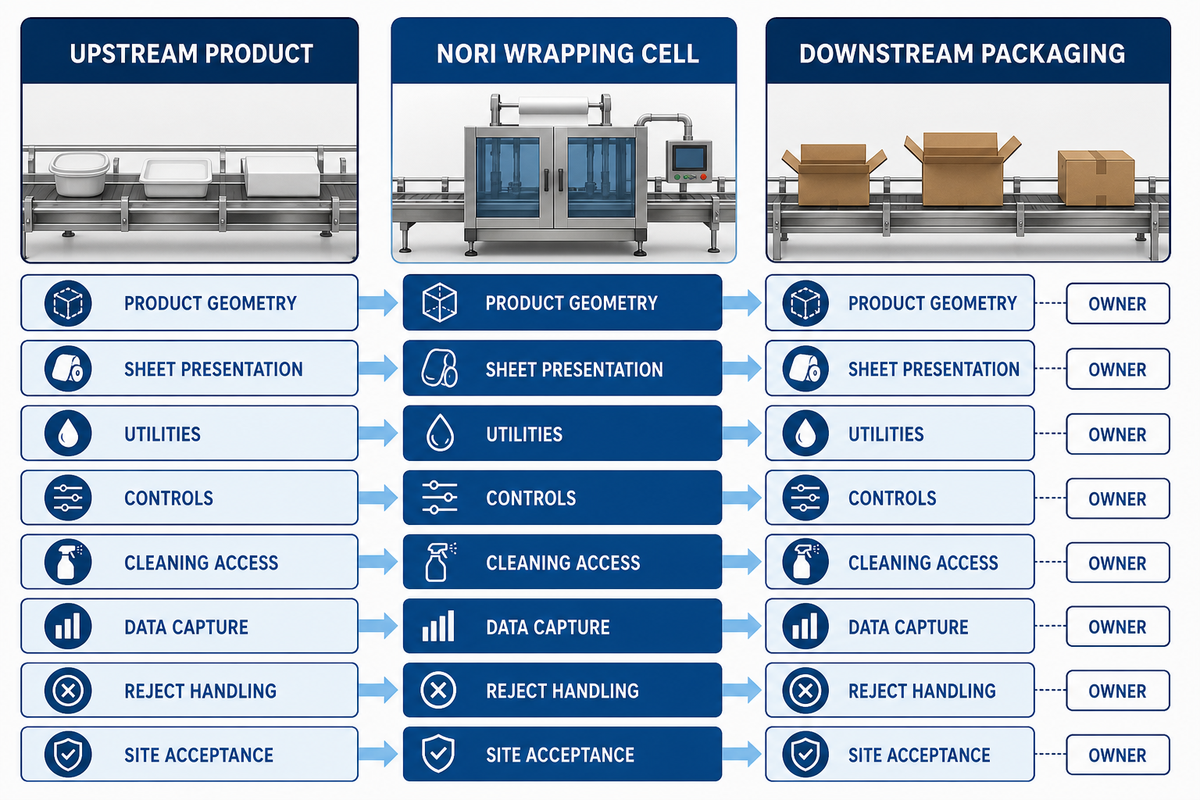
ขอข้อมูลจุดเชื่อมต่อ ไม่ใช่เพียงชื่อเครื่องจักร. ยืนยันรูปทรงผลิตภัณฑ์ขาเข้า วิธีนำเสนอแผ่น ช่วงความเร็วสายการผลิต ระบบสาธารณูปโภค การ์ดป้องกัน การเข้าถึงเพื่อทำความสะอาด การเก็บข้อมูล การจัดการของเสีย และบรรจุภัณฑ์ในกระบวนการถัดไป. กำหนดสิ่งที่จะเกิดขึ้นเมื่อเซนเซอร์สูญเสียจุดอ้างอิงหรือเมื่อไม่มีแผ่น. การหยุดแบบควบคุมมักมีค่ามากกว่าการกู้คืนที่ไม่ถูกบันทึก.
สำหรับคำขอใบเสนอราคา ให้ระบุขนาดแผ่นและความแปรผันของล็อต ขนาดและอุณหภูมิผลิตภัณฑ์ แหล่งความชื้นที่คาดไว้ เนื้อสัมผัสที่จุดส่งต่องาน พื้นที่ติดตั้ง วิธีทำความสะอาด เขตอำนาจด้านความปลอดภัย และหลักฐานที่คาดหวังในการตรวจรับที่โรงงานและหน้างาน. เก็บข้อกำหนดรุ่นเครื่องและเงื่อนไขทางการค้าไว้ในหน้าผลิตภัณฑ์ คู่มือนี้มีไว้เพื่อทำให้คำขอสามารถทดสอบทางเทคนิคได้.
สำหรับข้อมูลบริษัทก่อนหารือกับซัพพลายเออร์ ให้ทบทวน ภาพรวมระบบอัตโนมัติด้านการผลิตอาหารของ UD Company และแยกข้อมูลเบื้องหลังออกจากหลักฐานการทดลองที่วัดได้.
ใช้ แผนภูมิควบคุมรูปแบบ NISTและรายงานการทดสอบของซัพพลายเออร์เป็นหลักฐานสำหรับการเปรียบเทียบ ขณะที่ RFQ ยังคงเป็นเอกสารวางแผน ไม่ใช่ใบรับรอง.
RFQ ของซัพพลายเออร์ควรระบุรายงานการทดสอบ บันทึกการสอบเทียบ และสถานการณ์การผลิตที่จะใช้ตัดสินการตรวจรับ เพื่อไม่ให้ใบเสนอราคาเชิงพาณิชย์ถูกเข้าใจผิดว่าเป็นหลักฐานทางเทคนิค.
RFQ สามารถขอช่องตัวเลข เช่น การจัดแนวเป็น mm และเวลาพักเป็น s โดยเปิดให้ผู้ซื้อกรอกค่าจากการทดลองที่วัดได้.
หากต้องการภาพรวมเครื่องจักรเมื่อกำหนดพารามิเตอร์เหล่านี้แล้ว โปรดดู คู่มือการห่อด้วยเครื่องทำขนมทองม้วนสาหร่าย. ปลายทางนี้ยังคงเป็นเป้าหมายลิงก์ภายใน ให้ตรวจสอบความถูกต้องในปัจจุบันก่อนเผยแพร่.
สัญญาณการค้นหาปี 2025–2026 เปลี่ยนแปลงการห่อโนริอย่างไร
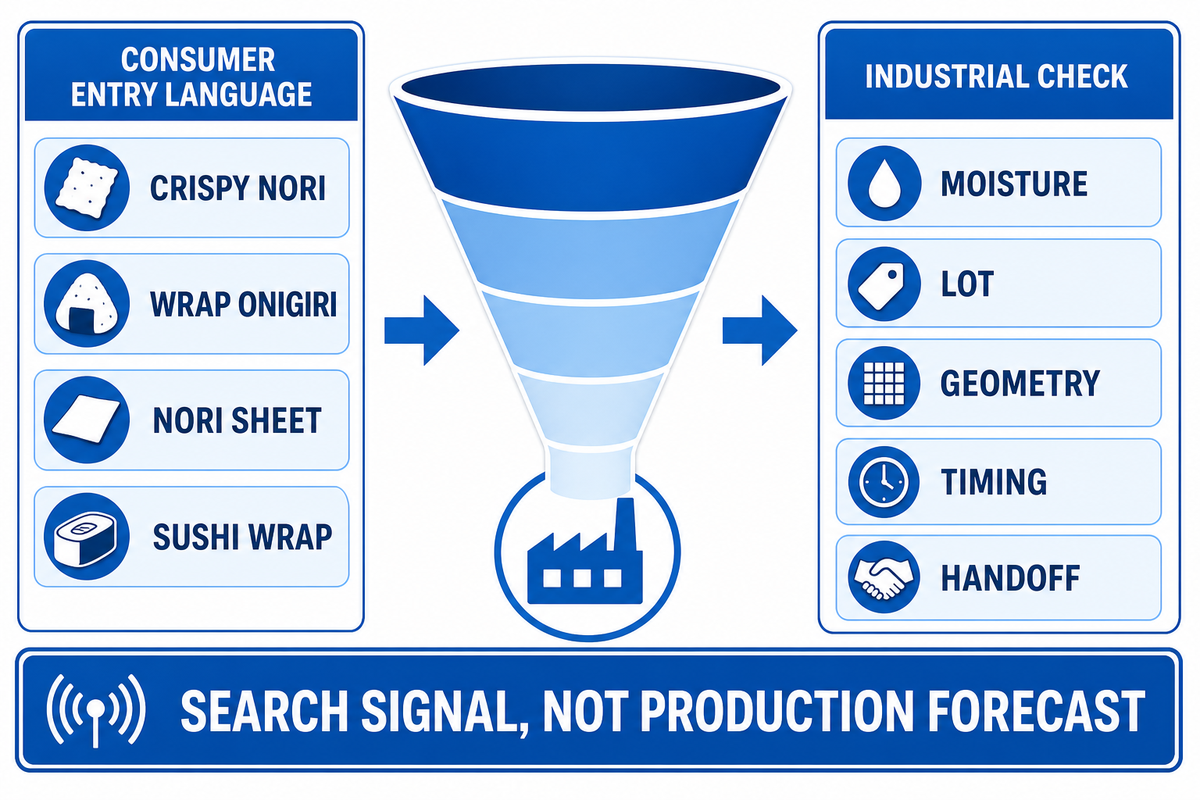
ผลการค้นหาปัจจุบันยังถูกครอบงำด้วยโอนิกิริสำหรับผู้บริโภคและการสาธิตสูตร. ภาพรวม DataForSEO ที่เก็บไว้บันทึกปริมาณการค้นหา 1,300 ครั้ง/เดือนสำหรับ “nori wrapper”, 1,600 ครั้ง/เดือนสำหรับ “onigiri wrapper”, 390 ครั้ง/เดือนสำหรับ “nori application” และ 70 ครั้ง/เดือนสำหรับ “how to wrap onigiri with seaweed” ส่วนคำหลักหลักแบบตรงตัวไม่มีปริมาณที่รายงาน. ตัวเลขเหล่านี้เป็นสัญญาณความต้องการเชิงทิศทาง ไม่ใช่การพยากรณ์การผลิต.
คำศัพท์ของผู้บริโภคมักกล่าวถึงซูชิ แซลมอน ทูน่า แตงกวา งา และสัมผัสกรอบ. ส่วนผสมเหล่านี้อธิบายว่าทำไมผู้ค้นหาจึงสนใจวัสดุห่อ แต่เป็นเพียงตัวอย่างบริบทของไส้ ไม่ใช่สูตรหรือข้อกำหนดเครื่องจักรสำหรับคู่มือนี้.
แนวทางอุตสาหกรรมไม่ใช่การคัดลอกภาษาผู้บริโภคลงในข้อกำหนด แต่คือการทำให้กระบวนการสังเกตได้: แยกโซนความชื้น จัดแนวขอบแผ่น กำหนดเวลาสัมผัส บันทึกจุดส่งต่องาน และทดสอบความแปรผัน. ถือว่าวิธีการใหม่ ๆ เป็นคำถามสำหรับการทดลองจนกว่าจะมีบันทึกสายการผลิตที่ผ่านการตรวจยืนยัน.
ความเสี่ยงประการหนึ่งคือการปรับการตัดสินใจในโรงงานให้เข้ากับกระแสการค้นหามากเกินไป ให้ใช้ บทความทบทวนต้นทาง การทดลองของซัพพลายเออร์ และหลักฐานจากการผลิตก่อนเปลี่ยนการออกแบบสายการผลิต.
สมมติฐานใด ๆ ที่อิงกระแสการค้นหาควรตรวจสอบด้วยช่องข้อมูลที่วัดได้ เช่น การเยื้องเป็น mm และเวลาพักที่จุดส่งต่องานเป็น s ก่อนอนุมัติการเปลี่ยนแปลงการผลิต.
แผนผังภาษาการค้นหา: ผู้อ่านผู้บริโภคอาจถามเกี่ยวกับสาหร่ายโนริ การใช้โนริ การทำโอนิกิริ ข้าวซูชิ วิธีใช้โนริ ร้านสะดวกซื้อญี่ปุ่น โอนิกิริกับโนริ เรียนรู้วิธีห่อ วิธีห่อโอนิกิริ อะโวคาโด เติมโนริ กระดาษสาหร่าย หรือแผ่นสาหร่ายโนริ. วลีเหล่านี้อธิบายเจตนาการเข้ามาอ่าน ไม่ใช่คำตอบเชิงอุตสาหกรรม.
ผู้ใช้อาจถามด้วยว่าโนริแฉะหรือไม่ วิธีรักษาโนริให้กรอบ การใช้ฟูริคาเกะหรือผักดองรอบไส้ วิธีป้องกันไม่ให้โนริแฉะ การเลือกข้าวญี่ปุ่น โนริคั่ว งา สาหร่ายแห้ง แผ่นโนริ ภาชนะสุญญากาศ การเก็บโนริให้แห้ง หรือการขึ้นรูปเป็นกรวย. ในเชิงกระบวนการ สิ่งเหล่านี้กลายเป็นการตรวจสอบความชื้น ล็อต รูปทรง และจุดส่งต่องาน.
ถ้อยคำที่มุ่งเน้นสูตรอื่น ๆ ได้แก่ ปั้นข้าว ห่อด้วยโนริ พับข้าว ปั้นก้อนข้าว เรียนรู้วิธีห่อโอนิกิริ ไข่ต้ม สาหร่ายรอบไส้ คอมบุ วางข้าว ข้าวติด ป้องกันข้าวติด ดูดซับความชื้น เนื้อสัมผัสกรอบ ใช้พลาสติก ทำมือให้เปียก หันด้าน ชามน้ำ ความเหนียว เนื้อสัมผัสดีที่สุด อูมามิ ทำโนริ มิโซะ ด้านมันวาว ท็อปปิงเสริม ปลาโอแห้ง บ๊วยดอง แซลมอนเค็ม สาหร่ายเคลป์ ต้องแช่เย็น น้ำส้มสายชูข้าว พับเบา ๆ ที่แห้ง เป็นขั้นตอน น้ำมันงา คนญี่ปุ่น กลิ่นคั่ว บรรจุภัณฑ์เดิม มันเทศ ต้นหอม และเต้าหู้. บทความนี้ระบุคำเหล่านี้เพื่อชี้แจงขอบเขต แต่ไม่ได้ให้สูตรอาหาร.
คำถามที่พบบ่อย
ต้องพรมน้ำบนแผ่นโนริก่อนห่อหรือไม่?
คำตอบสั้น ๆ
โดยทั่วไป การทำให้เปียกที่ควบคุมไม่ได้เป็นความเสี่ยง. ความชื้นอาจทำให้แผ่นนิ่มและเปลี่ยนพฤติกรรมของพื้นผิว หากต้องการความยืดหยุ่น ให้ตรวจยืนยันปริมาณ แหล่งที่มา และเวลาเฉพาะของผลิตภัณฑ์ แทนการทำให้เปียกโดยคาดเดา. ในการทดลองผลิต ให้บันทึกลอตแผ่น ความชื้นโดยรอบ เวลาหน่วงการสัมผัส และเนื้อสัมผัสที่จุดส่งต่องาน เพื่อให้ทำซ้ำและตรวจสอบย้อนหลังได้ แทนการบรรยายเพียงว่า “พับง่ายขึ้น”.
ทำไมโนริจึงเหนียวหนึบ?
คำตอบสั้น ๆ
การดูดความชื้นและเวลาพักเป็นปัจจัยร่วมที่พบได้บ่อย แต่บรรจุภัณฑ์ อุณหภูมิไส้ ความชื้นโดยรอบ และประวัติลอตก็มีผลเช่นกัน. บันทึกเวลาที่ตัดสินเนื้อสัมผัสและติดตามเส้นทางความชื้นก่อนเปลี่ยนความเร็วเครื่องจักร. การตรวจสอบที่มีประโยชน์คือเปรียบเทียบลอตแผ่นเดียวกันที่เวลาส่งต่องานที่กำหนดไว้สองช่วง โดยคงอุณหภูมิไส้ สิ่งกั้นของบรรจุภัณฑ์ และวิธีประเมินให้คงที่ มิฉะนั้นข้อร้องเรียนด้านเนื้อสัมผัสอาจถูกเข้าใจผิดว่าเป็นความผิดพลาดของชุดป้อน.
ค่าเฉลี่ยที่คงที่พิสูจน์ได้หรือไม่ว่ากระบวนการห่ออยู่ภายใต้การควบคุม?
คำตอบสั้น ๆ
ไม่ใช่. ค่าเฉลี่ยที่เสถียรอาจซ่อนรูปแบบการเกิดเป็นชุดหรือการเลื่อนที่สัมพันธ์กับการเปลี่ยนกะ. ใช้ตัวอย่างซ้ำที่เป็นตัวแทน ขีดจำกัดควบคุม และวิธีการวัดที่สม่ำเสมอก่อนอธิบายว่ากระบวนการมีเสถียรภาพ. ยืนยันว่าตัวอย่างเป็นตัวแทนและระบบการวัดผ่านการสอบเทียบแล้ว เพราะหน่วยจำนวนเล็กน้อยที่เลือกตามสะดวกหรือเครื่องชั่งที่เปลี่ยนผู้ควบคุมไม่สามารถรองรับคำกล่าวอ้างด้านความสามารถได้. เก็บแผนภูมิไว้พร้อมสูตรการผลิตและบันทึกลอต.
ควรทดสอบอะไรบ้างก่อนซื้อกำลังการผลิต?
คำตอบสั้น ๆ
ทดสอบล็อตแผ่นที่เป็นตัวแทนและความแปรผันของผลิตภัณฑ์ที่จุดส่งต่องานตามที่ตกลงกัน. บันทึกการจัดแนว ความสมบูรณ์ของรอยต่อ เนื้อสัมผัส ประเภทข้อบกพร่อง การอนุมัติการทำความสะอาด การทบทวนการ์ดป้องกัน และการส่งต่องานในกระบวนการถัดไป ไม่ใช่เพียงความเร็วบนป้ายชื่อเครื่องจักร.
สิทธิบัตรพิสูจน์ได้หรือไม่ว่าเครื่องห่อโนริจะใช้งานได้?
คำตอบสั้น ๆ
ไม่ใช่. เอกสารสิทธิบัตรอาจอธิบายแนวคิดกระบวนการได้ แต่ไม่พิสูจน์ความเหมาะสม ความเป็นเจ้าของ กำลังการผลิต การรับรอง หรือผลลัพธ์ของลูกค้าสำหรับสายการผลิตโนริใดโดยเฉพาะ.
แหล่งข้อมูลและขอบเขต
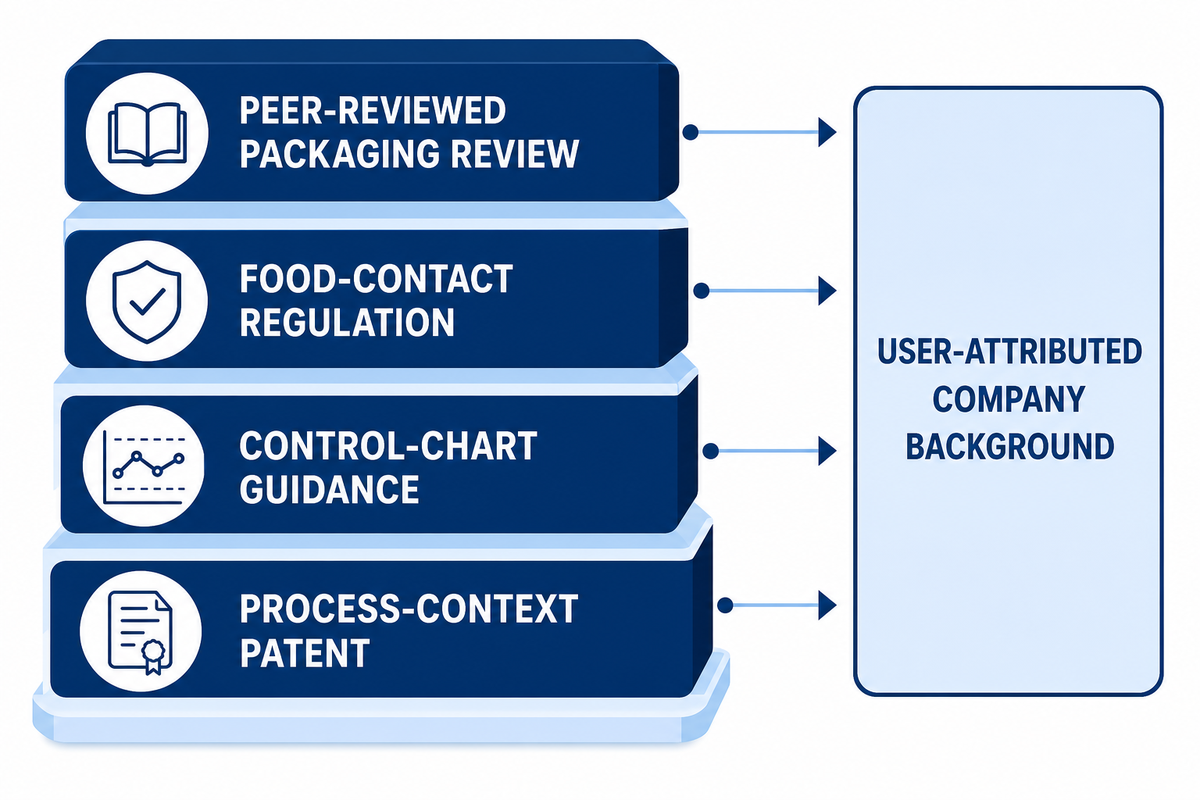
เอกสารอ้างอิงและแหล่งข้อมูล: แหล่งข้อมูลต่อไปนี้สนับสนุนขอบเขตด้านพฤติกรรมวัสดุ ความปลอดภัย การสุขาภิบาล และการวัด. หน้าของคู่แข่งสำหรับผู้บริโภคมีส่วนต่อการวิเคราะห์รูปแบบเท่านั้น ไม่ใช่แหล่งข้อความเชิงอ้างอิงสำหรับข้อความหลักข้างต้น.
- ภาพรวมระบบอัตโนมัติด้านการผลิตอาหารของ UD Company บริบทแบรนด์และศูนย์รวมข้อมูลของเว็บไซต์ที่จัดให้.
- สาหร่ายในฐานะแหล่งทรัพยากรที่มีคุณค่าและยั่งยืนสำหรับวัสดุบรรจุภัณฑ์อาหาร บทความทบทวนที่ผ่านการประเมินโดยผู้ทรงคุณวุฒิใน Foods / PubMed Central.
- 21 CFR 117.40 อุปกรณ์และเครื่องใช้, ประมวลกฎหมายข้อบังคับรัฐบาลกลางอิเล็กทรอนิกส์.
- ข้อกำหนดทั่วไปของ OSHA 1910.212 สำหรับเครื่องจักรทุกชนิด.
- คู่มืออิเล็กทรอนิกส์ NIST/SEMATECH: แผนภูมิควบคุม.
- กระบวนการอัดรีดเวเฟอร์และขึ้นรูปแผ่นอาหาร EP1897445A1 อ้างอิงเพื่อข้อมูลบริบทของกระบวนการเท่านั้น.
บทสรุปที่ผู้ใช้จัดทำระบุว่า UD Company ก่อตั้งในปี 2003 และข้อมูลประวัติที่ให้มาสำหรับบทความนี้ครอบคลุมการลงทุน โรงงานผลิต และนวัตกรรมระบบอัตโนมัติด้านอาหารที่พัฒนาขึ้นโดยอิสระ. ประเด็นเหล่านี้คงไว้ในฐานะข้อมูลเบื้องหลังที่ผู้ใช้ระบุแหล่งที่มา บทความนี้ไม่ได้เปลี่ยนประเด็นเหล่านี้ให้เป็นข้อกำหนดเครื่องจักร ใบรับรอง ผลการตรวจทะเบียนสิทธิบัตร หรือผลลัพธ์ของลูกค้า.
พร้อมทำให้คำถามเรื่องการห่อทดสอบได้หรือยัง?
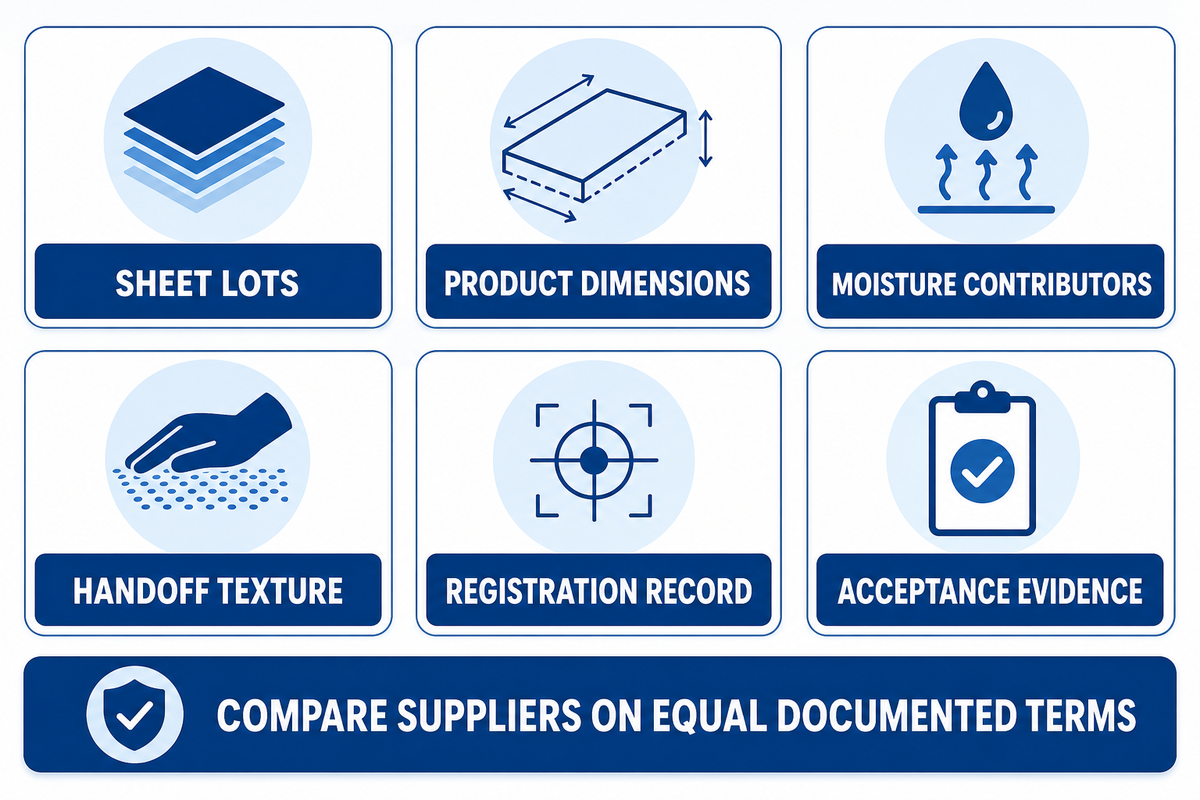
นำล็อตแผ่น ขนาดผลิตภัณฑ์ แหล่งความชื้น เนื้อสัมผัสที่จุดส่งต่องาน และ ข้อกำหนดหลักฐานการตรวจรับมาหารือทางเทคนิค. ทำแผนผังการจัดแนว จังหวะการสัมผัส การอนุมัติการทำความสะอาด และบันทึกการตรวจรับหน้างานก่อนเปรียบเทียบการกำหนดค่าเฉพาะเครื่องจักรใด ๆ. ใช้บันทึกที่ได้เพื่อเปรียบเทียบซัพพลายเออร์ภายใต้เงื่อนไขที่เท่าเทียมและมีเอกสารรองรับ.
หารือการทดลองห่อโนริ