ติดต่อบริษัท UDTECH

การแก้ไขปัญหาสายการผลิตซาจิม่า: เนื้อสัมผัส การสุขาภิบาล และบันทึก FAT

สรุปสั้น ๆ สายการผลิตซาจิม่าเป็นกระบวนการแปรรูปอาหารแบบบูรณาการ ซึ่งการเดินเครื่องให้มีเสถียรภาพขึ้นอยู่กับการหาสภาวะแรกที่เปลี่ยนไป บันทึกการแก้ไขที่ควบคุมได้หนึ่งรายการ และตรวจสอบตัวอย่างถัดไปที่ระบุไว้ คู่มือนี้เน้นงานควบคุมดังกล่าว ได้แก่ การไล่ตรวจข้อบกพร่องของเส้นแป้ง การทอด น้ำเชื่อม การขึ้นรูป และการบรรจุภัณฑ์ การตรวจยืนยันความพร้อมด้านสุขาภิบาลก่อนเริ่มเดินเครื่อง และการจัดทำบันทึกการทดสอบการยอมรับที่โรงงาน (FAT) ที่นำไปใช้ได้ คู่มือนี้ไม่ได้เปรียบเทียบรูปแบบเครื่องจักรหรือใบเสนอราคา.
นี่คือคู่มือการปฏิบัติงานระดับสองสำหรับผู้ผลิตอาหาร ทีมคุณภาพ และวิศวกรโครงการที่เลือกเส้นทางการผลิตซาจิม่าไว้แล้ว หน้าเชิงพาณิชย์เกี่ยวกับสายการผลิตซาจิม่าเป็นแหล่งข้อมูลหลักเรื่องการจัดชุดเครื่องจักร ข้อมูลจำเพาะ ใบเสนอราคา และการตัดสินใจสั่งซื้อ ส่วนคู่มือสายการผลิตขนมขบเคี้ยวระดับหนึ่งครอบคลุมการเปรียบเทียบกลุ่มผลิตภัณฑ์และเส้นทางการผลิต หน้านี้เน้นเฉพาะสัญญาณควบคุมของซาจิม่า การแยกหาสาเหตุข้อบกพร่อง การอนุมัติให้ผ่านด้านสุขาภิบาล และการรวบรวมหลักฐาน.
คู่มือ สายการผลิตซาจิม่าและขนมขบเคี้ยวชนิดพิเศษ ที่มีอยู่เป็นภาพรวมระดับหนึ่งสำหรับเปรียบเทียบกลุ่มผลิตภัณฑ์และเส้นทางการผลิต ศูนย์รวมข้อมูลสายการผลิตขนมซาจิม่า ยังคงเป็นหมวดหมู่เชิงพาณิชย์หลักของกลุ่มเส้นทางการผลิตที่กว้างกว่านี้ คู่มือระดับสองนี้ตั้งต้นจากการที่ผู้ซื้อกำลังประเมินเส้นทางการผลิตซาจิม่า และลงรายละเอียดจุดควบคุม การไล่หาสาเหตุข้อบกพร่อง การอนุมัติให้ผ่านด้านสุขาภิบาล และบันทึกการตรวจรับ หากต้องการข้อมูลเกี่ยวกับบริษัท ดูที่ ประวัติบริษัท UDTECH.
หมายเหตุเกี่ยวกับขอบเขต: ซาจิม่าแตกต่างกันตามระบบแป้ง ส่วนผสมที่ใส่เพิ่ม น้ำเชื่อม ลักษณะการเคี้ยว รูปทรง ตลาด และรูปแบบบรรจุภัณฑ์ ลำดับขั้นตอนและรายการตรวจสอบเหล่านี้เป็นกรอบสำหรับการวางแผน ให้ยืนยันสูตรการผลิต สถานที่ผลิต เขตอำนาจตามเป้าหมาย และข้อจำกัดตามสัญญาระหว่างการทดลองผลิตสินค้า
ขอบเขตของวิธีการ: บัญชีบันทึก แผนผังการตัดสินใจ และลำดับขั้นตอนการจัดซื้อที่ระบุชื่อไว้ เป็นกรอบการวางแผนด้านบรรณาธิการที่จัดทำขึ้นสำหรับคู่มือนี้ ทีมความปลอดภัย คุณภาพ และวิศวกรรมของผู้ซื้อต้องปรับใช้ให้เหมาะกับโรงงานจริง กรอบเหล่านี้ไม่ใช่คำแนะนำด้านกฎระเบียบหรือขั้นตอนการปฏิบัติงานที่ใช้ได้กับทุกแห่ง
คำศัพท์สำคัญ: คำค้นบางคำปะปนคำสะกดผิดอย่าง “สายการผลิต shachima” เข้ากับการค้นหาเครื่องจักรแปรรูปเพิ่มเติม ลูกอมงา มันฝรั่งทอดกรอบ ถั่วตัด เส้นทางการผลิตขนมขบเคี้ยวขนาดใหญ่หรืออเนกประสงค์ ครัวกลาง หรือสายการผลิตลูกอมงา คำเหล่านี้ใช้แทนเส้นทางการผลิตซาจิม่าไม่ได้ เช่นเดียวกับคำว่า “คุณภาพสูง” “ฟูนุ่ม” “สีทอง” “ประสิทธิภาพและคุณภาพ” “อาหารสมัยใหม่” “ข้อมูลจำเพาะผลิตภัณฑ์” “ลมร้อน” “เครื่องพ่น” “สิ่งเจือปน” และ “สัมผัสในปากของซาจิม่า” ซึ่งเป็นคำบรรยายที่ต้องกำหนดและประเมิน ไม่ใช่ผลลัพธ์ที่เครื่องจักรของผู้จำหน่ายจะทำให้เกิดขึ้นได้โดยอัตโนมัติ.
งานศึกษา ซาจิม่าในระดับอุตสาหกรรม อธิบายขั้นตอนการผสมและขึ้นรูปแป้งโด การทอด การผสมชิ้นที่ทอดแล้วกับน้ำเชื่อมที่ให้ความร้อน การขึ้นรูปส่วนผสม และการตัด คำอธิบายกระบวนการนี้ยังมีประโยชน์ระหว่างการทดลองผลิตครั้งใหม่ โดยต้องรักษาเนื้อสัมผัสและสีตามเป้าหมาย พร้อมบันทึกการเปลี่ยนสูตรทุกครั้ง คำว่า “ดั้งเดิม” ควรใช้อธิบายข้อกำหนดผลิตภัณฑ์ ไม่ใช่ใช้แทนเกณฑ์การตรวจรับที่วัดผลได้.
เส้นทางการวิจัยที่เกี่ยวข้อง ได้แก่ กระบวนการผลิตซาจิม่า สายการผลิตซาจิม่าอัตโนมัติ สายการผลิตขนมซาจิม่า เครื่องขึ้นรูปซาจิม่า และ สายการบรรจุซาจิม่า ในคู่มือนี้ คำเหล่านี้ถือเป็นขั้นตอนหรือขอบเขตที่เกี่ยวเนื่องกันภายในปัญหาการยอมรับที่ผูกกับสูตรส่วนผสมเดียวกัน ไม่ใช่คำสัญญาผลิตภัณฑ์ที่ใช้แทนกันได้.
คำศัพท์ยังสำคัญเมื่อกำหนดขอบเขตเครื่องจักรด้วย เครื่องผสม ใช้เตรียมแป้งโดสำหรับเส้นทาง การผลิตอาหาร ที่กว้างกว่า ส่วน เครื่องทอด ทำหน้าที่ในขั้นตอนใช้ความร้อน ข้อกำหนดการผลิตขนาดใหญ่อาจกล่าวถึง ซาจิม่าสูตรดั้งเดิม เนื้อสัมผัสของซาจิม่า การเคี่ยวน้ำตาล และ ข้อกำหนดผลิตภัณฑ์ แต่คำว่า อเนกประสงค์ ก็ยังต้องผ่านการทดลองผลิตตามสูตร คำค้นขนมขบเคี้ยวที่เกี่ยวข้องอาจใช้คำว่า ขนมคาราเมล กรอบ หรือ เครื่องทำขนมแท่ง แต่คำเหล่านั้นไม่ได้กำหนดกระบวนการผลิตซาจิม่า เช่นเดียวกัน เครื่องทำซาจิม่า เครื่องทอดอัตโนมัติ การให้ความร้อนแก่น้ำมัน การควบคุมอุณหภูมิ และ การผลิตขนมขบเคี้ยว เป็นคำที่ใช้ระบุขอบเขตเครื่องจักร ไม่มีคำใดกำหนดผลิตภัณฑ์ที่ผ่านการตรวจรับหรือยืนยันการตอบสนองต่อการควบคุมแบบใดแบบหนึ่ง คำเหล่านี้บอกขอบเขตและประเด็นที่ต้องพิจารณา ไม่ใช่ผลลัพธ์ที่รับประกัน.
สิ่งที่สายการผลิตซาจิม่าอัตโนมัติควบคุมจริง
สายการผลิตแต่ละสายเชื่อมโยงวัตถุดิบขาเข้ากับผลผลิตที่ยอมรับได้ วัตถุดิบขาเข้าประกอบด้วยสูตรการผลิต สภาพของส่วนผสม น้ำมัน น้ำเชื่อม วัสดุบรรจุภัณฑ์ และระบบสาธารณูปโภค ส่วนผลผลิตที่ต้องตรวจ ได้แก่ โครงสร้างเส้นแป้ง การยึดเกาะของน้ำเชื่อม การเซตตัวของแผ่น การตัด คุณภาพของบรรจุภัณฑ์ และการตรวจสอบย้อนกลับ หากทีมงานเปรียบเทียบเพียงชื่อสถานีงานหรือเครื่องจักรผลิตอาหารเพียงเครื่องเดียว ก็อาจมองข้ามจุดเชื่อมต่อที่ทำให้คุณภาพสูญเสียได้ ความเสี่ยงยังคงอยู่ เพราะการส่งต่องานที่ไม่มีบันทึกอาจปิดบังสภาวะแรกที่เปลี่ยนไป.
แบบฟอร์มการควบคุมเชิงป้องกันของ Canadian Food Inspection Agency แสดงให้เห็นว่าแผนผังกระบวนการ การทบทวนอันตราย ขั้นตอนควบคุม และบันทึกการตรวจยืนยันควรอยู่ร่วมกัน โครงสร้างนี้สนับสนุนวิธีการจัดทำเอกสารในคู่มือนี้ แต่ไม่ได้รับรองเครื่องจักรใดเป็นพิเศษ.
เมื่อผู้ซื้อเปรียบเทียบข้อเสนอ แผนผังการควบคุมนี้ยังช่วยป้องกันไม่ให้รายการเครื่องจักรที่ดูครบถ้วนซ่อนจุดเชื่อมต่อที่ไม่มีผู้รับผิดชอบ เพราะทีมสามารถติดตามวัตถุดิบ ระบบสาธารณูปโภค ตัวอย่าง สัญญาณเตือน การตัดสินใจพักผลิตภัณฑ์ และบันทึกการอนุมัติ ไปยังผู้รับผิดชอบการดำเนินการถัดไปได้ทุกจุดก่อนเริ่มการทดลองที่โรงงาน.
กำหนดคำถามควบคุม 5 ข้อสำหรับการส่งต่องานทุกจุด:
- มีอะไรเข้าสู่กระบวนการ? บันทึกการแก้ไขสูตร ล็อตวัตถุดิบ สภาวะความชื้นหรืออุณหภูมิ และชนิดของส่วนผสม.
- มีอะไรเปลี่ยนแปลง? บันทึกแต่ละขั้นตอนทางกายภาพ ได้แก่ การรีดเป็นแผ่น การทอด การยึดเกาะด้วยน้ำเชื่อม การอัด การทำให้เย็น การตัด หรือการบรรจุ.
- สัญญาณใดพิสูจน์ความเสถียร? เลือกพารามิเตอร์ที่มองเห็นได้หรือผลการตรวจสอบ อย่าใช้คำคุณศัพท์กว้าง ๆ เช่น “ดี”.
- ใครเป็นผู้ตอบสนอง? ระบุผู้ปฏิบัติงาน ผู้ควบคุมคุณภาพ ผู้ควบคุมการบำรุงรักษา หรือผู้รับผิดชอบการบรรจุก่อนเริ่มการทดสอบ.
- บันทึกใดปิดวงจรป้อนกลับ? รักษารายงานการผลิต รายการเบี่ยงเบน การตัดสินใจด้านคุณภาพ และการตัดสินใจทดลองซ้ำไว้พร้อมรหัสตัวอย่าง.
การจัดวางนี้แยกจากการตลาดผลิตภัณฑ์อาหารอย่างชัดเจน โดย SKU ของเครื่องจักรหนึ่งรายการอาจระบุไว้ในใบเสนอราคา ส่วนจุดตรวจสอบใช้กำหนดจุดตัดสินใจ หลักการเหล่านี้ใช้ได้ไม่ว่าโรงงานเบเกอรี่จะใช้เส้นทางการผลิตแบบแบ่งขั้นตอนหรือกระบวนการอัตโนมัติเต็มรูปแบบ.
วงจรควบคุมช่วงกระบวนการ
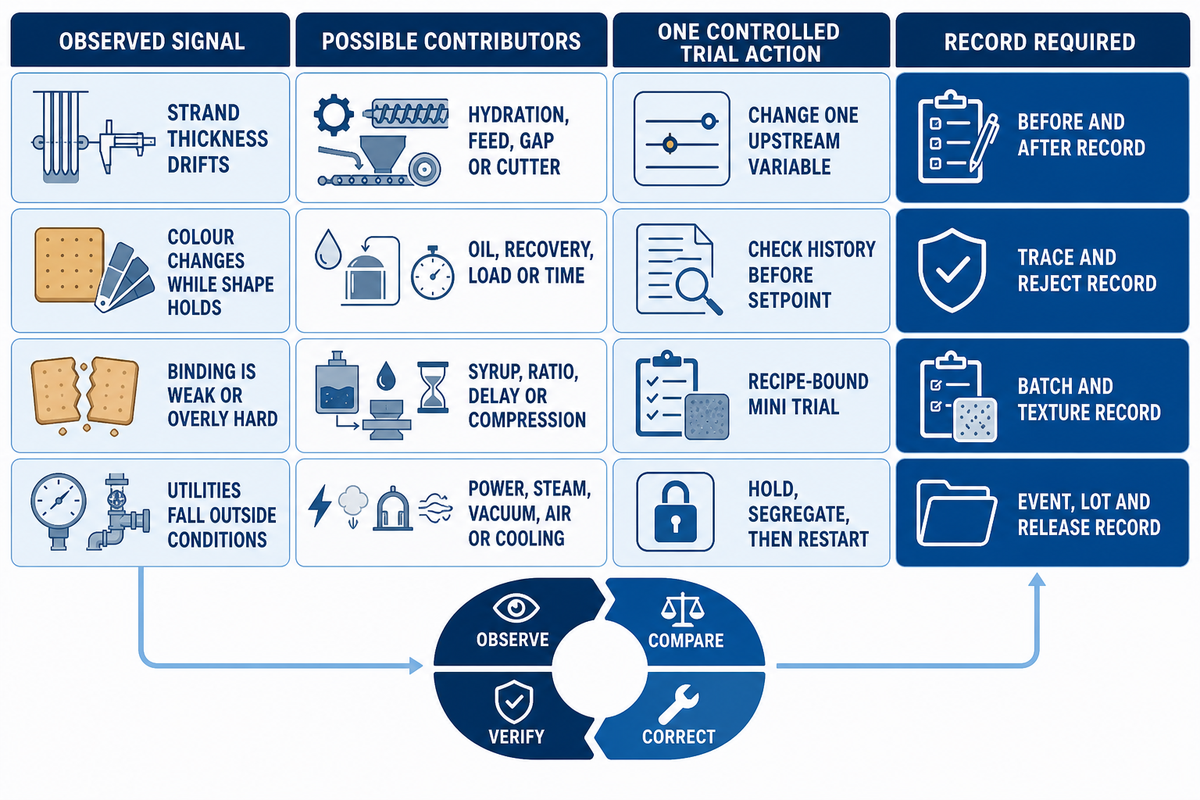
ช่วงกระบวนการคือช่วงที่มีขอบเขตกำหนดไว้ ซึ่งส่วนผสม ผลิตภัณฑ์ และเครื่องจักรทำงานได้อย่างยอมรับได้ วงจรควบคุมนี้จะตรวจสัญญาณ เปรียบเทียบกับช่วงดังกล่าว ปรับแก้หนึ่งรายการที่ตรวจสอบย้อนกลับได้ แล้วตรวจตัวอย่างถัดไป ในการทดลองที่โรงงาน วงจรนี้ไม่ได้หมายความว่าระบบควบคุมจะกู้คืนจากเหตุขัดข้องได้โดยอัตโนมัติทุกกรณี.
| สัญญาณที่สังเกตได้ | ปัจจัยที่เป็นไปได้ | การปรับควบคุมสำหรับการทดลอง | บันทึกที่ต้องจัดทำ |
|---|---|---|---|
| ความหนาของเส้นแป้งเปลี่ยนแปลง | ความชื้นของแป้งโด แรงดันป้อน ช่องว่างลูกกลิ้ง หรือสภาพเครื่องตัด. | เปลี่ยนตัวแปรต้นทางหนึ่งรายการ โดยคงสูตรส่วนผสมและจุดเก็บตัวอย่างไว้เหมือนเดิม. | การวัดก่อน/หลัง ผู้ควบคุมเครื่อง เวลา และรหัสประจำตัวตัวอย่าง. |
| สีเปลี่ยนขณะที่รูปร่างยังคงเดิม | สภาพน้ำมัน การคืนตัวทางความร้อน การป้อนโหลด หรือเวลาที่ผลิตภัณฑ์อยู่ในกระบวนการ. | ตรวจสอบประวัติน้ำมันและปริมาณบรรทุกก่อนเปลี่ยนค่าตั้งต้นที่กำหนด. | ล็อต/อายุของน้ำมัน โหลด บันทึกอุณหภูมิ และจำนวนชิ้นคัดทิ้ง. |
| การยึดเกาะอ่อนหรือแข็งเกินไป | จุดสิ้นสุดการต้มน้ำเชื่อม อัตราการเคลือบ ความล่าช้าในการถ่ายโอน หรือการอัดแผ่น. | เดินเครื่องทดลองขนาดเล็กตามสูตรส่วนผสม และเปรียบเทียบการยึดเกาะหลังเวลาพักที่กำหนด. | ล็อตน้ำเชื่อม วิธีตรวจจุดสิ้นสุด เวลาผสม เวลาพัก และผลด้านเนื้อสัมผัส. |
| ระบบสาธารณูปโภคอยู่นอกเงื่อนไข | การสูญเสียไฟฟ้า ไอน้ำ สุญญากาศ แรงดันลม หรือกำลังการทำให้เย็น. | สั่งให้อินเตอร์ล็อกทำงานหรือใช้การพักและอนุมัติให้ผ่าน แยกผลิตภัณฑ์ที่ได้รับผลกระทบก่อนเริ่มเดินเครื่องใหม่. | เวลาสัญญาณเตือน/เหตุการณ์ ล็อตการผลิตที่ได้รับผลกระทบ การจัดการล็อต และการอนุมัติเริ่มเดินเครื่องใหม่. |
บันทึกโครงการช่วง 1996–2000 ที่เผยแพร่ในฐานข้อมูล National Agricultural Library ของ U.S. Department of Agriculture รายงานว่า นักวิจัยจาก National Center for Food Safety & Technology เตือนว่าการสูญเสียระบบสาธารณูปโภคอาจทำให้สภาวะการแปรรูปเกินขีดจำกัดวิกฤตและเร็วกว่าความเร็วในการตอบสนองของระบบควบคุมตามปกติ ศูนย์ดังกล่าวเป็นองค์กรวิจัยแบบความร่วมมือที่มี Illinois Tech, U.S. Food and Drug Administration และสมาชิกในอุตสาหกรรมอาหารร่วมเกี่ยวข้อง บันทึกนี้ไม่ใช่กฎระเบียบปัจจุบัน และไม่ได้แสดงว่าสายการผลิตทุกสายทำงานเหมือนกัน สำหรับสายการผลิตซาจิม่า ให้ใช้ข้อมูลนี้เป็นเพียงแนวทางกำหนดการตอบสนองต่อเหตุขัดข้อง ได้แก่ หยุดหรือแยกผลิตภัณฑ์ที่ได้รับผลกระทบ ระบุล็อตการผลิต ตัดสินใจว่าจะจัดการผลิตภัณฑ์อย่างไร และตรวจยืนยันสภาวะให้คงที่ก่อนกลับมาเดินเครื่องตามปกติ นอกจากนี้ สำหรับสถานประกอบการที่อยู่ภายใต้ข้อกำหนดของสหรัฐฯ ข้อความใน Food Safety Modernization Act ยังระบุให้ประเมินความปลอดภัยของอาหารทั้งหมดที่ได้รับผลกระทบด้วย.
หลักการออกแบบ: อย่าใช้คำว่า “ระบบจะตรวจจับเอง” เป็นเกณฑ์การตรวจรับ ให้สอบถามว่าเมื่อไฟฟ้าหรือระบบสาธารณูปโภคอื่นขัดข้อง จะเกิดอะไรขึ้นกับผลิตภัณฑ์ ระบบจะพักหรือเบี่ยงเส้นทางโดยอัตโนมัติอย่างไร ใครมีอำนาจอนุมัติให้ผ่าน และต้องใช้บันทึกใดเป็นหลักฐานยืนยันความเสถียรของสายการผลิตก่อนเริ่มเดินเครื่องอีกครั้ง
บัญชีบันทึกเนื้อสัมผัส 3 จุดตรวจสอบ
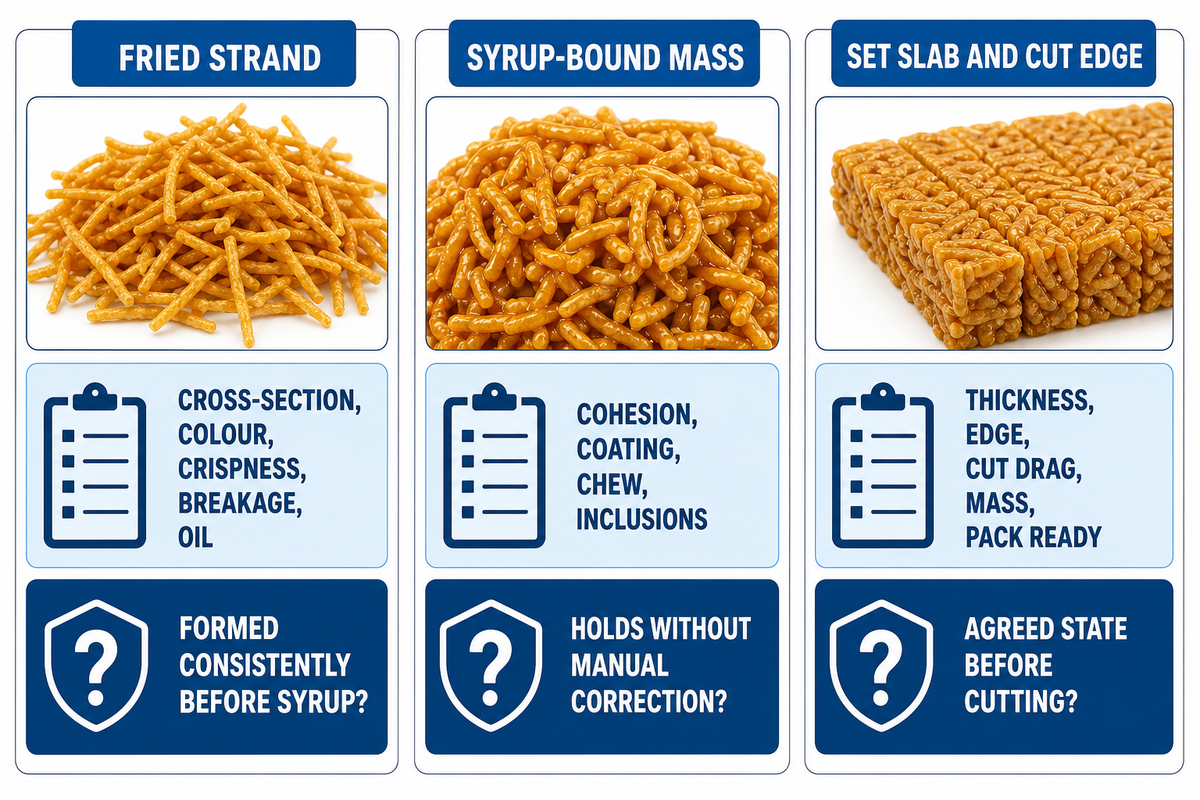
ควรติดตามเนื้อสัมผัสตลอดเส้นทางการผลิต ไม่ใช่ประเมินหลังบรรจุภัณฑ์เท่านั้น ใช้ บัญชีบันทึกเนื้อสัมผัส 3 จุดตรวจสอบ ด้านล่างเป็นกรอบการเก็บตัวอย่างที่นำไปใช้ได้จริง โดยจะถือเป็นวิธีตรวจรับได้ก็ต่อเมื่อผู้ซื้อและผู้จำหน่ายกำหนดจุดเก็บตัวอย่าง สภาพผลิตภัณฑ์ วิธีใช้เครื่องมือหรือวิธีประเมินด้วยประสาทสัมผัส จำนวนตัวอย่าง และค่าความคลาดเคลื่อนที่ยอมรับได้ร่วมกันแล้ว.
| จุดตรวจสอบ | สิ่งที่ตรวจ | คำถามที่ต้องตอบ |
|---|---|---|
| 1. เส้นแป้งหลังทอด | หน้าตัด สี ความกรอบ การแตกหัก และน้ำมันที่มองเห็นได้. | เส้นแป้งขึ้นรูปสม่ำเสมอก่อนที่น้ำเชื่อมจะบดบังข้อบกพร่องหรือไม่? เก็บตัวอย่างหลังการคืนสภาพทางความร้อนหรือไม่? |
| 2. มวลแป้งยึดด้วยน้ำเชื่อม | การยึดเกาะ ความสม่ำเสมอของการเคลือบ ความเหนียวนุ่มในการเคี้ยว และการกระจายตัวของส่วนผสม. | มวลแป้งยึดตัวกันได้โดยไม่ต้องแก้ไขด้วยมือที่ไม่ได้บันทึกหรือไม่? กำหนดเวลาพักก่อนให้คะแนนไว้อย่างไร? |
| 3. แผ่นที่เซ็ตตัวและขอบตัด | ความหนา ความสมบูรณ์ของขอบ แรงต้านขณะตัด น้ำหนักต่อชิ้น และสภาพพร้อมบรรจุ. | แผ่นถึงสภาวะที่ตกลงกันแล้วหรือไม่? ชิ้นคัดทิ้งเชื่อมโยงกับการทำให้เย็น การอัด จังหวะเครื่องตัด หรือความเร็วการบรรจุหรือไม่? |
ใช้บันทึกหนึ่งแถวต่อตัวอย่าง โดยระบุฉบับแก้ไขสูตรการผลิต เวลา สถานีงาน วิธีวัด ผลลัพธ์ ผู้ควบคุมเครื่อง การตัดสินใจ และข้อมูลอ้างอิงภาพถ่าย บันทึกอาจแสดงค่าความหนา 2 mm การสังเกตน้ำมันที่ 165 °C หรือการพักไว้ 15 min แต่ตัวเลขเหล่านี้เป็นตัวอย่างรูปแบบการบันทึก ไม่ใช่ค่าที่แนะนำสำหรับซาจิม่า อย่าเปลี่ยนคำบรรยายที่สะดวกใช้ให้กลายเป็นขีดจำกัดสากล งานศึกษาในวารสาร Food Chemistry ที่จัดทำดัชนีโดย PubMed แสดงให้เห็นว่าการเปลี่ยนสูตรอาจส่งผลต่อคุณลักษณะหลายอย่างของแป้งโดและผลิตภัณฑ์ทอดพร้อมกัน ดังนั้นสัญญาจึงควรระบุว่าลักษณะทางกายภาพใดใช้กำหนดความสำเร็จสำหรับผู้ซื้อรายนั้น หากความกรอบเป็นคุณลักษณะสำคัญ ให้ระบุวิธีวัดปริมาณตามที่ลูกค้าต้องการ.
รูปแบบบันทึกตัวอย่าง (ไม่ใช่ค่าตั้ง): แบบฟอร์มการทดลองอาจเว้นช่องสำหรับการสังเกตการณ์ 1 ชั่วโมง การพักคงสภาพ 30 นาที การตรวจสอบความหนา 2 มม. การตรวจสอบลม 1 bar การบันทึกโหลด 4 kW และรายการบันทึกอัตราคัดทิ้ง 0.5% แบบฟอร์มเปล่าอาจมีช่องตรวจสอบการตัด 3 มม. และช่องบันทึกโหลดสูงสุด 6 kW; ทั้งหมดนี้เป็นช่องสำหรับเอกสาร ไม่ใช่ค่าซาจิม่าที่แนะนำ ช่องเหล่านี้แสดงวิธีทำให้หลักฐานสามารถวัดผลได้ ส่วนค่าจริง จำนวนตัวอย่าง และค่าความคลาดเคลื่อนที่ยอมรับได้ยังขึ้นอยู่กับสูตรการผลิต สถานที่ผลิต และสัญญาแต่ละฉบับ
ช่องเพิ่มเติมในแบบฟอร์มเปล่า: เทมเพลตอาจเว้นช่องสำหรับบันทึกความล่าช้าในการถ่ายโอน 20 วินาที รายการตรวจสอบ 5 นาที ความกว้างชิ้นงาน 40 มม. น้ำหนักต่อชิ้น 12 กรัม ระยะปลอดโปร่งของสายพานลำเลียง 2 ม. ระยะห่างในการสุ่มตัวอย่าง 500 มม. ช่องว่าง 8 มม. ระยะเวลาการคืนสภาพ 90 วินาที ความล่าช้าในการตรวจยืนยัน 75 วินาที ตัวอย่าง 250 กรัม อุณหภูมิแวดล้อม 22 °C ระบบสาธารณูปโภค 5 bar บันทึกเครื่องผสม 12 rpm การตรวจสอบแรงดัน 50 kPa และปริมาตรตัวอย่าง 100 mL รายการเหล่านี้เป็นช่องบันทึกเปล่าสำหรับเอกสาร ไม่ใช่ค่าที่แนะนำหรือข้อมูลจำเพาะของอุปกรณ์
สำหรับทีมที่จัดทำแบบฟอร์มการตรวจรับครั้งแรก ตัวอย่างเพิ่มเติมต่อไปนี้แสดงวิธีเชื่อมหน่วยวัดเข้ากับการตัดสินใจ โดยไม่ทำให้ดูเหมือนว่าตัวเลขนั้นใช้ได้เป็นสากล.
| ช่องบันทึก | คู่ค่าตัวอย่างสำหรับเว้นช่อง | ผู้ซื้อใช้งานอย่างไร |
|---|---|---|
| ความหนาเส้นแป้ง | 2 mm และ ±0.2 mm | กำหนดวิธีการวัดและแนวทางจัดการเมื่อตัวอย่างอยู่นอกช่วงที่ตกลงกันไว้. |
| การสังเกตการคืนสภาพน้ำมัน | 165 °C และ 10 min | เชื่อมโยงค่าการวัดอุณหภูมิกับการสังเกตการคืนตัวและรหัสประจำตัวตัวอย่าง. |
| การพักของมวลแป้งที่ยึดด้วยน้ำเชื่อม | 15 min และ 1 hr | ระบุเวลาที่ให้คะแนนการยึดเกาะและเวลาที่ต้องทบทวนการเปลี่ยนแปลงเนื้อสัมผัสที่เกิดขึ้นล่าช้า. |
| การตรวจระบบสาธารณูปโภค | 1 bar และ 2 bar | บันทึกสภาพอากาศที่สังเกตได้และกฎสัญญาณเตือนหรือการกักผลิตภัณฑ์ที่ตกลงกับโรงงาน. |
| บันทึกโหลดเครื่องทำความร้อน | 4 kW และ 5 kW | บันทึกโหลดระหว่างการทดลองและจุดยกระดับให้วิศวกรตรวจสอบ. |
| การทบทวนการคัดทิ้ง | รายการคัดทิ้งตัวอย่างและจุดเริ่มต้นการตรวจสอบที่ตกลงกัน | แสดงหลักเกณฑ์การนับและเริ่มการสืบสวนที่มีเอกสารกำกับ แทนการปรับค่าโดยไม่บันทึก. |
| การอนุมัติหลังการทำให้เย็น | 25 °C และ 30 min | เชื่อมโยงสภาพแผ่นเข้ากับการตัดสินใจส่งต่องานไปยังการตัดและการบรรจุ. |
| ช่วงเวลาการทดลอง | 10 kg/h และ 2 hr | อธิบายขอบเขตการเดินเครื่อง ไม่ใช่กำลังการผลิตเชิงพาณิชย์ที่รับปากไว้ และแนบบันทึกดิบ. |
ข้อกำหนด: รายการทุกคู่ข้างต้นเป็นเพียงตัวอย่างเอกสารบันทึกเท่านั้น ให้แทนที่ด้วยสูตรการผลิต เครื่องมือ แผนการเก็บตัวอย่าง ระบบสาธารณูปโภคของโรงงาน และค่าความคลาดเคลื่อนตามสัญญาของผู้ซื้อก่อนการทดสอบการยอมรับที่โรงงาน การสังเกตการณ์ 3 hr อาจเหมาะกับการทดลองระยะยาว แต่ต้องเป็นระยะเวลาที่ทั้งสองฝ่ายตกลงกันล่วงหน้า ใช้ แบบฟอร์มกำหนดนิยามผลผลิตที่ผ่านเกณฑ์ เพื่อเปลี่ยนช่องว่างเหล่านั้นให้เป็นเกณฑ์การตรวจรับเฉพาะโครงการ.
การตรวจยืนยันจากสุขาภิบาลสู่การเริ่มเดินเครื่อง
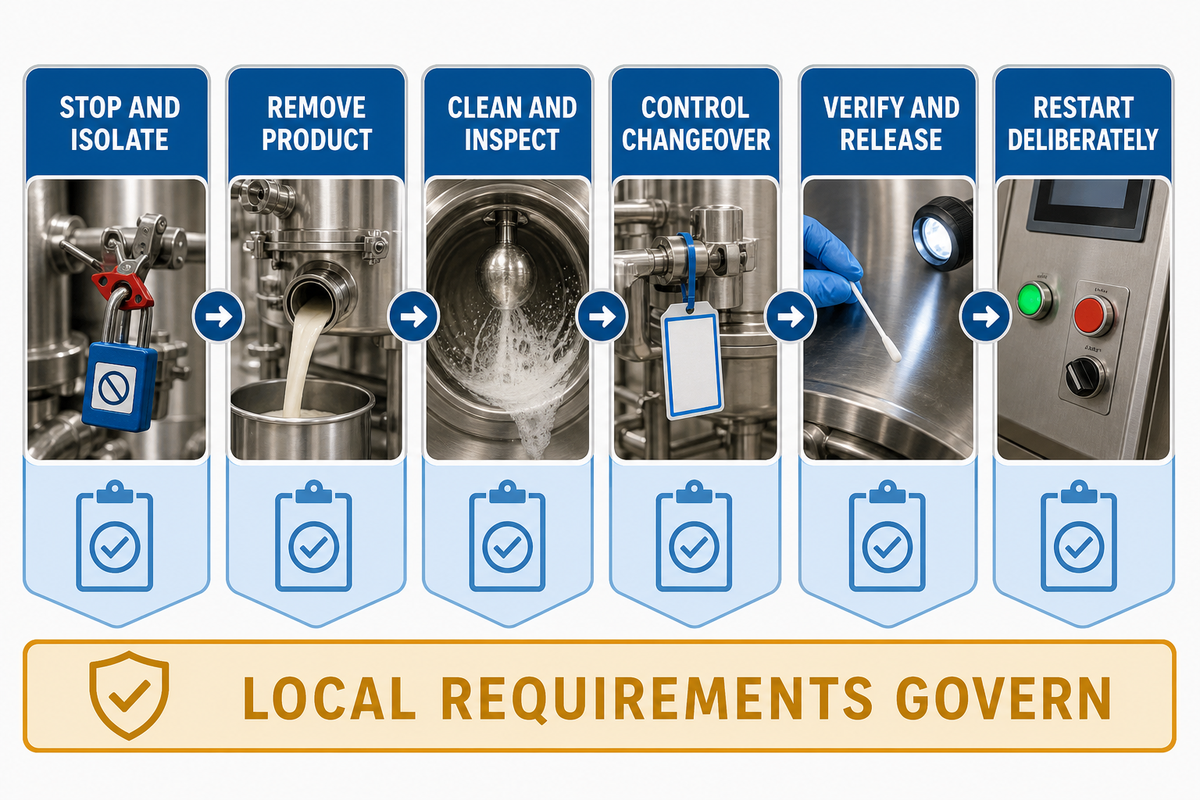
หลังจากกำหนดบันทึกด้านเนื้อสัมผัสแล้ว การอนุมัติให้ผ่านด้านสุขาภิบาลต้องอาศัยลำดับหลักฐาน ไม่ใช่ตรารับรอง ให้ถือเส้นทางการตรวจยืนยันจากสุขาภิบาลสู่การเริ่มเดินเครื่องเป็นกระบวนการเฉพาะของสถานประกอบการ โดยเริ่มจากตลาดเป้าหมายและการจัดประเภทความเสี่ยงของผลิตภัณฑ์ จากนั้นจึงจัดทำแผนผังพื้นผิวอุปกรณ์และเส้นทางการเคลื่อนย้ายที่เกี่ยวข้องกับสถานประกอบการนั้น ภาพรวมปัจจุบันเกี่ยวกับการควบคุมเชิงป้องกันของ United States Food and Drug Administration อธิบายว่าสถานประกอบการที่อยู่ภายใต้ข้อกำหนดต้องจัดทำและดำเนินการตามแผนความปลอดภัยอาหารเป็นลายลักษณ์อักษร และระบุด้วยว่าสามารถปรับการควบคุมเชิงป้องกันให้เหมาะกับอันตรายในผลิตภัณฑ์ที่ผลิตได้.
ควรระบุประเด็นการเข้าถึงส่วนสัมผัสอาหาร ฝาครอบป้องกัน ท่อระบายน้ำ และการล้างทำความสะอาดไว้ในการทบทวนการออกแบบ หากเสนอให้ใช้เหล็กกล้าไร้สนิมหรือวัสดุเกรดอาหารชนิดอื่น ให้ถามผู้ผลิตว่าพื้นผิวใดสัมผัสอาหารจริงและตรวจสอบอย่างไร หากผู้ซื้อต้องการปรับแต่งเส้นทางการผลิตของเครื่องจักร ให้บันทึกการเปลี่ยนแปลงเป็นการตัดสินใจด้านการออกแบบที่ควบคุมไว้ แทนการให้คำมั่นอย่างไม่เป็นทางการ ในคู่มือนี้ สุขลักษณะถือเป็นเงื่อนไขการอนุมัติให้ผ่านที่ผู้ซื้อกำหนด ไม่ใช่คำโฆษณา.
- หยุดและแยกส่วน: ระบุพลังงานสะสม พื้นผิวร้อน และชิ้นส่วนที่เคลื่อนไหว สำหรับสถานที่ทำงานในสหรัฐฯ ให้ใช้ขั้นตอนควบคุมพลังงานอันตรายของนายจ้างให้สอดคล้องกับ ข้อกำหนดการล็อกเอาต์/แท็กเอาต์ของ OSHA ขณะที่ตลาดอื่นต้องปฏิบัติตามกฎท้องถิ่นที่ใช้บังคับ.
- นำผลิตภัณฑ์ออก: บันทึกล่าสุดของล็อตที่ดี วัตถุดิบที่ยังไม่เสร็จ และผลิตภัณฑ์ใด ๆ ที่กักไว้ตรงจุดเชื่อมต่อ.
- ทำความสะอาดและตรวจสอบ: ยืนยันการเข้าถึงจุดสัมผัสอาหาร ชิ้นส่วนถอดได้ ท่อระบายน้ำ อุปกรณ์ป้องกัน จุดอับ และความเข้ากันได้กับเครื่องมือทำความสะอาด.
- ควบคุมการเปลี่ยนงานผลิต: ระบุสารก่อภูมิแพ้ กลิ่นรส ส่วนผสมแทรก และวัสดุบรรจุภัณฑ์ ทำการเคลียร์สายการผลิตให้เสร็จก่อนใช้สูตรถัดไป สำหรับโรงงานในสหรัฐฯ ภาพรวมสารก่อภูมิแพ้ของ FDA อธิบายการควบคุมที่เป็นลายลักษณ์อักษรเพื่อป้องกันการปนเปื้อนข้ามของสารก่อภูมิแพ้ในการผลิตและการบรรจุ.
- ตรวจยืนยันและอนุมัติให้ผ่าน: ใช้วิธีตรวจสอบ การป้ายสวอบ หรือวิธีอื่นที่โรงงานอนุมัติ บันทึกผลการตรวจ และขอลายเซ็นอนุมัติก่อนเริ่มปฏิบัติงาน.
- เริ่มเดินเครื่องใหม่อย่างเป็นขั้นตอน: ยืนยันระบบสาธารณูปโภค อุปกรณ์ป้องกัน เซนเซอร์ การแก้ไขสูตร และวัสดุบรรจุภัณฑ์ก่อนอนุมัติตัวอย่างแรก.
แนวทางร่างของ FDA สำหรับอุตสาหกรรม อธิบายขั้นตอนการทำความสะอาดสารก่อภูมิแพ้ที่เป็นลายลักษณ์อักษร การเฝ้าติดตาม การตรวจยืนยัน และบันทึกการดำเนินการแก้ไข แนวทางนี้ไม่มีผลผูกพันและใช้กับบริบทของสหรัฐฯ ตามที่ระบุ ดังนั้นโรงงานยังต้องกำหนดการควบคุมและวิธีตรวจยืนยันที่ใช้บังคับ.
แบบฟอร์มของ Canadian Food Inspection Agency เป็นแบบทั่วไปที่ปรับแก้ได้โดยตั้งใจ โดยมีรายละเอียดผลิตภัณฑ์ ผังลำดับกระบวนการ การวิเคราะห์อันตราย ขั้นตอนควบคุมวิกฤต และบันทึกการตรวจยืนยัน ซึ่งใช้เป็นแนวทางในการออกแบบได้ แต่ใช้แทนแผนของผู้ซื้อเองไม่ได้ แพลตฟอร์มมาตรฐานอย่างเป็นทางการของจีน ระบุมาตรฐาน GB/T 22475-2025 คุณภาพทั่วไปของซาจิม่า ซึ่งเผยแพร่เมื่อ 29-08-2025 และกำหนดเริ่มใช้ในวันที่ 01-03-2027 ดังนั้นใบเสนอราคาหรือเอกสารตรวจรับควรระบุตลาดและฉบับมาตรฐานที่เกี่ยวข้อง แทนการระบุเพียงว่า “เป็นไปตามข้อกำหนด”.
แผนผังการตัดสินใจจากลักษณะเฉพาะของความล้มเหลว
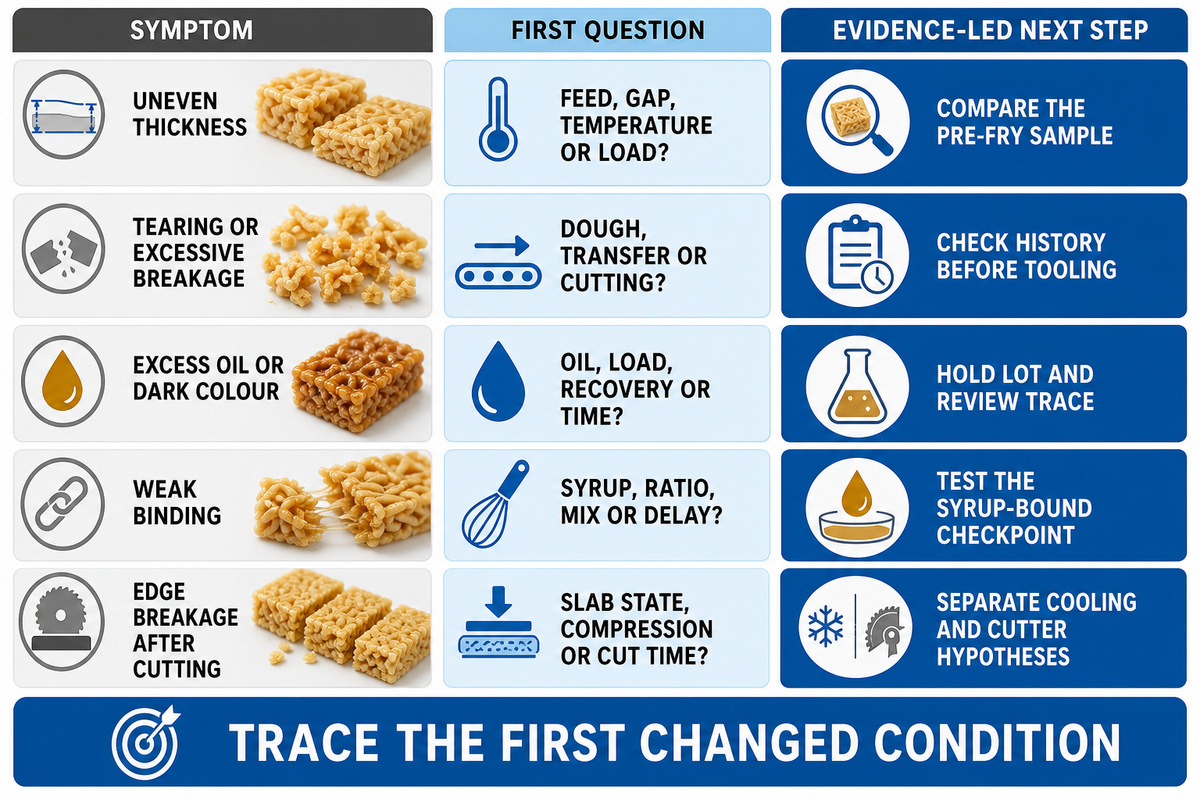
เมื่ออนุมัติให้ผ่านด้านสุขาภิบาลแล้ว ควรไล่หาสาเหตุข้อบกพร่องไปจนถึงสภาวะแรกที่เปลี่ยนไป ก่อนเปลี่ยนชิ้นส่วน อาการที่มองเห็นเพียงอย่างเดียวอาจมีหลายสาเหตุที่ส่งผลร่วมกัน ตัวอย่างเช่น การเปลี่ยนสูตรอาจเปลี่ยนทั้งพฤติกรรมของแป้งโดและเนื้อสัมผัสของผลิตภัณฑ์ทอด ในการตรวจสอบที่โรงงาน จุดเก็บตัวอย่างแรกที่อยู่ก่อนตำแหน่งที่พบข้อบกพร่องอาจให้ข้อมูลที่มีประโยชน์กว่าสัญญาณเตือนที่ดังที่สุด.
การศึกษาสูตรส่วนผสมซาจิม่าที่เผยแพร่แล้ว เป็นข้อควรระวังที่มีประโยชน์: การเปลี่ยนตัวแปรของแป้งเพียงหนึ่งรายการส่งผลต่อคุณลักษณะของผลิตภัณฑ์หลายด้าน การศึกษานี้สนับสนุนการสืบสวนหลายตัวแปร ไม่ใช่รหัสข้อขัดข้องสากลหรือคำแนะนำการตั้งค่าเครื่องจักร.
| อาการ | คำถามแรก | ขั้นตอนถัดไปที่อิงหลักฐาน |
|---|---|---|
| ความหนาไม่สม่ำเสมอ | สภาพการป้อน ช่องว่างลูกกลิ้ง อุณหภูมิแป้งโด หรือโหลดเครื่องตัดเปลี่ยนแปลงหรือไม่? | เปรียบเทียบตัวอย่างเส้นแป้งก่อนทอดกับตัวอย่างล่าสุดที่ยอมรับแล้ว ปรับสาเหตุต้นทางหนึ่งรายการและบันทึกไว้. |
| การฉีกขาดหรือแตกหักมากเกินไป | ความยืดหยุ่นของแป้งโดแตกต่างกันหรือไม่? จุดส่งต่อหรือจุดตัดกำลังดึงเส้นแป้งหรือไม่? | ตรวจสอบประวัติสูตรและความชื้น จากนั้นสังเกตจุดส่งต่องานก่อนเปลี่ยนชุดเครื่องมือ. |
| น้ำมันมากเกินไปหรือสีเข้ม | สภาพน้ำมัน ปริมาณบรรทุก การคืนสภาพ หรือเวลาคงอยู่แตกต่างกันหรือไม่? | กักล็อตการผลิตที่ได้รับผลกระทบ ตรวจทวนบันทึกสภาวะความร้อนและน้ำมัน และตรวจสอบตัวอย่างการเริ่มเดินเครื่องใหม่ที่ควบคุมไว้. |
| การยึดเกาะอ่อน | จุดสิ้นสุดของน้ำเชื่อม อัตราส่วน เวลาผสม หรือความล่าช้าในการส่งต่อแตกต่างกันหรือไม่? | ทดสอบจุดตรวจสอบที่ผูกกับน้ำเชื่อมและเปรียบเทียบการยึดเกาะหลังเวลาพักที่ตกลงกันไว้. |
| ขอบแตกหลังการตัด | แผ่นร้อนเกินไป เย็นเกินไป ถูกอัดมากเกินไป หรือถูกตัดก่อนเซ็ตตัวหรือไม่? | บันทึกสภาพแผ่นและจังหวะการตัด แยกสมมติฐานด้านการทำให้เย็นออกจากสมมติฐานด้านเครื่องตัด. |
วิธีนี้ช่วยหลีกเลี่ยงความล้มเหลวในการวินิจฉัยที่พบบ่อย นั่นคือการเปลี่ยนชิ้นส่วนเพราะอาการที่มองเห็นได้ง่ายกว่าสภาวะต้นทางที่เปลี่ยนแปลง ช่องสั้น ๆ สำหรับ “เงื่อนไขแรกที่เปลี่ยนแปลง” ช่วยให้ช่างเทคนิคคนถัดไปดำเนินการสืบสวนต่อได้ แทนที่จะเริ่มใหม่ทั้งหมด.
เครื่องมือจัดทำชุดหลักฐาน FAT 5 ช่อง
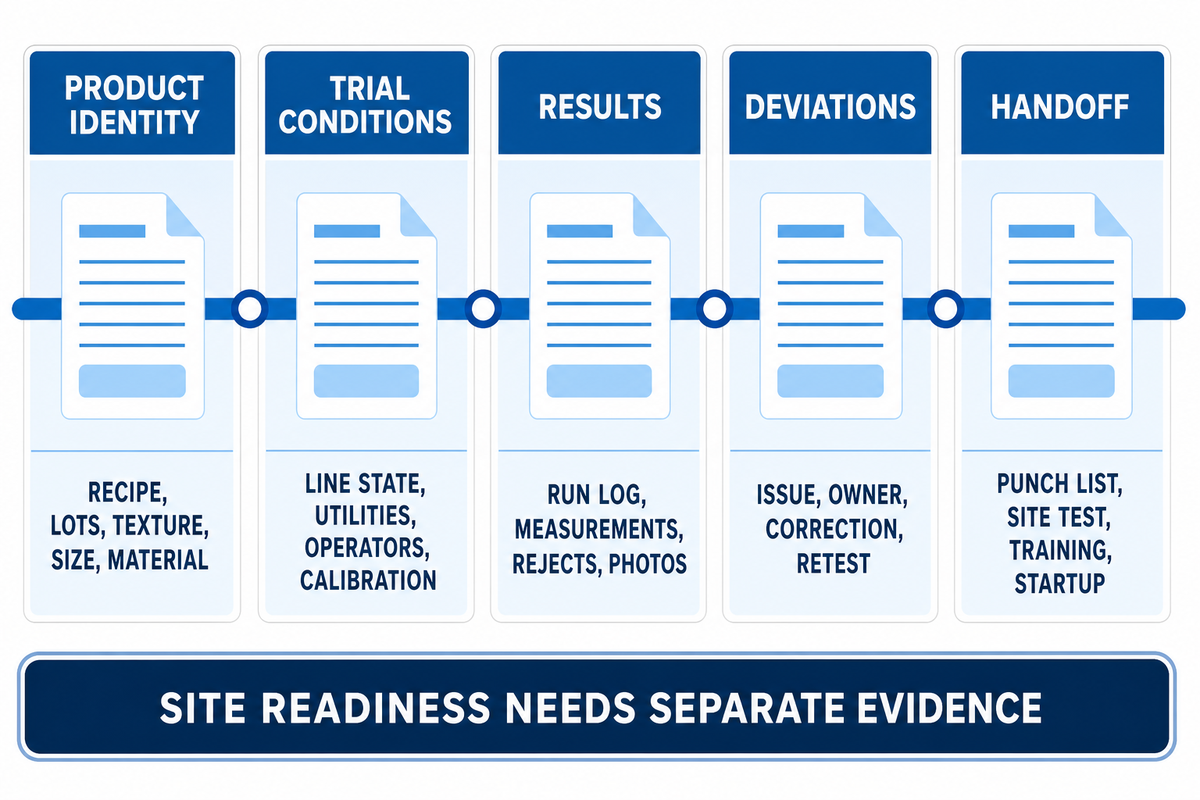
การทดสอบการยอมรับที่โรงงานเป็นการทดสอบโดยมีพยานรับรู้ ภายใต้เงื่อนไขที่ตกลงกันไว้ แต่เพียงอย่างเดียวไม่ได้พิสูจน์ว่าสายการผลิตพร้อมเริ่มผลิตที่โรงงานของผู้ซื้อ แนวทาง ISA-105 แยกการตรวจรับที่โรงงาน การตรวจรับ ณ สถานที่ติดตั้ง การบูรณาการระบบ ณ สถานที่ติดตั้ง การตรวจสอบลูป และการทดสอบเดินเครื่องออกจากกัน การส่งมอบงานที่ไม่ครบถ้วนยังคงมีความเสี่ยง เพราะการทดสอบที่โรงงานไม่สามารถจำลองระบบสาธารณูปโภค ผู้ควบคุมเครื่อง และจุดเชื่อมต่อที่สถานที่ติดตั้งได้ครบทุกกรณี การกล่าวอ้างเรื่องประสิทธิภาพจะมีความหมายก็ต่อเมื่อมีหลักฐานเดียวกันยืนยันคุณภาพผลิตภัณฑ์ที่มีเสถียรภาพและการส่งมอบที่ผ่านการยอมรับ.
การตรวจรับที่โรงงานปิดการทดสอบโรงงานที่ตกลงกันไว้ ส่วนความพร้อมหน้างานยังต้องมีระบบสาธารณูปโภค การตรวจสอบลูป การอนุมัติด้านสุขาภิบาล การฝึกอบรม และหลักฐานการทดสอบเดินเครื่องของตนเอง.
จัดทำชุดเอกสารก่อนการทดสอบ
| ส่วนของชุดเอกสาร | ช่องข้อมูลขั้นต่ำ |
|---|---|
| ข้อมูลระบุผลิตภัณฑ์ | การแก้ไขสูตร ส่วนผสมและล็อตการผลิตของส่วนผสม เนื้อสัมผัสเป้าหมาย ขนาดชิ้น วัสดุบรรจุภัณฑ์ และภาพถ่ายตัวอย่าง. |
| เงื่อนไขการทดลอง | ขนาดล็อตการผลิต สถานะสายการผลิต ช่วงการเดินเครื่อง ระบบสาธารณูปโภค ชื่อผู้ควบคุมเครื่อง สถานะการสอบเทียบ และจุดสุ่มตัวอย่าง. |
| ผลลัพธ์ | บันทึกการเดินเครื่อง การวัดเส้นแป้ง/แผ่น/บรรจุภัณฑ์ หลักเกณฑ์ชิ้นงานดี จำนวนชิ้นคัดทิ้ง ภาพถ่าย และบันทึกการตรวจสอบย้อนกลับ. |
| รายการเบี่ยงเบน | ปัญหาที่พบ การควบคุมสถานการณ์ ผู้รับผิดชอบ การแก้ไขที่ตกลงกัน เงื่อนไขทดสอบซ้ำ และการลงนามตัดสินใจ. |
| การส่งต่องาน | รายการงานค้าง การตรวจรับหน้างาน การตรวจสอบลูป การฝึกอบรมผู้ควบคุมเครื่อง การอนุมัติด้านสุขาภิบาล และผู้มีอำนาจอนุมัติการเริ่มเดินเครื่อง. |
แนวทางการออกแบบโรงงานของ หน่วยงานด้านความปลอดภัยในสถานที่ทำงานของสหราชอาณาจักร แยกการออกแบบ การก่อสร้าง การทดสอบพิสูจน์สมรรถนะ และการทดสอบเดินเครื่องออกจากกันด้วย ความแตกต่างนี้เป็นอีกเหตุผลที่ไม่ควรถือเครื่องหมาย “FAT ผ่าน” ว่าเป็นการอนุมัติให้ผ่านทั้งหมด ข้อความตรวจรับที่มีหลักฐานรองรับจะระบุสิ่งที่ทดสอบ สูตรการผลิตและสภาวะที่ใช้ทดสอบ เวลาและสถานที่ที่ทดสอบ ผู้ตรวจรับ และรายการเบี่ยงเบนที่ยังเปิดอยู่.
การตรวจสอบการบรรจุและการส่งต่องานในกระบวนการถัดไป
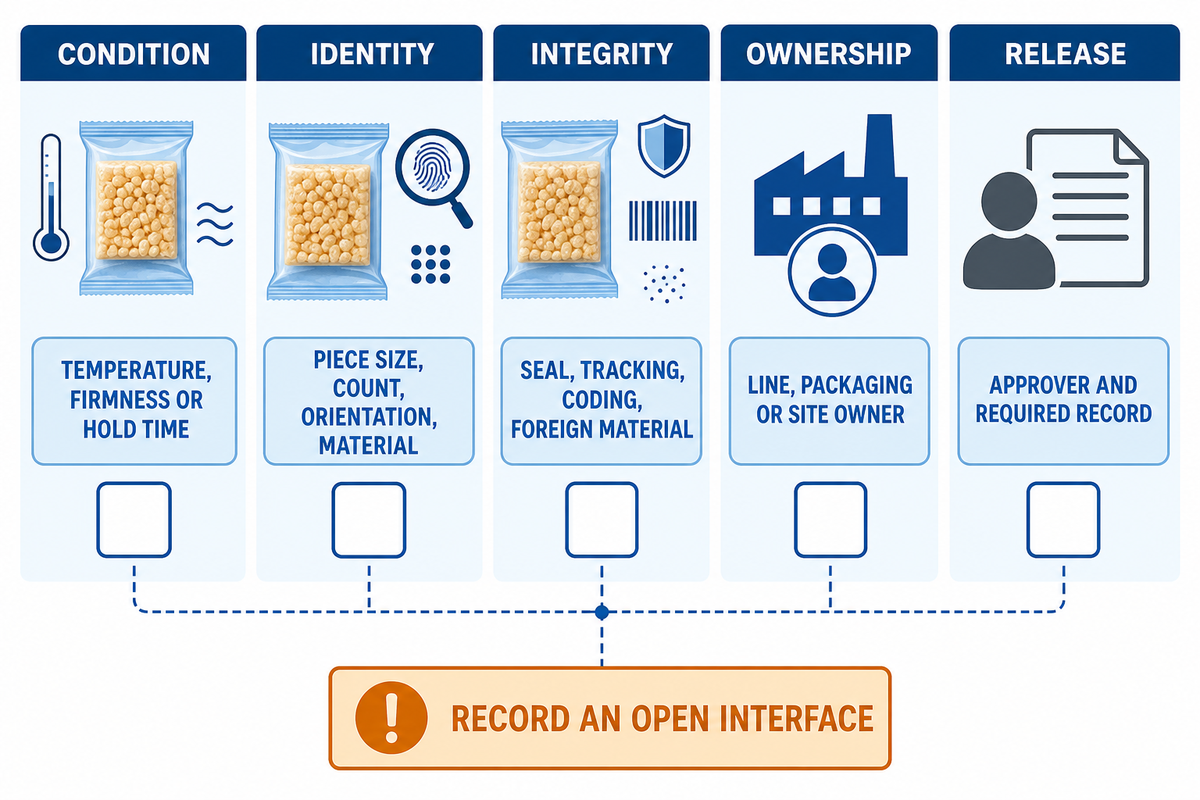
หลังจากบันทึกการส่งมอบ FAT แล้ว การทำให้เย็นและการบรรจุอาจเผยปัญหาที่ไม่สามารถค้นพบได้ที่สถานีตัดแผ่น กำหนดจุดเชื่อมต่อด้วยถ้อยคำเดียวกับส่วนก่อนหน้า:
- เงื่อนไข: ต้องมีอุณหภูมิ ความแน่น หรือเวลาพักไว้นานเท่าใดก่อนการตัดและบรรจุ?
- ข้อมูลระบุชิ้นงาน: ขนาดชิ้น จำนวนชิ้น ทิศทางการวาง และวัสดุบรรจุภัณฑ์ใดที่ทดสอบจริง?
- ความสมบูรณ์: ตรวจสอบคุณภาพรอยซีล การติดตาม การระบุรหัสล็อต และการควบคุมสิ่งแปลกปลอมอย่างไร?
- ความรับผิดชอบ: ใครเป็นผู้รับผิดชอบปัญหาในสายการผลิต การบรรจุ หรือจุดเชื่อมต่อของสถานที่แต่ละรายการ?
- การอนุมัติให้ผ่าน: ใครมีอำนาจอนุมัติผลิตภัณฑ์ชุดแรก และต้องใช้บันทึกใด?
ใส่คำถามเหล่านี้ไว้ในรายการตรวจสอบจุดเชื่อมต่อ รวมถึงความรับผิดชอบที่อยู่นอกขอบเขตใบสั่งซื้อ ตัวอย่างอาจมีลักษณะยอมรับได้ แต่หลักฐานด้านการทำให้เย็น การติดตาม การนับ หรือการซีลอาจยังไม่ครบถ้วน แบบฟอร์มวางแผนที่ปรับแก้ได้ของ Canadian Food Inspection Agency ตอกย้ำความจำเป็นในการเชื่อมโยงขั้นตอนกระบวนการ มาตรการควบคุม บันทึก และการตรวจยืนยัน แต่ใช้แทนการตรวจสอบความถูกต้องของบรรจุภัณฑ์โดยผู้ซื้อไม่ได้.
หากผู้จำหน่ายแสดงชิ้นงานที่ตัดได้ยอมรับได้ แต่ผู้ซื้อยังไม่ได้จัดเตรียมฟิล์มที่ต้องการ รูปแบบการพิมพ์ข้อมูล เงื่อนไขการทำให้เย็น หรือจำนวนชิ้นต่อบรรจุภัณฑ์ ทั้งสองฝ่ายควรบันทึกผลบรรจุภัณฑ์เป็นการทดสอบจุดเชื่อมต่อที่ยังเปิดอยู่ แทนที่จะปล่อยให้ตัวอย่างที่ดูดีด้วยสายตากลายเป็นหลักฐานของการส่งมอบเชิงพาณิชย์ที่ยังไม่ได้ทดสอบ.
การส่งต่องานด้านการค้า: คู่มือนี้ตั้งใจหยุดก่อนถึงขั้นตอนการเลือกเครื่องจักร กำลังการผลิตตามพิกัด การกำหนดรูปแบบ ใบเสนอราคา และเงื่อนไขการสั่งซื้อ โปรดใช้หน้าสายการผลิตซาจิม่าเชิงพาณิชย์เพื่อประกอบการตัดสินใจหลังจากกำหนดหลักฐานด้านการควบคุมและการทดสอบแล้ว
คำถามที่พบบ่อย
สามารถปรับขนาดและเนื้อสัมผัสของผลิตภัณฑ์ได้หรือไม่?
ความสามารถในการปรับเปลี่ยนขึ้นอยู่กับสูตรการผลิต วิธีขึ้นรูป การจัดวางชุดตัด และช่วงควบคุมที่ตกลงกันระหว่างการทดสอบ ระบุเนื้อสัมผัส ความหนา ส่วนผสม และรูปแบบบรรจุภัณฑ์ที่ต้องการไว้ในข้อกำหนดผลิตภัณฑ์ จากนั้นบันทึกว่าปรับค่าใดได้บ้าง วัดตัวอย่างแต่ละชิ้นอย่างไร และการเปลี่ยนแปลงส่งผลต่อสถานีงานทั้งก่อนหน้าและถัดไปอย่างไร.
ทำความสะอาดและเปลี่ยนงานผลิตในสายการผลิตซาจิม่าอย่างไร?
ใช้ลำดับขั้นตอนที่มีบันทึกชัดเจน ได้แก่ หยุด แยกผลิตภัณฑ์ออก นำผลิตภัณฑ์ออก ทำความสะอาด ตรวจสอบ ตรวจยืนยัน และเริ่มเดินเครื่องใหม่ รวมการควบคุมสารก่อภูมิแพ้ การเคลียร์สายการผลิต การเข้าถึงส่วนสัมผัสอาหาร ฝาครอบป้องกัน และบันทึกการอนุมัติก่อนเริ่มงาน ทีมสุขาภิบาลของโรงงานต้องตรวจยืนยันขั้นตอนให้สอดคล้องกับตลาดเป้าหมาย ความเสี่ยงของผลิตภัณฑ์ และข้อกำหนดในท้องถิ่น.
ผู้ซื้อควรตรวจสอบอะไรบ้างก่อนการรับมอบสายการผลิตซาจิม่า?
ก่อนการทดสอบที่โรงงาน ให้ตกลงฉบับแก้ไขสูตรการผลิต รหัสตัวอย่าง ความเทียบเท่าของวัตถุดิบ สภาวะการเดินเครื่อง ระบบสาธารณูปโภค เกณฑ์คุณภาพที่วัดได้ รูปแบบบันทึก กระบวนการจัดการข้อเบี่ยงเบน กฎการทดสอบซ้ำ และผู้ลงนาม ที่สถานที่ติดตั้ง ให้ตรวจสอบรายการเหล่านี้ซ้ำโดยใช้ระบบสาธารณูปโภค ผู้ควบคุมเครื่อง ขั้นตอนสุขาภิบาล และจุดเชื่อมต่อบรรจุภัณฑ์ของโรงงาน บันทึกค่าที่อ่านได้ ภาพถ่าย รหัสตัวอย่าง และหมายเหตุการจัดการผลิตภัณฑ์ไว้พร้อมบันทึกที่ลงนามแล้ว หากสภาวะแตกต่างกัน ให้ระบุว่าการเดินเครื่องครั้งนั้นมีข้อเบี่ยงเบน และกำหนดเวลาตรวจสอบ ณ สถานที่ติดตั้งที่จำเป็นก่อนอนุมัติให้ผ่าน การตรวจรับที่โรงงานเป็นเพียงขั้นตอนหนึ่ง ไม่ใช่การอนุมัติให้เริ่มเดินเครื่องทั้งหมด จากนั้นจึงขอการลงนามรับรอง.
เอกสารอ้างอิงและแหล่งข้อมูล
- PubMed: ผลของแป้งโฮลวีตต่อคุณภาพของซาจิม่าจีนแบบดั้งเดิม ผลการศึกษาด้านแป้งที่ไวต่อสูตรและผลิตภัณฑ์ทอด.
- สำนักงานคณะกรรมการอาหารและยาสหรัฐฯ: กฎฉบับสุดท้ายสำหรับการควบคุมเชิงป้องกันอาหารมนุษย์ บริบทการวางแผนความปลอดภัยอาหารและการควบคุมเชิงป้องกันสำหรับโรงงานที่อยู่ภายใต้ข้อกำหนด.
- บันทึกฐานข้อมูลหอสมุดการเกษตรแห่งชาติของกระทรวงเกษตรสหรัฐฯ สำหรับโครงการของศูนย์ความปลอดภัยอาหารและเทคโนโลยีแห่งชาติ บริบทการวิจัยเรื่องการสูญเสียระบบสาธารณูปโภคและการติดตามเซนเซอร์.
- Canadian Food Inspection Agency: แบบฟอร์มแผนการควบคุมเชิงป้องกันสำหรับธุรกิจอาหารภายในประเทศ แบบฟอร์มกระบวนการ อันตราย และการตรวจยืนยันที่ปรับแก้ได้.
- แพลตฟอร์มบริการสาธารณะข้อมูลมาตรฐานแห่งชาติจีน: GB/T 22475-2025 การเผยแพร่และวันที่เริ่มใช้มาตรฐานซาจิม่า.
- สมาคมระบบอัตโนมัตินานาชาติ: ชุดมาตรฐาน ISA-105 ขอบเขตการทดสอบที่โรงงาน/หน้างาน การตรวจสอบลูป และการทดสอบเดินเครื่อง.
- หน่วยงานความปลอดภัยในสถานที่ทำงานของสหราชอาณาจักร: รหัสการออกแบบ – โรงงาน บริบทการตรวจยืนยันด้านการออกแบบ การก่อสร้าง และการทดสอบเดินเครื่อง.
- สำนักงานความปลอดภัยและอาชีวอนามัยแห่งสหรัฐฯ: การควบคุมพลังงานอันตราย ความรับผิดชอบของนายจ้างด้านพลังงานอันตรายและการล็อกเอาต์/แท็กเอาต์ระหว่างการซ่อมบำรุง.
- สำนักงานคณะกรรมการอาหารและยาสหรัฐฯ: การแพ้อาหาร การควบคุมเป็นลายลักษณ์อักษรเพื่อป้องกันการปนเปื้อนข้ามของสารก่อภูมิแพ้ในการผลิตและการบรรจุ.
- สำนักงานคณะกรรมการอาหารและยาสหรัฐฯ: ข้อความฉบับเต็มของกฎหมายการปรับปรุงความปลอดภัยอาหารให้ทันสมัย บริบทการประเมินอาหารที่ได้รับผลกระทบและการควบคุมเชิงป้องกันสำหรับโรงงานที่อยู่ภายใต้ข้อกำหนด.
- Food Science and Technology Research: ผลิตภัณฑ์ปฏิกิริยาเมลลาร์ดที่มีฤทธิ์ต้านอนุมูลอิสระในซาจิม่า คำอธิบายกระบวนการผสม ทอด คลุกน้ำเชื่อม ขึ้นรูป และตัดในระดับอุตสาหกรรม.
- สำนักงานคณะกรรมการอาหารและยาสหรัฐฯ: แนวทางร่างสำหรับอุตสาหกรรม การวิเคราะห์อันตรายและการควบคุมเชิงป้องกันตามความเสี่ยงสำหรับอาหารมนุษย์ บริบทของการทำความสะอาดสารก่อภูมิแพ้ การเฝ้าติดตาม การตรวจยืนยัน และบันทึกการดำเนินการแก้ไขที่ไม่มีผลผูกพัน.
ขอบเขตด้านบรรณาธิการ: คู่มือนี้ไม่ได้รับรองผู้จำหน่าย ไม่รับประกันกำลังการผลิตที่ใช้ได้กับทุกกรณี ไม่ยืนยันเรื่องสิทธิบัตร และไม่ใช้แทนการทบทวนข้อกำหนดด้านความปลอดภัยอาหาร ความปลอดภัยในการทำงาน หรือมาตรฐานในท้องถิ่นของผู้ซื้อ การตัดสินใจเหล่านั้นต้องบันทึกไว้ในเอกสารด้านเทคนิคและการค้าของโครงการ