Entre em contato com a UDTECH Company

Solução de problemas da linha de produção de sachima: textura, higienização e registros de FAT

Resposta curta. Uma linha de produção de sachima é uma sequência integrada de processamento de alimentos cuja operação estável depende de identificar a primeira condição alterada, documentar uma resposta controlada e verificar a próxima amostra identificada. Este guia se concentra nessa tarefa operacional: rastrear defeitos de fios, fritura, xarope, moldagem e embalagem; verificar a prontidão da higienização antes da partida; e montar registros utilizáveis de aceitação em fábrica. Ele não compara configurações de máquinas nem propostas comerciais.
Este é um guia operacional de nível dois para fabricantes de alimentos, equipes de qualidade e engenheiros de projetos que já selecionaram a sequência de produção de sachima. A página comercial da linha de produção de sachima trata da configuração dos equipamentos, especificações, proposta comercial e decisões de pedido. O guia de nível um sobre linhas de snacks trata da comparação entre famílias de produtos e sequências. Esta página permanece focada nos sinais de controle específicos do sachima, no isolamento de defeitos, na liberação de higienização e na coleta de evidências.
O guia existente de linhas de sachima e snacks especiais é a visão geral de nível um para comparar famílias de produtos e sequências de produção. O hub de linhas de snacks de sachima continua sendo a categoria comercial principal dessa família de sequências. Este guia de nível dois pressupõe que o comprador esteja avaliando uma sequência de sachima e aprofunda seus pontos de controle, rastreamento de defeitos, liberação de higienização e registros de aceitação. Para conhecer a empresa, consulte o histórico da UDTECH.
Nota de escopo: O sachima varia conforme o sistema de farinha, inclusões, xarope, mordida, formato, mercado e formato de embalagem. Estes itens de sequência e checklist são estruturas de planejamento. Confirme a receita, a instalação, a jurisdição-alvo e os limites contratuais durante um teste piloto.
Limite do método: Os registros, árvores de decisão e sequências de aquisição mencionados são estruturas editoriais de planejamento criadas para este guia. As equipes de segurança, qualidade e engenharia do comprador devem adaptá-los à fábrica real; eles não são instruções regulatórias nem procedimentos operacionais universais.
Terminologia essencial: os termos de busca às vezes misturam o erro de digitação “shachima production line” com outros focos, como máquinas de processamento, doce de gergelim, batatas fritas, crocante de amendoim, uma sequência de snacks de grande escala ou multifuncional, cozinhas centrais ou uma linha de produção de doce de gergelim. Esses termos não são intercambiáveis com uma sequência de sachima. E “alta qualidade”, “fofo”, “cor dourada”, “eficiência e qualidade”, “alimentos modernos”, “especificações do produto”, “ar quente”, “pulverizador”, “impureza” e “sensação na boca do sachima” são descrições a especificar e avaliar, não resultados automáticos da máquina de um fornecedor.
Um estudo industrial de sachima descreve a mistura e a moldagem da massa, sua fritura, a mistura dos pedaços fritos com xarope aquecido, a moldagem da massa e o corte. Essa descrição do processo continua útil durante um novo teste piloto: mantenha a textura e a cor-alvo enquanto documenta qualquer alteração na receita. O rótulo “tradicional” deve descrever o resumo do produto, e não substituir um critério de aceitação medido.
Os caminhos de pesquisa relacionados incluem o processo de produção de sachima, uma linha automática de sachima, uma linha de snacks de sachima, uma máquina de moldagem de sachima e uma linha de embalagem de sachima. Neste guia, esses termos são tratados como etapas ou escopos adjacentes dentro de um único problema de aceitação vinculado à receita, e não como promessas de produto intercambiáveis.
A terminologia também importa no limite dos equipamentos: um misturador prepara a massa para uma sequência mais ampla de produção de alimentos, enquanto uma máquina de fritura executa uma etapa térmica. Resumos de grande escala podem mencionar sachima tradicional, textura do sachima, cozimento do açúcar e requisitos do produto; o rótulo multifuncional ainda exige um teste piloto vinculado à receita. Pesquisas relacionadas sobre snacks também podem usar doces de caramelo, barras crocantes ou uma máquina para barras, mas esses rótulos não definem o processo do sachima. Da mesma forma, máquina de sachima, fritadeira automática, aquecimento do óleo, controle de temperatura e produção de snacks são expressões de escopo de equipamentos; nenhuma define um produto aceito nem comprova uma resposta de controle específica. Esses termos descrevem escopo e perguntas, não resultados garantidos.
O que uma linha automática de produção de sachima realmente controla
Cada linha conecta uma entrada a uma saída aceitável. As entradas incluem receita, condição dos ingredientes, óleo, xarope, material de embalagem e utilidades industriais. As saídas incluem estrutura dos fios, aderência do xarope, firmeza da placa, qualidade do corte, integridade da embalagem e rastreabilidade. Se a equipe comparar apenas nomes de estações ou uma única máquina de produção de alimentos, poderá não perceber as interfaces onde a qualidade se perde. O risco persiste porque um repasse técnico não documentado pode ocultar a primeira condição que mudou.
Os modelos de controles preventivos da Agência Canadense de Inspeção de Alimentos ilustram por que um fluxo de processo, uma análise de perigos, um procedimento de controle e um registro de verificação devem estar juntos. Essa estrutura apoia o método de documentação usado aqui; ela não certifica uma máquina específica.
Quando o comprador compara propostas, esse mapa de controle também impede que uma lista de equipamentos aparentemente completa esconda uma interface sem responsável, pois a equipe pode rastrear cada ingrediente, utilidade industrial, amostra, alarme, decisão de retenção e registro de liberação até a pessoa responsável pela próxima ação antes do início do teste em fábrica.
Defina cinco perguntas de controle para cada repasse técnico:
- O que entra? Registre a revisão da receita, o lote do ingrediente, o estado de umidade ou temperatura e a identidade da inclusão.
- O que muda? Registre cada etapa física: laminação, fritura, ligação com xarope, compressão, resfriamento, corte ou embalagem.
- Que sinal comprova a estabilidade? Selecione um parâmetro visível ou resultado de inspeção, e não um adjetivo vago como “bom”.
- Quem reage? Nomeie o operador, supervisor de qualidade, supervisor de manutenção ou responsável pela embalagem antes do início do teste.
- Qual registro fecha o ciclo de feedback? Mantenha o relatório de produção, o desvio, a disposição da qualidade e a decisão de novo teste junto ao ID da amostra.
Esta organização é intencionalmente separada do marketing de produtos alimentícios. Um SKU de máquina pode estar vinculado a uma proposta comercial; um ponto de verificação estabelece um ponto de decisão. Esses princípios valem tanto para uma padaria que utiliza uma sequência em etapas quanto para um processo totalmente automatizado.
O ciclo de controle da janela de processo
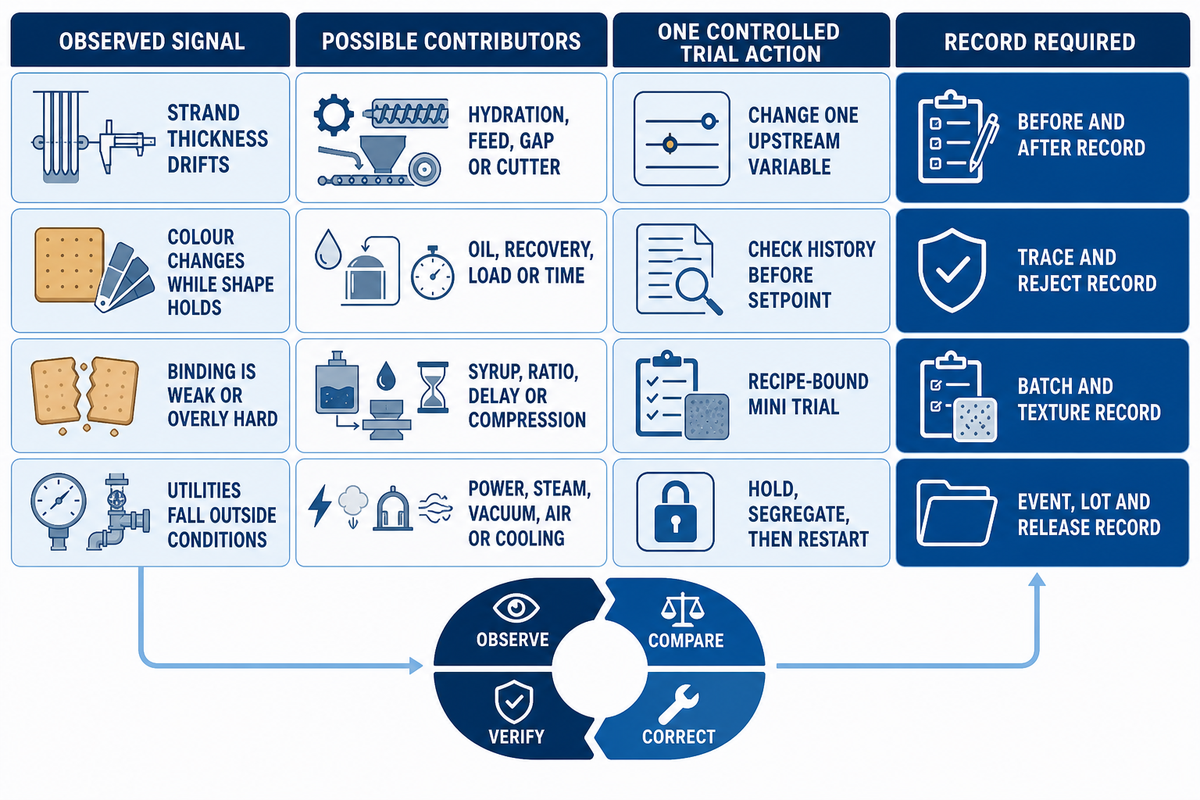
Uma janela de processo é uma faixa delimitada na qual os ingredientes, o produto e a máquina se comportam de forma aceitável. Este ciclo de controle observa um sinal, compara-o com essa janela, faz uma correção rastreável e verifica a próxima amostra. Em um teste em fábrica, esse ciclo não significa que o sistema de controle possa se recuperar automaticamente de toda interrupção.
| Sinal observado | Possíveis contribuintes | Ajuste controlado para o teste | Registro necessário |
|---|---|---|---|
| A espessura dos fios oscila | Hidratação da massa, pressão de alimentação, abertura dos rolos ou condição do cortador. | Altere uma variável a montante; mantenha a receita e o ponto de amostragem fixos. | Medição antes/depois, operador, horário e identidade da amostra. |
| A cor muda enquanto o formato se mantém | Condição do óleo, recuperação térmica, carga ou tempo de permanência. | Verifique o histórico do óleo e da carga antes de alterar o setpoint nominal. | Lote/idade do óleo, carga, registro de temperatura e contagem de rejeitos. |
| A ligação está fraca ou excessivamente dura | Ponto final do xarope, proporção de cobertura, atraso na transferência ou compressão da placa. | Execute um pequeno teste vinculado à receita e compare a coesão após o tempo de retenção definido. | Lote de xarope, método do ponto final, tempo de mistura, tempo de retenção e resultado de textura. |
| As utilidades industriais ficam fora das condições | Perda de eletricidade, vapor, vácuo, pressão de ar ou capacidade de resfriamento. | Acione o intertravamento ou a retenção e liberação; segregue o produto afetado antes da retomada. | Horário do alarme/evento, lotes afetados, disposição e autorização de retomada. |
Um registro de projeto de 1996–2000, hospedado no banco de dados da Biblioteca Nacional Agrícola do Departamento de Agricultura dos Estados Unidos, relata que pesquisadores do National Center for Food Safety & Technology alertaram que perdas de utilidades industriais poderiam levar as condições de processamento além dos limites críticos e da velocidade normal de resposta do controle. O centro é uma organização de pesquisa cooperativa que envolve o Illinois Tech, a Food and Drug Administration dos Estados Unidos e membros da indústria alimentícia. O registro não é uma regulamentação atual e não mostra que toda linha de produção se comporte da mesma forma. Para uma linha de sachima, use-o apenas como estímulo para definir uma resposta a distúrbios: parar ou desviar o produto afetado, identificar os lotes, decidir sua disposição e verificar condições estáveis antes de retomar a operação normal. Para instalações abrangidas pela regra dos Estados Unidos, o texto da Food Safety Modernization Act também exige que todos os alimentos afetados sejam avaliados quanto à segurança.
Regra de projeto: Não use “o sistema vai detectar” como critério de aceitação. Pergunte o que acontece com o produto se houver perda de energia ou de outra utilidade industrial, qual retenção ou desvio automático ocorre, quem pode autorizar a liberação e qual registro comprova que a linha está estável antes da retomada.
O registro de textura com 3 pontos de verificação
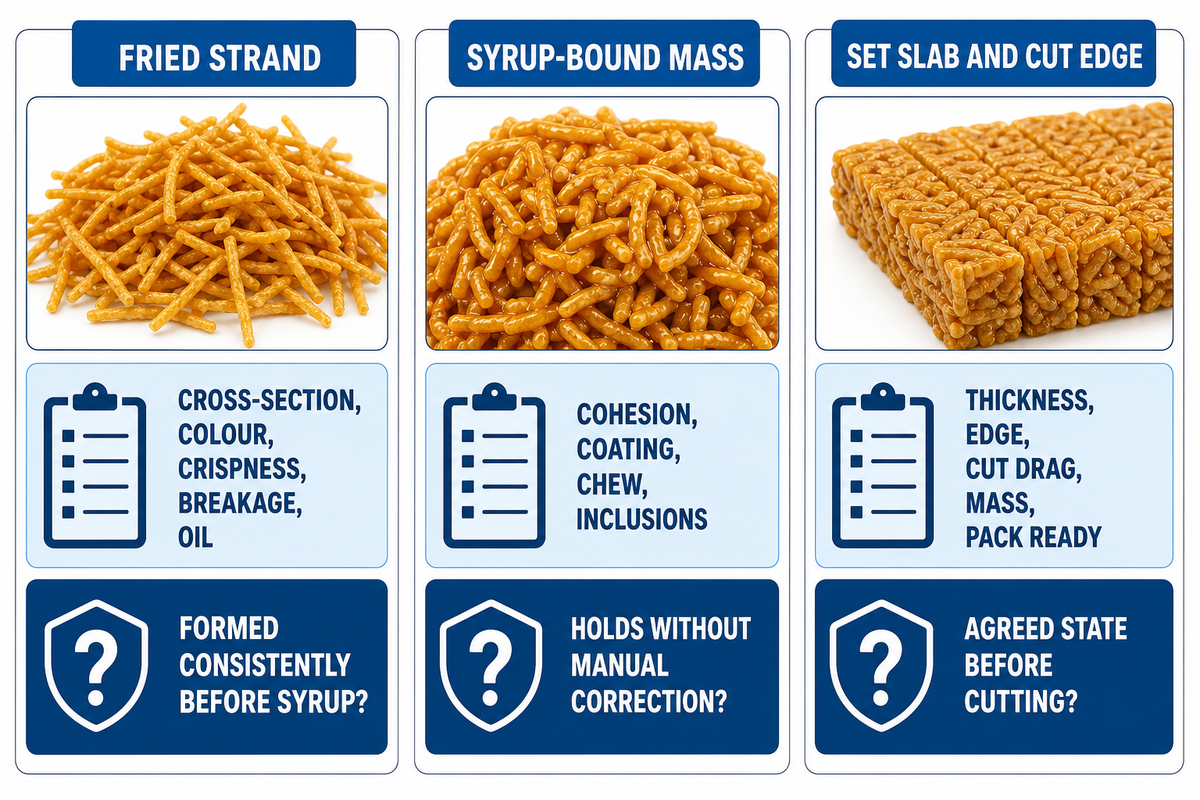
A textura deve ser acompanhada ao longo da sequência, e não avaliada apenas depois da embalagem. Use o Registro de textura com três pontos de verificação abaixo como estrutura prática de amostragem. Ele só se torna um método de aceitação real depois que comprador e fornecedor definirem o local de amostragem, o estado do produto, o instrumento ou método sensorial, o tamanho da amostra e a tolerância.
| Ponto de verificação | Inspecionar | Perguntas a responder |
|---|---|---|
| 1. Fio frito | Seção transversal, cor, crocância, quebra e óleo visível. | O fio é formado de modo consistente antes que o xarope possa mascarar o defeito? A amostra é coletada após a recuperação térmica? |
| 2. Massa ligada ao xarope | Coesão, uniformidade da cobertura, mastigabilidade e distribuição das inclusões. | A massa se mantém unida sem exigir uma correção manual não documentada? Qual é o tempo de retenção definido antes da avaliação? |
| 3. Placa firme e borda cortada | Espessura, integridade da borda, arraste do corte, peso unitário e condição pronta para embalagem. | A placa atingiu o estado acordado? Os rejeitos estão relacionados ao resfriamento, à compressão, ao momento do corte ou à velocidade da embalagem? |
Use uma linha do registro para cada amostra: revisão da receita, horário, estação, método de medição, resultado, operador, decisão e referência fotográfica. Os registros podem mostrar uma leitura de espessura de 2 mm, uma observação de óleo a 165 °C ou uma retenção de 15 min, mas esses números são formatos ilustrativos de registro, e não setpoints recomendados para sachima. Evite transformar adjetivos convenientes em limites universais. O estudo de Food Chemistry indexado pelo PubMed mostra que alterações na formulação podem modificar simultaneamente vários atributos da massa e do produto frito; por isso, o contrato deve declarar qual característica física define o sucesso para aquele comprador. Se a crocância for crítica, especifique como o cliente deseja quantificá-la.
Formato de registro de exemplo (não é um setpoint): uma ficha de teste pode reservar campos para uma observação de 1 hora, uma retenção de 30 min, uma verificação de espessura de 2 mm, uma verificação de ar a 1 bar, uma anotação de carga de 4 kW e um registro de rejeição de 0,5%. Um formulário em branco também pode mostrar um campo de verificação de corte de 3 mm e um campo de carga de pico de 6 kW; esses são espaços reservados para documentação, e não valores recomendados para sachima. Esses espaços mostram como tornar as evidências mensuráveis; os valores reais, a quantidade de amostras e as tolerâncias continuam específicos da receita, da instalação e do contrato.
Campos adicionais do formulário em branco: um modelo pode reservar uma entrada de atraso de transferência de 20 s, uma entrada de inspeção de 5 min, uma entrada de largura unitária de 40 mm, uma entrada de peso unitário de 12 g, uma entrada de folga do transportador de 2 m, uma entrada de intervalo de amostragem de 500 mm, uma entrada de abertura de 8 mm, uma entrada de recuperação de 90 s, uma entrada de atraso de verificação de 75 s, uma entrada de amostra de 250 g, uma entrada de ambiente de 22 °C, uma entrada de utilidade industrial de 5 bar, uma entrada do registro do misturador de 12 rpm, uma entrada de verificação de pressão de 50 kPa e uma entrada de volume de amostra de 100 mL. Estes são prompts vazios de documentação, e não valores recomendados ou especificações de equipamentos.
Para as equipes que estão criando seu primeiro formulário de aceitação, os exemplos ampliados a seguir mostram como uma unidade pode ser vinculada a uma decisão sem fingir que o número é universal.
| Campo do registro | Par de espaços reservados ilustrativos | Como o comprador o utiliza |
|---|---|---|
| Espessura do fio | 2 mm e ±0,2 mm | Defina o método de medição e a disposição quando a amostra ficar fora da faixa acordada. |
| Observação da recuperação do óleo | 165 °C e 10 min | Vincule a leitura de temperatura à observação de recuperação e à identidade da amostra. |
| Retenção da massa ligada ao xarope | 15 min e 1 h | Informe quando a coesão é avaliada e quando uma alteração tardia de textura é analisada. |
| Verificação de utilidade industrial | 1 bar e 2 bar | Registre a condição observada do ar e a regra de alarme ou retenção acordada com a fábrica. |
| Anotação da carga do aquecedor | 4 kW e 5 kW | Capture a carga do teste e o ponto de escalonamento para uma análise de engenharia. |
| Análise de rejeitos | Registro de rejeição da amostra e gatilho de investigação acordado | Mostre a base de contagem e acione uma investigação documentada, em vez de um ajuste silencioso. |
| Liberação do resfriamento | 25 °C e 30 min | Relacione a condição da placa à decisão de repasse para corte e embalagem. |
| Janela de teste | 10 kg/h e 2 h | Descreva o escopo da operação, e não uma capacidade comercial prometida, e anexe o registro bruto. |
Qualificação: cada par acima é apenas um exemplo de documentação. Substitua-o pela receita, instrumento, plano de amostragem, utilidades industriais da fábrica e tolerância contratual do comprador antes de um teste de aceitação em fábrica; uma observação de 3 h pode ser adequada para um teste longo, mas somente se as partes concordarem previamente com essa duração. Use a planilha de definição de produção qualificada para transformar esses campos em branco em definições de aceitação específicas do projeto.
Verificação da higienização antes da partida
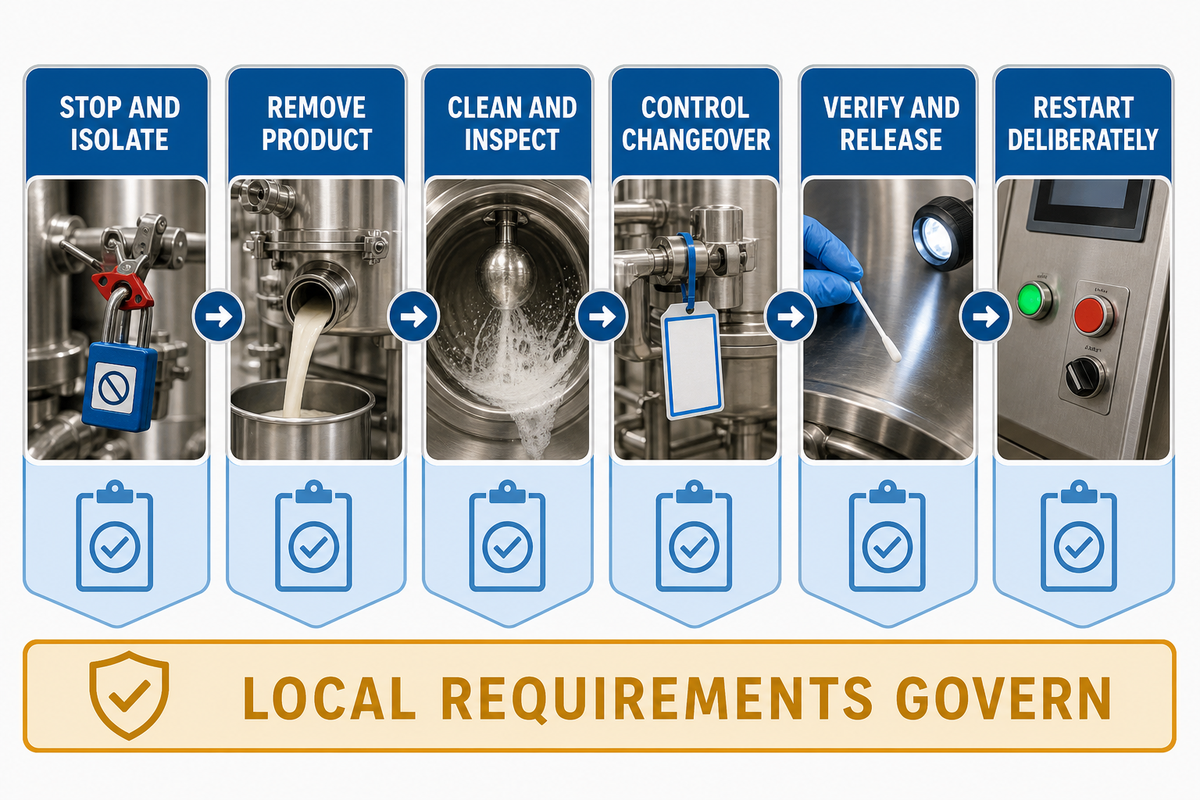
Depois de definir o registro de textura, a liberação de higienização é uma sequência de evidências, e não um selo. Trate o Caminho de Verificação da Higienização antes da Partida como uma sequência específica da instalação: comece pelo mercado-alvo e pela classificação de risco do produto, depois mapeie as superfícies dos equipamentos e os caminhos de movimentação relevantes para aquela instalação. A visão geral atual dos controles preventivos da Food and Drug Administration dos Estados Unidos explica que as instalações abrangidas devem ter e implementar um plano de segurança dos alimentos por escrito. Ela também afirma que os controles preventivos podem ser adaptados aos perigos dos produtos que fabricam.
O acesso às superfícies de contato com alimentos, as proteções, os drenos e as perguntas de limpeza devem ser incluídos na revisão do projeto. Quando forem propostos aço inoxidável ou outros materiais próprios para contato com alimentos, pergunte ao fabricante quais superfícies realmente entram em contato com o alimento e como são inspecionadas. Se o comprador quiser personalizar uma sequência de máquinas, registre a alteração como uma decisão de projeto controlada, e não como uma promessa informal. Neste guia, a higiene é tratada como uma condição de liberação definida pelo comprador, e não como um adjetivo de marketing.
- Pare e isole: identifique a energia armazenada, as superfícies quentes e as partes móveis; nos locais de trabalho dos Estados Unidos, aplique o procedimento do empregador para controle de energias perigosas, de acordo com os requisitos de bloqueio e etiquetagem da OSHA, enquanto os demais mercados devem seguir as regras locais aplicáveis.
- Remova o produto: registre o último lote aprovado, o material inacabado e qualquer produto retido na interface.
- Limpe e inspecione: verifique o acesso às superfícies de contato com alimentos, as peças removíveis, os drenos, as proteções, os pontos mortos e a compatibilidade com as ferramentas de limpeza.
- Controle a troca de produto: identifique alérgenos, sabores, inclusões e materiais de embalagem; conclua a liberação da linha antes da próxima receita. Para instalações nos Estados Unidos, a visão geral de alérgenos da FDA descreve controles escritos para evitar contato cruzado com alérgenos na fabricação e na embalagem.
- Verifique e libere: use o método de inspeção, swab ou outro método aprovado pela instalação, registre os resultados e obtenha a assinatura de liberação pré-operacional.
- Retome deliberadamente: confirme as utilidades industriais, proteções, sensores, revisão da receita e material de embalagem antes de liberar a primeira amostra.
A orientação preliminar da FDA para a indústria descreve procedimentos escritos de limpeza de alérgenos, monitoramento, verificação e registros de ações corretivas. Ela é uma orientação não vinculante para o contexto dos Estados Unidos indicado; portanto, a instalação ainda precisa determinar os controles aplicáveis e o método de validação.
Os modelos da Agência Canadense de Inspeção de Alimentos são deliberadamente genéricos e modificáveis. Eles incluem descrição do produto, mapeamento do fluxo do processo, análise de perigos, procedimentos de controle crítico e registros de verificação. Isso é útil como estímulo de projeto, mas não substitui o plano próprio do comprador. A plataforma oficial de normas da China lista a GB/T 22475-2025 Qualidade geral do sachima, publicada em 29/08/2025 e com implementação prevista para 01/03/2027. Portanto, uma proposta comercial ou documento de aceitação deve nomear o mercado e a edição aplicável, em vez de dizer simplesmente “em conformidade”.
Árvore de decisão por impressão digital de falhas
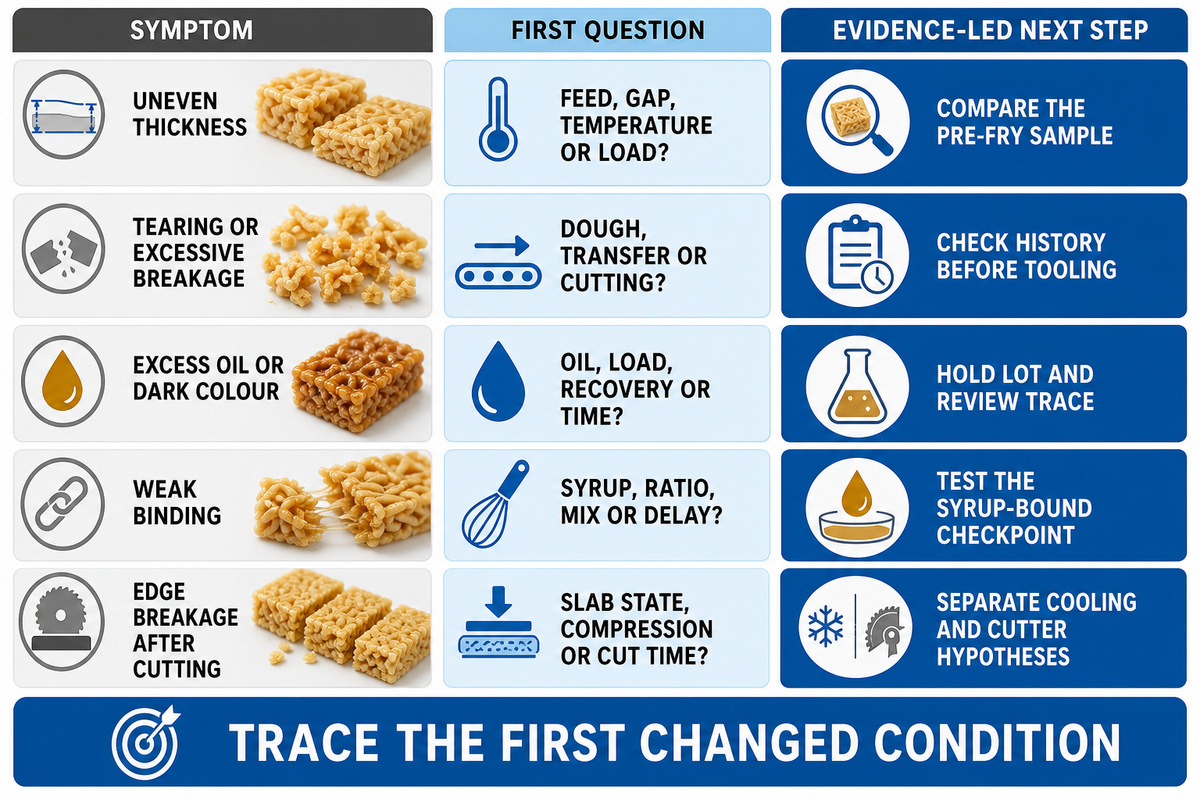
Depois que a higienização é liberada, um defeito deve ser rastreado até sua primeira condição alterada antes que um componente seja substituído. Um sintoma visível pode ter várias causas interativas; uma alteração na formulação, por exemplo, pode modificar tanto o comportamento da massa quanto a textura do produto frito. Em uma investigação em fábrica, o primeiro ponto de amostragem a montante do defeito pode ser mais útil que o alarme mais chamativo.
O estudo publicado sobre formulação de sachima é um alerta útil aqui: a alteração de uma variável da farinha afetou vários atributos do produto. Ele apoia uma investigação multivariável, e não um código universal de falha ou uma recomendação de configuração da máquina.
| Sintoma | Primeiras perguntas | Próxima etapa baseada em evidências |
|---|---|---|
| Espessura irregular | A condição de alimentação, a abertura dos rolos, a temperatura da massa ou a carga do cortador mudou? | Compare uma amostra do fio antes da fritura com a última amostra aprovada; ajuste uma causa a montante e registre-a. |
| Rasgamento ou quebra excessiva | A extensibilidade da massa está diferente? A interface de transferência ou de corte está puxando o fio? | Verifique o histórico da receita e da umidade, depois observe o repasse técnico antes de alterar o ferramental. |
| Excesso de óleo ou cor escura | A condição do óleo, a carga, a recuperação ou o tempo de permanência estavam diferentes? | Retenha o lote afetado, analise o registro térmico e o registro do óleo e verifique uma amostra de retomada controlada. |
| Ligação fraca | O ponto final do xarope, a proporção, o tempo de mistura ou o atraso na transferência estavam diferentes? | Teste o ponto de verificação da massa ligada ao xarope e compare a coesão após o tempo de retenção acordado. |
| Quebra da borda após o corte | A placa estava quente demais, fria demais, excessivamente comprimida ou foi cortada antes de firmar? | Registre a condição da placa e o momento do corte; separe as hipóteses de resfriamento e de cortador. |
Isso evita uma falha diagnóstica comum: substituir um componente porque o sintoma visível é mais fácil de enxergar que a condição a montante que mudou. Um campo curto de “primeira condição alterada” permite que o próximo técnico continue a investigação em vez de recomeçar do zero.
Construtor do pacote de evidências de FAT com 5 campos
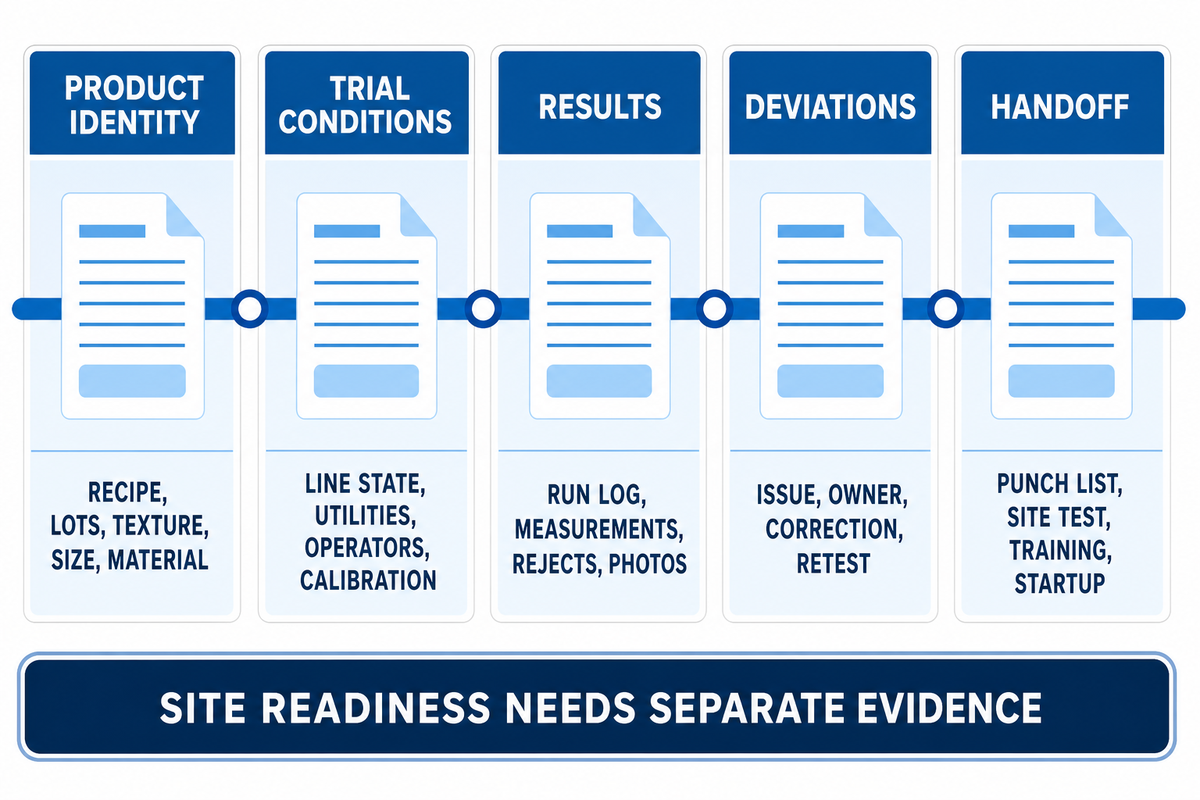
O teste de aceitação em fábrica é um teste testemunhado contra condições acordadas. Por si só, ele não prova que uma linha esteja pronta para produção na fábrica do comprador. A orientação ISA-105 distingue aceitação em fábrica, aceitação no local, integração no local, verificações de malha e comissionamento. Repasses técnicos incompletos continuam arriscados porque um teste em fábrica não consegue reproduzir todas as utilidades industriais, operadores e interfaces do local. As alegações de eficiência só têm significado quando as mesmas evidências mostram qualidade estável do produto e um repasse técnico aceito.
A aceitação em fábrica encerra o teste de fábrica acordado; a prontidão do local ainda exige suas próprias utilidades industriais, verificações de malha, liberação de higienização, treinamento e evidências de comissionamento.
Monte o pacote antes do teste
| Seção do pacote | Campos mínimos |
|---|---|
| Identidade do produto | Revisão da receita, lotes de ingredientes e inclusões, textura-alvo, tamanho da unidade, material de embalagem e fotografias das amostras. |
| Condições do teste | Tamanho do lote, estado da linha, janela operacional, utilidades industriais, nomes dos operadores, status de calibração e pontos de amostragem. |
| Resultados | Registro da operação, medições de fio/placa/embalagem, base de unidades aprovadas, contagem de rejeitos, fotografias e registro de rastreabilidade. |
| Desvios | Problema observado, contenção, responsável, correção acordada, condição do novo teste e disposição assinada. |
| Repasse técnico | Lista de pendências aberta, itens de aceitação no local, verificações de malha, treinamento de operadores, liberação de higienização e autoridade para a partida. |
A orientação da autoridade de segurança ocupacional do Reino Unido para projetos de instalações nomeia separadamente projeto, construção, teste de comprovação e comissionamento. Essa distinção é outro motivo para não tratar a marca “FAT aprovado” como a liberação completa. Uma declaração de aceitação defensável identifica o que foi testado, com qual receita e condições, quando e onde foi testado, quem o aceitou e quais desvios permanecem abertos.
Verificações de embalagem e repasse técnico a jusante
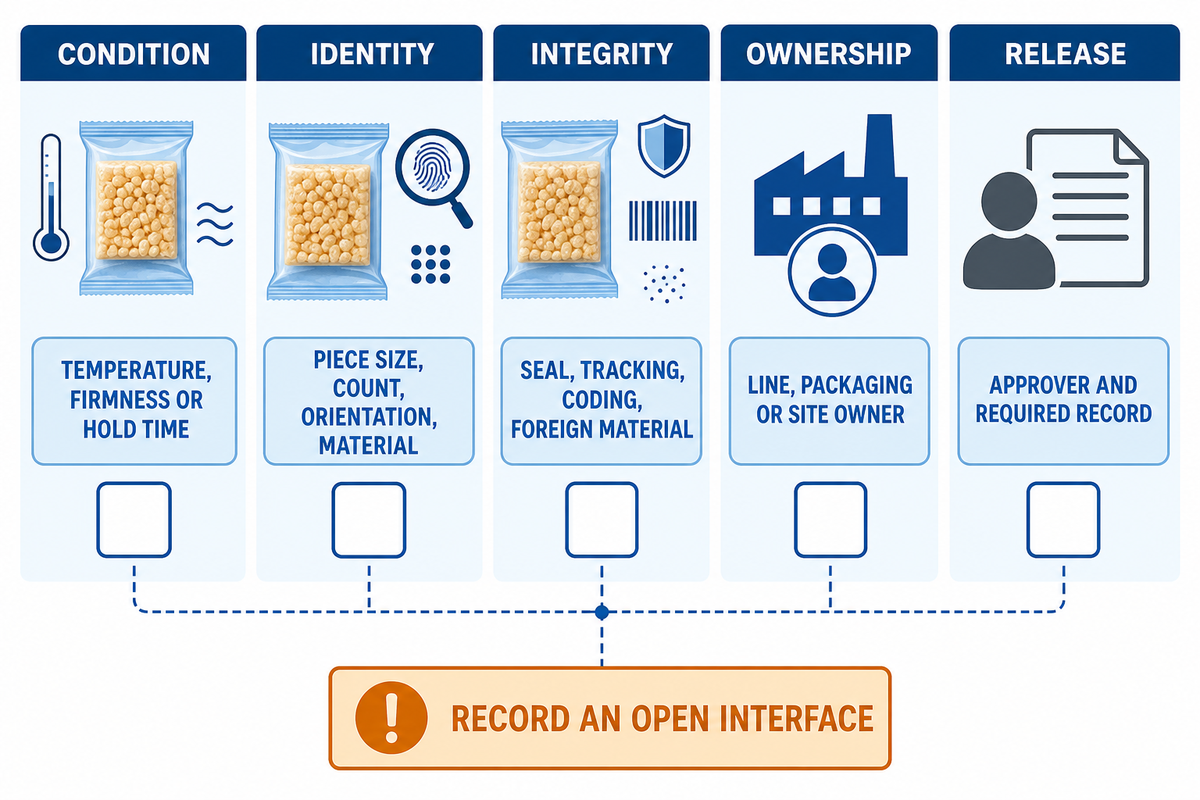
Após o registro do repasse técnico do FAT, o resfriamento e a embalagem podem revelar problemas não detectáveis na estação de corte da placa. Defina a interface usando a mesma linguagem da seção anterior:
- Condição: Que temperatura, firmeza ou tempo de retenção são necessários antes do corte e da embalagem?
- Identidade: Qual tamanho da unidade, quantidade, orientação e material de embalagem foram efetivamente testados?
- Integridade: Como foram verificadas a qualidade da selagem, a rastreabilidade, a codificação do lote e os controles de materiais estranhos?
- Responsabilidade: Quem é o responsável por cada problema da linha, da embalagem ou da interface da planta?
- Liberação: Quem tem autoridade para aprovar o primeiro produto e qual registro é necessário?
Inclua essas perguntas na lista de verificação da interface, incluindo qualquer responsabilidade que esteja fora do pedido de compra. Uma amostra pode parecer aceitável enquanto as evidências de resfriamento, rastreabilidade, contagem ou selagem permanecem incompletas. Os modelos de planejamento modificáveis da Agência Canadense de Inspeção de Alimentos reforçam a necessidade de conectar etapas do processo, controles, registros e verificação; eles não substituem a validação da embalagem pelo comprador.
Se o fornecedor demonstrar uma unidade cortada aceitável, mas o comprador não tiver fornecido o filme previsto, o formato de codificação, a condição de resfriamento ou a contagem por embalagem, ambas as partes devem registrar o resultado da embalagem como um teste de interface em aberto, em vez de permitir que uma amostra visualmente boa se torne evidência de um repasse comercial não testado.
Repasse comercial: Este guia deliberadamente termina antes da seleção da máquina, da capacidade nominal, da configuração, da proposta comercial e dos termos do pedido. Use a página comercial da linha de produção de sachima para essas decisões depois que as evidências de controle e teste tiverem sido definidas.
Discuta seu resumo de requisitos técnicos para o teste piloto de sachima
Perguntas frequentes
É possível ajustar o tamanho e a textura do produto?
A possibilidade de ajuste depende da receita, do método de moldagem, da disposição do cortador e das janelas de controle acordadas durante os testes. Inclua no resumo de requisitos técnicos do produto a textura, a espessura, as inclusões e o formato da embalagem desejados. Em seguida, registre quais ajustes são permitidos, como cada amostra é medida e como uma alteração afeta as estações a montante e a jusante.
Como realizar a limpeza e a troca de produto em uma linha de sachima?
Use uma sequência documentada de parada, isolamento, remoção do produto, limpeza, inspeção, verificação e reinício. Inclua controles de alérgenos, liberação da linha, acesso às partes em contato com alimentos, proteções e um registro de liberação pré-operacional. As equipes de higienização da fábrica devem confirmá-la de acordo com o mercado-alvo, o risco do produto e os requisitos locais.
O que o comprador deve verificar antes de aceitar uma linha de produção de sachima?
Combine a revisão da receita, a identificação da amostra, a equivalência das matérias-primas, as condições de operação, as utilidades industriais, os critérios de qualidade mensuráveis, o formato do registro, o processo de desvios, as regras de novo teste e os signatários antes do teste em fábrica. No local, repita essas verificações com as utilidades industriais da planta, os operadores, o procedimento de higienização e a interface de embalagem. Mantenha leituras, fotos, identificações das amostras e observações de destinação junto ao registro assinado. Se as condições forem diferentes, marque a operação como um desvio e programe a verificação no local necessária antes da liberação. A aceitação em fábrica é uma etapa, não a liberação completa para início da operação. Em seguida, obtenha a aprovação formal.
Referências e fontes
- PubMed: Efeito da farinha de trigo integral na qualidade do sachima chinês tradicional, resultados sobre massa sensível à formulação e produtos fritos.
- Administração de Alimentos e Medicamentos dos Estados Unidos: Regra Final para Controles Preventivos para Alimentos para Consumo Humano, contexto de planejamento de segurança dos alimentos e controles preventivos para instalações abrangidas.
- Departamento de Agricultura dos Estados Unidos, registro no banco de dados da Biblioteca Nacional de Agricultura para um projeto do Centro Nacional de Segurança e Tecnologia de Alimentos, contexto de pesquisa sobre perdas de utilidades industriais e monitoramento de sensores.
- Agência Canadense de Inspeção de Alimentos: modelos de plano de controle preventivo para empresas alimentícias nacionais, modelos modificáveis de processo, perigos à segurança dos alimentos e verificação.
- Plataforma de Serviços Públicos de Informações sobre Normas Nacionais da China: GB/T 22475-2025, publicação e datas de implementação da norma de sachima.
- Sociedade Internacional de Automação: Série de normas ISA-105, testes em fábrica e no local, verificações de malha e limites de comissionamento.
- Autoridade de segurança no trabalho do Reino Unido: Códigos de projeto – instalações industriais, contexto de verificação de projeto, construção e comissionamento.
- Administração de Segurança e Saúde Ocupacional dos Estados Unidos: Controle de energias perigosas, responsabilidades do empregador relativas a energias perigosas e a bloqueio/etiquetagem durante serviços e manutenção.
- Administração de Alimentos e Medicamentos dos Estados Unidos: Alergias alimentares, controles escritos para o contato cruzado com alérgenos na fabricação e na embalagem.
- Administração de Alimentos e Medicamentos dos Estados Unidos: Texto integral da Lei de Modernização da Segurança dos Alimentos, contexto de avaliação de alimentos afetados e controles preventivos para instalações abrangidas.
- Pesquisa em ciência e tecnologia de alimentos: Produtos antioxidantes da reação de Maillard no sachima, descrição dos processos industriais de mistura, fritura, combinação de xarope, moldagem e corte.
- Administração de Alimentos e Medicamentos dos Estados Unidos: Orientação preliminar para a indústria, análise de perigos e controles preventivos baseados em riscos para alimentos para consumo humano, contexto não vinculante de registros de limpeza de alérgenos, monitoramento, verificação e ações corretivas.
Limite editorial: Este guia não certifica um fornecedor, não promete um resultado universal, não confirma uma patente nem substitui a análise local do comprador sobre segurança dos alimentos, segurança ocupacional ou normas. Essas decisões pertencem aos registros técnicos e comerciais do projeto.