ติดต่อบริษัท UDTECH


การวางแผนกำลังการผลิตเครื่องทำขนมทองม้วน คือกระบวนการกำหนดขนาดอุปกรณ์จากขนมม้วนที่บรรจุและปล่อยผ่านตามจำนวนที่คำสั่งซื้อต้องการ ไม่ใช่จากรอบการผลิตที่เร็วที่สุดในโบรชัวร์. การวางแผนกำลังการผลิตอาหารที่มีประสิทธิผลจะกำหนดผลิตภัณฑ์ ประเมินการสูญเสียแต่ละประเภท ตรวจสอบสายการผลิตทั้งหมด และกำหนดขนาดอุปกรณ์ตามความต้องการสูงสุด.
อัปเดตเดือนกันยายน 2026
การวางแผนกำลังการผลิตเครื่องทำขนมทองม้วน คือการแปลงอัตราที่พิสูจน์แล้วเฉพาะผลิตภัณฑ์ให้เป็นจำนวนชิ้นดีที่ปล่อยผ่านต่อชั่วโมงและต่อสัปดาห์. ใช้ค่าความพร้อมใช้งาน ประสิทธิภาพตามอัตราการเดินเครื่อง อัตราผลผลิตดีที่ปล่อยผ่านครั้งแรก ชั่วโมงการผลิตตามกำหนด และสถานีงานที่ช้าที่สุดที่วัดได้ จากนั้นปัดจำนวนเครื่องจักรที่ต้องใช้ขึ้น แล้วตรวจยืนยันด้วยการเดินเครื่องที่มีผู้ร่วมสังเกตและการเดินเครื่องซ้ำ.
ภาพรวมการวางแผน
| หน่วยวางแผน | จำนวนชิ้นดีที่ปล่อยผ่านต่อชั่วโมงและต่อสัปดาห์ตามตาราง |
| ขอบเขตผลิตภัณฑ์ | ทองม้วนไส้คาวหรือปอเปี๊ยะที่มีการกำหนดแผ่นห่อ ไส้ ขนาด กระบวนการปรุง และบรรจุภัณฑ์ |
| สมการหลัก | อัตราที่สาธิต x ความพร้อมเดินเครื่อง x สมรรถนะ x ผลผลิตที่ปล่อยผ่านตั้งแต่ครั้งแรก |
| ข้อจำกัดของสายการผลิต | อัตราชิ้นดีที่ปล่อยผ่านได้ต่ำสุดอย่างยั่งยืนจากทุกสถานีที่เชื่อมต่อกัน |
| หลักฐานที่ต้องมี | ผลผลิตที่มีผู้สังเกตการณ์ พร้อมหลักฐานความเสถียรจากการเดินเครื่องซ้ำภายใต้เงื่อนไขที่ตกลงกัน |
ประเด็นสำคัญ
- การหยุดสั้น ๆ ของสถานีงานไม่ได้ลดผลผลิตปลายสายเสมอไป เมื่อบัฟเฟอร์ช่วยรองรับการหยุดนั้น.
- เวเฟอร์หวานหรือโรลทรงซิการ์กับโรลไส้คาวต้องใช้ข้อสมมติของกระบวนการที่แตกต่างกัน.
- ชิ้นดีต้องเป็นไปตามคุณภาพเชิงพาณิชย์และเงื่อนไขการปล่อยผ่านด้านความปลอดภัยอาหารที่ใช้บังคับ.
- การทดสอบสั้นหนึ่งครั้งพิสูจน์ได้เพียงผลผลิตที่สังเกตได้ ไม่ใช่กำลังการผลิตที่ยั่งยืนตลอดผลิตภัณฑ์และกะการทำงานต่าง ๆ.
วางแผนจากผลผลิตดี ไม่ใช่ความเร็วตามป้ายกำลังเครื่อง
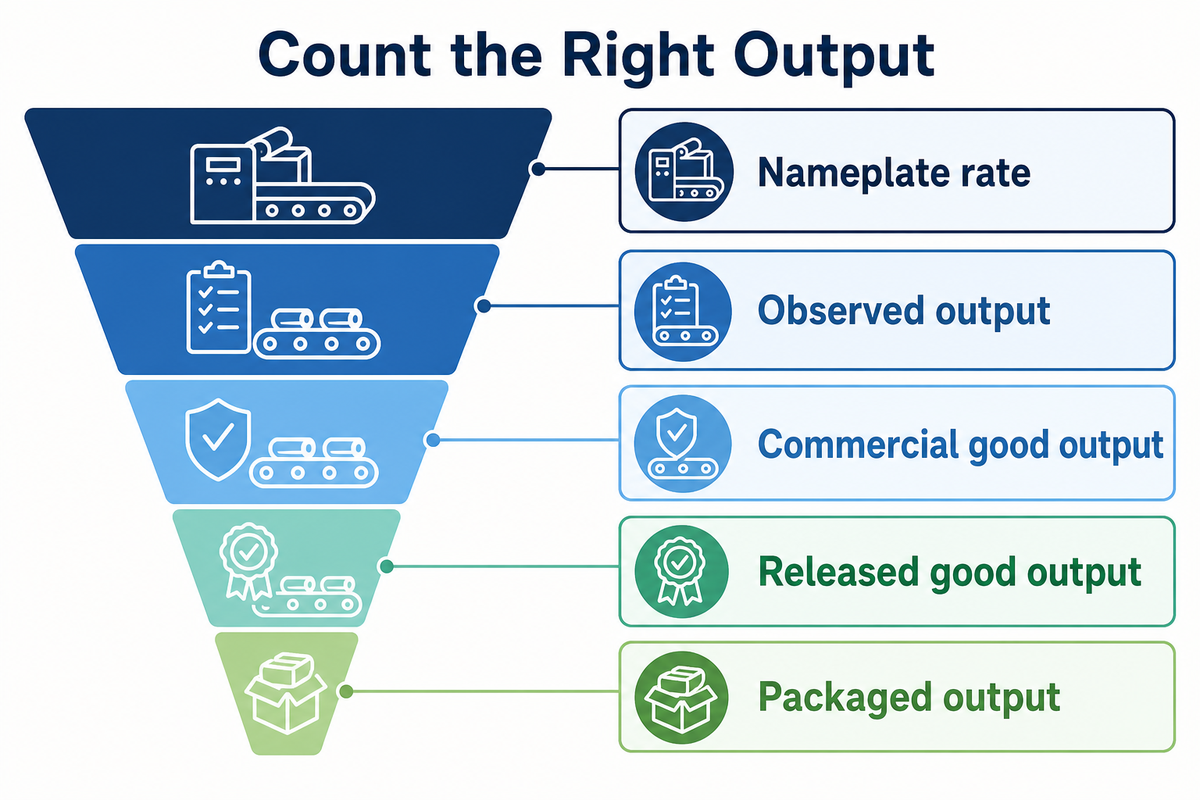
กำลังการผลิตของเครื่องจักรจะมีความเกี่ยวข้องก็ต่อเมื่อกำหนดขอบเขตของทุกรายการไว้อย่างชัดเจน. อัตราตามป้ายชื่อกำหนดรอบการผลิตเชิงนามธรรม ผลผลิตที่สังเกตได้คือจำนวนชิ้นงานทั้งหมดที่ผลิตได้ ผลผลิตดีเชิงพาณิชย์คือผลผลิตที่คัดของเสียออกแล้ว และผลผลิตดีที่ปล่อยผ่านคือผลผลิตที่ผ่านเกณฑ์ความปลอดภัยอาหารที่ใช้บังคับ ส่วนผลผลิตที่บรรจุแล้วคือสิ่งที่สามารถจัดส่งได้.
หน้าเว็บสาธารณะของ ISO สำหรับ ISO 22400-1:2014 อธิบายกรอบตัวชี้วัดสมรรถนะการผลิตที่ไม่ผูกกับอุตสาหกรรมใดโดยเฉพาะ ครอบคลุมอุตสาหกรรมแบบแบทช์ แบบต่อเนื่อง และแบบไม่ต่อเนื่อง. เอกสารนี้ไม่ได้เผยแพร่เป้าหมายการใช้ประโยชน์ที่เป็นสากล. บทเรียนที่ใช้ได้คือการกำหนดตัวเศษ ตัวส่วน ช่วงเวลา และเหตุการณ์ที่ไม่นับรวม ก่อนเปรียบเทียบเครื่องทำขนมทองม้วนสองเครื่อง.
กรณีศึกษาอุตสาหกรรมการผลิตของ NIST อธิบายการเก็บจำนวนรอบการผลิต ข้อมูลความพร้อมใช้งานของการผลิต และจำนวนชิ้นส่วนบกพร่องเพื่อประเมินประสิทธิผลโดยรวมของเครื่องจักร. กรณีศึกษานี้ยังกล่าวถึงความพร้อมใช้งาน ประสิทธิภาพ และคุณภาพ. ข้อมูลเหล่านั้นกำหนดกรอบการวัดผล. แต่ไม่ได้ให้เหตุผลสำหรับการคัดลอกเปอร์เซ็นต์จากโรงงานอื่น.
ข้อสรุปสำคัญ
ใช้คำจำกัดความกำลังการผลิตเดียวกันในคำขอ การทดสอบของซัพพลายเออร์ แผนการผลิต และสัญญาซื้อ: จำนวนชิ้นดีที่ปล่อยผ่านภายในช่วงเวลาที่ตกลงกัน.
กำหนดผลิตภัณฑ์ก่อนเปรียบเทียบกำลังการผลิต
ใบเสนอราคากำลังการผลิตจะเปรียบเทียบกันได้ก็ต่อเมื่อซัพพลายเออร์ทุกรายใช้คำจำกัดความผลิตภัณฑ์เดียวกัน. ขนาดแผ่นห่อและพฤติกรรมของแป้ง สูตรและน้ำหนักไส้ รูปทรงสุดท้าย เงื่อนไขการปรุงสุก เกณฑ์การตรวจสอบ และบรรจุภัณฑ์สุดท้าย ล้วนส่งผลต่อทั้งอัตราการผลิตและผลผลิตที่ปล่อยผ่าน.
เพื่อการเปรียบเทียบ หน้าเว็บผลิตภัณฑ์ ER-24 ของ ANKO ระบุอัตราสูงสุด 2,400 pieces per hour สำหรับผลิตภัณฑ์น้ำหนัก 65-75 g. หน้าเว็บดังกล่าวอ้างว่ากำลังการผลิตขึ้นอยู่กับข้อมูลจำเพาะ สูตร และผลิตภัณฑ์. นี่ไม่ใช่ข้อมูลจำเพาะของ UDTECH และไม่ใช่ค่าเฉลี่ยอุตสาหกรรม.
อัตราการผลิตของผลิตภัณฑ์ไส้นี้ต้องแยกจากอัตราการผลิตโรลเวเฟอร์หวาน. โรลเวเฟอร์คือโรลที่ขึ้นรูปจากแผ่นบางขณะอบ. เครื่องผลิตขนมทองม้วนจะประกบแผ่นกับไส้ก่อนทอด. ดูความแตกต่างเพิ่มเติมได้ใน คู่มือเปรียบเทียบเครื่องทำโรลเวเฟอร์กับเครื่องทำสปริงโรล.
การค้นหาป้ายกำกับอย่าง “เครื่องทำขนมทองม้วนอัตโนมัติ” หรือ “เครื่องทำขนมทองม้วนสำหรับอุตสาหกรรม” ไม่ได้ตอบคำถามนี้. ใบเสนอราคาต้องมีคำอธิบายผลิตภัณฑ์และคำจำกัดความของกระบวนการ.
คุณภาพผลิตภัณฑ์และข้อมูลคุณภาพที่สม่ำเสมอ
สำหรับผู้ผลิตอาหาร คุณภาพผลิตภัณฑ์และคุณภาพที่สม่ำเสมอต้องอาศัยขนาดผลิตภัณฑ์ที่คงที่ การเตรียมวัตถุดิบที่ควบคุมได้ และกฎความสม่ำเสมอของผลิตภัณฑ์ที่ซัพพลายเออร์สามารถทดสอบได้.
| ข้อมูลนำเข้า | สิ่งที่ต้องบันทึก | เหตุผลที่มีผลต่อกำลังการผลิต | ข้อจำกัด |
|---|---|---|---|
| วัสดุแผ่นห่อ | สูตรหรือรหัสผู้จำหน่าย | พฤติกรรมการจับและการปิดผนึก | ห้ามเปลี่ยนวัตถุดิบระหว่างการทดสอบ |
| ขนาดแผ่นห่อ | ความกว้าง ความยาว ความหนา | ระยะการพับและขนาดสำเร็จรูป | ใช้ค่าที่วัดได้ |
| สูตรไส้ | ส่วนผสมและสภาพ | การไหล การหยอด และการปิดผนึก | ควบคุมอุณหภูมิและแบตช์ |
| น้ำหนักไส้ | เป้าหมายและค่าความคลาดเคลื่อนที่ยอมรับได้ | รอบการทำงานของเครื่องหยอดและความเสี่ยงของการคัดทิ้ง | ยืนยันด้วยการชั่งตัวอย่าง |
| รูปทรงสำเร็จรูป | ความยาว เส้นผ่านศูนย์กลาง การพับ | เครื่องมือและจังหวะของสถานีงาน | หนึ่งรูปแบบต่อหนึ่งแถวเปรียบเทียบ |
| กระบวนการปรุง | ทอด อบ หรือวิธีอื่น | เวลาคงอยู่ในกระบวนการถัดไป | ตรวจสอบกระบวนการจริง |
| เกณฑ์การปล่อย | ข้อบกพร่องและขีดจำกัดด้านความปลอดภัย | เป็นตัวกำหนดจำนวนชิ้นดี | ต้องได้รับการอนุมัติจากผู้ซื้อ |
| รูปแบบบรรจุภัณฑ์ | จำนวน ถาด ถุง หรือกล่อง | กำหนดความต้องการของสถานีบรรจุ | รวมขั้นตอนการตรวจสอบ |
| ส่วนผสมผลิตภัณฑ์ | จำนวนหน่วยแยกตามรหัสสินค้า | ทำให้เกิดความต้องการเปลี่ยนงานผลิต | จำลองสัปดาห์ที่มีความต้องการสูงสุด ไม่ใช่เฉพาะค่าเฉลี่ย |
สร้างใบงานกำลังการผลิตผลผลิตดีรายสัปดาห์
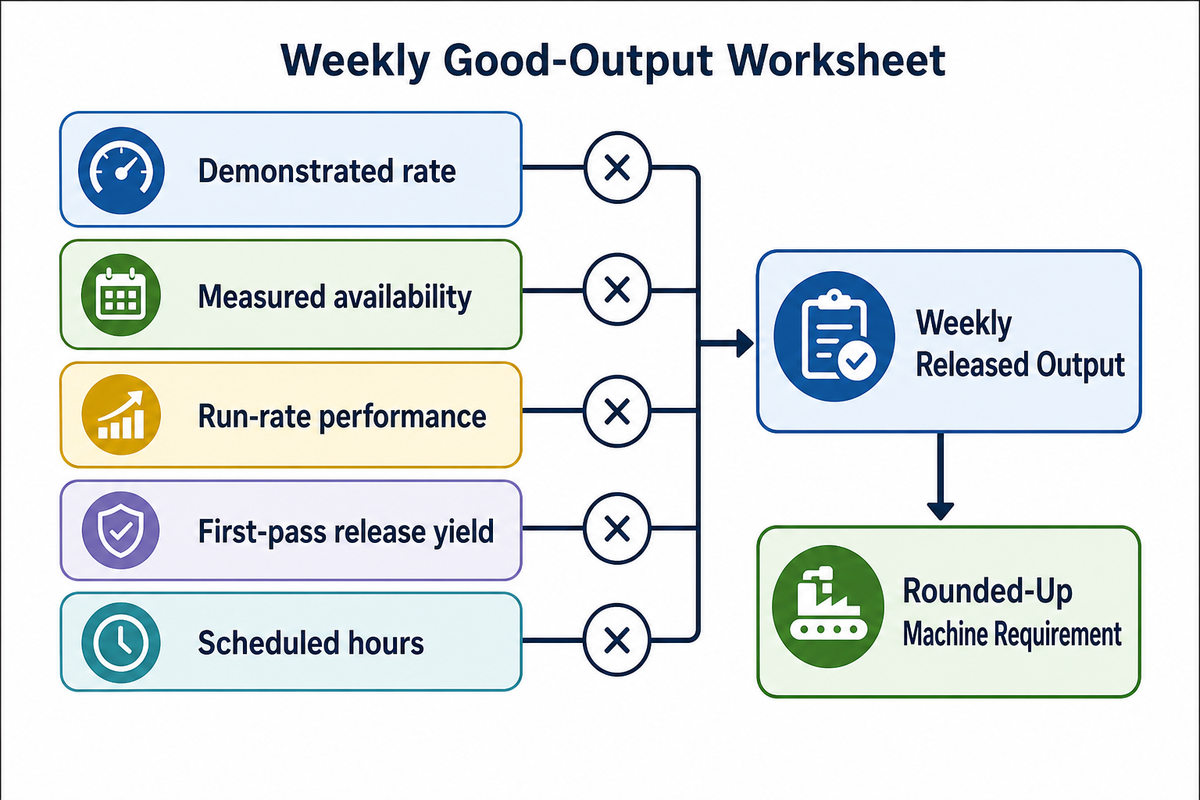
แบบจำลองกำลังการผลิตรายสัปดาห์จะคูณอัตราที่พิสูจน์แล้วเฉพาะผลิตภัณฑ์ด้วยความพร้อมใช้งานที่วัดได้ ประสิทธิภาพตามอัตราการเดินเครื่อง อัตราผลผลิตดีที่ปล่อยผ่านครั้งแรก และชั่วโมงการผลิตตามกำหนด. นำความต้องการสูงสุดหารด้วยตัวเลขนี้แล้วปัดขึ้น. ดังนั้นให้แทนที่ข้อมูลตัวอย่างทั้งหมดด้วยข้อมูลการทดสอบปัจจุบันของโรงงานหรือซัพพลายเออร์.
ใบงานกำลังการผลิตผลผลิตดี
แบบฟอร์มคำนวณกำลังการผลิตผลผลิตดีจะแปลงข้อมูลนำเข้าที่ควบคุมห้ารายการให้เป็นผลลัพธ์การวางแผนหนึ่งค่าที่เปรียบเทียบได้.
ชิ้นดีที่ปล่อยผ่าน/ชั่วโมง = ชิ้นที่สาธิตได้/ชั่วโมง x ความพร้อมเดินเครื่อง x สมรรถนะ x ผลผลิตที่ปล่อยผ่านตั้งแต่ครั้งแรก
ชิ้นดีที่ปล่อยผ่านรายสัปดาห์ = ชิ้นดีที่ปล่อยผ่าน/ชั่วโมง x ชั่วโมงการผลิตตามตาราง
จำนวนเครื่องที่ต้องใช้ = ความต้องการสูงสุดรายสัปดาห์ / ชิ้นดีที่ปล่อยผ่านรายสัปดาห์ต่อเครื่อง แล้วปัดขึ้น
ตัวอย่างการคำนวณ: สมมติว่าอัตราการผลิตที่สาธิตได้อยู่ที่ 2,000 ชิ้น/ชั่วโมง มีความพร้อมใช้งาน 85% ประสิทธิภาพการเดินเครื่องตามอัตราที่กำหนด 90% อัตราผลผลิตดีที่ผ่านการตรวจครั้งแรก 97% และกำหนดเวลาผลิตไว้ 40 ชั่วโมง ผลลัพธ์คือ 2,000 x 0.85 x 0.90 x 0.97 = 1,484.1 ชิ้นงานดีที่ผ่านการอนุมัติ/ชั่วโมง หรือ 59,364 ชิ้น/สัปดาห์ หากต้องผลิตให้ได้ 90,000 ชิ้นในสัปดาห์ที่มีความต้องการสูงสุด จะต้องใช้ 90,000 / 59,364 = 1.52 เครื่อง ดังนั้นแผนจึงปัดขึ้นเป็นสองเครื่อง
| สถานการณ์ | ความพร้อมเดินเครื่อง | สมรรถนะ | ผลผลิตที่ปล่อยผ่าน | ตารางการผลิต | ผลผลิตที่ปล่อยผ่านรายสัปดาห์ |
|---|---|---|---|---|---|
| กรณีระมัดระวัง | 75% | 85% | 95% | 32 ชั่วโมง/สัปดาห์ | 38,760 ชิ้น/สัปดาห์ |
| กรณีฐาน | 85% | 90% | 97% | 40 ชั่วโมง/สัปดาห์ | 59,364 ชิ้น/สัปดาห์ |
| กรณีจากการวัดที่สูงกว่า | 88% | 92% | 97% | 48 ชั่วโมง/สัปดาห์ | 75,390 ชิ้น/สัปดาห์ |
| ตารางการผลิตขยายเวลา | 85% | 90% | 97% | 80 ชั่วโมง/สัปดาห์ | 118,728 ชิ้น/สัปดาห์ |
สี่แถวดังกล่าวเป็นกรณีศึกษาความไวของตัวแปร ไม่ใช่ผลลัพธ์ที่คาดว่าจะเกิดในโรงงาน. การตรึงอัตราที่พิสูจน์แล้วไว้ที่ 2,000 pcs/hour แสดงให้เห็นว่าการสูญเสียที่วัดได้และเวลาตามกำหนดจะส่งผลต่อแผนอย่างไร. ต้องแทนที่แต่ละค่าด้วยข้อมูลจริง แล้วจึงเลือกอุปกรณ์.
จัดทำแบบจำลองกำลังการผลิตนี้ให้เสร็จก่อนจัดตารางการผลิตแบบละเอียด. มิฉะนั้น ตารางที่ละเอียดอาจจัดสรรความต้องการให้กับผลผลิตที่สายการผลิตที่เชื่อมต่อยังไม่เคยพิสูจน์ได้.
การวางแผนการผลิตเพื่อกำลังการผลิต
การวางแผนการผลิตควรเชื่อมโยงกำลังการผลิต ประสิทธิภาพการผลิต และแต่ละขั้นตอนของกระบวนการผลิตกับผลผลิตที่ปล่อยผ่าน แทนที่จะยึดความเร็วตามป้ายกำกับ.
ผลผลิตที่ปล่อยผ่านมีข้อจำกัดที่กำหนดไว้. หลักการและแนวทางการใช้ HACCP ของ FDA แยกค่าขีดจำกัดวิกฤตด้านความปลอดภัยอาหารออกจากขีดจำกัดการปฏิบัติงาน. การควบคุมที่ใช้บังคับขึ้นอยู่กับผลิตภัณฑ์และการวิเคราะห์อันตราย แต่ชิ้นงานที่อยู่นอกขีดจำกัดเหล่านั้นไม่ควรถูกนับเป็นกำลังการผลิตที่จำหน่ายได้ แม้ว่าขนาดจะยังยอมรับได้ก็ตาม.
วัดการเปลี่ยนงานผลิต การสุขาภิบาล และความเสถียรจากการเดินเครื่องซ้ำ
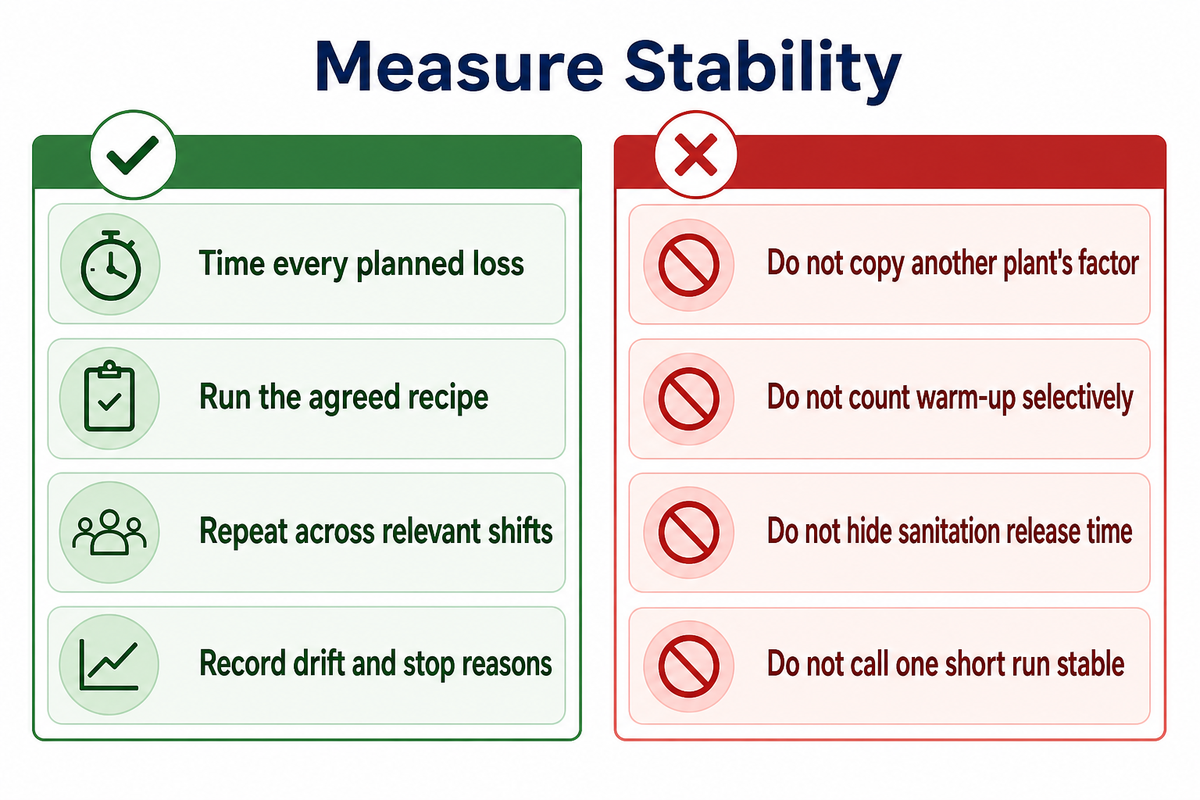
การอุ่นเครื่อง การเปลี่ยนผลิตภัณฑ์ การทำความสะอาด การปล่อยผ่านหลังการสุขาภิบาล การบำรุงรักษาตามแผน และการหยุดที่บันทึกไว้ จะเปลี่ยนชั่วโมงตามกำหนดให้เป็นชั่วโมงการผลิต. การเดินเครื่องที่ตรวจสอบยืนยันแล้วหนึ่งครั้งจะกำหนดอัตราที่สังเกตได้ภายใต้เงื่อนไขที่ระบุ. การเดินเครื่องซ้ำของผลิตภัณฑ์หรือกะการทำงานที่ตกลงกันจะให้หลักฐานอัตราที่คงอยู่ได้แข็งแรงกว่า.
กรณีศึกษาโรงงานอาหารพร้อมรับประทานที่ผ่านการทบทวนโดยผู้ทรงคุณวุฒิรายงานว่า ลดเวลาการเปลี่ยนงานผลิตจาก 29 min เหลือ 20 min หลังปรับปรุงกระบวนการเฉพาะด้าน. โรงงานและการแทรกแซงดังกล่าวไม่สามารถเทียบเคียงกับการผลิตขนมทองม้วนได้. เนื่องจากลักษณะของการเปลี่ยนแปลง ค่าที่นำเสนอจึงไม่ใช่ค่าตั้งต้นสำหรับการวางแผน. กรณีนี้ชี้ให้เห็นว่า ทีมงานควรจับเวลาสถานะปัจจุบันของตนเองก่อนกำหนดการสูญเสียจากการเปลี่ยนงานผลิต.
แนวทาง ด้านเสถียรภาพของกระบวนการ ของ NIST ระบุว่า การหารือเรื่องขีดความสามารถควรดำเนินหลังจากพิสูจน์เสถียรภาพตามเวลาแล้ว. แนวทางการสุ่มตัวอย่างเป็นคำแนะนำทั่วไปสำหรับการผลิต ไม่ใช่เกณฑ์การยอมรับขนมทองม้วน. ข้อตกลงการจัดซื้อควรกำหนดช่วงการเดินเครื่องซ้ำ ผลิตภัณฑ์ผสม การจัดการช่วงอุ่นเครื่อง และการเบี่ยงเบนก่อนลงนาม.
การเพิ่มประสิทธิภาพการผลิตอาหารและการสูญเปล่า
การเพิ่มประสิทธิภาพการผลิตอาหารควรลดการสูญเสียวัตถุดิบที่วัดได้ พร้อมรักษาขอบเขตหลักฐานด้านผลิตภัณฑ์ การปล่อยผ่านหลังการสุขาภิบาล และการเดินเครื่องซ้ำที่ตกลงกัน.
ควรทำ
- จับเวลาการสูญเสียตามแผนทุกประเภท
- เดินเครื่องตามสูตรที่ตกลงกัน
- ทำซ้ำในกะที่เกี่ยวข้องทั้งหมด
- บันทึกการเบี่ยงเบนและสาเหตุการหยุด
ไม่ควรทำ
- คัดลอกปัจจัยของโรงงานอื่น
- นับช่วงอุ่นเครื่องแบบเลือกเฉพาะบางส่วน
- ซ่อนเวลาการปล่อยหลังการสุขาภิบาล
- ถือว่าการเดินเครื่องสั้นครั้งเดียวเป็นกำลังการผลิตที่เสถียร
ทำแผนผังคอขวดและเวลาพักค้างที่ซ่อนอยู่ในสายการผลิต
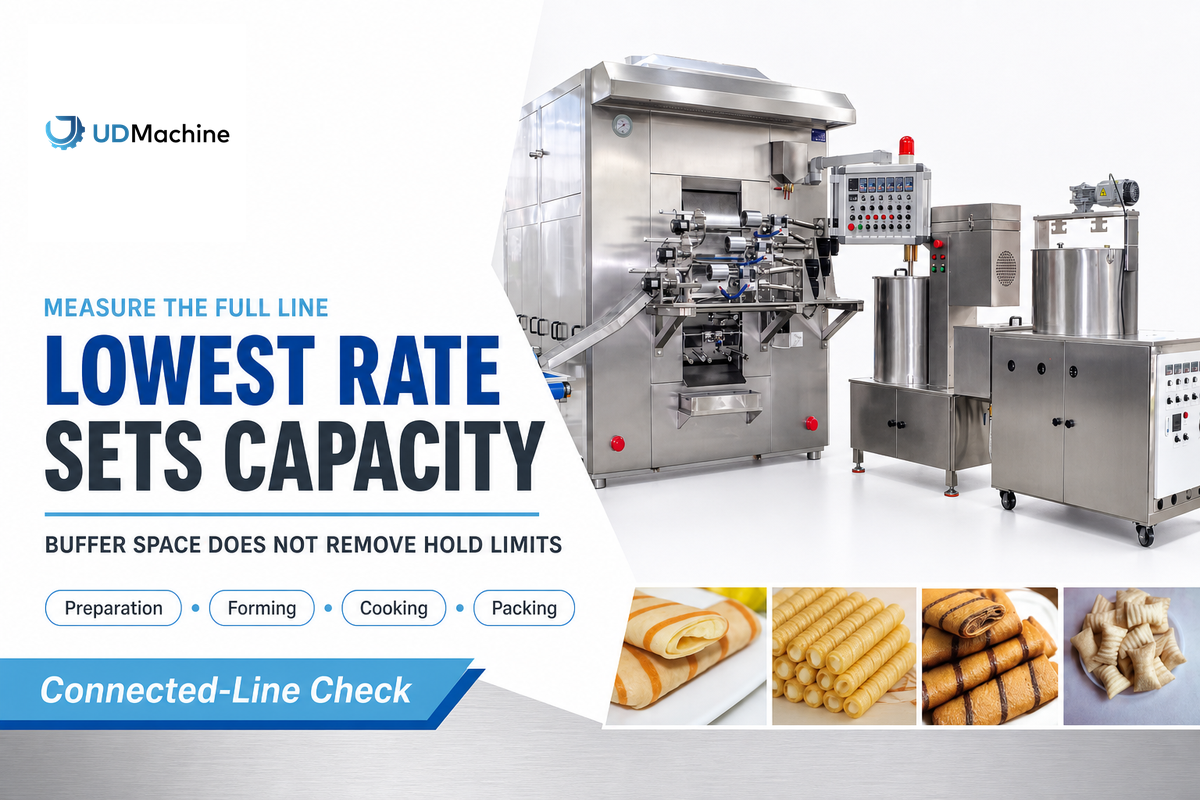
ข้อจำกัดด้านกำลังการผลิตไม่จำเป็นต้องอยู่ที่เครื่องขึ้นรูปหรือเครื่องม้วน. สถานีงานที่มีอัตราผลผลิตดีที่ปล่อยผ่านซึ่งมีประสิทธิผลต่ำที่สุด จะเป็นตัวกำหนดอัตราสายการผลิตที่ยั่งยืนตลอดการเตรียมวัตถุดิบ การเติมไส้ การขึ้นรูป การปรุงสุก การตรวจสอบ การทำให้เย็นหรือแช่แข็ง การบรรจุ และการสุขาภิบาล โดยขึ้นอยู่กับเวลาพักในบัฟเฟอร์และ ขีดจำกัดเวลา-อุณหภูมิ.
แผนผังคอขวดและเวลาพักค้างของสายการผลิต
แผนผังคอขวดและเวลาพักของสายการผลิตจะจับคู่อัตราที่มีประสิทธิผลของแต่ละสถานีงานกับเงื่อนไขที่อาจทำให้กำลังการผลิตสำรองที่เห็นอยู่ใช้ไม่ได้.
บทสนทนาด้านการผลิตของ Eng-Tips อธิบายสายการผลิต 13 สถานีงานที่การหยุดสั้น ๆ ของสถานีไม่กระทบผลผลิต เพราะคิวระหว่างสถานีช่วยรักษาการไหลของงาน. ตัวอย่างนี้มาจากอุตสาหกรรมยานยนต์ ไม่ใช่การแปรรูปอาหาร แต่การวัดแบบเดียวกันยังใช้ได้ – อย่านำจำนวนนาทีที่แต่ละสถานีหยุดมารวมกันแล้วเรียกว่าเวลาหยุดทำงานของสายการผลิต.
รายงานด้านบรรจุภัณฑ์ของ Food Engineering ยังระบุว่าการบรรจุในกระบวนการถัดไปอาจเป็นข้อจำกัดของการผลิต. ตัวอย่างเชิงพาณิชย์ในรายงานไม่ใช่เกณฑ์อ้างอิงของขนมทองม้วน แต่คำถามระดับสายการผลิตยังเกี่ยวข้อง: เครื่องบรรจุสามารถรักษาอัตราผลผลิตดีที่ปล่อยผ่านของกระบวนการก่อนหน้าได้หรือไม่?
สายการผลิตขนมทองม้วน สายพานลำเลียง และผังการจัดวางเครื่องจักรในโรงงาน
สายการผลิตขนมทองม้วนจะสูญเสียผลผลิตที่ใช้ได้ เมื่อการไหลของสายพานลำเลียงหรือผังการจัดวางเครื่องจักรในโรงงานทำให้สถานีงานถัดไปไม่สามารถรักษากำลังการผลิตของชิ้นดีที่ปล่อยผ่านได้.
| สถานีงาน | สิ่งที่วัด | ข้อจำกัดที่ซ่อนอยู่ | ข้อจำกัด / ไม่เหมาะสำหรับ |
|---|---|---|---|
| การเตรียมวัตถุดิบ | แบตช์/ชั่วโมง | การผสมและเติมวัตถุดิบ | รองรับการเติมอย่างต่อเนื่องไม่ได้เมื่อแบตช์ต่อคิวกัน |
| การจ่ายแผ่นห่อ | แผ่นห่อที่ใช้ได้/ชั่วโมง | ความหนาและการแตกหัก | จำนวนแผ่นรวมไม่แสดงแผ่นห่อที่ถูกคัดทิ้ง |
| การเติมไส้ | ปริมาณแป้งที่หยอดตามสเปก/ชั่วโมง | การไหลของสูตรและค่าความคลาดเคลื่อนของน้ำหนัก | รอบสูงสุดไม่ได้พิสูจน์การควบคุมน้ำหนัก |
| การพับและการม้วน | ม้วนที่ได้รูปตามสเปก/ชั่วโมง | การจัดแนว รอยพับ รอยปิดผนึก | รอบตามป้ายกำลังเครื่องรวมชิ้นงานผิดรูปไว้ด้วย |
| การทอดหรือการปรุง | ชิ้นที่ปล่อยผ่าน/ชั่วโมง | เวลาคงอยู่และขีดจำกัดของกระบวนการ | ห้ามเร่งความเร็วเกินเงื่อนไขที่ตรวจสอบแล้ว |
| การตรวจสอบ | ชิ้นที่ยอมรับ/ชั่วโมง | การสุ่มตัวอย่างและการจัดการชิ้นคัดทิ้ง | งานค้างที่ไม่ได้ตรวจสอบไม่ใช่ผลผลิตที่จำหน่ายได้ |
| การทำให้เย็นหรือการแช่แข็ง | ชิ้นที่ปล่อยผ่าน/ชั่วโมง | อุณหภูมิและเวลาพัก | พื้นที่บัฟเฟอร์ไม่ได้ลบขีดจำกัดเวลาพัก |
| การบรรจุ | บรรจุภัณฑ์ที่ถูกต้อง/ชั่วโมง | ฟิล์ม ฉลาก การตรวจสอบ การเปลี่ยนงานผลิต | ชิ้นที่ยังไม่บรรจุไม่ใช่หน่วยที่จัดส่งได้ |
| การปล่อยหลังการสุขาภิบาล | ชั่วโมงที่พร้อมใช้งาน/กะ | การทำความสะอาด การตรวจสอบ การลงนามรับรอง | ไม่สามารถถือเป็นเวลาหยุดที่เลือกละเว้นได้ |
สมมติว่าสถานีขึ้นรูปทำได้ 1,800 released pieces/hour สถานีทอดทำได้ 1,500 และสถานีบรรจุทำได้ 1,300 ภายใต้เงื่อนไขผลิตภัณฑ์เดียวกัน. การซื้อเครื่องขึ้นรูปขนาด 2,200-piece/hour จะไม่เพิ่มผลผลิตที่จัดส่งได้ จนกว่าจะปรับปรุงกำลังการผลิตของสถานีบรรจุ.
จัดทำแผนการยอมรับกำลังการผลิต 2 ชั้น
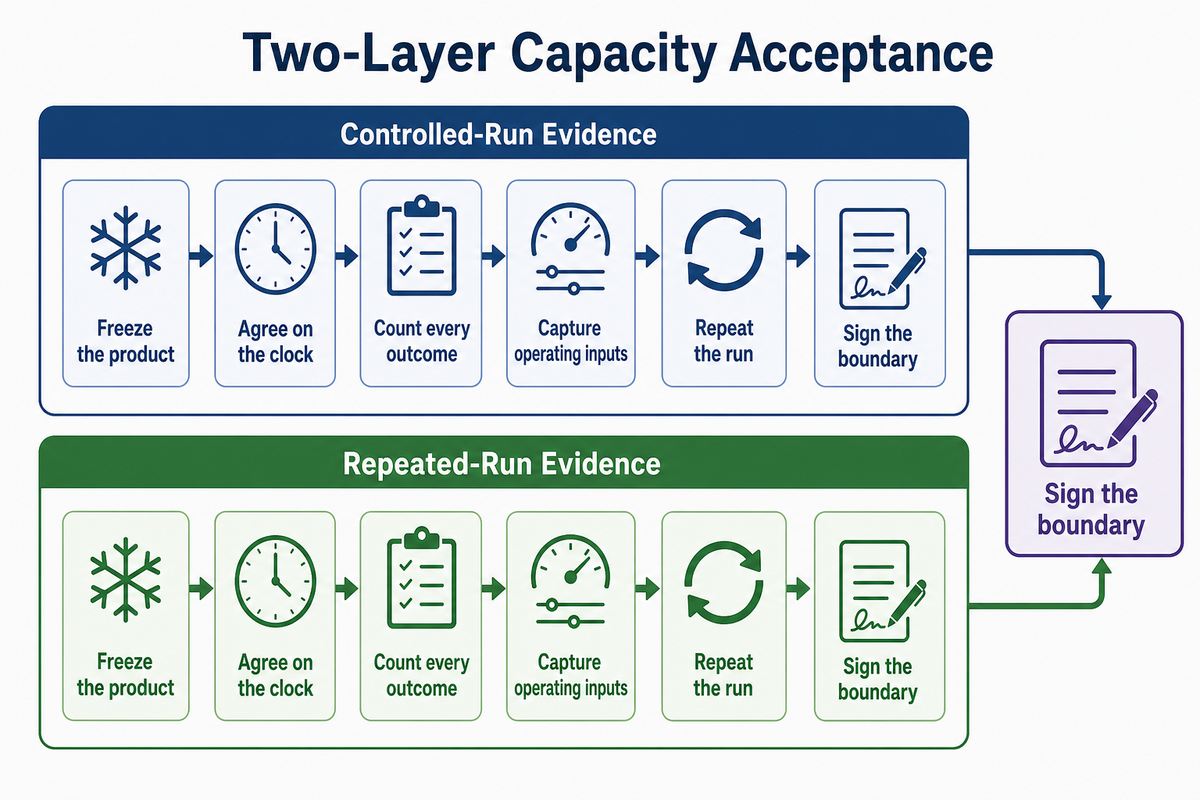
แผนการยอมรับที่มีหลักฐานรองรับจะแยกการทดสอบอัตราที่สังเกตได้ออกจาก หลักฐานความสามารถในการทำซ้ำ. ระดับที่ 1 ให้ผู้เกี่ยวข้องสังเกตการเดินเครื่องแบบควบคุมหนึ่งครั้งและบันทึกจำนวนกับการหยุดทั้งหมด. ระดับที่ 2 ทำการวัดซ้ำกับผลิตภัณฑ์ กะการทำงาน และช่วงเวลาที่ตกลงกัน ก่อนที่ผู้ซื้อจะถือว่าผลลัพธ์นั้นเป็นกำลังการผลิตที่ยั่งยืน.
- กำหนดผลิตภัณฑ์ให้ชัดเจน: ระบุวัสดุแผ่น แบทช์ไส้ น้ำหนักเป้าหมาย รูปทรง วิธีปรุงสุก และรูปแบบบรรจุ.
- ตกลงเรื่องเวลาให้ชัดเจน: กำหนดช่วงอุ่นเครื่อง ระยะเวลาทดสอบ การหยุดตามแผน และเวลาเริ่มต้นกับเวลาสิ้นสุด.
- นับผลลัพธ์ทุกประเภท: บันทึกจำนวนชิ้นทั้งหมด ของเสียเชิงพาณิชย์แยกตามสาเหตุ ชิ้นงานที่กักไว้ ชิ้นดีที่ปล่อยผ่าน และแพ็กที่ถูกต้อง.
- บันทึกข้อมูลการเดินเครื่อง: บันทึกจำนวนพนักงาน ระบบสาธารณูปโภค การเปลี่ยนความเร็ว สัญญาณเตือน การหยุดสั้น ๆ และการแทรกแซงด้วยคน.
- เดินเครื่องซ้ำ: ทดสอบผลิตภัณฑ์ผสมหรือกะการทำงานที่ตกลงกัน และเปรียบเทียบการเบี่ยงเบนกับขีดจำกัดที่ผู้ซื้ออนุมัติ.
- ลงนามกำหนดขอบเขต: ระบุว่าผลลัพธ์พิสูจน์อะไร ไม่ได้พิสูจน์อะไร และใครเป็นผู้ยอมรับหลักฐาน.
ซัพพลายเออร์มักอ้างว่าการศึกษาที่ยาวนานก่อนจัดส่งไม่สมเหตุสมผล. แบ่งภาระผูกพันออกเป็นสองส่วน: ใช้การเดินเครื่องที่โรงงานโดยมีผู้ร่วมสังเกตเพื่อการยอมรับเบื้องต้น จากนั้นกำหนดเกณฑ์เสถียรภาพจากการเดินเครื่องซ้ำไว้ในการยอมรับที่หน้างานหรือการรับประกันเชิงพาณิชย์. วิธีนี้ทำให้ตารางการจัดซื้อมีความเหมาะสม และไม่ถือว่าการสาธิตระยะสั้นเป็นผลลัพธ์คุณภาพสูงในระยะยาว.
ปรับมาตรฐานข้อเสนอผู้จำหน่ายด้วยตารางให้คะแนน RFQ
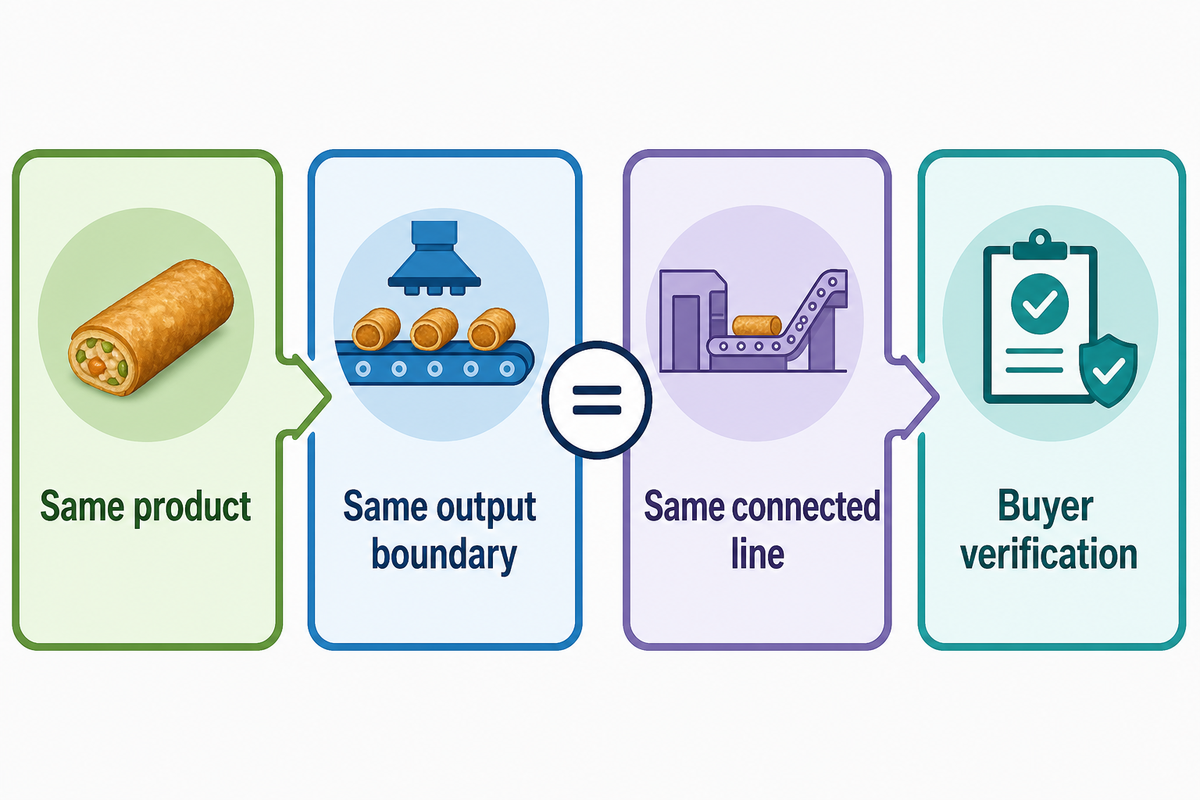
ฝ่ายจัดซื้อจะเปรียบเทียบข้อเสนอได้ก็ต่อเมื่อซัพพลายเออร์ทุกรายเสนอราคาสำหรับผลิตภัณฑ์ ขอบเขตผลผลิต สายการผลิตที่เชื่อมต่อ ขอบเขตงาน วิธีทดสอบ พื้นฐานระบบสาธารณูปโภค ขอบเขตแรงงาน หน้าที่การทำความสะอาด การเข้าถึงข้อมูล และแพ็กเกจบริการเดียวกัน. หากช่องใดว่างอยู่ จะเติมด้วยข้อสมมติไม่ได้.
| หัวข้อ | คำตอบจากผู้จำหน่าย | การตรวจยืนยันของผู้ซื้อ |
|---|---|---|
| ผลิตภัณฑ์ที่กำหนดแล้ว | สูตร แผ่นห่อ ไส้ ขนาด บรรจุภัณฑ์ | ตัวอย่างและสเปกที่อนุมัติ |
| ขอบเขตผลผลิต | จำนวนรวม จำนวนที่ได้รูป จำนวนที่ปล่อยผ่าน หรือจำนวนที่บรรจุแล้ว | ใบบันทึกจำนวนที่ลงนามรับรอง |
| อัตราที่รับประกัน | ชิ้น/ชั่วโมงและเงื่อนไขที่ระบุ | การเดินเครื่องที่มีผู้สังเกตการณ์ ชั้นที่ 1 |
| ความสามารถในการทำซ้ำ | ผลิตภัณฑ์ กะ ระยะเวลา ขีดจำกัดการเบี่ยงเบน | การเดินเครื่องซ้ำ ชั้นที่ 2 |
| ขอบเขตที่เชื่อมต่อ | ตั้งแต่การเตรียมวัตถุดิบจนถึงการบรรจุ | แผนภาพสายการผลิตและรายการที่ไม่รวม |
| แรงงาน | ผู้ควบคุมเครื่องและงานที่ทำด้วยมือ | ทะเบียนงานที่สังเกตได้ |
| ระบบสาธารณูปโภค | ความต้องการที่เชื่อมต่อและวัดได้ | มิเตอร์หรือเอกสารทางเทคนิค |
| การทำความสะอาดและการเปลี่ยนงานผลิต | วิธีการ เวลา การเข้าถึง การปล่อย | ขั้นตอนที่จับเวลา |
| ระบบควบคุมและข้อมูล | จำนวนชิ้น การคัดทิ้ง สัญญาณเตือน การส่งออกข้อมูล | การสาธิตสดและตัวอย่างไฟล์ |
| อุปกรณ์ป้องกันและเอกสาร | แพ็กเกจสำหรับตลาดที่ใช้บังคับ | การตรวจสอบความปลอดภัยและการปฏิบัติตามข้อกำหนดของผู้ซื้อ |
| การสนับสนุน | การติดตั้ง การฝึกอบรม อะไหล่ เวลาตอบสนอง | สิ่งส่งมอบและวันที่ระบุชื่อชัดเจน |
ขอบเขตการสนับสนุนทางเทคนิคและการแก้ไขปัญหา
ก่อนเปรียบเทียบข้อเสนอ ฝ่ายสนับสนุนด้านเทคนิคและการแก้ไขปัญหาควรระบุสิ่งที่ต้องส่งมอบด้านการติดตั้ง การฝึกอบรม อะไหล่ การตอบสนอง และการเข้าถึงข้อมูล.
สำหรับสถานที่ทำงานในสหรัฐฯ OSHA 29 CFR 1910.212 กล่าวถึงอันตรายจากจุดปฏิบัติงาน จุดหนีบขาเข้า และชิ้นส่วนหมุน. การอ้างกฎนี้ไม่ได้รับรองเครื่องจักร. ผู้ซื้อยังต้องทบทวนความเสี่ยงและการป้องกันอันตรายเฉพาะเครื่องจักรสำหรับการติดตั้งจริง.
“ต้องจัดให้มีวิธีการป้องกันอันตรายจากเครื่องจักรอย่างน้อยหนึ่งวิธี”.
ผู้ซื้อที่ใช้ไส้เนื้อสัตว์หรือสัตว์ปีกอาจต้องมีการควบคุมด้านการสุขาภิบาลเฉพาะสำหรับสถานประกอบการด้วย. คู่มือการสุขาภิบาลของ USDA FSIS ครอบคลุมสถานประกอบการเนื้อสัตว์และสัตว์ปีกอย่างเป็นทางการในสหรัฐฯ ไม่ใช่กฎทั่วไปสำหรับทุกโรงงานหรือทุกผลิตภัณฑ์.
เปรียบเทียบต้นทุนต่อชิ้นดีที่ปล่อยผ่าน 1,000 ชิ้น
เครื่องจักรที่มีต้นทุนต่อหน่วยต่ำที่สุดไม่ได้เป็นเครื่องจักรที่เสนอราคาได้เร็วที่สุดเสมอไป. เปรียบเทียบต้นทุนการจัดซื้อและต้นทุนการถือครองต่อเนื่องกับจำนวนชิ้นดีที่ปล่อยผ่าน ภายใต้เงื่อนไขผลิตภัณฑ์และเวลาที่เทียบเท่ากัน. ต้นทุนต่อหน่วยที่ต่ำลงอาจทำได้ด้วยอัตราการผลิตที่เร็วขึ้น หากทั้งสายการผลิตทำงานที่ความเร็วและกำลังการผลิตนั้น แต่สูตรนี้ไม่ได้คำนวณระยะเวลาคืนทุน.
แนวทาง ต้นทุนตลอดวงจรชีวิต ของกระทรวงพลังงานสหรัฐฯ ครอบคลุมทั้งต้นทุนเริ่มต้นและต้นทุนต่อเนื่องของการถือครอง รวมถึงพลังงาน การบำรุงรักษา การซ่อมแซม และการกำจัด. แนวทางนี้เน้นกระบวนการจัดซื้อของรัฐบาลกลาง ไม่ใช่การกำหนดราคาอุปกรณ์อาหาร. ปรับหมวดต้นทุนให้ตรงกับข้อกำหนดของผู้ซื้อ และเพิ่มแรงงาน วัสดุสิ้นเปลือง การสูญเสียด้านคุณภาพ และเวลาหยุดทำงานที่ตรวจสอบยืนยันแล้ว.
ราคาของเครื่องทำขนมทองม้วนจะเปรียบเทียบกันได้เมื่อขอบเขตงานและขอบเขตผลผลิตตรงกัน. ใบเสนอราคาสำหรับสถานีขึ้นรูปไม่ใช่สายการผลิตที่เชื่อมต่อพร้อมการปรุงสุก การตรวจสอบ และการบรรจุ.
ต้นทุนต่อ 1,000 ชิ้นดีที่ปล่อยผ่าน = (ต้นทุนการจัดซื้อที่จัดสรร + แรงงาน + พลังงาน + การบำรุงรักษา + วัสดุสิ้นเปลือง + การสูญเสียด้านคุณภาพ + ต้นทุนการกำจัดที่เกี่ยวข้อง) / จำนวนชิ้นดีที่ปล่อยผ่าน x 1,000.
อย่าซื้อความเร็วอัตโนมัติเพิ่ม หากหม้อทอด จุดตรวจสอบ หรือเซลล์บรรจุที่ช้ากว่าทำให้สายการผลิตทำงานต่ำกว่าอัตราที่เสนอราคาไว้. ในทำนองเดียวกัน ไม่ควรปฏิเสธตัวเลือกที่เร็วกว่า หากกำลังการผลิตที่ทดสอบซ้ำ ผลผลิตที่ปล่อยผ่าน และความต้องการต่างสนับสนุนตัวเลือกนั้น.
เลือกการกำหนดค่ากำลังการผลิต
เลือกเครื่องจักรขนาดใหญ่ขึ้นหนึ่งเครื่อง เครื่องทำขนมทองม้วนแบบขนาน เครื่อง หรือโซลูชันแบบครบวงจรที่กว้างขึ้น โดยเปรียบเทียบความต้องการสูงสุดกับผลผลิตดีที่ปล่อยผ่านที่พิสูจน์แล้ว ความเสถียรจากการเดินเครื่องซ้ำ ข้อจำกัดของสายการผลิต ความต้องการกู้คืน พื้นที่โรงงานที่มีอยู่ และ ต้นทุนตลอดวงจรชีวิต. การกำหนดค่าที่ดีที่สุดคือแบบที่มีขนาดเล็กที่สุดและยังเป็นไปตามขอบเขตการเดินงานที่ลงนามไว้.
อุปกรณ์แบบขนานเพิ่มความซ้ำซ้อนและความยืดหยุ่นของผลิตภัณฑ์ แต่ต้องใช้พื้นที่โรงงาน การทำความสะอาด การบำรุงรักษา และบุคลากรมากขึ้น. สายการผลิตที่เร็วกว่าเพียงสายเดียวอาจทำให้การประสานงานง่ายขึ้น แต่ความขัดข้องเพียงครั้งเดียวอาจลดผลผลิต. การตัดสินใจควรยึดตามแบบฟอร์มคำนวณและตารางให้คะแนนที่จัดทำเสร็จแล้ว ไม่ใช่ป้ายกำกับระดับกำลังการผลิต.
สำหรับการเลือกอุปกรณ์ในภาพรวม ให้ใช้ คู่มือเครื่องทำขนมทองม้วนเชิงพาณิชย์. ทีมการเงินสามารถเปรียบเทียบช่วงของตัวแปรต่าง ๆ ใน คู่มือต้นทุนเครื่องทำขนมทองม้วนเชิงพาณิชย์ ขณะที่ผู้รับจ้างผลิตตามสัญญาสามารถทบทวน คู่มือการผลิตขนมทองม้วนแบบแบรนด์ของลูกค้า.
ส่งข้อมูลสรุปกำลังการผลิต ไม่ใช่เป้าหมายความเร็ว
แบ่งปันรายละเอียดผลิตภัณฑ์ของคุณ ความต้องการสูงสุดรายสัปดาห์ ปฏิทินกะการทำงาน เกณฑ์การปล่อยผ่าน ขอบเขตสายการผลิตตามแผน และช่วงเวลาการยอมรับ. UDTECH สามารถทบทวนข้อมูลเหล่านี้ก่อนเสนอการกำหนดค่าอุปกรณ์หรือแผนการทดสอบ.
ขอให้ตรวจสอบกำลังการผลิตคำถามที่พบบ่อย
เครื่องทำขนมทองม้วนมีราคาเท่าไร?
คำตอบ
ราคาขึ้นอยู่กับผลิตภัณฑ์ที่กำหนด ขอบเขตผลผลิตที่รับประกัน ขอบเขตระบบอัตโนมัติ อุปกรณ์ปรุงสุกและบรรจุ ระบบควบคุม ระบบสาธารณูปโภค การติดตั้ง การฝึกอบรม และบริการ. เปรียบเทียบข้อเสนอที่ใช้ผลิตภัณฑ์เดียวกัน การทดสอบผลผลิตดีที่ปล่อยผ่าน ขอบเขตแรงงาน และขอบเขตสายการผลิตที่เชื่อมต่อเดียวกัน. จากนั้นจำลองต้นทุนการจัดซื้อ พลังงาน การบำรุงรักษา วัสดุสิ้นเปลือง การสูญเสียด้านคุณภาพ และเวลาหยุดทำงานตามแผนเทียบกับผลผลิตที่จำหน่ายได้. ราคาเครื่องจักรเพียงอย่างเดียวไม่สามารถแสดงต้นทุนต่อ 1,000 ชิ้นดีที่ปล่อยผ่านหรือยืนยันระยะเวลาคืนทุนได้.
ขนมทองม้วนโดยเฉลี่ยมีขนาดเท่าไร?
คำตอบ
ไม่มีค่าเฉลี่ยอุตสาหกรรมเดียวที่ปลอดภัยสำหรับการกำหนดขนาดเครื่องจักร. บันทึกความกว้าง ความยาว และความหนาของแผ่นห่อ เป้าหมายและค่าความคลาดเคลื่อนของไส้ ความยาวและเส้นผ่านศูนย์กลางผลิตภัณฑ์สำเร็จรูป รูปทรงรอยพับ และรูปแบบบรรจุภัณฑ์. ซัพพลายเออร์ควรทดสอบผลิตภัณฑ์เชิงพาณิชย์จริงแทนตัวอย่างที่สะดวก เพราะตัวแปรแต่ละรายการอาจเปลี่ยนการลำเลียง การซีล อัตราของเสีย และเวลาพักในกระบวนการถัดไปได้.
เครื่องที่ใช้ม้วนขนมทองม้วนเรียกว่าอะไร?
คำตอบ
ซัพพลายเออร์อาจเรียกอุปกรณ์นี้ว่าเครื่องทำขนมทองม้วน เครื่องทำทองม้วน เครื่องขึ้นรูป สถานีม้วน หรือเครื่องทำสปริงโรล. คำที่ถูกต้องขึ้นอยู่กับว่าอุปกรณ์จัดการกับแผ่นห่อไส้คาวหรือขึ้นรูปแผ่นเวเฟอร์อบขณะร้อน. สายการผลิตไส้คาวแบบครบชุดอาจรวมอุปกรณ์เตรียมวัตถุดิบ การจัดการแผ่นห่อ การเติมไส้ การทอด การตรวจสอบ การทำให้เย็น และการบรรจุด้วย ดังนั้นใบเสนอราคาควรระบุขอบเขตเครื่องจักรที่แน่นอน.
ทำขนมทองม้วนเองที่บ้านถูกกว่าหรือไม่?
คำตอบ
ไม่เสมอไป. เศรษฐศาสตร์การผลิตเชิงพาณิชย์รวมถึงแรงงาน ระบบสาธารณูปโภค การสุขาภิบาล ผลผลิตที่ปล่อยผ่าน การบำรุงรักษา การบรรจุ เวลาหยุดทำงาน และความต้องการ ขณะที่ต้นทุนวัตถุดิบในครัวเรือนไม่สามารถตอบโจทย์การตัดสินใจกำลังการผลิตเชิงพาณิชย์ได้.
ตัวเลข 2,400 pieces per hour ในใบเสนอราคาเครื่องจักรหมายความว่าอย่างไร?
คำตอบ
ตัวเลขนี้ยังไม่สมบูรณ์จนกว่าใบเสนอราคาจะระบุผลิตภัณฑ์ น้ำหนัก สูตร ระยะเวลาการเดินเครื่อง ขอบเขตผลผลิต ของเสีย บุคลากร และอุปกรณ์ที่เชื่อมต่อ. หน้าเว็บของคู่แข่งรายหนึ่งระบุ 2,400 pieces/hour เป็นค่าสูงสุดสำหรับผลิตภัณฑ์ 65 to 75 g และระบุว่ากำลังการผลิตแตกต่างกันตามข้อมูลจำเพาะและสูตร. ให้ถือว่าอัตราที่เสนอราคาทุกรายการอ้างอิงเฉพาะแหล่งที่มา จนกว่าการทดสอบที่ตกลงกันจะรายงานจำนวนชิ้นดีที่ปล่อยผ่านและบรรจุแล้ว.
หมายเหตุเกี่ยวกับหลักฐาน: UDTECH ให้ข้อมูลประวัติบริษัทสำหรับงานนี้ โดยไม่มีการนำตัวเลขกำลังการผลิต จำนวนบุคลากร เงินลงทุน ผลลัพธ์ของลูกค้า หรือระยะเวลาคืนทุนของ UDTECH ที่ยังไม่ได้รับการยืนยันมาใช้ในแบบจำลองกำลังการผลิต ตัวเลขของคู่แข่งมีการระบุไว้ชัดเจน และการคำนวณสมมติขึ้นจะระบุว่าเป็นข้อมูลจากผู้ซื้อ
แหล่งอ้างอิงและแหล่งข้อมูล
- หน้ามาตรฐานสาธารณะ ISO 22400-1:2014, International Organization for Standardization
- กรณีศึกษาการวัดเครื่องอัดไฮดรอลิกของ Keats Manufacturing, NIST Manufacturing Extension Partnership
- การประเมินเสถียรภาพของกระบวนการ, คู่มือสถิติวิศวกรรม NIST/SEMATECH
- หลักการ HACCP และแนวทางการประยุกต์ใช้, US Food and Drug Administration
- 29 CFR 1910.212 ข้อกำหนดทั่วไปสำหรับเครื่องจักรทุกชนิด, Occupational Safety and Health Administration
- คู่มือการปฏิบัติตามมาตรฐานสมรรถนะด้านการสุขาภิบาล, USDA Food Safety and Inspection Service
- ต้นทุนตลอดวงจรชีวิตสำหรับการจัดซื้อจัดหา, US Department of Energy
- การปรับปรุงการเปลี่ยนงานผลิตในโรงงานอาหารพร้อมรับประทาน, Sustainability
- การลดคอขวดในกระบวนการบรรจุ, Food Engineering