Póngase en contacto con UDTECH Company


La planificación de la capacidad de máquinas para barquillos de huevo consiste en dimensionar los equipos a partir de los barquillos liberados y empacados que requiere un pedido, no del ciclo más rápido mostrado en un folleto. Una planificación eficaz de la capacidad de producción de alimentos define el producto, evalúa cada tipo de merma, revisa toda la línea de producción y dimensiona los equipos según la demanda máxima.
Actualizado en septiembre de 2026
La planificación de la capacidad de máquinas para barquillos de huevo convierte un ritmo demostrado específico del producto en piezas buenas liberadas por hora y por semana. Utilice la disponibilidad medida, el rendimiento al ritmo de producción, el rendimiento de liberación a la primera pasada, las horas programadas y la estación más lenta de la línea. Redondee hacia arriba la cantidad de máquinas requerida y confírmela mediante pruebas presenciadas y repetidas.
Resumen de planificación
| Unidad de planificación | Piezas buenas liberadas por hora y por semana programada |
| Alcance del producto | Barquillos de huevo salados rellenos o rollos primavera con envoltura, relleno, tamaño, proceso de cocción y empaque definidos |
| Ecuación principal | Ritmo demostrado x disponibilidad x rendimiento x rendimiento de liberación a la primera pasada |
| Restricción de la línea | Ritmo mínimo sostenible de producto conforme liberado en todas las estaciones conectadas |
| Prueba requerida | Producción presenciada más evidencia de estabilidad en pruebas repetidas bajo condiciones acordadas |
Puntos clave
- Las paradas breves de una estación no siempre reducen la producción al final de la línea cuando un búfer las absorbe.
- Los barquillos dulces o rollos de oblea y los rollos salados rellenos requieren supuestos de proceso diferentes.
- Las piezas buenas deben cumplir la calidad comercial y las condiciones aplicables de liberación de seguridad alimentaria.
- Una prueba breve demuestra la producción observada, no la capacidad sostenible entre productos y turnos.
Planifique la producción buena, no la velocidad nominal
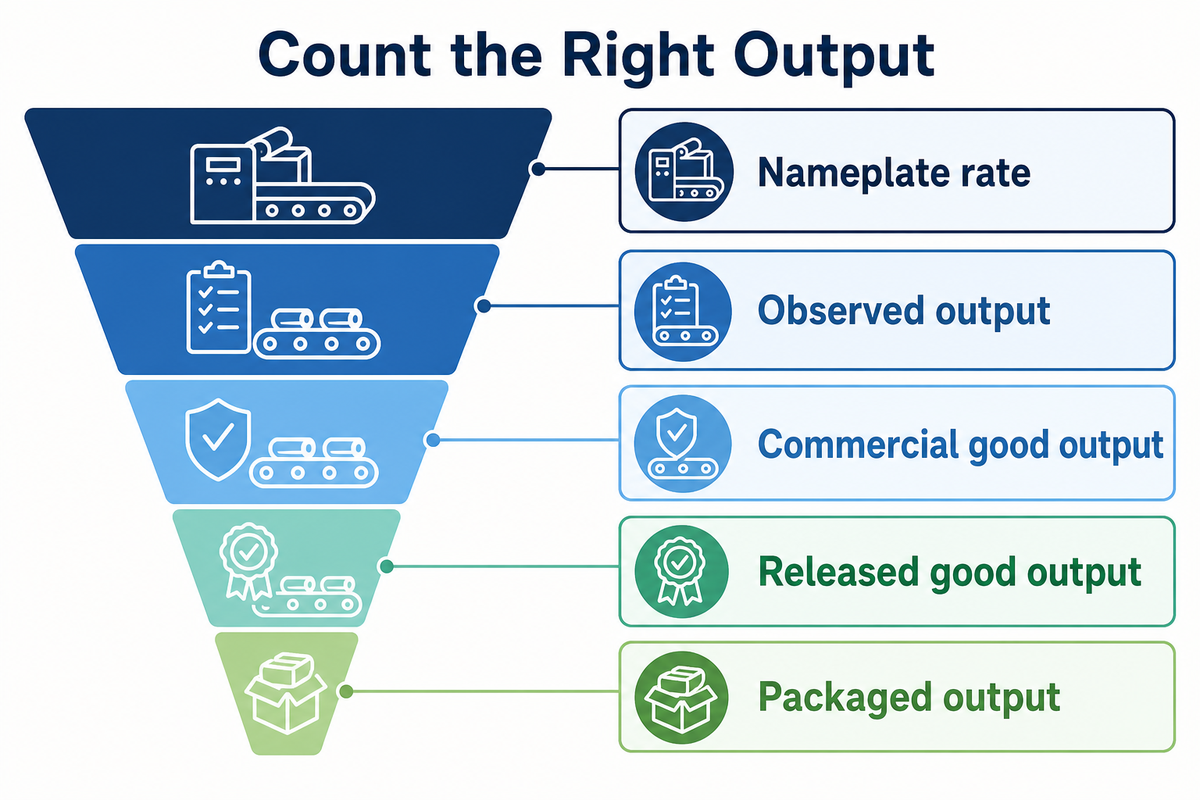
La capacidad de la máquina solo es relevante cuando cada elemento tiene un límite definido. El ritmo nominal establece un ciclo teórico; la producción observada cuenta todos los artículos fabricados; la producción buena comercial excluye los defectos; la producción buena liberada cumple los criterios aplicables de seguridad alimentaria; y la producción empacada define lo que puede enviarse.
La página pública de ISO sobre ISO 22400-1:2014 describe un marco independiente de la industria para los indicadores de desempeño de fabricación en industrias por lotes, continuas y discretas. No publica un objetivo universal de utilización. La lección útil es definir el numerador, el denominador, el periodo y los eventos excluidos antes de comparar dos máquinas para producir barquillos de huevo.
Un caso de fabricación de NIST describe la recopilación de conteos de ciclos, datos de disponibilidad de producción y conteos de piezas defectuosas para la eficacia general de los equipos. El caso también incluye análisis de disponibilidad, rendimiento y calidad. Esos datos definen un marco de medición. No justifican copiar un porcentaje de otra planta.
Conclusión clave
Utilice una sola definición de capacidad en la solicitud, la prueba del proveedor, el plan de producción y el contrato de compra: piezas buenas liberadas dentro de un periodo acordado.
Defina el producto antes de comparar la capacidad
Las cotizaciones de capacidad solo son comparables si todos los proveedores tienen la misma definición del producto. El tamaño y el comportamiento de la envoltura, la receta y el peso del relleno, la forma final, las condiciones de cocción, los criterios de inspección y el empaque final pueden afectar tanto el ritmo de producción como el rendimiento de liberación.
Para fines comparativos, la página del producto ER-24 de ANKO menciona un máximo de 2,400 piezas por hora para productos de 65-75 g. Indica que la capacidad depende de la especificación, la receta y el producto. No es una especificación de UDTECH ni el promedio de la industria.
Este ritmo de producción de productos rellenos debe mantenerse separado del ritmo de producción de los rollos de oblea dulces. Los rollos de oblea se forman al hornearse como una lámina delgada. Una máquina que produce barquillos de huevo combina una lámina con relleno antes de freírla. Puede conocer más sobre esta diferencia en la guía sobre máquinas para rollos de oblea frente a máquinas para rollos primavera.
Buscar etiquetas como «máquina automática para barquillos de huevo» o «máquina industrial para barquillos de huevo» no responderá esta pregunta. La cotización necesita una descripción del producto y una definición del proceso.
Calidad del producto y datos de calidad uniformes
Para los fabricantes de alimentos, la calidad del producto y su uniformidad requieren tamaños estables, una preparación controlada de los ingredientes y una regla de consistencia del producto que los proveedores puedan comprobar.
| Entrada | Registro | Por qué cambia la capacidad | Limitación |
|---|---|---|---|
| Material de la envoltura | Receta o código del proveedor | Comportamiento de manipulación y sellado | No sustituir durante la prueba |
| Dimensiones de la envoltura | Ancho, longitud y espesor | Recorrido del doblado y tamaño final | Utilice valores medidos |
| Receta del relleno | Ingredientes y condiciones | Flujo, dosificación y sellado | Controle la temperatura y el lote |
| Peso del relleno | Objetivo y tolerancia | Ciclo del dosificador y riesgo de rechazo | Confirme pesando muestras |
| Geometría terminada | Longitud, diámetro y doblado | Herramental y sincronización de estaciones | Un formato por fila de comparación |
| Proceso de cocción | Fritura, horneado u otro método | Tiempo de permanencia en etapas posteriores | Valide el proceso real |
| Criterios de liberación | Defectos y límites de seguridad | Define el conteo de piezas buenas | Se requiere aprobación del comprador |
| Formato de empaque | Conteo, bandeja, bolsa o caja | Establece la demanda de la estación de empaque | Incluya el paso de inspección |
| Mezcla de productos | Unidades por unidad de mantenimiento de existencias | Genera demanda de cambio de producto | Modele la semana de máxima demanda, no solo el promedio |
Prepare una hoja de trabajo semanal de capacidad de producción buena
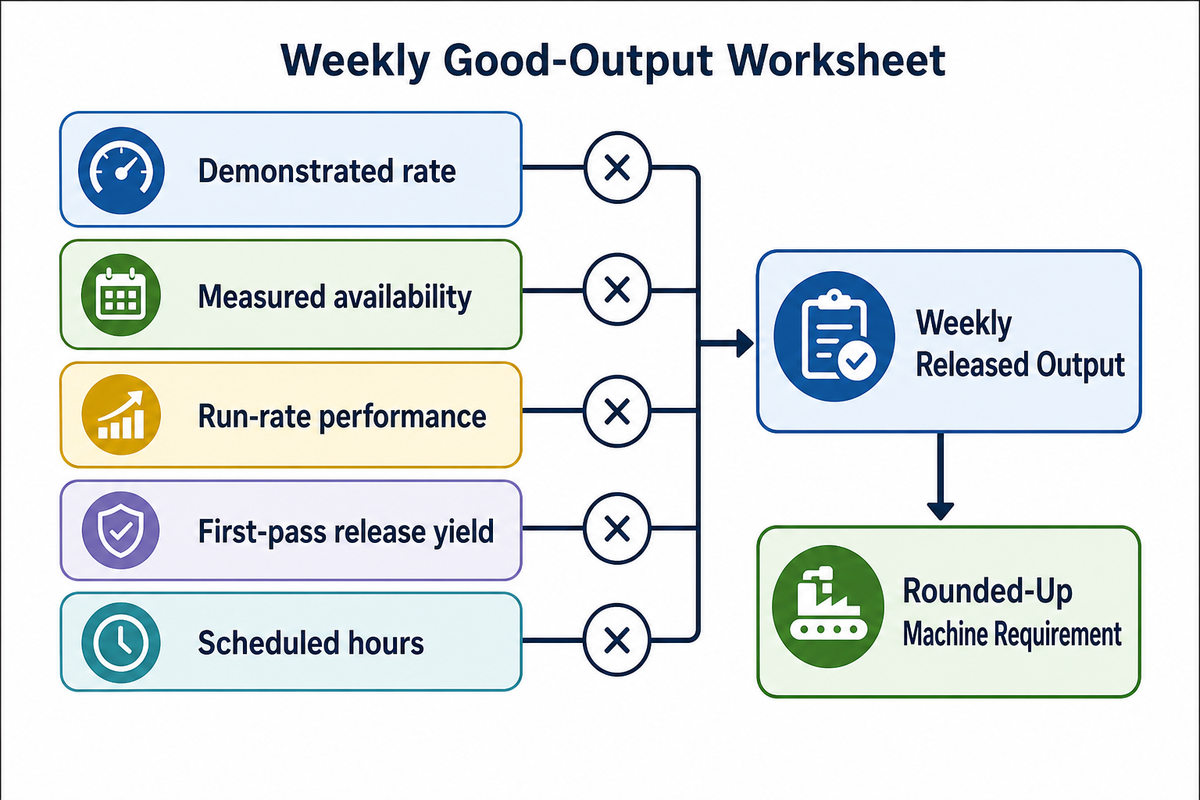
Los modelos de capacidad semanal multiplican un ritmo demostrado específico del producto por la disponibilidad medida, el rendimiento al ritmo de producción, el rendimiento de liberación a la primera pasada y las horas programadas. Divida la demanda máxima entre este número y redondee hacia arriba. Sustituya todos los datos de ejemplo por los datos actuales de la planta o de la prueba del proveedor.
Hoja de trabajo de capacidad de producción buena
La hoja de trabajo de capacidad de producción buena convierte cinco entradas controladas en un resultado de planificación comparable.
Piezas buenas liberadas por hora = piezas demostradas por hora x disponibilidad x rendimiento x rendimiento de liberación a la primera pasada
Piezas buenas liberadas por semana = piezas buenas liberadas por hora x horas de producción programadas
Máquinas requeridas = demanda semanal máxima / piezas buenas liberadas por semana por máquina, redondeado hacia arriba
Ejemplo resuelto: suponga un ritmo demostrado de 2,000 piezas/hora, 85% de disponibilidad, 90% de rendimiento al ritmo de producción, 97% de rendimiento de liberación a la primera pasada y 40 horas de producción programadas. El resultado es 2,000 x 0.85 x 0.90 x 0.97 = 1,484.1 piezas buenas liberadas por hora, o 59,364 piezas por semana. Una semana máxima de 90,000 piezas requiere 90,000 / 59,364 = 1.52, por lo que el plan se redondea a dos máquinas.
| Escenario | Disponibilidad | Rendimiento | Rendimiento de liberación | Programa | Producción liberada semanal |
|---|---|---|---|---|---|
| Caso prudente | 75% | 85% | 95% | 32 horas/semana | 38,760 piezas/semana |
| Caso base | 85% | 90% | 97% | 40 horas/semana | 59,364 piezas/semana |
| Caso con medición superior | 88% | 92% | 97% | 48 horas/semana | 75,390 piezas/semana |
| Programa extendido | 85% | 90% | 97% | 80 horas/semana | 118,728 piezas/semana |
Estas cuatro filas son casos de sensibilidad, no resultados esperados de la planta. Mantener el ritmo demostrado en 2,000 piezas/hora ilustra cómo las mermas medidas y el tiempo programado afectarían el plan. Cada valor debe sustituirse por datos reales y, después, deben seleccionarse los equipos.
Complete este modelo de capacidad antes de programar la producción finita. De lo contrario, un programa detallado puede asignar demanda a una producción que la línea conectada nunca ha demostrado.
Planificación de la producción para la capacidad de producción
La planificación de la producción debe relacionar la capacidad de producción, la eficiencia de producción y cada etapa del proceso con la producción liberada, en lugar de la velocidad nominal.
La producción liberada tiene restricciones definidas. Los principios y la guía de aplicación de HACCP de la FDA distinguen los límites críticos de seguridad alimentaria de los límites operativos. Los controles aplicables dependen del producto y del análisis de peligros, pero las piezas que quedan fuera de esos límites no deben considerarse capacidad vendible, aunque sus dimensiones sean aceptables.
Mida el cambio de producto, la limpieza y desinfección y la estabilidad en pruebas repetidas
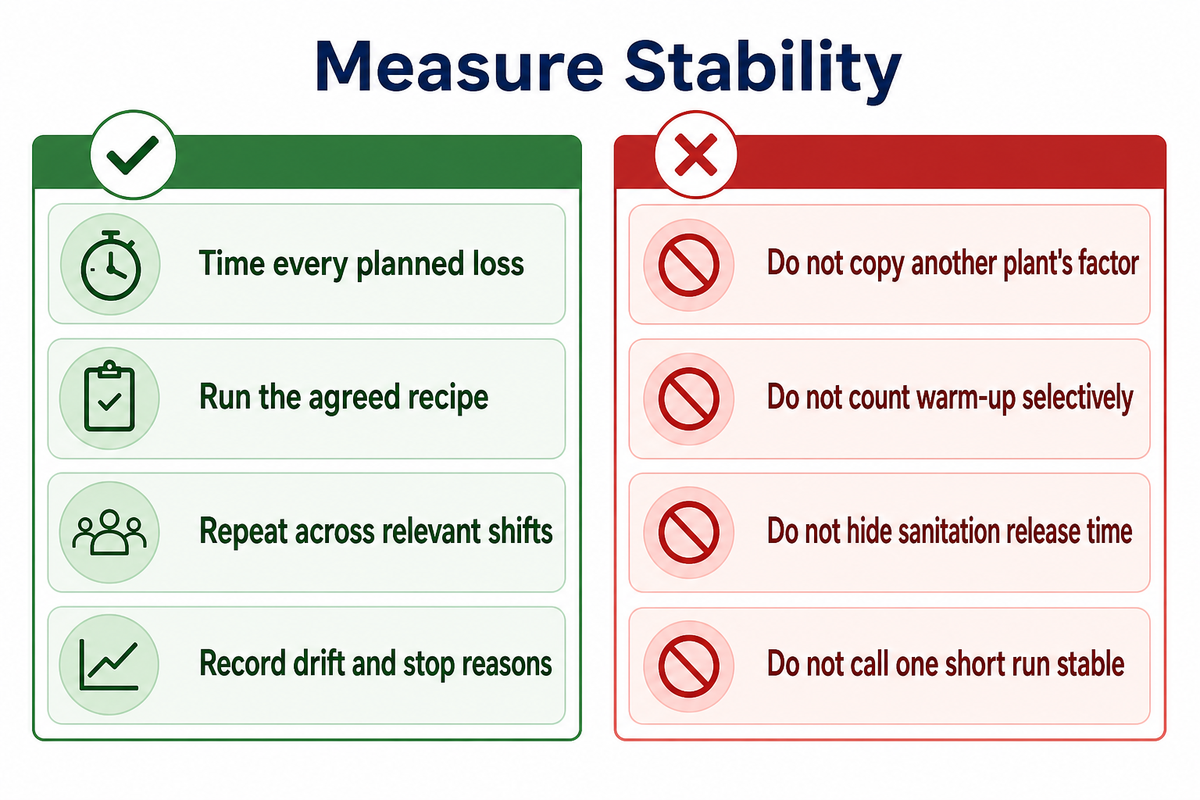
El calentamiento inicial registrado, el cambio de producto, la limpieza, la liberación sanitaria, el mantenimiento planificado y las paradas convierten las horas programadas en horas de producción. Una prueba verificada establece un ritmo observado bajo condiciones declaradas. Las pruebas repetidas con productos o turnos acordados proporcionan evidencia más sólida del ritmo sostenido.
Un caso revisado por pares de una fábrica de comidas preparadas informó una reducción del cambio de producto de 29 min a 20 min después de cambios específicos en el proceso. La planta y la intervención no son comparables con la producción de barquillos de huevo. Debido a la naturaleza de los cambios, los valores presentados no son valores predeterminados para la planificación. El caso demuestra por qué los equipos deben cronometrar su propio estado actual antes de asignar la merma por cambio de producto.
La guía de estabilidad de procesos de NIST indica que el análisis de capacidad viene después de demostrar estabilidad a lo largo del tiempo. Su explicación del muestreo es una guía más general para la fabricación, no un umbral de aceptación para barquillos de huevo. El acuerdo de compra debe establecer los periodos de pruebas repetidas, la mezcla de productos, el tratamiento del calentamiento inicial y la deriva antes de firmar.
Optimización y mermas de la fabricación de alimentos
La optimización de la fabricación de alimentos debe reducir las mermas medidas y conservar los límites acordados del producto, la liberación sanitaria y la evidencia de pruebas repetidas.
Haga
- Cronometre cada merma planificada
- Ejecute la receta acordada
- Repita en los turnos pertinentes
- Registre la deriva y las causas de las paradas
No haga
- Copiar el factor de otra planta
- Contar selectivamente el calentamiento inicial
- Ocultar el tiempo de liberación sanitaria
- Llamar capacidad estable a una sola prueba breve
Mapee el cuello de botella oculto de la línea y el tiempo de retención
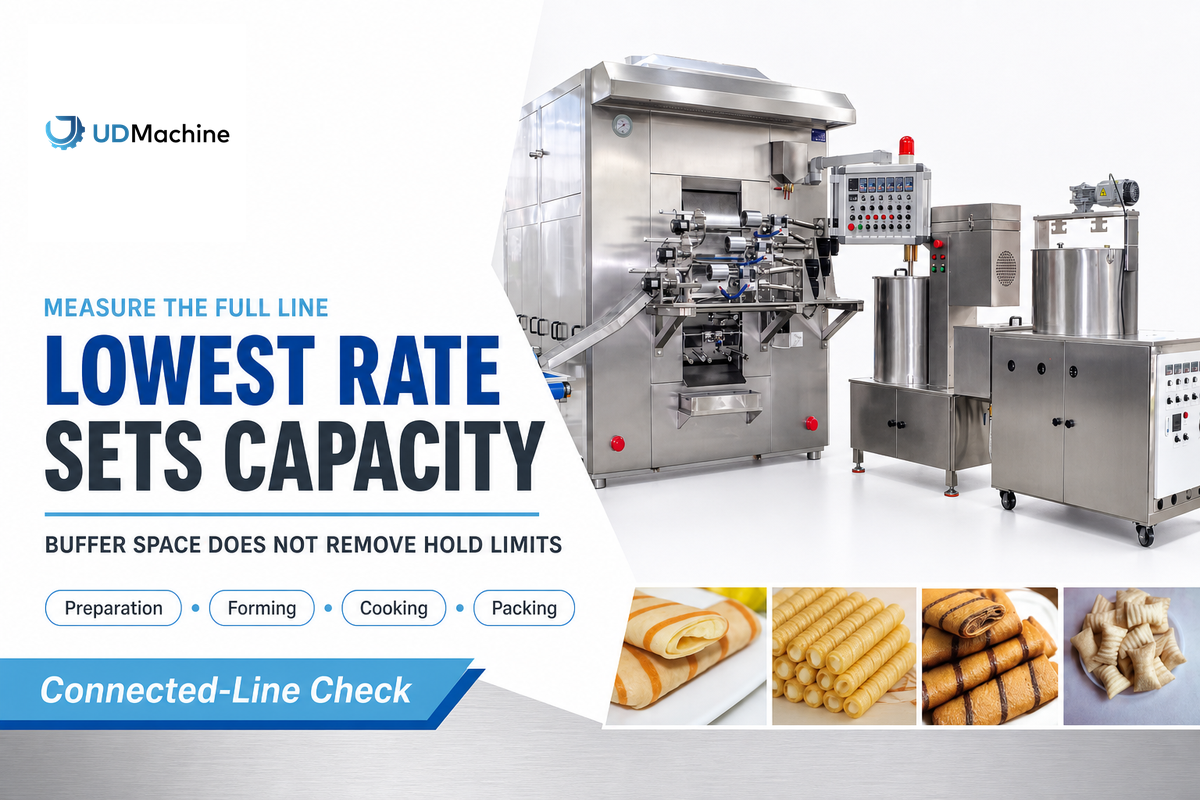
La restricción de capacidad no es necesariamente la máquina de formado o enrollado. La estación con el menor ritmo efectivo de piezas buenas liberadas establece el ritmo sostenible de la línea en la preparación, el relleno, el formado, la cocción, la inspección, el enfriamiento o congelación, el empaque y la limpieza y desinfección, sujeto al tiempo de permanencia en el búfer y a los límites de tiempo y temperatura.
Mapa del cuello de botella de la línea y del tiempo de retención
El mapa del cuello de botella de la línea y del tiempo de retención relaciona el ritmo efectivo de cada estación con la condición que puede invalidar su aparente capacidad disponible.
Una discusión de fabricación en Eng-Tips describe una línea de 13 estaciones donde las paradas breves de una estación no afectaron la producción porque las colas intermedias mantuvieron el flujo de las estaciones. Este ejemplo pertenece a la industria automotriz y no al procesamiento de alimentos, pero la misma medición sería aplicable: no sume los minutos totales que cada estación estuvo detenida y los considere tiempo de inactividad de la línea.
El informe de empaque de Food Engineering también considera el empaque en etapas posteriores como una posible restricción de producción. Sus ejemplos comerciales no son referencias de barquillos de huevo, pero la pregunta a nivel de línea es pertinente: ¿puede la empacadora sostener el ritmo de piezas buenas liberadas del proceso anterior?
Línea de producción de barquillos de huevo, transportador y distribución en planta
Una línea de producción de barquillos de huevo pierde producción utilizable cuando el flujo del transportador o la distribución en planta impiden que una estación posterior sostenga la capacidad de piezas buenas liberadas.
| Estación | Medición | Restricción oculta | Limitación / no apto para |
|---|---|---|---|
| Preparación de ingredientes | Lotes/hora | Mezclado y reposición | No puede sostener el relleno continuo cuando se acumulan los lotes |
| Suministro de envolturas | Envolturas utilizables/hora | Espesor y roturas | Las láminas brutas ocultan las envolturas rechazadas |
| Relleno | Porciones de masa dosificadas dentro de especificación/hora | Flujo de la receta y tolerancia de peso | Los ciclos máximos no demuestran el control del peso |
| Doblado y enrollado | Rollos conformes/hora | Alineación, dobleces y sellos | Los ciclos nominales incluyen piezas deformes |
| Fritura o cocción | Piezas liberadas/hora | Tiempo de permanencia y límites del proceso | No acelere más allá de las condiciones validadas |
| Inspección | Piezas aceptadas/hora | Muestreo y gestión de rechazos | El acumulado no inspeccionado no es producción vendible |
| Enfriamiento o congelación | Piezas liberadas/hora | Temperatura y tiempo de permanencia | El espacio de búfer no elimina los límites de retención |
| Empaque | Empaques correctos/hora | Película, etiquetas, controles y cambios de producto | Las piezas sueltas no son unidades enviadas |
| Liberación sanitaria | Horas disponibles/turno | Limpieza, inspección y aprobación | No puede tratarse como tiempo de inactividad opcional |
Suponga que el formado sostiene 1,800 piezas liberadas/hora, la fritura 1,500 y el empaque 1,300 bajo las mismas condiciones del producto. Comprar una máquina de formado de 2,200 piezas/hora no aumentará la producción enviada hasta mejorar la capacidad de empaque.
Redacte un plan de aceptación de capacidad en dos niveles
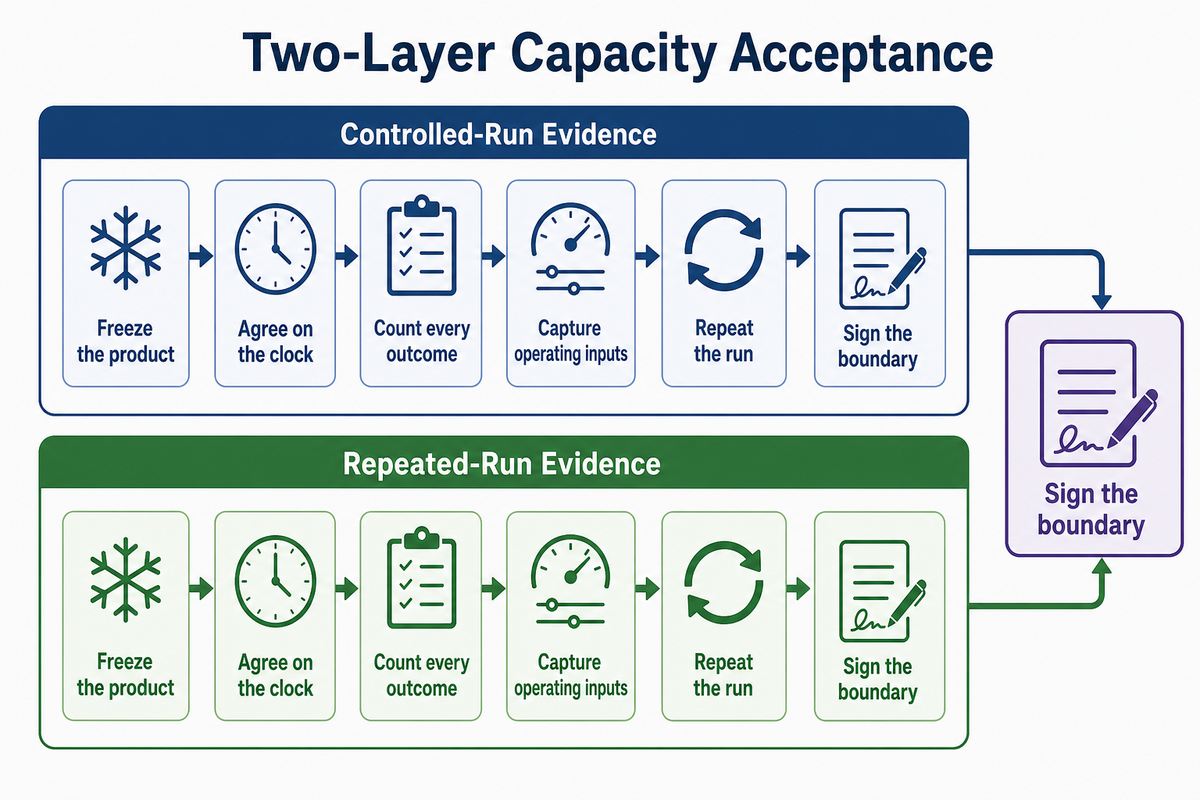
Los planes de aceptación defendibles distinguen una prueba de ritmo observado de la evidencia de repetibilidad. En el nivel 1 se presencia una prueba controlada y se registra cada conteo y parada. En el nivel 2 se repite la medición con productos, turnos y periodos acordados antes de que el comprador considere el resultado una capacidad sostenible.
- Fije el producto: identifique el material de la lámina, el lote de relleno, el peso objetivo, la geometría, el método de cocción y el empaque.
- Acuerde el reloj: defina el calentamiento inicial, la duración de la prueba, las paradas planificadas y las marcas de tiempo de inicio y final.
- Cuente cada resultado: registre las piezas totales, los rechazos comerciales por motivo, las piezas retenidas, las piezas buenas liberadas y los empaques correctos.
- Registre las entradas operativas: anote el personal, los servicios auxiliares, los cambios de velocidad, las alarmas, las microparadas y las intervenciones manuales.
- Repita la prueba: pruebe la mezcla de productos o los turnos acordados y compare la deriva con los límites aprobados por el comprador.
- Firme el límite: indique qué demuestra el resultado, qué no demuestra y quién acepta la evidencia.
Los proveedores suelen afirmar que un estudio más largo antes del envío no es razonable. Divida la obligación: utilice una prueba presenciada en fábrica para la aceptación provisional y después incluya los criterios de estabilidad en pruebas repetidas en la aceptación en sitio o en la garantía comercial. Así se mantiene un calendario de compra razonable y no se presenta una demostración breve como un resultado de alta calidad a largo plazo.
Estandarice las ofertas de proveedores con una matriz de evaluación de solicitudes de cotización
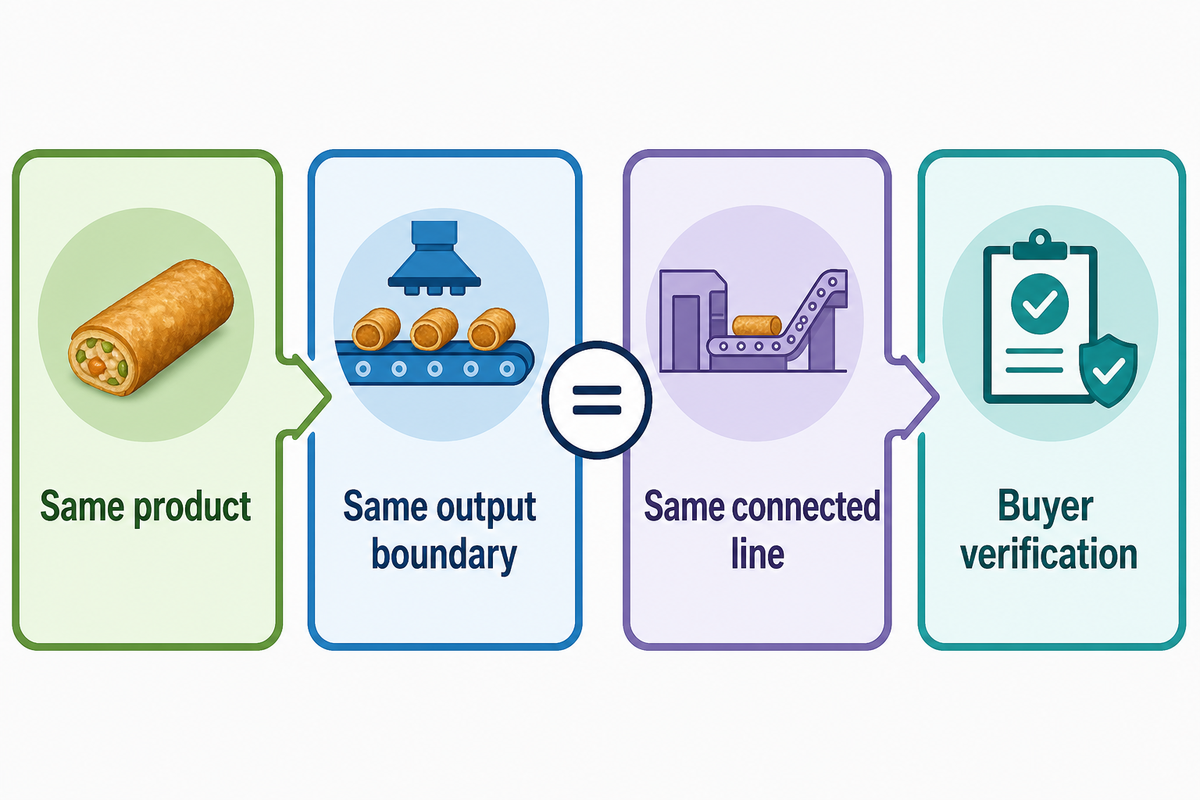
Compras solo puede comparar ofertas después de que todos los proveedores coticen el mismo producto, límite de producción, línea conectada, alcance del trabajo, método de prueba, base de servicios auxiliares, límite de mano de obra, tarea de limpieza, acceso a los datos y paquete de servicio. Si un campo está vacío, no puede completarse con una suposición.
| Campo | Respuesta del proveedor | Verificación del comprador |
|---|---|---|
| Producto definido | Receta, envoltura, relleno, tamaño y empaque | Muestra y especificación aprobadas |
| Límite de producción | Bruta, conforme, liberada o empacada | Hoja de conteo firmada |
| Ritmo garantizado | Piezas/hora y condiciones declaradas | Prueba presenciada de nivel 1 |
| Repetibilidad | Productos, turnos, duración y límite de deriva | Pruebas repetidas de nivel 2 |
| Alcance conectado | Desde la preparación hasta el empaque | Diagrama de línea y exclusiones |
| Mano de obra | Operadores y tareas manuales | Registro de tareas observadas |
| Servicios auxiliares | Demanda conectada y medida | Medidor o documento técnico |
| Limpieza y cambio de producto | Método, tiempo, acceso y liberación | Procedimiento cronometrado |
| Controles y datos | Conteos, rechazos, alarmas y exportación | Demostración en vivo y muestra de archivo |
| Protecciones y documentos | Paquete aplicable al mercado | Revisión de seguridad y cumplimiento del comprador |
| Soporte | Instalación, capacitación, repuestos y respuesta | Entregables y fechas definidos |
Alcance del soporte técnico y la resolución de problemas
El soporte técnico y la resolución de problemas deben identificar los entregables de instalación, capacitación, repuestos, respuesta y acceso a datos antes de comparar las ofertas.
Para los lugares de trabajo en Estados Unidos, OSHA 29 CFR 1910.212 aborda los peligros en el punto de operación, los puntos de atrapamiento de entrada y las piezas giratorias. Citar la norma no certifica una máquina. El comprador aún necesita una revisión específica de riesgos y protecciones para la configuración instalada.
«Debe proporcionarse uno o más métodos de protección de máquinas.»
Los compradores que trabajen con rellenos de carne o aves también pueden necesitar controles de limpieza y desinfección específicos del establecimiento. La guía de limpieza y desinfección de USDA FSIS cubre los establecimientos oficiales de carne y aves de Estados Unidos; no es una norma general para todas las instalaciones o productos.
Compare el costo por 1,000 piezas buenas liberadas
La máquina con el menor costo unitario no siempre es la máquina cotizable más rápida. Compare los costos de adquisición y recurrentes de propiedad con las piezas buenas liberadas bajo condiciones equivalentes de producto y tiempo. Se pueden lograr costos unitarios más bajos con un mayor rendimiento si toda la línea funciona a esa velocidad y capacidad, pero la fórmula no calcula el periodo de recuperación.
La guía de costos del ciclo de vida del Departamento de Energía de Estados Unidos incorpora los costos iniciales y continuos de propiedad, incluidos energía, mantenimiento, reparación y eliminación. El énfasis está en el proceso de compras federales, no en la fijación de precios de equipos para alimentos. Adapte las categorías de costos a los requisitos del comprador y añada mano de obra, consumibles, pérdida de calidad y tiempo de inactividad verificado.
El precio de una máquina para producir barquillos de huevo se vuelve comparable cuando coinciden el alcance y los límites de producción. La cotización de una estación de formado no es una línea conectada con cocción, inspección y empaque.
Costo por 1,000 piezas buenas liberadas = (adquisición asignada + mano de obra + energía + mantenimiento + consumibles + pérdida de calidad + costo pertinente de eliminación) / piezas buenas liberadas x 1,000.
No compre velocidad automática adicional cuando una freidora, un punto de inspección o una celda de empaque más lenta mantenga la línea por debajo del ritmo cotizado. Del mismo modo, no descarte una opción más rápida si la capacidad probada repetidamente, el rendimiento de liberación y la demanda la favorecen.
Elija la configuración de capacidad
Elija una máquina más grande, máquinas paralelas para producir barquillos de huevo o una solución integral más amplia comparando la demanda máxima con la producción buena liberada demostrada, la estabilidad en pruebas repetidas, la restricción de la línea, las necesidades de recuperación, el espacio disponible en la fábrica y el costo del ciclo de vida. La mejor configuración es la más pequeña que cumple el límite operativo firmado.
Los equipos en paralelo aumentan la redundancia y ofrecen flexibilidad de producto, pero requieren más espacio en la fábrica, limpieza y desinfección, mantenimiento y personal. Una línea más rápida puede simplificar la coordinación, pero una sola falla puede reducir la producción. La decisión debe basarse en la hoja de trabajo y la matriz de evaluación completas, no en una etiqueta de nivel de capacidad.
Para una selección amplia de equipos, utilice la guía comercial de máquinas para producir barquillos de huevo. Los equipos de financiación pueden comparar los rangos de variables en la guía de costos de máquinas comerciales para producir barquillos de huevo, mientras que los fabricantes por contrato pueden consultar la guía de fabricación de barquillos de huevo con marca privada.
Envíe un documento de requisitos de capacidad, no un objetivo de velocidad
Comparta la definición del producto, la demanda semanal máxima, el calendario de turnos, los criterios de liberación, el alcance planificado de la línea y el periodo de aceptación. UDTECH puede revisar esos datos antes de proponer una configuración de equipos o un plan de pruebas.
Solicite una revisión de capacidadPreguntas frecuentes
¿Cuánto cuesta una máquina para producir barquillos de huevo?
Respuesta
El precio depende del producto definido, el límite de producción garantizado, el alcance de la automatización, los equipos de cocción y empaque, los controles, los servicios auxiliares, la instalación, la capacitación y el servicio. Compare las ofertas con el mismo producto, la misma prueba de piezas buenas liberadas, el mismo límite de mano de obra y el mismo alcance de línea conectada. Después, modele la adquisición, la energía, el mantenimiento, los consumibles, la pérdida de calidad y el tiempo de inactividad planificado frente a la producción vendible. El precio de compra por sí solo no muestra el costo por 1,000 piezas buenas liberadas ni establece el periodo de recuperación.
¿Qué tamaño tiene el barquillo de huevo promedio?
Respuesta
No existe un único promedio industrial seguro para dimensionar una máquina. Registre el ancho, la longitud y el espesor de la envoltura; el objetivo y la tolerancia del relleno; la longitud y el diámetro terminados; la geometría del doblado; y el formato de empaque. Los proveedores deben probar el producto comercial exacto en lugar de una muestra conveniente, porque cada una de esas variables puede cambiar la manipulación, el sellado, el índice de rechazo y el tiempo de permanencia en etapas posteriores.
¿Cómo se llama la máquina que enrolla los barquillos de huevo?
Respuesta
Los proveedores pueden llamarla máquina para producir barquillos de huevo, máquina para hacer barquillos de huevo, máquina de formado, estación de enrollado o máquina para rollos primavera. El término correcto depende de si el equipo manipula una envoltura salada rellena o forma una lámina de oblea horneada mientras está caliente. Las líneas completas para productos salados también pueden incluir equipos de preparación de ingredientes, manipulación de envolturas, relleno, fritura, inspección, enfriamiento y empaque, por lo que la cotización debe identificar el límite exacto de la máquina.
¿Es más barato hacer barquillos de huevo en casa?
Respuesta
No necesariamente. La economía de la producción comercial incluye mano de obra, servicios auxiliares, limpieza y desinfección, rendimiento de liberación, mantenimiento, empaque, tiempo de inactividad y demanda; el costo de los ingredientes domésticos no responde a una decisión de capacidad comercial.
¿Qué significa 2,400 piezas por hora en una cotización de máquina?
Respuesta
La cifra está incompleta hasta que la cotización indique el producto, el peso, la receta, la duración de la corrida, el límite de producción, los rechazos, el personal requerido y los equipos conectados. Una página de la competencia indica 2,400 piezas por hora como máximo para productos de 65 a 75 g y señala que la capacidad varía según las especificaciones y la receta. Considere cualquier ritmo cotizado como específico de la fuente hasta que una prueba acordada informe las piezas buenas liberadas y empacadas.
Nota de evidencia: UDTECH proporcionó los antecedentes de la empresa para esta asignación. No se utiliza ninguna afirmación no verificada de UDTECH sobre producción, personal, inversión, resultados para clientes o recuperación de la inversión en el modelo de capacidad. Las cifras de la competencia están identificadas como tales y los cálculos hipotéticos están marcados como datos proporcionados por el comprador.
Referencias y fuentes
- Página pública de la norma ISO 22400-1:2014, International Organization for Standardization
- Caso de medición de una prensa hidráulica de Keats Manufacturing, NIST Manufacturing Extension Partnership
- Evaluación de la estabilidad del proceso, NIST/SEMATECH Engineering Statistics Handbook
- Principios y directrices de aplicación del HACCP, US Food and Drug Administration
- 29 CFR 1910.212, Requisitos generales para todas las máquinas, Occupational Safety and Health Administration
- Guía de cumplimiento de las normas de rendimiento de limpieza y desinfección, USDA Food Safety and Inspection Service
- Costos del ciclo de vida para la adquisición, US Department of Energy
- Mejora del cambio de producto en una fábrica de comidas preparadas, Sustainability
- Reducción de los cuellos de botella en el empaque, Food Engineering