Entre em contato com a UDTECH Company


O planejamento da capacidade da máquina para rolinhos crocantes de ovo é o processo de dimensionar os equipamentos a partir dos rolinhos liberados e embalados exigidos por um pedido, e não do ciclo mais rápido mostrado em um folheto. Um planejamento eficaz da capacidade de produção de alimentos define o produto, avalia cada tipo de perda, verifica toda a linha de produção e dimensiona os equipamentos de acordo com a demanda de pico.
Atualizado em setembro de 2026
O planejamento da capacidade da máquina para rolinhos crocantes de ovo converte uma cadência demonstrada específica do produto em unidades boas liberadas por hora e por semana. Use disponibilidade medida, desempenho na cadência de produção, rendimento de liberação na primeira passagem, horas programadas e a estação mais lenta da linha. Arredonde para cima a quantidade necessária de máquinas e depois confirme-a por meio de testes acompanhados e lotes repetidos.
Resumo do planejamento
| Unidade de planejamento | Unidades boas liberadas por hora e por semana programada |
| Escopo do produto | Rolinhos crocantes de ovo salgados recheados ou rolinhos primavera com invólucro, recheio, tamanho, processo de cocção e embalagem definidos |
| Equação principal | Cadência demonstrada x disponibilidade x desempenho x rendimento de liberação na primeira passagem |
| Restrição da linha | Menor cadência sustentável de produtos bons liberados em todas as estações conectadas |
| Evidência exigida | Produção acompanhada mais evidências de estabilidade em lotes repetidos sob condições acordadas |
Pontos principais
- Paradas curtas de uma estação nem sempre reduzem a produção no final da linha quando um pulmão as absorve.
- Rolinhos doces de wafer ou tipo cigarro e rolinhos salgados recheados exigem premissas de processo diferentes.
- As unidades boas devem atender à qualidade comercial e às condições aplicáveis de liberação relativas à segurança dos alimentos.
- Um teste curto prova a produção observada, e não a capacidade sustentável em diferentes produtos e turnos.
Planeje a produção boa, não a velocidade nominal
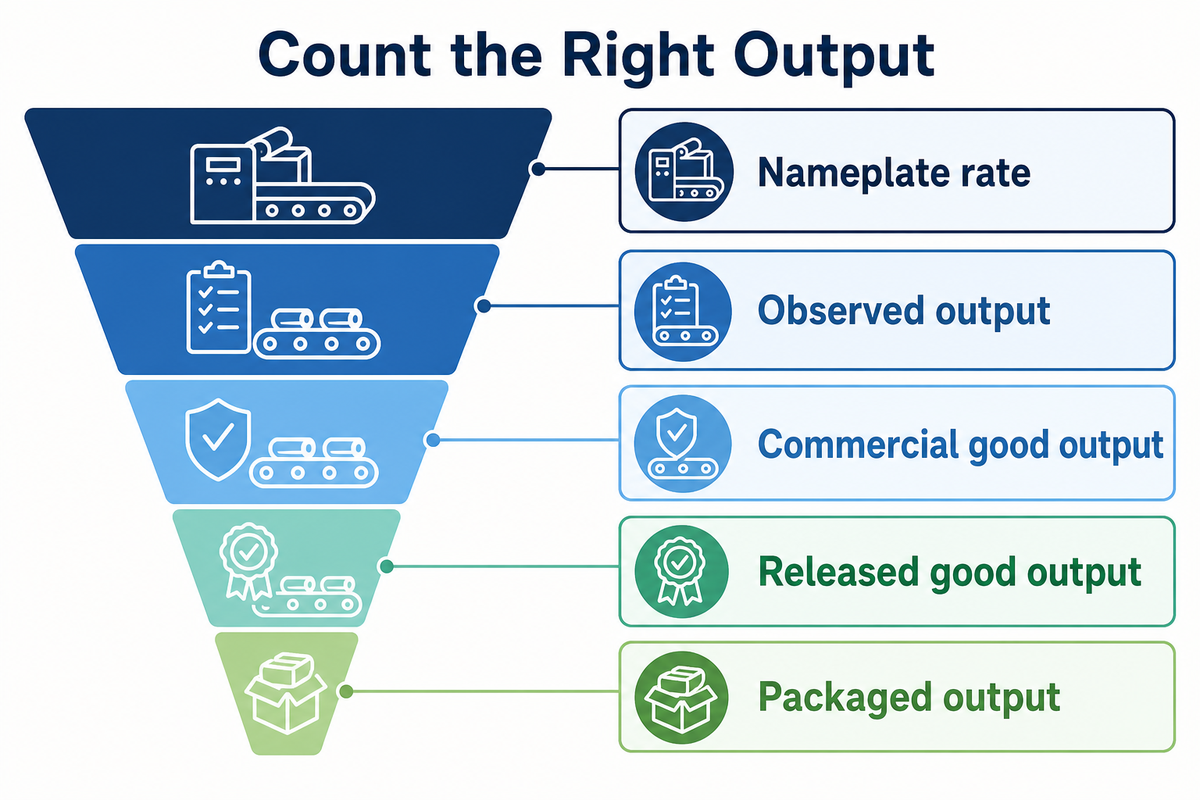
A capacidade da máquina só se torna relevante quando cada item tem um limite definido. A cadência nominal define um ciclo teórico; a produção observada conta todos os itens fabricados; a produção comercial boa elimina os defeitos; a produção boa liberada atende aos critérios aplicáveis de segurança dos alimentos; e a produção embalada define o que pode ser expedido.
A página pública da ISO sobre ISO 22400-1:2014 descreve uma estrutura neutra em relação ao setor para indicadores de desempenho da manufatura em indústrias por batelada, contínuas e discretas. Ela não publica uma meta universal de utilização. A lição útil é definir o numerador, o denominador, a janela de tempo e os eventos excluídos antes de comparar duas máquinas para rolinhos crocantes de ovo.
Um caso de manufatura da NIST apresenta a coleta de contagens de ciclos, dados de disponibilidade de produção e contagens de peças defeituosas para a eficácia geral dos equipamentos. O caso também aborda disponibilidade, desempenho e qualidade. Essas entradas definem uma estrutura de medição. Elas não justificam copiar uma porcentagem de outra fábrica.
Conclusão principal
Use uma única definição de capacidade na solicitação, no teste do fornecedor, no plano de produção e no contrato de compra: unidades boas liberadas dentro de uma janela de tempo acordada.
Defina o produto antes de comparar a capacidade
As propostas de capacidade só são comparáveis se todos os fornecedores tiverem a mesma definição de produto. O tamanho e o comportamento da massa do invólucro, a receita e o peso do recheio, o formato final, as condições de cocção, os critérios de inspeção e a embalagem final podem afetar tanto a cadência de produção quanto o rendimento de liberação.
Para uma análise comparativa, a página do produto ER-24 da ANKO menciona no máximo 2.400 unidades por hora para produtos com peso de 65-75 g. Ela cita a dependência da capacidade em relação à especificação, à receita e ao produto. Isso não é uma especificação da UDTECH nem a média do setor.
Essa cadência de produção de produto recheado deve ser mantida separada da cadência de produção de rolinhos doces de wafer. Os rolinhos de wafer são formados durante o assamento de uma lâmina fina. Uma máquina que produz rolinhos crocantes de ovo combina a lâmina com o recheio antes da fritura. Saiba mais sobre essa distinção no guia sobre máquina de rolinhos de wafer versus rolinhos primavera.
Pesquisar termos como “máquina automática para rolinhos crocantes de ovo” ou “máquina industrial para rolinhos crocantes de ovo” não responderá a essa pergunta. A proposta precisa de uma descrição do produto e de uma definição do processo.
Qualidade do produto e entradas de qualidade consistentes
Para fabricantes de alimentos, a qualidade do produto e a consistência da qualidade exigem tamanhos estáveis, preparação controlada dos ingredientes e uma regra de consistência do produto que os fornecedores possam testar.
| Entrada | Registro | Por que isso altera a capacidade | Limitação |
|---|---|---|---|
| Material do invólucro | Código da receita ou do fornecedor | Comportamento de manuseio e selagem | Não substitua durante o teste |
| Dimensões do invólucro | Largura, comprimento, espessura | Deslocamento da dobra e tamanho final | Use valores medidos |
| Receita do recheio | Ingredientes e condição | Fluxo, deposição e selagem | Controle a temperatura e o lote |
| Peso do recheio | Meta e tolerância | Ciclo do dosador e risco de rejeição | Confirme pesando amostras |
| Geometria final | Comprimento, diâmetro, dobra | Ferramental e tempo da estação | Um formato por linha de comparação |
| Processo de cocção | Fritura, assamento ou outro método | Tempo de permanência a jusante | Valide o processo real |
| Critérios de liberação | Defeitos e limites de segurança | Define a contagem de unidades boas | Aprovação do comprador necessária |
| Formato da embalagem | Contagem, bandeja, saco ou caixa | Define a demanda da estação de embalagem | Inclua a etapa de inspeção |
| Mix de produtos | Unidades por unidade de manutenção de estoque | Cria demanda de troca de produto | Modele a semana de pico, não apenas a média |
Monte uma planilha semanal de capacidade de produção boa
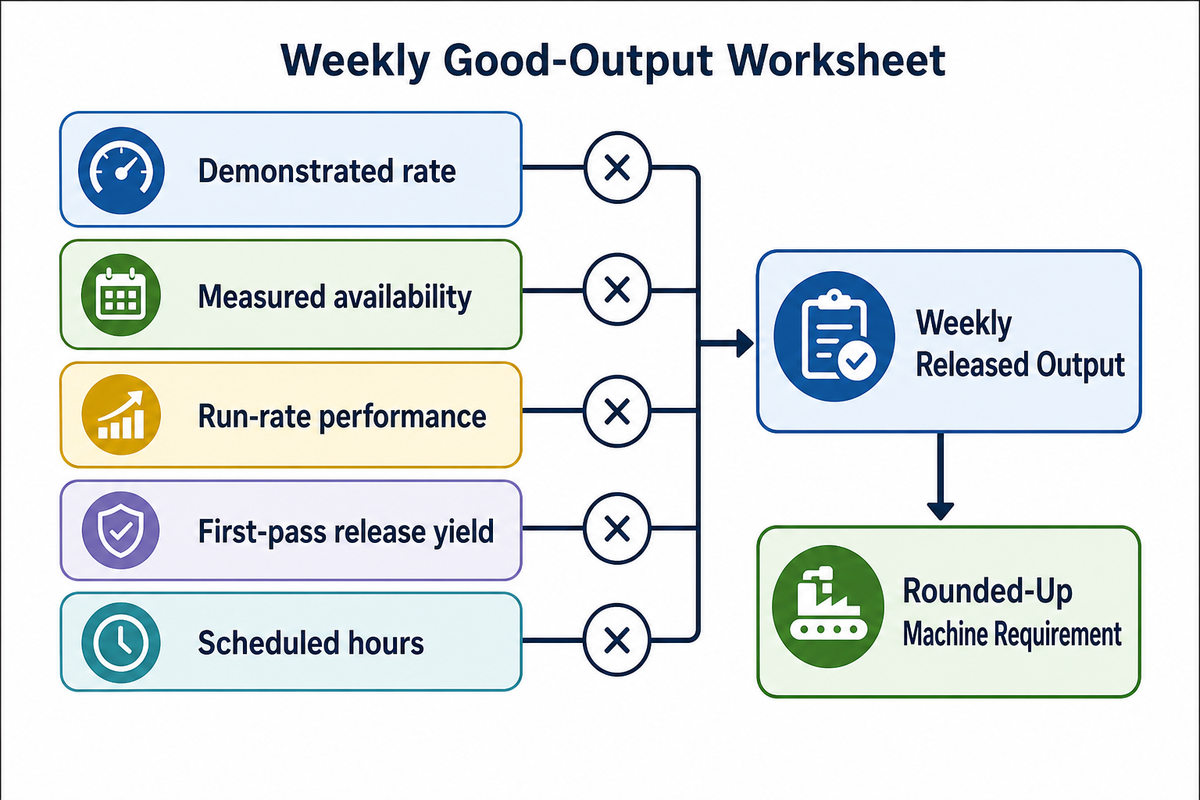
Os modelos de capacidade semanal multiplicam a cadência demonstrada específica do produto pela disponibilidade medida, pelo desempenho na cadência de produção, pelo rendimento de liberação na primeira passagem e pelas horas programadas. Divida a demanda de pico por esse número e arredonde para cima. Portanto, substitua todas as entradas de exemplo pelos dados atuais da fábrica ou do teste do fornecedor.
Planilha de capacidade de produção boa
A planilha de capacidade de produção boa transforma cinco entradas controladas em um resultado de planejamento comparável.
Unidades boas liberadas/hora = unidades demonstradas/hora x disponibilidade x desempenho x rendimento de liberação na primeira passagem
Unidades boas liberadas por semana = unidades boas liberadas/hora x horas de produção programadas
Máquinas necessárias = demanda semanal de pico / unidades boas liberadas por semana por máquina, arredondadas para cima
Exemplo calculado: suponha uma cadência demonstrada de 2.000 unidades/hora, 85% de disponibilidade, 90% de desempenho na cadência, 97% de rendimento de liberação na primeira passagem e 40 horas de produção programadas. O resultado é 2.000 x 0,85 x 0,90 x 0.97 = 1,484.1 unidades boas liberadas/hora, ou 59.364 unidades/semana. Uma semana de pico com 90.000 unidades exige 90.000 / 59.364 = 1.52; portanto, o plano é arredondado para duas máquinas.
| Cenário | Disponibilidade | Desempenho | Rendimento de liberação | Programação | Produção semanal liberada |
|---|---|---|---|---|---|
| Cenário cauteloso | 75% | 85% | 95% | 32 horas/semana | 38.760 unidades/semana |
| Cenário-base | 85% | 90% | 97% | 40 horas/semana | 59.364 unidades/semana |
| Cenário com medição mais alta | 88% | 92% | 97% | 48 horas/semana | 75.390 unidades/semana |
| Programação estendida | 85% | 90% | 97% | 80 horas/semana | 118.728 unidades/semana |
Essas quatro linhas são cenários de sensibilidade, não resultados esperados da fábrica. Manter a cadência demonstrada em 2.000 unidades/hora ilustra como as perdas medidas e o tempo programado afetariam o plano. Cada valor deve ser substituído por dados reais antes da seleção do equipamento.
Conclua essa modelagem de capacidade antes da programação finita da produção. Caso contrário, uma programação detalhada poderá alocar demanda a uma produção que a linha conectada nunca demonstrou.
Planejamento da produção para a capacidade de produção
O planejamento da produção deve relacionar a capacidade de produção, a eficiência da produção e cada etapa do processo de produção à produção liberada, em vez da velocidade nominal.
A produção liberada tem restrições definidas. Os princípios e a orientação de aplicação de HACCP da FDA distinguem limites críticos de segurança dos alimentos de limites operacionais. Os controles aplicáveis dependem do produto e da análise de perigos, mas as unidades que ficarem fora desses limites não devem ser consideradas capacidade comercializável, mesmo que suas dimensões sejam aceitáveis.
Meça a troca de produto, a higienização e a estabilidade em lotes repetidos
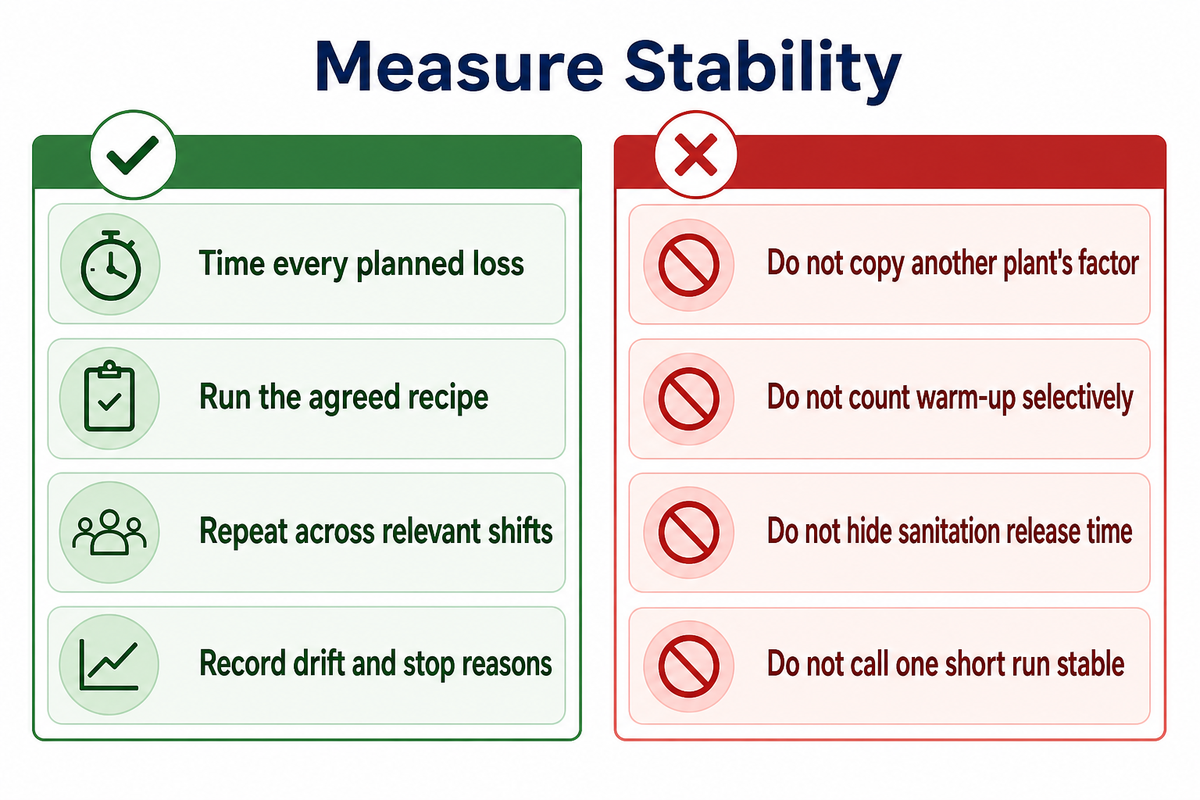
O aquecimento inicial, a troca de produto, a limpeza, a liberação após higienização, a manutenção planejada e as paradas registradas convertem horas programadas em horas de produção. Um lote verificado estabelece uma cadência observada sob condições declaradas. Lotes repetidos dos produtos ou turnos acordados fornecem evidências mais fortes da cadência sustentada.
Um caso revisado por pares em uma fábrica de refeições prontas relatou redução da troca de produto de 29 min para 20 min após mudanças específicas no processo. A fábrica e a intervenção não são comparáveis à produção de rolinhos crocantes de ovo. Devido à natureza das mudanças, os valores apresentados não são valores padrão para o planejamento. O caso mostra por que as equipes devem cronometrar seu próprio estado atual antes de atribuir uma perda à troca de produto.
A orientação da NIST sobre estabilidade do processo afirma que a discussão de capacidade vem depois da estabilidade demonstrada ao longo do tempo. Sua discussão sobre amostragem é uma orientação mais geral para a manufatura, e não um limite de aceitação para rolinhos crocantes de ovo. O acordo de compra deve estabelecer janelas de lotes repetidos, mix de produtos, tratamento do aquecimento inicial e deriva antes da assinatura.
Otimização da fabricação de alimentos e perdas
A otimização da fabricação de alimentos deve reduzir as perdas medidas, preservando os limites acordados do produto, da liberação após higienização e das evidências de lotes repetidos.
Faça
- Cronometre toda perda planejada
- Execute a receita acordada
- Repita nos turnos relevantes
- Registre a deriva e os motivos das paradas
Não faça
- Copie o fator de outra fábrica
- Conte o aquecimento inicial de forma seletiva
- Oculte o tempo de liberação após higienização
- Chame um lote curto de capacidade estável
Mapeie o gargalo oculto da linha e o tempo de retenção
A restrição de capacidade não é necessariamente a máquina de moldagem ou de enrolamento. A estação com a menor cadência efetiva de produtos bons liberados define a cadência sustentável da linha nas etapas de preparação, recheio, moldagem, cocção, inspeção, resfriamento ou congelamento, embalagem e higienização, sujeita ao tempo de permanência no pulmão e aos limites de tempo e temperatura.
Mapa de gargalos e tempos de retenção da linha
O mapa de gargalos e tempos de retenção da linha associa a cadência efetiva de cada estação à condição que pode invalidar sua aparente capacidade ociosa.
Uma discussão de manufatura no Eng-Tips descreve uma linha com 13 estações em que paradas curtas não afetaram a produção, pois filas intermediárias mantiveram o fluxo das estações. Esse exemplo é da indústria automotiva, e não do processamento de alimentos, mas a mesma medição se aplica: não some os minutos totais em que cada estação ficou parada e chame isso de tempo de parada da linha.
O relatório de embalagens da Food Engineering também trata a embalagem a jusante como uma possível restrição de produção. Seus exemplos comerciais não são referências de rolinhos crocantes de ovo, mas a pergunta no nível da linha é relevante: a empacotadora consegue sustentar a cadência de produtos bons liberados do processo a montante?
Linha de produção de rolinhos crocantes de ovo, transportador e layout da fábrica
Uma linha de produção de rolinhos crocantes de ovo perde produção utilizável quando o fluxo do transportador ou o layout da fábrica impede que uma estação a jusante sustente a capacidade de produtos bons liberados.
| Estação | Medição | Restrição oculta | Limitação / inadequado para |
|---|---|---|---|
| Preparação dos ingredientes | Bateladas/hora | Mistura e reposição | Não consegue sustentar o recheio contínuo quando as bateladas entram em fila |
| Abastecimento do invólucro | Invólucros utilizáveis/hora | Espessura e quebra | Lâminas brutas ocultam invólucros rejeitados |
| Recheio | Deposições dentro da especificação/hora | Fluxo da receita e tolerância de peso | Ciclos de pico não comprovam o controle de peso |
| Dobra e enrolamento | Rolinhos conformes/hora | Alinhamento, dobras, selagens | Os ciclos nominais incluem unidades deformadas |
| Fritura ou cocção | Unidades liberadas/hora | Tempo de permanência e limites do processo | Não acelere além das condições validadas |
| Inspeção | Unidades aceitas/hora | Amostragem e tratamento das rejeições | Acúmulo não verificado não é produção comercializável |
| Resfriamento ou congelamento | Unidades liberadas/hora | Temperatura e tempo de permanência | O espaço de pulmão não elimina os limites de retenção |
| Embalagem | Embalagens corretas/hora | Filme, rótulos, verificações, trocas de produto | Unidades soltas não são unidades expedidas |
| Liberação após higienização | Horas disponíveis/turno | Limpeza, inspeção, aprovação | Não pode ser tratado como tempo de parada opcional |
Suponha que a moldagem sustente 1.800 unidades liberadas/hora, a fritura 1,500 e a embalagem 1.300 sob as mesmas condições de produto. Comprar uma máquina de moldagem de 2.200 unidades/hora não aumentará a produção expedida até que a capacidade de embalagem seja melhorada.
Escreva um plano de aceitação de capacidade em duas camadas
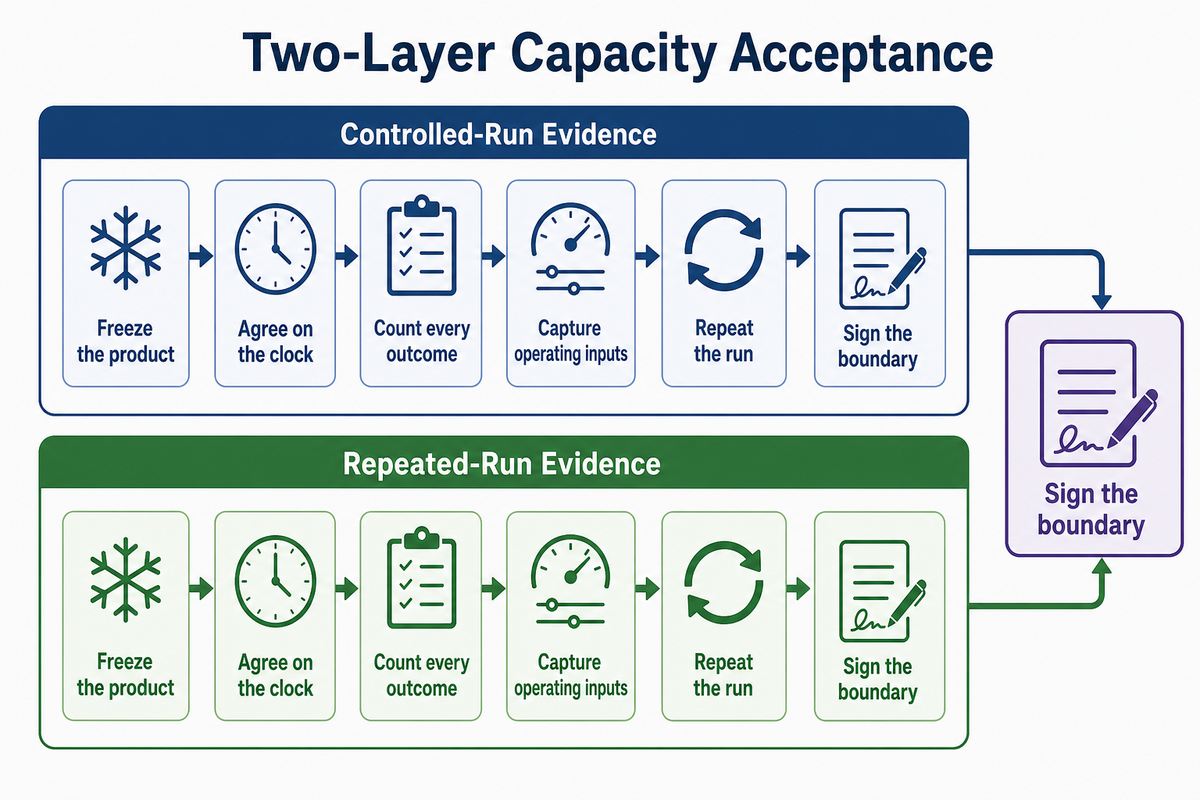
Planos de aceitação defensáveis distinguem um teste de cadência observada das evidências de repetibilidade. A camada 1 acompanha um lote controlado e registra cada contagem e parada. A camada 2 repete a medição nos produtos, turnos e janelas de tempo acordados antes que o comprador trate o resultado como capacidade sustentável.
- Defina o produto: identifique o material da lâmina de wafer, a batelada do recheio, o peso-alvo, a geometria, o método de cocção e a embalagem.
- Defina o relógio: estabeleça o aquecimento inicial, a duração do teste, as paradas planejadas e os registros de data e hora de início e término.
- Conte cada resultado: registre o total de unidades, as rejeições comerciais por motivo, as unidades retidas, as unidades boas liberadas e as embalagens corretas.
- Registre as entradas operacionais: anote a equipe, as utilidades industriais, as mudanças de velocidade, os alarmes, as microparadas e as intervenções manuais.
- Repita o lote: teste o mix de produtos ou os turnos acordados e compare a deriva com os limites aprovados pelo comprador.
- Assine o limite: declare o que o resultado comprova, o que não comprova e quem aceita as evidências.
Os fornecedores costumam alegar que um estudo mais longo antes do embarque é inviável. Divida a obrigação: use um teste em fábrica acompanhado para a aceitação provisória e depois inclua os critérios de estabilidade em lotes repetidos na aceitação no local ou na garantia comercial. Isso garante um cronograma de compra razoável e não apresenta uma demonstração curta como resultado de alta qualidade no longo prazo.
Normalize as propostas dos fornecedores com uma matriz de pontuação de RFQ
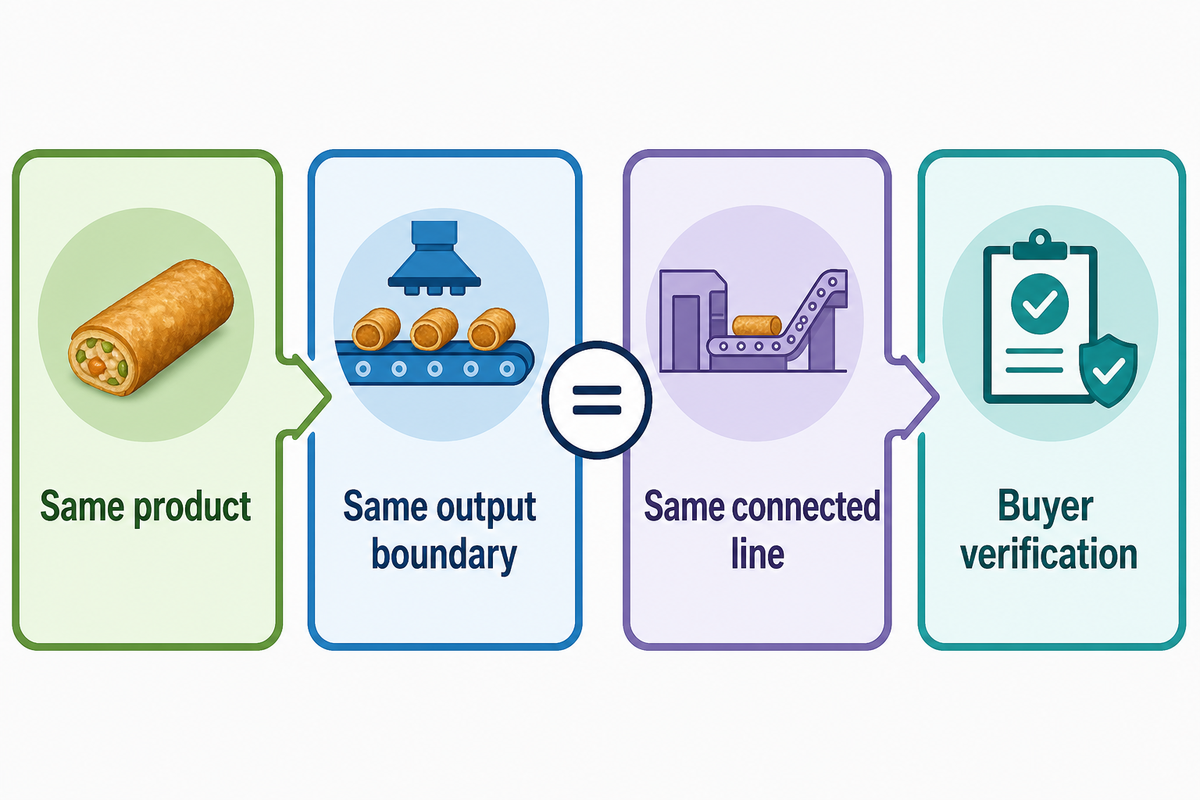
O setor de compras só pode comparar propostas depois que todos os fornecedores cotarem o mesmo produto, limite de produção, linha conectada, escopo de trabalho, método de teste, base de utilidades, limite de mão de obra, responsabilidade pela limpeza, acesso aos dados e pacote de serviços. Se um campo estiver em branco, ele não pode ser preenchido com uma suposição.
| Campo | Resposta do fornecedor | Verificação do comprador |
|---|---|---|
| Produto definido | Receita, invólucro, recheio, tamanho, embalagem | Amostra e especificação aprovadas |
| Limite da produção | Bruta, conforme, liberada ou embalada | Ficha de contagem assinada |
| Cadência garantida | Unidades/hora e condições declaradas | Lote acompanhado da camada 1 |
| Repetibilidade | Produtos, turnos, duração, limite de deriva | Lotes repetidos da camada 2 |
| Escopo conectado | Da preparação à embalagem | Diagrama da linha e exclusões |
| Mão de obra | Operadores e tarefas manuais | Registro de tarefas observadas |
| Utilidades industriais | Demanda conectada e medida | Medidor ou documento técnico |
| Limpeza e troca de produto | Método, tempo, acesso, liberação | Procedimento cronometrado |
| Controles e dados | Contagens, rejeições, alarmes, exportação | Demonstração ao vivo e amostra de arquivo |
| Proteções e documentos | Pacote aplicável ao mercado | Revisão de segurança e conformidade do comprador |
| Suporte | Instalação, treinamento, peças de reposição, resposta | Entregáveis e datas identificados |
Escopo do suporte técnico e da solução de problemas
O suporte técnico e a solução de problemas devem identificar os entregáveis de instalação, treinamento, peças de reposição, resposta e acesso aos dados antes da comparação das propostas.
Para locais de trabalho nos Estados Unidos, a norma OSHA 29 CFR 1910.212 aborda perigos no ponto de operação, no ponto de esmagamento de entrada e em peças rotativas. Citar a norma não certifica uma máquina. O comprador ainda precisa de uma revisão específica dos riscos e das proteções para a configuração instalada.
“Um ou mais métodos de proteção de máquinas devem ser fornecidos.”
Compradores que trabalham com recheios de carne ou aves também podem exigir controles de higienização específicos do estabelecimento. O guia de higienização do USDA FSIS abrange estabelecimentos oficiais de carne e aves nos Estados Unidos; ele não é uma regra geral para todas as instalações ou produtos.
Compare o custo por 1.000 unidades boas liberadas
A máquina com o menor custo unitário nem sempre é a máquina cotada mais rápida. Compare os custos de aquisição e recorrentes de propriedade com as unidades boas liberadas sob condições equivalentes de produto e tempo. Custos menores por unidade podem ser obtidos com maior vazão se toda a linha operar nessa velocidade e capacidade, mas a fórmula não calcula o retorno do investimento.
A orientação do Departamento de Energia dos Estados Unidos sobre custos do ciclo de vida incorpora os custos iniciais e contínuos de propriedade, incluindo energia, manutenção, reparo e descarte. O foco é o processo de compras federais, e não a precificação de equipamentos para alimentos. Altere as categorias de custo para atender às exigências do comprador e acrescente mão de obra, consumíveis, perdas de qualidade e tempo de parada verificado.
O preço de uma máquina para rolinhos crocantes de ovo torna-se comparável quando o escopo e os limites de produção coincidem. Uma proposta para uma estação de moldagem não é uma linha conectada com cocção, inspeção e embalagem.
Custo por 1.000 unidades boas liberadas = (aquisição alocada + mão de obra + energia + manutenção + consumíveis + perda de qualidade + custo de descarte relevante) / unidades boas liberadas x 1.000.
Não compre velocidade automática adicional quando uma fritadeira, um ponto de inspeção ou uma célula de embalagem mais lenta mantiver a linha abaixo da cadência cotada. Da mesma forma, não descarte uma opção mais rápida se a capacidade testada repetidamente, o rendimento de liberação e a demanda favorecerem essa opção.
Escolha a configuração de capacidade
Escolha uma máquina maior, máquinas paralelas para rolinhos crocantes de ovo ou uma solução turnkey mais ampla comparando a demanda de pico com a produção demonstrada de unidades boas liberadas, a estabilidade em lotes repetidos, a restrição da linha, as necessidades de recuperação, o espaço disponível na fábrica e o custo do ciclo de vida. A melhor configuração é a menor que atende ao limite operacional assinado.
Equipamentos paralelos aumentam a redundância e oferecem flexibilidade de produtos, mas exigem mais espaço na fábrica, limpeza, manutenção e pessoal. Uma única linha mais rápida pode simplificar a coordenação, mas uma única falha pode reduzir a produção. A decisão deve seguir a planilha e a matriz de pontuação concluídas, e não um rótulo de faixa de capacidade.
Para uma seleção ampla de equipamentos, use o guia comercial de máquinas para rolinhos crocantes de ovo. As equipes financeiras podem comparar as faixas de variáveis no guia comercial de custos de máquinas para rolinhos crocantes de ovo, enquanto fabricantes contratados podem consultar o guia de fabricação de rolinhos crocantes de ovo com marca própria.
Envie um resumo de requisitos de capacidade, não uma meta de velocidade
Compartilhe a definição do produto, a demanda semanal de pico, o calendário de turnos, os critérios de liberação, o escopo planejado da linha e a janela de aceitação. A UDTECH pode analisar essas entradas antes de propor uma configuração de equipamentos ou um plano de testes.
Solicite uma análise de capacidadePerguntas frequentes
Quanto custa uma máquina para fazer rolinhos crocantes de ovo?
Resposta
O preço depende do produto definido, do limite de produção garantido, do escopo de automação, dos equipamentos de cocção e embalagem, dos controles, das utilidades industriais, da instalação, do treinamento e do serviço. Compare as propostas com o mesmo produto, teste de unidades boas liberadas, limite de mão de obra e escopo de linha conectada. Depois, modele aquisição, energia, manutenção, consumíveis, perdas de qualidade e tempo de parada planejado em relação à produção comercializável. O preço de compra, sozinho, não mostra o custo por 1.000 unidades boas liberadas nem estabelece o retorno do investimento.
Qual é o tamanho médio de um rolinho crocante de ovo?
Resposta
Não existe uma única média industrial segura para dimensionar máquinas. Registre a largura, o comprimento e a espessura do invólucro; a meta e a tolerância do recheio; o comprimento e o diâmetro finais; a geometria da dobra; e o formato da embalagem. Os fornecedores devem testar o produto comercial exato, e não uma amostra conveniente, porque cada uma dessas variáveis pode alterar o manuseio, a selagem, a taxa de rejeição e o tempo de permanência a jusante.
Qual é o nome da máquina que enrola rolinhos crocantes de ovo?
Resposta
Os fornecedores podem chamá-la de máquina para rolinhos crocantes de ovo, máquina para fazer rolinhos crocantes de ovo, máquina de moldagem, estação de enrolamento ou máquina para rolinhos primavera. O termo correto depende de o equipamento manusear um invólucro salgado recheado ou formar uma lâmina de wafer assada ainda quente. Linhas completas para produtos salgados também podem incluir equipamentos de preparação de ingredientes, manuseio do invólucro, recheio, fritura, inspeção, resfriamento e embalagem; por isso, a proposta deve identificar o limite exato da máquina.
É mais barato fazer rolinhos crocantes de ovo em casa?
Resposta
Não necessariamente. A economia da produção comercial inclui mão de obra, utilidades industriais, higienização, rendimento de liberação, manutenção, embalagem, tempo de parada e demanda; o custo dos ingredientes domésticos não responde a uma decisão de capacidade comercial.
O que significa 2.400 unidades por hora em uma proposta de máquina?
Resposta
O número fica incompleto até que a proposta comercial informe o produto, o peso, a receita, a duração da operação, o limite de produção, os rejeitos, o dimensionamento da equipe e os equipamentos conectados. Uma página de concorrente informa 2.400 unidades/h como máximo para produtos de 65 a 75 g e diz que a capacidade varia conforme a especificação e a receita. Considere qualquer cadência citada específica da fonte até que um teste acordado informe as unidades boas liberadas e embaladas.
Nota sobre as evidências: A UDTECH forneceu informações de contexto da empresa para este trabalho. Nenhuma alegação não verificada da UDTECH sobre capacidade de produção, dimensionamento da equipe, investimento, resultados de clientes ou retorno do investimento é usada no modelo de capacidade. Os números dos concorrentes são identificados, e os cálculos hipotéticos são marcados como dados fornecidos pelo comprador.
Referências e fontes
- Página pública da norma ISO 22400-1:2014, International Organization for Standardization
- Caso de medição de prensa hidráulica da Keats Manufacturing, NIST Manufacturing Extension Partnership
- Avaliação da estabilidade do processo, NIST/SEMATECH Engineering Statistics Handbook
- Princípios do HACCP e diretrizes de aplicação, US Food and Drug Administration
- 29 CFR 1910.212, Requisitos gerais para todas as máquinas, Occupational Safety and Health Administration
- Guia de conformidade com os padrões de desempenho de higienização, USDA Food Safety and Inspection Service
- Custos do ciclo de vida para aquisição, US Department of Energy
- Melhoria da troca de produto em uma fábrica de refeições prontas, Sustainability
- Redução de gargalos de embalagem, Food Engineering