تواصل مع شركة UDTECH


تخطيط طاقة آلة تصنيع لفائف البيض المقرمشة هو عملية تحديد حجم المعدات انطلاقًا من اللفائف الجاهزة والمعبأة التي يتطلبها الطلب، وليس من أسرع دورة مذكورة في الكتيب. يحدد التخطيط الفعال للطاقة الإنتاجية الغذائية المنتج، ويقيّم كل نوع من الخسائر، ويفحص خط الإنتاج بالكامل، ويحدد حجم المعدات وفقًا للطلب في ذروة الموسم.
تم التحديث في سبتمبر 2026
يحوّل تخطيط طاقة آلة تصنيع لفائف البيض المقرمشة المعدل المثبت لمنتج محدد إلى قطع جيدة مصروفة في الساعة والأسبوع. استخدم التوافر المقاس، وأداء معدل التشغيل، ومردود القبول من المحاولة الأولى، والساعات المجدولة، وأبطأ محطة في الخط. قرّب عدد الآلات المطلوبة إلى الأعلى، ثم أكّده من خلال تشغيلات مراقَبة ومتكررة.
لمحة عن التخطيط
| وحدة التخطيط | القطع الجيدة المصروفة في الساعة وفي الأسبوع المجدول |
| نطاق المنتج | لفائف البيض المقرمشة المالحة المحشوة أو لفائف الربيع ذات غلاف وحشوة وحجم وعملية طهي وعبوة محددة |
| المعادلة الأساسية | المعدل المثبت × التوافر × الأداء × مردود القبول من المحاولة الأولى |
| قيد الخط | أدنى معدل مستدام للقطع الجيدة المصروفة عبر جميع المحطات المتصلة |
| الإثبات المطلوب | إنتاج مراقَب مع أدلة على الاستقرار عبر تشغيلات متكررة وتحت شروط متفق عليها |
النقاط الرئيسية
- لا تؤدي التوقفات القصيرة للمحطات دائمًا إلى خفض إنتاج نهاية الخط عندما يمتصها مخزن وسيط.
- تتطلب لفائف الويفر الحلوة أو لفائف السيجار ولفائف البيض المالحة المحشوة افتراضات مختلفة للعملية.
- يجب أن تستوفي القطع الجيدة الجودة التجارية وشروط القبول المعمول بها لسلامة الغذاء.
- يثبت اختبار قصير واحد الإنتاج الملاحظ، وليس الطاقة المستدامة عبر المنتجات والورديات.
خطّط للإنتاج الجيد، لا لسرعة لوحة المواصفات
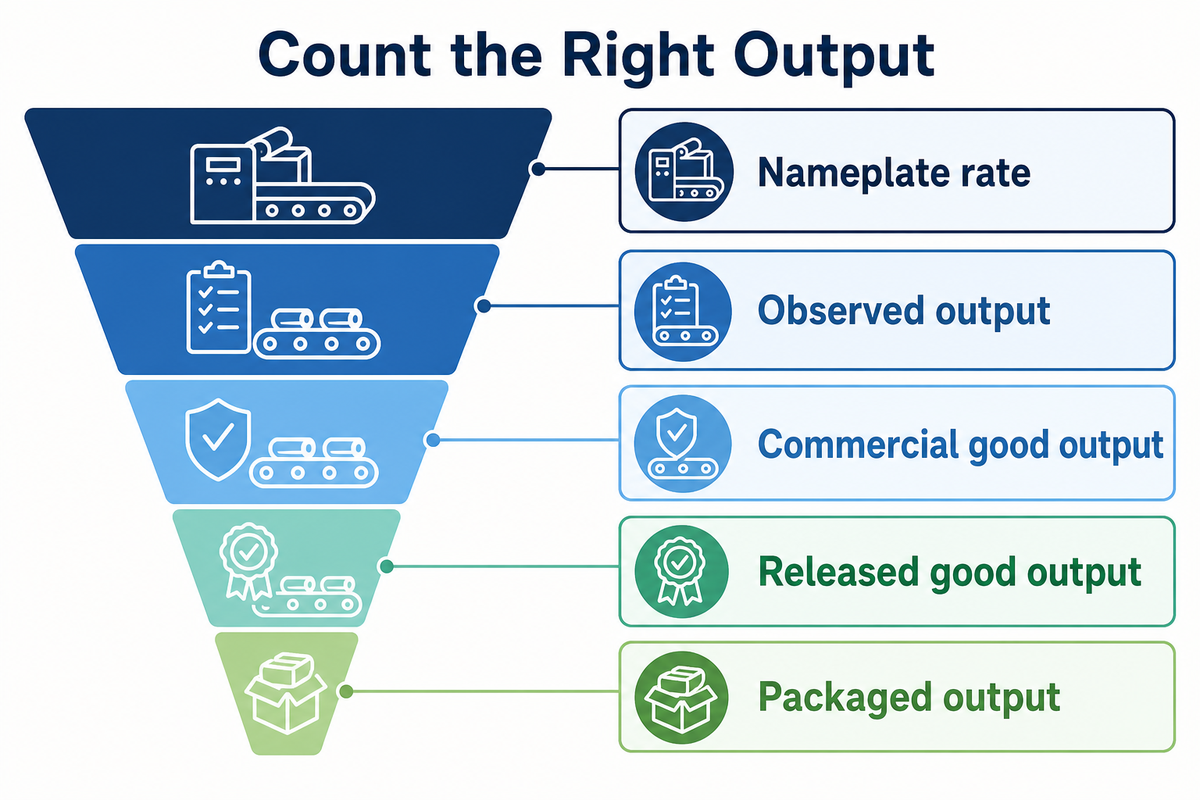
لا تصبح طاقة الآلة ذات صلة إلا بعد تحديد حدود ثابتة لكل عنصر. يحدد معدل لوحة المواصفات دورة اسمية؛ ويحصي الإنتاج الملاحظ جميع العناصر المصنّعة؛ ويستبعد الإنتاج الجيد تجاريًا العيوب؛ ويستوفي الإنتاج الجيد المصروف معايير سلامة الغذاء المعمول بها؛ ويحدد الإنتاج المعبأ ما يمكن شحنه.
تصف الصفحة العامة للمنظمة الدولية للتوحيد القياسي ISO 22400-1:2014 إطارًا محايدًا للصناعة لمؤشرات أداء التصنيع في الصناعات الدفعية والمستمرة والمتقطعة. ولا تنشر هدفًا موحدًا للاستفادة. والدرس المفيد هو تحديد البسط والمقام والفترة الزمنية والأحداث المستبعدة قبل مقارنة آلتين لتصنيع لفائف البيض المقرمشة.
توضح حالة تصنيع تابعة لـ NIST جمع أعداد الدورات وبيانات توافر الإنتاج وأعداد القطع المعيبة لقياس الفعالية الكلية للمعدات. وتتضمن الحالة أيضًا مناقشات حول التوافر والأداء والجودة. وتحدد هذه المدخلات إطار القياس، لكنها لا تبرر نسخ نسبة مئوية من مصنع آخر.
الخلاصة الرئيسية
استخدم تعريفًا واحدًا للطاقة في الطلب واختبار المورد وخطة الإنتاج وعقد الشراء: عدد القطع الجيدة المصروفة خلال فترة زمنية متفق عليها.
حدّد المنتج قبل مقارنة الطاقة
لا تكون عروض الطاقة قابلة للمقارنة إلا إذا كان لدى جميع الموردين تعريف المنتج نفسه. فقد يؤثر حجم الغلاف وسلوك العجين، وتركيبة الحشوة ووزنها، والشكل النهائي، وظروف الطهي، ومعايير الفحص، والعبوة النهائية في كل من معدل الإنتاج ومردود القبول.
لأغراض المقارنة، تذكر صفحة منتج ANKO ER-24 حدًا أقصى قدره 2,400 قطعة في الساعة للمنتجات التي يتراوح وزنها بين 65-75 g. وتشير إلى اعتماد الطاقة على المواصفة والتركيبة والمنتج. وهذه ليست مواصفة UDTECH ولا متوسط الصناعة.
يجب فصل معدل إنتاج هذا المنتج المحشو عن معدل إنتاج لفائف الويفر الحلوة. فلفائف الويفر تتشكل عند خَبزها على هيئة رقاقة رقيقة. أما آلة تصنيع لفائف البيض المقرمشة فتجمع الرقاقة مع الحشوة قبل القلي. ويمكنك معرفة المزيد عن هذا الفرق في دليل الفرق بين آلة لفائف الويفر وآلة لفائف الربيع.
لن تجيبك عمليات البحث عن تسميات مثل «آلة تصنيع لفائف البيض المقرمشة الأوتوماتيكية» أو «آلة تصنيع لفائف البيض المقرمشة الصناعية» عن هذا السؤال. يجب أن يتضمن عرض السعر وصفًا للمنتج وتعريفًا للعملية.
جودة المنتج ومدخلات الجودة المتسقة
بالنسبة إلى مصنّعي الأغذية، تتطلب جودة المنتج واتساقها أحجامًا ثابتة للمنتج، وتحضيرًا مضبوطًا للمكونات، وقاعدة لاتساق المنتج يمكن للموردين اختبارها.
| المدخل | السجل | سبب تأثيره في الطاقة | القيد |
|---|---|---|---|
| مادة الغلاف | تركيبة المنتج أو رمز المورد | سلوك المناولة والإغلاق | لا تستبدله أثناء الاختبار |
| أبعاد الغلاف | العرض والطول والسماكة | مسافة الطي والحجم النهائي | استخدم القيم المقاسة |
| تركيبة الحشوة | المكونات وحالتها | التدفق والصب والإغلاق | اضبط درجة الحرارة والدفعة |
| وزن الحشوة | الهدف والسماحية | دورة آلة الصب ومخاطر الرفض | أكّد ذلك بوزن العينات |
| الشكل الهندسي النهائي | الطول والقطر والطي | القوالب وتوقيت المحطات | تنسيق واحد لكل صف مقارنة |
| عملية الطهي | القلي أو الخَبز أو طريقة أخرى | زمن المكوث في المراحل اللاحقة | تحقق من العملية الفعلية |
| معايير القبول | العيوب وحدود السلامة | يحدد عدد القطع الجيدة | موافقة المشتري مطلوبة |
| تنسيق العبوة | عدد القطع أو الصينية أو الكيس أو الكرتون | يحدد طلب محطة التعبئة والتغليف | أدرج خطوة الفحص |
| مزيج المنتجات | الوحدات حسب وحدة حفظ المخزون | ينشئ طلبًا للتحويل بين المنتجات | نمذج أسبوع الذروة، لا المتوسط فقط |
أنشئ ورقة عمل لطاقة الإنتاج الجيد الأسبوعية
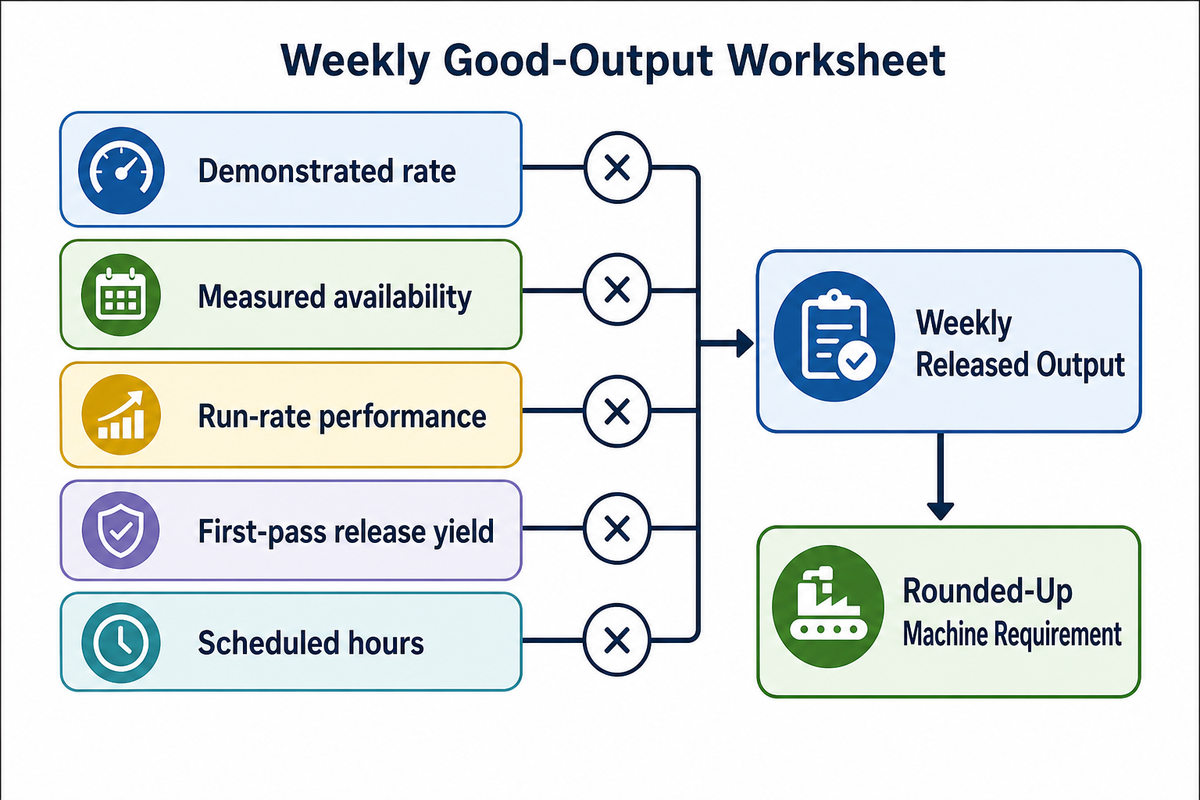
تضرب نماذج الطاقة الأسبوعية معدلًا مثبتًا خاصًا بالمنتج في التوافر المقاس وأداء معدل التشغيل ومردود القبول من المحاولة الأولى والساعات المجدولة. اقسم طلب الذروة على هذا الرقم وقرّب الناتج إلى الأعلى. واستبدل جميع المدخلات النموذجية ببيانات المصنع الحالية أو بيانات اختبار المورد.
ورقة عمل طاقة الإنتاج الجيد
تحوّل ورقة عمل طاقة الإنتاج الجيد خمسة مدخلات مضبوطة إلى نتيجة تخطيط واحدة قابلة للمقارنة.
القطع الجيدة المصروفة/الساعة = القطع المثبتة/الساعة × التوافر × الأداء × مردود القبول من المحاولة الأولى
القطع الجيدة المصروفة أسبوعيًا = القطع الجيدة المصروفة/الساعة × ساعات الإنتاج المجدولة
الآلات المطلوبة = طلب الذروة الأسبوعي / القطع الجيدة المصروفة أسبوعيًا لكل آلة، مع التقريب إلى الأعلى
مثال تطبيقي: افترض معدلًا مثبتًا قدره 2,000 قطعة/الساعة، وتوافرًا بنسبة 85%، وأداء معدل تشغيل بنسبة 90%، ومردود قبول من المحاولة الأولى بنسبة 97%، و40 ساعة إنتاج مجدولة. النتيجة هي 2,000 × 0.85 × 0.90 × 0.97 = 1,484.1 قطعة جيدة مصروفة/الساعة، أو 59,364 قطعة/الأسبوع. ويتطلب أسبوع ذروة يبلغ 90,000 قطعة قيمة 90,000 / 59,364 = 1.52، ولذلك تُقرّب الخطة إلى آلتين.
| السيناريو | التوافر | الأداء | مردود القبول | الجدول | الإنتاج المصروف أسبوعيًا |
|---|---|---|---|---|---|
| الحالة الحذرة | 75% | 85% | 95% | 32 ساعة/الأسبوع | 38,760 قطعة/الأسبوع |
| الحالة الأساسية | 85% | 90% | 97% | 40 ساعة/الأسبوع | 59,364 قطعة/الأسبوع |
| الحالة ذات القياس الأعلى | 88% | 92% | 97% | 48 ساعة/الأسبوع | 75,390 قطعة/الأسبوع |
| الجدول الممتد | 85% | 90% | 97% | 80 ساعة/الأسبوع | 118,728 قطعة/الأسبوع |
هذه الصفوف الأربعة حالات حساسية وليست نتائج متوقعة للمصنع. يوضح تثبيت المعدل المثبت عند 2,000 قطعة/الساعة كيف تؤثر الخسائر المقاسة والوقت المجدول في الخطة. يجب استبدال كل قيمة ببيانات فعلية، ثم اختيار المعدات.
أكمل نمذجة الطاقة هذه قبل الجدولة المحددة للإنتاج. وإلا فقد يوزع جدول تفصيلي الطلب على إنتاج لم يثبته الخط المتصل قط.
تخطيط الإنتاج لطاقة الإنتاج
ينبغي أن يربط تخطيط الإنتاج بين طاقة الإنتاج وكفاءة الإنتاج وكل خطوة من خطوات العملية الإنتاجية والإنتاج المصروف بدلًا من السرعة الاسمية.
للإنتاج المصروف قيود محددة. تميّز مبادئ HACCP وإرشادات تطبيقها الصادرة عن FDA بين الحدود الحرجة لسلامة الغذاء والحدود التشغيلية. وتعتمد الضوابط المعمول بها على المنتج وتحليل المخاطر، لكن القطع التي تتجاوز تلك الحدود لا ينبغي اعتبارها طاقة قابلة للبيع، حتى لو كانت أبعادها مقبولة.
قِس التحويل بين المنتجات والتنظيف والتطهير واستقرار التشغيلات المتكررة
تحوّل أوقات الإحماء المسجلة، والتحويل بين المنتجات، والتنظيف، وإصدار تصريح التنظيف والتطهير، والصيانة المخططة، والتوقفات، الساعات المجدولة إلى ساعات إنتاج. يثبت تشغيل موثّق واحد معدلًا ملاحظًا تحت شروط محددة. وتوفر التشغيلات المتكررة للمنتجات أو الورديات المتفق عليها دليلًا أقوى على المعدل المستدام.
أفادت حالة مصنع للوجبات الجاهزة خضعت لمراجعة الأقران بخفض زمن التحويل بين المنتجات من 29 min إلى 20 min بعد تغييرات محددة في العملية. ولا يُقارن المصنع والتدخل بإنتاج لفائف البيض المقرمشة. وبسبب طبيعة التغييرات، لا تُعد القيم المعروضة قيمًا افتراضية للتخطيط. وتقدم الحالة سببًا وجيهًا لقياس الفرق بين الحالة الحالية والهدف قبل تحديد خسارة التحويل بين المنتجات.
تذكر إرشادات استقرار العملية لدى NIST أن مناقشة القدرة تأتي بعد إثبات الاستقرار بمرور الوقت. وتوفر مناقشة أخذ العينات إرشادات عامة للتصنيع وليست عتبة قبول خاصة بلفائف البيض المقرمشة. ويجب أن يحدد اتفاق الشراء فترات التشغيل المتكرر، ومزيج المنتجات، ومعالجة الإحماء، والانحراف قبل التوقيع.
تحسين تصنيع الأغذية وتقليل الهدر
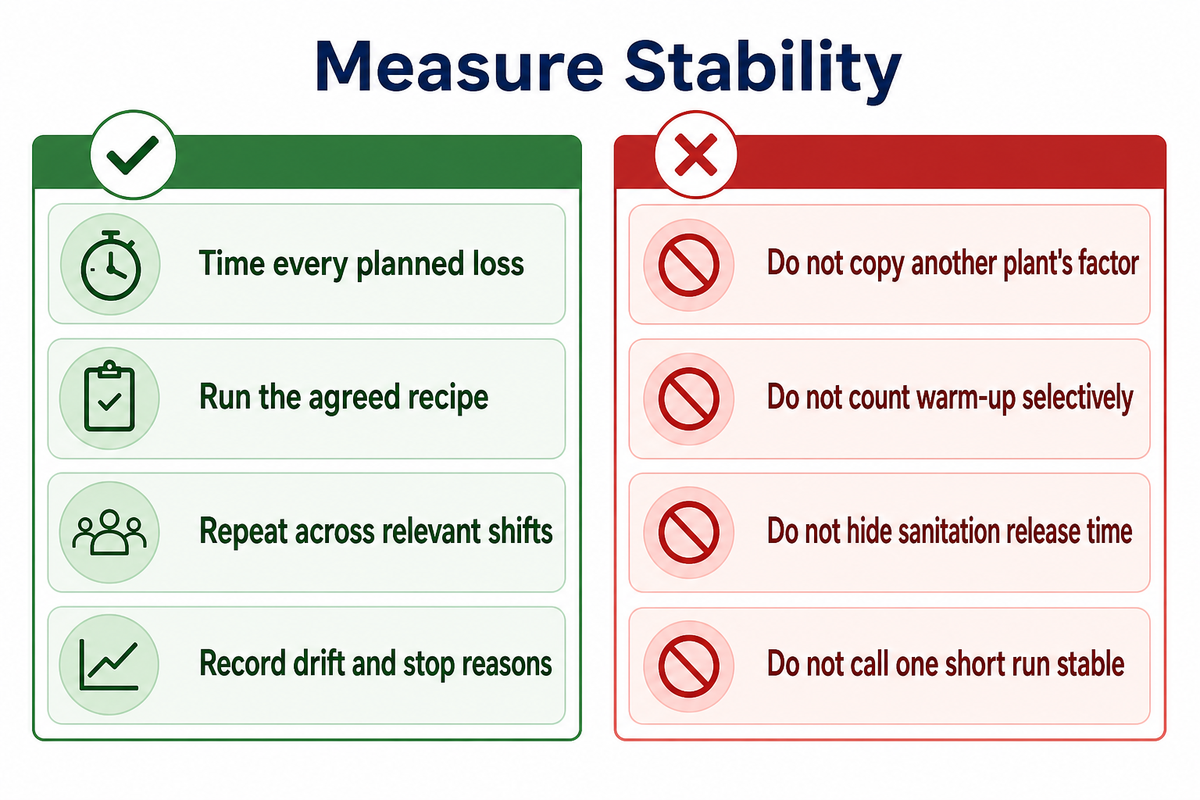
ينبغي أن يقلل تحسين تصنيع الأغذية الهدر المقاس مع الحفاظ على حدود المنتج المتفق عليه، وإصدار تصريح التنظيف والتطهير، وأدلة التشغيلات المتكررة.
افعل
- قِس كل خسارة مخططة زمنيًا
- شغّل التركيبة المتفق عليها
- كرّر عبر الورديات ذات الصلة
- سجّل الانحراف وأسباب التوقف
لا تفعل
- تنسخ عاملًا من مصنع آخر
- تحسب الإحماء انتقائيًا
- تخفي وقت إصدار تصريح التنظيف والتطهير
- تعتبر تشغيلًا قصيرًا واحدًا طاقة مستقرة
حدّد اختناق الخط الخفي ومدة الاحتجاز
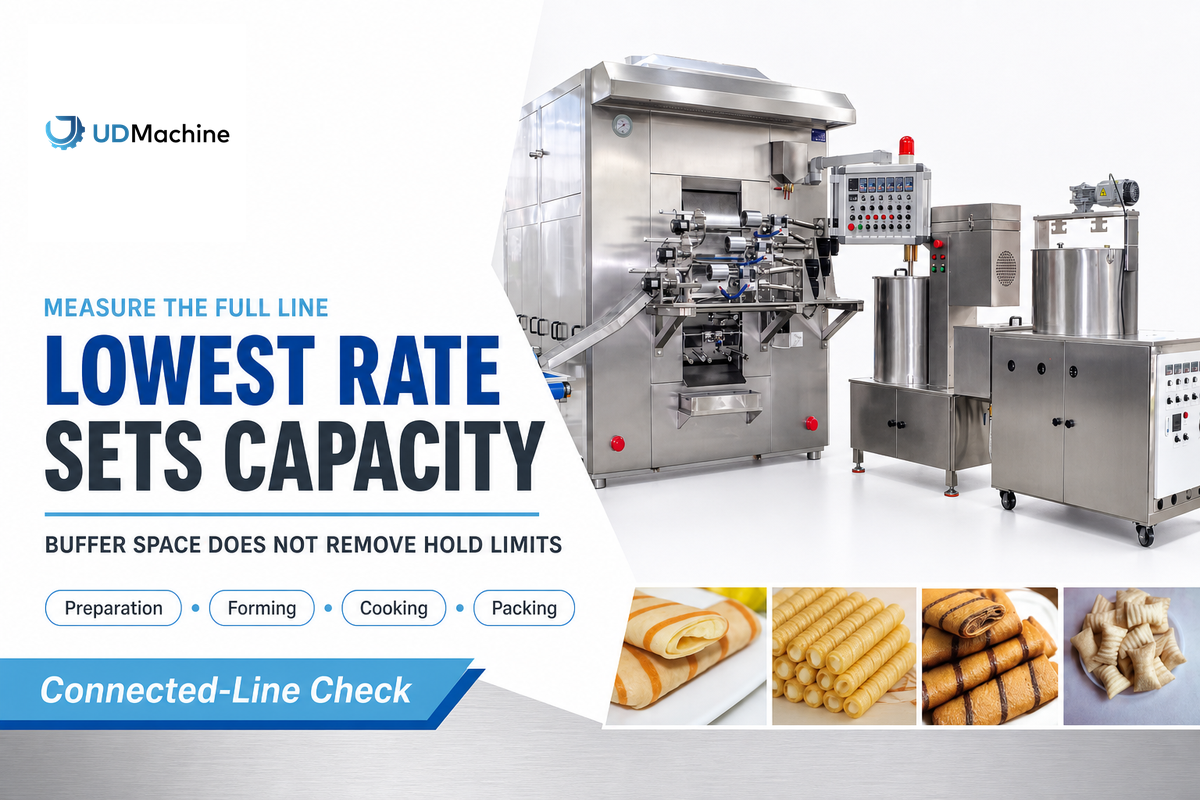
ليس قيد الطاقة بالضرورة آلة التشكيل أو اللف. فالمحطة ذات أدنى معدل فعال للقطع الجيدة المصروفة تحدد معدل الخط المستدام عبر التحضير والحشو والتشكيل والطهي والفحص والتبريد أو التجميد والتعبئة والتغليف والتطهير، مع مراعاة مدة مكوث المخزن الوسيط وحدود الزمن ودرجة الحرارة.
خريطة اختناق الخط ومدة الاحتجاز
تربط خريطة اختناق الخط ومدة الاحتجاز معدل كل محطة الفعال بالشرط الذي قد يبطل طاقتها الاحتياطية الظاهرية.
تصف مناقشة تصنيع على Eng-Tips خطًا من 13 محطة لم تؤثر فيه توقفات المحطات القصيرة في الإنتاج، إذ حافظت قوائم الانتظار الوسيطة على تدفق المحطات. هذا المثال من صناعة السيارات وليس من تصنيع الأغذية، لكن القياس نفسه ينطبق؛ فلا تجمع إجمالي الدقائق التي توقفت فيها كل محطة وتعتبرها وقت توقف للخط.
يتعامل تقرير التعبئة والتغليف في Food Engineering أيضًا مع التعبئة والتغليف في المراحل اللاحقة باعتبارها قيدًا محتملًا على الإنتاج. وأمثلتها التجارية ليست معايير مرجعية لفائف البيض المقرمشة، لكن سؤال مستوى الخط ذي صلة: هل تستطيع آلة التعبئة والتغليف الحفاظ على معدل القطع الجيدة المصروفة للعملية السابقة؟
خط إنتاج لفائف البيض المقرمشة والناقل ومخطط توزيع المصنع
يفقد خط إنتاج لفائف البيض المقرمشة إنتاجًا قابلًا للاستخدام عندما يمنع تدفق الناقل أو مخطط توزيع المصنع محطة لاحقة من الحفاظ على طاقة القطع الجيدة المصروفة.
| المحطة | القياس | القيد الخفي | القيد / غير مناسب لـ |
|---|---|---|---|
| تحضير المكونات | دفعات/الساعة | الخلط وإعادة التزويد | لا يدعم الحشو المستمر عندما تتراكم الدفعات |
| إمداد الغلاف | الأغلفة القابلة للاستخدام/الساعة | السماكة والتكسر | تخفي الرقائق الإجمالية الأغلفة المرفوضة |
| الحشو | كميات الصب المطابقة للمواصفة/الساعة | تدفق التركيبة وسماحية الوزن | لا تثبت الدورات القصوى ضبط الوزن |
| الطي واللف | اللفائف المطابقة/الساعة | المحاذاة والطيات والإغلاقات | تشمل دورات لوحة المواصفات قطعًا مشوهة |
| القلي أو الطهي | القطع المصروفة/الساعة | زمن المكوث وحدود العملية | لا تتجاوز الشروط المعتمدة بالسرعة |
| الفحص | القطع المقبولة/الساعة | أخذ العينات ومناولة المرفوضات | التراكم غير المفحوص ليس إنتاجًا قابلًا للبيع |
| التبريد أو التجميد | القطع المصروفة/الساعة | درجة الحرارة ومدة المكوث | لا تلغي مساحة المخزن الوسيط حدود الاحتجاز |
| التعبئة والتغليف | العبوات الصحيحة/الساعة | الفيلم والملصقات وعمليات الفحص والتحويل بين المنتجات | القطع السائبة ليست وحدات مشحونة |
| إصدار تصريح التنظيف والتطهير | الساعات المتاحة/الوردية | التنظيف والفحص والتوقيع على الاعتماد | لا يمكن معاملته كوقت توقف اختياري |
افترض أن التشكيل يحافظ على 1,800 قطعة مصروفة/الساعة، والقلي على 1,500، والتعبئة والتغليف على 1,300 تحت شروط المنتج نفسها. إن شراء آلة تشكيل بطاقة 2,200 قطعة/الساعة لن يزيد الإنتاج المشحون حتى تتحسن طاقة التعبئة والتغليف.
اكتب خطة قبول للطاقة من مستويين
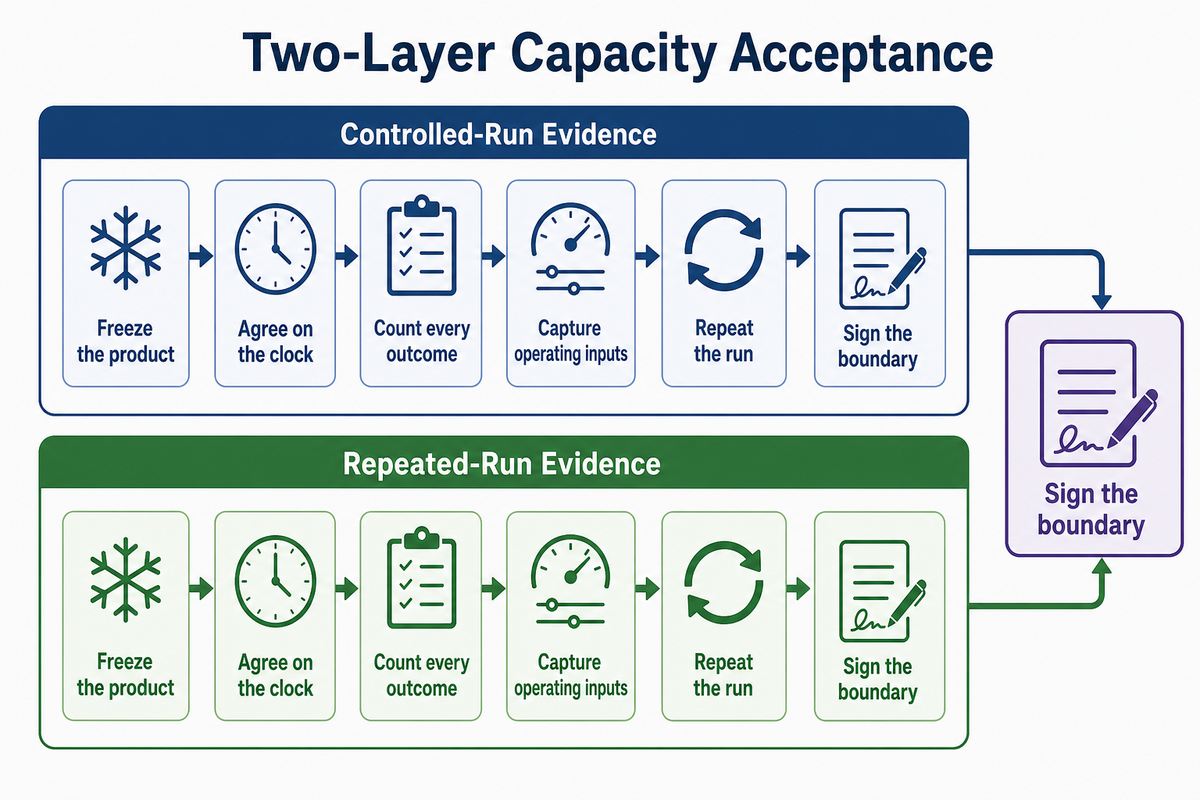
تُميّز خطط القبول القابلة للدفاع عنها بين اختبار لمعدل مُلاحظ ودليل على قابلية التكرار. يشهد المستوى 1 تشغيلًا مضبوطًا واحدًا ويسجّل كل عملية عدّ وكل توقف. يكرر المستوى 2 القياس عبر المنتجات والورديات والنوافذ الزمنية المتفق عليها قبل أن يعتبر المشتري النتيجة طاقة إنتاجية مستدامة.
- ثبّت المنتج: حدّد مادة الرقاقة، ودفعة الحشوة، والوزن المستهدف، والشكل الهندسي، وطريقة الطهي، والعبوة.
- اتفق على الساعة: حدّد الإحماء ومدة الاختبار والتوقفات المخططة والطوابع الزمنية للبدء والإيقاف.
- احسب كل نتيجة: سجّل إجمالي القطع، والمرفوضات التجارية حسب السبب، والقطع المحتجزة، والقطع الجيدة المصروفة، والعبوات الصحيحة.
- سجّل مدخلات التشغيل: سجّل عدد العاملين، والمرافق والخدمات، وتغييرات السرعة، والإنذارات، والتوقفات الدقيقة، والتدخلات اليدوية.
- كرّر التشغيل: اختبر مزيج المنتجات أو الورديات المتفق عليها وقارن الانحراف بحدود اعتمدها المشتري.
- وقّع على الحدود: اذكر ما تثبته النتيجة وما لا تثبته ومن يقبل الدليل.
غالبًا ما يدعي الموردون أن إجراء دراسة أطول قبل الشحن أمر غير معقول. قسّم الالتزام: استخدم تشغيلًا مراقَبًا في المصنع للقبول المؤقت، ثم أدرج معايير استقرار التشغيلات المتكررة في قبول الموقع أو الضمان التجاري. ويضمن ذلك جدول شراء معقولًا ولا يقدم عرضًا قصيرًا على أنه نتيجة طويلة الأجل عالية الجودة.
وحّد عروض الموردين باستخدام بطاقة تقييم طلب عرض السعر
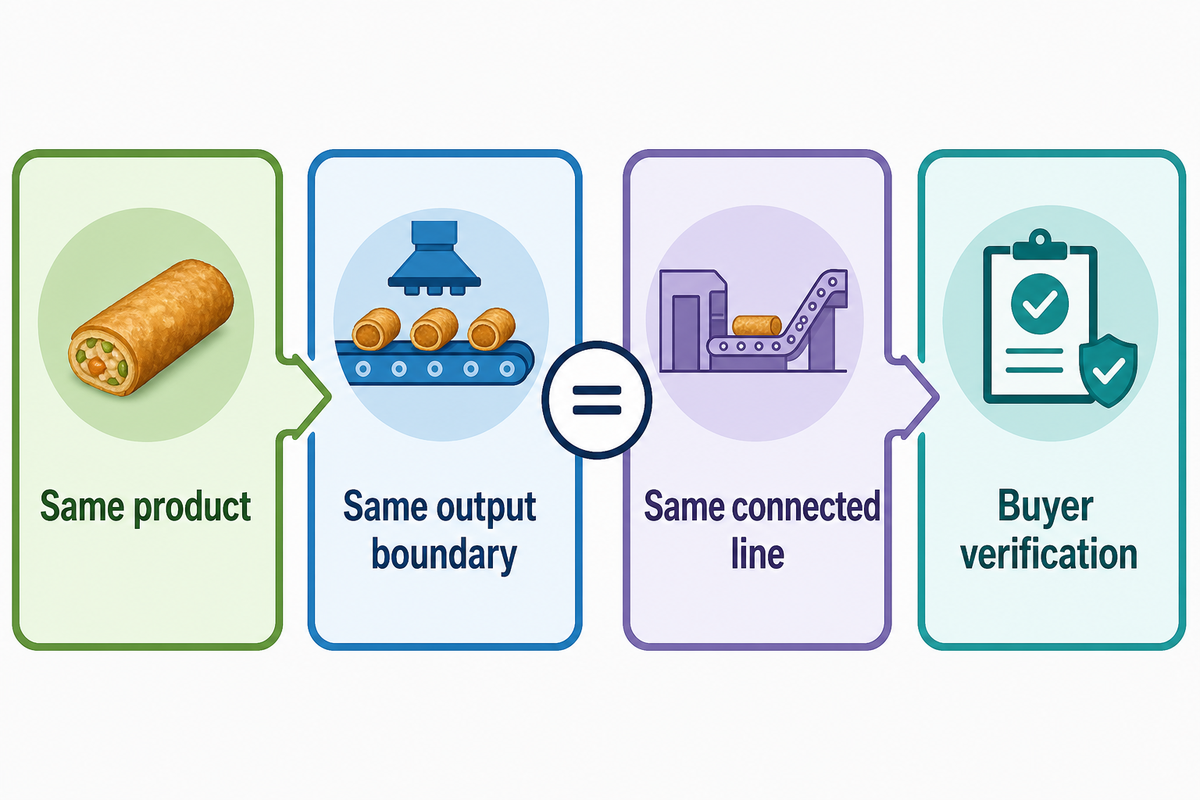
لا يمكن للمشتريات مقارنة العروض إلا بعد أن يقدّم جميع الموردين عرضًا للمنتج نفسه، وحد الإنتاج، وخط الإنتاج المتصل، ونطاق العمل، وطريقة الاختبار، وأساس المرافق والخدمات، وحدود العمالة، وواجب التنظيف، وإتاحة البيانات، وحزمة الخدمة. وإذا كان أحد الحقول فارغًا، فلا يمكن ملؤه بافتراض.
| الحقل | رد المورد | تحقق المشتري |
|---|---|---|
| المنتج المحدد | التركيبة والغلاف والحشوة والحجم والعبوة | العينة والمواصفة المعتمدان |
| حد الإنتاج | إجمالي أو مطابق أو مصروف أو معبأ | ورقة تعداد موقعة |
| المعدل المضمون | القطع/الساعة والشروط المحددة | تشغيل مراقَب من المستوى 1 |
| قابلية التكرار | المنتجات والورديات والمدة وحد الانحراف | تشغيلات متكررة من المستوى 2 |
| النطاق المتصل | من التحضير حتى التعبئة والتغليف | مخطط الخط والاستثناءات |
| العمالة | مشغّلو الآلة والمهام اليدوية | سجل المهام الملاحظة |
| المرافق والخدمات | الطلب المتصل والمقاس | عداد أو مستند فني |
| التنظيف والتحويل بين المنتجات | الطريقة والوقت والوصول والإصدار | إجراء محدد زمنيًا |
| أدوات التحكم والبيانات | الأعداد والمرفوضات والإنذارات والتصدير | عرض مباشر وعينة ملف |
| وسائل الحماية والمستندات | حزمة السوق المعمول بها | مراجعة سلامة المشتري والامتثال |
| الدعم | التركيب والتدريب وقطع الغيار والاستجابة | التسليمات والتواريخ المحددة |
نطاق الدعم الفني واستكشاف الأخطاء وإصلاحها
ينبغي أن يحدد الدعم الفني واستكشاف الأخطاء وإصلاحها تسليمات التركيب والتدريب وقطع الغيار والاستجابة والوصول إلى البيانات قبل مقارنة العروض.
بالنسبة إلى أماكن العمل في الولايات المتحدة، تتناول OSHA 29 CFR 1910.212 مخاطر نقطة التشغيل ونقطة الانحشار الداخلة والأجزاء الدوارة. ولا يشهد الاستشهاد بالقاعدة بأن الآلة مطابقة. ولا يزال المشتري بحاجة إلى مراجعة خاصة بالآلة للمخاطر ووسائل الحماية وفق التكوين المركب.
«يجب توفير طريقة واحدة أو أكثر لحماية الآلة.»
قد يحتاج المشترون الذين يستخدمون حشوات اللحوم أو الدواجن أيضًا إلى ضوابط تنظيف وتطهير خاصة بالمنشأة. ويغطي دليل التنظيف والتطهير التابع لـ USDA FSIS منشآت اللحوم والدواجن الرسمية في الولايات المتحدة، وليس قاعدة عامة لجميع المنشآت أو المنتجات.
قارن تكلفة كل 1,000 قطعة جيدة مصروفة
ليست الآلة ذات أقل تكلفة للوحدة دائمًا هي الآلة الأسرع في العرض. قارن تكاليف الاقتناء والملكية المتكررة بعدد القطع الجيدة المصروفة تحت شروط منتج وزمن متطابقة. ويمكن تحقيق تكاليف أقل للوحدة من خلال إنتاجية أسرع إذا عمل الخط بالكامل بهذه السرعة والطاقة، لكن المعادلة لا تحسب فترة استرداد الاستثمار.
تتضمن إرشادات تكلفة دورة الحياة الصادرة عن وزارة الطاقة الأمريكية تكاليف الملكية الأولية والمستمرة، بما في ذلك الطاقة والصيانة والإصلاح والتخلص. وينصب التركيز على عملية الشراء الفيدرالية، وليس على تسعير معدات الأغذية. عدّل فئات التكلفة لتناسب متطلبات المشتري، وأضف العمالة والمواد الاستهلاكية وفقد الجودة ووقت التوقف الموثق.
يصبح سعر آلة تصنيع لفائف البيض المقرمشة قابلًا للمقارنة عندما يتطابق النطاق وحدود الإنتاج. فعرض سعر محطة التشكيل ليس خط إنتاج متصلًا يشمل الطهي والفحص والتعبئة والتغليف.
التكلفة لكل 1,000 قطعة جيدة مصروفة = (تكلفة الاقتناء الموزعة + العمالة + الطاقة + الصيانة + المواد الاستهلاكية + فقد الجودة + تكلفة التخلص ذات الصلة) / القطع الجيدة المصروفة × 1,000.
لا تشترِ سرعة أوتوماتيكية إضافية عندما تُبقي آلة قلي أو نقطة فحص أو خلية تعبئة وتغليف أبطأ الخط دون المعدل المعروض. وبالمثل، لا ترفض خيارًا أسرع إذا كانت الطاقة المختبرة مرارًا ومردود القبول والطلب تدعمه.
اختر تكوين الطاقة
اختر آلة أكبر واحدة، أو آلات تصنيع لفائف البيض المقرمشة متوازية، أو حلًا متكاملًا أوسع، من خلال مقارنة طلب الذروة بالإنتاج الجيد المصروف المثبت، واستقرار التشغيلات المتكررة، وقيد الخط، واحتياجات التعافي، ومساحة المصنع المتاحة، وتكلفة دورة الحياة. والتكوين الأفضل هو الأصغر الذي يستوفي حدود التشغيل الموقعة.
تزيد المعدات المتوازية التكرار وتوفر مرونة للمنتجات، لكنها تتطلب مساحة مصنع وتنظيفًا وصيانة وعددًا أكبر من العاملين. وقد يبسّط خط واحد أسرع التنسيق، لكن أي عطل منفرد قد يخفض الإنتاج. وينبغي أن يستند القرار إلى ورقة العمل وبطاقة التقييم المكتملتين، لا إلى تصنيف مستوى الطاقة.
لاختيار المعدات على نطاق واسع، استخدم دليل آلة تصنيع لفائف البيض المقرمشة التجارية. ويمكن لفرق التمويل مقارنة نطاقات المتغيرات في دليل تكلفة آلة تصنيع لفائف البيض المقرمشة التجارية، بينما يمكن للمصنّعين المتعاقدين مراجعة دليل تصنيع لفائف البيض المقرمشة بعلامة تجارية خاصة.
أرسل ملخصًا للطاقة، لا سرعة مستهدفة
شارك تعريف المنتج، وطلب الذروة الأسبوعي، وتقويم الورديات، ومعايير القبول، ونطاق الخط المخطط، وفترة القبول. ويمكن لـ UDTECH مراجعة هذه المدخلات قبل اقتراح تكوين المعدات أو خطة الاختبار.
اطلب مراجعة للطاقةالأسئلة الشائعة
ما تكلفة آلة تصنيع لفائف البيض المقرمشة؟
الإجابة
يعتمد السعر على المنتج المحدد، وحد الإنتاج المضمون، ونطاق الأتمتة، ومعدات الطهي والتعبئة والتغليف، وأنظمة التحكم، والمرافق والخدمات، والتركيب، والتدريب، والخدمة. قارن العروض باستخدام المنتج نفسه، واختبار القطع الجيدة المصروفة، وحدود العمالة، ونطاق الخط المتصل نفسه. ثم نمذج تكاليف الاقتناء والطاقة والصيانة والمواد الاستهلاكية وفقد الجودة ووقت التوقف المخطط مقابل الإنتاج القابل للبيع. ولا يمكن لسعر الشراء وحده إظهار التكلفة لكل 1,000 قطعة جيدة مصروفة أو تحديد فترة استرداد الاستثمار.
ما حجم لفافة البيض المقرمشة المتوسطة؟
الإجابة
لا يوجد متوسط صناعي واحد آمن لتحديد حجم الآلة. سجّل عرض الغلاف وطوله وسماكته؛ وهدف الحشوة وسماحيته؛ وطول المنتج النهائي وقطره؛ وشكل الطي؛ وتنسيق العبوة. وينبغي للموردين اختبار المنتج التجاري الدقيق بدلًا من عينة ملائمة، لأن كل متغير من هذه المتغيرات قد يغير المناولة والإغلاق ومعدل الرفض وزمن المكوث في المراحل اللاحقة.
ما اسم الآلة التي تلف لفائف البيض المقرمشة؟
الإجابة
قد يسميها الموردون آلة تصنيع لفائف البيض المقرمشة، أو آلة لفائف البيض المقرمشة، أو آلة التشكيل، أو محطة اللف، أو آلة لفائف الربيع. ويعتمد المصطلح الصحيح على ما إذا كانت المعدات تتعامل مع غلاف مالح محشو أو تشكّل رقاقة ويفر مخبوزة وهي ساخنة. وقد تشمل الخطوط المالحة الكاملة أيضًا معدات تحضير المكونات ومناولة الغلاف والحشو والقلي والفحص والتبريد والتعبئة والتغليف، ولذلك يجب أن يحدد عرض السعر حدود الآلة بدقة.
هل تصنيع لفائف البيض المقرمشة في المنزل أقل تكلفة؟
الإجابة
ليس بالضرورة. يشمل اقتصاد الإنتاج التجاري العمالة والمرافق والخدمات والتنظيف والتطهير ومردود القبول والصيانة والتعبئة والتغليف ووقت التوقف والطلب؛ ولا تجيب تكلفة المكونات المنزلية عن قرار الطاقة التجارية.
ماذا يعني 2,400 قطعة في الساعة في عرض سعر آلة؟
الإجابة
لا يكتمل الرقم إلا إذا حدّد عرض السعر المنتج والوزن والوصفة ومدة التشغيل وحدود الإنتاج والمرفوضات وعدد العاملين والمعدات المتصلة. تذكر إحدى صفحات المنافسين حدًا أقصى قدره 2,400 قطعة/ساعة للمنتجات التي يتراوح وزنها بين 65 و75 g، وتشير إلى أن الطاقة الإنتاجية تختلف حسب المواصفة والوصفة. اعتبر أي معدل مذكور خاصًا بالمصدر إلى أن يقدّم اختبار متفق عليه تقريرًا بعدد القطع السليمة المعتمدة والمعبأة.
ملاحظة الأدلة: قدّمت UDTECH معلومات أساسية عن الشركة لهذا التكليف. ولم تُستخدم في نموذج الطاقة الإنتاجية أي ادعاءات غير موثقة بشأن معدل إنتاج UDTECH أو عدد العاملين أو الاستثمار أو نتائج العملاء أو فترة استرداد الاستثمار. وتم وسم أرقام المنافسين، كما وُضعت الحسابات الافتراضية على أنها مدخلات المشتري.
المراجع والمصادر
- صفحة المعيار العام ISO 22400-1:2014، International Organization for Standardization
- حالة قياس المكبس الهيدروليكي لدى Keats Manufacturing، NIST Manufacturing Extension Partnership
- تقييم استقرار العملية، NIST/SEMATECH Engineering Statistics Handbook
- مبادئ نظام تحليل المخاطر ونقاط التحكم الحرجة وإرشادات التطبيق، US Food and Drug Administration
- 29 CFR 1910.212، المتطلبات العامة لجميع الآلات، Occupational Safety and Health Administration
- دليل الامتثال لمعايير أداء التنظيف والتطهير، USDA Food Safety and Inspection Service
- تكاليف دورة الحياة للاقتناء، US Department of Energy
- تحسين التحويل بين المنتجات في مصنع للوجبات الجاهزة، Sustainability
- تقليل اختناقات التعبئة والتغليف، Food Engineering