تواصل مع شركة UDTECH

خط إنتاج الوافل الطري — تشكيلات 32 و60 و80 قالبًا
- عرض سعر خلال 1 يوم عمل
- 9–13 أسبوعًا حتى القبول في المصنع
- 1,800 / 3,500 / 5,000 kg لكل 24 h
- يعمل بالغاز الطبيعي أو LPG
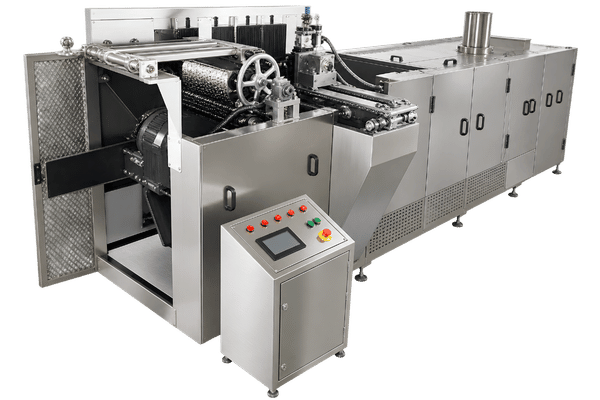
خط إنتاج الوافل الطري هذا عبارة عن نفق مستمر يعمل بالغاز، ينفذ صب العجينة السائلة والخَبز والفك والتبريد في تمريرة واحدة. تختار الخط حسب عدد القوالب — 32 أو 60 أو 80 — وجميع الأرقام أدناه منشورة لكل تشكيل، حتى تتمكن من تحديد مقاس الخط قبل التواصل معنا.
تُشفَّر مخططات التوزيع والرسومات التي تحمّلها.
- مدة إعداد عرض السعر
- خلال 1 يوم عمل
- مدة التوريد
- 9–13 أسبوعًا من توقيع الاتفاقية حتى القبول في المصنع
- الحد الأدنى للطلب
- خط كامل واحد
- الضمان
- 12 شهرًا على المكونات الأساسية من تاريخ القبول في المصنع، مع دعم عن بُعد طوال عمر الآلة
- التركيب
- 5–7 أيام في الموقع مع مهندسي التشغيل التجريبي لدينا
- مصدر الطاقة
- 380 V / 50 Hz ثلاثي الطور قياسيًا؛ و220 V / 60 Hz عند الطلب
ثلاث تشكيلات حسب عدد القوالب
تتضمن كل تشكيلة نظام تحكم PLC نفسه وتسلسل الصب والخَبز والفك الآلي نفسه. والاختلاف يكون في طول النفق وعدد القوالب، وهما ما يحددان الإنتاج وطول المسار واستهلاك الغاز معًا.
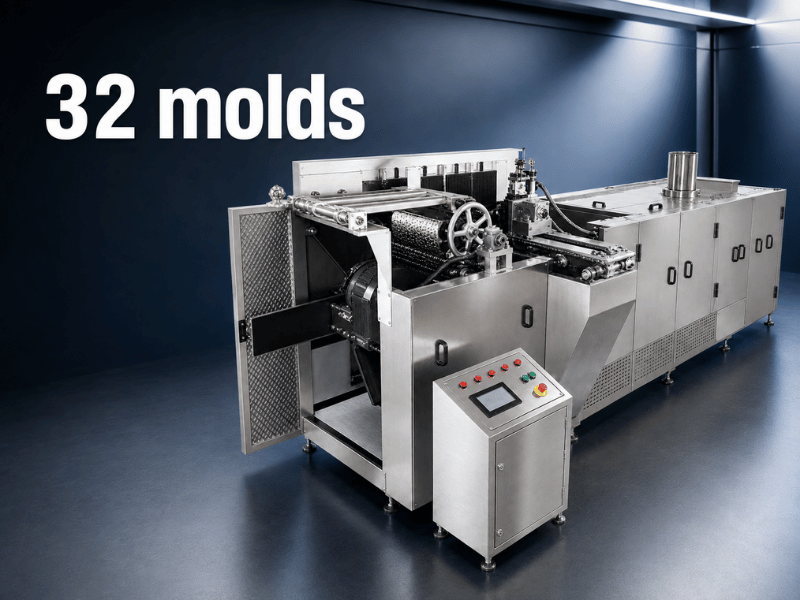
32 قالبًا
- ~1,800 kg لكل 24 h
- 6.0 × 1.6 × 1.9 m
- 3 kW كهربائي
- غاز 8 m³/h أو LPG 4 kg/h
التشكيلة الأساسية لمسار حر بطول 6 أمتار.
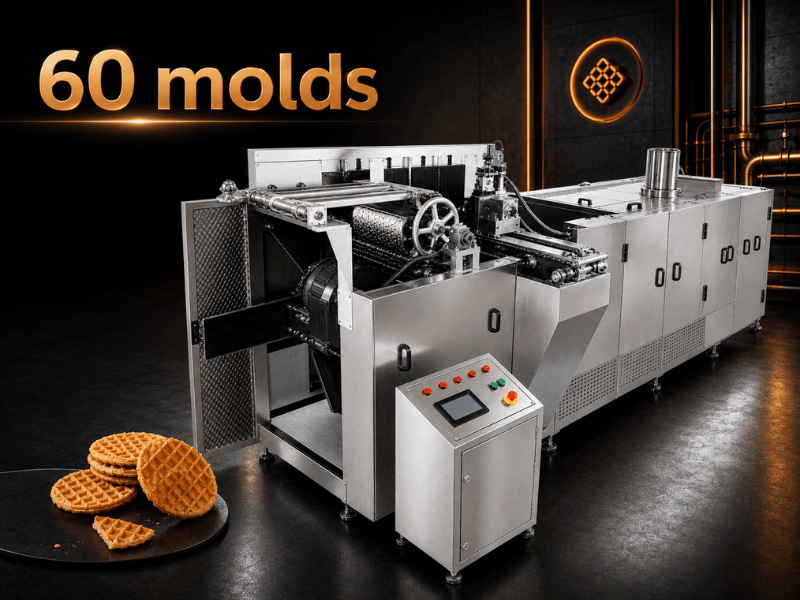
60 قالبًا
- ~3,500 kg لكل 24 h
- 9.8 × 1.6 × 1.9 m
- 3 kW كهربائي
- غاز 14.5 m³/h أو LPG 8 kg/h
إنتاج يقارب الضعف مع الحمل الكهربائي نفسه، لأن التسخين يعمل بالغاز.
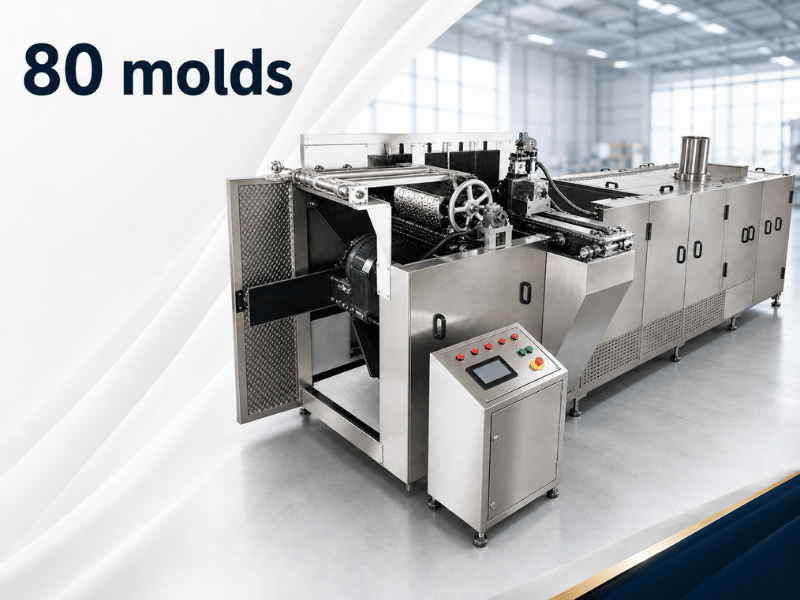
80 قالبًا
- ~5,000 kg لكل 24 h
- 12.0 × 1.6 × 1.9 m
- 5 kW كهربائي
- غاز 19 m³/h أو LPG 14 kg/h
تُظهر الأبحاث المنشورة أن خَبز الوافل الصناعي المستمر يصل إلى 200 kg من المواد الخام في الساعة.
حد طول الحيّز: حدّد المقاس انطلاقًا من المبنى أولًا
يبدأ معظم المشترين من توقعات الطلب ثم يختارون الآلة. وهذا يعكس ترتيب القرار: فالمسار الأرضي المتاح لديك حدّ صارم لا يغيّره أيّ ميزانية.
- قِس أطول مسار متصل يمكنك تخصيصه للخط، مع توفير ممرات الوصول الجانبية.
- استبعد أعداد القوالب التي لا تلائم المكان: 6.0 أو 9.8 أو 12.0 مترًا.
- بعد ذلك فقط تحقّق مما إذا كانت التشكيلة الملائمة تحقق حجم إنتاجك.
“الأكبر ليس دائمًا الأفضل. فكّر في قصة «المعتدل والدببة الثلاثة» … فقد لا يساعدك الحجم الصغير جدًا على بلوغ أهدافك، بينما قد يربك الحجم الكبير جدًا نظام المعالجة لديك.” — جامعة أيداهو للإرشاد، النشرة BUL 1035
الأشكال التي يشغّلها هذا الخط
- وافل دائري بحواف متموجة
- وافل شبكي مستطيل
- وافل دائري صغير القطر
- أشكال البانكيك والمخبوزات المسطحة عند تغيير قالب الخَبز
- قوالب نصفية لوافل الساندويتش، مع تنفيذ الحشو في المراحل اللاحقة بعد ناقل التفريغ
غير متأكد من التشكيلة التي يستوعبها مبناك؟
أرسل أبعاد الحيّز والإنتاج المستهدف →مواد ملامسة للغذاء وأشكال المنتجات
هناك عاملان يحددان اجتياز خط المخبوزات لتدقيق سلامة الغذاء في الولايات المتحدة: ما يلامس الغذاء، وإمكانية تنظيف تلك الأسطح. وكلاهما يخضع للتنظيم ويمكن التحقق منه.
- الأسطح الملامسة للغذاء — فولاذ مقاوم للصدأ 304، مع طلاء غير لاصق صالح للاستخدام الغذائي على ألواح الخَبز.
- مادة لوح الخَبز الأساسية — حديد زهر مطيل (عقدي)، اختير لسعة الحرارة والتوصيل ومقاومة ضغط الإغلاق.
ما الذي يجب أن يعنيه وصف «صالح للاستخدام الغذائي» في الولايات المتحدة؟
- يخضع طلاء البوليمر المستخدم كسطح ملامس للغذاء لأحكام 21 CFR 175.300، وبالنسبة إلى الخَبز تندرج الفئة ضمن الحالة A — تعقيم حراري بدرجة حرارة مرتفعة (مثلًا، أعلى من 212 °F).
- يجب أن تستوفي راتنجات البيرفلوروكربون تعريف الهوية وحدود المواد المستخلصة الواردة في 21 CFR 177.1550.
- اسأل أي مورّد عن القسم الذي أُهل فيه طلاءه، واطلب المستندات المتوافقة مع سوق الوجهة لديك.
هيكل واحد، وأكثر من منتج
يحدد قالب الخَبز المنتج النهائي، لا الآلة؛ لذلك يمكن لمنصة النفق نفسها تشغيل البانكيك وأشكال المخبوزات المسطحة الأخرى عند تغيير القالب.
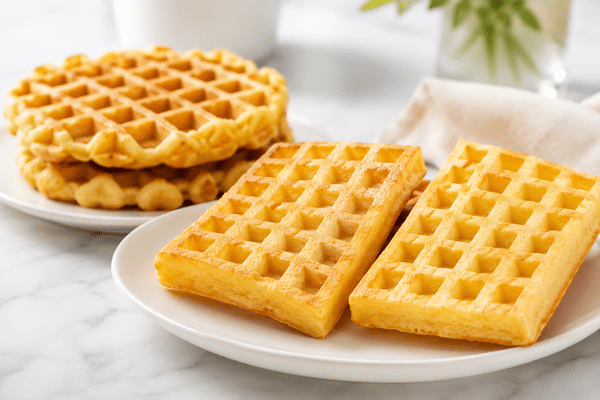
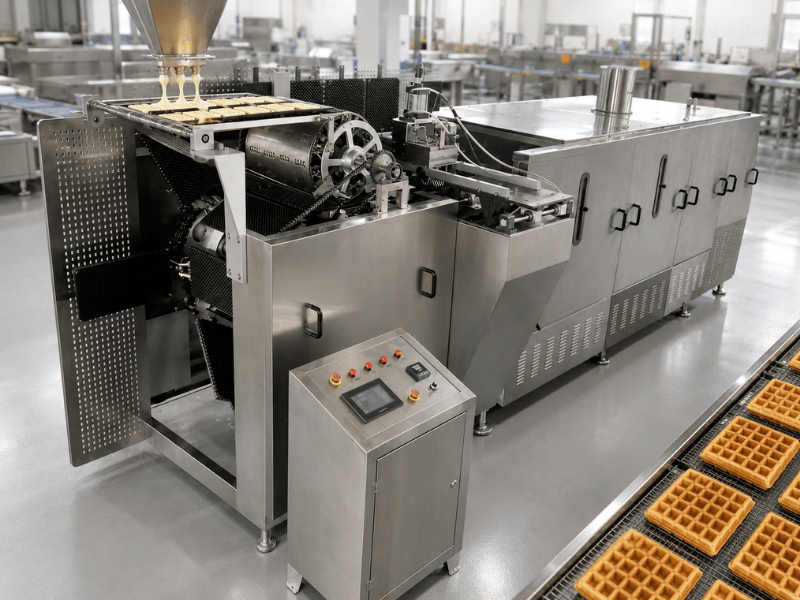
الصب والخَبز وفك القالب والتبريد
يبدأ الخط المورّد بمرحلة صب العجينة السائلة وينتهي عند ناقل التفريغ. تُصب عجينة الوافل بدل فردها مثل عجين الخبز؛ لذلك تحتاج في المراحل السابقة إلى غرفة لضبط كمية الخليط المصروفة، لا إلى خط للعجين.
المرحلة
ما الذي يحدث
ما يحتاجه الخط من مصنعك
الصب
تدخل العجينة السائلة المقاسة إلى كل قالب تحت رأس الصب.
ثبات درجة حرارة العجينة السائلة ولزوجتها.
الخَبز
يُغلق القالب ويمر عبر النفق المسخّن بينما يتماسك الهيكل.
خدمة غاز بمقاس مناسب للتشكيلة، مع نظام شفط.
فك القالب
يُفتح القالب؛ ويتم الفك بواسطة إبر السحب أو النفخ بالهواء.
هواء مضغوط معالج بمعدل 0.6 m³/min إذا تم تحديد النفخ بالهواء.
التبريد والتفريغ
يخرج المنتج على ناقل التفريغ بمعدل مضبوط.
مسار تبريد وواجهة تعبئة وتغليف بمقاس مناسب لمنتجك.
لماذا يُعدّ النفق ساعةً لا ناقلًا؟
يتحدد زمن الخَبز بسرعة الناقل؛ لذلك، عند ثبات طول الحجرة، يعني اختيار السرعة اختيار زمن الخَبز. وتضع الممارسات المنشورة نطاق خَبز الوافل عند 140–180 °C لمدة 110 إلى 180 ثانية.
النفق الأطول لا يخبز بسرعة أكبر؛ بل يستوعب عددًا أكبر من القوالب خلال زمن المكوث نفسه، ولذلك يتحرك عدد القوالب والإنتاج معًا.
يُطبَّق المبدأ نفسه على معدات المخبوزات الخفيفة لدينا؛ وقد وثّقنا كيفية التحكم في ضبط كمية العجينة السائلة وخَبز القوالب المسخّنة.
طريقتا فك تُحددان عند الطلب
يُعدّ السحب الرأسي بالإبر طريقة الفك القياسية في إنتاج الوافل الصناعي. أما النفخ بالهواء فهو البديل عندما يكون التلامس الميكانيكي غير مرغوب.
إذا حددت النفخ بالهواء، فحدّد جودة الهواء معه
تشترط FDA cGMP معالجة الهواء المضغوط المستخدم على الأسطح الملامسة للغذاء بحيث لا يتلوث الغذاء.
تُعد ISO 8573-1 معيار التصنيف المدرج في المواصفات. ويحدد الدليل 102 الصادر عن جمعية الهواء المضغوط البريطانية (BPG102-1، المنقح في June 2022) هواء التلامس المباشر ضمن الفئة 2:2:1، مع نقطة ندى ضغط تبلغ −40 °C. وهذا مدوّنة طوعية، بينما يقع المجفف ومجموعة المرشحات ضمن مسؤولية المصنع.
مفارقة الفك التي ينبغي معرفتها قبل شراء أي خط وافل
تتمثل غريزة التقييم في الحكم على نظام الفك وفق القوة اللازمة لرفع الوافل عن اللوح. لكن في الاختبارات المزوّدة بأجهزة القياس ينعكس هذا المؤشر.
- في ظروف خَبز متطابقة وعلى المعدات نفسها، التصقت تركيبة نشا البطاطس بأقل من 7% من قطع الوافل.
- أما تركيبة دقيق الأرز فالتصقت بما يقارب 50% — أي تذبذب يقارب سبعة أضعاف في الهدر بسبب تغيير الوصفة وحده، مع بقاء المعدات دون تغيير.
- لا يقتصر الالتصاق على الهدر؛ فهو يقطع عملية الخَبز، ويفرض توقفًا للتنظيف، ويعيد تشغيل مرحلة الإحماء كثيفة استهلاك الطاقة، وهذا هو الخطر الحقيقي الذي يديره قرار الفك.
- يشترك الخياران في الشكل الهندسي لسلسلة القوالب نفسها؛ لذلك تُقاس معايير القبول على منتجك أثناء اختبار القبول في المصنع، لأن الفك يتبع الوصفة.
جدول المواصفات الكامل حسب التشكيلة
تأتي كل قيمة من المواصفة التصنيعية لهذا الخط. أما الصفوف الموسومة مستنتجة فهي حسابات هذه الصفحة نفسها، معروضة لتمكينك من التحقق منها.
| المواصفة | 32 قالبًا | 60 قالبًا | 80 قالبًا |
|---|---|---|---|
| عدد القوالب | 32 | 60 | 80 |
| الأبعاد الإجمالية | 6.0 × 1.6 × 1.9 م (19.7 × 5.2 × 6.2 قدم) |
9.8 × 1.6 × 1.9 م (32.2 × 5.2 × 6.2 قدم) |
12.0 × 1.6 × 1.9 م (39.4 × 5.2 × 6.2 قدم) |
| الإنتاج لكل 24 h | نحو 1,800 kg (3,970 lb) |
نحو 3,500 kg (7,720 lb) |
نحو 5,000 kg (11,020 lb) |
| الإنتاج لكل ساعة (مستنتج) | 75 kg/h | 146 kg/h | 208 kg/h |
| الإنتاج لكل وردية مدتها 8 ساعات (مستنتج) | 600 kg | 1,167 kg | 1,667 kg |
| الإنتاج لكل يوم مدته 16 ساعة (مستنتج) | 1,200 kg | 2,333 kg | 3,333 kg |
| الحمل الكهربائي | 3 kW | 3 kW | 5 kW |
| الغاز الطبيعي | 8 م³/ساعة (283 قدم³/ساعة) | 14.5 م³/ساعة (512 قدم³/ساعة) | 19 م³/ساعة (671 قدم³/ساعة) |
| مدخل الحرارة (مستنتج) | نحو 293,000 Btu/h | نحو 530,000 Btu/h | نحو 695,000 Btu/h |
| بديل LPG | 4 كغ/ساعة (8.8 رطل/ساعة) | 8 كغ/ساعة (17.6 رطل/ساعة) | 14 كغ/ساعة (30.9 رطل/ساعة) |
| الهواء المضغوط | 0.6 m³/min | 0.6 m³/min | يُؤكَّد مع طلبك |
| جهد التغذية | 380 V / 50 Hz ثلاثي الطور قياسيًا؛ و220 V / 60 Hz عند الطلب | ||
| التحكم | تحكم PLC مع لوحة مشغّل الآلة | ||
اختبار الساعة نفسها: قراءة قيمة kg/24h مقابل قيمة kg/h لدى منافس
يُعرض معدل الإنتاج على ثلاثة أسس على الأقل، ولا يمكن استبدالها ببعضها: فالخط المعلن عن 364 kg/h ليس بالضرورة أكبر من خط ينتج 5,000 kg لكل 24 h.
تضع الصفوف الثلاثة المستنتجة كل تشكيلة على الساعة نفسها: اقسم على 24، ثم اضرب في مدة ورديتك.
هذه قيم لوحة الاسم من دون خصم للتوافر أو المردود — وتُطبَّق مباشرة طريقتنا لخصم الإنتاج الاسمي وفق الكفاءة التشغيلية الفعلية.
قراءة قيمة الغاز: الامتثال ثم التكلفة
عند متوسط المحتوى الحراري في الولايات المتحدة البالغ 1,036 Btu لكل قدم مكعبة، تتجاوز التشكيلات الثلاث عتبة OSHA البالغة 150,000 Btu/h.
فوق هذه العتبة، يجب تهوية الفرن ذي الإشعال المباشر مسبقًا بإجراء أربع عمليات تغيير كاملة لهواء حجرة الخَبز قبل الإشعال.
تُكتب قاعدة فشل اللهب لكل موقد، لا لكل فرن: فأي موقد منفرد يتجاوز 150,000 Btu/h يحتاج إلى وسيلة أمان تستجيب خلال ثانيتين. أكّد عدد المواقد في مخطط مجموعة الغاز.
لتحليل التكلفة، قارن الطاقة لكل كيلوغرام، لا لكل ساعة: إذ تذكر دراسة محكّمة لفرن خَبز ويفر صناعي استهلاك 3.20 kWh من الغاز لكل كيلوغرام.
عرض السعر ومدة التوريد وما يتضمنه العرض
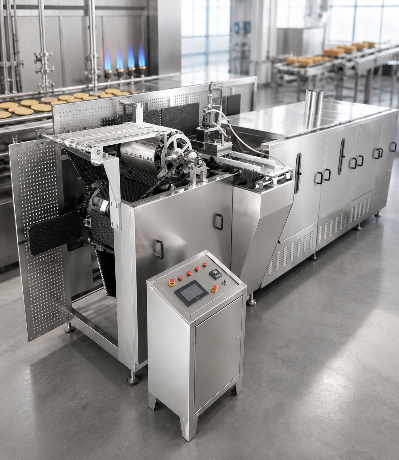
يتحدد السعر حسب التشكيلة ومصدر الحرارة وحزمة التحكم ونطاق الشهادات وواجهات الربط في طرفي الخط. لا يوجد سعر كتالوج؛ بل يصلك عرض مفصّل حسب البنود.
ما الذي يغيّر سعرك
العامل
الأثر على التكلفة
كيفية التحكم فيه
عدد القوالب
يحدد طول النفق وطول السلسلة وعدد المواقد.
حدّد المقاس وفق حيّزك وخطة الورديات.
مصدر الحرارة
تختلف تشكيلات الغاز وLPG في مجموعة الغاز وأجهزة الأمان.
أكّد الوقود الذي سيعمل به موقعك.
طريقة الفك
آلية السحب بالإبر تختلف عن النفخ بالهواء.
اتخذ القرار بناءً على تشغيل تجريبي لوصفتك.
نطاق الشهادات
تُصدر العلامات وفق التشكيلة المشحونة.
اذكر سوق الوجهة عند إرسال الاستفسار.
واجهات الربط
تغذية العجينة السائلة في المراحل السابقة، والتبريد والتعبئة والتغليف في المراحل اللاحقة.
ثبّت كليهما عند مراجعة الرسومات.
كيفية إعداد عرض السعر
أرسل الإنتاج المستهدف، والوقود، وأبعاد الحيّز، والسوق المستهدف. نرد خلال 1 يوم عمل بعرض سعر مُهيّأ، وورقة حسابات لنقل المنتج من التجربة المخبرية إلى الإنتاج الصناعي، وقائمة مراجع.
المرحلة
الوقت المنقضي
ما الذي يشمله
من توقيع الاتفاقية حتى القبول في المصنع
9–13 أسبوعًا
التصنيع والتجميع واختبار القبول.
الشحن البحري
يُجدول بشكل منفصل
يختلف حسب الوجهة، ويُدرج في عرض شحنتك.
التركيب والتشغيل التجريبي
5–7 أيام
ضبط الإعدادات والمعايرة وتأهيل الإنتاج.
تدريب مشغّل الآلة
2–3 أيام
مسارات تدريب للمشغّلين والصيانة؛ ودليل بالإنجليزية والصينية.
تبدأ مدة التوريد من توقيع الاتفاقية، ولا تشمل الشحن البحري والتركيب. والحد الأدنى للطلب خط كامل واحد.
التكلفة التي تتجاوز عمر الفاتورة
يُوثَّق أن مشتري معدات المخابز يرسون قرارهم على سعر الشراء لأنه الرقم الملموس الوحيد أمامهم. لكن هذا هو الارتكاز الخاطئ في فرن النفق؛ فتكلفة تجهيز الحيّز تفتح سجلًا يمتد لعقود.
“تقدّر Reading Bakery Systems العمر التشغيلي لفرن الخَبز الصناعي بـ 30–40 سنة في الإنتاج.”
— Tremaine Hartranft، نائب الرئيس للنمو والاستراتيجية التقنية، Reading Bakery Systems، في baking+biscuit international“تمثل الأفران 35–45% من إجمالي انبعاثات الكربون في موقع المخبز. وتذكر مراجعة محكّمة لأفران الأنفاق أن حصة الحرارة المورّدة التي يمتصها المنتج قد تنخفض إلى نحو 16% في التشغيل ذي الإشعال المباشر.”
لذلك ننشر معدل الغاز لكل تشكيلة: قارن 8 أو 14.5 أو 19 m³/h بتعرفة موقعك.
مواد التلامس والنظافة وسلامة الآلة والتوثيق
يقيّم مصنع أمريكي خط الوافل عبر ثلاث مراجعات منفصلة — سلامة الغذاء وسلامة الآلة والقبول الكهربائي — واجتياز إحداها لا يعني اجتياز الأخرى.
- فحص التجميع وفق التشكيلة الواردة في عرض سعرك المكتوب.
- تشغيل جاف للسلسلة، وفتح القوالب وإغلاقها، وتسلسل التحكم.
- اختبار القبول في المصنع باستخدام منتجك، وفق إجراء القبول المكتوب.
- مجموعة المستندات المرفقة بالخط قبل الإرسال.
تحدد FDA cGMP خصائص السطح الملامس للغذاء، لا مادته فحسب: مقاومًا للتآكل وغير سام ومصممًا لتحمل الغذاء ومركبات التنظيف.
- يجب ربط الوصلات بسلاسة لتقليل جزيئات الغذاء والتلامس المتبادل مع مسببات الحساسية.
- يجب تصميم أنظمة النقل بحيث يمكن الحفاظ عليها في حالة مناسبة.
- يجب معالجة الهواء المضغوط على الأسطح الملامسة للغذاء حتى لا يتلوث الغذاء — وهو البند الذي يحدد قبول النفخ بالهواء في مصنعك.
- التحويل بين الأشكال مسألة مسببات حساسية ضمن خطة التنظيف والتطهير لديك، وليس ضمن ورقة بيانات الآلة.
بنود سلامة الآلة ومجموعة الغاز التي يجب تأكيدها عند الطلب
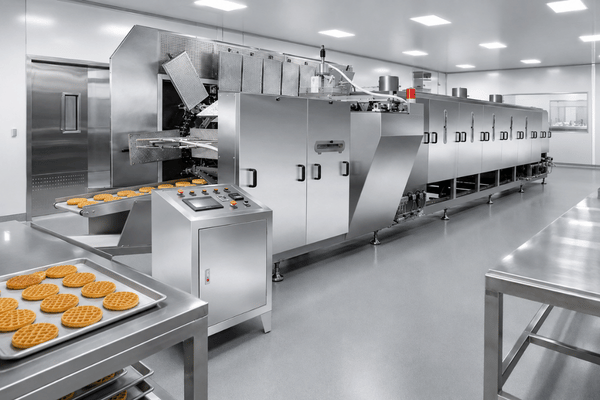
ينطبق معيار OSHA لمعدات المخابز على تصميم وتركيب وتشغيل وصيانة الآلات المستخدمة داخل المخبز.
البند
ما الذي تشترطه القاعدة
التطهير قبل الإشعال
أربع تغييرات كاملة لهواء الحجرة قبل الإشعال، وتُكرر بعد أي إيقاف أمان.
فشل اللهب
وسيلة أمان تستجيب خلال ثانيتين، مع إعادة ضبط يدوية قبل إعادة التشغيل.
صمام إغلاق الغاز الرئيسي
صمام إغلاق يدوي واحد لكل فرن، قبل جميع الصمامات الأخرى، وقابل للقفل في وضع الإغلاق.
العزل الكهربائي
قاطع فصل رئيسي يسهل الوصول إليه، وقابل للقفل في وضع الفتح.
مفاتيح الإيقاف الطارئ
أزرار قرب النقاط التي يتمركز فيها مشغّلو الآلة.
الحواجز الواقية
التروس مغلقة؛ كما تُغلق العجلات المسننة ومحركات السيور على شكل V ضمن ارتفاع 8 ft 6 in من الأرضية.
موضع الفرن
ألا يكون ملاصقًا لخزائن الملابس أو غرف الغداء أو المبيعات أو الممرات أو المخارج.
المعايير التي سيذكرها المدقق
- إدراج NRTL — لا تكون المعدات الكهربائية مقبولة في مكان عمل أمريكي إلا إذا أدرجتها مختبرات اختبار معترف بها وطنيًا، كما تُدرج أجهزة LPG الصناعية في قائمة OSHA.
- ANSI Z50.1 وZ50.2 — سلامة معدات المخابز ونظافتها، وهما طوعيان صراحةً.
- يُدرج NSF/ANSI 2 معدات معالجة المخابز ضمن نطاقه؛ بينما يغطي NSF/ANSI 4 معدات الطهي التجارية، وهو المرجع غير المناسب.
- تشترط EU 1935/2004 Article 16 إقرارًا كتابيًا بالمطابقة. ويحل EU 2023/1230 محل توجيه الآلات 2006/42/EC اعتبارًا من 20 January 2027.
من الاستفسار إلى الإنتاج الفعلي
01
أرسل متطلباتك
الإنتاج، والشكل، والوقود، وأبعاد الحيّز، وسوق الوجهة.
02
مراجعة التشكيلة
نؤكد عدد القوالب المناسب لحيّزك وحجم إنتاجك.
03
عرض سعر مكتوب
خلال 1 يوم عمل — مفصّل، مع ورقة حسابات لنقل المنتج من التجربة المخبرية إلى الإنتاج الصناعي، وقائمة مراجع.
04
تشغيل تجريبي
نخبز موادك الخام ونرسل أدلة فيديو وصور.
05
التصنيع والقبول في المصنع
من 9 إلى 13 أسبوعًا من توقيع الاتفاقية. إذا لم يستوفِ الخط الإجراء، فلن يُشحن.
06
التركيب والتدريب
5 إلى 7 أيام في الموقع، ثم 2 إلى 3 أيام لتدريب مشغّلي الآلة وموظفي الصيانة.
قائمة التحقق من جاهزية الموقع
كل بند أدناه مسؤوليتك في التأكيد، وقد أوقف كل واحد منها تشغيلًا تجريبيًا في مكان ما.
التحقق
ما يجب تأكيده
الخدمة الكهربائية
208/120 V أو 480/277 V، وتشكيلة الأطوار، وتيار الحمل الكامل، وما إذا كان محول عزل مطلوبًا.
خدمة الغاز
الضغط والطاقة مقارنةً بـ 293,000 / 530,000 / 695,000 Btu/h، إضافةً إلى المنظّم وصمام التنفيس.
التهوية والحمل الحراري
مسار العادم وهواء التعويض. تربط دراسات المخابز درجات الحرارة الأعلى من 35 °C بمخاطر صحية على العاملين وانخفاض الإنتاج.19
المسار الأرضي والخلوص
6.0 أو 9.8 أو 12.0 m مستقيمة، مع إتاحة الوصول من الجانبين وارتفاع 1.9 m.
موضع الفرن
ألا يكون ملاصقًا لخزائن الملابس أو غرف الغداء أو المبيعات أو المخارج.
الهواء المضغوط
0.6 m³/min إذا تم تحديده، معالجًا وفق فئة مخططك.
تغذية العجينة السائلة
تحافظ التجارب المنشورة على العجينة السائلة عند درجات حرارة في نطاق 20s °م المنخفض إلى المتوسط، مع زمن كوب تدفق أقل من 300 ثانية.1
التبريد والتعبئة والتغليف
طول المسار ومعدل التعبئة والتغليف متوافقان مع تشكيلتك.
التزام صيانة يذكر اسم المصنّع
اسأل أي مورّد كيف سيلتزم بالجزء السنوي قبل التوقيع.
تشترط OSHA فحص جميع أجهزة الأمان في الأفران مرتين على الأقل شهريًا بواسطة موظف مخبز مُعيَّن ومدرَّب تدريبًا مناسبًا، ومرة واحدة على الأقل سنويًا بواسطة ممثلي مصنّعي الأفران.
ما يمكننا عرضه عليك قبل الطلب
يمثل شراء المعدات الرأسمالية من الخارج مشكلة ثقة قبل أن يكون مشكلة مواصفات. وقد عبّر عامل تشغيل في منتدى تجاري عن ذلك بوضوح:
“أعتقد أن أحد الفروق الرئيسية هو عامل الثقة … لذلك أجد صعوبة في المخاطرة بمبلغ كبير معهم.” — موضوع في منتدى Practical Machinist حول أدوات الآلات المستوردة
- قائمة مراجع لتركيبات مماثلة
- إجراء اختبار القبول في المصنع لدينا
- إجراء إشعار الفحص لدينا
- تفصيل عرض السعر بندًا بندًا
- تشغيل تجريبي في المصنع باستخدام موادك الخام، مع أدلة فيديو وصور
- مواصفات الآلة وفيديو تشغيلها بدل وحدة عينة فعلية
- قبول في المصنع بحضورك، شخصيًا أو عن بُعد
يُعد الفحص البُعدي والبصري بواسطة جهة مستقلة نشاطًا معترفًا به لتقييم المطابقة وفق ISO/IEC 17020، مع اعتماد أمريكي عبر A2LA. اذكر الجهة عند إرسال الاستفسار، وسنجدول اختبار القبول في المصنع وفق توافرها.
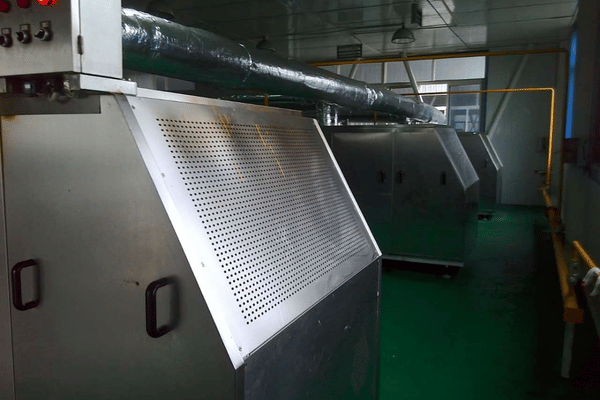
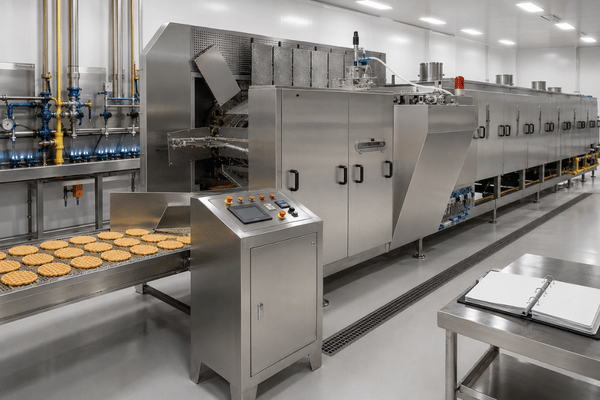
خط من هذا النوع مركب ويعمل في مصنع أغذية، مع توجيه مجرى العادم فوق الخط.
ابدأ بقائمة المراجع بدل السعر. فهذه أسرع طريقة لمعرفة ما إذا كنا نستحق طلب عرض سعر —
متى لا يكون هذا الخط هو الخيار المناسب
يُعدّ النفق المستمر الخيار المناسب للحجم الإنتاجي المستدام ضمن صيغة مستقرة. لكن ثلاث حالات تجعله خيارًا غير مناسب.
- ومن المهم توضيح المفاضلة بصراحة: فالنفق الأطول يمنحك إنتاجًا أعلى، لكنه يكلّفك وقتًا أطول للإحماء، ومسارًا أطول على أرضية المصنع، وكتلة حرارية أكبر عند كل إعادة تشغيل.
- ولهذا لا يكون الأكبر دائمًا هو الشراء الأكثر أمانًا، ولهذا يوضح العمود الثالث أدناه أين ينبغي أن تبحث بدلًا منه.
| الحالة | لماذا يعمل ضد مصلحتك | ما الذي ينبغي فعله بدلًا منه |
|---|---|---|
| مساحة أرضية خالية أقل من 6 أمتار | أقصر تصميم بطول 6.0 m قبل احتساب خلوص الوصول، ولا يمكن لأي عدد من القوالب أن يحل مشكلة حجرة أقصر من ذلك. | انظر في آلة دفعات دوّارة، أو أعد تخطيط مسار الخط. |
| تكرار التحويل بين المنتجات ضمن دفعات صغيرة | يكافئ النفق التشغيلات الطويلة؛ فكل توقف يستلزم إعادة استهلاك حرارة بدء التشغيل، كما أن النفق الأطول يحتوي على كتلة حرارية أكبر يجب استعادتها. | اختر مقاسًا أصغر بدلًا من الأكبر، أو اجمع الحجم الإنتاجي في كل تشغيل. |
| غرفة العجينة السائلة لم تُجهَّز بعد | يبدأ هذا الخط عند الصبّ، ولا يمكنه تعويض وصول العجينة السائلة بدرجة حرارة أو لزوجة غير مستقرة. | أصلح جانب الخلط أولًا، ثم شغّل الخط تجريبيًا ضمن إمداد مستقر. |
هناك حدّ واقعي واحد ينطبق على أي خط وافل، بما في ذلك خطنا: تعتمد قابلية إخراج المنتج من القالب على الوصفة بقدر اعتمادها على الآلة، ولذلك فإن المورد الذي يضمنها استنادًا إلى تركيبة لم يشغّلها من قبل لا يفعل سوى التخمين.
المعدات المجاورة التي ليست هذه الآلة
- إذا كان منتجك يُلفّ أو يُحشى بعد الخَبز، فاطّلع على لماذا يُعدّ خط تشكيل اللفائف فئةً مختلفة من الآلات.
- ولأشكال الويفر ولفائف البيض المقرمشة المخبوزة، راجع خط إنتاج لفائف البيض المقرمشة بالغاز.
ألست متأكدًا أيًّا من هذه الحالات الثلاث تنطبق عليك؟ أرسل أبعاد الحجرة، والشكل، وأطوال التشغيل المتوقعة —
احصل على تقييم واضح للملاءمة →
خط إنتاج الوافل الطري: أدوات الهندسة والتخطيط
محدّد عدد القوالب
احسب تكوين القوالب الدقيق المطلوب استنادًا إلى طاقتك الإنتاجية المستهدفة وأقصى طول متاح للحجرة.
مقدّر تكلفة الغاز والطاقة
قدّر مدخلاتك الحرارية على مدى 24 ساعة واحتياجات الحمل الكهربائي مقارنةً بتعرفة المرافق المحلية لقياس تكاليف التشغيل.
مخطّط إنتاج الوردية
حوّل الطاقة الإنتاجية القصوى المدوّنة على لوحة البيانات إلى إنتاج واقعي للوردية باستخدام متغيرات الكفاءة ووقت التشغيل القابلة للضبط.
الأسئلة الشائعة
إجابات واضحة فنيًا وتشغيليًا حول تحديد مقاس الخط، وملاءمة المنشأة، والقبول في المصنع لإنتاج المخبوزات الصناعية.
نقدّم عرض السعر حسب الكتلة، لأن عدد القطع في الساعة يعتمد على وزن الوحدة النهائية لديك. أرسل وزن الوحدة المستهدف والشكل، وسيحوّل عرض السعر هذه البيانات إلى عدد قطع.
يبلغ طول الآلات 6.0 و9.8 و12.0 مترًا، وعرضها 1.6 m وارتفاعها 1.9 m، إضافةً إلى مساحة وصول جانبية. لاحظ أن 29 CFR 1910.263 يحظر وضع فرن ملاصقًا لخزائن الملابس أو غرف الغداء أو المبيعات أو الممرات أو المخارج.9
طريقتان تُحددان عند الطلب: الإخراج بإبرة عمودية، وهو الأسلوب القياسي في إنتاج الوافل الصناعي، والنفخ بالهواء. وتحديد الأنسب لمنتجك مسألة تُحسم بتشغيل تجريبي — إذ تُظهر الأبحاث المنشورة أن الالتصاق يتراوح من أقل من 7% إلى ما يقارب 50% على معدات متطابقة، لمجرد تغيير الوصفة.1
يحدد قالب الخَبز المنتج النهائي. أرسل المنتج الذي تريد إضافته، وسنؤكد ما إذا كان الأمر يتطلب تغيير القالب أم شكلًا هندسيًا مختلفًا للقالب.
ينفذ مهندسونا ضبط إعدادات الآلة، ومعايرة الوصفة، وتأهيل الإنتاج على مدى 5 إلى 7 أيام. ويُجرى تدريب مشغّلي الآلة على مدى 2 إلى 3 أيام ضمن مسارين، مع توفير الدليل باللغتين الإنجليزية والصينية.
يعتمد ذلك على التكوين، وطريقة الإخراج، وكيفية ترتيب طرف التعبئة والتغليف لديك، ولذلك يُؤكَّد العدد بالاستناد إلى مخطط توزيع المعدات في عرض السعر، بدل نشره كرقم واحد.
ليس بصورة موثوقة. وجدت أبحاث إنتاج الوافل الصناعي أنه، بخلاف دقيق الخبز، لا يمكن التنبؤ بجودة الوافل من المعلمات الريولوجية التقليدية مثل الفارينوجرام أو الإكستنسوجرام1 — ولهذا نجري خبزًا تجريبيًا باستخدام مادتك نفسها.