تواصل مع شركة UDTECH

تخطيط مشاريع معدات تصنيع الأغذية الصناعية
خطوط إنتاج الساشيما والوجبات الخفيفة المتخصصة
خطوط إنتاج الساشيما والوجبات الخفيفة المتخصصة الصناعية
تندرج خطوط إنتاج الساشيما والوجبات الخفيفة المتخصصة ضمن فئة معدات تصنيع الأغذية الصناعية، وتساعد على مراجعة تسلسل مراحل تصنيع المنتج قبل تحديد تجهيزات الخط. وهي تنظّم شكل المنتج، والإنتاج المستهدف، والمساحة المتاحة، والمرافق والخدمات، ونقاط الربط مع المعدات السابقة واللاحقة، ومراحل التصنيع، وأدلة القبول التي يحتاجها المشروع الصناعي.
تعريف المنتج
فئة الوصفة، والشكل الهندسي، والقوام، والمكونات المضافة، والمواد الخام، والمنتج النهائي المقبول.
تجهيز خط الإنتاج
تسلسل مراحل التصنيع، والأتمتة، ومعدات التشكيل، ومرحلة المعالجة الحرارية، والناقل، وحدود التعبئة والتغليف.
أساس القبول
نقطة القياس، ومعيار قبول المنتج، ومدة الاختبار، والأدلة، والجهة المسؤولة.
حدود تحديد تجهيزات الخط
نميّز تسلسل تصنيع الساشيما المؤكد عن مشاريع الوجبات الخفيفة المتخصصة التي تتطلب مراجعة هندسية لتسلسل التصنيع. وتمثل «الوجبات الخفيفة المتخصصة» حدًا أوليًا للفرز: فعمليات القلي والخَبز والبثق والنفش والتتبيل والعمليات المركبة ليست تسلسلات تصنيع قابلة للاستبدال بعضها ببعض.
01
تسلسل تصنيع مؤكد
مسار مشروع الساشيما
استخدم بطاقة المنتج المحددة لتسلسل معدات إنتاج الساشيما المذكور.
02
تسلسل تصنيع قيد التقييم
تقييم الوجبات الخفيفة المتخصصة
نراجع بنية المنتج وعملية تصنيعه قبل اقتراح وحدات الخط.
03
أساس مدخلات الإنتاج
الوصفة والمنتج المستهدف
ينبغي أن يشمل موجز المشروع المواد الخام والمنتج النهائي وخصائص الجودة والمخاطر ومتطلبات التنظيف.
04
أساس نقاط الربط
المرافق والخدمات والتعبئة والتغليف
نحدد حدود المعدات والربط المتعلقة بالكهرباء والوقود والهواء والعادم والمساحة والناقل والتعبئة والتغليف.
05
أساس الإنتاج المستهدف
الطاقة الإنتاجية للمنتج المستوفي للمواصفات
نحدد نقطة القياس وحالة المنتج ومدة الاختبار وقاعدة الاستبعاد والسجل قبل مقارنة الإنتاج المستهدف.
06
أساس الأدلة
سجلات المصنع وموقع التركيب
نفصل بين الأدلة المسجلة في موقع المورّد والقبول في موقع التركيب وإغلاق البنود المفتوحة.
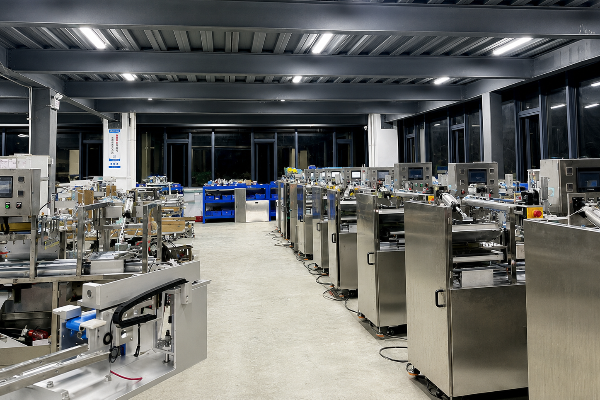
حدّد تسلسل تصنيع المشروع قبل اختيار المعدات
لا يكفي اسم المنتج لاختيار خط إنتاج للوجبات الخفيفة المتخصصة. ويكمن الخطر في اختيار تسلسل تصنيع غير مناسب، لذا نراجع شكل المنتج وحالة المواد وطريقة التشكيل وتسلسل المعالجة الحرارية ومرحلة الربط أو إضافة النكهة والحاجة إلى التبريد وحدود المعالجة النهائية والتعبئة والتغليف.
مراجعة خط إنتاج الساشيما
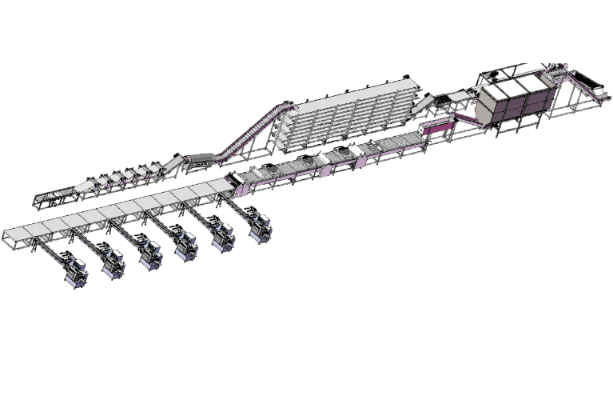
تغطي صفحة المنتج الفرعية المعروضة تسلسلًا محددًا يبدأ بالتعامل مع العجين وتشكيله، ثم التخمير والقلي وتحضير السكر وخلطه والتشكيل والتقطيع. وتبقى مواصفات الطراز وتفاصيل طلب الشراء المحدد في تلك الصفحة الفرعية.
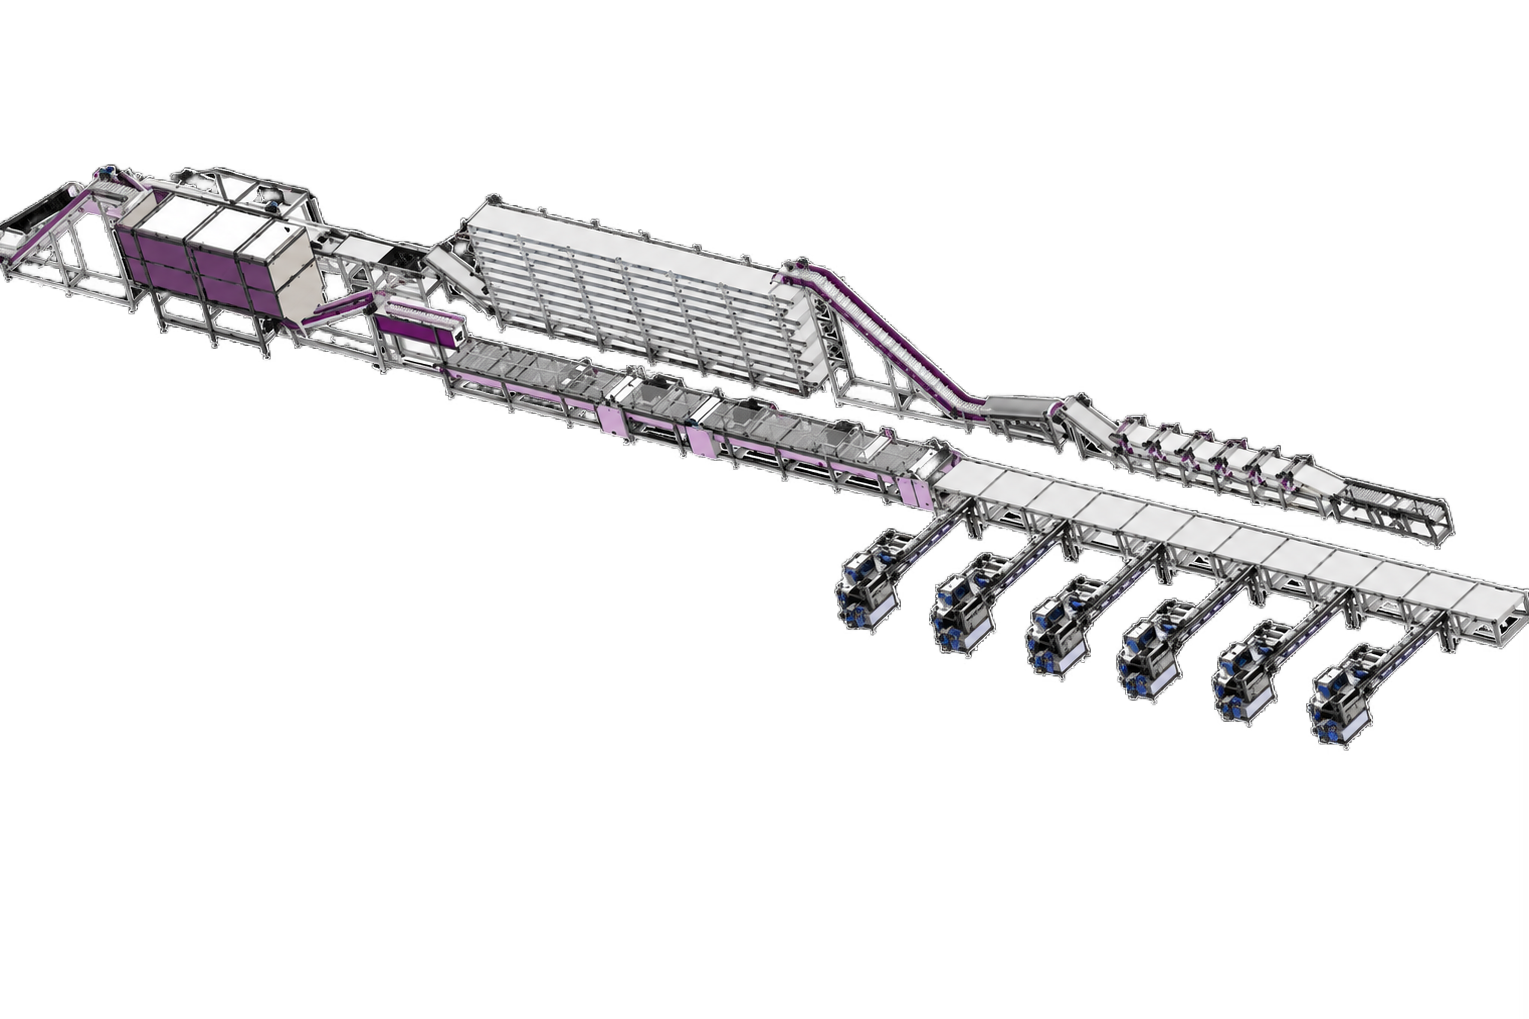
خط إنتاج الساشيما
افتح صفحة المنتج المخصصة إذا كان مشروعك يتبع تسلسل تصنيع الساشيما المذكور وتحتاج إلى معلومات عن الطراز. وتندرج صفحة هذه الفئة تحت التخطيط العام لخطوط إنتاج الوجبات الخفيفة، بينما تحيل القرارات الخاصة بطرازات الساشيما إلى صفحة المنتج الفرعية.
راجع خط إنتاج الساشيماطابق المواد الخام مع بنية المنتج
ليست كل وصفة مستهدفة مماثلة لأخرى في طريقة التعامل مع العجين أو خصائص المنتج النهائي المستخدمة في ضبط الجودة. فعلى سبيل المثال، أفادت دراسة عن الساشيما مفهرسة في PubMed بحدوث تغيرات في سلوك العجين وصلابة القشرة واللون والحجم النوعي ومحتوى الزيت عند تغيير تركيبة الدقيق؛ لذلك ينبغي تثبيت مدخلات الوصفة والجودة المستهدفة قبل تحديد تجهيزات الخط.
اربط أهداف المنتج بمراحل التصنيع
ينبغي تحديد عملية التصنيع وفق تسلسل خاص بالمنتج، لا نسخها من قائمة عامة لمعدات تصنيع الوجبات الخفيفة. وبالنسبة إلى المشتري الصناعي، تقوم المفاضلة بين تسلسل معياري الوحدات ملائم للمنتج وخط إنتاج يبدو مكتملًا في قائمة معدات عامة فحسب؛ لذا نربط كل مرحلة بمدخلاتها وقرارها ودليلها وحدودها.
ملاحظة بشأن ضبط تسلسل التصنيع
البثق تسلسل تصنيع مستقل
تصف NC State Extension آلة البثق بأنها جزء من تسلسل يجمع بين المعالجة الحرارية الميكانيكية والتشكيل بالقالب، ويشمل عمليات مثل النقل والخلط والقص والطهي وضبط القوام والتشكيل. وفي هذا التقييم الأولي للمشروع، يبقى البثق تسلسلًا مستقلًا ولا يُدرج ضمن خط الساشيما المذكور.
التحضير والتشكيل
تهيئة المواد، والخلط، ونقل العجين أو مواد التغذية، ومعدات التشكيل، والشكل الهندسي، وقطع التحويل بين المنتجات.
→
تسلسل المعالجة الحرارية وإضافة النكهة
التخمير، أو القلي، أو الخَبز، أو البثق، أو النفش، أو ربط المكونات، أو الطلاء، أو التتبيل، أو إضافة النكهة؛ حيثما يتطلبها تسلسل التصنيع المختار فقط.
→
الإنهاء ونقل المنتج بين مراحل الخط
التبريد، والتقطيع، والتخزين المؤقت، والنقل بالناقل، والفحص، ونقطة الربط مع معدات التعبئة والتغليف.
خطط للمرافق والخدمات والمساحة ونقاط الربط في خط الإنتاج
قد يؤثر ضغط الخدمات التشغيلية، وإمكانية الوصول للصيانة، والعادم، ومساحة التنظيف والتطهير في أداء الخط بعد تركيبه، حتى لو كانت أبعاد الآلة تلائم المكان. ونراجع حالة كل نقطة ربط، سواء كانت متوفرة أو تحتاج إلى تأكيد أو تقع ضمن مسؤولية جهة أخرى، قبل اعتبار تجهيزات الخط مكتملة. وفي تخطيط المشاريع في الولايات المتحدة، تجعل أحكام 21 CFR Part 117 ظروف المصنع وقابلية المعدات للتنظيف من المدخلات المهمة لمراجعة المنشأة والتنظيف والتطهير.
SPEC.01 // مصفوفة
نقطة الربط
مدخلات الإنتاج الخاصة بالمشروع
الحالة المطلوب تسجيلها
الجهة المسؤولة
01 الإمداد الكهربائي ونظام التحكم
الجهد والتردد المتاحان، والتوزيع، والعزل، وحدود نظام التحكم
متوفر / يحتاج إلى تأكيد
المسؤول عن الكهرباء لدى المشتري / المورّد
02 الوقود أو خدمات التسخين
المصدر المتاح، والضغط، والتهوية، وشروط التخلص من الحرارة
متوفر / يحتاج إلى تأكيد
المسؤول عن المرافق والخدمات لدى المشتري
03 الهواء المضغوط
الضغط، والتدفق، والمعالجة، وحدود ملامسة المنتج
متوفر / يحتاج إلى تأكيد
المسؤولان عن المرافق والخدمات وسلامة الغذاء لدى المشتري
04 العادم والصرف والتنظيف
سحب الهواء، ونقطة الصرف، وطريقة التنظيف، والتوافق مع المواد الكيميائية
متوفر / يحتاج إلى تأكيد
المسؤولان عن المنشأة والتنظيف والتطهير لدى المشتري
05 المساحة المتاحة
مخطط أرضية بمقياس رسم، والأعمدة، والأبواب، والممرات، ومنافذ الوصول للصيانة، وتقسيم مناطق النظافة الصحية
متوفر / يحتاج إلى تأكيد
المسؤول عن المشروع لدى المشتري
06 نقطة الربط مع المراحل السابقة
تحضير المكونات، وتوريد العجين أو مواد التغذية، والتخزين المؤقت، وتبادل إشارات التحكم
مشمول / مستبعد / قيد الحسم
المسؤول المحدد عن حزمة المعدات
07 نقطة الربط مع المراحل اللاحقة
التبريد، والفحص، والتجميع، ومعدات التعبئة والتغليف، ومعدل نقل المنتج المستهدف
مشمول / مستبعد / قيد الحسم
المسؤول المحدد عن حزمة المعدات
08 منافذ وصول مشغّل الآلة والصيانة
خطة توزيع الأفراد، وإمكانية الوصول، والرفع، ومسار إخراج الأجزاء، ومساحة التدخل الآمن
متوفر / يحتاج إلى تأكيد
المسؤول عن التشغيل لدى المشتري
جهّز مدخلات نطاق المشروع وعرض السعر والجدول الزمني
يتحدد سعر المشروع وجدوله الزمني وفق تعريف المنتج وتسلسل التصنيع وحدود الوحدات والأتمتة والمرافق والخدمات ومخطط توزيع المعدات ونقطة الربط مع التعبئة والتغليف وخطة الأدلة والمسائل المفتوحة. وقد لا يكون عرض السعر الأقل للمعدات هو الأقل تكلفة للمشروع إذا استُبعدت أعمال الدمج أو التحقق من نطاق عرض السعر.
- شكل المنتج وفئة الوصفة
- الإنتاج المستهدف ومعيار المنتج المستوفي للمواصفات
- خصائص الجودة المستهدفة والعينات
- التحويل بين المنتجات ونطاق فئاتها
- وحدات التصنيع والأتمتة المشمولة
- حدود المراحل السابقة واللاحقة
- المرافق والخدمات المتاحة ومخطط الأرضية
- تسليم المنتج للتعبئة والتغليف وإشارات التحكم
- شروط القبول في المصنع
- شروط القبول في موقع التركيب
- السجلات وجهات الاعتماد والمسؤولون عن بنود قائمة الملاحظات
- البنود المفتوحة المؤثرة في عرض السعر
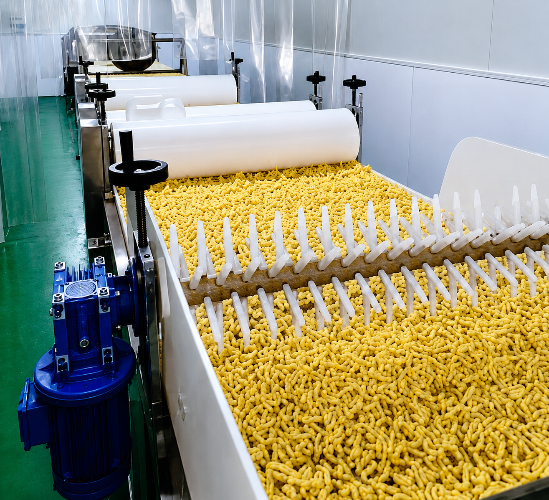
أنشئ مصفوفة أدلة تحديد تجهيزات الخط
يكمن الخطر في نقص الأدلة، إذ لا يمكن إغلاق معايير القبول من دون نقطة قياس ومسؤول مكلّف وسجل محددين. وتبني UDTECH مصفوفة أدلة تحديد تجهيزات خط الساشيما والوجبات الخفيفة المتخصصة حول كل متطلب وقرار يخص تسلسل التصنيع وسجل قابل للمراجعة وجهة مسؤولة ومسألة مفتوحة. وتظل مدخلات سلامة الغذاء المنطبقة وفق متطلبات FDA مسؤولية المشتري ضمن المصفوفة، ولا تشكّل شهادة للمعدات.
SYS.CFG // US-FDA
سياق التخطيط في الولايات المتحدة
تظل مدخلات سلامة الغذاء خاصة بكل منشأة
تغطي لائحة FDA 21 CFR Part 117 قابلية المعدات للتنظيف، والتلامس المتبادل بين المواد المسببة للحساسية، والتنظيف والتطهير، وتحليل المخاطر، والضوابط الوقائية، والمراقبة، والتحقق في المنشآت الغذائية المشمولة. وتحتاج متطلبات التحويل بين المنتجات المحتوية على مواد مسببة للحساسية وقابلية التنظيف إلى مسؤولين محددين وأدلة خاصة بالمشروع؛ ويُثبت امتثال المنشأة من خلال خطة سلامة الغذاء ذات الصلة لدى المشتري.
آلية العمل: تحديد تجهيزات المشروع عبر مراحل مراجعة محددة
ندير المشروع عبر مراحل مراجعة موثّقة حتى لا تبقى الافتراضات المتعلقة بالمنتج والمسؤولية عن نقاط الربط وأدلة القبول غير ظاهرة. وتنتهي كل مرحلة بمخرجات محددة ومسؤول مكلّف بالمسائل غير المحسومة.
01
يرجى إرسال مدخلات الإنتاج الخاصة بالمنتج.
يرسل المشتري شكل المنتج وفئة الوصفة والإنتاج المستهدف ومعايير الجودة المستهدفة والعينات والمساحة المتاحة والمرافق والخدمات والأنظمة السابقة أو اللاحقة.
02
تحقق من حدود تسلسل التصنيع.
نفصل تسلسل تصنيع الساشيما المذكور صراحةً عن تسلسل تصنيع وجبة خفيفة متخصصة أخرى يحتاج إلى تقييم هندسي مستقل.
03
حدّد الوحدات ونقاط الربط.
نربط كل مرحلة تصنيع بحدود الأتمتة والناقل والمرافق والخدمات والتنظيف والتطهير والتعبئة والتغليف.
04
حدّد الإنتاج المستهدف والأدلة.
تحدد مرحلة المراجعة نقطة القياس وحالة المنتج ومدة الاختبار وشروط المنتج المستوفي للمواصفات والسجلات وجهات الاعتماد.
05
افحص مقترح تجهيزات الخط.
يراجع المشتري والمورّد الوحدات المشمولة والاستثناءات وتوزيع المسؤوليات والمدخلات الفنية أو المتعلقة بسلامة الغذاء التي لم تُحسم بعد.
06
تحقق من إغلاق البنود المفتوحة.
يُحدد لكل نقطة ربط مفتوحة مسؤول مكلّف ودليل مطلوب ونقطة اعتماد قبل أن تؤثر في الأساس المعتمد للمشروع.
مخرجات أدلة القبول
أدلة القبول في المصنع
استخدم الوصفة المتفق عليها، وأساس الإنتاج المستهدف، وظروف المرافق والخدمات، وسجل التشغيل، والملاحظات، وكميات المنتج المقبول والمرفوض، وقائمة ملاحظات بأسماء المسؤولين عنها.
أدلة القبول في موقع التركيب
أعد التحقق في موقع المشتري من المرافق والخدمات ونقاط الربط بعد التركيب وأداء خط الإنتاج في ظروف المشتري وجاهزية مشغّلي الآلات والبنود المغلقة من قائمة الملاحظات.
المشاريع التي تحتاج إلى تسلسل تصنيع مختلف
لا ينبغي أن تفرض صفحة الفئة إدراج جميع المنتجات ضمن أقرب فئة معدات موجودة. وعندما تتغير تركيبة المنتج أو حدود عملية التصنيع، تكون الخطوة التالية الأنسب تقييم تسلسل تصنيع مستقل بدل توسيع تجهيزات خط الساشيما من دون سند. وتصف NC State Extension البثق بأنه تسلسل مستقل يجمع المعالجة الحرارية الميكانيكية والتشكيل بالقالب.
01
منتج مبثوق أو مُنفَّش عبر قالب
لماذا لا يمكن افتراض ملاءمة تسلسل تصنيع الساشيما
تحدد تليين المواد ومعالجتها باللولب وتشكيلها بالقالب وتهيئتها في المراحل اللاحقة تسلسل تصنيع مختلفًا.
القرار التالي
قيّم عملية بثق وحدود معدات مخصصة لها.
02
منتج مخبوز أو مُنفَّش بالهواء الساخن
لماذا لا يمكن افتراض ملاءمة تسلسل تصنيع الساشيما
يختلف انتقال الحرارة وإزالة الرطوبة ومدة بقاء المنتج في العملية وطريقة حمله عن تسلسل القلي وربط المكونات بالشراب السكري.
القرار التالي
صمّم تسلسل الخَبز أو النفش انطلاقًا من أهداف المنتج.
03
معدل التعبئة والتغليف أقل من إنتاج المراحل السابقة
لماذا لا يمكن افتراض ملاءمة تسلسل تصنيع الساشيما
قد يؤدي اختلال التوازن في التجميع ونقل المنتج بين المراحل إلى الحد من كمية المنتج المقبول بعد تغليفه.
القرار التالي
وازن خط التصنيع والتعبئة والتغليف بالكامل قبل مقارنة الإنتاج المستهدف.
04
الوصفة أو الجودة المستهدفة لم تُثبت بعد
لماذا لا يمكن افتراض ملاءمة تسلسل تصنيع الساشيما
لا يمكن مقارنة نتائج التشغيلات التجريبية عندما تتغير تركيبة المنتج ومعايير المنتج المستوفي للمواصفات في الوقت نفسه.
القرار التالي
ثبّت أساس التشغيل التجريبي وطريقة القبول أولًا.
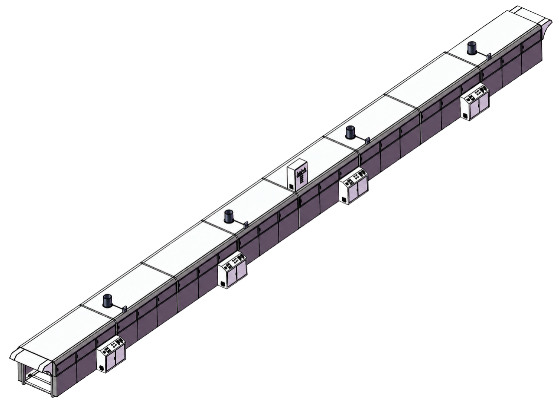
أدوات خطوط إنتاج الساشيما والوجبات الخفيفة المتخصصة
[ 01 ]
أداة تقييم تسلسل تصنيع الوجبات الخفيفة
اعرض تسلسل التصنيع الأمثل لإنتاج الساشيما لديك بصريًا. وقيّم كفاءة مخطط توزيع المعدات وتدفق المواد.
افتح الأداة
[ 02 ]
تعريف الإنتاج المستوفي للمواصفات
احسب وحدّد كميات الإنتاج الدقيقة بناءً على معايير مدخلات الإنتاج. واضبط تخطيط الطاقة الإنتاجية بدقة.
افتح الأداة
[ 03 ]
قائمة التحقق من جاهزية طلب عرض سعر
تحقق من المتطلبات الفنية والتجارية قبل طلب عرض سعر. وسهّل تقييم المشروع.
افتح الأداة
01
كيف يختلف تسلسل تصنيع الساشيما عن تسلسل البثق؟
يعتمد تسلسل الساشيما المذكور في صفحة المنتج الفرعية على التعامل مع العجين وتشكيله وتخميره وقليه وتحضير السكر وخلطه ثم تشكيل المنتج وتقطيعه. أما البثق، فيعتمد على المعالجة الحرارية الميكانيكية باللولب والتشكيل بالقالب، ولذلك يتطلب مراجعة مستقلة للمنتج والمعدات.
02
ما مدخلات الإنتاج الخاصة بالمنتج التي ينبغي إرسالها أولًا؟
يرجى إرسال عينة تمثيلية مع شكل المنتج وفئة الوصفة والمواد الخام والمكونات المضافة والشكل الهندسي المستهدف وخصائص الجودة ومتطلبات الإنتاج المستهدف. وأضف متطلبات المواد المسببة للحساسية والتنظيف والمواد الملامسة للغذاء من فريق سلامة الغذاء لدى المشتري. وحدّد المدخلات المؤكدة وتلك التي لا تزال مفتوحة حتى لا يُعامل التقييم الأولي لتسلسل التصنيع افتراضًا على أنه حقيقة تخص المشروع.
03
لماذا تهم نقطة القياس عند تحديد الطاقة الإنتاجية؟
معدل مدخلات الإنتاج والإنتاج المقبول بعد التعبئة والتغليف أساسان مختلفان للقياس. وحدّد نقطة القياس وحالة المنتج ومدة الاختبار وقاعدة رفض المنتج وحدود التعبئة والتغليف قبل مقارنة المورّدين.
04
كيف يُعرَّف الإنتاج المستوفي للمواصفات؟
سجّل إصدار الوصفة وحالة المنتج وخصائص القبول ومدة الاختبار وكميات المنتج المقبول والمرفوض والتوقفات المخططة ومواد بدء التشغيل وقاعدة إعادة التشغيل وسجل الأدلة وجهة الاعتماد.
05
ما معلومات المرافق والخدمات ومخطط توزيع المعدات التي يجب تضمينها في الاستفسار؟
قدّم معلومات الإمداد الكهربائي والوقود أو خدمات التسخين والهواء المضغوط والعادم والصرف وشروط التنظيف، مع مخطط أرضية بمقياس رسم. وحدّد الأعمدة والأبواب ومناطق النظافة الصحية وممرات الصيانة ومعدات المراحل السابقة ونقطة تسليم المنتج للتعبئة والتغليف ومنافذ الوصول للصيانة. وإذا كانت إحدى القيم مجهولة، فأبقها بندًا مفتوحًا بدل نسخ قيمة افتراضية من المورّد.
06
هل يمكن ربط آلة تعبئة وتغليف موجودة بخط الإنتاج؟
يمكن إدراج آلة تعبئة وتغليف موجودة ضمن مراجعة تجهيزات الخط بعد توثيق الشكل الهندسي لمدخل التغذية وحالة المنتج ومعدل الإنتاج المستمر والتجميع وتبادل إشارات التحكم والتعامل مع المنتجات المرفوضة. وتظل قابلية الربط غير مؤكدة إلى أن يتفق المسؤولان عن المعدتين على نقطة الربط.
07
ما الأدلة التي ينبغي طلبها للقبول في المصنع؟
اطلب الوصفة والبروتوكول ونقطة القياس وسجل التشغيل المحدد المدة وظروف المرافق والخدمات وكميات المنتج المقبول والمرفوض وملاحظات الجودة وسجلاتها وجهات الاعتماد والمسؤولين عن بنود قائمة الملاحظات، وفق ما اتُّفق عليه. وسجّل ظروف التشغيل الفعلية بدل نسخ معدل مدخلات الإنتاج المقنّن. وافصل أدلة المصنع عن القبول في موقع التركيب، لأن المرافق والخدمات ونقاط الربط وإجراءات مشغّلي الآلات وحدود المراحل اللاحقة قد تتغير بعد التركيب.
08
هل تثبت صفحة المعدات الامتثال لمتطلبات سلامة الغذاء في الولايات المتحدة؟
لا. لا تحل صفحة الفئة محل تحليل المخاطر الخاص بالمنشأة والمنتج، أو خطة سلامة الغذاء، أو برنامج التنظيف والتطهير، أو المراقبة، أو التحقق. واستخدم موضوعات 21 CFR Part 117 المنطبقة بوصفها مدخلات للمشروع، على أن يكلّف المشتري المسؤول المعني بسلامة الغذاء أو الجودة أو الهندسة أو التشغيل بكل قرار.
09
متى ينبغي فتح صفحة منتج خط إنتاج الساشيما؟
افتحها عندما يتأكد أن تسلسل التصنيع هو تسلسل الساشيما وتكون هناك حاجة إلى معلومات عن الطراز.
10
ما الذي ينبغي حسمه قبل طلب عرض سعر؟
احسم تسلسل تصنيع المنتج وأساس الإنتاج المستهدف وحدود الوحدات والمرافق والخدمات ومخطط الأرضية ونقاط الربط مع المراحل السابقة واللاحقة ومعايير الجودة وأدلة القبول والمسؤول عن كل بند مفتوح. وتجعل هذه المعلومات عروض أسعار المورّدين أكثر قابلية للمقارنة من دون الاعتماد على سعر عام.