Hubungi Perusahaan UDTECH

Perencanaan proyek mesin pangan industri
Lini Produksi Sachima dan Camilan Khusus
Lini Produksi Sachima dan Camilan Khusus untuk Industri
Lini Produksi Sachima dan Camilan Khusus adalah kategori mesin pangan industri untuk meninjau alur proses produk sebelum peralatan dikonfigurasi. Kategori ini menyusun format produk, target hasil produksi, ruang yang tersedia, utilitas, antarmuka hulu dan hilir, tahapan proses, serta bukti penerimaan yang diperlukan proyek industri.
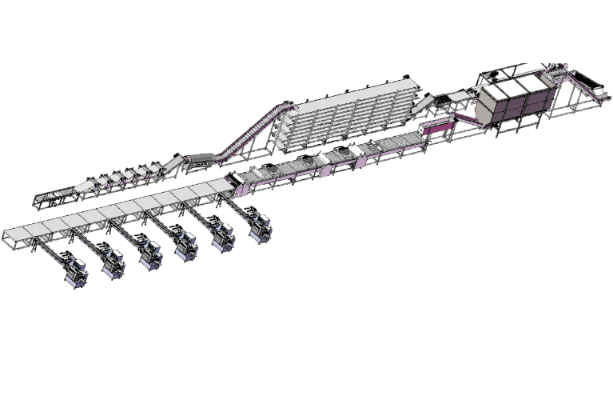
Definisi produk
Kelompok formulasi produk, bentuk dan ukuran produk, tekstur, bahan tambahan, bahan baku, dan produk jadi yang diterima.
Konfigurasi lini produksi
Alur proses, otomasi, peralatan pembentukan, tahap pemanasan, konveyor, dan batas cakupan pengemasan.
Dasar penerimaan
Titik pengukuran, kriteria produk yang memenuhi syarat, periode pengujian, bukti, dan pihak yang bertanggung jawab.
Batas Cakupan Konfigurasi
Kami membedakan alur proses Sachima yang telah dikonfirmasi dari proyek camilan khusus yang memerlukan peninjauan alur proses secara teknis. “Camilan khusus” menjadi batas penyaringan: proses penggorengan, pemanggangan, ekstrusi, pengembangan, pembumbuan, dan proses gabungan tidak dapat dipertukarkan begitu saja.
01
Alur proses yang telah dikonfirmasi
Alur proses proyek Sachima
Gunakan kartu produk yang sesuai untuk alur proses peralatan produksi Sachima yang disebutkan.
02
Alur proses yang telah disaring
Evaluasi camilan khusus
Kami meninjau struktur produk dan proses pembuatannya sebelum mengusulkan modul.
03
Dasar data masukan
Formulasi produk dan target produk
Bahan baku, produk jadi, atribut kualitas, bahaya, dan kebutuhan pembersihan perlu dicantumkan dalam ringkasan kebutuhan teknis.
04
Dasar antarmuka
Utilitas dan pengemasan
Kami memetakan batas cakupan pasokan listrik, bahan bakar, udara, pembuangan udara, ruang, konveyor, dan peralatan pengemasan.
05
Dasar perhitungan hasil produksi
Kapasitas produksi produk yang memenuhi syarat
Kami menetapkan titik pengukuran, kondisi produk, periode pengujian, aturan penolakan produk, dan catatannya sebelum membandingkan hasil produksi.
06
Dasar pembuktian
Catatan pabrik dan lokasi pemasangan
Kami memisahkan bukti dari lokasi pemasok dengan penerimaan di lokasi pemasangan dan penyelesaian hal yang belum diputuskan.
Pilih Alur Proses Proyek sebelum Menentukan Peralatan
Nama produk saja tidak cukup untuk memilih lini produksi camilan khusus. Risikonya adalah ketidaksesuaian alur proses, sehingga kami meninjau format produk, kondisi bahan, metode pembentukan, alur pemanasan, tahap pengikatan atau pemberian rasa, kebutuhan pendinginan, serta batas cakupan pemrosesan akhir dan pengemasan.
Peninjauan lini produksi Sachima
Alur proses pada halaman produk terkait yang terlihat mencakup urutan yang disebutkan, mulai dari penanganan dan pembentukan adonan, fermentasi adonan, penggorengan, persiapan dan pencampuran gula, pembentukan bentuk akhir, hingga pemotongan. Spesifikasi model dan tujuan transaksi yang tepat tetap berada di halaman produk tersebut.
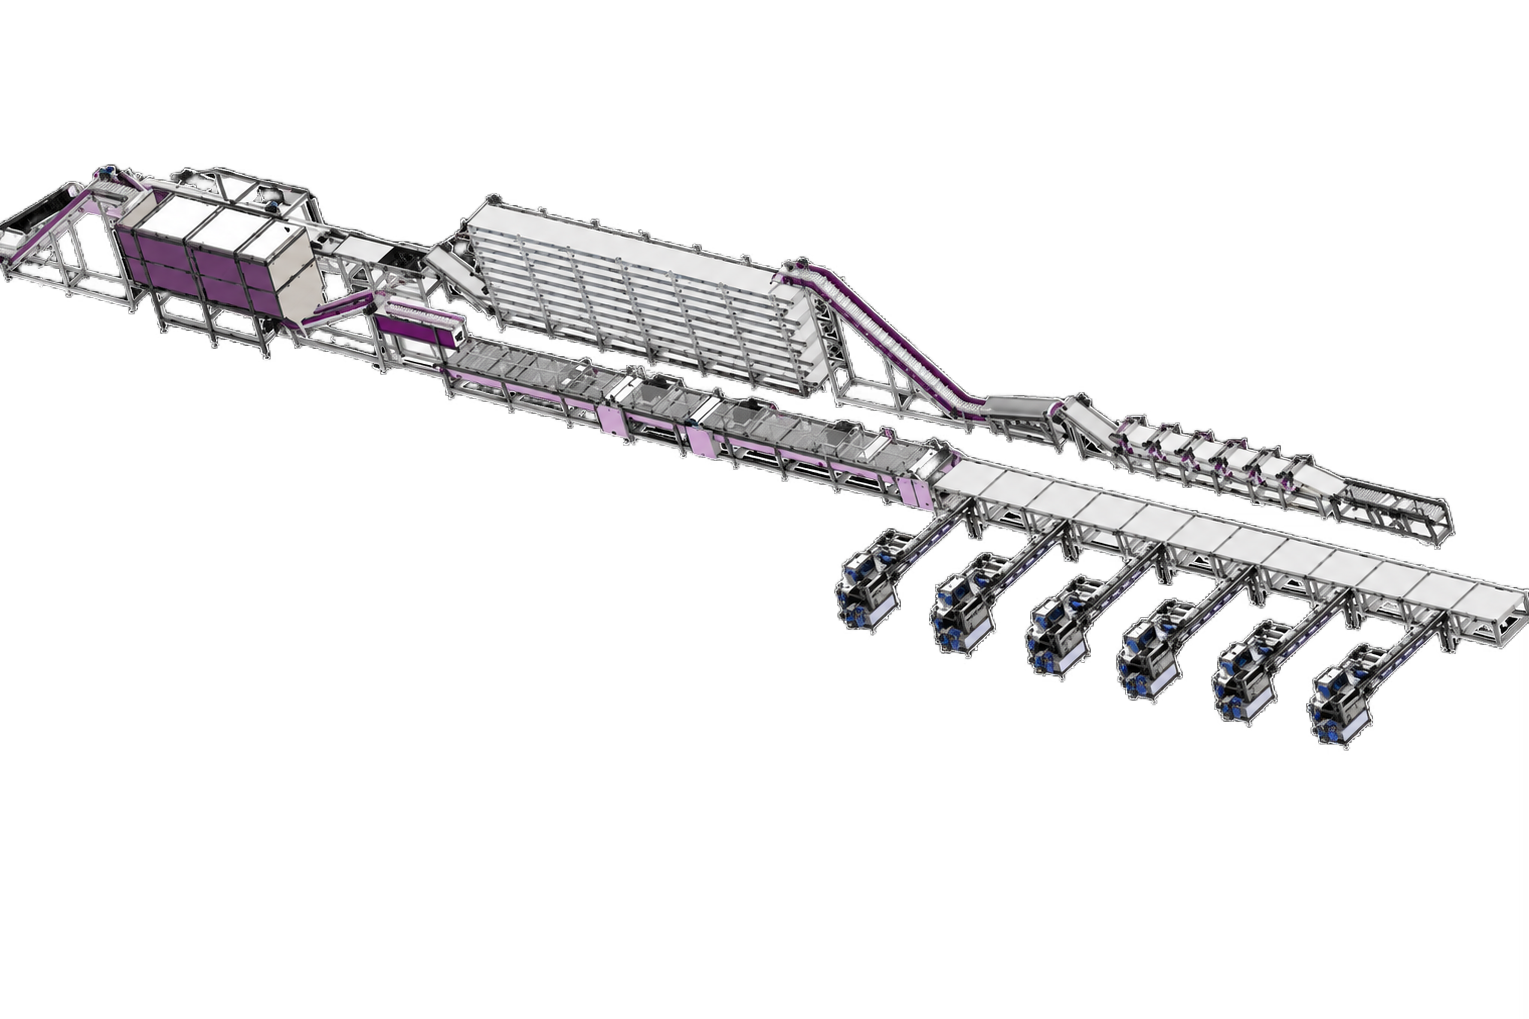
Lini Produksi Sachima
Buka halaman produk khusus saat proyek Anda mengikuti alur proses Sachima yang disebutkan dan Anda memerlukan informasi tingkat model. Kategori ini berada di bawah perencanaan umum lini produksi makanan ringan dan mengarahkan keputusan khusus model Sachima ke halaman produk tersebut.
Tinjau Lini Produksi SachimaSesuaikan Bahan Baku dengan Struktur Produk
Satu formulasi produk target belum tentu setara dengan formulasi lain dalam hal penanganan adonan atau karakteristik produk jadi yang digunakan dalam pengendalian kualitas. Sebagai contoh, sebuah studi Sachima yang terindeks di PubMed melaporkan perubahan sifat adonan, kekerasan permukaan, warna, volume spesifik, dan kadar minyak ketika komposisi tepung berubah; karena itu, formulasi produk dan target kualitas perlu ditetapkan sebelum konfigurasi.
Petakan Target Produk ke Tahapan Proses
Proses pembuatan harus ditulis sebagai alur proses khusus produk, bukan disalin dari daftar umum peralatan pengolahan makanan ringan. Bagi pembeli industri, pertimbangannya adalah memilih alur proses modular yang sesuai dengan produk atau lini produksi yang hanya tampak lengkap dalam daftar peralatan umum; kami memetakan masukan, keputusan, bukti, dan batas cakupan untuk setiap tahap.
Catatan pengendalian alur proses
Ekstrusi merupakan alur proses tersendiri
NC State Extension menjelaskan ekstruder sebagai bagian dari alur proses termomekanis dan pembentukan melalui cetakan yang menggabungkan kegiatan seperti pengangkutan, pencampuran, pengguntingan bahan, pemasakan, pembentukan tekstur, dan pembentukan bentuk. Dalam penyaringan proyek ini, ekstrusi tetap menjadi alur proses terpisah dan tidak dimasukkan ke lini Sachima yang disebutkan.
Persiapan dan pembentukan
Pengondisian bahan, pencampuran, pemindahan adonan atau bahan masukan, peralatan pembentukan, bentuk dan ukuran produk, serta suku cadang untuk pergantian produk.
→
Alur proses pemanasan dan pemberian rasa
Fermentasi adonan, penggorengan, pemanggangan, ekstrusi, pengembangan, pengikatan, pelapisan, pembumbuan, atau pemberian perisa hanya jika diperlukan oleh alur proses yang dipilih.
→
Penyelesaian dan pemindahan
Pendinginan, pemotongan, penyanggaan aliran produk, pemindahan dengan konveyor, pemeriksaan, dan antarmuka pengemasan.
Rencanakan Utilitas, Ruang, dan Antarmuka Lini Produksi
Tekanan utilitas, akses layanan, pembuangan udara, dan ruang sanitasi dapat mengubah hasil setelah pemasangan meskipun ukuran mesin sesuai dengan ruang yang tersedia. Sebelum konfigurasi dianggap lengkap, kami meninjau setiap antarmuka menurut statusnya: sudah tersedia, perlu dikonfirmasi, atau menjadi tanggung jawab pihak lain. Untuk perencanaan di Amerika Serikat, 21 CFR Part 117 menjadikan kondisi pabrik dan kemudahan pembersihan peralatan sebagai masukan yang relevan bagi peninjauan fasilitas dan sanitasi.
SPEC.01 // MATRIKS
Antarmuka
Masukan proyek
Status yang perlu dicatat
Pihak yang bertanggung jawab
01 Pasokan listrik dan sistem kendali
Tegangan dan frekuensi yang tersedia, distribusi, isolasi, serta batas cakupan sistem kendali
Sudah tersedia / perlu dikonfirmasi
Penanggung jawab kelistrikan dari pihak pembeli / pemasok
02 Pasokan bahan bakar atau energi panas
Sumber pasokan yang tersedia, tekanan, ventilasi, dan kondisi pembuangan panas
Sudah tersedia / perlu dikonfirmasi
Penanggung jawab utilitas dari pihak pembeli
03 Udara bertekanan
Tekanan, aliran, pengolahan, dan batas kontak
Sudah tersedia / perlu dikonfirmasi
Penanggung jawab utilitas dan keamanan pangan dari pihak pembeli
04 Pembuangan udara, drainase, dan pembersihan
Ekstraksi, titik pembuangan, metode pembersihan, dan kecocokan bahan kimia
Sudah tersedia / perlu dikonfirmasi
Penanggung jawab fasilitas dan sanitasi dari pihak pembeli
05 Ruang yang tersedia
Denah lantai berskala, kolom, pintu, lorong, akses layanan, dan pembagian zona kebersihan
Sudah tersedia / perlu dikonfirmasi
Penanggung jawab proyek dari pihak pembeli
06 Antarmuka hulu
Persiapan bahan, pengiriman adonan atau bahan masukan, penyangga aliran, dan komunikasi antarsistem kendali
Termasuk / tidak termasuk / belum diputuskan
Penanggung jawab paket kerja yang ditetapkan
07 Antarmuka hilir
Pendinginan, pemeriksaan, penumpukan produk, peralatan pengemasan, dan target laju serah terima
Termasuk / tidak termasuk / belum diputuskan
Penanggung jawab paket kerja yang ditetapkan
08 Akses operator dan perawatan
Rencana kebutuhan tenaga kerja, akses, pengangkatan, jalur pengeluaran, dan ruang untuk intervensi yang aman
Sudah tersedia / perlu dikonfirmasi
Penanggung jawab operasional dari pihak pembeli
Siapkan Data Cakupan, Penawaran Harga, dan Jadwal
Harga dan jadwal proyek ditentukan oleh definisi produk, alur proses, batas cakupan modul, otomasi, utilitas, tata letak, antarmuka pengemasan, rencana pembuktian, dan hal yang belum diputuskan. Harga peralatan yang rendah dalam penawaran belum tentu menghasilkan biaya proyek terendah jika pekerjaan integrasi atau verifikasi berada di luar cakupan penawaran harga.
- Format produk dan kelompok formulasi produk
- Target hasil produksi dan kriteria produk yang memenuhi syarat
- Atribut kualitas target dan sampel
- Pergantian produk dan ragam kelompok produk
- Modul proses dan otomasi yang termasuk
- Batas cakupan hulu dan hilir
- Utilitas yang tersedia dan denah lantai
- Serah terima ke pengemasan dan sinyal kendali
- Kondisi uji penerimaan di pabrik (FAT)
- Kondisi penerimaan di lokasi pemasangan
- Catatan, pihak yang menyetujui, dan penanggung jawab pekerjaan tersisa
- Hal yang belum diputuskan dan memengaruhi penawaran harga
Susun Matriks Bukti Konfigurasi
Risikonya adalah kekurangan bukti karena kriteria penerimaan tidak dapat dipastikan tanpa titik pengukuran, penanggung jawab, dan catatan yang ditetapkan. UDTECH menyusun Matriks Bukti Konfigurasi Lini Produksi Sachima dan Camilan Khusus berdasarkan setiap persyaratan, keputusan alur proses, catatan yang dapat ditinjau, pihak yang bertanggung jawab, dan hal yang belum diputuskan. Masukan keamanan pangan FDA yang berlaku tetap menjadi tanggung jawab pembeli dalam matriks tersebut, bukan sertifikasi peralatan.
SYS.CFG // US-FDA
Konteks perencanaan di Amerika Serikat
Masukan keamanan pangan tetap bergantung pada fasilitas
Peraturan FDA 21 CFR Part 117 mencakup kemudahan pembersihan peralatan, kontak silang alergen, sanitasi, analisis bahaya, pengendalian pencegahan, pemantauan, dan verifikasi bagi fasilitas pangan yang tercakup. Kebutuhan pergantian produk dengan alergen berbeda dan kemudahan pembersihan harus memiliki penanggung jawab serta bukti proyek; kepatuhan fasilitas ditetapkan melalui rencana keamanan pangan pembeli yang relevan.
Cara Kami Bekerja: Mengonfigurasi Proyek melalui Tahap Peninjauan yang Ditetapkan
Kami menjalankan proyek melalui tahapan peninjauan yang terdokumentasi agar asumsi tentang produk, penanggung jawab antarmuka, dan bukti penerimaan tidak tersembunyi. Setiap tahap menghasilkan keluaran yang jelas dan menetapkan penanggung jawab untuk hal yang belum diputuskan.
01
Kirimkan data produk.
Pembeli menyediakan format produk, kelompok formulasi produk, target hasil produksi, target kualitas, sampel, ruang yang tersedia, utilitas, serta sistem hulu atau hilir.
02
Validasi batas alur proses.
Kami memisahkan alur proses Sachima yang disebutkan secara jelas dari alur proses camilan khusus lainnya yang memerlukan penilaian teknis tersendiri.
03
Petakan modul dan antarmuka.
Kami menghubungkan setiap tahap proses dengan batas cakupan otomasi, konveyor, utilitas, sanitasi, dan pengemasan.
04
Tetapkan hasil produksi dan buktinya.
Tahap pemeriksaan ini menetapkan titik pengukuran, kondisi produk, periode pengujian, syarat produk yang memenuhi kriteria, catatan, dan pihak yang menyetujui.
05
Periksa usulan konfigurasi.
Pembeli dan pemasok meninjau modul yang termasuk, pengecualian, penugasan penanggung jawab, serta masukan teknis atau keamanan pangan yang belum diputuskan.
06
Periksa kembali penyelesaian hal yang belum diputuskan.
Setiap antarmuka yang belum diputuskan diberi penanggung jawab, bukti yang diperlukan, dan titik persetujuan sebelum mengubah acuan dasar proyek.
Keluaran Bukti Penerimaan
Bukti uji penerimaan di pabrik (FAT)
Gunakan formulasi produk yang disepakati, dasar perhitungan hasil produksi, kondisi utilitas, catatan pengoperasian, hasil pengamatan, jumlah produk yang diterima dan ditolak, serta daftar pekerjaan tersisa beserta penanggung jawabnya.
Bukti penerimaan di lokasi pemasangan
Periksa kembali utilitas, antarmuka yang terpasang, kinerja lini produksi dalam kondisi pembeli, kesiapan operator, dan penyelesaian pekerjaan tersisa di lokasi pembeli.
Proyek yang Memerlukan Alur Proses Berbeda
Halaman kategori tidak seharusnya memaksakan semua produk masuk ke kelompok mesin yang paling mendekati di antara pilihan yang ada. Jika komposisi produk atau batas proses berubah, langkah berikutnya yang lebih tepat adalah penilaian alur proses tersendiri, bukan memperluas konfigurasi Sachima tanpa dasar. NC State Extension menjelaskan ekstrusi sebagai alur proses termomekanis dan pembentukan dengan cetakan yang berbeda.
01
Produk yang diekstrusi atau dikembangkan melalui cetakan
Mengapa alur proses Sachima tidak dapat diasumsikan sesuai
Plastisasi bahan, pemrosesan dengan ulir, pembentukan melalui cetakan, dan pengondisian tahap hilir membentuk alur proses yang berbeda.
Keputusan berikutnya
Evaluasi proses khusus ekstrusi dan batas cakupan peralatannya.
02
Produk yang dipanggang atau dikembangkan dengan udara panas
Mengapa alur proses Sachima tidak dapat diasumsikan sesuai
Perpindahan panas, pengurangan kadar air, waktu tinggal, dan penopang produk berbeda dari alur proses penggorengan dengan pengikatan menggunakan sirup.
Keputusan berikutnya
Susun alur proses pemanggangan atau pengembangan berdasarkan target produk.
03
Laju pengemasan lebih rendah daripada hasil produksi hulu
Mengapa alur proses Sachima tidak dapat diasumsikan sesuai
Penumpukan dan serah terima yang tidak seimbang dapat membatasi jumlah produk kemasan yang diterima.
Keputusan berikutnya
Seimbangkan seluruh lini pemrosesan dan pengemasan sebelum membandingkan hasil produksi.
04
Formulasi produk atau target kualitas belum ditetapkan
Mengapa alur proses Sachima tidak dapat diasumsikan sesuai
Hasil uji coba tidak dapat dibandingkan jika formulasi produk dan kriteria produk yang memenuhi syarat berubah bersamaan.
Keputusan berikutnya
Tetapkan dahulu dasar uji coba dan metode penerimaan.
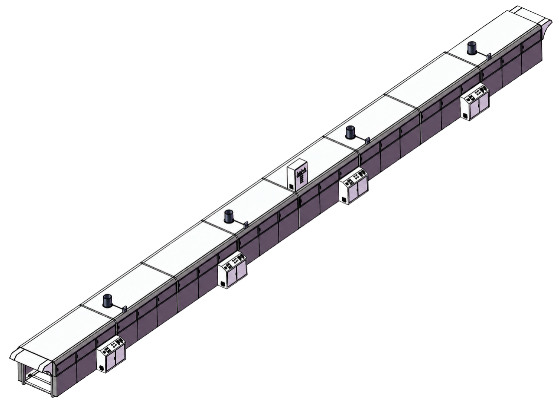
Alat Bantu untuk Lini Produksi Sachima dan Camilan Khusus
[ 01 ]
Alat Penyaringan Alur Proses Camilan
Visualisasikan alur proses optimal untuk produksi sachima Anda. Evaluasi efisiensi tata letak dan aliran bahan.
BUKA ALAT
[ 02 ]
Definisi Hasil Produksi yang Memenuhi Syarat
Hitung dan tetapkan hasil produksi yang tepat berdasarkan parameter masukan. Pastikan perencanaan kapasitas yang akurat.
BUKA ALAT
[ 03 ]
Daftar Periksa Kesiapan Penawaran Harga
Verifikasi persyaratan teknis dan komersial sebelum meminta penawaran harga. Permudah evaluasi proyek.
BUKA ALAT
01
Apa perbedaan alur proses Sachima dan alur proses ekstrusi?
Alur proses khusus Sachima yang disebutkan mencakup penanganan adonan, pembentukan, fermentasi adonan, penggorengan, persiapan dan pencampuran gula, pembentukan bentuk akhir, serta pemotongan. Ekstrusi menggunakan pemrosesan termomekanis yang digerakkan ulir dan pembentukan melalui cetakan, sehingga memerlukan peninjauan produk dan peralatan secara terpisah.
02
Data produk apa yang perlu kami kirim terlebih dahulu?
Kirimkan sampel yang mewakili produk beserta format produk, kelompok formulasi produk, bahan baku, bahan tambahan, target bentuk dan ukuran, atribut kualitas, serta kebutuhan hasil produksi. Tambahkan persyaratan alergen, pembersihan, dan kontak dengan pangan dari tim keamanan pangan pembeli. Tandai masukan yang sudah dikonfirmasi dan yang masih belum diputuskan agar penyaringan alur proses tidak menganggap asumsi sebagai fakta proyek.
03
Mengapa titik pengukuran penting untuk kapasitas produksi?
Laju pemasukan bahan dan hasil produksi kemasan yang diterima menggunakan dasar perhitungan yang berbeda. Tetapkan titik pengukuran, kondisi produk, periode pengukuran waktu, aturan penolakan produk, dan batas cakupan pengemasan sebelum membandingkan pemasok.
04
Bagaimana hasil produksi yang memenuhi syarat harus didefinisikan?
Catat revisi formulasi produk, kondisi produk, atribut penerimaan, periode pengukuran waktu, jumlah produk yang diterima dan ditolak, penghentian terencana, bahan pada saat awal pengoperasian, aturan pengolahan ulang, catatan bukti, dan pihak yang menyetujui.
05
Informasi utilitas dan tata letak apa yang perlu disertakan dalam permintaan?
Sediakan informasi pasokan listrik, bahan bakar atau energi panas, udara bertekanan, pembuangan udara, drainase, kondisi pembersihan, serta denah lantai berskala. Tandai kolom, pintu, zona kebersihan, lorong layanan, peralatan hulu, titik serah terima ke pengemasan, dan akses perawatan. Jika suatu nilai belum diketahui, catat sebagai hal yang belum diputuskan alih-alih menyalin nilai bawaan pemasok.
06
Apakah mesin pengemasan yang sudah ada dapat dihubungkan ke lini produksi?
Mesin pengemasan yang sudah ada dapat masuk ke tahap peninjauan konfigurasi setelah bentuk dan ukuran saluran masuknya, kondisi produk, laju produksi berkelanjutan, penumpukan produk, komunikasi antarsistem kendali, dan penanganan produk yang ditolak didokumentasikan. Kecocokannya belum dapat dipastikan sampai penanggung jawab kedua peralatan menyepakati antarmukanya.
07
Bukti apa yang perlu diminta untuk uji penerimaan di pabrik (FAT)?
Minta formulasi produk dan protokol yang disepakati, titik pengukuran, catatan waktu pengoperasian, kondisi utilitas, jumlah produk yang diterima dan ditolak, pengamatan dan catatan kualitas, pihak yang menyetujui, serta penanggung jawab pekerjaan tersisa. Catat kondisi yang benar-benar digunakan alih-alih menyalin nilai masukan nominal. Pisahkan bukti dari pabrik dengan penerimaan di lokasi pemasangan karena utilitas, antarmuka, tindakan operator, dan batas tahap hilir dapat berubah setelah pemasangan.
08
Apakah halaman peralatan ini membuktikan kepatuhan terhadap persyaratan keamanan pangan Amerika Serikat?
Tidak. Halaman kategori tidak dapat menggantikan analisis bahaya, rencana keamanan pangan, program sanitasi, pemantauan, atau verifikasi yang khusus untuk fasilitas dan produk. Gunakan ketentuan 21 CFR Part 117 yang berlaku sebagai masukan proyek, sementara pembeli menugaskan setiap keputusan kepada penanggung jawab keamanan pangan, kualitas, teknik, atau operasional yang sesuai.
09
Kapan kami perlu membuka halaman produk Lini Produksi Sachima?
Buka halaman tersebut ketika alur proses telah dipastikan sebagai Sachima dan informasi tingkat model diperlukan.
10
Apa yang harus diputuskan sebelum meminta penawaran harga?
Tetapkan alur proses produk, dasar perhitungan target hasil produksi, batas cakupan modul, utilitas, denah lantai, antarmuka hulu dan hilir, kriteria kualitas, bukti penerimaan, serta penanggung jawab setiap hal yang belum diputuskan. Informasi tersebut membuat penawaran harga dari pemasok lebih mudah dibandingkan tanpa bergantung pada harga umum.