Entre em contato com a UDTECH Company


As linhas de produção de waffles e panquecas são sistemas integrados que conduzem massa líquida controlada pelas interfaces de deposição, assamento, desmolde, resfriamento e embalagem. Compare-as com base no produto congelado, na produção vendável medida, nas perdas registradas, nas interfaces da fábrica e em evidências de aceitação reproduzíveis. O nome de um modelo ou uma cifra nominal de unidades por hora não define o que uma fábrica conseguirá embalar e liberar.
| Objetivo do guia | Preparar um teste piloto comparável, uma solicitação de evidências e um protocolo de aceitação |
|---|---|
| Resultado principal | Unidades ou pacotes aceitos em um ponto de medição e intervalo de tempo definidos |
| O que fica fora do escopo | Modelos específicos do fornecedor, dados de utilidades industriais, preços, propostas comerciais e alegações de desempenho não verificadas |
| Limite das evidências | Um teste de aceitação sustenta uma decisão delimitada; não comprova capacidade sustentada |
Este guia foi escrito para proprietários de padarias, gerentes de produção, engenheiros de projetos, equipes de qualidade e compradores que preparam uma solicitação de proposta comercial. Ele acompanha waffles industriais e panquecas industriais desde a entrega da massa líquida até o repasse para a embalagem, transformando esse percurso em observações, códigos de perdas, responsabilidades pelas interfaces e registros de aprovação ou reprovação.
Ele não é um catálogo nem classifica fornecedores. O objetivo é tornar duas linhas propostas comparáveis sem copiar um número de capacidade de um formato de produto, receita ou teste para outro.
Em resumo: primeiro congele o que será produzido e como será avaliado. Depois meça a saída de pacotes aceitos, associe cada perda a um repasse do processo, verifique as interfaces da fábrica e de segurança e redija o protocolo de aceitação antes do início do teste.
1. Comece pelo limite de comparação
Guias de processo e páginas de soluções comerciais devem responder a perguntas diferentes. As páginas comerciais podem apresentar configurações disponíveis de linhas de waffles e panquecas, produção específica do modelo, utilidades industriais, layout e proposta comercial. Este guia define o método para verificar se essas respostas comerciais são completas e comparáveis.
Essa distinção é importante quando os dois URLs usam a mesma expressão principal. Repetir aqui uma tabela de modelos, estimador, seletor de produtos ou formulário de proposta criaria uma intenção comercial concorrente. Um artigo sobre processo e aceitação ajuda o comprador a preparar informações melhores para a conversa comercial.
| Decisão | Este guia é responsável por | A página de soluções é responsável por |
|---|---|---|
| Resultado | Ponto de medição, exclusões e janela de amostragem | Configuração do fornecedor e capacidade declarada |
| Adequação à fábrica | Responsável pela interface e evidências de aceitação | Área ocupada proposta e utilidades industriais |
| Escolha comercial | Pacote de evidências fornecido com a consulta | Seleção do modelo, preço, prazo de entrega e proposta comercial |
Use este limite como regra de direcionamento. Se a pergunta for “qual configuração o fornecedor pode cotar?”, ela pertence à página comercial. Se for “o que precisamos registrar para comparar dois testes de forma justa?”, ela pertence a este guia.
2. Trace os sete repasses, da massa líquida à saída embalada
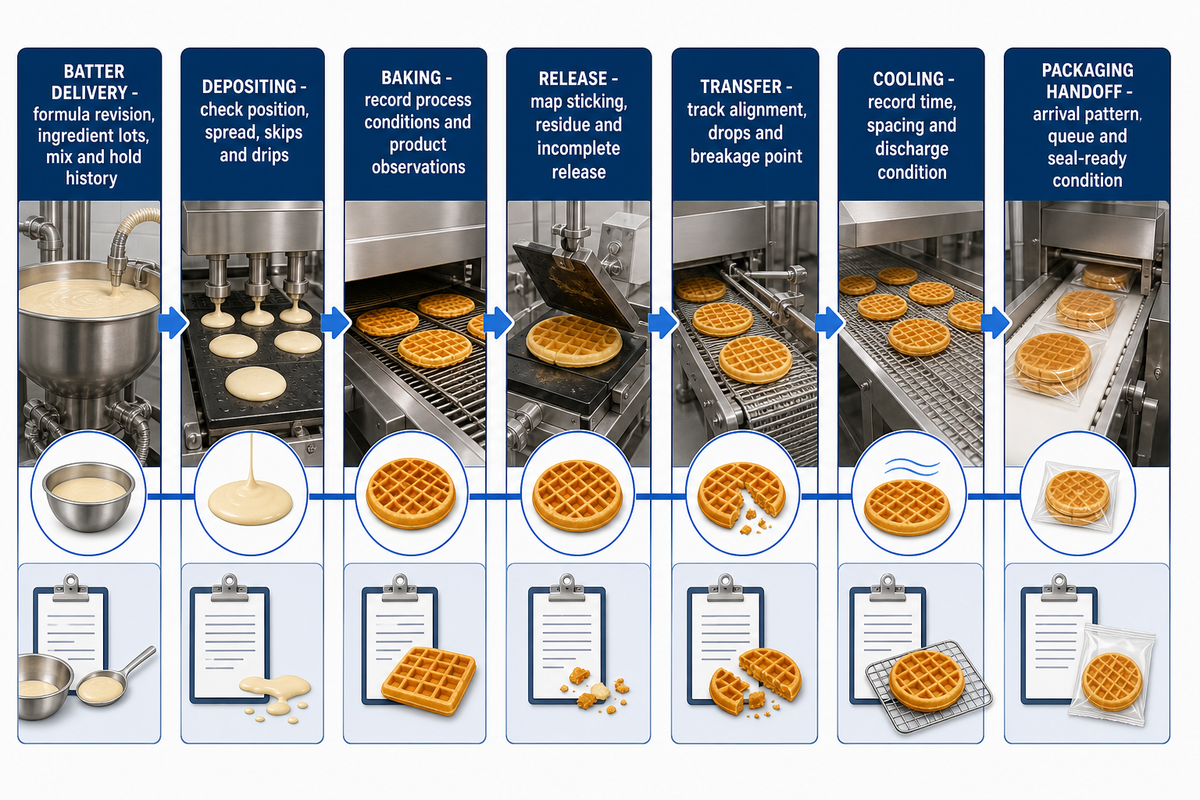
O Mapa de Aceitação dos Sete Repasses separa entrega da massa líquida, deposição, assamento, desmolde, transferência, resfriamento e repasse para embalagem. Diferentes projetos de linhas de waffles e panquecas podem usar equipamentos distintos, mas o mapa mantém a comparação da linha de produção vinculada a repasses observáveis. É um método de auditoria original, não um padrão do setor nem uma afirmação de que todas as linhas usam equipamentos idênticos.
Em cada limite, registre o estado de entrada do produto, o resultado observável, o código de perda e o próximo responsável. Isso evita confundir a estação onde um defeito se torna visível com a estação que o criou.
| Categoria do repasse | Congelar ou observar | Evidência gerada |
|---|---|---|
| Controle de todo o teste | ID do teste, relógios sincronizados, limite de contagem e exclusões | Um registro rastreável que reúne os sete repasses |
| Entrega da massa líquida | Revisão da formulação, lotes de ingredientes, histórico de mistura e retenção | Lote identificado liberado para o teste |
| Deposição | Método de verificação da deposição, posição, espalhamento, falhas e gotejamentos | Observações da deposição por posição da cabeça ou da chapa de cocção |
| Assamento | Condições de processo registradas, controle térmico e observações do produto | Cor, dimensões, textura ou resultado de qualidade qualificado |
| Desmolde | Local de aderência, resíduo e desmolde incompleto | Unidade desmoldada ou perda de desmolde codificada |
| Transferência | Virada, coleta, alinhamento, queda e ponto de quebra | Código de dano na transferência ou unidade íntegra entrando no resfriamento |
| Resfriamento | Tempo de resfriamento, espaçamento e condição na descarga | Unidade pronta para embalagem em um ponto definido |
| Repasse para embalagem | Padrão de chegada, fila, falhas e condição pronta para selagem | Pacote aceito ou perda na interface de embalagem |
Cada mapa deve seguir o projeto real. Panquecas podem precisar ser viradas antes da descarga; um waffle moldado pode ser desmoldado por outro percurso mecânico. Adicione ou renomeie um limite quando o percurso do produto mudar, mas não combine perdas separadas apenas para manter uma tabela organizada com sete linhas.
As linhas de todo o teste são registros de controle, não um oitavo repasse do produto. Elas vinculam os sete repasses a uma única identidade e a um relógio do teste. O mapa também torna visíveis os efeitos retardados: um produto que parece aceitável no desmolde ainda pode deformar na transferência, bloquear uma esteira de resfriamento ou chegar à linha de embalagem em um padrão instável. Nomeie esses limites físicos mesmo quando os equipamentos de resfriamento ou embalagem estiverem fora do escopo do fornecedor.
3. Congele o produto antes de comparar duas linhas
Comparações justas começam com uma Ficha de Base do Produto assinada antes do teste. Apenas o nome do produto não basta. Registre a revisão da formulação, as especificações dos ingredientes, a massa de massa líquida depositada ou um substituto qualificado, a geometria do produto e as dimensões finais, os limites de qualidade, o formato da embalagem, a idade da amostra e as condições que tornam uma unidade aceitável.
Para panquecas, as propriedades funcionais das matérias-primas podem ser tão importantes quanto o rótulo do ingrediente. Um estudo revisado por pares com 13 cultivares de trigo coreano associou proteína da farinha, medidas relacionadas ao glúten, retenção de solvente, comportamento da amilose e tempo de mistura às dimensões ou à textura das panquecas. Esse estudo não fornece uma configuração industrial universal, mas mostra por que “mesmo tipo de farinha” pode ser um controle incompleto. Consulte o estudo delimitado sobre farinha para panquecas.
A liberação do waffle também é multifatorial. Em um estudo separado em escala piloto, alterar as formulações de amido e farinha modificou significativamente a aderência e a quebra durante a retirada nas condições de teste relatadas. Essa evidência sustenta uma regra de isolamento de falhas: não classifique uma observação de liberação como falha mecânica até separar receita, ambiente, condição de assamento, condição da chapa de cocção e danos causados pela remoção. Seus limites e métodos continuam vinculados ao estudo sobre waffles com ovos frescos.
Ficha de Base do Produto: campos mínimos
- Revisão da formulação, lotes de ingredientes e especificações funcionais controladas pela fábrica
- Preparação da massa líquida: sequência de mistura, horário final da mistura, tempo de retenção e método qualificado da fábrica para a condição da massa líquida
- Base do dosador de massa líquida, geometria final, método de qualidade do produto e defeitos permitidos
- Destino do aquecimento inicial, local da amostra, idade da amostra, método de inspeção e formato da embalagem
- Duração do teste, interrupções planejadas, exclusões e regras de parada
Se duas propostas não puderem operar com a mesma base de produto, não force uma comparação direta de capacidade de produção. Trate-as como casos de uso diferentes e documente o que mudou.
Para um produto pronto para o varejo, a precisão não pode ser inferida pelo nome de placa do dosador ou por uma marca. Uma linha automática versátil ainda precisa de evidências lote a lote sobre peso de deposição, chapas de cocção, uniformidade, resfriamento, vazão de embalagem, intervenção do operador e critérios de liberação de segurança dos alimentos. Peça ao fabricante que vincule cada alegação de capacidade ao plano de amostragem acordado.
4. Transforme um teste piloto em produção vendável medida
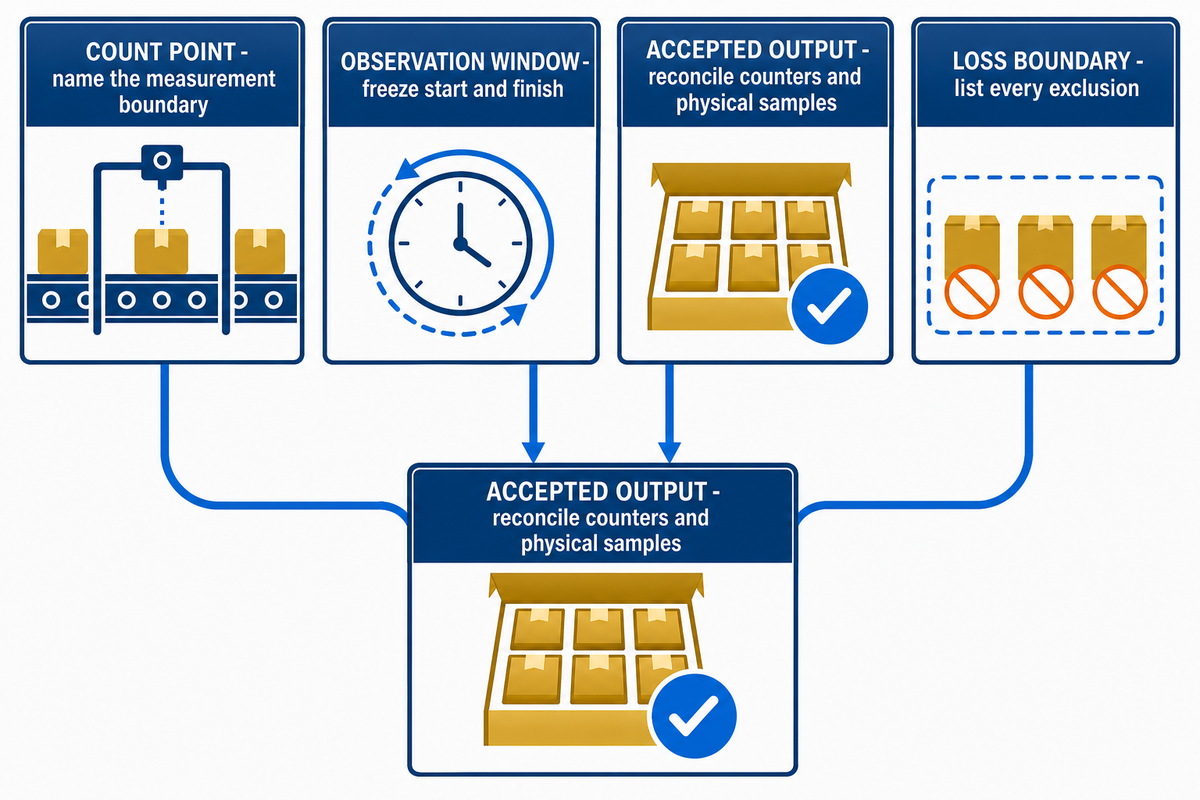
A produção vendável medida é o produto aceito dividido pelo tempo de observação registrado em um ponto definido. A produção-alvo deve usar a mesma unidade e o mesmo limite. Os numeradores devem excluir unidades que não atendam aos critérios acordados de produto ou embalagem. Os denominadores devem informar o tempo de operação planejado e se incluem refugo do aquecimento inicial, paradas planejadas, tempo de troca de produto, processo de limpeza, falta de alimentação e bloqueio a jusante.
Para uma cadência normalizada pelo tempo, use: unidades aceitas ÷ minutos de observação × 60. Informe pacotes aceitos por hora somente quando a contagem e o formato dos pacotes também estiverem congelados. Unidades por ciclo, unidades por hora, quilogramas por hora e pacotes por turno respondem a perguntas diferentes e não devem compartilhar uma coluna única de “capacidade” sem identificação.
Cálculo ilustrativo: um teste registra 7.800 unidades aceitas durante uma janela de observação de 120 minutos.
Produção vendável medida = 7.800 ÷ 120 × 60 = 3.900 unidades aceitas por hora. Essa aritmética é um exemplo, não um resultado de linha da UDTECH nem uma meta de aceitação recomendada.
Mantenha uma contagem separada do total de unidades produzidas. O rendimento aceito para a mesma janela é o número de unidades aceitas dividido pelo total de unidades observadas. Não remova silenciosamente as falhas do teste do denominador; registre a regra de exclusão antes do teste.
Faça
- Defina o ponto de contagem
- Congele a janela de observação
- Reconcilie contadores e amostras físicas
- Liste todas as exclusões
Não faça
- Copie a velocidade nominal para a produção aceita
- Misture unidades, massa e pacotes
- Descarte o aquecimento inicial sem acordo
- Trate um único teste como capacidade de longo prazo
Trate o teste registrado como evidência delimitada. Testes de aceitação em fábrica podem sustentar decisões contratuais para o produto, as condições, a duração e o método de medição definidos; por si só, não comprovam desempenho em lotes futuros de ingredientes, turnos, partidas, ciclos de higienização ou condições da fábrica. Portanto, alegações de capacidade sustentada precisam de planos de evidência separados, com amostragem da variação que a fábrica espera encontrar.
Se a capacidade sustentada for importante, especifique evidências de acompanhamento em lotes, operadores, turnos e estados operacionais definidos. Mantenha esse estudo separado do teste de aceitação de entrega delimitado.
5. Atribua cada perda a um repasse
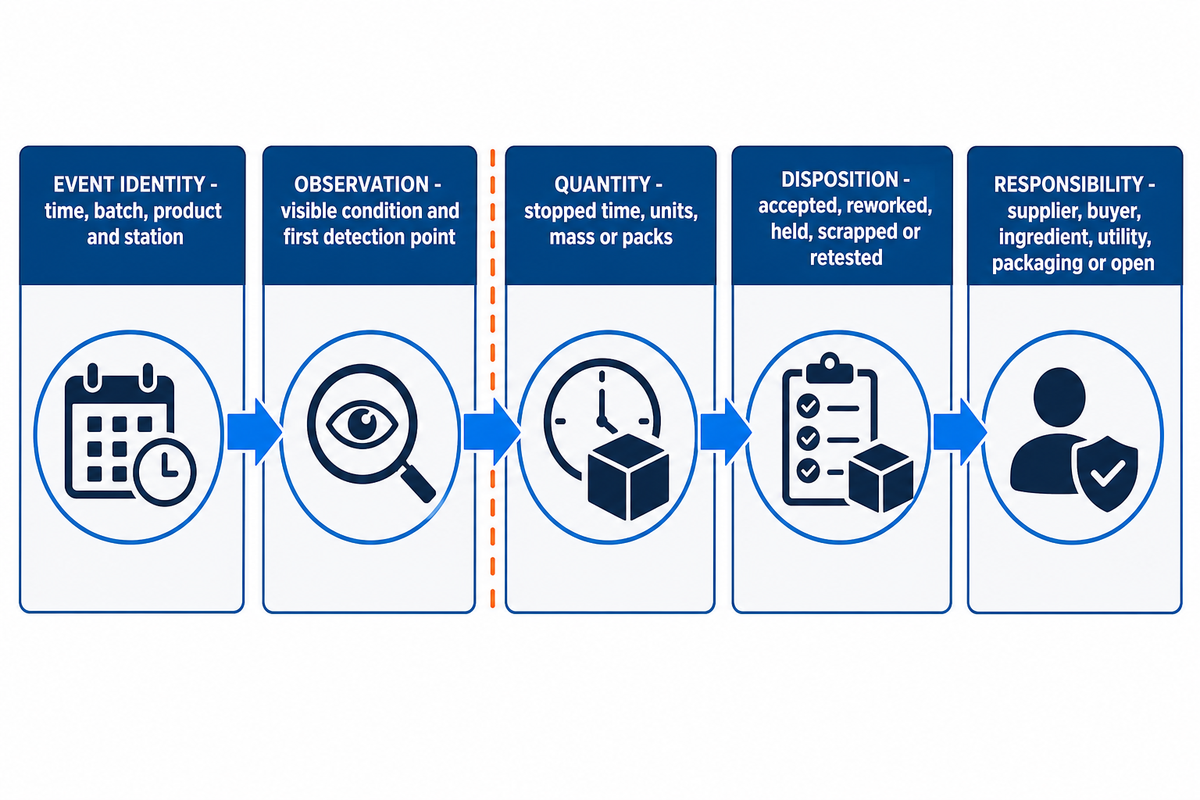
Os registros do Livro de Perdas da Produção Medida dão a cada minuto parado, unidade rejeitada e perda de rendimento um horário, local, observação, destino e responsável. Eles não começam com uma causa. As causas só são atribuídas depois que a equipe consegue rastrear cada evento até as evidências.
Essa distinção evita um atalho comum no isolamento de falhas. “Aderência”, “cor irregular”, “quebra na coleta” e “falha do invólucro” são observações. Cada uma pode ter vários fatores contribuintes de receita, térmicos, mecânicos, de temporização ou a jusante.
| Campo do livro de perdas | Registrar | Evitar |
|---|---|---|
| Identidade do evento | Horário de início, horário de término, lote, produto e estação | “Problema da linha” sem horário |
| Observação | Condição visível e onde foi detectada pela primeira vez | Escrever uma causa presumida como fato |
| Quantidade | Minutos parados, unidades, massa ou pacotes | Combinar perda de tempo e perda de qualidade |
| Destino | Aceito, retrabalhado, retido, descartado ou retestado | Contar produto retido como vendável |
| Responsabilidade | Fornecedor, comprador, ingrediente, utilidade industrial, embalagem ou em aberto | Atribuir culpa antes da investigação |
Um estudo da University of Illinois sobre fabricação de alimentos relatou que o registro preciso dos motivos de parada revelou tempo de inatividade e microparadas que os registros tradicionais não captavam, incluindo padrões específicos do equipamento e do produto. Isso sustenta o método de registro, não uma meta universal de eficiência. Consulte o resumo delimitado do estudo sobre fabricação de alimentos.
Revise o livro de perdas por repasse após o teste. A maior categoria de perdas não é automaticamente a primeira ação; primeiro verifique se a observação é repetível, se o sistema de medição é confiável e se o evento pertence à linha ou a uma interface externa.
6. Crie um registro de responsáveis pelas interfaces antes da RFQ
Os registros de Responsáveis pelas Interfaces atribuem cada conexão da fábrica ao fornecedor, comprador ou terceiro nomeado antes da proposta comercial e da aceitação. Cada item do registro deve abranger o ponto de entrega, as informações de projeto, o trabalho de instalação, o método de teste e as evidências necessárias para encerrá-lo.
Os itens exatos dependem da linha proposta e do local. Os títulos comuns incluem carga de utilidades industriais, alimentação elétrica, interface de combustível ou aquecimento, exaustão, ar de combustão, ar comprimido, água, drenagem, carga no piso, folga de instalação, acesso para manutenção, alimentação de ingredientes, controles a jusante, acumulação de produto e circuitos de intertravamento de emergência ou segurança.
| Interface | Pergunta ao responsável | Evidência de aceitação |
|---|---|---|
| Utilidades industriais | Quem fornece, condiciona, protege e conecta? | Desenho aprovado, condição medida e teste assinado |
| Espaço físico | Quem confirma acesso, carga, folga e drenos? | Levantamento do local e registro de liberação da instalação |
| Controles | Quem é responsável por sinais, intertravamentos, dados e recuperação de falhas? | Lista de sinais, teste de causa e efeito e registro de falhas |
| Repasse do produto | Quem controla alimentação, fila, espaçamento e rejeição? | Teste de limite definido nos estados operacionais acordados |
Um caso adjacente da Food Engineering sobre uma esteira de barras nutricionais registra tanto uma duração de higienização validada quanto repasses Ethernet/PLC para equipamentos a montante e a jusante. Esses valores pertencem àquele caso e não são referências de linhas de waffles. O que importa aqui é a especificidade do registro: interface, método, produto e resultado são nomeados. Consulte o caso adjacente da esteira.
As interfaces em aberto não devem desaparecer em “por terceiros”. Dê a cada item em aberto um responsável, uma data de vencimento e um teste que o encerre.
7. Solicite evidências de higiene e segurança do forno
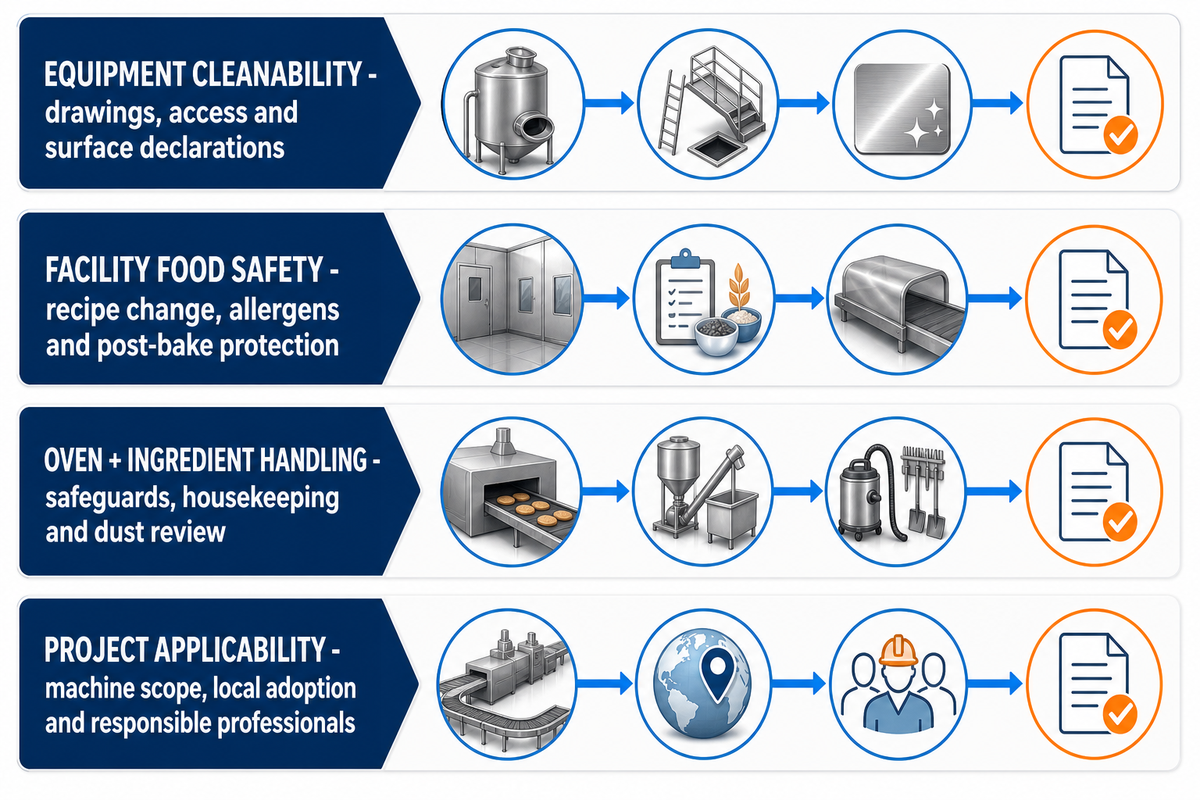
Solicite evidências vinculadas à jurisdição, ao produto, ao método de aquecimento, ao local e ao escopo da máquina. Um rótulo genérico de “grau alimentício”, “higiênico” ou “em conformidade” não identifica o requisito aplicável, a revisão do projeto, o teste nem o responsável.
Limites de equipamentos e instalações nos Estados Unidos
Para operações aplicáveis nos Estados Unidos, as disposições atuais da FDA 21 CFR Part 117 citadas aqui incluem 21 CFR 117.40, que trata de equipamentos adequadamente higienizáveis, instalação que permita limpeza e manutenção dos equipamentos e espaços adjacentes, e condicionamento de ar comprimido ou outros gases introduzidos nos alimentos ou usados em superfícies de contato com alimentos. Solicite desenhos, demonstrações de acesso, declarações de materiais ou superfícies quando pertinentes, o escopo do condicionamento do ar comprimido e um método de limpeza que possa ser verificado na configuração proposta.
A aceitação da máquina não substitui o plano de segurança dos alimentos da instalação. A atual 21 CFR 117.130 trata da análise de perigos documentada e considera formulação, projeto do equipamento, ingredientes, processamento, embalagem, higienização e condições especificadas de exposição de alimentos prontos para consumo. A 21 CFR 117.135 trata separadamente dos controles aplicáveis de processo, alérgenos e higienização.
Portanto, os compradores devem decidir quais alterações de receita compartilham a linha, quais evidências de troca de produto com alérgenos são necessárias, como o produto exposto após o assamento será protegido antes da embalagem e quais controles pertencem à fábrica, e não ao fornecedor do equipamento. Essas são interfaces do projeto, não alegações de que a compra de uma máquina estabelece conformidade.
Segurança do forno, do combustível e do manuseio de ingredientes
Para equipamentos de panificação aplicáveis nos Estados Unidos, OSHA 29 CFR 1910.263 inclui disposições sobre seccionamentos, inspeções, proteções e pré-ventilação de fornos de queima direta. As solicitações exatas de evidências dependem do sistema de aquecimento proposto, do processo de assamento, das chapas de cocção e da instalação.
“Deve ser fornecido um interruptor seccionador principal ou disjuntor.”
OSHA, 29 CFR 1910.263(l)(8)(iii). Verifique a aplicabilidade atual à instalação.
Não limite a revisão do local ao forno. A visão geral da OSHA sobre poeira combustível lista açúcar, amido e farinha entre os materiais alimentícios cuja poeira finamente dividida pode se tornar explosível quando suspensa na concentração adequada e em condições apropriadas. Recebimento de ingredientes, despejo, mistura, transporte, extração, organização e limpeza e coleta de poeira exigem uma revisão de perigos específica do local.
Normas europeias como perguntas de verificação
Os metadados públicos da EN 1672-2:2020 descrevem conceitos básicos de higiene e higienização para máquinas de processamento de alimentos e observam que normas específicas de máquinas podem acrescentar ou variar requisitos. Este artigo não reproduz cláusulas pagas nem infere conformidade do projeto.
A página oficial da ISO identifica a ISO 13577-2:2023 Edition 2 como a norma publicada para sistemas de combustão e manuseio de combustível em fornos industriais e equipamentos de processamento associados. A ISO também lista um item de trabalho da Edition 3 posterior em desenvolvimento. Não cite esse item futuro como a edição atualmente publicada.
Nota de escopo: esta seção é uma estrutura para solicitação de evidências, não uma determinação de aplicabilidade nem uma declaração de que uma norma se aplica a todas as linhas de waffles ou panquecas. Confirme os requisitos atuais, o escopo da máquina, a adoção local e as responsabilidades do projeto com profissionais qualificados de fábrica, segurança, segurança dos alimentos e normas.
8. Redija um protocolo de aceitação com critérios de aprovação/reprovação
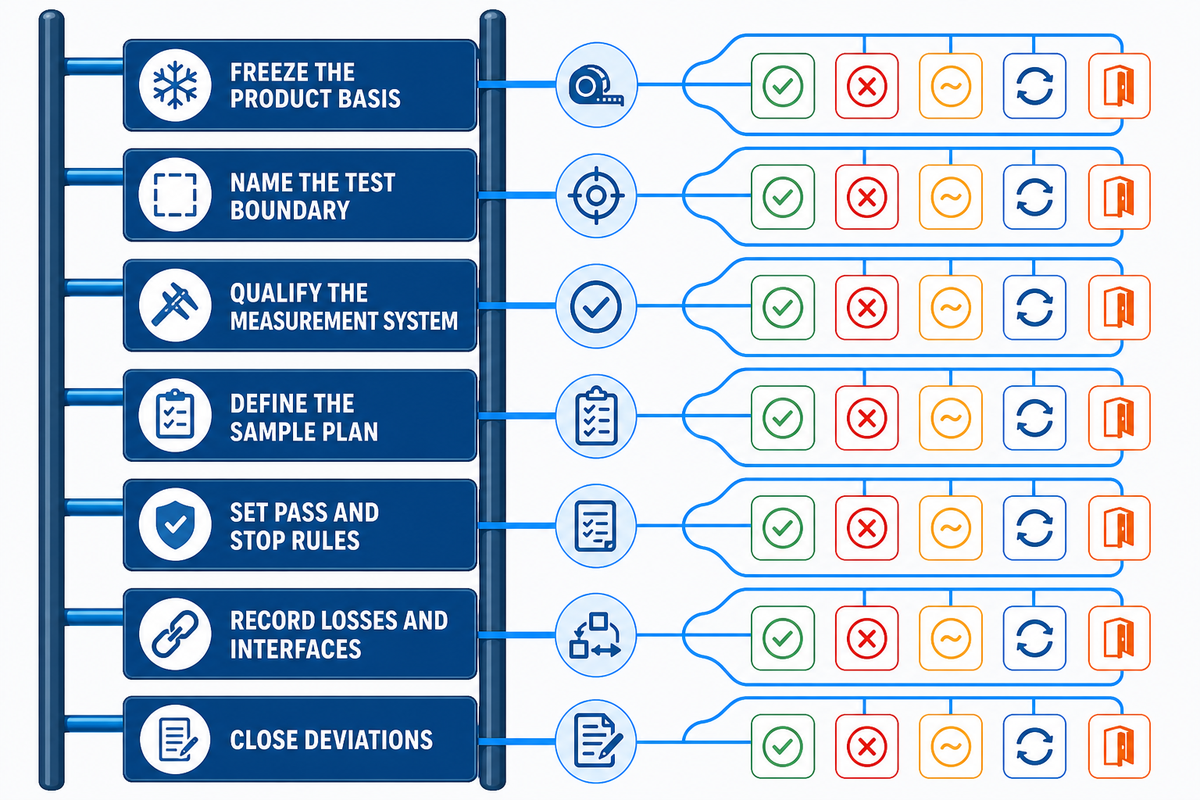
Elabore o protocolo antes de operar a máquina e torne cada critério observável. Um protocolo útil identifica a base do produto, o local do teste, a duração, os estados operacionais, os métodos de medição, o plano de amostragem, os limites de aprovação, as exclusões, as regras de parada, as responsabilidades, os registros e o método para resolver um resultado em aberto.
Separe o teste de aceitação em fábrica do teste de aceitação no local. O teste em fábrica pode examinar o escopo fornecido com as utilidades industriais, o produto e as condições de embalagem disponíveis. O teste no local pode confirmar as interfaces instaladas, as utilidades industriais da planta, a integração a montante e a jusante, as funções de segurança, o acesso para higienização e o desempenho no limite final.
- Congele a base do produto. Anexe a revisão aprovada da formulação, as especificações dos ingredientes funcionais, as dimensões, o formato da embalagem, os métodos de qualidade e os defeitos permitidos.
- Defina o limite do teste. Declare quais equipamentos, controles, utilidades industriais, pessoas, ingredientes e materiais de embalagem estão incluídos ou excluídos.
- Qualifique o sistema de medição. Identifique os instrumentos, os locais dos contadores, o status de calibração ou exatidão, os registros de data e hora, a repetibilidade da inspeção e a reconciliação dos contadores.
- Defina o plano de amostragem. Registre os lotes, os locais de amostragem, o número de amostras, a frequência, o manuseio, o método de teste e o responsável pelo resultado.
- Estabeleça as regras de aprovação e parada. Declare cada limite, a janela de observação permitida, o que aciona uma pausa e quais condições invalidam a operação.
- Registre as perdas e as interfaces. Use os mesmos códigos de perdas e o mesmo registro de responsáveis durante todo o teste.
- Feche os desvios. Classifique cada item como aprovado, reprovado, aceito condicionalmente, com novo teste necessário ou em aberto, indicando um responsável e uma data.
A revisão do protocolo fica mais fácil quando a equipe vê um exemplo preenchido antes de registrar os valores reais. Esta planilha é deliberadamente fictícia. Seus números demonstram unidades, tolerâncias, amostragem e exclusões; não são dados da UDTECH, capacidades do fornecedor, configurações do produto nem limites de aceitação recomendados.
| Categoria do teste | Apenas exemplo ilustrativo | O que o protocolo real deve declarar |
|---|---|---|
| Janela de observação | 120 min | Início, término, estados operacionais e paradas incluídas |
| Aquecimento inicial | 20 min, registrados separadamente | Destinação e regra de exclusão pré-acordada |
| Base de deposição | 50 g, com tolerância de ± 2 g | Método qualificado, local de amostragem, frequência e tolerância |
| Diâmetro | 100 mm, com tolerância de ± 3 mm | Idade da amostra, orientação, instrumento e faixa de aceitação |
| Espessura | 12 mm, com tolerância de ± 1 mm | Locais definidos, método de compressão e regra de registro |
| Registro das condições ambientais | 23 °C e 50% | Local do sensor, base de tempo e faixa operacional permitida |
| Amostra do produto | 10 unidades a cada 15 min | Vinculação ao lote, aleatorização, manuseio, método e responsável |
| Verificação da balança | Resolução de exibição de 0,1 g | Status de calibração ou exatidão e adequação à tolerância |
| Verificação dimensional | Resolução de exibição de 1 mm | Identificação do instrumento, técnica e repetibilidade |
| Formato da embalagem | 5 unidades por embalagem | Definição da embalagem aceita e manuseio de embalagens parciais |
| Reconciliação dos contadores | Verificação de 1 min a cada 30 min | Limites de contagem da máquina, manual, rejeição e saída para embalagem |
| Estudo de capacidade posterior | 3 lotes ao longo de 3 dias | Um plano separado que reflita as fontes esperadas de variação de longo prazo |
Os valores reais devem vir dos requisitos do produto do comprador, dos métodos qualificados, da avaliação de riscos e do acordo contratual. Este exemplo também mostra por que a resolução de exibição não é igual à exatidão da medição e por que uma tolerância não deve ser definida antes que o método consiga distinguir uma aprovação de uma reprovação com confiança suficiente.
A credibilidade da medição deve fazer parte do protocolo. Até mesmo um número aparentemente preciso pode estar errado se os instrumentos estiverem fora de calibração, se os contadores usarem limites diferentes, se as inspeções manuais divergirem ou se os relógios não conseguirem alinhar o evento ao produto. Para as atividades de verificação aplicáveis nos Estados Unidos, 21 CFR 117.165 trata da calibração dos instrumentos ou das verificações de exatidão e, quando o teste do produto é usado como atividade de verificação apropriada, de procedimentos escritos cientificamente válidos com vinculação ao lote, número de amostras e frequência de amostragem.
Não copie essa linguagem regulatória de amostragem para todos os contratos sem uma análise de aplicabilidade. Use-a para revelar as perguntas que um protocolo confiável deve responder: o que é amostrado, qual lote ele representa, quem faz a amostragem, com que frequência, por qual método e qual decisão vem em seguida?
Por fim, declare o limite da inferência. A aprovação em uma operação delimitada significa que as evidências acordadas foram aprovadas para aquela operação. As alegações de capacidade sustentada exigem um plano separado que cubra a variação esperada na planta.
9. Prepare o dossiê de evidências antes da seleção comercial
Os dossiês de evidências transformam este guia em uma lista de verificação útil para consultas e RFQs. Eles devem conter a Ficha da Base do Produto, o Mapa de Aceitação dos Sete Repasses, a definição da saída medida, os campos do registro de perdas, o Registro de Responsáveis pelas Interfaces, as solicitações de evidências de higiene e segurança aplicáveis, o rascunho do protocolo de aceitação, a lista de peças sobressalentes e uma lista de premissas em aberto.
Anexe também as evidências pertencentes ao comprador: desenhos atuais da planta, condições das utilidades industriais, informações sobre os limites a montante e a jusante, especificações dos ingredientes e da embalagem, expectativas de limpeza e o formato de documentação exigido pela planta. Marque as informações desconhecidas como desconhecidas, em vez de substituí-las por valores de concorrentes.
Use a página de configuração da linha de waffle e panqueca da UDTECH para consultar a capacidade específica do modelo, as utilidades industriais, os layouts e a discussão da proposta comercial. Envie o dossiê de evidências junto com a consulta para que a configuração proposta possa ser verificada com base no mesmo produto, local e critério de aceitação.
Este artigo deliberadamente não publica nenhuma alegação de patente, certificação, porte da empresa, resultado de cliente, liderança de mercado ou desempenho da UDTECH. Essas afirmações exigem comprovação atribuível e relevância no nível do produto antes de fazerem parte do dossiê de evidências do comprador.
Pronto para uma revisão técnica da configuração?
Traga a base do produto, o ponto de medição desejado, as interfaces do local e os critérios de aceitação. Propostas úteis devem responder a essas informações sem transformar uma premissa não testada em uma promessa de desempenho.
Perguntas frequentes
Qual é a melhor maneira de comparar a capacidade de linhas de produção de waffle e panqueca?
Congele o produto, a base de deposição, a geometria final, os limites de qualidade, o formato da embalagem, a duração do teste e o ponto de contagem. Em seguida, informe as unidades, a massa ou as embalagens aceitas para essa janela definida, mostrando separadamente as exclusões e as perdas. Mantenha distintas as quantidades totais produzidas, aceitas, retidas, retrabalhadas e descartadas. Não compare as unidades nominais por hora de um fornecedor com a saída embalada aceita de outro fornecedor.
Um teste de aceitação em fábrica aprovado comprova o desempenho da linha a longo prazo?
Não. Ele comprova apenas que os critérios acordados foram aprovados dentro do limite registrado do teste em fábrica. A capacidade sustentada entre lotes de ingredientes, turnos, partidas, ciclos de higienização, operadores, utilidades industriais e condições da planta exige um plano de evidências separado. Esse plano pode usar vários lotes e estados operacionais definidos, selecionados para representar a variação real da planta. Ele também deve definir como são tratadas as perdas de partida, a limpeza planejada, a falta de alimentação externa, o bloqueio da embalagem e o produto retido. Os testes em fábrica e no local devem declarar explicitamente seus limites de inferência, para que uma decisão de entrega delimitada não seja repetida mais tarde como uma garantia permanente de produção.
Por que a aderência do waffle não pode ser atribuída imediatamente à máquina?
A aderência pode interagir com a formulação, a condição da massa líquida, a condição da chapa de cocção, as condições de assamento, o ambiente, o momento da liberação e o manuseio na retirada. Primeiro, registre onde a aderência começa, a posição da chapa, o padrão de resíduos e se o produto já estava danificado antes da remoção. Compare a mesma base do produto e o mesmo método de amostragem. Altere um único fator delimitado somente depois que a receita, o método de teste e as condições operacionais estiverem visíveis.
O que deve ser incluído em um protocolo de aceitação de uma linha de waffle ou panqueca?
Inclua a base do produto, o escopo fornecido, a janela de observação, o sistema de medição, o plano de amostragem, os critérios de qualidade e saída, os códigos de perdas, as funções de segurança, as exclusões, as regras de parada, o tratamento de desvios e as assinaturas. Todo critério de aprovação precisa de um método e de um responsável, além de uma observação quando for necessário um novo teste no local.
Uma declaração de higiene da máquina é suficiente para uma planta de alimentos?
Nenhuma declaração genérica substitui uma análise específica do projeto. Confirme a facilidade de limpeza, o acesso, as evidências de materiais ou superfícies quando aplicável, o escopo do ar comprimido, o método de limpeza, as necessidades de troca de produto por causa de alérgenos, a exposição após o processo, a drenagem, os controles de higiene do local e os requisitos aplicáveis no mercado de instalação. Pergunte qual documento, desenho, teste ou inspeção sustenta cada resposta. Registre quem é responsável por qualquer trabalho inacabado no local e como ele será concluído antes da produção de alimentos. Separe as evidências do equipamento das responsabilidades de segurança dos alimentos da própria instalação e das decisões de aprovação locais.
Referências e fontes
- eCFR, 21 CFR 117.40: Equipamentos e utensílios
- eCFR, 21 CFR 117.130: Análise de perigos
- eCFR, 21 CFR 117.135: Controles preventivos
- eCFR, 21 CFR 117.165: Verificação da implementação e eficácia
- OSHA, 29 CFR 1910.263: Equipamentos de panificação
- OSHA: Poeira combustível: risco de explosão
- ISO 13577-2:2023, metadados da 2ª edição publicada
- EN 1672-2:2020, metadados do escopo público
- Produção de waffle: influência dos ingredientes da massa líquida na aderência
- Influência das características da farinha nos atributos de qualidade da panqueca
- Repositório da UIC: resumo do estudo sobre motivos de parada e microparadas