ติดต่อบริษัท UDTECH

การอบเครปเดนเทลไม่สม่ำเสมอ: หาสาเหตุก่อนปรับความร้อน

การตรวจหาสาเหตุการอบเครปเดนเทลไม่สม่ำเสมอต้องตรวจ 6 จุด ได้แก่ ตำแหน่งที่เกิดข้อบกพร่อง สภาพน้ำแป้ง ความสม่ำเสมอของการหยอดแป้ง ความร้อนบนพื้นผิว เวลาอบ และเวลาที่สัมผัสอากาศระหว่างการทำให้เย็น เริ่มจากระบุรูปแบบที่เกิดขึ้น แล้วจึงเปลี่ยนทีละปัจจัย สีเพียงอย่างเดียวแยกไม่ได้ว่าปัญหาเกิดจากการหยอดแป้งบางเกินไปหรือความร้อนสูงเกินไป.
ขอบสีเข้มข้างบริเวณกลางแผ่นสีอ่อนอาจทำให้ทีมผลิตรีบปรับชุดควบคุมเตาอบ ก่อนปรับ ต้องตรวจสอบก่อนว่าข้อบกพร่องเกี่ยวข้องกับตำแหน่ง แผ่นอบ หรือช่วงเวลาของแต่ละชุดการผลิต ข้อสังเกตเหล่านี้ช่วยระบุว่าควรวัดค่าใด คู่มือนี้กล่าวถึงเครปเดนเทลแผ่นบางกรอบที่ใช้ทำเฟยติน ไม่ใช่สูตรคุกกี้ การตรวจสอบเหล่านี้ใช้ประกอบการหารือเรื่องการทดลองผลิตบนสายการผลิตเฟยติน.
การอบเครปเดนเทลไม่สม่ำเสมอ: ทำแผนที่ข้อบกพร่องก่อนปรับการตั้งค่า
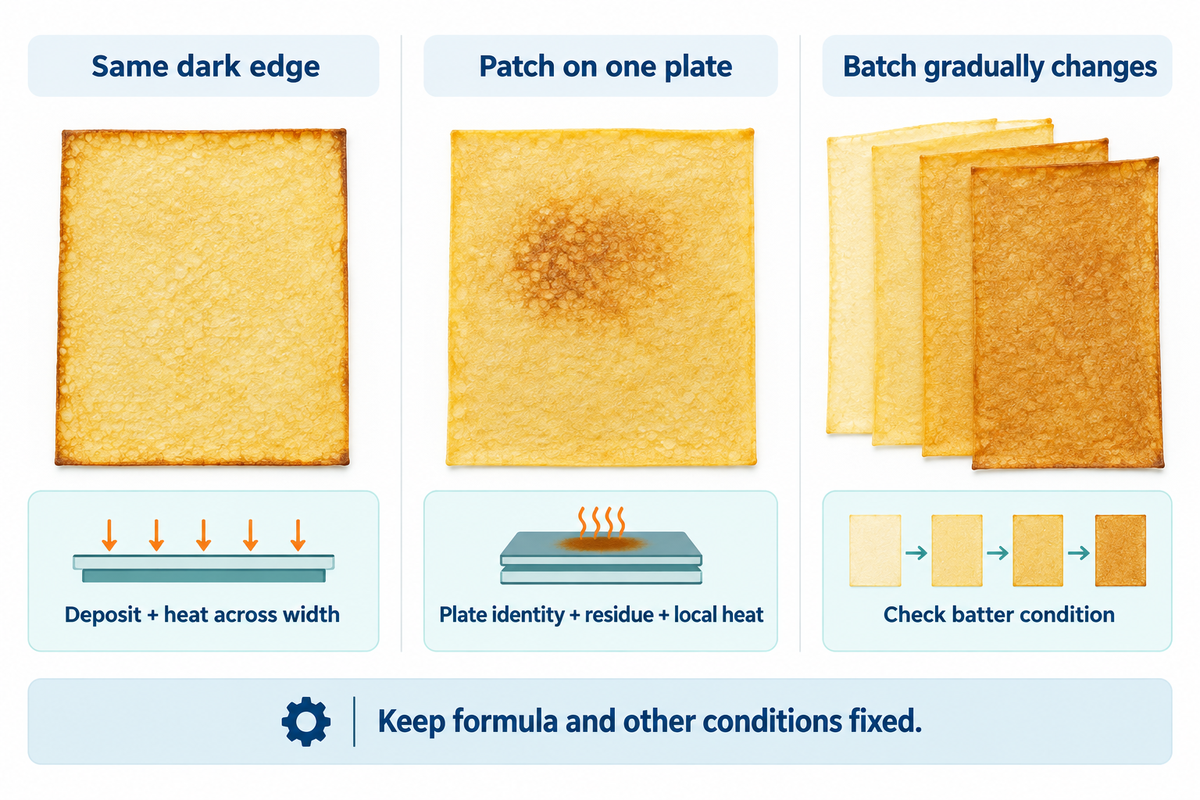
ช่วงเวลาที่เริ่มเกิดข้อบกพร่องมักสำคัญพอๆ กับตำแหน่งที่เกิด แถบสีคงที่บ่งชี้ให้ตรวจจุดแรกต่างจากกรณีที่แผ่นทั้งแผ่นค่อยๆ เข้มขึ้น ถ่ายภาพตัวอย่างภายใต้แสงที่สม่ำเสมอ ระบุทิศทางของตัวอย่าง และใช้ตัวอย่างอ้างอิงที่ผ่านการยอมรับตามข้อกำหนดผลิตภัณฑ์เดียวกันเพื่อเปรียบเทียบ.
แผนผังข้อบกพร่องจากการอบแบบ 6 จุดด้านล่างเป็นแนวทางตรวจปัญหาที่อาจเกี่ยวข้องกับการอบเครปเดนเทลไม่สม่ำเสมอ โดยตรวจ 6 จุด ได้แก่ ตำแหน่ง น้ำแป้ง การหยอดแป้ง ความร้อน เวลาอบ และการสัมผัสอากาศ รูปแบบที่พบหลายแบบอาจชี้ไปยังจุดตรวจเดียวกัน แต่ละแถวเสนอแนวทางที่ตรวจสอบได้ ไม่ใช่คำตอบยืนยันสาเหตุ ระหว่างตรวจสอบ ให้คงสูตร ปัจจัยอื่นๆ และสภาวะการผลิตไว้เหมือนเดิม.
| รูปแบบที่สังเกตพบ | จุดตรวจแรก | สิ่งที่ควรนำมาเปรียบเทียบ | เกณฑ์ในการตัดสินใจ |
|---|---|---|---|
| ขอบด้านเดิมมีสีเข้มกว่าในแผ่นต่อ ๆ กัน | การหยอดแป้งและความร้อนตลอดแนวความกว้าง | ความหนาบริเวณขอบและตรงกลาง พร้อมค่าที่วัดได้บนพื้นผิวในตำแหน่งเดียวกัน | อย่าเพิ่มความร้อนทั้งเครื่องเพื่อแก้แถบสีอ่อนเพียงจุดเดียว |
| รอยเข้มกลับมาเกิดที่แผ่นอบแผ่นเดิม | หมายเลขแผ่นอบ คราบตกค้าง และความร้อนเฉพาะจุด | เปรียบเทียบแผ่นอบที่สงสัยกับแผ่นอื่นในช่วงเดียวกันของรอบการทำงาน | ตรวจสอบเฉพาะตามขั้นตอนการเข้าถึงที่ได้รับอนุมัติ |
| สีสลับกันเป็นลำดับซ้ำๆ | จังหวะรอบการทำงานและการหยอดแป้ง | เทียบป้ายระบุรอบการทำงานกับบันทึกการป้อนแป้งและการควบคุมเครื่อง | อุณหภูมิเฉลี่ยอาจกลบลำดับที่เกิดขึ้น |
| สีของแผ่นทั้งแผ่นเปลี่ยนไปเมื่อชุดการผลิตมีอายุมากขึ้น | สภาพน้ำแป้ง | อุณหภูมิ ระยะเวลาพัก และการวัดการไหลซ้ำได้ | อย่าเปรียบเทียบชุดการผลิตที่ใช้สูตรต่างกัน |
| บริเวณสีอ่อนทับซ้อนกับจุดที่หยอดแป้งหนา | การกระจายตัวของแป้งที่หยอด | น้ำหนักแป้งเปียกที่หยอดและความหนาของผลิตภัณฑ์หลังอบในแต่ละตำแหน่ง | แก้สาเหตุจากการป้อนแป้งก่อนเพิ่มเวลาสัมผัสความร้อน |
| รอยเป็นเส้นเกิดตามรอยที่มองเห็นบนพื้นผิว | คราบตกค้างหรือสภาพพื้นผิว | เปรียบเทียบรูปแบบก่อนและหลังการทำความสะอาดตามขั้นตอนที่อนุมัติ | การเกิดเส้นซ้ำต่อเนื่องไม่ได้พิสูจน์ว่าวัสดุแผ่นอบไม่มีคุณภาพ |
| สีเปลี่ยนเป็นบริเวณกว้างหลังปรับความเร็ว | เวลาอบและการประสานจังหวะการป้อนแป้ง | เวลาที่ผลิตภัณฑ์อยู่ในส่วนให้ความร้อนจริง น้ำหนักแป้งที่หยอด และปริมาณผลผลิตที่จำหน่ายได้ | การปรับความเร็วอาจเปลี่ยนได้มากกว่าเวลาอบ |
| แผ่นออกจากเตาอบกรอบ แต่ภายหลังกลับนิ่มลง | การทำให้เย็นและการสัมผัสอากาศ | ตัวอย่างที่ทำให้เย็นเท่ากันแต่ผ่านการลำเลียงและประคองชิ้นงานต่างกัน | เพิ่มความร้อนในเตาอบก็อาจไม่ช่วยแก้ปัญหาความชื้นที่ผลิตภัณฑ์ดูดซับ |
| ความกรอบดีขึ้น แต่เศษผงเพิ่มขึ้น | พิจารณาความกรอบและการแตกหักควบคู่กัน | สัดส่วนเกล็ดที่ผ่านเกณฑ์ภายใต้สภาวะการบดเดียวกัน | แผ่นที่แห้งกว่าไม่ได้หมายความว่าจะเป็นผลิตภัณฑ์ที่ดีกว่าเสมอไป |
ตัวอย่างที่ดีคือการศึกษาแผ่นอบเวเฟอร์ในภาคอุตสาหกรรมปี 2025 นักวิจัยศึกษาแผ่นอบที่คัดเลือกไว้ 5 ชุดจากวัสดุแต่ละชนิด 2 ชนิด ที่ความเร็ว 23 และ 31 ชิ้น/นาที ผลด้านความร้อนและสีได้รับผลจากวัสดุและความเร็ว แต่วัสดุไม่ได้ส่งผลอย่างมีนัยสำคัญต่อรูปร่างของเส้นสีเข้ม ผู้เขียน 2 คนทำงานให้ NEFAMAK ผู้ผลิตอุปกรณ์ และการทดลองนี้ศึกษาเฉพาะระบบเวเฟอร์ดังกล่าว ประเด็นสำคัญคือควรตรวจสอบรูปแบบที่สังเกตพบก่อนเสนอให้เปลี่ยนวัสดุ.
สำหรับขั้นตอนการผลิตโดยรอบ โปรดดูกระบวนการผลิตเฟยตินในระดับอุตสาหกรรม การตรวจสอบในบทความนี้มุ่งหาสาเหตุข้อบกพร่องจากการอบ แทนการอธิบายกระบวนการทั้งสายการผลิตซ้ำทั้งหมด.
ตรวจความหนืดของน้ำแป้งและการหยอดแป้ง: กำหนดค่าพื้นฐานที่ทำซ้ำได้
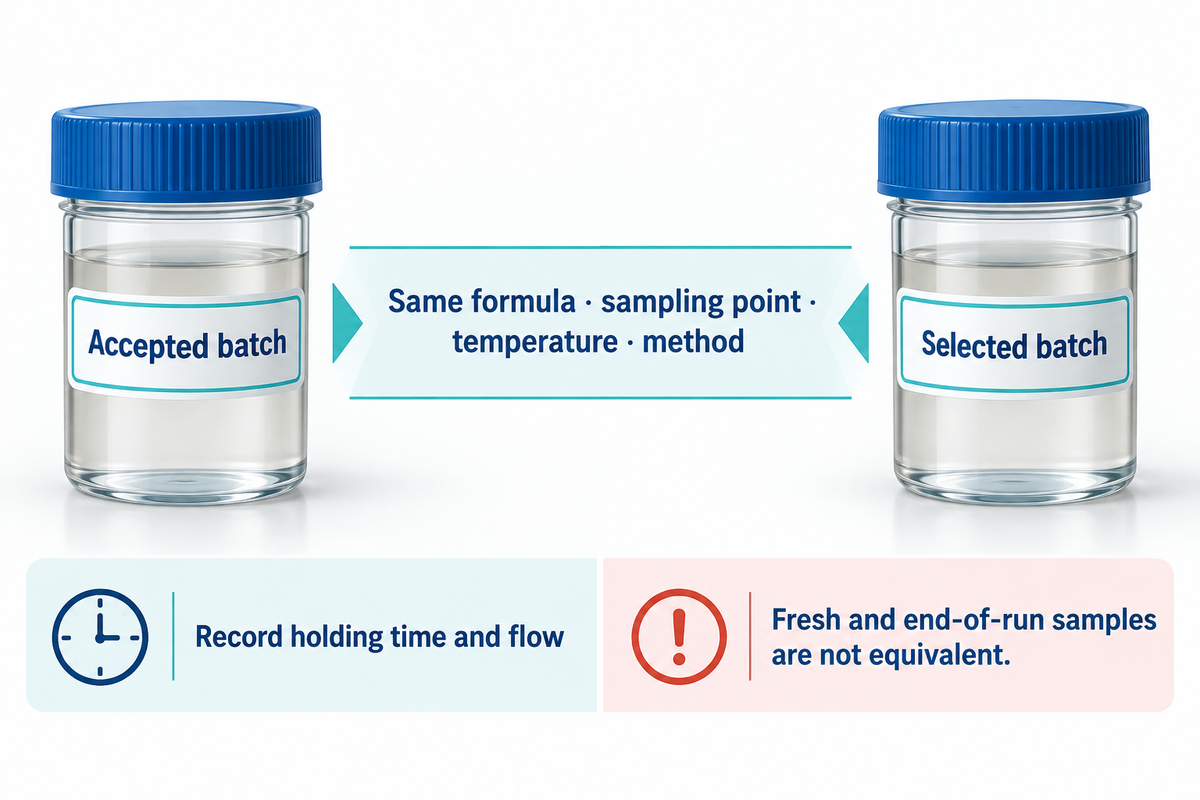
เปรียบเทียบชุดการผลิตที่เลือกกับชุดที่ผ่านการยอมรับ โดยใช้สูตร จุดเก็บตัวอย่าง อุณหภูมิ และวิธีทดสอบเดียวกัน พร้อมบันทึกผล ควรบันทึกระยะเวลาพักควบคู่กับค่าความหนืดหรือการไหลด้วย ผลที่วัดทันทีหลังผสมไม่ควรนำไปเปรียบเทียบกับผลที่วัดเมื่อจบการเดินเครื่องเป็นเวลานาน.
น้ำแป้งเครปควรมีความข้นสม่ำเสมอแค่ไหน?
การผลิตน้ำแป้งเครปควรให้แป้งกระจายตัวซ้ำได้อย่างสม่ำเสมอผ่านชุดหยอดแป้งจริง และขึ้นรูปเป็นชั้นบางที่มีความสม่ำเสมอ เกณฑ์เป้าหมายที่ใช้ได้คือช่วงค่าที่วัดได้จากการผลิตที่ผ่านการยอมรับโดยใช้สูตรเดียวกัน คำอธิบายว่าการหยอดแป้งมีลักษณะ “เหมือนครีม” หรือคำบรรยายเชิงความรู้สึกอื่นๆ ไม่สามารถใช้กำหนดข้อกำหนดด้านความหนืดหรือยืนยันว่าการหยอดแป้งสม่ำเสมอได้.
ในการศึกษาน้ำแป้งเวเฟอร์ของ Dogan พบว่าระยะเวลาพักส่งผลต่อความหนืดอย่างมาก ควรจัดทำบันทึกประจำชุดการผลิต โดยระบุล็อตแป้ง การเติมน้ำ ลำดับและเวลาการผสม ตลอดจนเวลาที่หยอดแป้ง บันทึกการเติมไข่ขาว เนย หรือไขมันชนิดอื่น รวมถึงน้ำตาลและเกลือตามสูตรที่อนุมัติ การปรับส่วนผสมในนาทีสุดท้ายโดยผู้ปฏิบัติงานทำให้การเปรียบเทียบเปลี่ยนไป แม้น้ำแป้งจะดูคล้ายกับสูตรที่อนุมัติแล้วก็ตาม.
อีกการศึกษาวาฟเฟิลไข่สด วัดความหนาแน่นเพื่อติดตามการเกิดฟองอากาศควบคู่กับความหนืด และพบว่าพฤติกรรมระหว่างการอบขึ้นอยู่กับส่วนผสม เนื่องจากเป็นวาฟเฟิลเนื้อนุ่ม เป้าหมายด้านสูตรของการศึกษานั้นจึงใช้กับสายการผลิตแผ่นกรอบไม่ได้ ข้อสังเกตนี้ชี้ว่าการทำให้ความหนืดตรงกันเพียงอย่างเดียวยังไม่พอ ควรพิจารณาปัจจัยอื่น เช่น สูตรที่ใช้และการผสมอากาศด้วย ควรแยกบันทึกการทดลองตีแป้งในห้องปฏิบัติการออกจากบันทึกของเครื่องผสมในสายการผลิต.
จะรู้ได้อย่างไรว่าน้ำแป้งเครปเหลวเกินไป?
หากค่าการไหลที่วัดได้และชั้นแป้งที่หยอดอยู่นอกค่าพื้นฐานที่ยอมรับได้สำหรับสูตรนั้น ให้ยืนยันผลทดสอบอีกครั้งโดยใช้ตัวอย่างที่มีอายุและอุณหภูมิเดียวกัน การแผ่กระจายมากเกินไปหรือการหยอดแป้งได้น้ำหนักน้อยลงเป็นเหตุให้ตรวจสอบเพิ่มเติม ไม่ได้หมายความว่าควรเติมแป้งลงในสูตรโดยอัตโนมัติ.
ตรวจการตั้งค่าชุดป้อนแป้งและน้ำหนักที่จ่ายออกมาก่อนปรับสูตร การเปลี่ยนปั๊มหรือช่องว่าง หรือการเปลี่ยนการกระจายตัว อาจทำให้แผ่นแป้งเปลี่ยนไปโดยที่ความหนืดไม่เปลี่ยน เปรียบเทียบพื้นที่หยอดแป้งที่เท่ากัน และแยกการวัดน้ำหนักแป้งเปียกที่หยอดออกจากน้ำหนักแผ่นหลังอบ เพราะการสูญเสียความชื้นทำให้เปรียบเทียบกันโดยตรงไม่ได้ หากจำเป็นต้องปรับสูตร ให้ทดสอบเป็นการเปลี่ยนแปลงแยกต่างหากและบันทึกไว้.
ใช้แบบฟอร์มต่อไปนี้เชื่อมโยงสิ่งที่สังเกตตามแนวความกว้าง รอบการทำงาน และอายุของชุดการผลิต สำหรับการเปรียบเทียบเพื่อวินิจฉัยเบื้องต้น ให้เก็บตัวอย่าง 9 ชิ้นจาก 3 รอบการทำงานติดต่อกันและ 3 ตำแหน่ง แบบการสุ่มตัวอย่างนี้เป็นเพียงตัวอย่าง ไม่ใช่แผนการตรวจรับที่ผ่านการยืนยันทางสถิติ หากรูปแบบที่สังเกตได้มีคาบยาวกว่า ให้ขยายแผนการเก็บตัวอย่างเพื่อให้ครอบคลุมคาบนั้น.
| สิ่งที่ต้องบันทึก | หน่วยหรือป้ายกำกับ | สิ่งที่ต้องควบคุมให้เหมือนกัน |
|---|---|---|
| สูตรและล็อตวัตถุดิบ | รหัสฉบับแก้ไขและล็อต | ใช้สูตรเดียวกันที่ได้รับอนุมัติ |
| อายุน้ำแป้งขณะเก็บตัวอย่าง | นาทีหลังสิ้นสุดการผสม | เหตุการณ์เริ่มต้นที่กำหนดไว้ |
| อุณหภูมิแป้งเหลว | °C | ตำแหน่งและวิธีเดียวกัน |
| ความหนืดหรือการไหล | mPa·s หรือเวลาไหลตามวิธีเฉพาะเป็น s | เครื่องมือ ค่าตั้ง และอุณหภูมิตัวอย่าง |
| น้ำหนักปริมาณแป้งที่หยอด | g ต่อพื้นที่หรือปริมาณแป้งที่หยอดที่กำหนด | กำหนดขอบเขตการเก็บตัวอย่างให้เหมือนกัน |
| ตำแหน่งตามแนวความกว้าง | ซ้าย กลาง ขวา | กำหนดทิศทางและระยะเยื้องเป็น mm ให้เหมือนกัน |
| แผ่นอบและรอบการทำงาน | หมายเลขแผ่นอบและหมายเลขรอบการทำงาน | ช่วงเดียวกันของการทำงาน |
| อุณหภูมิพื้นผิว | °C | เครื่องมือ ค่าการแผ่รังสี และมุมกับระยะในการวัด |
| เวลาสัมผัสความร้อนจริง | s ตลอดส่วนให้ความร้อนที่กำหนดไว้ | จุดเริ่มต้นและจุดสิ้นสุดเดียวกัน |
| แผ่นแป้งและผลิตภัณฑ์หลังทำให้เย็น | ความหนาเป็น mm; เวลาปรับสภาพเป็น min | ใช้แรงกดในการวัดและประวัติการทำให้เย็นแบบเดียวกัน |
ความสม่ำเสมอของอุณหภูมิการอบ: ตรวจพื้นผิวที่ผลิตภัณฑ์สัมผัสจริง
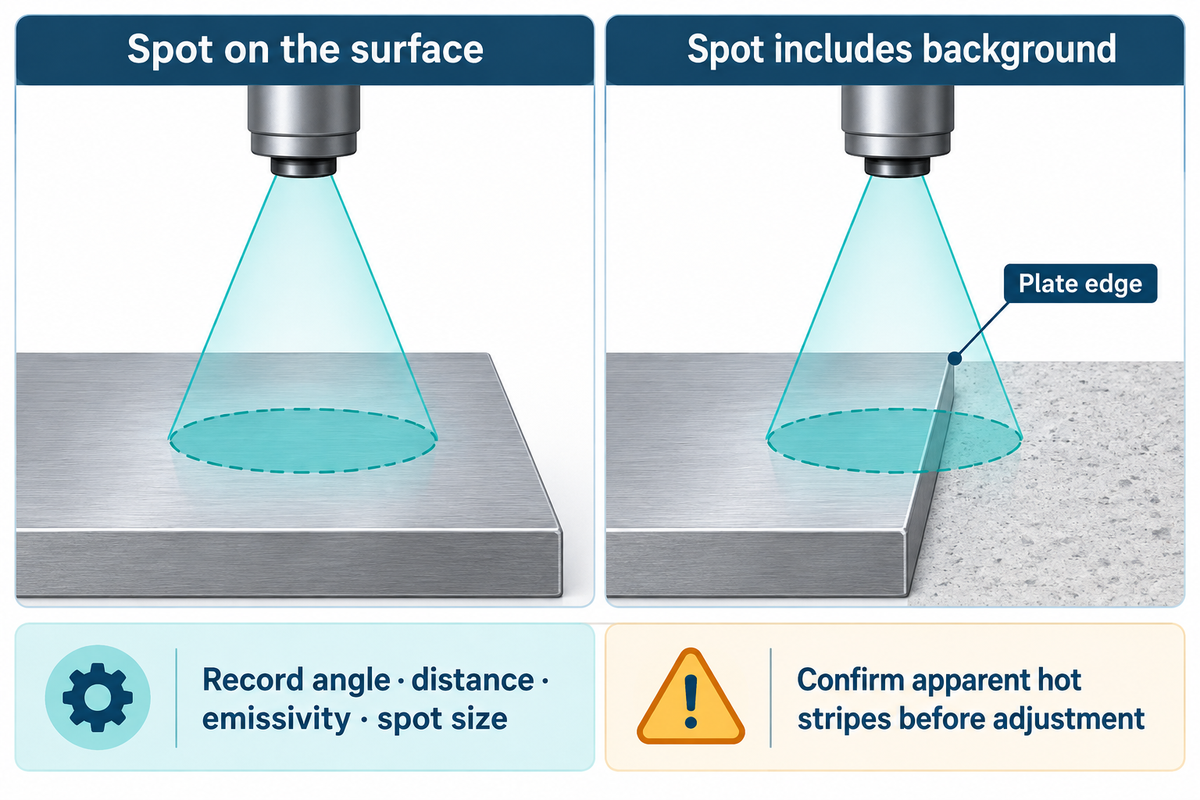
เปรียบเทียบค่าที่วัด ณ ตำแหน่งพื้นผิวและช่วงของรอบการทำงานเดียวกัน ค่าที่ตั้งบนตัวควบคุมระบุเป้าหมายในการควบคุม แต่ไม่ได้กำหนดอุณหภูมิพื้นผิวทุกจุดที่สัมผัสกับแผ่นแป้ง บันทึกสภาวะการทำงานของอุปกรณ์ทุกครั้งที่วัด การเปรียบเทียบค่าที่วัดตอนเริ่มเดินเครื่องกับค่าระหว่างการผลิตที่สภาวะคงที่ใช้ไม่ได้.
ผลการวัดด้วยอินฟราเรดอาจทำให้เข้าใจผิดได้มาก ต้องบันทึกมุม ระยะทาง ค่าการแผ่รังสี ขนาดจุดวัด และพื้นที่ที่จุดวัดครอบคลุมอย่างละเอียด จุดวัดบางจุดอาจรวมขอบและ/หรือพื้นหลัง ทำให้เปรียบเทียบคลาดเคลื่อนการศึกษาความไม่แน่นอนในการวัดอินฟราเรดของ NIST ระบุว่าค่าการแผ่รังสีและฟังก์ชันการตอบสนองเชิงพื้นที่เป็นปัจจัยที่ส่งผลต่อความไม่แน่นอนมากที่สุด 2 ประการในการศึกษาการตัดโลหะ หลักการนี้นำมาพิจารณากับกรณีนี้ได้ แต่ค่าความไม่แน่นอนเชิงตัวเลขจากการศึกษานั้นไม่ใช่ค่าปรับแก้การอบ.
หากพบรูปแบบอุณหภูมิไม่สม่ำเสมอ เช่น แถบร้อน เฉพาะในภาพความร้อน ต้องยืนยันความผิดปกตินั้นด้วยวิธีที่ผู้ผลิตอุปกรณ์อนุมัติก่อนปรับกระบวนการ ห้ามเอื้อมมือเข้าไปในอุปกรณ์ที่กำลังเคลื่อนที่หรือถอดอุปกรณ์ป้องกันเพื่อวัดค่า สภาพของแผ่นอบที่หยุดทำงานและกำลังเย็นตัวแตกต่างจากสภาพขณะรับภาระการผลิต.
รูปทรงและโครงสร้างของอุปกรณ์ส่งผลอย่างมากต่อการกระจายความร้อนแบบจำลองความร้อนของแผ่นอบเวเฟอร์ที่เผยแพร่บนเว็บไซต์ของมหาวิทยาลัยแห่งหนึ่งศึกษาผลของพื้นผิวด้านหลังแผ่นอบที่มีต่อด้านอบ จากมุมมองการแก้ปัญหา หมายความว่าควรตรวจพื้นผิวจริง แทนการสันนิษฐานว่าเซนเซอร์เพียงตัวเดียวแสดงค่าแทนพื้นผิวทั้งหมดได้ อย่างไรก็ตาม การเปลี่ยนฮาร์ดแวร์ยังต้องผ่านการประเมินทางวิศวกรรมสำหรับเครื่องจักรแต่ละรุ่น.
ควบคุมเงื่อนไขการเปรียบเทียบให้เหมือนกัน
- ติดป้ายตัวอย่างตามแนวความกว้างและรอบการทำงาน.
- วัดภายใต้สภาวะการทำงานที่เทียบเท่ากัน.
- ตรวจค่าตั้งของเครื่องมือก่อนวินิจฉัยจุดร้อน.
หลีกเลี่ยงการทดลองผลิตที่ทำให้เข้าใจผิด
- อย่าเปลี่ยนความร้อน ความเร็ว และสูตรพร้อมกัน.
- อย่าใช้ค่าบนหน้าจอเตาอบแทนแผนที่อุณหภูมิพื้นผิวทั้งหมด.
- อย่าเปรียบเทียบเนื้อสัมผัสขณะอุ่นกับเนื้อสัมผัสหลังทำให้เย็นเต็มที่.
เวลาอบ: ทดสอบความเร็วโดยไม่กลบปัญหาการป้อนแป้ง
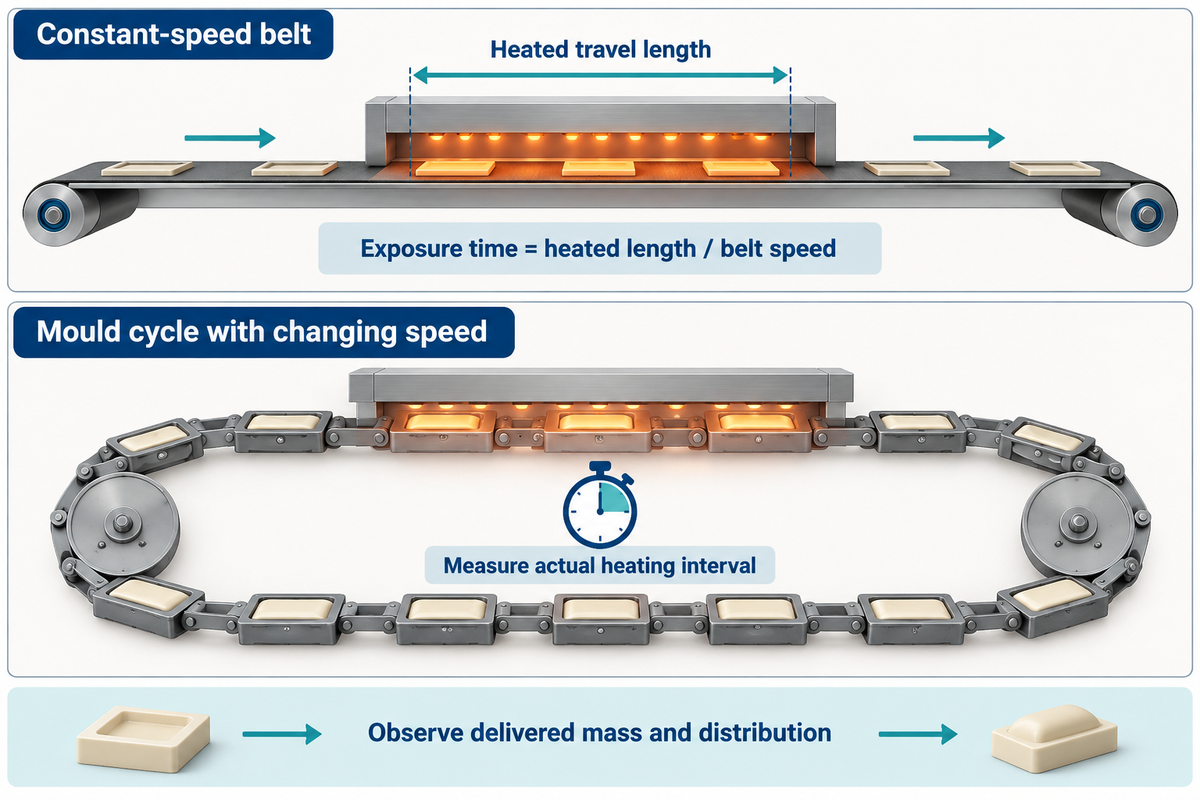
การทดลองเพื่อทดสอบระยะเวลาที่แป้งหยอดคงอยู่บนแผ่นอบอาจเป็นประโยชน์หลังตรวจสอบความสม่ำเสมอของการหยอดแป้งแล้ว กำหนดจุดเริ่มต้นและจุดสิ้นสุดของการให้ความร้อนจริง แล้วบันทึกว่าอุปกรณ์ทำให้เกิดช่วงเวลาดังกล่าวอย่างไร ระบบหมุนเวียนแม่พิมพ์เพื่ออบแผ่นแป้งอาจตอบสนองต่อการปรับค่าความเร็วในการอบต่างจากระบบสายพาน.
สำหรับสายพานที่มีความเร็วคงที่ เวลาสัมผัสความร้อนเท่ากับระยะทางที่เคลื่อนผ่านส่วนให้ความร้อน / ความเร็วสายพาน โดยใช้หน่วยให้ตรงกัน ตัวอย่างเช่น ระยะทางที่เคลื่อนผ่านส่วนให้ความร้อนเป็นเมตร / ความเร็วสายพานเป็นเมตร/นาที = เวลาสัมผัสความร้อนเป็นนาที ระบบแม่พิมพ์ที่เปลี่ยนความเร็วระหว่างรอบการทำงานต้องวัดช่วงเวลาให้ความร้อนจริง กำหนดเวลาโดยใช้ขั้นตอนปฏิบัติงานที่ได้รับอนุมัติสำหรับเครื่องจักรนั้น.
ติดตามน้ำหนักแป้งที่จ่ายออกและการกระจายตัวระหว่างการทดลองผลิต หากชุดป้อนแป้งควบคุมด้วยความเร็ว การลดความเร็วเครื่องอาจเปลี่ยนทั้งปริมาณแป้งที่หยอดและเวลาสัมผัสความร้อน จึงไม่อาจสรุปว่าผลด้านสีที่ดีขึ้นเกิดจากเวลาอบเพียงอย่างเดียว บันทึกสี รวมทั้งจำนวนผลิตภัณฑ์ที่ผ่านการตรวจรับ ของเสีย และปริมาณผลผลิตที่ผ่านเกณฑ์ บันทึกผลิตภัณฑ์ที่ผ่านเกณฑ์เป็น kg/h พร้อมอัตราของเสียด้วย การตั้งค่าที่ทำให้ของเสียน้อยลงแต่อัตราผลผลิตไม่ถึงเป้าหมายที่กำหนดอาจไม่เหมาะสม.
ความกรอบของเฟยติน: แยกข้อบกพร่องจากการอบออกจากปัญหาความชื้นที่ผลิตภัณฑ์ดูดซับ
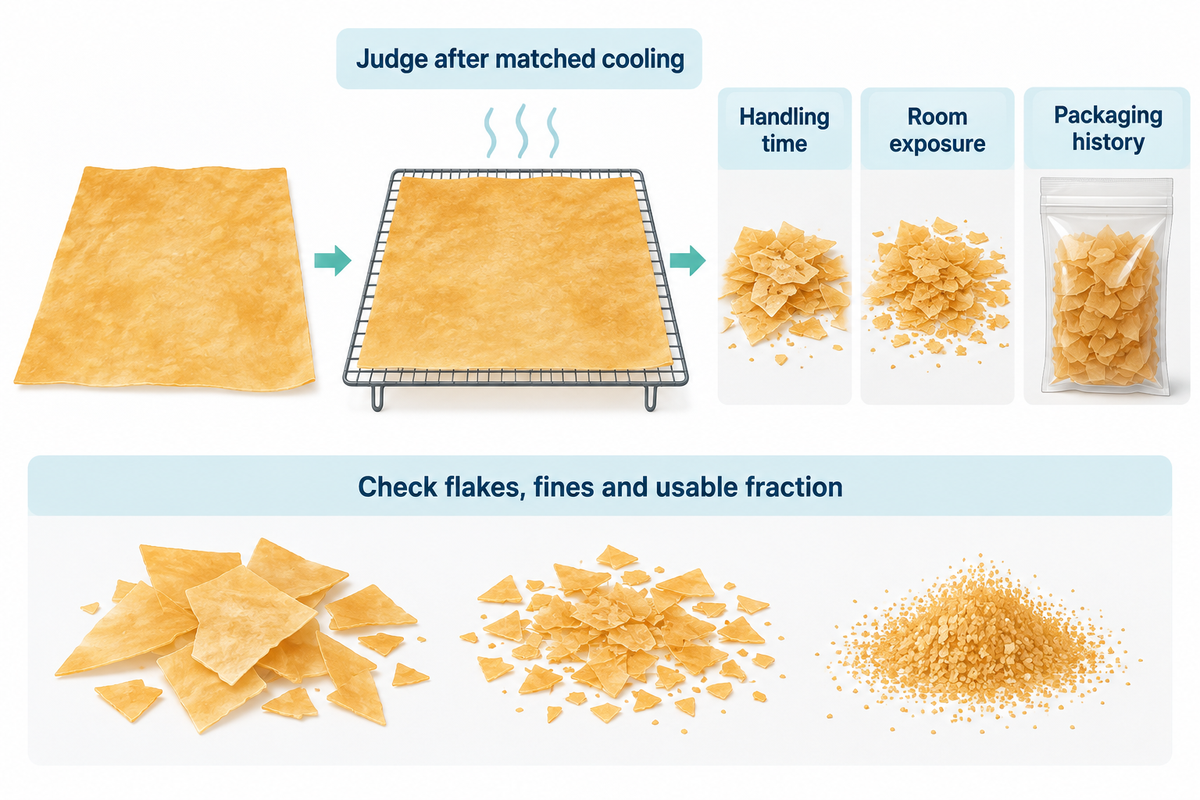
ประเมินความกรอบหลังผ่านการทำให้เย็นและปรับสภาพเป็นเวลาเท่ากัน หากแผ่นที่ยอมรับได้กลับนิ่มลงภายหลัง ให้เปรียบเทียบเวลาที่ใช้ลำเลียงและประคองชิ้นงาน การสัมผัสอากาศในห้อง และประวัติการบรรจุ ก่อนเพิ่มความรุนแรงในการอบ สีและเนื้อสัมผัสเป็นข้อสังเกตที่เกี่ยวข้องกัน แต่ลักษณะที่เข้มกว่าไม่ได้ยืนยันสภาพความชื้นและความปลอดภัยของผลิตภัณฑ์.
การศึกษาเวเฟอร์เชิงพาณิชย์ของ Martínez-Navarrete และคณะ รายงานว่าเวเฟอร์เปราะเมื่อความชื้นต่ำกว่าช่วงที่ศึกษา และมีเนื้อสัมผัสคล้ายยางเมื่อสูงกว่าช่วงดังกล่าว ดังนั้น การมุ่งลดความชื้นให้ต่ำที่สุดอาจไม่ให้ผลตามต้องการ เกล็ดกรอบที่ทนต่อการลำเลียงและการบดตามที่กำหนดอาจบรรลุเป้าหมายแล้ว ตรวจสอบว่าแผ่นบิสกิตที่ผ่านเกณฑ์อยู่แล้วเริ่มร่วนระหว่างการส่งต่อชิ้นงานหรือไม่ ประเมินการตรวจรับเกล็ด ปริมาณเศษผง และสัดส่วนผลิตภัณฑ์ที่ใช้ได้ ภายใต้สภาวะปลายน้ำเดิม.
ค่าแอกทิวิตีของน้ำและปริมาณความชื้นเป็นคุณสมบัติคนละอย่าง หากข้อกำหนดของคุณรวมการวัดค่าแอกทิวิตีของน้ำ ให้ตัวอย่างอยู่ภายใต้สภาวะการวัดที่กำหนดโดยใช้วิธีที่ตกลงร่วมกันคำอธิบายทางเทคนิคของ FDA กล่าวถึงความดันไอสมดุลและข้อผิดพลาดที่เกิดจากอุณหภูมิไม่ตรงกัน ส่วนรายการมาตรฐาน ISO 18787 ระบุวิธีวัดค่าแอกทิวิตีของน้ำในอาหาร แต่ขอบเขตข้อมูลที่เปิดเผยต่อสาธารณะไม่ได้ระบุเกณฑ์การตรวจรับเครปเดนเทล.
คงประวัติการทำให้เย็นของตัวอย่างที่นำมาเปรียบเทียบให้เหมือนกัน แผ่นอุ่นที่ประเมินทันที ตัวอย่างที่วางเปิดไว้ และตัวอย่างที่ปิดผนึกเก็บไว้ ต่างตอบคำถามคนละข้อ สำหรับลูกค้าที่ใช้เฟยตินในช็อกโกแลตดำหรือไส้ขนมหวานอื่นๆ ควรแยกการทดสอบตรวจรับวัตถุดิบออกจากการทดสอบการใช้งานในผลิตภัณฑ์สำเร็จรูป ส่วนผสมในไอศกรีมต้องมีการทดลองใช้งานของตัวเอง ระบุรสชาติที่ต้องการควบคู่กับเนื้อสัมผัส และแยกคำถามการตรวจรับด้านกลิ่นรสเนยกับสัมผัสกรุบกรอบออกจากกัน.
ต้นทุนการทดลองผลิตเฟยติน: เปรียบเทียบความสูญเสียที่ป้องกันได้โดยใช้เกณฑ์เดียวกัน
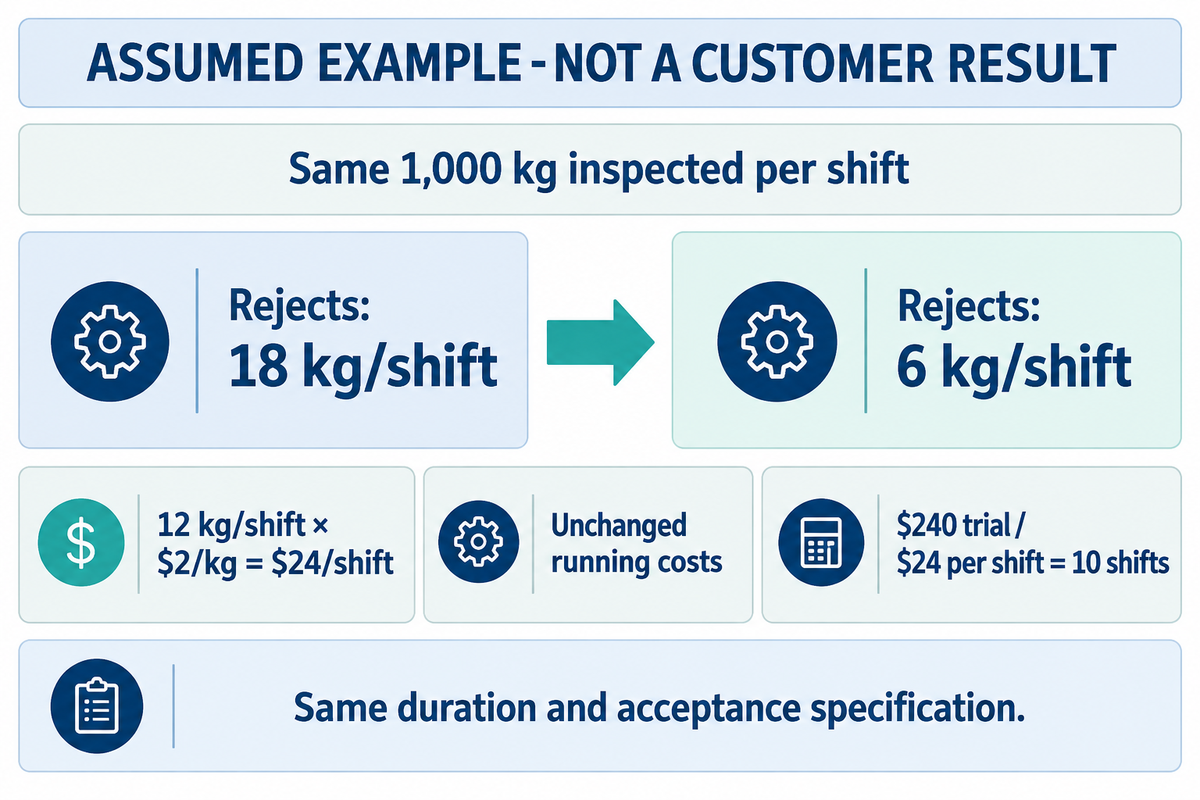
คำนวณต้นทุนความสูญเสียที่ป้องกันได้จากปริมาณผลผลิตที่เท่ากัน แล้วหักต้นทุนการดำเนินงานที่เพิ่มขึ้นออก แยกต้นทุนการทดลองผลิตไว้ต่างหาก ASQ นิยามของเสียในหมวดหมู่ต้นทุนคุณภาพ ว่าเป็น “ผลิตภัณฑ์หรือวัสดุที่บกพร่อง ซึ่งไม่สามารถซ่อมแซม นำไปใช้ หรือจำหน่ายได้” จึงควรประเมินต่างจากต้นทุนของงานแก้ไขที่กู้คืนได้.
ตัวอย่างจากการสมมติ ไม่ใช่ผลจากลูกค้า: ทั้ง 2 สภาวะตรวจสอบผลิตภัณฑ์หลังอบ 1,000 kg ต่อกะ โดยใช้ระยะเวลากะและข้อกำหนดการตรวจรับเดียวกัน ของเสียลดจาก 18 kg/กะ เหลือ 6 kg/กะ หรือจาก 1.8% เหลือ 0.6% ปริมาณผลผลิตที่ผ่านเกณฑ์เพิ่มจาก 982 เป็น 994 kg/กะ หากสมมติต้นทุนความสูญเสียที่ป้องกันได้เท่ากับ $2/kg ปริมาณที่ลดลง 12 kg/กะ จะมีมูลค่า $24/กะ ก่อนหักต้นทุนการดำเนินงานที่เพิ่มขึ้น.
หากต้นทุนการเดินเครื่องไม่เปลี่ยนและมีค่าใช้จ่ายทดลองผลิตครั้งเดียว $240 ระยะเวลาคืนทุนอย่างง่ายคือ $240 ÷ $24/กะ = 10 กะ หากป้องกันความสูญเสียได้เพียง 6 kg/กะ เงินที่ประหยัดได้จะเหลือ $12/กะ และคืนทุนใน 20 กะ รวมพลังงาน แรงงาน หรือการบำรุงรักษาที่เพิ่มขึ้นเมื่อเกี่ยวข้อง อย่านับผลิตภัณฑ์ที่กู้คืนได้รายการเดียวซ้ำ ทั้งเป็นความสูญเสียที่ป้องกันได้และเป็นกำไรจากยอดขายที่เพิ่มขึ้น.
การเปรียบเทียบรูปแบบความล้มเหลวยังไม่ครบถ้าของเสียลดลงเพียงเพราะสายการผลิตแปรรูปผลิตภัณฑ์ได้น้อยลง พิจารณาเปอร์เซ็นต์ข้อบกพร่องและปริมาณผลผลิตที่จำหน่ายได้เป็น kg/h เทียบกับความต้องการ อย่าตรวจรับผลการเปรียบเทียบเพียงเพราะสายการผลิตเดินเครื่องได้ราบรื่น ใช้เครื่องมือวางแผนกำลังการผลิตเฟยติน เพื่อจัดโครงสร้างการผลิต และใช้เครื่องมือประมาณต้นทุนพลังงาน เพื่อประเมินระบบสาธารณูปโภคที่วัดได้.
ส่งต่อข้อมูลให้ซัพพลายเออร์: กำหนดขอบเขตสายการผลิตเฟยตินและการทดลองผลิต
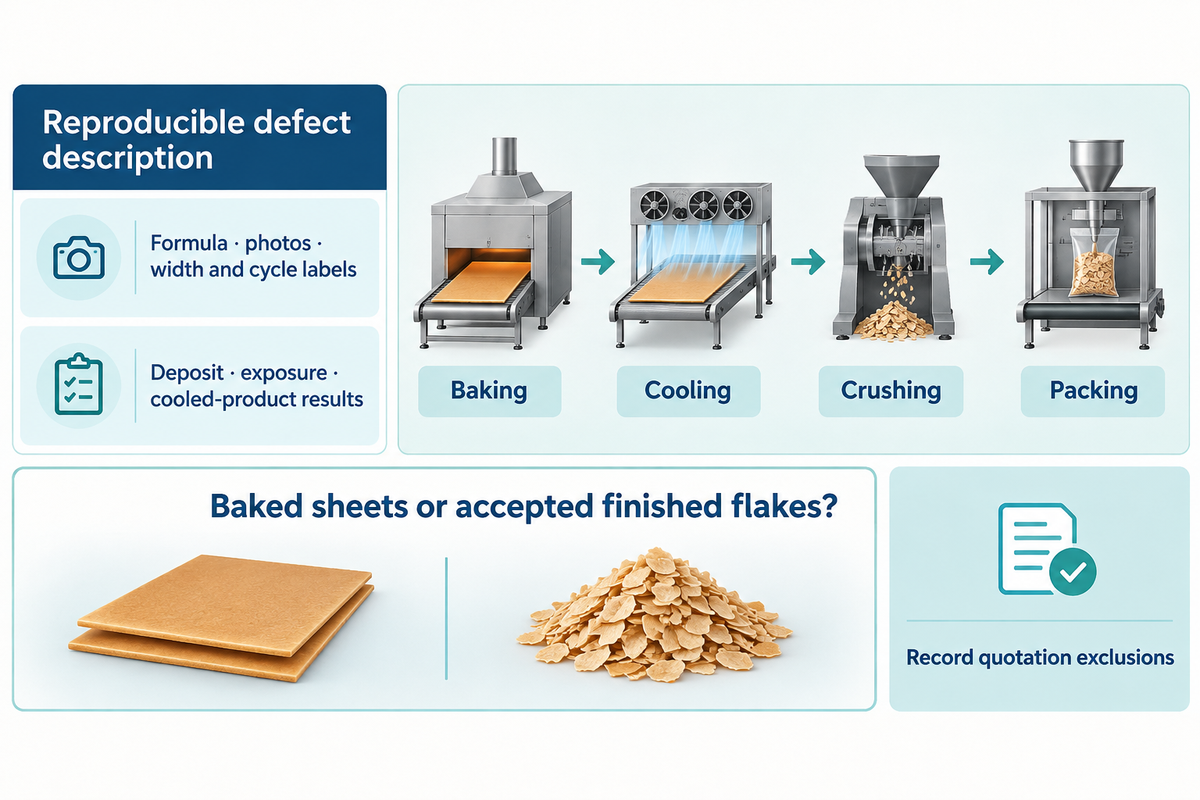
ส่งรายละเอียดข้อบกพร่องที่ตรวจสอบซ้ำได้ให้ซัพพลายเออร์ โดยระบุฉบับแก้ไขสูตร รูปถ่ายข้อบกพร่อง ป้ายกำกับแนวความกว้างและรอบการทำงาน ผลการวัดแป้งที่หยอด เวลาสัมผัสความร้อนจริง ผลิตภัณฑ์หลังทำให้เย็น ปริมาณผลผลิตที่จำหน่ายได้ตามต้องการ และสภาวะปลายน้ำที่คงที่ ข้อมูลเหล่านี้ช่วยให้ซัพพลายเออร์เสนอแผนทดสอบได้มากกว่าการขอให้ “อบได้สม่ำเสมอขึ้น”.
สำหรับการสอบถามเรื่องสายการผลิตเฟยติน UDTECH ให้แยกหน่วยอบออกจากขอบเขตงานการทำให้เย็น การบด และการบรรจุ ตกลงกันว่าใครเป็นผู้จัดหาวัตถุดิบสำหรับการทดลองผลิต และจะใช้การวัดค่าใดเป็นเกณฑ์ตรวจรับ นอกจากนี้ ระบุด้วยว่าปริมาณผลผลิตที่เสนอราคาอ้างอิงจากแผ่นหลังอบหรือเกล็ดสำเร็จรูปที่ผ่านเกณฑ์ บันทึกรายการที่ไม่รวมไว้ในใบเสนอราคา.
นำข้อมูลนี้ไปใช้ในการทดลองผลิต
ใช้การตรวจ 6 จุดเพื่อเลือกการเปลี่ยนแปลงที่ควบคุมได้เพียงอย่างเดียว แล้วประเมินสี ความกรอบ อัตราของเสีย และปริมาณผลผลิตที่จำหน่ายได้ร่วมกัน.
คำถามเกี่ยวกับการอบเฟยติน
ใช้คำตอบเหล่านี้เพื่อวางกรอบการทดลองผลิต การเปลี่ยนสูตร สภาวะการเก็บรักษา และการใช้งานขั้นสุดท้ายควรมีสิ่งที่ใช้เปรียบเทียบกำหนดไว้แยกกัน.
จะแก้น้ำแป้งเครปเป็นก้อนได้อย่างไร?
หากน้ำแป้งที่ใช้ในการผลิตเป็นก้อน ควรตรวจสอบการเติมวัตถุดิบ การผสม และสภาวะการพัก ก่อนปรับสูตร.
เริ่มจากลำดับการผสมที่ได้รับอนุมัติ แล้วเปรียบเทียบชุดการผลิตที่มีปัญหากับชุดที่ผ่านการยอมรับ บันทึกล็อตแป้ง อุณหภูมิของของเหลว เวลาผสม และช่วงที่เริ่มเกิดก้อน ปฏิบัติตามขั้นตอนการกรองหรือการนำกลับมาใช้ใหม่ที่โรงงานอนุมัติเมื่อเกี่ยวข้อง การผสมเพิ่มอาจเปลี่ยนอุณหภูมิและการเกิดฟองอากาศ ดังนั้นควรตรวจความสม่ำเสมอของการหยอดแป้งภายหลัง แทนการสันนิษฐานว่ารูปลักษณ์ที่เรียบเนียนทำให้กระบวนการกลับมาเหมือนเดิมแล้ว.
ทำคุกกี้ Crepe Dentelle อย่างไร?
คุกกี้เครปเดนเทลเริ่มจากแผ่นบางที่ผ่านการอบ ส่วนการผลิตเพื่อทำเฟยตินมุ่งให้ได้แผ่นที่สม่ำเสมอ ซึ่งสามารถทำให้เย็นแล้วหักเป็นเกล็ดได้.
สูตรอบบนถาดในครัวเรือนเป็นจุดเริ่มต้นที่ต่างจากระบบหยอดแป้งและอบแบบต่อเนื่อง กำหนดสูตรโรงงาน พื้นที่หยอดแป้ง ความหนาของแผ่น และวิธีปลดชิ้นงานออกจากชุดขึ้นรูปผ่านการทดลองผลิตแบบควบคุม จากนั้นประเมินผลิตภัณฑ์หลังทำให้เย็นเทียบกับการใช้งานที่ต้องการ คำแนะนำสำหรับทำที่บ้านซึ่งใช้แผ่นซิลแพต แม่พิมพ์ฉลุ หรือไม้พาย ไม่สามารถใช้กำหนดกำลังการผลิต เวลาอบ หรือผลผลิตเกล็ดที่จำหน่ายได้ของเครื่องจักรรุ่นใดรุ่นหนึ่ง.
แช่แข็งหลังอบแล้วนำมาใช้ภายหลังได้หรือไม่?
การแช่แข็งต้องผ่านการทดลองด้านการลำเลียงและประคองชิ้นงานสำหรับผลิตภัณฑ์นั้นโดยเฉพาะ เพราะบรรจุภัณฑ์และขั้นตอนก่อนนำกลับมาใช้อาจส่งผลต่อการเกิดหยดน้ำควบแน่นและความกรอบ.
ใช้ขั้นตอนการเก็บรักษาและละลายน้ำแข็งที่โรงงานอนุมัติ แล้วเปรียบเทียบผลิตภัณฑ์ ณ จุดใช้งานจริง บันทึกบรรจุภัณฑ์ ประวัติอุณหภูมิ การสัมผัสอากาศหลังเปิดบรรจุภัณฑ์ และเนื้อสัมผัสที่ได้ ตัวอย่างที่ยังแห้งขณะปิดผนึกอยู่อาจมีพฤติกรรมต่างออกไปเมื่อผ่านการลำเลียงและประคองชิ้นงานในห้องผลิต รวมการแตกหักและประสิทธิภาพของผลิตภัณฑ์ในไส้ของลูกค้าไว้ด้วย หากคุณสมบัติเหล่านี้เป็นส่วนหนึ่งของข้อกำหนดวัตถุดิบ.
ลดเนยหรือเติมแป้งเพื่อแก้แผ่นที่มันเยิ้มได้ไหม?
ควรทดลองปรับสูตรแยกต่างหาก หลังตรวจสอบการหยอดแป้งและสภาวะการปลดชิ้นงานออกจากชุดขึ้นรูปแล้ว.
การเปลี่ยนไขมันหรือแป้งทำให้การเปรียบเทียบเปลี่ยนไป บันทึกสูตรฉบับแก้ไข แล้วประเมินการแผ่กระจาย การปลดชิ้นงาน สี และเนื้อสัมผัสหลังทำให้เย็นร่วมกัน.
แผ่นที่มีสีเข้มขึ้นพิสูจน์ได้หรือไม่ว่าอบสุกแล้ว?
สีที่เข้มขึ้นเพียงอย่างเดียวไม่ได้พิสูจน์ว่าแผ่นผ่านข้อกำหนดด้านเนื้อสัมผัส ความชื้น หรือความปลอดภัยของอาหาร.
ใช้การตรวจรับผลิตภัณฑ์และข้อกำหนดกระบวนการที่ผ่านการยืนยันและตกลงร่วมกัน เปรียบเทียบสีภายใต้แสงที่สม่ำเสมอ แต่อย่าใช้สีแทนการตรวจสอบเหล่านั้น.
ทำอย่างไรให้เฟยตินยังกรอบหลังอบ?
ความกรอบของเฟยตินขึ้นอยู่กับผลิตภัณฑ์หลังทำให้เย็นและการสัมผัสอากาศระหว่างการลำเลียงและประคองชิ้นงาน การเก็บรักษา และการใช้งาน.
เปรียบเทียบตัวอย่างที่ผ่านการปรับสภาพเหมือนกัน แล้วตรวจสอบว่าคุณภาพเนื้อสัมผัสเปลี่ยนไปที่จุดใด ตรวจแยกเวลาที่วางไม่ปิดคลุม การปิดบรรจุภัณฑ์ และไส้ที่ต้องการใช้ การเพิ่มความรุนแรงในการอบเป็นวิธีแก้เบื้องต้นที่ไม่เหมาะ หากเกล็ดที่ผ่านเกณฑ์นิ่มลงหลังการเก็บรักษาเท่านั้น.
นำข้อบกพร่องจากการอบที่ตรวจสอบซ้ำได้ไปหารือเรื่องอุปกรณ์
โปรดส่งรูปแบบแผ่นอบ สูตรที่ปรับแก้ และปริมาณผลผลิตที่ต้องการให้ผ่านเกณฑ์ UDTECH สามารถหารือเรื่องชุดอบและขอบเขตงานของสายการผลิตโดยอ้างอิงเกณฑ์การทดลองดังกล่าวได้
เอกสารอ้างอิงและแหล่งข้อมูล
- การศึกษาวัสดุแผ่นอบเวเฟอร์สำหรับอุตสาหกรรมและการอบ Köklü และคณะ, Applied Sciences, 2025.
- ปัจจัยที่ส่งผลต่อน้ำแป้งเวเฟอร์และคุณภาพเวเฟอร์ Dogan, 2006; บทสรุปจากผู้จัดพิมพ์.
- การผลิตวาฟเฟิล: อิทธิพลของส่วนผสมน้ำแป้ง ภาค I Huber และ Schoenlechner, Food Science & Nutrition; เผยแพร่ออนไลน์ปี 2016, ฉบับปี 2017.
- ความไม่แน่นอนของการวัดอุณหภูมิด้วยเทอร์โมกราฟีอินฟราเรด Lane และคณะ, NIST, 2013.
- การจำลองความร้อนของแผ่นอบเวเฟอร์ Carzino, Stanescu และ Errera, Seatific, 2022; บทคัดย่อ.
- การทำให้เวเฟอร์เชิงพาณิชย์อ่อนตัวด้วยน้ำ Martínez-Navarrete และคณะ, 2004; บทสรุปจากผู้จัดพิมพ์.
- ค่ากิจกรรมน้ำ (aw) ในอาหาร คู่มือทางเทคนิคของ FDA, 1984; แนวคิดเกี่ยวกับการวัด.
- ISO 18787:2017, ผลิตภัณฑ์อาหาร — การหาค่ากิจกรรมน้ำ แค็ตตาล็อกสาธารณะของ ISO.
- ต้นทุนคุณภาพ American Society for Quality.
บทบาทของเราในการทดลองอบ
UDTECH จัดจำหน่ายอุปกรณ์แปรรูปอาหาร คู่มือนี้รวบรวมงานวิจัยที่เผยแพร่แล้วเข้ากับแบบบันทึกการวินิจฉัยที่เสนอให้ใช้ในการหารือเรื่องอุปกรณ์ ตัวอย่างต้นทุนอ้างอิงจากสมมติฐานที่ระบุไว้ ส่วนขีดจำกัดการทำงานและเกณฑ์การตรวจรับให้กำหนดไว้ในข้อตกลงการทดลองสำหรับสูตรของผู้ซื้อและเครื่องจักร