ติดต่อบริษัท UDTECH


ผังสายการผลิตแพนเค้กต้องจัดวางเครื่องจักร ระบบทำความเย็น บรรจุภัณฑ์ และผู้ควบคุมเครื่องให้ทำงานร่วมกันได้ จุดเริ่มต้นคือเส้นทางของผลิตภัณฑ์และพื้นที่ที่ต้องใช้กับเครื่องจักรแต่ละเครื่อง เตาอบที่วางพอดีระหว่างผนังสองด้านอาจทำให้ไม่มีพื้นที่ถอดสายพาน เติมแป้งโด หรือขนย้ายสินค้าที่บรรจุเสร็จแล้ว
ข้อมูลจำเพาะโดยสรุป: เกณฑ์พื้นฐานสำหรับการวางแผน
- ขนาดเครื่อง YT-10 ที่เผยแพร่ไว้: 9.8 × 1.6 × 1.9 m ตามตารางผลิตภัณฑ์ของ UDTECH.
- พื้นที่ฉายของเครื่องที่คำนวณได้: 15.68 m² พื้นที่ทำงานเมื่อติดตั้งแล้วและพื้นที่ห้องทั้งหมดเป็นคนละส่วนกัน
- ตัวอย่างข้อมูลสำหรับคำนวณระบบทำความเย็น: 120 ชิ้น/นาที, 4 ช่องทาง, ระยะห่าง 0.15 m และเวลาพักที่สมมติไว้ 6 นาที
- ผลลัพธ์จากแบบ: ขอบเขตอุปกรณ์ พื้นที่สำหรับงานบริการ เส้นทางวัสดุ จุดเชื่อมต่อระบบสาธารณูปโภค และผู้รับผิดชอบจุดเชื่อมต่อ
ผังสายการผลิตแพนเค้กคือการจัดวางโมดูลกระบวนการและพื้นที่ปฏิบัติงานภายในอาคารที่วัดขนาดแล้ว ควรกำหนดพื้นที่เข้าถึงเพื่อบริการและเส้นทางทำความเย็นก่อนกำหนดขนาดห้อง เปรียบเทียบแบบจากซัพพลายเออร์โดยใช้ผลิตภัณฑ์ อัตราการผลิต และขอบเขตงานเดียวกัน
ประเด็นสำคัญในการวางแผน
- ความยาวเส้นทางผลิตภัณฑ์และพื้นที่บนพื้นเป็นคนละค่า
- สินค้าที่อยู่ระหว่างการทำความเย็นตามปกติไม่ใช่พื้นที่ว่างสำหรับรองรับช่วงที่บรรจุภัณฑ์หยุดทำงาน
- พับเส้นทางสายพานลำเลียงเฉพาะเมื่อผลิตภัณฑ์และอุปกรณ์ทำอาหารแบบติดตั้งอยู่กับที่เอื้อให้ทำได้
- กำหนดผู้รับผิดชอบแต่ละระบบสาธารณูปโภคและจุดส่งต่องานระหว่างเครื่องจักรให้ชัดเจนก่อนสั่งซื้อ
กำหนดขอบเขตสายการผลิตก่อนเขียนผังห้อง
กำหนดรูปแบบแพนเค้ก ผลผลิตที่จำหน่ายได้ และโมดูลที่รวมอยู่ในขอบเขตก่อนจัดตำแหน่งเครื่องจักร สายการผลิตแพนเค้กอุตสาหกรรมเป็นลำดับกระบวนการที่เชื่อมต่อกัน แต่ขอบเขตในใบเสนอราคาอาจสิ้นสุดที่จุดปล่อยผลิตภัณฑ์ที่ปรุงสุกแล้ว หากอยู่นอกขอบเขตนั้น ต้องกำหนดตำแหน่งและผู้รับผิดชอบของการผสม การเติมไส้ การทำความเย็น และการบรรจุแยกกัน
แพนเค้กนุ่มสำหรับมื้อเช้า เครปแผ่นบาง และผลิตภัณฑ์อบขึ้นรูปใช้เส้นทางการผลิตต่างกัน แพนเค้กแซนด์วิชต้องมีขั้นตอนเติมไส้และประกบ ส่วนการผลิตโดรายากิอาจต้องจัดแนวชิ้นแป้งก่อนนำชิ้นที่มีไส้มาประกบและห่อ เตาย่างหรือเตาอบ แผ่นอบ และระบบรับผลิตภัณฑ์เป็นตัวกำหนดจุดที่ผลิตภัณฑ์ออกมาจริง แบบสำหรับเครื่องทำแพนเค้กต้องไม่กลายเป็นข้อกำหนดของแพนเค้กรูปแบบอื่นโดยไม่ระบุให้ชัดเจน
ดูคู่มือวางแผนกระบวนการและกำลังการผลิตเพื่อกำหนดลำดับการผลิตก่อน คู่มือวางผังนี้เริ่มจากจุดที่ลำดับดังกล่าวเชื่อมต่อกับอาคาร แนวทาง HACCP ที่FDA เผยแพร่ยังระบุให้พิจารณาผังโรงงานร่วมกับการวิเคราะห์อันตรายเฉพาะผลิตภัณฑ์ และแยกวัตถุดิบออกจากอาหารพร้อมรับประทานเมื่อจำเป็น
เตรียมผังโรงงานอย่างไร?
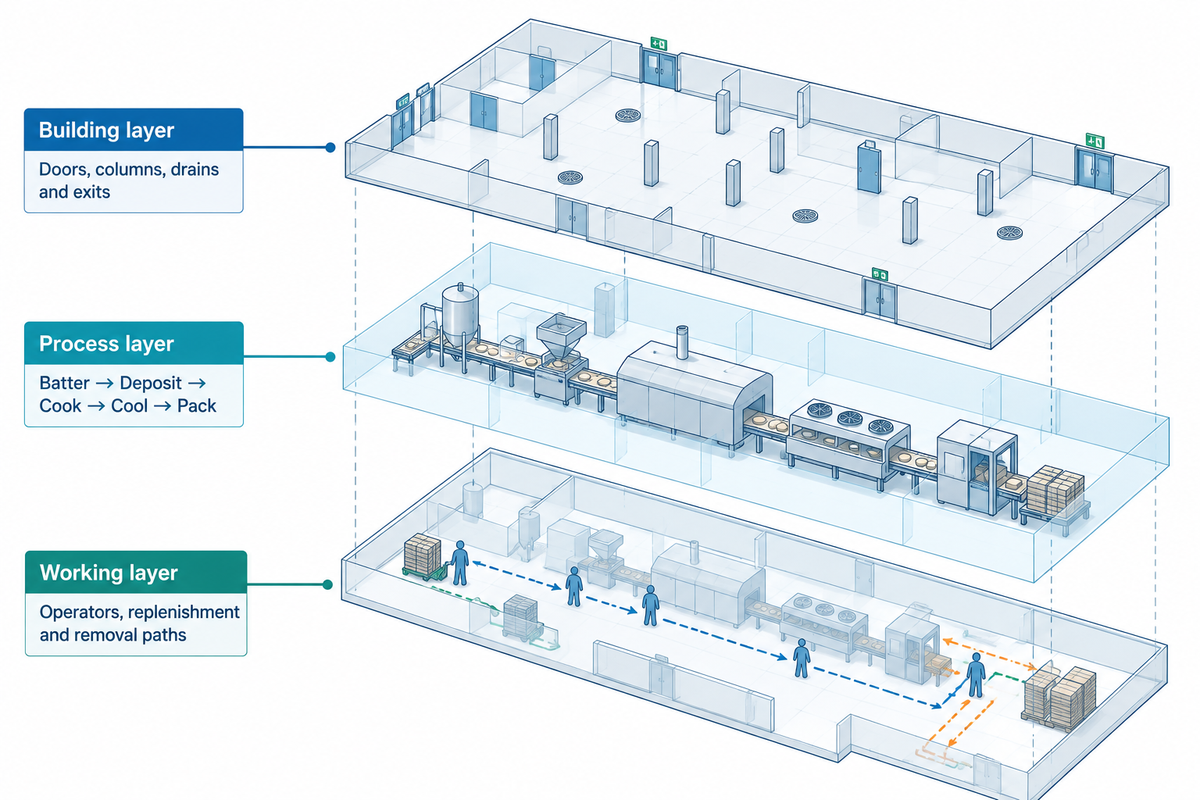
จัดทำผังโรงงานโดยใช้ข้อมูลสำรวจอาคารที่วัดขนาดแล้ว ผังกระบวนการที่ยืนยันแล้ว และพื้นที่ปฏิบัติงาน บันทึกประตู เสา ข้อจำกัดด้านความสูงของเพดาน และระดับพื้นลงในแบบสำรวจ จากนั้นจัดวางโมดูลทำอาหารแบบติดตั้งอยู่กับที่ แล้วตรวจสอบการเชื่อมต่อระบบทำความเย็นและบรรจุภัณฑ์ พร้อมกำหนดพื้นที่เข้าถึงสำหรับการผลิต การทำความสะอาด และการบำรุงรักษา
- ส่วนอาคาร: ระบุทางเข้าขนถ่ายสินค้า เสา ท่อระบายน้ำ ทางออก และระบบเหนือศีรษะ
- ส่วนกระบวนการ: ระบุการเตรียมแป้งโด การหยอดแป้ง การทำอาหาร การรับผลิตภัณฑ์ การทำความเย็น และกระบวนการถัดไป
- ส่วนพื้นที่ทำงาน: ระบุตำแหน่งผู้ควบคุมเครื่อง การเติมวัตถุดิบ เส้นทางถอดชิ้นส่วน และชิ้นส่วนที่ถอดออกได้
แนบข้อมูลผลิตภัณฑ์ที่ระบุเส้นผ่านศูนย์กลาง ความหนา ความหนืดของแป้งโด ระดับสีน้ำตาลที่ต้องการ สภาวะการอบแพนเค้ก และช่วง SKU สำหรับผลิตภัณฑ์แบบโดรายากิ ให้ระบุสภาพไส้และการประกบชิ้นแป้งด้วย ขอให้ซัพพลายเออร์แสดงอุปกรณ์ที่ไม่รวมอยู่ในขอบเขตด้วยเส้นแบบอื่น แทนการเว้นช่องว่างไว้
การเปรียบเทียบข้อเสนอทั้งสองโดยเริ่มจากจุดส่งมอบวัตถุดิบร่วมกันและสิ้นสุดที่จุดส่งมอบสินค้าที่บรรจุแล้วร่วมกันจะช่วยให้เห็นภาพชัดเจน คงขนาดเครื่อง 9.8 m ที่เผยแพร่ไว้โดยระบุรุ่นให้ชัดเจน ส่วนความเหมาะสมกับผลิตภัณฑ์และขอบเขตการติดตั้งทั้งหมดต้องอ้างอิงแบบแสดงการจัดวางสำหรับคำสั่งซื้อนั้น
คำนวณพื้นที่ทำงาน ไม่ใช่แค่พื้นที่เครื่องจักร
สำหรับอุปกรณ์ ให้ประเมินพื้นที่โดยคูณความยาวกับความกว้าง แล้วเขียนขอบเขตพื้นที่ทำงานรอบเครื่องจักร เผื่อระยะสำหรับถอดชิ้นส่วนเพื่อให้ปฏิบัติงานได้ ส่วนพื้นที่สัญจรร่วม อุปกรณ์ต้นทาง และอุปกรณ์ปลายทางให้แยกบันทึกไว้ในงบประมาณพื้นที่ห้อง
ตารางอุปกรณ์วาฟเฟิลและแพนเค้กที่ UDTECH เผยแพร่ระบุว่าเครื่องทำแพนเค้ก YT-10 มีขนาด 9.8 × 1.6 × 1.9 m ซึ่งเป็นขนาดที่ผู้ผลิตเผยแพร่ แบบผังรวมฉบับปัจจุบันควรระบุรูปแบบอุปกรณ์ที่จัดส่ง ส่วนยื่น และจุดเชื่อมต่อ ตามข้อกำหนดของสหรัฐฯ ที่เกี่ยวข้อง 21 CFR 117.40 การติดตั้งต้องเอื้อให้ทำความสะอาดและบำรุงรักษาอุปกรณ์รวมถึงพื้นที่โดยรอบได้
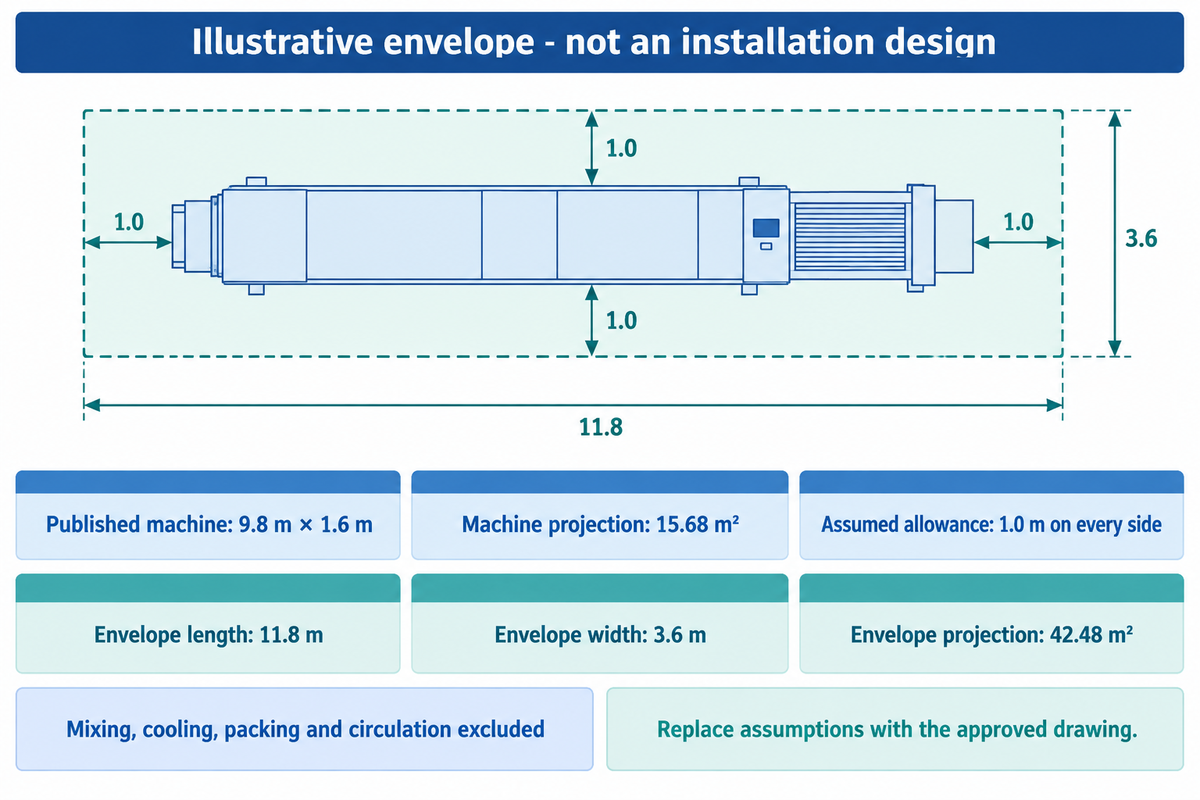
ผู้วางแผนที่ใช้ความยาว 9.8 m และความกว้าง 1.6 m ตามขนาดที่เผยแพร่จะจัดทำภาพร่างพื้นที่เบื้องต้น พื้นที่ฉายเท่ากับ 9.8 × 1.6 = 15.68 m² เพื่อคำนวณเท่านั้น ผู้วางแผนสมมติเพิ่มพื้นที่ด้านละ 1.0 m ทั้ง 4 ด้าน นี่เป็นเพียงตัวอย่างพื้นที่ทำงานที่สมมติขึ้น ไม่ใช่ระยะห่างที่กำหนดไว้ ต้องแยกพื้นที่สำหรับการผสม การทำความเย็น การบรรจุ และการสัญจรออกต่างหาก ก่อนใช้ภาพร่างนี้จัดซื้อ ให้แทนค่าระยะเผื่อที่สมมติไว้ทุกจุดด้วยแบบอุปกรณ์และข้อกำหนดของสถานที่ที่เกี่ยวข้อง
| รายการ | ค่า | เกณฑ์อ้างอิงและผลต่อแบบ |
|---|---|---|
| ความยาวเครื่องจักร | 9.8 m | ข้อมูลอ้างอิงจาก YT-10 ที่เผยแพร่ |
| ความกว้างเครื่องจักร | 1.6 m | ข้อมูลอ้างอิงจาก YT-10 ที่เผยแพร่ |
| ความสูงเครื่องจักร | 1.9 m | ตรวจสอบงานเหนือศีรษะแยกต่างหาก |
| พื้นที่ฉายของเครื่องจักร | 15.68 m² | 9.8 m × 1.6 m |
| พื้นที่เผื่อด้านป้อนเข้า | 1.0 m | ข้อมูลสมมติ |
| พื้นที่เผื่อด้านปล่อยออก | 1.0 m | ข้อมูลสมมติ |
| พื้นที่เผื่อด้านผู้ควบคุมเครื่อง | 1.0 m | ข้อมูลสมมติ |
| พื้นที่เผื่อด้านตรงข้าม | 1.0 m | ข้อมูลสมมติ |
| ความยาวพื้นที่ทำงานตัวอย่าง | 11.8 m | 9.8 m + 1.0 m + 1.0 m |
| ความกว้างพื้นที่ทำงานตัวอย่าง | 3.6 m | 1.6 m + 1.0 m + 1.0 m |
| พื้นที่ฉายของขอบเขตตัวอย่าง | 42.48 m² | 11.8 m × 3.6 m |
| โมดูลอื่นและเส้นทางร่วม | ตารางแยกต่างหาก | ไม่รวมในตัวเลขพื้นที่ทั้งสองค่า |
หมายเหตุทางวิศวกรรม: พื้นที่เผื่อ 1.0 m ไม่ใช่ข้อกำหนดขั้นต่ำตามกฎหมาย อุปกรณ์ไฟฟ้าอาจกำหนดพื้นที่ทำงานไว้ ให้ระบุแรงดันไฟฟ้าของตู้ หน้าสำหรับงานบริการ และทิศทางเปิดประตู แล้วปฏิบัติตามข้อกำหนด OSHA 1910.303 ต้องเว้นพื้นที่ทำงานสำหรับงานบริการไฟฟ้าไว้ ห้ามใช้เป็นที่เก็บของ
พื้นที่ทำงานรูปสี่เหลี่ยมผืนผ้า 42.48 m² ในขั้นต้นตอบคำถามได้จำกัดว่า ขนาดพื้นที่ฉายบนพื้นที่พื้นเป็นเท่าใดภายใต้สมมติฐานที่ระบุ การจัดทำผังโรงงานแพนเค้กให้สมบูรณ์ต้องวางโมดูลทั้งหมดและตรวจสอบงานบริการต่าง ๆ หากใบเสนอราคาขนาดห้องระบุว่าพื้นที่ฉายเครื่อง 15.68 m² คือพื้นที่ทั้งระบบ ถือว่าไม่ถูกต้อง
เลือกเส้นทางการผลิตแบบตรง รูปตัว L หรือรูปตัวยู
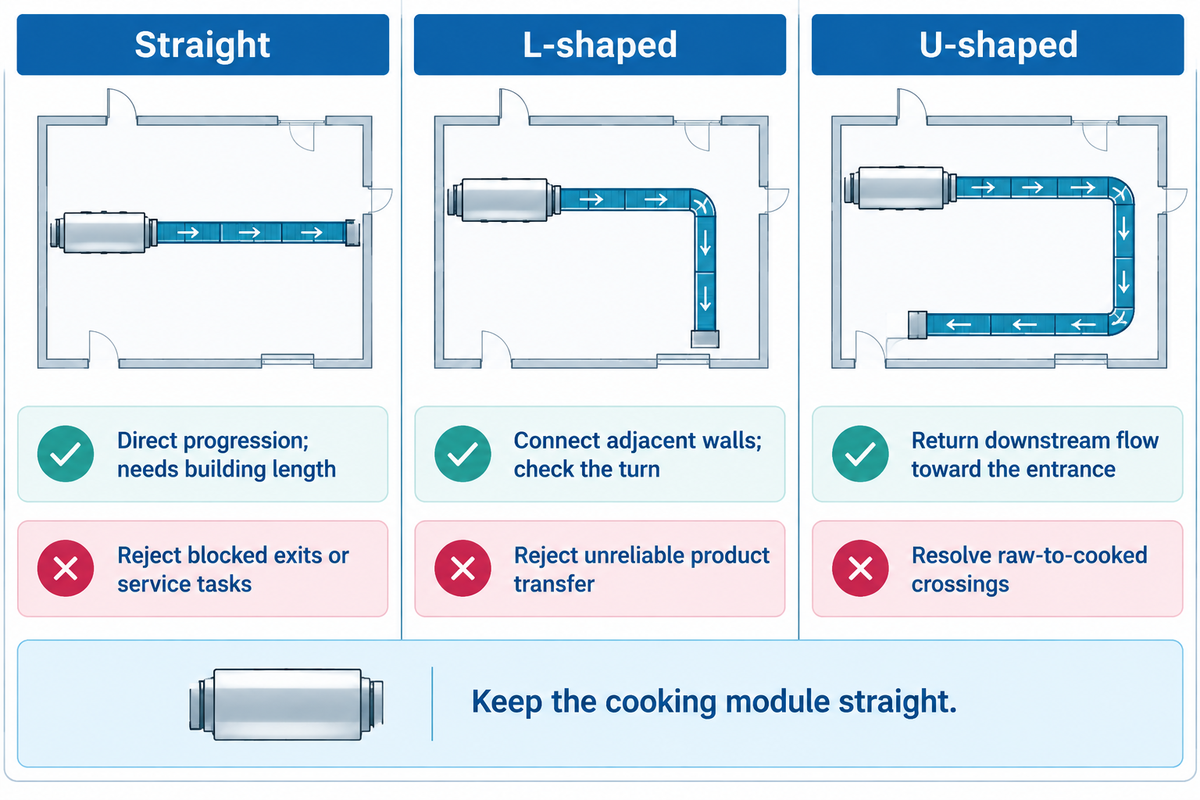
อุปกรณ์ติดตั้งอยู่กับที่และความยาวอาคารอาจเอื้อต่อการจัดลำดับกระบวนการต่อเนื่องที่มีจุดส่งต่อไม่มาก ควรพิจารณาตำแหน่งเลี้ยวของเส้นทางโดยคำนึงถึงประตูและตำแหน่งกระบวนการถัดไป เมื่อประเมินพื้นที่และจำนวนผู้ปฏิบัติงาน ให้เปรียบเทียบทุกทางเลือกโดยใช้อุปกรณ์ พื้นที่เข้าถึงเพื่อบริการ และสภาพผลิตภัณฑ์แบบเดียวกัน
| เส้นทาง | ข้อดี | ข้อจำกัดและเงื่อนไขที่ควรปฏิเสธ |
|---|---|---|
| แบบตรง | ลำดับกระบวนการต่อเนื่องและมีจุดเลี้ยวที่ต้องออกแบบน้อยกว่า | ต้องใช้อาคารที่มีความยาวเพียงพอ ควรปฏิเสธหากจุดปล่อยผลิตภัณฑ์กีดขวางทางออกหรืองานบริการ |
| รูปตัว L | เชื่อมโมดูลที่วางตามผนังสองด้านที่ติดกัน | เพิ่มจุดเลี้ยวหรือจุดส่งต่อ ควรปฏิเสธหากผลิตภัณฑ์เปราะบางไม่สามารถผ่านจุดดังกล่าวได้อย่างสม่ำเสมอ |
| รูปตัวยู | ทำให้กระบวนการถัดไปกลับมาอยู่ใกล้ด้านทางเข้าได้ | ทำให้เส้นทางขาออกและขาเข้าขนานกัน ควรปฏิเสธหากยังแก้ปัญหาเส้นทางวัตถุดิบตัดกับผลิตภัณฑ์ปรุงสุกไม่ได้ |
การออกแบบแบบโมดูลช่วยให้เลือกแนวทางได้ตรงจุดเชื่อมต่อ แต่ไม่ได้ทำให้เตาอบดัดโค้งได้ ให้แสดงว่าสายพานที่ปรับได้เปลี่ยนทิศทางต่อเนื่องหรือส่งผลิตภัณฑ์ข้ามช่องว่าง แพนเค้กที่เรียงเป็นแถวอาจเสียระยะห่างเมื่อผ่านทางโค้ง แม้สายพานจะวางลงในห้องได้ก็ตาม ควรเปรียบเทียบระดับระบบอัตโนมัติเดียวกัน เพราะการป้อนวัตถุดิบแบบกึ่งอัตโนมัติกับสายการผลิตอัตโนมัติเต็มรูปแบบต้องจัดตำแหน่งผู้ควบคุมเครื่องต่างกัน
ตัวอย่างการวางแผน: สมมติโรงงานเบเกอรีมีประตูรับสินค้าและประตูจัดส่งอยู่บนผนังเดียวกัน ผังรูปตัวยูดูเหมาะที่สุดเพราะกล่องสินค้าสำเร็จรูปจะย้อนกลับไปทางจุดจัดส่ง ผู้วางแผนคงเครื่องทำอาหารไว้เป็นแนวตรงและพับเส้นทางสายพานลำเลียงในส่วนปลายทาง อย่างไรก็ตาม ที่ช่วงขากลับ ตำแหน่งผลิตภัณฑ์ที่ปรุงสุกแล้วแต่ยังไม่ได้บรรจุหันเข้าหาเส้นทางป้อนวัตถุดิบเข้าเครื่องผสม การย้ายจุดป้อนวัตถุดิบเข้าเครื่องผสมหรือแยกเส้นทางการเคลื่อนย้ายจะเปลี่ยนผลการเปรียบเทียบ การตรวจสอบอีกครั้งพบว่าต้องถอดส่วนหนึ่งของสายพานลำเลียงผ่านสถานีบรรจุที่เสนอไว้ ดังนั้นการตัดสินใจจริงจึงต้องเปรียบเทียบรูปแบบการปฏิบัติงานทั้งหมด รวมทั้งความขัดแย้งทั้งสองจุดนี้ ไม่ใช่เลือกจากรูปร่างที่ดูน่าสนใจกว่า การประหยัดแรงงานที่กล่าวอ้างต้องอ้างอิงแผนจัดคนและเติมวัตถุดิบจริง
การวางเส้นทางในแนวดิ่งต้องมีแบบรูปตัดด้วย 29 CFR 1910.263 มีข้อกำหนดบางประการเกี่ยวกับการจัดวางอุปกรณ์เบเกอรี เช่น สายพานลำเลียงเหนือเส้นทางที่มีผู้ใช้งาน และการปิดด้านล่างเพื่อป้องกันวัสดุตกหล่น แบบดังกล่าวควรแสดงความสูงของอุปกรณ์เหนือศีรษะ อุปกรณ์ป้องกัน และพื้นที่เข้าถึงเพื่อทำความสะอาดและบำรุงรักษา
สำหรับโมดูลทำอาหารแบบติดตั้งอยู่กับที่ที่มีความยาว 9.8 m การเปลี่ยนเส้นทางปลายทางไม่ได้เปลี่ยนความยาวของตัวโมดูลเอง วิเคราะห์เส้นทางแบบตรง รูปตัว L และรูปตัวยู โดยกำหนดขอบเขตงานบริการให้ครบ อนุมัติเส้นทางที่พับงอหลังจากตรวจสอบการส่งต่อผลิตภัณฑ์ พื้นที่เข้าถึง และการเคลื่อนย้ายข้างและใต้โมดูลแล้วเท่านั้น
กำหนดขนาดเส้นทางทำความเย็นและจุดส่งต่อไปยังการบรรจุร่วมกัน
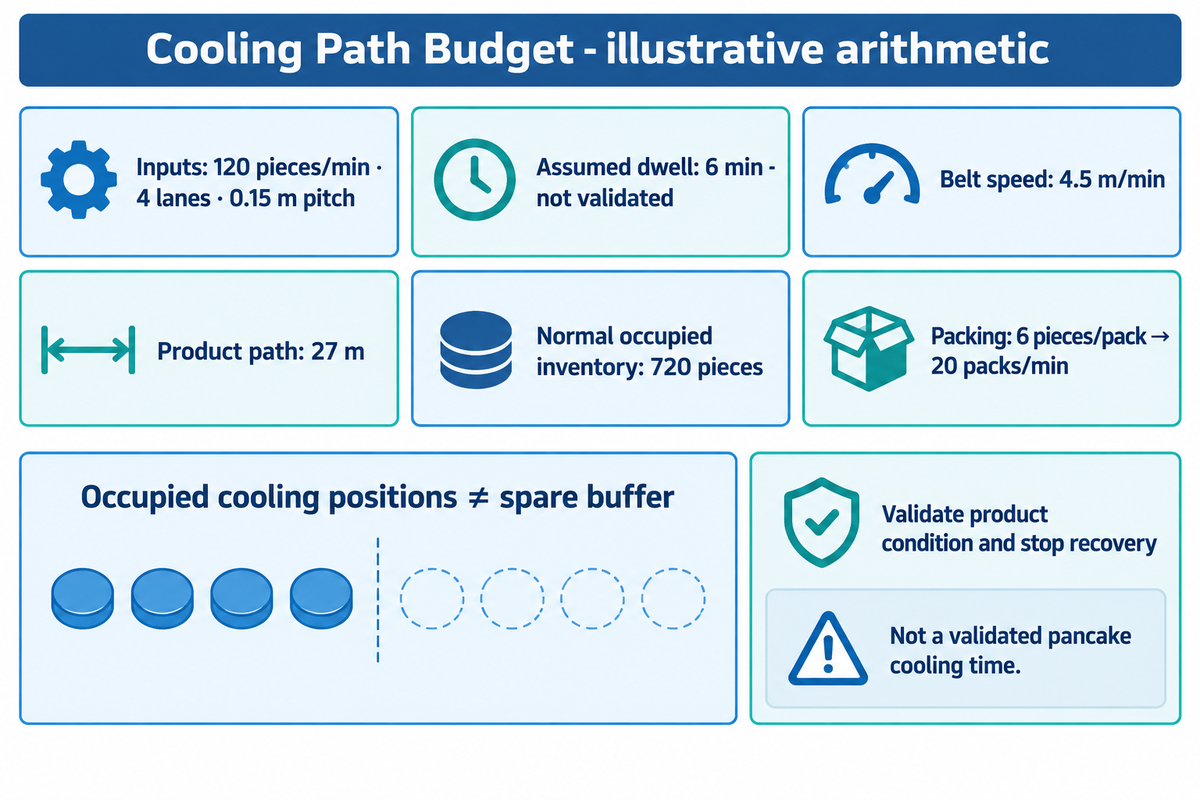
กำหนดขนาดเส้นทางทำความเย็นจากอัตราการผลิต จำนวนช่องทาง ระยะห่างตามแนวยาว และเวลาพักที่กำหนดไว้สำหรับผลิตภัณฑ์ จากนั้นกำหนดจุดส่งต่อไปยังการบรรจุและแผนรับมือเมื่อกระบวนการหยุด รูปทรงของสายพานเป็นตัวกำหนดเวลาเดินทางที่มีได้ ส่วนสภาพอาหาร อากาศแวดล้อม และกระบวนการที่ผ่านการตรวจสอบยืนยันเป็นตัวกำหนดว่าเวลานั้นเพียงพอต่อข้อกำหนดผลิตภัณฑ์หรือไม่
การคำนวณเส้นทางทำความเย็นแยก 3 ค่า ได้แก่ ระยะทางที่ผลิตภัณฑ์ต้องเคลื่อนผ่าน ปริมาณสินค้าที่อยู่ระหว่างการผลิตตามปกติ และความสามารถรองรับสินค้าสะสมที่ว่างอยู่ บทของคู่มือผลิตภัณฑ์เบเกอรีปี 2018 ของ ASHRAEอธิบายการทำความเย็นโดยพิจารณาสภาพอากาศ ระยะห่าง และขนาดผลิตภัณฑ์ พร้อมยกตัวอย่างการผลิตขนมปัง ไม่ควรนำอุณหภูมิและเวลาทำความเย็นของขนมปังไปใช้กับข้อกำหนดแพนเค้ก
เพื่อยกตัวอย่างสายพานลำเลียงชั้นเดียว ให้สมมติว่าผลิต 120 ชิ้น/นาที กระจายเท่ากันใน 4 ช่องทาง โดยเว้นระยะระหว่างจุดกึ่งกลางของผลิตภัณฑ์ในแต่ละช่องทาง 0.15 m ตัวอย่างนี้แสดงวิธีคำนวณ ไม่ใช่เวลาทำความเย็นแพนเค้กที่ผ่านการตรวจสอบยืนยัน ระยะที่ต้องใช้สำหรับตัวผลิตภัณฑ์รวมช่องว่างต้องพอดีกับระยะห่างที่กำหนด
ความเร็ว = อัตราการผลิตเป็นชิ้น × ระยะห่างตามแนวยาว ÷ จำนวนช่องทาง
120 ชิ้น/นาที × 0.15 m ÷ 4 = 4.5 m/นาที
ระยะทางที่ผลิตภัณฑ์เคลื่อนผ่าน = ความเร็วสายพาน × เวลาพัก
4.5 m/นาที × 6 นาที = 27 m
ปริมาณสินค้าที่อยู่ระหว่างการผลิตตามปกติ = อัตราการผลิตเป็นชิ้น × เวลาพัก
120 ชิ้น/นาที × 6 นาที = 720 ชิ้น
อัตราการบรรจุโดยประมาณ = อัตราการผลิตเป็นชิ้น ÷ จำนวนชิ้นต่อแพ็ก
120 ชิ้น/นาที ÷ 6 ชิ้น/แพ็ก = 20 แพ็ก/นาที
สมการเหล่านี้ตั้งอยู่บนสมมติฐานว่าการไหลต่อเนื่อง ไม่มีการซ้อนทับ และไม่มีความล่าช้าจากการส่งต่อเพิ่มเติม ค่า 27 m คือระยะทางที่ผลิตภัณฑ์เคลื่อนผ่าน ไม่ใช่ความยาวอาคาร สายพานแบบเกลียวหรือหลายชั้นอาจช่วยจัดระยะทางเดินทางให้อยู่ในพื้นที่ฉายบนพื้นขนาดเล็กลงได้ ทั้งนี้ขึ้นอยู่กับการจัดการผลิตภัณฑ์และพื้นที่เข้าถึงจริง
“สายพานแบบเกลียวช่วยให้จัดวางได้ในพื้นที่ค่อนข้างเล็ก”
การหยุดของบรรจุภัณฑ์แสดงให้เห็นว่าขาดกำลังรองรับตรงไหน หากอัตราการผลิตต้นทางตามตัวอย่างยังคงอยู่ที่ 120 ชิ้น/นาทีในช่วงหยุด 2 นาที ต้องมีพื้นที่รองรับเพิ่มอีก 240 ชิ้น โดยกักไว้ เบี่ยงเส้นทาง หรือหยุดต้นทางให้ประสานกัน สินค้า 720 ชิ้นที่มีอยู่แล้วใช้พื้นที่เส้นทางทำความเย็นตามปกติ เมื่อเริ่มบรรจุใหม่ที่อัตรา 20 แพ็ก/นาที แพ็กละ 6 ชิ้นพอดี ปริมาณไหลเข้าและออกจะเท่ากัน คิวสินค้าส่วนเกินจึงไม่ลดลง ให้กำหนดตำแหน่งว่างที่ใช้ได้และอัตราการเร่งกลับสู่ภาวะปกติ หรือวางแผนเริ่มเดินเครื่องแบบควบคุม แบบจำลองการสอนเรื่องสินค้าระหว่างกระบวนการของ University of Texasแยกสินค้าคงค้างในกระบวนการออกจากสินค้าสำรองเพื่อรองรับความผันผวนของการไหลและการขัดข้องของเครื่องจักร
ฉันสามารถเชื่อมต่อสายการผลิตแพนเค้กกับเครื่องบรรจุที่มีอยู่ได้หรือไม่?
สามารถนำเครื่องบรรจุที่มีอยู่มาใช้ได้เมื่อรูปแบบผลิตภัณฑ์ที่ผ่านการทดสอบ อัตราการผลิตต่อเนื่อง และรูปแบบการป้อนเข้าตรงกับจุดปล่อยของสายการผลิต ตรวจสอบความสูงสายพาน การรวมช่องทาง ขนาดกองซ้อน และสัญญาณหยุด ความเร็วสูงสุดที่โฆษณาของชุดปิดผนึกเป็นเพียงข้อมูลหนึ่งเท่านั้น การป้อนที่สม่ำเสมอและการกลับมาทำงานหลังหยุดชะงักเป็นตัวกำหนดจุดเชื่อมต่อที่ใช้งานได้จริง
ทดสอบพื้นผิวเรียบของแพนเค้ก แนวโน้มการติดกัน และทิศทางจริงขณะส่งต่อ หากสินค้าที่จำหน่ายได้เป็นแซนด์วิช ให้คำนวณจำนวนแซนด์วิชสำเร็จรูป แทนการนับชิ้นแป้งทั้งสองชิ้นเป็นสินค้าบรรจุแยกกัน บันทึกวิธีจัดการของเสียและผู้จัดทำตรรกะ PLC สำหรับจุดเชื่อมต่อ ตรวจสอบให้แน่ใจว่าระบบควบคุมการบรรจุและการทำความเย็นเป็นไปตามข้อกำหนด 21 CFR 117.80
ที่อัตรา 120 ชิ้น/นาที เวลาพักตามการคำนวณ 6 นาทีจะมีสินค้า 720 ชิ้นอยู่บนเส้นทางยาว 27 m ที่ความเร็ว 4.5 m/นาที ตำแหน่งที่มีสินค้าอยู่เหล่านี้ไม่ใช่พื้นที่สำรองสำหรับรองรับสินค้าโดยอัตโนมัติ ให้แทนเวลาพักที่สมมติไว้ด้วยผลการทดลองผลิตภัณฑ์ และกำหนดวิธีรับมือเมื่อบรรจุภัณฑ์หยุดก่อนอนุมัติผังระบบทำความเย็น
แยกเส้นทางวัตถุดิบ บุคลากร และของเสียออกจากกันในแบบ
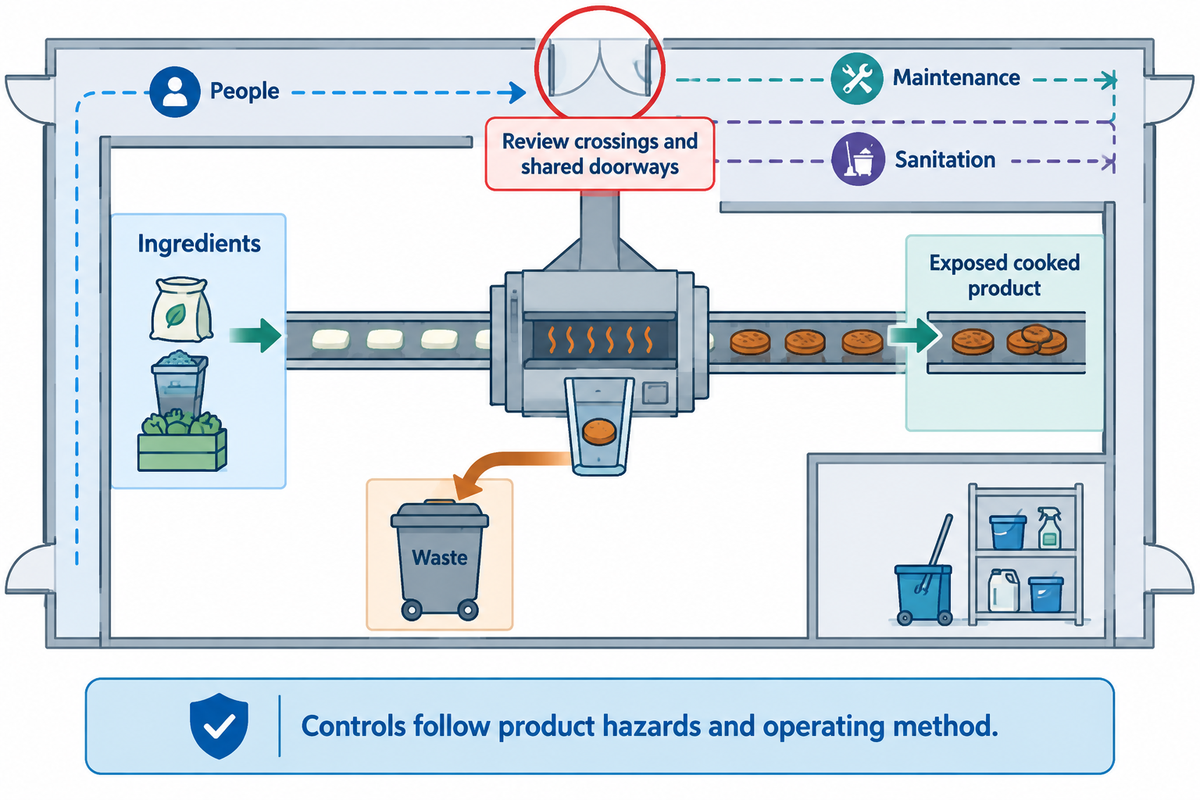
ระบุเส้นทางของส่วนผสม ผลิตภัณฑ์ปรุงสุกที่ไม่มีสิ่งปกคลุม บุคลากร ของเสีย อุปกรณ์ทำความสะอาด และสิ่งอื่น ๆ ลงในผังเครื่องจักร พิจารณาจุดตัดและทางเข้าที่ใช้ร่วมกันทั้งหมดอย่างละเอียด การแยกพื้นที่อย่างเหมาะสมขึ้นอยู่กับอันตรายของผลิตภัณฑ์และวิธีปฏิบัติงาน ดังนั้นการทบทวนต้องครอบคลุมวิธีทำความสะอาด เติมวัตถุดิบ ซ่อมแซม และเริ่มเดินเครื่องใหม่
ตามข้อกำหนดของสหรัฐฯ ที่เกี่ยวข้อง 21 CFR 117.20 พื้นที่เพียงพอและมาตรการควบคุมการปนเปื้อนอาจจัดการด้วยตำแหน่ง เวลา ฉากกั้น การไหลเวียนอากาศ หรือวิธีอื่นที่มีประสิทธิภาพ ดังนั้นการรักษาสุขลักษณะต้องมีแผนปฏิบัติงานประกอบกับผนังที่แสดงในแบบด้วย
- ส่วนผสม: แสดงวิธีจัดการแป้งและเติมแป้งโด โดยไม่ขนส่วนผสมที่เปิดอยู่ผ่านผลิตภัณฑ์สำเร็จรูปที่ไม่มีสิ่งปกคลุม
- บุคลากร: ระบุตำแหน่งผู้ควบคุมเครื่อง จุดเข้าถึงสำหรับล้างมือ และวิธีควบคุมการเปลี่ยนงาน
- ของเสีย: กำหนดเส้นทางสำหรับสินค้าที่ไม่ผ่านเกณฑ์และบรรจุภัณฑ์ใช้แล้ว โดยไม่ผ่านเส้นทางเติมวัตถุดิบสะอาด
- การสุขาภิบาล: ระบุตำแหน่งวางชิ้นส่วนที่ถอดออก อุปกรณ์ทำความสะอาด และพื้นที่เก็บเครื่องมือสะอาดที่มีการป้องกัน
- การบำรุงรักษา: แสดงพื้นที่เข้าถึงชิ้นส่วนและวิธีนำเครื่องมือเข้าไปยังพื้นที่ที่เหมาะสม
ยืนยันวิธีการทำความสะอาดก่อนเพิ่มสถานีล้าง 21 CFR 117.35 แยกความแตกต่างระหว่างพื้นผิวสัมผัสอาหารที่มีความชื้นต่ำกับสภาวะการแปรรูปแบบเปียก และยังระบุถึงการป้องกันอุปกรณ์ที่จัดเก็บหลังทำความสะอาดด้วย ผลิตภัณฑ์แพนเค้กไม่ได้มีความชื้นต่ำทุกชนิดเพียงเพราะผ่านการอบ
ตรวจสอบว่าผลิตภัณฑ์พร้อมรับประทานและไม่มีสิ่งปกคลุมก่อนบรรจุหรือไม่ และมีขั้นตอนภายหลังที่ควบคุมอันตรายที่เกี่ยวข้องหรือไม่ สำหรับสถานประกอบการที่อยู่ภายใต้ข้อกำหนดการควบคุมเชิงป้องกัน 21 CFR 117.130 กำหนดการประเมินเชื้อก่อโรคในสิ่งแวดล้อมภายใต้สภาวะที่ระบุสำหรับผลิตภัณฑ์พร้อมรับประทานที่ไม่มีสิ่งปกคลุม ทีมความปลอดภัยอาหารควรกำหนดเกณฑ์การออกแบบนี้ก่อนสรุปผังพื้นที่ทำความเย็นและบรรจุ
ระบุผู้รับผิดชอบและมาตรการควบคุมจริงสำหรับทุกจุดตัด เช่น เปลี่ยนเส้นทางการเคลื่อนย้าย ควบคุมเวลา ใช้สิ่งปิดล้อม หรือใช้มาตรการอื่นที่มีเหตุผลรองรับ ข้อทักท้วงของผู้ซื้อว่า “เรามีพื้นที่พื้นเพียงพออยู่แล้ว” ไม่ได้คำนึงถึงความขัดแย้งในการปฏิบัติงาน มาตรฐานความปลอดภัยอาหารไม่ได้เป็นไปตามข้อกำหนดเพียงเพราะติดป้ายว่าพื้นที่ถูกสุขลักษณะ และการตรวจโรงงานต้องมีหลักฐานรองรับการควบคุมกระบวนการ
ค้นหาพื้นที่ที่ซ่อนอยู่ตรงจุดส่งต่อและช่วงเปลี่ยนงาน
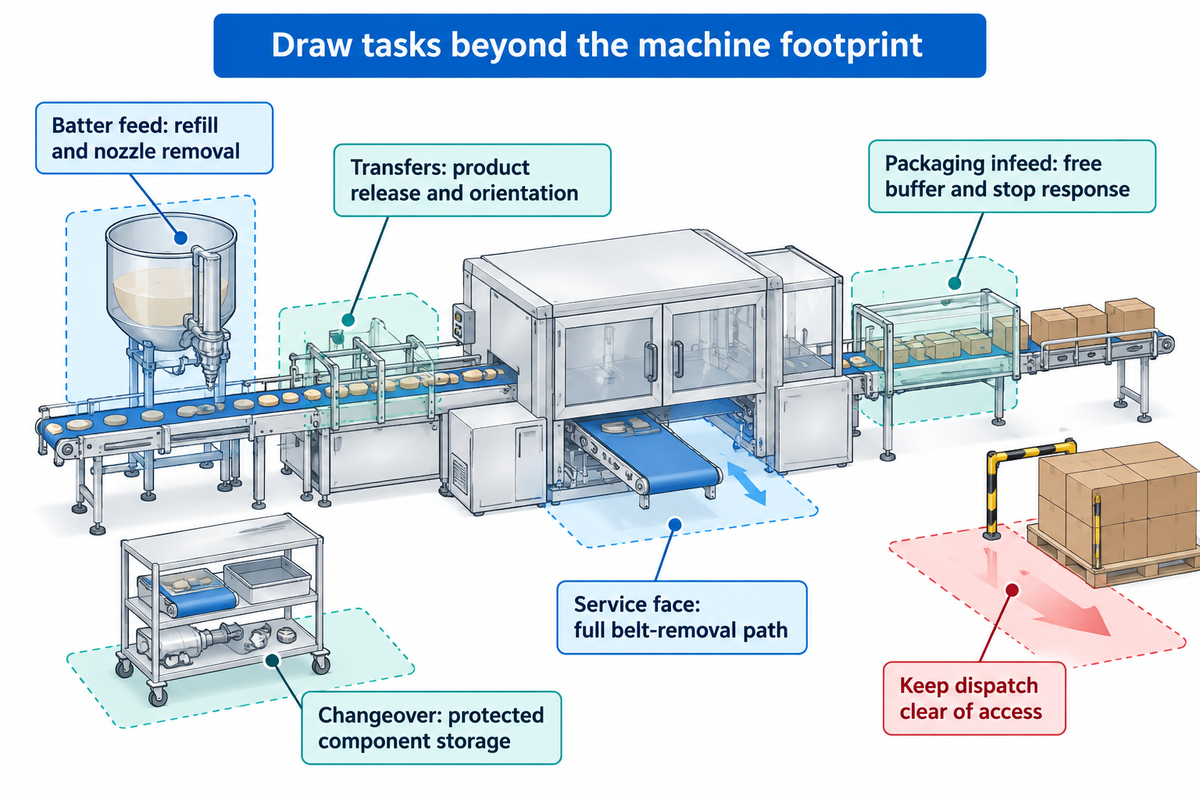
ตรวจสอบจุดส่งต่อและงานเปลี่ยนงานในฐานะขั้นตอนปฏิบัติจริง กำหนดสภาวะขาเข้าและขาออกของแต่ละจุด การปล่อยผลิตภัณฑ์ การรวมช่องทาง การเติมวัตถุดิบ และการถอดชิ้นส่วนอาจใช้พื้นที่นอกเหนือจากตัวเครื่องจักรหลัก
| ตำแหน่ง | สิ่งที่อาจใช้พื้นที่ | การตัดสินใจก่อนอนุมัติแบบ |
|---|---|---|
| การป้อนแป้งโด | การเคลื่อนย้ายถัง การเข้าถึงถังป้อนวัตถุดิบด้านบน และการถอดหัวฉีด | แสดงงานเติมวัตถุดิบและทำความสะอาด |
| เครื่องหยอดแป้ง | พื้นที่เข้าถึงหัวจ่ายและทางส่งแป้งโดกลับ | ตรวจสอบเครื่องหยอดแป้งและช่วงความหนืดที่รองรับจริง |
| จุดปล่อยจากการทำอาหาร | อุปกรณ์พลิก ระบบรับผลิตภัณฑ์ และจุดวางผลิตภัณฑ์ | ทดลองการลอกออกจากพื้นผิวและทิศทางของผลิตภัณฑ์ |
| จุดรวมช่องทาง | การเปลี่ยนระยะห่างและผลิตภัณฑ์ที่ไม่ผ่านเกณฑ์ | กำหนดรูปแบบจุดรวมช่องทางและเส้นทางของเสีย |
| สถานีเติมไส้ | การเติมวัตถุดิบและชิ้นส่วนสัมผัสอาหารที่ถอดออก | กำหนดพื้นที่เข้าถึงเพื่อบริการระบบเติมไส้ |
| จุดป้อนเข้าบรรจุภัณฑ์ | การจัดเรียงซ้อนและผลิตภัณฑ์ที่รอคิว | กำหนดพื้นที่สำรองว่างและการตอบสนองเมื่อหยุด |
| ด้านสำหรับงานบริการ | การเปิดอุปกรณ์ป้องกัน การดึงสายพานออก และการใช้เครื่องมือ | แสดงเส้นทางถอดชิ้นส่วนทั้งหมด |
| การเปลี่ยนสูตร | แผ่นอบสำรองและชิ้นส่วนสะอาด | จัดพื้นที่เก็บและทำให้แห้งแบบมีการป้องกันเมื่อจำเป็น |
| สินค้าที่บรรจุเสร็จแล้ว | การตรวจสอบ กล่องกระดาษ และการเคลื่อนย้ายพาเลต | อย่าให้พื้นที่จัดส่งกีดขวางทางเข้าถึงเครื่องจักร |
ตัวอย่างการเปลี่ยนงาน: ผู้ซื้อวางแผนสลับการผลิตระหว่างแพนเค้กธรรมดากับผลิตภัณฑ์ที่มีไส้ อุปกรณ์ทำแพนเค้กอัตโนมัติเต็มรูปแบบวางลงในพื้นที่ได้ และซัพพลายเออร์รวมเครื่องเติมไส้แบบเลือกเพิ่มไว้ด้วย ระหว่างทบทวนแบบ หัวหน้าฝ่ายผลิตไล่ตรวจวิธีที่พนักงานถอดชิ้นส่วนสัมผัสอาหารของชุดเติมไส้ ตำแหน่งทำความสะอาด และวิธีนำชิ้นส่วนกลับมาโดยแห้งและมีการป้องกัน จากนั้นหัวหน้าฝ่ายบำรุงรักษาเขียนเส้นทางถอดสายพานลำเลียงออก ในตอนแรกงานทั้งสองอย่างใช้พื้นที่เดียวกับที่กันไว้สำหรับกล่องเปล่า การย้ายจุดเติมกล่องไปอีกด้านช่วยแก้ปัญหาการใช้งานจริงก่อนติดตั้ง ต้องทดลองผลิตภัณฑ์เพื่อศึกษาพฤติกรรมของไส้และความสม่ำเสมอของพื้นผิว การซื้อระบบอัตโนมัติเพียงอย่างเดียวไม่ได้กำจัดงานที่ต้องทำด้วยมือซึ่งอยู่รอบลำดับการผลิตที่ประสานกันเต็มรูปแบบ
ข้อกำหนดเกี่ยวกับอุปกรณ์และเครื่องใช้ในแหล่งข้อมูลข้างต้นเชื่อมโยงพื้นที่เข้าถึงกับงานบำรุงรักษาและการสุขาภิบาล ใช้ข้อกำหนดเหล่านี้เพื่อขอให้ระบุพื้นที่สำหรับปฏิบัติงาน เครื่องจักรผลิตโดรายากิและเครื่องจักรผลิตแพนเค้กธรรมดาอาจมีงานถอดชิ้นส่วนต่างกัน แม้มีกำลังการผลิตตามชื่อรุ่นเท่ากัน
สำหรับจุดเชื่อมต่อที่มีอัตราตัวอย่าง 20 แพ็ก/นาที การมีพื้นที่สี่เหลี่ยมผืนผ้าว่างตรงจุดป้อนไม่เพียงพอ เว้นแต่พื้นที่นั้นจะรองรับการจัดเรียงซ้อน สินค้าที่ไม่ผ่านเกณฑ์ และการตอบสนองเมื่อหยุดได้ด้วย กำหนดหน้าที่เหล่านี้ก่อนเปรียบเทียบใบเสนอราคา พื้นที่สำรองที่มีประโยชน์ที่สุดอยู่ติดกับงานที่ระบุไว้และแสดงวัตถุประสงค์ชัดเจน แทนที่จะเป็นช่องว่างที่ไม่ได้ระบุการใช้งานระหว่างสายการผลิต
สำรองพื้นที่สำหรับการขยายในอนาคตโดยไม่กีดขวางงานปัจจุบัน
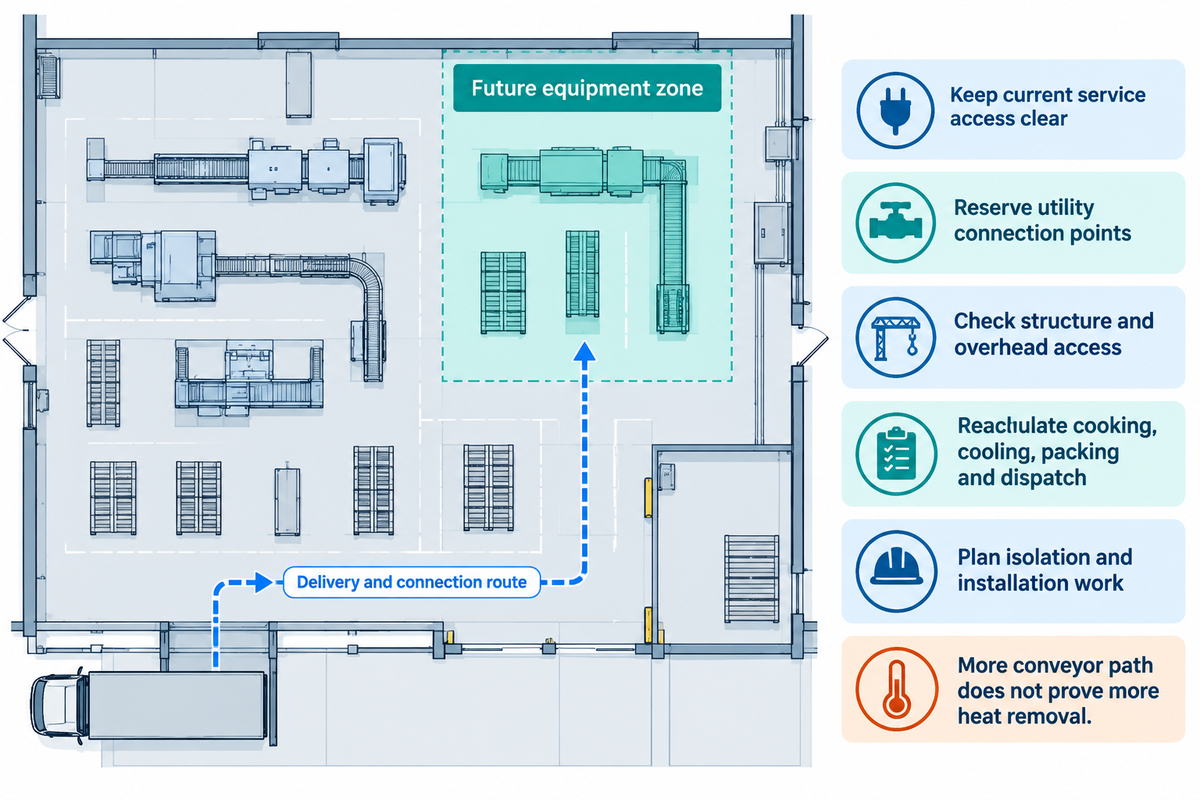
เผื่อพื้นที่สำหรับติดตั้งอุปกรณ์ในอนาคตบริเวณที่มีเส้นทางขนส่งและเชื่อมต่อที่ใช้งานได้จริง โดยคงพื้นที่เข้าถึงเพื่อซ่อมบำรุงและเคลื่อนย้ายวัสดุในปัจจุบันไว้ตามเดิม สายการผลิตแบบโมดูลาร์ช่วยให้วางแผนจุดเชื่อมต่อในอนาคตได้ง่ายขึ้น แต่การกันพื้นที่สี่เหลี่ยมไว้ไม่ได้หมายความว่าจะเพิ่มกำลังการผลิตได้โดยไม่กระทบการทำงาน
ในกรณีที่มีการขนถ่ายวัสดุด้วยเครื่องจักร 29 CFR 1910.176 กำหนดให้มีระยะปลอดภัยเพียงพอและทางเดินต้องไม่มีสิ่งกีดขวาง รวมถึงต้องเว้นพื้นที่ทำงานสำหรับระบบไฟฟ้าตามข้อกำหนดด้วย โรงงานผลิตควรแยกพื้นที่สำหรับโมดูลในอนาคตออกจากพื้นที่ที่จัดสรรไว้สำหรับการสัญจรหรือการบำรุงรักษาแล้ว
- วาดตำแหน่งโมดูลในอนาคตและเส้นทางที่จะขนย้ายโมดูลเข้าสู่โรงงานผลิต
- กำหนดจุดเชื่อมต่อระบบสาธารณูปโภคที่เสนอไว้ โดยไม่กีดขวางทางเข้าถึงในปัจจุบัน
- ตรวจสอบน้ำหนักบรรทุกของโครงสร้าง การเข้าถึงเพดาน และการป้องกันบริเวณสายพานลำเลียงเหนือศีรษะเมื่อเกี่ยวข้อง
- คำนวณกำลังการผลิตของการอบ การทำให้เย็น การบรรจุ และการจัดส่งใหม่ร่วมกันตามกำลังการผลิตที่เสนอ
- วางแผนการแยกพื้นที่และงานติดตั้งให้สอดคล้องกับข้อจำกัดด้านการผลิตและสุขาภิบาลของสถานที่จริง
ตัวอย่างเช่น หากเพิ่มผลผลิตของเครื่องทำความเย็นเป็น 240 ชิ้น/นาที โดยใช้ 4 ช่องทาง ระยะห่าง 0.15 m และเวลาพักที่สมมติไว้ 6 นาที จะได้ความเร็วของผลิตภัณฑ์ 9 m/min มีระยะทางเดินผลิตภัณฑ์ 54 m และมีผลิตภัณฑ์อยู่บนสายการผลิต 1,440 ชิ้น แต่ละแพ็กบรรจุ 6 ชิ้น จึงต้องใช้กำลังการบรรจุที่ระบุไว้ 40 แพ็ก/นาที ตัวเลขเหล่านี้เป็นผลจากการคำนวณทางเรขาคณิต และไม่ได้ยืนยันว่าเครื่องทำความเย็นจะระบายความร้อนได้เพิ่มขึ้นเป็น 2 เท่า
ระยะทางเดินผลิตภัณฑ์ 54 m ต้องออกแบบระบบความร้อนและการขนถ่ายใหม่ แม้สายพานลำเลียงแบบโมดูลาร์จะติดตั้งในพื้นที่ที่กันไว้ได้ก็ตาม ตรวจสอบข้อกำหนดในอนาคตเดียวกันนี้กับโมดูลอบ เครื่องทำความเย็น เครื่องบรรจุ และระบบสาธารณูปโภค รักษาพื้นที่เข้าถึงสำหรับการทำงานปัจจุบันไว้ พร้อมพิจารณาว่าอุปกรณ์ใดขยายได้และอุปกรณ์ใดต้องเปลี่ยนใหม่
กำหนดระบบสาธารณูปโภค ขอบเขตงาน และต้นทุนผังโรงงานให้ชัดเจนก่อนสั่งซื้อ
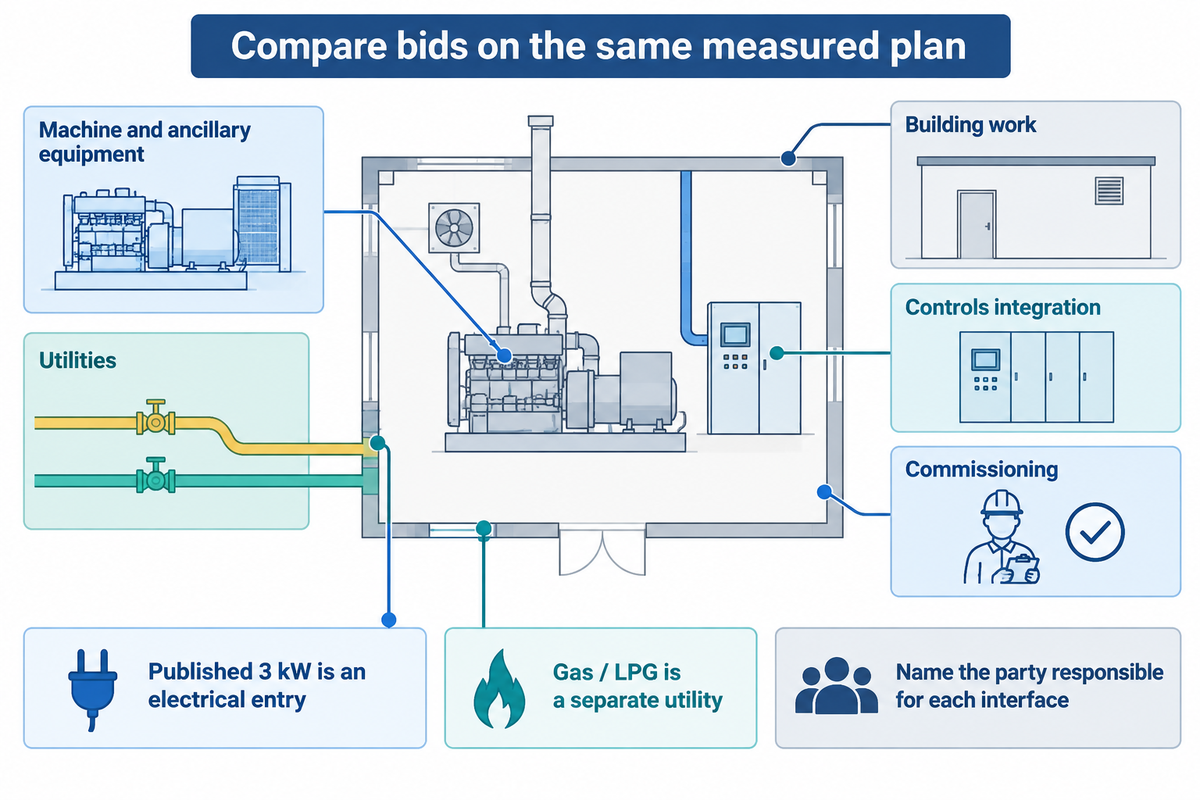
กำหนดต้นทุนการจัดวางอุปกรณ์ให้แน่นอนได้โดยระบุเครื่องจักรและอุปกรณ์ประกอบ ระบบสาธารณูปโภค งานอาคาร และการทดสอบเดินระบบ ให้อยู่ภายในขอบเขตใบเสนอราคาที่ชัดเจน เปรียบเทียบแบบแสดงขอบเขตงานของซัพพลายเออร์บนแบบอาคารที่วัดขนาดเดียวกัน ใช้รูปแบบผลิตภัณฑ์และกำลังการผลิตต่อเนื่องแบบเดียวกัน เพื่อไม่ให้ราคาเครื่องจักรที่ต่ำกว่าปิดบังรายการที่ขาดไป เช่น ระบบทำความเย็น การบรรจุ หรืองานหน้างาน
ตารางข้อมูลสาธารณะของ YT-10 ระบุโหลดไฟฟ้า 3 kW ควบคู่กับการใช้ก๊าซธรรมชาติหรือ LPG ให้แยกระบบก๊าซกับไฟฟ้าเป็นสาธารณูปโภคคนละประเภท โดย 3 kW ไม่ใช่ความต้องการพลังงานความร้อนทั้งหมดหรือโหลดรวมของโรงงาน ขอบเขตงานหน้างานควรรวมข้อกำหนดด้านพื้นที่โรงงานและการระบายอากาศตาม 21 CFR 117.20 ให้ผู้เชี่ยวชาญหน้างานที่เกี่ยวข้องเป็นผู้กำหนดข้อกำหนดการติดตั้งเหล่านี้
| ชุดงาน | แบบหรือรายการกำหนดการที่ต้องใช้ | ผู้ที่ต้องระบุชื่อ |
|---|---|---|
| ผลิตภัณฑ์และอัตราการผลิต | รูปแบบผลิตภัณฑ์ จำนวนชิ้นที่จำหน่ายได้ต่อชั่วโมง และเงื่อนไขการเดินเครื่อง | หัวหน้าฝ่ายผลิตของผู้ซื้อ |
| การผสมและการป้อนวัตถุดิบ | ตำแหน่งถัง เส้นทางการลำเลียงแป้งโด และวิธีเติมวัตถุดิบ | ระบุว่าเป็นงานของซัพพลายเออร์หรือผู้ซื้อ |
| โมดูลอบ | ขนาด การควบคุมเวลาอบ และด้านที่ใช้เข้าถึงเพื่อซ่อมบำรุง | ซัพพลายเออร์อุปกรณ์ |
| การนำผลิตภัณฑ์ออกและการส่งต่อระหว่างเครื่อง | ความสูง ระยะห่าง ทิศทางการจัดวาง และการคัดทิ้ง | ผู้รับผิดชอบจุดเชื่อมต่อ |
| การทำให้เย็น | เงื่อนไขการทดลอง เส้นทาง สภาวะอากาศ และพื้นที่พักสะสมผลิตภัณฑ์ | ผู้รับผิดชอบระบบทำความเย็น |
| ไส้ขนมและการประกบชิ้น | เส้นทางผลิตภัณฑ์และขอบเขตการทำความสะอาด | ระบุว่าเป็นงานของซัพพลายเออร์หรือผู้ซื้อ |
| การบรรจุ | ขนาดบรรจุ อัตราการผลิตต่อเนื่อง และสัญญาณหยุด/เริ่มเดินเครื่องใหม่ | ผู้รวมระบบบรรจุภัณฑ์ |
| ระบบสาธารณูปโภค | โหลดไฟฟ้าที่เชื่อมต่อ ความต้องการสูงสุด และตำแหน่งจุดเชื่อมต่อ | หัวหน้าฝ่ายระบบสาธารณูปโภคหน้างานและซัพพลายเออร์ |
| งานอาคาร | พื้น ท่อระบายน้ำ ช่องเปิดสำหรับเข้าถึง และการระบายอากาศ | ผู้ซื้อหรือผู้รับเหมาที่ระบุชื่อ |
| การเชื่อมระบบควบคุม | ระบบอินเตอร์ล็อก สัญญาณหยุดจากกระบวนการถัดไป และลำดับการเริ่มเดินเครื่องใหม่ | ผู้รับผิดชอบระบบควบคุมที่ระบุชื่อ |
| การทดสอบเดินระบบ | วัสดุสำหรับทดลอง ขอบเขตการตรวจรับ และการฝึกอบรม | ผู้ซื้อและหัวหน้าฝ่ายทดสอบเดินระบบ |
| การจัดเตรียมบริการ | อะไหล่ ชิ้นส่วนไฟฟ้า และเงื่อนไขบริการหลังการขาย | ผู้ให้บริการตามสัญญา |
สำหรับผู้ที่สนใจผลิตอาหาร การประเมินควรพิจารณาจำนวนแพนเค้กที่จำหน่ายได้ต่อชั่วโมงตามที่ตกลงกัน ความสูญเสียในระบบส่งต่อ และสภาวะของกระบวนการในช่วงทดลอง สำหรับการจัดซื้อ ต้นทุนรวมตลอดอายุการใช้งานรวมขอบเขตงานหน้างานและบริการที่ตกลงกันไว้ การบำรุงรักษาต้องใช้แบบแสดงพื้นที่เข้าถึงและรายการอะไหล่ การระบุข้อมูลเหล่านี้ร่วมกันช่วยให้เปรียบเทียบเครื่องจักรผลิตอาหารอุตสาหกรรมได้ง่ายขึ้น โดยไม่ต้องอาศัยราคาโครงการแบบครบวงจรที่เป็นเพียงการคาดการณ์
ก่อนเลือกทำงานอัตโนมัติ ให้สอบถามก่อนว่างานใดยังต้องทำด้วยมือ การผลิตแพนเค้กแบบอัตโนมัติเต็มรูปแบบยังต้องเติมวัตถุดิบและทำสุขาภิบาล ในโรงงานผลิตที่ต้องแข่งขันกันในปัจจุบัน ระบบอุตสาหกรรมยังต้องมีลำดับการหยุดและเริ่มเดินเครื่องใหม่ที่ตกลงร่วมกันระหว่างซัพพลายเออร์ ข้อเสนอสำหรับการผลิตต่อเนื่องควรระบุเงื่อนไขที่ผู้ควบคุมเครื่องต้องเข้าแทรกแซง รวมถึงตัวเลขเวลาพร้อมใช้งานหรือประสิทธิภาพด้านพลังงาน คำอธิบายเพียงว่าสายการผลิตทำงานอัตโนมัติเต็มรูปแบบไม่ได้ให้ข้อมูลในประเด็นเหล่านี้
สำหรับการหารือเรื่องการกำหนดรูปแบบการผลิต โปรดใช้ หน้าผลิตภัณฑ์และใบเสนอราคาสายการผลิตแพนเค้ก หากจำเป็น ให้กำหนดขอบเขตงานสำหรับการจัดการอาหารแช่แข็งและตัวเลือกแพนเค้กแซนด์วิชในกระบวนการถัดไปแยกต่างหาก และให้ถือว่าการเปลี่ยนไปใช้ อุปกรณ์ผลิตวาฟเฟิลเนื้อนุ่ม เป็นการกำหนดรูปแบบอุปกรณ์อีกชุดหนึ่ง ชื่อผลิตภัณฑ์ไม่ควรทำให้ขอบเขตอุปกรณ์ในใบเสนอราคาเปลี่ยนไปโดยไม่แจ้งให้ทราบ
รายการเครื่องจักรที่เผยแพร่ซึ่งระบุ 3 kW เป็นข้อมูลระบบสาธารณูปโภคเพียงรายการเดียว ควรกำหนดงบประมาณพลังงานทั้งโรงงานก่อนประเมินใบเสนอราคา ขอใบเสนอราคาที่เปรียบเทียบกันได้โดยกำหนดขอบเขตอุปกรณ์ จุดเชื่อมต่อ และการทดสอบเดินระบบให้เหมือนกัน การระบุขอบเขตร่วมกันอย่างชัดเจนช่วยให้ผู้ซื้อเข้าใจความแตกต่างของราคา
คำถามที่พบบ่อย
ผังการผลิตมี 4 ประเภทอะไรบ้าง?
ดูคำตอบ
ผังการผลิตที่ใช้กันทั่วไปมี 4 ประเภท ได้แก่ ผังตามกระบวนการ ผังตามผลิตภัณฑ์ ผังตำแหน่งคงที่ และผังแบบเซลล์ ผังตามกระบวนการจัดกลุ่มงานที่คล้ายกัน ส่วนผังตามผลิตภัณฑ์จัดเรียงขั้นตอนการทำงานตามลำดับ ผังตำแหน่งคงที่นำทรัพยากรไปยังผลิตภัณฑ์ที่อยู่กับที่ ขณะที่ผังแบบเซลล์จัดกลุ่มทรัพยากรไว้รอบกลุ่มผลิตภัณฑ์ การผลิตแพนเค้กโดยทั่วไปมีเส้นทางผลิตภัณฑ์ตามลำดับ ผังแบบเส้นตรง รูปตัว L และรูปตัว U แสดงรูปทรงของเส้นทางดังกล่าว ไม่ได้ใช้แทนผังทั้ง 4 ประเภทนี้
การออกแบบผังโรงงานคืออะไร?
ดูคำตอบ
การออกแบบผังโรงงานเป็นการจัดสรรพื้นที่ภายในอาคารให้กับอุปกรณ์ การปฏิบัติงาน การจัดเก็บ และการเคลื่อนย้าย ในโรงงานผลิตแพนเค้ก ผังจะเชื่อมโยงลำดับกระบวนการเข้ากับประตู เสา พื้นที่เข้าถึงเพื่อซ่อมบำรุง และจุดเชื่อมต่อระบบสาธารณูปโภคที่มีอยู่จริง ผลงานที่นำไปใช้ได้ควรมีทั้งการจัดวางเครื่องจักรและเส้นทางการทำงานโดยรอบ แบบแปลนพื้นจะนำไปใช้ดำเนินงานได้เมื่อระบุขนาด เงื่อนไขผลิตภัณฑ์ และความรับผิดชอบไว้อย่างชัดเจนเพียงพอสำหรับฝ่ายที่จัดหาและติดตั้งอุปกรณ์
ขอตัวอย่างผังโรงงานได้ไหม?
ดูคำตอบ
โรงงานผลิตแพนเค้กที่มีขั้นตอนต่อเนื่องอาจจัดให้การเตรียมแป้งโดอยู่ก่อนการหยอดแป้งและการอบ จากนั้นจึงนำผลิตภัณฑ์ออก ทำให้เย็น และบรรจุ เส้นทางรับวัตถุดิบและขยะอาจแยกออกจากเส้นทางผลิตภัณฑ์ที่อบสุกแล้วและเปิดสัมผัส โดยยังคงพื้นที่เข้าถึงเพื่อซ่อมบำรุงไว้ แนวทางนี้เป็นเพียงลำดับกระบวนการเชิงแนวคิด ไม่ใช่แผนผังห้องที่ตายตัว ขนาดเครื่องจักรจริง ผลการทดลองผลิตภัณฑ์ ข้อจำกัดของอาคาร และการควบคุมสุขาภิบาล เป็นปัจจัยกำหนดว่าการจัดวางที่ติดตั้งจริงควรเป็นแนวตรงหรือเลี้ยวก่อนถึงขั้นตอนการบรรจุ
สายการผลิตแพนเค้กจำเป็นต้องใช้ระบบระบายอากาศแบบพิเศษหรือไม่?
ดูคำตอบ
ควรออกแบบระบบระบายอากาศให้เหมาะกับเครื่องอบ ความร้อน ความชื้น เชื้อเพลิง และการสัมผัสผลิตภัณฑ์จริง ให้ซัพพลายเออร์อุปกรณ์และผู้เชี่ยวชาญหน้างานร่วมกันกำหนดความต้องการด้านการระบายอากาศและอากาศชดเชย ข้อกำหนดด้านอาหารและการเผาไหม้ที่เกี่ยวข้องเป็นตัวกำหนดรูปแบบการติดตั้ง การระบุประเภทสายการผลิตไม่ได้กำหนดอัตราการไหลเวียนอากาศหรือระดับการกรองที่ใช้ได้กับทุกกรณี
มีอะไหล่สำหรับเครื่องจักรนำเข้าพร้อมจำหน่ายหรือไม่?
ดูคำตอบ
ความพร้อมของอะไหล่ขึ้นอยู่กับข้อตกลงการให้บริการ ขอรายการอะไหล่สำคัญที่ระบุชัดเจน ข้อมูลสต็อกในประเทศ และระยะเวลาจัดส่งเป็นลายลักษณ์อักษรก่อนสั่งซื้อ ขณะตรวจสอบผังอุปกรณ์ ให้รวมพื้นที่จัดเก็บและการเข้าถึงเพื่อเปลี่ยนอะไหล่เหล่านั้นด้วย
อะไรเป็นตัวกำหนดต้นทุนสายการผลิตแพนเค้ก?
ดูคำตอบ
ต้นทุนขึ้นอยู่กับผลิตภัณฑ์ที่ตกลงกัน กำลังการผลิตต่อเนื่อง ระดับระบบอัตโนมัติ และโมดูลกระบวนการที่รวมอยู่ ราคาเฉพาะเครื่องอบกับราคาติดตั้งครบชุดมีภาระงานครอบคลุมต่างกัน ระบบทำความเย็น การเติมไส้ เครื่องห่อ เครื่องตรวจสอบ การเชื่อมระบบควบคุม และจุดเชื่อมต่อระบบสาธารณูปโภค อาจไม่รวมอยู่ในใบเสนอราคาอุปกรณ์หลัก การปรับปรุงอาคาร การขนส่ง การทดสอบเดินระบบ และการฝึกอบรมก็ต้องระบุผู้รับผิดชอบให้ชัดเจนเช่นกัน ก่อนเปรียบเทียบข้อเสนอ 2 รายการ ให้ใช้ขอบเขตงานเดียวกัน รวมถึงระบุงานที่ยังต้องทำด้วยมือด้วย สถานที่ผลิตอาหารอาจต้องมีงานสุขาภิบาล ระบบไฟฟ้า เชื้อเพลิง และการระบายอากาศที่ออกแบบเฉพาะสำหรับโครงการ ขอให้ซัพพลายเออร์แต่ละรายทำเครื่องหมายรายการที่รวมและไม่รวมไว้โดยตรงบนแบบอาคารที่วัดขนาดแล้ว แบบดังกล่าวช่วยให้ผู้ซื้อขอใบเสนอราคางานที่ยังขาดจากผู้รับเหมาและคำนวณต้นทุนโครงการทั้งหมดได้ โดยไม่ต้องอาศัยช่วงราคาทั่วไป
เตรียมแบบที่ระบุขนาดไปหารือเรื่องผังโรงงาน แจ้งรูปแบบผลิตภัณฑ์ กำลังการผลิตที่ต้องการ รายละเอียดเครื่องบรรจุที่มีอยู่ และข้อจำกัดของอาคารให้ UDTECH ทราบ เริ่มจาก กลุ่มอุปกรณ์ผลิตวาฟเฟิลและแพนเค้ก แล้วระบุโมดูลที่โครงการของคุณต้องใช้
DD จัดทำคู่มือวางแผนนี้โดยอ้างอิงข้อมูลผู้ผลิตที่เผยแพร่ต่อสาธารณะ แหล่งข้อมูลข้อกำหนดหลัก และเอกสารอ้างอิงทางเทคนิคที่ระบุไว้ ตัวอย่างผังที่มีตัวเลขใช้สมมติฐานตามที่ระบุ และไม่ใช่แบบที่จัดทำขึ้นสำหรับโครงการจริง การทดลองผลิตภัณฑ์และข้อกำหนดเฉพาะของสถานที่จะเป็นตัวกำหนดอุปกรณ์และเงื่อนไขการเดินเครื่องขั้นสุดท้าย ดูข้อมูลแบรนด์ได้ที่ หน้าแนะนำบริษัทของ UDTECH
บทความและแหล่งข้อมูลการวางแผนที่เกี่ยวข้อง
- กระบวนการผลิตแพนเค้ก กำลังการผลิต และการตรวจรับ
- คู่มือการตรวจรับอุปกรณ์ผลิตวาฟเฟิลและแพนเค้ก
- การกำหนดรูปแบบอุปกรณ์ผลิตแพนเค้ก
- กลุ่มผลิตภัณฑ์วาฟเฟิลและแพนเค้ก
เอกสารอ้างอิงและแหล่งข้อมูล
- FDA: หลักการ HACCP และแนวทางการนำไปใช้ ซึ่งรับรองในปี 1997.
- 21 CFR 117.20: โรงงานและบริเวณโดยรอบ; 117.35: การปฏิบัติงานด้านสุขาภิบาล; 117.40: อุปกรณ์และเครื่องใช้; 117.80: กระบวนการและการควบคุม.
- 21 CFR 117.130: การวิเคราะห์อันตราย.
- 29 CFR 1910.176: การขนถ่ายวัสดุ; 1910.303: การติดตั้งระบบไฟฟ้า; 1910.263: อุปกรณ์เบเกอรี.
- ASHRAE: คู่มือระบบทำความเย็นปี 2018 บทที่ 41 ผลิตภัณฑ์เบเกอรี ซึ่งเป็นข้อมูลทางเทคนิคเฉพาะเกี่ยวกับขนมปัง
- Paul A. Jensen, University of Texas: งานระหว่างกระบวนการ แบบจำลองสินค้าคงคลังในการผลิต
- Shane Whitaker, BakingBusiness: เตาอบแบบเกลียวช่วยประหยัดพื้นที่, 31 พฤษภาคม 2013.