Entre em contato com a UDTECH Company


O layout de uma linha de produção de panquecas integra os equipamentos, o resfriamento, a embalagem e os profissionais que operam a linha. O ponto de partida é o percurso do produto e o espaço necessário para usar cada máquina. Uma máquina de cocção que cabe entre duas paredes ainda pode deixar pouco espaço para remover uma correia, reabastecer a massa ou retirar os pacotes prontos.
Especificações rápidas: base do planejamento
- Dimensões publicadas da máquina YT-10: 9,8 × 1,6 × 1,9 m, de acordo com a tabela de produtos da UDTECH.
- Projeção calculada da máquina: 15,68 m². A área de trabalho da instalação e a área total da sala são medidas distintas.
- Dados de entrada do exemplo de resfriamento: 120 unidades/min, quatro vias, espaçamento de 0,15 m e tempo de permanência estimado em seis minutos.
- Itens que devem constar no desenho: limite dos equipamentos, espaços de serviço, rotas de materiais, conexões de utilidades e responsáveis pelas interfaces.
O layout de uma linha de produção de panquecas é a disposição dos módulos de processo e do espaço de operação em uma edificação medida. Desenhe os acessos para manutenção e os percursos de resfriamento antes de definir o tamanho da sala. Compare os desenhos dos fornecedores considerando o mesmo produto, ritmo de produção e escopo.
Principais pontos de planejamento
- O comprimento do percurso do produto e a área ocupada no piso são medidas diferentes.
- A quantidade normal de produtos em resfriamento não representa espaço vazio para armazenar produtos durante uma parada da embalagem.
- Dobre o percurso da esteira apenas se o produto e os equipamentos fixos de cocção permitirem.
- Antes de fazer o pedido, atribua cada utilidade e cada transferência entre máquinas a um responsável identificado.
Defina os limites da linha antes de desenhar a sala
Defina o formato da panqueca, o produto comercializável e os módulos incluídos antes de posicionar as máquinas. Uma linha industrial de produção de panquecas é uma sequência integrada, mas o escopo cotado pode terminar na saída do produto cozido. Mistura, recheio, resfriamento e embalagem precisam de locais e responsáveis próprios quando não fazem parte desse escopo.
Panquecas macias para o café da manhã, crepes finos e produtos assados moldados seguem percursos diferentes. Uma panqueca recheada precisa de uma etapa de recheio e combinação; a produção de dorayaki pode exigir o posicionamento das cascas antes que o sanduíche recheado entre na embaladora. A chapa ou o forno, as chapas de cocção e o sistema de retirada determinam o ponto em que o produto realmente sai. Um desenho de uma máquina para fazer panquecas nunca deve se transformar silenciosamente na especificação de outro formato de panqueca.
Consulte o guia de planejamento de processos e capacidade para definir primeiro a sequência de produção. Este guia de layout começa no ponto em que essa sequência encontra a edificação. As diretrizes HACCP disponibilizadas pela FDA também relacionam o layout das instalações à análise de perigos específica do produto e à separação, quando necessária, entre produtos crus e prontos para consumo.
Como preparar o layout de uma fábrica?
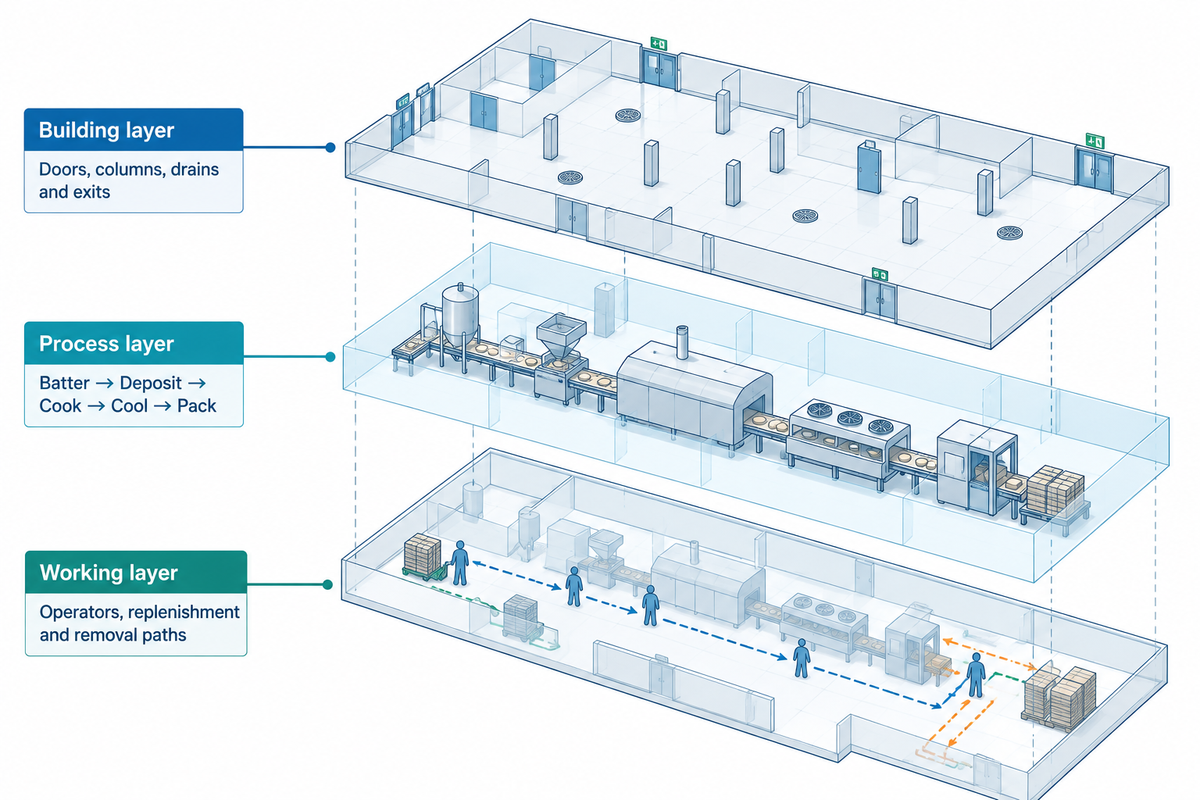
Prepare o layout da fábrica combinando o levantamento dimensional da edificação, o fluxo de processo confirmado e os espaços necessários para operação. Registre no levantamento as portas, colunas, limitações de altura do teto e desníveis do piso. Em seguida, posicione o módulo fixo de cocção e teste as conexões com o resfriamento e a embalagem, prevendo os acessos necessários para produção, limpeza e manutenção.
- Edificação: indique acessos para recebimento, colunas, ralos, saídas e instalações suspensas.
- Processo: identifique o preparo da massa, a deposição, a cocção, a retirada, o resfriamento e as etapas posteriores.
- Operação: indique operadores, reabastecimento, percursos para desmontagem e componentes removíveis.
Anexe uma ficha do produto com diâmetro, espessura, viscosidade da massa, cor dourada desejada na superfície, condições de cocção das panquecas e variedade de SKUs. Para produtos no estilo dorayaki, inclua as condições do recheio e o alinhamento das cascas. Peça ao fornecedor que identifique os equipamentos excluídos no desenho com uma linha diferente, em vez de deixar espaços em branco.
É útil comparar as duas propostas com um ponto comum de transferência de matérias-primas no início e um ponto comum de transferência do produto embalado no fim. Mantenha a dimensão publicada de 9,8 m vinculada ao modelo identificado; a adequação ao produto e os limites completos da instalação dependem do desenho de configuração específico do pedido.
Calcule o espaço de trabalho, não apenas a área da máquina
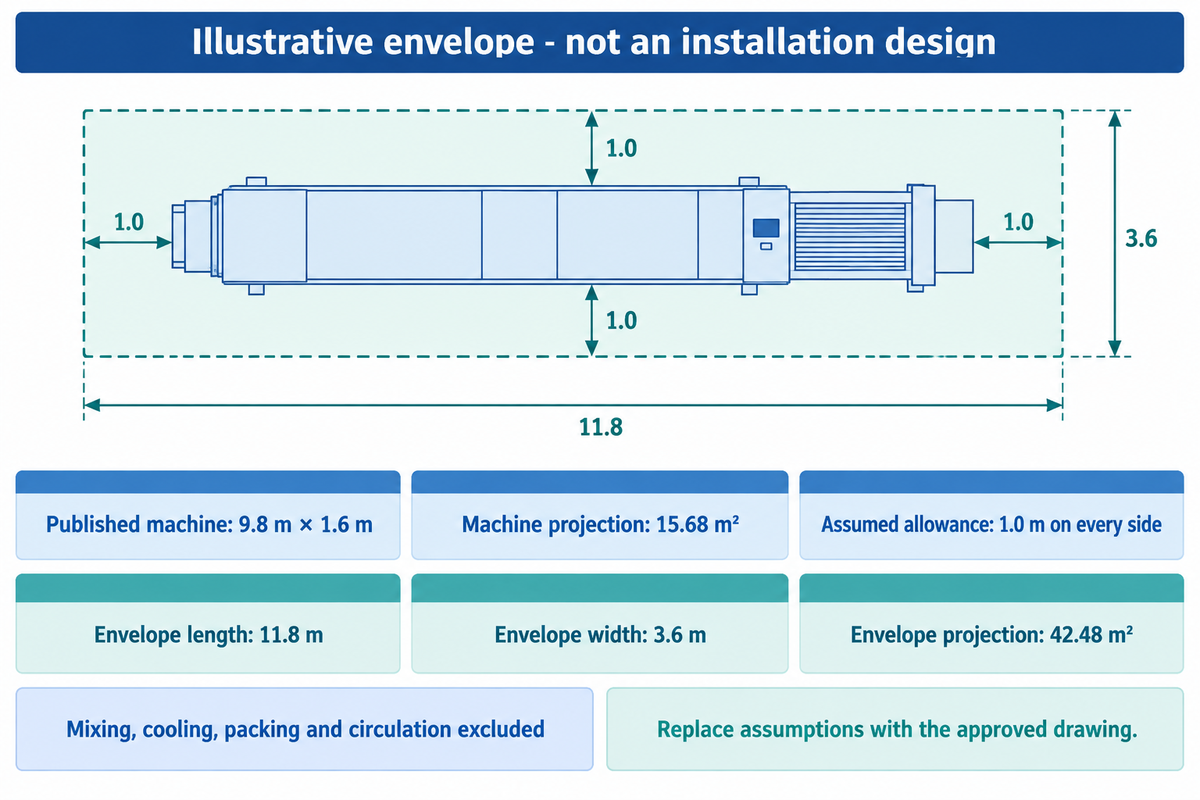
Para estimar a área do equipamento, multiplique o comprimento pela largura e desenhe um espaço de trabalho ao redor da máquina. Preveja espaço de operação para a remoção de componentes. A circulação compartilhada, os equipamentos a montante e os equipamentos a jusante devem ser contabilizados separadamente no orçamento de área da sala.
A tabela publicada de equipamentos para waffles e panquecas da UDTECH informa que a máquina de panquecas YT-10 tem dimensões de 9,8 × 1,6 × 1,9 m. Essas são as dimensões publicadas pelo fabricante. O desenho de arranjo geral atualizado deve identificar a configuração fornecida, as projeções e os pontos de conexão. De acordo com a norma aplicável dos EUA, 21 CFR 117.40, a instalação deve permitir a limpeza e a manutenção dos equipamentos e das áreas adjacentes.
Um planejador que usa o comprimento de 9,8 m e a largura de 1,6 m das dimensões publicadas pode fazer um esboço preliminar do espaço. A projeção é 9,8 × 1.6 = 15,68 m². Apenas para fins de cálculo, o planejador acrescenta 1,0 m em cada um dos quatro lados. Esse espaço de trabalho hipotético é apenas ilustrativo e não representa uma folga especificada. São necessários espaços separados para mistura, resfriamento, embalagem e circulação. Antes de usar esse esboço para compras, substitua cada margem estimada pelo desenho do equipamento e pelos requisitos aplicáveis da instalação.
| Item | Valor | Base e consequência para o desenho |
|---|---|---|
| Comprimento da máquina | 9,8 m | Dado publicado da YT-10 |
| Largura da máquina | 1,6 m | Dado publicado da YT-10 |
| Altura da máquina | 1,9 m | Verifique separadamente as tarefas em altura |
| Projeção da máquina | 15,68 m² | 9,8 m × 1,6 m |
| Margem na extremidade de entrada | 1,0 m | Dado hipotético |
| Margem na extremidade de saída | 1,0 m | Dado hipotético |
| Margem no lado do operador | 1,0 m | Dado hipotético |
| Margem no lado oposto | 1,0 m | Dado hipotético |
| Comprimento ilustrativo do espaço de trabalho | 11,8 m | 9,8 m + 1,0 m + 1,0 m |
| Largura ilustrativa do espaço de trabalho | 3,6 m | 1,6 m + 1,0 m + 1,0 m |
| Projeção ilustrativa do espaço de trabalho | 42,48 m² | 11,8 m × 3,6 m |
| Outros módulos e rotas compartilhadas | Planejamento separado | Excluídos de ambos os valores de área |
Nota de engenharia: a margem de 1,0 m não tem valor de mínimo legal. Os componentes elétricos podem especificar requisitos de espaço de trabalho. Indique a tensão do painel, o lado de serviço e o sentido de abertura da porta, e aplique os requisitos da OSHA 1910.303. O espaço de trabalho para manutenção elétrica deve permanecer livre e não pode ser usado para armazenamento.
Um retângulo de trabalho preliminar de 42,48 m² responde a uma pergunta limitada: qual é a projeção no piso ocupada pelas premissas indicadas. Para concluir o layout da fábrica de panquecas, é preciso posicionar todos os módulos e verificar as tarefas de serviço. É incorreto considerar que uma cotação do tamanho da sala que usa a projeção da máquina de 15,68 m² representa todo o sistema.
Escolha um fluxo linear, em L ou em U
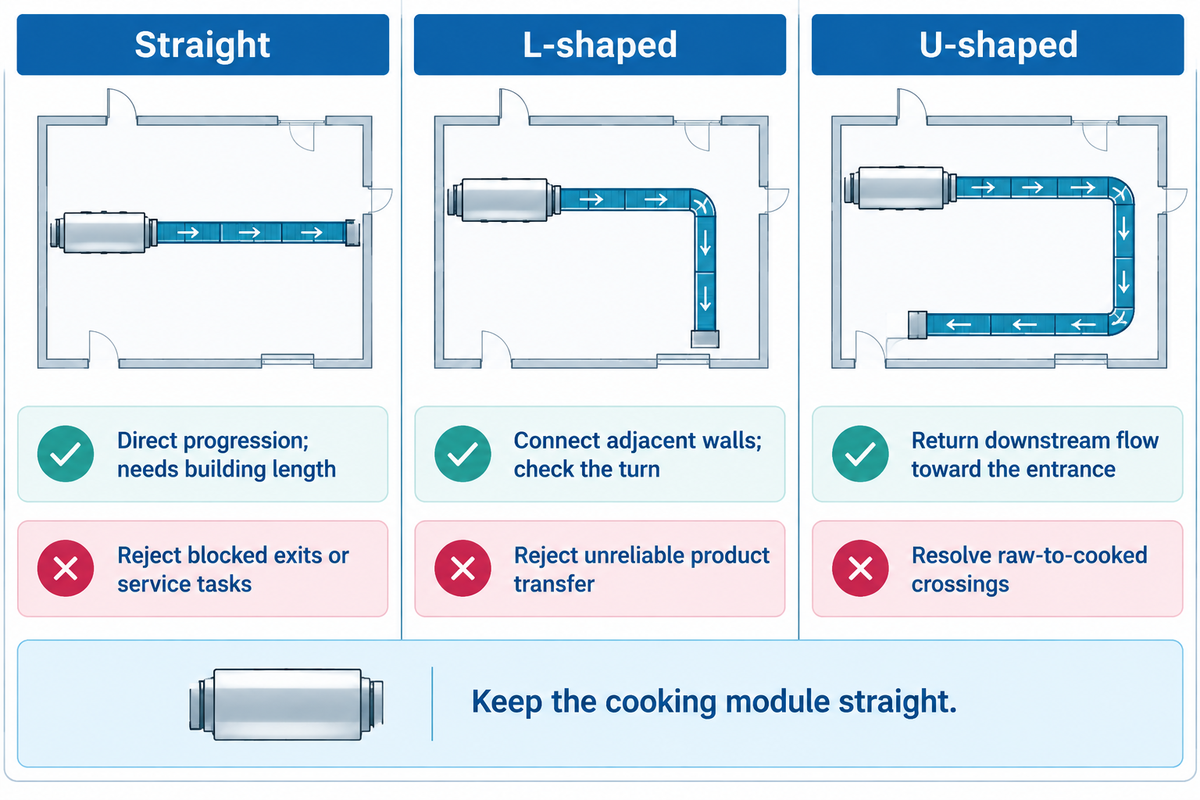
Os equipamentos fixos e o comprimento da edificação podem favorecer uma sequência contínua com poucas transferências. Avalie as curvas do percurso em relação às portas e à posição das etapas posteriores. Ao comparar os requisitos de espaço e de pessoal, avalie todas as alternativas considerando os mesmos equipamentos, acessos para manutenção e condições do produto.
| Percurso | Vantagens | Limitações e condições para rejeitar |
|---|---|---|
| Linear | Fluxo direto e menos curvas planejadas | Exige comprimento suficiente na edificação; rejeite se a saída bloquear uma saída de emergência ou uma tarefa de serviço. |
| Em L | Conecta módulos em paredes adjacentes | Acrescenta uma curva ou transferência; rejeite se o produto frágil não conseguir passar por ela de forma confiável. |
| Em U | Pode trazer as etapas posteriores de volta para perto da entrada | Cria percursos de entrada e saída adjacentes; rejeite se os cruzamentos entre produto cru e cozido não forem resolvidos. |
Um projeto modular oferece alternativas nas interfaces, mas não permite dobrar um forno. Indique se a esteira ajustável muda de direção continuamente ou transfere o produto através de um vão. Uma fileira de panquecas pode perder o espaçamento em uma curva, mesmo que a esteira caiba na sala. Compare o mesmo nível de automação: a alimentação semiautomática e uma linha totalmente automática exigem posições diferentes para os operadores.
Cenário de planejamento: Imagine uma padaria com portas de recebimento e expedição na mesma parede. Um layout em U parece funcionar melhor porque as caixas prontas retornam em direção à expedição. O planejador mantém a máquina de cocção em linha reta e dobra a esteira a jusante. No trecho de retorno, porém, o produto cozido sem embalagem fica voltado para a rota de abastecimento do misturador. Mudar o ponto de alimentação do misturador ou separar a circulação altera a comparação. Uma segunda verificação constata que um trecho removível da esteira teria de cruzar a estação de embalagem proposta. Portanto, a decisão real envolve comparar arranjos operacionais completos, incluindo esses dois conflitos, e não formatos em letras mais atraentes. Qualquer economia de mão de obra alegada deve se basear no plano real de pessoal e reabastecimento.
O percurso vertical também exige um desenho em corte. A 29 CFR 1910.263 contém algumas disposições sobre o arranjo de equipamentos de panificação, incluindo esteiras sobre áreas de circulação e proteções inferiores para evitar a queda de materiais. O desenho deve indicar a altura dos equipamentos suspensos, as proteções e o acesso para limpeza e manutenção.
Em um módulo fixo de cocção de 9,8 m, mudar o percurso a jusante não altera o comprimento do próprio módulo. Analise os percursos linear, em L e em U com o escopo de serviço completo. Aprove um percurso dobrado somente após avaliar as transferências do produto, os acessos e a circulação ao lado e sob o módulo.
Dimensione em conjunto o percurso de resfriamento e a transferência para a embalagem
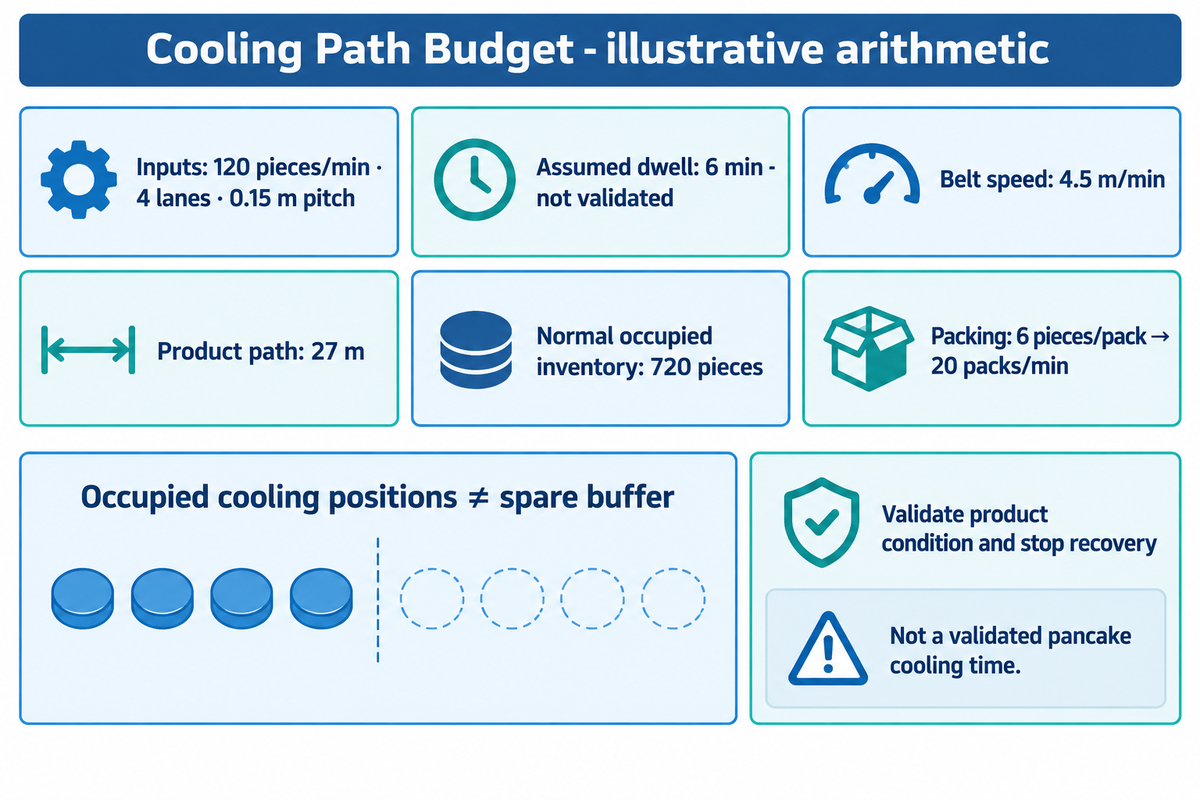
Dimensione o percurso de resfriamento com base no ritmo de produção, no número de vias, no espaçamento longitudinal e no tempo de permanência definido para o produto. Em seguida, determine a transferência para a embalagem e a estratégia para interrupções. A geometria da esteira determina o tempo de percurso disponível; as condições do alimento, o ar ambiente e o processo validado determinam se esse tempo atende aos requisitos do produto.
O orçamento do percurso de resfriamento separa três quantidades: o percurso necessário do produto, o estoque normal na linha e a capacidade de acumulação vazia. O capítulo do manual de 2018 sobre produtos de panificação da ASHRAE descreve o resfriamento em relação às condições do ar, ao espaçamento e ao tamanho do produto, com um exemplo de produção de pão. As temperaturas e os tempos de resfriamento do pão não devem ser copiados para uma especificação de panquecas.
Para ilustrar uma esteira de camada única, considere que 120 unidades/min sejam distribuídas igualmente por quatro vias, com espaçamento de 0,15 m entre os centros dos produtos em cada via. Este exemplo mostra como fazer o cálculo; não é um tempo validado de resfriamento de panquecas. O espaço necessário para o produto e a folga deve caber no espaçamento.
Velocidade = ritmo de produção × espaçamento longitudinal ÷ número de vias
120 unidades/min × 0,15 m ÷ 4 = 4,5 m/min.
Percurso do produto = velocidade da esteira × tempo de permanência
4,5 m/min × 6 min = 27 m.
Quantidade normal em processo = ritmo de produção × tempo de permanência
120 unidades/min × 6 min = 720 unidades.
Ritmo nominal da embalagem = ritmo de produção ÷ unidades por pacote
120 unidades/min ÷ 6 unidades/pacote = 20 pacotes/min.
Essas equações pressupõem fluxo constante, sem sobreposição e sem atrasos adicionais nas transferências. A medida de 27 m corresponde ao percurso do produto, não ao comprimento da edificação. Uma esteira espiral ou com vários níveis pode acomodar esse percurso em uma projeção menor no piso, dependendo do manuseio do produto e dos acessos reais.
“Uma espiral permite acomodar esse percurso em uma área relativamente pequena.”
Uma parada na embalagem evidencia a capacidade que falta. Se o ritmo ilustrativo a montante continuar em 120 unidades/min durante uma parada de dois minutos, será preciso armazenar ou desviar mais 240 unidades, ou evitar que se acumulem interrompendo a etapa a montante de forma coordenada. As 720 unidades existentes já ocupam o percurso normal de resfriamento. Quando a embalagem é reiniciada exatamente no ritmo de 20 pacotes/min com seis unidades cada, a entrada e a saída continuam iguais; a fila extra não diminui. Determine as posições livres utilizáveis e um ritmo de recuperação ou um procedimento de reinício controlado. O modelo didático da University of Texas sobre produtos em processo diferencia o estoque em processo da proteção contra variações de fluxo e falhas de máquinas.
Posso integrar uma linha de panquecas à minha máquina de embalagem existente?
É possível integrar uma máquina de embalagem existente se o formato do produto testado, o ritmo de produção sustentado e a disposição da alimentação forem compatíveis com a saída da linha. Verifique a altura da esteira, a junção das vias, o tamanho da pilha e os sinais de parada. A velocidade máxima anunciada da unidade de selagem é apenas um dos dados; a alimentação estável e a recuperação após uma interrupção determinam se a interface pode ser usada.
Teste a superfície lisa da panqueca, a tendência de aderência e a orientação real no momento da transferência. Se o produto comercializável for um sanduíche, calcule a quantidade de sanduíches prontos em vez de contar as duas cascas como itens embalados. Registre o tratamento dos produtos rejeitados e quem fornecerá a lógica de interface do CLP. Garanta que os controles da embalagem e do resfriamento atendam aos requisitos da 21 CFR 117.80.
A 120 unidades/min, um tempo de permanência calculado de seis minutos ocupa 720 unidades ao longo de um percurso de 27 m, a 4,5 m/min. Nenhuma dessas posições ocupadas é automaticamente uma reserva livre. Substitua o tempo estimado pelos resultados dos testes do produto e determine como responder a uma parada na embalagem antes de aprovar o layout de resfriamento.
Desenhe rotas separadas para matérias-primas, pessoas e resíduos
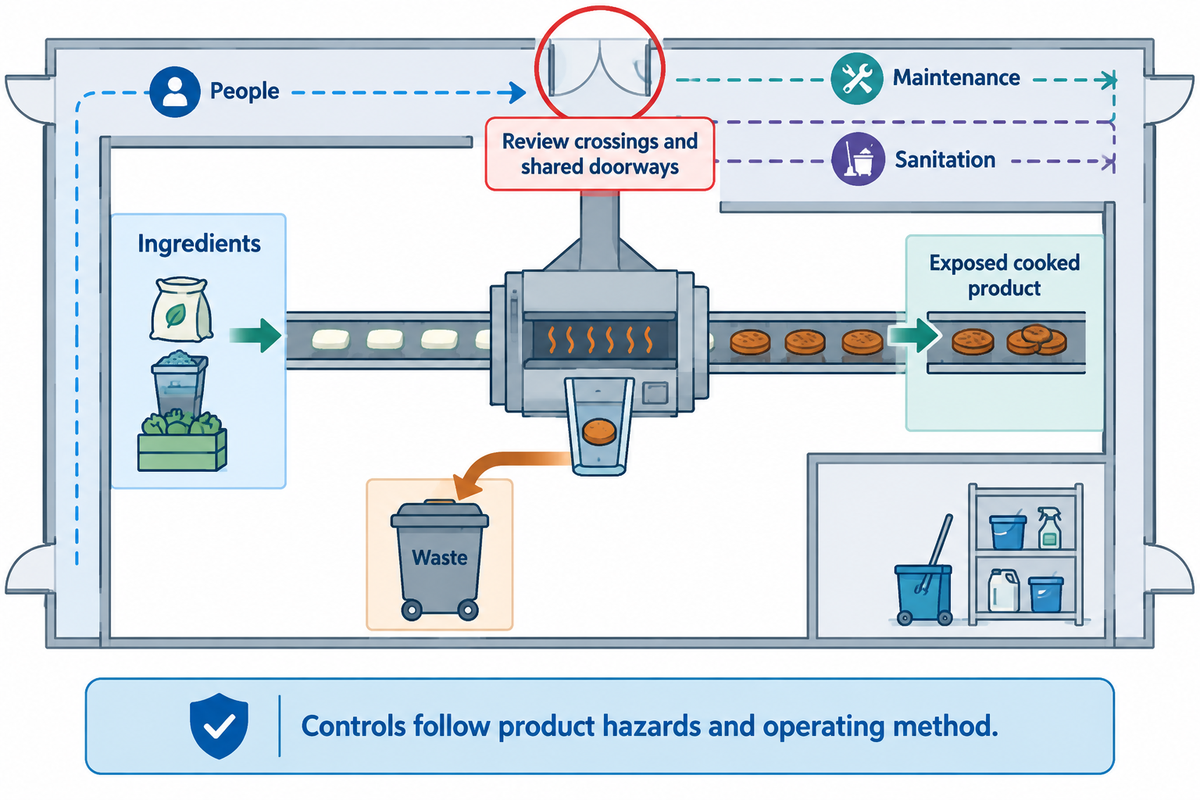
Desenhe no layout da máquina as rotas dos ingredientes, do produto cozido exposto, dos profissionais, dos resíduos e dos equipamentos de limpeza, entre outros. Avalie cuidadosamente todos os cruzamentos e acessos compartilhados. A separação adequada depende dos perigos do produto e do método de operação; por isso, a análise deve incluir a forma como a fábrica limpa, reabastece, repara e reinicia os equipamentos.
De acordo com a norma aplicável dos EUA, 21 CFR 117.20, espaço adequado e controles de contaminação podem incluir localização, horário, divisórias, fluxo de ar ou outros meios eficazes. Portanto, a higiene exige um plano operacional além das paredes desenhadas.
- Ingredientes: indique o manuseio da farinha e o reabastecimento da massa sem transportar ingredientes abertos sobre o produto acabado exposto.
- Pessoas: posicione as estações dos operadores, o acesso para lavagem das mãos e as mudanças controladas entre tarefas.
- Resíduos: estabeleça uma rota para produtos rejeitados e embalagens usadas que não cruze o reabastecimento de materiais limpos.
- Higienização: indique onde ficam as peças removidas, os equipamentos de limpeza e o armazenamento protegido de ferramentas limpas.
- Manutenção: indique o acesso aos componentes e como as ferramentas chegam à área apropriada.
Confirme o regime de limpeza antes de acrescentar uma estação de lavagem. A 21 CFR 117.35 diferencia as superfícies de contato com alimentos de baixa umidade das condições de processamento úmido. A norma também trata da proteção dos utensílios armazenados após a limpeza. Nem todos os produtos de panificação são de baixa umidade só porque são assados.
Determine se o produto está pronto para consumo e exposto antes da embalagem, e se um tratamento posterior controla o perigo relevante. Para instalações sujeitas aos requisitos de controles preventivos, a 21 CFR 117.130 define a avaliação de patógenos ambientais nas condições especificadas para produtos prontos para consumo expostos. A equipe de segurança de alimentos deve definir essa base de projeto antes da conclusão do layout das zonas de resfriamento e embalagem.
Identifique cada cruzamento com um responsável e um controle concreto: mudança de rota, horário controlado, compartimento fechado ou outra medida justificada. A objeção de um comprador de que “já temos espaço suficiente no piso” não considera os conflitos operacionais. Não basta rotular uma área como higiênica para atender aos padrões de segurança de alimentos; auditorias de fábrica também exigem controles de apoio ao processo.
Identifique o espaço oculto nas transferências e trocas de produto
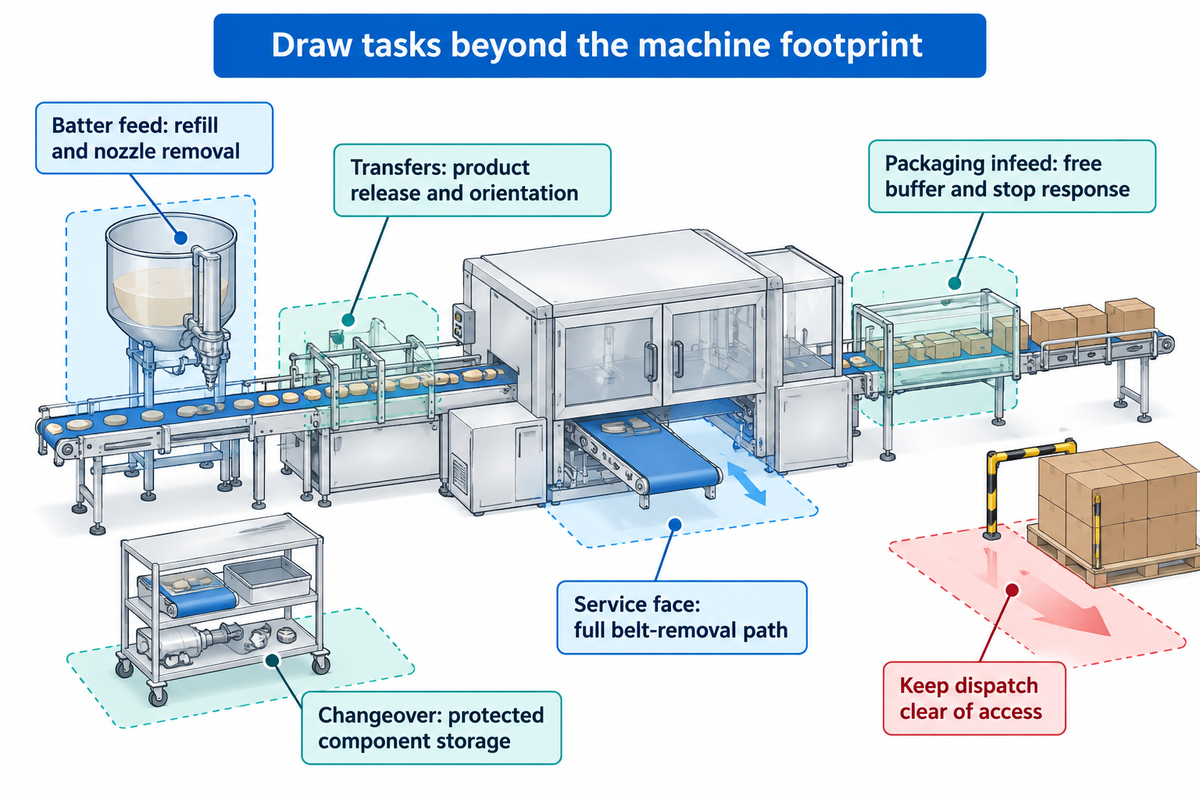
Analise as transferências e as tarefas de troca de produto como operações físicas. Defina as condições de entrada e saída de cada uma. A liberação do produto, a junção de vias, o reabastecimento e a remoção de peças podem ocupar espaço além do necessário para as máquinas principais.
| Localização | O que pode ocupar o espaço | Decisão antes da liberação do desenho |
|---|---|---|
| Alimentação da massa | Movimentação do tanque, acesso à moega de alimentação superior e remoção dos bicos | Indique as tarefas de reabastecimento e limpeza |
| Máquina de deposição | Acesso ao cabeçote de deposição e retorno da massa | Verifique a dosadora real e a faixa de viscosidade |
| Saída da cocção | Virador, sistema de retirada e queda do produto | Teste a liberação da superfície e a orientação |
| Junção de vias | Mudança de espaçamento e produto rejeitado | Defina a geometria da junção e a rota de rejeição |
| Estação de recheio | Reabastecimento e peças de contato com alimentos desmontadas | Defina o acesso para manutenção do sistema de recheio |
| Alimentação da embaladora | Formação de pilhas e fila de produtos | Defina a reserva livre e a resposta a paradas |
| Lado de serviço | Proteções abertas, correias removidas e ferramentas | Desenhe todo o percurso de remoção |
| Troca de receita | Chapas de cocção sobressalentes e componentes limpos | Preveja armazenamento protegido e secagem, quando necessário |
| Pacotes prontos | Inspeção, caixas e movimentação de paletes | Mantenha a expedição desimpedida para permitir o acesso às máquinas |
Cenário de troca de produto: Um comprador pretende alternar a produção de panquecas simples e de um produto recheado. O equipamento de panquecas totalmente automático cabe no espaço, e o fornecedor incluiu uma máquina de recheio opcional. Durante a análise do desenho, o supervisor de produção traça o percurso para a remoção das peças de contato com o recheio, indica onde serão limpas e como voltarão secas e protegidas. Em seguida, o responsável pela manutenção desenha o percurso para retirar uma correia transportadora. Inicialmente, as duas tarefas ocupam o mesmo espaço reservado às caixas vazias. Mudar o reabastecimento das caixas para o outro lado resolve um conflito prático antes da instalação. Os testes do produto ainda precisarão avaliar o comportamento do recheio e a uniformidade da superfície. Comprar automação, por si só, não elimina as tarefas manuais que acompanham uma sequência de produção totalmente sincronizada.
As disposições sobre equipamentos e utensílios nas fontes acima relacionam o acesso às operações de manutenção e higienização. Use esses requisitos para solicitar os espaços de trabalho necessários às tarefas. Uma máquina para produção de dorayaki e uma máquina de panquecas simples podem exigir tarefas de desmontagem diferentes, mesmo quando sua capacidade nominal de produção é igual.
Para a interface ilustrativa de 20 pacotes/min, um retângulo de alimentação desimpedido não é suficiente se também não acomodar a formação de pilhas, os produtos rejeitados e a resposta a paradas. Defina essas funções antes de comparar as cotações. O espaço livre mais útil fica junto a uma tarefa definida e tem uma finalidade indicada, em vez de ser apenas um espaço sem função entre linhas de produção.
Reserve espaço para expansão sem bloquear o trabalho atual
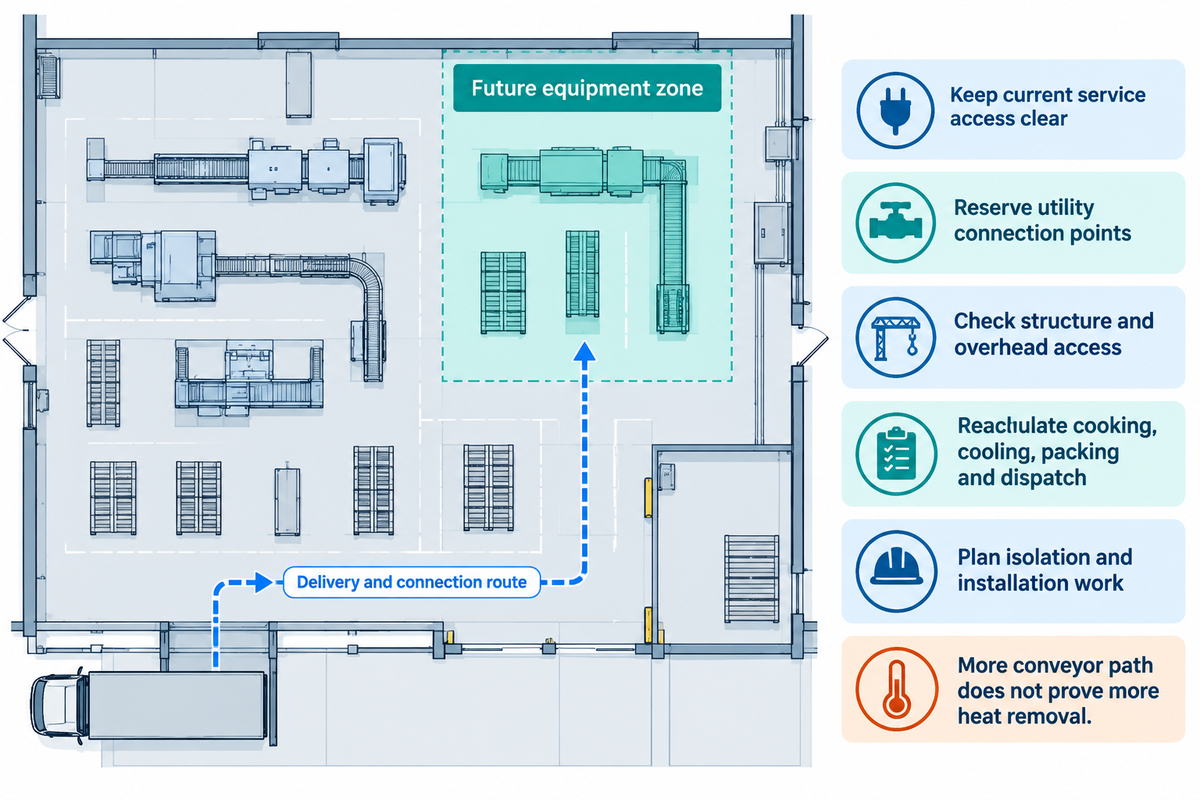
Reserve espaço para equipamentos futuros em uma área com uma rota viável para entrega e conexão. O acesso atual para manutenção e movimentação de materiais deve permanecer inalterado. Linhas modulares podem facilitar o planejamento de futuras interfaces, mas reservar um retângulo para equipamentos adicionais não significa que será possível aumentar a produção sem interrupções.
Quando aplicável à movimentação mecânica de materiais, a norma 29 CFR 1910.176 exige folgas de segurança suficientes e corredores desobstruídos. O espaço de trabalho elétrico aplicável também deve permanecer livre. As instalações de produção devem diferenciar a área reservada para módulos futuros dos espaços já destinados à circulação ou manutenção.
- Desenhe o módulo futuro e a rota pela qual ele entrará na fábrica.
- Reserve os pontos de conexão de utilidades propostos sem obstruir o acesso atual.
- Verifique a carga estrutural, o acesso ao teto e a proteção dos transportadores aéreos, quando aplicável.
- Recalcule em conjunto o cozimento, o resfriamento, a embalagem e a expedição para a produção proposta.
- Planeje o isolamento e a instalação de acordo com as restrições reais de produção e higienização da fábrica.
No exemplo de um resfriador, se a produção aumentasse para 240 unidades/min, com quatro pistas, passo de 0,15 m e tempo de permanência estimado de seis minutos, a velocidade do produto seria de 9 m/min, com 54 m de percurso do produto e 1.440 unidades em linha. Cada pacote teria seis unidades, exigindo uma taxa nominal de embalagem de 40 pacotes/min. Essas são consequências geométricas e não indicam que o resfriador consiga remover o dobro do calor.
Um percurso de produto de 54 m exige um novo projeto térmico e de movimentação, mesmo que transportadores modulares caibam na área reservada. Verifique o mesmo requisito futuro para o módulo de cozimento, o resfriador, a embaladora e as utilidades industriais. Preserve o acesso atual ao decidir quais equipamentos podem ser ampliados e quais precisariam ser substituídos.
Defina utilidades, escopo e custos de layout antes de fazer o pedido
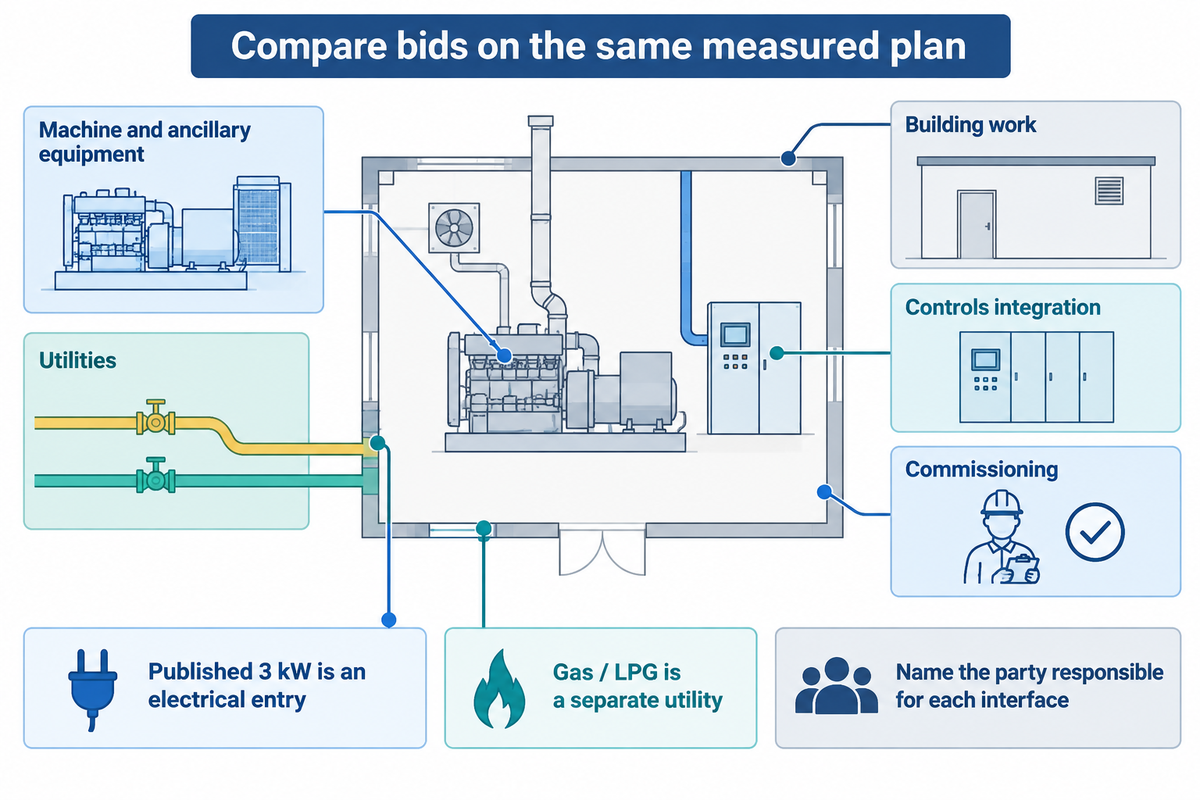
Os custos de layout dos equipamentos podem ser definidos especificando limites claros na cotação para máquinas e equipamentos auxiliares, utilidades industriais, obras no edifício e comissionamento. Compare os desenhos de escopo dos fornecedores em uma única planta do edifício com medidas. Use o mesmo formato de produto e a mesma produção contínua para evitar que um preço menor da máquina esconda a ausência de resfriamento, embalagem ou serviços no local.
A tabela pública do YT-10 informa uma carga elétrica de 3 kW, além de gás natural ou GLP. Mantenha gás e eletricidade como utilidades distintas; 3 kW não representa a demanda térmica total nem a carga total instalada da fábrica. As exigências de espaço e ventilação da fábrica previstas em 21 CFR 117.20 devem constar do escopo das obras no local. Deixe a definição dos requisitos de instalação aplicáveis a esses itens para os especialistas responsáveis pelo local.
| Pacote de trabalho | Desenho ou cronograma necessário | Responsável a ser identificado |
|---|---|---|
| Produto e taxa de produção | Formato, unidades comercializáveis por hora e base operacional | Responsável pela produção do comprador |
| Mistura e alimentação | Posição dos tanques, percurso da massa líquida e método de reposição | Incluído pelo fornecedor ou pelo comprador |
| Módulo de cozimento | Dimensões, controles do tempo de cocção e lados de acesso para manutenção | Fornecedor dos equipamentos |
| Retirada do produto e transferências | Alturas, folgas, orientação e rejeição de produtos | Responsável pela interface |
| Resfriamento | Base do teste, percurso, condições do ar e acúmulo livre | Responsável pelo sistema de resfriamento |
| Recheio e pareamento | Percurso do produto e limite de higienização | Incluído pelo fornecedor ou pelo comprador |
| Embalagem | Tamanho do pacote, taxa contínua e sinais de parada e reinício | Integrador da embalagem |
| Utilidades industriais | Cargas conectadas, demanda de pico e posições das conexões | Responsável pelas instalações do local e fornecedor |
| Obras no edifício | Piso, ralos, aberturas de acesso e ventilação | Comprador ou empreiteiro designado |
| Integração dos controles | Intertravamentos, parada a jusante e sequência de recuperação | Responsável designado pelos controles |
| Comissionamento | Materiais de teste, escopo de aceitação e treinamento | Comprador e responsável pelo comissionamento |
| Prestação de serviços | Peças de reposição, componentes elétricos e condições do pós-venda | Prestador de serviços contratado |
Para um potencial cliente do setor de alimentos, os critérios de avaliação seriam a quantidade acordada de panquecas comercializáveis por hora, as perdas no sistema de transferência e as condições do processo durante o teste. Para a equipe de compras, o custo total de propriedade inclui o escopo acordado para o local e os serviços. A manutenção exige desenhos de acesso e uma lista de peças. Em conjunto, essas solicitações facilitam a comparação de máquinas industriais para produção de alimentos sem depender de um preço especulativo para uma solução turnkey.
Verifique quais tarefas continuam manuais antes de optar por automatizá-las. A produção totalmente automatizada de panquecas ainda exige reposição e higienização. Nas instalações de produção competitivas de hoje, os sistemas industriais também exigem uma sequência acordada de parada e reinício entre os fornecedores. Uma proposta de produção contínua deve especificar as condições para a intervenção do operador e os indicadores de disponibilidade ou eficiência energética. Uma descrição de uma linha totalmente automática, por si só, não contempla nenhum desses aspectos.
Para discutir a configuração, acesse a página de produtos e cotação para linha de panquecas. Se necessário, defina o manuseio de produtos congelados e a opção de panqueca para sanduíche em um escopo separado, a jusante; trate qualquer alteração para equipamentos para waffle macio como uma configuração de equipamentos separada. Os nomes dos produtos não devem alterar silenciosamente os limites dos equipamentos cotados.
Uma máquina listada com potência de 3 kW representa uma entrada de utilidade. O orçamento de energia de toda a fábrica deve ser definido antes da avaliação das cotações. Solicite propostas comparáveis para o mesmo escopo de equipamentos, conexões e comissionamento. A definição de um escopo comum permite ao comprador entender as diferenças de preço.
Perguntas frequentes
Quais são os quatro tipos de layout de produção?
Ver resposta
As quatro categorias comuns de layout de produção são por processo, por produto, por posição fixa e celular. O layout por processo agrupa trabalhos semelhantes; o layout por produto organiza as operações em sequência. No layout por posição fixa, os recursos são levados até um produto estacionário, enquanto o layout celular agrupa recursos em torno de uma família de produtos. A produção de panquecas geralmente segue um percurso sequencial do produto. Desenhos retos, em L e em U descrevem a geometria desse percurso, sem substituir essas quatro categorias.
O que é o projeto de layout de uma fábrica?
Ver resposta
O projeto de layout de uma fábrica distribui espaço para equipamentos, operações, armazenamento e movimentação dentro de um edifício. Em uma fábrica de panquecas, ele conecta a sequência do processo às portas, colunas, áreas de acesso para manutenção e pontos de utilidades existentes. O resultado útil inclui tanto a disposição das máquinas quanto os percursos operacionais ao redor delas. Uma planta baixa se torna prática quando as dimensões, as condições do produto e as responsabilidades estão claras o suficiente para as partes que fornecem e instalam os equipamentos.
Você pode dar um exemplo de layout de uma instalação?
Ver resposta
Uma instalação de produção sequencial de panquecas pode posicionar o preparo da massa líquida a montante da deposição e do cozimento, seguidos pela retirada do produto, pelo resfriamento e pela embalagem. Os percursos de recebimento e descarte podem passar fora do trajeto do produto cozido exposto, mantendo o acesso aos lados de manutenção. Essa é uma sequência conceitual, não uma planta fixa do espaço. As dimensões reais das máquinas, os testes do produto, as restrições do edifício e os controles de higienização determinam se a instalação deve permanecer em linha reta ou fazer uma curva antes da embalagem.
Preciso de ventilação especial para uma linha de produção de panquecas?
Ver resposta
A ventilação deve ser projetada de acordo com o equipamento de cozimento, o calor, a umidade, o combustível e a exposição do produto reais. Defina as necessidades de exaustão e reposição de ar com o fornecedor dos equipamentos e o especialista responsável pelo local. Os requisitos aplicáveis a alimentos e combustão determinam a instalação; o nome da linha não especifica uma vazão de ar ou um grau de filtragem universal.
É fácil encontrar peças de reposição para máquinas importadas?
Ver resposta
A disponibilidade depende do acordo de prestação de serviços. Antes de fazer o pedido, obtenha uma lista identificada de peças críticas, informações sobre estoque local e prazos de entrega por escrito. Ao avaliar o layout dos equipamentos, inclua o espaço de armazenamento e o acesso necessários para substituir essas peças.
O que determina o custo de uma linha de produção de panquecas?
Ver resposta
O custo depende do produto acordado, da capacidade de produção contínua, da automação e dos módulos de processo incluídos. O preço apenas do equipamento de cozimento e o preço de uma instalação completa abrangem obrigações diferentes. O resfriamento, o recheio, uma embaladora, a inspeção, a integração dos controles e as conexões de utilidades podem ficar fora da cotação principal dos equipamentos. Também é preciso definir claramente os responsáveis por alterações no edifício, transporte, comissionamento e treinamento. Compare o mesmo escopo, incluindo as tarefas que continuam manuais, antes de avaliar a diferença entre duas propostas. As instalações de processamento de alimentos também podem precisar de obras específicas para o projeto, relacionadas a requisitos sanitários, elétricos, de combustível e de ventilação. Peça a cada fornecedor que identifique inclusões e exclusões diretamente na mesma planta do edifício com medidas. Assim, o comprador pode solicitar cotações dos empreiteiros para os itens faltantes e calcular o custo total do projeto sem depender de uma faixa de preço genérica.
Leve uma planta com medidas para a conversa sobre o layout. Compartilhe com a UDTECH o formato do produto, a produção necessária, os detalhes da embaladora existente e as restrições do edifício. Comece pela linha de equipamentos para waffles e panquecas e identifique os módulos necessários para o projeto.
A DD preparou este guia de planejamento com base em informações públicas de fabricantes, fontes regulatórias primárias e referências técnicas identificadas. Os layouts numéricos de exemplo usam premissas declaradas e não são projetos comissionados. Os testes do produto e os requisitos específicos do local definirão os equipamentos e as condições operacionais finais. As informações sobre a marca estão disponíveis na página da empresa UDTECH.
Artigos relacionados e materiais de planejamento
- Processo, capacidade e critérios de aceitação de panquecas
- Guia de aceitação de equipamentos para waffles e panquecas
- Configuração de equipamentos para panquecas
- Famílias de produtos de waffles e panquecas
Referências e fontes
- FDA: princípios e diretrizes de aplicação do HACCP, adotados em 1997.
- 21 CFR 117.20: Instalações e terrenos; 117.35: Operações sanitárias; 117.40: Equipamentos e utensílios; 117.80: Processos e controles.
- 21 CFR 117.130: Análise de perigos.
- 29 CFR 1910.176: Movimentação de materiais; 1910.303: Instalações elétricas; 1910.263: Equipamentos de panificação.
- ASHRAE: Manual de refrigeração de 2018, capítulo 41, produtos de panificação, contexto técnico específico para pão.
- Paul A. Jensen, University of Texas: Estoque em processo, modelo de estoque de manufatura.
- Shane Whitaker, BakingBusiness: Transportadores espirais oferecem design que economiza espaço, 31 de maio de 2013.