تواصل مع شركة UDTECH


يجمع تخطيط خط إنتاج الفطائر بين المعدات والتبريد والتعبئة والتغليف والعاملين الذين يشغّلونها. وتبدأ العملية بمسار المنتج والمساحة اللازمة لتشغيل كل آلة. فقد يتسع الموقد بين جدارين، لكن لا تبقى مساحة لإزالة سير ناقل أو إعادة تزويده بالعجينة السائلة أو إخراج العبوات الجاهزة.
مواصفات سريعة: أساس التخطيط
- الأبعاد المنشورة لآلة YT-10: 9.8 × 1.6 × 1.9 m، وفقًا لجدول منتجات UDTECH.
- مساحة الإسقاط المحسوبة للآلة: 15.68 m². ويُحسب نطاق العمل عند التركيب ومساحة الغرفة كاملةً كلٌّ على حدة.
- مدخلات مثال التبريد: 120 قطعة/دقيقة، وأربعة مسارات، وخطوة 0.15 m، وزمن مكوث مفترض قدره 6 دقائق.
- مخرجات الرسم: حدود المعدات، ونطاقات الخدمة، ومسارات المواد، وتوصيلات المرافق والخدمات، والجهات المسؤولة عن نقاط الربط.
تخطيط خط إنتاج الفطائر هو ترتيب وحدات المعالجة ومساحات تشغيلها داخل مبنى جرى قياسه. ارسموا مسارات الوصول للخدمة والتبريد قبل تحديد أبعاد الغرفة. وقارنوا رسومات الموردين على أساس المنتج ومعدل الإنتاج ونطاق التوريد نفسه.
نقاط التخطيط الرئيسية
- يقيس طول مسار المنتج ومساحة الأرضية أمرين مختلفين.
- المخزون المعتاد على مسار التبريد لا يوفر سعة تخزين فارغة عند توقف التعبئة والتغليف.
- لا تثنوا مسار السير الناقل إلا إذا سمح المنتج ومعدات الخَبز الثابتة بذلك.
- حدّدوا جهة مسؤولة بالاسم عن كل مرفق وخدمة وعن كل نقطة تسليم بين الآلات قبل تقديم الطلب.
حدّدوا حدود الخط قبل رسم الغرفة
حدّدوا شكل الفطائر والمخرجات القابلة للبيع والوحدات المشمولة قبل تحديد مواقع الآلات. خط إنتاج الفطائر الصناعي تسلسل متكامل، لكن نطاق التوريد المعروض قد ينتهي عند إخراج المنتج المطهو. وعندما يكون الخلط أو الحشوة أو التبريد أو التعبئة والتغليف خارج هذا النطاق، يجب تخصيص مواقع ومسؤوليات مستقلة لها.
تتبع فطائر الإفطار الطرية والكريب الرقيق والمنتجات المخبوزة في قوالب مسارات مختلفة. تحتاج فطيرة الساندويتش إلى مرحلتي الحشو والتجميع؛ وقد يتطلب إنتاج الدوراياكي توجيه القشرتين قبل إدخال الساندويتش المحشو في آلة التغليف. ويحدد سطح الخَبز أو الفرن وصفائح الخَبز ونظام الإخراج موضع خروج المنتج فعليًا. ويجب ألا يتحول رسم آلة صنع الفطائر ضمنيًا إلى مواصفات لصنف مختلف منها.
راجعوا دليل تخطيط العمليات والطاقة الإنتاجية لتحديد تسلسل الإنتاج أولًا. ويبدأ هذا الدليل عند نقطة التقاء ذلك التسلسل بالمبنى. كما تربط إرشادات HACCP التي تستضيفها FDA تخطيط المنشأة بتحليل المخاطر الخاص بالمنتج والفصل بين المواد الخام والمنتجات الجاهزة للأكل عند الحاجة.
كيف تُعِدّون مخططًا للمنشأة؟
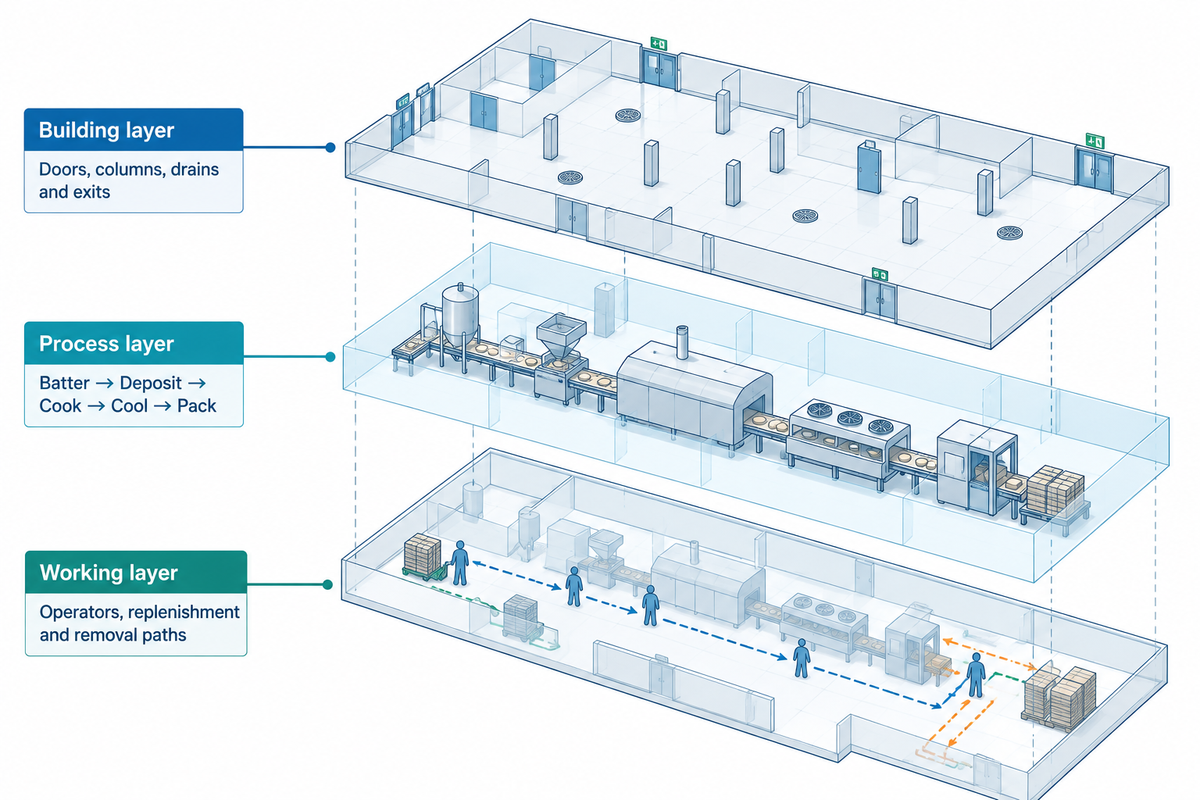
أعدّوا مخطط المنشأة بدمج مسح مُقاس للمبنى، وتدفق عمليات مؤكّد، ونطاقات التشغيل. سجّلوا الأبواب والأعمدة وقيود السقف ومستويات الأرضية في المسح. ثم حدّدوا موضع وحدة الخَبز الثابتة، واختبروا توصيلات التبريد والتعبئة والتغليف مع رسم مساحات الوصول اللازمة للإنتاج والتنظيف والصيانة.
- طبقة المبنى: حدّدوا مداخل التفريغ والأعمدة والمصارف والمخارج والخدمات العلوية.
- طبقة العمليات: ضعوا تسميات لتحضير العجينة السائلة وصبّ الخليط بجرعات محددة والخَبز والإخراج والتبريد والعمليات اللاحقة.
- طبقة العمل: أضيفوا المشغّلين وإعادة التزويد ومسارات الفك والمكوّنات القابلة للإزالة.
أرفقوا ورقة مواصفات للمنتج تشمل القطر والسماكة ولزوجة العجينة السائلة ودرجة التحمير المطلوبة وظروف خبز الفطائر ونطاق وحدات SKU. وبالنسبة إلى منتجات الدوراياكي، أدرجوا حالة الحشوة ومدى تطابق القشرتين. واطلبوا من المورد إظهار المعدات المستثناة في الرسم بخط مختلف بدل ترك مساحات فارغة.
تفيد مقارنة العرضين عند البدء بنقطة تسليم موحّدة للمواد الخام والانتهاء بنقطة تسليم موحّدة للمنتج المعبأ. أبقوا بُعد الآلة المنشور البالغ 9.8 m مرتبطًا بالطراز المحدد باسمه؛ فملاءمة المنتج وحدود التركيب الكاملة تتطلبان رسم التكوين الخاص بالطلب.
احسبوا نطاق العمل، لا مساحة الآلة وحدها
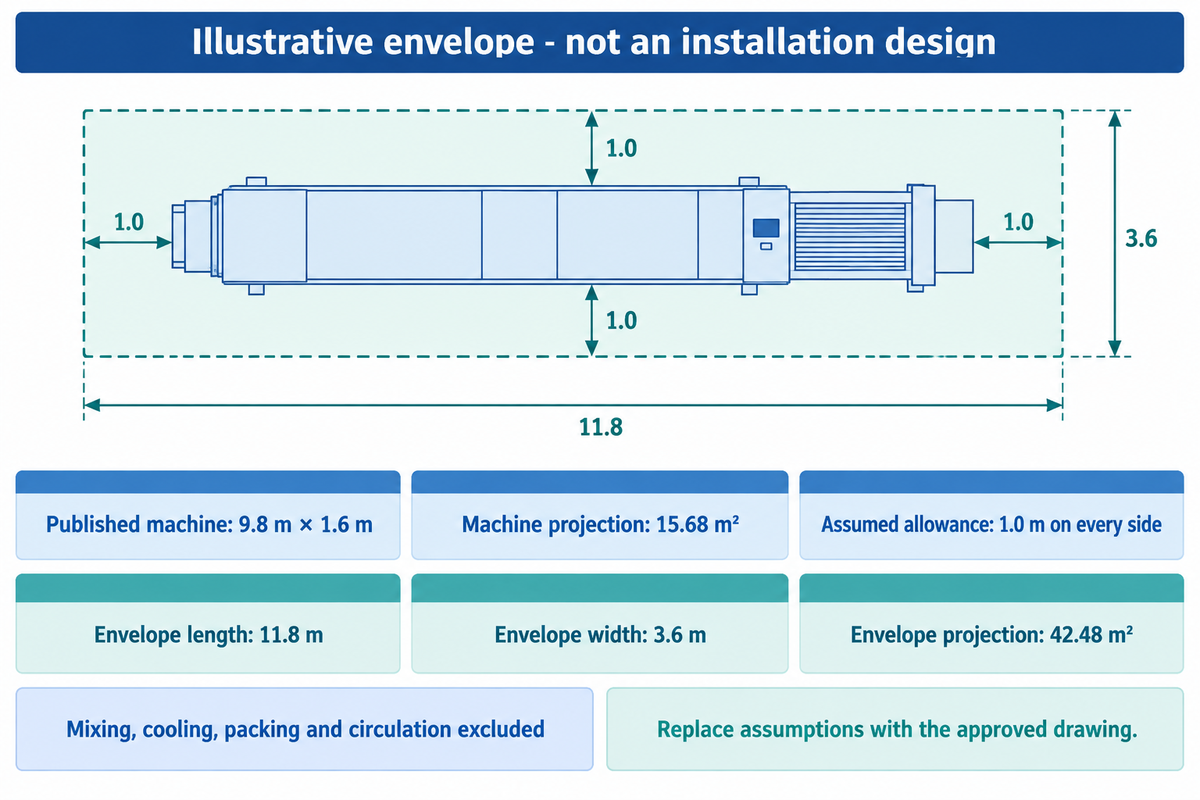
قدّروا مساحة المعدات بضرب الطول في العرض، ثم ارسموا نطاق عمل حول الآلة. خصصوا مساحة تشغيل تسمح بإزالة المكوّنات. وتُدرج مسارات الحركة المشتركة والمعدات السابقة واللاحقة في بنود مستقلة ضمن ميزانية مساحة الغرفة.
يذكر جدول معدات الوافل والفطائر المنشور من UDTECH أن أبعاد آلة الفطائر YT-10 هي 9.8 × 1.6 × 1.9 m. وهذه هي أبعاد الشركة المصنّعة المنشورة. وينبغي أن يحدّد رسم الترتيب العام الحالي التكوين المورّد والبروزات ونقاط التوصيل. ووفقًا للمادة الأمريكية المعمول بها 21 CFR 117.40، يجب أن تتيح التركيبات تنظيف المعدات والمناطق المجاورة وصيانتها.
يمكن للمخطط استخدام الطول المنشور 9.8 m والعرض 1.6 m لإعداد رسم أولي للمساحة. مساحة الإسقاط هي 9.8 × 1.6 = 15.68 m². ولأغراض الحساب فقط، يضيف المخطط 1.0 m إلى كل جانب من الجوانب الأربعة. وهذا نطاق عمل افتراضي للتوضيح، وليس خلوصًا معتمدًا. ويلزم تخصيص مساحات مستقلة للخلط والتبريد والتعبئة والحركة. استبدلوا كل مسافة مفترضة برسم المعدات ومتطلبات الموقع المعمول بها قبل استخدام هذا الرسم في الشراء.
| البند | القيمة | الأساس وما يترتب عليه في الرسم |
|---|---|---|
| طول الآلة | 9.8 m | قيمة مدخلة منشورة لطراز YT-10 |
| عرض الآلة | 1.6 m | قيمة مدخلة منشورة لطراز YT-10 |
| ارتفاع الآلة | 1.9 m | تحققوا من مهام العمل العلوية بشكل مستقل |
| مساحة إسقاط الآلة | 15.68 m² | 9.8 m × 1.6 m |
| مساحة إضافية عند جهة الإدخال | 1.0 m | قيمة افتراضية مدخلة |
| مساحة إضافية عند جهة الإخراج | 1.0 m | قيمة افتراضية مدخلة |
| مساحة إضافية من جهة المشغّل | 1.0 m | قيمة افتراضية مدخلة |
| مساحة إضافية من الجهة المقابلة | 1.0 m | قيمة افتراضية مدخلة |
| طول نطاق العمل التوضيحي | 11.8 m | 9.8 m + 1.0 m + 1.0 m |
| عرض نطاق العمل التوضيحي | 3.6 m | 1.6 m + 1.0 m + 1.0 m |
| مساحة إسقاط نطاق العمل التوضيحي | 42.48 m² | 11.8 m × 3.6 m |
| الوحدات الأخرى ومسارات الحركة المشتركة | جدول مستقل | مستثناة من كلا رقمي المساحة |
ملاحظة هندسية: لا تُعد مساحة 1.0 m حدًا أدنى قانونيًا. قد تحدد المكوّنات الكهربائية متطلبات لمساحة العمل. سجّلوا جهد الخزانة الكهربائية وجهة الخدمة واتجاه فتح الباب، وطبّقوا متطلبات OSHA 1910.303. ويجب إبقاء مساحة العمل اللازمة للخدمة الكهربائية خالية وعدم استخدامها للتخزين.
يجيب مستطيل العمل الأولي البالغ 42.48 m² عن سؤال محدود: ما مساحة الإسقاط الأرضي التي تشغلها الافتراضات المذكورة؟ ويكتمل تخطيط منشأة الفطائر بإضافة جميع الوحدات والتحقق من مهام الخدمة. ومن الخطأ اعتبار عرض سعر لمساحة الغرفة التي تأخذ إسقاط الآلة البالغ 15.68 m² على أنه يمثل النظام بأكمله.
اختاروا مسارًا مستقيمًا أو على شكل L أو U
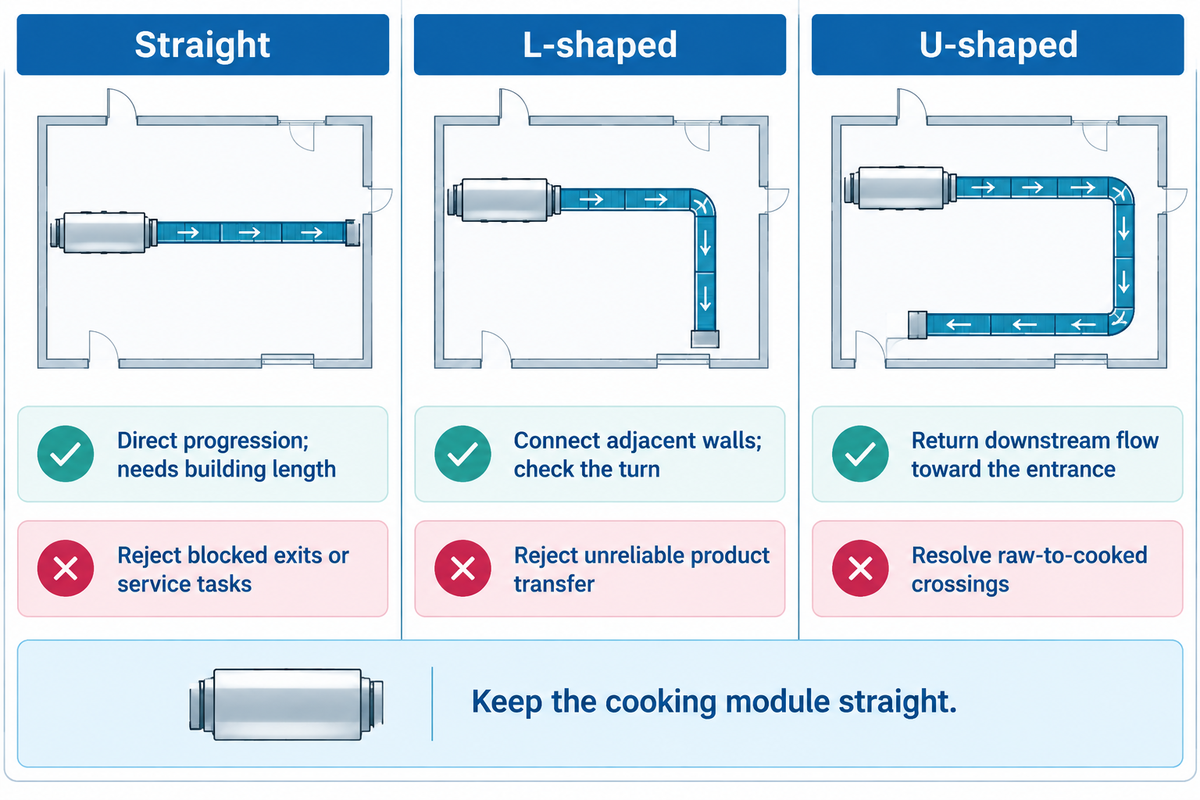
قد تفضّل المعدات الثابتة وطول المبنى تسلسلًا متصلًا مع عدد قليل من نقاط النقل. وراعوا الأبواب ومواقع العمليات اللاحقة عند دراسة الانعطاف في المسار. ولتقييم المساحة ومتطلبات العمالة، قارنوا البدائل كلها على أساس المعدات نفسها وإمكانية الوصول للخدمة وحالة المنتج.
| المسار | المزايا | القيود وشروط الاستبعاد |
|---|---|---|
| مستقيم | تدفق مباشر وانعطافات أقل | يتطلب طولًا كافيًا للمبنى؛ ويُستبعد إذا أعاق إخراج المنتج مخرجًا أو مهمة خدمة |
| على شكل L | يربط الوحدات على جدارين متجاورين | يضيف انعطافًا أو نقطة نقل؛ ويُستبعد إذا تعذّر نقل المنتج الهش عبرها بموثوقية |
| على شكل U | قد يعيد العمليات اللاحقة باتجاه جهة المدخل | ينشئ مسارين متجاورين للدخول والخروج؛ ويُستبعد إذا بقي تقاطع المواد الخام مع المنتج المطهو دون حل |
يتيح التصميم المعياري بدائل عند نقاط الربط، لكنه لا يجعل الفرن قابلًا للانحناء. وضّحوا ما إذا كان السير القابل للضبط يغيّر اتجاهه باستمرار أم ينقل المنتج عبر فجوة. وقد يفقد صف الفطائر تباعده عند الانعطاف حتى لو اتسع السير في الغرفة. وقارنوا مستوى الأتمتة نفسه؛ فالتحميل شبه الآلي والخط الآلي بالكامل يتطلبان مواقع مختلفة للمشغّلين.
سيناريو تخطيطي: تخيلوا مخبزًا تقع أبواب استلام المواد وشحن المنتجات فيه على الجدار نفسه. يبدو أن التخطيط على شكل U هو الأنسب لأن الكراتين الجاهزة تعود باتجاه الشحن. يُبقي المخطط آلة الخَبز مستقيمة ويثني مسار السير الناقل بعدها. لكن عند المسار العائد، يواجه موضع المنتج المطهو غير المعبأ مسار توريد الخلاط. ويؤدي نقل نقطة تغذية الخلاط أو فصل الحركة إلى تغيير المقارنة. ويكشف فحص ثانٍ أن مقطع السير القابل للإزالة سيعبر محطة التعبئة والتغليف المقترحة. لذلك يكون القرار الفعلي بين ترتيبات تشغيل متكاملة تشمل هذين التعارضين، لا بين أشكال حروف أكثر جاذبية. ويجب أن يستند أي ادعاء بتوفير العمالة إلى خطة فعلية للتشغيل وإعادة التزويد.
يتطلب توجيه المسارات رأسيًا أيضًا رسمًا مقطعيًا. وتتضمن 29 CFR 1910.263 بعض الأحكام المتعلقة بترتيب معدات المخابز، بما فيها السيور الناقلة فوق مسارات يشغلها العاملون وأغلفة الجهة السفلية لمنع سقوط المواد. ويجب إظهار ارتفاع المعدات العلوية والحواجز وإمكانية الوصول للتنظيف والصيانة في ذلك الرسم.
في وحدة خَبز ثابتة بطول 9.8 m، لا يغيّر مسار العمليات اللاحقة طول الوحدة نفسها. حلّلوا المسارات المستقيمة وعلى شكل L وعلى شكل U مع استكمال حدود الخدمة. ولا تعتمدوا المسار المنثني إلا بعد مراجعة عمليات نقل المنتج وإمكانية الوصول والحركة بمحاذاة الوحدة وأسفلها.
حدّدوا أبعاد مسار التبريد ونقطة تسليم التعبئة معًا
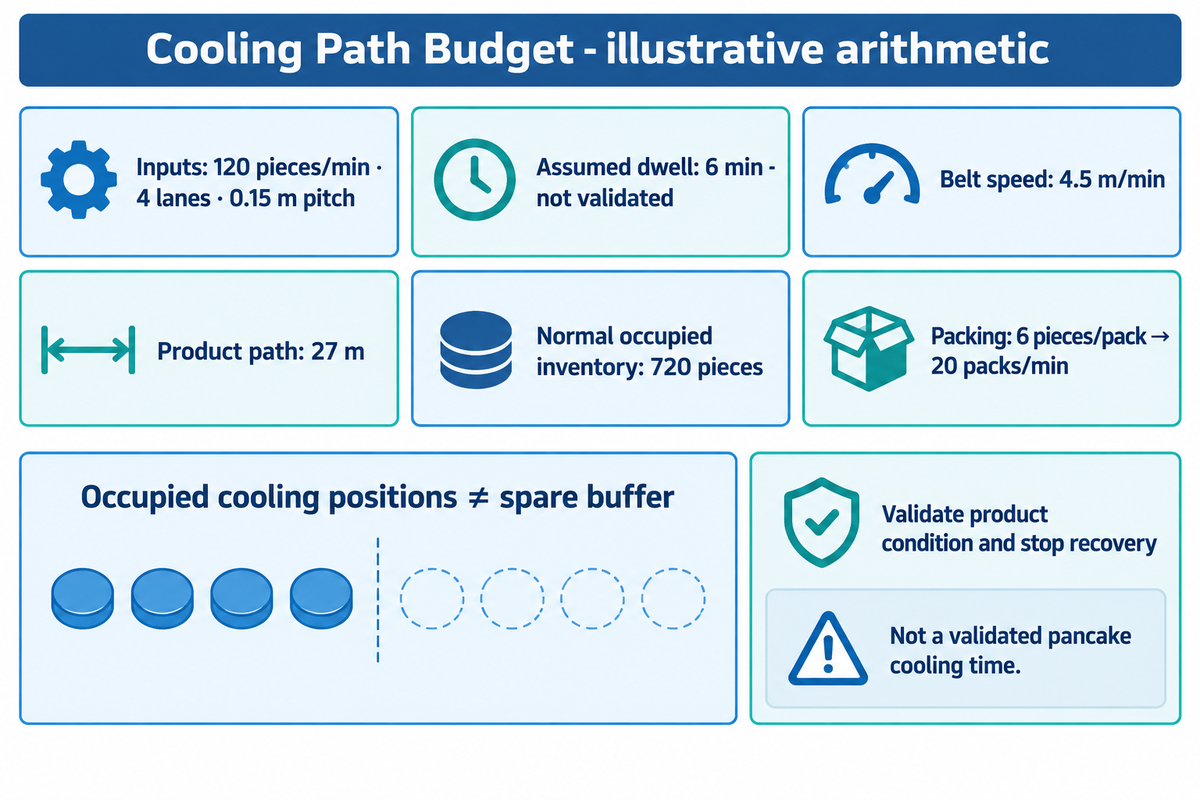
حدّدوا أبعاد مسار التبريد استنادًا إلى معدل المنتج وعدد المسارات والخطوة الطولية وزمن المكوث المحدد للمنتج. ثم حدّدوا نقطة تسليم التعبئة واستراتيجية التعامل مع التوقف. تحدد هندسة السير زمن الانتقال المتاح؛ أما ملاءمة هذا الزمن لمتطلبات المنتج فتتوقف على حالته والهواء المحيط والعملية المعتمدة.
تفصل ميزانية مسار التبريد بين ثلاثة مقادير: مسار المنتج المطلوب، والمخزون المعتاد أثناء التشغيل، وسعة التراكم الفارغة. ويصف فصل دليل منتجات المخابز لعام 2018 الصادر عن ASHRAE التبريد بالارتباط مع ظروف الهواء والتباعد وحجم المنتج، مع مثال عن إنتاج الخبز. ولا ينبغي نسخ درجات حرارة الخبز وأزمنة تبريده في مواصفات الفطائر.
للتوضيح باستخدام سير ناقل أحادي الطبقة، افترضوا توزيع 120 قطعة/دقيقة بالتساوي على أربعة مسارات، مع تباعد 0.15 m بين مركزي المنتجات في كل مسار. يوضح هذا المثال طريقة الحساب، ولا يمثل زمن تبريد معتمدًا للفطائر. ويجب أن تتسع الخطوة للمساحة التي يشغلها المنتج والفجوة معًا.
السرعة = معدل القطع × الخطوة الطولية ÷ عدد المسارات
120 قطعة/دقيقة × 0.15 m ÷ 4 = 4.5 m/دقيقة.
مسار المنتج = سرعة السير × زمن المكوث
4.5 m/دقيقة × 6 دقائق = 27 m.
المخزون المعتاد أثناء التشغيل = معدل القطع × زمن المكوث
120 قطعة/دقيقة × 6 دقائق = 720 قطعة.
معدل التعبئة الاسمي = معدل القطع ÷ عدد القطع في العبوة
120 قطعة/دقيقة ÷ 6 قطع/عبوة = 20 عبوة/دقيقة.
تفترض هذه المعادلات تدفقًا مستقرًا، وعدم تداخل المنتجات، وعدم وجود تأخيرات إضافية عند النقل. ويمثل القياس 27 m مسافة انتقال المنتج، لا طول المبنى. وقد يسمح سير حلزوني أو عدة طبقات بملاءمة المسار ضمن مساحة إسقاط أرضية أصغر، رهناً بظروف مناولة المنتج وإمكانية الوصول الفعلية.
«يوفر السير الحلزوني ذلك ضمن مساحة إسقاط صغيرة نسبيًا.»
يكشف توقف التعبئة عن السعة الناقصة. فإذا استمر معدل الإنتاج التوضيحي السابق البالغ 120 قطعة/دقيقة خلال توقف مدته دقيقتان، فيلزم احتواء 240 قطعة إضافية أو تحويل مسارها أو إيقاف الإنتاج السابق بالتنسيق. وتشغل القطع الـ720 الموجودة بالفعل مسار التبريد المعتاد. وعند استئناف التعبئة بمعدل 20 عبوة/دقيقة، تحتوي كل منها على 6 قطع، يظل التدفق الداخل والخارج متساويين؛ لذلك لن يتناقص التراكم الإضافي. حدّدوا المواضع الحرة القابلة للاستخدام ومعدل استعادة التدفق أو آلية استئناف مضبوطة. ويميّز النموذج التعليمي لجامعة تكساس عن الإنتاج تحت التشغيل بين مخزون العملية والمخزون الوقائي لمواجهة تذبذب التدفق وتعطل الآلات.
هل يمكنني دمج خط الفطائر مع آلة التعبئة والتغليف الحالية لدي؟
يمكنكم استخدام آلة التعبئة الحالية عندما يتوافق شكل المنتج المختبَر ومعدل الإنتاج المستمر وترتيب التغذية مع مخرج الخط. تحققوا من ارتفاع السير ودمج المسارات وحجم الرصة وإشارات التوقف. فالسرعة القصوى المعلنة لوحدة الإغلاق ليست سوى عامل واحد؛ إذ يحدد استقرار التغذية والتعافي بعد التوقف مدى صلاحية نقطة الربط.
اختبروا نعومة سطح الفطيرة وميلها إلى الالتصاق واتجاهها الفعلي عند النقل. وإذا كان المنتج القابل للبيع ساندويتشًا، فاحسبوا عدد الساندويتشات الجاهزة بدلًا من احتساب القشرتين كمنتجين معبأين. وسجّلوا طريقة التعامل مع المنتجات المرفوضة والجهة التي توفر منطق PLC لنقطة الربط. وتأكدوا من أن أنظمة التحكم في التعبئة والتبريد تلبي متطلبات 21 CFR 117.80.
عند معدل 120 قطعة/دقيقة، يشغل زمن المكوث الحسابي البالغ 6 دقائق 720 قطعة على مسار بطول 27 m وبسرعة 4.5 m/دقيقة. ولا يُعد أي موضع مشغول من هذه المواضع سعة تخزين احتياطية تلقائيًا. استبدلوا زمن المكوث المفترض بنتائج تجارب المنتج، وحدّدوا الاستجابة لتوقف التعبئة قبل اعتماد تخطيط التبريد.
ارسموا مسارات المواد الخام والعاملين والنفايات منفصلة
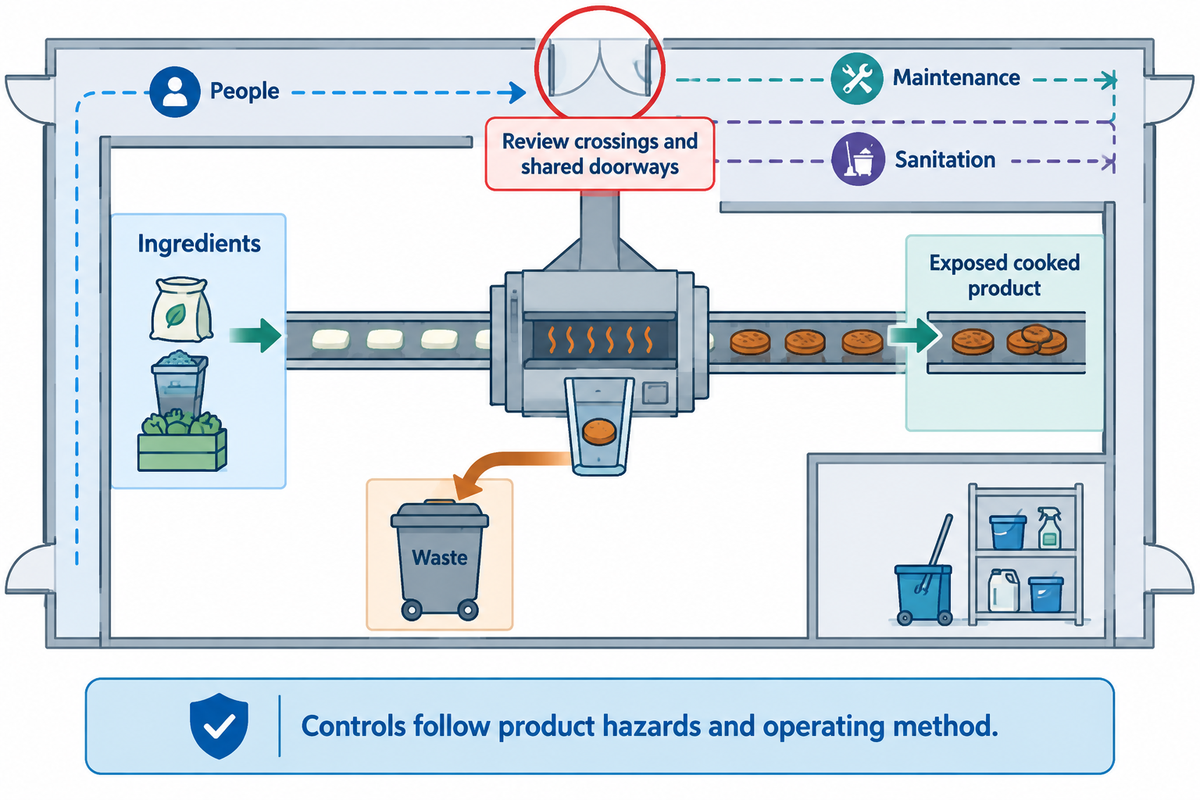
ارسموا في مخطط الآلات مسارات المكونات والمنتج المطهو المكشوف والعاملين والنفايات ومعدات التنظيف وغيرها. وادرسوا بعناية جميع التقاطعات والمداخل المشتركة. ويتبع الفصل المناسب مخاطر المنتج وطريقة التشغيل؛ لذا يجب أن تشمل المراجعة أساليب التنظيف وإعادة التزويد والإصلاح وإعادة تشغيل المعدات في المنشأة.
وفقًا للمادة الأمريكية المعمول بها 21 CFR 117.20، قد يشمل توفير المساحة الكافية وضوابط التلوث الموقع أو التوقيت أو الحواجز أو تدفق الهواء أو وسائل فعالة أخرى. لذلك تتطلب النظافة خطة تشغيل إلى جانب الجدران المرسومة.
- المكونات: وضّحوا مناولة الدقيق وإعادة تزويد العجينة السائلة دون نقل المكونات المكشوفة عبر المنتج النهائي المكشوف.
- العاملون: حدّدوا مواقع المشغّلين وإمكانية الوصول إلى غسل اليدين وإجراءات الانتقال المنضبط بين المهام.
- النفايات: خصصوا للمنتجات المرفوضة ومواد التغليف المستعملة مسارًا لا يتقاطع مع إعادة التزويد النظيف.
- التنظيف والتعقيم: حدّدوا مواقع الأجزاء المفكوكة ومعدات التنظيف والتخزين المحمي للأدوات النظيفة.
- الصيانة: أظهروا إمكانية الوصول إلى المكوّنات وكيفية إدخال الأدوات إلى المنطقة المناسبة.
تأكدوا من اعتماد نظام التنظيف قبل إضافة محطة للغسل. ويميّز 21 CFR 117.35 بين أسطح ملامسة الأغذية منخفضة الرطوبة وظروف المعالجة الرطبة. كما يتناول حماية أدوات المطبخ عند تخزينها بعد التنظيف. ولا تُعد جميع منتجات الفطائر منخفضة الرطوبة لمجرد أنها مخبوزة.
حدّدوا ما إذا كان المنتج جاهزًا للأكل ومكشوفًا قبل التعبئة، وما إذا كانت هناك معالجة لاحقة تضبط الخطر المعني. وبالنسبة إلى المنشآت الخاضعة لمتطلبات الضوابط الوقائية، تحدد 21 CFR 117.130 تقييم مسببات الأمراض البيئية في الظروف المذكورة التي يكون فيها المنتج الجاهز للأكل مكشوفًا. وينبغي لفريق سلامة الأغذية تحديد أساس التصميم هذا قبل اعتماد تخطيط منطقتي التبريد والتعبئة نهائيًا.
حدّدوا لكل تقاطع مسؤولًا وإجراء ضبط فعليًا: إعادة توجيه الحركة أو ضبط التوقيت أو إقامة حاجز أو تطبيق إجراء آخر له ما يبرره. ولا يأخذ اعتراض المشتري «لدينا مساحة أرضية كافية بالفعل» التعارضات التشغيلية في الحسبان. ولا تتحقق معايير سلامة الأغذية بمجرد تسمية منطقة بأنها صحية، كما تتطلب مراجعات المصنع ضوابط تدعم إجراءات المعالجة.
اكتشفوا المساحات غير الظاهرة عند نقاط النقل والتحويل بين المنتجات
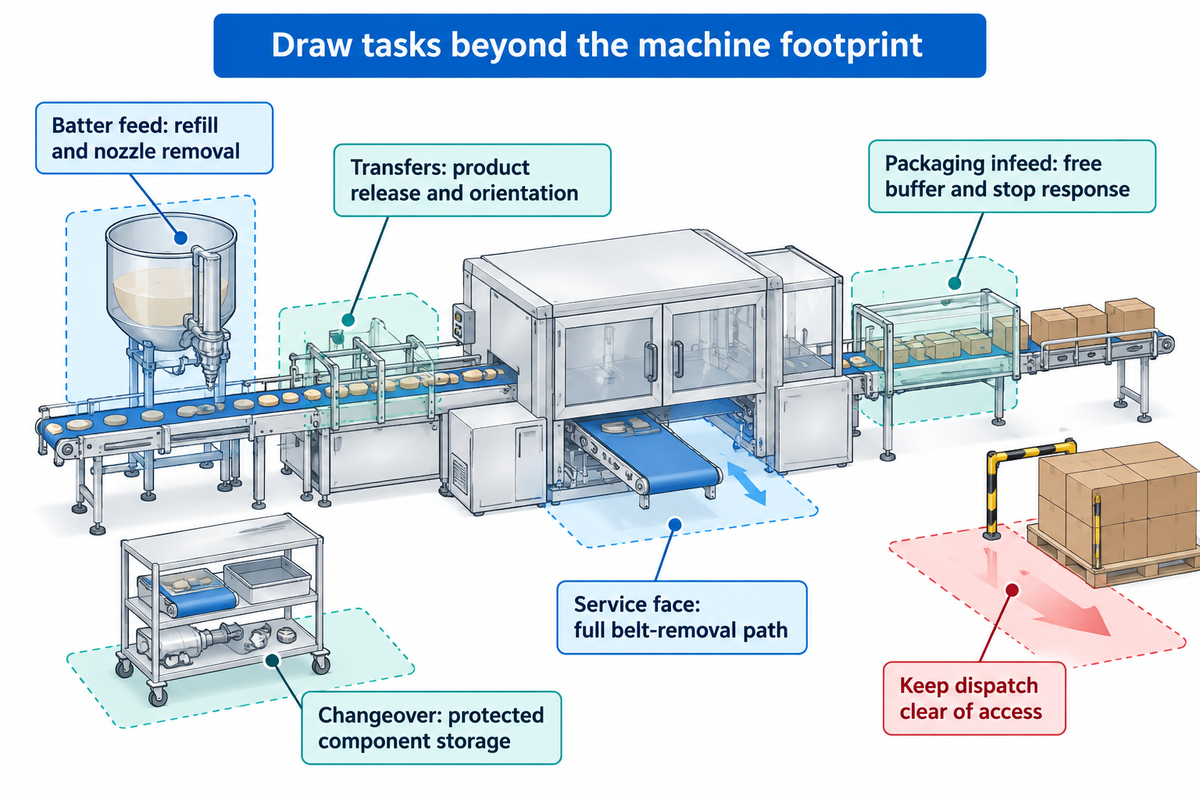
افحصوا عمليات النقل والتحويل بين المنتجات بوصفها عمليات فعلية. وحدّدوا شروط الإدخال والإخراج لكل منها. فقد يتطلب إخراج المنتج ودمج المسارات وإعادة التزويد وإزالة الأجزاء مساحة تتجاوز المساحة التي تشغلها الآلات الرئيسية.
| الموقع | ما قد يشغل المساحة | القرار المطلوب قبل إصدار الرسم |
|---|---|---|
| تغذية العجينة السائلة | حركة الخزان وإمكانية الوصول إلى القادوس العلوي وإزالة الفوهات | أظهروا مهام إعادة التزويد والتنظيف |
| آلة صبّ الخليط | الوصول إلى رأس الآلة لصبّ الخليط وإرجاع العجينة السائلة | تحققوا من آلة الصب الفعلية ونطاق اللزوجة |
| إخراج المنتج من الخَبز | قالب القلب ونظام الإخراج وموضع استقرار المنتج | اختبروا إخراج المنتج من السطح واتجاهه |
| دمج المسارات | تغيير الخطوة والمنتج المرفوض | حدّدوا هندسة الدمج ومسار المنتجات المرفوضة |
| محطة الحشو | إعادة التزويد والأجزاء المفكوكة الملامسة للأغذية | خصّصوا مساحة للوصول إلى نظام الحشو وصيانته |
| تغذية آلة التعبئة والتغليف | تكوين الرصة والمنتجات المتراكمة في الانتظار | حدّدوا سعة التخزين الاحتياطية الفارغة والاستجابة للتوقف |
| جهة الخدمة | فتح الحواجز وإخراج السيور والأدوات | ارسموا مسار الإزالة كاملًا |
| تغيير الوصفة | صفائح الخَبز الاحتياطية والمكوّنات النظيفة | وفّروا تخزينًا محميًا وتجفيفًا عند الحاجة |
| العبوات الجاهزة | الفحص والكراتين وحركة المنصات | أبقوا مسار الشحن خاليًا من عوائق الوصول إلى الآلات |
سيناريو التحويل بين المنتجات: يعتزم أحد المشترين التناوب بين إنتاج الفطائر السادة والمنتجات المحشوة. تتسع المساحة للمعدات الآلية بالكامل، وقد أدرج المورد آلة حشو اختيارية. وخلال مراجعة الرسم، يتتبع مشرف الإنتاج طريقة إزالة العامل لأجزاء ملامسة الحشوة، ومكان تنظيفها، وكيفية إعادتها جافة ومحمية. ثم يرسم مسؤول الصيانة مسار إخراج السير الناقل. في البداية، تتطلب المهمتان المساحة نفسها المخصصة للكراتين الفارغة. ويؤدي نقل إعادة تزويد الكراتين إلى الجانب الآخر إلى حل تعارض عملي قبل التركيب. وستحتاج تجارب المنتج إلى دراسة سلوك الحشوة وانتظام السطح. فشراء الأتمتة وحده لا يلغي المهام اليدوية المحيطة بتسلسل إنتاج متزامن بالكامل.
تربط اشتراطات المعدات والأدوات المذكورة في المصادر أعلاه إمكانية الوصول بعمليات الصيانة والتنظيف والتعقيم. واستخدموا هذه المتطلبات لطلب تحديد نطاقات المهام. وقد تختلف مهام فك آلة إنتاج الدوراياكي عن مهام آلة إنتاج الفطائر السادة، حتى لو تساوت طاقتهما الإنتاجية الاسمية.
بالنسبة إلى نقطة الربط التوضيحية التي تعمل بمعدل 20 عبوة/دقيقة، لا يكفي تخصيص مساحة خالية للتغذية ما لم تستوعب أيضًا تكوين الرصات والمنتجات المرفوضة والاستجابة للتوقف. خصّصوا هذه الوظائف قبل مقارنة عروض الأسعار. وتكون المساحة الاحتياطية الأجدى مجاورة لمهمة محددة الغرض، لا مساحة غير موضحة بين خطوط الإنتاج.
خصّصوا مساحة للتوسع دون تعطيل العمل الحالي
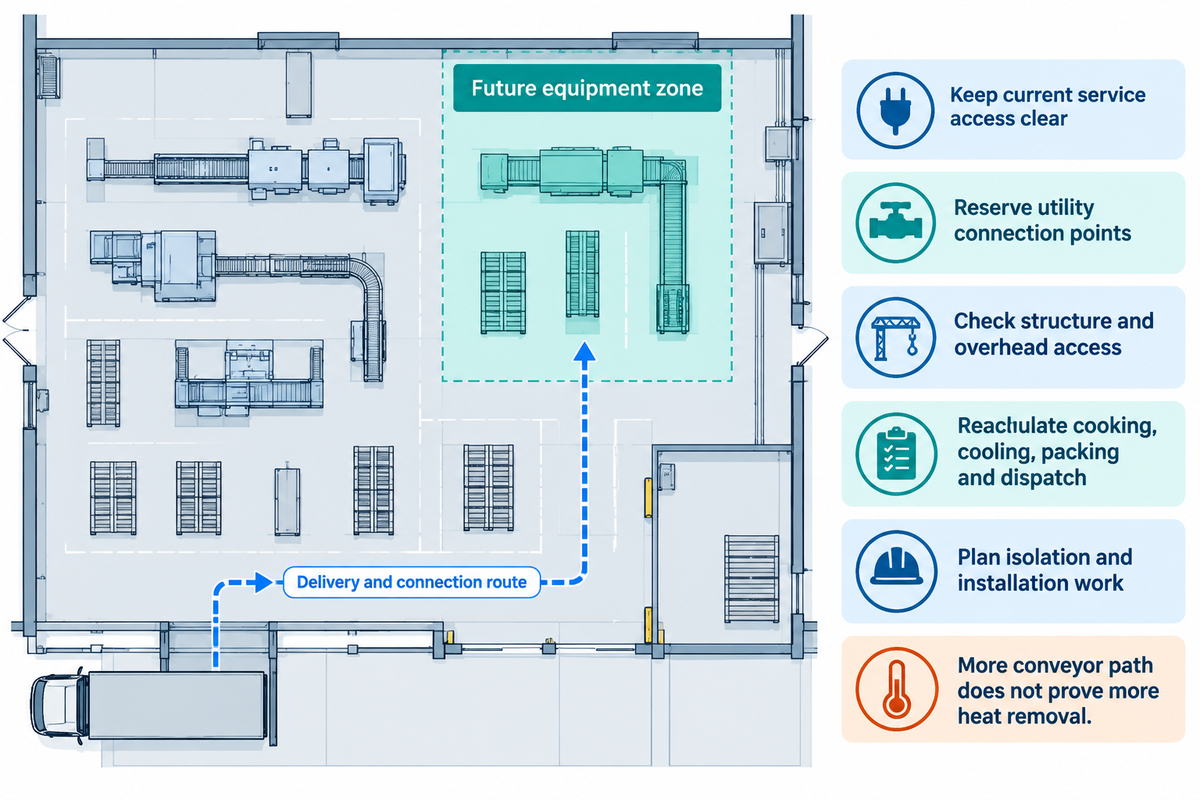
خصصوا مساحة للمعدات المستقبلية في منطقة يتوفر لها مسار عملي للإدخال والتوصيل. وينبغي أن يظل الوصول الحالي لأعمال الصيانة وحركة المواد دون تغيير. قد تسهّل الخطوط المعيارية تخطيط نقاط الربط المستقبلية، لكن تخصيص مساحة مستطيلة لا يعني إمكانية زيادة الإنتاج من دون تعطيل العمل.
فيما يتعلق بمناولة المواد ميكانيكيًا، عند الاقتضاء، يشترط 29 CFR 1910.176 توفير خلوص آمن كافٍ وممرات غير معاقة. كما يجب إبقاء مساحة العمل الكهربائية المطلوبة خالية. وينبغي لمنشآت الإنتاج التمييز بين المساحة المخصصة للوحدات المستقبلية والمساحات المستخدمة بالفعل للحركة أو الصيانة.
- ارسموا الوحدة المستقبلية والمسار الذي ستسلكه لدخول منشأة الإنتاج.
- خصّص نقاط التوصيل المقترحة للمرافق والخدمات مع إبقاء مسارات الوصول الحالية خالية من العوائق.
- تحققوا من أحمال الهيكل وإمكانية الوصول إلى السقف ووسائل حماية الناقلات العلوية، عند الاقتضاء.
- أعيدوا حساب متطلبات الطهي والتبريد والتعبئة والتغليف والشحن معًا للإنتاج المقترح.
- خططوا لأعمال العزل والتركيب بما يتوافق مع قيود الإنتاج والنظافة الفعلية في الموقع.
في مثال المبرّد، إذا زاد الإنتاج إلى 240 قطعة/دقيقة، فإن استخدام أربعة مسارات بتباعد 0.15 m، وبافتراض مدة مكوث قدرها ست دقائق، يعطي سرعة للمنتج تبلغ 9 m/min، ومسارًا للمنتج بطول 54 m، و1,440 قطعة على الخط. وستحتوي كل عبوة على ست قطع، ما يتطلب معدل تعبئة اسميًا قدره 40 عبوة/دقيقة. وهذه نتائج هندسية لا تعني أن المبرّد قادر على إزالة ضعف كمية الحرارة.
يتطلب مسار المنتج البالغ 54 m تصميمًا حراريًا وتصميمًا للمناولة جديدين، حتى إن أمكن تركيب الناقلات المعيارية في المنطقة المخصصة. تحققوا من المتطلبات المستقبلية نفسها للوحدة الحرارية والمبرّد وآلة التعبئة والتغليف والمرافق والخدمات. وحافظوا على إمكانية الوصول الحالية أثناء تحديد المعدات التي يمكن توسيعها وتلك التي يلزم استبدالها.
ثبّتوا تكاليف المرافق والخدمات والنطاق والتخطيط قبل تقديم الطلب
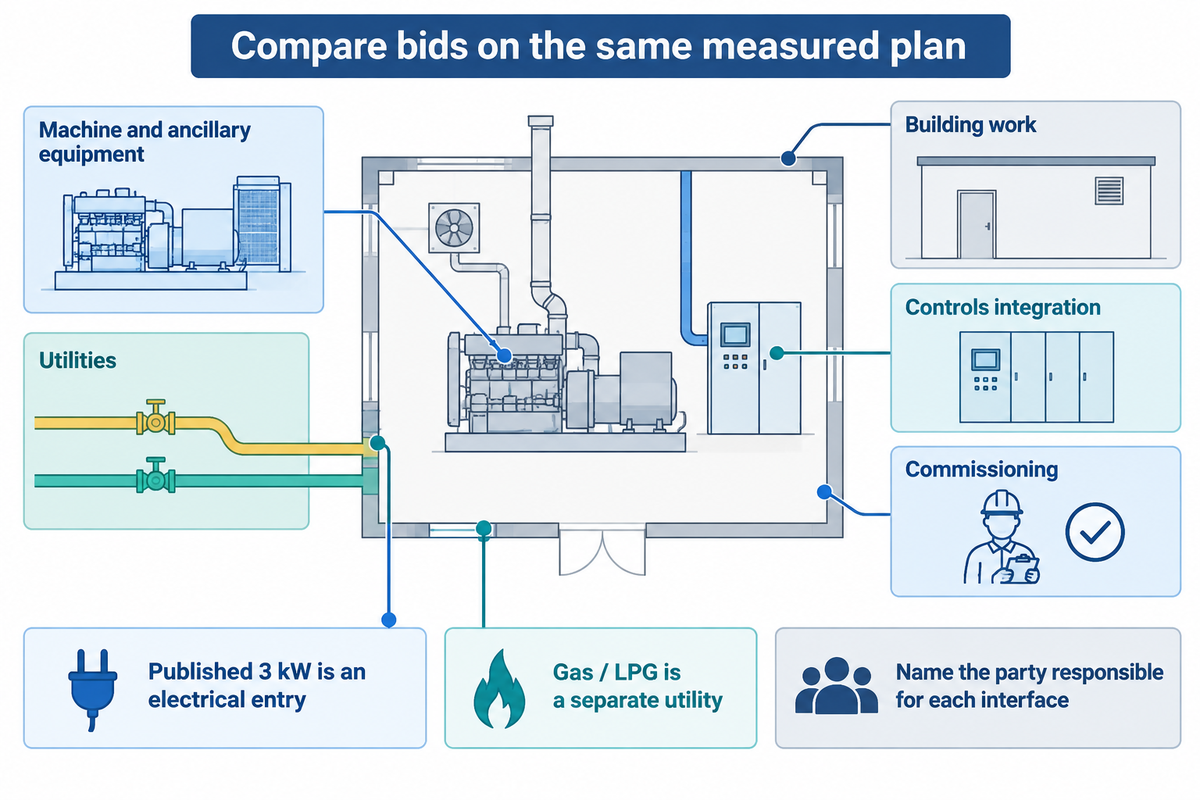
يمكن تثبيت تكاليف تخطيط المعدات عبر تحديد حدود واضحة في عرض الأسعار للآلة والمعدات المساعدة والمرافق والخدمات وأعمال المبنى والتشغيل الأولي. قارنوا رسومات نطاق العمل المقدمة من الموردين على مخطط واحد للمبنى، بأبعاد مقاسة. واستخدموا تنسيق المنتج نفسه ومعدل الإنتاج المستدام نفسه حتى لا يخفي انخفاض سعر الآلة غياب التبريد أو التعبئة والتغليف أو أعمال الموقع.
يُدرج الجدول المنشور للطراز YT-10 حملاً كهربائيًا قدره 3 kW إلى جانب الغاز الطبيعي أو LPG. تعاملوا مع الغاز والكهرباء بوصفهما من المرافق والخدمات المنفصلة؛ إذ لا يمثل 3 kW كامل الطلب الحراري أو إجمالي حمل المعدات المركبة في المصنع. وينبغي أن يشمل نطاق أعمال الموقع متطلبات مساحة المصنع والتهوية الواردة في 21 CFR 117.20. واتركوا تحديد متطلبات التركيب ذات الصلة للمتخصصين المناسبين في الموقع.
| حزمة العمل | الرسم أو الجدول المطلوب | الجهة التي يجب تحديدها بالاسم |
|---|---|---|
| المنتج ومعدل الإنتاج | التنسيق، والقطع القابلة للبيع في الساعة، وأساس التشغيل | مسؤول الإنتاج لدى المشتري |
| الخلط وتغذية المواد | مواقع الخزانات، ومسار العجينة السائلة، وطريقة إعادة التعبئة | المورّد أو المشتري، مع تحديد الجهة المسؤولة |
| وحدة الطهي | الأبعاد، وضوابط وقت الخَبز، وجوانب الوصول للصيانة | مورد المعدات |
| إخراج المنتج وعمليات النقل | الارتفاعات والفجوات والاتجاه والرفض | مسؤول الربط البيني |
| التبريد | أساس التجربة، والمسار، وظروف الهواء، والتراكم الحر للمنتج | مسؤول نظام التبريد |
| الحشوة الغذائية والضم | مسار المنتج وحدود التنظيف | المورّد أو المشتري، مع تحديد الجهة المسؤولة |
| التعبئة والتغليف | حجم العبوة، ومعدل الإنتاج المستدام، وإشارات الإيقاف وإعادة التشغيل | جهة تكامل أنظمة التعبئة والتغليف |
| المرافق والخدمات | الأحمال المتصلة، والطلب الأقصى، ومواقع التوصيل | مسؤول خدمات الموقع والمورّد |
| أعمال المبنى | الأرضية والمصارف وفتحات الوصول والتهوية | المشتري أو المقاول المحدد بالاسم |
| تكامل أنظمة التحكم | التشابكات، وإيقاف المعدات اللاحقة، وتسلسل استعادة التشغيل | الجهة المحددة لأنظمة التحكم |
| التشغيل الأولي | مواد التجربة، ونطاق القبول، والتدريب | المشتري ومسؤول التشغيل الأولي |
| توفير خدمات الصيانة | قطع الغيار والمكونات الكهربائية وشروط ما بعد البيع | جهة الخدمة المتعاقد معها |
بالنسبة إلى عميل محتمل في مجال تصنيع الأغذية، تتمثل معايير التقييم في عدد الفطائر القابلة للبيع المتفق عليه في الساعة، والفواقد في نظام النقل، وظروف التشغيل السائدة وقت التجربة. وبالنسبة إلى المشتريات، تشمل التكلفة الإجمالية للملكية نطاق أعمال الموقع والخدمات المتفق عليه. وتتطلب الصيانة رسومات توضح مساحات الوصول وقائمة قطع الغيار. وتتيح هذه الطلبات مجتمعة مقارنة معدات إنتاج الأغذية الصناعية بسهولة أكبر من دون الاعتماد على سعر تقديري لمشروع تسليم مفتاح.
اسألوا عن المهام التي لا تزال تُنفذ يدويًا قبل اختيار أتمتتها. فما زال إنتاج الفطائر المؤتمت بالكامل يتطلب إعادة التزويد والتنظيف والتعقيم. وتتطلب الأنظمة الصناعية في منشآت الإنتاج التنافسية اليوم أيضًا الاتفاق على تسلسل الإيقاف وإعادة التشغيل بين الموردين. وينبغي أن يوضح عرض الإنتاج المستمر الأساس المعتمد لتدخل المشغل، وأرقام وقت التشغيل أو كفاءة الطاقة. أما وصف الخط بأنه آلي بالكامل فلا يحدد أيًا من هذه الأمور.
لمناقشة التهيئة، يُرجى استخدام صفحة منتجات خط إنتاج الفطائر وطلب عرض الأسعار. وعند الحاجة، أدرجوا مناولة الأغذية المجمدة وخيار فطائر الساندويتش ضمن نطاق منفصل محدد لأعمال ما بعد الإنتاج؛ وتعاملوا مع التغيير إلى معدات الوافل الطري بوصفه تهيئة معدات مستقلة. لا ينبغي لأسماء المنتجات أن تغيّر ضمنيًا حدود المعدات المشمولة في عرض الأسعار.
إن إدراج آلة بقدرة منشورة قدرها 3 kW يمثل مدخلًا واحدًا من المرافق والخدمات. وينبغي تحديد ميزانية الطاقة على مستوى المصنع قبل تقييم عروض الأسعار. واطلبوا عروضًا قابلة للمقارنة للنطاق نفسه من المعدات والتوصيلات والتشغيل الأولي. ويساعد تحديد نطاق مشترك بوضوح المشتري على فهم فروق الأسعار.
الأسئلة الشائعة
ما الأنواع الأربعة لتخطيط الإنتاج؟
عرض الإجابة
الفئات الأربع الشائعة لتخطيط الإنتاج هي تخطيط العمليات، وتخطيط المنتج، والتخطيط ثابت الموضع، والتخطيط الخلوي. يجمع تخطيط العمليات الأعمال المتشابهة؛ أما تخطيط المنتج فيرتب العمليات بالتتابع. وفي التخطيط ثابت الموضع، تُنقل الموارد إلى المنتج الثابت، بينما يجمع التخطيط الخلوي الموارد حول عائلة من المنتجات. ويتبع إنتاج الفطائر الغذائية عادةً مسارًا متتابعًا للمنتج. أما الرسومات المستقيمة وذات الشكل L وذات الشكل U، فتصف هندسة ذلك المسار ولا تحل محل الفئات الأربع.
ما المقصود بتصميم تخطيط المصنع؟
عرض الإجابة
يحدد تصميم تخطيط المصنع المساحات المخصصة للمعدات والعمليات والتخزين والحركة داخل المبنى. وفي مصنع إنتاج الفطائر، يربط تسلسل العملية بالأبواب والأعمدة الفعلية ومساحات الوصول للصيانة ونقاط المرافق والخدمات. ويشمل الناتج العملي ترتيب الآلات ومسارات التشغيل حولها. وتصبح خطة الأرضية قابلة للتنفيذ عندما تكون الأبعاد وظروف المنتج والمسؤوليات واضحة بما يكفي للجهات التي توفر المعدات وتركبها.
هل يمكن إعطائي مثالًا على تخطيط منشأة؟
عرض الإجابة
يمكن في منشأة متتابعة لإنتاج الفطائر وضع تحضير العجينة السائلة قبل صبّ الخليط بجرعات محددة والطهي، تليهما مراحل إخراج المنتج والتبريد والتعبئة والتغليف. ويمكن تخصيص مسارات الاستلام والنفايات خارج مسار المنتج المطهو المكشوف، مع الإبقاء على إمكانية الوصول إلى جوانب المعدات المخصصة للصيانة. وهذا تسلسل تصوري وليس مخططًا ثابتًا للغرف. وتحدد أبعاد الآلات الفعلية وتجارب المنتج وقيود المبنى وضوابط النظافة ما إذا كان ينبغي أن يظل الترتيب المركب مستقيمًا أو أن ينعطف قبل التعبئة والتغليف.
هل أحتاج إلى تهوية خاصة لخط إنتاج الفطائر؟
عرض الإجابة
ينبغي تصميم التهوية بما يتناسب مع آلة الطهي الفعلية والحرارة والرطوبة والوقود وتعرض المنتج. وحددوا احتياجات شفط الهواء وإمداده بالتعاون مع مورد المعدات والمتخصص في الموقع. وتحدد متطلبات الأغذية والاحتراق المعمول بها طريقة التركيب؛ ولا يحدد اسم خط الإنتاج معدل تدفق هواء أو درجة ترشيح موحدة.
هل تتوفر قطع الغيار للآلات المستوردة بسهولة؟
عرض الإجابة
يعتمد توفرها على ترتيبات الخدمة المتعاقد عليها. احصلوا قبل تقديم الطلب على قائمة محددة بقطع الغيار الحرجة ومعلومات المخزون المحلي ومدد التوريد مكتوبة. وأدرجوا متطلبات تخزين هذه القطع وإمكانية الوصول إليها لاستبدالها عند مراجعة تخطيط المعدات.
ما العوامل التي تحدد تكلفة خط إنتاج الفطائر؟
عرض الإجابة
تعتمد التكلفة على المنتج المتفق عليه والطاقة الإنتاجية المستدامة ومستوى الأتمتة ووحدات العمليات المشمولة. فسعر آلة الطهي وحدها وسعر التركيب الكامل يغطيان التزامات مختلفة. وقد يكون التبريد والحشوة الغذائية وآلة التغليف والفحص وتكامل أنظمة التحكم والتوصيلات بالمرافق والخدمات خارج نطاق عرض المعدات الرئيسي. كما يجب تحديد المسؤوليات بوضوح عن تعديلات المبنى والشحن والتشغيل الأولي والتدريب. قارنوا النطاق نفسه، بما في ذلك المهام التي ستظل يدوية، قبل تقييم الفرق بين عرضين. وقد تحتاج مواقع معالجة الأغذية أيضًا إلى أعمال صحية وكهربائية وأعمال وقود وتهوية خاصة بالمشروع. واطلبوا من كل مورد تحديد البنود المشمولة والمستثناة مباشرةً على مخطط المبنى نفسه ذي الأبعاد المقاسة. ويمنح ذلك المشتري أساسًا للحصول على عروض أسعار المقاولين للأعمال الناقصة وحساب التكلفة الكاملة للمشروع دون الاعتماد على نطاق سعري عام.
أحضروا مخططًا بأبعاد مقاسة إلى مناقشة التخطيط. زوّدوا UDTECH بمعلومات تنسيق المنتج والإنتاج المطلوب وتفاصيل آلة التعبئة والتغليف الحالية وقيود المبنى. وابدؤوا من مجموعة معدات الوافل والفطائر وحددوا الوحدات التي يحتاج إليها مشروعكم.
أعدّت DD دليل التخطيط هذا استنادًا إلى معلومات متاحة علنًا من الشركات المصنّعة، ومصادر تنظيمية أولية، ومراجع فنية محددة. وتستخدم أمثلة التخطيطات الرقمية افتراضات معلنة، ولا تمثل تصاميم معتمدة للتشغيل. وتحدد تجارب المنتج ومتطلبات الموقع الخاصة المعدات النهائية وظروف التشغيل. تتوفر معلومات العلامة التجارية على صفحة شركة UDTECH.
مقالات ذات صلة وموارد للتخطيط
- عملية إنتاج الفطائر والطاقة الإنتاجية وفحوصات القبول
- دليل قبول معدات الوافل والفطائر
- تهيئة معدات إنتاج الفطائر
- عائلات منتجات الوافل والفطائر
المراجع والمصادر
- FDA: مبادئ HACCP وإرشادات تطبيقها، المعتمدة عام 1997،.
- 21 CFR 117.20: المنشأة ومحيطها؛ 117.35: العمليات الصحية؛ 117.40: المعدات والأدوات؛ 117.80: العمليات وضوابطها.
- 21 CFR 117.130: تحليل المخاطر.
- 29 CFR 1910.176: مناولة المواد؛ 1910.303: التركيبات الكهربائية؛ 1910.263: معدات المخابز.
- ASHRAE: دليل التبريد لعام 2018، الفصل 41، منتجات المخابز، سياق فني خاص بالخبز.
- Paul A. Jensen، جامعة تكساس: الإنتاج قيد التشغيل، نموذج مخزون التصنيع.
- Shane Whitaker، BakingBusiness: الناقلات الحلزونية توفر تصميمًا موفرًا للمساحة، 31 May 2013.