ติดต่อบริษัท UDTECH


UD Machine Solution Technology Co., Ltd. | ระบบอัตโนมัติในการผลิตอาหารตั้งแต่ 2003
หลักการทำงานของเครื่องทำขนมทองม้วนอัตโนมัติขึ้นอยู่กับประเภทผลิตภัณฑ์ คำค้นหาของผู้ซื้อสำหรับเครื่องทำเวเฟอร์จากแป้งเหลว ได้แก่ “เครื่องทำขนมทองม้วนอัตโนมัติ” และ “เครื่องม้วนขนมทองม้วนอัตโนมัติเต็มรูปแบบ” เครื่องประเภทนี้จะจ่ายแป้งเหลวตามปริมาณที่กำหนด อบเป็นแผ่นบาง นำแผ่นออกขณะที่ยังดัดโค้งได้ เติมไส้หรือแกนกลางตามต้องการ ม้วน แล้วลำเลียงไปทำให้เย็นและรวบรวม หลักการทำงานของเครื่องทำขนมทองม้วนอัตโนมัติเป็นกระบวนการที่ทำงานตามจังหวะเวลา เครื่องประสานการจ่ายแป้งเหลว การอบ การฉีดไส้แกนกลางตามต้องการ การม้วน การทำให้เย็น และการลำเลียง คุณภาพของขนมม้วนที่ผลิตได้เกิดจากการเปลี่ยนผ่านหลายขั้นตอนที่ทำงานสอดประสานกัน ไม่ได้ขึ้นอยู่กับอุณหภูมิหรือความเร็วเพียงอย่างเดียว
ความแตกต่างนี้มีความสำคัญ สายการผลิตปอเปี๊ยะหรือขนมม้วนรสคาวจากแผ่นแป้งสำเร็จรูปจะใช้แถบแป้งโด เติมไส้ พับ ปิดผนึก และม้วนก่อนนำไปทอด ซึ่งเป็นเครื่องจักรคนละประเภท คู่มือนี้มุ่งเน้นเครื่องทำเวเฟอร์อบจากแป้งเหลว สำหรับผลิตขนมทองม้วนกรอบ เวเฟอร์ม้วน และรูปทรงใกล้เคียง เครื่องจักรสำหรับขึ้นรูปทั้งสองประเภทแตกต่างกัน คู่มือนี้ครอบคลุมเครื่องทำเวเฟอร์อบจากแป้งเหลว
คำตอบสั้น ๆ
ขณะเดินเครื่อง เครื่องจะเปลี่ยนสูตรการผลิตให้เป็นรอบการทำงานซ้ำตามเวลาที่กำหนด การเตรียมและจ่ายแป้งเหลวตามปริมาณที่กำหนด ความร้อน ระยะเวลาอบ การลำเลียง การม้วน และปัจจัยอื่น ๆ ต้องอยู่ในช่วงควบคุม ผลิตภัณฑ์ที่ได้จะขึ้นรูปและเคลื่อนไปยังขั้นตอนถัดไปได้ดีเมื่อการเตรียมแป้งเหลว การขึ้นรูปแผ่น ความร้อน ระยะเวลาอบ การลำเลียง และเงื่อนไขการม้วนอยู่ในช่วงที่กำหนด
หลักการทำงานของเครื่องทำขนมทองม้วนอัตโนมัติแบบเวเฟอร์ในหนึ่งรอบการผลิต
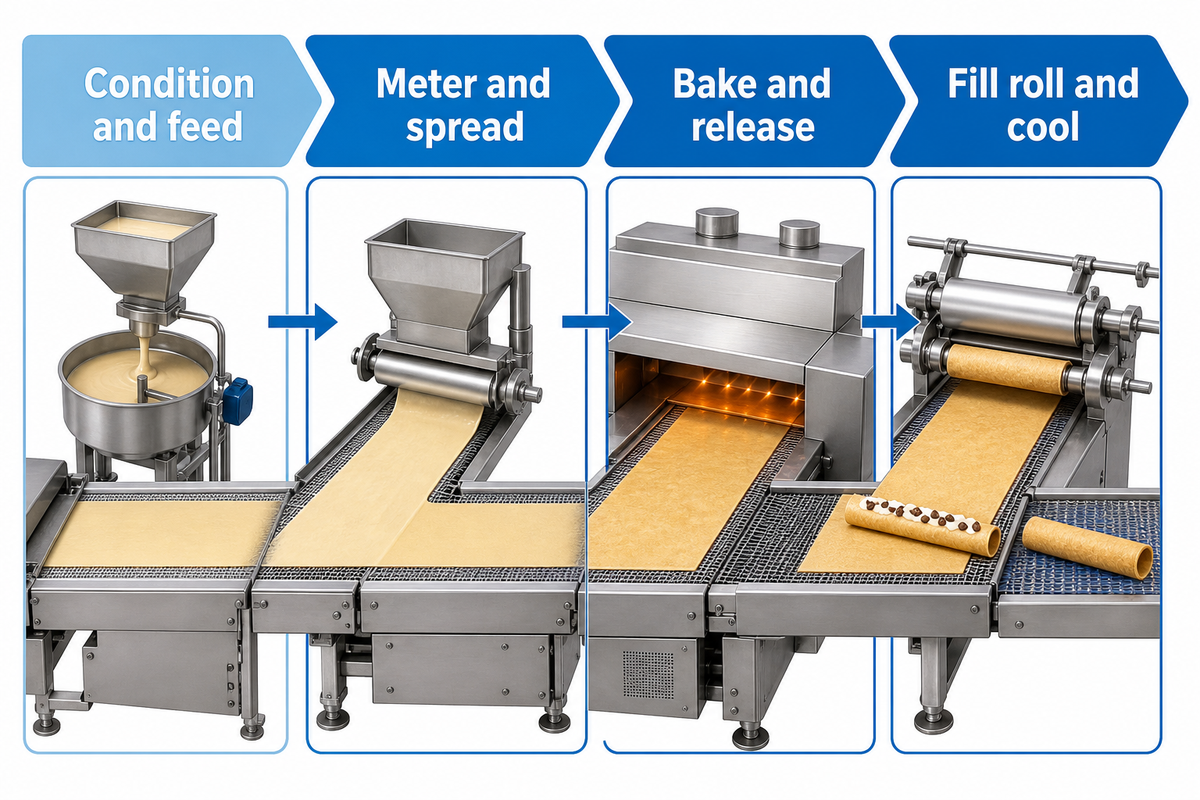
อธิบายขั้นตอนทางกายภาพได้ง่ายและตรงไปตรงมา สำหรับการผลิตอาหารอัตโนมัติ เครื่องทำขนมทองม้วนอัตโนมัติเต็มรูปแบบจะทำแผ่นอบบาง ๆ แล้วขึ้นรูปก่อนที่แผ่นจะแข็งตัว โดยทำงานซ้ำตามรอบเวลาภายใต้สภาวะกระบวนการที่คงที่และทำซ้ำได้
- เตรียมและป้อนแป้งเหลว การผสมและการพักแป้งควรช่วยให้แป้งมีความสม่ำเสมอเพื่อจ่ายซ้ำได้ตามปริมาณที่กำหนด
- จ่ายแป้งแต่ละครั้งตามปริมาณที่กำหนด ระบบจ่ายจะจ่ายแป้งตามน้ำหนักที่ต้องใช้เพื่อให้ได้แผ่นตามขนาดและความหนาเป้าหมาย
- แผ่แป้งหรือปิดผิวอบเข้าหากัน รูปทรงของเครื่องจักรจะเปลี่ยนแป้งที่จ่ายลงไปให้เป็นชั้นบางตามที่ควบคุมไว้
- อบแผ่นเวเฟอร์ ความร้อนและระยะเวลาอบช่วยไล่น้ำ ทำให้เกิดสี และกำหนดลักษณะการลอกออกจากผิวอบ
- นำออกและลำเลียง แผ่นเวเฟอร์ออกจากผิวอบโดยไม่แตกเสียหาย และไปถึงสถานีงานถัดไปก่อนที่จะสูญเสียความยืดหยุ่นมากเกินไป
- เติมไส้และม้วนตามข้อกำหนด เครื่องจ่ายไส้ แกนม้วน หรือเครื่องมือม้วนจะสร้างแกนกลางและรูปทรงตามที่ต้องการ
- ทำให้เย็น ตรวจสอบ และนำออก ขนมม้วนจะคงรูปแล้วเคลื่อนออกจากบริเวณขึ้นรูปไปยังจุดรวบรวมหรือบรรจุภัณฑ์
ข้อกำหนดของเครื่องทำขนมทองม้วนอัตโนมัติของ UD ระบุว่าระบบขึ้นอยู่กับรูปแบบการผลิต และประกอบด้วยระบบแผ่แป้งเหลว ระบบอบ ระบบฉีดไส้ตรงกลาง ระบบม้วน และระบบสำหรับกระบวนการถัดไป โปรดทราบว่าข้อกำหนดเหล่านี้เป็นข้อมูลการกำหนดค่าจากผู้ผลิตโดยตรง ซึ่งระบุให้ลูกค้าทราบว่าต้องตรวจสอบอะไรบ้าง แต่ไม่ได้รับประกันว่าสูตรการผลิตและการติดตั้งทุกกรณีจะเหมือนกัน
สิทธิบัตรรุ่นเก่าช่วยกำหนดขอบเขตของเครื่องจักรแต่ละประเภท คำขอสิทธิบัตรฉบับหนึ่งกล่าวถึงการอบแป้งโดเหลวให้เป็นแถบที่ยังดัดขึ้นรูปได้ แล้วส่งต่อไปยังเครื่องมือม้วน อีกคำขอหนึ่งสำหรับ “เครื่องทำขนมทองม้วนอัตโนมัติ” ระบุว่าเริ่มจากแผ่นแป้งสำเร็จรูป แล้วเติมไส้ ปิดผนึก และม้วน การที่เครื่องเป็น “อัตโนมัติ” ไม่ได้หมายความว่าเส้นทางการลำเลียงวัตถุดิบจะเหมือนกัน
เริ่มจากสภาพแป้งเหลวและการจ่ายตามปริมาณที่กำหนด
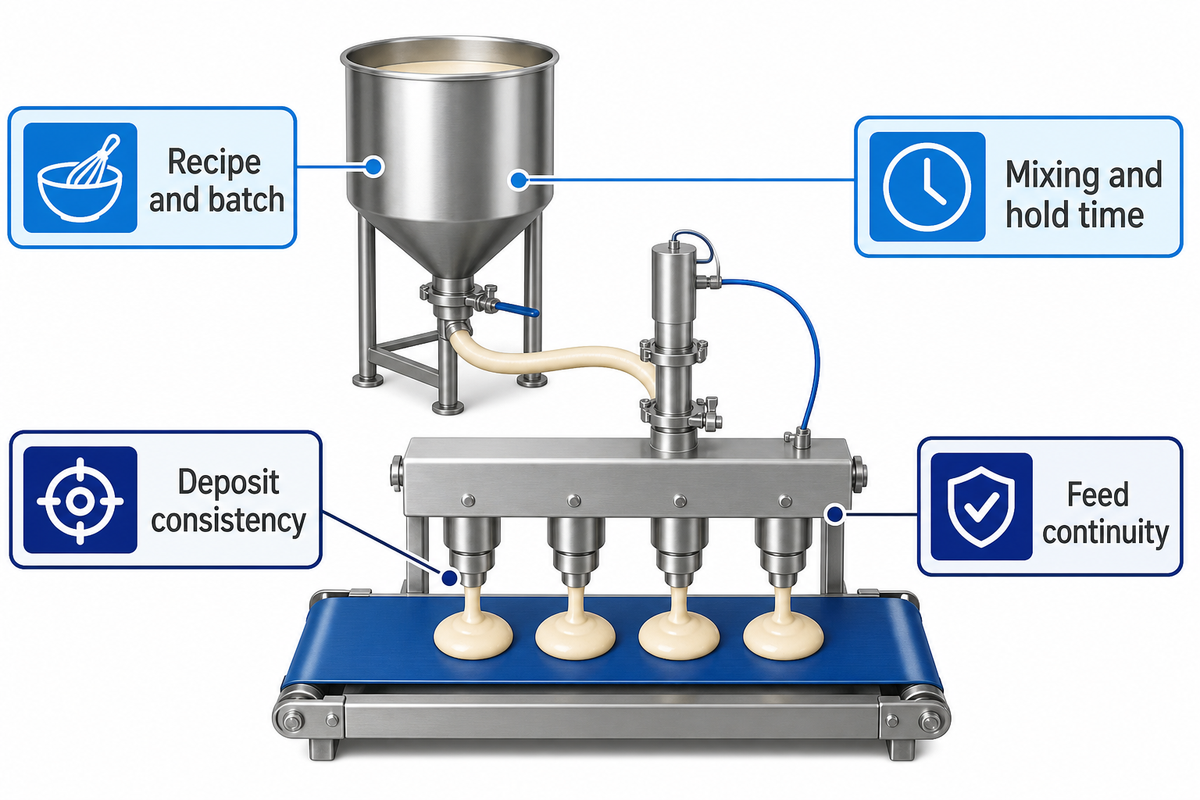
ข้อบกพร่องของแผ่นเวเฟอร์อาจเริ่มก่อนถึงผิวอบ หากของแข็งตกตะกอนในถังพัก ส่วนผสมอุ่นขึ้น หรือแรงดันป้อนเปลี่ยนไป การตั้งเวลาเท่ากันก็ไม่รับประกันว่าจะได้ปริมาณแป้งเท่ากันอีกต่อไป บันทึกการเดินเครื่องเบื้องต้นที่เป็นประโยชน์ไม่ใช่แค่ “เปิดฮีตเตอร์” แต่ควรบันทึกสูตรการผลิต ลำดับการผสม อายุของแป้งเหลว อุณหภูมิแป้งเหลว การไหลที่สังเกตได้ และน้ำหนักแป้งที่จ่ายแต่ละครั้ง
| รายการที่บันทึก | ความสำคัญ | วิธีตรวจสอบที่ทำได้จริง |
|---|---|---|
| สูตรการผลิตและล็อต | ช่วยแยกความคลาดเคลื่อนของเครื่องออกจากความคลาดเคลื่อนของวัตถุดิบ | ใช้วัตถุดิบล็อตเดียวกันที่ระบุชัดเจนในการเดินเครื่องเปรียบเทียบ |
| เวลาในการผสมและพักแป้ง | ส่งผลต่อการดูดซึมน้ำ การขึ้นฟู และการป้อนแป้ง | บันทึกเวลาสิ้นสุดการผสมและเวลาจ่ายแป้งครั้งแรก |
| ความสม่ำเสมอของปริมาณแป้งที่จ่าย | กำหนดน้ำหนักและรูปทรงของแผ่นเวเฟอร์ | ชั่งน้ำหนักตัวอย่างช่วงสั้น ๆ ก่อนปรับความร้อน |
| ความต่อเนื่องของการป้อนแป้ง | อากาศ การป้อนเป็นจังหวะ หรือระดับแป้งที่เปลี่ยนแปลงรบกวนการจ่ายตามปริมาณที่กำหนด | สังเกตการทำงานช่วงเริ่มต้น ช่วงเดินเครื่องคงที่ และช่วงระดับแป้งต่ำ |
เครื่องจักรไม่สามารถรองรับการเปลี่ยนสูตรการผลิตทุกแบบได้ด้วยการเพิ่มความร้อน งานวิจัยวาฟเฟิลที่ดำเนินการโดยหน่วยงานอิสระพบว่า การเปลี่ยนชนิดแป้ง น้ำตาล และสารให้ความชุ่มชื้นส่งผลต่อการติดผิว แรงที่ใช้ลอกออก การสูญเสียจากการอบ และความคงตัวของผลิตภัณฑ์ภายใต้เงื่อนไขการวิจัย บทเรียนหลักจากงานวิจัยนี้ไม่ใช่สูตรที่ใช้ทดลอง แต่คือปฏิสัมพันธ์ระหว่างปัจจัยต่าง ๆ ต้องตรวจสอบสูตรส่วนผสมและการตั้งค่าเครื่องจักรร่วมกัน
เครื่องจักรขึ้นรูปแผ่นเวเฟอร์ให้สม่ำเสมอได้อย่างไร
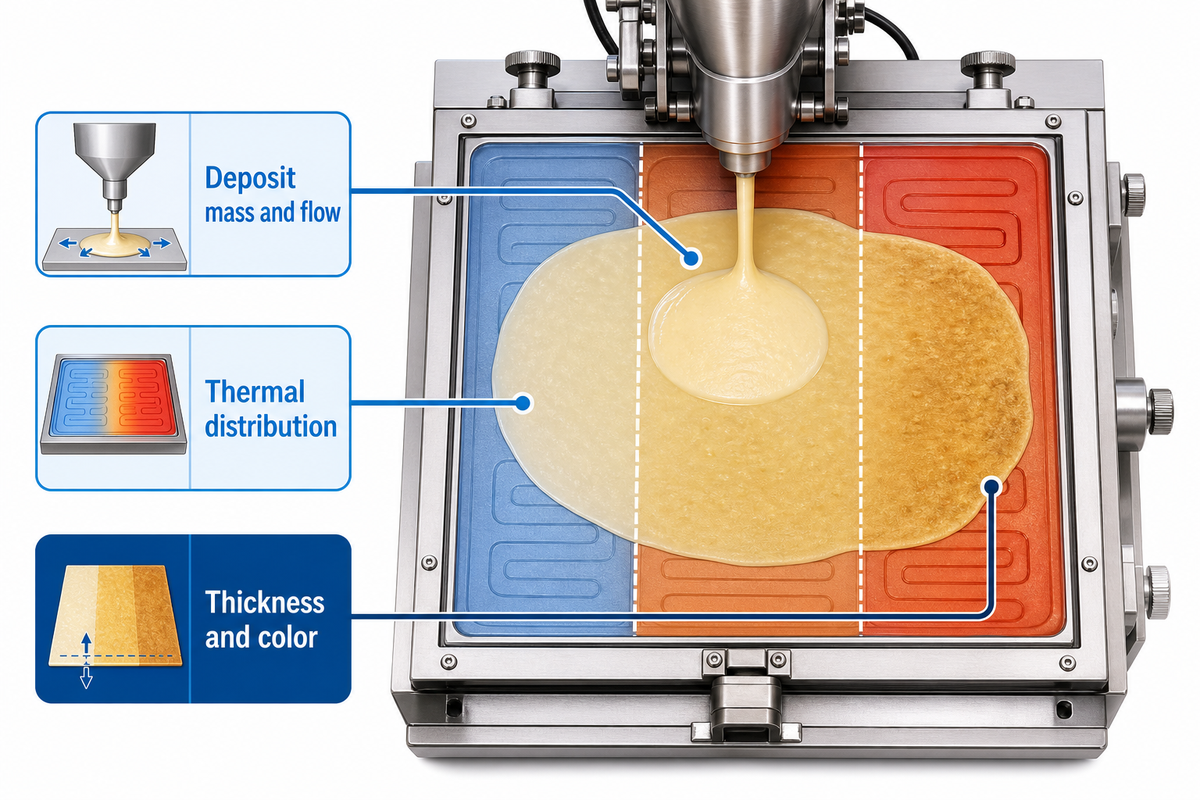
เมื่อแป้งที่จ่ายไปถึงบริเวณขึ้นรูป รูปทรงของส่วนแผ่ สภาพผิว การปิดแผ่นอบ และการกระจายความร้อนจะเป็นตัวกำหนดแผ่นเวเฟอร์ ความหนาไม่ได้ขึ้นอยู่กับการตั้งช่องว่างเพียงอย่างเดียว น้ำหนักและการไหลของแป้งกำหนดปริมาณวัตถุดิบที่ต้องใช้เติมเต็มช่องว่างนั้น ส่วนอุณหภูมิและระยะเวลาอบกำหนดการทำให้แผ่นแห้งและการลอกออก
งานวิจัยที่เผยแพร่ในปี 2025 เกี่ยวกับการอบวาฟเฟิลแบบแบตช์ในอุตสาหกรรมได้ศึกษาแผ่นอบ วัดการกระจายความร้อน ความหนาและสีของแผ่น ในการศึกษานี้ การเปลี่ยนแผ่นอบส่งผลต่อความสม่ำเสมอของการกระจายความร้อน รวมถึงความคงที่ของความหนาและสีตามลำดับ ข้อมูลนี้เป็นจุดเริ่มต้นที่มีประโยชน์สำหรับการแก้ปัญหา โดยอุณหภูมิที่ตั้งไว้ของสองโซนอาจใกล้เคียงกัน แต่ถ่ายเทความร้อนต่างกันได้ ขึ้นอยู่กับสิ่งที่อยู่บนผิวอบ ความสึกหรอของแผ่นอบ หรืออุปกรณ์ที่อยู่ใต้เซนเซอร์โดยตรง
บทความยังระบุตัวเลขสมรรถนะไว้ด้วย แต่ตัวเลขเหล่านี้ไม่ใช่การตั้งค่ามาตรฐานของเครื่องจักร ความหนาแผ่น อัตราการผลิต ส่วนผสมของแป้งเหลว และอุณหภูมิที่วัดได้เป็นข้อมูลเฉพาะของสายการผลิตที่ทดสอบ ผู้ผลิตควรทดลองตามเส้นผ่านศูนย์กลาง ความหนาผนัง ช่วงสี และลักษณะการลอกออกที่ต้องการ โดยใช้ตัวอย่างของผู้ซื้อและแหล่งพลังงานที่คาดว่าจะใช้
| แหล่งข้อมูล | บริบทที่เผยแพร่ | แนวทางการใช้อย่างเหมาะสม |
|---|---|---|
| งานศึกษาแผ่นอบเวเฟอร์ปี 2025 | ข้อมูลพื้นฐานในบทความระบุปริมาณน้ำ 52–60% และอุณหภูมิประมาณ 150–180 °C การทดลองทดสอบแผ่นเวเฟอร์ที่อัตรา 23 และ 31 ชิ้น/นาที เทียบกับช่วงที่ระบุว่ายอมรับได้คือ 2.8–3.2 mm | แยกช่วงข้อมูลพื้นฐานที่อ้างถึงและช่วงที่ยอมรับได้ออกจากผลที่วัดได้ ซึ่งมีค่าตั้งแต่ 2.78–3.19 mm |
| งานศึกษาวาฟเฟิลเชิงทดลองปี 2017 | ข้อมูลพื้นฐานในบทความระบุอุณหภูมิ 140–180 °C และเวลา 110–180 วินาที การทดลองแป้งข้าวเจ้าหนึ่งสูตรรายงานการติดผิว 46.7% โดยมีการกระจายตัวสูงมาก (±50.7) | เป็นหลักฐานเฉพาะสูตรส่วนผสมเท่านั้น ไม่ใช่สูตรขนมทองม้วน อัตราการผลิตในอุตสาหกรรม หรือเกณฑ์การยอมรับ |
| หน้าผลิตภัณฑ์ UD | 330 ชิ้น/นาที สำหรับ UD05-3; ตารางข้อมูลร่วมของผลิตภัณฑ์ตระกูลเดียวกันระบุความหนาผนัง 0.8–1.4 mm | ระบุว่าเป็นข้อมูลจากผู้ผลิตโดยตรง พร้อมคงขอบเขตของรุ่นและตระกูลผลิตภัณฑ์ไว้ และตรวจสอบทั้งสองรายการระหว่างการเดินเครื่องที่มีผู้สังเกตการณ์ |
ช่วงควบคุมการอบและม้วนด้วยตัวแปร 5 รายการ
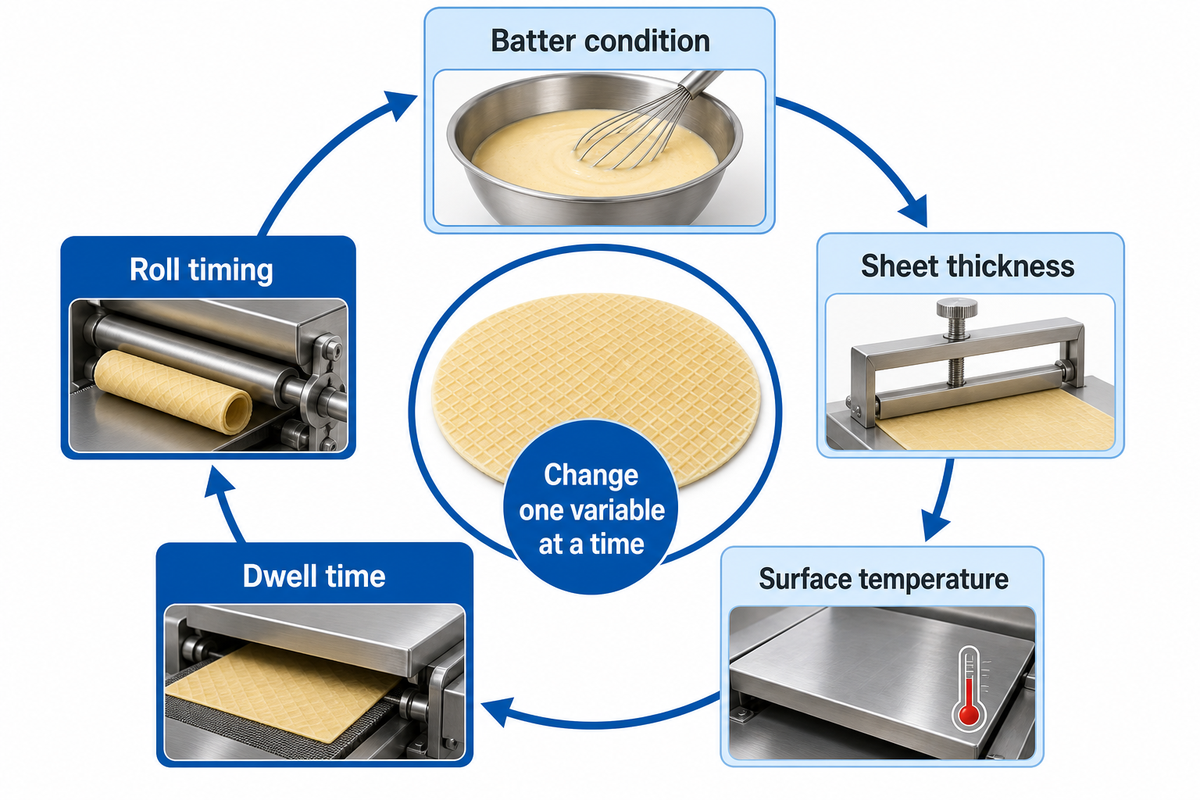
การตั้งค่าที่เชื่อถือได้ควรพิจารณาตัวแปรภายในเครื่องจักร 5 รายการเป็นช่วงควบคุมเดียวกัน เนื่องจากการปรับตัวแปรหนึ่งมักต้องปรับอีกตัวแปรหนึ่ง ผู้ควบคุมเครื่องจึงควรปรับครั้งละหนึ่งตัวแปรและบันทึกผล
| ตัวแปร | ผลเมื่อค่าเปลี่ยนแปลง | หลักฐานที่ต้องบันทึก |
|---|---|---|
| 1. สภาพแป้งเหลว | ปริมาณแป้งที่จ่ายและลักษณะการลอกออกอาจเปลี่ยนแปลง | ล็อต อายุ อุณหภูมิ และน้ำหนักแป้งที่จ่าย |
| 2. ความหนาแผ่นเวเฟอร์ | การแห้ง ความยืดหยุ่น เส้นผ่านศูนย์กลาง และสัมผัสขณะกัดเปลี่ยนแปลงไปพร้อมกัน | วัดความหนาของแผ่นหรือผนังในหลายตำแหน่ง |
| 3. อุณหภูมิผิว | สีและการไล่น้ำจะไม่สม่ำเสมอ | ค่าที่อ่านได้จากแต่ละโซนพร้อมการสังเกตสีของผลิตภัณฑ์ |
| 4. ระยะเวลาอบ | แผ่นเวเฟอร์อาจออกมานิ่มเกินไปหรือเปราะเกินไป | เวลาในแต่ละรอบจริงขณะมีภาระการผลิตคงที่ |
| 5. จังหวะการม้วน | แผ่นที่นำออกจากผิวอบแล้วอาจเย็นก่อนขึ้นรูป | ช่วงเวลาตั้งแต่นำออกจนสัมผัสเครื่องมือ และจำนวนรอยแตก |
จะผลิตขนมทองม้วนให้ขึ้นรูปสวยด้วยระบบอัตโนมัติได้อย่างไร?
เริ่มจากกำหนดสูตรการผลิตและปริมาณแป้งที่จ่ายให้เป็นมาตรฐาน จากนั้นกำหนดรูปทรงแผ่นเวเฟอร์ก่อนเพิ่มความเร็วสูงสุด เดินเครื่องให้ถึงสภาวะอุ่นเครื่องที่ระบุ บันทึกตัวแปรทั้ง 5 รายการ ตรวจสอบตัวอย่างตามช่วงเวลาที่กำหนด และปรับทีละหนึ่งตัวแปรหากผลิตภัณฑ์ไม่ผ่านข้อกำหนด
สีเข้มไม่ได้ยืนยันว่ามีความชื้นเหมาะสม และขนมม้วนที่คงรูปเมื่อออกจากเครื่องก็อาจไม่คงรูปหลังทำให้เย็น ตรวจสอบตัวอย่างแรกตามเส้นผ่านศูนย์กลาง รอยต่อหรือส่วนซ้อน การแตกหัก และตำแหน่งไส้ที่ตกลงกัน วัดซ้ำหลังการเดินเครื่องตามแผน อย่าอ้างอิงผลจากตัวอย่างที่ดูดีเพียงชิ้นเดียว พักตัวอย่างอีกชิ้นตามเวลาที่ตกลงกัน บันทึกการตั้งค่าเครื่องจ่ายและระบบควบคุมอุณหภูมิ แล้วตรวจสอบว่าตัวอย่างสีน้ำตาลทองมีเนื้อสัมผัสกรอบตามที่กำหนดหรือไม่ เมื่อต้องผลิตขนมทองม้วน ให้ประเมินคำว่า “กรอบ” ด้วยผลการวัด หากผลเปลี่ยนไปเนื่องจากการทำให้เย็นหรือสัมผัสกับสภาพแวดล้อม ให้ถือเป็นข้อค้นพบภายในขอบเขตของกระบวนการ กล่าวคือ ช่วงควบคุมภายในเครื่องจักรอาจคงที่ แต่กระบวนการทำให้เย็นหรือบรรจุภัณฑ์อาจไม่คงที่
ขอบเขตหลังการอบ
ช่วงควบคุมตัวแปรทั้ง 5 รายการสิ้นสุดที่ขั้นตอนการม้วน สภาวะการทำให้เย็น ความชื้นสัมพัทธ์โดยรอบ การดูดซับความชื้น และบรรจุภัณฑ์ล้วนส่งผลต่อเนื้อสัมผัสและพฤติกรรมทางกล มีงานวิจัยที่เผยแพร่เกี่ยวกับอาหารที่มีความชื้นต่ำซึ่งเชื่อมโยงเนื้อสัมผัสและคุณสมบัติทางกลของเวเฟอร์กับปริมาณความชื้น ควรบันทึกข้อมูลนี้เมื่อออกแบบการทดลองเพื่อประเมินอายุการเก็บรักษาของผลิตภัณฑ์ที่บรรจุแล้ว
การลำเลียง การเติมไส้ตามต้องการ การม้วน และคอขวดที่ซ่อนอยู่
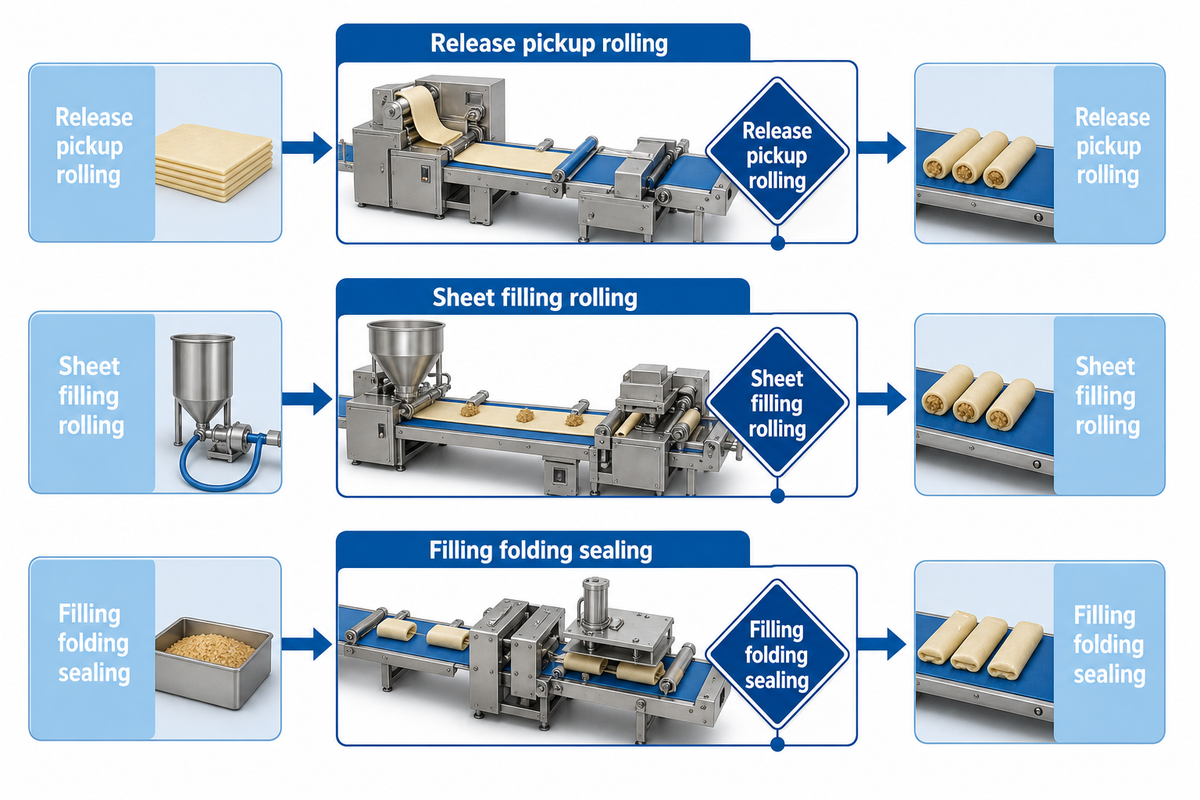
แผ่นเวเฟอร์เปราะบางที่สุดในช่วงที่สถานีงานหนึ่งทำงานเสร็จแล้ว แต่สถานีงานถัดไปยังไม่เริ่ม บนสายการผลิตเวเฟอร์อบ การหยิบแผ่นช้าเกินไปอาจทำให้เย็นและแตกร้าว ส่วนการหยิบเร็วเกินไปหรือกระชากอาจทำให้แผ่นฉีกหรือเสียรูป เครื่องมือม้วนต้องจับแผ่นและขึ้นรูปโดยไม่ไถไปบนผิวจนแกนกลางยุบหรือเคลื่อนตำแหน่ง
| ประเภทเครื่องจักร | จุดส่งต่องานที่ไวต่อความผิดปกติ | ผลที่สังเกตได้ | สิ่งที่ต้องตรวจสอบขณะสังเกตการณ์ |
|---|---|---|---|
| เวเฟอร์อบจากแป้งเหลว | นำออก → หยิบ → ม้วน | ติดผิว ฉีก เย็น หรือแตกร้าว | ถ่ายวิดีโอช่วงส่งต่องานและนับข้อบกพร่องแยกตามสถานีงาน |
| เวเฟอร์ม้วนสอดไส้ | แผ่นเวเฟอร์มาถึง → เติมไส้ → ม้วน | แกนกลางเยื้อง ไส้รั่ว หรือม้วนหลวม | ตัดตัวอย่างตามช่วงเวลาที่กำหนดและวัดตำแหน่งแกนกลาง |
| ขนมม้วนสอดไส้จากแผ่นสำเร็จรูป | เติมไส้ → พับ → ปิดผนึก → ม้วน | ยืด ฉีก ปิดผนึกไม่สนิท หรือรูปทรงเปลี่ยนไป | ตรวจความแข็งแรงของแผ่น ตำแหน่งที่จ่ายไส้ รอยพับ และรอยปิดผนึก |
คอขวดที่ซ่อนอยู่แตกต่างกันตามประเภทเครื่องจักร หากลดเวลาอบได้เร็วขึ้นก็ไม่มีประโยชน์เมื่อเวเฟอร์ร้อนไปถึงเครื่องม้วนนอกช่วงที่ขึ้นรูปได้ ส่วนสายการผลิตที่ใช้แผ่นสำเร็จรูปไม่มีขั้นตอนนำแผ่นอบออก ปัจจัยที่อาจจำกัดกำลังการผลิตจึงเป็นการเติมไส้ การรองรับการพับ การปิดผนึก หรือความทนต่อแรงดึงของแป้งโด
ขนมม้วนแบบธรรมดา แบบสอดไส้ แบบแท่งเวเฟอร์ และแบบหางหงส์แตกต่างกันอย่างไร?
ขนมม้วนแบบธรรมดาอาจไม่มีไส้ ส่วนแบบสอดไส้ต้องควบคุมจังหวะการจ่ายไส้ ตำแหน่งแกนกลาง และการรั่วซึม แท่งเวเฟอร์อาจต้องเปลี่ยนเส้นผ่านศูนย์กลางแกนม้วนและความยาวตัด ส่วนผลิตภัณฑ์รูปหางหงส์อาจต้องใช้เส้นทางการขึ้นรูปต่างออกไป โปรดตรวจสอบ ตัวเลือกเครื่องทำขนมม้วนหางหงส์ แยกต่างหาก แล้วแจ้งผู้ผลิตถึงขนาดเป้าหมาย สภาพของไส้ ความหนาผนัง และเนื้อสัมผัสที่ต้องการ
เหตุใดความเร็วตามป้ายเครื่องจึงยังไม่ใช่ผลผลิตที่ผ่านเกณฑ์
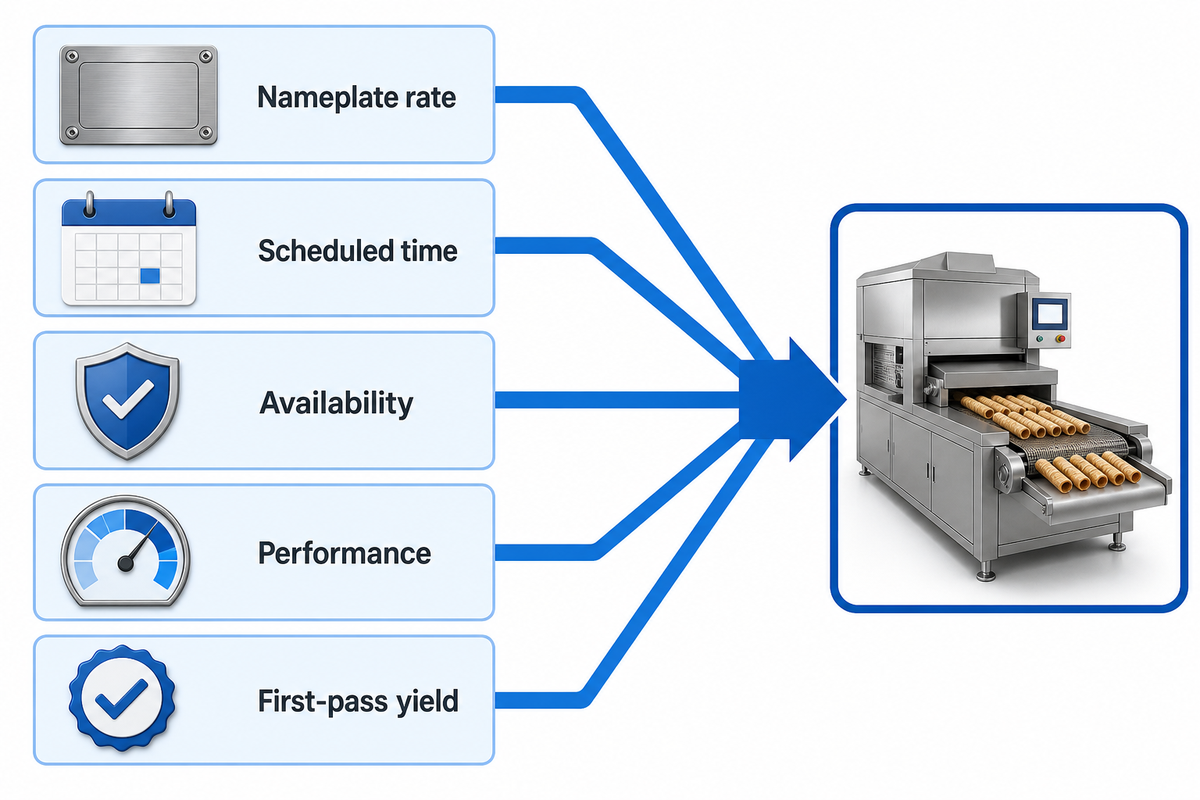
ความเร็วตามป้ายเครื่องเป็นข้อมูลอ้างอิงที่ใช้ได้ ภายใต้เงื่อนไขในอุดมคติที่ระบุไว้ ความเร็วดังกล่าวเป็นค่าคาดการณ์ผลผลิตดีที่สมเหตุสมผล อย่างไรก็ตาม ไม่สามารถใช้กำหนดจำนวนชิ้นดีที่ผู้ซื้อจะอนุมัติในรอบการผลิตได้ เพราะผลผลิตขึ้นอยู่กับอัตราการผลิต การสูญเสียความเร็วระหว่างเดินเครื่อง เวลาหยุดทำงาน และข้อบกพร่อง
ผลผลิตดีที่ผ่านเกณฑ์ = อัตราการผลิตตามป้ายเครื่อง × เวลาที่กำหนดไว้ × ความพร้อมใช้งาน × ประสิทธิภาพ × สัดส่วนผลิตภัณฑ์ที่ผ่านตั้งแต่ครั้งแรก.
ความพร้อมใช้งานหักลบช่วงหยุดเครื่อง ประสิทธิภาพหักลบการเดินเครื่องที่ช้าลงและการหยุดชะงักเล็กน้อย แม้เครื่องจักรยังทำงานอยู่ ส่วนสัดส่วนผลิตภัณฑ์ที่ผ่านตั้งแต่ครั้งแรกหักลบชิ้นงานที่ไม่ตรงข้อกำหนดที่ตกลงกันและต้องแก้ไข คู่มือด้านการส่งเสริมการผลิตของ University of Tennessee แยกความพร้อมใช้งาน ประสิทธิภาพ และคุณภาพออกจากกัน เพื่อป้องกันข้อผิดพลาดที่พบบ่อยในสเปรดชีต คือซ่อนการสูญเสียความเร็วไว้ในเวลาที่เครื่องพร้อมใช้งาน
| ข้อมูลนำเข้า | ตัวอย่าง | ผู้ซื้อรับข้อมูลจากที่ใด |
|---|---|---|
| อัตราการผลิตตามป้ายเครื่อง | 1,000 ชิ้น/ชั่วโมง | รุ่นที่เสนอราคาและข้อมูลจำเพาะผลิตภัณฑ์ |
| เวลาที่กำหนดไว้ | 1 ชั่วโมง | แผนการทดลองผลิต |
| ความพร้อมใช้งาน | 90% | บันทึกการหยุดเครื่อง |
| ประสิทธิภาพ | 92% | จำนวนจริงเทียบกับจำนวนที่ควรผลิตได้ขณะเดินเครื่องตามอุดมคติ |
| สัดส่วนผลิตภัณฑ์ที่ผ่านตั้งแต่ครั้งแรก | 96% | จำนวนชิ้นที่ยอมรับได้หารด้วยจำนวนชิ้นทั้งหมด |
| ผลผลิตดีโดยประมาณ | 795 ชิ้น | 1,000 × 1 × 0.90 × 0.92 × 0.96 |
เปอร์เซ็นต์แต่ละค่าในตัวอย่างก่อนหน้าเป็นผลจากแบบจำลอง โปรดแทนที่ด้วยค่าที่เจาะจงตามกรณีจริง วิธีนี้ช่วยให้ฝ่ายการเงินเปรียบเทียบต้นทุนแรงงานต่อผลิตภัณฑ์ดี 1,000 ชิ้นและขนมทองม้วนต่อชั่วโมง ฝ่ายบริหารโรงงานทดสอบกำลังการผลิตปริมาณมากและประสิทธิภาพการผลิต และฝ่ายจัดซื้อประเมินได้ว่าการกำหนดค่าเครื่องจักรที่เสนอราคาช่วยลดต้นทุนแรงงานหรือไม่ หากต้องการคำนวณขนาดเครื่องให้ละเอียดขึ้น โปรดดูคู่มือของ UD เรื่อง การวางแผนกำลังการผลิตเครื่องทำขนมทองม้วน
ตารางวินิจฉัยอาการและตัวแปรกระบวนการ 7 ประการ
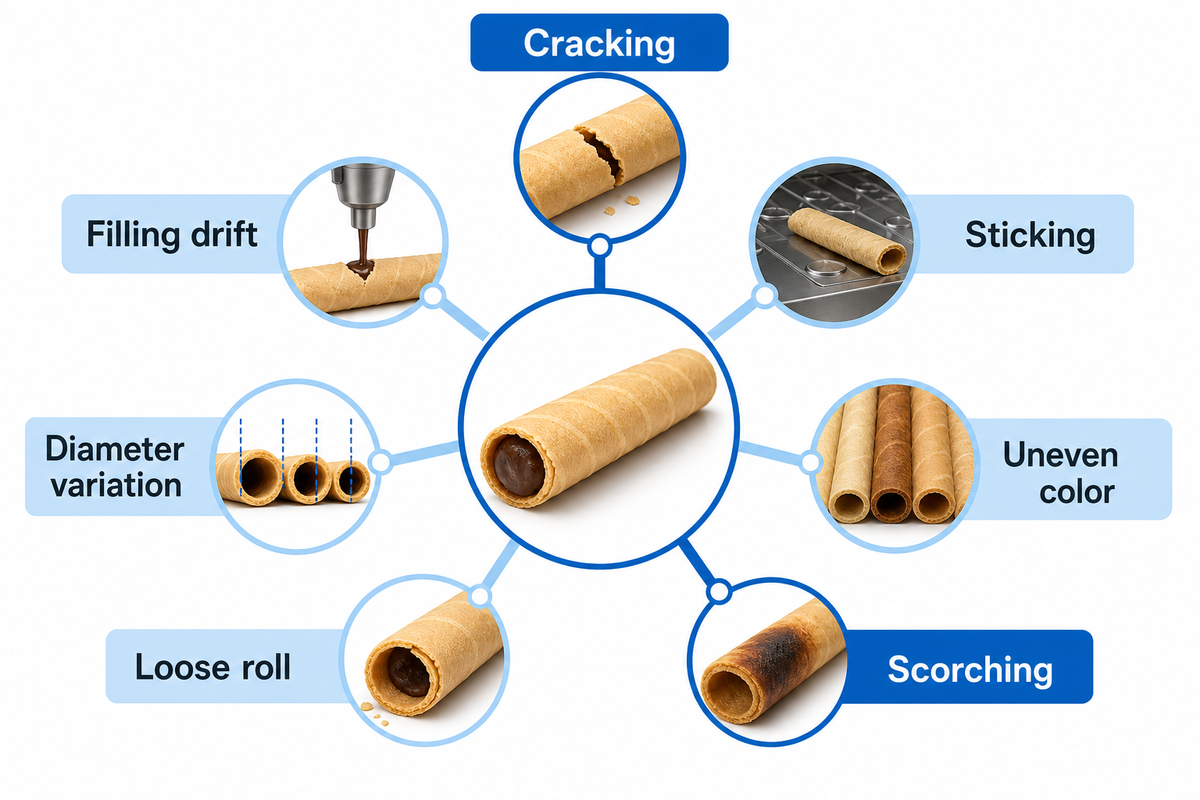
ข้อสังเกตแต่ละข้อในส่วนนี้เป็นเพียงอาการ ไม่ใช่คำอธิบาย เมทริกซ์การทดสอบแบบควบคุมต่อไปนี้แสดงจุดที่สามารถเริ่มทดสอบได้ เมทริกซ์ระบุตัวแปรหลายรายการ เพราะงานวิจัยอิสระหลายชิ้นชี้ว่าสูตรส่วนผสม การกระจายความร้อน สภาพผิว ความหนา และความชื้นอาจส่งผลต่อกัน
| อาการ | ตรวจสอบก่อน | จากนั้นแยกตรวจสอบ | รายการที่บันทึก |
|---|---|---|---|
| แตกร้าว | ระยะเวลาตั้งแต่นำออกจนถึงการม้วน และความหนาแผ่นเวเฟอร์ | ระยะเวลาอบ สูตรส่วนผสม และการสัมผัสกับสภาวะขณะทำให้เย็น | รอยแตกแยกตามสถานีงานและเวลาที่ผ่านไป |
| ติดผิว | ความสะอาดของผิวและจังหวะการนำออก | สูตรส่วนผสม การสึกหรอ และการกระจายความร้อน | ตำแหน่งแผ่นอบและลักษณะการลอกออก |
| สีไม่สม่ำเสมอ | ค่าที่อ่านได้จากแต่ละโซนและสภาพผิว | ความหนา ปริมาณแป้งที่จ่าย และระยะเวลาอบ | สีแยกตามแผ่นอบหรือแนวผลิต |
| ไหม้เกรียม | ระยะเวลาอบและความร้อนเฉพาะจุด | น้ำหนักแป้งที่จ่ายและการเริ่มเดินเครื่องหลังหยุดชะงัก | ข้อบกพร่องก่อนและหลังการหยุดชะงัก |
| ม้วนหลวม | จังหวะการม้วนและรูปทรงเครื่องมือ | ความยืดหยุ่นของแผ่นเวเฟอร์และตำแหน่งแกนกลาง | เส้นผ่านศูนย์กลางและรอยต่อหลังทำให้เย็น |
| ตำแหน่งไส้คลาดเคลื่อน | จังหวะและปริมาณการจ่ายไส้ | การมาถึงของแผ่นเวเฟอร์และความหนืด | ตำแหน่งแกนกลางในตัวอย่างที่ตัดตรวจ |
| เส้นผ่านศูนย์กลางแปรผัน | น้ำหนักแป้งที่จ่าย ความหนา และตำแหน่งเครื่องมือ | การป้อนเป็นจังหวะและแรงกดขณะม้วน | ลำดับค่าเส้นผ่านศูนย์กลางตามเวลา |
ข้อผิดพลาดที่พบบ่อยในการผลิตขนมทองม้วนมีอะไรบ้าง?
ข้อผิดพลาดสำคัญคือการเปลี่ยนการควบคุมหลายรายการพร้อมกัน หากผู้ควบคุมเครื่องเพิ่มอุณหภูมิ ลดความเร็วสายการผลิต เปลี่ยนชนิดแป้งเหลว และเพิ่มแรงกดขณะม้วน ตัวอย่างถัดไปอาจดีขึ้น แต่จะไม่ทราบสาเหตุ หากต้องการระบุข้อบกพร่องด้วยค่าที่วัดได้ ให้ควบคุมเงื่อนไขทั้งหมดให้คงที่ เปลี่ยนเพียงพารามิเตอร์เดียว และทดสอบว่าผลิตภัณฑ์ผ่านกระบวนการตามที่คาดหรือไม่ การทดลองเครื่องขึ้นรูปควรบันทึกการเปลี่ยนแปลงที่แยกทดสอบและข้อบกพร่องที่สังเกตพบ
ตรวจดูว่าข้อบกพร่องเกิดขึ้นเฉพาะแผ่นอบ แนวผลิต ช่วงที่เครื่องหยุดชะงัก ล็อต หรือช่วงเวลาเดินเครื่องใดหรือไม่ จากนั้นรอจนครบเวลาที่ตกลงกันแล้วจึงประเมินความกรอบ ผลที่ได้จะเป็นวิธีการที่กำหนดไว้อย่างชัดเจนและการทดสอบที่ทำซ้ำได้ แทนการคาดเดาจากประสบการณ์
สุขาภิบาล อุปกรณ์ป้องกัน และการเข้าถึงเพื่อบำรุงรักษา
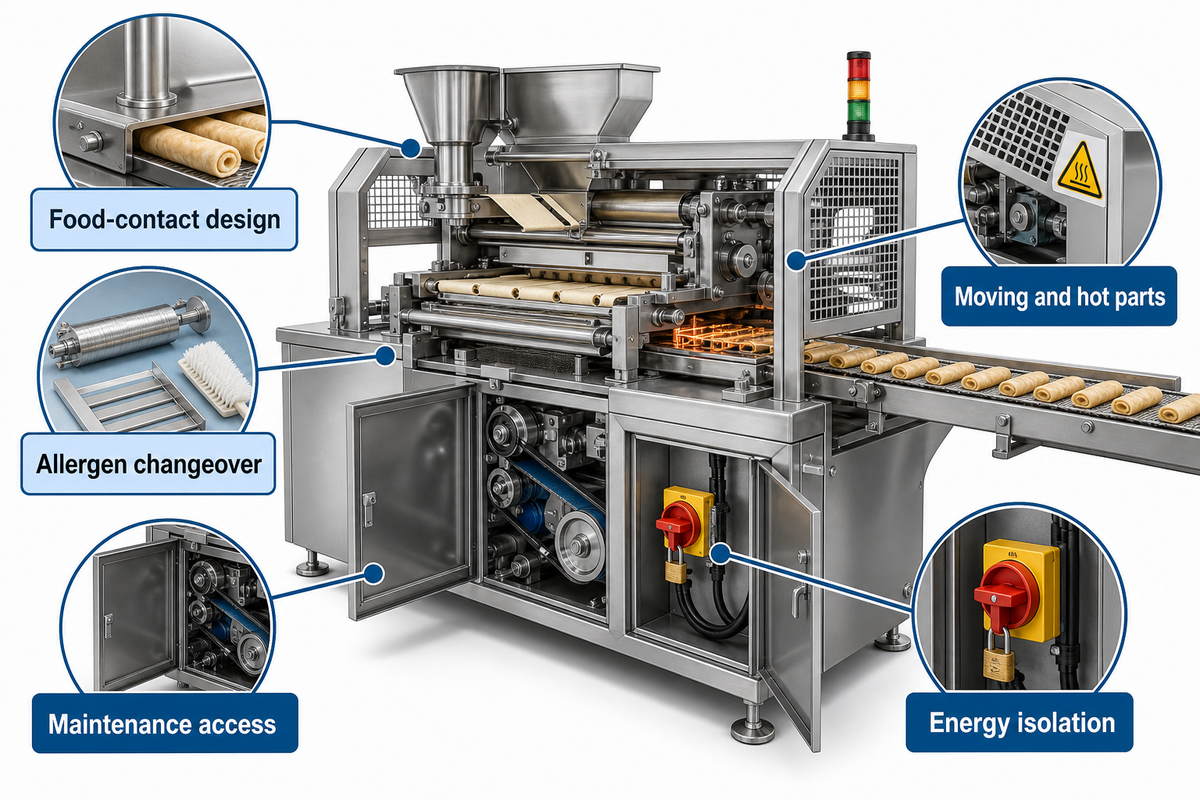
คำว่า “สเตนเลส” เป็นเพียงถ้อยคำทางการตลาด ไม่ใช่หลักฐานด้านสุขาภิบาลหรือความปลอดภัย ผู้ซื้อควรตรวจสอบว่าพื้นผิวใดสัมผัสอาหาร คราบตกค้างออกจากเครื่องอย่างไร ผู้ควบคุมเครื่องเข้าถึงจุดตรวจสอบได้อย่างไร มีอุปกรณ์ป้องกันอันตรายใดบ้าง และแยกแหล่งพลังงานอย่างไรก่อนทำความสะอาดหรือซ่อมบำรุง
| ด้านความเสี่ยง | หลักฐานที่ควรขอ | เหตุผลที่ต้องแยกพิจารณา |
|---|---|---|
| การออกแบบส่วนสัมผัสอาหาร | รายการพื้นผิวสัมผัสอาหาร เอกสารรับรองวัสดุ ระบบระบายน้ำ และขั้นตอนการทำความสะอาด | การออกแบบให้ทำความสะอาดได้ครอบคลุมมากกว่าเกรดวัสดุ |
| การเปลี่ยนงานผลิตเมื่อมีสารก่อภูมิแพ้ | ขั้นตอนควบคุมคราบตกค้าง วิธีตรวจสอบยืนยัน และการตรวจสอบส่วนผสมกับฉลากให้ตรงกัน | สูตรที่มีไข่ ข้าวสาลี นม ถั่ว หรือไส้อาจทำให้ต้องปรับแผนควบคุม |
| ชิ้นส่วนเคลื่อนที่และชิ้นส่วนร้อน | แบบแสดงอุปกรณ์ป้องกัน การทำงานของอินเตอร์ล็อก ลำดับการเข้าถึง และการควบคุมพื้นผิวร้อน | อุปกรณ์ป้องกันและความเสี่ยงจากความร้อนเป็นอันตรายคนละประเภท |
| การซ่อมบำรุงและการนำสิ่งอุดตันออก | จุดแยกแหล่งพลังงานไฟฟ้า กลไก ลมอัด ก๊าซ และความร้อน | หน้าจอควบคุมที่หยุดทำงานไม่ได้ยืนยันว่าควบคุมพลังงานสะสมแล้ว |
| การเข้าถึงเพื่อบำรุงรักษา | แผนผังการหล่อลื่น ชิ้นส่วนที่ถอดได้ ช่วงเวลาตรวจสอบ และรายการอะไหล่ | การเข้าถึงที่ไม่สะดวกทำให้เวลาหยุดเครื่องและความเสี่ยงด้านสุขาภิบาลเพิ่มขึ้น |
สำหรับสถานประกอบการและกิจกรรมในสหรัฐฯ ที่อยู่ภายใต้ Part 117 21 CFR 117.40 กำหนดให้อุปกรณ์ผลิตอาหารต้องออกแบบให้ทำความสะอาดได้ และระบุข้อกำหนดเกี่ยวกับพื้นผิวสัมผัสอาหาร ส่วน 21 CFR 117.135 กล่าวถึงการควบคุมเชิงป้องกัน ซึ่งรวมถึงการป้องกันการสัมผัสสารก่อภูมิแพ้ข้ามกันและการติดฉลากอาหารสำเร็จรูป ต้องพิจารณาว่าข้อกำหนดนี้ใช้กับสถานประกอบการหรือไม่ และมีข้อยกเว้นใดบ้าง ทั้งสองหน้าดังกล่าวไม่ได้รับรองเครื่องจักรรุ่นใดของ UD
ข้อกำหนดทั่วไปด้านอุปกรณ์ป้องกันเครื่องจักร ของ OSHA ครอบคลุมอันตราย เช่น จุดปฏิบัติงาน จุดหนีบที่ชิ้นงานถูกดึงเข้าไป และชิ้นส่วนที่หมุน สำหรับงานที่อยู่ในขอบเขตของเครื่องจักรเบเกอรี่ 29 CFR 1910.263 อาจกำหนดข้อบังคับเฉพาะสำหรับเครื่องจักร แต่ต้องตรวจสอบขอบเขตการบังคับใช้และห้ามสันนิษฐานว่าใช้ได้กับทุกกรณี โดยทั่วไป มาตรฐาน OSHA ด้านพลังงานอันตราย ใช้กับงานซ่อมบำรุงเมื่อผู้ปฏิบัติงานอาจบาดเจ็บจากการเริ่มทำงานโดยไม่คาดคิดหรือการปลดปล่อยพลังงานสะสมโดยไม่คาดคิด มาตรฐานนี้ยังมีข้อยกเว้นอย่างจำกัดสำหรับงานซ่อมบำรุงเล็กน้อยที่เข้าเงื่อนไขและทำระหว่างการผลิตตามปกติ เมื่อเป็นงานประจำ ทำซ้ำ เป็นส่วนหนึ่งของงาน และมีมาตรการทางเลือกที่มีประสิทธิภาพรองรับ ปุ่มหยุดฉุกเฉินหรือการหยุดจากหน้าจอควบคุมไม่ใช่อุปกรณ์แยกแหล่งพลังงาน ผู้เชี่ยวชาญด้านความปลอดภัยของโรงงานจึงควรจัดประเภทงานทำความสะอาด ปรับตั้ง และงานอื่น ๆ เป็นรายงาน
หากต้องวางแผนโดยอ้างอิงใบรับรองโดยเฉพาะ โปรดอ่านคู่มือของ UD เรื่อง ใบรับรองความปลอดภัยด้านอาหารสำหรับเครื่องจักรผลิตขนมขบเคี้ยว ควรแยกให้ชัดเจนว่าใบรับรอง หน้าที่ตามข้อบังคับ และคุณสมบัติการออกแบบเครื่องจักรให้ถูกสุขลักษณะเป็นหลักฐานคนละประเภท
การเชื่อมต่อและข้อกำหนดด้านระบบสาธารณูปโภครอบเครื่องจักร
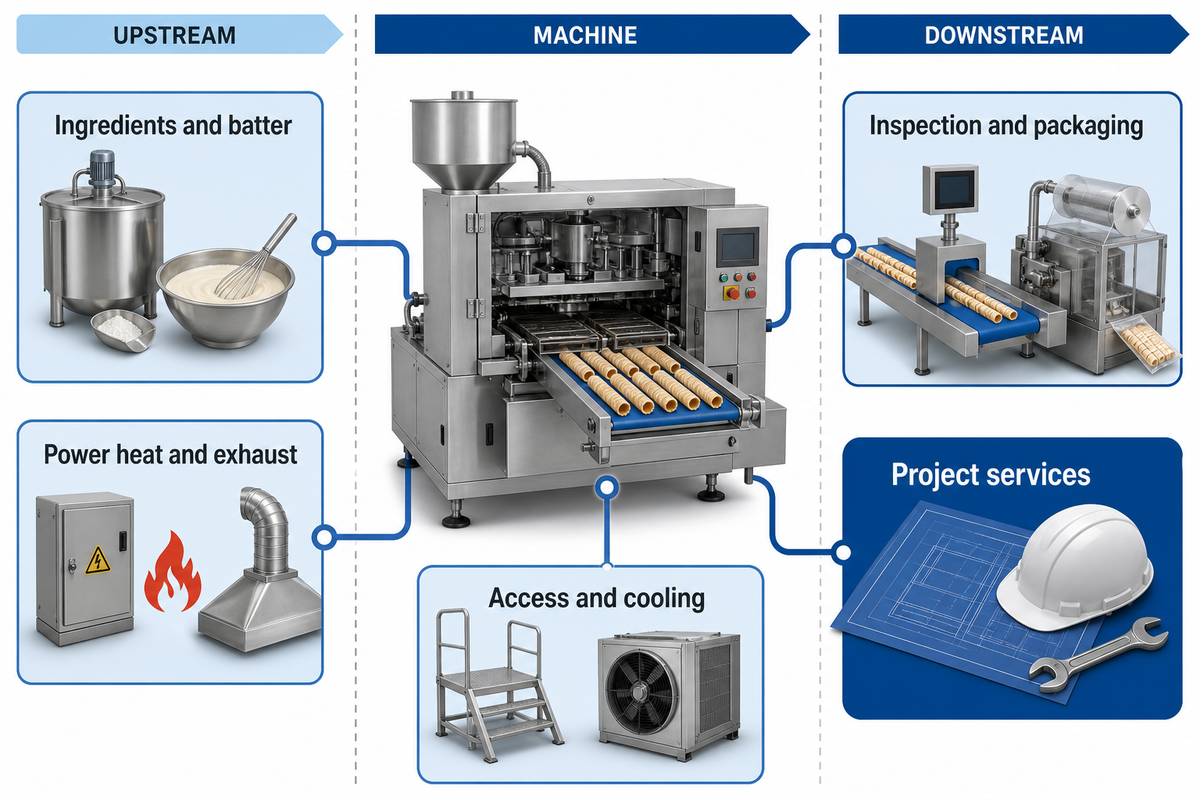
แม้ใบเสนอราคาสำหรับเครื่องจักรหลักจะถูกต้อง แต่โครงการของโรงงานก็อาจยังไม่ครบถ้วน ควรกำหนดขอบเขตตั้งแต่การรับวัตถุดิบจนถึงการบรรจุผลิตภัณฑ์ และระบุให้ชัดเจนว่าอินเทอร์เฟซแต่ละส่วนเป็นความรับผิดชอบของซัพพลายเออร์ ผู้ซื้อ หรือบุคคลที่สาม
| หมวดหมู่อินเทอร์เฟซ | รายละเอียดอินเทอร์เฟซที่ต้องกำหนด | ผู้รับผิดชอบการตัดสินใจโดยทั่วไป |
|---|---|---|
| วัตถุดิบแห้ง | การป้อนวัตถุดิบ การดูดจับฝุ่น การดูแลความสะอาด และการแยกสารก่อภูมิแพ้ | ความปลอดภัยและคุณภาพ |
| การเตรียมแป้งเหลว | การผสม การพักแป้งเหลว การลำเลียง การกวน และการควบคุมระดับ | การผลิตและคุณภาพ |
| ระบบจ่ายไฟฟ้า | แรงดันไฟฟ้า ความถี่ โหลดไฟฟ้าที่เชื่อมต่อ การตัดแยกพลังงาน และระบบควบคุม | วิศวกรรม |
| ระบบให้ความร้อน | เชื้อเพลิงหรือระบบทำความร้อนไฟฟ้า อากาศสำหรับการเผาไหม้ ระบบระบายไอเสีย และข้อกำหนดท้องถิ่น | วิศวกรรมและความปลอดภัย |
| พื้นที่เข้าถึงเครื่องจักร | ระยะห่างจากอุปกรณ์ป้องกัน เส้นทางทำความสะอาด พื้นที่สำหรับซ่อมบำรุง และการระบายน้ำ | ความปลอดภัย การสุขาภิบาล และการบำรุงรักษา |
| การทำให้เย็น | เวลาบนสายพานลำเลียง สภาพอากาศ และการสัมผัสความชื้น | การผลิตและคุณภาพ |
| การตรวจสอบ | การสุ่มตัวอย่าง การจัดการผลิตภัณฑ์ที่ไม่ผ่านเกณฑ์ และการกระทบยอดจำนวน | คุณภาพ |
| การบรรจุ | อัตราป้อนผลิตภัณฑ์ การพักผลิตภัณฑ์ การปิดผนึก การพิมพ์รหัส และการควบคุมฉลาก | การบรรจุและคุณภาพ |
| บริการโครงการ | ผังการจัดวางเครื่องจักร การขนส่ง การติดตั้ง การเริ่มเดินระบบ การฝึกอบรม อะไหล่ และการตรวจรับ | การจัดซื้อและการบริหารโครงการ |
แป้งสาลีแห้งและแป้งชนิดอื่น น้ำตาล และวัตถุดิบผง ควรได้รับการพิจารณาเป็นพิเศษ OSHA ระบุว่าวัสดุที่ติดไฟได้และมีอนุภาคละเอียดอาจก่อให้เกิดการระเบิดได้ เมื่อแขวนลอยในอากาศที่ความเข้มข้นเหมาะสม ไม่ได้หมายความว่าสายการผลิตที่ใช้แป้งเหลวทุกสายจะมีความเสี่ยงจากฝุ่นที่ติดไฟได้ แต่หมายความว่าเมื่อมีฝุ่นแห้งเกิดขึ้น บุคลากรโรงงานที่มีคุณสมบัติเหมาะสมควรตรวจสอบการป้อนวัตถุดิบต้นทาง การดูดฝุ่น การดูแลความสะอาด แหล่งกำเนิดประกายไฟ และข้อมูลการทดสอบวัสดุ
การเลือกแหล่งพลังงานยังขึ้นอยู่กับการกำหนดรูปแบบเครื่องจักรด้วย อย่านำข้อมูลแรงดันไฟฟ้า ปริมาณการใช้ก๊าซ ระบบระบายไอเสีย หรือการทำให้เย็นจากเครื่องรุ่นอื่นมาใช้ ควรตรวจสอบให้ตรงกับระบบสาธารณูปโภคของโรงงานและข้อกำหนดท้องถิ่น คู่มือของ UD เรื่อง การเริ่มต้นสายการผลิตขนมทองม้วน และ องค์ประกอบของสายการผลิตอาหาร ให้ข้อมูลบริบทสำหรับการวางแผนโดยรวม
ชุดหลักฐานการเดินเครื่องที่ผู้ซื้อกำหนดและร่วมเป็นพยาน
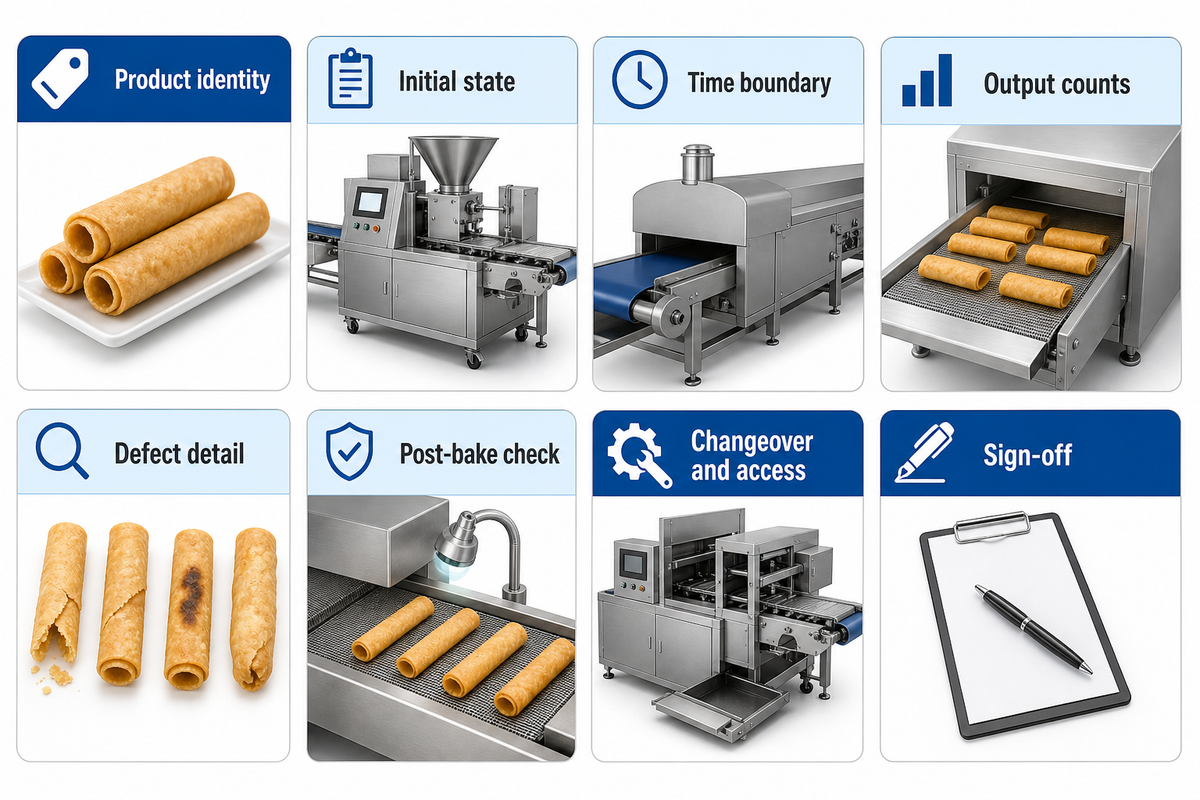
การสาธิตจะมีประโยชน์ที่สุดเมื่อกำหนดรายละเอียดก่อนกดปุ่มเริ่มเดินเครื่อง ผู้ซื้อและซัพพลายเออร์ตกลงร่วมกันว่าจะเดินเครื่องด้วยผลิตภัณฑ์ใด สภาพเครื่องจักรตอนเริ่มต้นเป็นอย่างไร จะสังเกตการณ์นานเท่าใด จะนับการหยุดเครื่องและข้อบกพร่องใดบ้าง และใครจะลงนามในบันทึก IEC 62381:2024 กล่าวถึงการตรวจรับระบบอัตโนมัติในอุตสาหกรรมกระบวนการ โดยเน้นการตกลงเรื่องความรับผิดชอบและขั้นตอนที่จะนำไปใช้ตามข้อกำหนดที่ระบุไว้ บทความนี้ใช้อ้างอิงแนวทางดังกล่าวเพื่อการวางแผน ไม่ได้ใช้รับรองเครื่องทำขนมทองม้วน สรุปของ BSI เกี่ยวกับการตรวจรับเครื่องบรรจุภัณฑ์ยังกล่าวถึงวิธีทดสอบและรูปแบบเวลาและปริมาณผลผลิตที่ตกลงร่วมกัน
เวลา 30 นาทีใช้เป็นช่วงคัดกรองเพื่อประเมินเบื้องต้นได้ แต่ไม่เท่ากับระยะเวลาทดสอบการยอมรับที่โรงงาน บางแนวทางกำหนดการทดสอบไว้โดยเฉพาะ เช่น ขั้นตอนของ Association of the Beverage Machinery Industry กำหนดให้ทดสอบ 8 ชั่วโมงสำหรับหน่วยหลักที่มีความยาว และสำหรับหน่วยเดี่ยวให้ทดสอบ 8 ชั่วโมง โดยต้องเดินเครื่องอย่างน้อย 6 ชั่วโมง ขั้นตอนของสมาคมนี้ไม่ได้กำหนดระยะเวลาทดสอบเครื่องทำขนมทองม้วน จึงควรระบุระยะเวลา เวลาหยุดเครื่อง ตัวนับ และขอบเขตการทดสอบไว้ในสัญญาอย่างชัดเจน
ควรกำหนดวิธีตัดสินใจจากการสุ่มตัวอย่างด้วย คู่มือการสุ่มตัวอย่างเพื่อตรวจรับของ NIST อธิบายแผนการสุ่มตัวอย่างเป็น (n, c) ได้แก่ ขนาดตัวอย่างและจำนวนที่ยอมรับได้ จำนวนดังกล่าวควรพิจารณาจากความเสี่ยงของผู้ซื้อและผู้ผลิต จึงไม่ควรกำหนดเปอร์เซ็นต์การปฏิเสธขึ้นเองโดยไม่มีหลักเกณฑ์ ที่สำคัญกว่านั้น การทดสอบเครื่องเพียงเครื่องเดียวผ่าน ไม่ได้ยืนยันประสิทธิภาพการทำลายเชื้อ การสุขาภิบาล การควบคุมสารก่อภูมิแพ้ หรือการควบคุมการจัดเก็บ สิ่งเหล่านี้ต้องมีหลักฐานแยกต่างหาก ชุดหลักฐานต่อไปนี้แสดงให้เห็นข้อจำกัดของสิ่งที่พิสูจน์ได้จากการเดินเครื่อง
ชุดหลักฐานการเดินเครื่องร่วมเป็นพยาน — ตกลงรายละเอียดเหล่านี้ก่อนทดสอบ
| รายการ | รายการที่บันทึก | ประเด็นการตัดสินใจที่ช่วยป้องกันความเสี่ยง |
|---|---|---|
| ข้อมูลระบุผลิตภัณฑ์ | สูตรการผลิต ล็อตการผลิต ไส้ ขนาด และเนื้อสัมผัสเป้าหมาย | ป้องกันการใช้ตัวอย่างทดแทนเพื่อยืนยันใบเสนอราคา |
| สภาพเริ่มต้น | เริ่มเดินเครื่องขณะเครื่องเย็น เริ่มเดินเครื่องขณะเครื่องอุ่น ระยะเวลาอุ่นเครื่อง และการตั้งค่า | แยกการสูญเสียช่วงเริ่มเดินเครื่องออกจากการทำงานต่อเนื่อง |
| ขอบเขตเวลา | เวลาเริ่มจับ เวลาเลิกจับ และการหยุดเครื่องตามแผนและนอกแผน | ทำให้ตรวจสอบเวลาพร้อมใช้งานย้อนหลังได้ |
| จำนวนผลผลิต | จำนวนทั้งหมด จำนวนที่ผ่านตั้งแต่ครั้งแรก จำนวนที่นำกลับมาแก้ไข และจำนวนที่คัดทิ้ง | แยกจำนวนรอบการทำงานออกจากจำนวนผลิตภัณฑ์ดีที่อนุมัติให้ผ่าน |
| รายละเอียดข้อบกพร่อง | รอยแตก การติดแม่พิมพ์ สี เส้นผ่านศูนย์กลาง แนวตะเข็บ และตำแหน่งไส้ | แสดงสถานีงานที่ต้องปรับแก้ |
| การตรวจสอบหลังอบ | เวลาทำให้เย็น สภาพแวดล้อมในห้อง และการทดสอบก่อนหรือหลังบรรจุ | ป้องกันไม่ให้ลักษณะผลิตภัณฑ์ขณะออกจากเครื่องใช้แทนการตรวจเนื้อสัมผัสขั้นสุดท้าย |
| การเปลี่ยนงานผลิตและการเข้าถึง | การเปลี่ยนเครื่องมือ เส้นทางทำความสะอาด จุดตัดแยกพลังงาน และการเริ่มเดินเครื่องใหม่ | ช่วยให้เห็นสมมติฐานเกี่ยวกับแรงงาน เวลาหยุดเครื่อง และความปลอดภัย |
| การลงนามรับรอง | รายการที่ยังไม่ปิด ผู้รับผิดชอบ วันที่ครบกำหนดแก้ไข และหลักเกณฑ์การทดสอบซ้ำ | เปลี่ยนการสาธิตให้เป็นบันทึกการจัดซื้อ |
หากเงื่อนไขที่ตกลงกันไม่เอื้อให้เดินเครื่องด้วยสูตรการผลิตที่ต้องการ อย่าถือว่าความเร็วในโบรชัวร์เป็นกำลังการผลิตที่ตรวจสอบยืนยันแล้ว แม้การทดสอบคัดกรองจะผ่าน ก็อาจยังตรวจรับที่หน้างานหรือทดสอบการยอมรับที่โรงงานไม่สำเร็จ ตัวอย่างที่ดูสะอาดไม่ได้ยืนยันการสุขาภิบาล การควบคุมสารก่อภูมิแพ้ ประสิทธิภาพการทำลายเชื้อ หรือการควบคุมการจัดเก็บ ปัญหาที่ยังไม่ได้ข้อยุติแต่ละรายการต้องเชื่อมโยงกับแบบ บันทึก การควบคุมอันตราย การดำเนินการแก้ไข หรือการทดสอบซ้ำ ไม่ใช่คำพูดที่ตกลงกันอย่างไม่เป็นทางการ
เปลี่ยนหลักการทำงานให้เป็นข้อกำหนดเครื่องจักรที่ทดสอบได้
สำหรับโครงการเชิงพาณิชย์ในอุตสาหกรรมอาหารที่ใช้เครื่องทำขนมทองม้วน โปรดส่งตัวอย่าง สูตรการผลิตหรือรายละเอียดแป้งเหลว ขนาดเป้าหมาย ข้อกำหนดเรื่องไส้ เป้าหมายผลผลิต ระบบสาธารณูปโภค สถานที่ติดตั้ง และเงื่อนไขการเดินเครื่องร่วมเป็นพยานให้ UD Machine พร้อมแยกรายการงานปรับแต่ง การสนับสนุนทางเทคนิค และขอบเขตโครงการแบบครบวงจร ทีมเทคนิคจะได้นำข้อมูลไปพัฒนารูปแบบเครื่องจักรและวิธีพิสูจน์สมรรถนะ แทนการเสนอราคาโดยอิงจากตัวเลขความเร็วเพียงอย่างเดียว
ขอให้ตรวจสอบรูปแบบเครื่องจักรคำถามที่พบบ่อย
เครื่องทำขนมทองม้วนราคาเท่าไร?
ราคาขึ้นอยู่กับระดับของเครื่องจักร เป้าหมายผลผลิต แหล่งความร้อน ระบบไส้ ชุดเครื่องมือ ขอบเขตกระบวนการถัดไป ข้อกำหนดของประเทศปลายทาง การติดตั้ง และการทดสอบการตรวจรับ ควรเปรียบเทียบใบเสนอราคาโดยใช้ข้อกำหนดผลิตภัณฑ์เดียวกัน และคำนวณต้นทุนต่อผลิตภัณฑ์ที่ผ่านเกณฑ์ 1,000 ชิ้น เครื่องจักรราคาต่ำอาจทำให้โครงการมีค่าใช้จ่ายสูง หากไม่รวมการทำให้เย็น ระบบระบายไอเสีย อุปกรณ์ป้องกัน ชิ้นส่วนสำหรับเปลี่ยน หรือการเริ่มเดินระบบ ขอให้ผู้เสนอราคาทุกรายระบุรายการที่ไม่รวม สมมติฐานเกี่ยวกับอะไหล่ ค่าเดินทางเพื่อให้บริการ การสำรองข้อมูลซอฟต์แวร์ และผลิตภัณฑ์ที่ใช้กำหนดอัตราการผลิตที่เสนอ รวมต้นทุนการทดลองผลิต การขนส่ง งานระบบสาธารณูปโภค เวลาของผู้ควบคุมเครื่อง ชิ้นส่วนสึกหรอตามแผน และการทดสอบซ้ำที่เกิดจากการไม่ผ่านเกณฑ์ตรวจรับ จากนั้นจึงเปรียบเทียบผลผลิตดีที่คาดหวังและขอบเขตโครงการ ไม่ใช่ดูเพียงราคาซื้อ
เครื่องทำขนมทองม้วนใช้งานง่ายหรือไม่?
การใช้งานตามปกติจะทำได้ไม่ยุ่งยากเมื่อกำหนดสูตรการผลิต สภาพการอุ่นเครื่อง การจ่ายส่วนผสมตามปริมาณที่กำหนด วิธีตรวจสอบ และขั้นตอนการทำความสะอาดแล้ว อย่างไรก็ตาม ผู้ควบคุมเครื่องยังต้องได้รับการฝึกอบรมให้สังเกตความคลาดเคลื่อน ตอบสนองต่อสัญญาณเตือน และตัดแยกพลังงานอย่างปลอดภัย การส่งมอบงานที่ดีควรครอบคลุมการเริ่มเดินเครื่องใหม่อย่างมีการควบคุม การสุ่มตรวจข้อบกพร่อง การตรวจสอบการสุขาภิบาล ช่วงค่าพารามิเตอร์ที่อนุมัติ และจังหวะที่ผู้ควบคุมเครื่องควรแจ้งเจ้าหน้าที่ซ่อมบำรุงหรือฝ่ายคุณภาพ
มีบริการหลังการขายสำหรับเครื่องจักรทำขนมทองม้วนอุตสาหกรรมหรือไม่?
ขอบเขตการสนับสนุนแตกต่างกันไปตามซัพพลายเออร์และสัญญา ควรสอบถามว่าใครรับผิดชอบคำแนะนำในการติดตั้ง การเริ่มเดินระบบ การฝึกอบรมผู้ควบคุมเครื่อง การแก้ไขปัญหาจากระยะไกล อะไหล่ การสำรองข้อมูลซอฟต์แวร์ การดำเนินการตามการรับประกัน และบริการหน้างานในภูมิภาคของคุณ ระบุเวลาตอบสนอง งานที่รวมอยู่ งานที่มีค่าใช้จ่ายเพิ่มเติม และภาษาที่รองรับไว้ในใบเสนอราคา แทนการอาศัยเพียงคำว่า “บริการหลังการขาย”
เครื่องเดียวทำเวเฟอร์ม้วนทั้งแบบสอดไส้และไม่สอดไส้ได้หรือไม่?
บางแพลตฟอร์มมีอุปกรณ์เสริมสำหรับการสอดไส้หรือชิ้นส่วนสำหรับเปลี่ยน แต่รายละเอียดขึ้นอยู่กับรุ่นและผลิตภัณฑ์ การสอดไส้ส่งผลต่อจังหวะการหยอด ตำแหน่งไส้ การควบคุมการรั่วซึม การสุขาภิบาล และบางครั้งรวมถึงการทำให้เย็น โปรดส่งตัวอย่างทั้งสองแบบให้ซัพพลายเออร์ และขอให้สาธิตการเปลี่ยนงานผลิตต่อหน้าก่อนสรุปว่าสามารถใช้การกำหนดค่าเดียวกันผลิตสินค้าทั้งสองชนิดได้ตามกำลังการผลิตที่เสนอราคา
ควรกำหนดบริการใดบ้างเมื่อซื้อเครื่องจักรผลิตอาหาร?
ควรกำหนดการตรวจสอบการใช้งาน การยืนยันผังการจัดวางเครื่องจักรและระบบสาธารณูปโภค การทดลองผลิตจากตัวอย่าง เอกสาร ความรับผิดชอบด้านการขนส่ง การติดตั้ง การเริ่มเดินระบบ การฝึกอบรม อะไหล่ การรับประกัน การสำรองข้อมูลซอฟต์แวร์ การสนับสนุนจากระยะไกล การทดสอบการยอมรับที่โรงงาน การตรวจรับหน้างาน และผู้รับผิดชอบการดำเนินการแก้ไข ประเด็นสำคัญไม่ใช่จำนวนบริการที่ระบุในโบรชัวร์ แต่คือบริการแต่ละรายการมีสิ่งส่งมอบ ผู้รับผิดชอบ กำหนดการ ค่าใช้จ่าย และหลักเกณฑ์การตรวจรับหรือไม่
วิธีการและการเปิดเผยข้อมูลเชิงพาณิชย์
UD Company ก่อตั้งขึ้นใน 2003 เอกสารนี้แยกข้อมูลผลิตภัณฑ์จาก UD โดยตรงออกจากงานวิจัยอิสระ กฎระเบียบอย่างเป็นทางการของสหรัฐฯ สรุปมาตรฐานจากแค็ตตาล็อก และเอกสารสิทธิบัตรเก่าเกี่ยวกับงานก่อนหน้า ตัวเลขของแต่ละรุ่นไม่ใช่ตัวอย่างสมรรถนะทั่วไป ลิงก์สำหรับการจัดซื้อจะนำไปยังเว็บไซต์ UD Machine ข้อกำหนดขั้นสุดท้ายเกี่ยวกับเครื่องจักร ความปลอดภัยด้านอาหาร และความปลอดภัยในสถานที่ทำงานขึ้นอยู่กับการตรวจสอบผลิตภัณฑ์ ประเทศปลายทาง โรงงาน และสัญญาอย่างเด็ดขาด
เอกสารอ้างอิงและแหล่งข้อมูล
- Applied Sciences: การศึกษาเรื่องการกระจายความร้อน ความหนา และสีบนแผ่นอบเวเฟอร์
- Food Science & Nutrition: ผลของสูตรส่วนผสมต่อการติดและการลอกออกจากแม่พิมพ์ของวาฟเฟิล
- การศึกษาอาหารความชื้นต่ำ: ปริมาณความชื้นและกิจกรรมน้ำในเวเฟอร์
- 21 CFR 117.40, เครื่องจักรและอุปกรณ์เครื่องใช้
- 21 CFR 117.135, การควบคุมเชิงป้องกัน
- OSHA 1910.212, การติดตั้งอุปกรณ์ป้องกันเครื่องจักรทั่วไป
- การตีความของ OSHA, การติดตั้งอุปกรณ์ป้องกันเครื่องจักรสำหรับการแปรรูปอาหาร
- OSHA 1910.147, การควบคุมพลังงานอันตราย
- OSHA 1910.263, อุปกรณ์สำหรับเบเกอรี่
- OSHA, ภาพรวมฝุ่นที่ติดไฟได้
- ISO 14159:2002, ข้อกำหนดด้านสุขอนามัยสำหรับเครื่องจักร
- EHEDG GL 8, หลักการออกแบบที่ถูกสุขลักษณะ
- ปัจจัย OEE: คำจำกัดความของความพร้อมใช้งาน สมรรถนะ และคุณภาพ
- การออกแบบอุปกรณ์ผลิตอาหารให้ถูกสุขลักษณะ: บททบทวนข้ามอุตสาหกรรม
- NIST/SEMATECH, แผนการสุ่มตัวอย่างเพื่อตรวจรับแบบครั้งเดียว
- สมาคมอุตสาหกรรมเครื่องจักรเครื่องดื่ม ขั้นตอนการตรวจรับเฉพาะภาคส่วน
- IEC 62381:2024, การทดสอบการยอมรับที่โรงงานและหน้างาน
- US6254916B1, วิธีการและอุปกรณ์ทำเวเฟอร์ม้วนสำหรับรับประทานได้
- US3633517A, เครื่องทำขนมทองม้วนอัตโนมัติจากแผ่นแป้งที่เตรียมไว้