تواصل مع شركة UDTECH


UD Machine Solution Technology Co., Ltd. | الأتمتة في إنتاج الأغذية منذ 2003
تعتمد آلية عمل آلة تصنيع لفائف البيض المقرمشة الأوتوماتيكية على فئة المنتج. ومن عبارات البحث التي يستخدمها المشترون لمعدات الويفر المعتمدة على العجينة السائلة: «آلة تصنيع لفائف البيض الأوتوماتيكية» و«آلة لفائف البيض الأوتوماتيكية بالكامل». تقيس هذه الفئة العجينة السائلة، وتخبزها على هيئة ورقة رقيقة، ثم تفصلها وهي ما تزال قابلة للثني، وقد تضيف حشوة أو قلبًا، ثم تلفها وتنقلها إلى التبريد والتجميع. وتتم هذه العملية وفق تسلسل زمني محدد. إذ تنسّق الآلة قياس العجينة السائلة وخَبزها وحقن القلب اختياريًا ولف المنتج وتبريده ونقله. وتنتج جودة اللفائف النهائية عن انتقالات متزامنة متعددة، لا عن درجة حرارة أو سرعة واحدة.
وهذا التمييز مهم. فخط إنتاج لفائف الربيع أو لفائف البيض المالحة المصنوعة من أوراق عجين جاهزة يستخدم حزامًا للعجين، ويضيف الحشوة، ثم يطوي المنتج ويغلقه ويلفه قبل القلي؛ وهذه فئة مختلفة من الآلات. يركّز هذا الدليل على معدات الويفر المخبوز المعتمدة على العجينة السائلة، والمخصصة لإنتاج لفائف البيض المقرمشة ولفائف الويفر وأشكال مشابهة. وتختلف فئتا التشكيل؛ ويغطي هذا الدليل معدات الويفر المخبوز المعتمدة على العجينة السائلة.
إجابة موجزة
أثناء التشغيل، تحوّل الآلة الوصفة إلى دورة متكررة ذات توقيت محدد. ويجب ضبط تهيئة العجينة السائلة وقياسها والحرارة ومدة المكوث والنقل واللف وغيرها ضمن نطاق تحكم. ولا يتشكل المنتج الجيد ويتقدم في الخط إلا إذا ظلت ظروف العجينة السائلة وتشكيل الورقة والحرارة ومدة المكوث والنقل واللف ضمن النطاق المحدد.
كيف تعمل آلة تصنيع لفائف البيض المقرمشة الأوتوماتيكية بنمط الويفر خلال دورة واحدة
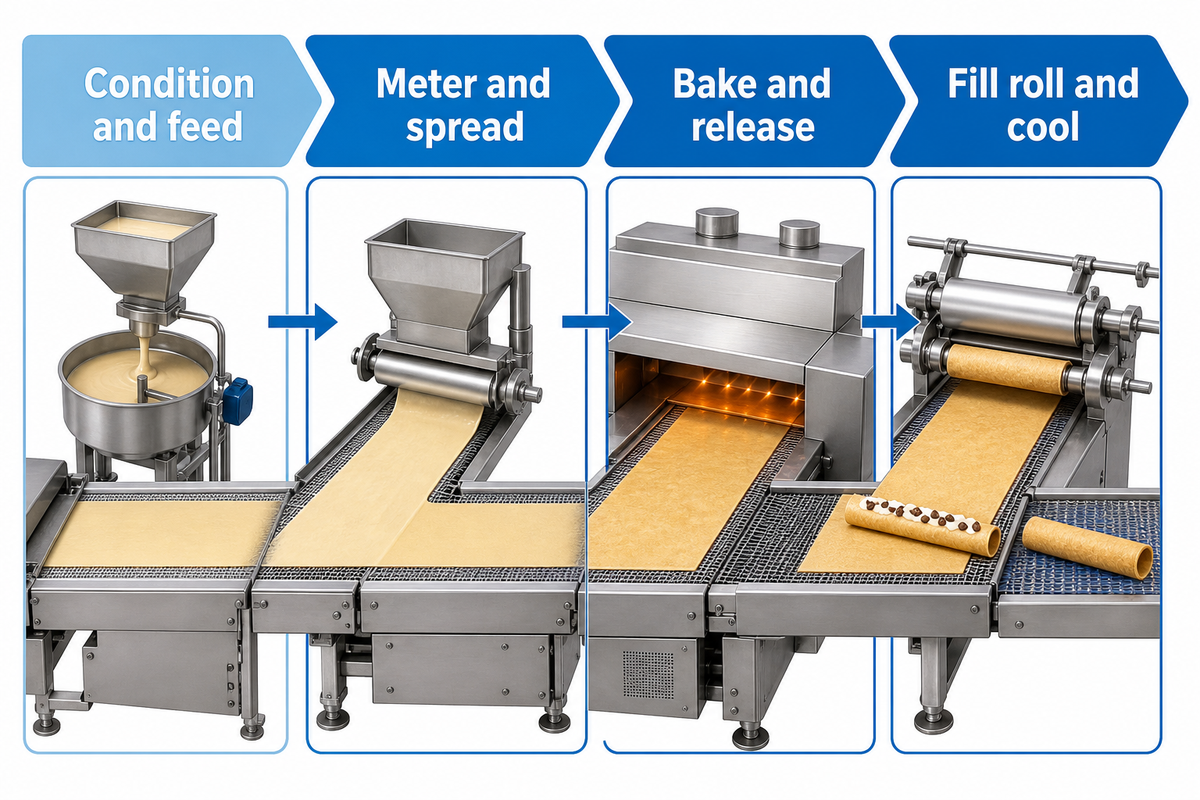
من الناحية العملية، يسهل وصف المهمة بوضوح. ففي إنتاج الأغذية المؤتمت، تُنشئ آلة تصنيع لفائف البيض المقرمشة الأوتوماتيكية بالكامل ورقة مخبوزة رقيقة، ثم تشكّلها قبل أن تتصلب، مع تكرار الدورة المحددة زمنيًا في ظل ظروف تشغيل مستقرة وقابلة للتكرار.
- هيّئ العجينة السائلة وغذِّ الآلة بها. ينبغي أن يساعد الخلط والحفظ على تحقيق قوام متجانس يتيح تكرار الصب.
- اضبط كمية كل صبّة. يزوّد نظام الصب الآلة بالكتلة اللازمة لتحقيق حجم الورقة وسماكتها المستهدفين.
- افرد العجينة السائلة أو أغلق أسطح الخَبز. يحوّل الشكل الهندسي للآلة كمية الصب إلى طبقة رقيقة مضبوطة.
- اخبز الورقة. تزيل الحرارة ومدة المكوث الماء، وتُكسب المنتج اللون، وتحدد سلوكه عند الفصل.
- افصل الورقة وانقلها. تغادر الورقة السطح سليمة وتصل إلى محطة التشغيل التالية قبل أن تفقد قدرًا كبيرًا من مرونتها.
- احشُ المنتج ولفّه عند الحاجة. تنشئ آلة الصب أو قضيب التشكيل أو أداة اللف القلب والشكل الهندسي المطلوبين.
- برّد المنتج وافحصه وأخرجه. تتماسك اللفافة وتبتعد عن منطقة التشكيل باتجاه التجميع أو التعبئة والتغليف.
توضح مواصفات UD لآلة أوتوماتيكية لتصنيع لفائف البيض المقرمشة أن النظام يعتمد على الإنتاج، ويتألف من أنظمة فرد العجينة السائلة والخَبز وحقن القلب واللف والمراحل اللاحقة. يُرجى ملاحظة أن هذه المواصفات بيانات تهيئة صادرة عن الشركة. وهي توضح للعميل ما يلزم التحقق منه. ولا تضمن تطابق كل وصفة أو عملية تركيب.
تحدد براءات الاختراع الأقدم نطاق هذه الفئة. يطالب أحد طلبات البراءة بخَبز عجين قابل للانسياب حتى يتحول إلى شريط يظل قابلًا للتشكيل، ثم إرساله إلى أداة لف. ويذكر طلب آخر لبراءة «آلة تصنيع لفائف البيض المقرمشة الأوتوماتيكية» أن العملية تبدأ بورقة جاهزة ثم تحشوها وتغلقها وتلفها. فوصف الآلة بأنها «أوتوماتيكية» لا يعني أن مسار المواد فيها واحد.
ابدأ بحالة العجينة السائلة وضبط كمية الخليط المصروفة
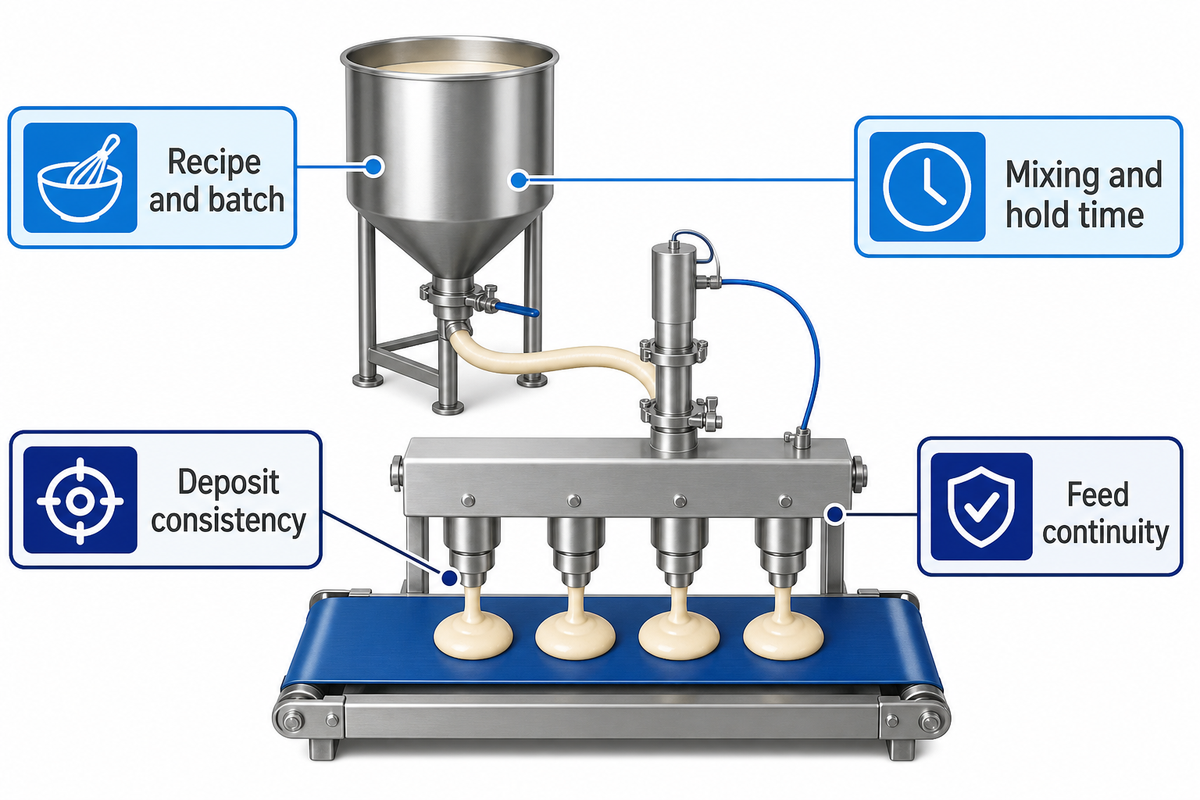
قد تبدأ عيوب الورقة قبل وصولها إلى سطح الخَبز. فإذا ترسبت المواد الصلبة في خزان الحفظ أو ارتفعت حرارة الخليط أو تغير ضغط التغذية، فلن يعود تساوي التوقيت كافيًا لضمان تساوي كميات الصب. ولا يقتصر سجل التشغيل الأول المفيد على عبارة «السخان يعمل»، بل يشمل هوية الوصفة وتسلسل الخلط وعمر العجينة السائلة ودرجة حرارتها والتدفق الملحوظ وكتلة كمية الصب.
| السجل | أهمية ذلك | فحص عملي |
|---|---|---|
| الوصفة والدفعة | يفصل انحراف الآلة عن انحراف المكونات | استخدم دفعة واحدة محددة الهوية في جولات المقارنة |
| الخلط ومدة الحفظ | يؤثران في الترطيب والتهوية وسلوك التغذية | سجّل وقت انتهاء الخلط ووقت أول صبّة |
| اتساق كمية الصب | يحدد كتلة الورقة وشكلها الهندسي | زِن سلسلة قصيرة قبل ضبط الحرارة |
| استمرارية التغذية | يؤثر الهواء أو النبضات أو تغير المستوى في انتظام الصب | راقب سلوك بدء التشغيل والتشغيل المستقر وانخفاض المستوى |
لا تستطيع الآلة معالجة جميع تغييرات الوصفة بمجرد زيادة الحرارة. وقد أظهرت أبحاث مستقلة عن الوافل أن تغيير النشا والسكر ومواد حفظ الرطوبة يؤثر في الالتصاق وقوة الفصل وفقدان الماء أثناء الخَبز واستقرار المنتج، ضمن ظروف البحث. ولا تكمن الخلاصة الأساسية في وصفة الدراسة، بل في التفاعلات بين هذه العوامل. لذلك يجب التحقق من التركيبة وإعدادات الآلة معًا.
كيف تشكّل الآلة ورقة ويفر متجانسة قابلة للتكرار
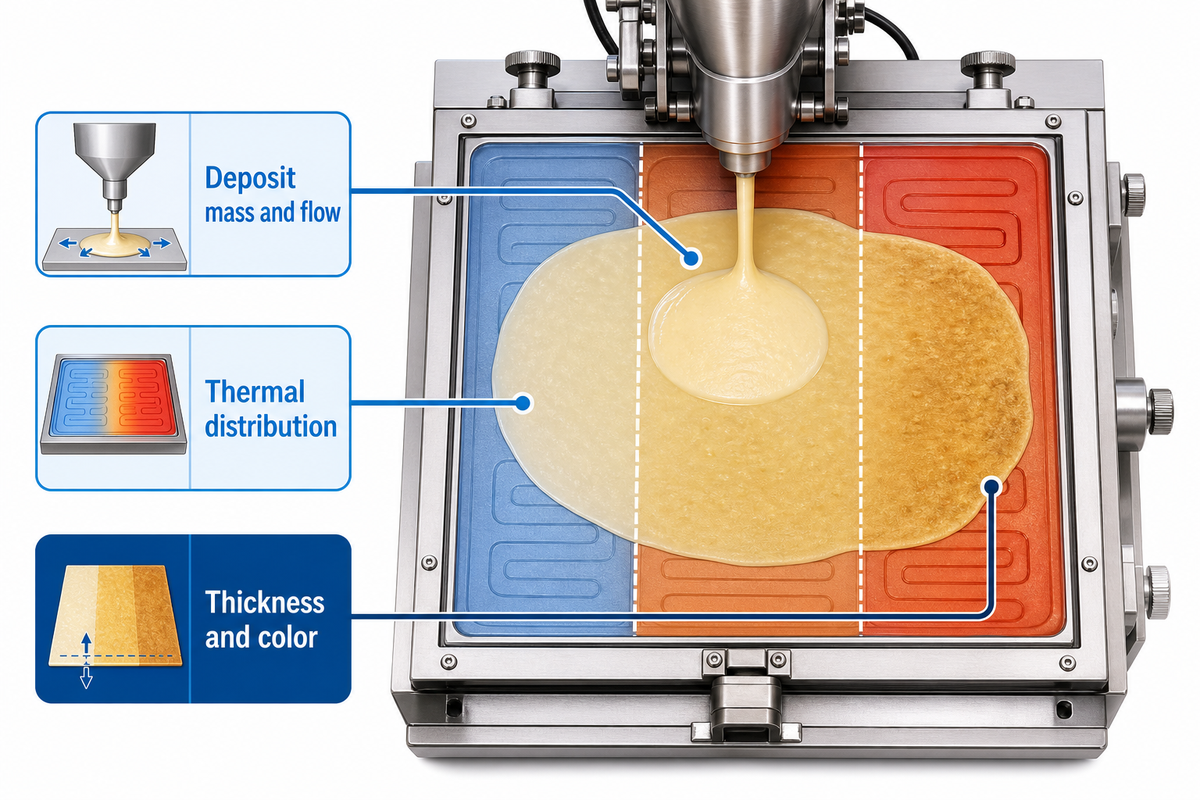
عندما تصل كمية الصب إلى منطقة التشكيل، تحدد هندسة الفرد وحالة السطح وإغلاق اللوح وتوزيع الحرارة شكل الورقة. ولا تتحدد السماكة بمجرد ضبط الفجوة؛ فكتلة كمية الصب وتدفقها يحددان مقدار المادة اللازمة لملء تلك الفجوة، بينما تحدد الحرارة ومدة المكوث كيفية جفاف الورقة وانفصالها.
تناولت دراسة منشورة عن الخَبز الصناعي للوافل على دفعات في 2025 ألواح الخَبز، وقاست التوزيع الحراري وسماكة الورقة ولونها. ووجدت أن تغيير الألواح يؤثر في مدى تجانس توزيع الحرارة واستقرار السماكة واللون. وهذا أساس مفيد لاستكشاف الأعطال: فقد تُظهر منطقتان قيم ضبط متقاربة، لكنهما تنقلان الحرارة بشكل مختلف تبعًا لما على السطح أو مدى تآكل الألواح أو موضع ما تحت المستشعر مباشرة.
وتعرض المقالة أيضًا أرقامًا للأداء، لكنها ليست إعدادات قياسية للآلة. فالسماكة ومعدل الإنتاج وتركيب العجينة السائلة ودرجات الحرارة المقاسة تخص خط الإنتاج الذي خضع للاختبار. ينبغي للمورّد إجراء تجارب على عينة المشتري ومصدر الطاقة المتوخى، وفق القطر وسماكة الجدار ونطاق اللون وسلوك الفصل المطلوب.
| المصدر | السياق المنشور | الاستخدام الآمن |
|---|---|---|
| دراسة ألواح الويفر لعام 2025 | يذكر القسم التمهيدي في المقالة نسبة ماء 52–60% ودرجة حرارة تقارب 150–180 °C؛ واختبرت التجربة 23 و31 قطعة/min من أوراق الويفر مقابل نطاق مقبول محدد يبلغ 2.8–3.2 mm | افصل النطاقات الواردة في الخلفية البحثية والنطاق المقبول عن النتائج المقاسة، التي امتدت إلى 2.78–3.19 mm |
| دراسة تجريبية عن الوافل لعام 2017 | يذكر القسم التمهيدي في المقالة درجة حرارة 140–180 °C ومدة 110–180 seconds؛ وسجّل أحد اختبارات دقيق الأرز التصاقًا بنسبة 46.7% مع تشتت كبير جدًا (±50.7) | أدلة تخص تركيبة محددة فقط، وليست وصفة لفائف بيض أو معدلًا صناعيًا أو حدًا للقبول |
| صفحة منتج UD | 330 قطعة/min للطراز UD05-3؛ وينشر جدول عائلة المنتجات المشترك سماكة جدار قدرها 0.8–1.4 mm | ادعاءات من المصدر الأصلي منسوبة إلى الطراز وعائلة المنتجات مع الحفاظ على نطاقهما؛ تحقّق منهما أثناء تشغيل بحضور الشهود |
نطاق التحكم في الخَبز واللف وفق 5 متغيرات
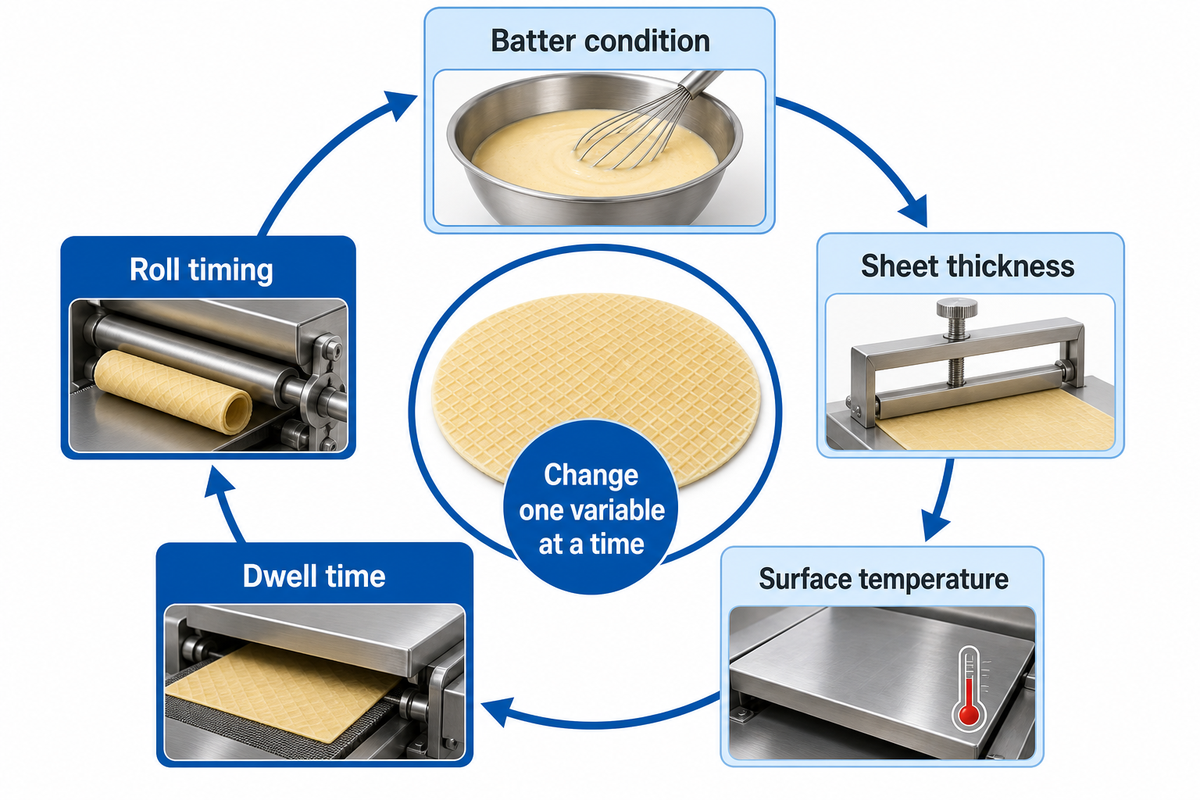
يراعي ضبط الآلة الموثوق خمسة متغيرات داخلية بوصفها نطاق تحكم واحدًا. وغالبًا ما يتطلب تغيير أحد المتغيرات تحريك متغير آخر؛ لذا ينبغي لمشغّلي الآلة تغيير متغير واحد في كل مرة وتسجيل النتيجة.
| المتغير | ما يحدث عند انحرافه | الأدلة المطلوب تسجيلها |
|---|---|---|
| 1. حالة العجينة السائلة | قد يتغير سلوك الصب والفصل | الدفعة والعمر ودرجة الحرارة وكتلة كمية الصب |
| 2. سماكة الورقة | يتغير الجفاف والمرونة والقطر وقوام المضغ معًا | السماكة المقاسة للورقة أو الجدار في مواضع متعددة |
| 3. درجة حرارة السطح | يصبح اللون وإزالة الماء غير متجانسين | قراءات المناطق وملاحظات لون المنتج |
| 4. مدة المكوث | قد تغادر الورقة طرية جدًا أو هشة جدًا | زمن الدورة الفعلي في ظل حمل مستقر |
| 5. توقيت اللف | قد تبرد الورقة بعد فصلها وقبل تشكيلها | الفاصل الزمني بين الفصل والتلامس وعدد الشقوق |
كيف يمكن إنتاج لفائف بيض جيدة التشكيل باستخدام الأتمتة؟
ابدأ بوصفة وكمية صب موحدتين، ثم حدّد الشكل الهندسي للورقة قبل استهداف السرعة القصوى. شغّل الخط حتى يصل إلى حالة تسخين معلنة، وسجّل المتغيرات الخمسة، وافحص عينة أُخذت وفق توقيت محدد، وعدّل متغيرًا واحدًا في كل مرة إذا لم يطابق المنتج المواصفات.
لا يدل اللون الداكن على كفاية محتوى الرطوبة، كما أن ثبات اللفافة عند خروجها لا يعني بالضرورة ثباتها بعد التبريد. افحص العينة الأولى وفق القطر المتفق عليه والدرز أو موضع التداخل والتكسّر وموضع الحشوة. وكرّر القياسات بعد التشغيل المخطط له بدلًا من الاستناد إلى عينة واحدة جذابة بصريًا. هيّئ عينة أخرى للمدة المتفق عليها، وسجّل إعدادات آلة الصب والتحكم في الحرارة، وتحقق مما إذا كانت العينة ذات اللون الذهبي البني تحقق قوام القرمشة المحدد؛ تعامل مع «مقرمش» بوصفه نتيجة قابلة للقياس عند إنتاج الفرق لفائف البيض. وإذا تغيّرت النتيجة بسبب التبريد أو التعرض للبيئة المحيطة، فاعتبر ذلك نتيجة ضمن حدود العملية: قد يكون نطاق تشغيل الآلة مستقرًا، فيما تكون عمليتا التبريد أو التعبئة والتغليف غير مستقرتين.
مرحلة ما بعد الخَبز
ينتهي نطاق المتغيرات الخمسة عند اللف. وتؤثر ظروف التبريد والرطوبة النسبية المحيطة واكتساب الرطوبة والتعبئة والتغليف في القوام والسلوك الميكانيكي. وتربط أبحاث منشورة عن الأغذية منخفضة الرطوبة بين قوام الويفر وخصائصه الميكانيكية ومحتوى الرطوبة؛ وينبغي توثيق ذلك عند تصميم تجربة لتقدير أداء المنتج المعبأ طوال مدة صلاحيته.
النقل والحشو الاختياري واللف وعنق الزجاجة الخفي
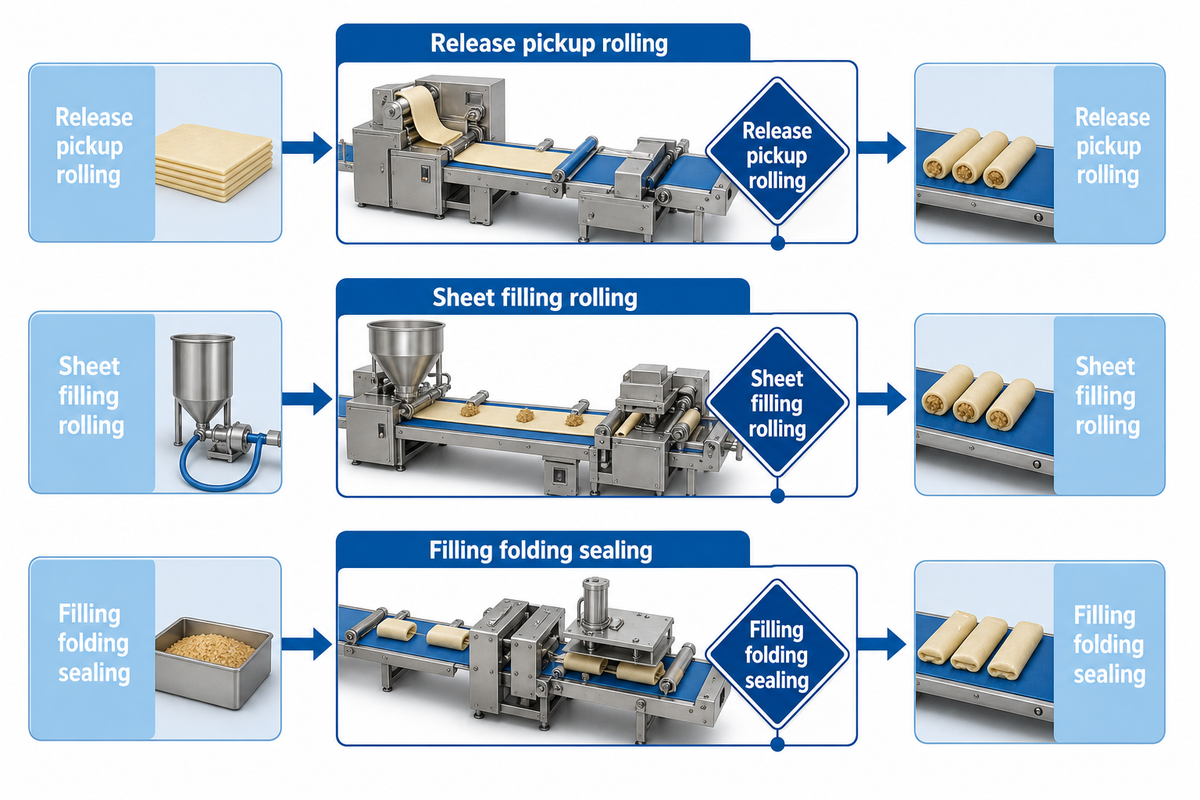
تكون الورقة أكثر عرضة للضرر عندما تنتهي إحدى المحطات من عملها ولم تبدأ المحطة التالية به بعد. ففي خط إنتاج الويفر المخبوز، قد يؤدي تأخر الالتقاط إلى التبريد والتشقق. وقد يؤدي الالتقاط المبكر أو المتقطع إلى تمزق الورقة أو تشوهها. ويجب أن تمسك أداة اللف بالورقة وتشكلها دون أن تكشط سطحها، فتترك القلب غائرًا أو مزاحًا عن موضعه.
| فئة الآلة | نقطة التسليم الموثّق الحساسة | النتيجة الملحوظة | فحص بحضور الشهود |
|---|---|---|---|
| ويفر مخبوز معتمد على العجينة السائلة | الفصل → الالتقاط → اللف | التصاق أو تمزق أو تبريد أو تشققات | صوّر عملية التسليم وعدّ العيوب في كل محطة تشغيل |
| لفافة ويفر محشوّة | وصول الورقة → الحشو → اللف | قلب غير مركزي أو تسرّب أو لفافة غير محكمة | اقطع عينة مأخوذة وفق توقيت محدد وقِس موضع القلب |
| لفافة محشوّة مصنوعة من ورقة جاهزة | الحشو → الطي → الإغلاق → اللف | تمدد أو تمزق أو ضعف الإغلاق أو انحراف الشكل | افحص متانة الورقة وموضع كمية الصب والطيات والإغلاق |
يختلف عنق الزجاجة الخفي باختلاف فئة الآلة. فإذا تسارع الخَبز، فلن تتحقق فائدة إذا وصلت ورقة ويفر ساخنة إلى آلة اللف خارج النطاق القابل للتشغيل. ولا ينطبق الأمر نفسه على خط إنتاج يستخدم أوراقًا جاهزة ولا يتطلب فصل ورقة مخبوزة؛ إذ قد تحدّ من الإنتاجية عملية الحشو أو دعم الطي أو الإغلاق أو خصائص الشد للعجين.
ما الذي يتغير في اللفائف السادة والمحشوّة وأعواد الويفر ولفائف ذيل العنقاء؟
قد تكون اللفائف السادة خالية من الحشوة. أما اللفائف المحشوّة فتتطلب ضبط توقيت آلة الصب وموضع القلب والتحكم في التسرب. وقد تتطلب أعواد الويفر تغيير قطر قضيب التشكيل وطول القطع، فيما قد تتطلب منتجات ذيل العنقاء مسار تشكيل مختلفًا. راجع خيارات آلة لفائف العنقاء على نحو مستقل، ثم أرسل إلى المورّد الأبعاد المستهدفة وحالة الحشوة وسماكة الجدار والقوام المطلوب.
لماذا لا تمثّل سرعة اللوحة التعريفية الإنتاج الجيد المعتمد بعد
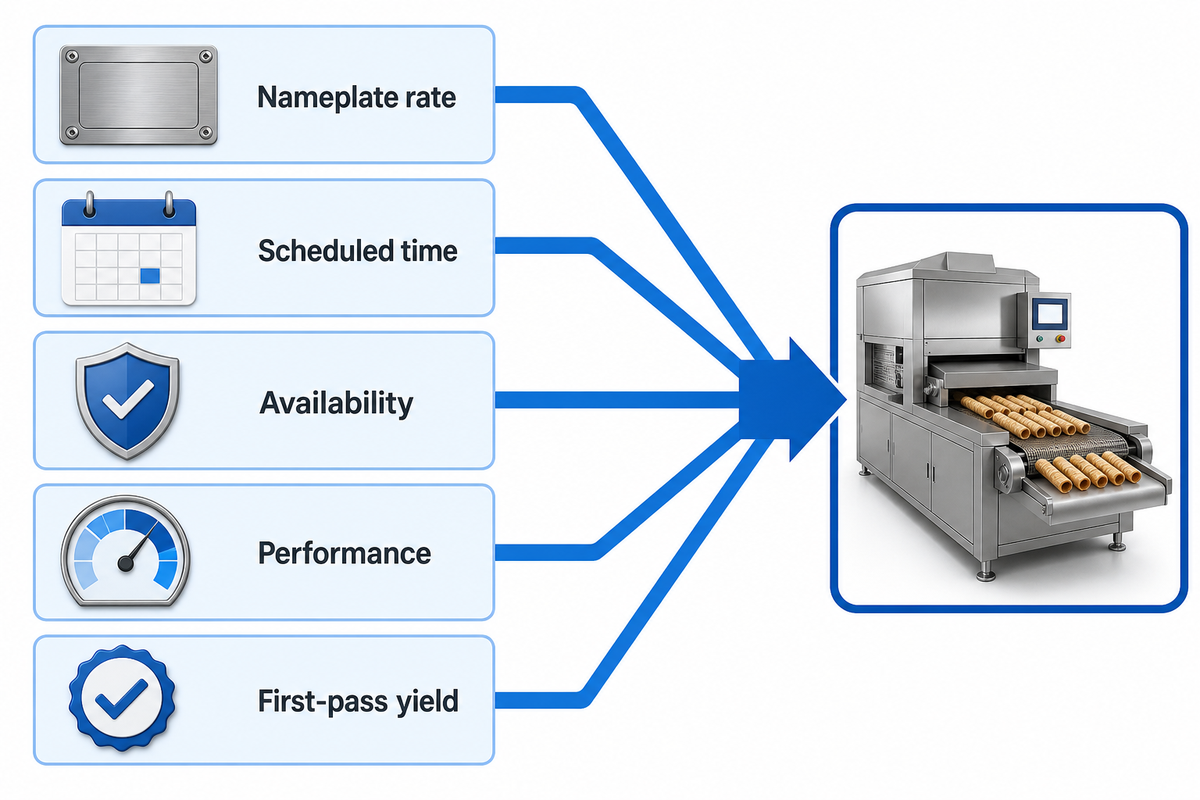
تُعد سرعة اللوحة التعريفية نقطة مرجعية صحيحة. وفي الظروف المثالية الموصوفة، تمثل هذه السرعة توقعًا معقولًا للإنتاج الجيد. لكنها لا تحدد عدد القطع الجيدة التي سيعتمدها المشتري في تشغيل إنتاجي؛ إذ يتوقف ذلك على معدل الإنتاج وفقد السرعة أثناء التشغيل والتوقفات والعيوب.
الإنتاج الجيد المعتمد = معدل اللوحة التعريفية × الوقت المجدول × التوافر × الأداء × نسبة الإنتاج المقبول من المحاولة الأولى.
يخصم التوافر فترات التوقف. ويخصم الأداء بطء التشغيل والانقطاعات البسيطة أثناء عمل الآلة تقنيًا. أما نسبة الإنتاج المقبول من المحاولة الأولى فتستبعد القطع التي لا تطابق المواصفات المتفق عليها ولا يمكن قبولها دون إعادة تشغيل. ويتعامل دليل الإرشاد التصنيعي الصادر عن جامعة تينيسي مع التوافر والأداء والجودة بوصفها مقاييس منفصلة، ما يمنع خطأ شائعًا في جداول البيانات: احتساب فقد السرعة ضمن وقت التشغيل.
| المدخل | المثال | مصدر بيانات المشتري |
|---|---|---|
| معدل اللوحة التعريفية | 1,000 قطعة/hour | الطراز المعروض ومواصفات المنتج |
| الوقت المجدول | 1 hour | خطة التشغيل التجريبي |
| التوافر | 90% | سجل التوقفات |
| الأداء | 92% | العدد الفعلي مقارنة بعدد التشغيل المثالي |
| نسبة الإنتاج المقبول من المحاولة الأولى | 96% | العدد المقبول مقسومًا على إجمالي العدد |
| الإنتاج الجيد المقدّر | 795 قطعة | 1,000 × 1 × 0.90 × 0.92 × 0.96 |
تمثل كل نسبة مئوية في الأمثلة السابقة ناتج نموذج؛ لذا يرجى استبدالها بقيم تخص الحالة. ويساعد ذلك الإدارة المالية على مقارنة تكاليف العمالة لكل 1,000 قطعة جيدة وعدد لفائف البيض في الساعة، ويتيح لإدارة المصنع اختبار الطاقة الإنتاجية للإنتاج بكميات كبيرة وكفاءته، كما يمكّن إدارة المشتريات من التحقق مما إذا كانت التهيئة المعروضة تخفض تكاليف العمالة. ولمعرفة المزيد عن تحديد الحجم، يرجى مراجعة دليل UD حول تخطيط الطاقة الإنتاجية لآلة لفائف البيض.
شبكة تشخيصية لمتغيرات العملية وفق 7 أعراض
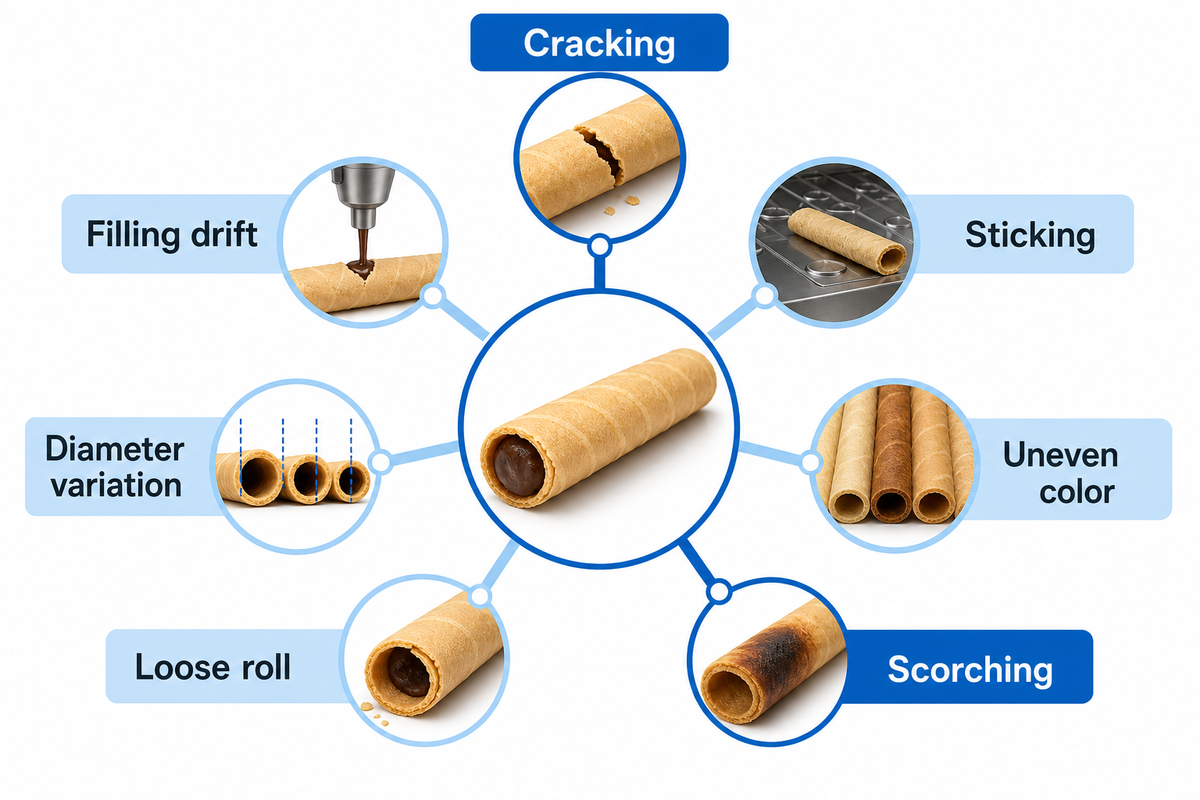
كل ملاحظة في هذا القسم عرضٌ للمشكلة، وليست تفسيرًا لها. وتحدد مصفوفة الاختبارات المضبوطة التالية مجالًا يمكن البدء باختباره. وتضم المصفوفة متغيرات متعددة لأن دراسات مستقلة تشير إلى تفاعلات محتملة بين التركيبة وتوزيع الحرارة وحالة السطح والسماكة والرطوبة.
| العَرَض | ابدأ بفحص | ثم اعزل المتغير | السجل |
|---|---|---|---|
| التشقق | التأخير بين الفصل واللف وسماكة الورقة | مدة المكوث والتركيبة والتعرض للتبريد | عدد التشققات حسب محطة التشغيل والوقت المنقضي |
| الالتصاق | نظافة السطح وتوقيت الفصل | التركيبة والتآكل والتوزيع الحراري | موضع اللوح وسلوك الفصل |
| عدم تجانس اللون | قراءات المناطق وحالة السطح | السماكة وكمية الصب ومدة المكوث | اللون حسب اللوح أو المسار |
| الاحتراق | مدة المكوث والحرارة الموضعية | كتلة كمية الصب والتعافي بعد التوقف | العيوب قبل الانقطاعات وبعدها |
| ارتخاء اللفافة | توقيت اللف وهندسة الأداة | مرونة الورقة وموضع القلب | القطر والدرز بعد التبريد |
| انحراف موضع الحشوة | توقيت آلة الصب والكمية المصروفة | وصول الورقة واللزوجة | موضع القلب في عينة مقطوعة |
| تفاوت القطر | كتلة كمية الصب والسماكة وموضع الأداة | نبضات التغذية وضغط اللف | تتابع قياسات القطر بمرور الوقت |
ما الأخطاء الشائعة في إنتاج لفائف البيض؟
يتمثل الخطأ الأبرز في تغيير عناصر تحكم متعددة في آن واحد. فإذا رفع مشغّل الآلة درجة الحرارة وخفّض سرعة الخط وغيّر نوع العجينة السائلة وزاد ضغط اللف، فقد تتحسن العينة التالية، لكن سيظل سبب التحسن مجهولًا. ولتحديد العيب بمقاييس قابلة للقياس، ثبّت جميع المتطلبات وغيّر معاملًا واحدًا فقط، ثم اختبر عينة تعتقد أنها عولجت كما ينبغي. وينبغي أن تسجل تجربة آلة التشكيل التغيير المعزول والعيب الملحوظ.
تحقّق مما إذا كان العيب يحدث في لوح واحد أو مسار واحد أو اضطراب واحد أو دفعة واحدة أو فترة تشغيل محددة. ثم انتظر المدة المتفق عليها لتقييم القرمشة. وبذلك تصبح النتيجة منهجية معتمدة واختبارًا قابلًا للتكرار، بدلًا من أن تكون تخمينًا مبنيًا على الخبرة.
النظافة والحواجز الواقية وإمكانية الوصول للصيانة
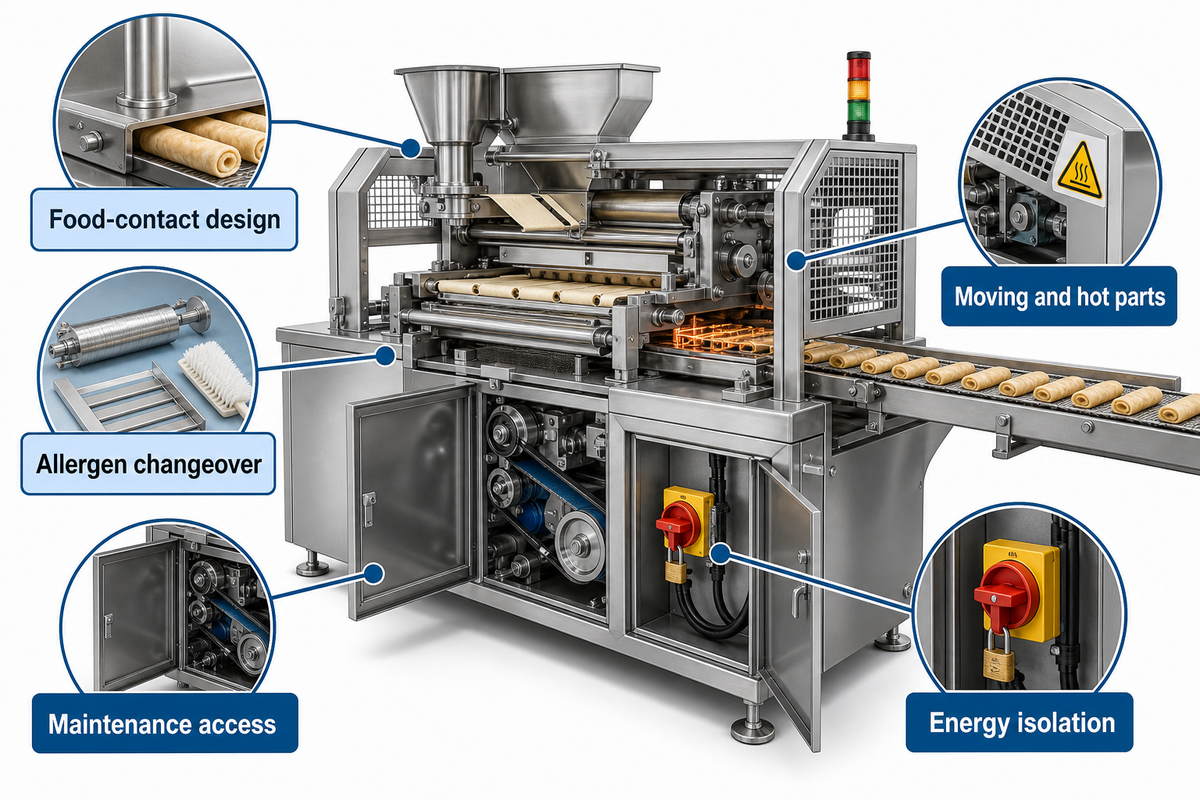
إن ذكر الفولاذ المقاوم للصدأ في المواد التسويقية لا يشكل ملفًا للنظافة أو السلامة. ينبغي للمشترين معرفة الأسطح الملامسة للأغذية، وكيفية إزالة البقايا من الآلة، وكيفية وصول مشغّلي الآلة إلى نقاط الفحص، والأخطار المحمية بالحواجز، وطرق عزل مصادر الطاقة قبل التنظيف أو الصيانة.
| مجال الخطر | الأدلة المطلوب طلبها | أهمية هذا التمييز |
|---|---|---|
| تصميم الأسطح الملامسة للأغذية | قائمة أسطح التلامس وإقرارات المواد ومسار التصريف والتنظيف | يتجاوز نطاق التصميم القابل للتنظيف درجة المواد |
| التحويل بين المنتجات المسببة للحساسية | إجراء ضبط البقايا وطريقة التحقق ومطابقة المكونات والملصقات | قد تستدعي وصفات البيض أو القمح أو الحليب أو المكسرات أو الحشوات تغيير خطة التحكم |
| الأجزاء المتحركة والساخنة | رسومات الحواجز ووظيفة التعشيق وتسلسل الوصول وضوابط الأسطح الساخنة | الحواجز الواقية والتعرض للحرارة خطران منفصلان |
| الصيانة وإزالة الانسدادات | نقاط عزل الطاقة الكهربائية والميكانيكية والهوائية والغازية والحرارية | لا يثبت توقف شاشة التحكم أن الطاقة المخزنة أصبحت تحت السيطرة |
| إمكانية الوصول للصيانة | خريطة التشحيم والأجزاء القابلة للإزالة وفترات الفحص وقائمة قطع الغيار | تزيد صعوبة الوصول من وقت التوقف ومخاطر التنظيف والتطهير |
بالنسبة إلى المنشآت والأنشطة الأمريكية الخاضعة لنطاق Part 117، يفرض 21 CFR 117.40 تصميم معدات الأغذية بما يتيح تنظيفها، ويحدد متطلبات الأسطح الملامسة للأغذية. ويتناول 21 CFR 117.135 بصورة منفصلة الضوابط الوقائية، بما فيها الحماية من التلامس العرضي المتبادل لمسببات الحساسية ووضع ملصقات الأغذية النهائية. ويجب تحديد مدى انطباق المتطلبات والاستثناءات على المنشأة. ولا تمنح أي من الصفحتين شهادة لأي طراز من UD.
تتناول القاعدة العامة للحواجز الواقية للآلات لدى OSHA أخطارًا مثل نقاط التشغيل ونقاط الانحشار الداخلة والأجزاء الدوارة. وعندما تقع عملية معينة ضمن نطاق معدات المخابز، قد تتضمن 29 CFR 1910.263 أحكامًا خاصة بالآلات. لكن يجب التحقق من نطاق انطباقها وعدم افتراضه. وينطبق معيار الطاقة الخطرة لدى OSHA عمومًا على أعمال الصيانة التي قد يتعرض فيها العاملون للإصابة بسبب بدء تشغيل غير متوقع للطاقة أو التحرر غير المتوقع للطاقة المخزنة. ويتضمن المعيار أيضًا استثناءً ضيقًا لأعمال الصيانة البسيطة المستوفية للشروط أثناء الإنتاج العادي، عندما تكون روتينية ومتكررة ومتكاملة مع العمل ومحمية بتدابير بديلة فعالة. ولا يُعد زر إيقاف الطوارئ أو إيقاف شاشة التحكم جهازًا لعزل الطاقة، لذا ينبغي لمختص السلامة في المصنع تصنيف كل مهمة تنظيف أو ضبط وما شابهها.
للتخطيط المتعلق بشهادات محددة، تابع قراءة دليل UD حول شهادات سلامة الأغذية لمعدات الوجبات الخفيفة. حافظ على وضوح التمييز: فالشهادة والالتزام التنظيمي وميزة تصميم الآلة الصحية ثلاثة أنواع مختلفة من الأدلة.
التكامل ومتطلبات الخدمات التشغيلية المحيطة بالآلة
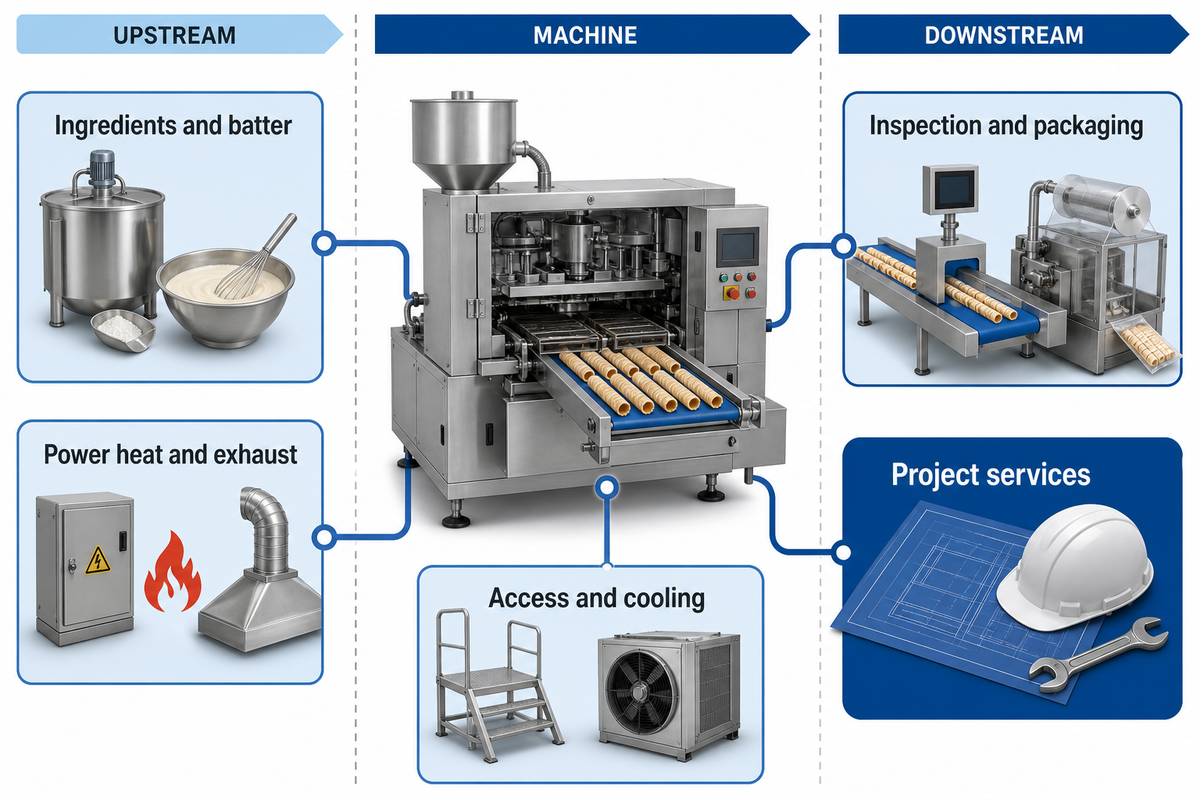
قد يؤدي عرض سعر دقيق للآلة الرئيسية إلى مشروع غير مكتمل للمصنع. حدّد نطاق المسؤولية بدءًا من استلام المكونات وصولًا إلى تعبئة المنتج وتغليفه، ووزّع مسؤولية جميع نقاط الربط بين المورّدين والمشترين والأطراف الثالثة.
| فئة نقاط الربط | نقاط الربط المطلوب تحديدها | المسؤول المعتاد عن القرار |
|---|---|---|
| المكونات الجافة | التغذية، واحتواء الغبار، والنظافة العامة، والفصل بين مسببات الحساسية | السلامة والجودة |
| تحضير العجينة السائلة | الخلط، والحفظ، والنقل بين مراحل الخط، والتحريك، والتحكم في المستوى | الإنتاج والجودة |
| مصدر التغذية الكهربائية | الجهد، والتردد، والحمل الكهربائي المتصل، والعزل، وأنظمة التحكم | الهندسة |
| نظام التسخين | التسخين بالوقود أو الكهرباء، وهواء الاحتراق، والعادم، واللوائح المحلية | الهندسة والسلامة |
| إمكانية الوصول إلى الآلة | مساحة الخلوص حول الحواجز، ومسار التنظيف، ونطاق الصيانة، وتصريف المياه | السلامة، والتنظيف والتطهير، والصيانة |
| التبريد | مدة النقل على الناقل، وظروف الهواء، والتعرض للرطوبة | الإنتاج والجودة |
| الفحص | أخذ العينات، والتعامل مع المنتجات المرفوضة، ومطابقة الأعداد | الجودة |
| التعبئة والتغليف | معدل التغذية، والتخزين المؤقت، والإغلاق، والترميز، والتحكم في الملصقات | التعبئة والتغليف والجودة |
| خدمات المشروع | مخطط توزيع المعدات، والشحن، والتركيب، والتشغيل الأولي، والتدريب، وقطع الغيار، والقبول وفق معايير الاختبار | المشتريات وإدارة المشروع |
يستدعي الدقيق الجاف وغيره من النشويات والسكر والمكونات المسحوقة طرح سؤال محدد خلال الفحص. تذكر إدارة السلامة والصحة المهنية الأمريكية (OSHA) أن المواد القابلة للاحتراق والمقسمة إلى جسيمات دقيقة قد تصبح قابلة للانفجار عندما تصل تراكيزها في الهواء إلى مستويات مناسبة. لا يعني ذلك أن كل خط يستخدم العجينة السائلة الرطبة ينطوي على خطر غبار قابل للاحتراق. بل يعني أن على المختصين المؤهلين في المصنع مراجعة عمليات التغذية والاستخلاص والتنظيف ومصادر الاشتعال وبيانات اختبار المواد في المواقع التي يوجد فيها غبار جاف.
يعتمد اختيار الطاقة أيضًا على تكوين الآلة. لا تنقل بيانات الجهد أو استهلاك الغاز أو العادم أو التبريد من طراز آخر. طابق عرض السعر مع الخدمات التشغيلية المتاحة في الموقع واللوائح المحلية. تقدم أدلة UD حول بدء خط إنتاج لفائف البيض المقرمشة وما يتضمنه خط إنتاج الأغذية سياقًا أوسع للتخطيط.
حزمة أدلة التشغيل المشهود الذي يحدده المشتري
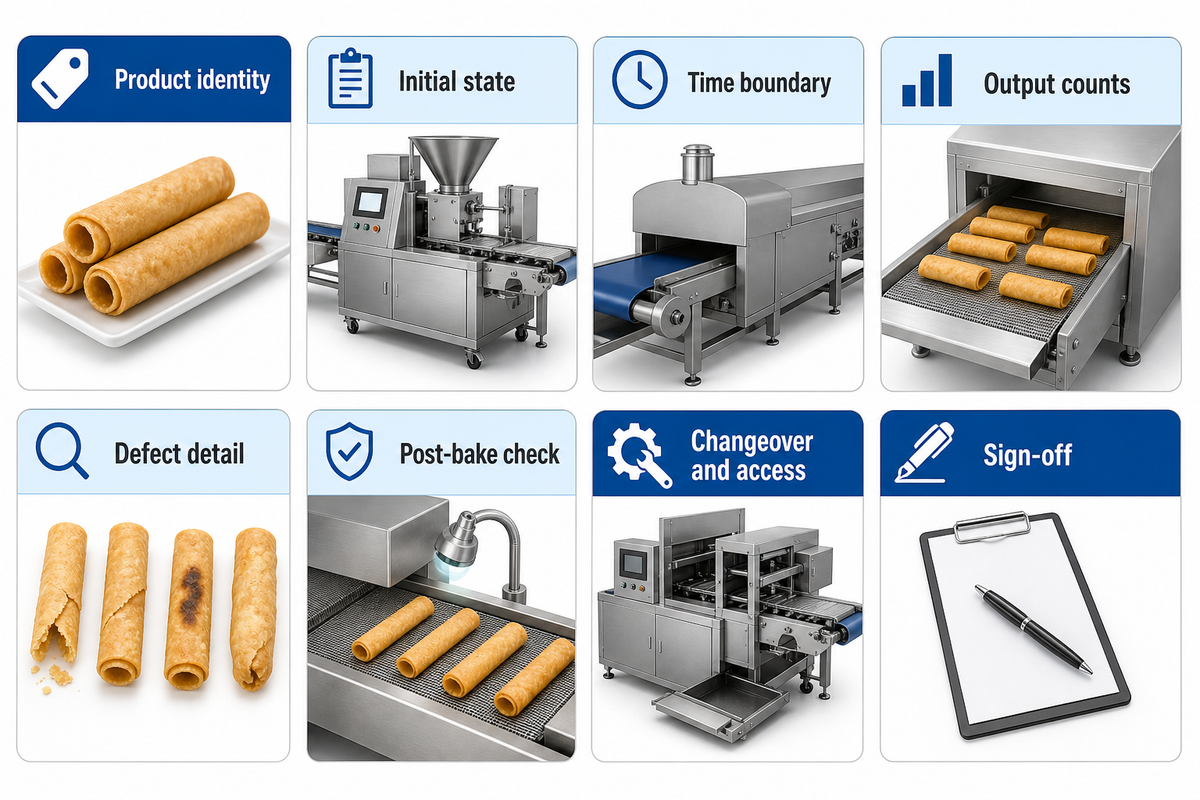
تكون عروض التشغيل أكثر فائدة عند تحديد شروطها قبل الضغط على زر التشغيل. يتفق المشتري والمورّد على المنتج الذي سيُشغّل، وحالة الآلة عند بدء التشغيل، ومدة المراقبة، والتوقفات والعيوب التي ستُحتسب، ومن سيوقّع السجل. تشير IEC 62381:2024 إلى قبول أنظمة الأتمتة في قطاع العمليات الصناعية. وتركز الوثيقة على الاتفاق بشأن المسؤوليات والإجراءات التي ستُنفذ استجابةً للمتطلبات المحددة. تستخدم هذه المقالة ذلك الاتفاق مرجعًا للتخطيط، لا شهادة اعتماد لآلة تصنيع لفائف البيض المقرمشة. كما يشير ملخص BSI لقبول آلات التعبئة والتغليف إلى أساليب الاختبار ونماذج الزمن والإنتاج المستهدف المتفق عليها.
تُعدّ 30 دقيقة مدة عملية للفحص الأولي، لكنها لا تعادل مدة القبول في المصنع. تحدد بعض الإجراءات اختبارات بعينها؛ فعلى سبيل المثال، يتطلب إجراء جمعية صناعة آلات المشروبات اختبارًا مدته ثماني ساعات لخطوط الوحدات الرئيسية، واختبارًا مدته ثماني ساعات للوحدات المستقلة يتضمن ست ساعات على الأقل من التشغيل. ولا يحدد إجراء هذه الجمعية مدة اختبار آلة تصنيع لفائف البيض المقرمشة. وهذا يوضح ضرورة النص صراحةً في العقد على المدة والتوقفات والعدادات ونطاق الاختبار.
احرص على تحديد قرار أخذ العينات. يصف دليل NIST لأخذ عينات القبول الخطة بالصيغة (n, c): حجم العينة وعدد القبول. ينبغي أن يستند العدد إلى مخاطر المشتري ومخاطر المنتج، لذا لن تُحدّد نسبة رفض اعتباطية. والأهم أن نجاح تشغيل آلة واحدة بمفردها لا يثبت فعالية القضاء على مسببات الخطر، أو التنظيف والتطهير، أو التحكم في مسببات الحساسية، أو التحكم في التخزين. فهذه الجوانب تتطلب أدلة منفصلة. وتوضح الحزمة التالية حدود ما يمكن أن يثبته التشغيل.
حزمة أدلة التشغيل المشهود — اتفقوا على هذه البنود قبل الاختبار
| البند | السجل | القرار الذي يحميه هذا البند |
|---|---|---|
| هوية المنتج | الوصفة، والدفعة، والحشوة، والأبعاد، والقوام المستهدف | يمنع استخدام عينة بديلة لإثبات ما ورد في عرض السعر |
| الحالة الابتدائية | بدء التشغيل والآلة باردة أو دافئة، ومدة الإحماء، والإعدادات | يفصل فاقد بدء التشغيل عن الإنتاج أثناء التشغيل المستقر |
| الحدود الزمنية | وقت بدء القياس وإيقافه، والتوقفات المخطط لها وغير المخطط لها | يجعل مدى الجاهزية للتشغيل قابلًا للتدقيق |
| أعداد الإنتاج | الإجمالي، والمقبول من المرور الأول، والمعاد تشغيله، والمهدور | يفصل عدد الدورات عن الإنتاج الجيد المعتمد |
| تفاصيل العيوب | التشققات، والالتصاق، واللون، والقطر، والدرزة، وموضع الحشوة | يوضح محطة التشغيل التي تحتاج إلى تصحيح |
| الفحص بعد الخَبز | مدة التبريد، وظروف الغرفة، والاختبار بعد التعبئة والتغليف أو من دونهما | يمنع اعتبار مظهر المنتج عند التفريغ بديلًا عن القوام النهائي |
| التحويل بين المنتجات وإمكانية الوصول | تغيير الأدوات، ومسار التنظيف، ونقاط العزل، وإعادة التشغيل | يكشف الافتراضات المتعلقة بالعمالة والتوقفات والسلامة |
| التوقيع على الاعتماد | البنود المفتوحة، والمسؤولون المكلّفون بالقرار، والموعد النهائي للتصحيح، وقاعدة إعادة الاختبار | يحوّل العرض التوضيحي إلى سجل للمشتريات |
إذا حالت الشروط المتفق عليها دون تشغيل الوصفة المقصودة، فلا تعتبر السرعة المذكورة في الكتيّب إنتاجًا مستهدفًا موثّقًا. وحتى إذا نجح التشغيل الأولي، فقد لا يتحقق القبول في الموقع أو القبول في المصنع. فالعينة النظيفة لا تثبت التنظيف والتطهير، أو التحكم في مسببات الحساسية، أو فعالية القضاء على مسببات الخطر، أو التحكم في التخزين. ويجب ربط كل مسألة مفتوحة برسم أو سجل أو إجراء للتحكم في المخاطر أو إجراء تصحيحي أو إعادة اختبار، لا بتصريح شفهي غير رسمي.
حوّل آلية التشغيل إلى طلب آلة قابل للاختبار
في مشروع تجاري لتصنيع لفائف البيض المقرمشة لقطاع الأغذية، أرسل إلى UD Machine عيّنتك، والوصفة أو وصف العجينة السائلة، والأبعاد المستهدفة، ومتطلبات الحشوة، وهدف الإنتاج، والخدمات التشغيلية، وموقع التركيب، وشروط التشغيل المشهود؛ وحدد التخصيص والدعم الفني ونطاق التسليم الجاهز للتشغيل كلًّا على حدة. عندها يستطيع الفريق الفني إعداد التكوين والأدلة المناسبة، بدلًا من تقديم عرض سعر يستند إلى سرعة واحدة.
اطلب مراجعة التكوينالأسئلة الشائعة
ما تكلفة آلة تصنيع لفائف البيض المقرمشة؟
يتوقف السعر على فئة الآلة، وهدف الإنتاج، ومصدر الحرارة، ونظام الحشو، وأدوات التشكيل، ونطاق المراحل اللاحقة، ومتطلبات وجهة التسليم، والتركيب، واختبارات القبول. قارن عروض الأسعار باستخدام مواصفة المنتج نفسها، واحسب التكلفة لكل 1,000 قطعة مقبولة. فقد يتحول انخفاض سعر المعدّات إلى مشروع مكلف إذا لم يشمل عرض السعر التبريد أو العادم أو الحواجز الواقية أو قطع التغيير أو التشغيل الأولي. اطلب من كل مقدم عرض تحديد الاستثناءات والافتراضات بشأن قطع الغيار وتكاليف انتقال فريق الخدمة والنسخ الاحتياطية للبرامج والمنتج المستخدم لتحديد معدل الإنتاج المذكور. أدرج تكلفة تجارب الإنتاج والشحن وأعمال تهيئة الخدمات التشغيلية ووقت مشغّلي الآلات وقطع الغيار المعرّضة للتآكل وفق خطة الصيانة وأي إعادة اختبار تنجم عن عدم استيفاء معيار قبول. ثم قارن الإنتاج الجيد المتوقع ونطاق المشروع، لا سعر الشراء وحده.
هل تشغيل آلات تصنيع لفائف البيض المقرمشة سهل؟
يصبح التشغيل الاعتيادي مباشرًا بعد ضبط الوصفة وحالة الإحماء وكمية الصب وطريقة الفحص وإجراء التنظيف. ومع ذلك، يحتاج مشغّلو الآلات إلى تدريب على تمييز الانحرافات والاستجابة للإنذارات وعزل مصادر الطاقة بأمان. ويشمل التسليم الجيد أيضًا إجراءات إعادة التشغيل المنضبطة وأخذ عينات العيوب وفحوص التنظيف والتطهير ونطاقات المعلمات المعتمدة والظروف التي تستدعي من المشغّل الاتصال بفريق الصيانة أو الجودة.
هل يتوفر دعم ما بعد البيع لمعدات لفائف البيض المقرمشة الصناعية؟
يختلف نطاق الدعم باختلاف المورّد والعقد. اسأل عن المسؤول عن إرشادات التركيب والتشغيل الأولي وتدريب مشغّلي الآلات واستكشاف الأعطال عن بُعد وقطع الغيار والنسخ الاحتياطية للبرامج والاستجابة للضمان والخدمة الميدانية في منطقتك. أدرج أوقات الاستجابة والأعمال المشمولة والأعمال المدفوعة وتغطية اللغات في عرض السعر، بدلًا من الاعتماد على عبارة «دعم ما بعد البيع».
هل يمكن لآلة واحدة إنتاج لفائف ويفر محشوة وغير محشوة؟
توفر بعض المنصات معدات حشو اختيارية أو قطعًا لتغيير المنتج، لكن الإجابة تعتمد على الطراز والمنتج. إذ يؤثر الحشو في توقيت الصب وموضع القلب والتحكم في التسرب والتنظيف والتطهير، وأحيانًا في التبريد. قدّم للمورّد عينتي المنتجين واطلب مشاهدة التحويل بينهما قبل افتراض أن التكوين نفسه ينتج كلا المنتجين بمعدل الإنتاج المذكور.
ما الخدمات التي ينبغي تحديدها عند شراء معدات تصنيع الأغذية؟
حدّد مراجعة التطبيق، ومخطط توزيع المعدات وتأكيد الخدمات التشغيلية، وتجارب العينات، والوثائق، ومسؤوليات الشحن، والتركيب، والتشغيل الأولي، والتدريب، وقطع الغيار، والضمان، والنسخ الاحتياطية للبرامج، والدعم عن بُعد، والقبول في المصنع، والقبول في الموقع، والمسؤولية عن الإجراءات التصحيحية. لا تكمن الأهمية في عدد الخدمات المذكورة في الكتيّب، بل في تحديد ناتج مطلوب ومسؤول وجدول زمني وتكلفة ومعيار قبول لكل خدمة.
المنهجية والإفصاحات التجارية
تأسست UD Company في 2003. ويميّز هذا المستند بين معلومات منتجات UD من المصدر نفسه وبين الأبحاث المستقلة واللوائح الرسمية للولايات المتحدة وملخصات فهارس المعايير ووثائق براءات الاختراع السابقة. أرقام الطرازات ليست أمثلة عامة على الأداء. وتقود روابط الشراء مباشرةً إلى موقع UD Machine. وتتوقف المتطلبات النهائية للآلة وسلامة الأغذية وسلامة مكان العمل بصورة قاطعة على مراجعة المنتج والوجهة والمنشأة والعقد.
المراجع والمصادر
- العلوم التطبيقية: دراسة التوزيع الحراري وسماكة ولون ألواح خَبز الويفر
- علوم الأغذية والتغذية: تأثير التركيبة على التصاق الوافل وسهولة فصله
- دراسة الأغذية منخفضة الرطوبة: محتوى الرطوبة والنشاط المائي في الويفر
- 21 CFR 117.40، المعدات والأدوات
- 21 CFR 117.135، الضوابط الوقائية
- OSHA 1910.212، الحواجز الواقية العامة للآلات
- تفسير OSHA، الحواجز الواقية للآلات في تصنيع الأغذية
- OSHA 1910.147، التحكم في مصادر الطاقة الخطرة
- OSHA 1910.263، معدات المخابز
- OSHA، نظرة عامة على الغبار القابل للاحتراق
- ISO 14159:2002، متطلبات النظافة الصحية للآلات
- EHEDG GL 8، مبادئ التصميم الصحي
- عوامل OEE: تعريفات الجاهزية والأداء والجودة
- التصميم الصحي لمعدات الأغذية: مراجعة متعددة القطاعات
- NIST/SEMATECH، خطط أخذ عينات القبول المفردة
- جمعية صناعة آلات المشروبات، إجراء قبول خاص بالقطاع
- IEC 62381:2024، اختبارات القبول في المصنع والموقع
- US6254916B1، طريقة وجهاز لإنتاج لفائف الويفر الصالحة للأكل
- US3633517A، آلة آلية لفائف البيض المقرمشة باستخدام صفائح جاهزة