ติดต่อบริษัท UDTECH

คู่มือเครื่องทำขนมฟีนิกซ์โรล: กระบวนการ การเลือก และการตรวจรับ

คำตอบสั้น ๆ: ควรประเมินเครื่องทำขนมม้วนฟีนิกซ์ในฐานะระบบสูตรการผลิตและสายการผลิตที่ออกแบบมาเพื่อผลิตเวเฟอร์ม้วนสอดไส้ให้ได้ผลสม่ำเสมอ ไม่ใช่ดูจากตัวเลขความเร็วเพียงอย่างเดียว เครื่องทำขนมม้วนฟีนิกซ์เป็นระบบขึ้นรูปและสอดไส้สำหรับผลิตภัณฑ์เวเฟอร์ม้วนที่กำหนดไว้โดยเฉพาะ ลำดับการเลือกซื้อที่เหมาะสมคือ กำหนดผลิตภัณฑ์ → เลือกวิธีขึ้นรูปและให้ความร้อน → ตรวจสอบพฤติกรรมของไส้ → หาคอขวดของสายการผลิตที่เชื่อมต่อกัน → ทดลองเดินเครื่องโดยมีผู้ร่วมสังเกตการณ์ → ตรวจสอบหลักฐานด้านการสุขาภิบาลและอุปกรณ์ป้องกัน บทความนี้จัดทำขึ้นเพื่อให้ความรู้โดยเฉพาะ ส่วนหน้าข้อมูลโซลูชันเครื่องทำขนมม้วนฟีนิกซ์ที่ลิงก์ไว้เป็นแหล่งข้อมูลหลักเกี่ยวกับข้อมูลจำเพาะของรุ่น การกำหนดค่า และรายละเอียดใบเสนอราคา
เครื่องทำขนมฟีนิกซ์โรลผลิตอะไรได้จริง
ในการพูดคุยเรื่องอาหารอุตสาหกรรม “ขนมม้วนฟีนิกซ์” มักหมายถึงเวเฟอร์ม้วนหรือเปลือกขนมลักษณะคล้ายขนมทองม้วน ซึ่งอาจสอดไส้ด้วยวัตถุดิบอย่างสาหร่าย หมูหยอง ผง ครีม หรือส่วนผสมอื่นตามสูตร คำนี้อาจทำให้เข้าใจผิดได้ง่าย เพราะผลการค้นหายังมีทั้งซูชิโรล สูตรปอเปี๊ยะ อุปกรณ์ทำบุหรี่กัญชามวนสำเร็จ และเครื่องจักรขึ้นรูปโลหะแบบม้วน ควรยืนยันชนิดของผลิตภัณฑ์อาหารสำเร็จรูปก่อนเปรียบเทียบเครื่องจักร
เครื่องทำฟีนิกซ์โรลอัตโนมัติยังคงกำหนดจากเนื้อสัมผัสสำเร็จรูป รอยต่อ และความคงตัวของไส้ ไม่ใช่จากชื่อที่ใช้ในแค็ตตาล็อก.
ดังนั้น จึงไม่สามารถระบุคุณสมบัติของเครื่องจักรจากชื่อเพียงอย่างเดียว แต่ต้องพิจารณาจากรูปทรงของเปลือก ตำแหน่งไส้ ความกรอบและแรงที่ต้องใช้ให้แตก เป้าหมายความชื้น พฤติกรรมระหว่างการทำให้เย็น รูปแบบบรรจุภัณฑ์ และความแปรผันด้านรูปลักษณ์ที่ยอมรับได้ สายการผลิตที่ทำเวเฟอร์เปล่าได้น่ารับประทานแต่แตกหลังสอดไส้ ยังไม่สามารถแก้ปัญหาของผู้ซื้อได้
สำหรับข้อมูลพื้นฐานเกี่ยวกับตัวแปรในการแปรรูปอาหารที่อาจส่งผลต่อเนื้อสัมผัสและพฤติกรรมของผลิตภัณฑ์สำเร็จรูป โปรดดูบทอภิปรายที่ผ่านการทบทวนโดยผู้ทรงคุณวุฒิใน เอกสารอ้างอิงการแปรรูปอาหารของ PMC นี้ เอกสารดังกล่าวใช้เป็นบริบทสำหรับการออกแบบการทดสอบ ไม่ใช่หลักฐานยืนยันผลผลิตของเครื่องทำฟีนิกซ์โรลรุ่นใด.
ตรวจสอบขอบเขต: นี่คือคู่มือกระบวนการอาหารสำหรับผลิตภัณฑ์เวเฟอร์/ขนมทองม้วนสอดไส้ ไม่ใช่เครื่องม้วนซูชิ สายการผลิตแผ่นปอเปี๊ยะ เครื่องทำขนมว่างในครัวเรือน หรือเครื่องทำพรีโรลกัญชา.
วิธีอ่านภาษาที่ใช้ในแค็ตตาล็อก: ข้อความตัวอย่างจากการค้นหามักนำคำกำกับมาต่อกัน เช่น เครื่องทำขนมม้วนฟีนิกซ์อัตโนมัติ ไข่, เครื่องทำขนมม้วนฟีนิกซ์ เวเฟอร์ไข่, เครื่องทำโรล เวเฟอร์ไข่ เวเฟอร์ม้วน, เครื่องทำบิสกิตเวเฟอร์ม้วนไส้ไข่ และ เครื่องจักร บิสกิตเวเฟอร์ม้วนไส้ไข่ รายการอื่นอาจใช้คำว่า เครื่องทำระบบไฟฟ้า, เครื่องทำเบเกอรี่แบบโรตารี, การผลิตโรล, อุปกรณ์ครัว, ผู้ผลิตในประเทศจีน หรือ ระบบอัตโนมัติระดับสูง ให้มองคำเหล่านี้เป็นภาษาที่ช่วยให้ค้นพบสินค้าได้ง่ายขึ้น และขอรายงานการทดลองที่อ้างอิงสูตรการผลิตก่อนถือว่าคำเหล่านั้นเป็นข้อมูลจำเพาะ
คำขยายจากผู้บริโภคและแค็ตตาล็อกอาจทำให้การเปรียบเทียบแบบ B2B คลุมเครือได้เช่นกัน: ร้านอาหาร, เชิงพาณิชย์อัตโนมัติ, อัตโนมัติเชิงพาณิชย์, ถาด, ปรับแต่ง, โดยอัตโนมัติ, ประสิทธิภาพ, หมุน, มินิ, พกพา, สเตนเลสเชิงพาณิชย์, แนวตั้ง, ผลผลิตสูง, ไฟฟ้าเชิงพาณิชย์, ขายส่ง, อุตสาหกรรมเชิงพาณิชย์, อาหารว่าง, จากโรงงานโดยตรง, อุณหภูมิ, ระดับสูง, เหมาะสม และ ราคาต่ำ ใช้คำเหล่านี้เพื่อค้นหาซัพพลายเออร์ที่เป็นผู้สมัคร แล้วแทนที่ด้วยหลักฐานด้านกำลังการผลิต ระบบสาธารณูปโภค สุขอนามัย และการยอมรับในเอกสารจัดซื้อ.
ก่อนขอใบเสนอราคา ให้จัดทำรายละเอียดผลิตภัณฑ์ความยาว 1 หน้า โดยระบุภาพร่างหน้าตัด ขนาดเปลือก ชนิดไส้และขนาดอนุภาค น้ำหนักต่อชิ้นเป้าหมาย ขีดจำกัดด้านความชื้นหรือเนื้อสัมผัส จุดส่งต่อไปยังขั้นตอนบรรจุภัณฑ์ และตลาดที่จะจำหน่ายอาหาร รายละเอียดนี้จะใช้เป็นข้อมูลอ้างอิงสำหรับการทดลองและการตัดสินใจตรวจรับในขั้นตอนต่อไปทั้งหมด
สำหรับผู้ซื้อโรงงาน แฟ้มการยอมรับควรจับคู่บรีฟนั้นกับรายงานการทดสอบที่ผูกกับสูตรการผลิตและเกณฑ์การยอมรับที่ชัดเจน เพื่อให้สามารถตรวจสอบตัวอย่างที่มีแนวโน้มดีเทียบกับหลักฐานเดิมได้ในภายหลัง.
ทำแผนผังเส้นทางการผลิตก่อนเปรียบเทียบเครื่องจักร
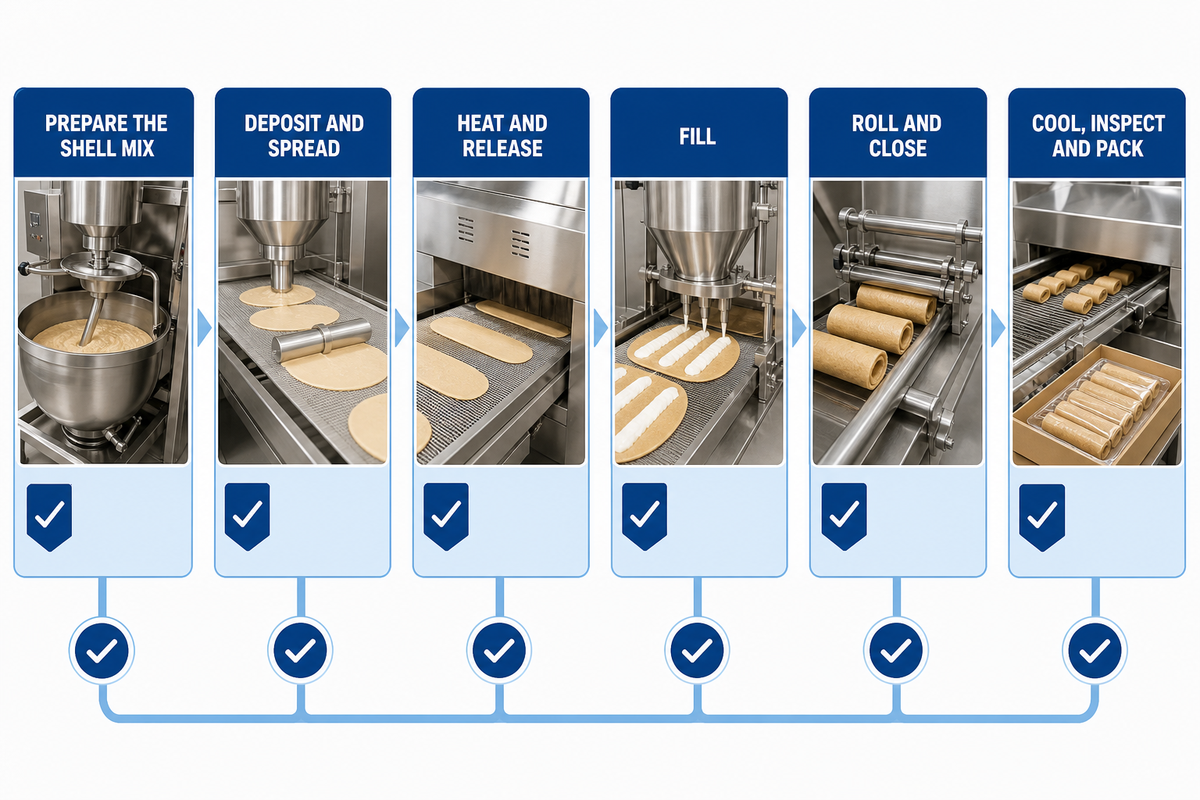
การเปรียบเทียบเครื่องทำขนมม้วนฟีนิกซ์ที่เป็นประโยชน์ควรเริ่มจากจุดส่งต่องาน ไม่ใช่โบรชัวร์ วาดเส้นทางตั้งแต่การเตรียมวัตถุดิบจนถึงผลิตภัณฑ์ที่บรรจุแล้ว พร้อมระบุตัวแปรควบคุมในแต่ละจุดส่งต่อ โดยทั่วไปเส้นทางจะครอบคลุมการเตรียมแป้งเหลวหรือแป้งโด การจ่ายแป้งตามปริมาณที่กำหนด การอบหรือให้ความร้อน การปลดชิ้นงาน การสอดไส้ การม้วน การทำให้เย็นหรือเซ็ตตัว การตรวจสอบ และการบรรจุ บางสายการผลิตรวมหลายขั้นตอนไว้ด้วยกัน แต่คำถามเรื่องการควบคุมยังคงต้องพิจารณาแยกกัน
- เตรียมส่วนผสมสำหรับเปลือก บันทึกปริมาณของแข็ง ไขมัน น้ำ ความหนืด และอุณหภูมิ ณ จุดจ่ายแป้ง การเปลี่ยนสูตรอาจทำให้ช่วงการทำงานของกระบวนการเปลี่ยนไป แม้การตั้งค่าเครื่องจักรจะไม่เปลี่ยนก็ตาม
- จ่ายและแผ่แป้งเหลว ตรวจสอบปริมาณต่อช่องแม่พิมพ์หรือแผ่นอบ ความสม่ำเสมอของการกระจาย และช่วงเวลาตั้งแต่จ่ายแป้งจนถึงให้ความร้อน ความหนาที่ไม่สม่ำเสมออาจทำให้เกิดรอยแตกหรือรอยต่อที่ไม่แข็งแรงในขั้นตอนถัดไป
- ให้ความร้อนและปลดชิ้นงาน กำหนดรูปแบบการให้ความร้อน พื้นผิวสัมผัส และสภาพการปลดชิ้นงาน คำว่า “อบแล้ว” ยังไม่เพียงพอสำหรับใช้เป็นเกณฑ์ตรวจรับ ให้ระบุลักษณะและสัมผัสของเปลือกที่ต้องการเมื่อเข้าสู่สถานีงานถัดไป
- สอดไส้ ทดลองกับไส้จริง ไม่ใช่แค่น้ำ วัดอุณหภูมิ ความหนืด ขนาดอนุภาค แรงดัน และความไวต่อแรงเฉือน ไส้ที่คงตัวในบีกเกอร์อาจจับตัวเป็นสะพาน ยืดเป็นเส้น หรือเคลื่อนตำแหน่งเมื่อเดินเครื่องด้วยความเร็วการผลิต
- ม้วนและปิด ตรวจสอบตำแหน่งรอยต่อ การซ้อนทับ การแตกหัก และการจัดไส้ให้อยู่กึ่งกลาง เปลือกต้องแข็งแรงพอที่จะทนแรงม้วนได้ พร้อมคงเนื้อสัมผัสตามที่ต้องการเมื่อรับประทาน
- ทำให้เย็น ตรวจสอบ และบรรจุ กำหนดช่วงเวลาที่ผลิตภัณฑ์คงรูปแล้ว หากบรรจุเร็วเกินไปอาจกักความร้อนไว้หรือทำให้ไส้เคลื่อนตำแหน่ง หากบรรจุช้าเกินไปอาจลดการใช้ประโยชน์จากสายการผลิต
แผนผังนี้เปิดเผยความเสี่ยงสำคัญประการแรกในการจัดซื้อ: จุดส่งต่องานที่ช้าที่สุดหรือเสถียรน้อยที่สุดจะกำหนดผลผลิตที่จำหน่ายได้ บทของ FAO ที่ลิงก์ไว้ที่นี่เป็นเอกสารอ้างอิงการวางแผนในอดีต ซึ่งเตือนให้ทำมาตรฐานเดียวกันกับอัตราการไหล ขนาด และต้นทุน แต่ไม่ใช่สเปกเครื่องทำฟีนิกซ์โรลปัจจุบันหรือข้อกำหนดตามกฎหมาย (แนวทางการวางแผนกำลังการผลิตของ FAO). ยืนยันข้อกำหนดด้านวิศวกรรมและการปฏิบัติตามกฎในท้องถิ่นที่เป็นปัจจุบันก่อนสรุปการจัดซื้อ.
เหตุใดพฤติกรรมของไส้จึงเปลี่ยนการออกแบบเครื่องจักร
พฤติกรรมของไส้มักเป็นข้อจำกัดสำคัญที่ซ่อนอยู่ในการออกแบบ ผงที่ไหลได้ดี ส่วนผสมหมูหยองที่เป็นเส้นใย ครีมหนืด และส่วนผสมที่ไวต่ออุณหภูมิ มีพฤติกรรมแตกต่างกัน จึงอาจต้องใช้ถังพัก เครื่องกวน ปั๊ม หัวจ่าย วิธีตัดการจ่าย และช่องทางสำหรับทำความสะอาดที่ต่างกัน คำกล่าวอ้างว่าเครื่องจ่ายใช้ได้กับทุกสูตรจะมีความหมายก็ต่อเมื่อผู้จำหน่ายระบุสูตรที่ทดลองและช่วงการทำงานไว้ด้วย
วัดตัวแปรที่อาจทำให้ผลลัพธ์เปลี่ยนแปลง
- ความหนืด: บันทึกอุณหภูมิและวิธีทดสอบพร้อมตัวอย่างทุกครั้ง ความหนืดอาจเปลี่ยนมากพอระหว่างการเดินเครื่องจนทำให้น้ำหนักที่จ่ายหรือการยืดเป็นเส้นเปลี่ยนไป.
- ขนาดอนุภาคและความยาวเส้นใย: ระบุส่วนผสมชิ้นใหญ่ที่สุดและตรวจว่าสามารถพาดค้างในทางผ่านแคบได้หรือไม่.
- อุณหภูมิ: บันทึกอุณหภูมิของผลิตภัณฑ์ ถังพัก และหัวฉีด ไส้อุ่นอาจไหลได้ดี แต่ทำให้เปลือกนิ่มหรือซึมเข้าไปในเปลือก.
- แรงดันและแรงเฉือน: ระบุว่าการสูบหรือการอัดทำให้โครงสร้างไส้เสียหายหรือเปลี่ยนการไหลที่ปรากฏหรือไม่.
- พฤติกรรมการตัดการจ่าย: วัดการย้อยเป็นหาง การหยด และเวลาตั้งแต่สิ้นสุดการจ่ายจนถึงการปิดม้วน.
แปลงผลการทดสอบไส้ให้เป็นเกณฑ์ตัดสินใจของผู้ซื้อ
ขอทดลองเดินเครื่องโดยใช้ไส้จริงสำหรับการผลิต ที่ค่าต่ำ ค่าปกติ และค่าสูง ชั่งตัวอย่างจำนวนที่เพียงพอต่อการวิเคราะห์ ตรวจสอบรอยต่อ และวัดของเสียแยกตามสาเหตุ ประเด็นตัดสินใจไม่ใช่ “เครื่องจ่ายเดินเครื่องได้หรือไม่” แต่คือ “เครื่องจ่ายไส้ได้ตามน้ำหนักที่ต้องการภายในเปลือกที่ไม่แตกตลอดช่วงของสูตร โดยไม่เพิ่มภาระการทำความสะอาดหรือการเปลี่ยนงานผลิตจนจัดการไม่ได้หรือไม่”
หากซัพพลายเออร์ทดสอบเพียงน้ำหรือตัวแทนที่เจือจาง ให้ถือว่าผลลัพธ์เป็นการสาธิตเชิงกล ไม่ใช่การรับประกันการผลิต ความแตกต่างนี้สำคัญเป็นพิเศษเมื่อมีการนำอัตราที่โฆษณาไว้ไปใช้ในแบบจำลองผลตอบแทนจากการลงทุนภายหลัง.
เมื่อกำหนดตัวแปรการทดสอบเหล่านั้น เอกสารอ้างอิงการแปรรูปอาหารที่ผ่านการทบทวนโดยผู้ทรงคุณวุฒิ สามารถช่วยทีมบันทึกเนื้อสัมผัสและเงื่อนไขสูตรการผลิต โดยไม่เปลี่ยนไส้ตัวแทนให้กลายเป็นข้ออ้างด้านสมรรถนะ.
ขอให้รายงานการทดสอบของซัพพลายเออร์ระบุสูตรการทดลองผลิตที่โรงงาน การเตรียมไส้ และการรีเซ็ตเพื่อทำความสะอาด รายละเอียดเหล่านี้ทำให้ข้ออ้างด้านกำลังการผลิตสามารถทำซ้ำได้กับสายการผลิตของผู้ซื้อ.
กำลังการผลิตคือฐานการวัด ไม่ใช่ตัวเลขพาดหัว
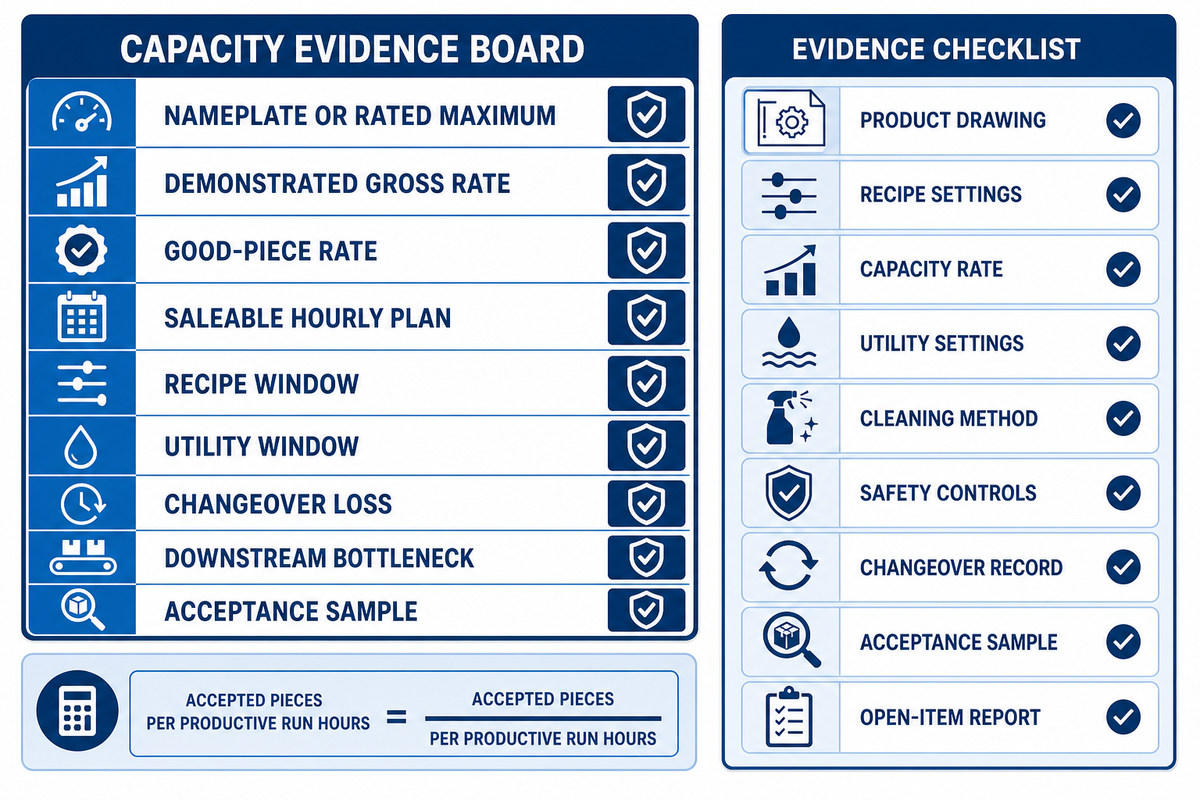
ควรรายงานกำลังการผลิตเป็นผลิตภัณฑ์ที่จำหน่ายได้ภายใต้เงื่อนไขที่ระบุ แยกตัวเลข 4 รายการต่อไปนี้ในตารางทำงานของคุณ:
| หมวดกำลังการผลิต | ความหมาย | สิ่งที่ต้องบันทึก |
|---|---|---|
| ค่าสูงสุดตามป้ายกำกับหรือค่าพิกัด | ค่าสูงสุดที่ผู้ผลิตกำหนดภายใต้เงื่อนไขที่ระบุ. | สูตรการผลิต ขนาดเปลือก ไส้ ระบบสาธารณูปโภค และสมมติฐานที่ระบุไว้. |
| อัตราการผลิตรวมที่สาธิตได้ | จำนวนชิ้นที่ผลิตได้ระหว่างการเดินเครื่องที่มีพยาน ก่อนเกิดการคัดทิ้งและการหยุด. | ความยาวการเดินเครื่อง ช่วงหยุด การเปลี่ยนความเร็ว และการแทรกแซงของผู้ควบคุมเครื่อง. |
| อัตราชิ้นงานดี | ชิ้นงานที่ผ่านการยอมรับหลังหักชิ้นที่มีรอยร้าว รอยต่อเปิด ปริมาณไส้น้อยกว่าน้ำหนัก และชิ้นที่คัดทิ้งด้านรูปลักษณ์. | จำนวนคัดทิ้งและรหัสเหตุผลตามช่วงการเก็บตัวอย่าง. |
| แผนผลิตต่อชั่วโมงที่จำหน่ายได้ | ชิ้นงานดีที่ปรับตามเวลาทำความสะอาดตามแผน การเปลี่ยนงานผลิต และข้อจำกัดของกระบวนการถัดไป. | สมมติฐานด้านความพร้อมใช้งานและสถานีคอขวด. |
| ช่วงสูตรการผลิต | ช่วงต่ำถึงสูงที่ทดสอบแล้วสำหรับเงื่อนไขของไส้และเปลือก. | อุณหภูมิ วิธีวัดความหนืด และขีดจำกัดการตั้งค่า. |
| ช่วงระบบสาธารณูปโภค | เงื่อนไขไฟฟ้าและลมที่มีอยู่ระหว่างการทดลอง. | แรงดันไฟฟ้า ความถี่ แรงดันลม และอัตราการไหล. |
| การสูญเสียจากการเปลี่ยนงานผลิต | เวลาการผลิตที่นำออกไปเพื่อทำความสะอาด เปลี่ยนชุดเครื่องมือ หรือรีเซ็ตสูตรการผลิต. | จำนวนนาทีต่อการเปลี่ยนงานผลิตและชิ้นงานคัดทิ้งหลังเริ่มเดินเครื่องใหม่. |
| คอขวดของกระบวนการถัดไป | สถานีงานที่เชื่อมต่อซึ่งจำกัดการไหลของผลิตภัณฑ์ที่ผ่านการยอมรับ. | ระดับบัฟเฟอร์ อัตราการบรรจุ และเหตุการณ์การหยุด. |
| ตัวอย่างสำหรับการตรวจรับ | ตัวอย่างที่ตกลงกันเพื่อปิดจุดทดสอบ. | ขนาดตัวอย่าง วิธีตรวจสอบ และการลงนามยอมรับ. |
| หมวดหลักฐาน | รายงานของซัพพลายเออร์ | การตัดสินใจของผู้ซื้อ |
|---|---|---|
| แบบผลิตภัณฑ์ | ฉบับแก้ไข ขนาด และค่าความคลาดเคลื่อนที่ยอมรับได้ | ตรงตามบทสรุปที่อนุมัติแล้ว |
| การตั้งค่าสูตรการผลิต | ส่วนผสม อุณหภูมิ และช่วงความหนืด | ทำซ้ำได้ที่ค่าต่ำ ค่าปกติ และค่าสูง |
| อัตรากำลังการผลิต | อัตราชิ้นงานดี ช่วงการเดินเครื่อง และจำนวนของเสีย | รองรับแบบจำลองการผลิตรายสัปดาห์ |
| การตั้งค่าระบบสาธารณูปโภค | แรงดันไฟฟ้า ความดันลม อัตราการไหล และโหลดที่เชื่อมต่อ | ระบบสาธารณูปโภคของโรงงานรองรับการทดลองผลิตได้ |
| วิธีทำความสะอาด | ขั้นตอนการถอด เครื่องมือ และเวลารีเซ็ต | ลำดับการจัดการสารก่อภูมิแพ้ทำได้จริงและมีเอกสารกำกับ |
| ระบบควบคุมความปลอดภัย | อุปกรณ์ป้องกัน อินเตอร์ล็อก จุดหยุด และจุดตัดแยกระบบ | การทบทวนความเสี่ยงในพื้นที่ไม่มีประเด็นวิกฤตค้างอยู่ |
| บันทึกการเปลี่ยนงานผลิต | ชุดเครื่องมือ การเรียกคืนสูตร และของเสียระหว่างการเริ่มเดินเครื่องใหม่ | รวมการสูญเสียไว้ในแผนกำลังการผลิตแล้ว |
| ตัวอย่างสำหรับการตรวจรับ | วิธีสุ่มตัวอย่าง การตรวจสอบ และการลงนามรับรอง | ผลลัพธ์ตรวจสอบย้อนกลับไปยังบทสรุปผลิตภัณฑ์ได้ |
| รายงานประเด็นค้างดำเนินการ | ผู้รับผิดชอบ วันที่ครบกำหนด วิธีทดสอบซ้ำ และหลักฐานการปิดประเด็น | เห็นขอบเขตที่ยังไม่ยุติก่อนการจัดซื้อ |
คำจำกัดความกำลังการผลิตตามพิกัดของสำนักงานสารสนเทศพลังงานสหรัฐฯ (EIA) เป็นอุปมาที่มีประโยชน์: ค่าสูงสุดตามพิกัดจะมีประโยชน์ต่อการตัดสินใจก็ต่อเมื่อทราบเงื่อนไข และไม่ใช่สิ่งเดียวกับผลผลิตจากการเดินเครื่องที่สาธิตได้ (คำจำกัดความกำลังการผลิตตามพิกัดของ EIA). FAO ยังระบุว่าอุปกรณ์ที่มีวัตถุประสงค์เดียวกันอาจแตกต่างกันด้านกำลังการผลิต ขนาด และต้นทุน ดังนั้นต้องทำให้ฐานการเปรียบเทียบเป็นมาตรฐานเดียวกัน (บทการวางแผนอุปกรณ์บรรจุภัณฑ์ของ FAO).
ใช้เพื่อประกอบความเข้าใจเท่านั้น หน้าข้อมูลโซลูชันของ UDTECH ที่ให้มามีตัวอย่างอัตราการผลิตของสายการผลิตและการใช้ลมอัดตามแต่ละรุ่น ตัวเลขจากแหล่งข้อมูลต้นทางเหล่านั้นใช้อธิบายการกำหนดค่าเครื่องจักร ไม่ใช่เกณฑ์มาตรฐานสากลสำหรับเครื่องทำขนมม้วนฟีนิกซ์ ให้ใช้ค่าที่ระบุไว้ในหน้าโซลูชันของ UDTECHเป็นประเด็นสำหรับการทดลองสูตรโดยมีผู้ร่วมสังเกตการณ์ จากนั้นคำนวณอัตราการผลิตชิ้นดีของคุณเอง
หน้าโซลูชันยังแสดงตารางระบบสาธารณูปโภคและพื้นที่ติดตั้งเฉพาะรุ่น ให้ถือว่าค่าจากผู้ผลิตดังกล่าวเป็นบริบทของการกำหนดค่า และตรวจสอบข้อกำหนดระบบสาธารณูปโภคกับผังการจัดวางเครื่องจักรที่แน่นอนสำหรับรุ่นและตัวเลือกที่เสนอให้โรงงานของคุณ.
สำหรับการทดลองที่ควบคุมได้ ให้เลือกช่วงการผลิต เช่น 30–60 นาที หรือขยายเป็น 90 นาทีเมื่อต้องยืนยันการเบี่ยงเบน บันทึกค่าทุกช่วง 10 นาที และเก็บตัวอย่างช่วงต้น/กลาง/ปลายไว้ นี่คือแนวทางการวัดที่แนะนำ ไม่ใช่การรับประกันผลผลิตของซัพพลายเออร์รายใด.
แนวทางปฏิบัติอาจบันทึกค่าเมื่อ 10 นาที, 20 นาที, 30 นาที, 40 นาที, 50 นาที และ 60 นาที เก็บตัวอย่าง 3 ชิ้นที่แต่ละจุดตรวจ และทำซ้ำการตรวจสอบการเริ่มเดินเครื่องใหม่ 2 ครั้งที่ 5 นาทีและ 15 นาที หากอุณหภูมิเป็นตัวแปรควบคุม จุดตรวจตัวอย่างอาจเป็น 20°C, 25°C, 30°C, 35°C, 40°C, 45°C, 50°C, 55°C และ 60°C ค่าเหล่านี้เป็นฟิลด์สำหรับบันทึก ไม่ใช่ขีดจำกัดเป้าหมาย จุดประสงค์คือเปิดเผยการเบี่ยงเบนและการสูญเสียหลังเริ่มใหม่ด้วยวิธีที่ตรวจสอบย้อนกลับได้ ไม่ใช่สร้างอัตราการผลิตที่รับประกัน.
บรรทัดตัวอย่างในแบบฟอร์ม (แทนที่ด้วยค่าจริงของคุณ): 1 สายการผลิต, 2 สูตรไส้, 3 จุดตรวจ, ช่วงเวลาการเดินเครื่อง 30 นาทีและ 60 นาที, ช่วงบันทึก 10 นาที, 12 kW, 380 V, 0.2 MPa, 0.6 MPa, 0.2 m³/min, 2300 mm × 2000 mm × 1400 mm, 960 kg พร้อมจุดตรวจอุณหภูมิแวดล้อม 20°C และ 25°C เกณฑ์การยอมรับชั่วคราว 90% และการตรวจด้วยเกจ 1 mm ในกรณีที่โรงงานของคุณกำหนด ตัวอย่างเหล่านี้แสดงฟิลด์ที่ต้องบันทึก ไม่ได้กำหนดสเปกสากล.
หมายเหตุทางวิศวกรรม: ตรวจสอบระบบสาธารณูปโภคซ้ำที่ 380 V และ 0.6 MPa เปรียบเทียบรายการกำลังไฟฟ้าที่เชื่อมต่อ 12 kW และปริมาณการใช้ลม 0.2 m³/min กับตารางระบบสาธารณูปโภคของโรงงาน จากนั้นตรวจสอบระยะเผื่อ 2300 mm × 2000 mm × 1400 mm และรายการน้ำหนักกดพื้น 960 kg ให้ผูกค่าประเมินสภาพแวดล้อมที่ 20°C และ 25°C รวมถึงการตรวจสอบเกจ 1 mm ไว้กับแผนคุณภาพที่อนุมัติแล้ว ฟิลด์เหล่านี้เป็นตัวอย่างที่คัดลอกจากข้อมูลการกำหนดค่าที่เผยแพร่ ไม่ใช่ขีดจำกัดการออกแบบ
เมื่อบันทึกพฤติกรรมหลังเริ่มเดินเครื่องใหม่ ให้บันทึกจุดฟื้นตัวที่ 1 นาที 5 นาที และ 15 นาที หากช่วงเวลาเหล่านี้ตรงกับแผนคุณภาพของคุณ จุดประสงค์คือเปิดเผยชิ้นงานคัดทิ้งหลังเริ่มใหม่ ไม่ใช่สร้างเกณฑ์มาตรฐาน.
สูตรคำนวณที่ใช้ได้จริง: จำนวนชิ้นต่อชั่วโมงที่จำหน่ายได้ = จำนวนชิ้นที่ผ่านการยอมรับ ÷ ชั่วโมงการเดินเครื่องที่ผลิตจริง รายงานน้ำหนักต่อชิ้น ไส้ ขนาดเปลือก ช่วงเวลาการเดินเครื่อง เงื่อนไขระบบสาธารณูปโภค การหยุดตามแผน และอัตราการคัดทิ้งไว้ข้างผลลัพธ์.
เลือกจากผลิตภัณฑ์สำเร็จรูปและความเสี่ยงจากการเปลี่ยนงานผลิต
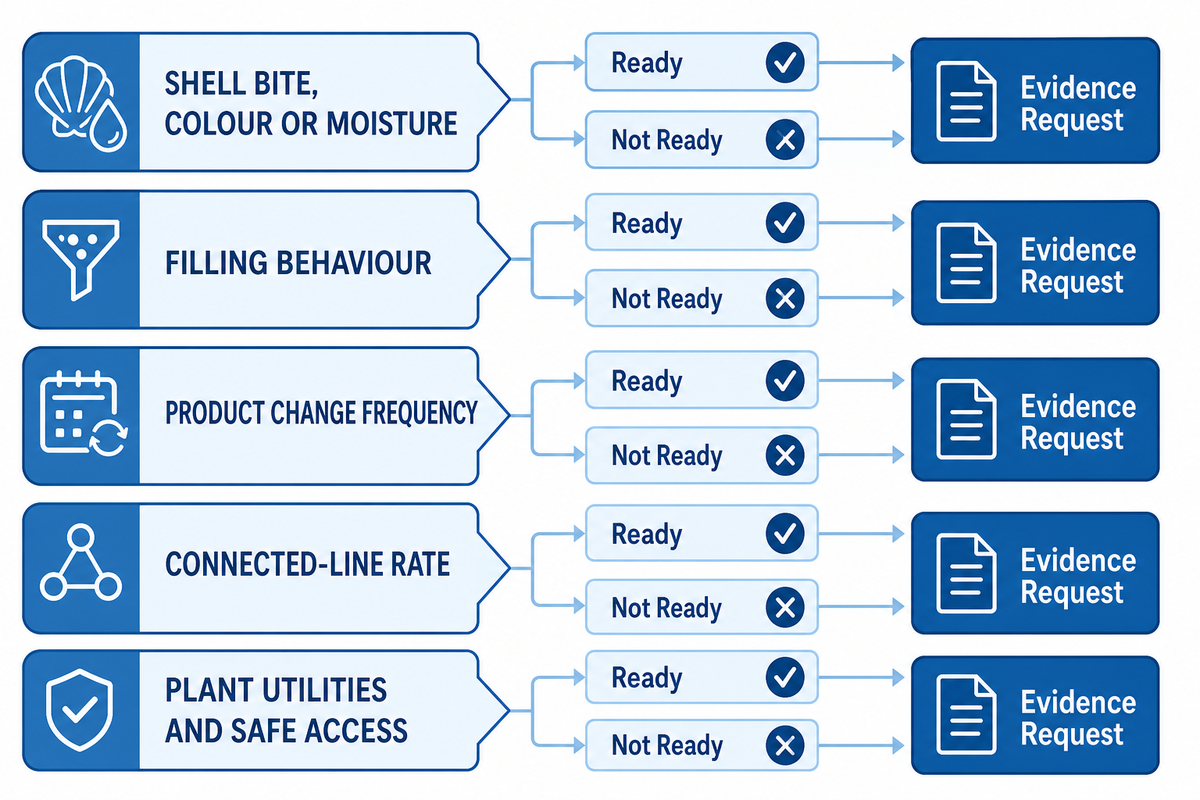
แผนผังความพร้อมของฟีนิกซ์โรล 5 จุด
ใช้แผนผังที่มีชื่อกำกับนี้ก่อนเปรียบเทียบใบเสนอราคา: คำจำกัดความผลิตภัณฑ์ ช่วงการจ่ายไส้ คอขวดของสายการผลิต การรีเซ็ตด้านสุขาภิบาล และหลักฐานการยอมรับ หากมีจุดใดไม่ทราบ ให้คงโครงการไว้ในขั้นค้นหาข้อมูล แทนการเปลี่ยนสมมติฐานที่ไม่แน่นอนให้เป็นสเปกเครื่องจักร.
เมื่อมีแผนผังกระบวนการและฐานการวัดแล้ว ให้เปรียบเทียบแนวคิดเครื่องจักรกับบทสรุปผลิตภัณฑ์ แผนผังการตัดสินใจต่อไปนี้ช่วยให้การหารือยึดโยงกับผลลัพธ์:
- เปลือกต้องมีความกรอบ สี หรือช่วงความชื้นเฉพาะหรือไม่? หากใช่ ให้จัดลำดับความสำคัญของหลักฐานการควบคุมความร้อนและการทำให้เย็นก่อนความเร็ว.
- ไส้ไหลได้อย่างอิสระ เป็นเส้นใย มีอนุภาค หรือมีความหนืดหรือไม่? หากไส้ไหลได้ไม่อิสระ ให้กำหนดการทดลองเครื่องจ่ายและแผนทำความสะอาดเฉพาะสูตรการผลิต.
- ผลิตภัณฑ์เปลี่ยนบ่อยหรือไม่? หากใช่ ให้ประเมินการเข้าถึงโดยไม่ใช้เครื่องมือ การเรียกคืนสูตร เวลาในการล้าง และการแยกสารก่อภูมิแพ้ ไม่ใช่ดูเฉพาะผลผลิตตามพิกัด.
- สถานีงานต้นทางและปลายทางรักษาอัตราชิ้นงานดีเท่ากันได้หรือไม่? หากไม่ได้ ให้กำหนดขนาดตามคอขวดหรือวางแผนบัฟเฟอร์ แทนการซื้อความเร็วเพิ่มที่สถานีเดียว.
- โรงงานสามารถจัดเตรียมระบบสาธารณูปโภคที่จำเป็นและทางเข้าที่ปลอดภัยได้หรือไม่? ยืนยันเฟสไฟฟ้า คุณภาพลมอัด การระบายอากาศ ระบบระบายน้ำ การ์ดนิรภัย และระยะเผื่อสำหรับการบำรุงรักษากับทีมโรงงาน.
ระบบอัตโนมัติระดับสูงช่วยลดการจัดการซ้ำ ๆ ได้ แต่ก็อาจทำให้สูตรที่ยังไม่เข้าใจดีเกิดปัญหาเร็วขึ้น หากความต้องการของตลาด ความคงตัวของไส้ หรือรูปทรงผลิตภัณฑ์ยังไม่แน่นอน การเริ่มจากเส้นทางการผลิตนำร่องแบบกึ่งอัตโนมัติอาจเหมาะกว่า เมื่อเปรียบเทียบเครื่องทำขนมม้วนฟีนิกซ์อัตโนมัติ ให้ขอหลักฐานที่อ้างอิงสูตรการผลิตและข้อมูลภาระงานจากการเปลี่ยนงานผลิตก่อนถือว่าระบบอัตโนมัติเป็นตัวเลือกเริ่มต้น ระดับระบบอัตโนมัติที่เหมาะสมคือระดับที่ผลิตอาหารซึ่งผ่านเกณฑ์ได้ภายในช่วงการทำงานที่ควบคุมได้
ใช้ความแตกต่างระหว่างค่าสูงสุดตามพิกัดกับผลผลิตที่สาธิตได้ของ EIA ใน เอกสารอ้างอิงคำจำกัดความกำลังการผลิต นี้เป็นแนวทางเพื่อเปรียบเทียบหลักฐานและความเสี่ยงจากการเปลี่ยนงานผลิต โดยให้ทีมคุณภาพและหน่วยงานท้องถิ่นเป็นผู้กำหนดข้อกำหนดทางกฎหมายที่ใช้บังคับ.
ผู้ซื้ออุตสาหกรรมสามารถขอให้ซัพพลายเออร์แต่ละรายแนบรายงานการทดสอบที่โรงงานกับใบเสนอราคา แล้วเปรียบเทียบช่วงกระบวนการเดียวกันแทนการเปรียบเทียบคำสัญญา.
การทดสอบเดินเครื่องและการออกแบบการทดลองผลิต
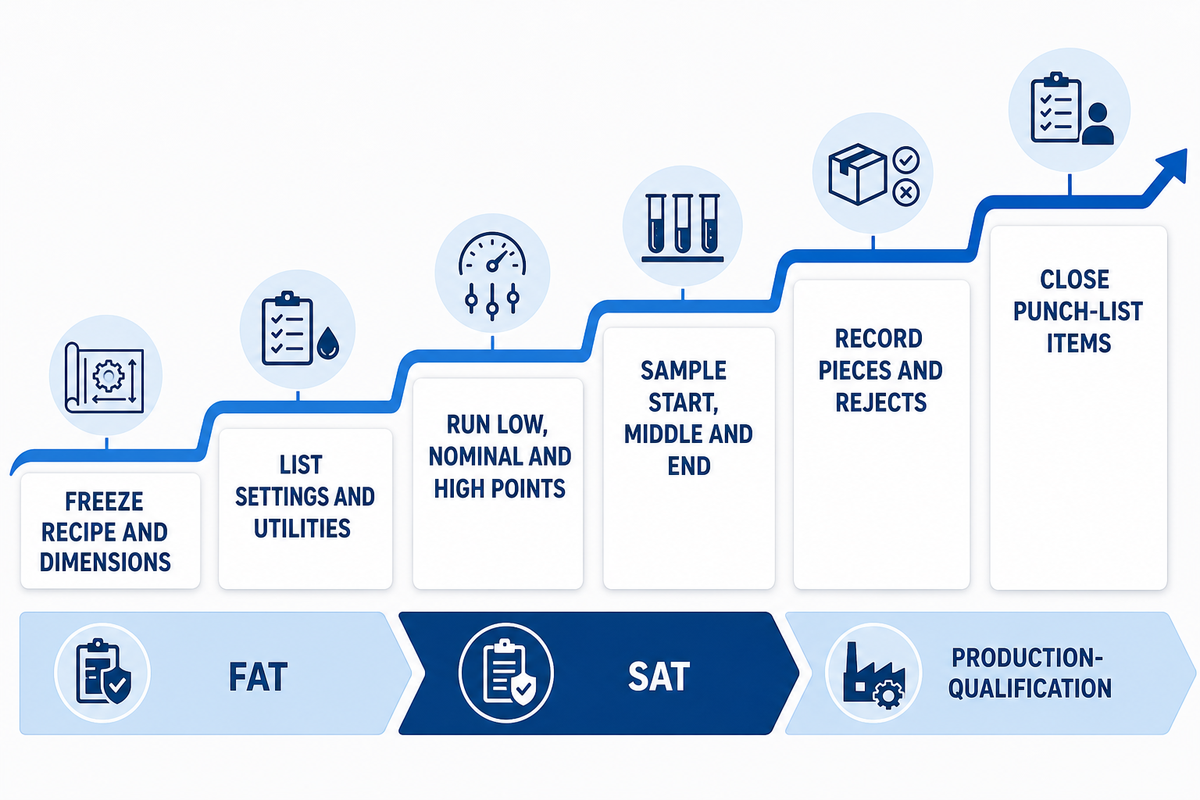
การทดสอบเดินเครื่องควรเปลี่ยนคำมั่นให้เป็นหลักฐาน ให้มองการทดสอบการยอมรับที่โรงงาน (FAT) การทดสอบการยอมรับ ณ สถานที่ติดตั้ง (SAT) และการรับรองคุณสมบัติการผลิตเป็นกิจกรรมที่เกี่ยวข้องกันแต่แยกจากกันได้ มาตรฐาน ISA-105 อธิบายการตรวจสอบความพร้อมอย่างเป็นระบบ การติดตามรายการแก้ไข เอกสารประกอบ และเกณฑ์การดำเนินงานให้เสร็จสมบูรณ์สำหรับงาน FAT/SAT/SIT (ชุดมาตรฐาน ISA-105)
จัดทำระเบียบการทดลองผลิตตามสูตร
- ตรึงเวอร์ชันสูตรการผลิต ล็อตวัตถุดิบ ขนาดเปลือก และวิธีเตรียมไส้.
- ระบุการตั้งค่าเครื่องจักร ค่าระบบสาธารณูปโภค และสถานะการสอบเทียบก่อนเดินเครื่อง.
- เดินเครื่องที่จุดต่ำ ค่าปกติ และค่าสูงสำหรับการตั้งค่าที่กำหนดช่วงกระบวนการ.
- เก็บตัวอย่างช่วงต้น กลาง และปลายของการเดินเครื่อง อย่าเลือกเฉพาะชิ้นที่ดูสวย.
- บันทึกชิ้นงานดี โหมดการคัดทิ้งทุกแบบ น้ำหนักที่จ่าย คุณภาพรอยต่อ การแตกของเปลือก และการแทรกแซงของผู้ควบคุมเครื่อง.
- เขียนรายการแก้ไขคงค้างโดยระบุผู้รับผิดชอบ กำหนดส่ง วิธีทดสอบซ้ำ และหลักฐานการปิดรายการ.
คำจำกัดความกำลังการผลิตของ EIA ที่ลิงก์ไว้ที่นี่เป็นข้อมูลอ้างอิงด้านการวัด ซึ่งยกมาเพื่อแสดงเหตุผลว่าบันทึกการเริ่มเดินเครื่องควรระบุเงื่อนไขและแยกค่าสูงสุดตามพิกัดออกจากผลผลิตที่สาธิตได้ (คำจำกัดความกำลังการผลิตของ EIA). เอกสารนี้ไม่ได้กำหนดระเบียบตามกฎหมายสำหรับสายการผลิตนี้ ตรวจสอบกฎปัจจุบันของตลาดปลายทาง แล้วให้ทีมคุณภาพและหน่วยงานท้องถิ่นเป็นผู้ตัดสินใจเกี่ยวกับระเบียบที่ใช้บังคับ.
รวมทั้งสายการผลิตไว้ในการตรวจรับ
เครื่องจักรเครื่องเดียวอาจผ่านการตรวจรับ แต่สายการผลิตอาจยังไม่ผ่าน ให้บันทึกการป้อนวัตถุดิบเข้าเครื่องจ่าย ความคงตัวของเตาอบหรือระบบให้ความร้อน การทำให้เย็น การตรวจสอบ ความเร็วในการบรรจุ การคืนสภาพหลังทำความสะอาด และภาระงานของผู้ควบคุมเครื่องไว้ในบันทึกการตรวจรับ หากการบรรจุในกระบวนการถัดไปทำงานไม่ทัน อัตราการผลิตรวมของเครื่องจักรก็ไม่ใช่อัตราการผลิตสินค้าที่โรงงานจำหน่ายได้ หากการเปลี่ยนงานผลิตใช้เวลานานกว่าช่วงเวลาการผลิต แบบจำลองผลผลิตรายสัปดาห์ต้องแสดงการสูญเสียนี้ด้วย
แผนผังข้อขัดข้อง: รอยร้าว การเคลื่อนของไส้ และโรลไม่สม่ำเสมอ
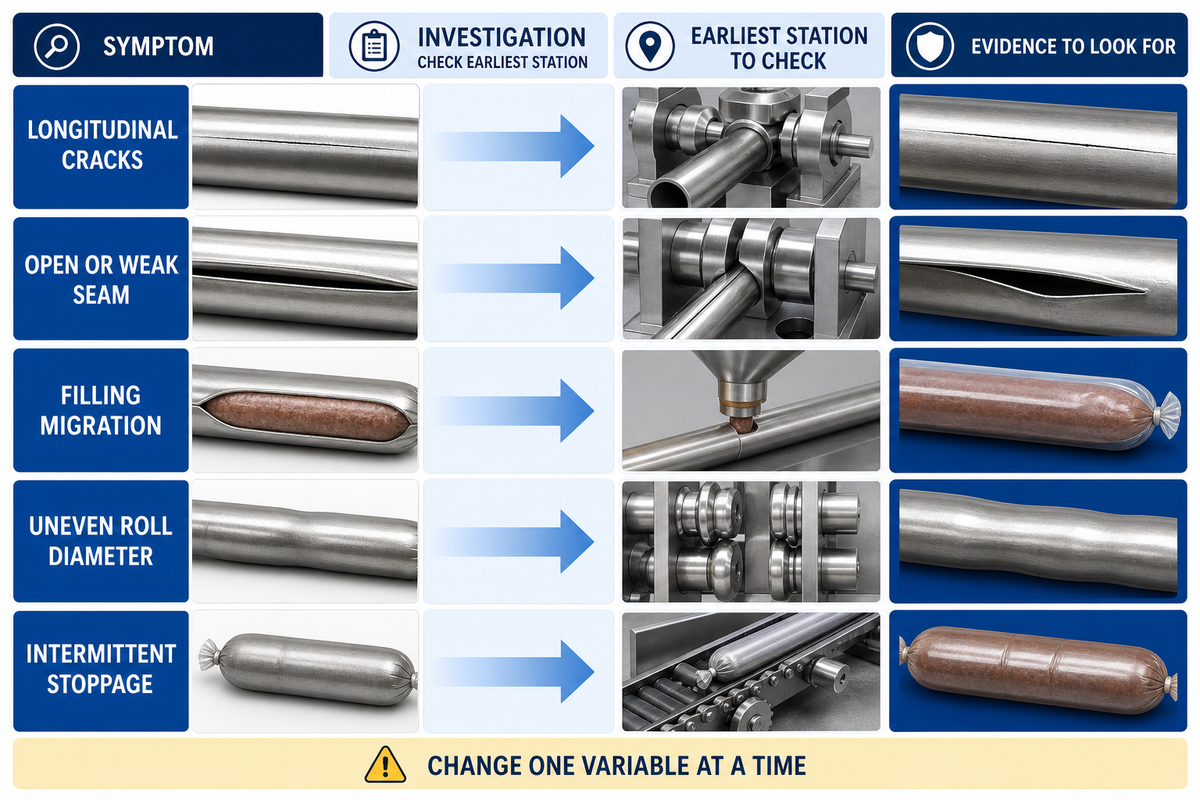
ใช้แผนผังข้อขัดข้องเพื่อเปลี่ยนอาการให้เป็นการทดสอบที่ควบคุมได้ เปลี่ยนตัวแปรทีละตัวและเก็บตัวอย่างที่แสดงความล้มเหลวไว้.
| อาการที่สังเกตได้ | แนวทางการตรวจสอบที่เป็นไปได้ | หลักฐานที่ต้องเก็บ |
|---|---|---|
| รอยร้าวตามแนวยาว | ความหนาเปลือก สภาวะการปล่อยออก แรงม้วน อุณหภูมิเปลือก และปริมาณไส้ที่จ่าย. | ภาพถ่ายหน้าตัด น้ำหนักเปลือก บันทึกอุณหภูมิ และจังหวะเวลาของสถานีงาน. |
| รอยต่อเปิดหรืออ่อน | รูปทรงการซ้อนทับ ความยืดหยุ่นของเปลือก ตำแหน่งไส้ และจังหวะเวลาการปิด. | ตัวอย่างความกว้างรอยต่อ บันทึกจุดกึ่งกลางของปริมาณไส้ และจำนวนคัดทิ้งแยกตามนาที. |
| ไส้เคลื่อนตำแหน่ง | อุณหภูมิไส้ ความหนืด แรงดัน การย้อยเป็นหางตอนตัด และความล่าช้าในการทำให้เย็น. | ช่วงสูตรการผลิต วิธีวัดความหนืด การตั้งค่าหัวฉีด และระยะการเคลื่อนย้าย. |
| เส้นผ่านศูนย์กลางโรลไม่สม่ำเสมอ | ความสม่ำเสมอของการจ่าย การจัดแนวไกด์ ความชื้นของเปลือก และการซิงโครไนซ์ลูกกลิ้ง. | แผนผังเส้นผ่านศูนย์กลางตลอดแนวช่องการผลิต และตัวอย่างช่วงต้น/กลาง/ปลาย. |
| การหยุดเครื่องเป็นระยะ | การพาดสะพาน การเปรอะเปื้อนของเซ็นเซอร์ ความผันผวนของลมอัด อินเตอร์ล็อกนิรภัย หรือการสำรองค้างของกระบวนการถัดไป. | ประวัติการแจ้งเตือน แนวโน้มระบบสาธารณูปโภค และรายการตรวจสอบการเริ่มเดินเครื่องใหม่. |
อย่า “แก้” รอยแตกด้วยการเพิ่มความเร็วหรือแรงดันเพียงอย่างเดียว เพราะอาจซ่อนอาการไว้พร้อมเพิ่มความเสียหายของไส้หรือความเสี่ยงต่อผู้ควบคุมเครื่อง ขั้นแรกให้แยกหาสาเหตุว่าข้อบกพร่องเริ่มก่อนสอดไส้ ขณะสอดไส้ ระหว่างม้วน หรือระหว่างทำให้เย็น จากนั้นทดลองซ้ำด้วยการเปลี่ยนแปลงที่น้อยที่สุดซึ่งจะช่วยพิสูจน์หักล้างสมมติฐานหลักได้
เอกสารอ้างอิงการแปรรูปอาหารที่ผ่านการทบทวนโดยผู้ทรงคุณวุฒิ เป็นข้อมูลพื้นฐานที่มีประโยชน์เมื่อพิจารณาว่าตัวแปรด้านเนื้อสัมผัส อุณหภูมิ และสูตรส่วนผสมใดควรอยู่ในบันทึกข้อขัดข้อง แต่เอกสารนี้ไม่ทดแทนการทดลองเครื่องจักรที่ผูกกับสูตรการผลิต.
ระหว่างการทดลองที่โรงงาน ให้แบบฟอร์มรายงานการทดสอบแก่ผู้ควบคุมเครื่องเพื่อบันทึกตัวอย่างที่ไม่ผ่าน สถานีงาน การตั้งค่า และผลการทดสอบซ้ำ วิธีนี้เปลี่ยนข้อร้องเรียนจากการมองเห็นให้เป็นการตรวจสอบการผลิตที่ตรวจสอบย้อนกลับได้.
สุขอนามัย การเปลี่ยนงานผลิตสารก่อภูมิแพ้ และขอบเขตความปลอดภัยของผู้ควบคุมเครื่อง
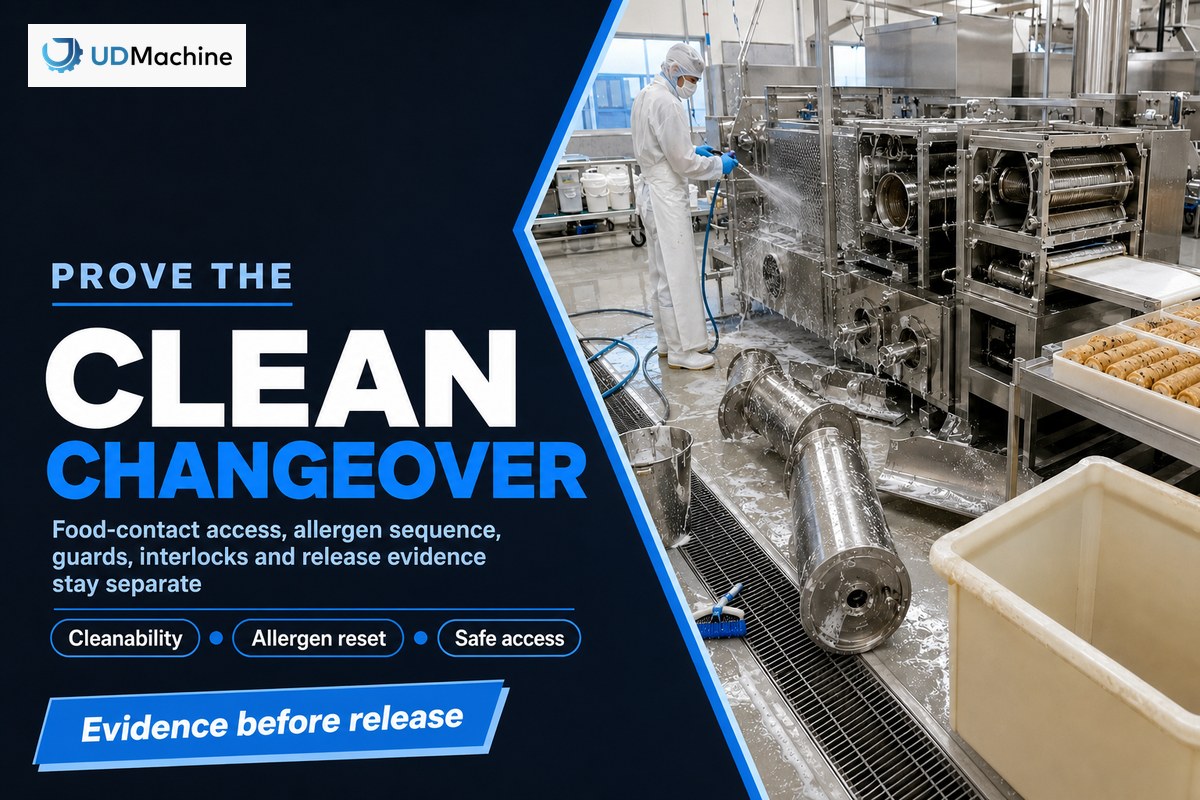
สุขอนามัยด้านอาหารและความปลอดภัยในการทำงานเกี่ยวข้องกันในเรื่องผังการจัดวางเครื่องจักร แต่ใช้แทนกันไม่ได้ แม้พื้นผิวจะทำความสะอาดง่าย แต่ก็อาจทำให้ผู้ควบคุมเครื่องสัมผัสกับจุดหนีบได้ ส่วนอุปกรณ์ป้องกันอาจช่วยคุ้มครองผู้ควบคุมเครื่อง แต่ทำให้เกิดบริเวณอับที่ทำความสะอาดได้ยาก ควรทบทวนทั้งสองด้านแยกกันก่อนเริ่มใช้งานเครื่องจักร
การควบคุมสุขอนามัยและสารก่อภูมิแพ้
แนวทางสุขาภิบาลของ FSIS เป็นข้อมูลอ้างอิงการวางแผนจากภาครัฐสำหรับการรักษาสภาวะที่ถูกสุขลักษณะในสถานประกอบการแปรรูปอาหาร (คู่มือมาตรฐานสมรรถนะด้านสุขาภิบาลของ FSIS). สำหรับสายการผลิตฟีนิกซ์โรล ให้แปลงหลักการนี้เป็นการเข้าถึงและหลักฐาน: ระบุพื้นผิวสัมผัสอาหาร กำหนดวิธีทำความสะอาด ระบุลำดับสารก่อภูมิแพ้ ตรวจสอบบริเวณที่เข้าถึงยาก และบันทึกการตัดสินใจอนุมัติใช้งาน มาตรฐานทางกฎหมายเฉพาะขึ้นอยู่กับตลาดและผลิตภัณฑ์.
- ระบุไส้และสารก่อภูมิแพ้ทุกชนิดที่สายการผลิตนี้จัดการ.
- กำหนดขั้นตอนทำความสะอาดแบบแห้ง แบบเปียก หรือแบบผสมที่ผ่านการยืนยัน สำหรับแต่ละโซนสัมผัสอาหาร.
- กำหนดจุดตรวจสอบด้วยสายตา และเมื่อจำเป็นให้ตรวจด้วยการป้ายเก็บตัวอย่างหรือการวิเคราะห์.
- บันทึกเวลาในการถอดชิ้นส่วน เครื่องมือที่ต้องใช้ ผลผลิตที่สูญเสีย และการตรวจสอบก่อนเริ่มเดินเครื่องใหม่.
การ์ดป้องกันและการเข้าถึงเพื่อบำรุงรักษา
ขอให้ผู้จำหน่ายสาธิตอุปกรณ์ป้องกัน อินเตอร์ล็อก ปุ่มหยุดฉุกเฉิน จุดตัดแยกระบบ และการเข้าถึงอย่างปลอดภัยระหว่างทำความสะอาดและบำรุงรักษา เอกสารอุปกรณ์ป้องกันควรแสดงสิ่งที่เกิดขึ้นเมื่อเซนเซอร์ทำงาน เมื่อเปิดฝาครอบ และเมื่อตัดแยกพลังงาน ให้ผู้มีความรู้ความสามารถของโรงงานเป็นผู้ดูแลการทบทวนความปลอดภัยในการทำงาน บทความนี้ไม่ได้ออกใบรับรองหรือใช้แทนการประเมินความเสี่ยงในพื้นที่
จัดทำ RFQ ที่ตรวจรับได้
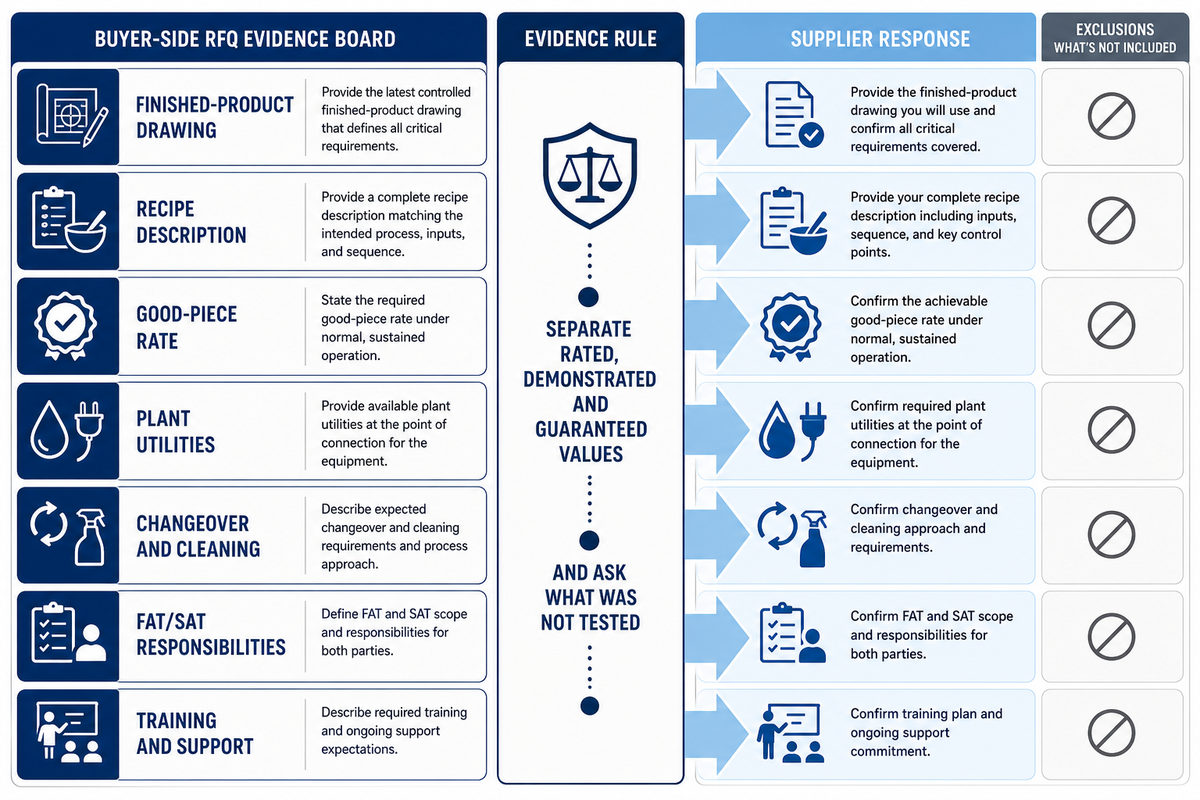
ใบขอใบเสนอราคาที่จัดทำอย่างรัดกุมยังเป็นร่างแผนการตรวจรับด้วย โปรดใส่รายละเอียดให้เพียงพอจนผู้จำหน่าย 2 รายต้องตอบคำถามเดียวกัน
- แบบผลิตภัณฑ์สำเร็จรูป ขนาดเปลือก ตำแหน่งไส้ และน้ำหนักต่อชิ้นเป้าหมาย.
- คำอธิบายสูตรการผลิต วิธีวัดความหนืด ช่วงขนาดอนุภาค ช่วงอุณหภูมิ และรายการสารก่อภูมิแพ้.
- อัตราชิ้นงานดีที่ต้องการ ช่วงเวลาเดินเครื่อง นิยามชิ้นงานที่ไม่ผ่าน และวิธีการสุ่มตัวอย่าง.
- สภาพด้านไฟฟ้า ลมอัด การระบายอากาศ ระบบระบายน้ำ การรับน้ำหนักของพื้น และสภาวะแวดล้อม.
- ลำดับการเปลี่ยนงานผลิต วิธีทำความสะอาด เวลาเข้าถึง และความต้องการอะไหล่.
- ความรับผิดชอบด้าน FAT/SAT ไฟล์วิดีโอหรือข้อมูลที่จะส่งมอบ การปิดรายการงานค้างแก้ไข และหลักฐานการรับประกัน.
- การฝึกอบรม คู่มือ ภาษา การสนับสนุนระยะไกล ขอบเขตการติดตั้ง และค่าเดินทางเพื่อการทดสอบเดินเครื่อง.
ขอให้ผู้จำหน่ายแต่ละรายแยกค่าที่ “กำหนดตามพิกัด” “สาธิตให้เห็นแล้ว” และ “รับประกัน” ออกจากกัน พร้อมสอบถามว่ามีอะไรที่ยังไม่ได้ทดสอบ ข้อจำกัดที่แจ้งอย่างตรงไปตรงมามีประโยชน์กว่าตัวเลขที่ดูดีแต่ไม่มีข้อมูลสูตร ระบบสาธารณูปโภค หรือเกณฑ์ของเสียรองรับ ให้ผูกการตัดสินใจซื้อกับหลักฐานเหล่านี้ ไม่ใช่ตัวเลขพาดหัวในแค็ตตาล็อก
สำหรับส่วนการตรวจสอบยืนยันและการจัดเก็บบันทึกของ RFQ ให้ชี้ผู้ตรวจสอบคุณภาพไปยังความแตกต่างระหว่างกำลังการผลิตตามป้ายชื่อกับกำลังการผลิตที่สาธิตได้ของ EIA ใน เอกสารอ้างอิงนิยามกำลังการผลิต นี้เพื่อใช้เป็นข้อมูลพื้นฐาน จากนั้นบันทึกข้อกำหนดปัจจุบันของตลาดปลายทางแยกต่างหาก.
กำหนดให้ผู้จัดจำหน่ายทุกรายแนบสูตรการทดลองที่โรงงาน บันทึกระบบสาธารณูปโภค และหมายเลขอ้างอิงรายงานการทดสอบ เพื่อให้ฝ่ายจัดซื้อสามารถตรวจสอบย้อนกลับเครื่องทำขนมทองม้วนฟีนิกซ์ที่เสนอราคาไปยังหลักฐานที่ตรวจทานแล้วได้.
หลักปฏิบัติ: เครื่องทำฟีนิกซ์โรลจะน่าเชื่อถือได้ก็ต่อเมื่อผลผลิตที่จำหน่ายได้และผูกกับสูตรการผลิตยังคงผ่านการสอดไส้ การทำความสะอาด การทบทวนความปลอดภัย และการทดลองที่มีพยาน.
เลือกผู้จัดจำหน่ายเครื่องทำขนมทองม้วนฟีนิกซ์ที่ยอมบันทึกเงื่อนไขเหล่านั้นไว้ในใบเสนอราคาและบันทึกการตรวจรับ แทนการส่งราคาโดยตั้งสมมติฐานที่ยังไม่ได้ทดสอบ.
เมื่อเส้นทางการผลิตฟีนิกซ์โรลไม่ใช่การลงทุนที่เหมาะสม
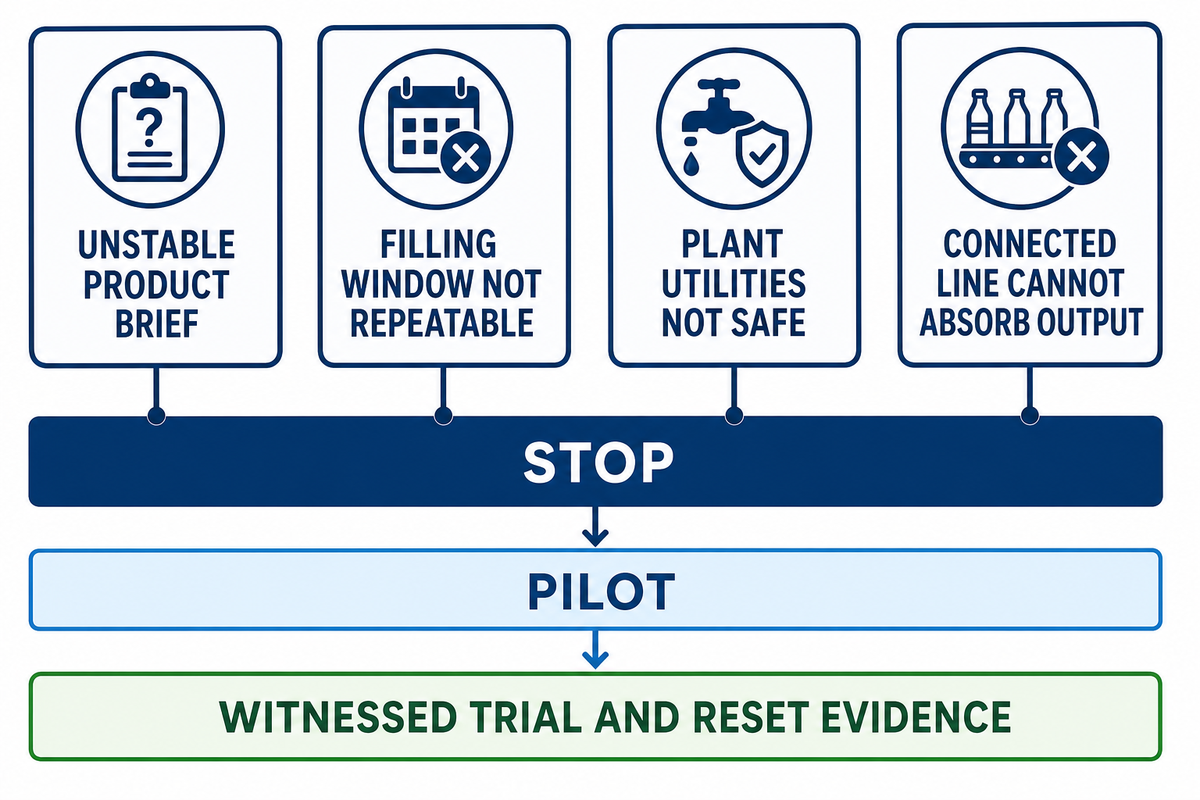
อย่าฝืนใช้เส้นทางนี้เมื่อบรีฟผลิตภัณฑ์ยังไม่เสถียร ไส้ไม่สามารถคงช่วงการทำงานที่ทำซ้ำได้ โรงงานไม่สามารถจัดเตรียมระบบสาธารณูปโภคที่ปลอดภัย หรือสายการผลิตที่เชื่อมต่อไม่มีทางรองรับผลผลิต การเลือกโครงการนำร่องที่ช้าลง การจ้างผลิต หรือแนวคิดการขึ้นรูปแบบอื่น อาจช่วยปกป้องการเปิดตัวได้ดีกว่าการซื้อความเร็วสูง.
ก่อนตัดสินใจลงทุน ขอรายงานการทดสอบที่โรงงานและตารางระบบสาธารณูปโภคล่าสุดจากผู้จัดจำหน่าย; หลักฐานที่ยังไม่ชัดเจนเป็นเหตุให้เดินหน้าโครงการในระยะสำรวจระดับนำร่องต่อไป.
ถ้อยคำด้านกำลังการผลิตเป็นสัญญาณให้หยุดพิจารณาอีกประการหนึ่ง: นิยามกำลังการผลิตตามป้ายชื่อของ EIA เป็นเครื่องเตือนใจที่มีประโยชน์ว่า ค่าสูงสุดที่ระบุไว้ขึ้นอยู่กับเงื่อนไข และไม่ควรถือว่าเป็นผลผลิตที่จำหน่ายได้จริง.
เช่นเดียวกัน อย่าถือว่าประวัติบริษัทหรือข้อความเกี่ยวกับสิทธิบัตรเป็นหลักฐานยืนยันผลผลิตในอนาคตของคุณ. UD Company ระบุว่าก่อตั้งในปี 2003 ลงทุนเกือบ RMB 200 ล้านในโรงงานที่ซินหยู มณฑลเจียงซี ดำเนินงานฐานการผลิตสองแห่ง และพัฒนาอุปกรณ์ทำขนมทองม้วนและอุปกรณ์ทำขนมฟีนิกซ์เทลโรลแบบอัตโนมัติเต็มรูปแบบด้วยตนเอง. บริษัทระบุเพิ่มเติมว่าผลิตภัณฑ์ในซีรีส์นี้ถือสิทธิบัตรการประดิษฐ์หลายฉบับ และได้รับการตอบรับที่ดีทั้งในประเทศและต่างประเทศ. ข้อความเหล่านี้เป็นคำกล่าวพื้นฐานจากบริษัท ผู้ซื้อควรตรวจสอบหลักฐานปัจจุบัน ขอบเขต และความเกี่ยวข้องระหว่างการตรวจสอบสถานะผู้จัดจำหน่าย.
การตัดสินใจลงทุนที่ดีที่สุดคือการตัดสินใจที่ผ่านการทดลองที่มีพยาน การรีเซ็ตเพื่อทำความสะอาด การทบทวนความปลอดภัย และแบบจำลองการผลิตรายสัปดาห์ที่สมจริง ไม่ใช่การตัดสินใจที่มีตัวเลขกำลังการผลิตพาดหัวสูงที่สุด.
คำถามที่พบบ่อย
ทีมจัดซื้อควรใช้คู่มือนี้อย่างไร?
ใช้คู่มือนี้เป็นแบบฟอร์มเตรียม RFQ. ขั้นแรกให้ตรึงคำจำกัดความของผลิตภัณฑ์สำเร็จรูปและช่วงเงื่อนไขการเติมไส้ จากนั้นทำแผนผังการส่งต่องานทุกจุดและระบุคอขวดที่คาดว่าจะเกิด. ต่อไปขอให้ผู้จัดจำหน่ายทดลองผลิตตามสูตรเดียวกันและรายงานผลผลิตตามป้ายชื่อ ผลผลิตที่สาธิตได้ และผลผลิตที่ยอมรับได้แยกกัน. เก็บหลักฐานด้านการสุขาภิบาล การ์ดป้องกัน การเปลี่ยนงานผลิต และรายการงานค้างแก้ไขไว้ในไฟล์เดียวกับใบเสนอราคาเชิงพาณิชย์. ลำดับนี้ทำให้ข้อเสนอเปรียบเทียบกันได้และลดความเสี่ยงในการซื้อเครื่องจักรที่ทำงานได้เฉพาะภายใต้ตัวแทนการทดสอบระดับห้องปฏิบัติการ.
ควรแนบอะไรไว้กับบันทึกการตรวจรับฉบับสุดท้าย?
แนบแบบผลิตภัณฑ์ที่อนุมัติแล้วและฉบับแก้ไขสูตรการผลิต ค่าที่อ่านได้ของระบบสาธารณูปโภค บันทึกการสอบเทียบ เวลาเริ่มและสิ้นสุดการเดินเครื่อง ผลการสุ่มตัวอย่าง เหตุผลของชิ้นงานที่ไม่ผ่าน ประวัติสัญญาณเตือน เวลาที่รีเซ็ตหลังทำความสะอาด และรายการงานค้างแก้ไข. เพิ่มภาพถ่ายหรือไฟล์ข้อมูลส่งออกเมื่อสิ่งเหล่านี้ช่วยให้ผู้ตรวจสอบทำซ้ำการตัดสินใจได้. ระบุในบันทึกว่าผลลัพธ์ใดเป็นการสาธิตโดยผู้ผลิตเอง ข้อกำหนดใดมาจากโครงการความปลอดภัยอาหารของผู้ซื้อ และรายการใดยังต้องรอการทบทวนด้านความปลอดภัยในการทำงานตามข้อกำหนดท้องถิ่น. เอกสารที่ลงนามแล้วแต่ไม่มีข้อมูลที่ตรวจสอบย้อนกลับได้เหล่านี้ จะปกป้องเหตุผลภายหลังได้ยาก.
การทดลองผลิตระดับนำร่องขนาดเล็กมีประโยชน์ก่อนซื้อสายการผลิตอัตโนมัติเต็มรูปแบบหรือไม่?
การทดลองผลิตระดับนำร่องมีประโยชน์เมื่อรูปทรงผลิตภัณฑ์ พฤติกรรมของไส้ หรือการคาดการณ์ความต้องการยังไม่แน่นอน. ใช้การทดลองผลิตระดับนำร่องเพื่อตรึงสูตรส่วนผสมของเปลือก วัดความสม่ำเสมอของปริมาณที่จ่าย สังเกตรอยร้าวและการเคลื่อนตัว ประเมินเวลาทำความสะอาดและการเปลี่ยนงานผลิต และระบุคอขวดแรกในกระบวนการที่เชื่อมต่อกัน. การทดลองนี้ควรจัดทำบันทึกการตัดสินใจ ไม่ใช่เพียงวิดีโอสาธิต: ระบุฉบับแก้ไขสูตรการผลิต การตั้งค่า ค่าที่อ่านได้ของระบบสาธารณูปโภค ชิ้นงานที่ผ่านเกณฑ์ ชิ้นงานที่ไม่ผ่าน และคำถามที่ยังไม่ได้ข้อสรุป. การทดลองผลิตระดับนำร่องไม่สามารถพิสูจน์เวลาทำงานต่อเนื่องระยะยาวหรือการปฏิบัติตามข้อกำหนดท้องถิ่นได้ แต่ช่วยป้องกันความไม่สอดคล้องกันที่มีค่าใช้จ่ายสูงระหว่างไส้กับกลไกการม้วน. หากผลผลิตจากการทดลองต่ำกว่าแผนเชิงพาณิชย์ ให้ปรับปรุงแบบจำลองกำลังการผลิตก่อนขอใบเสนอราคาฉบับสุดท้าย. หากผลมีเสถียรภาพ ให้นำการวัดชุดเดียวกันเข้าสู่ FAT และ SAT เพื่อให้เกณฑ์การตรวจรับตรวจสอบย้อนกลับได้ตั้งแต่ตัวอย่างแรกจนถึงการผลิตที่ติดตั้งแล้ว.
เครื่องทำขนมทองม้วนฟีนิกซ์คืออะไร?
เครื่องทำขนมทองม้วนฟีนิกซ์คือระบบอาหารอุตสาหกรรมที่ใช้ขึ้นรูปและม้วนเปลือกเวเฟอร์หรือเปลือกสไตล์ขนมทองม้วน โดยมักมีไส้ตามสูตรส่วนผสมเฉพาะ. ชื่อนี้ไม่ใช่มาตรฐานทางเทคนิคสากล ดังนั้นผู้ซื้อควรกำหนดผลิตภัณฑ์สำเร็จรูป รูปทรงเปลือก ไส้ เนื้อสัมผัส และจุดส่งต่อไปยังการบรรจุให้ชัดเจนก่อน. ผลการค้นหาอาจกล่าวถึงซูชิ ปอเปี๊ยะ หรืออุปกรณ์ขึ้นรูปม้วนที่ไม่เกี่ยวข้องด้วย จึงควรตัดความหมายเหล่านั้นออกจากคำขอใบเสนอราคา.
เพิ่มน้ำหนักต่อชิ้นเป้าหมาย อุณหภูมิไส้ ขนาดอนุภาค และรอยต่อที่ยอมรับได้ลงในรายละเอียดผลิตภัณฑ์. การทำเช่นนี้ช่วยให้ผู้จัดจำหน่ายสาธิตกระบวนการจริง แทนการนำเสนอวิดีโอเปลือกเปล่าเป็นหลักฐาน. นอกจากนี้ยังช่วยแยกเจตนาการวางแผนของคู่มือนี้ออกจากเนื้อหารุ่นเครื่องและใบเสนอราคาในหน้าผลิตภัณฑ์. รายละเอียดเดียวกันนี้ทำให้ทีมคุณภาพ วิศวกรรม และจัดซื้อมีข้อมูลอ้างอิงร่วมกันเมื่อตรวจทานข้อมูลการทดลองผลิต หลักฐานการทำความสะอาด บันทึกการ์ดป้องกัน และข้อเสนอเชิงพาณิชย์ฉบับสุดท้าย.
ฉันจะเปรียบเทียบกำลังการผลิตของเครื่องทำขนมทองม้วนฟีนิกซ์อย่างไร?
เปรียบเทียบจำนวนชิ้นงานดีที่ผ่านเกณฑ์ต่อชั่วโมงการผลิต ไม่ใช่พิจารณาเฉพาะค่าสูงสุดตามป้ายชื่อของเครื่องจักร. วางสูตรการผลิต ขนาดเปลือก ไส้ เงื่อนไขระบบสาธารณูปโภค ระยะเวลาเดินเครื่อง การหยุดตามแผน และจำนวนชิ้นงานที่ไม่ผ่านไว้ข้างผลลัพธ์ทุกชุด. แยกกำลังการผลิตตามป้ายชื่อ อัตราที่สาธิตได้รวม และอัตราที่จำหน่ายได้. การทดลองที่มีผู้สังเกตการณ์โดยใช้ไส้จริงและอุปกรณ์ในกระบวนการถัดไปที่เชื่อมต่อกัน เป็นวิธีเปรียบเทียบที่มีประโยชน์ที่สุด เพราะเผยให้เห็นคอขวดและการสูญเสียด้านคุณภาพที่การทดสอบเปลือกเปล่าระยะสั้นอาจซ่อนไว้.
เครื่องจ่ายเครื่องเดียวสามารถรองรับไส้ฟีนิกซ์โรลทุกชนิดได้หรือไม่?
ไม่มีคำตอบสากลข้อเดียวที่ใช้ได้อย่างปลอดภัย ไส้ผง ไส้เส้นใย ไส้ครีม และไส้ที่มีชิ้นส่วนผสมต่างกันทั้งด้านความหนืด ความไวต่ออุณหภูมิ ขนาดอนุภาค ความเสี่ยงต่อการจับตัวเป็นสะพาน และการตอบสนองต่อแรงเฉือน ขอทดลองเดินเครื่องด้วยสูตรจริงของคุณที่ค่าต่ำ ค่าปกติ และค่าสูง พร้อมบันทึกน้ำหนักปริมาณแป้งที่หยอด การยืดเป็นหาง คุณภาพรอยต่อ การเคลื่อนตำแหน่ง และเวลาทำความสะอาด หากผู้จำหน่ายทดลองเฉพาะน้ำหรือของเหลวทดแทนที่มีความหนืดต่ำ ให้ถือว่าผลนั้นเป็นเพียงการสาธิตทางกล ไม่ใช่การรับประกันผลการผลิต
การทดสอบการยอมรับที่โรงงานควรมีอะไรบ้าง?
การทดสอบการยอมรับที่โรงงาน (FAT) ควรระบุสูตรการผลิตและแบบผลิตภัณฑ์ที่ตรึงไว้แล้ว แสดงรายการการตั้งค่าเครื่องจักรและค่าที่อ่านได้ของระบบสาธารณูปโภค เดินเครื่องในช่วงเวลาสุ่มตัวอย่างที่กำหนด และบันทึกชิ้นงานดีรวมถึงโหมดการคัดทิ้งทุกแบบ. รวมสถานะการสอบเทียบ สัญญาณเตือน การแทรกแซงของผู้ควบคุมเครื่อง การรีเซ็ตหลังทำความสะอาด และรายการงานค้างแก้ไขพร้อมผู้รับผิดชอบและเกณฑ์การทดสอบซ้ำ. FAT ไม่ได้ยกเลิกความจำเป็นในการตรวจรับที่หน้างานหรือการรับรองการผลิต เมื่อการติดตั้ง ระบบสาธารณูปโภค อุปกรณ์ในกระบวนการถัดไป หรือข้อกำหนดคุณภาพท้องถิ่นอาจทำให้ผลลัพธ์เปลี่ยนแปลง.
เหตุใดขนมทองม้วนเวเฟอร์สอดไส้จึงแตกร้าวหลังการทดลองผลิตเปลือกเปล่าประสบความสำเร็จ?
การเดินเครื่องโดยใช้เปลือกเปล่าไม่สามารถจำลองภาระ การสัมผัสกับความชื้น การเปลี่ยนแปลงอุณหภูมิ หรือจังหวะการปิดที่เกิดจากไส้จริงได้ รอยแตกอาจเริ่มจากความหนาของเปลือกที่ไม่สม่ำเสมอ แรงม้วนที่มากเกินไป ไส้ที่เย็นหรือร้อนเกินไป การจ่ายไส้เกินปริมาณ การซ้อนทับที่ไม่ดี หรือการทำให้เย็นล่าช้า เก็บตัวอย่างที่เสียหาย ทำแผนผังตำแหน่งข้อบกพร่อง และทดสอบทีละตัวแปร เป้าหมายคือระบุสถานีงานแรกที่ทำให้เกิดจุดอ่อน
ควรตรวจสอบยืนยันการเปลี่ยนงานผลิตเมื่อมีสารก่อภูมิแพ้อย่างไร?
เริ่มจากจัดทำแผนผังสารก่อภูมิแพ้และลำดับการทำความสะอาดเป็นลายลักษณ์อักษรสำหรับทุกโซนสัมผัสอาหาร รวมถึงชิ้นส่วนชุดหยอดไส้ ไกด์ ลูกกลิ้ง และพื้นผิวรวบรวมผลิตภัณฑ์. กำหนดการตรวจสอบด้วยสายตาและวิธีป้ายเก็บตัวอย่างหรือการวิเคราะห์ใด ๆ ที่โครงการความปลอดภัยอาหารของโรงงานกำหนด. บันทึกเครื่องมือถอดชิ้นส่วน เวลาทำความสะอาด เงื่อนไขการล้างหรือทำให้แห้ง ผลการตรวจสอบ และการอนุมัติให้เริ่มเดินเครื่องใหม่. ข้อกำหนดแตกต่างกันไปตามตลาดและผลิตภัณฑ์ ดังนั้นให้ใช้หน่วยงานที่เกี่ยวข้องและโครงการสุขาภิบาลที่ผ่านการยืนยันของคุณ แทนคำรับรองทั่วไปจากผู้จัดจำหน่าย.
สิทธิบัตรพิสูจน์ได้หรือไม่ว่าเครื่องทำขนมทองม้วนฟีนิกซ์จะทำงานได้ดีกว่า?
ไม่ใช่. บันทึกสิทธิบัตรอาจแสดงว่ามีการอ้างสิทธิ์ในสิ่งประดิษฐ์หรือกลไก แต่ไม่ได้พิสูจน์สมรรถนะการผลิตในปัจจุบัน ความทนทาน การปฏิบัติตามข้อกำหนดการสัมผัสอาหาร คุณภาพการบริการ หรือความเหมาะสมกับสูตรการผลิตของคุณ. ให้ถือภาษาสิทธิบัตรเป็นข้อมูลหนึ่งสำหรับการตรวจสอบสถานะ. ขอข้อมูลการทดลองผลิตตามสูตร แบบแบบผลิตภัณฑ์ ข้อมูลการบำรุงรักษา หลักฐานการ์ดป้องกัน และเกณฑ์การตรวจรับ. คำกล่าวของผู้จัดจำหน่ายเกี่ยวกับสิทธิบัตรหรือ “เทคโนโลยีชั้นนำ” ควรระบุแหล่งที่มาไว้จนกว่าจะมีการตรวจสอบโดยอิสระ.
ควรขอใบเสนอราคาเครื่องทำขนมทองม้วนฟีนิกซ์เมื่อใด?
ขอใบเสนอราคาหลังจากที่คุณสามารถอธิบายผลิตภัณฑ์สำเร็จรูป เปลือกและไส้ อัตราชิ้นงานดีเป้าหมาย ระบบสาธารณูปโภค การเปลี่ยนงานผลิต การสุขาภิบาล และหลักฐานการตรวจรับได้แล้ว. ราคาที่ไม่มีข้อมูลเหล่านี้เปรียบเทียบกันได้ยาก เพราะผู้จัดจำหน่ายอาจเสนอราคาเครื่องจักร ตัวเลือก หรือสมมติฐานที่แตกต่างกัน. ส่งรายละเอียดผลิตภัณฑ์ชุดเดียวกันให้ผู้จัดจำหน่ายแต่ละราย ขอให้ระบุค่าตามป้ายชื่อแยกจากค่าที่สาธิตได้ และกำหนดให้จัดทำรายการข้อยกเว้น ขอบเขตการติดตั้ง การฝึกอบรม และสิ่งที่จะส่งมอบระหว่างการทดสอบเดินเครื่องเป็นลายลักษณ์อักษร.
เอกสารอ้างอิงและแหล่งข้อมูล
แหล่งข้อมูลต่อไปนี้สนับสนุนเฉพาะหลักการวางแผนเท่านั้น ไม่ได้รับรองสายการผลิตขนมทองม้วนฟีนิกซ์หรือทดแทนการทบทวนข้อกำหนดด้านกฎระเบียบท้องถิ่น.
- Food and Agriculture Organization: แนวทางด้านกำลังการผลิตและการวางแผนโรงงาน
- Food and Agriculture Organization: บทการวางแผนอุปกรณ์บรรจุภัณฑ์
- U.S. Energy Information Administration: คำจำกัดความกำลังการผลิตตามป้ายเครื่อง
- International Society of Automation: ชุดมาตรฐาน ISA-105
- U.S. Department of Agriculture FSIS: คู่มือมาตรฐานการปฏิบัติงานด้านสุขาภิบาล
ขั้นตอนถัดไป: ใช้เช็กลิสต์ข้างต้นจัดทำ RFQ ที่ผูกกับสูตรการผลิต จากนั้นตรวจทานรายละเอียดอุปกรณ์ที่กำหนดค่าไว้และใบเสนอราคาในหน้าผลิตภัณฑ์ที่ลิงก์ไว้ใกล้ด้านบนของคู่มือนี้ ขอพูดคุยเรื่องความเหมาะสมของกระบวนการ.