Entre em contato com a UDTECH Company

Máquina para rolinhos Phoenix: guia de processo, seleção e aceitação

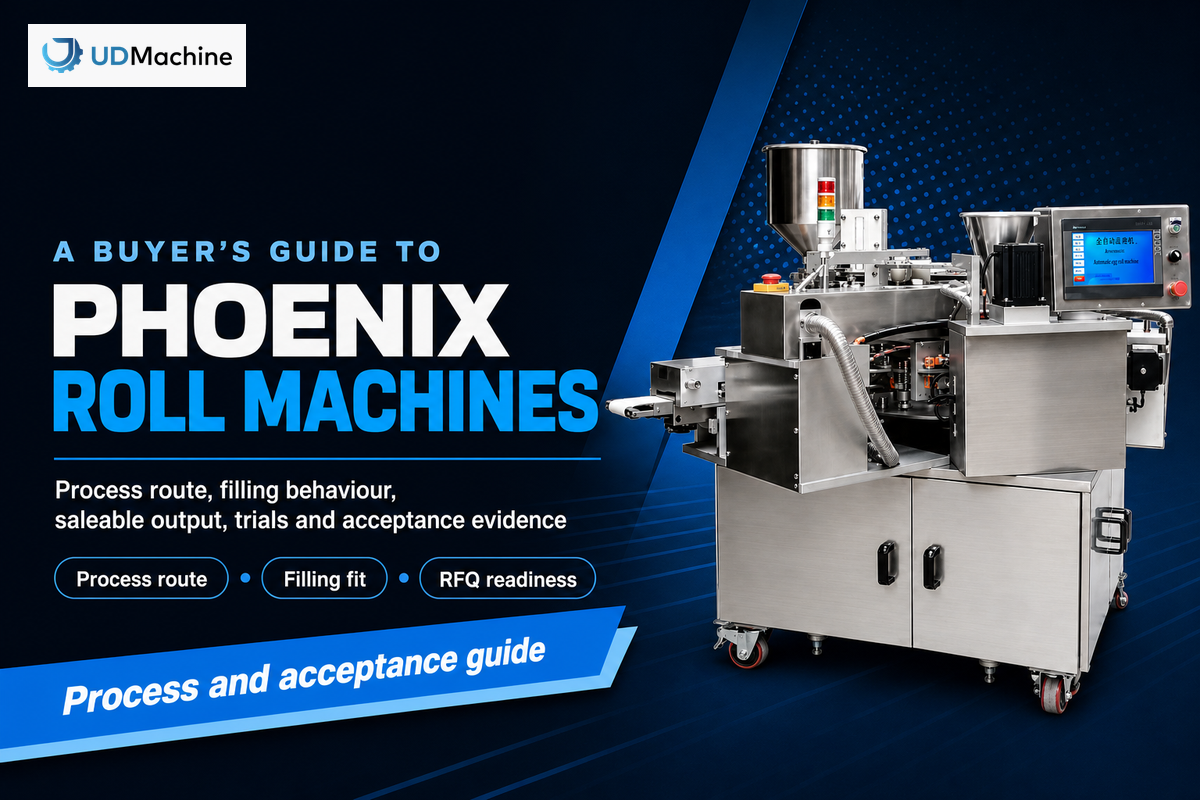
Resposta curta: uma máquina para rolinhos Phoenix deve ser avaliada como um sistema de receita e linha para produzir um rolinho wafer recheado de forma repetível, e não como um único número de velocidade. A máquina para rolinhos Phoenix é um sistema industrial de moldagem e recheio para um produto de rolinho wafer especificado. A sequência correta de compra é definição do produto → sequência de moldagem e aquecimento → comportamento do recheio → gargalos da linha conectada → testes acompanhados → evidências de higienização e proteções. Este guia tem finalidade educativa. A página vinculada de solução para rolinhos Phoenix reúne especificações de modelos, configuração e detalhes da proposta comercial.
O que uma máquina para rolinhos Phoenix realmente produz
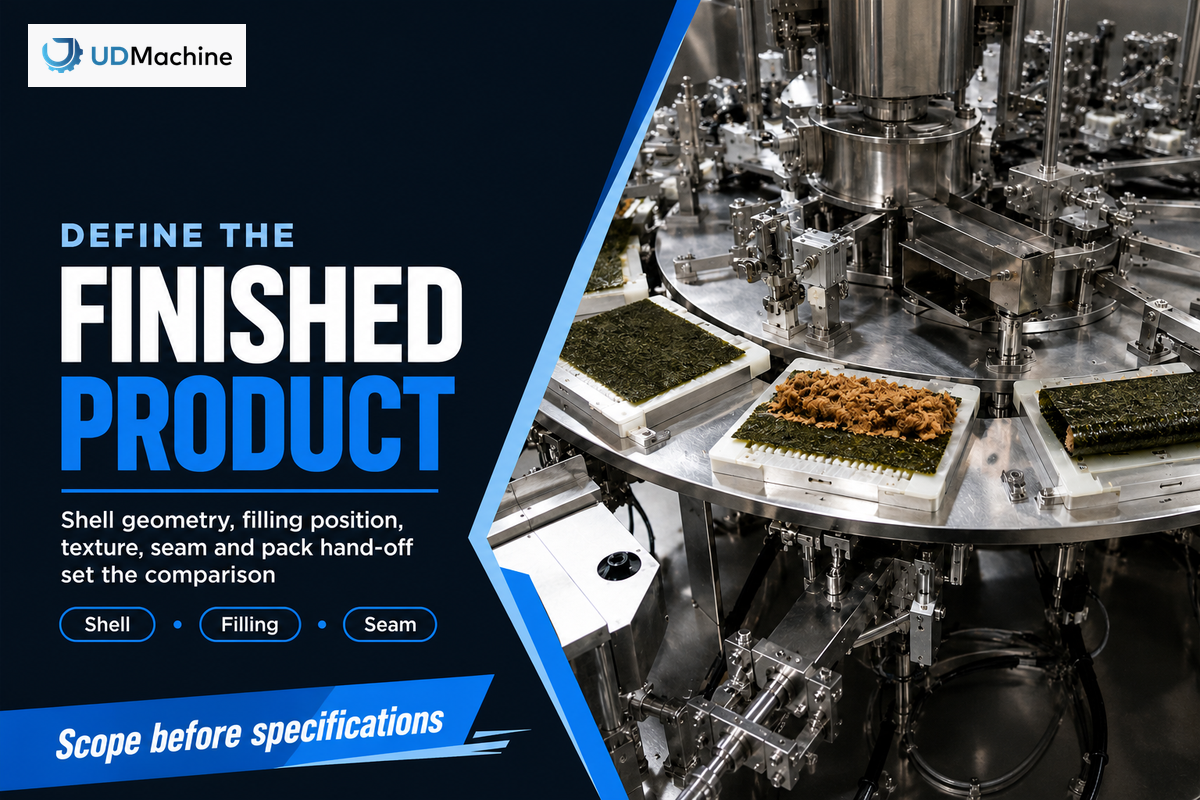
Nas conversas sobre alimentos industriais, “rolinho Phoenix” geralmente se refere a uma casca de wafer enrolada ou no estilo de rolinho crocante de ovo, que pode ser recheada com ingredientes como algas, fios de carne suína, pó, creme ou outro ingrediente específico da receita. A expressão pode ser interpretada de forma errada porque os resultados de busca também incluem rolinhos de sushi, receitas de rolinho primavera, equipamentos para pré-rolos de cannabis e máquinas de conformação de metais. Confirme o alimento final antes de comparar os equipamentos.
Um rolinho Phoenix automático ainda é definido por sua textura final, emenda e estabilidade do recheio, e não pelo rótulo usado em um catálogo.
Portanto, a máquina não é definida apenas pelo nome. Ela é definida pela geometria da casca, posição do recheio, resistência à mordida e à quebra, umidade-alvo, comportamento no resfriamento, formato da embalagem e variação estética aceitável. Qualquer linha que produza um wafer vazio atraente, mas que rache depois do recheio, não resolveu o problema do comprador.
Para obter informações básicas sobre como as variáveis do processamento de alimentos podem afetar a textura e o comportamento do produto final, consulte a discussão revisada por pares nesta referência de processamento de alimentos da PMC; ela serve de contexto para o projeto dos testes, não como prova da produção de qualquer máquina para rolinhos Phoenix.
Verificação de escopo: este é um guia de processo alimentício para produtos de wafer/rolinho crocante de ovo recheados. Não é uma máquina para enrolar sushi, uma linha de massa para rolinho primavera, uma máquina doméstica para snacks nem uma máquina para pré-rolos de cannabis.
Como interpretar a linguagem de catálogo: os trechos de busca frequentemente concatenam rótulos como máquina automática para rolinho Phoenix de ovo, máquina para rolinho Phoenix de ovo e wafer, máquina de rolinho de ovo e wafer, máquina para biscoito de wafer e rolinho de ovo e máquina para biscoito, wafer e rolinho de ovo. Outros anúncios podem dizer máquina elétrica de fabricação, máquina rotativa para panificação, produção de rolinhos, equipamentos de cozinha, fabricante da China ou alto grau de automação. Trate essas expressões como linguagem de descoberta; solicite um relatório de teste vinculado à receita antes de considerar qualquer rótulo uma especificação.
Os modificadores usados por consumidores e catálogos também podem dificultar uma comparação B2B: restaurante, comercial automática, automática comercial, bandeja, personalizar, automaticamente, eficiência, girar, mini, portátil, comercial em aço inoxidável, vertical, alta produção, elétrica comercial, atacado, comercial industrial, alimento para snack, direto da fábrica, temperatura, alto padrão, adequada e baixo preço. Use essas palavras para encontrar fornecedores candidatos e depois substitua-as por capacidade medida, utilidades industriais, higiene e evidências de aceitação no arquivo de compra.
Antes de solicitar uma proposta comercial, escreva um resumo de requisitos técnicos de uma página. Inclua um esboço da seção transversal, dimensões da casca, tipo de recheio e tamanho das partículas, peso unitário-alvo, limites de umidade ou textura, repasse para a embalagem e os mercados em que o alimento será vendido. Esse resumo se torna a referência para todos os testes e decisões de aceitação posteriores.
Para um comprador de fábrica, o arquivo de aceitação deve reunir esse resumo, um relatório de teste vinculado à receita e critérios de aceitação explícitos, para que uma amostra promissora possa ser comparada posteriormente às mesmas evidências.
Mapeie a sequência de produção antes de comparar as máquinas
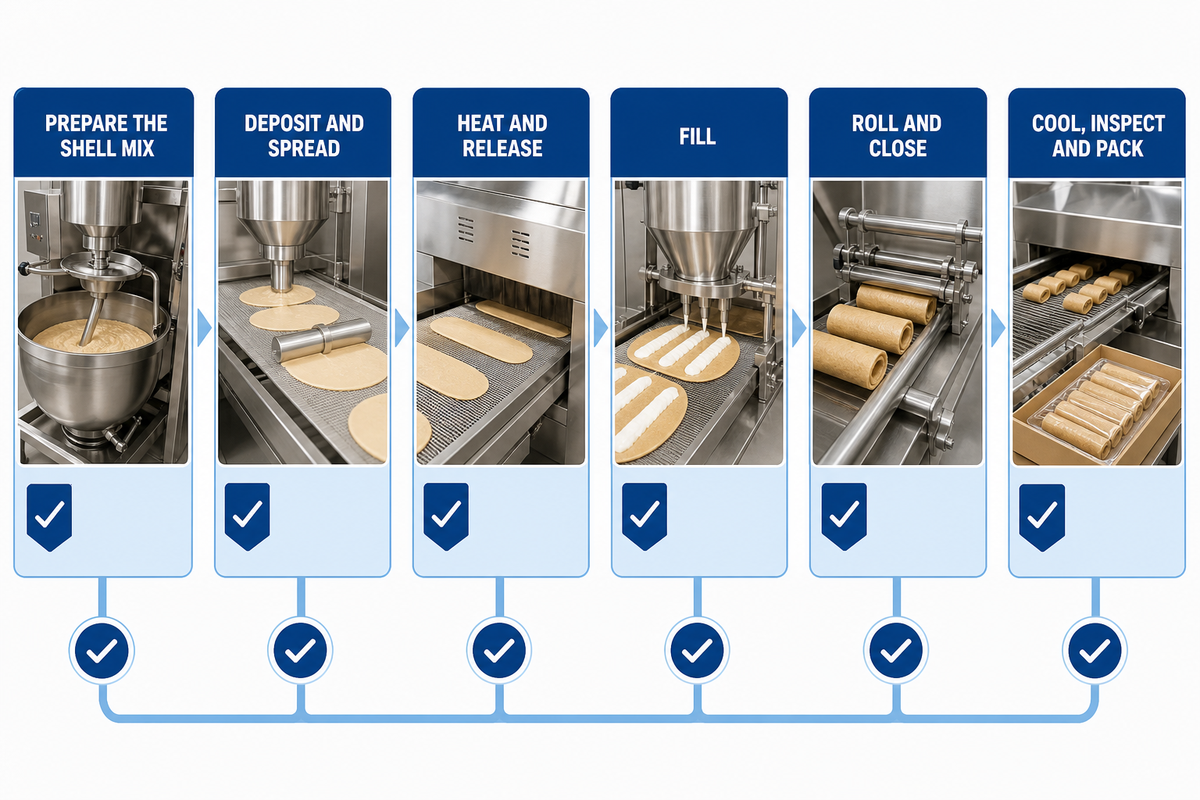
Uma comparação útil de máquinas para rolinhos Phoenix começa pelos repasses, não pelos folhetos. Desenhe a sequência desde a preparação dos ingredientes até o produto embalado e identifique a variável de controle em cada repasse. A sequência normalmente inclui preparação da massa líquida ou massa, deposição medida, assamento ou aquecimento, liberação, recheio, enrolamento, resfriamento ou estabilização, inspeção e embalagem. Algumas linhas combinam etapas; as perguntas de controle continuam separadas.
- Prepare a mistura da casca. Registre sólidos, gordura, água, viscosidade e temperatura no ponto de deposição. Alterações na receita podem deslocar a janela de processo mesmo quando as configurações da máquina permanecem inalteradas.
- Deposite e espalhe. Confirme a quantidade por cavidade ou chapa de cocção, a uniformidade da distribuição e o tempo entre a deposição e o aquecimento. Uma espessura irregular se transforma depois em rachadura ou emenda fraca.
- Aqueça e libere. Defina o perfil de aquecimento, as superfícies de contato e a condição de liberação. “Assado” não é uma descrição de aceitação suficiente; especifique a aparência e a sensação que a casca deve ter ao chegar à estação seguinte.
- Recheie. Teste o recheio real, não apenas água. Meça temperatura, viscosidade, tamanho das partículas, pressão e sensibilidade ao cisalhamento. Um recheio estável em um béquer pode formar pontes, criar fios ou migrar na velocidade de produção.
- Enrole e feche. Verifique a posição da emenda, a sobreposição, as quebras e a centralização do recheio. A casca deve ser forte o suficiente para a força de enrolamento e, ao mesmo tempo, atender à textura de consumo.
- Resfrie, inspecione e embale. Estabeleça quando o produto estará dimensionalmente estável. Embalar cedo demais pode reter calor ou deslocar o recheio; embalar tarde demais pode reduzir a utilização da linha.
Esse mapa revela o primeiro grande risco de compra: o repasse mais lento ou menos estável define a produção vendável. Os capítulos da FAO vinculados aqui são referências históricas de planejamento: lembram os leitores de normalizar vazão, dimensões e custo, mas não são especificações atuais de rolinhos Phoenix nem requisitos regulatórios (orientação da FAO sobre planejamento de capacidade). Confirme os requisitos atuais de engenharia e conformidade locais antes de fechar a compra.
Por que o comportamento do recheio altera o projeto da máquina
O recheio costuma ser a restrição de projeto oculta. Pó de fluxo livre, mistura fibrosa de fios de carne suína, creme viscoso e composto sensível à temperatura não se comportam da mesma forma. Eles podem exigir diferentes tremonhas, agitadores, bombas, bicos, métodos de corte e acessos de limpeza. Afirmações sobre dosadores universais só têm significado quando o fornecedor informa a receita testada e a janela de operação.
Meça as variáveis que podem alterar o resultado
- Viscosidade: registre a temperatura e o método de teste com cada amostra. A viscosidade pode mudar o suficiente durante uma operação para alterar o peso da dose ou a formação de fios.
- Tamanho das partículas e comprimento das fibras: anote a maior inclusão e se ela pode formar uma ponte em uma passagem estreita.
- Temperatura: documente as temperaturas do produto, da tremonha e do bico. Um recheio quente pode fluir bem, mas amolecer a casca ou migrar para dentro dela.
- Pressão e cisalhamento: identifique se o bombeamento ou a compressão danifica a estrutura do recheio ou altera seu fluxo aparente.
- Comportamento do corte: meça a formação de cauda, o gotejamento e o tempo entre o fim da dose e o fechamento do rolinho.
Transforme os testes de recheio em uma decisão de compra
Solicite um teste que use seu recheio de produção em configurações baixa, nominal e alta. Pese uma amostra estatisticamente útil, inspecione a emenda e meça as rejeições por causa. A decisão não é “o dosador funcionou?”. É “ele colocou a massa necessária dentro de uma casca intacta em toda a janela da receita sem criar uma carga de limpeza ou troca de produto impossível de administrar?”.
Se o fornecedor testou apenas água ou um substituto diluído, trate o resultado como uma demonstração mecânica, não como garantia de produção. Essa distinção é especialmente importante quando a cadência anunciada é usada posteriormente em um modelo de retorno sobre o investimento.
Ao definir essas variáveis de teste, uma referência de processamento de alimentos revisada por pares pode ajudar a equipe a documentar textura e condições da receita sem transformar um recheio substituto em uma alegação de desempenho.
Peça que o relatório de teste do fornecedor identifique a receita do teste de fábrica, a preparação do recheio e a reinicialização da limpeza; esses detalhes tornam a alegação de capacidade reproduzível para a linha do comprador.
Capacidade é uma base de medição, não um número de destaque
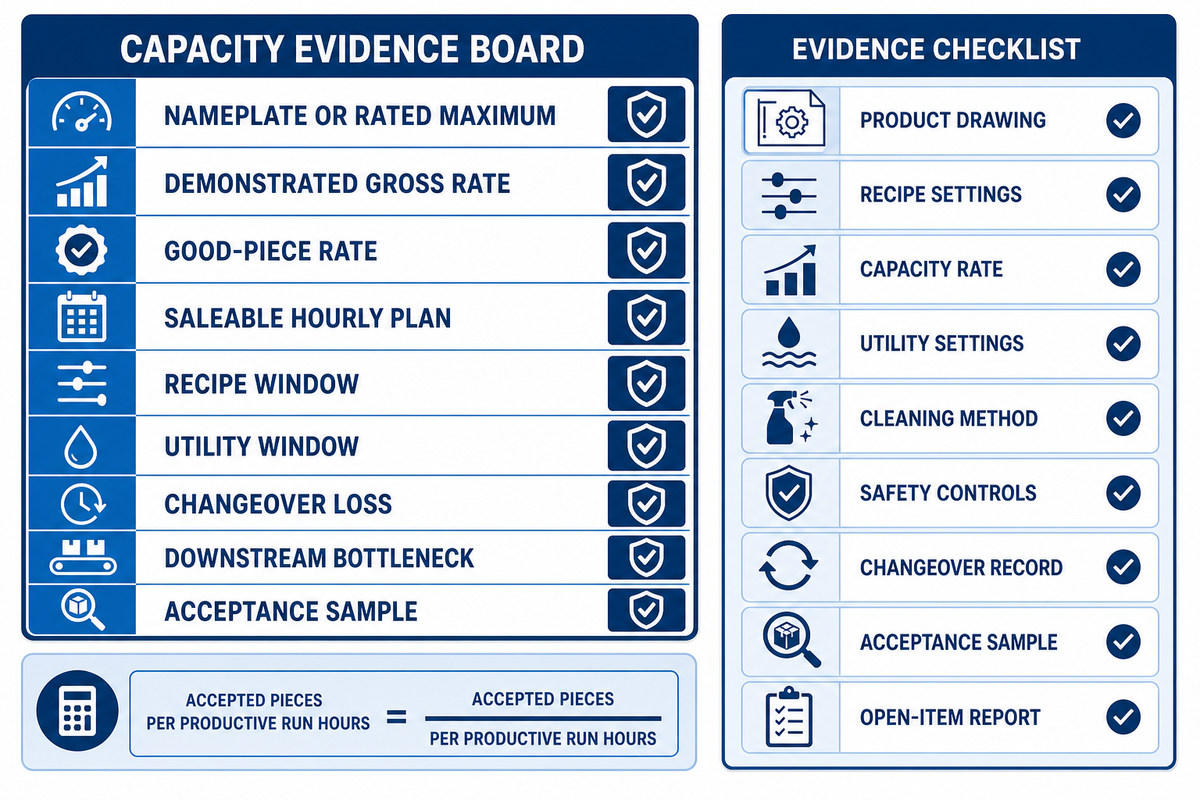
A capacidade deve ser informada como produto vendável sob condições declaradas. Separe quatro números em sua planilha:
| Categoria de capacidade | O que significa | O que registrar |
|---|---|---|
| Máximo de placa ou nominal | Um limite superior especificado pelo fabricante sob condições definidas. | Receita, tamanho da casca, recheio, utilidades industriais e premissas declaradas. |
| Cadência bruta demonstrada | Unidades produzidas durante uma operação acompanhada, antes das rejeições e paradas. | Duração da operação, pausas, mudanças de velocidade e intervenções do operador. |
| Taxa de unidades boas | Unidades aceitas após rachaduras, emendas abertas, doses abaixo do peso e rejeições estéticas. | Contagem de rejeições e código do motivo por intervalo de amostragem. |
| Plano horário vendável | Unidades boas ajustadas para limpeza planejada, troca de produto e limites das etapas posteriores. | Premissa de disponibilidade e estação gargalo. |
| Janela da receita | A faixa testada de condições baixa a alta para o recheio e a casca. | Temperatura, método de viscosidade e limites de estabilização. |
| Janela de utilidades | As condições elétricas e de ar presentes durante o teste. | Tensão, frequência, pressão e vazão do ar. |
| Perda na troca de produto | Tempo produtivo removido para limpeza, ferramental ou redefinição da receita. | Minutos por troca de produto e rejeições na reinicialização. |
| Gargalo a jusante | A estação conectada que limita o fluxo de produto aceito. | Nível do buffer, cadência de embalagem e eventos de parada. |
| Amostra de aceitação | A amostra acordada usada para concluir um ponto de teste. | Tamanho da amostra, método de inspeção e aprovação. |
| Categoria de evidência | Relatório do fornecedor | Decisão do comprador |
|---|---|---|
| Desenho do produto | Revisão, dimensões e tolerâncias | Corresponde ao resumo aprovado |
| Configurações da receita | Ingredientes, temperatura e faixa de viscosidade | Repetível nos pontos baixo, nominal e alto |
| Cadência de produção | Taxa de unidades boas, janela de operação e contagem de rejeições | Dá suporte ao modelo de produção semanal |
| Configurações das utilidades industriais | Tensão, pressão do ar, vazão e carga conectada | As utilidades industriais da planta sustentam o teste |
| Método de limpeza | Etapas de desmontagem, ferramentas e tempo de reinicialização | A sequência de alérgenos é prática e documentada |
| Controles de segurança | Proteções, intertravamentos, paradas e pontos de isolamento | A análise de riscos local não tem nenhum item crítico em aberto |
| Registro de troca de produto | Ferramental, recuperação da receita e rejeições na reinicialização | A perda está incluída no plano de capacidade |
| Amostra de aceitação | Método de amostragem, inspeção e aprovação | Os resultados são rastreáveis ao resumo do produto |
| Relatório de itens em aberto | Responsável, data de vencimento, método de novo teste e evidência de encerramento | O escopo não resolvido está visível antes da compra |
A definição de capacidade de placa da U.S. Energy Information Administration é uma analogia útil: um máximo nominal só se torna útil para a decisão quando suas condições são conhecidas, e não é igual à produção operacional demonstrada (definição de capacidade de placa da EIA). A FAO também observa que equipamentos para a mesma finalidade podem diferir em capacidade, dimensões e custo; portanto, a base de comparação deve ser normalizada (capítulo da FAO sobre planejamento de equipamentos de embalagem). Confirme as regras atuais para engenharia e conformidade locais antes de fechar a compra.
Apenas para contexto, a página de solução da UDTECH publica exemplos específicos de cadência de linha e ar comprimido por modelo. Esses valores de primeira parte são contexto de configuração, não uma referência universal para máquinas Phoenix Roll. Use os valores exatos mostrados na página de solução da UDTECH como perguntas para um teste acompanhado pela receita e depois calcule sua própria taxa de unidades boas.
A página de solução também mostra um cronograma específico por modelo para utilidades e área ocupada. Trate todos esses valores de primeira parte como contexto de configuração; verifique os requisitos exatos de utilidades industriais e layout para o modelo e as opções cotados para sua fábrica.
Para um teste controlado, escolha uma janela produtiva como 30–60 min ou estenda-a para 90 min quando for necessário confirmar a deriva; registre as leituras em intervalos de 10 min e preserve amostras do início, meio e fim. Estas são práticas de medição recomendadas, não garantias da produção de qualquer fornecedor.
Um protocolo prático pode registrar leituras em 10 min, 20 min, 30 min, 40 min, 50 min e 60 min, coletar 3 amostras em cada ponto de verificação e repetir 2 verificações de reinicialização em 5 min e 15 min. Se a temperatura for uma variável de controle, os pontos de verificação de exemplo podem ser 20°C, 25°C, 30°C, 35°C, 40°C, 45°C, 50°C, 55°C e 60°C; são campos para registro, não limites-alvo. O objetivo é revelar deriva e perda na reinicialização com um método rastreável, não criar uma cadência de produção prometida.
Exemplo de linha da planilha (substitua pelos valores reais): 1 linha, 2 receitas de recheio, 3 pontos de verificação, janelas de operação de 30 min e 60 min, intervalo de registro de 10 min, 12 kW, 380 V, 0,2 MPa, 0,6 MPa, 0,2 m³/min, 2300 mm × 2000 mm × 1400 mm, 960 kg, além de pontos de verificação ambientais de 20°C e 25°C, um limite provisório de aceitação de 90% e uma verificação com calibre de 1 mm onde a fábrica exigir. Esses exemplos mostram os campos a registrar; não definem uma especificação universal.
Nota de engenharia: repita a verificação das utilidades em 380 V e 0,6 MPa, compare um registro de carga conectada de 12 kW e um consumo de ar de 0,2 m³/min com o cronograma de utilidades industriais da fábrica, depois verifique o espaço livre de 2300 mm × 2000 mm × 1400 mm e um registro de carga de piso de 960 kg. Mantenha os pontos ambientais de 20°C e 25°C e a verificação com calibre de 1 mm vinculados ao plano de qualidade aprovado. Esses são campos de exemplo copiados do contexto de configuração publicado, não limites de projeto.
Ao documentar o comportamento de reinicialização, registre os pontos de recuperação de 1 min, 5 min e 15 min se esses intervalos corresponderem ao seu plano de qualidade; o objetivo é revelar rejeições na reinicialização, não criar uma referência.
Fórmula prática: unidades vendáveis por hora = unidades aceitas ÷ horas produtivas de operação. Informe ao lado do resultado o peso unitário, o recheio, o tamanho da casca, a janela de operação, as condições das utilidades industriais, as paradas planejadas e a taxa de rejeição.
Escolha pelo produto final e pelo risco de troca de produto
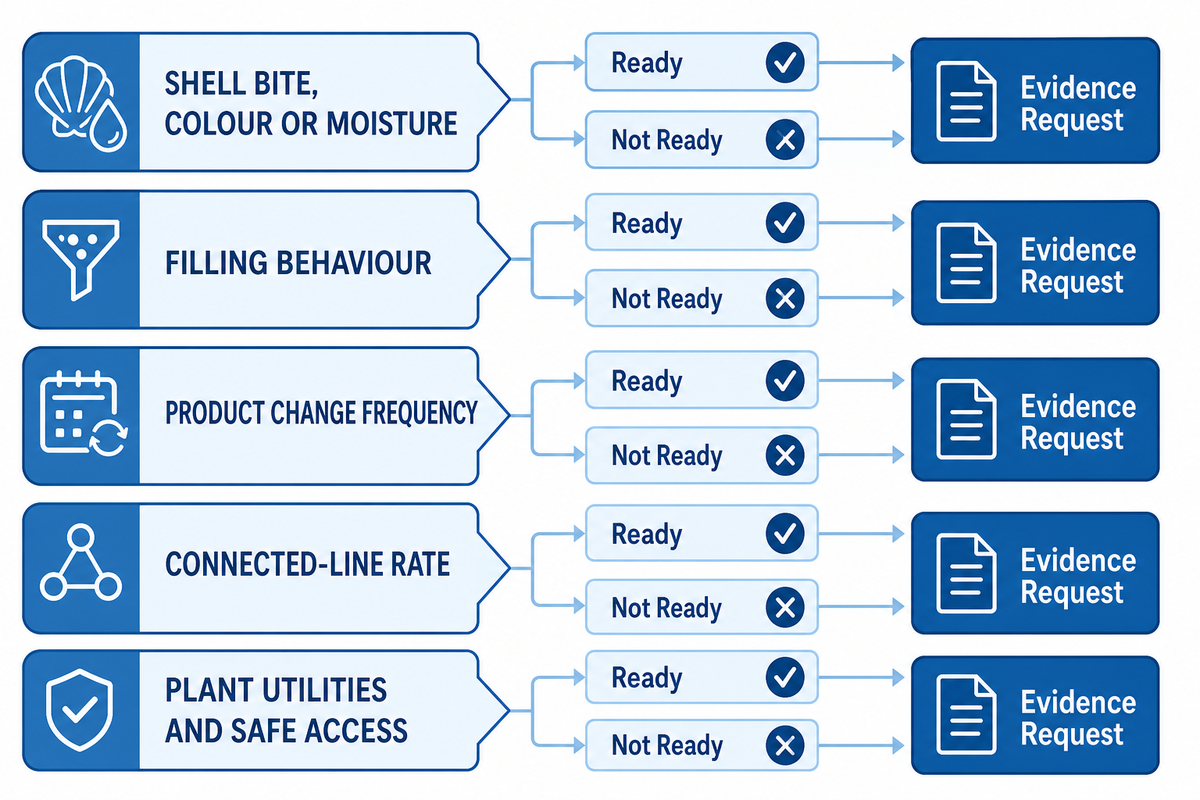
Mapa de prontidão do rolinho Phoenix em 5 pontos
Use este mapa nomeado antes de comparar propostas comerciais: definição do produto, janela do recheio, gargalo da linha, reinicialização da higienização e evidências de aceitação. Se um ponto for desconhecido, mantenha o projeto na fase de descoberta em vez de transformar uma premissa incerta em especificação da máquina.
Depois que o mapa do processo e a base de medição estiverem prontos, compare os conceitos de máquina com o resumo do produto. A árvore de decisão a seguir mantém a discussão ancorada nos resultados:
- A casca precisa de uma mordida, cor ou janela de umidade específica? Se sim, priorize as evidências de controle do aquecimento e do resfriamento antes da velocidade.
- O recheio é de fluxo livre, fibroso, particulado ou viscoso? Se não for de fluxo livre, exija um teste do dosador específico para a receita e um plano de limpeza.
- O produto muda com frequência? Se sim, avalie o acesso sem ferramentas, a recuperação da receita, o tempo de lavagem e a segregação de alérgenos, e não apenas a produção nominal.
- As estações a montante e a jusante conseguem sustentar a mesma taxa de unidades boas? Se não, dimensione o gargalo ou planeje buffers em vez de comprar mais velocidade em uma única estação.
- A fábrica consegue fornecer as utilidades industriais necessárias e acesso seguro? Confirme com a equipe da fábrica a fase elétrica, a qualidade do ar comprimido, a ventilação, a drenagem, as proteções e o espaço livre para manutenção.
A automação elevada pode reduzir o manuseio repetitivo, mas também pode fazer uma receita mal compreendida falhar mais rapidamente. Para demanda, estabilidade do recheio ou geometria do produto incertas, uma rota piloto semiautomática pode ser o primeiro passo mais adequado. Ao comparar uma máquina automática para rolinhos Phoenix, solicite as evidências vinculadas à receita e a carga de troca de produto antes de tratar a automação como padrão. O nível correto de automação é aquele que produz alimentos aceitos dentro de uma janela operacional controlável.
Use a distinção da EIA entre máximo nominal e produção demonstrada nesta referência sobre definição de capacidade como estímulo para comparar evidências e risco de troca de produto, deixando os requisitos legais aplicáveis para sua equipe de qualidade e a autoridade local.
Um comprador industrial pode pedir que cada fornecedor anexe um relatório de teste de fábrica à proposta comercial e depois comparar a mesma janela de processo em vez de comparar promessas.
Comissionamento e projeto de testes
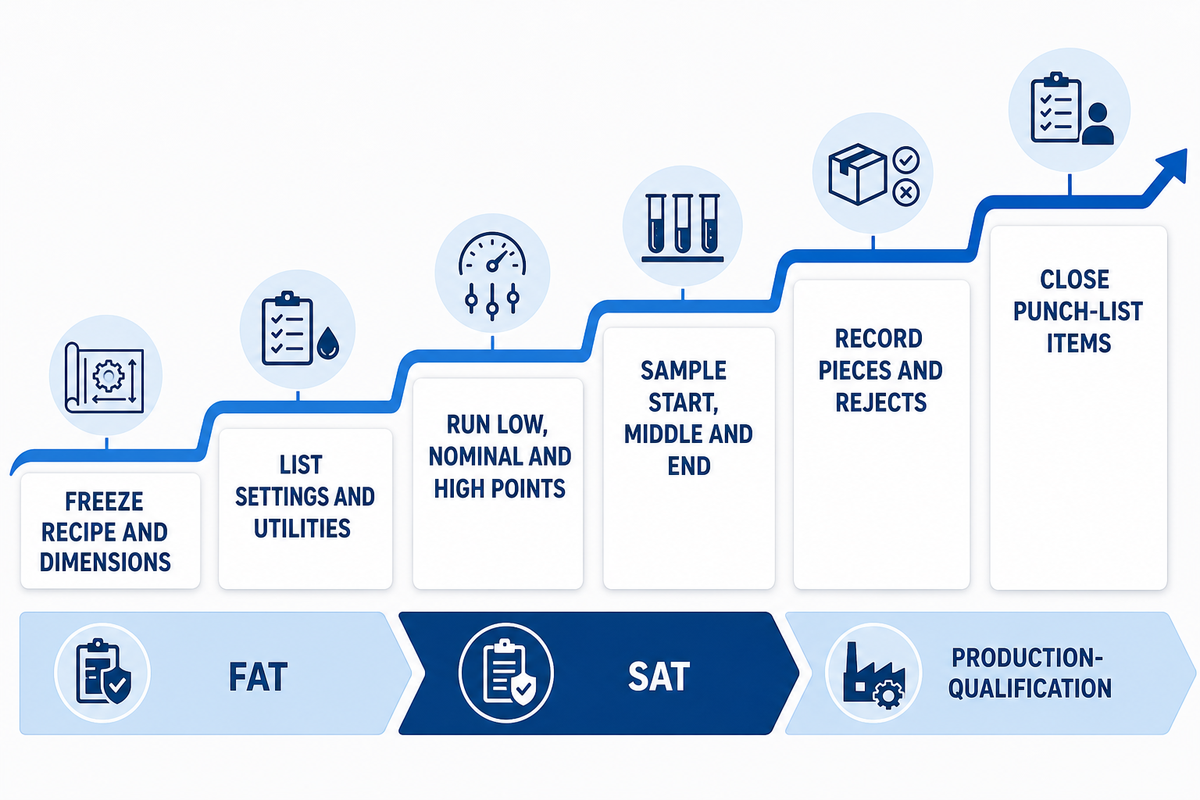
O comissionamento deve transformar promessas em evidências. Trate o teste de aceitação em fábrica (FAT), o teste de aceitação no local (SAT) e a qualificação de produção como atividades relacionadas, porém distintas. A ISA-105 descreve verificações estruturadas de prontidão, acompanhamento de listas de pendências, documentação e critérios de conclusão para trabalhos de FAT/SAT/SIT (série de normas ISA-105).
Monte um protocolo de teste vinculado à receita
- Congele a versão da receita, os lotes de ingredientes, as dimensões da casca e o método de preparação do recheio.
- Liste as configurações da máquina, as leituras das utilidades industriais e o status de calibração antes da operação.
- Execute pontos baixo, nominal e alto para as configurações que definem a janela do processo.
- Colete amostras no início, no meio e no fim da operação; não selecione apenas as unidades visualmente atraentes.
- Registre as unidades boas, cada modo de rejeição, o peso da dose, a qualidade da emenda, as quebras da casca e a intervenção do operador.
- Escreva os itens da lista de pendências com responsável, data de vencimento, método de novo teste e evidência de encerramento.
A definição de capacidade da EIA vinculada aqui é uma referência de medição incluída para ilustrar por que um registro de comissionamento deve declarar suas condições e distinguir um máximo nominal da produção demonstrada (definição de capacidade da EIA). Ela não define o protocolo legal desta linha. Verifique as regras atuais do mercado de destino e depois deixe sua equipe de qualidade e a autoridade local decidirem o protocolo aplicável.
Inclua a linha inteira na aceitação
Uma única máquina pode ser aprovada enquanto a linha falha. Inclua a alimentação do dosador, a estabilidade do forno ou do aquecimento, o resfriamento, a inspeção, a velocidade da embalagem, a reinicialização da limpeza e a carga de trabalho do operador no registro de aceitação. Se a embalagem a jusante acumular produto, a cadência bruta da máquina não será a cadência vendável da fábrica. Se a troca de produto demorar mais que a janela de produção, o modelo de produção semanal deverá mostrar essa perda.
Atlas de falhas: rachaduras, migração e rolinhos irregulares
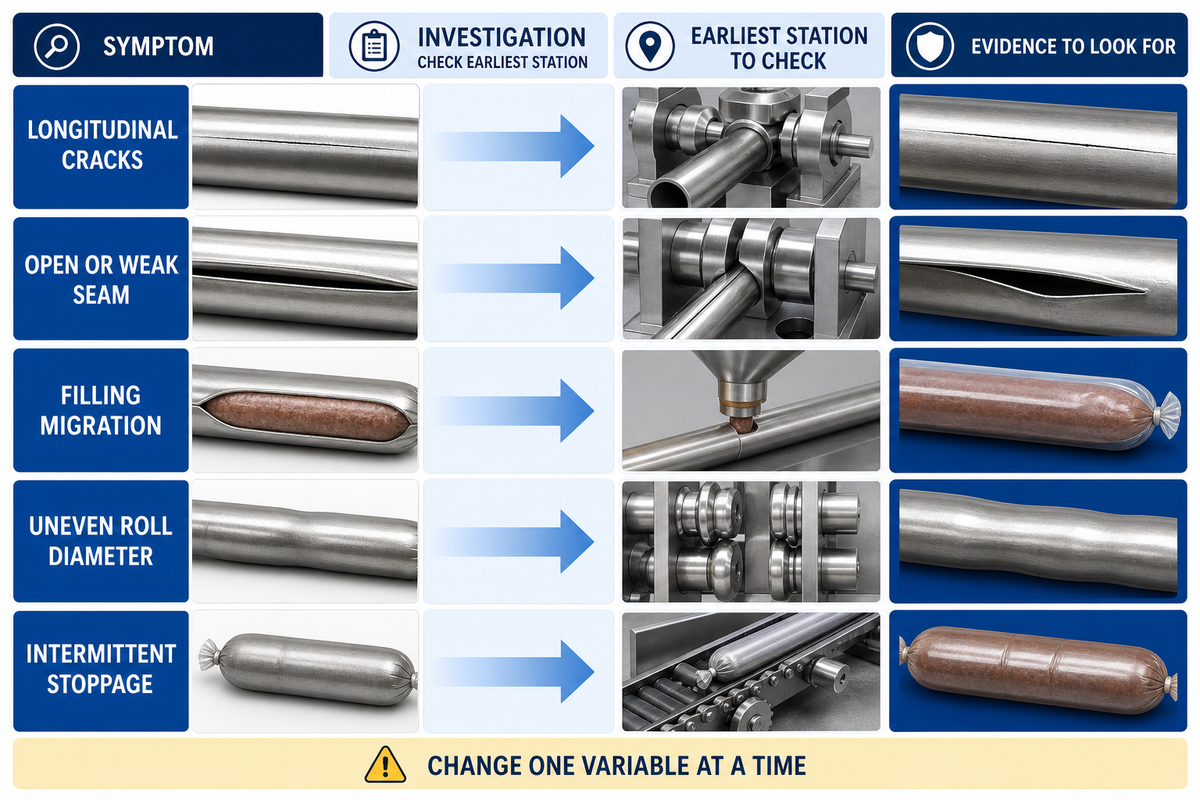
Use um atlas de falhas para transformar sintomas em testes controlados. Altere uma variável por vez e preserve a amostra que demonstra a falha.
| Sintoma observado | Caminho provável de investigação | Evidências a coletar |
|---|---|---|
| Rachaduras longitudinais | Espessura da casca, condição de liberação, força de enrolamento, temperatura da casca e dose de recheio. | Fotos da seção transversal, massa da casca, registro de temperatura e tempo das estações. |
| Emenda aberta ou fraca | Geometria da sobreposição, flexibilidade da casca, posicionamento do recheio e tempo de fechamento. | Amostra da largura da emenda, registro do centro da dose e contagem de rejeições por minuto. |
| Migração do recheio | Temperatura do recheio, viscosidade, pressão, formação de cauda no corte e atraso no resfriamento. | Janela da receita, método de viscosidade, configuração do bico e distância de migração. |
| Diâmetro irregular do rolinho | Uniformidade da deposição, alinhamento das guias, umidade da casca e sincronização dos rolos. | Mapa de diâmetro entre as pistas e amostras do início, meio e fim. |
| Parada intermitente | Formação de pontes, sensores sujos, variação do ar comprimido, intertravamento de segurança ou acúmulo a jusante. | Histórico de alarmes, tendência das utilidades industriais e checklist de reinicialização. |
Não “corrija” uma rachadura simplesmente aumentando a velocidade ou a pressão. Isso pode ocultar o sintoma enquanto aumenta os danos ao recheio ou o risco para o operador. Primeiro isole se o defeito começa antes do recheio, no recheio, durante o enrolamento ou durante o resfriamento; depois repita o teste com a menor alteração capaz de refutar a hipótese principal.
Uma referência de processamento de alimentos revisada por pares é um contexto útil ao decidir quais variáveis de textura, temperatura e formulação devem entrar no registro de falhas; ela não substitui um teste de máquina vinculado à receita.
Durante um teste de fábrica, entregue ao operador uma folha de relatório de teste para registrar a amostra com falha, a estação, a configuração e o resultado do novo teste; isso transforma uma reclamação visual em uma verificação de produção auditável.
Higiene, troca de alérgenos e limites de segurança do operador
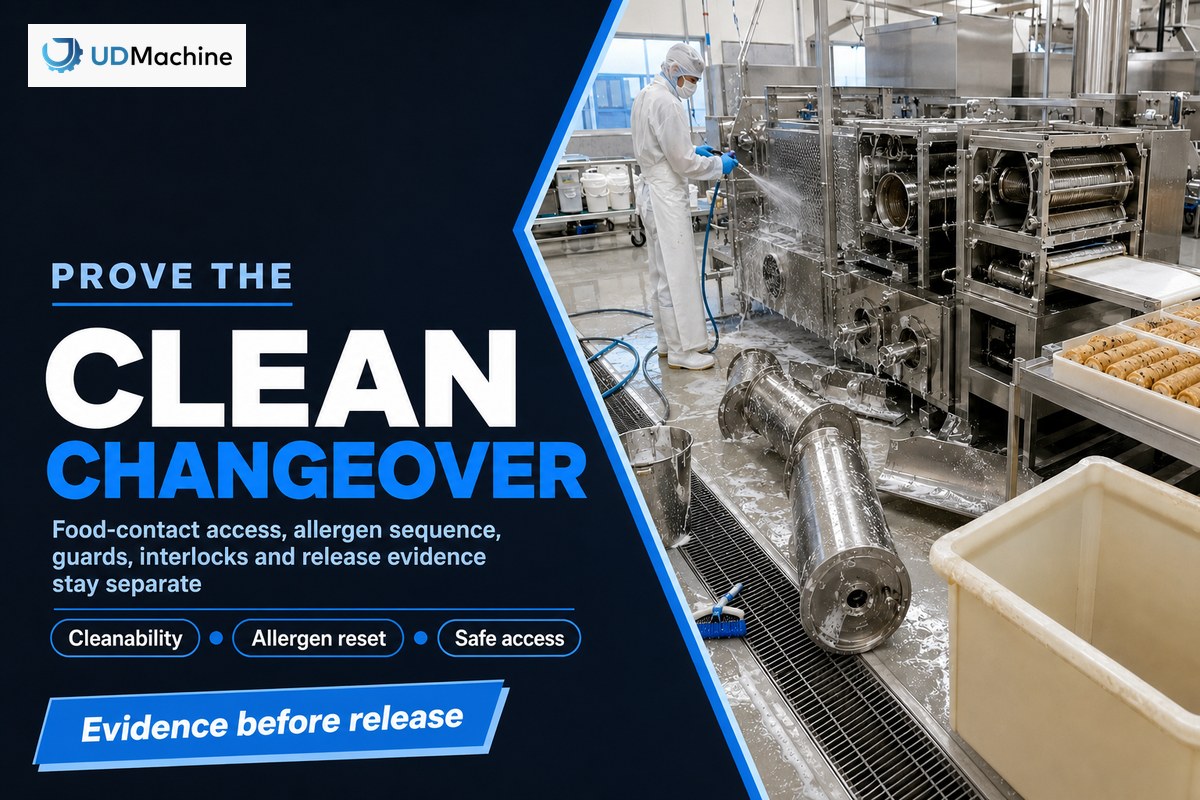
A higiene dos alimentos e a segurança ocupacional se sobrepõem no layout físico, mas não são intercambiáveis. Até uma superfície pode ser fácil de limpar e ainda expor o operador a um ponto de esmagamento; uma proteção pode proteger o operador e, ao mesmo tempo, criar uma área sombreada difícil de limpar. Analise as duas disciplinas separadamente antes do comissionamento.
Controles de higiene e alérgenos
As orientações de higienização da FSIS são uma referência governamental de planejamento para manter condições sanitárias em estabelecimentos de processamento de alimentos (Guia de padrões de desempenho de higienização da FSIS). Para uma linha de produção de rolinhos Phoenix, transforme esse princípio em acesso e evidências: identifique as superfícies de contato com alimentos, defina o método de limpeza, estabeleça a sequência de alérgenos, inspecione áreas de difícil acesso e documente a decisão de liberação. A norma legal específica depende do mercado e do produto.
- Liste todos os recheios e alérgenos processados pela linha.
- Defina etapas de limpeza a seco, limpeza úmida ou híbrida validada para cada zona de contato.
- Estabeleça pontos de inspeção visual e, quando exigido, verificação por swab ou análise laboratorial.
- Registre o tempo de desmontagem, as ferramentas necessárias, o produto perdido e as verificações antes da retomada.
Proteções e acesso à manutenção
Peça ao fornecedor que demonstre as proteções, os intertravamentos, as paradas de emergência, os pontos de isolamento e o acesso seguro durante a limpeza e a manutenção. O documento de proteções deve mostrar o que acontece quando um sensor é acionado, quando uma cobertura é aberta e quando a energia é isolada. Mantenha a análise de segurança ocupacional com o responsável competente da fábrica; este artigo não concede certificado nem substitui uma avaliação de riscos local.
Elabore uma solicitação de cotação aceitável
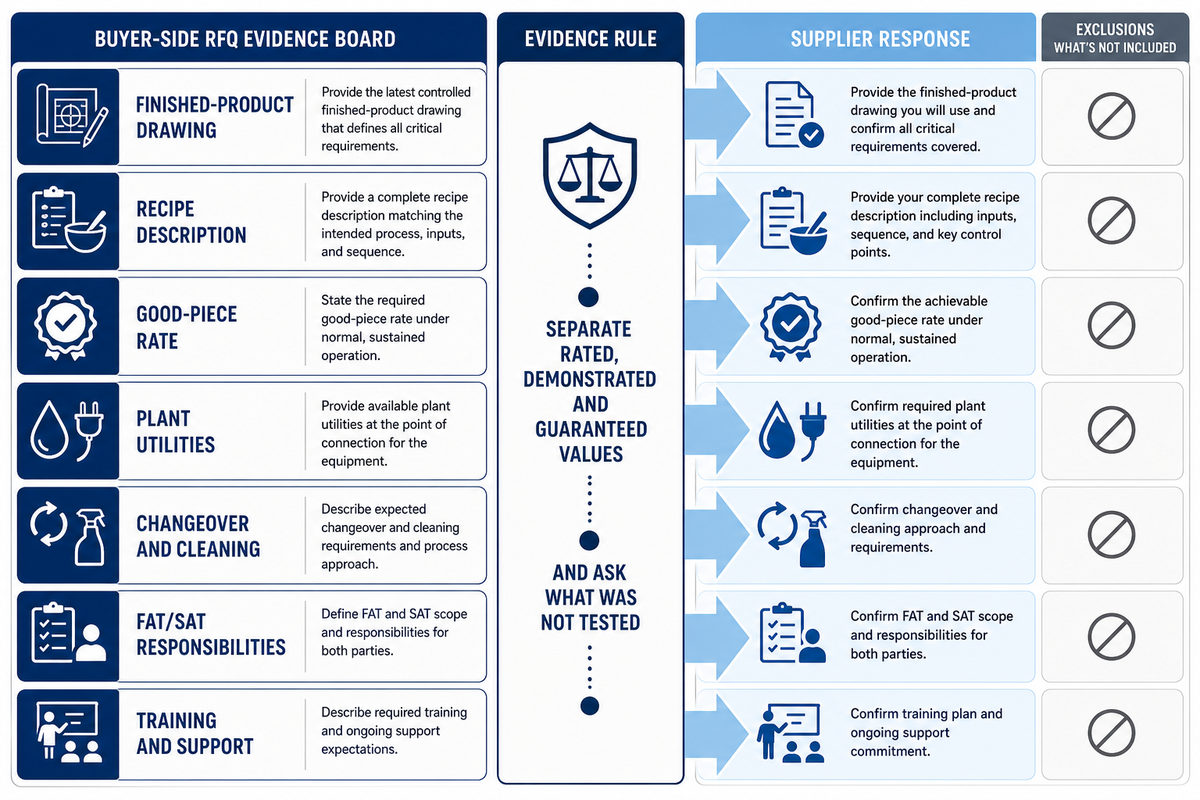
Uma solicitação de cotação bem elaborada também é um rascunho do plano de aceitação. Inclua detalhes suficientes para que dois fornecedores respondam à mesma pergunta:
- Desenho do produto acabado, dimensões da casca, posição do recheio e peso unitário desejado.
- Descrição da receita, método de medição da viscosidade, faixa de tamanho das partículas, faixa de temperatura e lista de alérgenos.
- Taxa exigida de unidades boas, janela de operação, definições de rejeição e método de amostragem.
- Condições elétricas, de ar comprimido, ventilação, drenagem, carga sobre o piso e ambiente.
- Sequência de troca de produto, método de limpeza, tempo de acesso e expectativas para peças de reposição.
- Responsabilidades de FAT/SAT, entregáveis de vídeo ou dados, encerramento da lista de pendências e evidências de garantia.
- Treinamento, manuais, idioma, suporte remoto, limites de instalação e viagens para comissionamento.
Peça a cada fornecedor que separe os valores “nominais”, “demonstrados” e “garantidos”. Pergunte o que não foi testado. Uma limitação honesta é mais útil do que um número polido sem receita, utilidades industriais ou base de rejeições. Mantenha a decisão de compra vinculada a essas evidências, e não a um destaque de catálogo.
Para a parte de validação e manutenção de registros de uma solicitação de cotação, indique ao responsável pela qualidade a distinção da EIA entre capacidade nominal e demonstrada nesta referência sobre definição de capacidade como contexto; depois documente separadamente os requisitos atuais do mercado de destino.
Exija que cada fornecedor inclua a receita do teste piloto em fábrica, o registro de utilidades industriais e o identificador do relatório de teste, para que o setor de compras possa rastrear a máquina para rolinhos Phoenix cotada até as evidências analisadas.
Regra de trabalho: uma máquina para rolinhos Phoenix só é confiável quando o produto, definido pela receita e apto à venda, resiste ao recheio, à limpeza, a uma revisão de segurança e a um teste testemunhado.
Escolha um fornecedor de máquina para rolinhos Phoenix que documente essas condições na proposta comercial e no registro de aceitação, em vez de enviar um preço baseado em premissas não testadas.
Quando a sequência do processo de rolinhos Phoenix não é o investimento certo
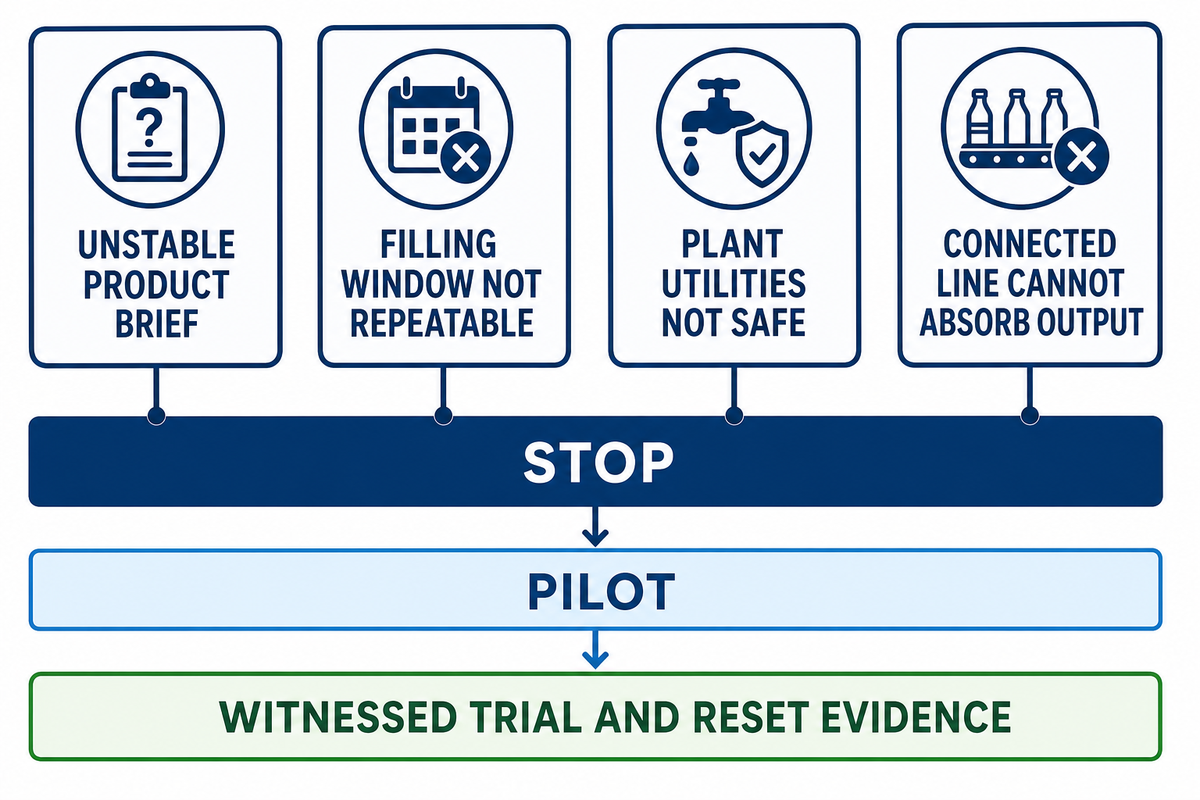
Não force essa sequência quando o resumo do produto estiver instável, o recheio não conseguir manter uma faixa repetível, a fábrica não puder fornecer utilidades industriais seguras ou a linha conectada não tiver como absorver a produção. Escolher um piloto mais lento, uma fabricação terceirizada ou outro conceito de moldagem pode proteger melhor o lançamento do que uma compra de alta velocidade.
Antes de assumir o compromisso, peça ao fornecedor um relatório de teste em fábrica e uma programação atual de utilidades industriais; evidências não resolvidas são motivo para manter o projeto na fase de descoberta piloto.
A linguagem de capacidade é outro sinal para parar: a definição de capacidade nominal de placa da EIA é um lembrete útil de que o máximo nominal é condicional e não deve ser tratado como produção vendável demonstrada.
Da mesma forma, não trate o histórico da empresa ou uma declaração de patente como prova da sua produção futura. A UD Company informa que foi fundada em 2003, investiu quase RMB 200 milhões em suas instalações de Xinyu, Jiangxi, opera duas bases de produção e desenvolveu de forma independente equipamentos totalmente automáticos para rolinhos crocantes de ovo e rolinhos de cauda de fênix. A empresa também afirma que a série possui várias patentes de invenção e foi bem recebida no país e no exterior. Essas são afirmações de contexto fornecidas pela empresa; verifique as evidências atuais, o escopo e a aplicabilidade durante a diligência do fornecedor.
A melhor decisão de investimento é aquela que resiste a um teste acompanhado, a uma retomada após a limpeza, a uma análise de segurança e a um modelo realista de produção semanal, e não a que apresenta a maior capacidade de destaque.
Perguntas frequentes
Como a equipe de compras deve usar este guia?
Use-o como uma planilha de preparação para a solicitação de cotação. Primeiro, fixe a definição do produto acabado e a faixa de operação do recheio; depois, mapeie cada repasse técnico do processo e identifique o provável gargalo. Em seguida, peça aos fornecedores que executem o mesmo teste vinculado à receita e relatem separadamente a produção nominal, demonstrada e aceita. Mantenha as evidências de higienização, proteções, troca de produto e lista de pendências no mesmo arquivo da proposta comercial. Essa sequência torna as propostas comparáveis e reduz o risco de comprar uma máquina que só funciona sob condições de um substituto de laboratório.
O que deve ser anexado a um registro final de aceitação?
Anexe o desenho aprovado do produto e a revisão da receita, as leituras das utilidades industriais, os registros de calibração, os horários de início e término da operação, os resultados das amostras, os motivos das rejeições, o histórico de alarmes, o tempo de retomada após a limpeza e uma lista de itens em aberto. Inclua fotografias ou exportações de dados quando ajudarem o responsável pela análise a reproduzir a decisão. O registro deve indicar quais resultados são demonstrações de primeira parte, quais requisitos vêm do programa de segurança dos alimentos do comprador e quais itens permanecem sujeitos à análise local de segurança ocupacional. Documentos assinados sem essas entradas rastreáveis são difíceis de defender posteriormente.
Um piloto pequeno é útil antes de comprar uma linha totalmente automática?
Os pilotos são úteis quando a geometria do produto, o comportamento do recheio ou a previsão de demanda ainda são incertos. Use o piloto para fixar a receita da casca, medir a estabilidade da dosagem, observar rachaduras e migração, estimar o tempo de limpeza e de troca de produto e identificar o primeiro gargalo na sequência conectada. Ele deve gerar um registro de decisão, e não apenas um vídeo de demonstração: liste a revisão da receita, as configurações, as leituras das utilidades industriais, as unidades aceitas, as rejeições e as questões não resolvidas. Os pilotos não comprovam a disponibilidade operacional de longo prazo nem a conformidade local, mas podem evitar um desajuste caro entre o recheio e o mecanismo de enrolamento. Se a produção do piloto for menor que a prevista no plano comercial, atualize o modelo de capacidade antes de solicitar a proposta comercial final. Se estiver estável, leve as mesmas medições para FAT e SAT, para que os critérios de aceitação permaneçam rastreáveis desde a primeira amostra até a produção instalada.
O que é uma máquina para rolinhos Phoenix?
Uma máquina para rolinhos Phoenix é um sistema industrial de alimentos usado para moldar e enrolar uma casca de wafer ou no estilo de rolinho crocante de ovo, geralmente ao redor de um recheio específico da receita. O nome não é uma norma técnica universal, portanto os compradores devem definir primeiro o produto acabado, a geometria da casca, o recheio, a textura e o repasse técnico para a embalagem. Os resultados de busca também podem se referir a sushi, rolinhos primavera ou equipamentos não relacionados de conformação de rolos; esses significados devem ser excluídos da solicitação de cotação.
Adicione ao resumo do produto o peso unitário desejado, a temperatura do recheio, o tamanho das partículas e a emenda aceitável. Isso permite que o fornecedor demonstre o processo real, em vez de apresentar um vídeo de cascas vazias como prova. Também mantém a intenção de planejamento deste guia separada do conteúdo de modelo e proposta comercial de uma página de solução. O mesmo resumo fornece às equipes de qualidade, engenharia e compras uma referência compartilhada para analisar dados de testes, evidências de limpeza, registros de proteções e a proposta comercial final.
Como comparar a capacidade de uma máquina para rolinhos Phoenix?
Compare o número de unidades boas aceitas por hora produtiva, e não apenas o máximo nominal da máquina. Coloque a receita, o tamanho da casca, o recheio, as condições das utilidades industriais, a duração da operação, as paradas planejadas e a contagem de rejeições ao lado de cada resultado. Separe a capacidade nominal de placa, a cadência bruta demonstrada e a cadência vendável. Testes acompanhados usando o recheio real e os equipamentos a jusante conectados são a comparação mais útil, pois revelam gargalos e perdas de qualidade que um teste curto com cascas vazias pode ocultar.
Um único depositador consegue lidar com todos os recheios de rolinhos Phoenix?
Não existe uma resposta universal segura. Recheios em pó, com fibras, cremosos e particulados diferem em viscosidade, sensibilidade à temperatura, tamanho das partículas, risco de formação de ponte e resposta ao cisalhamento. Peça um teste com sua receita real em configurações baixa, nominal e alta. Registre a massa da dose, a formação de cauda, a qualidade da emenda, a migração e o tempo de limpeza. Se o fornecedor tiver testado apenas água ou um substituto fino, trate esse resultado como uma demonstração mecânica, e não como garantia de produção.
O que deve incluir um teste de aceitação em fábrica?
Um teste de aceitação em fábrica deve identificar a receita congelada e o desenho do produto, listar as configurações da máquina e as leituras das utilidades industriais, executar uma janela de amostragem definida e registrar as unidades boas e todos os modos de rejeição. Inclua o status da calibração, os alarmes, as intervenções do operador, a retomada após a limpeza e uma lista de pendências com responsáveis e critérios de novo teste. O FAT não elimina a necessidade de aceitação no local ou de qualificação da produção quando a instalação, as utilidades industriais, os equipamentos a jusante ou os requisitos locais de qualidade podem alterar o resultado.
Por que os rolinhos de wafer recheados racham após um teste bem-sucedido com cascas vazias?
Um teste com cascas vazias não reproduz a carga, o contato com a umidade, a mudança de temperatura ou o momento de fechamento gerados por um recheio real. As rachaduras podem começar com espessura irregular da casca, força de enrolamento excessiva, recheio frio ou quente demais, sobrecarga da dose, sobreposição insuficiente ou resfriamento tardio. Preserve as amostras com falha, mapeie o local do defeito e teste uma variável por vez. O objetivo é identificar a primeira estação que cria a fragilidade.
Como validar a troca de produto com alérgenos?
Comece com um mapa de alérgenos e uma sequência de limpeza por escrito para cada zona de contato com alimentos, incluindo peças do depositador, guias, roletes e superfícies de coleta. Defina a inspeção visual e qualquer método por swab ou análise laboratorial exigido pelo programa de segurança dos alimentos da fábrica. Registre as ferramentas de desmontagem, o tempo de limpeza, as condições de enxágue ou secagem, os resultados da inspeção e a aprovação da retomada. Os requisitos variam conforme o mercado e o produto; use a autoridade aplicável e seu programa de higienização validado, e não uma promessa genérica do fornecedor.
Uma patente prova que uma máquina para rolinhos Phoenix terá desempenho melhor?
Não. Registros de patentes podem mostrar que uma invenção ou mecanismo foi reivindicado, mas não comprovam o desempenho atual da produção, a durabilidade, a conformidade para contato com alimentos, a qualidade do serviço ou a adequação à sua receita. Trate a linguagem da patente como uma entrada da diligência do fornecedor. Peça dados de testes vinculados à receita, desenhos, informações de manutenção, evidências das proteções e critérios de aceitação. Qualquer declaração do fornecedor sobre patente ou “tecnologia líder” deve permanecer atribuída até ser verificada de forma independente.
Quando devo solicitar uma proposta comercial para uma máquina para rolinhos Phoenix?
Solicite uma proposta comercial depois que puder descrever o produto acabado, a casca e o recheio, a taxa desejada de unidades boas, as utilidades industriais, a troca de produto, a higienização e as evidências de aceitação. Preços sem essas informações são difíceis de comparar, porque os fornecedores podem estar cotando máquinas, opções ou premissas diferentes. Envie o mesmo resumo do produto a cada fornecedor, peça que identifiquem os valores nominais e demonstrados e exija uma lista por escrito de exclusões, limites de instalação, treinamento e entregáveis de comissionamento.
Referências e fontes
As fontes a seguir servem apenas para apoiar princípios de planejamento; elas não certificam uma linha de produção de rolinhos Phoenix nem substituem a análise regulatória local.
- Food and Agriculture Organization: orientações sobre capacidade e planejamento de plantas industriais
- Food and Agriculture Organization: capítulo sobre planejamento de equipamentos de embalagem
- U.S. Energy Information Administration: definição de capacidade nominal de placa
- International Society of Automation: série de normas ISA-105
- U.S. Department of Agriculture FSIS: guia de padrões de desempenho de higienização
Próxima etapa: use a lista de verificação acima para preparar uma RFQ vinculada à receita e, em seguida, revise os detalhes do equipamento configurado e da proposta comercial na página da solução indicada perto do topo deste guia. Solicite uma conversa sobre a adequação do processo.