Póngase en contacto con UDTECH Company

Máquina para producir rollos Phoenix: guía de proceso, selección y aceptación

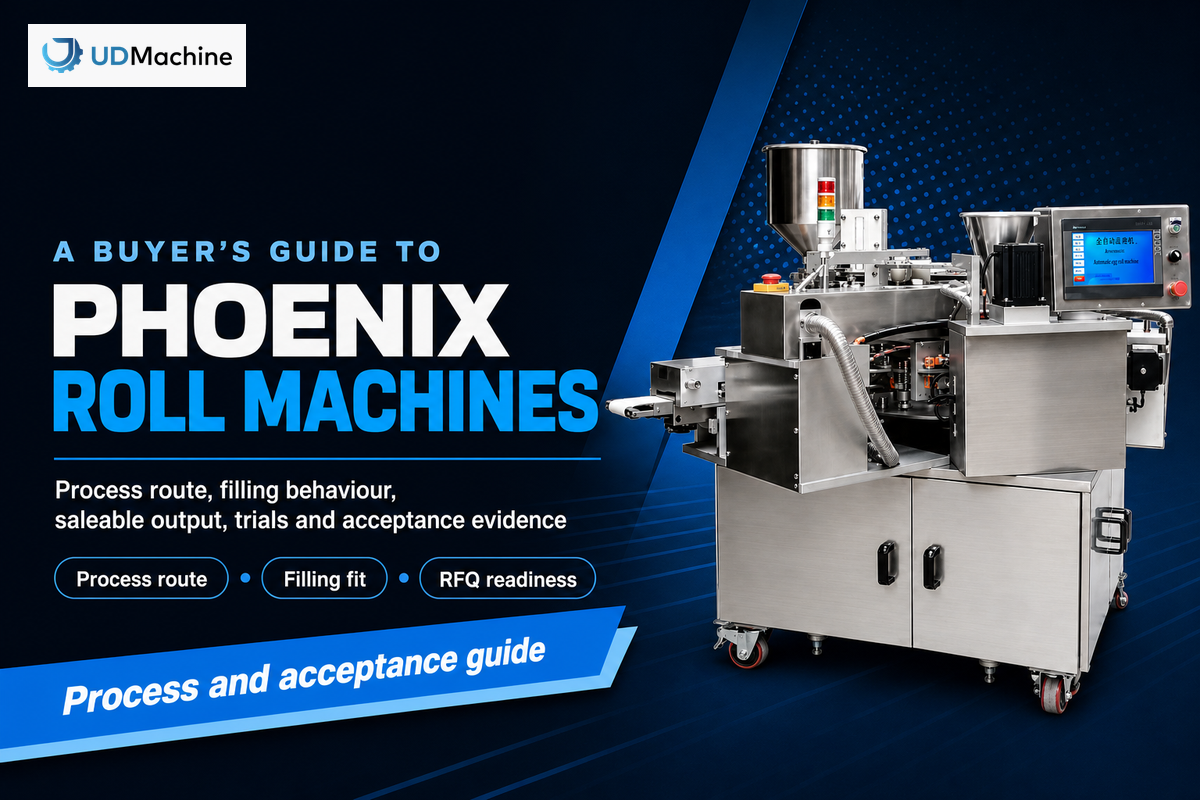
Respuesta breve: una máquina Phoenix para producir barquillos se evalúa mejor como un sistema de receta y línea de producción para fabricar un barquillo relleno de oblea con resultados repetibles, no como una sola cifra de velocidad. Phoenix Roll Machine es un sistema industrial de formado y relleno para un producto específico de barquillo de oblea. La secuencia de compra correcta es definición del producto → ruta de formado y calentamiento → comportamiento del relleno → cuellos de botella de la línea conectada → pruebas presenciadas → evidencia de limpieza y desinfección y de los resguardos. Esta guía tiene un propósito educativo. La página de soluciones de Phoenix Roll Machine contiene las especificaciones de los modelos, los detalles de configuración y la cotización.
Qué fabrica realmente una máquina para producir rollos Phoenix
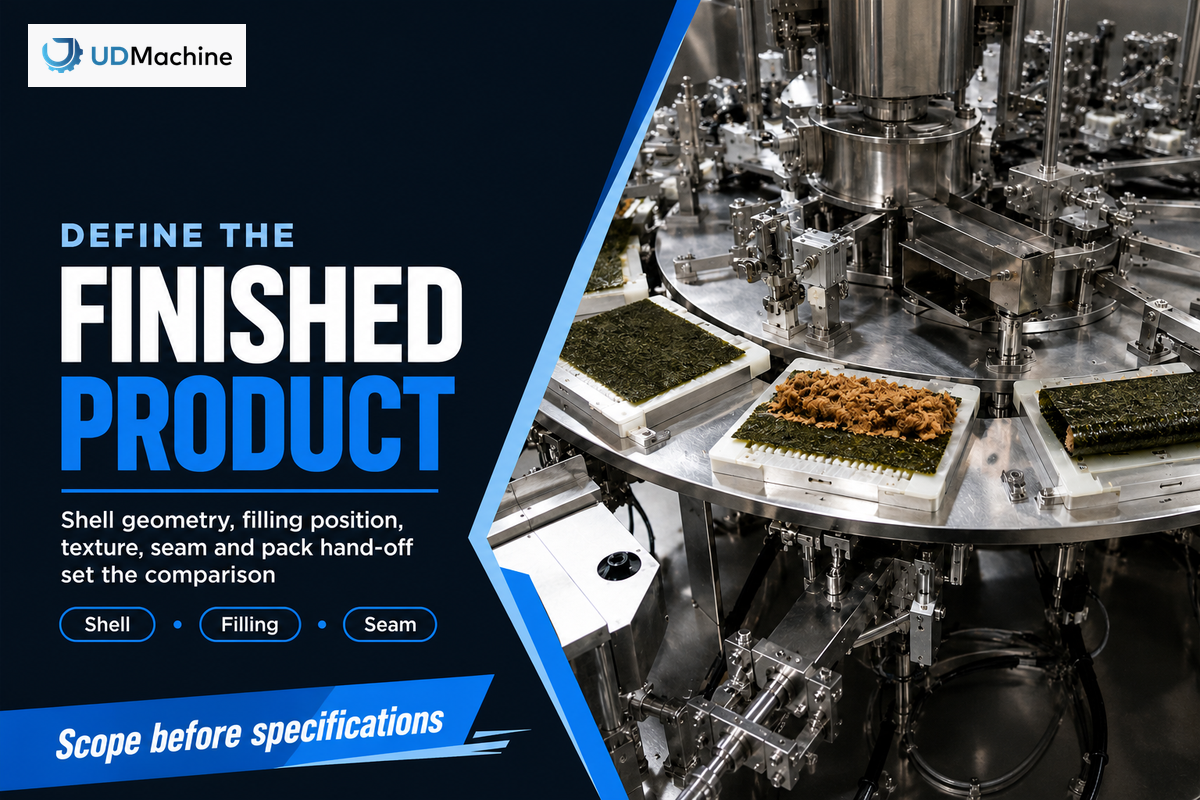
En las conversaciones sobre alimentos industriales, «Phoenix roll» suele referirse a una cubierta de oblea enrollada o tipo barquillo de huevo que puede rellenarse con ingredientes como algas, carne de cerdo deshebrada, polvo, crema u otra inclusión específica de la receta. La expresión puede interpretarse mal porque los resultados de búsqueda también incluyen rollos de sushi, recetas de rollitos primavera, equipos para pre-rollos de cannabis y maquinaria para conformar rollos metálicos. Confirme el alimento terminado antes de comparar equipos.
Un rollo Phoenix automático sigue definido por su textura final, unión y estabilidad del relleno, no por la etiqueta utilizada en un catálogo.
Por lo tanto, la máquina no se define solo por su nombre. Se define por la geometría de la cubierta, la posición del relleno, la resistencia al mordisco y a la rotura, el objetivo de humedad, el comportamiento durante el enfriamiento, el formato de empaque y la variación cosmética aceptable. Una línea que fabrique una oblea vacía atractiva pero que se agriete después de rellenarla no ha resuelto el problema del comprador.
Para conocer cómo las variables del procesamiento de alimentos pueden afectar la textura y el comportamiento del producto terminado, consulte el análisis revisado por pares de esta referencia de procesamiento de alimentos de PMC; sirve como contexto para diseñar las pruebas, no como prueba de la producción de ninguna máquina para producir rollos Phoenix.
Verificación del alcance: esta es una guía de procesamiento de alimentos para productos rellenos de oblea y barquillo de huevo. No es una máquina para enrollar sushi, una línea de producción de envolturas para rollitos primavera, una máquina doméstica para preparar snacks ni una máquina para fabricar prerrollos de cannabis.
Cómo interpretar el lenguaje del catálogo: los fragmentos de búsqueda suelen concatenar etiquetas como máquina automática Phoenix para barquillos de huevo, máquina Phoenix para barquillos de huevo y oblea, máquina para producir barquillos de huevo y obleas enrolladas, máquina para fabricar galletas de barquillo de huevo y máquina para fabricar galletas de barquillo de huevo. Otros listados pueden decir máquina eléctrica para fabricar, máquina rotativa para panadería, producción de barquillos, equipo de cocina, fabricante de China o alto grado de automatización. Trate estas expresiones como lenguaje para facilitar el descubrimiento; solicite un informe de pruebas basado en la receta antes de considerar cualquier etiqueta como una especificación.
Los modificadores de consumo y de catálogo también pueden ocultar una comparación B2B: restaurante, comercial automática, automática comercial, bandeja, personalizar, automáticamente, eficiencia, rotar, mini, portátil, comercial de acero inoxidable, vertical, alta producción, eléctrica comercial, mayoreo, industrial comercial, alimento snack, directo de fábrica, temperatura, gama alta, adecuada y precio bajo. Utilice esas palabras para encontrar proveedores candidatos y después sustitúyalas por capacidad medida, servicios auxiliares, higiene y evidencia de aceptación en el expediente de compra.
Antes de solicitar una cotización, redacte un documento de requisitos técnicos de una página para el producto. Incluya un croquis de la sección transversal, las dimensiones de la cubierta, el tipo de relleno y el tamaño de las partículas, el peso objetivo por pieza, los límites de humedad o textura, la transferencia al empaque y los mercados donde se venderá el alimento. Ese documento será la referencia para cada prueba y decisión de aceptación posterior.
Para un comprador de fábrica, el expediente de aceptación debe combinar ese documento con un informe de pruebas ligado a la receta y criterios de aceptación explícitos, de modo que una muestra prometedora pueda comprobarse después con la misma evidencia.
Trace la ruta de producción antes de comparar máquinas
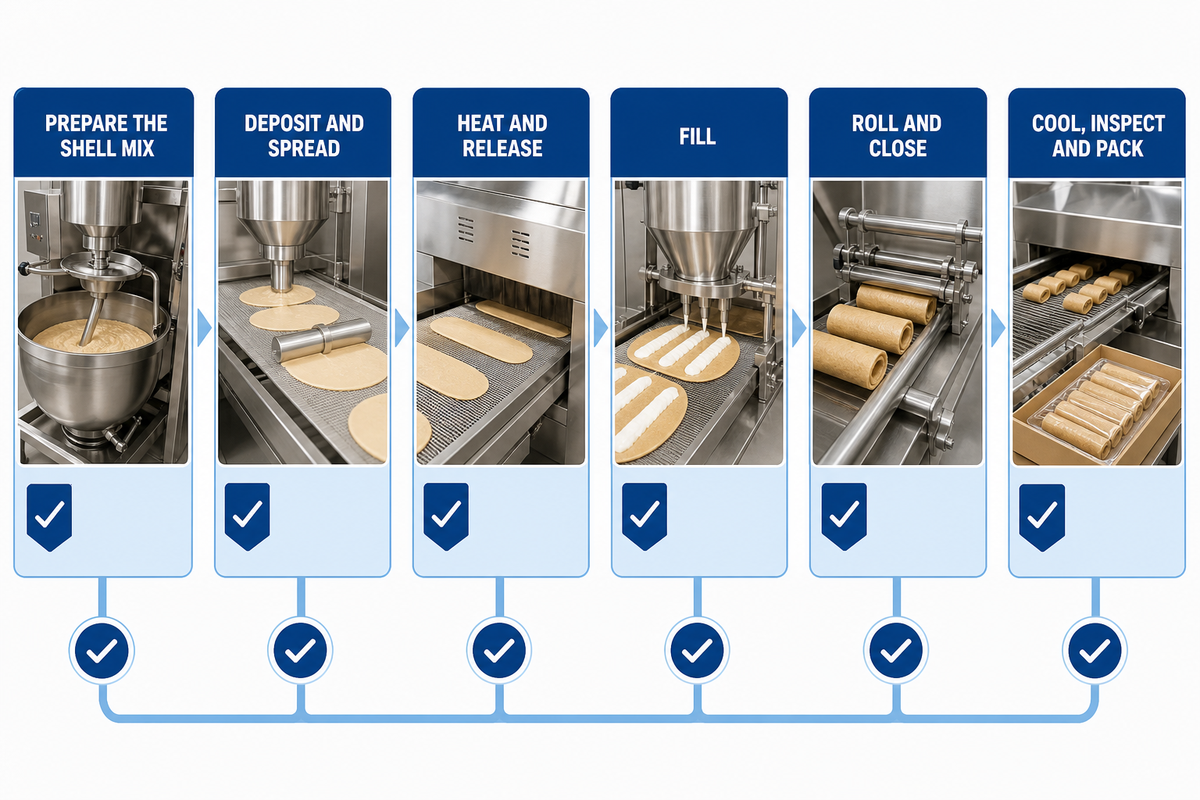
Una comparación útil de máquinas para producir rollos Phoenix comienza con las transferencias entre etapas, no con los folletos. Dibuje la ruta desde la preparación de ingredientes hasta el producto empacado y etiquete la variable de control en cada transferencia. La ruta suele incluir preparación de masa líquida o masa, dosificación medida, horneado o calentamiento, desmolde, relleno, enrollado, enfriamiento o estabilización, inspección y empaque. Algunas líneas combinan etapas; las preguntas de control siguen siendo independientes.
- Prepare la mezcla de la cubierta. Registre los sólidos, la grasa, el agua, la viscosidad y la temperatura en el punto de dosificación. Los cambios de receta pueden desplazar la ventana de proceso aunque los ajustes de la máquina permanezcan sin cambios.
- Dosifique y extienda. Confirme la cantidad por cavidad o placa de cocción, la uniformidad de distribución y el tiempo entre la dosificación y el calentamiento. Un espesor desigual se convierte después en una grieta o una unión débil.
- Caliente y desmolde. Defina el perfil de calentamiento, las superficies de contacto y la condición de desmolde. «Horneado» no es una descripción de aceptación suficiente; especifique cómo debe verse y sentirse la cubierta cuando llegue a la siguiente estación.
- Rellene. Pruebe el relleno real, no solo agua. Mida la temperatura, la viscosidad, el tamaño de las partículas, la presión y la sensibilidad al esfuerzo cortante. Un relleno estable en un vaso puede formar puentes, hilos o desplazarse a la velocidad de producción.
- Enrolle y cierre. Compruebe la posición de la unión, la superposición, las roturas y el centrado del relleno. La cubierta debe ser lo bastante resistente para soportar la fuerza de enrollado y, al mismo tiempo, cumplir con la textura de consumo.
- Enfríe, inspeccione y empaque. Establezca cuándo el producto alcanza estabilidad dimensional. Empacar demasiado pronto puede atrapar calor o desplazar el relleno; hacerlo demasiado tarde puede reducir la utilización de la línea.
Este mapa revela el primer gran riesgo de compra: la transferencia más lenta o menos estable determina la producción vendible. Los capítulos de la FAO enlazados aquí son referencias históricas de planificación: recuerdan normalizar el rendimiento, las dimensiones y el costo, pero no son especificaciones actuales de rollos Phoenix ni requisitos reglamentarios (guía de planificación de capacidad de la FAO). Confirme los requisitos actuales de ingeniería y cumplimiento locales antes de cerrar la compra.
Por qué el comportamiento del relleno cambia el diseño de la máquina
El relleno suele ser la restricción de diseño oculta. Un polvo de flujo libre, una mezcla fibrosa de carne de cerdo deshebrada, una crema viscosa y un compuesto sensible a la temperatura no se comportan igual. Pueden requerir tolvas, agitadores, bombas, boquillas, métodos de corte y accesos de limpieza diferentes. Las afirmaciones sobre dosificadores universales solo son significativas cuando el proveedor indica la receta probada y la ventana operativa.
Mida las variables que pueden cambiar el resultado
- Viscosidad: registre la temperatura y el método de prueba con cada muestra. La viscosidad puede cambiar lo suficiente durante una corrida para modificar el peso dosificado o la formación de hilos.
- Tamaño de partícula y longitud de fibra: anote la inclusión más grande y si puede formar un puente en un pasaje estrecho.
- Temperatura: documente las temperaturas del producto, la tolva y la boquilla. Un relleno caliente puede fluir bien, pero ablandar la cubierta o penetrar en ella.
- Presión y esfuerzo cortante: determine si el bombeo o la compresión dañan la estructura del relleno o cambian su flujo aparente.
- Comportamiento del corte: mida la formación de cola, el goteo y el tiempo desde el final de la dosificación hasta el cierre del rollo.
Convierta las pruebas de relleno en una decisión de compra
Solicite una prueba que utilice su relleno de producción con ajustes bajo, nominal y alto. Pese una muestra estadísticamente útil, inspeccione la unión y mida los rechazos por causa. La decisión no es «¿funcionó el dosificador?». Es «¿colocó la masa requerida dentro de una cubierta intacta durante toda la ventana de la receta sin crear una carga de limpieza o cambio de producto inmanejable?».
Si el proveedor solo ha probado agua o un sustituto fluido, considere el resultado una demostración mecánica, no una garantía de producción. Esta distinción es especialmente importante cuando el ritmo anunciado se utiliza después en un modelo de retorno de inversión.
Al establecer esas variables de prueba, una referencia revisada por pares sobre procesamiento de alimentos puede ayudar al equipo a documentar la textura y las condiciones de la receta sin convertir un relleno sustituto en una afirmación de rendimiento.
Solicite que el informe de pruebas del proveedor identifique la receta de la prueba en fábrica, la preparación del relleno y el reinicio de limpieza; esos detalles hacen reproducible para el comprador la afirmación de capacidad de su línea.
La capacidad es una base de medición, no una cifra de encabezado
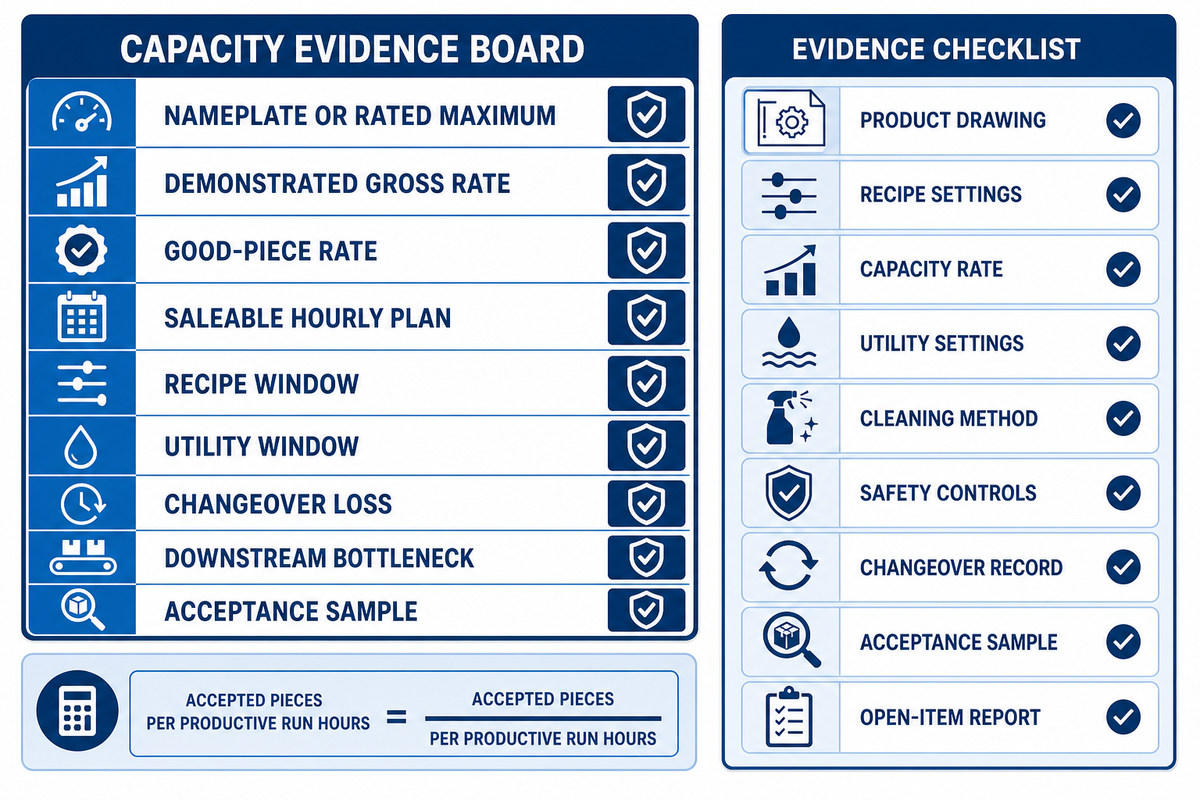
La capacidad debe informarse como producto vendible bajo condiciones indicadas. Separe cuatro cifras en su hoja de trabajo:
| Categoría de capacidad | Qué significa | Qué registrar |
|---|---|---|
| Máximo de placa o nominal | Límite superior especificado por el fabricante bajo condiciones definidas. | Receta, tamaño de la cubierta, relleno, servicios auxiliares y supuestos indicados. |
| Ritmo bruto demostrado | Piezas producidas durante una corrida presenciada antes de rechazos y paros. | Duración de la corrida, pausas, cambios de velocidad e intervenciones del operador. |
| Tasa de piezas buenas | Piezas aceptadas después de grietas, uniones abiertas, dosificaciones con bajo peso y rechazos cosméticos. | Cantidad de rechazos y código de causa por intervalo de muestreo. |
| Plan horario vendible | Piezas buenas ajustadas por la limpieza planificada, el cambio de producto y los límites de las etapas posteriores. | Supuesto de disponibilidad y estación cuello de botella. |
| Ventana de receta | Rango probado de condiciones bajas a altas para el relleno y la cubierta. | Temperatura, método de viscosidad y límites de estabilización. |
| Ventana de servicios auxiliares | Condiciones eléctricas y de aire presentes durante la prueba. | Voltaje, frecuencia, presión y caudal de aire. |
| Pérdida por cambio de producto | Tiempo productivo retirado para limpieza, cambio de herramientas o reinicio de la receta. | Minutos por cambio de producto y rechazos del reinicio. |
| Cuello de botella de las etapas posteriores | Estación conectada que limita el flujo de producto aceptado. | Nivel del pulmón, ritmo de empaque y eventos de paro. |
| Muestra de aceptación | Muestra acordada utilizada para cerrar un punto de prueba. | Tamaño de muestra, método de inspección y firma de aprobación. |
| Categoría de evidencia | Informe del proveedor | Decisión del comprador |
|---|---|---|
| Plano del producto | Revisión, dimensiones y tolerancias | Coincide con el documento aprobado |
| Ajustes de la receta | Ingredientes, temperatura y rango de viscosidad | Repetible en puntos bajo, nominal y alto |
| Ritmo de capacidad | Tasa de piezas buenas, ventana de corrida y cantidad de rechazos | Aporta datos al modelo de producción semanal |
| Ajustes de servicios auxiliares | Voltaje, presión de aire, caudal y carga conectada | Los servicios auxiliares de la planta pueden sostener la prueba |
| Método de limpieza | Pasos de desmontaje, herramientas y tiempo de reinicio | La secuencia de alérgenos es práctica y está documentada |
| Controles de seguridad | Protecciones, enclavamientos, paros y puntos de aislamiento | La revisión de riesgos local no tiene puntos críticos abiertos |
| Registro de cambio de producto | Herramientas, recuperación de la receta y rechazos del reinicio | La merma está incluida en el plan de capacidad |
| Muestra de aceptación | Método de muestreo, inspección y firma de aprobación | Los resultados son trazables al documento de requisitos técnicos del producto |
| Informe de puntos abiertos | Responsable, fecha límite, método de repetición de prueba y evidencia de cierre | El alcance no resuelto queda visible antes de la compra |
La definición de capacidad de placa de la Administración de Información Energética de Estados Unidos es una analogía útil: un máximo nominal solo sirve para decidir cuando se conocen sus condiciones, y no es lo mismo que la producción operativa demostrada (definición de capacidad de placa de la EIA). La FAO también señala que los equipos para el mismo propósito pueden diferir en capacidad, dimensiones y costo, por lo que la base de comparación debe normalizarse (capítulo de planificación de equipos de empaque de la FAO).
Solo como contexto, la página de soluciones de UDTECH publica ejemplos específicos por modelo de ritmo de línea y aire comprimido. Esas cifras de primera parte son contexto de configuración, no un punto de referencia universal para una máquina Phoenix Roll. Utilice los valores exactos mostrados en la página de soluciones de UDTECH como preguntas para una prueba presenciada con la receta y después calcule su propia tasa de piezas buenas.
La página de soluciones también muestra un programa de servicios auxiliares y dimensiones específicas del modelo. Trate todos esos valores de primera parte como contexto de configuración; verifique los requisitos exactos de servicios auxiliares y distribución en planta para el modelo y las opciones cotizadas para su fábrica.
Para una prueba controlada, elija una ventana productiva de 30–60 min, o extiéndala a 90 min cuando sea necesario confirmar la deriva; registre lecturas a intervalos de 10 min y conserve muestras del inicio, la mitad y el final. Estas son prácticas de medición recomendadas, no garantías de la producción de ningún proveedor.
Un protocolo práctico puede registrar lecturas a los 10 min, 20 min, 30 min, 40 min, 50 min y 60 min, tomar 3 muestras en cada punto de control y repetir 2 comprobaciones de reinicio a los 5 min y 15 min. Si la temperatura es una variable de control, los puntos de control de ejemplo podrían ser 20°C, 25°C, 30°C, 35°C, 40°C, 45°C, 50°C, 55°C y 60°C; son campos para registrar, no límites objetivo. El objetivo es detectar la deriva y la merma del reinicio con un método trazable, no crear un ritmo de producción prometido.
Línea de ejemplo de la hoja de trabajo (sustitúyala por sus valores reales): 1 línea, 2 recetas de relleno, 3 puntos de control, ventanas de corrida de 30 min y 60 min, intervalo de registro de 10 min, 12 kW, 380 V, 0.2 MPa, 0.6 MPa, 0.2 m³/min, 2300 mm × 2000 mm × 1400 mm, 960 kg, además de puntos de control ambientales de 20°C y 25°C, un umbral provisional de aceptación del 90% y una comprobación con galga de 1 mm donde su planta lo requiera. Estos ejemplos muestran los campos que deben capturarse; no definen una especificación universal.
Nota de ingeniería: repita la verificación de los servicios auxiliares a 380 V y 0.6 MPa, compare el dato de carga conectada de 12 kW y el consumo de aire de 0.2 m³/min con el programa de servicios auxiliares de la planta, y después verifique un espacio libre de 2300 mm × 2000 mm × 1400 mm y un dato de carga sobre el piso de 960 kg. Mantenga las condiciones ambientales de 20°C y 25°C y la verificación del calibre de 1 mm vinculadas al plan de calidad aprobado. Estos son campos de ejemplo copiados del contexto de configuración publicado, no límites de diseño.
Al documentar el comportamiento del reinicio, registre los puntos de recuperación de 1 min, 5 min y 15 min si esos intervalos coinciden con su plan de calidad; el objetivo es detectar los rechazos del reinicio, no crear un punto de referencia.
Fórmula práctica: piezas vendibles por hora = piezas aceptadas ÷ horas productivas de funcionamiento. Informe junto con el resultado el peso por pieza, el relleno, el tamaño de la cubierta, la ventana de producción, las condiciones de los servicios auxiliares, las paradas planificadas y la tasa de rechazo.
Elija según el producto terminado y el riesgo del cambio de producto
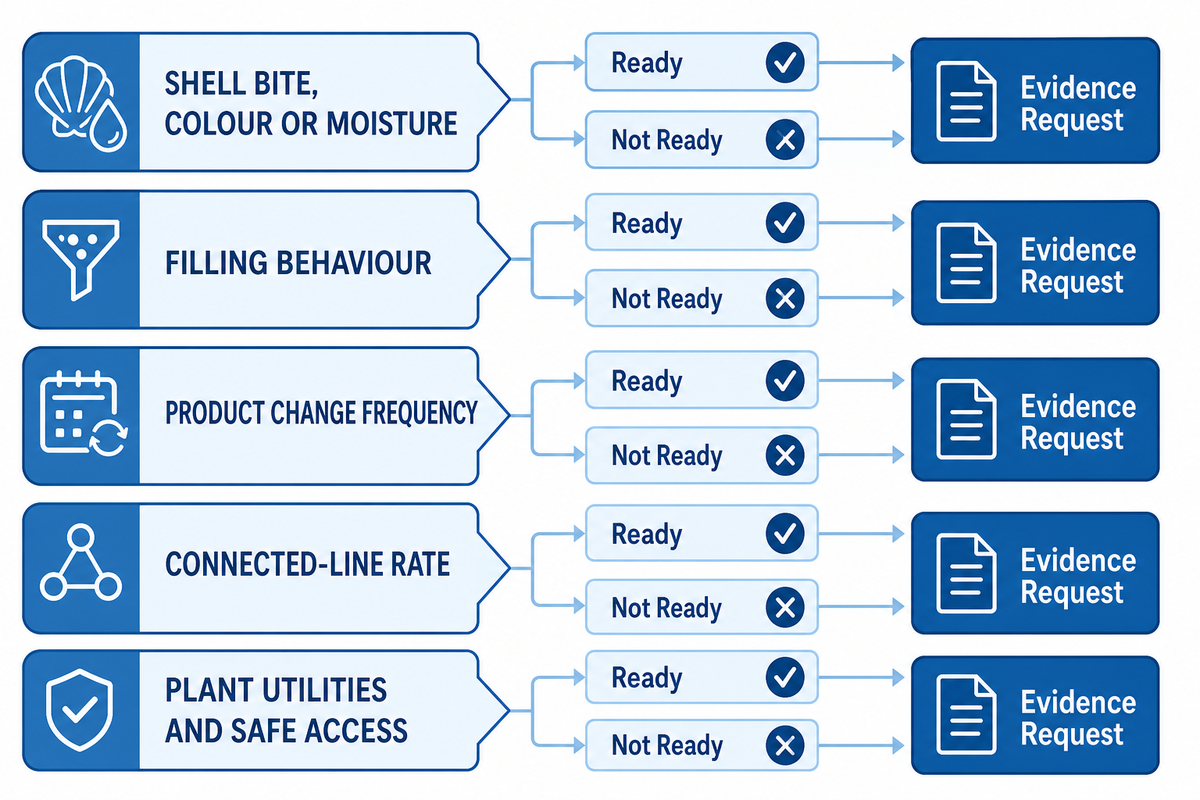
Mapa de preparación Phoenix Roll en 5 puntos
Utilice este mapa antes de comparar cotizaciones: definición del producto, ventana del relleno, cuello de botella de la línea, reinicio de limpieza y evidencia de aceptación. Si se desconoce un punto, mantenga el proyecto en fase de descubrimiento en lugar de convertir un supuesto incierto en una especificación de máquina.
Una vez que existan el mapa de proceso y la base de medición, compare los conceptos de máquina con el documento de requisitos técnicos del producto. El siguiente árbol de decisión mantiene la conversación centrada en los resultados:
- ¿La cubierta necesita una textura de mordida, color o ventana de humedad específicos? Si la respuesta es sí, priorice la evidencia de control térmico y enfriamiento antes que la velocidad.
- ¿El relleno es de flujo libre, fibroso, particulado o viscoso? Si no es de flujo libre, exija una prueba del dosificador con la receta específica y un plan de limpieza.
- ¿El producto cambia con frecuencia? Si la respuesta es sí, evalúe el acceso sin herramientas, la recuperación de recetas, el tiempo de lavado y la segregación de alérgenos, no solo la producción nominal.
- ¿Las estaciones anteriores y posteriores pueden mantener la misma tasa de piezas buenas? Si no, dimensione el cuello de botella o planifique un pulmón en lugar de comprar más velocidad en una sola estación.
- ¿La planta puede proporcionar los servicios auxiliares requeridos y un acceso seguro? Confirme con el equipo de planta la fase eléctrica, la calidad del aire comprimido, la ventilación, el drenaje, las protecciones y la holgura para mantenimiento.
Una automatización elevada puede reducir la manipulación repetitiva, pero también puede hacer que una receta mal comprendida falle más rápido. Cuando la demanda, la estabilidad del relleno o la geometría del producto sean inciertas, una ruta piloto semiautomática puede ser el mejor primer paso. Al comparar una máquina automática para producir rollos Phoenix, solicite la evidencia ligada a la receta y la carga del cambio de producto antes de considerar la automatización como opción predeterminada. El nivel correcto de automatización es el que produce alimentos aceptados dentro de una ventana operativa controlable.
Utilice la distinción de la EIA entre máximo nominal y producción demostrada en esta referencia sobre definición de capacidad como estímulo para comparar la evidencia y el riesgo del cambio de producto, dejando los requisitos legales aplicables a su equipo de calidad y a la autoridad local.
Un comprador industrial puede solicitar a cada proveedor que adjunte un informe de pruebas en fábrica a la cotización y después comparar la misma ventana de proceso en lugar de comparar promesas.
Puesta en marcha y diseño de pruebas
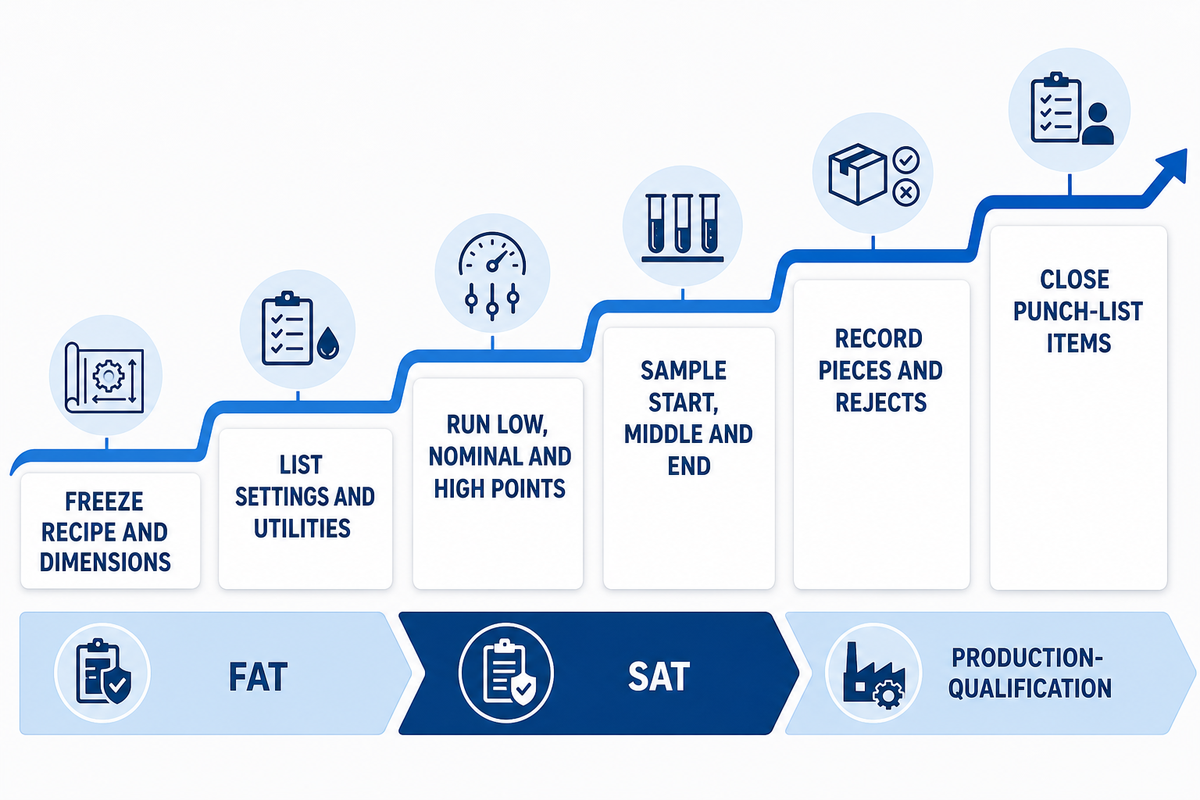
La puesta en marcha debe convertir las promesas en evidencia. Considere las pruebas de aceptación en fábrica (FAT), las pruebas de aceptación en sitio (SAT) y la calificación de producción como actividades relacionadas, pero distintas. ISA-105 describe comprobaciones estructuradas de preparación, seguimiento de listas de pendientes, documentación y criterios de finalización para trabajos FAT/SAT/SIT (serie de normas ISA-105).
Construya un protocolo de pruebas ligado a la receta
- Congele la versión de la receta, los lotes de ingredientes, las dimensiones de la cubierta y el método de preparación del relleno.
- Enumere los ajustes de la máquina, las lecturas de los servicios auxiliares y el estado de calibración antes de la corrida.
- Ejecute puntos bajo, nominal y alto para los ajustes que definen la ventana de proceso.
- Tome muestras al inicio, en la mitad y al final de la corrida; no seleccione solo las piezas atractivas.
- Registre las piezas buenas, cada modo de rechazo, el peso dosificado, la calidad de la unión, las roturas de la cubierta y la intervención del operador.
- Redacte los puntos pendientes con un responsable, fecha límite, método de repetición de prueba y evidencia de cierre.
La definición de capacidad de la EIA enlazada aquí es una referencia de medición incluida para ilustrar por qué un registro de puesta en marcha debe indicar sus condiciones y distinguir un máximo nominal de la producción demostrada (definición de capacidad de la EIA). No define el protocolo legal para esta línea. Consulte las normas vigentes del mercado de destino y deje que su equipo de calidad y la autoridad local determinen el protocolo aplicable.
Incluya toda la línea en la aceptación
Una sola máquina puede aprobarse mientras la línea falla. Incluya en el registro de aceptación la alimentación del dosificador, la estabilidad del horno o del calentamiento, el enfriamiento, la inspección, la velocidad de empaque, el reinicio de limpieza y la carga de trabajo del operador. Si el empaque de las etapas posteriores se atasca, el ritmo bruto de la máquina no es el ritmo vendible de la planta. Si el cambio de producto tarda más que la ventana de producción, el modelo de producción semanal debe mostrar esa pérdida.
Atlas de fallas: grietas, desplazamiento del relleno y rollos desiguales
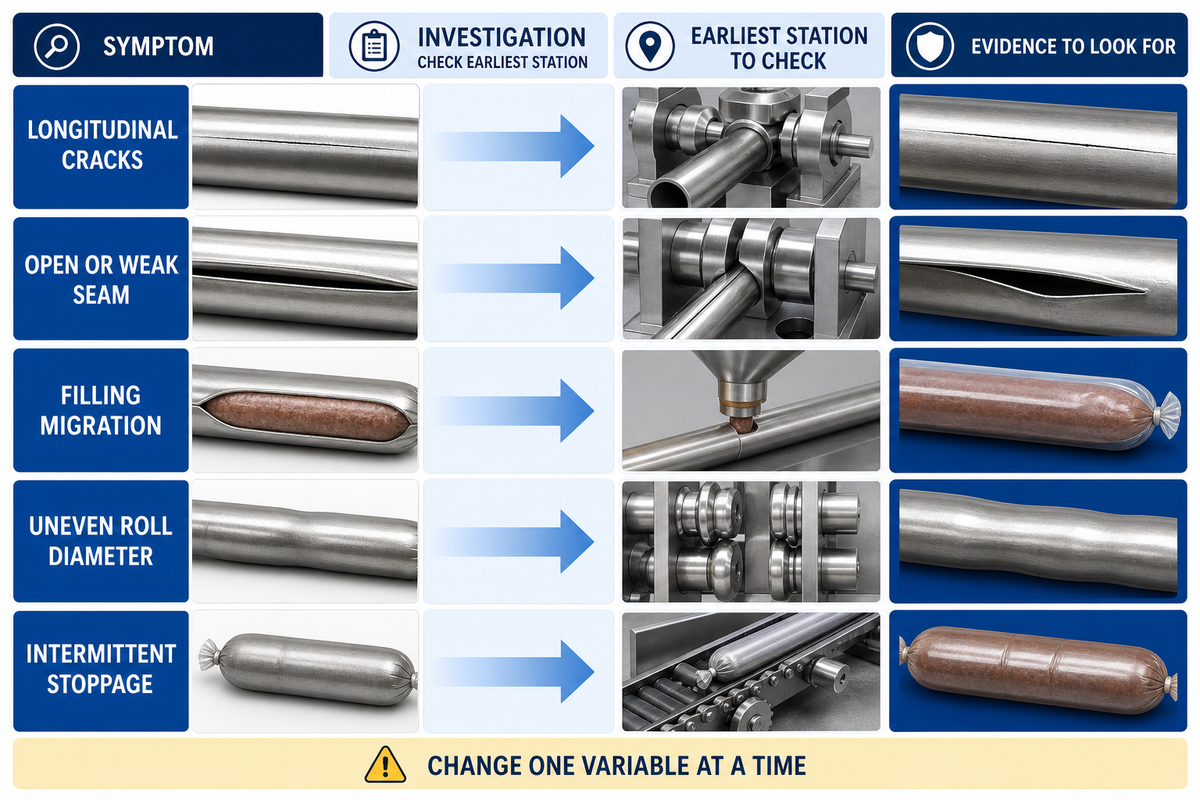
Utilice un atlas de fallas para convertir los síntomas en pruebas controladas. Cambie una variable a la vez y conserve la muestra que demuestra la falla.
| Síntoma observado | Ruta de investigación probable | Evidencia que debe recopilarse |
|---|---|---|
| Grietas longitudinales | Espesor de la cubierta, condición de desmolde, fuerza de enrollado, temperatura de la cubierta y dosificación del relleno. | Fotografías de la sección transversal, peso de la cubierta, registro de temperatura y tiempos de las estaciones. |
| Unión abierta o débil | Geometría de la superposición, flexibilidad de la cubierta, colocación del relleno y tiempo de cierre. | Muestra del ancho de la unión, registro del centrado de la dosificación y cantidad de rechazos por minuto. |
| Desplazamiento del relleno | Temperatura del relleno, viscosidad, presión, formación de cola en el corte y retraso del enfriamiento. | Ventana de receta, método de viscosidad, ajuste de la boquilla y distancia de desplazamiento. |
| Diámetro desigual del rollo | Uniformidad de la dosificación, alineación de las guías, humedad de la cubierta y sincronización de los rodillos. | Mapa del diámetro entre carriles y muestras del inicio, la mitad y el final. |
| Paro intermitente | Formación de puentes, suciedad en sensores, variación del aire comprimido, enclavamiento de seguridad o acumulación en las etapas posteriores. | Historial de alarmas, tendencia de los servicios auxiliares y lista de comprobación del reinicio. |
No «corrija» una grieta simplemente aumentando la velocidad o la presión. Eso puede ocultar el síntoma y, al mismo tiempo, aumentar el daño al relleno o el riesgo para el operador. Primero aísle si el defecto comienza antes del relleno, durante el relleno, durante el enrollado o durante el enfriamiento; después repita la prueba con el cambio más pequeño que pueda refutar la hipótesis principal.
Una referencia revisada por pares sobre procesamiento de alimentos es un antecedente útil al decidir qué variables de textura, temperatura y formulación deben incluirse en el registro de fallas; no sustituye una prueba de máquina ligada a la receta.
Durante una prueba en fábrica, entregue al operador una hoja de informe de pruebas para la muestra fallida, la estación, el ajuste y el resultado de la repetición; así convierte una queja visual en una comprobación de producción auditable.
Higiene, cambio de producto con alérgenos y límites de seguridad del operador
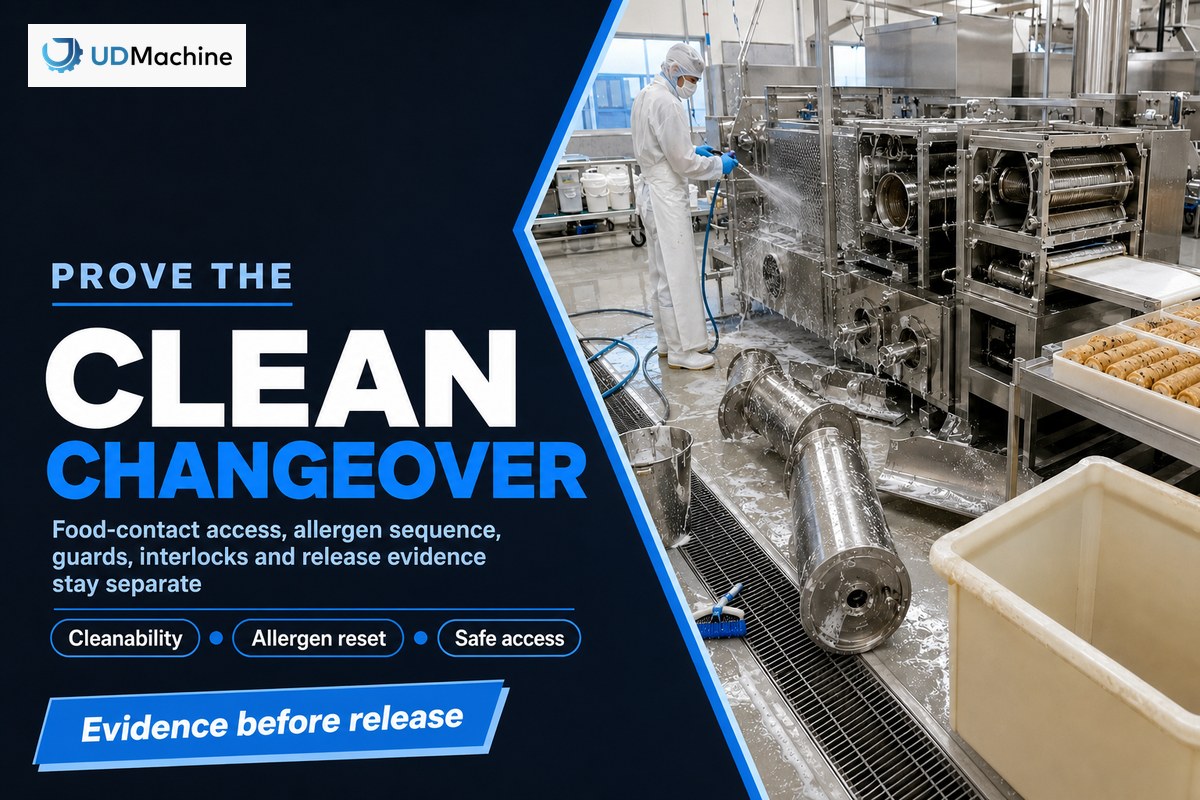
La higiene alimentaria y la seguridad ocupacional se superponen en la distribución física, pero no son intercambiables. Incluso una superficie puede ser fácil de limpiar y, aun así, exponer al operador a un punto de atrapamiento; una protección puede proteger al operador y crear al mismo tiempo una zona de sombra difícil de limpiar. Revise ambas disciplinas por separado antes de la puesta en marcha.
Controles de higiene y alérgenos
La guía de saneamiento de FSIS es una referencia gubernamental de planificación para mantener condiciones sanitarias en establecimientos de procesamiento de alimentos (guía de normas de desempeño de saneamiento de FSIS). En una línea de producción de rollos Phoenix, convierta ese principio en acceso y evidencia: identifique las superficies en contacto con alimentos, defina el método de limpieza, establezca la secuencia de alérgenos, inspeccione las áreas de difícil acceso y documente la decisión de liberación. La norma legal específica depende del mercado y del producto.
- Enumere cada relleno y alérgeno que maneja la línea.
- Defina pasos de limpieza en seco, limpieza húmeda o un proceso híbrido validado para cada zona de contacto.
- Establezca puntos de inspección visual y, cuando sea necesario, verificación mediante hisopos o análisis.
- Registre el tiempo de desmontaje, las herramientas necesarias, las mermas de producto y las comprobaciones antes del reinicio.
Protecciones y acceso para mantenimiento
Pida al proveedor que demuestre las protecciones, los enclavamientos, las paradas de emergencia, los puntos de aislamiento y el acceso seguro durante la limpieza y el mantenimiento. El documento de protecciones debe mostrar qué sucede cuando se activa un sensor, cuando se abre una cubierta y cuando se aísla la energía. Mantenga la revisión de seguridad ocupacional con la persona competente de la planta; este artículo no otorga un certificado ni sustituye una evaluación de riesgos local.
Prepare una solicitud de cotización aceptable
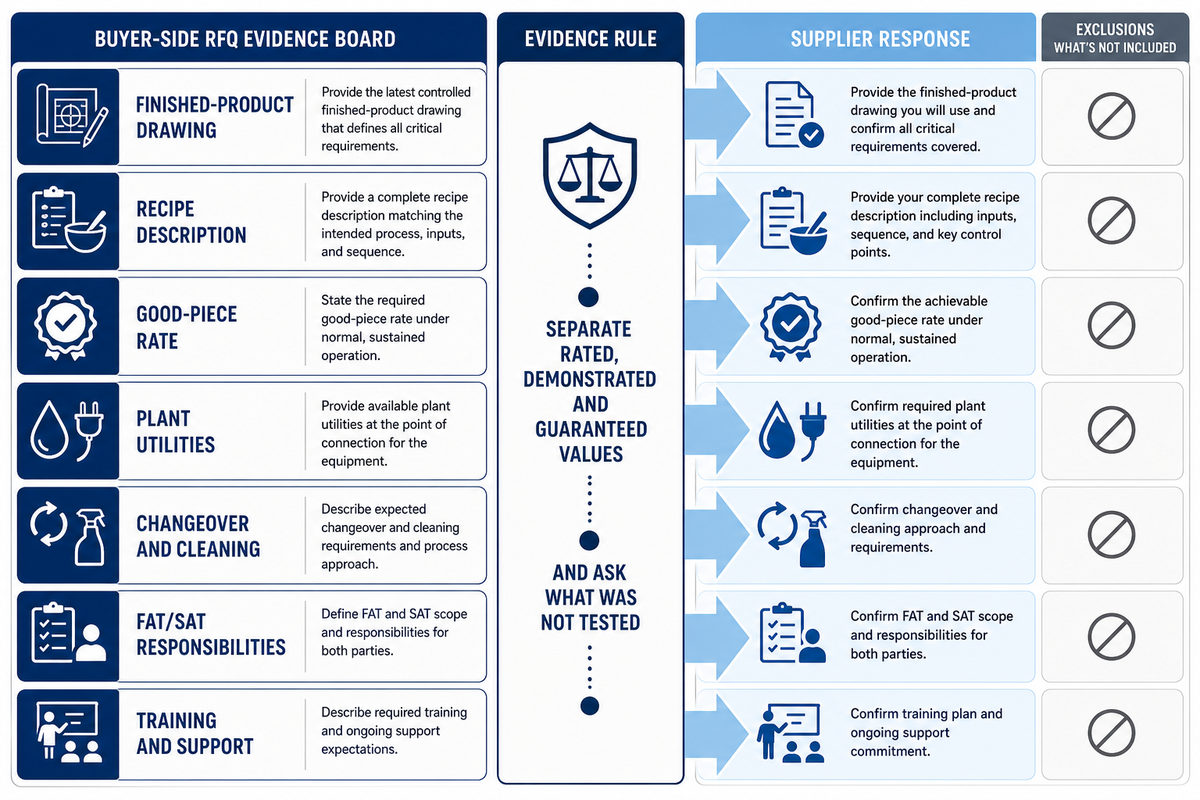
Una solicitud de cotización sólida también es un borrador del plan de aceptación. Incluya suficientes detalles para que dos proveedores deban responder la misma pregunta:
- Plano del producto terminado, dimensiones de la envoltura, ubicación del relleno y peso objetivo por pieza.
- Descripción de la receta, método de medición de la viscosidad, rango de tamaño de partículas, rango de temperatura y lista de alérgenos.
- Porcentaje requerido de piezas buenas, ventana de producción, definiciones de rechazo y método de muestreo.
- Condiciones eléctricas, de aire comprimido, ventilación, drenaje, carga del piso y ambiente.
- Secuencia de cambio de producto, método de limpieza, tiempo de acceso y expectativas sobre repuestos.
- Responsabilidades de FAT/SAT, entregables de video o datos, cierre de la lista de pendientes y evidencia de garantía.
- Capacitación, manuales, idioma, soporte remoto, límites de instalación y viajes para la puesta en marcha.
Pida a cada proveedor que separe los valores «nominales», «demostrados» y «garantizados». Pregunte qué no se probó. Una limitación honesta es más útil que una cifra pulida sin receta, servicios auxiliares ni base de rechazo. Vincule la decisión de compra con esta evidencia, no con un titular de catálogo.
Para la validación y el mantenimiento de registros de una solicitud de cotización, indique al revisor de calidad la distinción de EIA entre capacidad nominal y demostrada en esta referencia sobre definición de capacidad como contexto, y documente por separado los requisitos vigentes del mercado de destino.
Exija a cada proveedor que incluya la receta de la prueba en fábrica, el registro de servicios auxiliares y el identificador del informe de prueba, para que compras pueda rastrear la máquina para producir rollos Phoenix cotizada hasta la evidencia revisada.
Regla de trabajo: una máquina Phoenix para producir barquillos solo resulta creíble cuando su producción vendible, definida por la receta, supera las pruebas de relleno, limpieza, revisión de seguridad y ensayo presenciado.
Elija un proveedor de máquinas para producir rollos Phoenix que documente esas condiciones en la cotización y el registro de aceptación, en lugar de enviar un precio basado en supuestos no probados.
Cuándo una ruta de rollos Phoenix no es la inversión adecuada
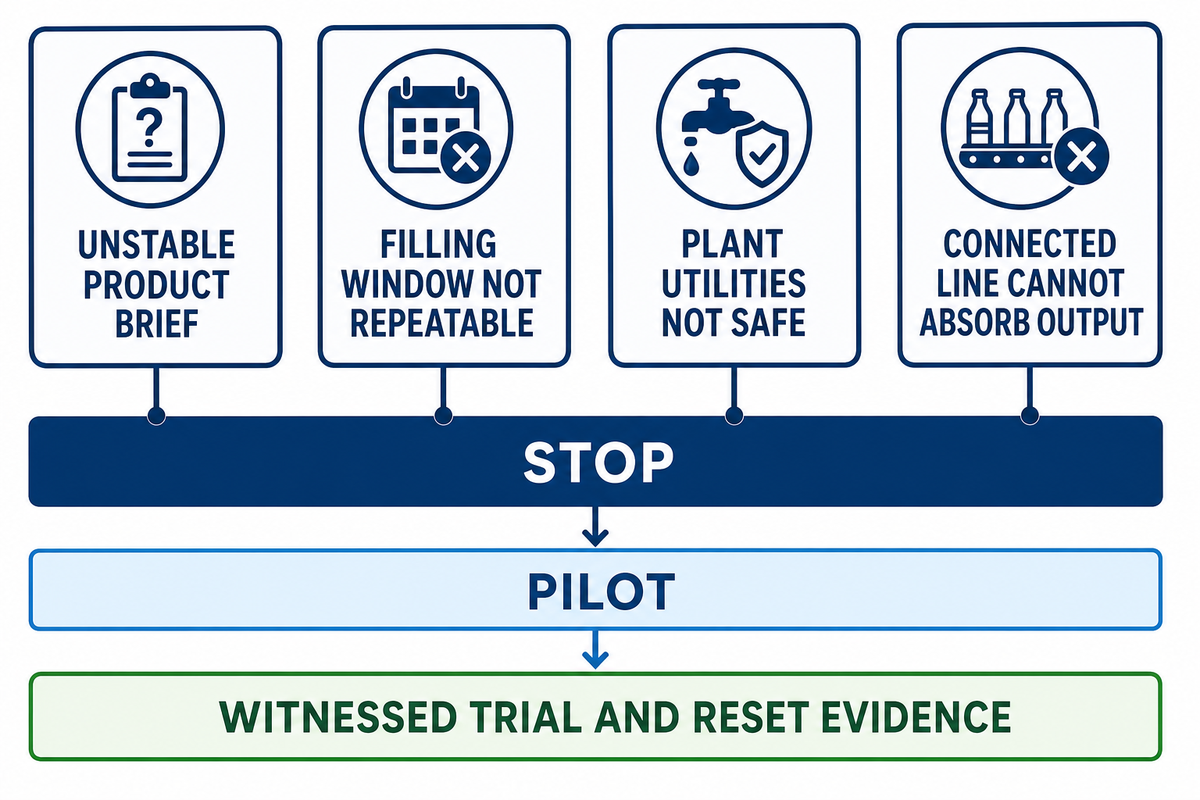
No fuerce esta ruta cuando la especificación del producto sea inestable, el relleno no pueda mantenerse en un intervalo repetible, la planta no pueda proporcionar servicios auxiliares seguros o la línea conectada no tenga forma de absorber la producción. Elegir un piloto más lento, la fabricación por contrato o un concepto de formado diferente puede proteger mejor el lanzamiento que una compra de alta velocidad.
Antes de comprometerse, pida al proveedor un informe de prueba en fábrica y un programa actualizado de servicios auxiliares; la evidencia sin resolver es una razón para mantener el proyecto en la fase de exploración piloto.
El lenguaje sobre capacidad es otra señal para detenerse: la definición de capacidad nominal de EIA recuerda que un máximo nominal está condicionado y no debe tratarse como producción vendible demostrada.
Del mismo modo, no trate el historial de una empresa ni una declaración de patentes como prueba de su producción futura. UD Company afirma que se estableció en 2003, invirtió casi RMB 200 millones en sus instalaciones de Xinyu, Jiangxi, opera dos bases de producción y desarrolló de forma independiente equipos totalmente automáticos para barquillos de huevo y rollos de cola de fénix. La empresa también afirma que la serie cuenta con múltiples patentes de invención y ha tenido buena aceptación nacional e internacional. Estas son afirmaciones de contexto proporcionadas por la empresa; verifique la evidencia actual, el alcance y la aplicabilidad durante la diligencia debida del proveedor.
La mejor decisión de inversión es la que supera una prueba presenciada, un reinicio de limpieza, una revisión de seguridad y un modelo realista de producción semanal, no la que tiene la mayor capacidad anunciada.
Preguntas frecuentes
¿Cómo debe utilizar esta guía un equipo de compras?
Úsela como una hoja de trabajo previa a la solicitud de cotización. Primero congele la definición del producto terminado y el intervalo del relleno; después trace cada transferencia del proceso e identifique el posible cuello de botella. Luego pida a los proveedores que ejecuten la misma prueba vinculada a la receta e informen por separado la producción nominal, demostrada y aceptada. Mantenga la evidencia de limpieza, protecciones, cambio de producto y lista de pendientes en el mismo archivo que la cotización comercial. Esta secuencia hace comparables las propuestas y reduce el riesgo de comprar una máquina que solo funciona con un sustituto de laboratorio.
¿Qué debe adjuntarse a un registro final de aceptación?
Adjunte el plano aprobado del producto y la revisión de la receta, las lecturas de servicios auxiliares, los registros de calibración, las horas de inicio y finalización de la producción, los resultados de las muestras, los motivos de rechazo, el historial de alarmas, el tiempo de reinicio de limpieza y una lista de asuntos abiertos. Incluya fotografías o exportaciones de datos cuando ayuden al revisor a reproducir la decisión. El registro debe indicar qué resultados son demostraciones de primera parte, qué requisitos provienen del programa de seguridad alimentaria del comprador y qué elementos siguen sujetos a la revisión local de seguridad ocupacional. Los documentos firmados sin estos datos trazables son difíciles de defender posteriormente.
¿Es útil realizar un piloto pequeño antes de comprar una línea totalmente automática?
Los pilotos son útiles cuando la geometría del producto, el comportamiento del relleno o la previsión de demanda aún son inciertos. Use el piloto para fijar la receta de la envoltura, medir la estabilidad de la dosificación, observar grietas y migración, estimar el tiempo de limpieza y cambio de producto e identificar el primer cuello de botella de la ruta conectada. Debe producir un registro de decisión, no solo un video de demostración: enumere la revisión de la receta, los ajustes, las lecturas de servicios auxiliares, las piezas aceptadas, los rechazos y las preguntas sin resolver. Los pilotos no pueden demostrar la disponibilidad a largo plazo ni el cumplimiento local, pero sí pueden evitar una costosa incompatibilidad entre el relleno y el mecanismo de enrollado. Si la producción del piloto es inferior al plan comercial, actualice el modelo de capacidad antes de solicitar una cotización final. Si es estable, lleve las mismas mediciones a FAT y SAT para que los criterios de aceptación sigan siendo trazables desde la primera muestra hasta la producción instalada.
¿Qué es una máquina para producir rollos Phoenix?
Una máquina para producir rollos Phoenix es un sistema industrial de alimentos utilizado para formar y enrollar una envoltura de oblea o tipo barquillo de huevo, a menudo alrededor de un relleno específico de una receta. El nombre no es una norma técnica universal, por lo que los compradores deben definir primero el producto terminado, la geometría de la envoltura, el relleno, la textura y la transferencia al empaque. Los resultados de búsqueda también pueden referirse a sushi, rollitos primavera u otros equipos de formado de rollos no relacionados; esos significados deben excluirse de la solicitud de cotización.
Añada al documento de requisitos del producto el peso objetivo por pieza, la temperatura del relleno, el tamaño de las partículas y la unión aceptable. Esto permite que el proveedor demuestre el proceso real en lugar de presentar un video de envolturas vacías como prueba. También mantiene separada la intención de planificación de esta guía del contenido de modelos y cotizaciones de una página de soluciones. El mismo documento proporciona a los equipos de calidad, ingeniería y compras una referencia común al revisar los datos de las pruebas, la evidencia de limpieza, los registros de protecciones y la propuesta comercial final.
¿Cómo comparo la capacidad de una máquina para producir rollos Phoenix?
Compare las piezas buenas aceptadas por hora productiva, no solo el máximo nominal de la máquina. Coloque junto a cada resultado la receta, el tamaño de la envoltura, el relleno, las condiciones de los servicios auxiliares, la duración de la producción, las paradas planificadas y el número de rechazos. Separe la capacidad de placa, el ritmo bruto demostrado y el ritmo vendible. Las pruebas presenciadas con el relleno real y los equipos posteriores conectados son la comparación más útil porque exponen cuellos de botella y pérdidas de calidad que una prueba breve con envolturas vacías puede ocultar.
¿Puede un dosificador manejar todos los rellenos para rollos Phoenix?
No existe una respuesta universal segura. Los rellenos en polvo, con fibra, de crema y con partículas difieren en viscosidad, sensibilidad a la temperatura, tamaño de partícula, riesgo de formación de puentes y respuesta al corte. Pida una prueba con su receta real en ajustes bajo, nominal y alto. Registre el peso dosificado, el goteo, la calidad de la unión, la migración y el tiempo de limpieza. Si un proveedor solo ha probado agua o un sustituto de baja viscosidad, considere ese resultado una demostración mecánica y no una garantía de producción.
¿Qué debe incluir una prueba de aceptación en fábrica?
Una prueba de aceptación en fábrica debe identificar la receta congelada y el plano del producto, enumerar los ajustes de la máquina y las lecturas de servicios auxiliares, ejecutar una ventana de muestreo definida y registrar las piezas buenas y cada modo de rechazo. Incluya el estado de calibración, las alarmas, las intervenciones del operador, el reinicio de limpieza y una lista de pendientes con responsables y criterios de repetición de la prueba. FAT no elimina la necesidad de una aceptación en sitio ni de una calificación de producción cuando la instalación, los servicios auxiliares, los equipos posteriores o los requisitos de calidad locales pueden cambiar el resultado.
¿Por qué se agrietan los rollos de oblea rellenos después de una prueba exitosa con envolturas vacías?
Una producción con envolturas vacías no reproduce la carga, el contacto con la humedad, el cambio de temperatura ni el momento de cierre que genera un relleno real. Las grietas pueden comenzar por un espesor irregular de la envoltura, una fuerza de enrollado excesiva, un relleno demasiado frío o caliente, una dosificación excesiva, una superposición deficiente o un enfriamiento tardío. Conserve las muestras fallidas, ubique el defecto y pruebe una variable a la vez. El objetivo es identificar la primera estación que crea la debilidad.
¿Cómo debe validarse el cambio de producto por alérgenos?
Comience con un mapa de alérgenos y una secuencia de limpieza escrita para cada zona en contacto con alimentos, incluidos los componentes del dosificador, las guías, los rodillos y las superficies de recolección. Defina la inspección visual y cualquier método con hisopos o análisis requerido por el programa de seguridad alimentaria de la planta. Registre las herramientas de desmontaje, el tiempo de limpieza, las condiciones de enjuague o secado, los resultados de la inspección y la aprobación del reinicio. Los requisitos varían según el mercado y el producto; por ello, utilice la autoridad aplicable y su programa de limpieza y desinfección validado, en lugar de una promesa genérica del proveedor.
¿Una patente demuestra que una máquina para producir rollos Phoenix funcionará mejor?
No. Los registros de patentes pueden demostrar que se reivindicó una invención o un mecanismo, pero no prueban el desempeño actual de producción, la durabilidad, el cumplimiento para contacto con alimentos, la calidad del servicio ni la adecuación a su receta. Considere el lenguaje de la patente un elemento de la diligencia debida. Pida datos de pruebas vinculados a la receta, planos, información de mantenimiento, evidencia de protecciones y criterios de aceptación. Toda declaración del proveedor sobre una patente o «tecnología líder» debe mantenerse atribuida hasta que se verifique de forma independiente.
¿Cuándo debo solicitar una cotización de una máquina para producir rollos Phoenix?
Solicite una cotización cuando pueda describir el producto terminado, la envoltura y el relleno, el porcentaje objetivo de piezas buenas, los servicios auxiliares, el cambio de producto, la limpieza y desinfección y la evidencia de aceptación. Los precios sin esos datos son difíciles de comparar porque los proveedores pueden estar cotizando máquinas, opciones o supuestos diferentes. Envíe el mismo documento de requisitos del producto a cada proveedor, pídales que marquen los valores nominales frente a los demostrados y exija una lista escrita de exclusiones, límites de instalación, capacitación y entregables de puesta en marcha.
Referencias y fuentes
Las siguientes fuentes respaldan únicamente principios de planificación; no certifican una línea de producción de rollos Phoenix ni sustituyen la revisión normativa local.
- Organización de las Naciones Unidas para la Alimentación y la Agricultura: orientación sobre capacidad y planificación de plantas
- Organización de las Naciones Unidas para la Alimentación y la Agricultura: capítulo sobre planificación de equipos de empaque
- Administración de Información Energética de Estados Unidos: definición de capacidad nominal
- Sociedad Internacional de Automatización: serie de normas ISA-105
- Servicio de Inocuidad e Inspección de los Alimentos del Departamento de Agricultura de Estados Unidos: guía de normas de desempeño de saneamiento
Siguiente paso: use la lista de verificación anterior para preparar una solicitud de cotización basada en la receta y, después, revise el equipo configurado y los detalles de la cotización en la página de soluciones enlazada cerca del inicio de esta guía. Solicite una conversación sobre la adecuación del proceso.