ติดต่อบริษัท UDTECH


อัปเดตกันยายน 2026 · เขียนโดย Aurora
การวางแผนสายการผลิตแพนเค้กเป็นการประเมินความเหมาะสมของกระบวนการอุตสาหกรรม ไม่ใช่การแข่งขันเพื่อหาตัวเลขชิ้น/ชั่วโมงที่สูงที่สุด การตัดสินใจที่มีประโยชน์ควรเชื่อมโยงสภาพแป้งเหลว การจ่ายแป้ง การถ่ายเทความร้อน การถอดผลิตภัณฑ์ออก การทำให้เย็น การบรรจุ ระบบสาธารณูปโภค สุขลักษณะ ผู้ควบคุมเครื่อง และหลักฐานการยอมรับไว้ในขอบเขตเดียวกัน.
คู่มือนี้เป็นแบบประเมินเพื่อให้ข้อมูลเท่านั้น ไม่ได้เผยแพร่ราคาตายตัว จัดอันดับซัพพลายเออร์ หรือกล่าวอ้างกำลังการผลิตหรือการรับรองของรุ่นเครื่อง UDTECH การกำหนดคอนฟิกและการขอใบเสนอราคาให้ดูที่หน้าโซลูชันสายการผลิตแพนเค้กแยกต่างหาก
คำตอบโดยตรง: กำหนดผลิตภัณฑ์และสูตรการผลิตก่อน จากนั้นทำแผนผังจุดส่งต่องานทั้งหมดตั้งแต่แป้งเหลวจนถึงแพ็ก แปลงอัตราการผลิตตามพิกัดเป็นผลผลิตที่จำหน่ายได้จริงหลังคำนึงถึงอัตราผลผลิต ของเสีย เวลาที่เครื่องพร้อมเดินงาน การเปลี่ยนงานผลิต ข้อจำกัดด้านการทำให้เย็น และการบรรจุ สุดท้าย กำหนดให้มีการทดสอบตามข้อกำหนดโดยใช้อุปกรณ์ที่สอบเทียบแล้วภายใต้สภาวะเลวร้ายที่สุด ทั้งที่โรงงานและที่สถานประกอบการของผู้ซื้อ
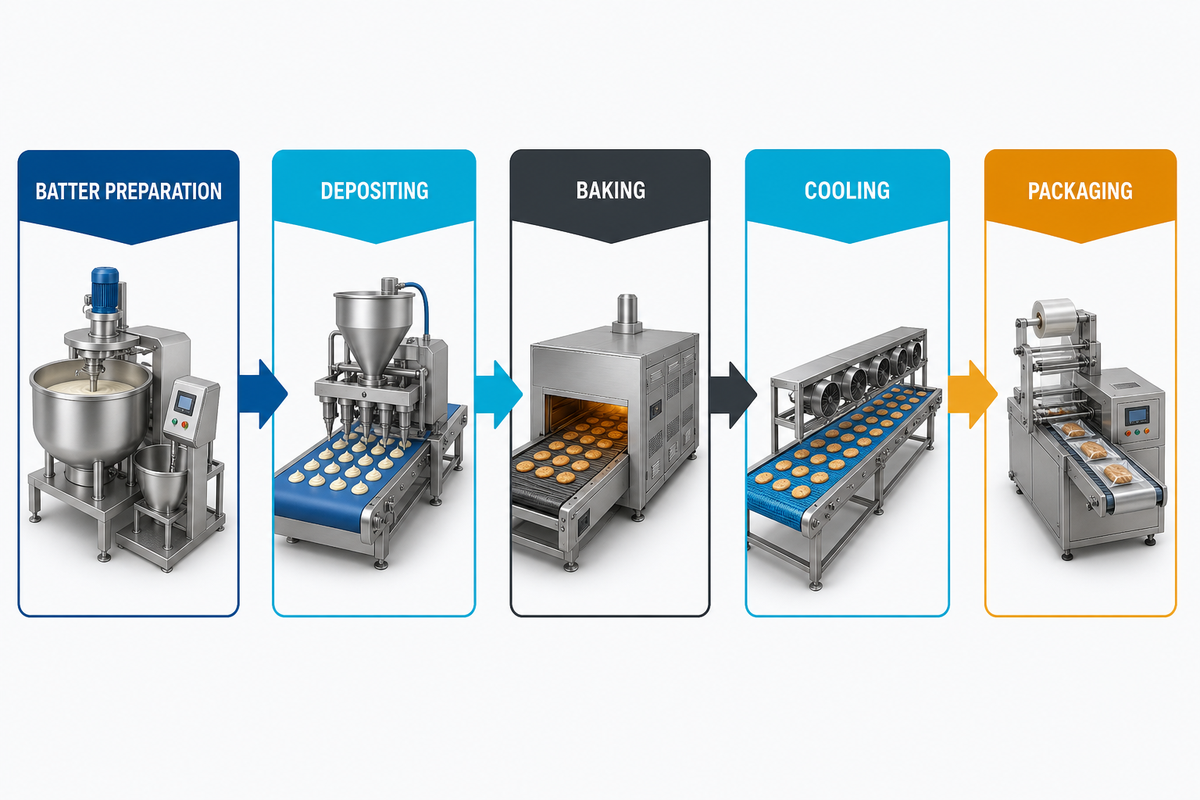
กระบวนการแป้งเหลว → หยอดแป้ง → อบ → ทำให้เย็น → บรรจุ
กำลังการผลิตแพ็กที่จำหน่ายได้ ไม่ใช่จำนวนชิ้นตามป้ายกำลังผลิต
หลักฐานขีดจำกัด ความแปรผัน การสอบเทียบ ข้อยกเว้น
ความเหมาะสมกับหน้างานระบบสาธารณูปโภค สุขอนามัย แรงงาน การเข้าถึงเพื่อบริการ
ขอบเขตงาน: สายการผลิตอาจรวมการเตรียมแป้งเหลว การตวง การจ่ายแป้ง แผ่นย่างหรือเตาอบ การพลิก การทำให้เย็น การสอดไส้ การเรียงซ้อน การห่อ การตรวจสอบน้ำหนัก และการบรรจุกล่อง ขอบเขตโครงการของคุณควรแสดงสิ่งที่รวมอยู่ สิ่งที่มีอยู่เดิม และสภาพทางเข้าและทางออกที่แน่นอนของแต่ละโมดูล.
สายการผลิตแพนเค้กประกอบด้วยอะไรบ้างจริง ๆ
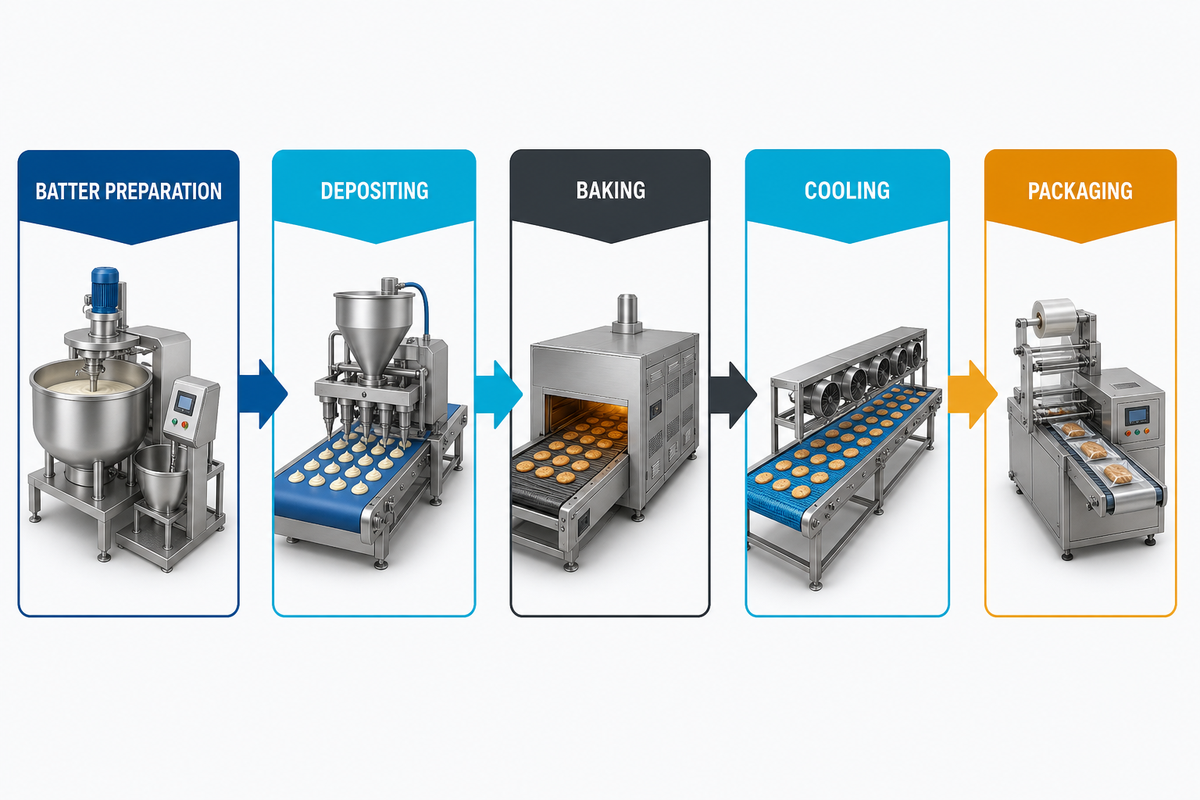
สายการผลิตคือกระบวนการต่อเนื่องที่เชื่อมโยงการส่งต่อวัตถุดิบและความร้อน ไม่ใช่แค่เครื่องอบหรือเครื่องจักรเดี่ยว สายการผลิตแพนเค้กเชิงอุตสาหกรรมควรได้รับการวางผังให้ผลิตต่อเนื่อง ตั้งแต่จุดป้อนวัตถุดิบที่กำหนดไว้ไปจนถึงจุดส่งออกผลิตภัณฑ์ที่ผ่านเกณฑ์ อุปกรณ์ผลิตแพนเค้กต่อเนื่องในอดีตเชื่อมโยงการหยอดแป้งเหลว การเคลื่อนผ่านพื้นผิวให้ความร้อน การนำผลิตภัณฑ์ออก และการส่งต่อด้วยสายพาน ส่วนโมดูลสำหรับสอดไส้และบรรจุภัณฑ์สมัยใหม่ก็ยังต้องกำหนดรายละเอียดทีละขั้นตอน
| ขั้นตอน | สถานะขาเข้าที่ต้องบันทึก | สถานะขาออกที่ต้องบันทึก |
|---|---|---|
| การเตรียมแป้งเหลว | สูตรการผลิต ช่วงความหนืด อุณหภูมิ เวลาพัก สารก่อภูมิแพ้ | แป้งเหลวที่กวน กรอง หรือพักไว้พร้อมสำหรับการจ่ายตามปริมาณ |
| การหยอดแป้ง | น้ำหนักปริมาณแป้งที่หยอด เส้นผ่านศูนย์กลาง ระยะห่าง และจังหวะรอบการทำงาน | ปริมาณแป้งสม่ำเสมอเข้าสู่โซนอบ |
| การอบและการลอกออก | อุณหภูมิแผ่นอบ การเพิ่มอุณหภูมิ การทาน้ำมัน และสภาพการลอกออก | สี เนื้อสัมผัส ความชื้น และขนาดอยู่ภายในขีดจำกัด |
| การทำให้เย็นและการส่งต่อ | อุณหภูมิขาออก การไหลเวียนอากาศ และความสามารถในการพักเย็น | ชิ้นงานที่เรียงซ้อนได้ในสถานะขาเข้าบรรจุตามที่กำหนด |
| การสอดไส้และการบรรจุ | ปริมาณไส้ วัสดุห่อ ฉลาก และข้อกำหนดการซีล | แพ็กที่ผ่านการยอมรับ ของเสีย และบันทึกที่ตรวจสอบย้อนกลับได้ |
ทำเครื่องหมายทางเข้าวัตถุดิบ ทางออก บัฟเฟอร์ และจุดที่ผู้ปฏิบัติงานแทรกแซงทุกจุดบนแบบวาดหน้าเดียว หากเครื่องผสม ตู้แช่แข็ง เครื่องห่อ หรือเครื่องบรรจุกล่องที่มีอยู่ยังอยู่นอกโครงการ ให้ระบุอัตราการผลิตและสภาพผลิตภัณฑ์ เพื่อไม่ให้เข้าใจผิดว่าโมดูลความเร็วสูงเป็นสายการผลิตที่สมดุล.
รูปแบบผลิตภัณฑ์อาจเป็นแพนเค้กธรรมดา แพนเค้กแบบแซนด์วิช ผลิตภัณฑ์สอดไส้แบบโดรายากิ หรือรูปแบบคล้ายเค้ก หากโจทย์กำหนดให้ใช้เครื่องผลิตโดรายากิ ให้อธิบายว่าแซนด์วิชสอดไส้ต้องมีผิวแพนเค้กเรียบหรือไม่ และประเมินคุณภาพผิวดังกล่าวด้วย ระบุด้วยว่าเครื่องทำความร้อนไฟฟ้า เซอร์โวไดรฟ์ หรือกลไกเซอร์โวแบบอื่นอยู่ในขอบเขตที่เสนอหรือไม่ การมีไฟฟ้าใช้เพียงอย่างเดียวไม่ใช่ข้อกำหนดด้านสมรรถนะ หากต้องการทราบขอบเขตโดยรวม ให้ดูภาพรวมเครื่องจักรผลิตอาหารของ UDTECHโดยยังคงใช้แบบประเมินนี้ได้กับซัพพลายเออร์ทุกราย
สำหรับบริบททางประวัติศาสตร์ บันทึกสิทธิบัตรเครื่องแพนเค้กต่อเนื่องแยกการจ่ายแป้ง การให้ความร้อน การปล่อยผลิตภัณฑ์ และการส่งต่อด้วยสายพานออกจากกัน ให้ใช้เป็นข้อมูลพื้นหลัง แทนการใช้เป็นเกณฑ์เปรียบเทียบความสามารถปัจจุบัน.
เริ่มจากแป้งเหลวและการหยอดแป้ง ไม่ใช่โบรชัวร์เตาอบ
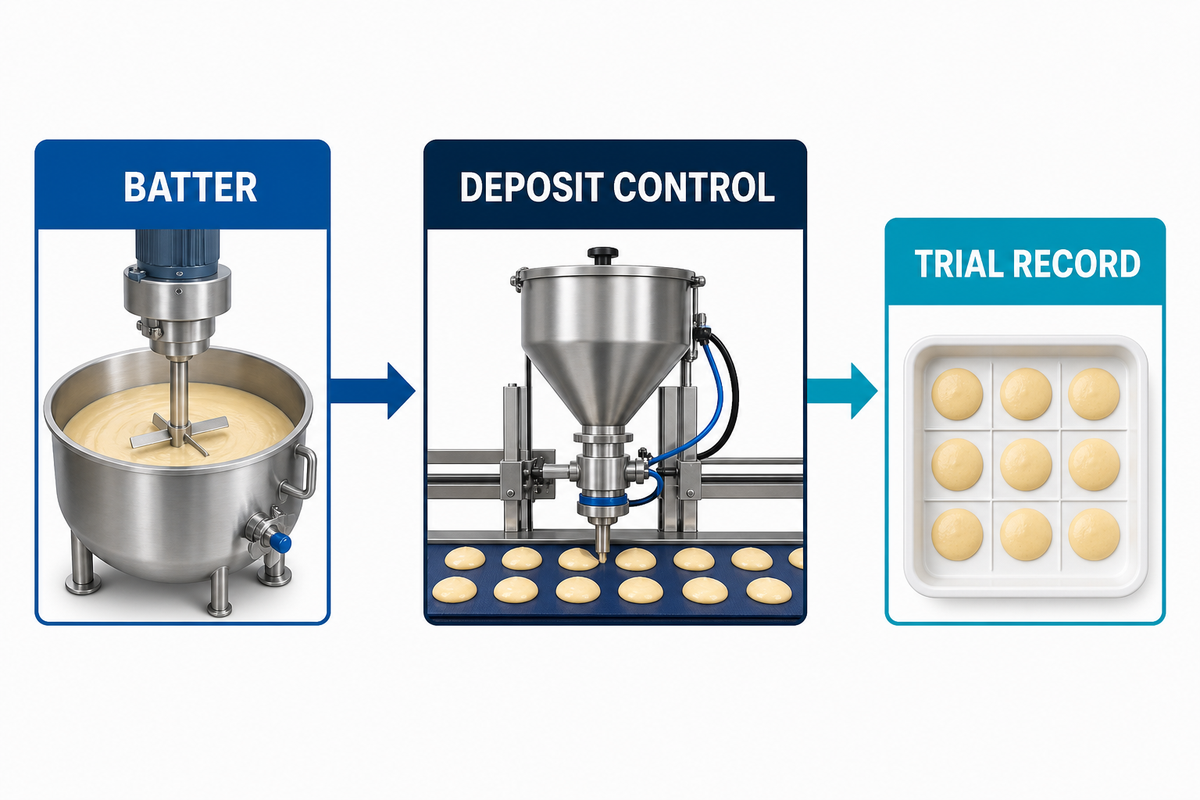
สภาพแป้งเหลวควบคุมชิ้นแป้งแรกที่ทำซ้ำได้ และอาจส่งผลต่อการแผ่แป้งเหลวให้ทั่ว การเกิดสีน้ำตาล การถอดผลิตภัณฑ์ออก และการเรียงซ้อนในกระบวนการถัดไป บันทึกความหนืดหรือค่าความสม่ำเสมออื่นที่ตกลงกัน อุณหภูมิแป้งเหลว เวลาพัก วิธีการกวน ขนาดอนุภาค น้ำหนักที่จ่าย เส้นผ่านศูนย์กลาง ความหนา และช่วงสูตรการผลิตที่ต้องเดินเครื่องได้โดยไม่หยุดทำความสะอาดเป็นเวลานาน.
วงจรจากความร้อนสู่การส่งมอบงาน: พิจารณาสภาพแป้งเหลว ความร้อนของแผ่นอบ การนำผลิตภัณฑ์ออกจากแผ่นอบ ระยะเวลาการทำให้เย็น และความพร้อมในการบรรจุให้เป็นวงจรเดียวกัน การเปลี่ยนแปลงในขั้นตอนแรกอาจส่งผลในขั้นตอนถัดมาเป็นสีที่ไม่สม่ำเสมอ การติดแผ่นอบ ความชื้นส่วนเกิน การซ้อนเรียงที่ไม่มั่นคง หรือข้อบกพร่องของรอยซีล ทดสอบวงจรนี้ด้วยสูตรการผลิตและวัสดุบรรจุภัณฑ์จริง แทนการยอมรับการสาธิตโมดูลแต่ละส่วนแยกกัน
ให้รวมการควบคุมสารก่อภูมิแพ้ไว้ในแบบประเมินเดียวกัน ระบุสารก่อภูมิแพ้หลักตามสูตรการผลิต ระบุชิ้นส่วนที่สัมผัสอาหารร่วมกัน กำหนดหลักฐานการทำความสะอาดและการตรวจสอบระหว่างสูตรการผลิต และกำหนดวิธีตรวจสอบฉลากก่อนอนุมัติการเปลี่ยนงานผลิต นี่คือแผนควบคุมของผู้ซื้อ ไม่ใช่คำกล่าวอ้างว่าเครื่องจักรเครื่องเดียวได้รับการรับรองสำหรับทุกตลาด
ดำเนินการตารางการทดลองผลิตแบบสั้น: อุณหภูมิแป้งเหลวต่ำ ค่าปกติ และสูง น้ำหนักที่จ่ายต่ำสุดและสูงสุด ระยะเวลาเดินเครื่องตามเป้าหมายที่ยาวนานที่สุด และการเปลี่ยนงานผลิตที่ยากที่สุด บันทึกสิ่งที่เปลี่ยน สิ่งที่ทำความสะอาด ค่าที่วัดใดเปลี่ยน และสายการผลิตกลับสู่เป้าหมายได้หรือไม่โดยไม่ต้องคัดแยกด้วยมือ.
คำอธิบายอุปกรณ์แพนเค้กในอดีตยังแสดงให้เห็นว่าเหตุใดจังหวะการจ่ายแป้งและเงื่อนไขการส่งต่องานควรบันทึกไว้ในเอกสารการทดลองผลิต ไม่ใช่อนุมานจากโบรชัวร์เตาอบ.
ตรวจสอบแผ่นอบ การถ่ายเทความร้อน และพฤติกรรมการลอกออก
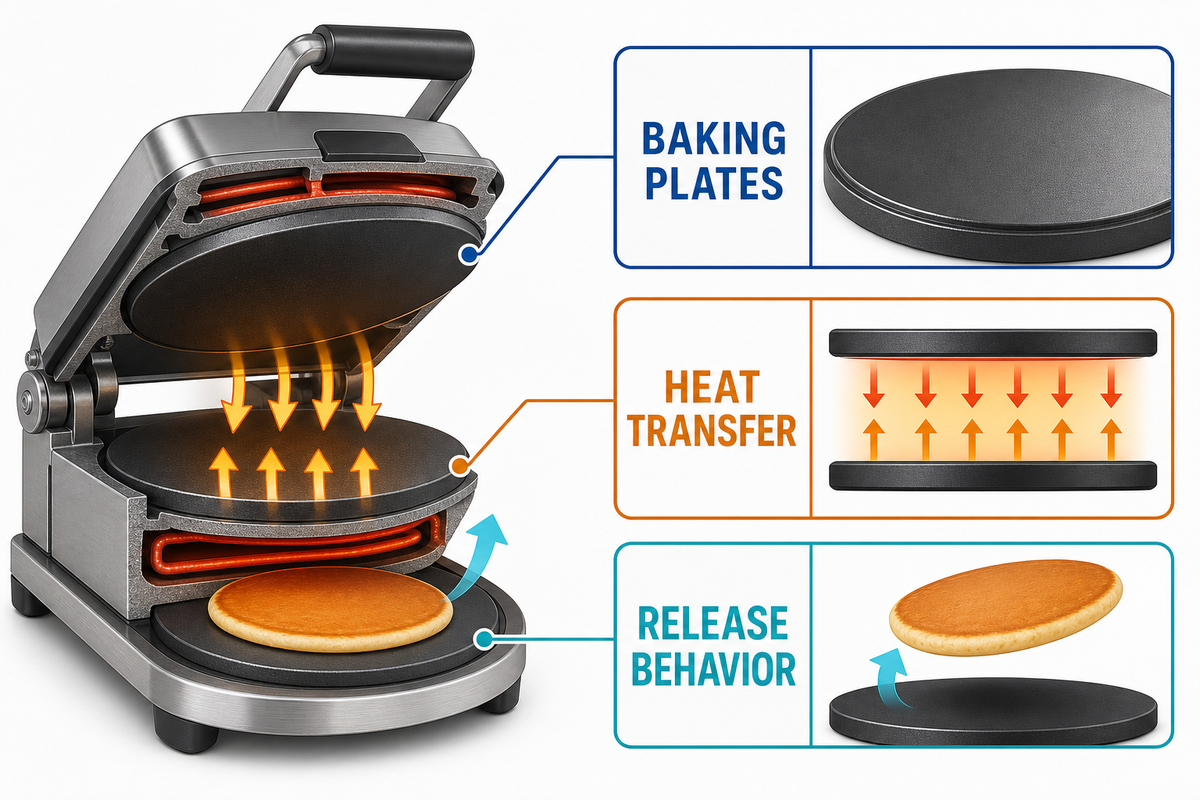
ความเร็วในการอบที่ระบุไว้เพียงค่าเดียวบอกอะไรได้ไม่มากเกี่ยวกับการฟื้นตัวของความร้อนหรือความสม่ำเสมอในการนำผลิตภัณฑ์ออก ให้นำข้อมูลเวลาการทำงานของเครื่องหยอดและการส่งต่องานมาใช้ตรวจสอบคำกล่าวอ้างด้านความร้อนกับชิ้นแป้งที่ป้อนเข้ามา สอบถามว่าควบคุมกี่โซน วัดอุณหภูมิที่จุดใด ความร้อนกลับคืนหลังรับโหลดเย็นได้อย่างไร ทำความสะอาดและตรวจสอบแผ่นอบอย่างไร และจัดการอย่างไรเมื่อชิ้นแป้งมีน้ำหนักต่ำกว่าเกณฑ์ วางไม่ตรงกลาง หรือต้องพลิกอย่างเรียบร้อย สำหรับผลิตภัณฑ์ที่ต้องอบทั้งสองด้าน ให้กำหนดหลักฐานด้านรูปลักษณ์และเนื้อสัมผัสที่ต้องใช้ตอนนำออก
| รายการตรวจสอบ | สิ่งที่ต้องบันทึก | เหตุผลที่มีผลต่อการตัดสินใจ |
|---|---|---|
| โปรไฟล์ความร้อน | ค่าตั้ง อุณหภูมิพื้นผิวหรือผลิตภัณฑ์ที่วัดได้ เวลาคืนสภาพ | แยกโซนที่เสถียรออกจากค่าสูงสุดของการสาธิตระยะสั้น |
| การลอกออก | เหตุการณ์การติด วิธีทาน้ำมัน สภาพแผ่นอบ และช่วงเวลาการทำความสะอาด | เชื่อมโยงการบำรุงรักษาและการสุขาภิบาลเข้ากับของเสีย |
| ขีดจำกัดผลิตภัณฑ์ | น้ำหนัก เส้นผ่านศูนย์กลาง ความหนา สี เนื้อสัมผัส และความชื้น | กำหนดผลผลิตที่จำหน่ายได้ แทนการยอมรับจากรูปลักษณ์เพียงอย่างเดียว |
| กรณีไม่เหมาะสม | ผลิตภัณฑ์ที่ต้องการโปรไฟล์การอบ ลำดับการสอดไส้ หรือพื้นผิวแตกต่างออกไป | ป้องกันการฝืนใช้ SKU ที่ไม่เหมาะสมกับการออกแบบสายการผลิต |
บันทึกเครื่องมือที่ผ่านการสอบเทียบและรหัสระบุของเครื่องมือเหล่านั้นไว้ในแฟ้มการทดสอบ หากผลลัพธ์ขึ้นอยู่กับการตัดสินด้วยสายตาของผู้ปฏิบัติงาน ให้เพิ่มตัวอย่างอ้างอิงหรือเกณฑ์ที่วัดได้ เพื่อไม่ให้สองกะใช้กฎการยอมรับแตกต่างกัน.
ใช้มาตรฐานอุปกรณ์เบเกอรีของ OSHAเป็นเกณฑ์อ้างอิงของสหรัฐอเมริกาด้านการ์ดป้องกัน การเข้าถึงอย่างปลอดภัย การใช้งาน และการบำรุงรักษา พร้อมยืนยันข้อกำหนดท้องถิ่นของผู้ซื้อแยกต่างหาก.
ออกแบบการส่งต่อระหว่างการทำให้เย็นและการบรรจุให้เป็นระบบเดียว
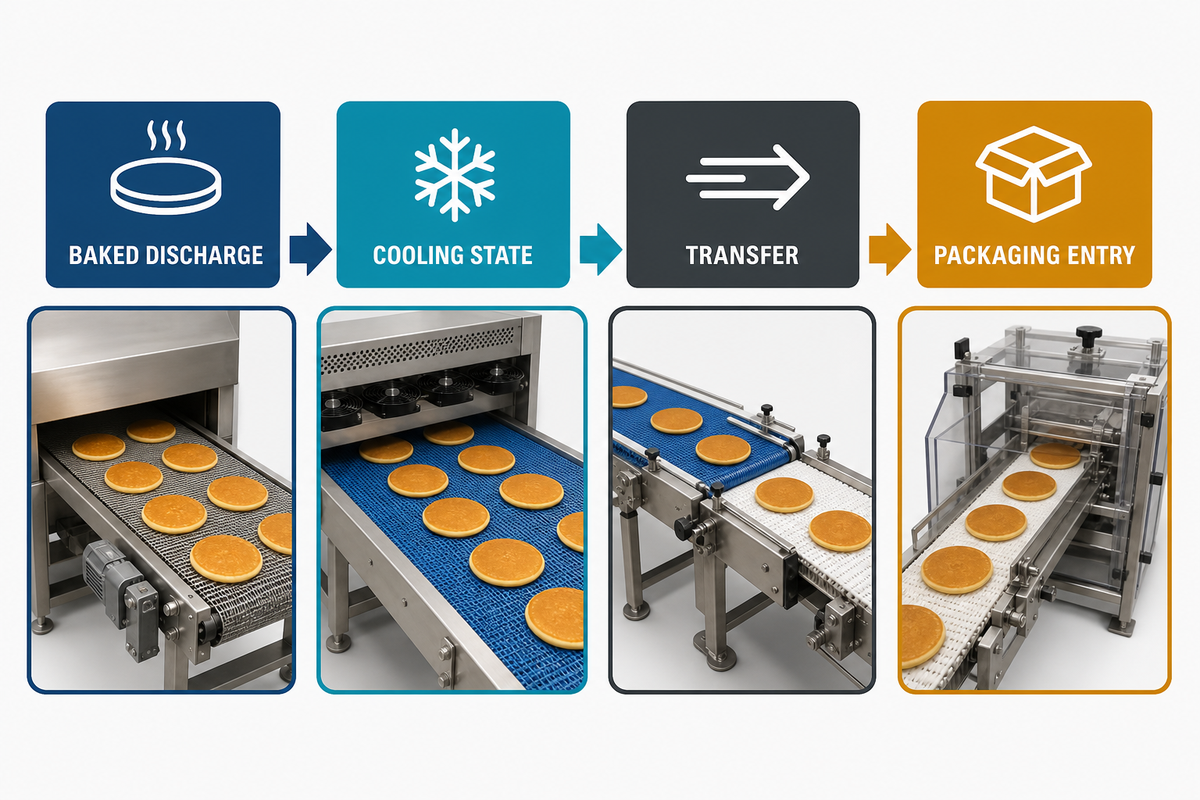
แม้อบได้ดี ผลิตภัณฑ์ก็อาจมีปัญหาที่เครื่องห่อ หากมาถึงทั้งที่ยังร้อนเกินไป ชื้นเกินไป วางไม่ตรงตำแหน่ง หรือซ้อนกันได้ยาก ตรวจสอบการเข้าถึงอย่างปลอดภัยและการบำรุงรักษาที่จุดส่งต่อนี้ เพราะอุปกรณ์แก้ปัญหาด้านบรรจุภัณฑ์ก็ต้องซ่อมบำรุงได้ด้วย กำหนดเวลารอสูงสุดและสภาพผลิตภัณฑ์ในแต่ละจุดส่งต่อ จากนั้นตรวจสอบว่าการทำให้เย็น การสอดไส้ และการบรรจุรองรับอัตราผลผลิตที่ผ่านเกณฑ์ได้เท่ากับโซนอบหรือไม่
| สถานะ | ค่าที่วัด | สัญญาณความล้มเหลว |
|---|---|---|
| ทางออกจากเตาอบ | อุณหภูมิ ความชื้น ระยะห่าง และการลอกออก | ความเสี่ยงการควบแน่น การติด หรือการส่งต่อไม่เสถียร |
| ผลิตภัณฑ์ที่ทำให้เย็นแล้ว | เวลาพัก การไหลเวียนอากาศ สภาพพื้นผิว และรูปทรงการเรียงซ้อน | คิวเพิ่มขึ้น การเสียรูป หรือการแห้งมากเกินไป |
| ขาเข้าบรรจุ | ปริมาณไส้ การจัดแนวเครื่องห่อ ช่วงเวลาการซีล และการตรวจชั่งน้ำหนัก | เครื่องห่อหยุดทำงาน แพ็กถูกคัดทิ้งจากซีล หรือการแก้ไขด้วยมือ |
ในทางปฏิบัติ การบรรจุมักเป็นคอขวด เพราะมีข้อจำกัดด้านฟิล์ม ฉลาก การซีล การตรวจสอบน้ำหนัก และผู้ควบคุมเครื่อง สอบถามว่าชุดซีลที่เสนอจะจัดเรียงแพนเค้กเป็นแถวได้อย่างไร โดยไม่บดบังผลิตภัณฑ์ที่ไม่ผ่านเกณฑ์หรือผลกระทบจากการรอคิว ขอให้สาธิตการเดินเครื่องต่อเนื่องโดยใช้ฟิล์มและฉลากจริง แทนตัวอย่างที่บรรจุด้วยมือซึ่งไม่แสดงปัญหาการรอคิว
ใช้FDA Food Code 2022เป็นเอกสารอ้างอิงด้านสุขอนามัยตามเขตอำนาจศาลเมื่อกำหนดการควบคุมการทำให้เย็น การจัดการ และทางเข้าบรรจุภัณฑ์ ผู้ซื้อยังต้องยืนยันฉบับและกฎท้องถิ่นที่ใช้บังคับ.
จัดทำแบบฟอร์มความเหมาะสมกับหน้างานสำหรับระบบสาธารณูปโภคและผังการจัดวางเครื่องจักร
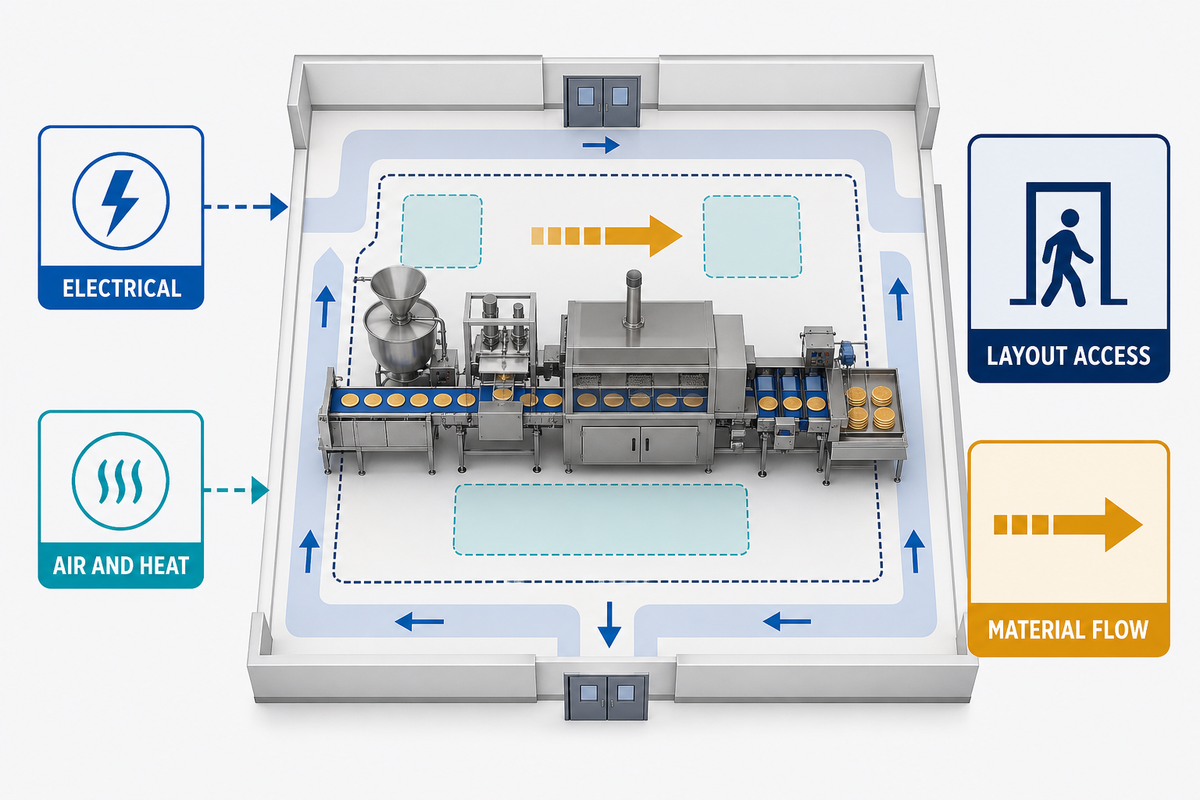
จัดทำผังพื้นที่หน้างานและตารางระบบสาธารณูปโภคที่วัดจริงให้เรียบร้อยก่อนเปรียบเทียบผังการจัดวางสายการผลิต ใส่การควบคุมการทำให้เย็นและการป้อนเข้าสู่การบรรจุไว้ในเอกสารดังกล่าว เพื่อให้ผังสะท้อนสภาพของกระบวนการถัดไปด้วย ระบุว่าสถานที่ใช้ก๊าซและไฟฟ้าหรือไม่ และจัดวางเครื่องจักรให้ยืดหยุ่นพอสำหรับทางเข้าซ่อมบำรุงที่กะทัดรัด บันทึกแรงดันและความถี่ไฟฟ้า ก๊าซหรือไอน้ำ คุณภาพและแรงดันลมอัด ระบบระบายอากาศ น้ำ ระบบระบายน้ำ การรับน้ำหนักของพื้น สภาพแวดล้อม การแบ่งเขตสุขอนามัย ทางเดินของผู้ควบคุมเครื่อง พื้นที่ว่างสำหรับการบำรุงรักษา และทิศทางการไหลของผลิตภัณฑ์
Food Code ข้อแนะนำด้านการออกแบบที่ถูกสุขลักษณะ และกฎระเบียบในสถานที่ทำงานเป็นข้อกำหนดเฉพาะเขตอำนาจศาล ไม่ใช่ทางลัดสู่การรับรองแบบสากล โปรดอ้างอิงFDA Food Code 2022 หลักการออกแบบที่ถูกสุขลักษณะของ EHEDG และกฎท้องถิ่นที่ใช้บังคับ จากนั้นให้ผู้เชี่ยวชาญด้านความปลอดภัยอาหารและความปลอดภัยของผู้ซื้อยืนยันฉบับที่ใช้บังคับ.
ขั้นต่ำด้านความเหมาะสมของสถานที่: ส่งแบบวาด ค่าใช้ระบบสาธารณูปโภค โซนสุขอนามัย ระยะเคลียร์สำหรับงานบริการ และสมมติฐานเกี่ยวกับผู้ปฏิบัติงานชุดเดียวกันให้ผู้เสนอราคาทุกราย ผังที่วางได้บนกระดาษยังอาจใช้งานไม่ได้เมื่อวัดประตู ท่อระบายน้ำ การล้างทำความสะอาด เส้นทางรถยก หรือการเข้าถึงเพื่อบำรุงรักษาอย่างตรงไปตรงมา.
การ์ดป้องกันและการบำรุงรักษาอย่างปลอดภัยเป็นข้อมูลนำเข้าสำหรับการออกแบบมาตรฐานอุปกรณ์เบเกอรีของ OSHAและภาพรวมมาตรฐานการ์ดป้องกันเครื่องจักรเป็นเอกสารอ้างอิงของสหรัฐอเมริกา แต่ไม่แทนที่การประเมินความเสี่ยงเฉพาะสถานที่หรือการทบทวนการปฏิบัติตามข้อกำหนดท้องถิ่น.
ใช้สะพานผลผลิตที่จำหน่ายได้เพื่อกำหนดกำลังการผลิต
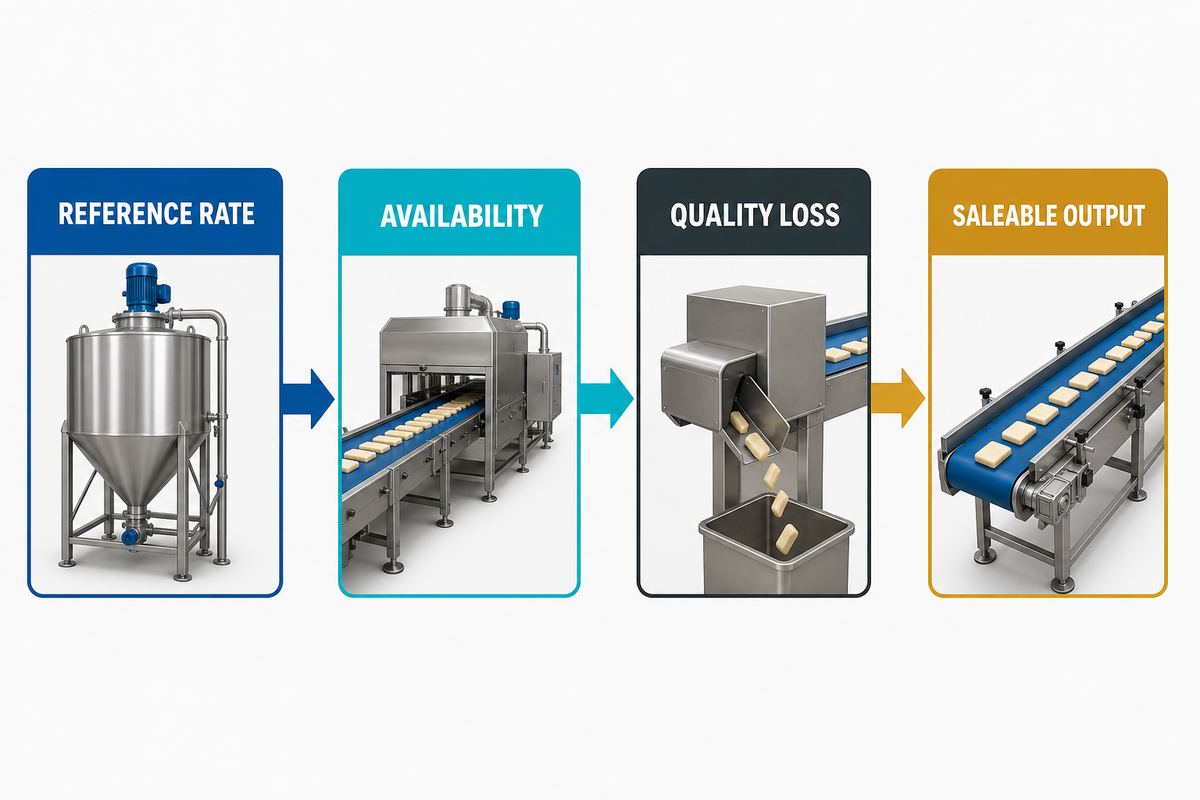
กำหนดมาตรวัดผลผลิตเดียวกันเพื่อใช้เปรียบเทียบข้อเสนอ ผูกมาตรวัดดังกล่าวเข้ากับข้อมูลการออกแบบหน้างาน เพื่อให้อัตราผลผลิตที่ยอมรับสะท้อนการติดตั้งทั้งหมด ใช้สมมติฐานด้านผลิตภาพที่ปรับเปลี่ยนได้ และผูกคำกล่าวอ้างเรื่องคุณภาพสูงเข้ากับหลักฐานการยอมรับที่สังเกตได้ แทนการอ้างข้อความในโบรชัวร์ สูตรคำนวณเพื่อการวางแผนคือ:
เมทริกซ์ผลผลิตที่จำหน่ายได้ 7 จุดตรวจสอบ
แพ็กที่จำหน่ายได้/กะ = หน่วยตามชื่อรุ่นต่อชั่วโมง × ชั่วโมงเดินเครื่องตามแผน × ผลได้ × เวลาทำงานจริง ÷ หน่วย/แพ็ก
จากนั้นจำกัดผลลัพธ์ตามกำลังการผลิตที่เสถียรของการทำให้เย็น การสอดไส้ หรือการบรรจุ โดยเลือกค่าที่ช้าที่สุด
จากนั้นจำกัดผลลัพธ์ตามกำลังการผลิตที่เสถียรของการทำให้เย็น การสอดไส้ หรือการบรรจุ โดยเลือกค่าที่ช้าที่สุด
ตัวอย่างเพื่อประกอบความเข้าใจเท่านั้น: 1,200 หน่วย/ชั่วโมง × 7 ชั่วโมงตามแผน × 0.96 อัตราผลผลิต × 0.85 อัตราการเดินเครื่อง ÷ 8 หน่วย/แพ็ก = 856.8 หรือประมาณ 856 แพ็กต่อกะ ก่อนหักข้อจำกัดของกระบวนการถัดไป หากการส่งต่องานระหว่างการทำให้เย็นและการบรรจุที่ผ่านการตรวจสอบแล้วรองรับได้เพียง 780 แพ็ก ผลการวางแผนจะอยู่ที่ 780 แพ็กที่จำหน่ายได้ ไม่ใช่ 856 ไม่มีค่าใดในตัวอย่างนี้ที่อธิบายถึงเครื่องจักรของ UDTECH
กำหนดหน่วยการวัดและขีดจำกัดการยอมรับตามที่ผู้ซื้อกำหนดไว้ในข้อกำหนด ระบุค่าความคลาดเคลื่อนที่ยอมรับได้ อุณหภูมิ ความชื้น ซีล การทำความสะอาด ระบบสาธารณูปโภค และขีดจำกัดกรณีเลวร้ายที่สุดสำหรับสูตรการผลิตและบรรจุภัณฑ์ที่ระบุ ถือว่าสิ่งเหล่านี้เป็นข้อกำหนดของผู้ซื้อที่ต้องตรวจสอบ ไม่ใช่ข้อกำหนดสากลของแพนเค้ก.
บันทึกกำลังการผลิตระดับนำร่อง ระยะเวลาเดินเครื่องคงที่ ประสิทธิภาพการเปลี่ยนงานผลิต การกระจายของขนาด มวลตัวอย่าง ค่าทางไฟฟ้าและลม การตอบสนองของเซนเซอร์ งานบริการ การเข้าถึง และรายการการบำรุงรักษา รวมถึงกำลังการผลิตต้นน้ำ แทนที่ข้อมูลแต่ละรายการด้วยข้อมูลที่วัดได้จากผู้ซื้อก่อนอนุมัติ.
อย่าพิจารณาเพียงค่าเฉลี่ย แนวทางด้านกระบวนการของ NIST อธิบายว่าผลผลิตจากการผลิตมีการกระจายและมีช่วงความแปรปรวนที่วัดได้ ความสามารถของกระบวนการจะมีความหมายก็ต่อเมื่อพิจารณาเทียบกับขีดจำกัดข้อกำหนด กำหนดขีดจำกัดสำหรับน้ำหนักแป้งเหลว ขนาด อุณหภูมิอบ สีหรือเนื้อสัมผัส ความชื้น และความสมบูรณ์ของบรรจุภัณฑ์ บันทึกของเสีย งานแก้ไข และการสอบเทียบระบบการวัด แล้วแสดงให้เห็นว่ากระบวนการมีเสถียรภาพตลอดการเดินเครื่องระยะยาวที่เป็นตัวแทนของการผลิตจริง
ตัวเลขในตารางการทดสอบเดินเครื่องเป็นค่าตัวอย่างสำหรับแผนการทดสอบที่ผู้ซื้อกำหนด ไม่ใช่ข้อกำหนดสากลของแพนเค้กหรือคำกล่าวอ้างด้านสมรรถนะของ UDTECH แทนที่ทุกค่าด้วยสูตรการผลิต ระบบสาธารณูปโภค บรรจุภัณฑ์ และข้อกำหนดการยอมรับที่ผู้ซื้อวัดได้ก่อนอนุมัติ.
| ข้อมูลนำเข้า | คำจำกัดความของผู้ซื้อ | หลักฐาน |
|---|---|---|
| อัตราตามชื่อรุ่น | หน่วย/ชั่วโมงตามสูตรการผลิตและปริมาณแป้งที่หยอดที่ระบุ | บันทึกรอบการทำงานและเอกสารสูตรการผลิต |
| ผลได้และของเสีย | คำจำกัดความที่ยอมรับ รหัสของเสีย และกฎการแก้ไขงาน | ตัวอย่างที่นับและบันทึกการจัดการผลลัพธ์ |
| เวลาทำงานจริงและการเปลี่ยนงานผลิต | ช่วงเวลาเดินเครื่องตามแผน การหยุด การทำความสะอาด และการเปลี่ยนสูตรการผลิต | บันทึกการเดินเครื่องพร้อมเวลา |
| ขีดจำกัดกระบวนการถัดไป | เวลาพักเพื่อทำให้เย็น และอัตราเสถียรของการสอดไส้และการบรรจุ | การทดสอบการส่งต่ออย่างต่อเนื่องด้วยวัสดุสุดท้าย |
| ตัวชี้วัด | แหล่งที่มา / เกณฑ์เปรียบเทียบ | การใช้เพื่อการตัดสินใจ |
|---|---|---|
| น้ำหนักปริมาณแป้งที่หยอด ±2 g | บันทึกการทดลองสูตรการผลิต | ความเสถียรของปริมาณต่อชิ้น |
| เส้นผ่านศูนย์กลาง ±1 mm | ตัวอย่างขนาด | ความเหมาะสมของการลอกออกและการเรียงซ้อน |
| ค่าที่อ่านจากแผ่นอบ 180 °C | บันทึกอุณหภูมิที่สอบเทียบแล้ว | การเปรียบเทียบความร้อน |
| ขีดจำกัดซีล 95% | การตรวจสอบเครื่องห่อขั้นสุดท้าย | การยอมรับแพ็ก |
| ทำความสะอาด 5 นาที | การสังเกตการเปลี่ยนงานผลิต | แรงงานและการปล่อยสารก่อภูมิแพ้ |
| ช่วงเวลาเดินเครื่อง 4 hr | ชุดข้อมูลพร้อมเวลา | หลักฐานความเสถียร |
| การตอบสนองเซนเซอร์ 10 sec | การทดสอบระบบควบคุม | การทบทวนสัญญาณเตือนและการกู้คืน |
| แหล่งจ่ายลม 6 bar | การตรวจสอบระบบสาธารณูปโภค | เกณฑ์ความเหมาะสมกับหน้างาน |
| อินพุตการผสม 500 kg/h | บันทึกการส่งต่อจากต้นน้ำ | การตรวจสอบคอขวด |
ตัวอย่างการศึกษาความเป็นไปได้ของ FAOทำให้เห็นการสูญเสียผลผลิตแต่ละช่วงระหว่างวัตถุดิบขาเข้าและผลผลิตที่จำหน่ายได้ ปรับใช้หลักการนี้กับสูตรแพนเค้กของคุณ แต่อย่านำตัวเลขผลิตภัณฑ์ในตัวอย่างมาใช้.
เปลี่ยนการตรวจรับที่โรงงานให้เป็นบันไดหลักฐาน FAT
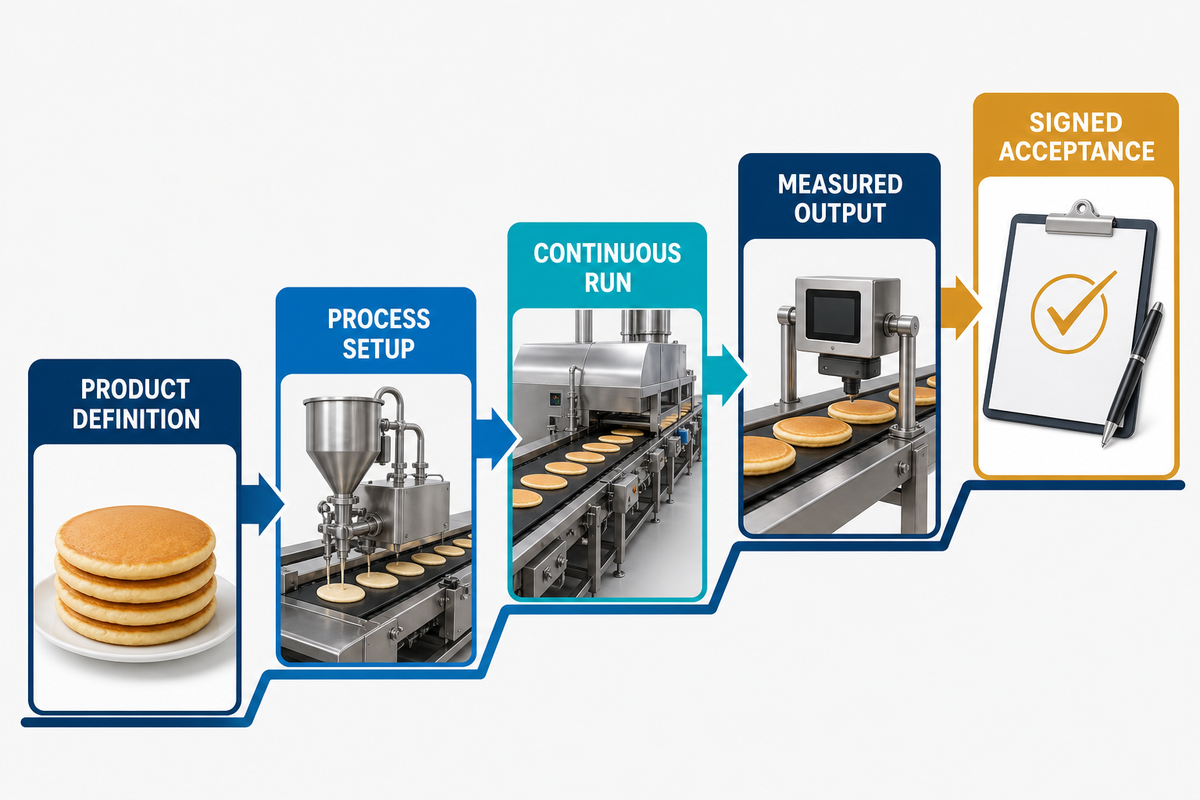
การทดสอบการยอมรับที่โรงงานควรเชื่อมโยงข้อกำหนดแต่ละข้อกับการทดสอบ การวัดผล ผลลัพธ์ ข้อยกเว้น และผู้รับผิดชอบที่วางแผนไว้ ใช้ค่าฐานผลผลิตที่จำหน่ายได้เป็นจุดอ้างอิงในการจับคู่ผลทดสอบแต่ละรายการกับข้อกำหนด แนวทางการทวนสอบของ NASA แยกความแตกต่างระหว่างการทวนสอบ การรับรองคุณสมบัติ และการตรวจรับ ซึ่งเป็นประโยชน์ในกรณีนี้ เพราะการตรวจรับคือชุดหลักฐานที่เลือกมา ไม่ใช่คำรับรองว่าได้จำลองสภาพหน้างานทุกแบบที่จะเกิดขึ้นในอนาคตแล้ว
“ควรระบุเกณฑ์การยอมรับสำหรับข้อกำหนดแต่ละข้อที่จะทวนสอบ”.
บันไดหลักฐาน FAT 4 ขั้น
ขั้นที่ 1 · สูตรการผลิตและการหยอดแป้ง
เดินเครื่องตามช่วงแป้งเหลวที่ตกลงกันไว้ บันทึกน้ำหนัก ขนาด จังหวะการจ่ายแป้ง สารก่อภูมิแพ้ และการทำความสะอาดระหว่างสูตรการผลิต.
ขั้นที่ 2 · ความร้อนและการลอกออก
ตรวจสอบอุณหภูมิที่ผ่านการสอบเทียบ การฟื้นตัว สี เนื้อสัมผัส ความชื้น การติดแผ่นอบ และการเข้าถึงแผ่นอบ.
ขั้นที่ 3 · การส่งต่ออย่างต่อเนื่อง
ใช้สูตรการผลิต ระบบสาธารณูปโภค ผู้ปฏิบัติงาน และบรรจุภัณฑ์สุดท้ายในกรณีเลวร้ายที่สุด นับชิ้นงานที่ถูกคัดทิ้ง คิว ซีล การสุขาภิบาล และเวลาการเปลี่ยนงานผลิต.
ขั้นที่ 4 · การยอมรับที่หน้างาน
ทำซ้ำการตรวจสอบที่สำคัญด้วยระบบสาธารณูปโภค ผู้ปฏิบัติงาน การควบคุมสุขอนามัยในท้องถิ่น ฉลาก และวัสดุจริงของผู้ซื้อ.
หมายเหตุการควบคุมที่จำเป็น: ระบุระยะเวลาเดินเครื่องต่อเนื่องกรณีเลวร้ายที่สุด ข้อมูลนำเข้าการผลิตจริง สถานะการสอบเทียบเครื่องมือ การตรวจสอบสารก่อภูมิแพ้และการเปลี่ยนฉลากระหว่างการเปลี่ยนงานผลิต บันทึกการสุขาภิบาล เงื่อนไขที่ทำให้ต้องทวนสอบซอฟต์แวร์หรือเซนเซอร์อีกครั้ง และข้อยกเว้นที่อนุญาตก่อนเริ่มการทดสอบ การผ่าน FAT สร้างภาพรวมที่มีขอบเขตจำกัด แต่ไม่สามารถพิสูจน์ความพร้อมใช้งานภาคสนามที่ยั่งยืนได้ด้วยตัวเองเมื่อสภาวะสถานที่แตกต่างกัน.
ใช้แบบจำลองชุดข้อมูลการยอมรับของ NASAเป็นรูปแบบเอกสาร ไม่ใช่การรับรองอุปกรณ์อาหาร ผู้ซื้อควรเก็บไฟล์การเดินเครื่อง ค่าที่วัดดิบ บันทึกการสอบเทียบ ความเบี่ยงเบน การดำเนินการแก้ไข และวันที่สำหรับตรวจสอบสถานที่อีกครั้ง.
ตัดสินใจว่าสายการผลิตแบบโมดูลาร์หรืออัตโนมัติเต็มรูปแบบเหมาะกับระดับความเสี่ยงของคุณหรือไม่
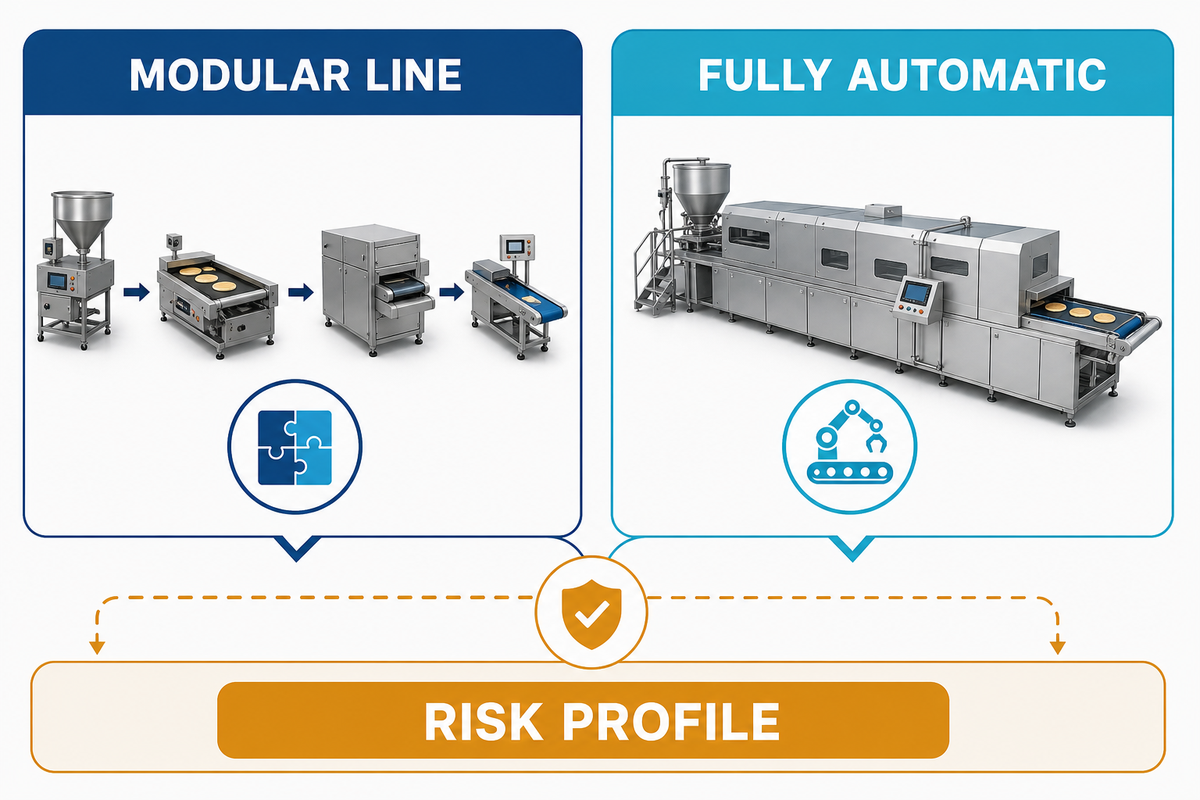
ระดับระบบอัตโนมัติควรสอดคล้องกับความพร้อมของหลักฐาน เชื่อมโยงตัวเลือกแต่ละแบบกับบันทึกการตรวจรับและไฟล์การเดินเครื่อง เพื่อให้ระดับที่เลือกสะท้อนสิ่งที่พิสูจน์แล้วจริง สายการผลิตแบบโมดูลาร์อาจช่วยลดภาระผูกพันในช่วงที่ยังทดสอบอุปสงค์ จำนวน SKU หรือบรรจุภัณฑ์ ส่วนสายการผลิตอัตโนมัติเต็มรูปแบบอาจเหมาะเมื่อสูตรการผลิต การคาดการณ์ ระบบสาธารณูปโภค แรงงาน และเกณฑ์การตรวจรับมีความเสถียร สถานีงานกึ่งอัตโนมัติอาจปลอดภัยกว่าสำหรับการผลิตระดับนำร่อง หากช่วยให้เรียนรู้สิ่งที่ต้องการโดยไม่ผูกมัดกับคอขวดที่ยังไม่ได้ตรวจสอบ
กรณีศึกษาระบบอัตโนมัติล่าสุดของFood Engineeringย้ำถึงความจำเป็นในการประเมินบุคลากร จุดส่งต่องาน และข้อจำกัดของกระบวนการถัดไปตลอดทั้งสายการผลิต แทนการตัดสินโมดูลหนึ่งโดยแยกออกจากกัน.
| ทางเลือก | เหมาะเมื่อใด | คำถามที่ต้องปิดให้ครบ |
|---|---|---|
| โมดูลาร์ | ความต้องการเป็นระยะ SKU เปลี่ยนแปลง หรือบรรจุภัณฑ์ยังไม่แน่นอน | อัตราที่จุดเชื่อมต่อ การขยายในอนาคต ผู้รับผิดชอบระบบควบคุม และบริการ |
| อัตโนมัติแบบประสานกัน | สูตรการผลิต ระบบสาธารณูปโภค การคาดการณ์ และข้อมูลการยอมรับมีเสถียรภาพ | การเดินเครื่องในกรณีเลวร้ายที่สุด การตอบสนองต่อความล้มเหลว การสุขาภิบาล และอะไหล่ |
| ระดับนำร่องกึ่งอัตโนมัติ | เป้าหมายคือการเรียนรู้ และการจัดการด้วยมือยังทำได้ | ความพร้อมของแรงงาน จุดแทรกแซง และเส้นทางสู่การขยายกำลังการผลิต |
รวมจำนวนบุคลากรด้านการสุขาภิบาล การแทรกแซงด้วยมือ การสัมผัสอันตรายจากการล็อกเอาต์/แท็กเอาต์ การ์ดป้องกัน การเข้าถึงเพื่อบำรุงรักษา และแรงงานสำหรับการเปลี่ยนงานผลิตไว้ในการเปรียบเทียบตลอดอายุการใช้งาน การออกแบบแบบโมดูลาร์อาจลดภาระผูกพันระหว่างระยะนำร่อง แต่การมีส่วนร่วมของผู้ปฏิบัติงานที่น้อยลงไม่ได้ยกเลิกการควบคุมพลังงานอันตรายหรือความจำเป็นในการออกแบบที่ทำความสะอาดได้.
สัญญาณความต้องการในปัจจุบันบอกอะไรได้และพิสูจน์อะไรไม่ได้
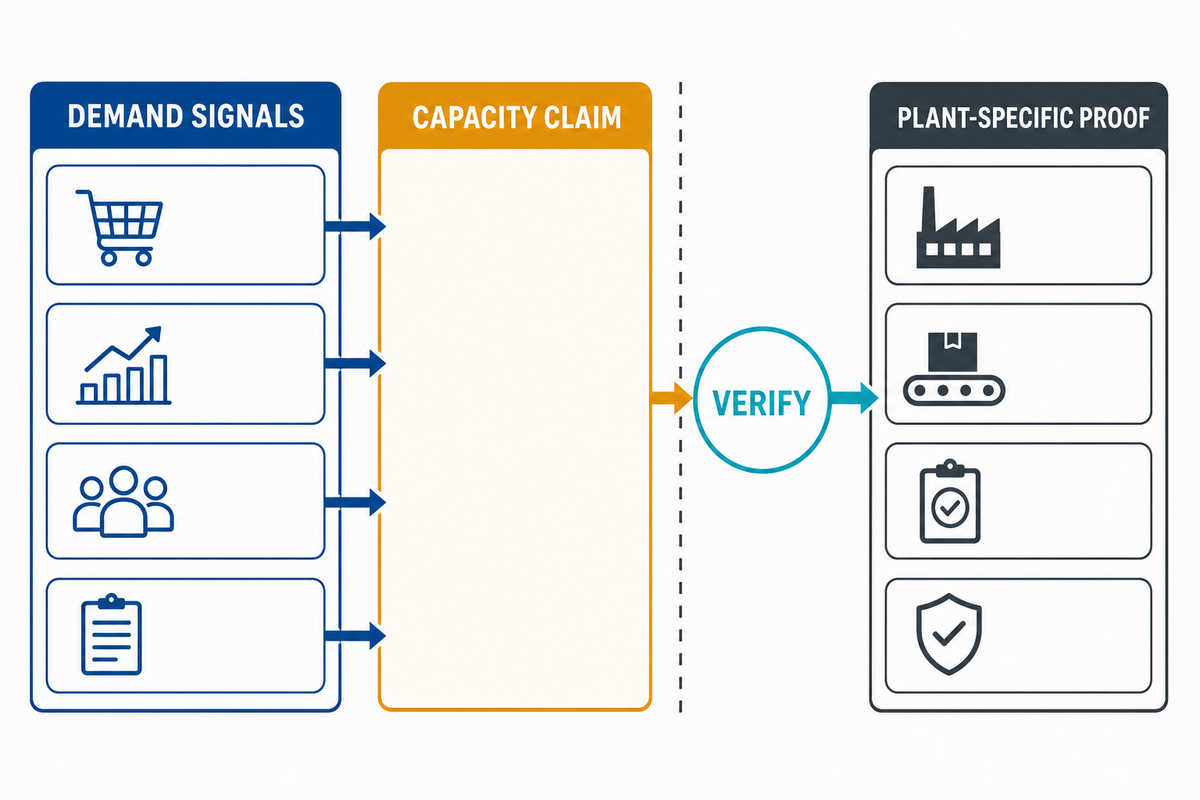
จากข้อมูลการค้นหาในสหรัฐอเมริกาชุดปัจจุบัน DataForSEO รายงานปริมาณการค้นหาที่วัดได้ 10 สำหรับคำค้นหลักแบบตรงตัว และพบปริมาณการค้นหาที่วัดได้สำหรับคำค้นเกี่ยวกับเครื่องจักรที่กว้างกว่าอยู่บางคำ ส่วนวลีเกี่ยวกับกระบวนการและกำลังการผลิตจำนวนมากไม่มีปริมาณการค้นหา ให้อ่านสัญญาณเหล่านี้ควบคู่กับข้อจำกัดด้านแรงงานและการเปลี่ยนงานผลิต ก่อนนำความสนใจไปใช้กำหนดโจทย์สายการผลิต ผลการค้นหาที่ใช้งานจริงเน้นผลิตภัณฑ์ โดยมีผลการค้นหาแบบออร์แกนิกที่มองเห็นได้ 7 รายการและไม่มีคู่มือ ข้อสังเกตเหล่านี้สนับสนุนการจัดทำเนื้อหาในรูปแบบคู่มือประเมิน ไม่ใช่การประมาณขนาดตลาด
คำค้นที่เกี่ยวข้อง เช่น เครื่องแพนเค้ก เครื่องแพนเค้กอัตโนมัติ และ ราคาเครื่องแพนเค้ก popcake ชี้ให้เห็นคำถามเปรียบเทียบที่เกี่ยวข้อง ให้นำมาใช้เป็นแนวทางตั้งคำถามเพื่อกำหนดรูปแบบ ขอบเขตระบบอัตโนมัติ และหลักฐานที่ต้องใช้ ไม่ใช่หลักฐานยืนยันข้อกำหนดหรือราคามาตรฐาน หากต้องการการสนับสนุนโครงการนอกเหนือจากแบบประเมินนี้ หน้าบริการด้านวิศวกรรมของ UDTECHอธิบายขอบเขตบริการโดยรวม โดยไม่เปลี่ยนจุดมุ่งหมายด้านการประเมินของคู่มือนี้
ขอบเขตการตัดสินใจ: ปริมาณการค้นหาช่วยตัดสินใจได้ว่าควรอธิบายคำถามใด แต่ใช้ยืนยันคำสั่งซื้อของลูกค้า การคาดการณ์ กำลังการผลิตสายการผลิตที่ต้องการ ช่วงราคา หรืออัตราการนำเทคโนโลยีมาใช้ไม่ได้ ใช้ข้อมูลอุปสงค์ที่ลงนามยืนยันแล้ว การคาดการณ์ตาม SKU อัตราผลผลิตจากการทดลองผลิต และข้อมูลหน้างานในการกำหนดขนาดสายการผลิต
ตรวจสอบสัญญาณด้านการค้นหาและกฎระเบียบอีกครั้งเมื่อโครงการเปลี่ยนจากการให้ข้อมูลไปสู่การจัดซื้อ แสดงวันที่และขอบเขตของหลักฐานไว้ให้ชัดเจน เพื่อไม่ให้ผู้อ่านในอนาคตเข้าใจผิดว่าตัวอย่างคำค้นจำนวนเล็กน้อยคือแผนการผลิต สำหรับข้อมูลเกี่ยวกับแบรนด์ ให้ดูประวัติบริษัท UDTECHโดยไม่ถือเป็นหลักฐานยืนยันสมรรถนะผลิตภัณฑ์
จัดเตรียมชุดข้อมูลที่เป็นกลางต่อซัพพลายเออร์
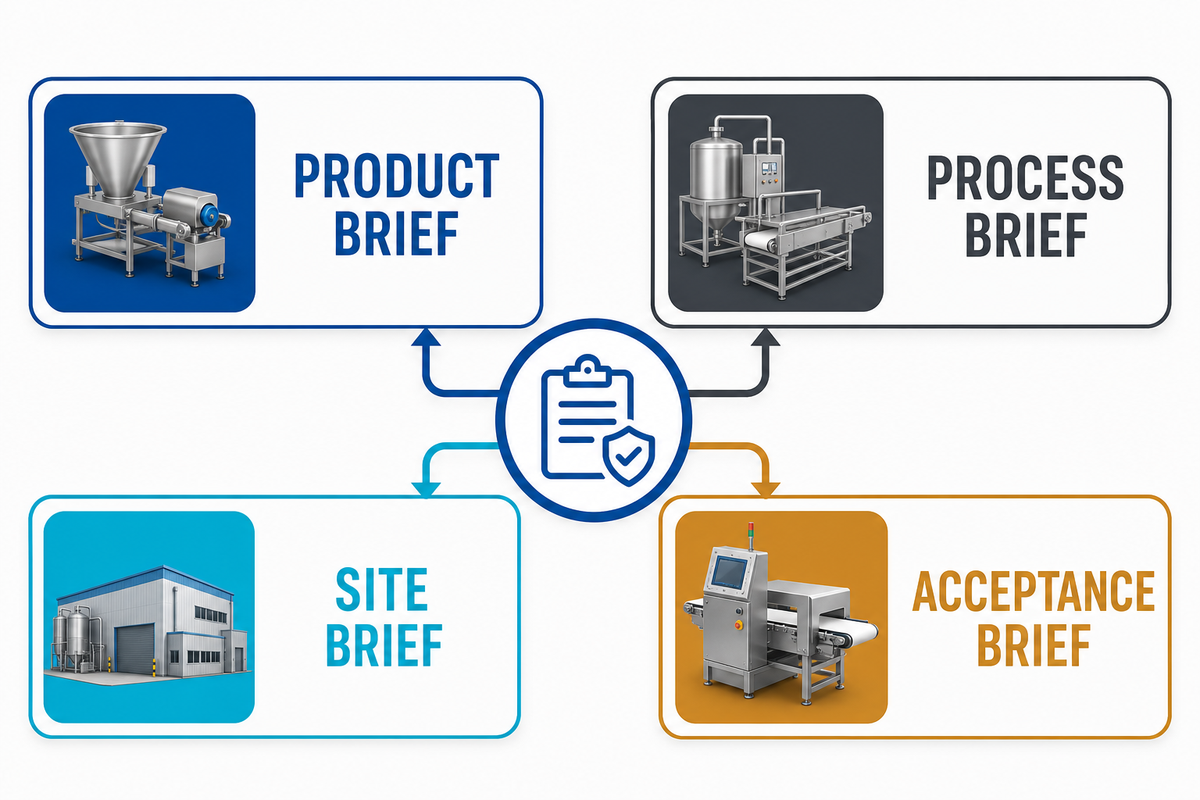
ให้ข้อมูลนำเข้าเดียวกันแก่ผู้เสนอราคาทุกราย ข้อเสนอที่เปรียบเทียบกันได้ตรวจสอบได้ง่ายกว่าโบรชัวร์ที่จัดทำอย่างสวยงาม เพราะตัวเลขแต่ละรายการมีบริบทของผลิตภัณฑ์ สถานที่ และการยอมรับ.
| # | หมวดหมู่ / ช่องข้อมูล | รายละเอียดขั้นต่ำ |
|---|---|---|
| 1 | รูปแบบผลิตภัณฑ์ | เส้นผ่านศูนย์กลาง ความหนา น้ำหนัก แบบสอดไส้หรือแบบธรรมดา |
| 2 | สูตรการผลิตและสารก่อภูมิแพ้ | ส่วนผสม ช่วงความหนืด และความเสี่ยงจากการสัมผัสร่วม |
| 3 | ผลผลิตที่จำหน่ายได้ตามเป้าหมาย | จำนวนแพ็ก/กะ จำนวนชิ้นต่อแพ็ก และช่วงเวลาเดินเครื่องตามแผน |
| 4 | ขีดจำกัดตามข้อกำหนด | น้ำหนัก ขนาด สีหรือเนื้อสัมผัส ความชื้น และการซีล |
| 5 | การคัดทิ้งและการแก้ไขงาน | รหัส วิธีจัดการ และหลักเกณฑ์การรายงาน |
| 6 | บรรจุภัณฑ์และฉลาก | วัสดุห่อ ช่วงเวลาการซีล การตรวจสอบฉลาก และรูปแบบลัง |
| 7 | ระบบสาธารณูปโภค | ไฟฟ้า ก๊าซหรือไอน้ำ ลม น้ำ ระบบระบายไอ และการระบายน้ำ |
| 8 | แปลนพื้นโรงงาน | พื้นที่ติดตั้งที่วัดจริง จุดรับส่งวัสดุ ทางเดิน และระยะเผื่อซ่อมบำรุง |
| 9 | การแบ่งโซนด้านสุขาภิบาล | การแยกพื้นที่วัตถุดิบ การผลิต การทำให้เย็น และสินค้าสำเร็จรูป |
| 10 | การสุขาภิบาล/การเปลี่ยนงานผลิต | วิธีทำความสะอาด แรงงาน การตรวจสอบ และการอนุมัติปล่อยไลน์หลังจัดการสารก่อภูมิแพ้ |
| 11 | รูปแบบกำลังคน | ผู้ควบคุมเครื่อง การบำรุงรักษา การเข้าดำเนินการ และการฝึกอบรม |
| 12 | ข้อกำหนดของตลาด | ข้อกำหนดด้านอาหาร ไฟฟ้า และความปลอดภัยที่ใช้บังคับ |
| 13 | ความคาดหวังสำหรับ FAT/SAT | ขั้นตอน ระยะเวลา อินพุตกรณีเลวร้ายที่สุด ข้อยกเว้น และผู้รับผิดชอบการตัดสินใจ |
| 14 | แผนการวัดผล | รหัสเครื่องมือ การสอบเทียบ การเก็บตัวอย่าง และชุดข้อมูล |
| 15 | การให้บริการและการตรวจสอบยืนยันซ้ำ | การตอบสนอง อะไหล่ ซอฟต์แวร์ หรือเงื่อนไขที่ทำให้ต้องเปลี่ยนเซนเซอร์ |
เมื่อกรอกข้อมูลเหล่านี้ครบแล้ว คุณก็สอบถามซัพพลายเออร์เพื่อหารือเรื่องคอนฟิกได้ โดยไม่ทำให้คู่มือนี้กลายเป็นหน้าเน้นขอใบเสนอราคา หน้าโซลูชันเชิงพาณิชย์ยังคงเป็นหน้าที่เหมาะสำหรับการพูดคุยเรื่องอุปกรณ์ที่ปรับตามความต้องการ ส่วนบทความนี้มีหน้าที่ช่วยให้คำขอสามารถวัดผลได้ จากนั้นคุณจะสามารถตรวจทานเอกสารสรุปคอนฟิกสายการผลิตแพนเค้กเทียบกับข้อมูลเหล่านั้นได้
พร้อมเปลี่ยนจากการประเมินไปสู่การกำหนดค่าแล้วหรือยัง?
ใช้รายการตรวจสอบด้านบน จากนั้นเปิดการหารือที่กำหนดขอบเขตกับทีมสายการผลิตแพนเค้ก เตรียมสูตรการผลิต ผลผลิตที่จำหน่ายได้เป้าหมาย ระบบสาธารณูปโภคของสถานที่ และเกณฑ์การยอมรับของคุณ.
คำถามที่พบบ่อย: คำถามการวางแผนสายการผลิตแพนเค้ก
เครื่องทำแพนเค้กกับสายการผลิตแพนเค้กแตกต่างกันอย่างไร?
โดยทั่วไป เครื่องจักรหนึ่งเครื่องทำงานเพียงขั้นตอนเดียว ส่วนสายการผลิตจะประสานการจัดการแป้งเหลว การหยอด การอบ การนำผลิตภัณฑ์ออก การทำให้เย็น และการสอดไส้หรือบรรจุภัณฑ์ตามตัวเลือก รวบรวมสูตรการผลิต ปริมาณผลผลิต และข้อมูลหน้างานไว้ในชุดข้อมูลก่อนเปรียบเทียบข้อเสนอ ขอบเขตที่เหมาะสมขึ้นอยู่กับผลิตภัณฑ์และอุปกรณ์ที่มีอยู่แล้ว บันทึกสภาพวัตถุดิบขาเข้าและผลิตภัณฑ์ขาออก ช่วงสูตรการผลิต และวิธีสุขาภิบาลก่อนเปรียบเทียบข้อเสนอ วิธีนี้ช่วยป้องกันไม่ให้เข้าใจผิดว่าโมดูลความเร็วสูงเพียงชุดเดียวคือกระบวนการที่ครบถ้วนและสมดุล
ควรคำนวณกำลังการผลิตสายการผลิตแพนเค้กอย่างไร?
เริ่มจากอัตรารอบการผลิตและน้ำหนักต่อชิ้น จากนั้นปรับตามการเปลี่ยนงานผลิตที่วางแผนไว้ ของเสีย ข้อจำกัดในการทำให้เย็นและการบรรจุ และเวลาพร้อมเดินเครื่องตามความเป็นจริง ใช้ตารางคำนวณผลผลิตที่จำหน่ายได้เพื่อแสดงสมมติฐานเหล่านี้ จำนวนชิ้น/ชั่วโมงตามพิกัดของซัพพลายเออร์เป็นเพียงข้อมูลหนึ่งรายการ ขอให้ซัพพลายเออร์ทุกรายใช้สูตรทดสอบ ระยะเวลาเดินเครื่อง ขีดจำกัดข้อกำหนด และนิยามอัตราผลได้แบบเดียวกัน เพื่อให้เปรียบเทียบเป็นจำนวนแพ็กที่จำหน่ายได้ต่อกะ แทนตัวเลขพิกัดที่ไม่มีเงื่อนไขกำกับ ใช้ช่วงเวลาการเดินเครื่องที่ระบุชัดเจนช่วงเดียวกัน และรายงานผลผลิตรวมกับผลผลิตที่จำหน่ายได้โดยใช้ค่าฐานเดียวกัน
การทดสอบการยอมรับที่โรงงานควรพิสูจน์อะไรบ้าง?
ใช้ลำดับขั้นหลักฐาน FAT: ตรวจสอบสูตรการผลิตและการหยอดแป้งเหลว การให้ความร้อนและการนำผลิตภัณฑ์ออก การผลิตต่อเนื่องภายใต้สภาวะเลวร้ายที่สุด การทำให้เย็นและการบรรจุ การเปลี่ยนสูตรการผลิตที่เกี่ยวข้องกับสารก่อภูมิแพ้และฉลาก ตลอดจนการสุขาภิบาล บันทึกน้ำหนักและขนาดที่วัดด้วยเครื่องมือสอบเทียบแล้ว สีหรือเนื้อสัมผัส ขีดจำกัดความชื้นหรือรอยซีล เวลาพร้อมเดินเครื่อง ของเสีย การเปลี่ยนงานผลิต และการทำความสะอาด ระบุช่วงเวลาสุ่มตัวอย่าง หมายเลขเครื่องมือ และข้อยกเว้น ทำการตรวจสอบสำคัญซ้ำที่หน้างานโดยใช้ระบบสาธารณูปโภค ผู้ควบคุมเครื่อง และวัสดุจริงของผู้ซื้อ การผ่าน FAT ไม่ได้พิสูจน์ว่าพร้อมใช้งานภาคสนามได้อย่างต่อเนื่อง
อะไรเป็นตัวกำหนดต้นทุนสายการผลิตแพนเค้ก?
ต้นทุนขึ้นอยู่กับรูปแบบผลิตภัณฑ์ โมดูล ระบบอัตโนมัติ ระบบสาธารณูปโภค บรรจุภัณฑ์ สุขอนามัย ระบบควบคุม การติดตั้ง และบริการ ผลการค้นหาไม่ได้ระบุช่วงราคา ขอรายละเอียดขอบเขตงานแยกเป็นรายการ และเชื่อมโยงแต่ละรายการกับข้อกำหนด FAT/SAT ที่วัดผลได้สำหรับสถานที่และสูตรการผลิตของคุณ
จำเป็นต้องทำให้เย็นก่อนบรรจุหรือไม่?
ความจำเป็นในการทำให้เย็นขึ้นอยู่กับความชื้น อุณหภูมิผลิตภัณฑ์ เครื่องห่อ และวิธีจัดเก็บ การบรรจุขณะที่ผลิตภัณฑ์ยังร้อนเกินไปอาจทำให้เกิดหยดน้ำควบแน่นหรือปัญหารอยซีล ส่วนการพักไว้นานเกินไปอาจลดอัตราผลผลิต ตรวจสอบระยะเวลาพักและการไหลเวียนของอากาศโดยใช้กระบวนการบรรจุหรือแช่แข็งจริง อย่าคัดลอกแผนผังสายการผลิตทั่วไป
เอกสารอ้างอิงและแหล่งข้อมูล
- สำนักงานคณะกรรมการอาหารและยาสหรัฐอเมริกา Food Code 2022 (เอกสารอ้างอิงด้านความปลอดภัยอาหารตามเขตอำนาจศาล).
- OSHA, 29 CFR 1910.263 อุปกรณ์เบเกอรี (เกณฑ์อ้างอิงสถานที่ทำงานของสหรัฐอเมริกา).
- OSHA มาตรฐานการ์ดป้องกันเครื่องจักร (บริบทด้านการ์ดป้องกันและการเข้าถึงอย่างปลอดภัย).
- EHEDG หลักการออกแบบที่ถูกสุขลักษณะ (เอกสารอ้างอิงด้านการออกแบบอุปกรณ์ที่ถูกสุขลักษณะ).
- FAO ตัวอย่างความเป็นไปได้และการสูญเสียผลได้ในกระบวนการผลิตอาหาร (ใช้เฉพาะวิธีการ ไม่ใช่คำกล่าวอ้างผลได้ของแพนเค้ก).
- NIST โครงสร้างลำดับชั้นของตัวชี้วัดผลการดำเนินงานหลัก (กรอบด้านปริมาณการผลิต ความพร้อมใช้งาน ประสิทธิภาพ และคุณภาพ).
- คู่มืออิเล็กทรอนิกส์ NIST/SEMATECH ความแปรผันและเสถียรภาพของกระบวนการ (ขอบเขตด้านความแปรผันและการเดินเครื่องที่มีเสถียรภาพ).
- คู่มืออิเล็กทรอนิกส์ NIST/SEMATECH ความสามารถของกระบวนการ (หลักการขีดจำกัดข้อกำหนด).
- NASA การทวนสอบ การรับรองคุณสมบัติ และการยอมรับผลิตภัณฑ์ (แบบจำลองชุดหลักฐาน ไม่ใช่การรับรองอุปกรณ์อาหาร).
- สิทธิบัตรสหรัฐอเมริกา US2922356A เครื่องจักรสำหรับผลิตแพนเค้กอย่างต่อเนื่องและผลิตภัณฑ์ลักษณะเดียวกัน (ข้อมูลพื้นหลังด้านขอบเขตกระบวนการในอดีตเท่านั้น).
มีการทบทวนแหล่งข้อมูลสำหรับหลักการที่กำหนดขอบเขตไว้ที่นี่ ความเกี่ยวข้องของกฎระเบียบ ความปลอดภัยของสูตรการผลิต ข้อกำหนดผลิตภัณฑ์ และการยอมรับสายการผลิตยังคงเป็นความรับผิดชอบของผู้ซื้อในเขตอำนาจศาลเป้าหมาย.