Entre em contato com a UDTECH Company


Atualizado em setembro de 2026 · Escrito por Aurora
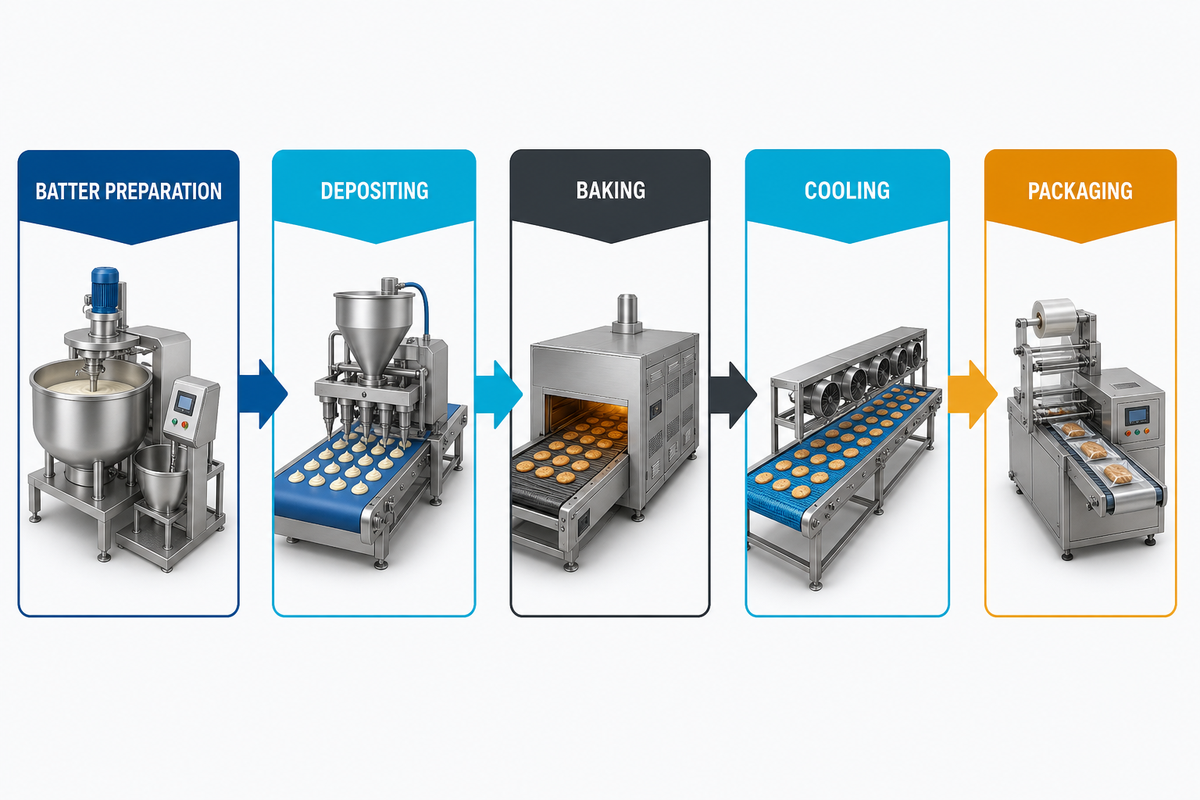
O planejamento de uma linha de produção de panquecas é um exercício de adequação do processo industrial, não uma corrida para encontrar o maior número de unidades por hora. Uma decisão útil conecta condição da massa líquida, deposição, transferência de calor, desmolde, resfriamento, embalagem, utilidades industriais, higiene, operadores e evidências de aceitação em um único limite de escopo.
Este guia é uma planilha informativa de avaliação. Ele não publica um preço fixo, não classifica fornecedores nem afirma capacidade ou certificação de algum modelo da UDTECH. A configuração e a intenção de solicitar proposta comercial pertencem à página separada da solução de linha de produção de panquecas.
Resposta direta: Defina primeiro o produto e a receita; depois mapeie cada transferência, da massa líquida à embalagem. Converta a cadência nominal em produção vendável após considerar rendimento, refugos, disponibilidade, trocas, resfriamento e limites da embalagem. Por fim, exija testes calibrados e baseados em especificações, em condições críticas, na fábrica e novamente nas instalações do comprador.
ProcessoMassa líquida → deposição → assamento → resfriamento → embalagem
CapacidadeEmbalagens vendáveis, não unidades nominais
EvidênciasLimites, variação, calibração, exceções
Adequação ao localUtilidades industriais, higiene, mão de obra, acesso para manutenção
Limite de escopo: Uma linha pode incluir preparação da massa líquida, medição, deposição, chapas ou fornos, viragem, resfriamento, envase, empilhamento, embalagem, controle de peso e encaixotamento. O limite do seu projeto deve mostrar o que está incluído, o que já existe e o estado exato de entrada e saída de cada módulo.
O que uma linha de produção de panquecas realmente inclui
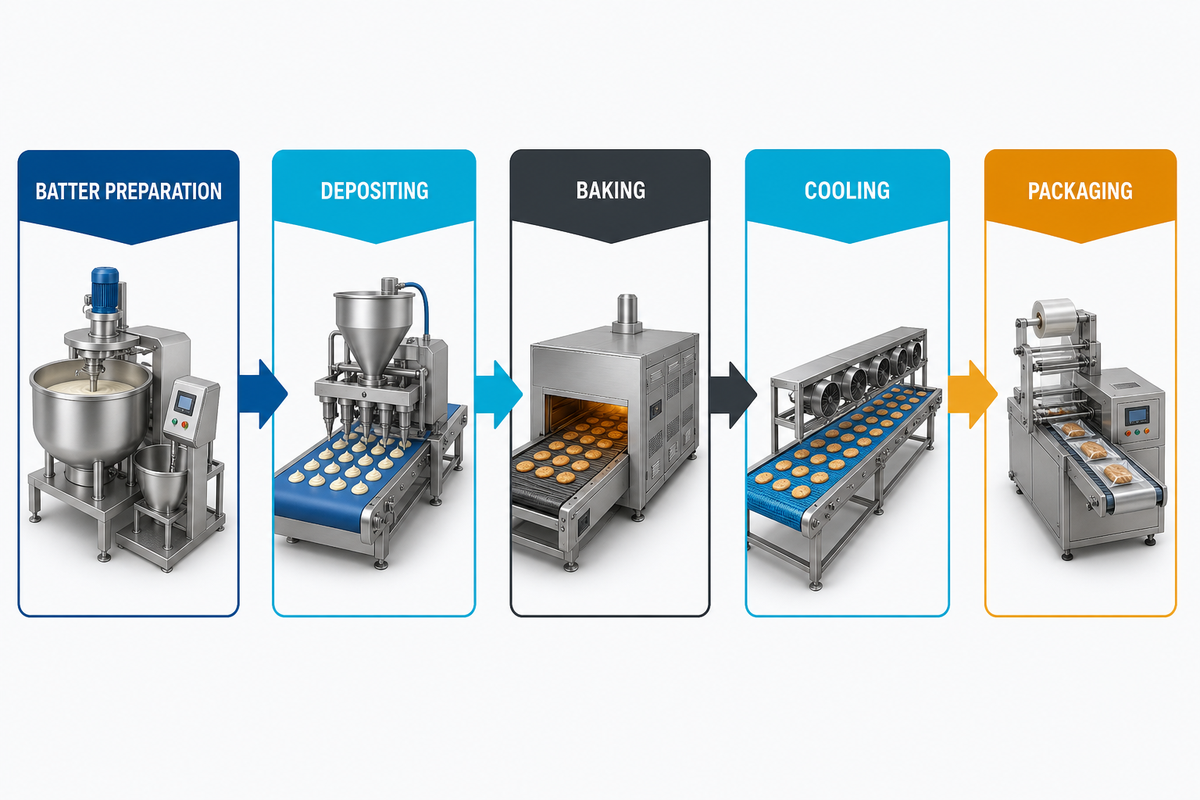
A linha de produção é uma cadeia integrada de transferências de materiais e térmicas, não apenas uma máquina de assamento ou um equipamento independente. Uma linha industrial de produção de panquecas deve ser mapeada para produção contínua, desde uma entrada definida até uma saída aprovada. Registros históricos de equipamentos para panquecas contínuas conectam deposição da massa líquida, percurso sobre superfície aquecida, descarga e transferência para a esteira; os módulos modernos de recheio e embalagem ainda precisam ser definidos passo a passo.
| Etapa | Estado de entrada a registrar | Estado de saída a registrar |
|---|---|---|
| Preparação da massa líquida | Receita, faixa de viscosidade, temperatura, tempo de repouso, alérgenos | Massa líquida agitada, peneirada ou mantida em espera, pronta para dosagem |
| Deposição | Peso da porção, diâmetro, espaçamento e temporização do ciclo | Porções consistentes entrando na zona de assamento |
| Assamento e desmolde | Temperatura da chapa, aquecimento, aplicação de óleo e condição de desmolde | Cor, textura, umidade e dimensões dentro dos limites |
| Resfriamento e transferência | Temperatura de saída, fluxo de ar e capacidade de permanência | Produto empilhável no estado especificado para a entrada da embalagem |
| Envase e embalagem | Requisitos de dosagem do recheio, embalagem, rótulo e selagem | Embalagens aprovadas, refugos e registros rastreáveis |
Marque cada entrada, saída, pulmão e intervenção do operador em um desenho de uma página. Se um misturador, congelador, embaladora ou encaixotadora existente permanecer fora do projeto, informe sua cadência e a condição do produto para que um módulo rápido não seja confundido com uma linha equilibrada.
O formato do produto pode incluir panquecas simples, preparações de panqueca sanduíche, produtos recheados no estilo dorayaki ou formatos semelhantes a bolo. Se o resumo de requisitos técnicos exigir uma máquina de produção de dorayaki, descreva se o sanduíche recheado precisa de uma superfície lisa de panqueca e avalie esse acabamento. Registre se um aquecedor elétrico, um acionamento servo ou outro servomecanismo faz parte do limite proposto; a disponibilidade de “eletricidade”, por si só, não é uma especificação de desempenho. Para contextualizar o escopo, consulte a visão geral de máquinas para produção de alimentos da UDTECH, mantendo esta planilha neutra em relação ao fornecedor.
Para contexto histórico, o registro de patente de uma máquina contínua de panquecas separa deposição, aquecimento, descarga e transferência para a esteira; use-o como referência, e não como parâmetro atual de capacidade.
Comece pela massa líquida e pela deposição, não pelo folheto do forno
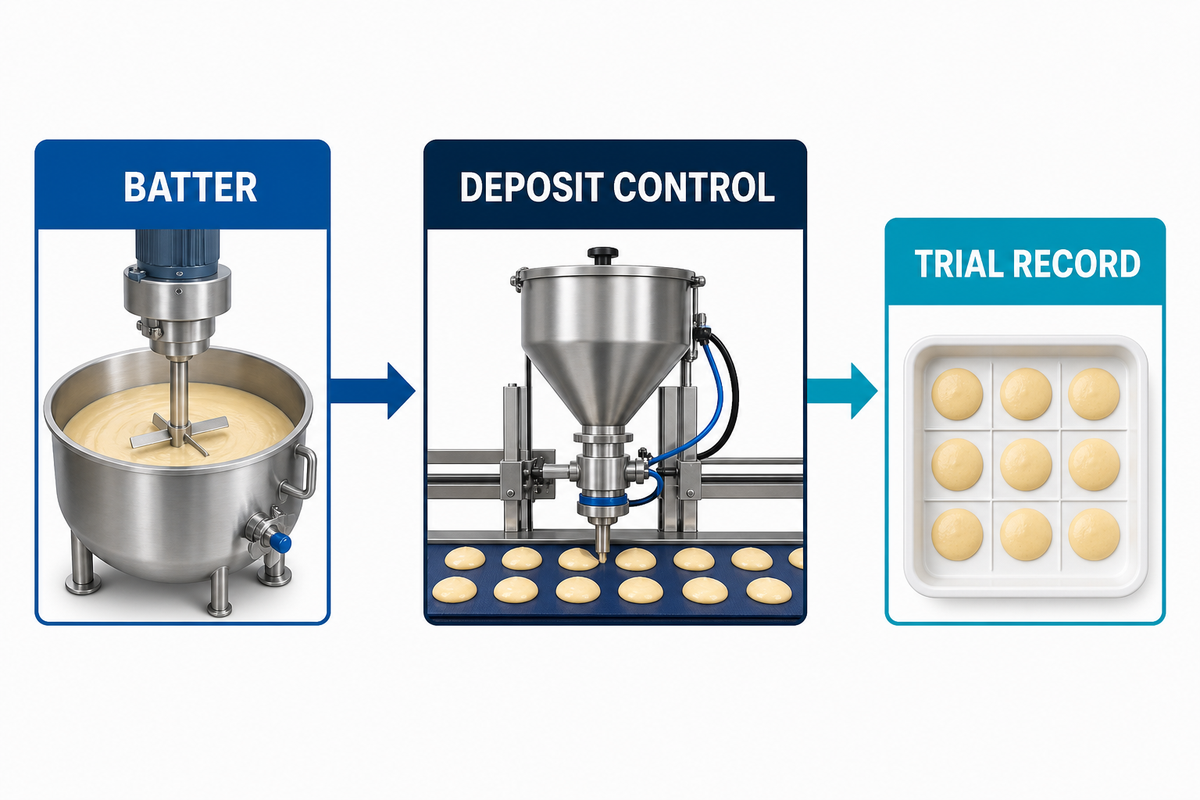
A condição da massa líquida controla a primeira porção repetível e pode influenciar espalhamento, douramento, desmolde e empilhamento posterior. Registre a viscosidade ou outra medida de consistência acordada, a temperatura da massa líquida, o tempo de repouso, o método de agitação, o tamanho das partículas, o peso da porção, o diâmetro, a espessura e a faixa de receitas que deve funcionar sem uma longa parada para higienização.
Ciclo do aquecimento à transferência: Trate a condição da massa líquida, o aquecimento da chapa, o tempo de resfriamento e a prontidão para embalagem como um único ciclo. Mudanças na primeira etapa podem aparecer mais tarde como variação de cor, aderência, excesso de umidade, empilhamento instável ou defeitos de selagem. Teste o ciclo com a receita e os materiais de embalagem reais, em vez de aceitar demonstrações isoladas de módulos.
Os controles de alérgenos pertencem à mesma planilha. Liste os principais alérgenos por receita, identifique as peças compartilhadas que entram em contato com alimentos, defina evidências de limpeza e inspeção entre receitas e especifique a verificação dos rótulos antes de aceitar uma troca de produto. Este é um plano de controle do comprador, não uma afirmação de que uma máquina seja certificada para todos os mercados.
Faça uma matriz curta de testes: temperaturas baixa, nominal e alta da massa líquida; os pesos de deposição inferior e superior; a operação mais longa prevista; e a troca de produto mais difícil. Registre o que mudou, o que foi limpo, quais medições variaram e se a linha voltou à meta sem triagem manual.
A descrição histórica de equipamentos para panquecas também mostra por que a temporização do dosador e as condições de transferência devem ser registradas no teste, e não inferidas de um folheto de forno.
Verifique as placas de assamento, a transferência de calor e o comportamento de desmolde
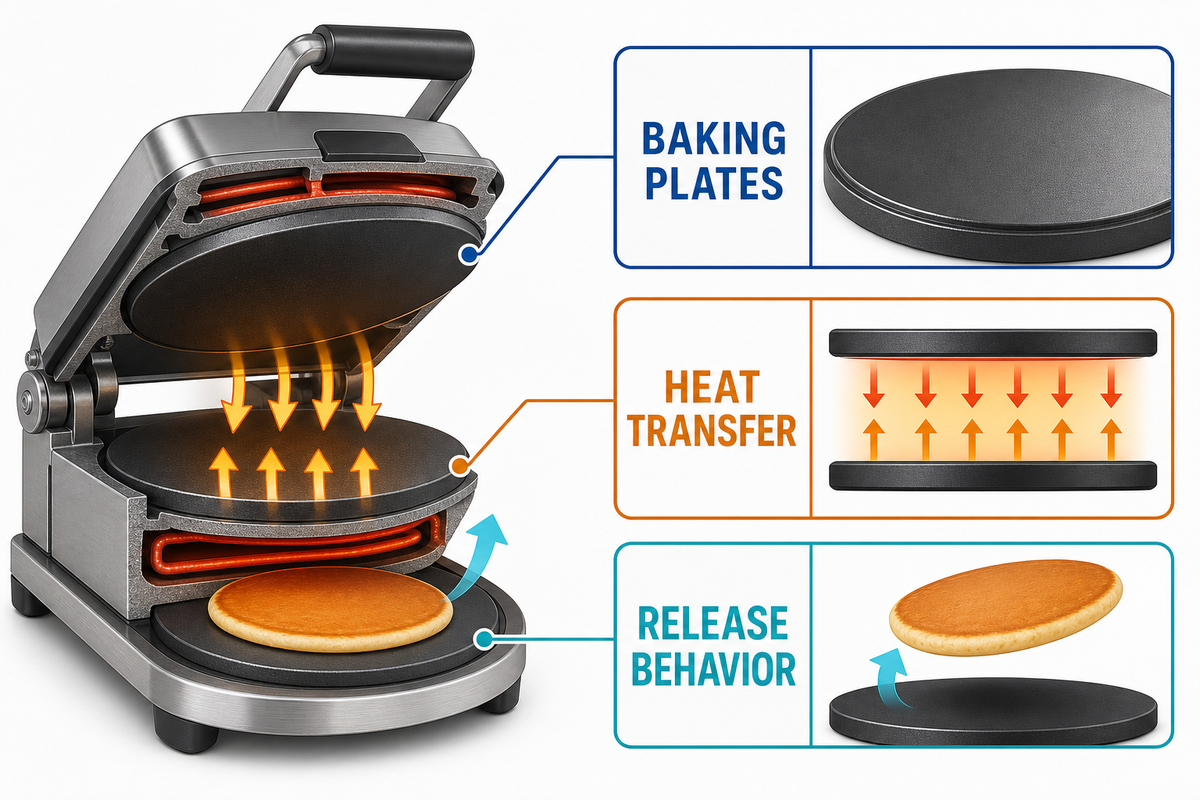
Uma única velocidade de assamento declarada diz pouco sobre a recuperação térmica ou a estabilidade do desmolde. Leve adiante os registros de temporização do dosador e de transferência para que as alegações térmicas possam ser verificadas em relação à porção recebida. Pergunte quantas zonas são controladas, onde a temperatura é medida, como o calor se recupera após uma carga fria, como as placas são limpas e inspecionadas e o que acontece quando uma porção está abaixo do peso, descentralizada ou precisa virar sem problemas. Para produtos que precisam assar dos dois lados, defina as evidências visuais e de textura exigidas no desmolde.
| Verificação | Registro | Por que isso muda a decisão |
|---|---|---|
| Perfil térmico | Setpoint, temperatura medida da superfície ou do produto, tempo de recuperação | Distingue uma zona estável de um pico breve de demonstração |
| Desmolde | Ocorrências de aderência, método de aplicação de óleo, condição da chapa e intervalo de limpeza | Relaciona manutenção e higienização aos refugos |
| Limites do produto | Peso, diâmetro, espessura, cor, textura e umidade | Define a produção vendável, e não a aceitabilidade visual |
| Caso de inadequação | Produtos que exigem perfil de assamento, ordem de recheio ou superfície diferentes | Evita forçar um SKU inadequado no projeto da linha |
Registre os instrumentos calibrados e sua identificação no arquivo de teste. Se um resultado depender do julgamento visual de um operador, adicione uma amostra de referência ou um limite mensurável para que dois turnos não apliquem critérios de aceitação diferentes.
Use o padrão da OSHA para equipamentos de panificação como referência dos Estados Unidos para proteção, acesso seguro, operação e manutenção; confirme separadamente os requisitos locais do comprador.
Projete a transferência entre resfriamento e embalagem como um único sistema
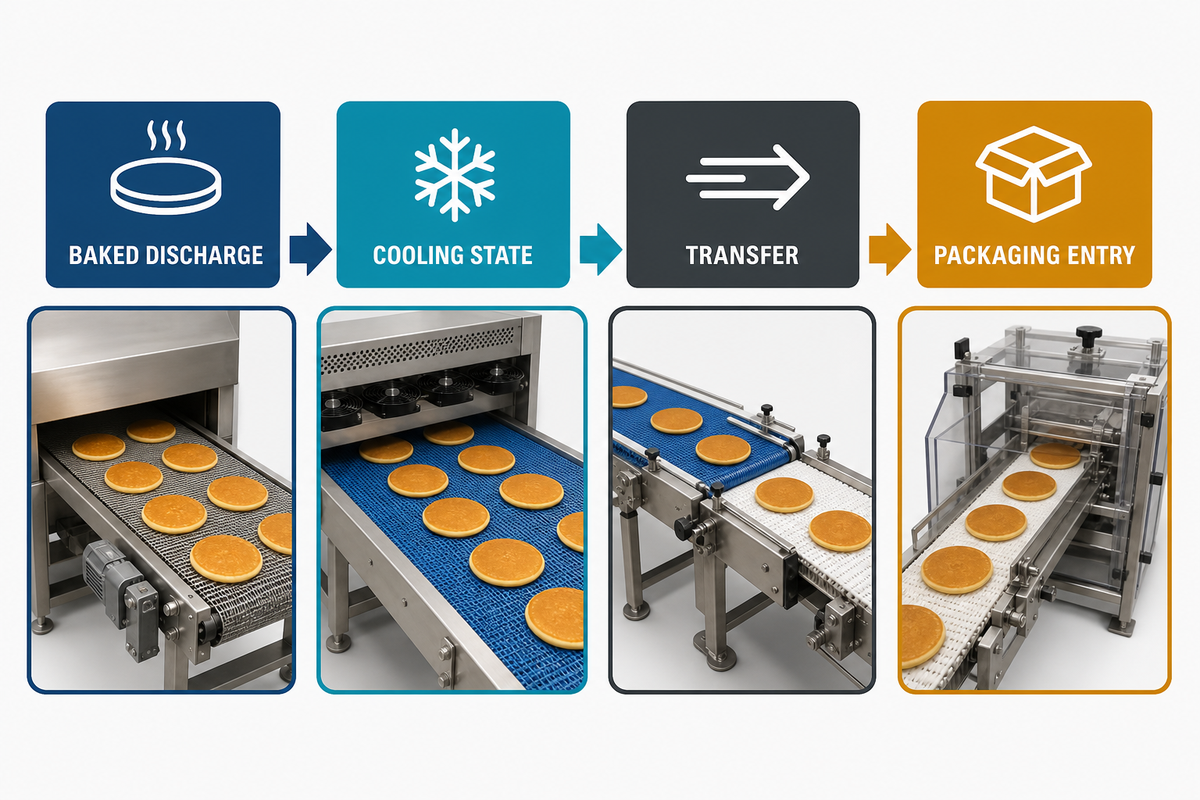
Mesmo uma boa fornada pode falhar na embaladora quando o produto chega quente demais, úmido demais, desalinhado ou difícil de empilhar. Verifique o acesso seguro e as condições de manutenção nessa transição, pois uma correção na embalagem ainda precisa permitir manutenção. Defina o tempo máximo de fila e o estado do produto em cada transferência; depois verifique se resfriamento, enchimento e embalagem conseguem manter a mesma taxa aceita da zona de assamento.
| Estado | Medição | Sinal de falha |
|---|---|---|
| Saída do forno | Temperatura, umidade, espaçamento e desmolde | Risco de condensação, aderência ou transferência instável |
| Produto resfriado | Tempo de permanência, fluxo de ar, condição da superfície e geometria da pilha | Crescimento da fila, deformação ou secagem excessiva |
| Entrada da embalagem | Dosagem de recheio, alinhamento da embalagem, janela de selagem e peso de controle | Parada da embaladora, rejeições de selagem ou retrabalho manual |
A embalagem costuma ser o gargalo prático porque tem suas próprias restrições de filme, rótulo, selagem, pesagem de controle e operador. Pergunte como a unidade de selagem proposta alinharia uma fileira de panquecas sem ocultar rejeições ou efeitos de fila. Solicite uma execução contínua usando a embalagem e o rótulo finais, não uma amostra embalada à mão que esconda a fila.
Use o FDA Food Code 2022 como referência jurisdicional de higiene ao definir controles de resfriamento, manuseio e entrada na embalagem; o comprador deve confirmar a edição e as regras locais aplicáveis.
Crie uma ficha de adequação do local para utilidades e layout
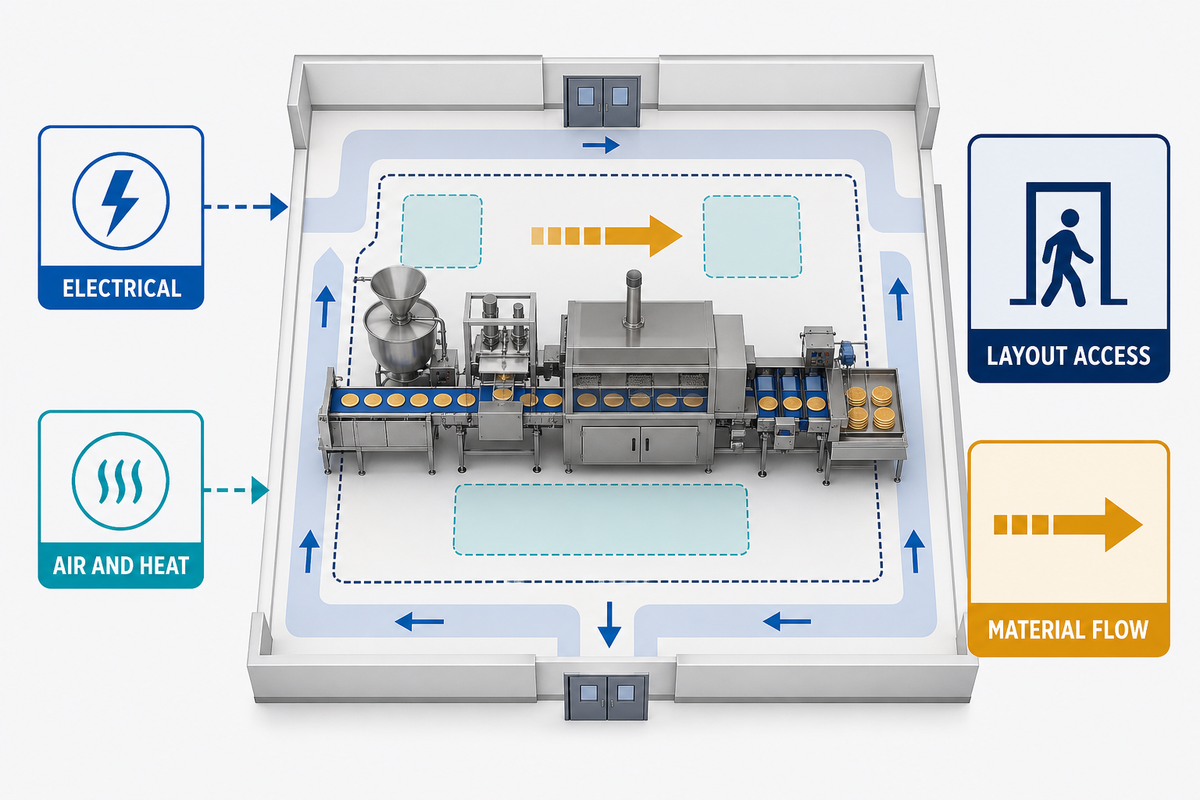
Congele a planta baixa medida e o cronograma de utilidades antes de comparar os layouts da linha. Inclua nessa ficha os controles de resfriamento e entrada na embalagem para que o layout reflita as condições posteriores do processo. Registre se o local depende de gás e eletricidade e mantenha o arranjo proposto flexível o suficiente para acomodar um corredor compacto de serviço. Registre tensão e frequência elétrica, gás ou vapor, qualidade e pressão do ar comprimido, exaustão, água, drenagem, carga do piso, condições ambientais, zoneamento de higiene, corredores dos operadores, espaço livre para manutenção e direção do fluxo do produto.
O Código de Alimentos, as orientações de projeto higiênico e as regras de segurança do trabalho são requisitos jurisdicionais, não um atalho para certificação universal. Consulte o FDA Food Code 2022, os princípios de projeto higiênico da EHEDG e as regras locais aplicáveis; depois peça aos especialistas de segurança dos alimentos e segurança do comprador que confirmem a edição aplicável.
Mínimo de adequação do local: Envie a todos os licitantes o mesmo desenho, valores de utilidades, zonas de higiene, espaços de serviço e premissas sobre operadores. Layouts que cabem no papel ainda podem falhar quando portas, ralos, lavagem, rotas de empilhadeiras ou acesso para manutenção são medidos com honestidade.
Proteção e manutenção segura são requisitos de projeto. O padrão de equipamentos de panificação da OSHA e a visão geral sobre proteção de máquinas são referências dos Estados Unidos; não substituem uma avaliação de risco específica do local nem uma análise de conformidade local.
Use a ponte de produção vendável para definir a capacidade
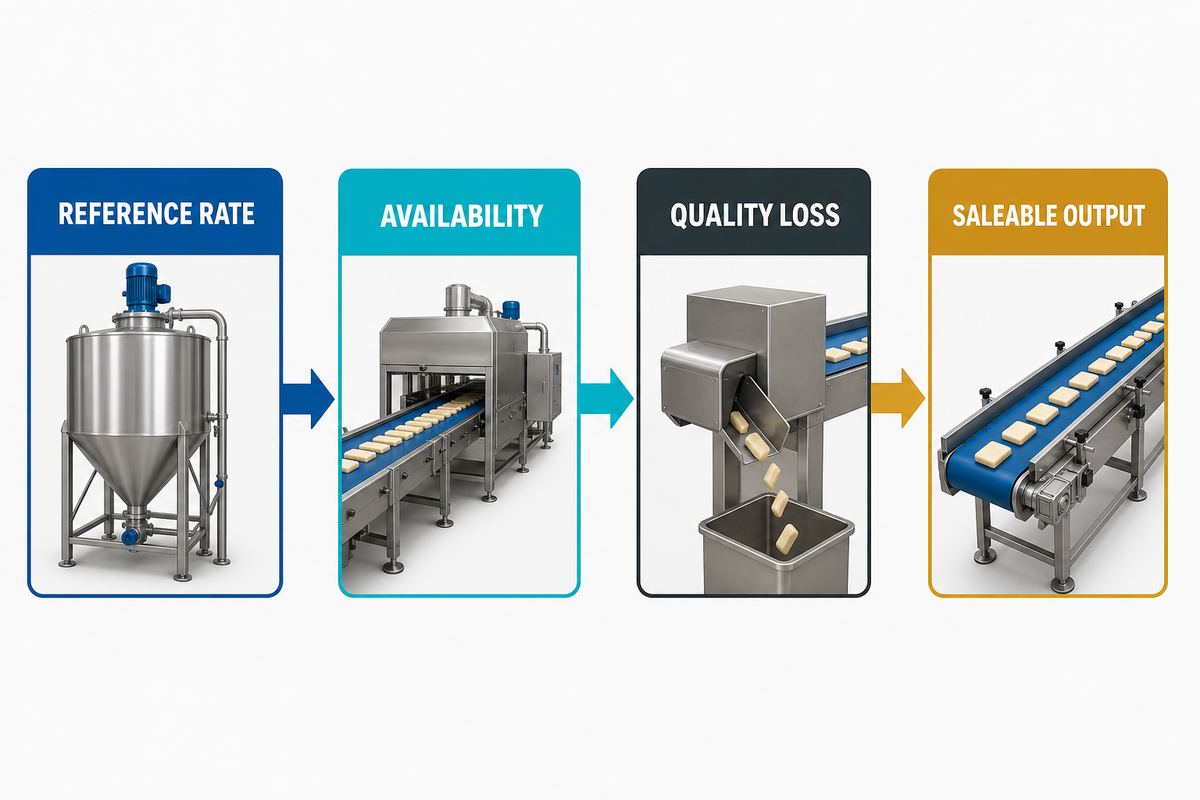
Defina uma medida compartilhada de produção ao comparar propostas. Relacione essa medida aos requisitos de projeto do local para que a cadência aceita reflita a instalação completa. Use premissas ajustáveis de produtividade e vincule qualquer alegação de alta qualidade a evidências observadas de aceitação, em vez de a um rótulo de folheto. A fórmula de planejamento é:
Matriz de 7 verificações da produção vendável
Pacotes vendáveis/turno = unidades nominais/hora × horas planejadas de operação × rendimento × disponibilidade ÷ unidades/pacote
Em seguida, limite o resultado à capacidade estável de resfriamento, enchimento ou embalagem, o que for mais lento.
Em seguida, limite o resultado à capacidade estável de resfriamento, enchimento ou embalagem, o que for mais lento.
Exemplo apenas ilustrativo: 1.200 unidades nominais/hora × 7 horas planejadas × 0.96 de rendimento × 0.85 de disponibilidade ÷ 8 unidades/pacote = 856.8, ou cerca de 856 pacotes por turno antes dos limites posteriores. Se a transferência verificada entre resfriamento e embalagem sustentar apenas 780 pacotes, o resultado de planejamento será 780 pacotes vendáveis, não 856. Nenhum valor neste exemplo descreve uma máquina UDTECH.
Defina unidades de medição e limites de aceitação pelo comprador na especificação: defina tolerância, temperatura, umidade, selagem, limpeza, utilidades e limites de pior caso para a receita e embalagem nomeadas. Trate-os como requisitos do comprador a validar, não como especificações universais de panquecas.
Registre a vazão do piloto, a duração da execução estável, o desempenho da troca de formato, a dispersão dimensional, a massa da amostra, os valores elétricos e de ar, a resposta dos sensores, os campos de serviço, acesso e manutenção, além da capacidade a montante. Substitua cada campo por dados medidos do comprador antes da aprovação.
Não pare na média. As orientações de processo do NIST explicam que a produção industrial tem uma distribuição e uma dispersão mensurável; a capacidade do processo só é significativa em relação aos limites de especificação. Defina limites para peso da massa, dimensões, temperatura de assamento, cor ou textura, umidade e integridade da embalagem. Registre rejeições, retrabalho e calibração do sistema de medição e mostre que o processo está estável durante uma execução longa representativa.
Os números na matriz de comissionamento são marcadores ilustrativos para um plano de teste definido pelo comprador, não especificações universais de panquecas nem alegações de desempenho da UDTECH. Substitua cada valor pelos requisitos medidos pelo comprador para receita, utilidades, embalagem e aceitação antes da aprovação.
| Entrada | Definição do comprador | Evidência |
|---|---|---|
| Taxa nominal | Unidades/hora na receita e deposição especificadas | Registro do ciclo e ficha da receita |
| Rendimento e rejeições | Definição de aceitação, códigos de rejeição e regra de retrabalho | Amostras contadas e registro de destinação |
| Disponibilidade e troca de formato | Janela de operação planejada, paradas, limpeza e mudanças de receita | Registro de operação com marcação de data e hora |
| Limite a jusante | Tempo de permanência no resfriamento, enchimento e taxa estável da embalagem | Teste de transferência contínua com materiais finais |
| Métrica | Fonte / referência | Uso na decisão |
|---|---|---|
| Peso de deposição ±2 g | Registro do teste da receita | Estabilidade da porção |
| Diâmetro ±1 mm | Amostra dimensional | Adequação da liberação e do empilhamento |
| Leitura da chapa a 180 °C | Registro de temperatura calibrado | Comparação térmica |
| Limite de selagem 95% | Verificação final da embalagem | Aceitação da embalagem |
| Limpeza 5 min | Observação da troca de produto | Liberação de mão de obra e alérgenos |
| Janela de operação 4 h | Conjunto de dados com registro de horário | Evidência de estabilidade |
| Resposta do sensor 10 s | Teste do sistema de controle | Revisão de alarmes e recuperação |
| Suprimento de ar 6 bar | Verificação das utilidades industriais | Critério de adequação ao local |
| Entrada de mistura 500 kg/h | Registro de repasse a montante | Verificação de gargalo |
O exemplo de viabilidade da FAO torna visíveis as perdas em cada etapa entre o material de entrada e a produção vendável. Adapte o princípio, não os números do produto, à sua receita de panqueca.
Transforme a aceitação em fábrica na escada de evidências FAT
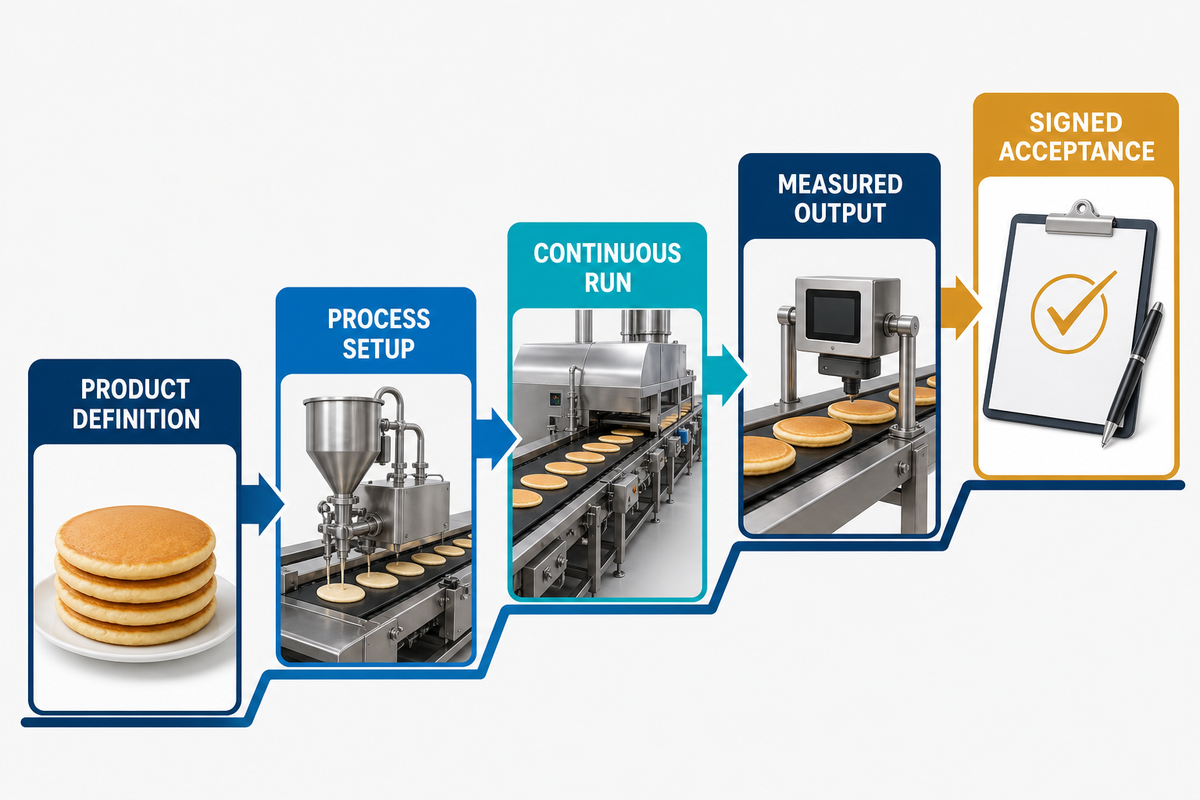
O teste de aceitação em fábrica deve rastrear cada requisito até um teste planejado, uma medição, um resultado, uma exceção e um responsável. Use a linha de base da produção vendável como referência ao relacionar cada resultado ao requisito. A orientação de verificação da NASA distingue verificação, qualificação e aceitação; essa distinção é útil aqui porque a aceitação é um conjunto selecionado de evidências, e não uma promessa de que todas as condições futuras do local foram reproduzidas.
“Os critérios de aceitação deveriam ter sido identificados para cada requisito a ser verificado.”
A escada de evidências FAT de 4 níveis
Etapa 1 · Receita e deposição
Opere a faixa de massa líquida acordada. Registre pesos, dimensões, tempo de deposição, alérgenos e limpeza entre receitas.
Etapa 2 · Térmica e desmolde
Verifique temperatura calibrada, recuperação, cor, textura, umidade, aderência e acesso às chapas.
Etapa 3 · Transferência contínua
Use receita, utilidades industriais, operador e embalagem final nas piores condições. Conte rejeitos, filas, selagens, higienização e tempo de troca de produto.
Etapa 4 · Aceitação no local
Repita verificações críticas com utilidades industriais, operadores, controles locais de higiene, rótulos e materiais reais do comprador.
Nota de controle obrigatória: Nomeie a duração da operação contínua nas piores condições, os insumos reais de produção, o status de calibração dos instrumentos, as verificações de alérgenos e de troca de rótulos, os registros de higienização, os gatilhos de revalidação de software ou sensores e as exceções permitidas antes do início do teste. A aprovação em uma FAT cria um retrato delimitado; por si só, ela não comprova prontidão duradoura em campo quando as condições do local diferem.
Aplique o modelo de pacote de dados de aceitação da NASA como padrão de documentação, não como certificação de equipamento alimentício. O comprador deve guardar o arquivo da operação, as medições brutas, os registros de calibração, os desvios, as ações corretivas e a data da reverificação no local.
Decida se uma linha modular ou totalmente automática se adapta ao seu perfil de risco
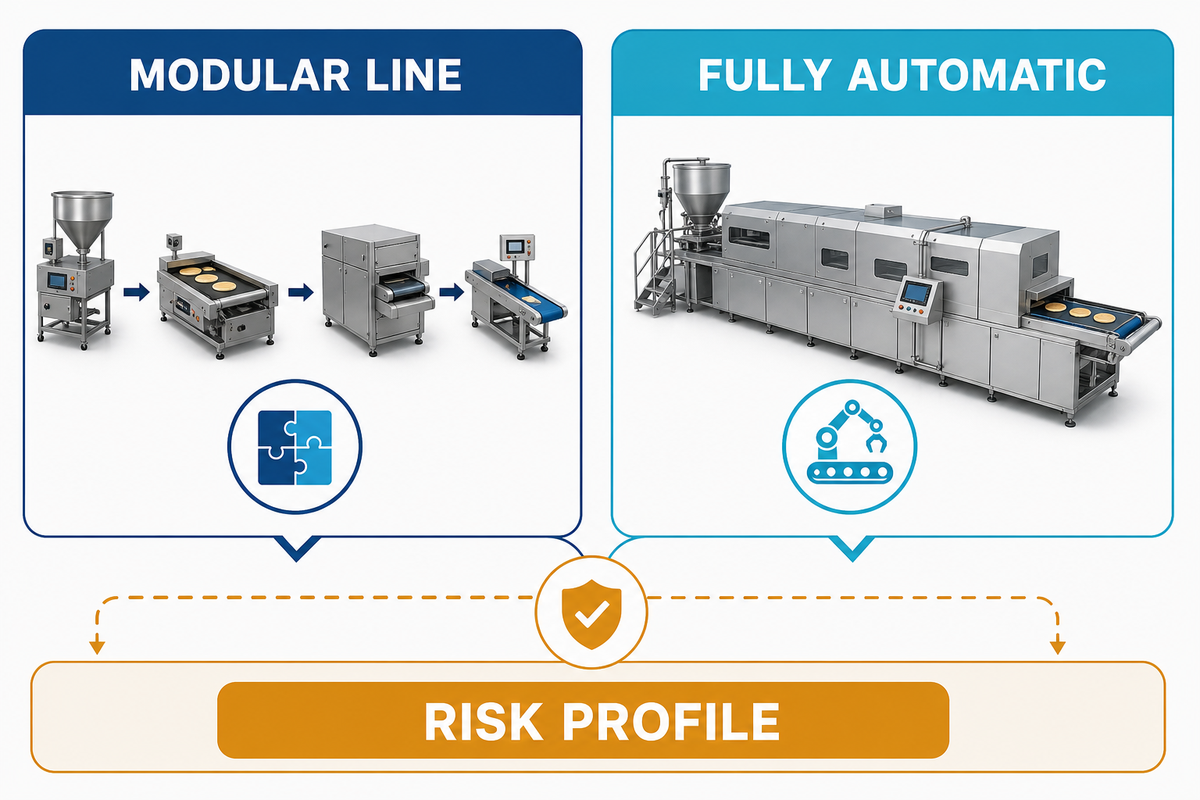
O nível de automação deve corresponder à maturidade das evidências. Relacione cada opção ao registro de aceitação e ao arquivo da operação para que o nível escolhido reflita o que foi realmente comprovado. Linhas modulares podem reduzir o compromisso enquanto a demanda, a variedade de SKUs ou a embalagem ainda estão sendo comprovadas; uma linha totalmente sincronizada pode fazer sentido quando receitas, previsões, utilidades industriais, mão de obra e critérios de aceitação estão estáveis. Células semiautomáticas podem ser mais seguras para um piloto se expuserem o aprendizado necessário sem fixar um gargalo não verificado.
Um caso recente de automação da Food Engineering reforça a necessidade de avaliar pessoas, transferências e restrições a jusante em toda a linha, em vez de julgar um módulo isoladamente.
| Opção | Quando pode ser adequada | Perguntas a concluir |
|---|---|---|
| Modular | Demanda escalonada, SKU em mudança ou embalagem incerta | Taxas de interface, expansão futura, responsabilidade pelos controles e serviço |
| Automática sincronizada | Receitas, previsão, utilidades e dados de aceitação estáveis | Operação nas piores condições, resposta a falhas, higienização e peças de reposição |
| Piloto semiautomático | O objetivo é aprender e o manuseio manual é viável | Disponibilidade de mão de obra, pontos de intervenção e caminho para escalonamento |
Inclua a equipe de higienização, a intervenção manual, a exposição a bloqueio e etiquetagem, a proteção, o acesso para manutenção e a mão de obra de troca de produto na comparação do ciclo de vida. Um projeto modular pode reduzir o compromisso durante um piloto, mas um menor envolvimento do operador não elimina os controles de energia perigosa nem a necessidade de um projeto que permita limpeza.
O que os sinais atuais de demanda comprovam e o que não comprovam
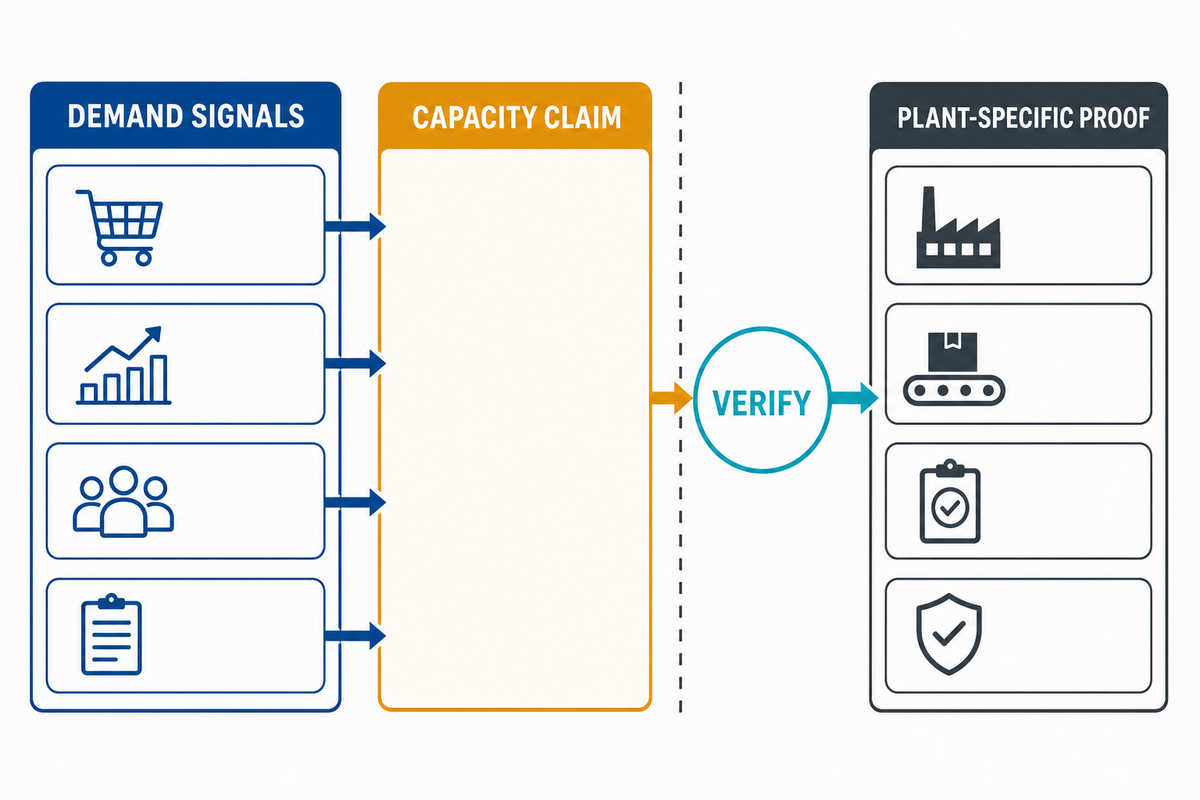
No instantâneo atual das buscas nos Estados Unidos, o DataForSEO retornou volume mensurável de 10 para o termo exato de foco e volume mensurável para alguns termos mais amplos de máquinas; muitas expressões de processo e capacidade não retornaram volume. Leia esses sinais junto com as restrições de mão de obra e troca de produto antes de transformá-los em um resumo de requisitos técnicos para a linha. O conjunto de resultados ao vivo era dominado por produtos, com sete resultados orgânicos visíveis e nenhum resultado de guia. Essas observações sustentam o formato de guia de avaliação, não uma estimativa do tamanho do mercado.
Pesquisas relacionadas, como máquina de panquecas, máquina automática de panquecas e preço de máquina de panquecas popcake, apontam para questões adjacentes de comparação. Trate-as como estímulos para definir formato, escopo de automação e necessidades de evidências, não como prova de uma especificação ou preço padrão. Para suporte ao projeto além desta planilha, a página de serviços de engenharia da UDTECH descreve o contexto mais amplo do serviço sem alterar o foco de avaliação deste guia.
Limite de decisão: O volume de buscas pode ajudar a decidir quais perguntas explicar. Ele não comprova pedidos de clientes, uma previsão, a capacidade necessária da linha, uma faixa de preços ou uma taxa de adoção tecnológica. Use demanda assinada, previsões por SKU, rendimento do piloto e dados do local para dimensionar.
Reverifique os sinais de busca e regulatórios quando o projeto passar da educação para a aquisição. Mantenha visíveis a data e o limite de evidências do conteúdo para que um leitor futuro não confunda uma pequena amostra de palavras-chave com um plano de produção. Para conhecer a marca, consulte o histórico da empresa UDTECH sem tratá-lo como evidência de desempenho do produto.
Prepare um pacote de informações neutro em relação a fornecedores
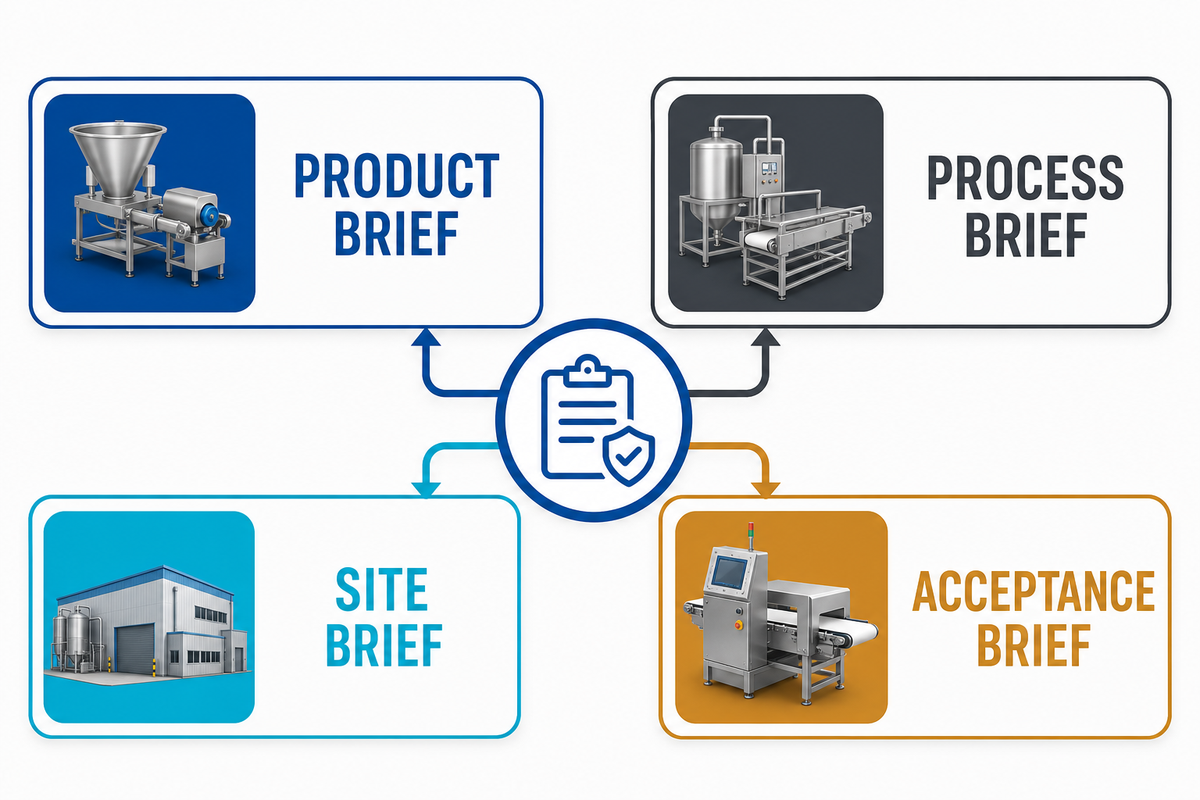
Forneça as mesmas informações a todos os concorrentes. Propostas comparáveis são mais fáceis de auditar do que brochuras bem elaboradas, porque cada número tem um produto, uma unidade fabril e um contexto de aceitação.
| # | Categoria / campo | Detalhamento mínimo |
|---|---|---|
| 1 | Formato do produto | Diâmetro, espessura, peso, recheado ou sem recheio |
| 2 | Receita e alérgenos | Ingredientes, faixa de viscosidade, riscos de contato compartilhado |
| 3 | Produção comercializável desejada | Pacotes/turno, quantidade de pacotes e janela de operação planejada |
| 4 | Limites de especificação | Peso, dimensões, cor ou textura, umidade, selagem |
| 5 | Rejeitos e retrabalho | Códigos, destinação e regra de relatório |
| 6 | Embalagem e rotulagem | Invólucro, janela de selagem, verificação do rótulo e formato da caixa |
| 7 | Utilidades industriais | Energia elétrica, gás ou vapor, ar, água, exaustão e drenagem |
| 8 | Planta baixa | Área ocupada medida, carga, corredores e folgas para serviço |
| 9 | Zoneamento higiênico | Separação entre matérias-primas, produção, resfriamento e produtos acabados |
| 10 | Higienização/troca de produto | Método de limpeza, mão de obra, inspeção e liberação de alérgenos |
| 11 | Modelo de mão de obra | Operadores, manutenção, intervenções e treinamento |
| 12 | Requisitos de mercado | Normas aplicáveis de alimentos, eletricidade e segurança |
| 13 | Expectativas para FAT/SAT | Etapas, duração, entradas no pior caso, exceções e responsáveis |
| 14 | Plano de medição | IDs dos instrumentos, calibração, amostragem e pacote de dados |
| 15 | Serviço e revalidação | Resposta, peças sobressalentes, software ou gatilhos de troca de sensores |
Quando esses campos estiverem completos, você poderá pedir a um fornecedor que discuta uma configuração sem transformar o guia em uma página focada primeiro na proposta comercial. A página comercial da solução continua sendo o local adequado para uma conversa personalizada sobre equipamentos; a função deste artigo é tornar a solicitação mensurável. Em seguida, você poderá avaliar um resumo de requisitos técnicos da configuração da linha de produção de panquecas com base nesses dados.
Pronto para passar da avaliação à configuração?
Use a lista de verificação acima e, em seguida, abra uma discussão com escopo definido com a equipe da linha de produção de panquecas. Leve sua receita, a produção comercializável desejada, as utilidades industriais da unidade e os critérios de aceitação.
Perguntas frequentes sobre o planejamento de linhas de produção de panquecas
Qual é a diferença entre uma máquina para panquecas e uma linha de produção de panquecas?
Uma máquina geralmente executa uma operação, enquanto uma linha coordena o manuseio da massa líquida, a deposição, o assamento, a liberação, o resfriamento e o recheio ou a embalagem opcionais. Reúna a receita, a produção e as informações da unidade no pacote de informações antes de comparar propostas. O limite correto depende do seu produto e dos equipamentos que você já possui. Documente as condições de entrada e saída, a faixa de receitas e o método de higienização antes de comparar propostas. Isso evita que um único módulo de alta velocidade seja confundido com um processo completo e equilibrado.
Como devo calcular a capacidade de produção de uma linha de panquecas?
Comece pela cadência do ciclo e pelo peso unitário e, depois, faça ajustes para as trocas de produto planejadas, os rejeitos, os limites de resfriamento e embalagem e um tempo de operação realista. A ponte da produção comercializável torna essas premissas visíveis. A taxa nominal de unidades/hora do fornecedor é apenas uma das informações de entrada. Solicite a mesma receita de teste, duração de operação, limites de especificação e definição de rendimento a todos os fornecedores, para que a comparação seja feita em pacotes comercializáveis por turno, e não em um número de placa sem qualificação. Use uma única janela de operação definida e informe a produção bruta e a comercializável na mesma base.
O que um teste de aceitação em fábrica deve comprovar?
Use a escada de evidências da FAT: execute verificações de receita/deposição, térmicas/de liberação, contínuas no pior caso, de resfriamento/embalagem, de troca de produto por alérgeno/rótulo e de higienização. Registre pesos calibrados, dimensões, cor ou textura, limites de umidade ou selagem, tempo de operação, rejeitos, troca de produto e limpeza. Anote a janela de amostragem, os IDs dos instrumentos e as exceções. Repita as verificações críticas na unidade com as utilidades industriais do comprador, os operadores e os materiais finais; uma aprovação na FAT não comprova prontidão duradoura em campo.
O que determina o custo de uma linha de produção de panquecas?
O custo depende do formato do produto, dos módulos, da automação, das utilidades industriais, da embalagem, da higiene, dos controles, da instalação e do serviço. Os resultados de pesquisa não estabelecem uma faixa de preço. Peça um escopo detalhado por item e vincule cada item a um requisito mensurável de FAT/SAT para sua unidade e sua receita.
Preciso de resfriamento antes da embalagem?
O resfriamento depende da umidade, da temperatura do produto, do invólucro e da sequência de armazenamento. Embalar o produto quente demais pode causar condensação ou problemas de selagem, enquanto um tempo de permanência excessivo pode prejudicar a produção. Valide o tempo de permanência e o fluxo de ar com a embalagem final ou o processo de congelamento; não copie um diagrama de linha genérico.
Referências e fontes
- Administração de Alimentos e Medicamentos dos Estados Unidos, Código de Alimentos 2022 (referência jurisdicional de segurança dos alimentos).
- OSHA, 29 CFR 1910.263 Equipamentos de panificação (referência básica para locais de trabalho nos Estados Unidos).
- OSHA, normas de proteção de máquinas (contexto de proteção e acesso seguro).
- EHEDG, princípios de projeto higiênico (referência de projeto de equipamentos higiênicos).
- FAO, exemplo de viabilidade do processamento de alimentos e de perdas de rendimento (apenas método; não é uma alegação de rendimento de panquecas).
- NIST, estrutura hierárquica dos principais indicadores de desempenho (enquadramento de capacidade de produção, disponibilidade, eficiência e qualidade).
- Manual eletrônico NIST/SEMATECH, variação e estabilidade do processo (limite entre variação e operação estável).
- Manual eletrônico NIST/SEMATECH, capacidade do processo (princípio dos limites de especificação).
- NASA, verificação, qualificação e aceitação de produtos (modelo de pacote de evidências; não é uma certificação de equipamentos para alimentos).
- Patente dos EUA US2922356A, máquina para produzir panquecas e similares continuamente (apenas contexto histórico dos limites do processo).
As fontes foram analisadas para os princípios delimitados apresentados aqui. A aplicabilidade regulatória, a segurança da receita, as especificações do produto e a aceitação da linha continuam sendo responsabilidade do comprador na jurisdição de destino.