ติดต่อบริษัท UDTECH

วิธีประเมินเครื่องผลิตแผ่นไข่และขนมกรอบฮอว์ธอร์นสำหรับการผลิต

คู่มือสำหรับผู้ซื้อภาคอุตสาหกรรม
การเลือกเครื่องทำแผ่นไข่และขนมกรอบฮอว์ธอร์นไม่ได้พิจารณาจากความเร็วในแค็ตตาล็อกเพียงอย่างเดียว. เครื่องทำแผ่นไข่และขนมกรอบฮอว์ธอร์นคือชุดการผลิตที่ขึ้นรูป อบ และทำให้แผ่นบางที่มีส่วนผสมฮอว์ธอร์นในสัดส่วนควบคุมเย็นลง. ทางเลือกที่มีความรับผิดชอบต้องอิงตามบรีฟและเชื่อมโยงด้วยการควบคุมสูตรการผลิต การขึ้นรูปแผ่น การให้ความร้อนและการทำให้เย็น สุขอนามัย การทดลองผลิตเพื่อการตรวจรับ และต้นทุนตลอดอายุการใช้งาน.
1. “เครื่องผลิตแผ่นไข่และขนมกรอบฮอว์ธอร์น” หมายถึงอะไร?
คำนี้โดยทั่วไปหมายถึงบรีฟการผลิต ไม่ใช่มาตรฐานเครื่องจักรเพียงเครื่องเดียว. ตัวอย่างเช่น “แผ่นไข่” หมายถึงแผ่นบางที่ผ่านการอบ ซึ่งต้องคายออกจากพื้นผิวอบได้สะอาดและคงสภาพขณะเย็นลง. “ขนมกรอบฮอว์ธอร์น” เพิ่มเป้าหมายเฉพาะด้านส่วนผสม รสชาติ หรือเนื้อสัมผัสของผลิตภัณฑ์. โซลูชันการป้อน การปรุง และการทำให้เย็นจะแตกต่างกันตามขนาดอนุภาค ปริมาณของแข็ง ความชื้น และรูปแบบผลิตภัณฑ์ขั้นสุดท้ายที่ต้องการ.
ความเสี่ยงหลักคือขอบเขตงานที่คลุมเครือจนทำให้ซัพพลายเออร์เลือกเครื่องมือผิด; เหตุผลที่ต้องตรึงรายละเอียดบรีฟไว้คือเพื่อให้เกณฑ์การตรวจรับสามารถทดสอบได้.
ดังนั้นควรแยกประเด็นเชิงวิชาการว่า “ต้องกำหนดข้อกำหนดของสายการผลิตอย่างไร?” ออกจากประเด็นเชิงพาณิชย์ว่า “ซัพพลายเออร์ต้องเสนอราคาอะไรบ้าง”. บรีฟที่ดีจะระบุสูตรที่จะผลิต ลักษณะแผ่น เป้าหมายผิวสำเร็จ รูปแบบการบรรจุ สภาวะการเดินเครื่อง และข้อกำหนดของสถานที่ ก่อนที่ซัพพลายเออร์จะกำหนดฮาร์ดแวร์. แม้อาจมีข้อมูลสิทธิบัตรอื่นที่เกี่ยวข้องกับการผลิตขนมทองม้วน แต่การทราบว่ามีการเผยแพร่สิทธิบัตรไม่ได้ยืนยันว่าเทคโนโลยีนั้นนำไปสู่การผลิตเชิงพาณิชย์แล้ว.
“อัตราการผลิตจะมีประโยชน์ก็ต่อเมื่อสูตรการผลิต เวลาพร้อมใช้งาน ผลิตภัณฑ์ไม่ผ่าน และนิยามการบรรจุออกถูกระบุไว้ควบคู่กัน.”
2. แผนผังกระบวนการ: แป้งเหลว การขึ้นรูปแผ่น การเติมฮอว์ธอร์น การอบ และการทำให้เย็น
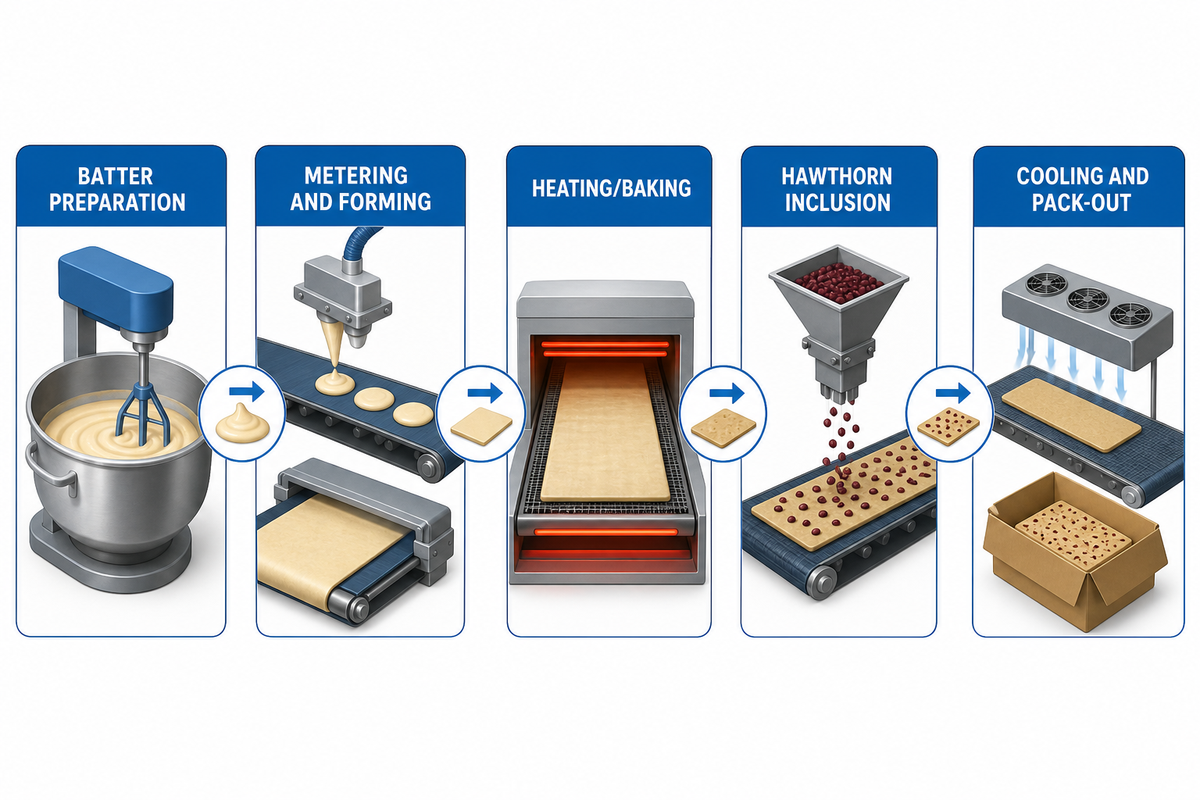
สายการผลิตที่ต่อเนื่องเป็นเพียงลำดับของการถ่ายโอนหรือการส่งต่องาน. ดังนั้นบรีฟนี้จึงกลายเป็นแผนที่แสดงว่างานส่งต่อแต่ละจุดต้องพิสูจน์อะไร. ข้อบกพร่องที่เกิดระหว่างการผสมแป้งเหลวและอาจดูเหมือนเกิดจากปัญหาที่ลูกกลิ้ง ใบปาด หรือเครื่องห่อ มักสามารถสืบย้อนกลับไปได้. จัดทำแผนที่การไหลของวัสดุและข้อมูลขณะผลิตภัณฑ์เคลื่อนผ่านจุดส่งต่อ และมองหาโอกาสที่ผู้ควบคุมเครื่องจะหยุดหรือเบี่ยงเส้นทางวัสดุได้.
| ขั้นตอน | สิ่งที่ต้องควบคุม | หลักฐานที่ต้องขอ |
|---|---|---|
| การเตรียมแป้งเหลว | ปริมาณของแข็ง ความหนืด อุณหภูมิ ขนาดอนุภาค และเวลาพัก | การแก้ไขสูตรการผลิต บันทึกแบตช์ และวิธีการสุ่มตัวอย่าง |
| การจ่ายและการขึ้นรูป | น้ำหนักแป้งที่หยอด ความกว้าง ความหนา และการแยกออก | ช่วงค่าตั้ง การเปลี่ยนงานผลิต และแผ่นตัวอย่าง |
| การให้ความร้อน/การอบ | โปรไฟล์ความร้อน เวลาพักในเครื่อง และสี | การวัดโปรไฟล์และนิยามของเสีย |
| การเติมฮอว์ธอร์น | การกระจายตัวของอนุภาค ตำแหน่งการเติม และความเสี่ยงต่อการเชื่อมค้าง | ขนาดตะแกรง การทดสอบเครื่องป้อน และมาตรฐานภาพ |
| การทำให้เย็นและการบรรจุ | การเคลื่อนย้ายความชื้น การแตกหัก และความเร็วของกระบวนการถัดไป | เวลาทำให้เย็น การทดลองบรรจุ และจำนวนชิ้นที่ยอมรับได้ |
หน้าซัพพลายเออร์มักแสดงปั๊ม ใบปาด และลูกกลิ้ง เป็นต้น ดังนั้นให้ถือว่าคำอธิบายเหล่านี้เป็นข้อมูลนำเข้า และอย่าคาดหวังว่าลูกกลิ้งชนิดเดียวจะทำงานได้กับทุกสูตรส่วนผสม. ตารางจุดส่งต่องานของคุณจะเป็นภาษากลางของฝ่ายวิศวกรรม ฝ่ายคุณภาพ และฝ่ายจัดซื้อ. สำหรับข้อมูลอ้างอิงอุปกรณ์ที่เกี่ยวข้อง ให้เปรียบเทียบ โซลูชันเครื่องทำขนมทองม้วนอัตโนมัติ กับขั้นตอนกระบวนการในคู่มือนี้.
3. ข้อมูลนำเข้าข้อกำหนดผลิตภัณฑ์ที่กำหนดการออกแบบเครื่องจักร
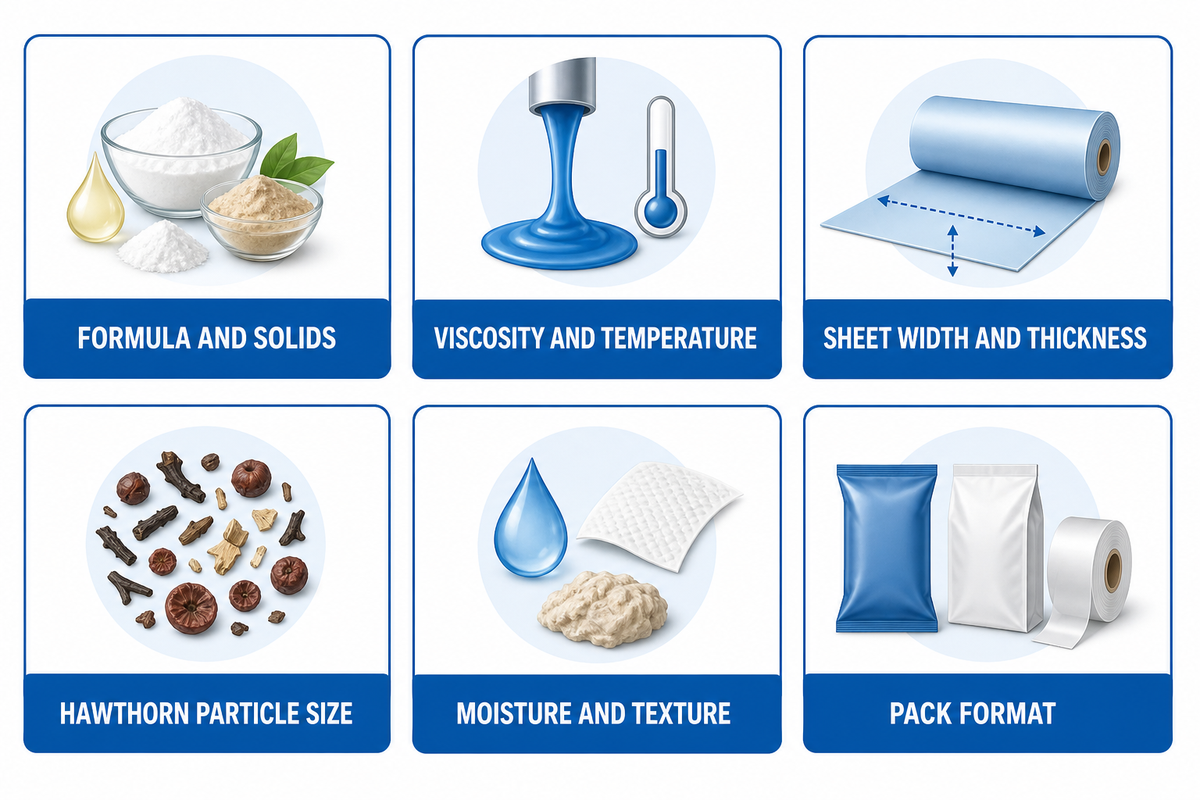
ตรึงตัวแปรผลิตภัณฑ์ก่อนเปรียบเทียบใบเสนอราคา. หากตัวแปรเหล่านี้ยังไม่ชัดเจน ราคาต่ำอาจหมายถึงขอบเขตงานไม่ครบถ้วน. สาเหตุหลักของข้อโต้แย้งเกี่ยวกับใบเสนอราคาหลายกรณีคือไม่มีเกณฑ์การตรวจรับ ดังนั้นให้บันทึกวิธีการวัดไว้ในเมทริกซ์อินพุต.
| ข้อมูลนำเข้า | เหตุผลที่สำคัญ | คำถามสำหรับผู้ซื้อ |
|---|---|---|
| สูตรส่วนผสมและปริมาณของแข็ง | ส่งผลต่อการไหล การแยกออก และการตอบสนองต่อการอบ | ส่วนผสมใดแปรผันตามล็อตการผลิต? |
| ความหนืดและอุณหภูมิ | กำหนดความต้องการด้านปั๊ม การจ่ายแป้ง และช่วงเวลาพัก | จะวัดความหนืดที่เครื่องจักรอย่างไร? |
| ความกว้างและความหนาของแผ่น | กำหนดชุดเครื่องมือ การถ่ายเทความร้อน และรูปทรงการตัด/ม้วน | หลังการทำให้เย็น ค่าความคลาดเคลื่อนที่ยอมรับได้สำหรับการจำหน่ายคือเท่าใด? |
| ขนาดอนุภาคฮอว์ธอร์น | ส่งผลต่อเสถียรภาพของเครื่องป้อน การกระจายตัวของส่วนผสม และการแตกหัก | อนุภาคขนาดใหญ่ที่สุดที่ปลอดภัยและการกระจายตัวเป็นอย่างไร? |
| ความชื้นและเนื้อสัมผัส | ความกรอบอาจเปลี่ยนแปลงหลังการทำให้เย็นและการจัดเก็บ | จะวัดเนื้อสัมผัสเมื่อใดและอย่างไร? |
| รูปแบบบรรจุภัณฑ์ | กำหนดอัตราของกระบวนการถัดไป การจัดแนว และขีดจำกัดการแตกหัก | อัตราที่เสนอเป็นค่าก่อนหรือหลังการบรรจุ? |
| คำถามสำหรับผู้ซื้อ | บันทึกที่ต้องเก็บ | การใช้เพื่อการตัดสินใจ |
|---|---|---|
| ขอบเขตผลิตภัณฑ์อยู่ที่ใด? | สูตรการผลิตและตัวอย่างที่อนุมัติแล้ว | ป้องกันการเปลี่ยนแปลงขอบเขตงาน |
| รูปทรงใดจำหน่ายได้? | ขีดจำกัดด้านความกว้าง ความหนา และการม้วนงอ | กำหนดพื้นฐานของชุดเครื่องมือ |
| ตรวจสอบความกรอบอย่างไร? | เครื่องมือและช่วงเวลาการทดสอบ | ทำให้เปรียบเทียบคุณภาพได้ |
| สิ่งใดถือเป็นของเสีย? | รายการรหัสเหตุผลและตัวอย่าง | ปกป้องการคำนวณผลผลิตที่ใช้งานได้ |
| มีระบบสาธารณูปโภคใดพร้อมใช้งานบ้าง? | ค่าการออกแบบและค่าที่วัดขณะเดินเครื่อง | ตรวจสอบความเหมาะสมกับสถานที่ |
| การทำความสะอาดเกิดขึ้นที่ใด? | แผนการเข้าถึงและการระบายน้ำ | ทำให้งานสุขาภิบาลชัดเจน |
| ใครเป็นเจ้าของข้อมูลการทดลองผลิต? | ไฟล์ต้นฉบับและบทบาทผู้ลงนามอนุมัติ | ทำให้ตรวจสอบหลักฐานได้ |
| มีอะไรบ้างในใบเสนอราคา? | รายการที่รวมให้ ตัวเลือกเพิ่มเติม และรายการที่ไม่รวม | สนับสนุนการตรวจสอบแบบเทียบเคียงกันได้ |
| จะเกิดอะไรขึ้นหลังส่งมอบ? | ช่องทางบริการและรายการอะไหล่ | ทดสอบความพร้อมตลอดอายุการใช้งาน |
นำขอบเขตโซลูชัน เครื่องทำแผ่นไข่และขนมกรอบฮอว์ธอร์น ที่อนุมัติแล้วใส่ไว้ในเมทริกซ์อินพุตเดียวกัน เพื่อให้หน้าพาณิชย์และคู่มือเชิงความรู้นี้สอดคล้องกันโดยไม่ทำซ้ำข้อกำหนด.
ตารางงานตัวอย่างเท่านั้น: ตารางนี้บันทึกการตรวจสอบความหนา 0.5 mm, 1.0 mm และ 1.5 mm เพดานผลิตภัณฑ์ไม่ผ่าน 2% สมมติฐานเวลาพร้อมใช้งาน 85% ปัจจัยบรรจุออก 92% ระยะเวลา 5 ปี ความกว้างตัวอย่าง 6-inch และ 8-inch การเปลี่ยนงานผลิต 10 นาที และระยะเวลาสำรองอะไหล่ 12 เดือน. ตัวอย่างเหล่านี้เป็นแนวทางสำหรับการวางแผน ไม่ใช่ข้อกำหนดของ UD.
4. การวางแผนกำลังการผลิต: ผลผลิตที่ใช้งานได้ ไม่ใช่ตัวเลขพาดหัว
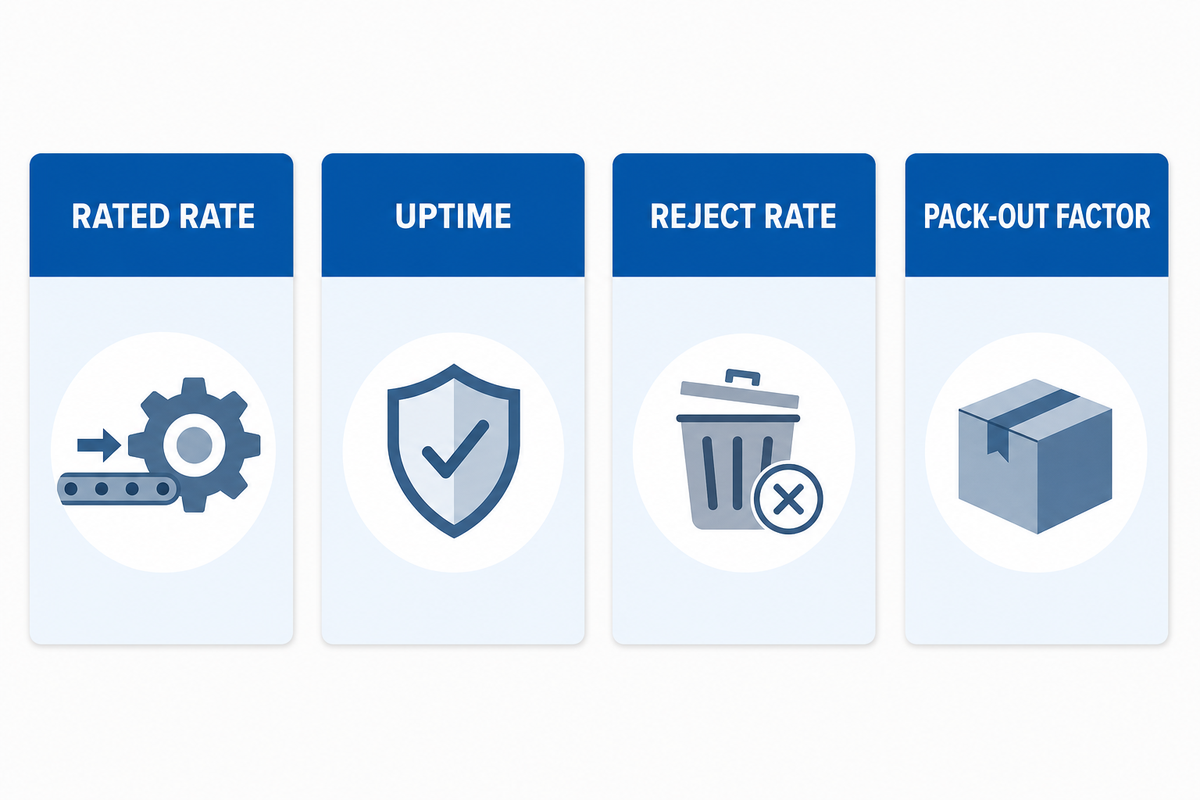
ซัพพลายเออร์อาจระบุค่าชิ้นต่อชั่วโมงไว้—ให้ใช้เป็นจุดเริ่มต้น ไม่ใช่การรับประกันผลผลิต. อินพุตข้อกำหนดข้างต้นเป็นตัวกำหนดสมมติฐานเบื้องหลังอัตราดังกล่าว. แบบจำลองที่มีประโยชน์สำหรับการวางแผนคือ:
ผลผลิตที่ใช้งานได้ = อัตราที่กำหนด \* เวลาพร้อมใช้งาน \* (1-อัตราของเสีย) \* ปัจจัยผลผลิตหลังบรรจุของกระบวนการถัดไป
ตัวอย่างเท่านั้น เครื่องที่มีพิกัด 2,400 ชิ้นต่อชั่วโมง เวลาพร้อมใช้งาน 85% อัตราผลิตภัณฑ์ไม่ผ่าน 4% และอัตราบรรจุออก 92% จะให้ผลลัพธ์ 2,400 x 0.85 x 0.96 x 0.92 = ~ 1,795 ชิ้นที่ยอมรับได้ต่อชั่วโมง. แทนค่าต่าง ๆ ในสมการนี้ด้วยค่าของสูตรการผลิตและรูปแบบกะของคุณ. สมการนี้ไม่ได้แสดงผลผลิตคาดการณ์ของเครื่องจักรเฉพาะรุ่น แต่แสดงให้เห็นว่าสมมติฐานของคุณซ่อนอยู่ตรงไหน. ประเด็นแลกเปลี่ยนชัดเจน: เหตุผลที่ต้องหักลดอัตราที่โฆษณาไว้คือเพื่อเปิดเผยสมมติฐานเรื่องเวลาหยุดและผลิตภัณฑ์ไม่ผ่านก่อนฝ่ายการเงินอนุมัติกำลังการผลิต.
• วัดเวลาหยุดย่อย (เช่น การทำความสะอาด การเปลี่ยนงานผลิต การอุ่นเครื่อง การสะพานค้างที่เครื่องป้อน และการอุดตันระหว่างการทำให้เย็น) แยกต่างหาก. • ความเร็วอาจแปรผกผันกับการแตกหัก ความเร็วที่เพิ่มขึ้นมักทำให้ความชื้นและแรงงานในขั้นตอนบรรจุแตกต่างกัน.
สำหรับแผ่นที่ใช้ในการทดลอง ให้บันทึกอัตราการผลิตตามพิกัด 2,400 ชิ้น/ชั่วโมง เวลาพร้อมใช้งาน 85% ผลิตภัณฑ์ไม่ผ่าน 4% บรรจุออก 92% การเดินเครื่อง 1 ชั่วโมง ระยะเวลาคำนวณต้นทุน 5 ปี การเปลี่ยนงานผลิต 10 นาที และความหนาเป้าหมาย 2 mm เป็นสมมติฐานแยกกันของแบบจำลองผู้ซื้อ. ให้ถือค่ า 2,400 เป็นข้อมูลอ้างอิงตามบริบทของซัพพลายเออร์ ไม่ใช่ค่าพิกัดของ UD; บันทึกช่วงเวลาตอบกลับเบื้องต้นที่ตกลงกันไว้แยกต่างหาก และอย่าถือว่าเป็นข้อตกลงระดับการให้บริการ. กำหนดข้อกำหนดผิวสำเร็จและตะแกรงคัดขนาดอนุภาคร่วมกับมาตรฐานสุขอนามัยที่เกี่ยวข้องและผู้รับผิดชอบสูตรการผลิต แทนการสมมติขีดจำกัดเชิงตัวเลข. ค่าเหล่านี้เป็นข้อมูลประกอบการวางแผนเชิงตัวอย่าง ไม่ใช่ข้อกำหนดของ UD การรับประกัน ผลการทดสอบ หรือขีดจำกัดการตรวจรับ.
5. วิธีเปรียบเทียบสถาปัตยกรรมการขึ้นรูป การให้ความร้อน และการทำให้เย็น
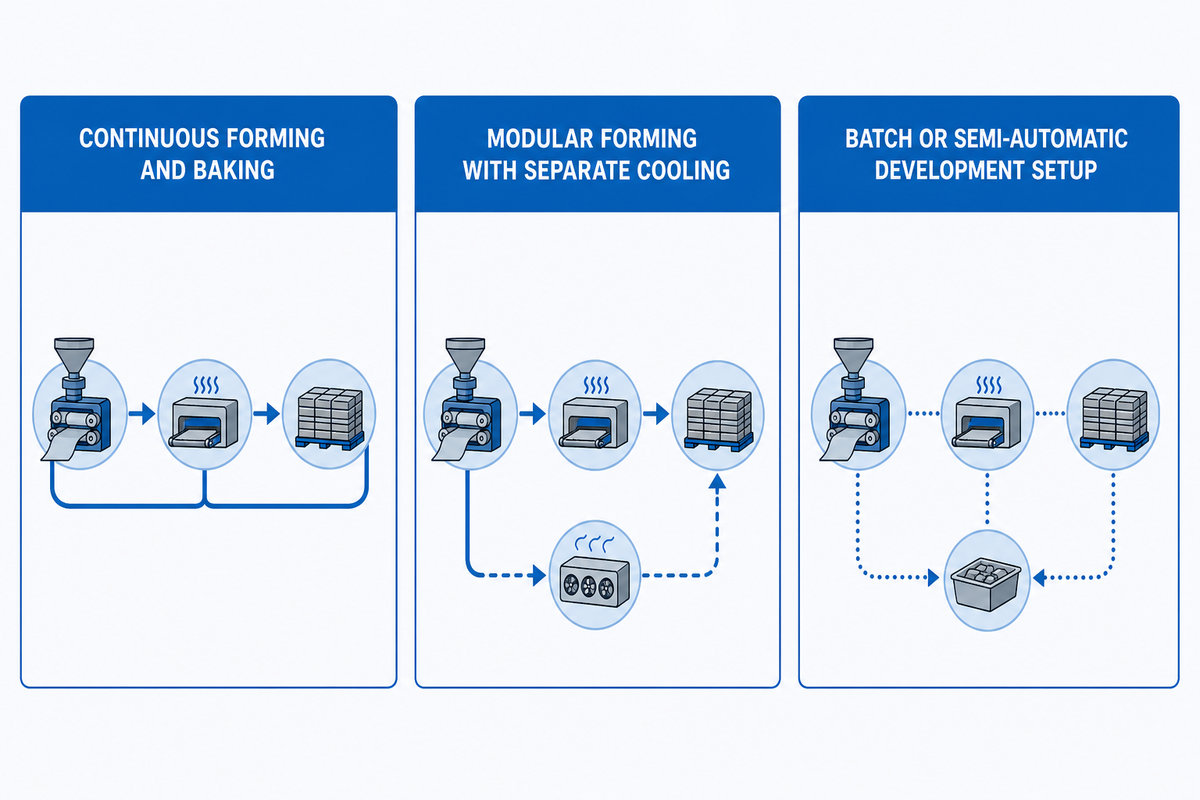
ตรวจสอบการออกแบบเทียบกับบรีฟผลิตภัณฑ์ ไม่ใช่ดูเพียงรายการคุณสมบัติ. ลูกกลิ้งต่อเนื่องที่มีเสถียรภาพสามารถรองรับปริมาณสูงได้เมื่อการไหลของแผ่นคงที่ แต่หากยังอยู่ระหว่างการทดสอบส่วนผสมฮอว์ธอร์น การตั้งค่าแบบแบตช์ขนาดเล็กที่ตรวจสอบได้ง่ายกว่าอาจเหมาะสมที่สุด. ควรระบุประเด็นแลกเปลี่ยนไว้ในเกณฑ์การตรวจรับ โดยบันทึกว่าสถาปัตยกรรมใดช่วยให้การอนุมัติ การทำให้เย็น และการบรรจุออกมีเสถียรภาพสำหรับสูตรการผลิตที่เลือก.
| สถาปัตยกรรม | จุดแข็งที่เป็นไปได้ | คำถามก่อนเลือก |
|---|---|---|
| การขึ้นรูปและการอบแบบต่อเนื่อง | การไหลที่ทำซ้ำได้หลังสูตรการผลิตคงที่ | จะปรับปริมาณแป้งที่หยอด การแยกออก และโซนความร้อนได้อย่างไร? |
| การขึ้นรูปแบบโมดูลาร์พร้อมการทำให้เย็นแยกส่วน | แยกข้อจำกัดด้านการทำให้เย็นและการบรรจุได้ง่ายกว่า | คอขวดอยู่ที่ใดระหว่างการทดลองผลิตเต็มกะ? |
| ชุดพัฒนาแบบแบตช์หรือกึ่งอัตโนมัติ | ภาระผูกพันต่ำกว่าในช่วงที่สูตรส่วนผสมและขนาดอนุภาคยังเปลี่ยนแปลง | เส้นทางการขยายจากระดับทดลองสู่การผลิตจริงคืออะไร? |
ขอให้ซัพพลายเออร์แต่ละรายแยกโมดูลที่รวมอยู่แล้ว โมดูลเสริม และโมดูลที่ไม่รวม. วิธีนี้ทำให้เปรียบเทียบใบเสนอราคาทั้งหมดได้ และทำให้ทราบว่าใบเสนอราคา “สายการผลิตครบชุด” ไม่ได้ครอบคลุมการถ่ายโอนด้วยมือหรือเครื่องมือที่ไม่ได้รวมราคาไว้. ภาพรวม UD Company เป็นข้อมูลบริบทที่มีประโยชน์ แต่ไม่สามารถทดแทนการทดลองผลิตเฉพาะสูตรได้.
6. จุดตรวจสอบคุณภาพ ความกรอบ และสุขอนามัยของพื้นผิวสัมผัสอาหาร
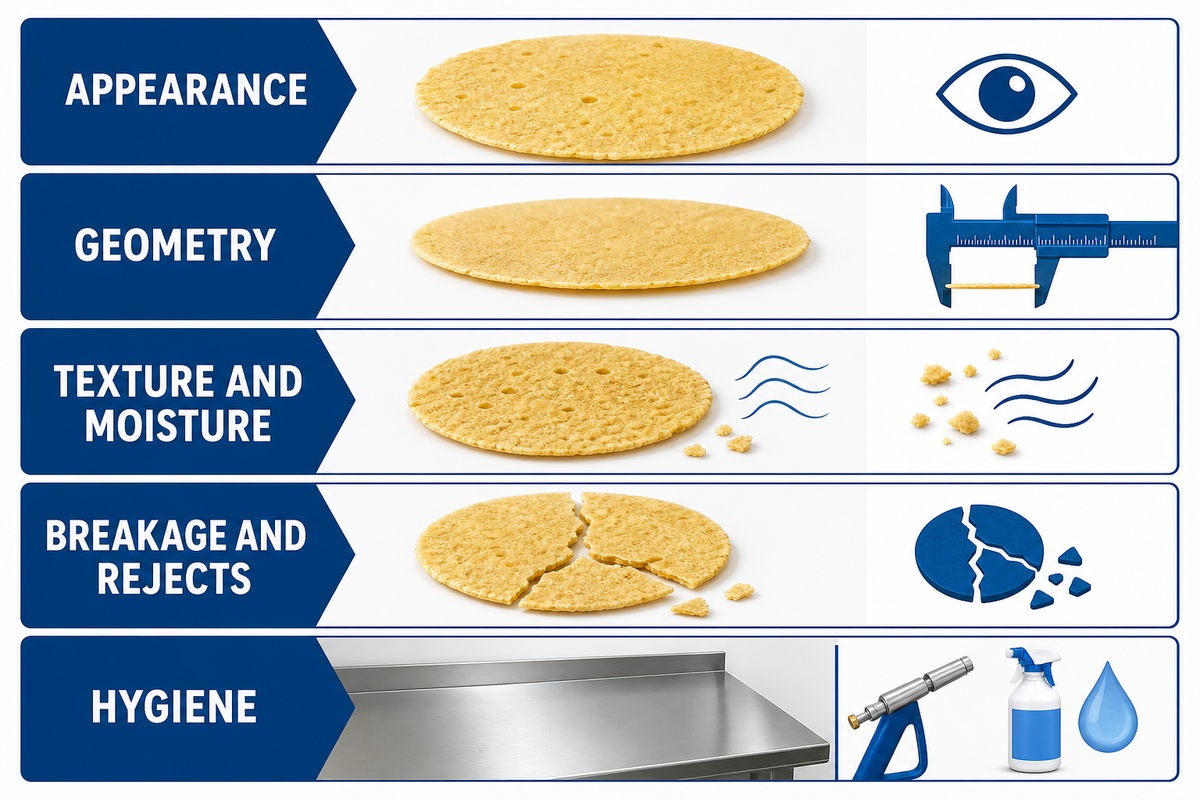
ผลิตภัณฑ์กรอบเป็นผลิตภัณฑ์ที่คุณสมบัติเปลี่ยนแปลงตามเวลา. ทดสอบแผ่นตามเวลาที่กำหนดหลังการทำให้เย็น (และในกรณีที่เกี่ยวข้อง หลังการทดสอบการเก็บรักษาระยะสั้น). การใช้มาตรฐานที่ออกแบบตามหลักสุขอนามัยเป็นเรื่องง่ายและใช้ได้จริง ในการทบทวนการออกแบบ ให้ขอซัพพลายเออร์ครอบคลุมการระบายน้ำ ความสามารถในการทำความสะอาด การเข้าถึง และการไม่มีจุดสะสมผลิตภัณฑ์. ค่าความหยาบผิวเพียงค่าเดียวไม่สามารถพิสูจน์ได้ว่าอุปกรณ์ทำความสะอาดได้.
| จุดตรวจสอบ | สิ่งที่ต้องบันทึก | ตัวอย่างเกณฑ์การตรวจรับ |
|---|---|---|
| ลักษณะภายนอก | ช่วงสี การพอง และการกระจายตัวของส่วนผสม | มาตรฐานภาพที่ลงนามรับรองพร้อมตัวอย่างเก็บรักษา |
| รูปทรง | ความกว้าง ความหนา ความยาว และการม้วนงอ | ตกลงค่าความคลาดเคลื่อนก่อนการทดลองผลิต |
| เนื้อสัมผัสและความชื้น | วิธีการวัดและเวลาหลังการทำให้เย็น | บันทึกวิธี เครื่องมือ และช่วงค่าผ่านเกณฑ์ |
| การแตกหักและของเสีย | เหตุผลของเสียแยกตามสถานีงาน | รหัสสาเหตุหลัก ไม่ใช่เปอร์เซ็นต์รวมเพียงค่าเดียว |
| สุขอนามัย | วัสดุสัมผัสอาหาร การระบายน้ำ และการเข้าถึงเพื่อทำความสะอาด | การลงนามรับรองด้านคุณภาพและการปฏิบัติตามข้อกำหนดของเขตอำนาจศาลที่เกี่ยวข้อง |
7. ระบบสาธารณูปโภค ผังการจัดวางเครื่องจักร และความพร้อมด้านสุขาภิบาล
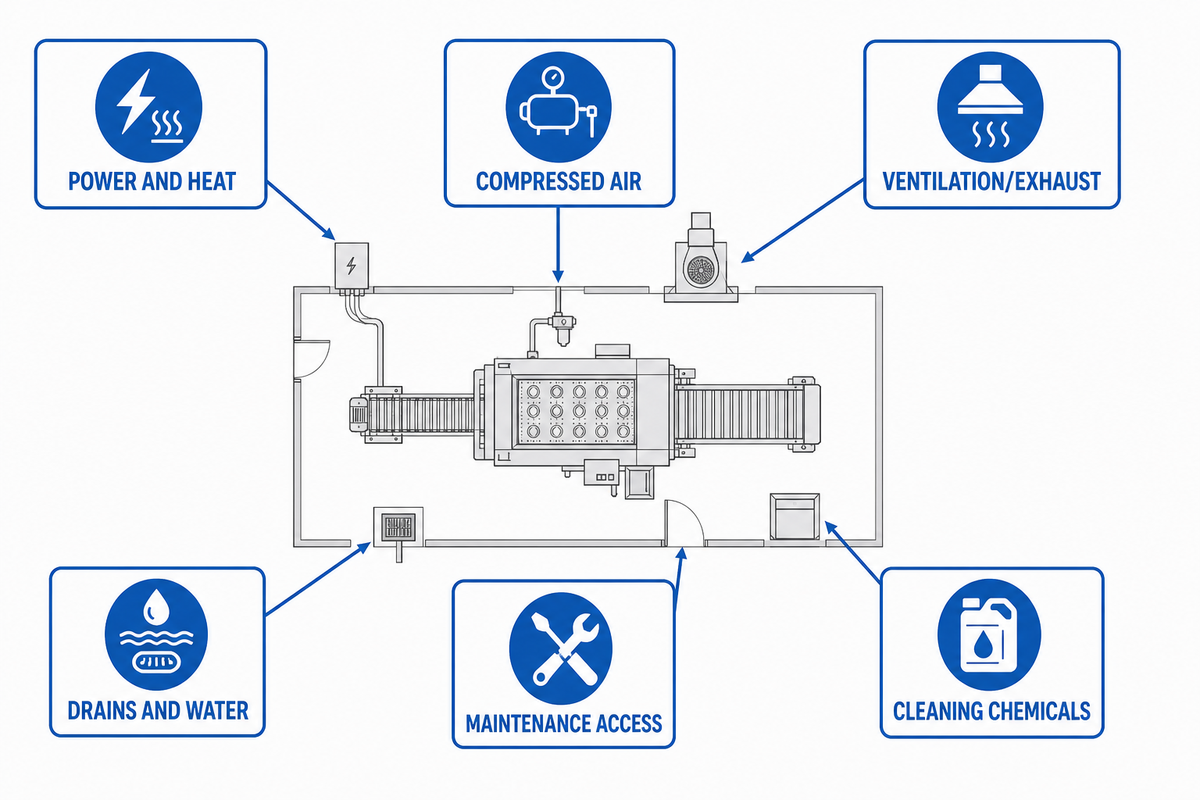
“การสำรวจระบบสาธารณูปโภค” จะเป็นส่วนหนึ่งของการตรวจสอบก่อนจัดส่ง. ตรวจสอบให้แน่ใจว่าได้ยืนยันข้อกำหนดกำลังไฟที่ระบุ ชนิดและความพร้อมใช้งานของเชื้อเพลิงหรือแหล่งจ่ายความร้อน คุณภาพลมอัด การระบายอากาศ / ไอเสีย (ให้ใช้ข้อกำหนดท้องถิ่นกับจุดระบาย) จุดต่อท่อระบายน้ำ คุณภาพน้ำรับเข้า การรับน้ำหนักพื้น พื้นที่เข้าถึงเพื่อบำรุงรักษา และความพร้อมของพื้นที่แบ่งโซนตามหลักสุขอนามัย. ข้อกำหนดความปลอดภัยอาหารและไฟฟ้าในท้องถิ่นของคุณมีผลเหนือกว่าเนื้อหาในโบรชัวร์ที่จัดทำสำหรับพื้นที่อื่น. เหตุผลที่ต้องบันทึกระบบสาธารณูปโภคแต่ละรายการขณะรับภาระคือเพื่อเปลี่ยนความเสี่ยงที่ซ่อนอยู่ให้เป็นเกณฑ์การตรวจรับ.
ข้อมูลที่มีประโยชน์ในเอกสารข้อมูลจำเพาะซึ่งไม่ใช่ค่าผลลัพธ์เป้าหมาย ได้แก่ แป้งเหลวที่ 20°C อากาศที่ 6 bar แหล่งจ่ายไฟ 50 Hz หรือ 60 Hz โหลดสูงสุด 15 kW น้ำสำหรับกระบวนการ 30 kg/h พื้นที่เข้าถึงเพื่อบำรุงรักษา 500 mm จุดต่อท่อระบายน้ำ 12 mm และการยืนยันการทำความสะอาด 30 min.
- ทำเครื่องหมายตำแหน่งแหล่งจ่ายไฟขาเข้า จุดแยกระบบ และตำแหน่งแผงควบคุม.
- ยืนยันแรงดันลม อัตราการไหล การกรอง และการจัดการคอนเดนเสทภายใต้ความต้องการสูงสุด.
- แสดงเส้นทางระบายความร้อนและไอระเหย อย่าสมมติว่าการระบายอากาศภายในห้องเพียงอย่างเดียวเพียงพอ.
- จัดให้มีท่อระบายน้ำ พื้นลาด และขอบเขตพื้นที่ล้างทำความสะอาด โดยไม่ให้น้ำไหลเข้าสู่ชุดควบคุมที่ไวต่อความชื้น.
- เผื่อระยะให้เพียงพอสำหรับการถอดใบปาด ลูกกลิ้ง เครื่องป้อน และสายพาน.
- กำหนดสารเคมีทำความสะอาด เวลาสัมผัส วิธีล้าง และการตรวจสอบก่อนเริ่มเดินเครื่องอีกครั้ง.
ขอให้ซัพพลายเออร์จัดทำ “ตารางระบบสาธารณูปโภค” ที่แสดงค่าการออกแบบเทียบกับค่าขณะเดินเครื่อง. ระบุความคลาดเคลื่อนที่มีนัยสำคัญไว้ในสัญญาและให้ผู้เกี่ยวข้องลงนามรับรองก่อนการทดลองผลิตที่โรงงาน.
8. การทดลองผลิตที่โรงงานและการทดสอบตรวจรับเพื่อปกป้องผู้ซื้อ
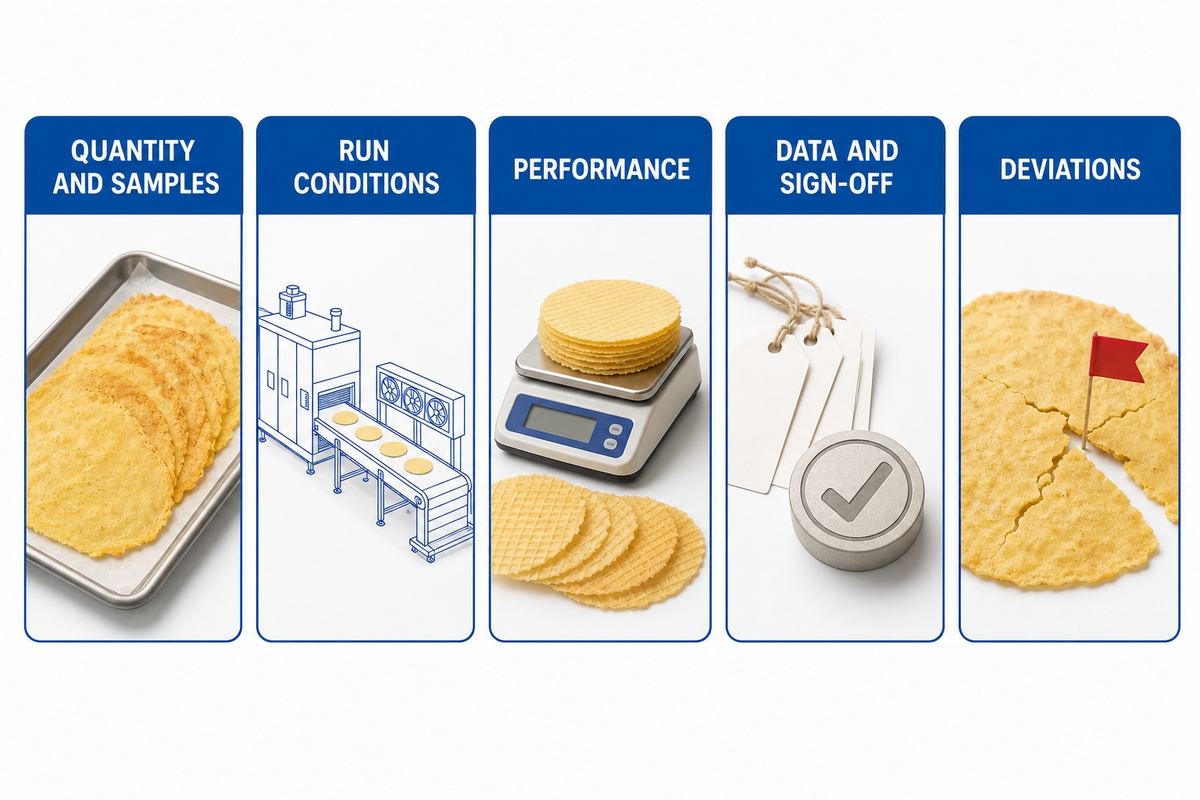
เมทริกซ์การตรวจรับตั้งแต่ใบเสนอราคาถึงการทดลองผลิต 8 ข้อ
คุณไม่ได้เดินเครื่องทดลองเพียงเพื่อค้นหาสูตรการผลิตที่ “ง่าย”. ตารางระบบสาธารณูปโภคข้างต้นจะกลายเป็นส่วนหนึ่งของเงื่อนไขการทดลองผลิต. การทดลองผลิตคือการทดลองที่ควบคุมตัวแปร. ตรึงการแก้ไขสูตร ล็อตวัตถุดิบ ช่องเปิดตะแกรง เครื่องมือ ระยะเวลาเดินเครื่อง และช่วงผลิตภัณฑ์ไว้. เก็บตัวอย่างเมื่อเริ่มเดินเครื่องและอย่างน้อยสองครั้งในสภาวะคงที่ รวมถึงสภาวะผลผลิตสูง และใส่จุดเหล่านี้ไว้ในโพรโทคอล.
| รายการในระเบียบวิธี | บันทึกขั้นต่ำ |
|---|---|
| ตัวอย่าง | ปริมาณ ช่วงเวลาสุ่มตัวอย่าง ตัวอย่างเก็บรักษา และผู้รับผิดชอบการทดสอบ |
| เงื่อนไขการเดินเครื่อง | ความเร็ว อุณหภูมิ ค่าตั้งการจ่ายแป้ง ระบบสาธารณูปโภค และจำนวนผู้ควบคุมเครื่อง |
| สมรรถนะ | เวลาพร้อมใช้งาน ชิ้นที่ยอมรับได้ รหัสของเสีย การเปลี่ยนงานผลิต และเวลาทำความสะอาด |
| ข้อมูลและการลงนามรับรอง | ไฟล์ต้นฉบับ การคำนวณ ความเบี่ยงเบน การแก้ไข และลายเซ็น |
| หมวดหมู่ | ประเภท | หลักฐานผ่านเกณฑ์ |
|---|---|---|
| สูตรการผลิต | ข้อมูลนำเข้า | สูตรส่วนผสมและล็อตที่ลงนามรับรอง |
| รูปทรง | คุณภาพ | ค่าที่วัดความกว้างและความหนา |
| เนื้อสัมผัส | คุณภาพ | ผลการทดสอบเวลาทำให้เย็น |
| การเติมส่วนผสม | กระบวนการ | ตัวอย่างการกระจายตัวของอนุภาค |
| เวลาพร้อมใช้งาน | สมรรถนะ | บันทึกการหยุดเครื่องและจำนวนชิ้นที่ยอมรับได้ |
| ของเสีย | สมรรถนะ | ของเสียที่ระบุรหัสเหตุผล |
| ระบบสาธารณูปโภค | สถานที่ | ค่าที่วัดช่วงสูงสุดและสัญญาณเตือน |
| การทำความสะอาด | สุขอนามัย | การทำความสะอาดตามเวลาและการตรวจสอบ |
| เอกสาร | การปิดงาน | รายการความเบี่ยงเบนที่ลงนามรับรอง |
ใช้โพรโทคอลการทดลองผลิตเดียวกันสำหรับการทดสอบหน้างาน หรือการทดสอบการยอมรับหน้างาน (SAT) ของอุปกรณ์ใหม่. กระบวนการและเอกสารที่ต้องจัดทำควรมุ่งเน้นข้อเบี่ยงเบนที่ยังเปิดอยู่ ซึ่งต้องระบุผู้รับผิดชอบ วันที่ และเงื่อนไขการทดสอบซ้ำ. ตอนนี้คุณอยู่ในจุดที่สามารถเปรียบเทียบต้นทุนของข้อเสนอทางเลือกต่าง ๆ ผ่านการคัดเลือกอย่างเป็นกลาง โดยพิจารณาจากความสามารถในการตอบสนองเกณฑ์เริ่มต้น. คุณจะเห็นได้ว่าเครื่องทำขนมกรอบฮอว์ธอร์นหรือข้อเสนอทั่วไปสามารถตอบสนองความต้องการของคุณได้หรือไม่ หลังจากนำมาเปรียบเทียบกันตามเกณฑ์การทดลองผลิตที่อนุมัติแล้ว. สำหรับการตรวจสอบข้ามกับหน้าผลิตภัณฑ์อย่างเป็นกลาง ให้ทบทวน โซลูชันเครื่องทำแผ่นไข่และขนมกรอบฮอว์ธอร์น เทียบกับขอบเขตงานที่ลงนาม และเปรียบเทียบประเด็นสุขอนามัยกับ ข้อมูลอ้างอิงพื้นผิวตามหลักสุขอนามัย. หน้าเครื่องทำขนมทองม้วนอัตโนมัติ สามารถใช้เป็นข้อมูลตรวจสอบข้ามของอุปกรณ์อีกชุดหนึ่งได้.
9. ต้นทุนรวมตลอดอายุการเป็นเจ้าของและการตรวจสอบซัพพลายเออร์
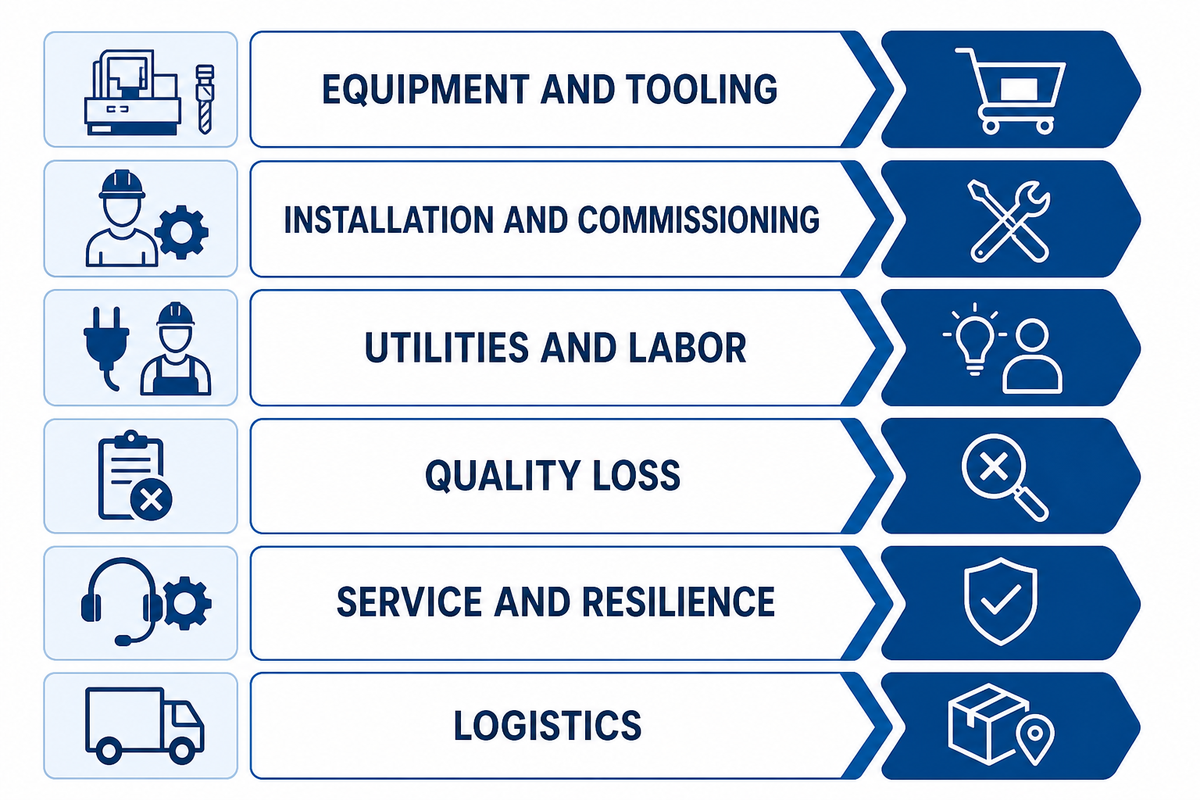
ต้นทุนตลอดการถือครองมีมากกว่าราคาซื้อ. นำผลการทดลองผลิตที่ลงนามแล้วมาใช้ในมุมมองต้นทุนเดียวกัน เพื่อให้สมมติฐานยังสามารถทดสอบได้. จัดทำมุมมองระยะเวลา 5 ปี หรือใช้หลักเกณฑ์ของฝ่ายการเงิน และแจกแจงแต่ละรายการเพื่อให้เห็นสมมติฐานอย่างชัดเจน. ประเด็นแลกเปลี่ยนไม่ได้มีเพียงเร็วกับช้า แต่คือเอกสารต้นทุนของเวลาพร้อมใช้งาน ผลิตภัณฑ์ไม่ผ่าน การสุขาภิบาล และบริการตลอดช่วงเวลาดังกล่าว.
| ตัวขับเคลื่อนต้นทุน | สิ่งที่ต้องขอในใบเสนอราคา |
|---|---|
| อุปกรณ์และชุดเครื่องมือ | สายการผลิตพื้นฐาน ตัวเลือก แม่พิมพ์ เครื่องป้อน อะไหล่ และรายการที่ไม่รวม |
| การติดตั้งและการทดสอบเดินเครื่อง | ค่าเดินทาง แรงงาน การฝึกอบรม เอกสาร และการสนับสนุน SAT |
| ระบบสาธารณูปโภคและแรงงาน | สมมติฐานการใช้ทรัพยากร จำนวนบุคลากร การทำความสะอาด และชั่วโมงการเปลี่ยนงานผลิต |
| การสูญเสียด้านคุณภาพ | ของเสีย การแก้ไขงาน ของเสียช่วงเริ่มเดินเครื่อง และข้อจำกัดการบรรจุ |
| บริการและความยืดหยุ่นต่อเหตุขัดข้อง | เวลาตอบกลับ การสนับสนุนระยะไกล อะไหล่สำคัญ และแผนรับมือการเลิกใช้งาน |
| โลจิสติกส์ | ค่าขนส่ง ประกันภัย ศุลกากร การขนถ่าย และการเตรียมพื้น |
สำหรับการตรวจสอบซัพพลายเออร์ ขอข้อมูลอ้างอิงจากบริษัทอื่นที่ผลิตและขึ้นรูปแผ่นตามขนาดและข้อกำหนดของคุณ. ขอรายละเอียดบริการซ่อมและวิธีดำเนินการเมื่อเกิดกรณีซับซ้อนด้วย (เช่น ใครเป็นผู้เปลี่ยนชิ้นส่วนและภายในขอบเขตใด). ประเด็นเรื่องชิ้นส่วนถอดได้ การประกันการขนส่ง และบริการด้านเทคนิคเมื่อเครื่องขัดข้องล้วนควรถูกพิจารณา แต่อย่าให้น้ำหนักมากเกินไปกับความคิดเห็นในฟอรัมสนทนา.
10. บริบทของ UD Company และวิธีขอการทบทวนที่เกี่ยวข้อง
UD Company ก่อตั้งขึ้นในปี 2003. บันทึกการทดลองผลิตและต้นทุนข้างต้นแสดงให้เห็นว่าบริบทของบริษัทควรสนับสนุนการทบทวนซัพพลายเออร์อย่างไร. จากข้อมูลบริษัทที่จัดทำสำหรับคู่มือนี้ บริษัทได้ลงทุนเกือบ RMB 200 million ในเขตพัฒนาเทคโนโลยีขั้นสูง เมืองซินหยู มณฑลเจียงซี ประเทศจีน. UD Company ดำเนินงานในโรงงานผลิตขนาดใหญ่ 2 แห่ง ครอบคลุมพื้นที่ประมาณ 130 acres. บริษัทมุ่งเน้นการพัฒนาเทคโนโลยีระบบอัตโนมัติสำหรับอุตสาหกรรมอาหาร โดยระบุว่าเครื่องทำขนมทองม้วนอัตโนมัติเต็มรูปแบบและเครื่องทำขนมหางหงส์อัตโนมัติเต็มรูปแบบของบริษัทเป็นผลจากการพัฒนาที่เป็นกรรมสิทธิ์และได้รับสิทธิบัตรนวัตกรรมหลายฉบับ.
ข้อเท็จจริงของ UD Company ไม่ควรใช้แทนการทดสอบการยอมรับที่หน้างาน. เมื่อเตรียมและดำเนินการทดสอบหน้างานเพื่อการตรวจสอบ ให้จัดเตรียมข้อมูลครบถ้วน ได้แก่ สูตรการผลิต ขนาดแผ่น ข้อกำหนดอนุภาคฮอว์ธอร์น เนื้อสัมผัสหลังการทำให้เย็น รูปแบบบรรจุ ผลผลิตต่อกะ ระบบสาธารณูปโภคที่จำเป็นทั้งหมด และข้อกำหนดระดับภูมิภาคที่เกี่ยวข้อง. ขอเอกสารขอบเขตการจัดหาที่ครบถ้วน โดยชี้แจงว่าสิ่งใดรวมอยู่แล้ว เป็นอุปกรณ์เสริม หรือยังต้องยืนยันเพิ่มเติม.
เช็กลิสต์ RFQ
บรีฟผลิตภัณฑ์ · สูตรตัวอย่างและล็อตการผลิต · ค่าความคลาดเคลื่อนทางเรขาคณิต · นิยามผลผลิตที่ใช้งานได้ · ตารางระบบสาธารณูปโภค · ขอบเขตการสุขาภิบาล · โพรโทคอล FAT/SAT · รายการอะไหล่สำรอง · สิทธิ์ในข้อมูล · ข้อยกเว้นเชิงพาณิชย์.
บรีฟผลิตภัณฑ์ · สูตรตัวอย่างและล็อตการผลิต · ค่าความคลาดเคลื่อนทางเรขาคณิต · นิยามผลผลิตที่ใช้งานได้ · ตารางระบบสาธารณูปโภค · ขอบเขตการสุขาภิบาล · โพรโทคอล FAT/SAT · รายการอะไหล่สำรอง · สิทธิ์ในข้อมูล · ข้อยกเว้นเชิงพาณิชย์.
สำหรับการวิจัยจัดซื้อ เครื่องทำแผ่นไข่ เป็นส่วนหนึ่งของ เครื่องจักรอาหาร ที่กว้างขึ้น. เปรียบเทียบ สมดุลของสายการผลิต และ ประสิทธิภาพการเดินเครื่อง ในขั้นตอนการขึ้นรูป การอบ การทำให้เย็น และการบรรจุออก แทนการใช้ความเร็วในแค็ตตาล็อกเพียงค่าเดียวเป็นเกณฑ์ตัดสินทั้งหมด.
คำถามที่พบบ่อย
เครื่องทำแผ่นขนมไข่และขนมกรอบฮอว์ธอร์นคืออะไร?
นี่คือบรีฟการผลิตสำหรับทำแผ่นบางจากไข่หรือผลิตภัณฑ์กรอบที่มีส่วนประกอบของฮอว์ธอร์นหรือเป้าหมายเนื้อสัมผัสที่ได้แรงบันดาลใจจากฮอว์ธอร์น. ขอบเขตอุปกรณ์ที่แน่นอนขึ้นอยู่กับสูตรการผลิต ขนาดอนุภาค รูปทรงแผ่น วิธีให้ความร้อน เวลาทำให้เย็น และรูปแบบบรรจุ. ให้ถือว่าวลีนี้เป็นจุดเริ่มต้นสำหรับการทบทวนทางวิศวกรรม ไม่ใช่หลักฐานว่าเครื่องจักรของซัพพลายเออร์ทุกรายมีกระบวนการหรือผลผลิตเหมือนกัน.
สายการผลิตแผ่นขนมไข่รองรับการผลิตปริมาณมากอย่างไร?
สายการผลิตปริมาณสูงประสานการเตรียมแป้งเหลว การจ่ายตามปริมาณ การขึ้นรูปด้วยความร้อน การคายออก การป้อนส่วนผสมเสริม (ถ้ามี) การทำให้เย็น และการบรรจุ. สถานีที่เป็นคอขวดอาจเป็นการทำให้เย็น การตรวจสอบ หรือการบรรจุออก ไม่ใช่ตัวเครื่องอบเอง. ขอค่าชิ้นที่ยอมรับได้ต่อชั่วโมงภายใต้สูตรการผลิตของคุณ พร้อมข้อมูลเวลาพร้อมใช้งาน การเปลี่ยนงานผลิต ผลิตภัณฑ์ไม่ผ่าน และจำนวนบุคลากร. อัตราที่โฆษณาไว้โดยไม่มีเงื่อนไขเหล่านี้ไม่ใช่คำมั่นด้านการผลิตที่เปรียบเทียบกันได้.
อะไรทำให้แผ่นขนมไข่ติดหรือแตกร้าว?
การติดและการแตกร้าวมักมีสาเหตุที่เชื่อมโยงกัน ได้แก่ ความหนืดที่เปลี่ยนแปลง มวลแป้งที่หยอด สภาพพื้นผิว รูปแบบการให้ความร้อน จังหวะการคายออก การกระจายตัวของอนุภาคฮอว์ธอร์น และการจัดการหลังการอบ. การเปลี่ยนค่าตั้งเครื่องเพียงรายการเดียวอาจซ่อนอาการโดยไม่กำจัดสาเหตุ. ใช้เมทริกซ์การทดลองผลิตที่เปลี่ยนปัจจัยควบคุมทีละรายการ บันทึกรหัสผลิตภัณฑ์ไม่ผ่าน และตรวจสอบแผ่นหลังการทำให้เย็น.
ควรใช้กำลังการผลิตเท่าใดใน RFQ?
ใช้นิยามผลผลิตที่ใช้งานได้ ไม่ใช่ดูเพียงความเร็วตามพิกัด. ระบุชิ้นงานที่ยอมรับได้ ระยะเวลาเดินเครื่อง เป้าหมายเวลาพร้อมใช้งาน เพดานผลิตภัณฑ์ไม่ผ่าน เวลาที่เผื่อสำหรับการเปลี่ยนงานผลิต และปัจจัยการบรรจุออกในกระบวนการถัดไป. จากนั้นขอให้ซัพพลายเออร์จัดทำการคำนวณและส่งข้อมูลดิบจากการทดลองผลิตที่อยู่เบื้องหลังค่าดังกล่าว. วิธีนี้ช่วยให้ฝ่ายการเงินเปรียบเทียบซัพพลายเออร์บนพื้นฐานเดียวกัน และป้องกันไม่ให้ค่าชิ้นต่อชั่วโมงตามพิกัดถูกเข้าใจผิดว่าเป็นผลผลิตที่ขายได้.
ผู้ซื้อควรขอเอกสารด้านสุขอนามัยฉบับใดบ้าง?
ขอเอกสารรับรองวัสดุที่สัมผัสอาหาร แบบวาดการออกแบบตามหลักสุขอนามัย และคำแนะนำการทำความสะอาดก่อน. ยืนยันการระบายน้ำ การเข้าถึง คุณภาพระบบสาธารณูปโภค และฉบับมาตรฐานท้องถิ่นที่ใช้กับทีมกำกับดูแลของคุณ.
FAT และ SAT แตกต่างกันอย่างไรสำหรับเครื่องจักรนี้?
การทดสอบการยอมรับที่โรงงาน (FAT) ตรวจสอบการกำหนดค่าที่ตกลงกันภายใต้สภาวะควบคุม ณ สถานที่ของซัพพลายเออร์. การทดสอบการยอมรับหน้างาน (SAT) ยืนยันการติดตั้ง ระบบสาธารณูปโภค อุปกรณ์ป้องกัน การเข้าถึงเพื่อทำความสะอาด ระบบควบคุม และพฤติกรรมการผลิตในโรงงานของผู้ซื้อ. ใช้ข้อกำหนดผลิตภัณฑ์และวิธีการวัดเดียวกันเมื่อทำได้. บันทึกข้อเบี่ยงเบน การแก้ไข ผู้รับผิดชอบ และเงื่อนไขสำหรับการลงนามอนุมัติขั้นสุดท้าย.
UD Company เผยแพร่กำลังการผลิตที่ใช้ได้ทั่วไปหรือหมายเลขสิทธิบัตรหรือไม่?
บรีฟบริษัทที่จัดทำสำหรับคู่มือนี้อธิบายประวัติ การลงทุน โรงงาน การพัฒนาโดยอิสระ และสิทธิบัตรการประดิษฐ์หลายฉบับของ UD Company แต่ไม่ได้ระบุกำลังการผลิตสากลหรือหมายเลขสิทธิบัตรสำหรับบทความนี้. ขอหลักฐานเฉพาะโครงการ และตรวจสอบเอกสารสิทธิบัตร การรับรอง และสมรรถนะที่เกี่ยวข้องกับการกำหนดค่าที่คุณตั้งใจจะซื้อ. ในทางปฏิบัติ หมายถึงการขอขอบเขตของรุ่นที่แน่นอน สูตรการผลิตและเรขาคณิตที่ใช้ระหว่างการทดสอบ จำนวนหน่วยที่ยอมรับได้จริง วิธีคำนวณเวลาพร้อมใช้งาน นิยามผลิตภัณฑ์ไม่ผ่าน ค่าที่อ่านได้จากระบบสาธารณูปโภค วิธีทำความสะอาด และผู้มีอำนาจลงนามอนุมัติ. คำกล่าวอ้างเรื่องสิทธิบัตรยืนยันสถานะทรัพย์สินทางปัญญา แต่ไม่ได้ยืนยันการรับรองวัสดุสัมผัสอาหาร อัตราการผลิตที่รับประกัน หรือผลลัพธ์สำหรับสูตรฮอว์ธอร์นที่แตกต่างกัน. เก็บคำถามเหล่านี้ไว้ใน RFQ และนำคำตอบไปบันทึกในเอกสาร FAT และ SAT เพื่อให้ฝ่ายจัดซื้อ วิศวกรรม และคุณภาพประเมินหลักฐานชุดเดียวกัน.
เอกสารอ้างอิงและแหล่งข้อมูล: ขอบเขตของหลักฐาน
เอกสารนี้ใช้ข้อมูลงานวิจัยที่ดำเนินการในปัจจุบันในบริบทของกระบวนการทั่วไป การสุขาภิบาล การวางแผนกำลังการผลิต และการทดสอบ. ตัวอย่างอ้างอิงจาก แนวทางการสุขาภิบาลของ USDA แนวทาง HACCP สำหรับไข่ทั้งเปลือก งานวิจัยเกี่ยวกับพื้นผิวตามหลักสุขอนามัย คำอธิบายกระบวนการของซัพพลายเออร์จาก ANKO และ บันทึกสิทธิบัตรที่เผยแพร่ รวมถึง บันทึกสิทธิบัตรที่เกี่ยวข้อง. แหล่งข้อมูลเหล่านี้สนับสนุนเฉพาะข้อความเชิงความรู้ที่มีขอบเขตจำกัด ไม่ใช่ข้อกำหนดเครื่องจักร UD อย่างเป็นทางการ การรับรอง ราคา หรือคำกล่าวอ้างผลผลิตที่รับประกัน.