Póngase en contacto con UDTECH Company

Máquina rotativa para barquillos de huevo: lista de comprobación de ingeniería en 12 puntos

UDTECH | Blogs sobre máquinas para barquillos de huevo
Una máquina rotativa para barquillos de huevo solo es una inversión acertada cuando el producto, el proceso, la producción comercializable, los servicios auxiliares, los controles de seguridad y los criterios de aceptación están alineados. Esta guía ayudará a su panadería, fabricante de snacks o equipo de compras de equipos alimentarios a recopilar estas pruebas antes de adquirir el equipo.
Fecha de revisión: septiembre de 2026. Guía informativa sobre la planificación de la producción industrial de obleas enrolladas horneadas.
En resumen
Defina primero la identidad del producto. Después, conecte la dosificación, el horneado, el enrollado y la extracción con puntos de control medibles; convierta un ritmo de referencia en producción comercializable; pruebe la receta; verifique la planta; y acepte la línea por etapas. La página de solución comercial sigue siendo el lugar para solicitar una cotización configurada.
¿Qué significa «máquina rotativa para barquillos de huevo»?
La expresión puede referirse a tres tipos de máquinas diferentes: una línea de barquillos de oblea horneados, una línea de rollos salados rellenos y fritos, o un pequeño equipo de sobremesa. Comparten palabras, pero difieren en la masa líquida, los mecanismos de formado, los riesgos de higiene, las unidades de capacidad y las pruebas de aceptación.
Referencia del proceso: referencia del proceso en Google Patents.
En esta guía, una máquina rotativa para barquillos de huevo designa maquinaria industrial que coloca una lámina de masa líquida para oblea sobre moldes calentados, hornea la lámina hasta dejarla fina, la enrolla mientras aún es maleable y expulsa el tubo terminado. Una formadora de rollos salados de huevo rellenos utiliza una envoltura y un recorrido de relleno no relacionados, por lo que su cifra de piezas por hora no es un punto de referencia válido. Para que un comprador compare una máquina rotativa para barquillos de huevo con otra máquina de enrollado, primero deben ser equivalentes la secuencia de formado y la unidad comercializable.
| Familia | Operación principal | Pruebas que debe solicitar |
|---|---|---|
| Barquillo de oblea horneado | Dosificación → horneado → enrollado → extracción | Prueba de receta, geometría del rollo, color de horneado, humedad y rendimiento comercializable |
| Rollo salado relleno | Lámina → corte → relleno → doblado → enrollado | Peso del relleno, sellado, manipulación de la envoltura y rendimiento del producto frito |
| Equipo doméstico | Una o pocas porciones por ciclo | Uso del consumidor y seguridad eléctrica, no aceptación en fábrica |
Esta comprobación de identidad es el primer límite contra la canibalización del sitio. La página de soluciones de UDTECH se encarga de los equipos configurados y las consultas; este artículo se encarga de las preguntas que ayudan al comprador a decidir qué pruebas debe aportar una solución configurada, sin hacer afirmaciones sobre el rendimiento del producto. Para conocer el contexto neutral de la marca, consulte el sitio de fabricación de UDTECH.
Los modificadores de búsqueda, incluidos precio de máquina para barquillos de huevo, mejor máquina para barquillos de huevo, máquina manual para barquillos de huevo y máquina totalmente automática para enrollar rollos de huevo, son consultas comparativas. Estos modificadores no hacen equivalentes los productos de familias diferentes; aplique las mismas comprobaciones de identidad y evaluación antes de tratar un resultado como referencia.
¿Cómo funciona una máquina rotativa para barquillos de huevo?
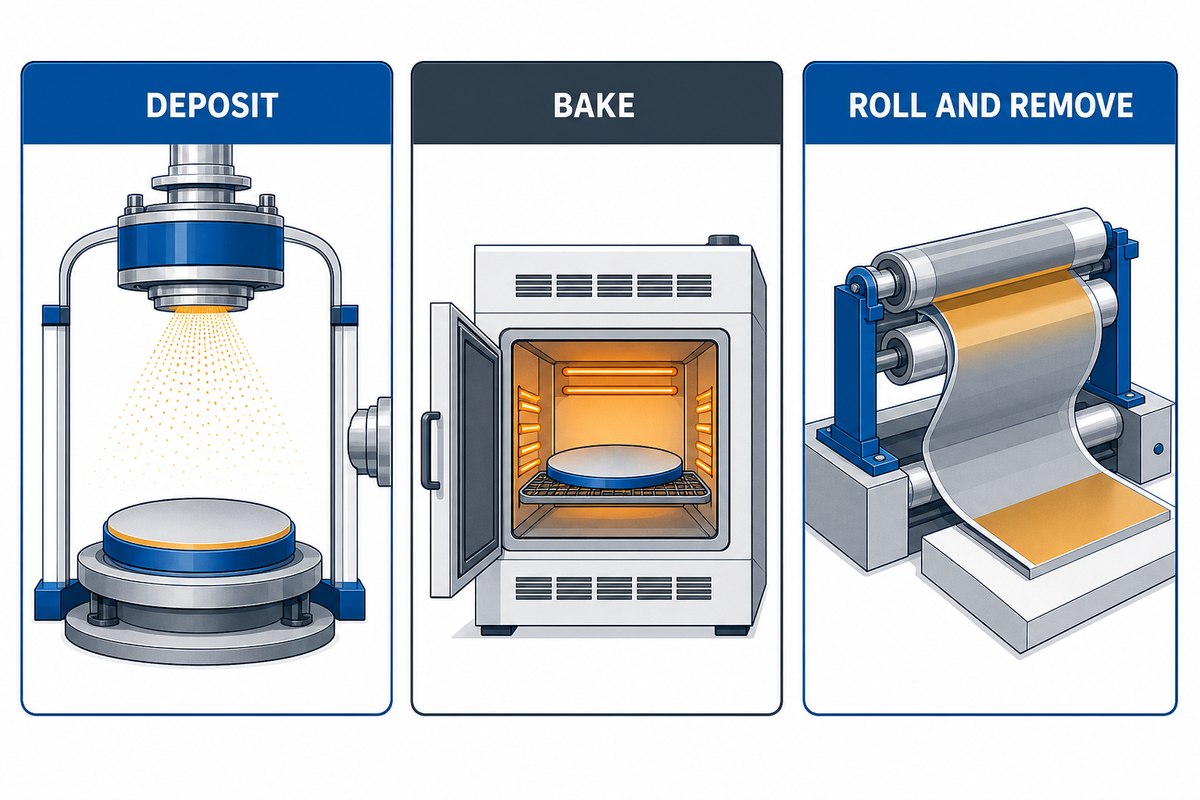
Una máquina rotativa para barquillos de huevo se entiende mejor como una secuencia de puntos de control que como un único movimiento de «enrollado». Cada mapa de proceso debe enumerar la entrada, la variable controlada, la comprobación de liberación, la parada segura y el estado de recuperación de cada estación. Esta secuencia hace comparables las comprobaciones posteriores de producción y aceptación.
Referencia del método: referencia del proceso en Google Patents.
- Dosificación: mida una masa líquida repetible sobre el molde y confirme la posición.
- Horneado: lleve la lámina de oblea al intervalo acordado de color, humedad y flexibilidad.
- Inicie el circuito de estabilidad de envoltura a enrollado mientras la lámina pueda doblarse sin rasgarse.
- Libere el tubo sin aplastar la unión y sepárelo de la zona caliente para enfriarlo e inspeccionarlo.
Los documentos históricos de patentes describen la secuenciación del proceso, el transporte por etapas, el horneado y el enrollado. Son referencias de vocabulario, no afirmaciones de rendimiento actual. Pida al proveedor que muestre cómo se controla la secuencia vigente mediante un plano, un video o una prueba de aceptación en fábrica.
Circuito de estabilidad de envoltura a enrollado
La masa líquida y su distribución afectan el espesor de la lámina; el espesor y la humedad afectan la flexibilidad; la flexibilidad y el tiempo afectan el cierre del rollo. Si cambia una variable, registre el cambio antes de ajustar otra.
Una demostración del proveedor debe ser más útil que una rutina de mesa rotativa giratoria. Pregunte qué sensor o inspección del operador verifica cada etapa, qué ocurre después de una falla o desviación y cómo vuelve la máquina a un estado conocido tras una parada.
Convierta las piezas por hora en producción comercializable
Con la secuencia del proceso establecida, un ritmo de referencia no es necesariamente una garantía de producción. Estandarice el producto, el peso por pieza, la receta, el precalentamiento, el tiempo de cambio de producto, las paradas y el rendimiento de primera pasada antes de comparar dos máquinas rotativas para barquillos de huevo. Use el planificador de aceptación de producción para mantener juntas las unidades y las pruebas de liberación.
Referencia de producción: guía de líneas de proceso de IFT.
| Factor | Campo del proyecto | Por qué es importante |
|---|---|---|
| Ritmo de referencia bruto | Ritmo sujeto al proveedor o a la fuente | Indique el producto, la receta y las condiciones de prueba |
| Disponibilidad operativa | Factor de disponibilidad definido por el comprador | El precalentamiento, las paradas breves, la limpieza y el cambio de producto reducen el tiempo de operación |
| Rendimiento de primera pasada | Factor de rendimiento definido por el comprador | Las grietas, las uniones deficientes, las variaciones de color y los rechazos por tamaño no son comercializables |
| Resultado del puente | ritmo × disponibilidad × rendimiento | Use la fórmula del proyecto, nunca una garantía implícita de UDTECH |
La guía de velocidad de línea de IFT destaca un punto contraintuitivo: el cuello de botella real no siempre es la unidad física más lenta. La mejor velocidad de operación puede estar limitada por la estabilidad de funcionamiento o por la necesidad de mantener abastecidos los equipos de las etapas posteriores.
Cualquier ritmo o tasa de masa de referencia del proveedor está sujeto a un modelo, producto, receta y condición de prueba específicos. Registre las unidades y la definición de liberación en la hoja de comparación; no convierta una cifra sujeta a la fuente en una afirmación universal de producción ni la compare directamente con una línea de productos rellenos.
Defina la receta y las condiciones de la envoltura antes de una prueba
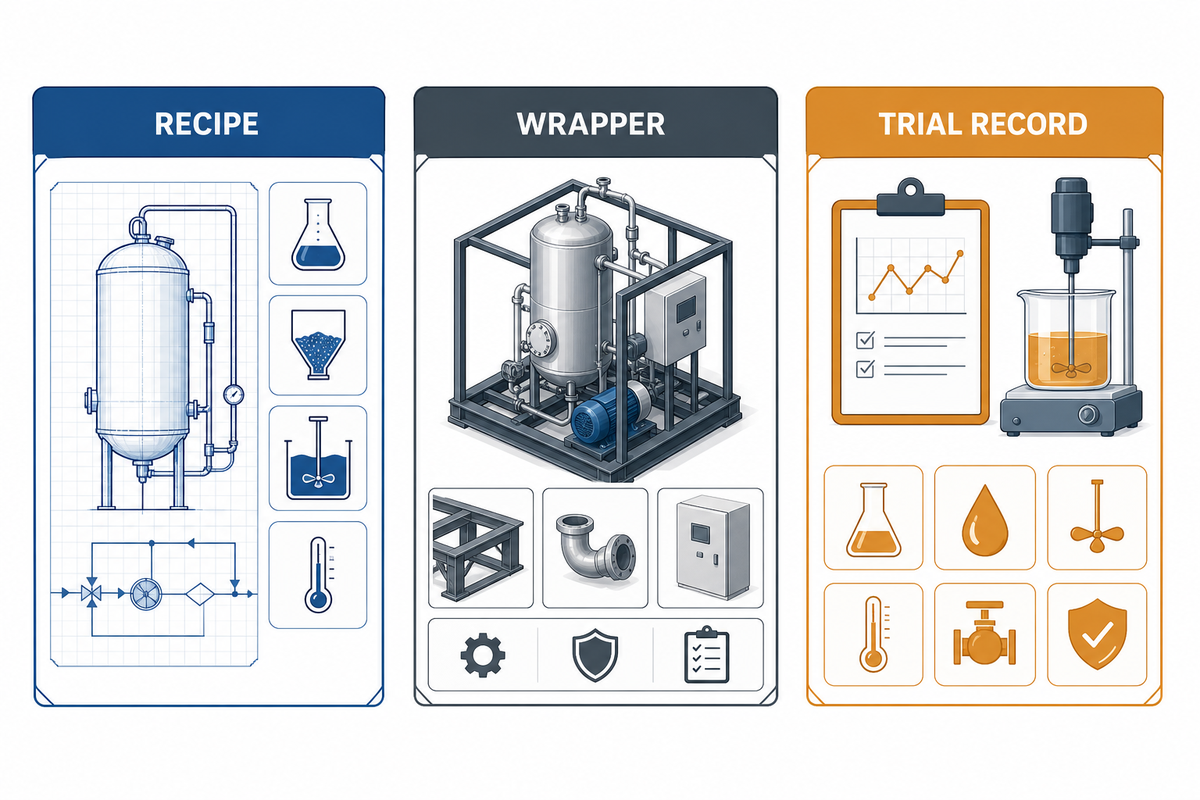
Una vez clara la base de producción, un proceso uniforme no puede compensar una receta que no se ajusta al modelo de negocio. Antes de una prueba, fije la formulación de la masa, la secuencia de mezclado, el reposo, el tamaño de la dosificación, el espesor de la lámina, el diámetro del rollo, si lleva relleno o no, el color previsto, el intervalo de humedad y el límite de roturas.
Referencia de limpieza y desinfección: requisitos de CGMP alimentarias de eCFR 21 CFR Parte 117.
Ficha de prueba de receta a rollo
- ID de muestra, revisión de la receta, operador, fecha y condiciones ambientales
- Temperatura de la masa líquida, viscosidad o nota práctica de flujo y masa dosificada
- Espesor de la lámina, color objetivo, observación de humedad y tiempo de enrollado
- Diámetro del tubo, cierre de la unión, grietas, adherencia, roturas y rechazos
- Un cambio a la vez, conservando muestras de antes y después para compararlas
Las guías de solución de problemas para maquinaria de envolturas suelen mencionar masa seca, espesor incorrecto de la lámina y adherencia. Use esos síntomas para diseñar un protocolo de prueba, no para atribuir una causa antes de analizar los datos de la receta y del estado actual de la máquina.
Cuando la envoltura se agriete, compruebe la humedad y la flexibilidad de la lámina. Cuando se adhiera, compruebe la superficie, el momento de liberación y la temperatura. Cuando el color varíe, compruebe el equilibrio térmico y el tiempo de permanencia. Marque qué cambió y qué no cambió.
Verifique los servicios auxiliares y la distribución en planta antes de aprobar la capacidad
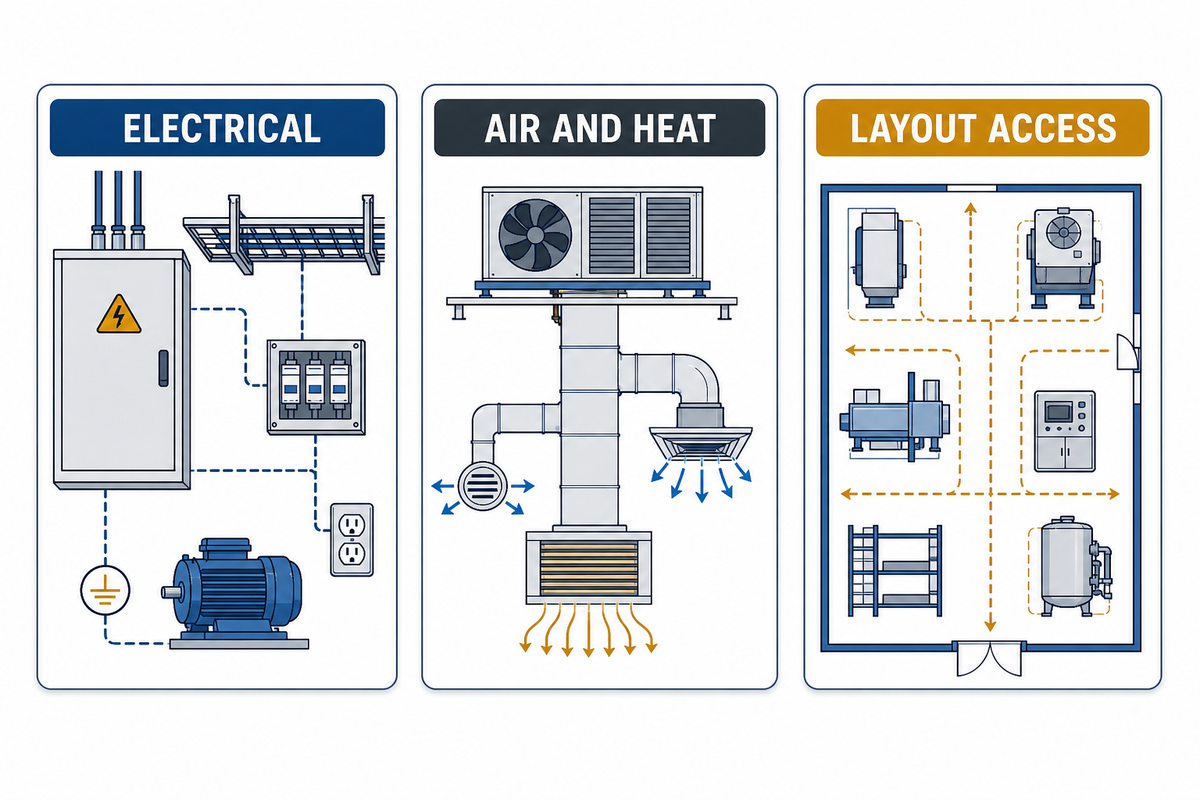
Después de la prueba de receta, una declaración de capacidad del equipo suele excluir el acceso para servicio y limpieza, las distancias de seguridad de las protecciones, la separación de la zona caliente, las rutas de materiales y la manipulación posterior. Apruebe la capacidad solo después de que el representante de la planta firme el «Programa de servicios auxiliares y plano a escala» del proyecto; el revisor puede pertenecer a ingeniería u operaciones y no a compras. Una comprobación de adecuación de servicios auxiliares puede organizar esos conectores, distancias y servicios disponibles antes de la aprobación.
Referencia de seguridad en planta: guía de OSHA sobre protección de máquinas.
| Interfaz | Registre antes del pedido | Riesgo para la capacidad si falta |
|---|---|---|
| Electricidad | Voltaje, fase, punto de aislamiento, protección contra fallas y revisión del código local | Reducción de capacidad no planificada, trabajo inseguro o puesta en marcha retrasada |
| Calor y ventilación | Carga térmica, ruta de extracción, condiciones de la sala y espacio para servicio | Deriva de temperatura, exposición del operador y paradas |
| Aire y materiales | Presión/caudal, recorrido de la masa líquida, bandejas, enfriamiento y transferencia al empaque | Falta de suministro, congestión o daños al producto |
| Acceso y evacuación | Ruta para retirar protecciones, alcance para limpieza, ruta de elevación y acceso de emergencia | Cambio de producto más largo y mantenimiento inseguro |
La sección «Servicios auxiliares» de una especificación de producto es una referencia del proyecto, no sustituye la revisión de los servicios disponibles en la planta. Pida al proveedor que coloque cada conector y distancia en los planos de distribución e identifique al responsable de cada interfaz aguas arriba y aguas abajo.
Use una hoja de servicios auxiliares independiente del proveedor y del modelo: registre como campos del proyecto la cantidad requerida de moldes o estaciones, la huella, los espacios para servicio, la masa, las cargas de calentamiento y accionamiento, la fase y el voltaje eléctricos, la demanda de aire comprimido y las interfaces de flujo de materiales. La hoja de especificaciones del modelo del proveedor y la página de solución comercial configurada deben completar los valores y unidades exactos.
Antes del pedido, haga que ingeniería concilie cada valor del proveedor con las tolerancias del proyecto, el código local, los límites del piso y de manipulación y los servicios disponibles. Trate las unidades, las interfaces y las tolerancias como pruebas específicas de la cotización; no infiera una especificación universal de la máquina.
| Familia de campos | Notación equivalente | Uso en la revisión |
|---|---|---|
| Longitud | 1 m = 1000 milímetros | Compare la huella y el espacio para servicio en un solo sistema de unidades |
| Área | 1 m² = 10000 centímetros cuadrados | Mantenga trazables los cálculos de superficie y acceso |
| Masa | 1 kg = 2.205 libras | Normalice los registros de muestras y manipulación |
| Potencia | 1 kW = 1000 W | Separe las cargas de calentamiento y accionamiento sin redondear |
| Potencia elevada | 1 MW = 1000 kW | Evite errores de escala en los programas de servicios de la planta |
| Presión | 1 MPa = 10 bar | Registre las unidades de aire comprimido junto al valor del proveedor |
| Conversión de presión | 1 bar = 14.5038 libras por pulgada cuadrada | Haga legibles para los equipos locales las comprobaciones en el sitio de destino |
| Duración breve | 1 min = 60 seg | Normalice los registros de paradas y cambios de producto |
| Duración por hora | 1 hora = 60 minutos | Mantenga coherentes los cálculos del horizonte de operación |
| Notación de energía | 1 kWh = 1 kW suministrado durante 1 hr | Mantenga separados los campos de energía y potencia conectada |
| Frecuencia | 1 kHz = 1000 Hz | Normalice la documentación de controles y sensores |
| Duración diaria | 1 día = 24 horas | Compare los horizontes de operación indicados sobre la misma base |
Prepare un plan de aceptación FAT/SAT
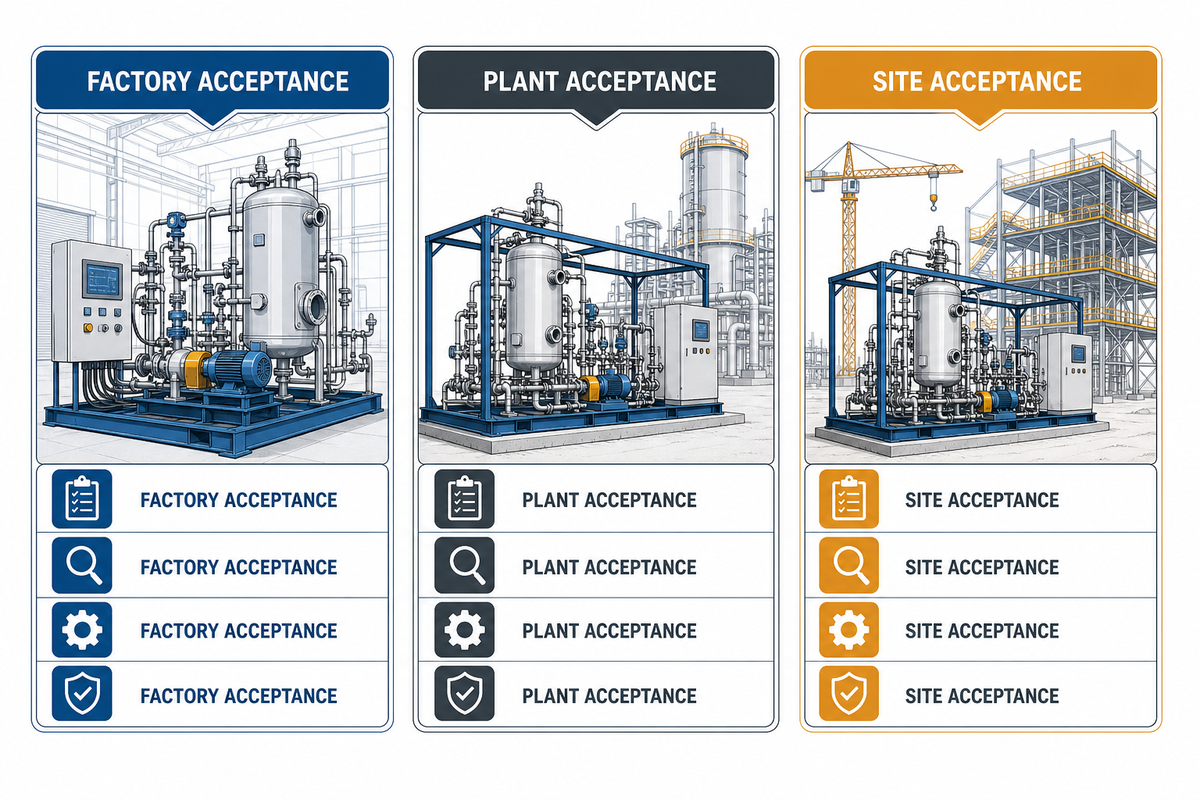
La aceptación en fábrica, en planta y en el sitio son tres etapas diferentes, pero plantean una pregunta similar: ¿la configuración acordada produce el producto designado de forma segura y uniforme, y alcanza durante el tiempo un objetivo de rendimiento basado en pruebas?
Referencia de aceptación: Reglamento de maquinaria de la UE.
Escalera de aceptación en tres niveles
- Seguridad y documentación: protecciones, paradas de emergencia, manuales, planos, registros de riesgos, lista de repuestos y alcance de la capacitación.
- Repetibilidad del proceso: muestras de receta en el intervalo de velocidad acordado, con resultados registrados de espesor, color, humedad, unión y rechazos.
- Producción comercializable sostenida: una duración de operación definida, con precalentamiento, paradas breves, cambio de producto, rendimiento y reglas de firma visibles.
Los criterios de aceptación suelen incluirse en los contratos solo después de una prueba de producción. Defínalos antes de la prueba, porque una prueba rápida a «velocidad máxima» puede ocultar desgaste o una limpieza deficiente.
| Punto de decisión | Campo del proyecto | Pruebas que se deben conservar |
|---|---|---|
| Duración de la muestra | Intervalo definido por el comprador | Registro de operación y registro de la primera pieza |
| Intervalo de cambio de producto | Cambio de producto definido por el comprador | Hora de inicio/finalización e inspección de limpieza |
| Horizonte de operación | Horizonte de operación definido por el comprador | Registro del turno y motivos de parada |
| Umbral de primera pasada | Umbral definido por el comprador | Fórmula de rendimiento y muestras conservadas |
| Identidad del producto | Barquillo de oblea acordado | Revisión de la receta y muestra |
| Geometría del rollo | Tubo y unión objetivo | Hoja de mediciones |
| Parada de seguridad | Respuesta verificada | Prueba observada y firma de aceptación |
| Paquete documental | Revisión vigente | Manuales, planos y registro de capacitación |
| Carga de calentamiento | Valor y unidad del proveedor | Verifique contra la hoja de especificaciones del modelo vigente |
| Carga de accionamiento o transmisión | Valor y unidad del proveedor | Verifique contra la hoja de especificaciones del modelo vigente |
| Interfaz eléctrica | Fase y voltaje del proveedor | Confirme el suministro de la planta y el código local |
| Demanda de aire comprimido | Presión/caudal y unidad del proveedor | Confirme la disponibilidad con carga |
Para las entregas en Europa, el Reglamento (UE) 2023/1230 establece requisitos para la maquinaria incluida en su ámbito, como la documentación técnica y la evaluación de la conformidad. Sus fechas escalonadas incluyen la aplicación del capítulo VI desde el 13 de julio de 2023, la notificación de las normas de sanciones por los Estados miembros antes del 14 de octubre de 2026 y la fecha principal de aplicación del 14 de enero de 2027; los productos comercializados conforme a la directiva anterior antes del 14 de enero de 2027 reciben un tratamiento transitorio. Trate estas fechas como referencias de planificación del cumplimiento, no como prueba de que una máquina concreta cumple.
Compruebe la higiene y el cambio de producto por alérgenos
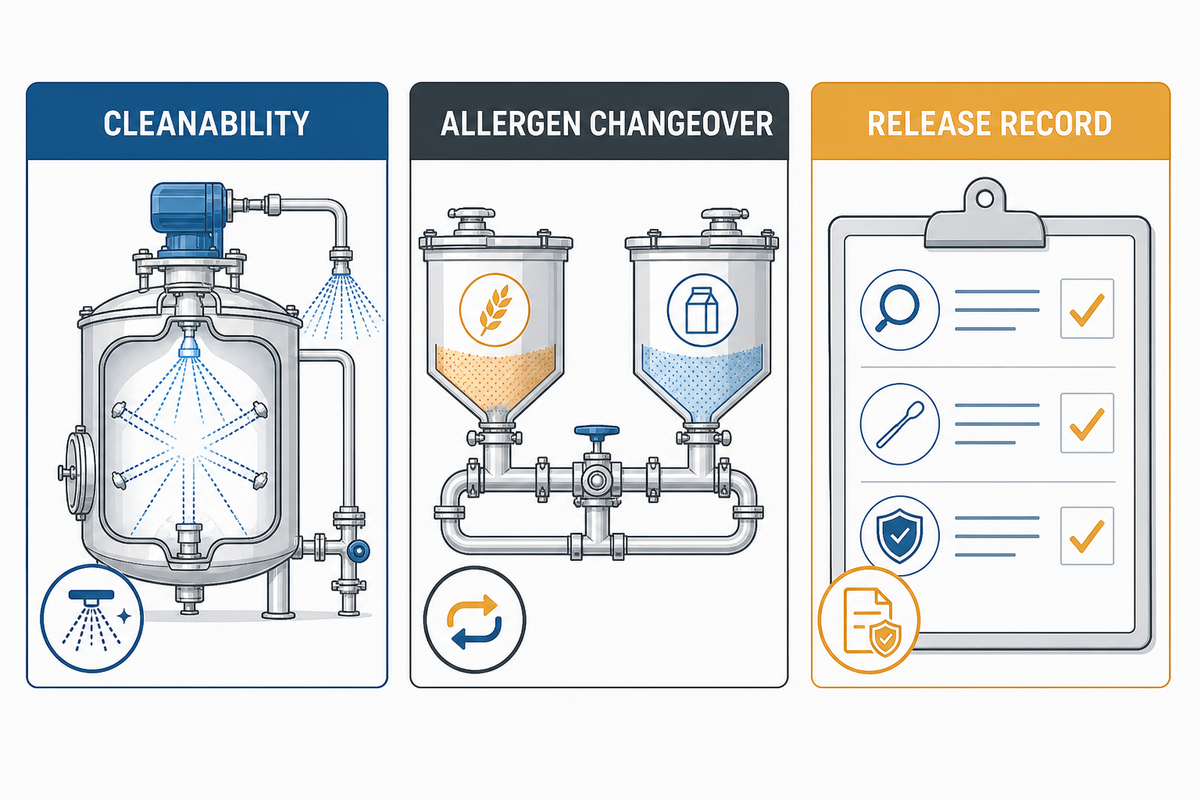
La higiene es una variable de producción porque cada superficie difícil de limpiar alarga el cambio de producto y aumenta la probabilidad de residuos, transferencia de sabor, variación de color o una retención no planificada. La guía CGMP de la FDA incluye el diseño del equipo, las operaciones higiénicas y los controles del proceso dentro del sistema de inocuidad alimentaria.
Referencia de higiene: guía de diseño sanitario 3-A.
Restablecimiento de alérgenos con inicio limpio
Parar → aislar → limpiar → inspeccionar → liberar. Especifique las herramientas, los puntos de desmontaje, la lámpara de inspección, la decisión sobre residuos, la conservación de muestras y la aprobación del reinicio. La empresa alimentaria es responsable de validar la limpieza y desinfección; el proveedor debe facilitar el acceso y la documentación.
El 3-A Sanitary Standards Institute describe el diseño, la fabricación, la instalación y la facilidad de limpieza sanitarios para equipos alimentarios. Use sus principios como marco de revisión: zonas de producto accesibles, materiales compatibles, drenaje y ausencia de trampas ocultas de residuos.
«Fácil de limpiar» no es aceptable si significa «use un trapo y luego llame a su tío». Especifique el método, el estudio de tiempos, las fotografías de acceso, los elementos que deben retirarse y la base para liberar la línea de recetas.
Revise las protecciones, las superficies calientes y la energía peligrosa
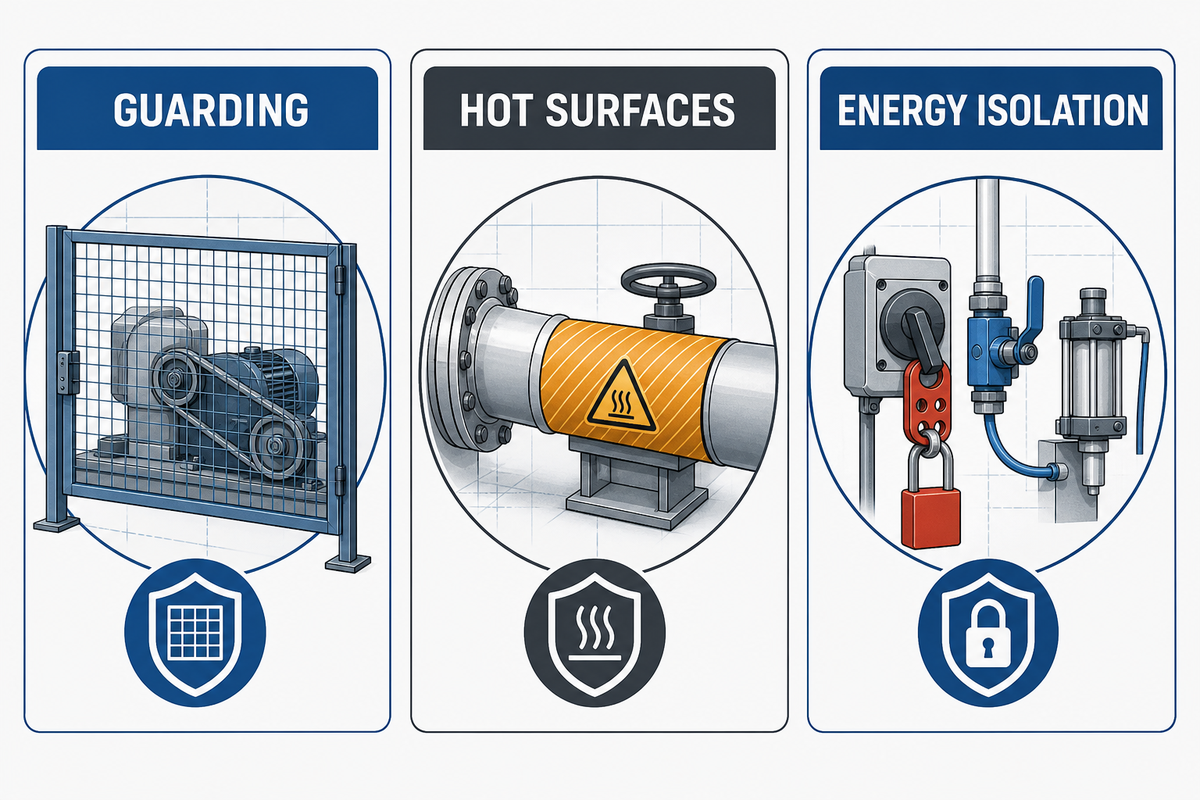
Después de revisar la higiene, los moldes rotativos, los accionamientos, los puntos de atrapamiento, las superficies calentadas y la energía mecánica, eléctrica o neumática almacenada requieren una revisión basada en tareas. Los enclavamientos de software pueden ayudar, pero no sustituyen las protecciones físicas, la verificación de las paradas de emergencia ni un procedimiento de bloqueo y etiquetado.
| Tarea | Peligro | Control | Prueba |
|---|---|---|---|
| Despejar un atasco | Movimiento inesperado o calor almacenado | Acceso protegido y procedimiento de aislamiento de energía | Parada observada, aislamiento y prueba de energía cero verificada |
| Limpiar la zona caliente | Quemaduras y exposición a productos químicos | Regla de enfriamiento, equipo de protección y método aprobado | Registro de capacitación y procedimiento firmado |
| Inspeccionar el accionamiento | Enredo y reinicio | Protección fija, enclavamiento y bloqueo/etiquetado | Prueba funcional y registro de mantenimiento |
La guía de OSHA sobre protección de máquinas aborda los puntos de atrapamiento de entrada, las piezas giratorias y los procedimientos de control de energía. Aplique los requisitos de la jurisdicción donde funcionará la máquina y haga que una persona cualificada revise las protecciones finales; esta guía no es una certificación.
Las protecciones protegen a los trabajadores de los puntos de atrapamiento de entrada y de las piezas giratorias; el mantenimiento requiere un programa de control de energía. Guía de OSHA sobre protección de máquinas, utilizada aquí como referencia de revisión para compradores
Solucione problemas por síntoma, variable y prueba de confirmación
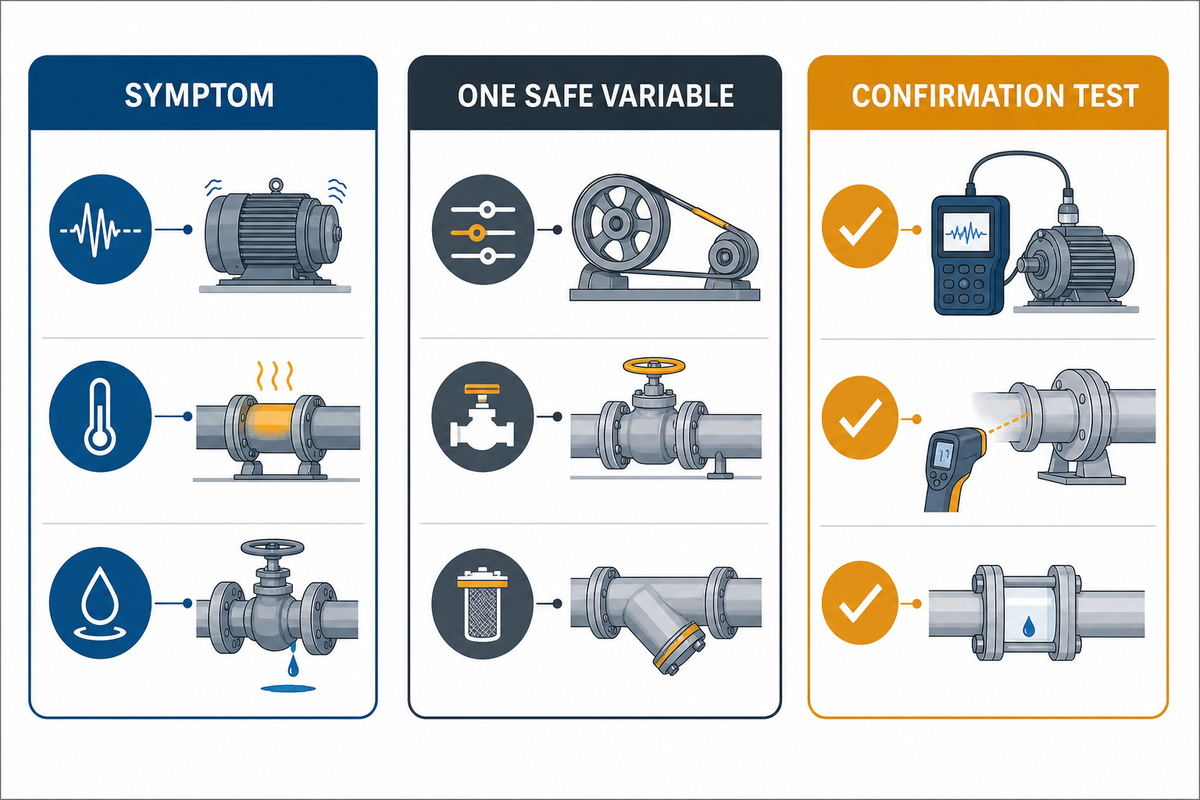
Con las protecciones documentadas, cuando los rollos se agrieten, se adhieran, pierdan uniformidad de color o varíen de tamaño, conserve las pruebas. Registre el síntoma, cambie una variable segura, ejecute una muestra de confirmación y escale el problema solo después de registrar el resultado.
Referencia de control: requisitos de CGMP alimentarias de eCFR 21 CFR Parte 117.
| Síntoma | Primeras variables | Prueba de confirmación |
|---|---|---|
| Agrietamiento | Humedad, espesor, flexibilidad de la lámina y tiempo de enrollado | Mantenga el calor y el tiempo; cambie una variable de humedad o masa |
| Adherencia | Estado de la superficie, momento de liberación, temperatura y residuos | Inspeccione y limpie; repita con la misma receta |
| Variación de color | Equilibrio térmico, permanencia, distribución de la masa líquida y lectura del sensor | Compare las muestras a una velocidad y una carga |
| Variación de tamaño | Masa dosificada, posición del molde, presión de enrollado y tiempo de extracción | Mida un conjunto de muestras conservadas y verifique la alineación |
Los informes de foros pueden revelar el lenguaje de los operadores, como «adherencia» o «desgarro», pero no pueden diagnosticar su línea. Si una prueba expone a alguien a calor, movimiento, presión o energía eléctrica, deténgase y utilice el procedimiento aprobado con apoyo cualificado.
Proteja la repetibilidad con registros de mantenimiento y cambios de producto
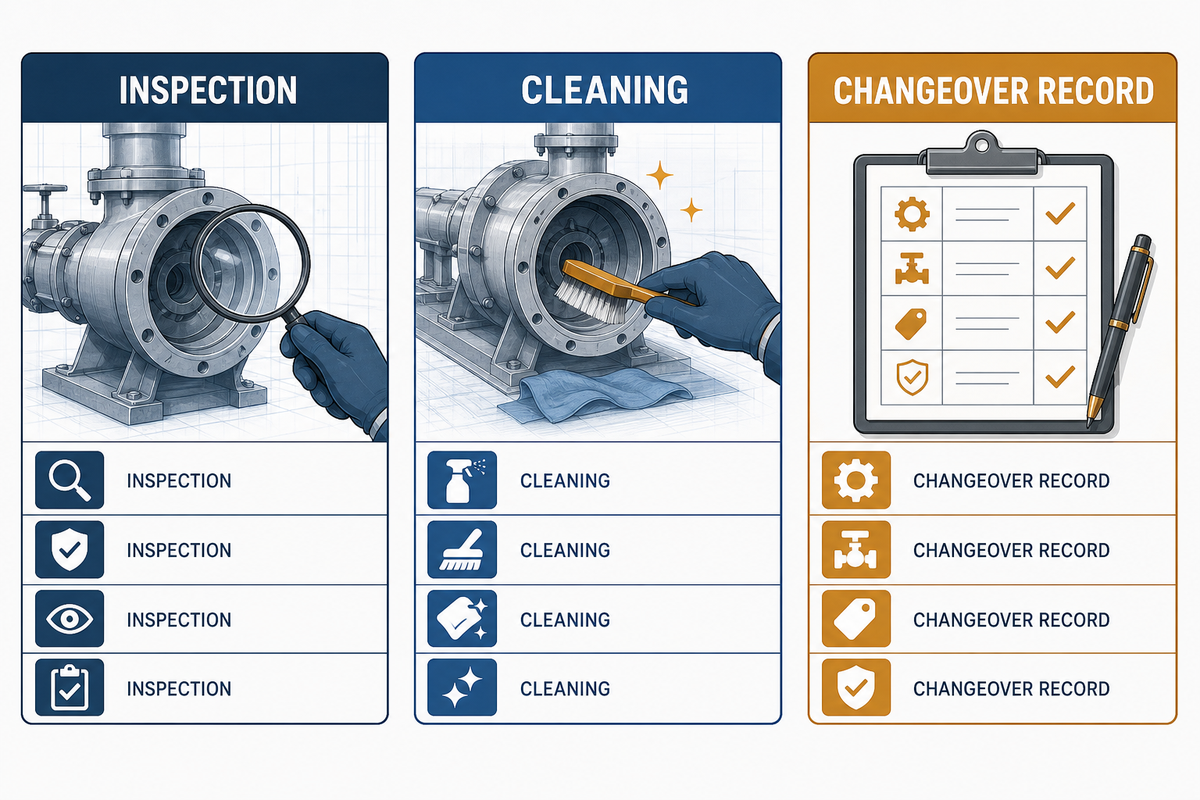
Después de registrar un síntoma, «bajo mantenimiento» no es por sí solo un criterio de aceptación. Defina las tareas de inspección, limpieza, lubricación, sensores, accionamientos, moldes, calibración y repuestos que mantienen la receta repetible.
Referencia de mantenimiento: guía de OSHA sobre protección de máquinas.
| Registro | Prueba | Escalar cuando |
|---|---|---|
| Arranque y parada diarios | Operador, receta, precalentamiento, alarmas y muestra de la primera pieza | La muestra de la primera pieza no cumple el intervalo de liberación |
| Cambio de producto | Hora de inicio/finalización, inspección de limpieza, ajustes y desperdicio | Aparecen residuos, desperdicio inexplicado o reajustes repetidos |
| Mantenimiento planificado | Referencia del manual, repuestos, estado, persona y fecha | El desgaste, el calor, el ruido o la alineación se salen del manual |
Mantenga el manual real del proveedor como autoridad para los intervalos de servicio. No aplique un programa de 250, 500 o 1,000 horas a todos los diseños de máquinas y ciclos de trabajo.
Compare proveedores con pruebas, no en una carrera de hojas de especificaciones
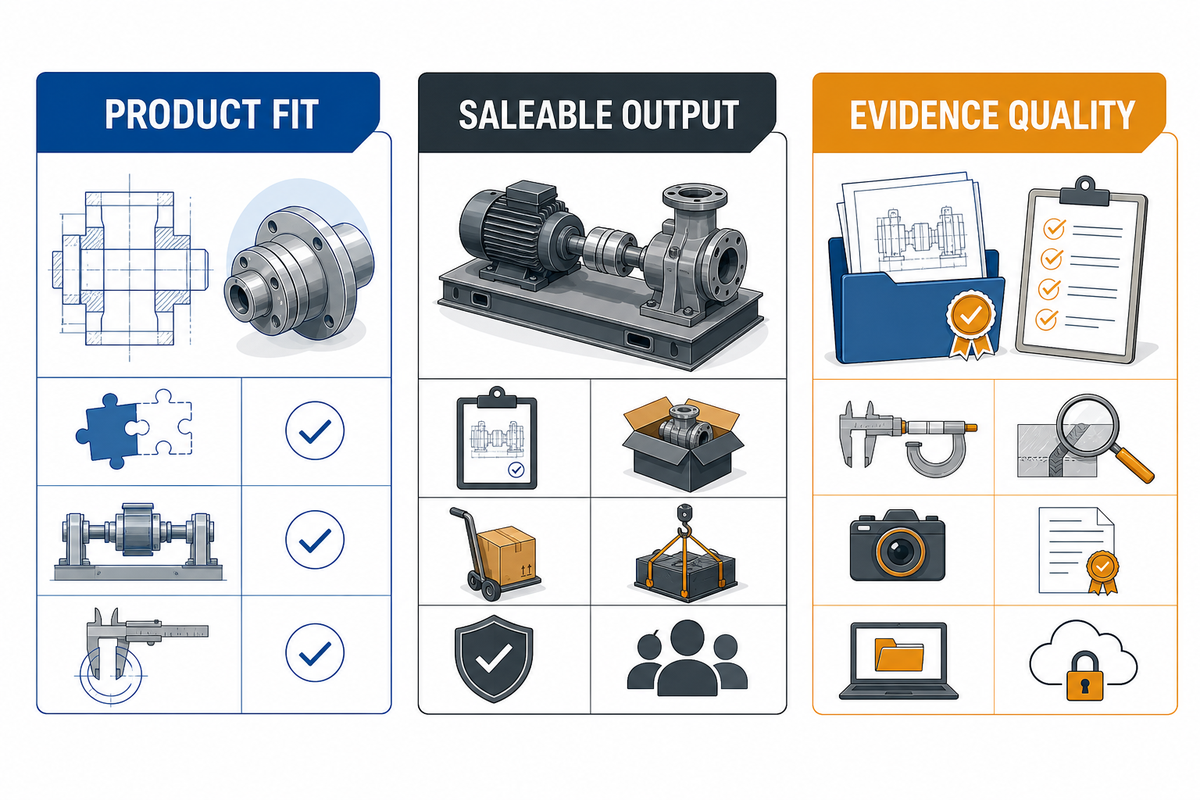
Una vez definida la evidencia de mantenimiento, la lista de verificación del proveedor debe premiar la demostración de adecuación del producto y capacidad operativa, no la cantidad de funciones. Evalúe cada propuesta con el mismo producto, condiciones de referencia, límites de la planta y lista de verificación de aceptación.
Referencia de comparación: orientación de IFT sobre líneas de proceso.
| Categoría | Pregunta que debe quedar resuelta | Prueba |
|---|---|---|
| Identidad del producto | ¿Es una línea de barquillos de oblea horneados? | Mapa del proceso y muestra |
| Adecuación de la receta | ¿La masa líquida acordada se enrolla limpiamente? | Ficha de prueba y muestras conservadas |
| Base de producción | ¿Qué se considera vendible? | Definición del rendimiento y registro de operación |
| Límite de servicios auxiliares | ¿Quién suministra cada interfaz? | Matriz de cronograma y responsables |
| Acceso y distribución en planta | ¿Los operadores pueden limpiarla y darle mantenimiento? | Plano a escala y revisión de accesos |
| Cambio de producto con requisitos de higiene | ¿Cómo se retiran los residuos? | Método de limpieza y aprobación |
| Controles de seguridad | ¿Cómo se aíslan los peligros? | Prueba de resguardos y control de energías |
| Soporte para la aceptación | ¿Qué se firma en la entrega? | Protocolo FAT/SAT y capacitación |
| Criterio | Ponderación | Evidencia que merece una puntuación alta | No es adecuado cuando |
|---|---|---|---|
| Adecuación del producto | 20% | Coinciden la receta y la geometría del rollo | En realidad, la línea es un sistema para productos salados rellenos |
| Producción vendible | 20% | Se indican las condiciones, el rendimiento, las paradas y la duración de la operación | Solo aparece una cifra general de piezas por hora |
| Servicios auxiliares y distribución en planta | 15% | Plano a escala, conexiones, accesos y matriz de responsables | El comprador debe definir las holguras después del envío |
| Seguridad e higiene | 15% | Prueba de resguardos, método de aislamiento y evidencia de facilidad de limpieza | «Automático» se usa como argumento de seguridad |
| Soporte para la aceptación | 15% | Protocolo FAT/SAT, capacitación y entrega firmada | No hay criterios de liberación medibles |
| Facilidad de mantenimiento y calidad de la evidencia | 15% | Manuales, repuestos, vía de respuesta y afirmaciones trazables | La cotización traslada el riesgo de integración sin nombrarlo |
Después del cuadro de evaluación informativo, los compradores que ya definieron el producto y la planta pueden revisar la solución de la máquina rotativa para producir barquillos de huevo con el alcance configurado. Una lista de verificación para preparar la RFQ ayuda a trasladar la misma evidencia a las preguntas para el proveedor. Ese traspaso controlado mantiene comercial la página de la solución, mientras esta guía sigue siendo una lista de verificación basada en evidencia.
Una vez definidos el producto y la planta, investigue al proveedor detrás del alcance configurado y registre la evidencia en el plan del proyecto.
Documento de requisitos técnicos listo para aportar evidencia
- Familia de productos, revisión de la receta, dimensiones, textura y rollo objetivo
- Ritmo bruto, fórmula de producción vendible, definición del rendimiento y patrón de turnos
- Programa de servicios auxiliares, distribución a escala, accesos, calor, aire y flujo de materiales
- Ficha de prueba, límites FAT/SAT, pruebas de seguridad, liberación de limpieza y desinfección, y capacitación
- Mantenimiento, repuestos, vía de respuesta y supuestos no resueltos
Qué significan para los compradores las tendencias de automatización de 2025–2026
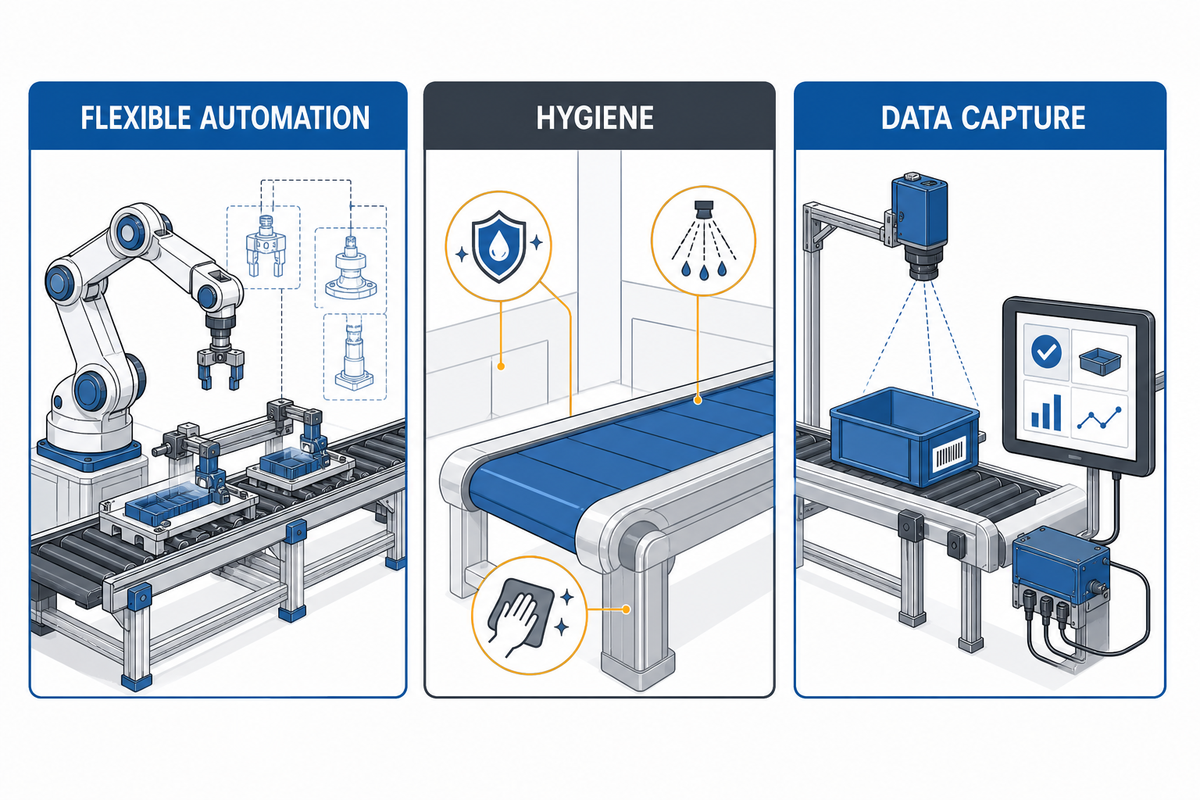
Frente a esa lista de verificación basada en evidencia, la cobertura actual de la fabricación de alimentos apunta a un cambio práctico: la automatización flexible, la higiene, la captura de datos y la facilidad de uso para la fuerza laboral importan junto con la velocidad. Una línea para un solo producto puede quedarse corta cuando cambian la mezcla de productos o la frecuencia de los cambios de producto. Use estas señales al definir las preguntas de las pruebas y las responsabilidades.
Referencia del sector: perspectivas de fabricación de Food Processing.
| Señal de tendencia | Implicación para el comprador |
|---|---|
| Mayor variabilidad de productos | Solicite el rango de recetas, evidencia del cambio de producto y aprobación de la primera pieza |
| La higiene como disponibilidad operativa | Mida el tiempo de limpieza, inspección y liberación, no solo el tiempo de operación |
| Controles más conectados | Exija alarmas legibles, propiedad de los datos y un modo manual de respaldo |
| Presión sobre la mano de obra | Evalúe la capacitación, los accesos y los procedimientos repetibles antes que la novedad |
La cobertura reciente de Food Processing describe presión sobre los costos, limitaciones de mano de obra, higiene y flexibilidad, no una tasa garantizada de crecimiento del mercado para un tipo de máquina. Use estas tendencias para mejorar sus preguntas de decisión, no para justificar una previsión de demanda sin respaldo.
La mejor elección de equipo mantiene estable una receta documentada, ofrece a los operadores una vía segura de recuperación y hace visibles la limpieza y el cambio de producto. Esas cualidades medibles duran más que una función novedosa que no puede probarse en la planta. Use este enfoque basado en evidencia al revisar la flexibilidad, la propiedad de los datos y la capacitación de los operadores.
Preguntas frecuentes
¿Cuánto cuesta una máquina para producir barquillos de huevo?
Los precios industriales dependen de la configuración. La familia de productos, el alcance de las pruebas de receta, los moldes, el calentamiento, los controles, los servicios auxiliares, los resguardos, la documentación, la instalación, la capacitación y el soporte de aceptación pueden cambiar la cotización. Prepare primero el documento de requisitos técnicos con evidencia y después solicite una cotización del proyecto; esta guía deliberadamente no publica un rango de precios genérico. Pregunte si la oferta incluye la puesta en marcha, los repuestos, las herramientas para el cambio de producto, el flete y la operación de aceptación. Esos límites pueden modificar el total del proyecto entregado aunque dos precios generales de la máquina parezcan similares, por lo que debe registrar las exclusiones junto a cada comparación.
¿Cómo se llama la máquina que enrolla los barquillos de huevo?
El nombre depende del producto. Un sistema de barquillos de oblea horneados puede llamarse máquina rotativa para producir barquillos de huevo o máquina para producir barquillos de huevo de oblea, mientras que una línea para productos salados rellenos suele describirse como máquina formadora de rollos rellenos salados. Confirme la secuencia de dosificación, horneado, relleno, plegado y enrollado antes de comparar la capacidad.
¿Qué marca de barquillos de huevo usan los restaurantes chinos?
No existe una respuesta universal y confiable sobre la marca. Los restaurantes pueden elaborar los productos en sus instalaciones, comprar envolturas o productos enrollados congelados, o utilizar un proveedor regional. Los menús, las regiones, los modelos de mano de obra y los contratos de compra varían, por lo que el nombre de un restaurante no es un parámetro sólido para comparar equipos. Al planificar el equipo, la popularidad de la marca importa menos que la envoltura objetivo, la receta de relleno u oblea, la definición de producción, el proceso de seguridad alimentaria y la prueba de aceptación documentada. Solicite muestras y registros del proceso que coincidan con su propio producto.
¿Cómo debe definir un comprador la producción vendible de una máquina rotativa para producir barquillos de huevo?
Defina la identidad del producto, la revisión de la receta, la base por pieza o por masa, el rendimiento a la primera pasada, las reglas de rechazo, el calentamiento inicial, las paradas, el cambio de producto y el horizonte de operación acordado. La cifra general de piezas por hora del proveedor solo es útil cuando el producto y las condiciones de prueba están documentados y son comparables.
¿Qué evidencia debe incluir un plan de aceptación FAT y SAT?
Mantenga un protocolo por capas que cubra la seguridad y los documentos, la repetibilidad de la receta, la producción vendible sostenida, la liberación de limpieza, la capacitación y la responsabilidad de la aprobación. Registre las muestras, las mediciones, los motivos de las paradas, los supuestos no resueltos y las condiciones en las que es válido el resultado del proveedor.
¿Cuáles son los errores comunes al hacer barquillos de huevo?
Los síntomas comunes incluyen grietas, adherencia, variación de color y tamaño irregular. Mantenga la receta y el estado de la máquina, cambie una sola variable segura, conserve muestras del antes y el después, y detenga la operación para solicitar asistencia calificada cuando intervengan el calor, el movimiento o el aislamiento de energías.
Referencias y fuentes
- Requisitos generales de OSHA para el resguardo de máquinas
- eCFR 21 CFR Parte 117: buenas prácticas de fabricación vigentes
- Buenas prácticas de fabricación vigentes de la FDA para alimentos
- Normas sanitarias y prácticas aceptadas de 3-A
- Reglamento (UE) 2023/1230 sobre máquinas
- IFT: optimización de una línea de proceso
- Google Patents: US3450067A Máquina automática para producir barquillos de huevo
- Food Processing: encuesta sobre perspectivas de fabricación de 2025
Convierta la guía en un documento de requisitos técnicos
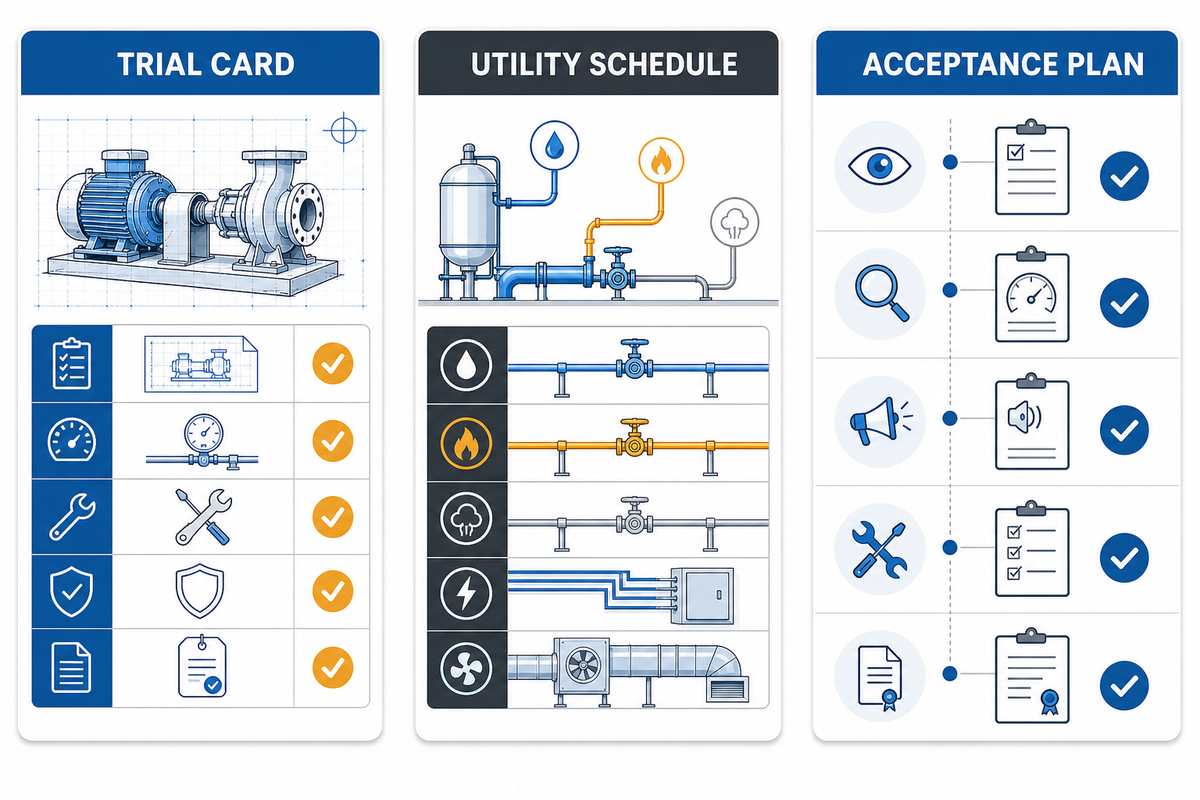
UDTECH puede revisar una prueba documentada del producto, el programa de servicios auxiliares y el plan de aceptación comparándolos con el alcance configurado de la máquina. Incluya sus supuestos abiertos para que la próxima conversación comience con evidencia.
Referencia de cumplimiento: Reglamento de la UE sobre máquinas.