Póngase en contacto con UDTECH Company

Actualizado en octubre de 2026
La planificación de la distribución de una fábrica de feuilletine integra la secuencia de producción, el espacio para dar servicio a los equipos y las rutas de materiales en un plano medido del edificio. Comience con la preparación de la masa líquida, el horneado, el enfriamiento, el desmenuzado en hojuelas y el empaque. Dibuje la distribución real de los equipos, trace cómo circulan las personas, los ingredientes, los materiales de empaque y los residuos alrededor del producto expuesto, y reserve las rutas de servicio y de materiales antes de colocar paredes y divisiones.
Referencia de planificación
Equipo: unidad de horneado UDTECH YT-10. Límite del proceso: desde la preparación hasta las hojuelas empacadas, con cada módulo suministrado identificado. Entregable del plano: plano del edificio con espacios de servicio, puntos de transferencia y responsabilidades de instalación asignadas.
Una máquina puede caber en una sala, pero quizá no haya espacio para el carro de limpieza, la guarda abierta o la ruta para retirar componentes. Los buenos planos de distribución siguen el flujo de materiales y tienen en cuenta estas exigencias que compiten por el espacio. Antes de elegir la distribución que ocupa menos superficie, dibuje en el mismo plano las guardas abiertas, los componentes desmontables, el carro de limpieza, la reposición de materiales de empaque y la recolección de residuos. Si se cuenta el mismo espacio para tareas incompatibles, puede quedar oculto el trabajo que detendrá la línea.
Antes de aprobar la distribución
- Separe el espacio que ocupa la unidad de horneado del necesario para instalar y dar servicio a todo el proceso.
- Compare las distribuciones recta y en U usando las interfaces reales de los equipos.
- Revise las rutas de recetas, personas, materiales de empaque y residuos en los puntos donde se cruzan con las hojuelas expuestas.
- Entregue al proveedor de equipos y a los contratistas locales la misma revisión del plano.
Trace el proceso antes de dibujar la sala
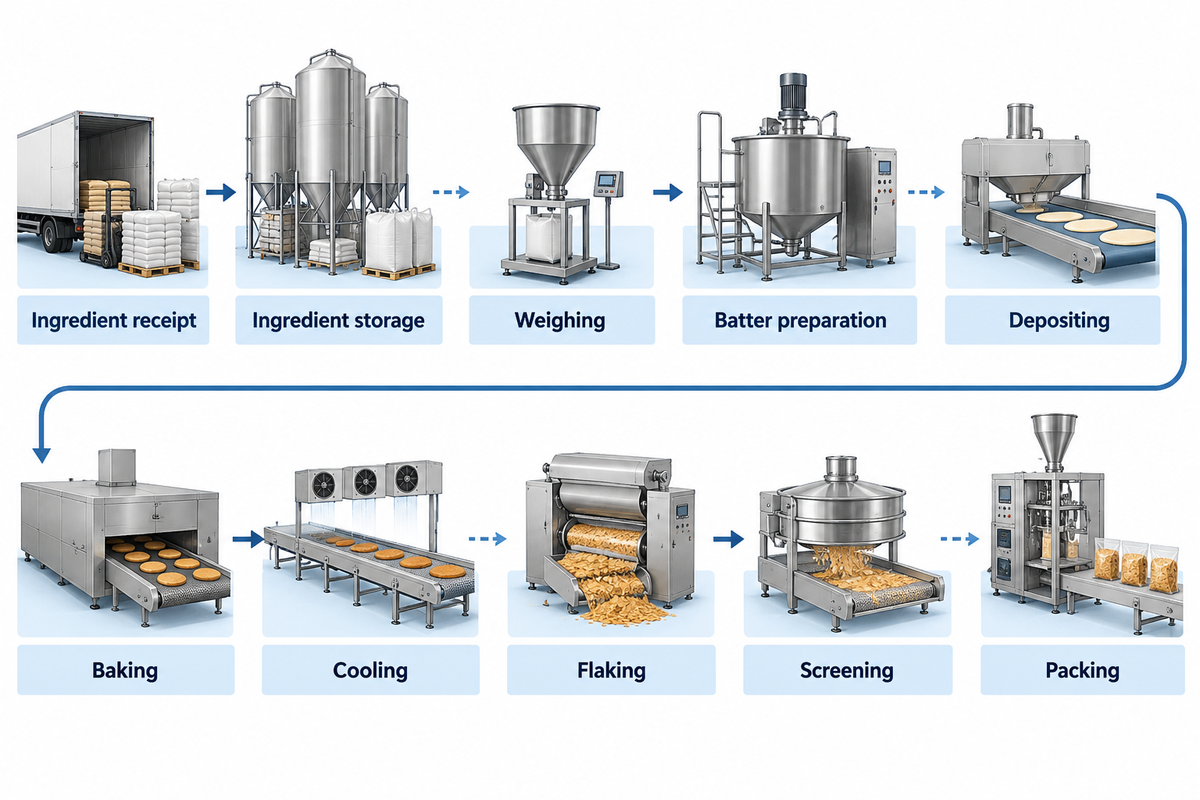
Trace el recorrido de los ingredientes desde la recepción de mercancías hasta el producto sellado e indique quién es responsable de cada etapa y cuál es su destino. Una línea de producción de feuilletine puede combinar maquinaria suministrada con equipos que ya se encuentran en la planta. El primer plano debe mostrar estas interfaces para que la cotización y el plano de la fábrica describan la misma operación.
Debe haber una ruta continua para que las láminas horneadas pasen por la etapa de enfriamiento y la configuración de desmenuzado elegida. Estas láminas delgadas horneadas requieren una manipulación distinta de la de las crepas suaves que se doblan o rellenan antes de seguir procesándose. Defina las especificaciones finales de las hojuelas y su aplicación antes de considerar adecuada cualquier línea de producción genérica de panadería. La guía del proceso industrial de feuilletine describe con más detalle la secuencia de producción.
| Etapa | Qué debe ubicar el plano | Decisión previa a la aprobación |
|---|---|---|
| Recepción de ingredientes | Puerta de entrega y zona de inspección | Evite que las cargas entrantes pasen por las zonas donde se manipula producto expuesto. |
| Almacenamiento de ingredientes | Almacén de ingredientes secos y ubicaciones específicas para cada receta | Permita reponer existencias sin usar los pasillos de producción como almacén. |
| Pesaje | Suministro de ingredientes y tareas que generan polvo | Revise los polvos que se usan realmente y el procedimiento para cambiar de receta. |
| Preparación de la mezcla líquida | Ubicación para mezclado, transferencia y limpieza | Acuerde cómo se conecta la preparación húmeda con el horno. |
| Dosificación | Conexión de alimentación y acceso para el operador | Adapte la transferencia a la máquina seleccionada. |
| Horneado | Cuerpo de la unidad de horneado y lados de servicio | Use el plano de configuración seleccionado. |
| Enfriamiento | Recorrido del producto y actividades circundantes | Mantenga las láminas expuestas alejadas del tránsito incompatible. |
| Desmenuzado | Geometría de transferencia y punto de recolección | Acuerde la altura del producto, la contención y el acceso para retirarlo. |
| Tamizado | Salidas para hojuelas aceptadas, finos y reproceso | Asigne un destino a cada flujo. |
| Empaque | Entrada de materiales de empaque y salida del producto sellado | Separe los materiales de empaque limpios de las cajas exteriores usadas. |
¿Cómo puede la distribución de la planta reducir la manipulación innecesaria?
La distribución de la planta puede reducir la manipulación innecesaria si ubica las etapas conectadas del proceso junto a sus puntos reales de transferencia y asigna una salida específica a cada flujo de materiales. Trace el recorrido de un lote desde el suministro de los ingredientes hasta el despacho del producto terminado. Un viaje de regreso repetido, un contenedor temporal en el piso o una transferencia por un pasillo concurrido señalan una decisión específica de distribución que conviene cambiar.
Registre el motivo de cada traslado antes de intentar eliminarlo. Llevar producto rechazado por el área de empaque genera movimientos innecesarios, por corto que sea el transportador. Evalúe la distribución en planta considerando todo el recorrido, no solo la longitud de una conexión. Trace los destinos de los finos y del producto que se reprocesará antes de decidir cómo reducir las mermas.
Dimensione el espacio de instalación alrededor de la unidad de horneado
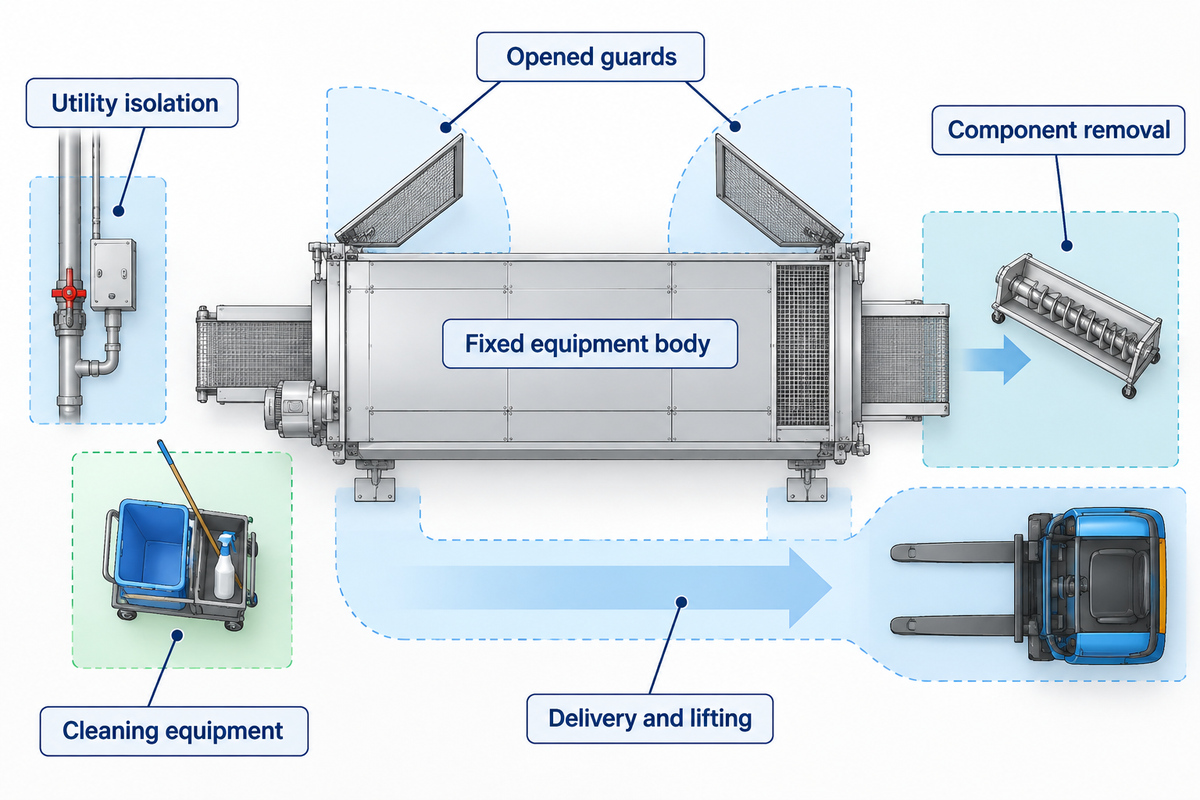
UDTECH publica las dimensiones del cuerpo de la unidad de horneado YT-10: 9.8 m de largo, 1.6 m de ancho y 1.9 m de alto. Su superficie ocupada es de 9.8 m × 1.6 m = 15.68 m². La distribución completa de la planta incluye los equipos de las etapas posteriores, las piezas desmontadas, el acceso para limpieza y servicio, los pasillos de operación y la ruta necesaria para ingresar la maquinaria al edificio.
Considere la altura por separado: los servicios en altura, las conexiones de extracción y los medios de elevación deben figurar en un plano de elevación. Aunque el piso de la fábrica sea amplio, quizá no haya suficiente espacio hasta el techo para realizar las tareas de servicio requeridas y sea necesario instalar el equipo con otro método.
Use la Verificación del espacio del equipo y de acceso para servicio para convertir el contorno del equipo en un plano de espacio utilizable. Incluya las siguientes necesidades en el mismo dibujo. El espacio de instalación es el área total que requieren estas tareas; dos áreas de acceso solo pueden superponerse cuando las tareas pueden compartir el espacio, por ejemplo, porque nunca se realizan al mismo tiempo.
| Capa del plano | Conflicto que se debe comprobar | Respuesta de planificación |
|---|---|---|
| Cuerpo fijo del equipo | Una columna queda dentro de la superficie ocupada seleccionada. | Reubique el equipo o revise la configuración seleccionada. |
| Guardas abiertas | Una guarda, al abrirse, choca con una barrera fija. | Reserve todo el espacio que requiere su movimiento de apertura. |
| Inspección de rutina | El lado de inspección queda frente a una pared inaccesible. | Cambie la orientación de la unidad o proporcione un acceso adecuado. |
| Retiro de componentes | Un componente desmontable no puede pasar junto a la maquinaria adyacente. | Dibuje el movimiento de retiro y la ubicación donde se recibirá el componente. |
| Equipo de limpieza | El carro debe colocarse en una ruta de materiales. | Asigne una ubicación para la limpieza adecuada a la tarea. |
| Desplazamiento del operador | El trabajo habitual cruza una transferencia de producto. | Cambie la posición de trabajo o proteja la transferencia. |
| Manipulación de materiales | La reposición bloquea el lado de servicio de la máquina. | Reubique el punto de suministro y la ruta de entrega. |
| Aislamiento de servicios | Una tubería fija cubre un panel de acceso. | Coordine el recorrido de las tuberías con el acceso para mantenimiento. |
| Entrega e izaje | La unidad de transporte no puede pasar por la entrada. | Acuerde la secuencia de entrega y el método de izaje antes del despacho. |
| Equipos futuros | El espacio reservado para expansión ya se usa como almacenamiento. | Indique el espacio reservado y los usos temporales permitidos. |
El equipo de compras puede usar la tabla para analizar distribuciones de equipos sin añadir un porcentaje arbitrario a cada superficie ocupada. La dimensión del lado de servicio debe corresponder al movimiento requerido en esa zona. Maximice el espacio de producción utilizable después de dibujar estos espacios para las tareas. La página de equipos de horneado de feuilletine presenta el modelo de referencia y describe los límites del alcance suministrado.
Elija una ruta y luego evalúe las opciones recta y en U
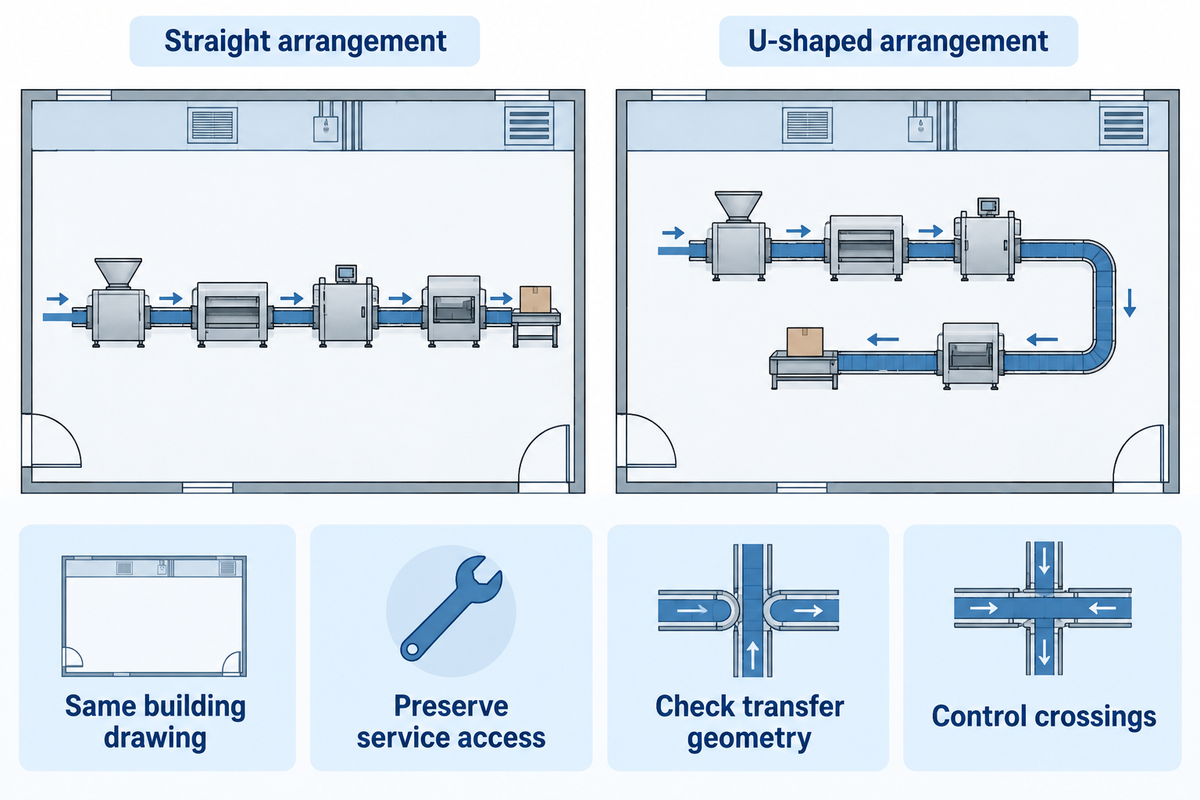
Una distribución recta es adecuada cuando las transferencias reales pueden seguir la secuencia del proceso a través del edificio; conviene evaluar una distribución en U si las puertas disponibles o las operaciones posteriores favorecen una ruta de retorno. Elija la forma después de comprobar la geometría de las transferencias, el acceso y el control de cruces. Que la recepción y el despacho estén en la misma pared no determina la forma de los equipos.
Compare ambas opciones sobre el mismo plano base del edificio, con el mismo alcance de producción y los mismos supuestos de almacenamiento. De lo contrario, la opción que parece mejor quizá simplemente omita una sección de enfriamiento o deje las existencias de empaque fuera de la comparación. Ambos esquemas de rutas también deben conservar el acceso para limpieza e inspección descrito por Cornell. Evalúe los movimientos según los desplazamientos aceptados del producto y las tareas de servicio que los interrumpen; para el proceso elegido, la mejor distribución es la que equilibra ambos aspectos.
Consideremos el taller existente, con puertas de carga en una pared y una fila de columnas en el centro. Un esquema en U podría llevar el producto sellado de regreso al despacho, pero el tramo de retorno podría ocupar el espacio para retirar componentes del horno. Una línea recta puede conservar el acceso para servicio, aunque también requerir una ruta separada para los productos terminados. La disyuntiva es entre dos rutas completas, no entre dos esquemas atractivos.
Para empezar a comparar alternativas, decida en cada cruce si ambos flujos pueden compartir el espacio al mismo tiempo o si deben separarse temporalmente o mediante una barrera física. Mantenga junto a la opción seleccionada cualquier opción no aceptable y anote el motivo de su rechazo. El software de simulación resulta útil cuando se dispone de dimensiones reales, reglas de circulación y supuestos de operación; una animación de equipos incompletos en movimiento aporta poco a la decisión.
Separe la preparación húmeda del producto horneado expuesto
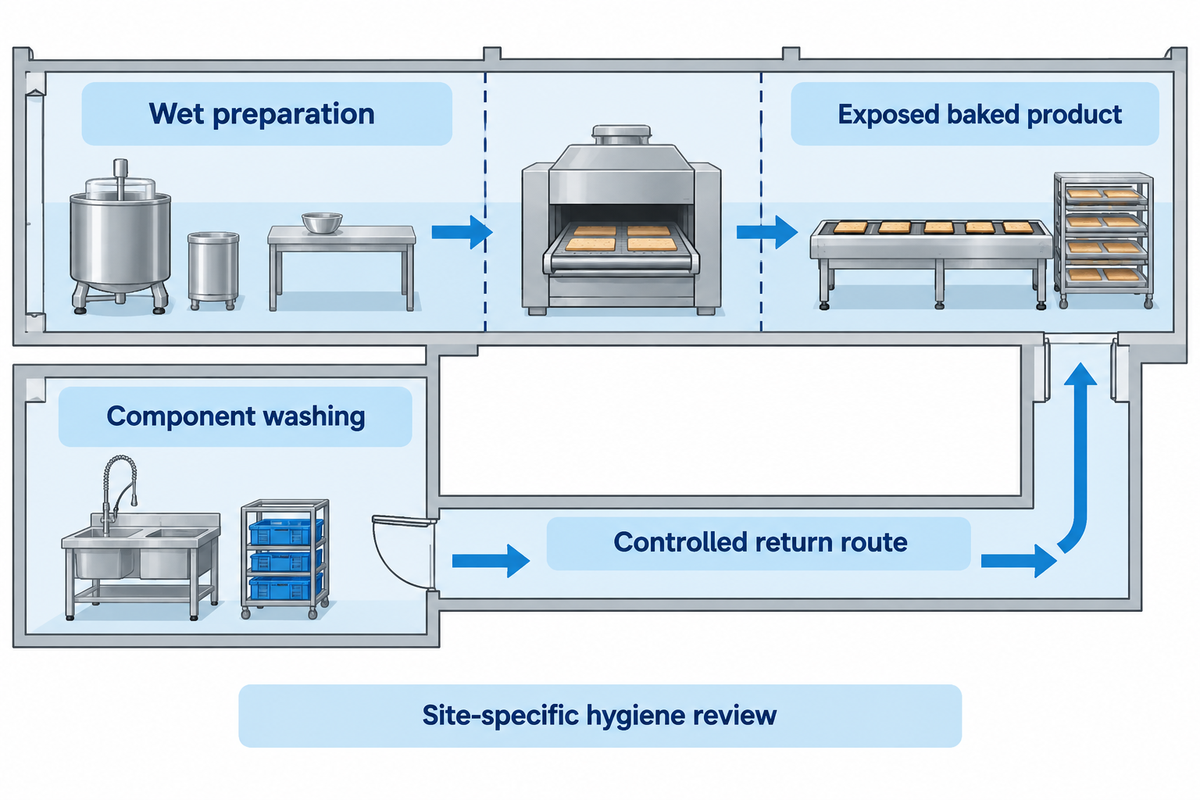
Ubique la preparación húmeda y las actividades de limpieza de manera que el agua, las salpicaduras y los equipos usados no entren en contacto con el producto horneado. Establezca la separación deseada entre el producto y las actividades de limpieza. Las paredes, las transferencias cerradas o las aberturas controladas cumplen una función distinta de las líneas pintadas en el piso de una fábrica abierta.
El European Hygienic Engineering and Design Group aplica principios de diseño basados en riesgos a los equipos de procesamiento y a su entorno de fabricación. Su guía pública GL 8, cuarta edición (diciembre de 2025), indica lo siguiente:
“Los elementos (equipos e instalaciones) con un diseño higiénico deficiente son difíciles de limpiar.”
Marque en el plano el lugar donde se lavan los componentes y la ruta que siguen al regresar del lavado. Todo componente que salga de un área seca para recibir una limpieza húmeda debe tener una ruta controlada de regreso a su ubicación seca. La disposición requerida depende del método de limpieza de los equipos y de la evaluación de higiene.
La textura y la inocuidad alimentaria requieren criterios de aceptación distintos: un procedimiento de limpieza y desinfección aceptable para la inocuidad alimentaria aún podría exponer las hojuelas crujientes a la humedad durante el traslado. Para conocer la exposición del producto a la humedad, consulte la guía aparte sobre por qué la feuilletine pierde su textura crujiente; en este plano, concéntrese en dónde ocurren esas exposiciones.
El borrador de la guía de 2025 de la Administración de Alimentos y Medicamentos de Estados Unidos para alimentos listos para consumir de baja humedad aborda los programas de limpieza y desinfección, el monitoreo ambiental y las medidas correctivas tras la contaminación por patógenos. Como todavía es un borrador, considérelo información técnica de referencia y no un requisito. Incluya las tareas de limpieza y monitoreo en la revisión del espacio, junto con los criterios de textura del producto.
Asigne rutas propias a las personas, los materiales de empaque y los residuos
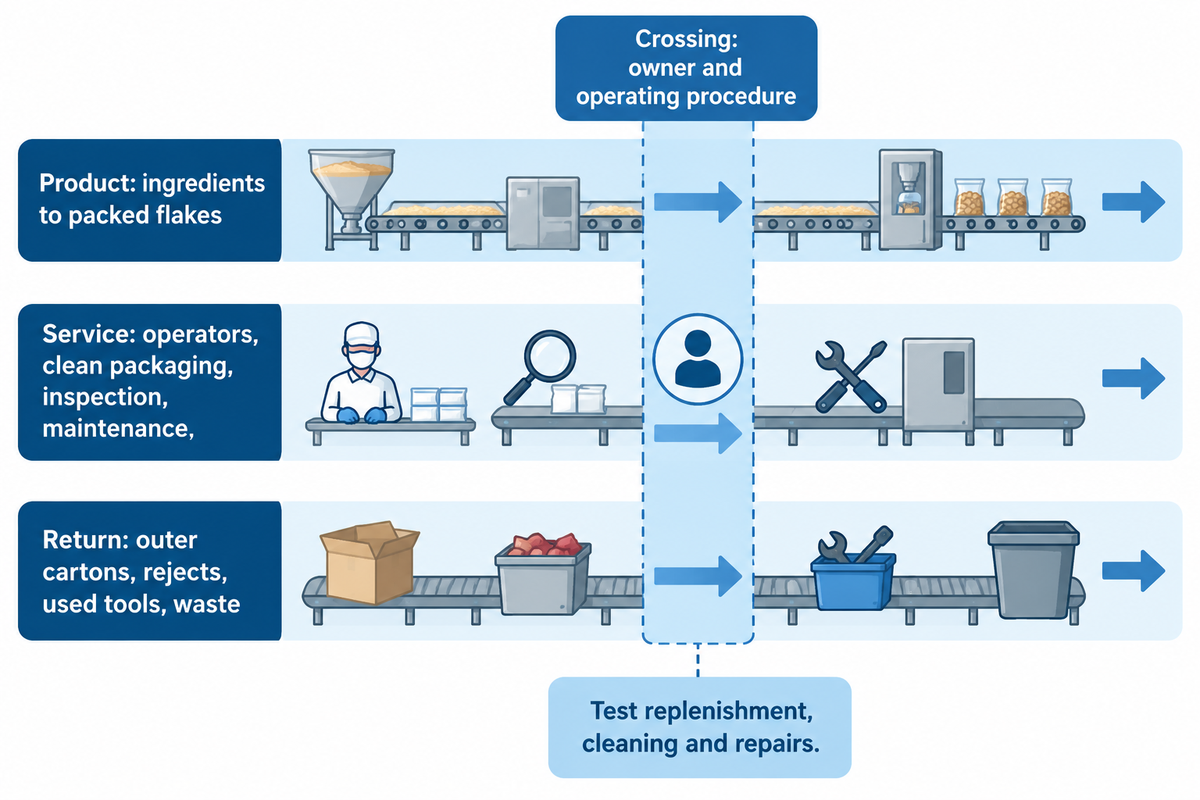
Trace el movimiento de personas y materiales según cada actividad; luego, controle los puntos donde esas rutas se cruzan con el producto expuesto o los equipos limpios. La Prueba de rutas en 3 capas distingue tres tipos de ruta: producto, servicio y suministro, y residuos y retorno. Cada cruce es un punto de control con una persona responsable y un procedimiento de operación específico.
La primera capa sigue los ingredientes hasta las hojuelas empacadas y aceptadas. La segunda sigue a los operadores, los materiales de empaque limpios, la inspección y el mantenimiento. La tercera sigue las cajas exteriores, el producto rechazado, las herramientas usadas y los residuos. Aplique la misma prueba durante la reposición, la limpieza y las reparaciones con la línea detenida; un plano que funciona solo durante la producción estable deja tareas importantes sin planificar.
Los cambios en la receta añaden otra capa a estas pruebas. La guía técnica actualizada de la Agencia Canadiense de Inspección de Alimentos (CFIA), del 5 de junio de 2023, hace referencia al mapeo del flujo de ingredientes, el movimiento del aire, los equipos compartidos y el tránsito del personal para ayudar a identificar el contacto cruzado con alérgenos. Úsela como referencia técnica para revisar este plano, no como requisito legal en el país donde se construya la planta. Asigne el producto que se reprocesará a la ruta permitida, identifique el almacenamiento específico de cada receta e incluya el cambio de producto para la limpieza en el plan de operación. Las normas sobre alérgenos del país donde opere la planta aún requieren una revisión local.
Por ejemplo, si la reposición de materiales de empaque hace que las cajas exteriores usadas pasen por una zona de producto expuesto, se puede resolver el conflicto asignando una ubicación separada para retirar esas cajas. Si se cambia de lugar toda la máquina de empaque, también cambian el espacio de servicio y la ruta del producto.
Permita las tareas de limpieza y retiro de componentes
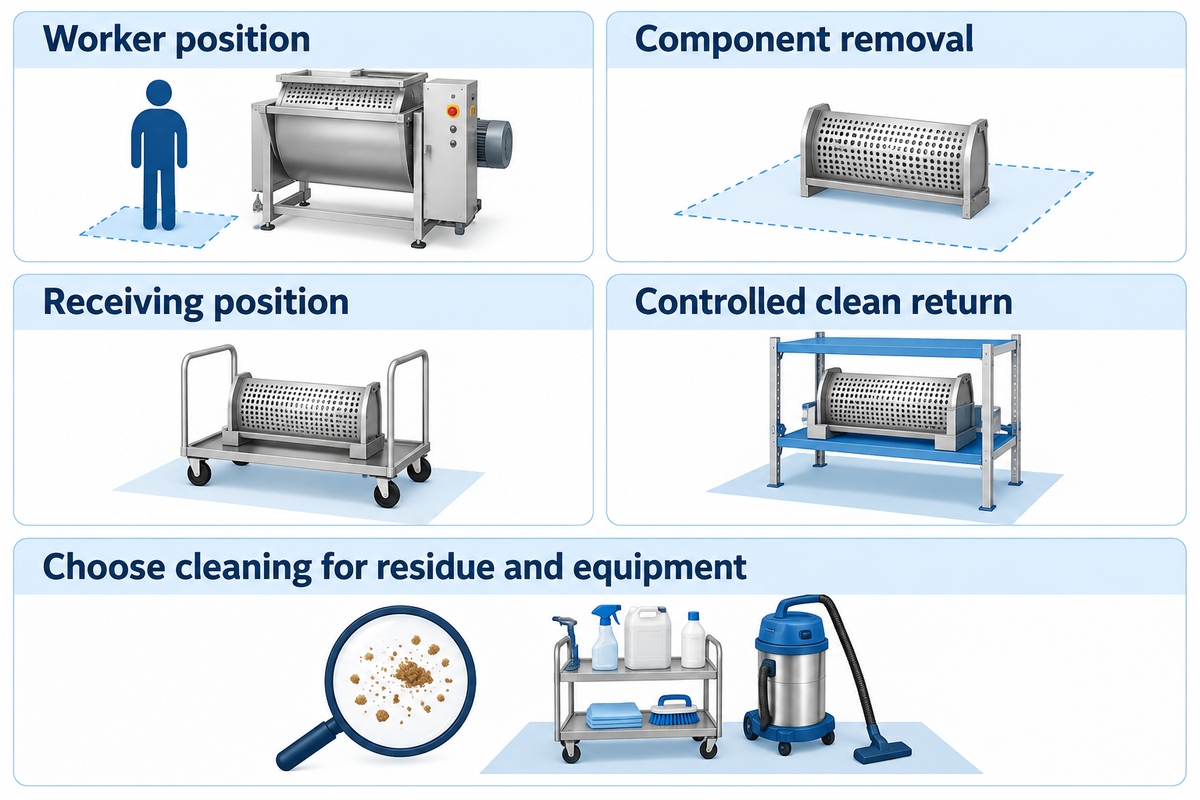
Reserve el acceso necesario para las tareas reales de limpieza, inspección y retiro de componentes antes de aprobar paredes o máquinas adyacentes. El recurso de buenas prácticas de fabricación de Cornell indica que se debe considerar el acceso para limpieza e inspección al distribuir los equipos. Demuestre este principio con cada tarea. Por ejemplo, muestre dónde se ubica el trabajador, por dónde se mueve el componente y dónde se coloca el material retirado.
Una distribución bien diseñada contempla tanto las tareas de mantenimiento como las de producción. Al revisar los planos, siga durante todo su recorrido una guarda abierta, un componente retirado y un carro de limpieza. Pida al personal de mantenimiento y calidad que revise la misma secuencia; sus requisitos pueden diferir de la posición habitual de trabajo del operador.
Los métodos de limpieza varían según los residuos. Ya sean pegajosos o secos y pulverulentos, el método de limpieza debe ser adecuado tanto para el residuo como para el equipo. Que un producto final sean hojuelas de una sustancia seca no significa necesariamente que una sala de producto seco deba limpiarse en seco. Elija un procedimiento que elimine el residuo presente y sea adecuado para la tolerancia del equipo al agua; luego, revise cómo se controlarán la humedad y el material retenido cuando los componentes limpios regresen al procesamiento en seco, de acuerdo con el alcance de la guía técnica canadiense y la guía GL 22 de EHEDG.
Cuando una pared impida realizar una tarea necesaria, cotice el cambio en la pared junto con el cambio en el equipo. Esto también ayuda a evitar una distribución que solo parece aprovechar bien el espacio porque el trabajo rutinario exigiría desmontar los equipos vecinos.
Revise el calor, el aire y la humedad en las interfaces
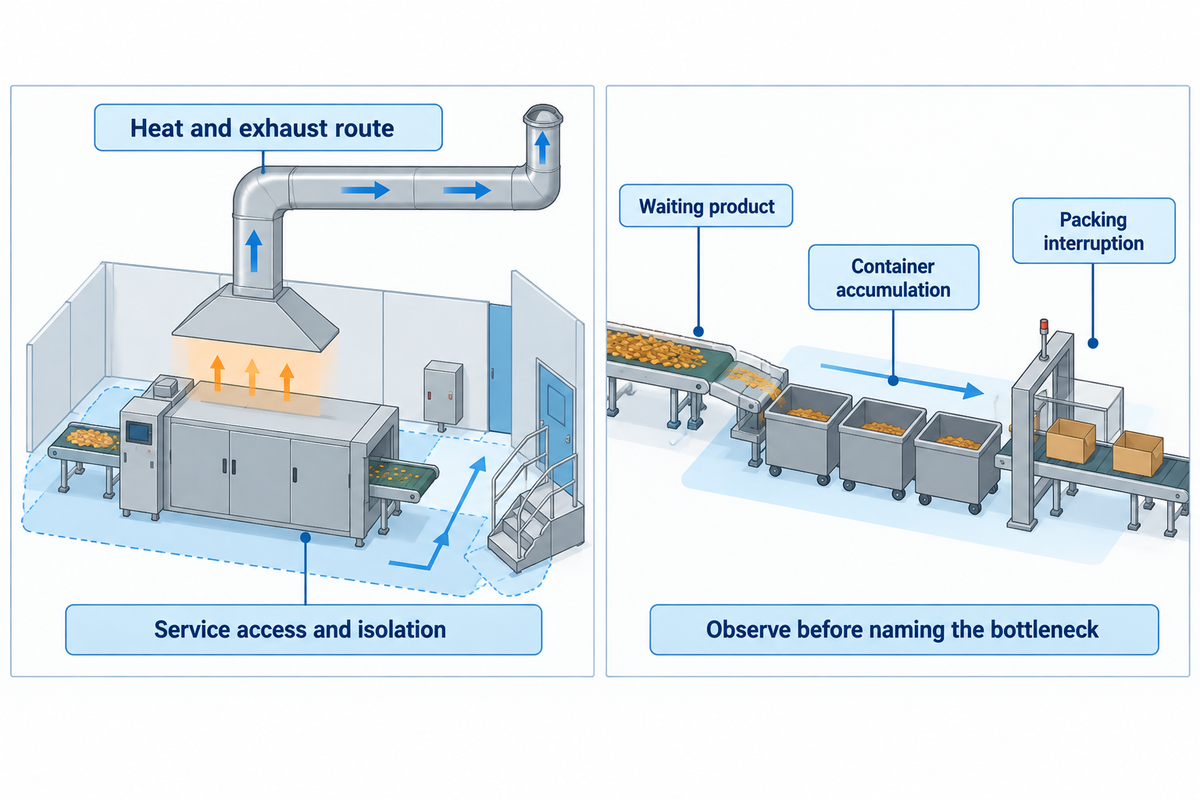
Coordine el calor del horno y las conexiones de servicios auxiliares con las actividades cercanas de enfriamiento, manipulación de producto expuesto y empaque. Prevea puntos de acceso y aislamiento para los servicios, e indique las rutas de extracción en el plano de distribución. Dimensione los servicios del edificio según los requisitos de los equipos, junto con el diseñador local de servicios.
Para conocer los requisitos detallados de los servicios auxiliares, consulte la guía de planificación de servicios auxiliares. Un tubo de suministro que atraviesa un panel desmontable, una conexión de servicio detrás de una división fija o una ruta de extracción del horno que ocupa el espacio reservado para una futura ampliación constituyen problemas de distribución, aunque el suministro nominal de servicios auxiliares sea adecuado. Incluya las materias primas en la evaluación del polvo y las condiciones ambientales alrededor del producto expuesto en la revisión del espacio.
El polvo debe incluirse en esta revisión de interfaces. La harina, el azúcar y otros polvos alimentarios pueden generar polvo explosivo, por lo que la revisión también debe considerar las fuentes de ignición cercanas. Pida al especialista responsable que evalúe los materiales y el proceso reales, incluida la manipulación de polvos, los equipos de recolección, las prácticas de orden y limpieza y la relación con el área de horneado.
La ruta entre el enfriamiento y el empaque es útil para identificar las restricciones. Determine dónde esperan las láminas, dónde quedan expuestas las hojuelas, dónde se acumulan los contenedores y dónde las paradas del empaque interrumpen la manipulación previa. Registre el tiempo de espera y la producción aceptada durante la prueba acordada. Identifique los cuellos de botella mediante la observación, sin suponer que el transportador más largo es el componente que limita la producción.
Apruebe la disposición de enfriamiento junto con la prueba del producto y el diseño de transferencia. La aceptación del enfriamiento se aborda en el artículo aparte sobre el enfriamiento antes de desmenuzar en hojuelas.
Cotice las obras del edificio junto con los equipos
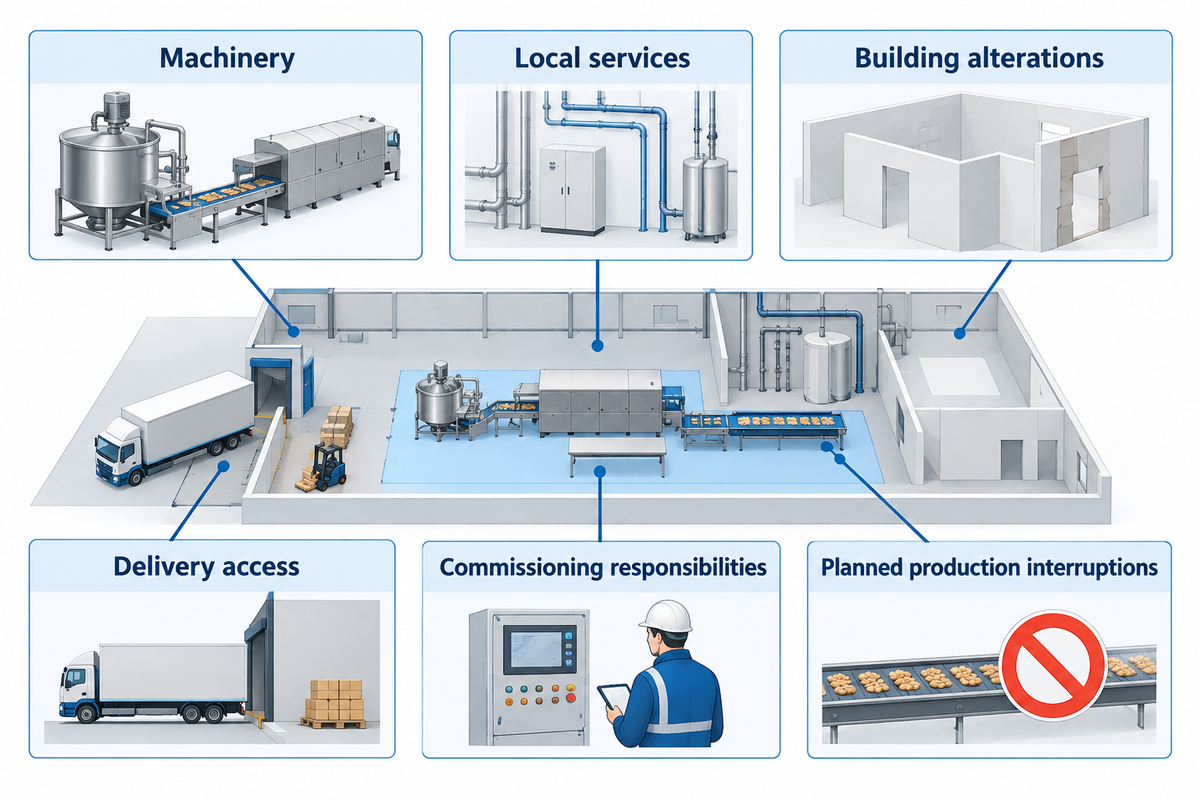
Compare las cotizaciones con el mismo alcance instalado: maquinaria, servicios locales, modificaciones del edificio, acceso para la entrega, responsabilidades de puesta en marcha e interrupciones de producción planificadas. Una cotización competitiva de equipos puede dejar más trabajo a cargo de la fábrica. Muestre el alcance faltante como un rubro de costo separado en vez de considerarlo un ahorro. Resuelva cualquier error en el alcance antes de comparar los totales e incluya en ambos paquetes de aceptación los criterios acordados de calidad y uniformidad.
Considere dos opciones de modernización para una sala de empaque: la primera mantiene el empaque en su ubicación actual y agrega una transferencia desde el nuevo horno; la segunda traslada el empaque junto al nuevo horno. La primera opción puede conservar el área de trabajo existente; la segunda puede simplificar el flujo de materiales, pero requerir más obras en el edificio y planificación del cambio de producto. El área de finanzas necesita cotizaciones de instalación para ambas opciones. El área de calidad necesita los controles propuestos de exposición y limpieza. El área de producción necesita un plan acordado para las interrupciones.
Use un alcance de costos común: suministro de equipos, flete y manipulación, instalación local, obras en el edificio, pruebas acordadas y costos por interrupciones. El resumen público de EHEDG sobre diseño higiénico aborda el diseño, la construcción y la instalación de equipos e instalaciones; incluya las obras correspondientes en el edificio y los equipos al acordar el alcance de la instalación. Asigne cada partida una sola vez. Separe los equipos que ya son propiedad de la planta de las nuevas compras para que la comparación siga siendo válida. Marque como pendiente cualquier partida que todavía no se haya cotizado o verificado, en vez de cubrirla con un precio de instalación estimado o una mejora de productividad supuesta.
Incluya en un mismo plano el alcance del proveedor y la preparación de la planta
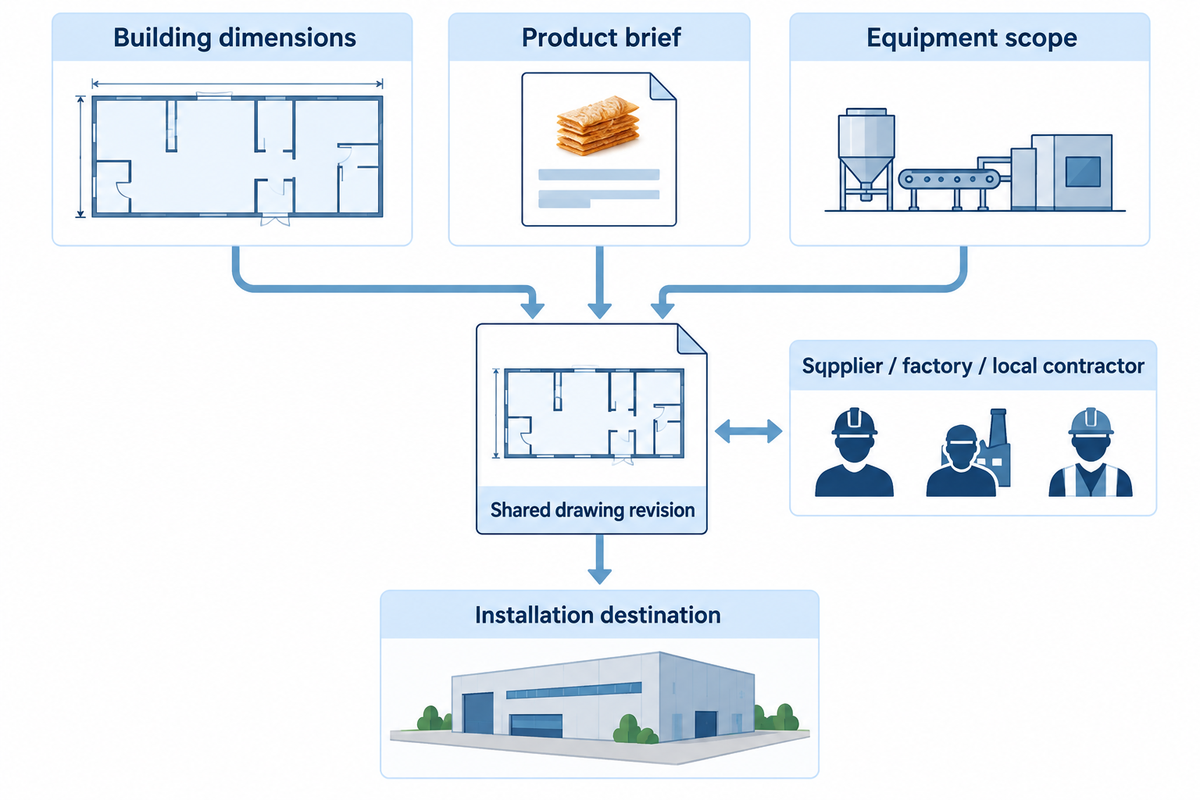
Envíe al fabricante un plano del edificio que muestre sus dimensiones, la descripción del producto y la lista del alcance de los equipos, todos con una misma referencia de revisión. Identifique las columnas y puertas, la altura utilizable, los servicios existentes y la secuencia de producción acordada. Asigne cada interfaz al proveedor, a la fábrica o a un contratista local identificado, para que cualquier cambio en el plano llegue a quien lo implementará.
Centre la descripción del producto en sus requisitos específicos (por ejemplo, la forma de las hojuelas, la receta o una muestra, la demanda diaria aceptada, el patrón de operación y las etapas posteriores). Si el proyecto es para un producto distinto (por ejemplo, un producto relleno o una aplicación de cobertura), descríbalo por separado. Esto podría afectar la manera de manipular y almacenar el producto, así como el tiempo de cambio para la limpieza.
Puede elaborar un primer boceto general del plano de planta con una herramienta gratuita en línea. Al diseñar la distribución de producción, reemplace los bloques genéricos de máquinas por planos de configuración antes de aprobarla. El software puede ayudar a comparar rutas alternativas, pero la fábrica y el proveedor deben acordar las especificaciones y las responsabilidades de instalación. Incluya en esa transferencia de responsabilidades quién se encarga de las aprobaciones locales de construcción, protección contra incendios, seguridad laboral y operación de empresas de alimentos en el país donde se realizará la instalación.
Envíe a UDTECH su boceto del edificio y la descripción del producto junto con las etapas del proceso que desea incluir en el suministro. Indique el destino de instalación y las responsabilidades del equipo local para que la cotización contemple las interfaces de los equipos y el alcance de los servicios.
Planifique el acceso para limpieza en la próxima modernización
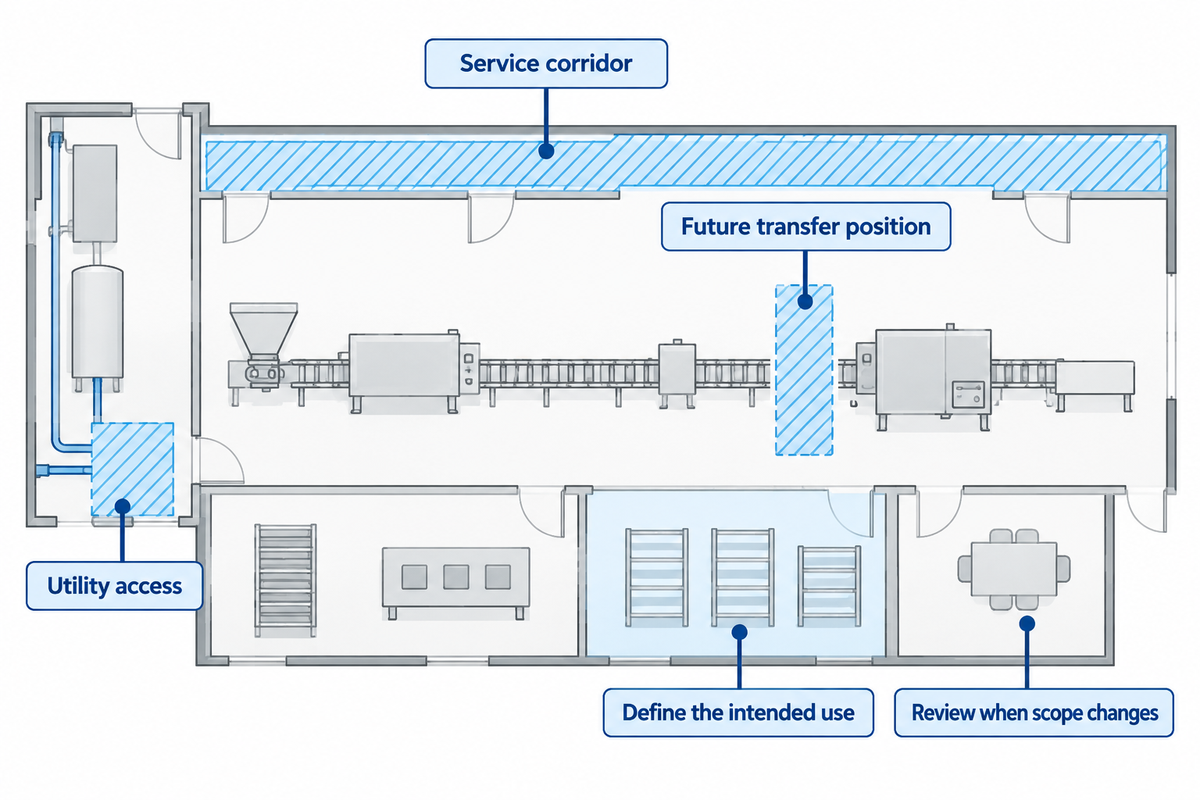
Para mantener la flexibilidad a futuro, asegure accesos que sigan siendo utilizables cuando cambie la producción. Reserve espacio cerca de los componentes críticos y los puntos de transferencia que podrían verse afectados por un producto diferente, otro formato de empaque o un módulo posterior. Marque estas reservas en el plano para que la distribución actual del almacenamiento no limite las posibles opciones futuras de almacenamiento y recorrido.
Verifique qué edición de cada guía está utilizando. La página pública de EHEDG para la guía general de diseño higiénico GL 8 identifica una cuarta edición de diciembre de 2025; la página de la guía GL 22 sobre partículas secas identifica una segunda edición de marzo de 2014 y menciona que está en revisión. La certificación de higiene de los equipos es distinta de la aprobación de una fábrica completa.
El artículo destacado de octubre de 2026 de Food Engineering, The State of Food Manufacturing in 2026, informa que se prevé que el gasto siga concentrándose en mejoras de instalaciones existentes y ampliaciones de líneas, y que el diseño higiénico y la limpieza y desinfección son temas centrales en las conversaciones sobre compra de equipos y diseño de plantas. Para quien compra feuilletine, la recomendación práctica es revisar temprano las restricciones del edificio, mientras todavía sea posible cambiar la distribución de la línea.
Un buen plan de ampliación mantiene libre un pasillo de servicio, una posición para una futura transferencia o el acceso a una conexión de servicios auxiliares. Defina el uso previsto de cada espacio reservado y los criterios para volver a evaluarlo. Una futura ampliación de gran escala aún requerirá una nueva revisión de los equipos y del edificio; el plano actual ofrece un punto de partida más claro para esa revisión.
Preguntas frecuentes
¿Se puede usar una plantilla gratuita de plano para la primera conversación sobre los equipos?
Sí. Una plantilla gratuita puede mostrar las puertas, las columnas y los servicios existentes para la primera conversación. Agregue las medidas e indique la revisión del plano. Antes de aprobar la distribución de los equipos instalados, reemplace los símbolos genéricos por la configuración seleccionada. Incluya junto al croquis fotografías de las entradas con acceso limitado y de los obstáculos elevados, para que el proveedor pueda relacionar las medidas del edificio con las rutas de entrega y servicio.
¿Puede otro producto compartir el mismo taller de feuilletine?
Compare las recetas y las tareas operativas en conjunto.
Se puede considerar compartir el taller si la organización de los productos, ingredientes, alérgenos, limpieza y circulación es compatible. Revise tanto los equipos compartidos y el reproceso como el espacio del área. Acuerde los cambios de producto y la separación necesarios antes de comprometerse a compartir el taller. En la misma hoja de revisión, enumere los ingredientes de ambos productos, las superficies de contacto compartidas y la secuencia de limpieza. Incluya los empaques y las etiquetas en la conversación sobre los cambios de producto. Aunque el espacio alcance para los equipos, las rutas de reabastecimiento o de desecho pueden interferir entre sí durante un cambio de producto.
¿Cuándo debe visitar la planta el proveedor?
Resuelva las limitaciones de la planta antes de la aprobación final.
Coordine una revisión en la planta antes de aprobar la distribución si las medidas y las fotografías no permiten resolver las dudas sobre el acceso para la entrega, los servicios o las limitaciones de la modernización. Defina qué aspectos debe resolver la visita y qué contratistas locales deben participar. Lleve el plano vigente y la lista de responsabilidades para que la visita concluya con decisiones registradas y no con otra serie de suposiciones informales.
¿Conviene reservar espacio para una expansión dentro de la sala de producción?
Reserve el espacio para un uso futuro definido.
Reserve un espacio donde el módulo adicional previsto pueda conectarse sin bloquear los accesos necesarios para la operación y el servicio. Indique en el plano el equipo previsto, las interfaces y la ruta de acceso. Vuelva a evaluar la reserva si cambia el producto o el alcance de la expansión.
¿Qué debe aprobarse antes de enviar los equipos?
Alinee los planos de los equipos, del edificio y de las responsabilidades.
Apruebe la configuración seleccionada, las interfaces de transferencia, los accesos de servicio, la ruta de entrega, las conexiones de servicios y la lista de responsabilidades. Registre los trabajos locales pendientes y las condiciones de aceptación acordadas. Use la misma revisión para el proveedor, la fábrica y el equipo de instalación.
Las dimensiones de la YT-10 provienen de las especificaciones publicadas por UDTECH. Las pruebas de rutas de esta guía son herramientas de planificación; el ingeniero del proyecto y el equipo local siguen siendo responsables del diseño y las aprobaciones específicas del sitio.
Referencias y fuentes
- UDTECH: equipos para producir feuilletine, parámetros del YT-10 y alcance del suministro.
- Cornell Dairy Extension: buenas prácticas de manufactura, guía educativa.
- EHEDG GL 8: principios del diseño higiénico, resumen público, cuarta edición, diciembre de 2025.
- EHEDG GL 22: materiales particulados secos, resumen público, segunda edición, marzo de 2014.
- Duane Grassmann: zonificación higiénica en fábricas de alimentos, artículo técnico de 2019.
- Canadian Food Inspection Agency: alérgenos alimentarios, gluten y sulfitos añadidos.
- UK Health and Safety Executive: prevención de explosiones de polvo en la industria alimentaria.
- US FDA: borrador de guía sobre programas de saneamiento para alimentos para consumo humano listos para comer y de baja humedad, borrador de 2025.
- Bonna Cannon: el alto costo de ahorrar dinero, marzo de 2026, análisis de riesgos de proyectos de inversión.
- Food Engineering: el estado de la manufactura de alimentos en 2026, octubre de 2026.