Póngase en contacto con UDTECH Company


Actualizado en septiembre de 2026 · Escrito por Aurora
La planificación de una línea de producción de panqueques es un ejercicio de adecuación del proceso industrial, no una carrera por encontrar el número más alto de piezas por hora. Una decisión útil conecta la condición de la masa líquida, la dosificación, la transferencia de calor, el desmolde, el enfriamiento, el empaque, los servicios auxiliares, la higiene, los operadores y la evidencia de aceptación dentro de un mismo límite.
Esta guía es una hoja de evaluación informativa. No publica un precio fijo, no clasifica proveedores ni afirma la capacidad o certificación de un modelo de UDTECH. La configuración y la intención de cotización corresponden a la página independiente de soluciones para líneas de producción de panqueques.
Respuesta directa: Defina primero el producto y la receta; después trace cada transferencia desde la masa líquida hasta el empaque. Convierta el ritmo nominal en producción apta para la venta teniendo en cuenta el rendimiento, los rechazos, la disponibilidad operativa, los cambios de producto, el enfriamiento y los límites del empaque. Por último, exija pruebas calibradas basadas en especificaciones, en las peores condiciones, en la fábrica y nuevamente en las instalaciones del comprador.
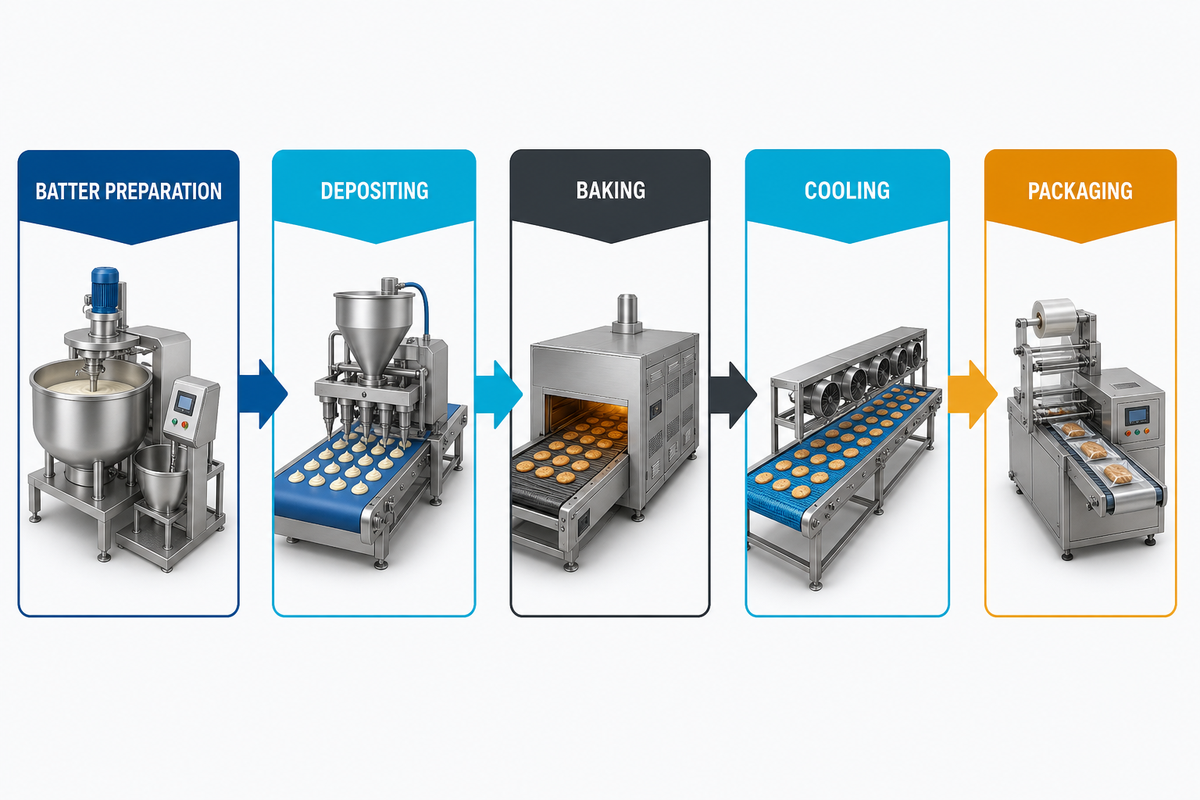
ProcesoMasa líquida → dosificación → horneado → enfriamiento → empaque
CapacidadEnvases vendibles, no piezas de placa
EvidenciaLímites, variación, calibración y excepciones
Adecuación al sitioServicios auxiliares, higiene, mano de obra y acceso de servicio
Límite del alcance: Una línea puede incluir la preparación de masa líquida, la medición, la dosificación de masa, las placas de cocción u hornos, el volteo, el enfriamiento, el relleno, el apilado, la envoltura, el control de peso y el empaque en cajas. El alcance de su proyecto debe mostrar qué se incluye, qué ya existe y el estado exacto de entrada y salida de cada módulo.
Qué incluye realmente una línea de producción de panqueques
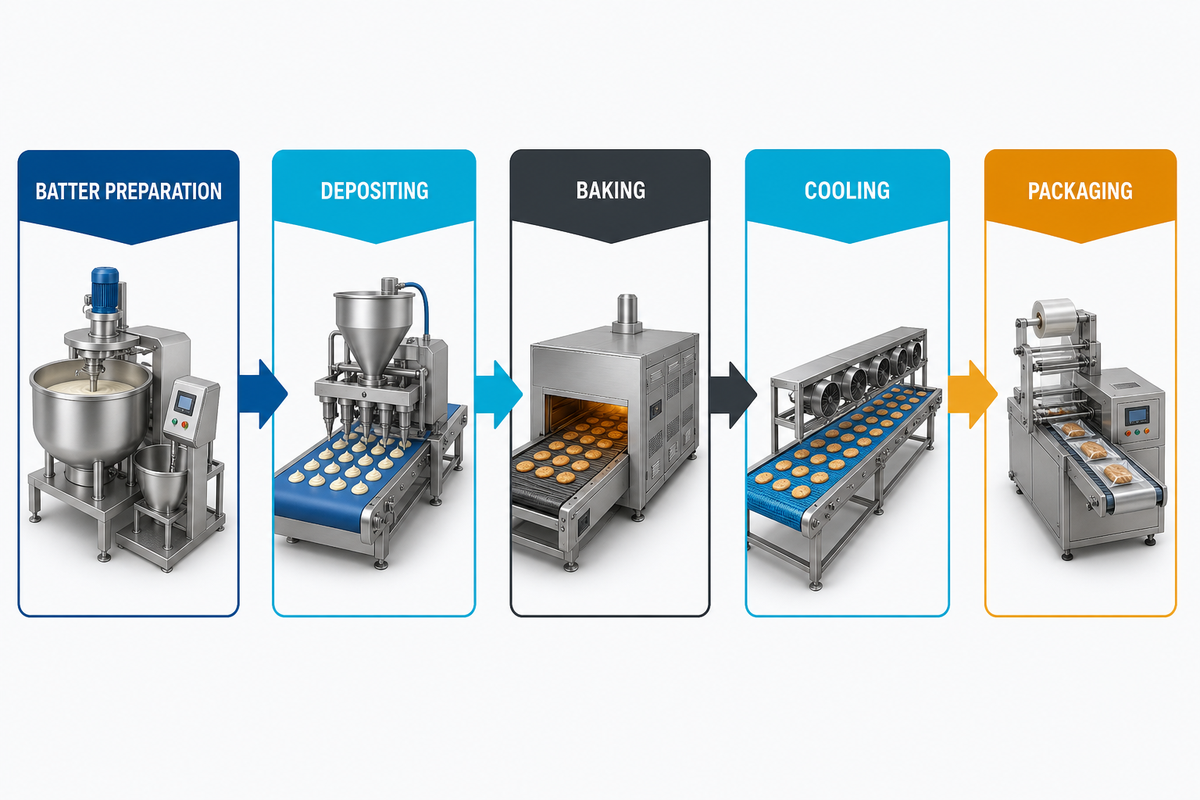
La línea de producción es una cadena integrada de transferencias de materiales y calor, no solo una máquina de horneado ni maquinaria independiente. Una línea industrial de producción de panqueques debe trazarse para una producción continua, desde una entrada definida hasta una salida aceptada. Los equipos históricos para panqueques continuos conectan la dosificación de masa líquida, el desplazamiento sobre una superficie caliente, la descarga y la transferencia al transportador; los módulos modernos de relleno y empaque también deben definirse paso a paso.
| Etapa | Estado de entrada que debe registrarse | Estado de salida que debe registrarse |
|---|---|---|
| Preparación de la masa líquida | Receta, rango de viscosidad, temperatura, tiempo de reposo y alérgenos | Masa líquida agitada, tamizada o mantenida, lista para la dosificación |
| Dosificación | Peso de la porción dosificada, diámetro, separación y sincronización del ciclo | Porciones uniformes que entran en la zona de horneado |
| Horneado y desmolde | Temperatura de la placa, calentamiento, aplicación de aceite y condición de desmolde | Color, textura, humedad y dimensiones dentro de los límites |
| Enfriamiento y transferencia | Temperatura de salida, flujo de aire y capacidad de permanencia | Producto apilable en el estado de entrada al empaque especificado |
| Relleno y empaque | Requisitos de dosificación del relleno, envoltura, etiqueta y sellado | Envases aceptados, rechazos y registros trazables |
Marque cada entrada, salida, pulmón y intervención del operador en un plano de una página. Si una mezcladora, congelador, envolvedora o encajonadora existente queda fuera del proyecto, indique su ritmo y la condición del producto para que un módulo rápido no se confunda con una línea equilibrada.
El formato del producto puede incluir panqueques simples, preparaciones de panqueque tipo sándwich, productos rellenos estilo dorayaki o formatos similares a un pastel. Si el documento de requisitos técnicos solicita una máquina para producir dorayaki, describa si el sándwich relleno necesita una superficie lisa de panqueque y evalúe ese acabado. Registre si un calentador eléctrico, un accionamiento servo u otro servomecanismo forma parte del límite propuesto; disponer de “electricidad” por sí solo no es una especificación de rendimiento. Para el contexto del alcance, consulte la descripción general de maquinaria para producción de alimentos de UDTECH y mantenga esta hoja neutral respecto al proveedor.
Como contexto histórico, el registro de patente de la máquina continua para panqueques separa la dosificación, el calentamiento, la descarga y la transferencia al transportador; úselo como referencia, no como parámetro actual de capacidad.
Comience por la masa líquida y la dosificación, no por el folleto del horno
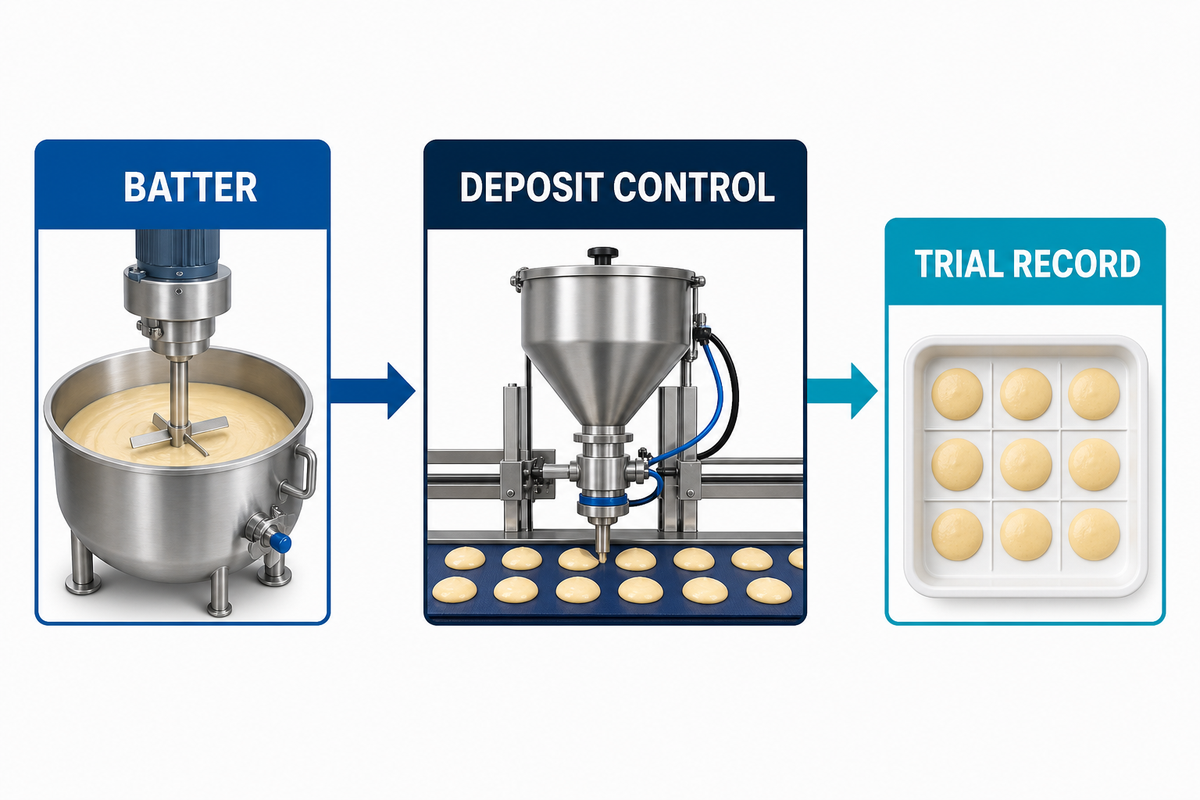
La condición de la masa líquida controla la primera porción repetible y puede influir en la extensión, el dorado, el desmolde y el apilado posterior. Registre la viscosidad u otra medida de consistencia acordada, la temperatura de la masa líquida, el tiempo de reposo, el método de agitación, el tamaño de las partículas, el peso de la porción dosificada, el diámetro, el espesor y el rango de recetas que deben funcionar sin una larga parada de limpieza y desinfección.
Ciclo de calentamiento a transferencia: Trate la condición de la masa líquida, el calor de la placa de cocción, el desprendimiento, el tiempo de permanencia en enfriamiento y la preparación para el empaque como un solo ciclo. Los cambios en el primer paso pueden manifestarse después como dispersión del color, pegado, exceso de humedad, apilado inestable o defectos de sellado. Pruebe el ciclo con la receta real y los materiales de empaque, en lugar de aceptar demostraciones aisladas de módulos.
Los controles de alérgenos pertenecen a la misma hoja de trabajo. Enumere los alérgenos principales por receta, identifique las piezas compartidas en contacto con alimentos, defina la evidencia de limpieza e inspección entre recetas y especifique la verificación de etiquetas antes de aceptar un cambio de producto. Este es un plan de control del comprador, no una afirmación de que una máquina esté certificada para todos los mercados.
Ejecute una matriz breve de pruebas: temperatura baja, nominal y alta de la masa líquida; los pesos de dosificación inferior y superior; la operación prevista más larga; y el cambio de producto más difícil. Registre qué cambió, qué se limpió, qué mediciones variaron y si la línea volvió al objetivo sin clasificación manual.
La descripción histórica del equipo para panqueques también muestra por qué la sincronización de la dosificación y las condiciones de transferencia deben escribirse en el registro de pruebas, no inferirse de un folleto del horno.
Compruebe las placas de cocción, la transferencia de calor y el comportamiento de desmolde
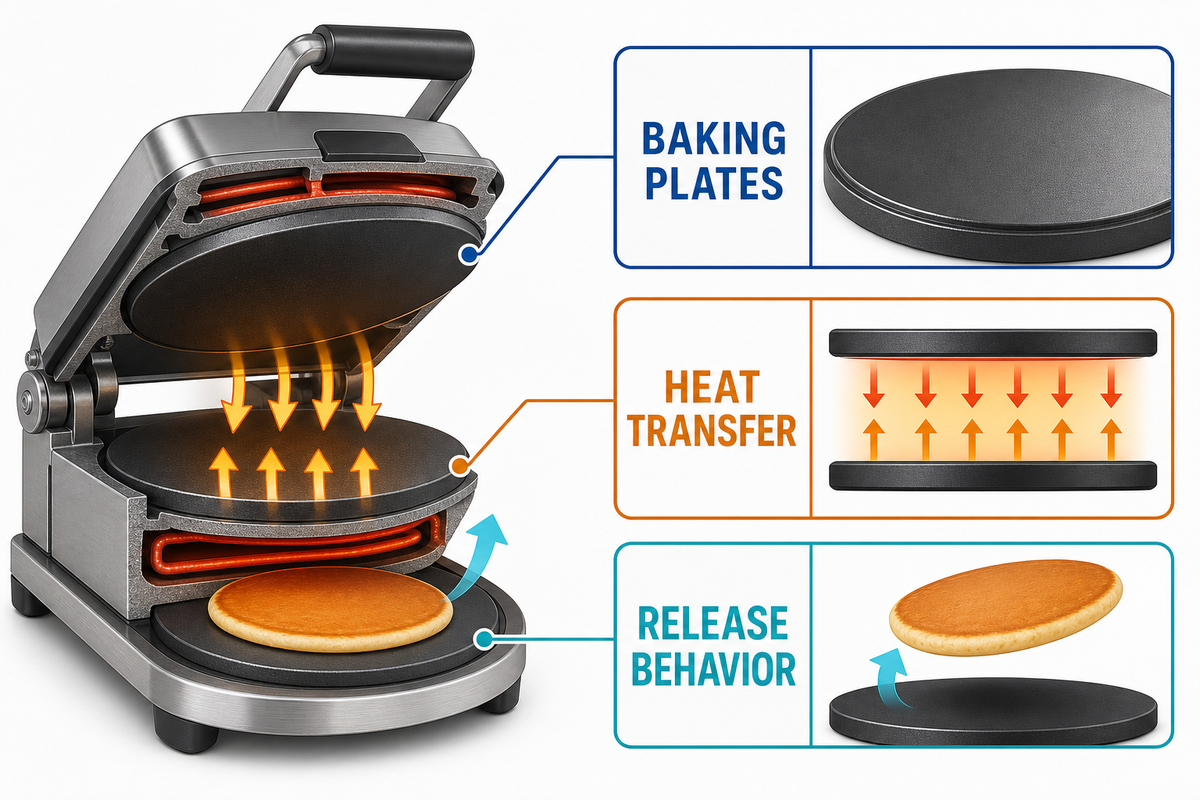
Una velocidad de horneado declarada dice poco sobre la recuperación térmica o la estabilidad del desmolde. Mantenga el registro de sincronización de la dosificación y de la transferencia para comprobar las afirmaciones térmicas frente a la porción entrante. Pregunte cuántas zonas se controlan, dónde se mide la temperatura, cómo se recupera el calor después de una carga fría, cómo se limpian e inspeccionan las placas y qué ocurre cuando una porción tiene poco peso, está descentrada o necesita voltearse correctamente. Para productos que deben cocinarse por ambos lados, defina la evidencia visual y de textura necesaria al salir.
| Comprobación | Registro | Por qué cambia la decisión |
|---|---|---|
| Perfil térmico | Punto de ajuste, temperatura medida de la superficie o del producto y tiempo de recuperación | Distingue una zona estable de un pico breve de demostración |
| Desmolde | Eventos de adherencia, método de aplicación de aceite, condición de la placa e intervalo de limpieza | Relaciona el mantenimiento y la limpieza y desinfección con los rechazos |
| Límites del producto | Peso, diámetro, espesor, color, textura y humedad | Define la producción vendible en lugar de la aceptabilidad visual |
| Caso de falta de adecuación | Productos que necesitan un perfil de horneado, orden de relleno o superficie diferentes | Evita forzar un SKU inadecuado dentro del diseño de la línea |
Registre los instrumentos calibrados y su identificación en el archivo de pruebas. Si un resultado depende del criterio visual de un operador, añada una muestra de referencia o un umbral medible para que dos turnos no apliquen reglas de aceptación diferentes.
Use la norma de OSHA para equipos de panadería como referencia de Estados Unidos para protecciones, acceso seguro, operación y mantenimiento; confirme por separado los requisitos locales del comprador.
Diseñe la transferencia de enfriamiento y empaque como un solo sistema
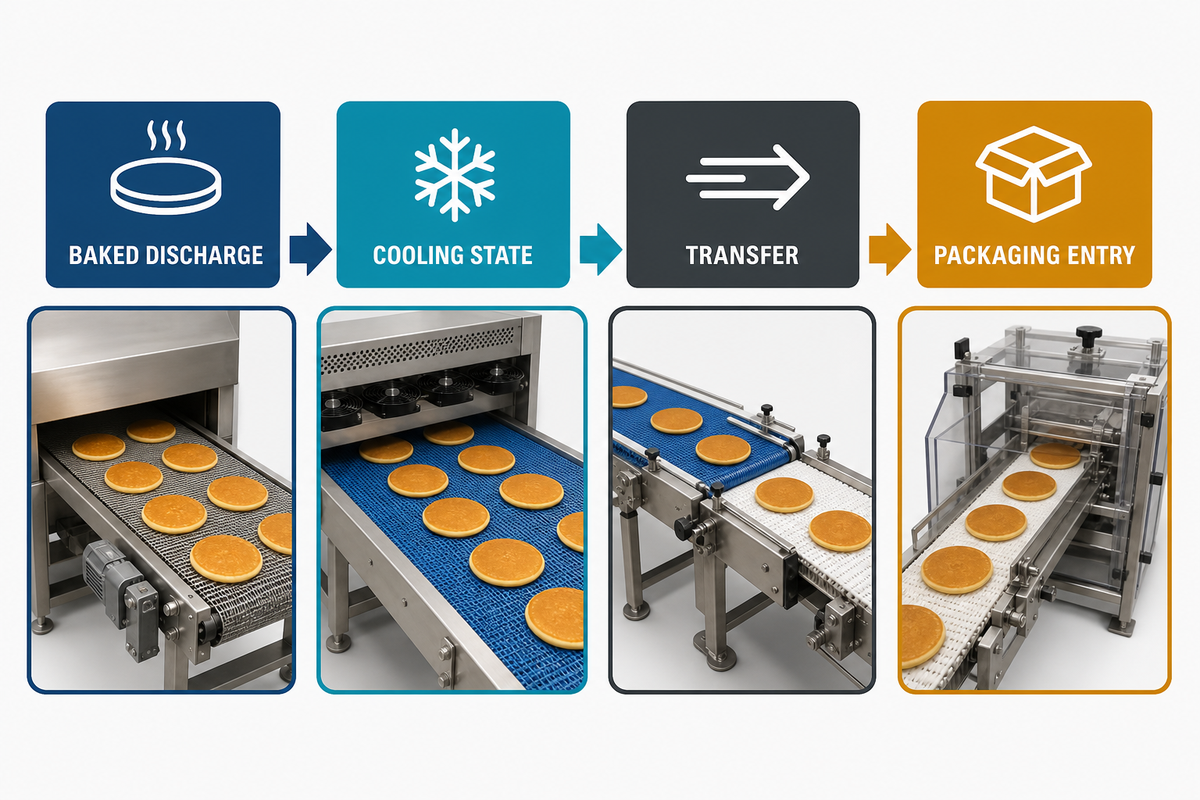
Incluso un buen horneado puede fallar en la envolvedora cuando el producto llega demasiado caliente, húmedo, desalineado o difícil de apilar. Compruebe el acceso seguro y el contexto de mantenimiento en esta transferencia, porque una solución de empaque también debe ser fácil de mantener. Defina el tiempo máximo de espera y el estado del producto en cada transferencia; después, compruebe si el enfriamiento, el relleno y el empaque pueden mantener el mismo ritmo aceptado que la zona de horneado.
| Estado | Medición | Señal de falla |
|---|---|---|
| Salida del horno | Temperatura, humedad, separación y desmolde | Riesgo de condensación, adherencia o transferencia inestable |
| Producto enfriado | Tiempo de permanencia, flujo de aire, condición de la superficie y geometría del apilado | Crecimiento de la cola, deformación o secado excesivo |
| Entrada al empaque | Dosificación del relleno, alineación de la envoltura, ventana de sellado y control de peso | Parada de la envolvedora, rechazos de sellado o retrabajo manual |
El empaque suele ser el cuello de botella práctico porque tiene sus propias limitaciones de película, etiqueta, sellado, control de peso y operadores. Pregunte cómo alinearía la unidad de sellado propuesta una fila de panqueques sin ocultar los rechazos ni los efectos de la cola. Solicite una operación sostenida con la envoltura y la etiqueta finales, no una muestra empacada a mano que oculte la cola.
Use el Código Alimentario de la FDA de 2022 como referencia jurisdiccional de higiene al definir los controles de enfriamiento, manipulación y entrada al empaque; el comprador debe confirmar la edición y las normas locales aplicables.
Prepare una hoja de adecuación al sitio para servicios auxiliares y distribución en planta
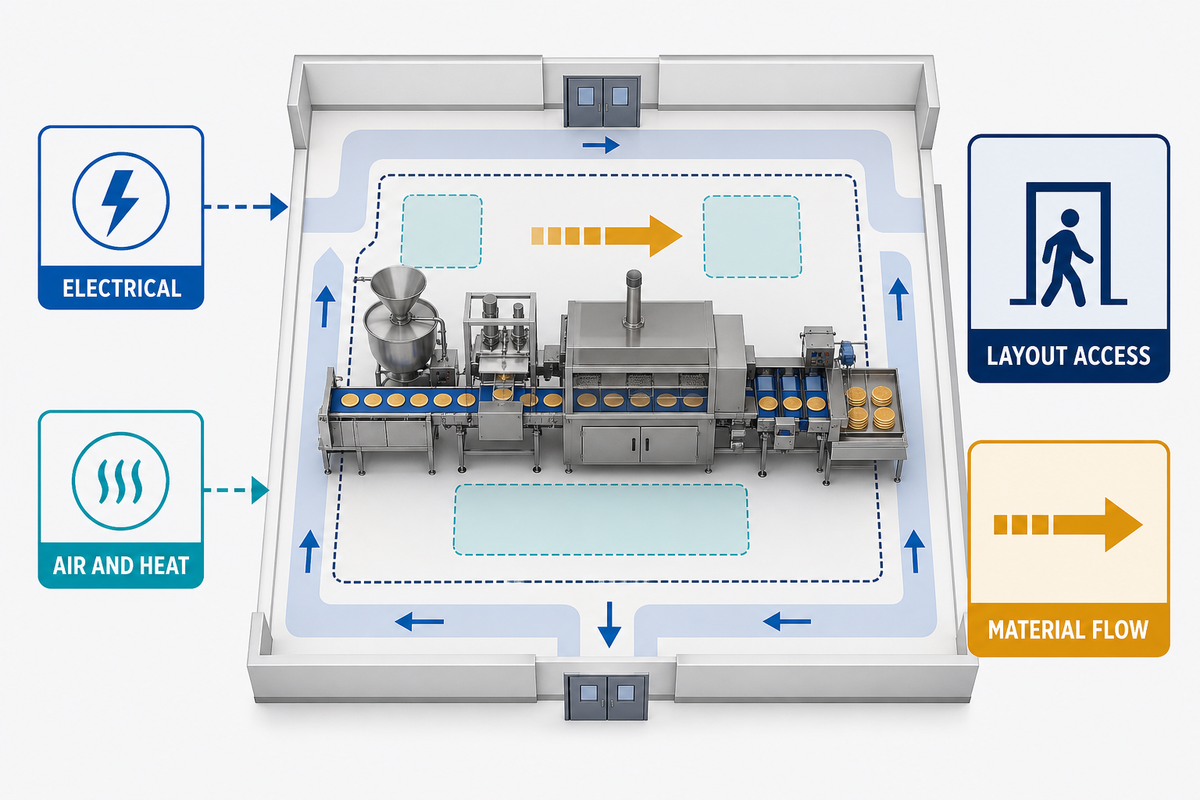
Congele el plano de planta medido y el programa de servicios auxiliares antes de comparar las distribuciones de la línea. Incluya en esa hoja los controles de enfriamiento y de entrada al empaque para que la distribución refleje las condiciones posteriores. Registre si el sitio depende de gas y electricidad y mantenga la disposición propuesta lo suficientemente flexible para adaptarse a un recorrido de servicio compacto. Registre el voltaje y la frecuencia eléctricos, el gas o vapor, la calidad y presión del aire comprimido, la extracción, el agua, el drenaje, la carga del piso, las condiciones ambientales, la zonificación higiénica, los pasillos de operadores, el espacio libre para mantenimiento y la dirección del flujo del producto.
El Código Alimentario, las directrices de diseño higiénico y las normas laborales son requisitos jurisdiccionales, no un atajo de certificación universal. Consulte el Código Alimentario de la FDA de 2022, los principios de diseño higiénico de EHEDG y las normas locales aplicables; después, haga que los especialistas del comprador en seguridad alimentaria y seguridad laboral confirmen la edición correspondiente.
Mínimo de adecuación al sitio: Envíe a cada oferente el mismo plano, los valores de los servicios auxiliares, las zonas higiénicas, los espacios libres de servicio y los supuestos sobre el operador. Las distribuciones en planta que caben en el papel aún pueden fallar cuando se miden con honestidad las puertas, los desagües, el lavado con agua, las rutas de montacargas o el acceso para mantenimiento.
Las protecciones y el mantenimiento seguro son datos de diseño. La norma de OSHA para equipos de panadería y la descripción general de protección de máquinas son referencias de Estados Unidos; no sustituyen una evaluación de riesgos específica del sitio ni la revisión de cumplimiento local.
Use el puente de producción vendible para definir la capacidad
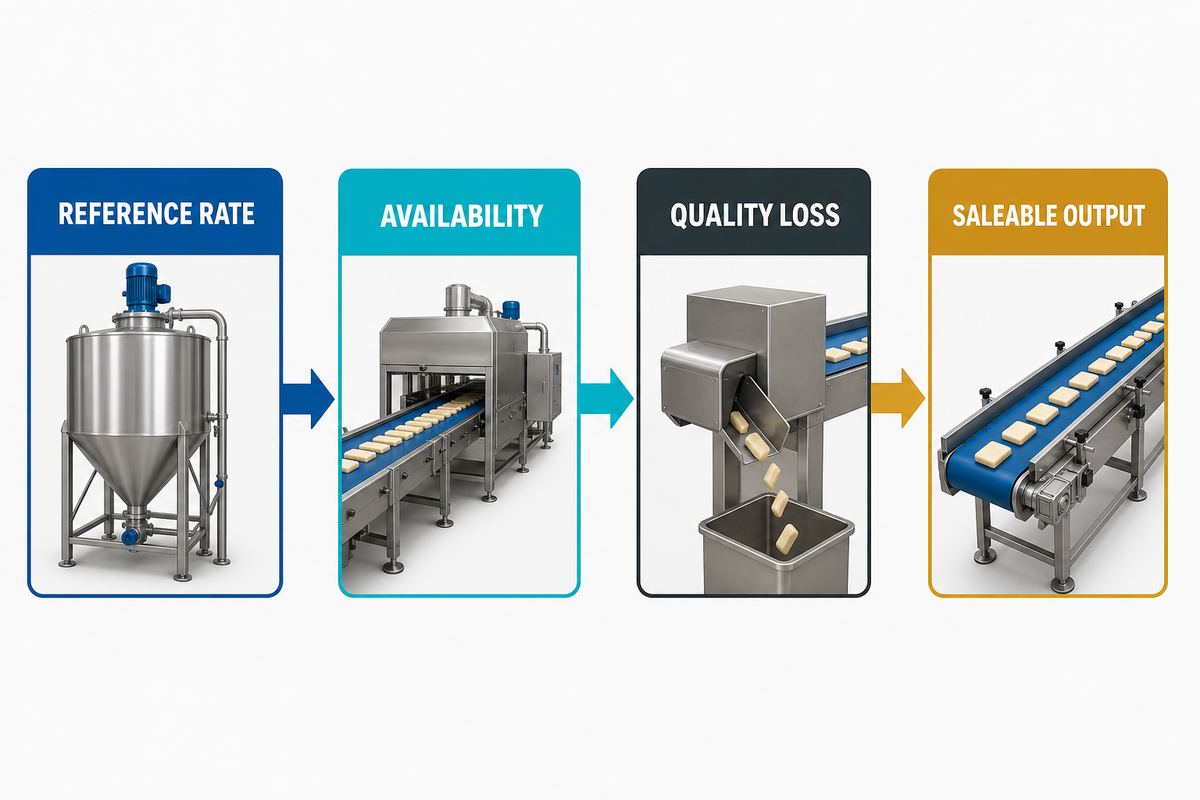
Defina una medida de producción compartida al comparar ofertas. Relacione esa medida con los datos de diseño del sitio para que el ritmo aceptado refleje toda la instalación. Use supuestos ajustables de productividad y vincule cualquier afirmación de alta calidad con evidencia de aceptación observada, no con una etiqueta de folleto. La fórmula de planificación es:
Matriz de producción vendible con 7 comprobaciones
Envases vendibles/turno = unidades nominales/hora × horas de operación planificadas × rendimiento × tiempo de actividad ÷ unidades/envase
Después, limite el resultado a la capacidad estable de enfriamiento, relleno o empaque, la que sea más lenta.
Después, limite el resultado a la capacidad estable de enfriamiento, relleno o empaque, la que sea más lenta.
Solo un ejemplo ilustrativo: 1,200 unidades nominales/hora × 7 horas planificadas × 0.96 de rendimiento × 0.85 de disponibilidad ÷ 8 unidades/paquete = 856.8, es decir, aproximadamente 856 paquetes por turno antes de considerar las limitaciones de las etapas posteriores. Si la transferencia verificada entre enfriamiento y empaque solo mantiene 780 paquetes, el resultado de planificación es 780 paquetes aptos para la venta, no 856. Ningún valor de este ejemplo describe una máquina UDTECH.
Establezca en la especificación las unidades de medición y los límites de aceptación definidos por el comprador: defina tolerancia, temperatura, humedad, sellado, limpieza, servicios auxiliares y límites de peor caso para la receta y el empaque indicados. Trátelos como requisitos del comprador que deben validarse, no como especificaciones universales de panqueques.
Registre el rendimiento piloto, la duración de la operación estable, el desempeño del cambio de producto, la variación dimensional, la masa de las muestras, los valores eléctricos y de aire, la respuesta de los sensores, el servicio, el acceso y los campos de mantenimiento, además de la capacidad aguas arriba. Sustituya cada campo por datos medidos del comprador antes de aprobar.
No se detenga en el promedio. La orientación de procesos de NIST explica que la producción industrial tiene una distribución y una variación medible; la capacidad del proceso solo es significativa frente a límites de especificación. Establezca límites para el peso de la masa líquida, las dimensiones, la temperatura de horneado, el color o la textura, la humedad y la integridad del envase. Registre los rechazos, el retrabajo y la calibración del sistema de medición; después, demuestre que el proceso es estable durante una operación representativa y prolongada.
Las cifras de la matriz de puesta en marcha son valores ilustrativos para un plan de pruebas definido por el comprador, no especificaciones universales de panqueques ni afirmaciones de rendimiento de UDTECH. Sustituya cada valor por la receta, los servicios auxiliares, el empaque y el requisito de aceptación medidos por el comprador antes de aprobar.
| Entrada | Definición del comprador | Evidencia |
|---|---|---|
| Ritmo nominal | Unidades/hora con la receta y la dosificación indicadas | Registro del ciclo y hoja de receta |
| Rendimiento y rechazos | Definición de aceptado, códigos de rechazo y regla de retrabajo | Muestras contadas y registro de disposición |
| Tiempo de actividad y cambio de producto | Ventana de operación planificada, paradas, limpieza y cambios de receta | Registro de operación con marcas de tiempo |
| Límite aguas abajo | Tiempo de enfriamiento, relleno y ritmo estable de empaque | Prueba de transferencia sostenida con los materiales finales |
| Métrica | Fuente / referencia | Uso para la decisión |
|---|---|---|
| Peso de dosificación ±2 g | Registro de prueba de receta | Estabilidad de la porción |
| Diámetro ±1 mm | Muestra dimensional | Adecuación del desmolde y apilado |
| Lectura de la placa 180 °C | Registro de temperatura calibrado | Comparación térmica |
| Límite de sellado 95% | Comprobación de la envolvedora final | Aceptación del envase |
| Limpieza 5 min | Observación del cambio de producto | Liberación de mano de obra y alérgenos |
| Ventana de operación 4 hr | Conjunto de datos con marcas de tiempo | Evidencia de estabilidad |
| Respuesta del sensor 10 sec | Prueba del sistema de control | Revisión de alarmas y recuperación |
| Suministro de aire 6 bar | Verificación de servicios auxiliares | Punto de control de adecuación al sitio |
| Entrada de mezcla 500 kg/h | Registro de transferencia aguas arriba | Comprobación del cuello de botella |
El ejemplo de viabilidad de la FAO hace visibles las pérdidas de cada etapa entre el material entrante y la producción vendible. Adapte el principio, no sus cifras de producto, a su receta de panqueques.
Convierta la aceptación en fábrica en una escalera de evidencia FAT
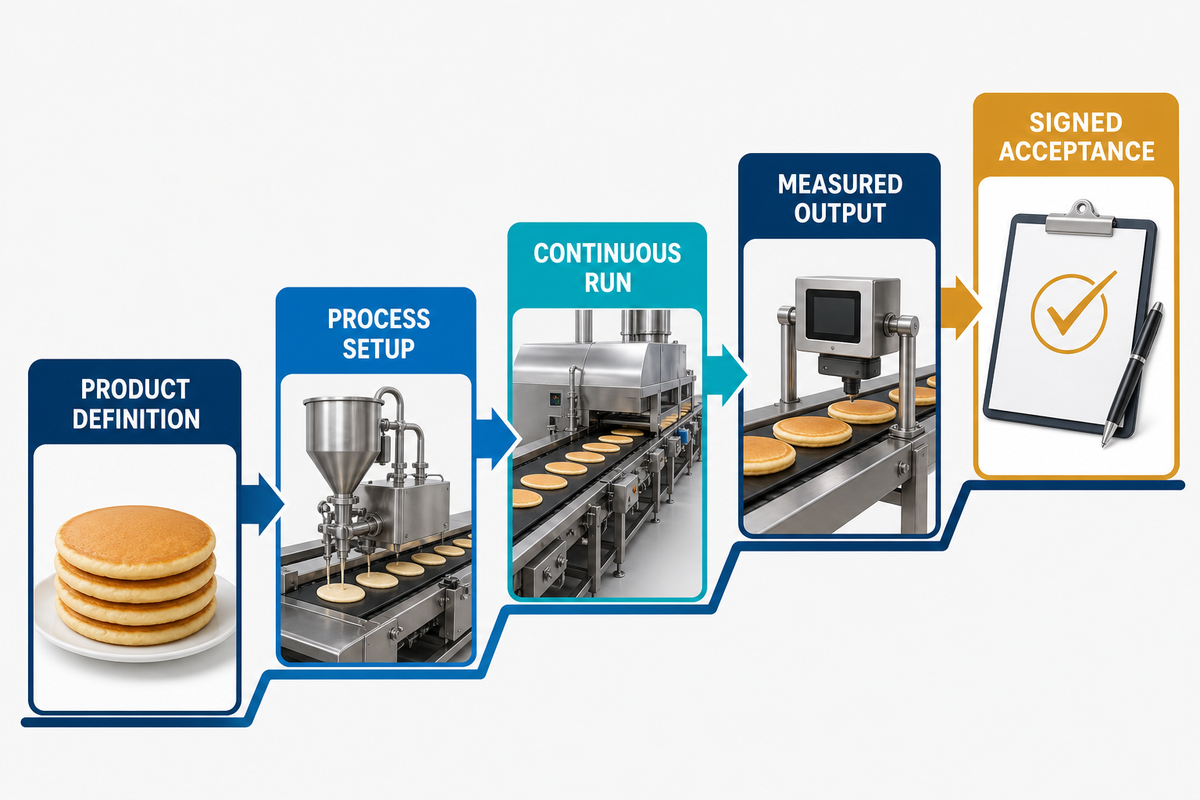
La prueba de aceptación en fábrica debe relacionar cada requisito con una prueba planificada, una medición, un resultado, una excepción y un responsable. Use la base de producción vendible como referencia al comparar cada resultado con el requisito. La guía de verificación de NASA distingue entre verificación, calificación y aceptación; esa distinción es útil aquí porque la aceptación es un conjunto de evidencias seleccionado, no una promesa de que se hayan reproducido todas las condiciones futuras del sitio.
“Los criterios de aceptación deberían haberse identificado para cada requisito que se vaya a verificar.”
Escalera de evidencia FAT de 4 niveles
Etapa 1 · Receta y dosificación
Ejecute el rango acordado de masa líquida. Registre pesos, dimensiones, sincronización de la dosificación, alérgenos y limpieza entre recetas.
Etapa 2 · Térmica y desmolde
Compruebe la temperatura calibrada, la recuperación, el color, la textura, la humedad, la adherencia y el acceso a las placas.
Etapa 3 · Transferencia sostenida
Use la receta, los servicios auxiliares, el operador y el empaque final en la peor condición. Cuente los rechazos, las colas, los sellados, la limpieza y desinfección y el tiempo de cambio de producto.
Etapa 4 · Aceptación en el sitio
Repita las comprobaciones críticas con los servicios auxiliares, operadores, controles de higiene locales, etiquetas y materiales reales del comprador.
Nota de control requerida: Indique la duración de funcionamiento continuo en el peor caso, las entradas reales de producción, el estado de calibración de los instrumentos, las verificaciones de alérgenos y del cambio de producto en las etiquetas, los registros de limpieza y desinfección, los activadores de revalidación del software o de los sensores y las excepciones permitidas antes de iniciar la prueba. Aprobar una FAT crea una instantánea acotada; por sí sola no puede demostrar una preparación duradera en campo cuando las condiciones del sitio difieren.
Aplique el modelo de paquete de datos de aceptación de NASA como patrón de documentación, no como certificación de equipos alimentarios. El comprador debe conservar el archivo de operación, las mediciones sin procesar, los registros de calibración, las desviaciones, las acciones correctivas y la fecha de la comprobación posterior en el sitio.
Decida si una línea modular o totalmente automática se ajusta a su perfil de riesgo
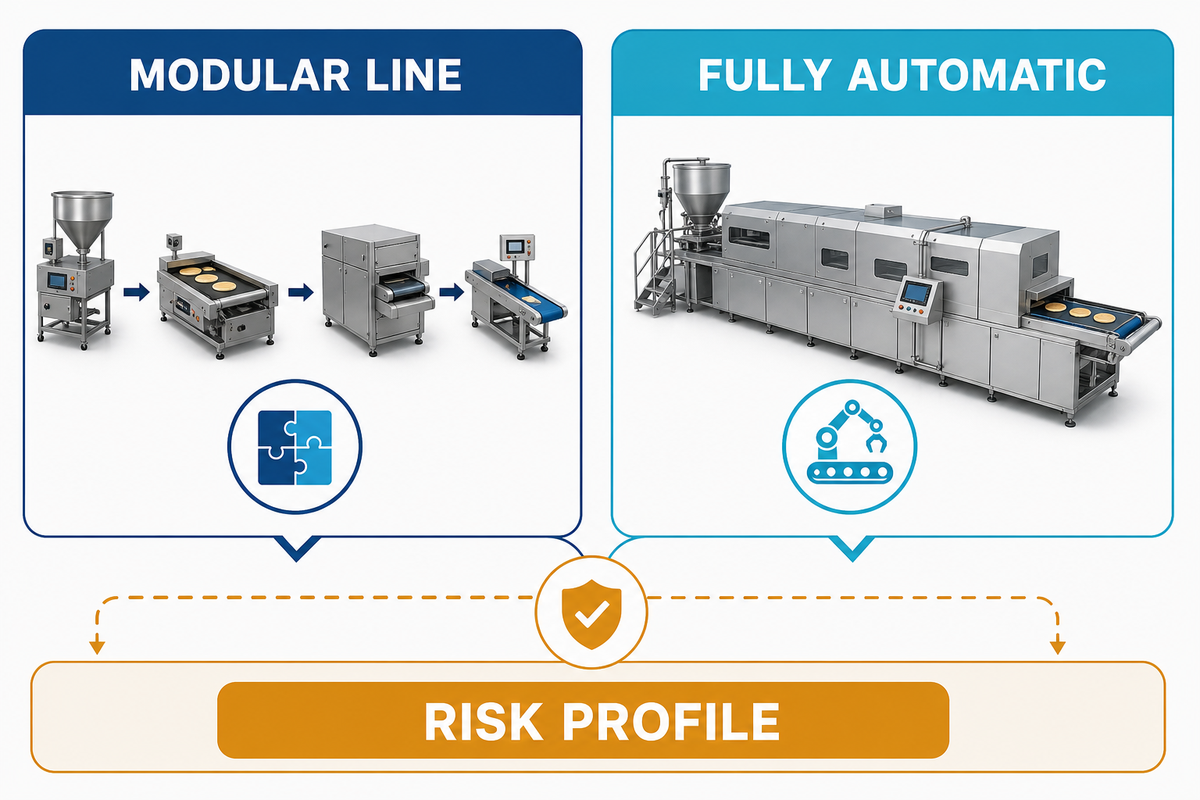
El nivel de automatización debe corresponder a la madurez de la evidencia. Relacione cada opción con el registro de aceptación y el archivo de operación para que el nivel elegido refleje lo que realmente se ha demostrado. Las líneas modulares pueden reducir el compromiso mientras se validan la demanda, la variedad de SKU o el empaque; una línea totalmente sincronizada puede tener sentido cuando las recetas, los pronósticos, los servicios auxiliares, la mano de obra y los criterios de aceptación son estables. Las celdas semiautomáticas pueden ser más seguras para una prueba piloto si permiten obtener el aprendizaje adecuado sin fijar un cuello de botella no verificado.
Un caso reciente de automatización de Food Engineering refuerza la necesidad de evaluar a las personas, las transferencias y las limitaciones posteriores en toda la línea, en lugar de juzgar un módulo de forma aislada.
| Opción | Cuándo puede ser adecuada | Preguntas por cerrar |
|---|---|---|
| Modular | Demanda escalonada, SKU cambiante o empaque incierto | Ritmos de las interfaces, expansión futura, responsable de los controles y servicio |
| Automática sincronizada | Recetas, pronóstico, servicios auxiliares y datos de aceptación estables | Operación en la peor condición, respuesta a fallas, limpieza y desinfección y repuestos |
| Piloto semiautomático | El aprendizaje es el objetivo y la manipulación manual es viable | Disponibilidad de mano de obra, puntos de intervención y camino para escalar la producción |
Incluya la dotación para limpieza y desinfección, la intervención manual, la exposición a energías peligrosas durante bloqueo y etiquetado, las protecciones, el acceso de mantenimiento y la mano de obra para cambios de producto en la comparación del ciclo de vida. Un diseño modular puede reducir el compromiso durante una prueba piloto, pero una menor intervención del operador no elimina los controles de energías peligrosas ni la necesidad de un diseño fácil de limpiar.
Qué demuestran y qué no demuestran las señales actuales de demanda
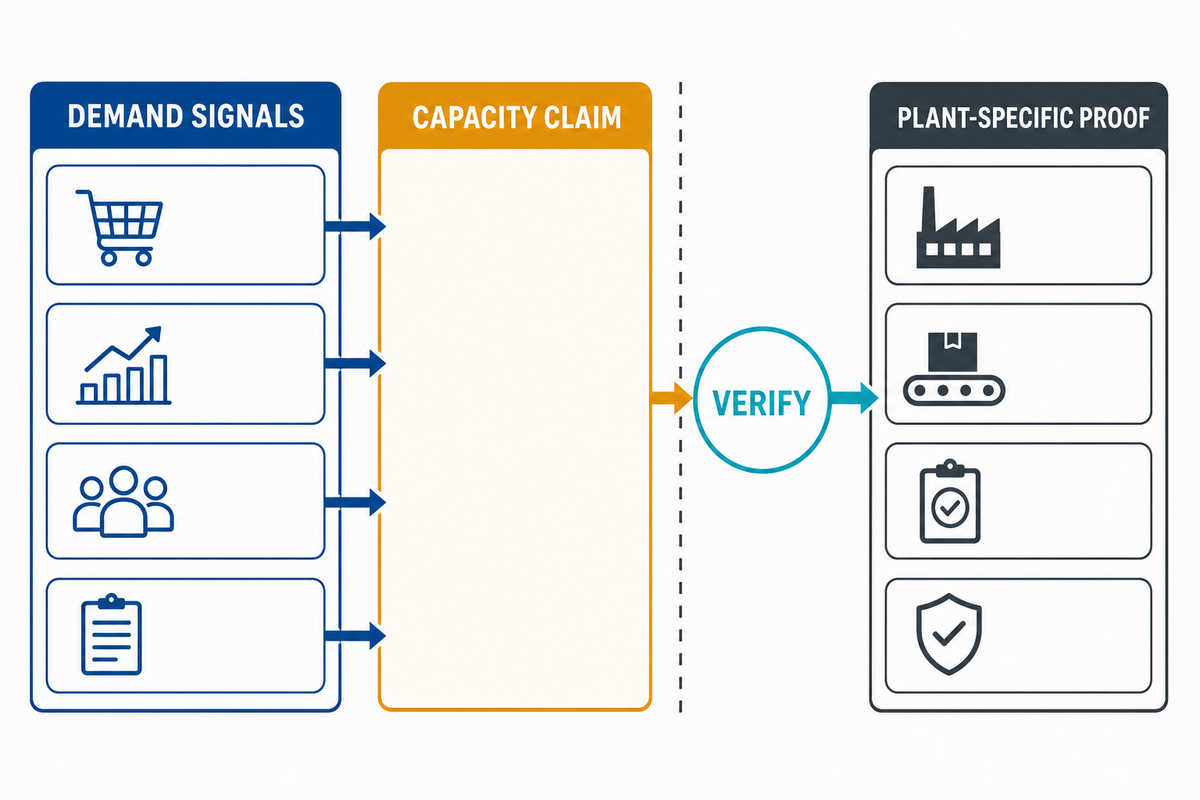
En la instantánea actual de búsquedas de Estados Unidos, DataForSEO devolvió un volumen medible de 10 para el término exacto de enfoque y un volumen medible para algunos términos más amplios de máquinas; muchas frases de proceso y capacidad no devolvieron volumen. Lea esas señales junto con las limitaciones de mano de obra y cambio de producto antes de convertir el interés en un documento de requisitos técnicos para la línea. El conjunto de resultados activo estaba muy orientado a productos, con siete resultados orgánicos visibles y ningún resultado de guía. Estas observaciones respaldan el formato de guía de evaluación, no una estimación del tamaño del mercado.
Búsquedas relacionadas como pancake machine, automatic pancake machine y popcake pancake machine price apuntan a preguntas de comparación adyacentes. Trátelas como indicaciones para definir el formato, el alcance de la automatización y las necesidades de evidencia, no como prueba de una especificación o un precio estándar. Para obtener apoyo adicional al proyecto, la página de servicios de ingeniería de UDTECH describe el contexto general del servicio sin cambiar el enfoque de evaluación de esta guía.
Límite de decisión: El volumen de búsqueda puede ayudar a decidir qué preguntas explicar. No puede demostrar los pedidos de los clientes, los pronósticos, la capacidad de producción requerida, el rango de precios ni la tasa de adopción tecnológica. Utilice la demanda firmada, los pronósticos por SKU, el rendimiento de la prueba piloto y los datos del sitio para dimensionar la línea.
Vuelva a comprobar las señales de búsqueda y regulatorias cuando el proyecto pase de la fase educativa a la adquisición. Mantenga visibles la fecha del contenido y el límite de la evidencia para que un lector futuro no confunda una pequeña muestra de palabras clave con un plan de producción. Para conocer la marca, revise los antecedentes de la empresa UDTECH sin tratarlos como evidencia del rendimiento del producto.
Prepare un paquete informativo neutral respecto al proveedor
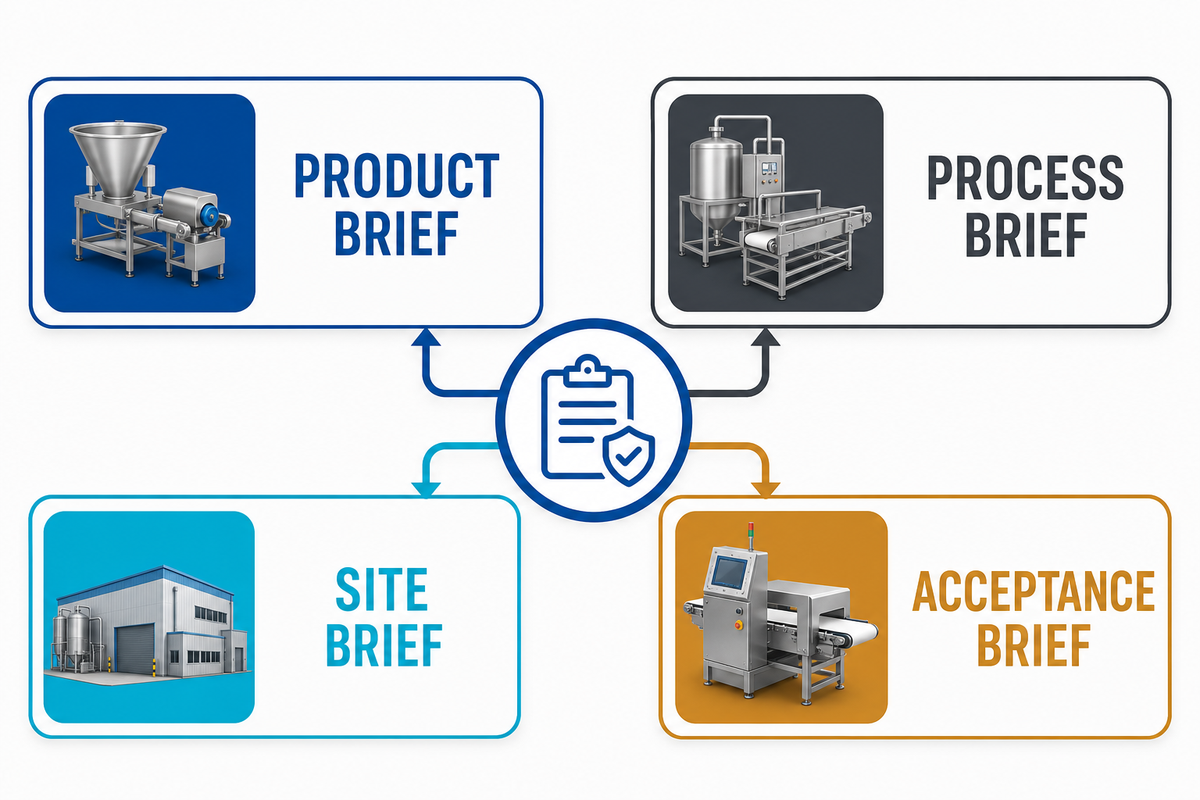
Proporcione a todos los licitantes los mismos datos. Las propuestas comparables son más fáciles de auditar que los folletos pulidos, porque cada cifra tiene el contexto del producto, la planta y la aceptación.
| # | Categoría / campo | Detalle mínimo |
|---|---|---|
| 1 | Formato del producto | Diámetro, espesor, peso, con relleno o natural |
| 2 | Receta y alérgenos | Ingredientes, rango de viscosidad, riesgos de contacto compartido |
| 3 | Producción vendible objetivo | Paquetes/turno, cantidad de paquetes y ventana de producción planificada |
| 4 | Límites de especificación | Peso, dimensiones, color o textura, humedad, sellado |
| 5 | Rechazos y reprocesamiento | Códigos, disposición y regla de reporte |
| 6 | Empaque y etiquetado | Envoltura, ventana de sellado, verificación de etiquetas y formato de caja |
| 7 | Servicios auxiliares | Energía eléctrica, gas o vapor, aire, agua, extracción y drenaje |
| 8 | Plano de planta | Superficie ocupada medida, carga, pasillos y espacio libre para servicio |
| 9 | Zonificación higiénica | Separación de materias primas, producción, enfriamiento y producto terminado |
| 10 | Limpieza y desinfección/cambio de producto | Método de limpieza, mano de obra, inspección y liberación de alérgenos |
| 11 | Modelo de mano de obra | Operadores, mantenimiento, intervenciones y capacitación |
| 12 | Requisitos del mercado | Normas aplicables de alimentos, electricidad y seguridad |
| 13 | Expectativas de FAT/SAT | Etapas, duración, insumos del peor caso, excepciones y responsables |
| 14 | Plan de medición | Identificadores de instrumentos, calibración, muestreo y paquete de datos |
| 15 | Servicio y revalidación | Respuesta, repuestos, software o activadores de cambios de sensores |
Cuando esos campos estén completos, puede pedir a un proveedor que analice una configuración sin convertir la guía en una página centrada primero en la cotización. La página de solución comercial sigue siendo el lugar adecuado para analizar con el comprador un equipo personalizado; el objetivo de este artículo es que la solicitud sea medible. Puede revisar un documento de requisitos técnicos de configuración de la línea de producción de panqueques con base en esos datos.
¿Está listo para pasar de la evaluación a la configuración?
Use la lista de verificación anterior y luego abra una conversación con alcance definido con el equipo de la línea de panqueques. Lleve su receta, producción vendible objetivo, servicios auxiliares de la planta y criterios de aceptación.
Preguntas frecuentes sobre la planificación de líneas de producción de panqueques
¿Cuál es la diferencia entre una máquina para panqueques y una línea de producción de panqueques?
Una máquina normalmente realiza una operación, mientras que una línea coordina el manejo de la masa líquida, la dosificación de masa, el horneado, la liberación, el enfriamiento y el relleno o empaque opcionales. Reúna la receta, la producción y los datos de la planta en el paquete informativo antes de comparar ofertas. El límite correcto depende de su producto y de los equipos que ya posee. Documente las condiciones de entrada y salida, el rango de recetas y el método de limpieza y desinfección antes de comparar ofertas. Esto evita confundir un solo módulo de alta velocidad con un proceso completo y equilibrado.
¿Cómo debo calcular la capacidad de producción de una línea de producción de panqueques?
Comience con el ritmo de ciclo y el peso por pieza; después ajuste por los cambios de producto planificados, los rechazos, el enfriamiento y los límites de empaque, además de un tiempo de actividad realista. El Puente de Producción Vendible hace visibles esos supuestos. La cifra nominal de piezas por hora del proveedor es solo un dato de entrada. Solicite a cada proveedor la misma receta de prueba, duración de la operación, límites de especificación y definición del rendimiento, para que la comparación sea de paquetes vendibles por turno y no de una cifra nominal de placa sin calificar. Use una misma ventana de producción definida e informe la producción bruta y vendible sobre la misma base.
¿Qué debe demostrar una prueba de aceptación en fábrica?
Use la Escalera de Evidencias de FAT: ejecute la receta/dosificación de masa, las comprobaciones térmicas/de liberación, la operación continua en el peor caso, las comprobaciones de enfriamiento/empaque, el cambio de producto de alérgeno/etiqueta y las comprobaciones de limpieza y desinfección. Registre los pesos calibrados, las dimensiones, el color o la textura, los límites de humedad o sellado, el tiempo de actividad, los rechazos, el cambio de producto y la limpieza. Anote la ventana de muestreo, los identificadores de instrumentos y las excepciones. Repita las comprobaciones críticas en la planta con los servicios auxiliares del comprador, los operadores y los materiales finales; una aprobación de FAT no demuestra una preparación duradera para operar en campo.
¿Qué determina el costo de una línea de producción de panqueques?
El costo depende del formato del producto, los módulos, la automatización, los servicios auxiliares, el empaque, la higiene, los controles, la instalación y el servicio. Los resultados de búsqueda no establecen un rango de precios. Solicite un alcance desglosado por partidas y vincule cada partida con un requisito medible de FAT/SAT para su planta y receta.
¿Necesito enfriamiento antes del empaque?
El enfriamiento depende de la humedad, la temperatura del producto, la envoltura y la ruta de almacenamiento. Empacar el producto demasiado caliente puede causar condensación o problemas de sellado, mientras que una permanencia excesiva puede perjudicar el rendimiento. Valide el tiempo de permanencia y el flujo de aire con el proceso final de empaque o congelación; no copie un diagrama de línea genérico.
Referencias y fuentes
- U.S. Food and Drug Administration, Código Alimentario 2022 (referencia jurisdiccional de inocuidad alimentaria).
- OSHA, 29 CFR 1910.263 Equipos de panadería (línea base laboral de Estados Unidos).
- OSHA, Normas de resguardo de máquinas (contexto de resguardos y acceso seguro).
- EHEDG, Principios de diseño higiénico (referencia de diseño de equipos higiénicos).
- FAO, Ejemplo de viabilidad del procesamiento de alimentos y pérdidas de rendimiento (solo metodología; no es una afirmación sobre el rendimiento de panqueques).
- NIST, Estructura jerárquica de indicadores clave de desempeño (marco de producción, disponibilidad, eficiencia y calidad).
- NIST/SEMATECH e-Handbook, Variación y estabilidad del proceso (variación y límite de operación estable).
- NIST/SEMATECH e-Handbook, Capacidad del proceso (principio de los límites de especificación).
- NASA, Verificación, calificación y aceptación del producto (modelo de paquete de evidencias; no es una certificación de equipos alimentarios).
- Patente de EE. UU. US2922356A, Máquina para producir panqueques y productos similares de forma continua (solo antecedentes del límite del proceso).
Las fuentes se revisaron para fundamentar los principios delimitados aquí. La aplicabilidad normativa, la seguridad de la receta, las especificaciones del producto y la aceptación de la línea siguen siendo responsabilidad del comprador en la jurisdicción de destino.