Póngase en contacto con UDTECH Company

Planificación de proyectos de maquinaria alimentaria industrial
Líneas de producción de sachima y snacks especiales
Líneas de producción industrial de sachima y snacks especiales
La categoría de líneas de producción de sachima y snacks especiales permite revisar el proceso de un producto antes de configurar los equipos. Organiza el formato del producto, la capacidad de producción prevista, el espacio disponible, los servicios auxiliares, las interfaces con las etapas anteriores y posteriores, las etapas del proceso y la evidencia de aceptación que requiere un proyecto industrial.
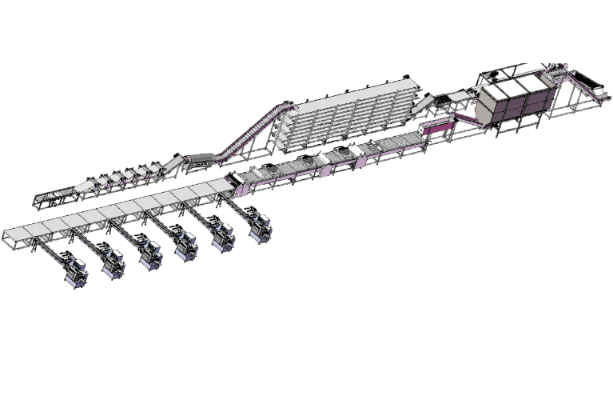
Definición del producto
Familia de recetas, geometría, textura, ingredientes añadidos, materia prima y producto terminado aceptado.
Configuración de la línea de producción
Secuencia del proceso, automatización, equipo de formado, etapa térmica, transportador y límite del sistema de empaque.
Criterios de aceptación
Punto de medición, criterios de conformidad del producto, período de prueba, evidencia y responsable.
Alcance de la configuración
Distinguimos el proceso confirmado de sachima de los proyectos de snacks especiales que requieren una revisión de ingeniería del proceso. «Snack especial» delimita el alcance de la evaluación: los procesos de fritura, horneado, extrusión, expansión, sazonado y combinación de estas etapas no son intercambiables.
01
Proceso confirmado
Proceso del proyecto de sachima
Consulte la ficha de producto específica de los equipos de producción de sachima indicados.
02
Proceso por evaluar
Evaluación de snacks especiales
Revisamos la estructura del producto y el proceso de fabricación antes de proponer módulos.
03
Datos de partida
Receta y producto objetivo
El documento de requisitos técnicos debe incluir la materia prima, el producto terminado, los atributos de calidad, los peligros y los requisitos de limpieza.
04
Datos de las interfaces
Servicios auxiliares y empaque
Definimos los límites de los sistemas eléctricos, de combustible, aire, extracción, espacio, transportadores y equipos de empaque.
05
Criterios de producción
Capacidad de producción de producto conforme
Antes de comparar la producción obtenida, definimos el punto de medición, el estado del producto, el período de prueba, los criterios de rechazo y el registro.
06
Base de evidencia
Registros de fábrica y de planta
Distinguimos la evidencia obtenida en las instalaciones del proveedor de la aceptación en el sitio de instalación y el cierre de asuntos pendientes.
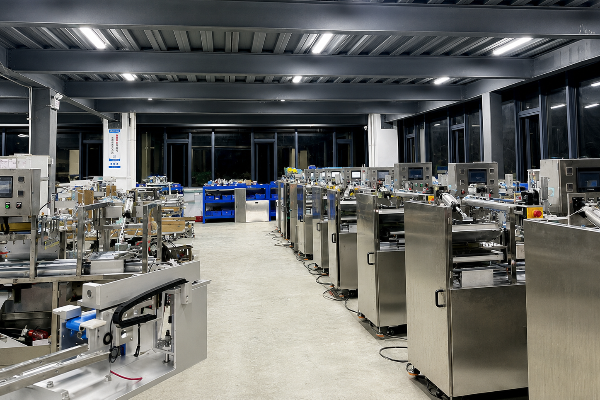
Elija el proceso del proyecto antes que los equipos
El nombre del producto no basta para seleccionar una línea de producción de snacks especiales. El riesgo es elegir un proceso inadecuado; por eso revisamos el formato del producto, el estado del material, el método de formado, el proceso térmico, la etapa de aglutinado o saborización, la necesidad de enfriamiento y los límites del procesamiento final y el empaque.
Revisión de la línea de sachima
La página específica del producto presenta una secuencia definida que va desde la manipulación y el formado de la masa hasta la fermentación, la fritura, la preparación y mezcla del azúcar, el moldeado y el corte. Las especificaciones de los modelos y las condiciones concretas de compra se detallan en esa página.
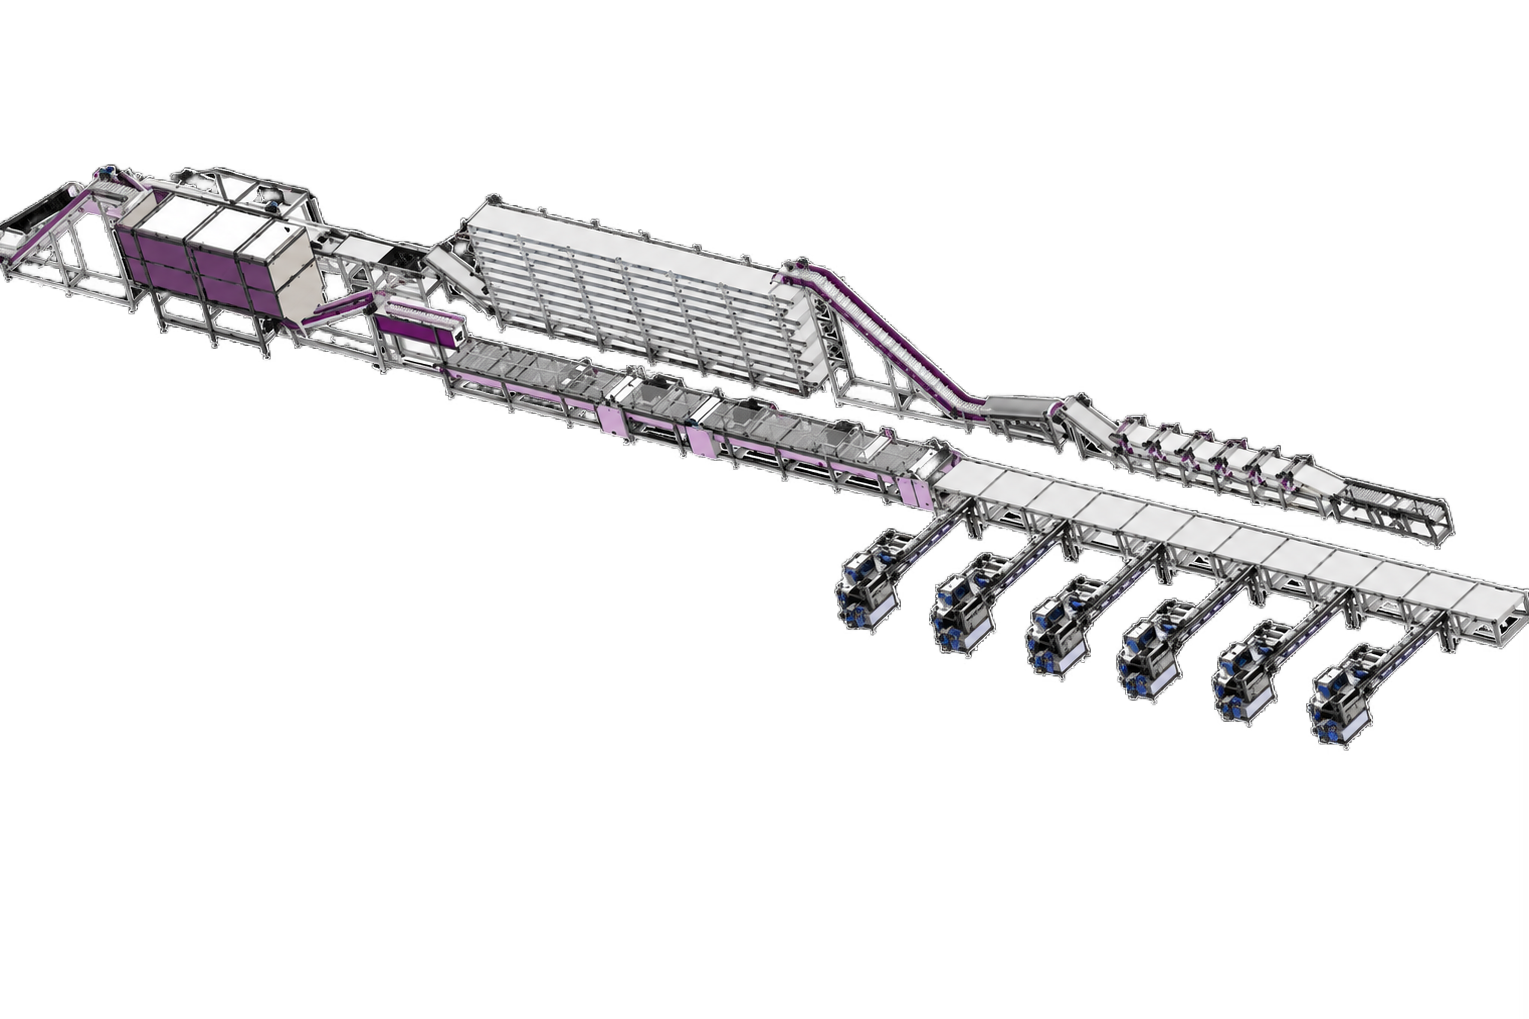
Línea de producción de sachima
Consulte la página específica del producto cuando su proyecto siga el proceso de sachima indicado y necesite información sobre los modelos. Esta categoría se sitúa bajo la planificación general de líneas de producción de snacks y remite las decisiones sobre modelos específicos de sachima a esa página.
Ver la línea de producción de sachimaRelacione las materias primas con la estructura del producto
Una receta objetivo no necesariamente equivale a otra en cuanto al manejo de la masa o las características del producto terminado utilizadas en el control de calidad. Por ejemplo, un estudio sobre sachima indexado en PubMed informó cambios en el comportamiento de la masa, la dureza de la corteza, el color, el volumen específico y el contenido de aceite al cambiar la mezcla de harinas; por ello, la receta y los objetivos de calidad deben fijarse antes de configurar los equipos.
Vincule los objetivos del producto con las etapas del proceso
El proceso de fabricación debe definirse para el producto específico, en lugar de copiarse de una lista genérica de equipos para procesar snacks. Para un comprador industrial, la decisión implica elegir entre una secuencia modular adecuada al producto y una línea de producción que solo parece completa en una lista genérica de equipos; vinculamos cada etapa con sus datos de entrada, decisiones, evidencia y límites.
Nota sobre la selección del proceso
La extrusión es un proceso de fabricación independiente
NC State Extension describe el extrusor como parte de un proceso termomecánico y de formado mediante matriz que combina operaciones como transporte, mezclado, cizallamiento, cocción, texturización y formado. En esta evaluación del proyecto, la extrusión se mantiene como un proceso independiente en vez de incorporarse a la línea de sachima indicada.
Preparación y formado
Acondicionamiento de materias primas, mezclado, transferencia de masa o material de alimentación, equipo de formado, geometría y piezas de repuesto para cambios de formato.
→
Proceso térmico y de saborización
Fermentación, fritura, horneado, extrusión, expansión, aglutinado, recubrimiento, sazonado o saborización, solo cuando lo requiera el proceso seleccionado.
→
Acabado y transferencia
Enfriamiento, corte, acumulación intermedia, transferencia por transportador, inspección e interfaz con el sistema de empaque.
Planifique los servicios auxiliares, el espacio y las interfaces de la línea de producción
La presión de los servicios auxiliares, el acceso para mantenimiento, la extracción y el espacio para limpieza y desinfección pueden alterar el resultado de la instalación aunque la máquina quepa en el espacio previsto. Antes de considerar completa la configuración, revisamos cada interfaz y registramos si está disponible, pendiente de confirmación o a cargo de otra parte. Para proyectos en Estados Unidos, el 21 CFR Parte 117 exige considerar las condiciones de la planta y la facilidad de limpieza de los equipos al revisar las instalaciones y la limpieza y desinfección.
ESPEC.01 // MATRIZ
Interfaz
Dato del proyecto
Estado por registrar
Responsable
01 Suministro eléctrico y sistema de control
Voltaje disponible, frecuencia, distribución, aislamiento y límite del sistema de control
Disponible / por confirmar
Responsable eléctrico del comprador / proveedor
02 Combustible o suministro térmico
Fuente disponible, presión, ventilación y condiciones de disipación de calor
Disponible / por confirmar
Responsable de servicios auxiliares del comprador
03 Aire comprimido
Presión, caudal, tratamiento y límites de contacto
Disponible / por confirmar
Responsables de servicios auxiliares e inocuidad alimentaria del comprador
04 Extracción, drenaje y limpieza
Extracción, punto de drenaje, método de limpieza y compatibilidad química
Disponible / por confirmar
Responsables de instalaciones y limpieza y desinfección del comprador
05 Espacio disponible
Plano de planta a escala, columnas, puertas, pasillos, acceso para mantenimiento y zonas de higiene
Disponible / por confirmar
Responsable del proyecto del comprador
06 Interfaz con etapas anteriores
Preparación de ingredientes, alimentación de masa o material, acumulación intermedia y comunicación entre sistemas de control
Incluida / excluida / pendiente
Responsable designado del conjunto de equipos
07 Interfaz con etapas posteriores
Enfriamiento, inspección, acumulación, equipo de empaque y ritmo de producción previsto en el punto de transferencia
Incluida / excluida / pendiente
Responsable designado del conjunto de equipos
08 Acceso para operadores y mantenimiento
Dotación de personal prevista, acceso, elevación, ruta de retiro de componentes y espacio para intervenciones seguras
Disponible / por confirmar
Responsable de operaciones del comprador
Prepare los datos para definir el alcance, la cotización y el cronograma
El precio y el cronograma del proyecto dependen de la definición del producto, el proceso, los módulos incluidos, la automatización, los servicios auxiliares, la distribución en planta, la interfaz de empaque, el plan de evidencia y los asuntos pendientes. Un precio cotizado bajo para los equipos no siempre representa el menor costo del proyecto cuando el trabajo de integración o verificación queda fuera del alcance de la cotización.
- Formato del producto y familia de recetas
- Capacidad de producción prevista y criterios de conformidad del producto
- Atributos de calidad previstos y muestras
- Cambio de producto y gama de productos de la familia
- Módulos de proceso y automatización incluidos
- Límites de las etapas anteriores y posteriores
- Servicios auxiliares disponibles y plano de planta
- Transferencia al empaque y señales de control
- Condiciones de aceptación en fábrica
- Condiciones de aceptación en el sitio de instalación
- Registros, responsables de aprobación y responsables de asuntos pendientes
- Asuntos pendientes que afectan la cotización
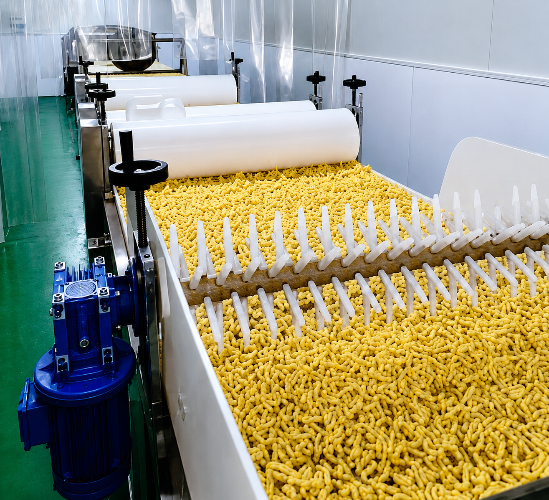
Elabore la matriz de evidencia de configuración
El riesgo es que falte evidencia, porque los criterios de aceptación no pueden darse por cumplidos sin un punto de medición, un responsable y un registro definidos. UDTECH elabora la matriz de evidencia de configuración de líneas de sachima y snacks especiales en torno a cada requisito, decisión sobre el proceso, registro verificable, responsable y asunto pendiente. Los requisitos de inocuidad alimentaria de la FDA que sean aplicables son datos que debe aportar el comprador a la matriz, no una certificación del equipo.
SYS.CFG // US-FDA
Contexto de planificación para Estados Unidos
Los requisitos de inocuidad alimentaria dependen de cada instalación
La normativa de la FDA, 21 CFR Parte 117, abarca la facilidad de limpieza de los equipos, el contacto cruzado con alérgenos, la limpieza y desinfección, el análisis de peligros, los controles preventivos, el monitoreo y la verificación para las instalaciones alimentarias sujetas a ella. Los requisitos relacionados con el cambio de producto por alérgenos y la facilidad de limpieza necesitan responsables asignados y evidencia del proyecto; el cumplimiento de la instalación se establece mediante el plan de inocuidad alimentaria pertinente del comprador.
Cómo trabajamos: configuramos el proyecto mediante etapas de revisión definidas
Guiamos el proyecto mediante etapas de revisión documentadas para que no queden ocultos los supuestos sobre el producto, las responsabilidades sobre las interfaces y la evidencia de aceptación. Cada etapa concluye con un resultado definido y un responsable de los asuntos pendientes.
01
Envíe los datos del producto.
El comprador proporciona el formato del producto, la familia de recetas, la capacidad de producción prevista, los objetivos de calidad, las muestras, el espacio disponible, los servicios auxiliares y los sistemas de las etapas anteriores o posteriores.
02
Valide los límites del proceso.
Distinguimos el proceso de sachima indicado expresamente de otros procesos de snacks especiales que requieren una evaluación de ingeniería independiente.
03
Defina los módulos y las interfaces.
Vinculamos cada etapa del proceso con los límites de automatización, transportadores, servicios auxiliares, limpieza y desinfección, y empaque.
04
Especifique la producción obtenida y la evidencia.
En esta etapa se definen el punto de medición, el estado del producto, el período de prueba, los criterios de conformidad del producto, los registros y los responsables de aprobación.
05
Examine la propuesta de configuración.
El comprador y el proveedor revisan los módulos incluidos, las exclusiones, las responsabilidades asignadas y los requisitos técnicos o de inocuidad alimentaria pendientes.
06
Verifique la resolución de los asuntos pendientes.
A cada interfaz pendiente se le asignan un responsable, la evidencia necesaria y un punto de aprobación antes de que modifique la configuración de referencia del proyecto.
Evidencia resultante para la aceptación
Evidencia de aceptación en fábrica
Utilice la receta acordada, los criterios de medición de la producción, las condiciones de los servicios auxiliares, el registro de operación, las observaciones, las cantidades aceptadas y rechazadas y una lista de asuntos pendientes con responsables designados.
Evidencia de aceptación en el sitio de instalación
En las instalaciones del comprador, vuelva a comprobar los servicios auxiliares, las interfaces instaladas, el rendimiento de la línea de producción en las condiciones del comprador, la preparación de los operadores y el cierre de los asuntos pendientes.
Proyectos que requieren otro proceso
Una página de categoría no debe forzar todos los productos a encajar en la familia de máquinas existente más parecida. Cuando cambian la composición del producto o los límites del proceso, el siguiente paso más adecuado es evaluar un proceso distinto en vez de extender la configuración de sachima sin fundamentos. NC State Extension describe la extrusión como un proceso termomecánico y de formado mediante matriz independiente.
01
Producto extruido o expandido mediante matriz
Por qué no puede suponerse que corresponde el proceso de sachima
La plastificación del material, el procesamiento mediante tornillo, el formado mediante matriz y el acondicionamiento posterior definen un proceso diferente.
Próxima decisión
Evalúe un proceso de extrusión y los equipos que requiere.
02
Producto horneado o expandido con aire caliente
Por qué no puede suponerse que corresponde el proceso de sachima
La transferencia de calor, la eliminación de humedad, el tiempo de permanencia y el soporte del producto difieren de los de un proceso de fritura y aglutinado con jarabe.
Próxima decisión
Defina un proceso de horneado o expansión a partir de los objetivos del producto.
03
Ritmo de producción del empaque inferior al de las etapas anteriores
Por qué no puede suponerse que corresponde el proceso de sachima
Una acumulación y una transferencia mal equilibradas pueden limitar la cantidad de producto empacado aceptado.
Próxima decisión
Equilibre toda la línea de procesamiento y empaque antes de comparar la producción obtenida.
04
Receta u objetivo de calidad aún sin definir
Por qué no puede suponerse que corresponde el proceso de sachima
Las pruebas no pueden compararse si la formulación y los criterios de conformidad del producto cambian al mismo tiempo.
Próxima decisión
Defina primero las condiciones de la prueba y el método de aceptación.
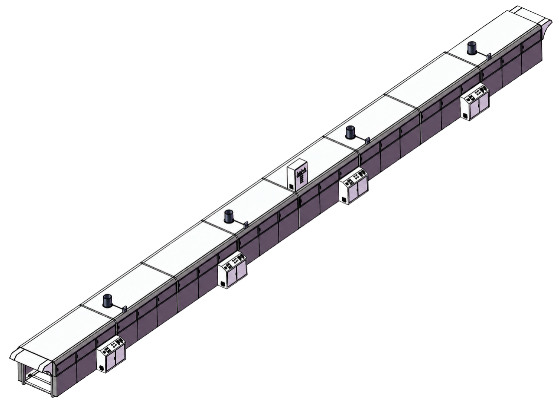
Herramientas para líneas de sachima y snacks especiales
[ 01 ]
Evaluación del proceso para snacks
Visualice el proceso óptimo para su producción de sachima. Evalúe la eficiencia de la distribución en planta y el flujo de materiales.
ABRIR HERRAMIENTA
[ 02 ]
Definición de la producción conforme
Calcule y defina el rendimiento exacto de producción según los parámetros de entrada. Planifique la capacidad de producción con precisión.
ABRIR HERRAMIENTA
[ 03 ]
Lista de verificación para solicitar cotizaciones
Verifique los requisitos técnicos y comerciales antes de solicitar una cotización. Agilice la evaluación del proyecto.
ABRIR HERRAMIENTA
01
¿En qué se diferencia el proceso de sachima del proceso de extrusión?
El proceso específico de sachima utiliza manipulación de masa, formado, fermentación, fritura, preparación y mezcla del azúcar, moldeado y corte. La extrusión utiliza procesamiento termomecánico mediante tornillo y formado mediante matriz, por lo que requiere una revisión independiente del producto y los equipos.
02
¿Qué datos del producto debemos enviar primero?
Envíe una muestra representativa junto con el formato del producto, la familia de recetas, las materias primas, los ingredientes añadidos, la geometría prevista, los atributos de calidad y la capacidad de producción requerida. Añada los requisitos relativos a alérgenos, limpieza y contacto con alimentos establecidos por el equipo de inocuidad alimentaria del comprador. Indique qué datos están confirmados y cuáles siguen pendientes para que la evaluación del proceso no trate un supuesto como un hecho del proyecto.
03
¿Por qué es importante el punto de medición para la capacidad de producción?
El ritmo de alimentación y la producción empacada aceptada son bases de medición distintas. Defina el punto de medición, el estado del producto, el período cronometrado, los criterios de rechazo y el alcance del empaque antes de comparar proveedores.
04
¿Cómo debe definirse la producción conforme?
Registre la versión de la receta, el estado del producto, los atributos de aceptación, el período cronometrado, las cantidades aceptadas y rechazadas, las paradas programadas, el material producido durante el arranque, los criterios de reprocesamiento, el registro de evidencia y el responsable de aprobación.
05
¿Qué información sobre servicios auxiliares y distribución en planta debe incluirse en la consulta?
Proporcione los datos del suministro eléctrico, el combustible o suministro térmico, el aire comprimido, la extracción, el drenaje, las condiciones de limpieza y un plano de planta a escala. Señale las columnas, puertas, zonas de higiene, pasillos de servicio, equipos anteriores, punto de transferencia al empaque y accesos para mantenimiento. Si desconoce algún valor, déjelo como asunto pendiente en lugar de copiar un valor predeterminado del proveedor.
06
¿Puede conectarse una máquina de empaque existente a la línea de producción?
Una máquina de empaque existente puede someterse a revisión de configuración una vez documentadas la geometría de alimentación, las condiciones del producto, el ritmo de producción sostenido, la acumulación, la comunicación entre sistemas de control y el manejo de rechazos. La compatibilidad sigue sin confirmarse hasta que los responsables de ambos equipos acuerden la interfaz.
07
¿Qué evidencia debe solicitarse para la aceptación en fábrica?
Solicite la receta acordada, el protocolo, el punto de medición, el registro de operación cronometrada, las condiciones de los servicios auxiliares, las cantidades aceptadas y rechazadas, las observaciones y registros de calidad, los responsables de aprobación y los responsables de asuntos pendientes. Registre las condiciones reales de la prueba en lugar de copiar los valores nominales de entrada. Mantenga separada la evidencia de fábrica de la aceptación en el sitio de instalación, porque los servicios auxiliares, las interfaces, las acciones de los operadores y el alcance de las etapas posteriores pueden cambiar después de la instalación.
08
¿La página del equipo acredita el cumplimiento de las normas de inocuidad alimentaria de Estados Unidos?
No. Una página de categoría no sustituye un análisis de peligros, un plan de inocuidad alimentaria, un programa de limpieza y desinfección, el monitoreo ni la verificación específicos de la instalación y el producto. Utilice los temas aplicables del 21 CFR Parte 117 como datos de entrada del proyecto y haga que el comprador asigne cada decisión al responsable correspondiente de inocuidad alimentaria, calidad, ingeniería u operaciones.
09
¿Cuándo debemos consultar la página del producto Línea de producción de sachima?
Consúltela cuando se haya confirmado que el proceso corresponde al sachima y se necesite información sobre los modelos.
10
¿Qué debe resolverse antes de solicitar una cotización?
Defina el proceso del producto, los criterios de medición de la capacidad de producción prevista, los límites de los módulos, los servicios auxiliares, el plano de planta, las interfaces con las etapas anteriores y posteriores, los criterios de calidad, la evidencia de aceptación y el responsable de cada asunto pendiente. Estos datos permiten comparar mejor las cotizaciones de los proveedores sin depender de un precio genérico.