ติดต่อบริษัท UDTECH


ตัวอย่างผลิตภัณฑ์ที่ทำในห้องปฏิบัติการเพียงอย่างเดียวยังไม่เพียงพอสำหรับกำหนดแนวทางผลิตในปริมาณมาก. การขยายกำลังการผลิตอาหารเริ่มจากการกำหนดเป้าหมายของผลิตภัณฑ์และบรรจุภัณฑ์ให้ชัดเจน. กระบวนการขยายการผลิตอาหารเปลี่ยนตัวอย่างให้เป็นข้อมูลสำหรับวางแผนที่ควบคุมได้ ได้แก่ สูตรส่วนผสมฉบับทดลอง ผลิตภัณฑ์และบรรจุภัณฑ์เป้าหมาย ลำดับขั้นตอนการผลิต การทดลองผลิตที่วัดผลได้ และเอกสารสรุปข้อกำหนดที่ผู้จำหน่ายเครื่องจักรหรือผู้ให้บริการสามารถนำไปตอบได้. หากข้อมูลส่วนใดขาดไป อาจทำให้ข้อกำหนดผลิตภัณฑ์ผิดพลาดและได้ใบเสนอราคาสายการผลิตที่ตั้งอยู่บนสมมติฐานไม่เหมาะสม.
เอกสารนี้ว่าด้วยการส่งต่องานพัฒนาผลิตภัณฑ์ไปสู่การผลิตในปริมาณมาก. มีตัวอย่างเกี่ยวกับขนมอบและขนมขึ้นรูป เช่น วาฟเฟิล เวเฟอร์ และบิสกิต แต่เนื้อหายังคงเป็นเพียงแนวทางวางแผน ไม่ใช่สูตรการผลิตที่ผ่านการตรวจสอบยืนยันหรือแผนความปลอดภัยอาหาร. อย่างไรก็ตาม ไม่ควรเข้าใจว่าเอกสารนี้เป็นกรอบกำหนดความปลอดภัยอาหารหรือข้อกำหนดผลิตภัณฑ์. กระบวนการพัฒนาผลิตภัณฑ์อาหารยังต้องปรับซ้ำจนกว่าจะมีหลักฐานรองรับวิธีผลิตและบรรจุภัณฑ์. ทีมงานผู้มีคุณสมบัติเหมาะสมของผู้ผลิตต้องกำหนดรายละเอียดผลิตภัณฑ์และข้อกำหนดของตลาดให้ครบถ้วน. เอกสารนี้เสนอแนวทางส่งต่อจากงานพัฒนาสู่งานผลิตสำหรับข้อกำหนดผลิตภัณฑ์ฉบับทดลอง. เอกสารวางแผนที่แนะนำในคู่มือนี้ ได้แก่ แบบส่งต่อข้อมูลการขยายการผลิต 12 ช่อง บันทึกการทดลองผลิตระดับนำร่อง และแผนผังคอขวดของผลผลิตที่ผ่านเกณฑ์ซึ่งแสดงข้อจำกัดของสายการผลิต.
กำหนดผลิตภัณฑ์ที่ยอมรับได้และช่วงเวลาการเดินเครื่องก่อนเปรียบเทียบความเร็วสายการผลิต
ก่อนขอใบเสนอราคาสายการผลิต: ให้บันทึกว่าผลิตภัณฑ์สำเร็จรูปต้องมีลักษณะอย่างไร จะทดลองสูตรส่วนผสมฉบับใด ต้องได้ผลิตภัณฑ์ที่ผ่านเกณฑ์กี่ชิ้นหรือกี่กิโลกรัมภายในช่วงเวลาการเดินเครื่องที่กำหนด และใครจะตัดสินว่าผลลัพธ์ยอมรับได้หรือไม่. ช่องที่ยังไม่ทราบให้ระบุว่า “รอตรวจสอบยืนยัน” แทนการใส่ความเร็วตามพิกัดที่ผู้จำหน่ายแจ้ง.
ผลลัพธ์ที่กระบวนการขยายการผลิตอาหารต้องส่งมอบ
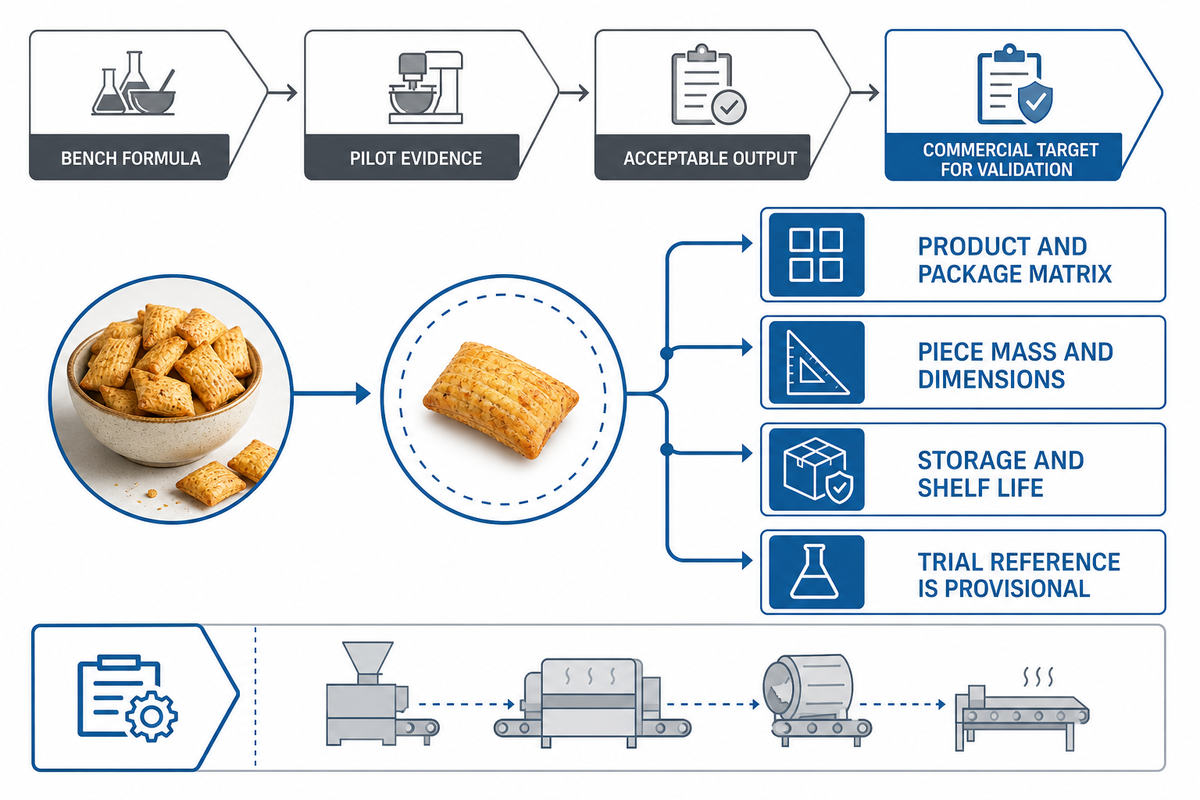
ผลลัพธ์แรกคือเป้าหมายผลิตภัณฑ์และบรรจุภัณฑ์ที่วัดผลได้. Oklahoma State University Extension ระบุว่าตารางข้อมูลผลิตภัณฑ์และบรรจุภัณฑ์เป็นขั้นตอนแรกในการขยายกระบวนการผลิตและเครื่องจักร. คำถามในตารางครอบคลุมนิยามผลิตภัณฑ์ ขนาดและประเภทบรรจุภัณฑ์ และอัตราการผลิตที่ต้องการ. ลำดับนี้มีประโยชน์: ตัวอย่างที่ผ่านการอนุมัติจากครัวเป็นเพียงผลิตภัณฑ์อ้างอิง ส่วนข้อกำหนดสำหรับการผลิตเชิงพาณิชย์ยังเป็นสมมติฐานที่ต้องทดสอบ.
บันทึกคุณลักษณะที่ผู้ซื้อสังเกตเห็นและโรงงานวัดได้ ได้แก่ น้ำหนักต่อชิ้นและขนาด เป้าหมายด้านความชื้นหรือเนื้อสัมผัสตามความเหมาะสม รูปลักษณ์ รูปแบบบรรจุภัณฑ์ สภาวะการเก็บรักษา และอายุการเก็บที่ต้องการ. สำหรับวาฟเฟิล คำว่า “สีเหลืองทองและกรอบ” อาจใช้บรรยายให้ผู้บริโภคฟัง แต่ฝ่ายวิศวกรรมต้องทราบช่วงสี ขนาด เกณฑ์การแตกหัก และวิธีเก็บตัวอย่างที่ตกลงกันไว้. ทีมพัฒนาผลิตภัณฑ์อาหารเป็นผู้กำหนดขีดจำกัดเหล่านั้น บทความนี้ไม่ได้ให้ค่าเกณฑ์ที่ใช้ได้กับทุกผลิตภัณฑ์. Oregon State University เตือนว่าตัวอย่างที่เพิ่งผลิตอาจเปลี่ยนแปลงตลอดอายุการเก็บ ดังนั้นหลักฐานประกอบการอนุมัติให้ผ่านต้องครอบคลุมมากกว่าวันที่ผลิต.
ระบุให้ชัดว่าผลิตภัณฑ์อ้างอิงสำหรับการทดลองยังเป็นฉบับชั่วคราว จนกว่าจะมีหลักฐานด้านผลิตภัณฑ์ บรรจุภัณฑ์ ความปลอดภัย และอายุการเก็บรองรับการอนุมัติให้จำหน่ายเชิงพาณิชย์. สูตรส่วนผสม บรรจุภัณฑ์ หรือกระบวนการผลิตอาจเปลี่ยนก่อนการอนุมัติขั้นสุดท้าย.
กำหนดเลขฉบับของสูตรส่วนผสมทดลองและข้อกำหนดวัตถุดิบตามน้ำหนัก
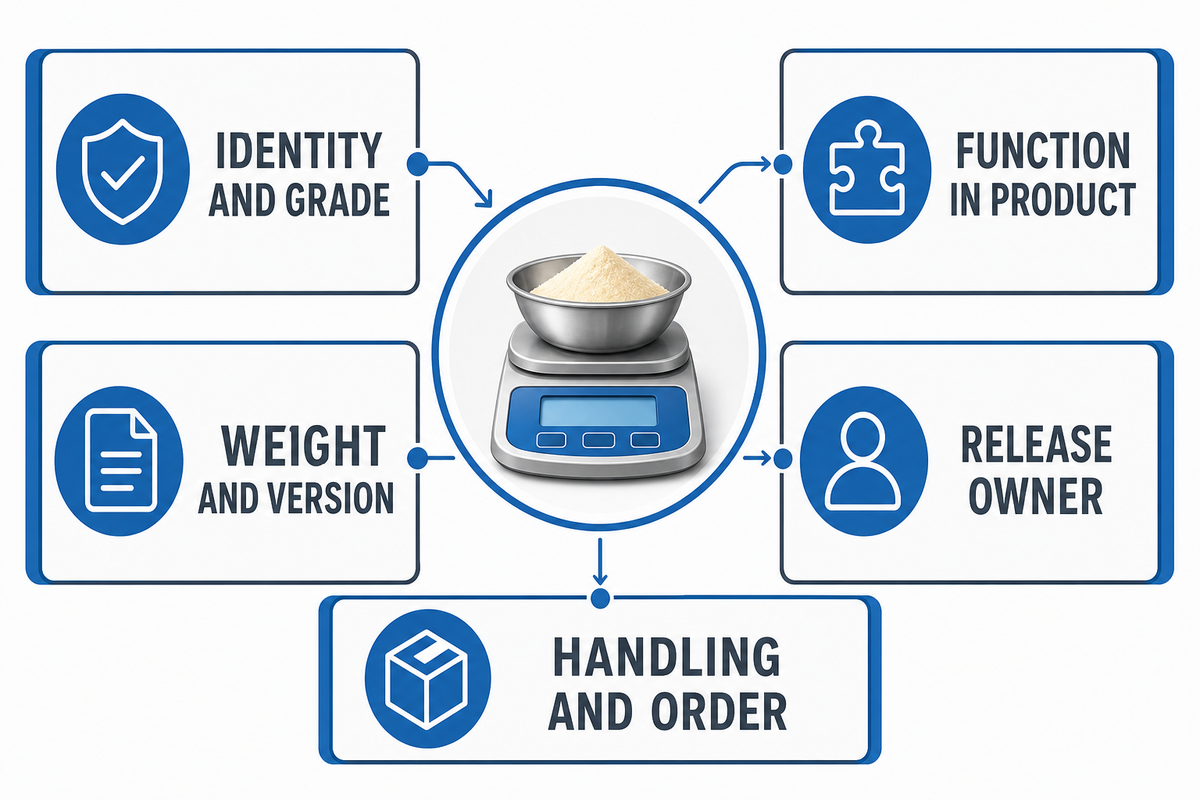
การชั่งส่วนผสมทำให้ทีมมีค่าตั้งต้นที่ทำซ้ำได้. สำหรับทีมที่ต้องการทราบวิธีขยายสูตรการผลิตสู่ระดับอุตสาหกรรม สูตรฉบับที่ชั่งน้ำหนักนี้เป็นเพียงค่าตั้งต้นในการทดลอง ไม่ใช่ข้อกำหนดสำหรับอนุมัติให้ผลิตเชิงพาณิชย์. สูตรนี้ไม่ได้พิสูจน์ว่าการผลิตครั้งละมากขึ้นจะใช้สัดส่วนเดิมได้. University of Maryland Extension ระบุว่าปริมาณส่วนผสมอาจไม่ได้เพิ่มตามสัดส่วนเมื่อย้ายสูตรไปสู่การแปรรูปอาหารเชิงพาณิชย์. Oklahoma State อธิบายเช่นกันว่าพฤติกรรมของส่วนผสม รสชาติ เนื้อสัมผัส และรูปลักษณ์อาจเปลี่ยนไป. ก่อนปรับสิ่งใด ให้บันทึกสูตรส่วนผสมฉบับทดลองในห้องปฏิบัติการ น้ำหนักต่อชุดผลิต เกรดของวัตถุดิบ และหน้าที่ของวัตถุดิบนั้น.
| หัวข้อ | ข้อมูลที่ต้องบันทึกสำหรับวัตถุดิบแต่ละรายการ | เหตุผลที่สำคัญ |
|---|---|---|
| ชนิดและเกรด | ผู้จำหน่าย ข้อกำหนด และตัวเลือกทดแทนที่ได้รับอนุมัติ | วัตถุดิบเกรดที่ใช้ผลิตปริมาณมากอาจมีพฤติกรรมต่างกัน. |
| เกณฑ์น้ำหนัก | น้ำหนักต่อชุดทดลองและเลขฉบับสูตรส่วนผสม | การตวงตามปริมาตรอาจบดบังความแตกต่างด้านความหนาแน่น. |
| หน้าที่ | การสร้างโครงสร้าง การยึดเกาะ ความหวาน การทำให้ขึ้นฟู หรือการให้รสชาติ | วัตถุดิบทดแทนต้องคงหน้าที่ที่จำเป็นไว้. |
| การจัดการวัตถุดิบ | การเก็บรักษา ลำดับการเติม และการเตรียม | วิธีป้อนวัตถุดิบเข้าสายการผลิตอาจต่างออกไป. |
| ผู้รับผิดชอบการอนุมัติให้ผ่าน | สถานะการอนุมัติจากฝ่ายพัฒนาอาหารและฝ่ายคุณภาพ | วัตถุดิบที่ใช้ทดลองไม่ได้รับอนุมัติให้ใช้กับสินค้าที่จำหน่ายโดยอัตโนมัติ. |
วัตถุดิบแต่ละล็อตการผลิตแตกต่างกันเพียงใด และผู้จำหน่ายวัตถุดิบส่งมอบได้มากเท่าใดตามรอบการผลิตที่วางแผนไว้? การเปลี่ยนแป้ง น้ำมัน หรือไส้ชนิดอื่นมีผลต่อการประเมิน จึงต้องตรวจสอบผลิตภัณฑ์ในส่วนที่เกี่ยวข้องซ้ำ. เช่นเดียวกับการตรวจสอบผลิตภัณฑ์ด้านอื่น การประเมินผลิตภัณฑ์สำเร็จรูปควรอ้างอิงผลวัดจากการทดลองผลิตและเกณฑ์ยอมรับที่ตกลงกันไว้ ไม่ใช่สมมติฐานในสัญญา. การประเมินควรพิจารณากระบวนการที่จะได้สูตรส่วนผสมเชิงพาณิชย์ฉบับสุดท้าย ซึ่งโดยทั่วไปครอบคลุมการเตรียมผลิตภัณฑ์ด้วยวิธีเชิงพาณิชย์ ไม่ใช่กระบวนการฉบับที่ “ตรึงไว้” ก่อนการเดินเครื่องระดับนำร่อง.
เทียบขั้นตอนระดับทดลองในห้องปฏิบัติการกับลำดับกระบวนการผลิตจริง
คำว่า “ผสม ปรุง และบรรจุ” ไม่ได้แสดงขั้นตอนการส่งต่อผลิตภัณฑ์ที่มีความสำคัญเมื่อขยายการผลิต. วาดลำดับกระบวนการตั้งแต่รับวัตถุดิบ เตรียม ผสม หยอดแป้งหรือขึ้นรูป ให้ความร้อน ทำให้เย็น ตรวจสอบ และบรรจุ โดยตัดขั้นตอนที่ไม่เกี่ยวกับผลิตภัณฑ์ออก. ในการส่งต่อแต่ละจุด ให้บันทึกว่าผลิตภัณฑ์ถูกสูบ ลำเลียง พัก สัมผัส หรือส่งกลับไปทำใหม่ และใครรับผิดชอบการสูญเสียผลผลิต. คู่มือการขยายการผลิตของ Oklahoma State ระบุชัดว่าการผลิตแบบเป็นชุดเทียบกับแบบต่อเนื่อง การส่งต่อผลิตภัณฑ์ ของเสีย การเก็บรักษา บรรจุภัณฑ์ และการสุขาภิบาล เป็นปัจจัยในการตัดสินใจเลือกเครื่องจักร.
เมื่อประเมินเครื่องจักรสำหรับสายการผลิตวาฟเฟิลหรือแพนเค้ก ให้พิจารณาการเตรียมแป้งเหลว การหยอดแป้ง การทำให้สุก การนำออกจากพิมพ์ การทำให้เย็น และการบรรจุก่อนเปรียบเทียบเครื่องจักร. ดูข้อมูลเพิ่มเติมในคู่มือผังการจัดวางเครื่องจักรของสายการผลิตวาฟเฟิลและแพนเค้กบนเว็บไซต์. สำหรับขนมทองม้วนหรือเวเฟอร์ การขึ้นรูปผลิตภัณฑ์และ/หรือการนำผลิตภัณฑ์ออกจากกระบวนการมีความเสี่ยงระหว่างการส่งต่อ. ดูข้อมูลเพิ่มเติมที่ขั้นตอนการผลิตขนมทองม้วนและเวเฟอร์.
รอยต่อระหว่างโมดูลเป็นจุดที่ต้องตัดสินใจ. หากเครื่องผสมส่งแป้งเหลวมาเร็วกว่าที่เครื่องหยอดแป้งระบายออกได้ จะเกิดเวลาพักรอ. หากผลิตภัณฑ์ออกจากเตาเร็วกว่าที่เครื่องบรรจุรับได้ จะเกิดการสะสมของผลิตภัณฑ์. ระบุและปรับสมดุลความเร็วเดินเครื่องต่ำสุดและสูงสุดของอุปกรณ์แปรรูปอาหารในผังกระบวนการเดียวกัน. แสดงวิธีและสภาวะการส่งต่อ พร้อมระบุตัวแปรกระบวนการที่ต้องตรวจสอบยืนยันด้วยการวิเคราะห์ตัวอย่างจริงหรือตัวอย่างที่เป็นตัวแทน.
ทดสอบความร้อน การผสม และเวลาพักก่อนเพิ่มขนาดชุดผลิต
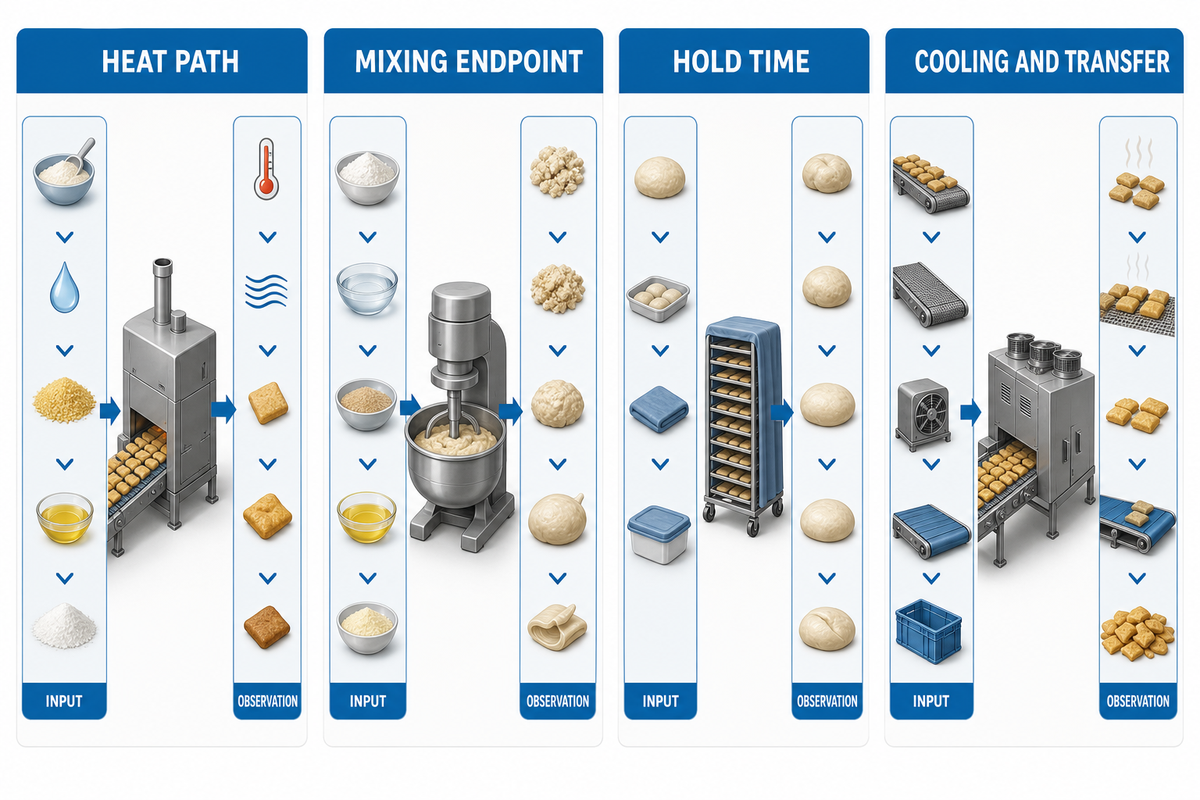
การคูณน้ำหนักวัตถุดิบเป็นเรื่องคำนวณ แต่การผลิตอาหารสำเร็จรูปให้เหมือนเดิมเป็นเรื่องที่ต้องทดลอง. ความสัมพันธ์ระหว่างปริมาตรผลิตภัณฑ์กับพื้นที่ถ่ายเทความร้อนเปลี่ยนไปตามรูปทรงของเครื่องจักร. การผสมและเวลาที่รอเข้าสู่ขั้นตอนถัดไปก็อาจทำให้เนื้อสัมผัสหรือความสม่ำเสมอเปลี่ยนไป. Institute of Food Technologists ระบุว่าการเปลี่ยนขนาดชุดผลิตมีความเสี่ยงต่อพฤติกรรมของวัตถุดิบ สภาวะการแปรรูปอาหาร และคุณภาพสุดท้าย. แหล่งข้อมูลเหล่านี้ไม่ได้กำหนดอุณหภูมิ ความเร็วในการผสม หรือเวลาพักค่าเดียวที่ใช้ได้กับทุกสูตรการผลิต.
| ตัวแปร | บันทึกระดับทดลองในห้องปฏิบัติการ | การวัดผลระดับนำร่อง | ผลที่อาจเกิดขึ้น |
|---|---|---|---|
| เส้นทางการถ่ายเทความร้อน | กระทะหรือเตาอบขนาดเล็ก | ลักษณะผลิตภัณฑ์และการตั้งค่าโซนให้ความร้อน | สีหรือความชื้นแตกต่างไป |
| การผสม | อุปกรณ์ ลำดับ และระยะเวลา | ลำดับการเติม ขนาดชุดผลิต และจุดสิ้นสุดการผสม | เนื้อสัมผัสหรือปริมาณแป้งที่หยอดเปลี่ยนไป |
| เวลาพัก | เวลาก่อนทำให้สุก | เวลารอสูงสุดและเวลารอทั่วไปภายใต้สภาวะของสายการผลิต | ความหนืดหรือโครงสร้างเปลี่ยนไประหว่างรอ |
| การทำให้เย็นและการส่งต่อ | การนำออกด้วยมือ | อุณหภูมิและการแตกหักของผลิตภัณฑ์ขณะบรรจุ | ผลิตภัณฑ์ที่ไม่ผ่านเกณฑ์หรือบรรจุภัณฑ์มีตำหนิ |
หากแรงเฉือนมีผลอย่างมากต่อสูตรส่วนผสมนี้โดยเฉพาะ ให้ขอให้วิศวกรกระบวนการกำหนดและประเมินสภาวะการผสมหรือการส่งต่อ. อย่าคิดว่ามีค่าขีดจำกัดทั่วไปสำหรับการขยายการผลิต. วิเคราะห์ตัวอย่างระดับนำร่องเทียบกับผลิตภัณฑ์อ้างอิง แล้วอธิบายและบันทึกการเปลี่ยนแปลงที่สังเกตได้. หลีกเลี่ยงการสรุปว่าผลที่ดีขึ้นเกิดจากตัวแปรอื่นซึ่งไม่ใช่ตัวแปรที่กำลังศึกษา.
นำสูตรการผลิตระดับห้องปฏิบัติการไปขยายเป็นการผลิตเชิงพาณิชย์โดยตรงได้หรือไม่?
ใช้สูตรการผลิตระดับห้องปฏิบัติการที่ชั่งน้ำหนักแล้วเป็นค่าตั้งต้นสำหรับการทดลอง จากนั้นทดสอบลำดับกระบวนการผลิต. การคูณปริมาณตรง ๆ อาจใช้ไม่ได้ เพราะการผสม การถ่ายเทความร้อน เกรดวัตถุดิบ การพักรอ และการส่งต่อผลิตภัณฑ์แตกต่างกัน. University of Maryland Extension เตือนชัดเจนว่าอาจต้องปรับสัดส่วนวัตถุดิบเมื่อผลิตคุกกี้เป็นชุดใหญ่ขึ้น. คงคุณลักษณะเป้าหมายของผลิตภัณฑ์ไว้ เปลี่ยนตัวแปรเฉพาะชุดที่ควบคุมได้ และบันทึกผล. หากการทดลองระดับนำร่องไม่บรรลุเป้าหมาย ให้ปรับสูตรส่วนผสมหรือลำดับการใช้เครื่องจักรก่อนให้คำมั่นเรื่องปริมาณผลผลิต.
แปลงเป้าหมายผลผลิตเป็นเอกสารสรุปข้อกำหนดเครื่องจักรและระบบสาธารณูปโภค
ให้ผู้จำหน่ายที่อาจเสนอราคาทุกรายใช้ข้อมูลตั้งต้นชุดเดียวกัน ได้แก่ ขนาดผลิตภัณฑ์และน้ำหนักต่อชิ้น จำนวนชิ้นที่ผ่านเกณฑ์ตามเป้าหมายภายในช่วงเวลาการเดินเครื่องที่กำหนด ชั่วโมงเดินเครื่องที่คาดไว้ รูปแบบบรรจุภัณฑ์ พื้นที่ติดตั้งที่มี ระบบไฟฟ้า ลมอัด ความต้องการด้านการสุขาภิบาล และจุดเชื่อมต่อกับเครื่องจักรในกระบวนการก่อนหน้าและกระบวนการถัดไป. คู่มือจัดซื้อเครื่องจักรของ Oklahoma State ระบุข้อมูลผลิตภัณฑ์ บรรจุภัณฑ์ จุดเชื่อมต่อระบบ สมรรถนะ และระบบสาธารณูปโภคไว้ในข้อกำหนด ข้อมูลเหล่านี้ช่วยให้เปรียบเทียบข้อเสนอได้ดีขึ้นและเห็นค่าใช้จ่ายติดตั้งที่อาจซ่อนอยู่.
ขอแผนการทดลองผลิตและเกณฑ์การวัดอัตราการผลิต ไม่ใช่ดูเพียงตัวเลขในแค็ตตาล็อก. ผลิตภัณฑ์ที่ UDTECH แสดงต่อสาธารณะมีสายการผลิตวาฟเฟิลและแพนเค้ก เครื่องจักรสำหรับขนมทองม้วนและเวเฟอร์ บิสกิตและขนมปังก้อนจิ๋ว รวมถึงกลุ่มเครื่องจักรสำหรับซาจิม่าและขนมขบเคี้ยวชนิดพิเศษแยกต่างหาก. บทความนี้ใช้ 3 กลุ่มแรกเป็นตัวอย่าง. ขั้นตอนการใช้เครื่องจักรในสายการผลิตบิสกิตเป็นอีกตัวอย่างหนึ่งของลำดับกระบวนการสำหรับผลิตภัณฑ์อีกกลุ่ม. ข้อมูลนี้ไม่ได้ยืนยันว่าเครื่องรุ่นเดียวรองรับสูตรส่วนผสมทั้ง 3 สูตร หรือสายการผลิตทุกชุดที่เสนอราคามีเครื่องบรรจุรวมอยู่ด้วย.
การซื้อสายการผลิตของตนเองเป็นเพียงทางเลือกหนึ่ง. กระบวนการผลิตและรูปแบบบรรจุภัณฑ์ที่ผู้รับจ้างผลิตร่วมมีอยู่ อาจส่งผลต่อการกำหนดสูตรส่วนผสม ขณะที่ผู้รับจ้างผลิตร่วมอาจขอสูตรส่วนผสมฉบับสมบูรณ์และข้อกำหนดกระบวนการก่อนรับโครงการ. Oregon State University อธิบายว่าการตัดสินใจเหล่านี้เกี่ยวข้องกัน. คงทางเลือกการใช้ผู้รับจ้างผลิตร่วมไว้ในเอกสารสรุปข้อกำหนดจนกว่าจะทราบว่าโรงงานรองรับได้หรือไม่ และบันทึกว่าข้อมูลทดลองได้มาจากที่ใด รวมถึงนำไปใช้กับสถานที่ผลิตที่เสนอได้หรือไม่.
ตัวอย่างการทดลองผลิตวาฟเฟิล: สมมติว่าลูกค้าอนุญาตให้เดินเครื่อง 6 ชั่วโมง แต่วางแผนว่าจะเดินเครื่องจริง 5.25 ชั่วโมง โดยเผื่อผลิตภัณฑ์ไม่ผ่านเกณฑ์ 5%. ข้อมูลตั้งต้นเหล่านี้เป็นตัวอย่างสำหรับวางแผน ไม่ใช่สมรรถนะสายการผลิตของ UDTECH ที่วัดได้จริง. ผู้จำหน่ายต้องระบุอัตราการผลิตที่สามารถแสดงให้เห็นได้ด้วยผลิตภัณฑ์และบรรจุภัณฑ์ของผู้ซื้อ.
จัดการทดลองผลิตระดับนำร่องที่มีเกณฑ์ตัดสินว่าไม่ผ่านได้จริง
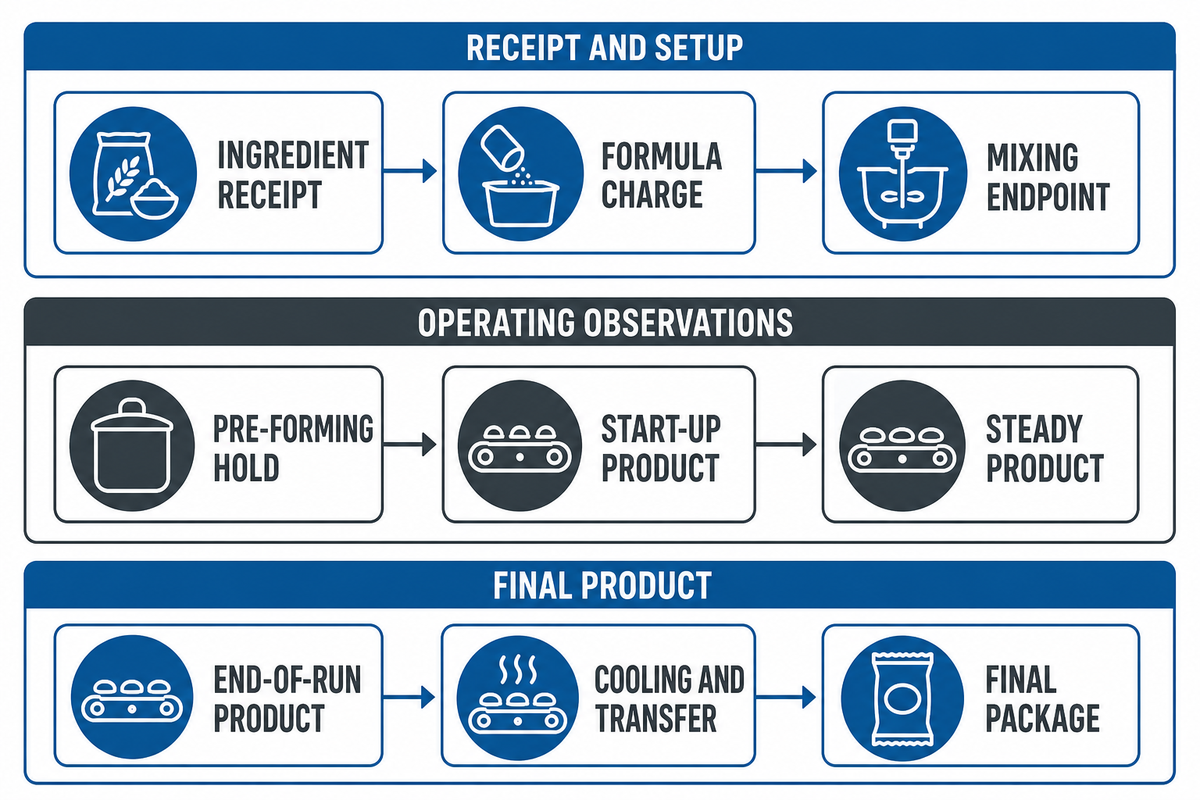
การสาธิตจะมีประโยชน์ก็ต่อเมื่อทีมตกลงกันล่วงหน้าว่าอะไรถือว่าไม่ผ่าน. ในการผลิตอาหารระดับนำร่อง ให้บันทึกสภาวะการเดินเครื่องจริงเทียบกับวิธีผลิตเชิงพาณิชย์ที่เสนอ. ก่อนเดินเครื่อง ให้กำหนดฉบับสูตรส่วนผสมที่จะทดสอบ การตั้งค่าเครื่องจักร บรรจุภัณฑ์ สภาวะเดินเครื่อง จุดเก็บตัวอย่าง คุณลักษณะที่วัด และผู้รับผิดชอบการตัดสินใจ. IFT แนะนำให้การทดลองในโรงงานใกล้เคียงสภาวะเชิงพาณิชย์มากพอที่จะพบปัญหาที่เกิดจากการขยายการผลิต แล้วทบทวนความเสี่ยงใหม่ก่อนเริ่มผลิตครั้งแรก. ตัวอย่างที่ดีเพียงชิ้นเดียวซึ่งเก็บในจังหวะที่เหมาะสมเป็นหลักฐานที่อ่อนกว่าบันทึกการเดินเครื่องที่ครอบคลุมช่วงเริ่มเดินเครื่อง ช่วงเดินเครื่องคงที่ และช่วงท้ายชุดผลิตตามความเกี่ยวข้อง.
| รายการบันทึก | ก่อนเดินเครื่อง | หลังเดินเครื่อง |
|---|---|---|
| ข้อมูลระบุการทดลองผลิต | สูตรส่วนผสม ล็อตการผลิต การตั้งค่าเครื่องจักร บรรจุภัณฑ์ | สิ่งที่เบี่ยงเบนจากแผนและค่าที่ตั้งจริง |
| ตัวอย่าง | จุดเก็บและจำนวนตัวอย่างที่ทีมคุณภาพกำหนด | ตัวอย่างที่ติดฉลากและผลการทดสอบ |
| เกณฑ์ผลิตภัณฑ์ | คุณลักษณะและขีดจำกัดที่ได้รับอนุมัติ | ผ่าน ไม่ผ่าน หรือยังสรุปไม่ได้ พร้อมหลักฐาน |
| พฤติกรรมของสายการผลิต | คำถามด้านอัตราการผลิต การหยุดเครื่อง และการส่งต่อ | ผลผลิตที่ผ่านเกณฑ์ตามที่วัดได้และบันทึกการสูญเสียผลผลิต |
| การตัดสินใจขั้นถัดไป | ผู้รับผิดชอบการตัดสินใจและหลักเกณฑ์การลงนามอนุมัติ | อนุมัติให้ผ่าน ปรับแก้ หรือทดลองซ้ำ พร้อมเหตุผล |
เมื่อเปลี่ยนการตั้งค่าระหว่างเดินเครื่อง ให้บันทึกเวลาและค่าที่ปรับ. การนำตัวอย่างที่ผลิตด้วยการตั้งค่าต่างกันมารวมเป็นผล “ผ่าน” เดียวกันอาจทำให้เข้าใจผิดอย่างมาก.
จุดตรวจต่อไปนี้เป็นตัวอย่างรูปแบบแผนงาน. ทีมพัฒนาผลิตภัณฑ์อาหารจะใช้ข้อมูลนี้จัดทำแผนเก็บตัวอย่างและขีดจำกัดสำหรับผลิตภัณฑ์นั้น ๆ ผลลัพธ์ที่เว้นว่างยังถือว่ารอตรวจสอบ ไม่ใช่ผ่าน.
| จุดตรวจ | หลักฐานที่ต้องเก็บ | การตัดสินใจที่เกี่ยวข้อง |
|---|---|---|
| การรับวัตถุดิบ | ผู้จำหน่าย เกรด ล็อตการผลิต และสภาวะการเก็บรักษา | วัตถุดิบที่ทดสอบตรงตามข้อกำหนดการจัดซื้อหรือไม่ |
| การเติมวัตถุดิบตามสูตรส่วนผสม | น้ำหนักวัตถุดิบที่เติม ลำดับ และเลขฉบับ | ผลิตภัณฑ์ทำซ้ำได้หรือไม่ |
| จุดสิ้นสุดการผสม | สภาพที่สังเกตได้และค่าการตั้งที่บันทึก | วัตถุดิบที่ป้อนเข้าสู่ขั้นตอนถัดไปยังสม่ำเสมอหรือไม่ |
| การพักก่อนขึ้นรูป | เวลาที่ผ่านไปและสภาพผลิตภัณฑ์ | การรอทำให้วัตถุดิบที่ป้อนเข้าสู่ขั้นตอนถัดไปเปลี่ยนไปหรือไม่ |
| ผลิตภัณฑ์ช่วงเริ่มเดินเครื่อง | ตัวอย่างและเหตุผลที่ไม่ผ่านเกณฑ์ในช่วงปรับเครื่องให้คงที่ | ควรเผื่อการสูญเสียผลผลิตช่วงเริ่มเดินเครื่องเท่าใด |
| ผลิตภัณฑ์ช่วงเดินเครื่องคงที่ | จำนวนที่ผ่านและไม่ผ่านเกณฑ์ในช่วงเวลาที่กำหนด | ผลผลิตที่ผ่านเกณฑ์และรักษาระดับได้หมายถึงเท่าใด |
| ผลิตภัณฑ์ช่วงท้ายการเดินเครื่อง | ตัวอย่างและการตั้งค่าช่วงท้ายการเดินเครื่อง | คุณภาพเปลี่ยนไประหว่างเดินเครื่องหรือไม่ |
| การทำให้เย็นและการส่งต่อ | ข้อสังเกตเรื่องการแตกหัก อุณหภูมิ และการจัดการผลิตภัณฑ์ | การสูญเสียผลผลิตในกระบวนการถัดไปจำกัดกำลังการผลิตหรือไม่ |
| บรรจุภัณฑ์สุดท้าย | ความสมบูรณ์ของบรรจุภัณฑ์และตัวอย่างที่เก็บไว้ศึกษา | งานด้านบรรจุภัณฑ์และอายุการเก็บยังค้างอยู่หรือไม่ |
การทดลองผลิตระดับนำร่องสำคัญเพียงใดต่อการกำหนดสูตรส่วนผสมอาหาร?
การทดลองผลิตระดับนำร่องทดสอบปฏิสัมพันธ์ระหว่างสูตรส่วนผสมกับเครื่องจักรภายใต้สภาวะที่การทดลองในห้องปฏิบัติการทำซ้ำไม่ได้. การทดลองระดับนำร่องมีคุณค่ามากที่สุดเมื่อผลที่ไม่ผ่านเกณฑ์จะเปลี่ยนการตัดสินใจซื้อหรือการกำหนดสูตรส่วนผสม เช่น เมื่อลักษณะการให้ความร้อน จุดสิ้นสุดการผสม หรือการแตกหักระหว่างส่งต่ออาจเปลี่ยนผลิตภัณฑ์สำเร็จรูป. IFT แนะนำให้ประเมินความเสี่ยงจากการขยายการผลิตก่อนทดลองในโรงงาน และใช้ข้อสังเกตที่ได้ปรับปรุงการประเมิน. การทดลองเพียงครั้งเดียวไม่ได้ยืนยันอายุการเก็บ ความปลอดภัยอาหาร หรือความเหมาะสมของสายการผลิตของผู้รับจ้างผลิตร่วมอีกรายโดยอัตโนมัติ.
เชื่อมโยงหลักฐานด้านเครื่องจักรกับความปลอดภัยผลิตภัณฑ์โดยแยกการอนุมัติแต่ละด้านให้ชัดเจน
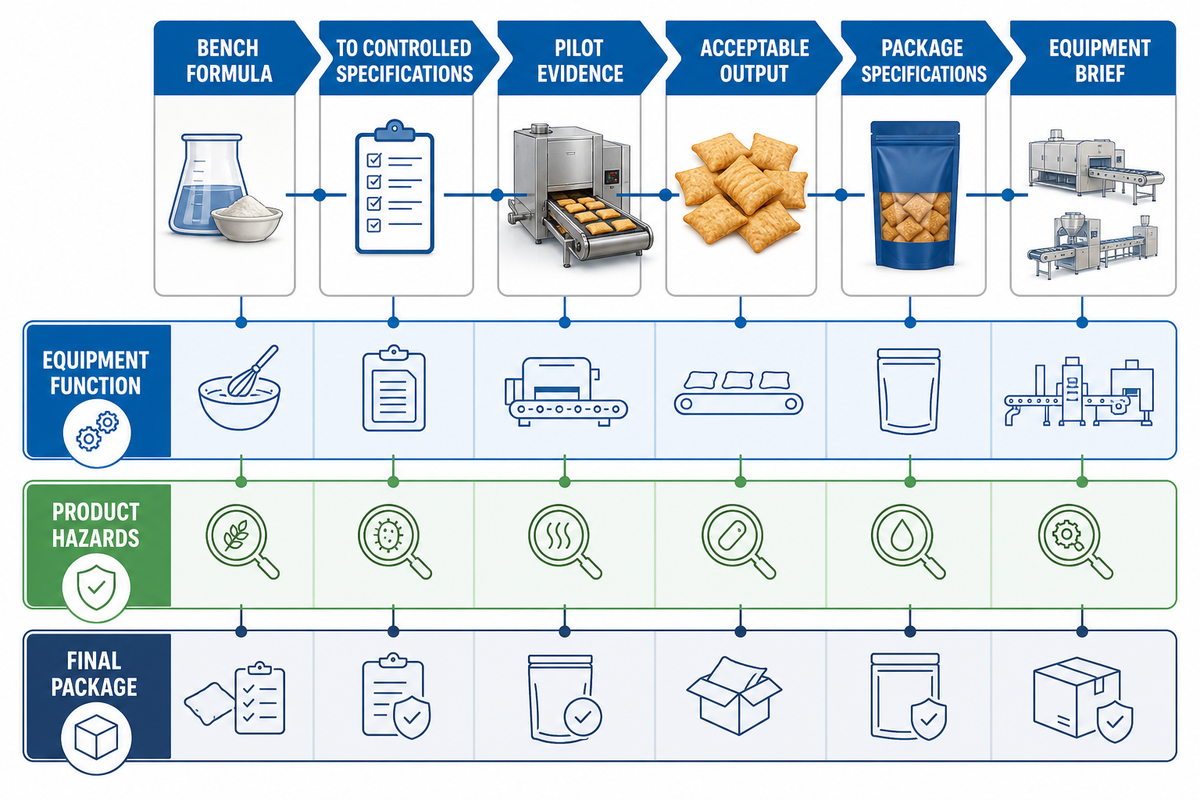
การทดสอบการยอมรับที่โรงงาน (FAT) ของผู้จำหน่ายสามารถแสดงว่าเครื่องจักรทำงานตามหน้าที่ที่ตกลงกันไว้ เมื่อใช้วัตถุดิบและการตั้งค่าที่ระบุ. บันทึกการทดสอบอาจช่วยให้ธุรกิจอาหารประเมินความสามารถของกระบวนการได้ แต่ไม่ได้อนุมัติสูตรการผลิต กำหนดอายุการเก็บ หรือใช้แทนการวิเคราะห์อันตรายของโรงงาน. สำหรับสถานประกอบการในสหรัฐอเมริกาที่อยู่ภายใต้ข้อกำหนดโดยทั่วไป กฎ Preventive Controls for Human Food ของ FDA กำหนดให้มีแผนความปลอดภัยอาหารเป็นลายลักษณ์อักษร พร้อมการวิเคราะห์อันตรายและมาตรการควบคุมที่เหมาะกับความเสี่ยงที่พบ โดยข้อยกเว้นและกฎเฉพาะผลิตภัณฑ์อาจทำให้การบังคับใช้แตกต่างกัน. ธุรกิจอาหารและผู้เชี่ยวชาญที่มีคุณสมบัติเหมาะสมของธุรกิจเป็นผู้ตัดสินว่าต้องมีการตรวจสอบยืนยัน การเฝ้าติดตาม การสุขาภิบาล และบันทึกใดบ้าง.
| คำถาม | หลักฐานที่ต้องรวบรวม | ผู้รับผิดชอบการตัดสินใจ |
|---|---|---|
| เครื่องจักรทำงานตามข้อกำหนดหรือไม่? | การตั้งค่า การตรวจสอบการทำงาน เกณฑ์อัตราการผลิต ผลการทดสอบตัวอย่าง | ผู้ซื้อและผู้จำหน่ายเครื่องจักรตามสัญญาตรวจรับ |
| กระบวนการควบคุมอันตรายที่เกี่ยวข้องกับผลิตภัณฑ์ได้หรือไม่? | การวิเคราะห์อันตรายในโรงงาน หลักฐานกระบวนการ แผนเฝ้าติดตาม | ธุรกิจอาหารและทีมความปลอดภัยอาหารที่มีคุณสมบัติเหมาะสม |
| อาหารที่บรรจุแล้วจะยังคงอยู่ในสภาพที่ยอมรับได้หรือไม่? | หลักฐานอายุการเก็บและการเก็บรักษาของผลิตภัณฑ์ในบรรจุภัณฑ์สุดท้าย | ทีมพัฒนาอาหารและทีมคุณภาพ |
ขนมขบเคี้ยวพร้อมบริโภคบางชนิดที่มีความชื้นต่ำต้องใส่ใจเป็นพิเศษต่อการปนเปื้อนหลังกระบวนการผลิตและการสุขาภิบาลสภาพแวดล้อม. ร่างแนวทางของ FDA ปี 2025 กล่าวถึงประเด็นเหล่านี้สำหรับอาหารที่อยู่ในขอบเขต รวมถึงแครกเกอร์และขนมขบเคี้ยวชนิดอื่น และระบุว่าคำแนะนำในแนวทางโดยทั่วไปไม่มีผลผูกพัน เว้นแต่จะอ้างถึงกฎหมายหรือกฎระเบียบ. อย่านำเงื่อนไขดังกล่าวไปใช้กับวาฟเฟิล บิสกิต หรือขนมขบเคี้ยวทุกชนิดโดยไม่ตรวจสอบผลิตภัณฑ์และโรงงานจริง.
เปรียบเทียบผลผลิตที่ผ่านเกณฑ์ ไม่ใช่ความเร็วสายการผลิตตามพิกัด
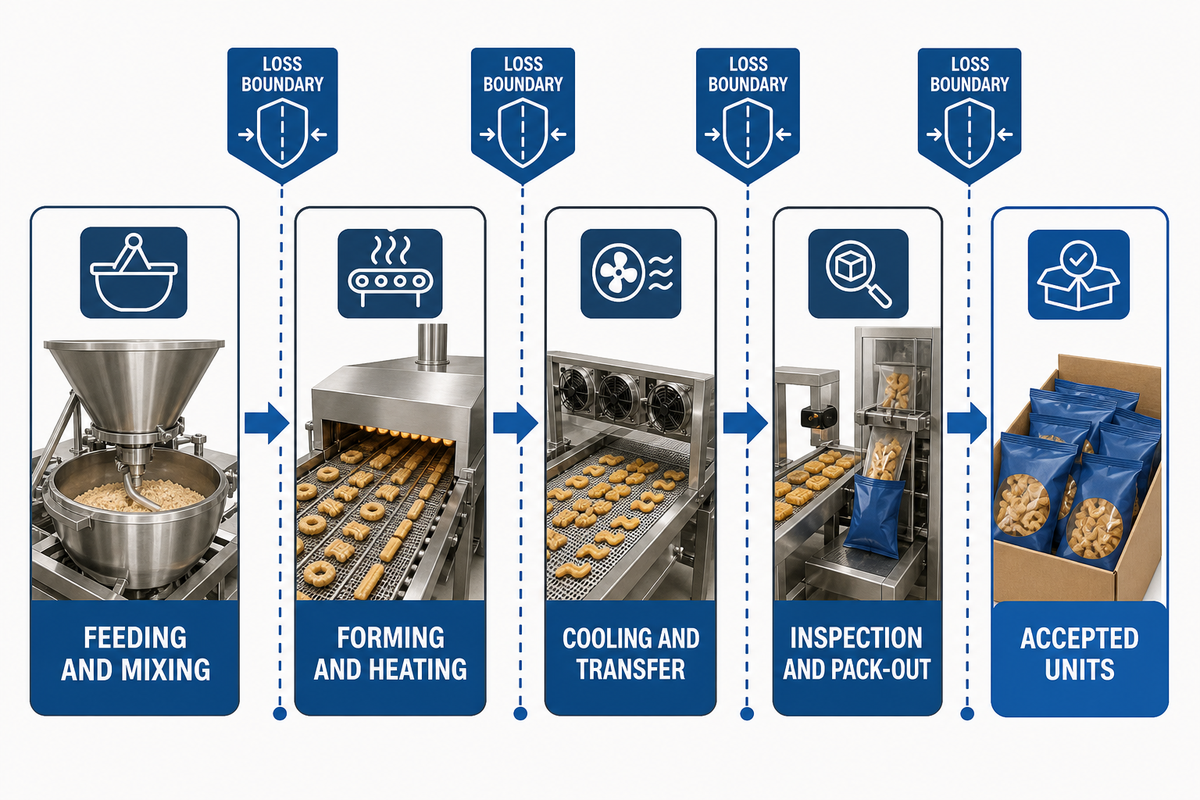
ความเร็วตามพิกัดเป็นเพียงวิธีหนึ่งในการบอกสมรรถนะเครื่องจักร. สำหรับผู้ซื้อ กำลังการผลิตหมายถึงผลิตภัณฑ์ที่ผ่านเกณฑ์และออกจากสายการผลิตในบรรจุภัณฑ์ที่กำหนด ภายในช่วงเวลาการเดินเครื่องที่กำหนด หลังหักช่วงหยุดเครื่องและผลิตภัณฑ์ที่ไม่ผ่านเกณฑ์. หากเครื่องจักรเครื่องหนึ่งระบุเป็นหน่วยต่อชั่วโมง แต่อีกเครื่องระบุเป็นน้ำหนักต่อวัน ให้หาน้ำหนักต่อชิ้นและเวลาเดินเครื่องจริงก่อน. สอบถามว่าตัวเลขที่ให้เป็นปริมาณผลิตสูงสุดที่เครื่องจักรหรือโมดูลทำได้ ปริมาณผลิตของสายการผลิตที่ผ่านการทดสอบ หรือปริมาณผลิตภัณฑ์ที่ผ่านเกณฑ์.
คู่มือการขยายการผลิตของ Oklahoma State University ใส่อัตราการผลิตที่ต้องการไว้ในตารางข้อมูลผลิตภัณฑ์และบรรจุภัณฑ์ตั้งแต่ต้น และเตือนว่าแผนขยายการผลิตอาจมองข้ามของเสียจากกระบวนการ. ด้วยเหตุนี้ บันทึกการทดลองผลิตจึงควรแสดงทั้งจำนวนที่พยายามผลิตและจำนวนที่ผ่านเกณฑ์ผลิตภัณฑ์ของผู้ซื้อ.
ตัวอย่างการทดลองผลิตวาฟเฟิล: กำหนดการสมมติก่อนหน้านี้ที่ 6 ชั่วโมง เวลาเดินเครื่องจริง 5.25 ชั่วโมง และการเผื่อผลิตภัณฑ์ไม่ผ่านเกณฑ์ 5% เป็นเกณฑ์ร่วมสำหรับเปรียบเทียบใบเสนอราคา.
| จุดรอยต่อ | สิ่งที่ต้องวัด | ผู้ที่ต้องใช้คำตอบ |
|---|---|---|
| การป้อนวัตถุดิบและการผสม | วัตถุดิบที่พร้อมป้อน การเปลี่ยนสูตรการผลิต และเวลารอ | ผู้จัดการโรงงาน |
| การขึ้นรูปและการให้ความร้อน | อัตราการผลิตที่รักษาระดับได้ขณะผลิตตามเป้าหมายผลิตภัณฑ์ที่อนุมัติ | ฝ่ายวิศวกรรม |
| การทำให้เย็นและการส่งต่อ | การแตกหัก การติดขัด และเวลารอ | ฝ่ายปฏิบัติการและฝ่ายคุณภาพ |
| การตรวจสอบและการบรรจุ | จำนวนชิ้นที่ผ่านเกณฑ์ เหตุผลที่ไม่ผ่านเกณฑ์ และการสูญเสียระหว่างบรรจุ | ฝ่ายคุณภาพและฝ่ายการเงิน |
ตัวอย่างการคำนวณ ไม่ใช่ข้อมูลสมรรถนะของ UDTECH: สมมติว่าสายการผลิตที่เสนอราคาผลิตได้ 1,200 ชิ้นต่อชั่วโมงที่เดินเครื่องจริง โดยเดินเครื่องจริง 5.25 ชั่วโมงภายในช่วงเวลาตามกำหนด 6 ชั่วโมง และผลผลิต 5% ไม่ผ่านเกณฑ์ผลิตภัณฑ์ที่ตกลงกัน. จำนวนที่พยายามผลิตเท่ากับ 1,200 × 5.25 = 6,300 ชิ้น ส่วนจำนวนที่ผ่านเกณฑ์เท่ากับ 6,300 × 0.95 = 5,985 ชิ้น. คิดเป็นผลิตภัณฑ์ที่ผ่านเกณฑ์ 997.5 ชิ้นต่อชั่วโมงตามกำหนด ไม่ใช่ 1,200 ชิ้น. หากสมมติว่าต้นทุนคงที่ต่อการเดินเครื่องอยู่ที่ $900 และต้นทุนผันแปรอยู่ที่ $0.08 ต่อชิ้นที่พยายามผลิต ต้นทุนรวมต่อการเดินเครื่องเท่ากับ $1,404 และต้นทุนต่อผลิตภัณฑ์ที่ผ่านเกณฑ์ 1,000 ชิ้นอยู่ที่ประมาณ $234.59. ก่อนใช้ผลลัพธ์ประกอบการตัดสินใจซื้อ ให้แทนค่าตั้งต้นที่สมมติไว้ทุกค่าด้วยข้อมูลการทดลองผลิตของตนเอง.
ค่าการสูญเสียผลผลิตและต้นทุนในตัวอย่างนี้ใช้เพื่อประกอบการอธิบายเท่านั้น.
จัดทำแบบส่งต่อข้อมูลการขยายการผลิต 12 ช่อง
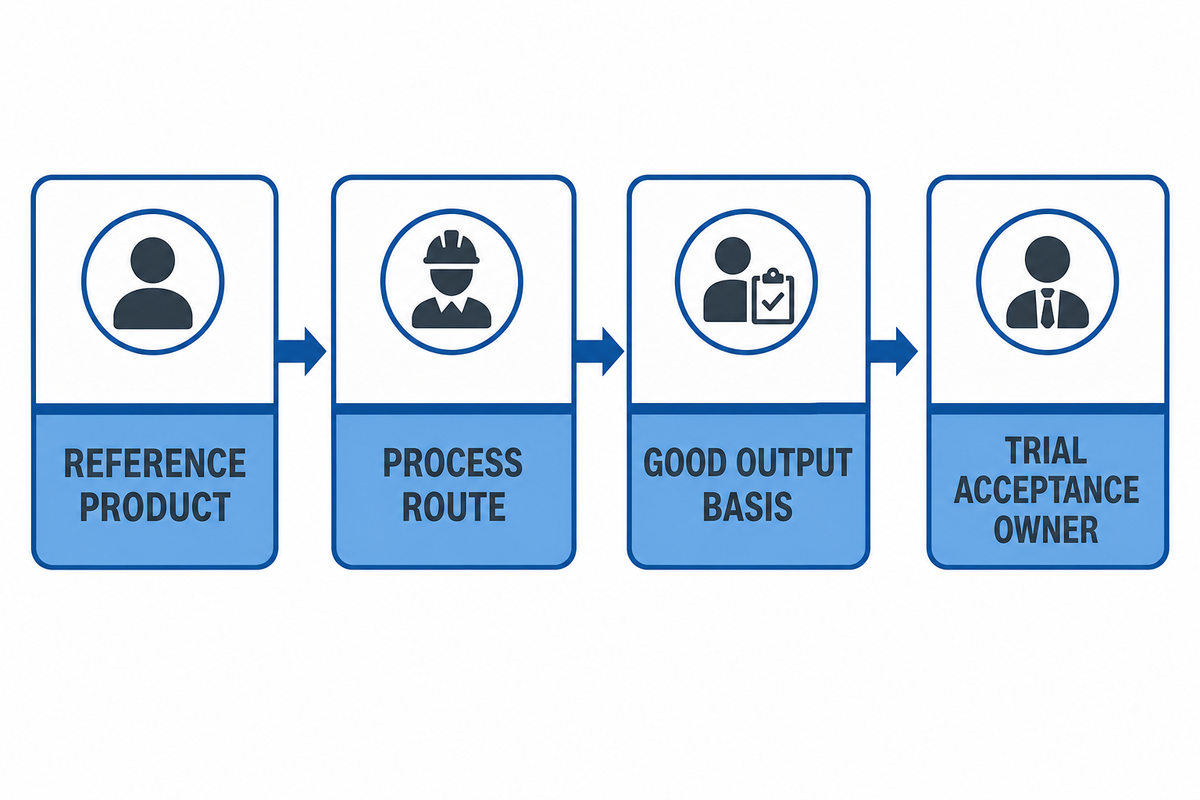
คัดลอกตารางนี้ลงในเอกสารสรุปโครงการ แล้วระบุชื่อ เวอร์ชันเอกสาร และสถานะหลักฐานกำกับทุกรายการ. ขั้นตอนขยายการผลิตผลิตภัณฑ์อาหารเหล่านี้ยังถือว่าค้างอยู่ หากตารางยังไม่มีผลการวัดหรือผู้รับผิดชอบการตัดสินใจ. ก่อนทดลองผลิตระดับนำร่อง การตอบว่า “ยังไม่ทราบ” มีประโยชน์ เพราะบอกผู้เสนอราคาว่าต้องประเมินราคาหรือทดสอบสมมติฐานใด. ช่องข้อมูลเหล่านี้สังเคราะห์จากตารางผลิตภัณฑ์และบรรจุภัณฑ์ในคู่มือการขยายการผลิตของ Oklahoma State University แนวทางกำหนดคุณลักษณะเครื่องจักรในคู่มือดังกล่าว และข้อจำกัดด้านอายุการเก็บรักษากับการจ้างผู้ผลิตร่วมที่ Oregon State University ระบุไว้. โครงสร้าง 12 ช่องนี้เป็นเครื่องมือช่วยตัดสินใจที่ผู้เขียนจัดทำขึ้น ไม่ใช่มาตรฐานอุตสาหกรรม.
| ลำดับที่. | ข้อมูลที่ต้องบันทึก | หลักฐานหรือผู้รับผิดชอบการตัดสินใจ |
|---|---|---|
| 1 | ผลิตภัณฑ์อ้างอิงและคุณลักษณะที่วัดได้ | ฝ่ายพัฒนาผลิตภัณฑ์ / ตัวอย่างที่อนุมัติแล้ว |
| 2 | เวอร์ชันสูตรส่วนผสมที่ใช้ทดลองผลิตและเกรดวัตถุดิบ | ฝ่ายพัฒนาผลิตภัณฑ์และฝ่ายจัดซื้อ |
| 3 | การจัดหาวัตถุดิบและเกณฑ์การใช้วัตถุดิบทดแทน | ฝ่ายจัดซื้อและฝ่ายคุณภาพ |
| 4 | ลำดับขั้นตอนการผลิตและจุดส่งต่อ | วิศวกรกระบวนการผลิต |
| 5 | ค่าตั้งเครื่องที่ไวต่อการขยายกำลังผลิตและต้องทดลอง | วิศวกรกระบวนการผลิต / แผนการทดลองผลิต |
| 6 | เป้าหมายผลผลิตที่ได้มาตรฐานและเกณฑ์การเดินเครื่อง | ฝ่ายปฏิบัติการและฝ่ายการเงิน |
| 7 | น้ำหนักต่อชิ้น ขนาด และค่าความคลาดเคลื่อนที่ยอมรับได้ | ฝ่ายพัฒนาผลิตภัณฑ์และฝ่ายคุณภาพ |
| 8 | บรรจุภัณฑ์ขั้นสุดท้ายและขั้นตอนการบรรจุ | ผู้รับผิดชอบงานบรรจุภัณฑ์ |
| 9 | ระบบสาธารณูปโภค พื้นที่ติดตั้ง และจุดเชื่อมต่อ | วิศวกรโรงงาน |
| 10 | สถานะการสุขาภิบาล การจัดการสารก่อภูมิแพ้ และการวิเคราะห์อันตราย | ทีมความปลอดภัยอาหารที่มีคุณสมบัติเหมาะสม |
| 11 | หลักฐานอายุการเก็บและการเก็บรักษาของผลิตภัณฑ์ในบรรจุภัณฑ์สุดท้าย | ฝ่ายคุณภาพ / สถานะการศึกษา |
| 12 | วิธีตรวจรับผลการทดลองผลิตระดับนำร่องและผู้รับผิดชอบการตัดสินใจ | การอนุมัติร่วมกันของฝ่ายที่เกี่ยวข้อง |
ใช้ตารางเดียวกันนี้จัดทำคำขอถึงผู้จำหน่ายเครื่องจักร และระบุหัวข้อที่เกี่ยวข้องตามขีดความสามารถของผู้ผลิตร่วม. ดูข้อมูลเพิ่มเติมเกี่ยวกับกลุ่มผลิตภัณฑ์ของ UDTECH ได้ที่ เครื่องจักรแปรรูปอาหาร UDTECH.
รายการตรวจสอบคำขอใบเสนอราคา — คัดลอกข้อมูลที่ผู้ซื้อกำหนดต่อไปนี้ลงในคำขอใบเสนอราคา:
| รายการ | ช่วงค่าหรือเกณฑ์ที่แนะนำ | เหตุผลที่สำคัญ | วิธีตรวจสอบ |
|---|---|---|---|
| ผลผลิตที่ได้มาตรฐาน | เป้าหมายที่ผู้ซื้อกำหนดเป็นชิ้น/ชั่วโมง หรือ กก./ชม. | ลดความกำกวมของกำลังการผลิตตามป้ายเครื่อง | การทดลองผลิตแบบจับเวลาและการนับชิ้นงานที่ได้มาตรฐาน |
| ขนาดผลิตภัณฑ์ | ค่าความคลาดเคลื่อนที่ผู้ซื้อยอมรับได้ หน่วย mm และ g | ใช้กำหนดการขึ้นรูปและความพอดีกับบรรจุภัณฑ์ | การวัดตัวอย่าง |
| การป้อนส่วนผสมตามสูตรการผลิต | ช่วงขนาดแบตช์หรืออัตราการไหลที่ผู้ซื้อกำหนด | ช่วยให้เห็นว่าเครื่องผสมกับเครื่องหยอดทำงานไม่สอดคล้องกันหรือไม่ | การทดลองผลิตที่บันทึกผลไว้ |
| ระบบสาธารณูปโภค | ข้อจำกัดของสถานที่ด้านไฟฟ้า หน่วย kW แรงดันลม และน้ำ | ช่วยป้องกันปัญหาที่คาดไม่ถึงระหว่างติดตั้ง | รายการภาระการใช้สาธารณูปโภคจากผู้จำหน่ายและการตรวจสอบสถานที่ |
| พื้นที่ติดตั้งเครื่องจักร | พื้นที่ที่มี หน่วย mm × mm รวมพื้นที่สำหรับเข้าถึงเพื่อซ่อมบำรุง | ช่วยให้ผังการจัดวางเครื่องจักรเอื้อต่อการบำรุงรักษา | แบบผังการจัดวางเครื่องจักรที่อนุมัติแล้ว |
| การตรวจรับ | เกณฑ์การเก็บตัวอย่างและข้อกำหนดผลิตภัณฑ์ที่ผู้ซื้อกำหนด | กำหนดความหมายของคำว่า “ผ่าน” | บันทึกการทดลองผลิตที่ลงนามแล้ว |
อนุมัติให้ผ่าน ปรับแก้ หรือทดลองผลิตซ้ำ: ตารางตัดสินใจว่าจะไปต่อหรือหยุด
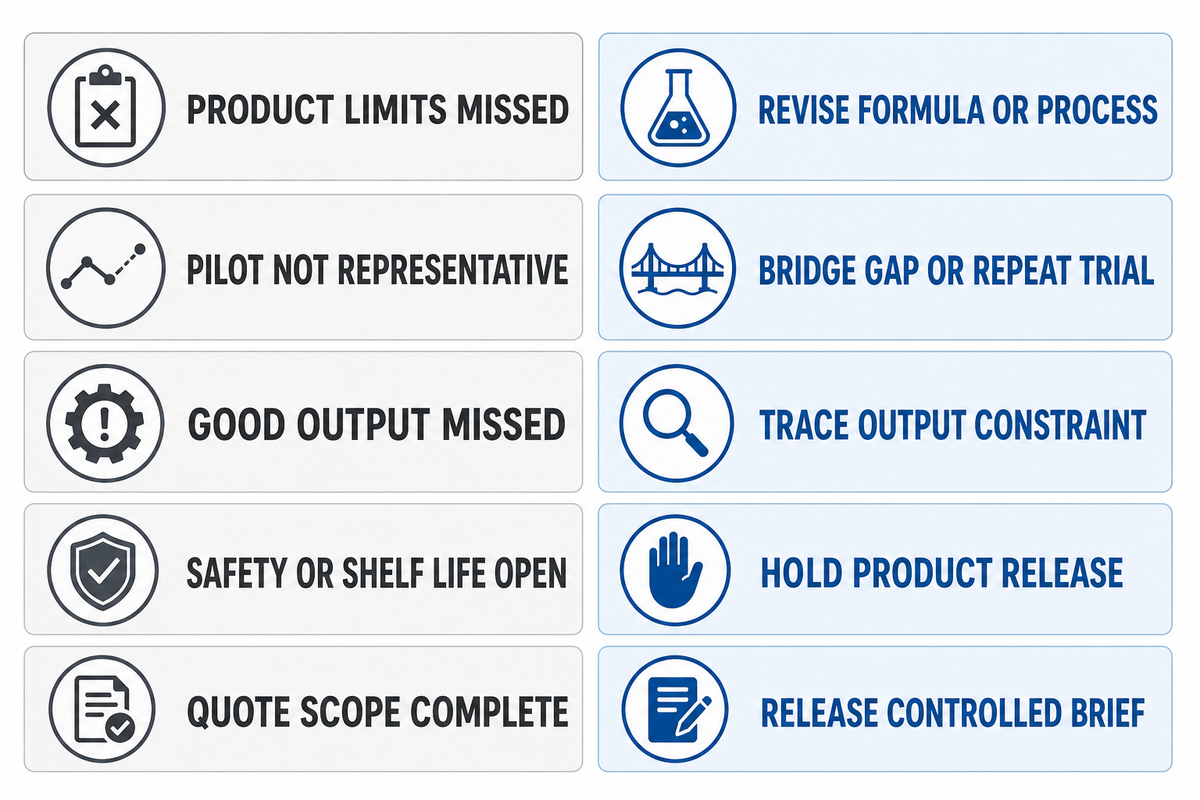
การส่งต่องานเกิดขึ้นเมื่อมีการบันทึกการตัดสินใจเกี่ยวกับผลิตภัณฑ์และขั้นตอนการผลิตแต่ละส่วน พร้อมระบุผู้รับผิดชอบแล้ว. ไม่ได้หมายความว่าทุกคำถามต้องมีคำตอบครบ. ตารางนี้ช่วยแยกแยะว่าคำถามที่ดูเหมือนเกี่ยวกับเครื่องจักร แท้จริงแล้วเป็นเรื่องบรรจุภัณฑ์ สูตรส่วนผสม หรือความปลอดภัยอาหาร. เมื่อแยกประเด็นได้แล้ว ก็หลีกเลี่ยงการคาดเดาเรื่องการพัฒนาผลิตภัณฑ์อาหารที่ไม่จำเป็นและมีต้นทุนสูงได้.
| สภาพที่พบ | ขั้นตอนถัดไป | ผู้รับผิดชอบการตัดสินใจ |
|---|---|---|
| คุณลักษณะผลิตภัณฑ์ไม่เป็นไปตามเกณฑ์ที่ตกลงกัน | ปรับสูตรส่วนผสมหรือกระบวนการผลิต และเก็บบันทึกการทดลองผลิตที่ไม่ผ่านไว้ | ฝ่ายพัฒนาผลิตภัณฑ์และฝ่ายคุณภาพ |
| เงื่อนไขการทดลองผลิตระดับนำร่องต่างจากการผลิตจริงที่วางแผนไว้ | แก้ความแตกต่างนั้น หรือทดลองผลิตซ้ำภายใต้เงื่อนไขที่ใกล้เคียงการผลิตจริง | วิศวกรกระบวนการผลิต |
| ความเร็วตามพิกัดผ่านเกณฑ์ แต่ผลผลิตที่ได้มาตรฐานไม่ผ่าน | หาข้อจำกัดในขั้นตอนการป้อนวัตถุดิบ การให้ความร้อน การส่งต่อ หรือการบรรจุ | ฝ่ายปฏิบัติการและผู้จำหน่าย |
| หลักฐานด้านความปลอดภัยอาหารหรืออายุการเก็บรักษายังไม่ครบ | ชะลอการกล่าวอ้างว่าผลิตภัณฑ์ได้รับอนุมัติให้ออกสู่ตลาด และให้ผู้มีคุณสมบัติเหมาะสมประเมินต่อ | ฝ่ายความปลอดภัยอาหารและฝ่ายคุณภาพ |
| หลักฐานและการมอบหมายความรับผิดชอบครบถ้วนตามขอบเขตการขอใบเสนอราคา | อนุมัติให้ส่งเอกสารสรุปข้อกำหนดฉบับควบคุมแก่ผู้เสนอราคา เพื่อให้เปรียบเทียบข้อเสนอได้ | ผู้รับผิดชอบการตัดสินใจของโครงการ |
ผู้จำหน่ายช่วยเสนอเงื่อนไขการเดินเครื่องที่เป็นไปได้และเกณฑ์ตรวจรับผลิตภัณฑ์ได้ ส่วนผู้ซื้อและทีมอาหารควรอนุมัติข้อกำหนดผลิตภัณฑ์ขั้นสุดท้าย. หากเอกสารสรุปข้อกำหนดพร้อมสำหรับการทดสอบแล้ว ให้ส่งข้อมูลผลิตภัณฑ์และการทดลองผลิตถึง UDTECH และสอบถามว่าเครื่องจักรกลุ่มใดที่บริษัทระบุไว้เหมาะกับลำดับขั้นตอนการผลิต. ควรถามผู้จำหน่ายรายอื่นหรือผู้ผลิตร่วมด้วยคำถามด้านหลักฐานชุดเดียวกัน.
ตัวอย่างการทดลองผลิตวาฟเฟิล: ตัวอย่างนี้ตั้งสมมติฐานว่ากำหนดเวลาผลิตไว้ 6 ชั่วโมง เดินเครื่องจริง 5.25 ชั่วโมง และมีผลผลิตที่บกพร่อง 5%; ตัวเลขเหล่านี้ยังเป็นเพียงข้อมูลสำหรับการวางแผน จนกว่าจะมีบันทึกการทดลองผลิตที่ลงนามรองรับ. ต้องบันทึกสมมติฐานและจัดทำบันทึกการทดลองผลิตที่ลงนามแล้วเพื่อใช้ตรวจสอบสมมติฐานเหล่านั้น. หากสมมติฐานเปลี่ยน ต้องแก้ไขเอกสารสรุปข้อกำหนดเครื่องจักร และคำนวณผลผลิตที่ได้มาตรฐาน ผลผลิตที่ถูกคัดทิ้ง และต้นทุนใหม่ก่อนอนุมัติให้ผ่าน.
คำถามที่พบบ่อย
ถาม: กระบวนการขยายการผลิตผลิตภัณฑ์อาหารทำอย่างไร?
การขยายการผลิตอาหารเปลี่ยนตัวอย่างระดับทดลองในห้องปฏิบัติการให้เป็นสูตรส่วนผสม ลำดับขั้นตอนการผลิต และเอกสารสรุปข้อกำหนดการผลิตที่ผ่านการทดสอบแล้ว.
เริ่มจากกำหนดเป้าหมายของผลิตภัณฑ์และบรรจุภัณฑ์ที่วัดได้ จากนั้นระบุเวอร์ชันของสูตรส่วนผสมที่ชั่งน้ำหนักเพื่อทดลองผลิต และวางลำดับขั้นตอนการผลิตที่ตั้งใจจะใช้. วัดตัวแปรที่อาจเปลี่ยนเมื่อขยายกำลังผลิต ทดลองผลิตระดับนำร่องภายใต้เงื่อนไขใกล้เคียงการผลิตจริง แล้วบันทึกผลผลิตที่ได้มาตรฐานและการสูญเสียผลผลิตเทียบกับข้อกำหนดผลิตภัณฑ์ที่ตกลงกัน. ธุรกิจอาหารต้องดำเนินงานด้านความปลอดภัยและอายุการเก็บรักษาที่เกี่ยวข้องแยกต่างหาก. เอกสารสรุปข้อกำหนดฉบับสุดท้ายต้องระบุข้อกำหนดด้านเครื่องจักร ระบบสาธารณูปโภค บรรจุภัณฑ์ และการตรวจรับ พร้อมผู้รับผิดชอบการตัดสินใจสำหรับแต่ละประเด็นที่ยังค้างอยู่ และต้องแก้ไขเมื่อหลักฐานจากการทดลองผลิตทำให้ผลิตภัณฑ์เปลี่ยนไป.
ถาม: นำสูตรการผลิตในครัวมาคูณปริมาณเพื่อผลิตเชิงพาณิชย์ได้หรือไม่?
การคูณปริมาณตามน้ำหนักเป็นจุดเริ่มต้นของการทดลองผลิตได้ แต่ยังไม่ถือว่าได้สูตรส่วนผสมสำหรับการผลิตเชิงพาณิชย์.
เมื่อเพิ่มขนาดแบตช์ การผสม การถ่ายเทความร้อน ระยะเวลาพัก และพฤติกรรมของวัตถุดิบอาจเปลี่ยนไป. แปลงสูตรการผลิตเป็นปริมาณตามน้ำหนักและระบุเกรดวัตถุดิบให้ชัดเจน แล้วเปรียบเทียบตัวอย่างจากการทดลองผลิตระดับนำร่องกับตัวอย่างอ้างอิงที่อนุมัติแล้ว. ปรับสัดส่วนหรือค่าตั้งกระบวนการผลิตเฉพาะเมื่อมีเหตุผลที่บันทึกไว้ และทดสอบคุณลักษณะผลิตภัณฑ์ที่ได้รับผลกระทบซ้ำ. University of Maryland Extension ระบุไว้โดยเฉพาะว่า เมื่อขยายสูตรขนาดเล็กไปสู่การแปรรูปอาหารเชิงพาณิชย์ ปริมาณวัตถุดิบอาจไม่เปลี่ยนตามสัดส่วนเดิม. สูตรส่วนผสมขั้นสุดท้ายจะได้รับอนุมัติหลังจากตรวจสอบเรื่องเหล่านี้แล้วเท่านั้น.
ถาม: ควรส่งข้อมูลอะไรให้ผู้จำหน่ายเครื่องจักร?
ส่งเอกสารสรุปข้อกำหนดฉบับควบคุมด้านผลิตภัณฑ์ กระบวนการผลิต และการตรวจรับ โดยระบุทุกเรื่องที่ยังไม่ทราบให้ชัดเจน.
ระบุขนาดและน้ำหนักผลิตภัณฑ์ เวอร์ชันสูตรส่วนผสมที่ใช้ทดลองผลิต วิธีจัดการวัตถุดิบ ลำดับขั้นตอนการผลิต รูปแบบบรรจุภัณฑ์ เป้าหมายผลผลิตที่ได้มาตรฐานตลอดระยะเวลาเดินเครื่องที่กำหนด ข้อจำกัดด้านระบบสาธารณูปโภคและพื้นที่ติดตั้ง ความต้องการด้านการสุขาภิบาล และวิธีตรวจรับที่เสนอ. แนบผลการทดลองผลิต และแจ้งว่างานด้านอายุการเก็บรักษาและความปลอดภัยเสร็จแล้วหรือยังค้างอยู่. ระบุว่ากำลังซื้อสายการผลิตของตนเองหรือประเมินผู้ผลิตร่วม. ขอให้ผู้เสนอราคาแต่ละรายอธิบายเกณฑ์ที่ใช้ระบุตัวเลขกำลังการผลิต และระบุเครื่องจักรหรืออุปกรณ์บรรจุภัณฑ์ที่ไม่รวมอยู่ในข้อเสนอ.
ถาม: การทดสอบการยอมรับที่โรงงาน (FAT) ผ่านแล้ว พิสูจน์ว่าอาหารปลอดภัยหรือไม่?
ไม่ใช่. การตรวจรับเครื่องจักรอาจให้ข้อมูลกระบวนการผลิตที่เป็นประโยชน์ แต่ไม่อาจทดแทนงานด้านการวิเคราะห์อันตรายและผลิตภัณฑ์ที่ธุรกิจอาหารต้องทำ.
ทีมความปลอดภัยอาหารที่มีคุณสมบัติเหมาะสมต้องกำหนดมาตรการควบคุมและหลักฐานที่ใช้กับสถานประกอบการและตลาดจริง. การเดินเครื่องเพียงอย่างเดียวไม่อาจยืนยันอายุการเก็บรักษาหรือการปฏิบัติตามข้อกำหนดทางกฎหมาย.
ถาม: ควรทดลองผลิตระดับนำร่องซ้ำเมื่อใด?
ควรทดลองผลิตระดับนำร่องซ้ำหรือขยายการทดลอง เมื่อหลักฐานเดิมไม่สะท้อนผลิตภัณฑ์และสายการผลิตเชิงพาณิชย์ที่เสนอแล้ว.
สาเหตุอาจเป็นการเปลี่ยนวัตถุดิบหรือเกรดวัตถุดิบจากผู้จำหน่าย สัดส่วนสูตรส่วนผสม บรรจุภัณฑ์ ค่าตั้งกระบวนการผลิตที่สำคัญ การจัดวางเครื่องจักร หรือสถานที่ผลิต. ควรทดลองซ้ำด้วย หากตัวอย่างไม่เป็นไปตามคุณลักษณะที่ตกลงกัน หรือการเดินเครื่องครั้งก่อนยังไม่ครอบคลุมสภาวะที่สำคัญ ได้แก่ ช่วงเริ่มเดินเครื่อง ช่วงเดินเครื่องคงที่ ช่วงหยุดเครื่อง หรือทั้งแบตช์ในกรณีที่เกี่ยวข้อง. บันทึกว่าการทดลองครั้งถัดไปต้องตอบคำถามใด ควบคุมตัวแปรอื่นให้คงที่เท่าที่ทำได้ และเก็บบันทึกผลที่ไม่ผ่านครั้งก่อนไว้. ทีมอาหารเป็นผู้ตัดสินว่าการเปลี่ยนแปลงนั้นต้องมีหลักฐานด้านความปลอดภัยหรืออายุการเก็บรักษาเพิ่มเติมหรือไม่; การสาธิตเครื่องจักรของผู้จำหน่ายเพียงอย่างเดียวตัดสินเรื่องนี้ไม่ได้.
ที่มาของคู่มือการส่งต่องานฉบับนี้
UDTECH ระบุว่ามีเครื่องจักรสำหรับผลิตอาหารประเภทอบและขึ้นรูป คู่มือนี้จึงเน้นข้อมูลที่ผู้ซื้อต้องเตรียมก่อนหารือเรื่องสายการผลิต. ตารางส่งต่องานและตัวอย่างการคำนวณกำลังการผลิตเป็นเครื่องมือที่ผู้เขียนรวบรวมจากแนวทางเผยแพร่สาธารณะของมหาวิทยาลัย องค์กรวิชาชีพ และหน่วยงานกำกับดูแล; ตัวเลขในตัวอย่างเป็นตัวเลขสมมติ. เราไม่ได้ใช้ข้อมูลการทดลองผลิตภายในโรงงานที่ไม่เผยแพร่ หรือกล่าวอ้างว่าการทดสอบเครื่องจักรของผู้จำหน่ายยืนยันความถูกต้องของอาหารสำเร็จรูป. จัดทำให้ Suzhou UDTECH Technology Co., Ltd. จากแหล่งข้อมูลสาธารณะที่ลิงก์ไว้ด้านล่าง; ค่าที่ใช้เฉพาะกับผู้ซื้อแต่ละรายต้องตรวจสอบด้วยการทดลองผลิต.
เอกสารอ้างอิงและแหล่งข้อมูล
- การขยายกระบวนการผลิตอาหาร Oklahoma State University Extension.
- การเลือกและจัดซื้อเครื่องจักรแปรรูปอาหาร Oklahoma State University Extension.
- การพัฒนาผลิตภัณฑ์ ตอนที่ 2: การขยายกำลังผลิต University of Maryland Extension.
- การพัฒนาสูตรส่วนผสมเพื่อขยายการผลิตผลิตภัณฑ์ใหม่ Institute of Food Technologists, มีนาคม 2026.
- การทำงานร่วมกับเรา: การพัฒนาผลิตภัณฑ์ Oregon State University Food Innovation Center.
- กฎฉบับสมบูรณ์ภายใต้ FSMA ว่าด้วยการควบคุมเชิงป้องกันสำหรับอาหารมนุษย์ US Food and Drug Administration.
- ร่างแนวทางสำหรับอาหารพร้อมบริโภคที่มีความชื้นต่ำ US Food and Drug Administration, 2025; เป็นร่างแนวทางที่ไม่มีผลผูกพัน.