Entre em contato com a UDTECH Company

Máquina industrial para waffles macios
Máquina industrial para a produção de waffles macios
A UD fornece uma linha de máquinas industriais para waffles macios, desde uma máquina rotativa de 8 moldes, com capacidade declarada de 1.100 unidades/h, até linhas contínuas de 32, 60 e 80 moldes. São equipamentos de produção para padarias ou fábricas de alimentos que disponham de energia trifásica, ar comprimido, espaço adequado e, no caso das linhas contínuas, fornecimento de combustível confirmado.
- Respondemos às consultas sobre máquinas em até 24 horas nos dias úteis
- Prazos de fabricação de 30–90 dias, conforme o escopo do projeto
- Teste piloto com massa líquida na fábrica antes do envio
- Instalação, comissionamento e treinamento de operadores disponíveis
Se essa capacidade de produção inicial já exceder sua demanda, consulte os critérios de adequação abaixo antes de solicitar uma proposta comercial para a linha. Informe o produto desejado, o peso unitário, a capacidade de produção, as horas de operação e as limitações de espaço, incluindo requisitos da receita e utilidades industriais disponíveis para o processo. Usamos esses dados para selecionar o layout; não considere apenas a quantidade de moldes como solução.
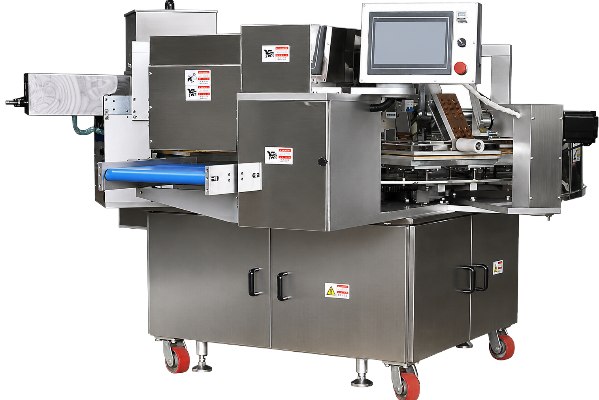
Máquina rotativa de 8 moldes
1.100 unidades/h · 17,5 kW
380 V trifásicos
Dimensões da máquina de 8 moldes
2.100 × 2.300 × 1.400 mm
1.000 kg de peso líquido
Ar comprimido para a máquina de 8 moldes
0,2 m³/min
a >0,6 MPa
Linha contínua de 32 moldes
Cerca de 1.800 kg/24 h
6,0 × 1,6 × 1,9 m
Linha contínua de 60 moldes
Cerca de 3.500 kg/24 h
9,8 × 1,6 × 1,9 m
Linha contínua de 80 moldes
Cerca de 5.000 kg/24 h
12,0 × 1,6 × 1,9 m
Configurações de máquinas industriais para produção rotativa e contínua de waffles
Termos de busca como aparelho para waffles, máquina de waffles belgas, máquina de bubble waffles, máquina dupla para waffles, máquina individual para waffles belgas e máquina individual para waffles descrevem aparelhos de bancada, não os modelos industriais desta linha. Um hotel ou balcão de sobremesas que serve sorvetes pode precisar de uma produção muito menor. Esta página trata de uma linha industrial de produção de waffles macios; a proposta comercial deve definir o escopo do forno e dos transportadores, além dos componentes responsáveis pelo produto aceito.
Clientes industriais podem encontrar anúncios de aparelhos de bancada ao buscar máquina comercial para waffles, máquina industrial para waffles à venda, máquina comercial grande para waffles ou máquina industrial pequena para waffles. Diferentemente de um anúncio de aparelho de bancada, esta página preserva a unidade original de capacidade de produção de cada modelo industrial, em vez de comparar o desenho da chapa de cocção ou o número de unidades como fazem os anúncios de aparelhos. Essas categorias não são intercambiáveis, e uma capacidade nominal maior não significa necessariamente uma linha melhor.
[ CONFIGURAÇÕES DO SISTEMA ]
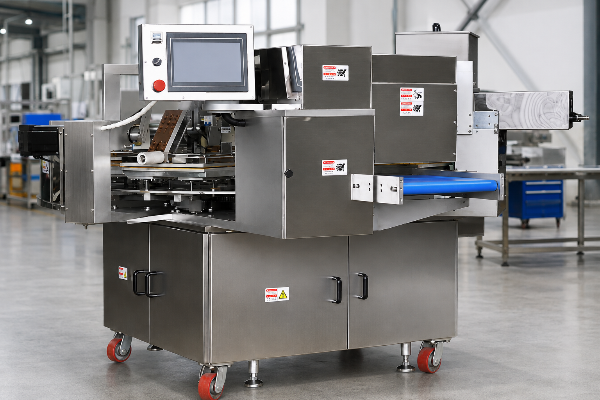
Máquina rotativa de 8 moldes para waffles macios
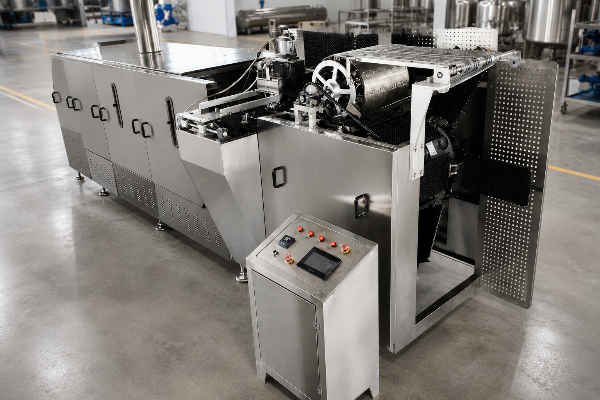
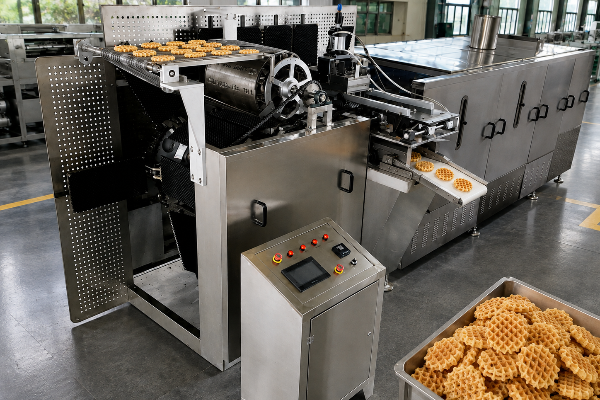
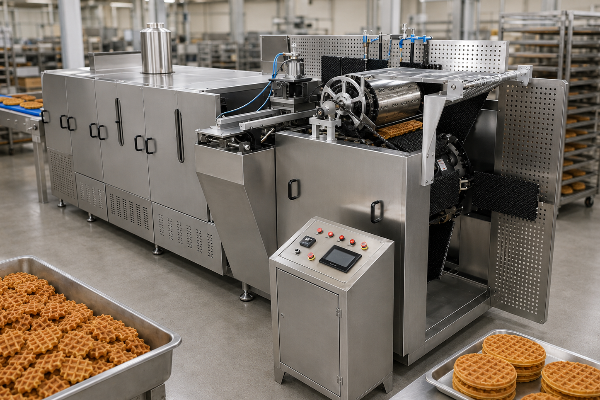
A YT-02H reúne deposição da massa líquida, assamento, abertura dos moldes e descarga em uma sequência rotativa automática. Sua capacidade de produção declarada é de 1.100 unidades/h, o que oferece uma referência direta em unidades quando as dimensões e o peso unitário do produto já estiverem definidos.
A máquina consome 17,5 kW em 380 V trifásicos e requer ar comprimido a 0,2 m³/min, acima de 0,6 MPa. Suas dimensões de 2.100 × 2.300 × 1.400 mm e seu peso líquido de 1.000 kg devem ser verificados em relação às portas de acesso, à capacidade de carga do piso, ao espaço para os operadores e à área de manutenção.
- Capacidade de produção 1.100 unidades/h
- Potência 17,5 kW (380V)
- Consumo de ar 0,2 m³/min
- Dimensões 2.100×2.300×1.400 mm
- Peso 1.000 kg
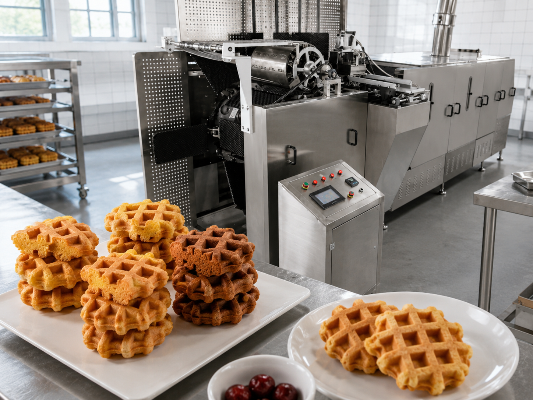
Linha contínua de 32 moldes
A linha de 32 moldes tem capacidade declarada de cerca de 1.800 kg/24 h e ocupa 6,0 × 1,6 × 1,9 m. A carga elétrica da linha é de 3 kW, enquanto o calor de processo exige gás natural a 8 m³/h ou GLP a 4 kg/h; o consumo de ar comprimido é de 0,6 m³/min.
Essa configuração é uma opção quando o comprador planeja a produção pela massa do produto acabado, e não pelo número de unidades. Ainda assim, exige um teste piloto com a receita específica.
- Capacidade de produção 1.800 kg/24 h
- Potência 3 kW
- Gás / GLP 8 m³ / 4 kg
- Consumo de ar 0,6 m³/min
- Dimensões 6,0×1,6×1,9 m
Linha contínua de 60 moldes
A linha de 60 moldes tem capacidade declarada de cerca de 3.500 kg/24 h, dimensões de 9,8 × 1,6 × 1,9 m e carga elétrica de 3 kW. O consumo de combustível é de 14,5 m³/h de gás natural ou 8 kg/h de GLP, além de 0,6 m³/min de ar comprimido.
O maior comprimento da linha afeta mais do que a capacidade de produção. O layout da fábrica deve permitir um fluxo seguro do produto, acesso para limpeza e planejamento dos queimadores.
- Capacidade de produção 3.500 kg/24 h
- Potência 3 kW
- Gás / GLP 14,5 m³ / 8 kg
- Consumo de ar 0,6 m³/min
- Dimensões 9,8×1,6×1,9 m
Linha contínua de 80 moldes
A linha de 80 moldes tem capacidade declarada de cerca de 5.000 kg/24 h e mede 12,0 × 1,6 × 1,9 m. Consome 5 kW de energia elétrica, 19 m³/h de gás natural ou 14 kg/h de GLP e 0,6 m³/min de ar comprimido.
Este modelo deve ser avaliado como um projeto de linha, e não como uma máquina isolada para assar waffles. A disponibilidade de utilidades industriais e os critérios de aceitação são fundamentais.
- Capacidade de produção 5.000 kg/24 h
- Potência 5 kW
- Gás / GLP 19 m³ / 14 kg
- Consumo de ar 0,6 m³/min
- Dimensões 12,0×1,6×1,9 m
Quadro de conversão da capacidade de produção de waffles
Unidades por hora e quilogramas por 24 horas não podem ser comparados antes que o comprador forneça os dados necessários para a conversão. O quadro mantém a capacidade declarada separada da produção diária normalizada e mostra a margem necessária para limpeza, trocas de produto, perdas no início da operação e produtos rejeitados.
Etapa do cálculo
Dados do comprador
Formulação do cálculo
Uso na decisão
Capacidade declarada
Especificação do fornecedor e respectiva base de tempo
Mantenha as unidades originais: unidades/h e kg/24 h
Evita classificar valores diferentes como equivalentes
Conversão da cadência em unidades
Unidades/hora, peso unitário em gramas e horas líquidas de operação
kg/dia = unidades/h × peso_unitário_g × horas_líquidas ÷ 1000
Insere o modelo rotativo no planejamento diário de produção em massa do comprador
Produção boa e comercializável
Produção nominal, disponibilidade, fator de desempenho e rendimento na primeira passagem
Produção comercializável = produção nominal × disponibilidade × fator de desempenho × rendimento na primeira passagem
Relaciona o planejamento da produção com a qualidade e as paradas
Capacidade nominal necessária
Demanda comercializável e os mesmos três fatores de perda
Produção necessária = demanda comercializável ÷ disponibilidade ÷ fator de desempenho ÷ rendimento na primeira passagem
Mostra a margem de capacidade de produção sem inventar uma tolerância padrão
Disponibilidade
Limpeza, troca de produto, paradas programadas e não programadas
Tempo líquido disponível ÷ tempo programado
Revela as paradas ocultas pela indicação de operação contínua ao longo do dia
Rendimento na primeira passagem
Descarte na partida, aderência, assamento insuficiente, assamento excessivo e rejeições por aparência
Produção aceita ÷ produção total
Alinha o teste piloto da máquina com os setores financeiro e de embalagem
[ ATENÇÃO ]
Não adote um fator de eficiência padrão
A disponibilidade, o desempenho e o rendimento na primeira passagem dependem da receita, do plano de limpeza, da equipe, dos critérios de aceitação e dos equipamentos conectados do comprador. Insira dados medidos no teste piloto ou uma premissa interna de planejamento deliberadamente conservadora, mantenha essa premissa visível e compare o resultado com a demanda comercializável necessária.
Dados do produto e requisitos do teste piloto da receita para waffles macios
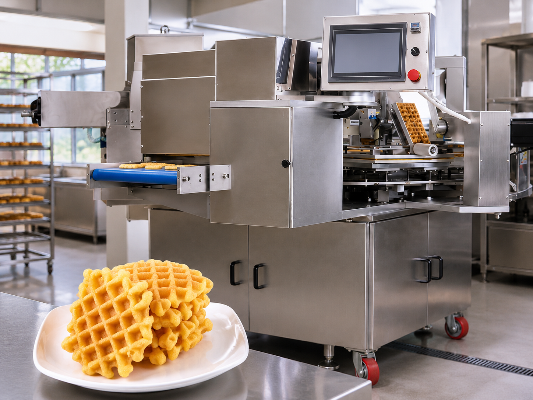
O escopo confirmado do equipamento é a produção de waffles macios. O nome do produto não determina o comportamento da massa líquida, o volume depositado, o desprendimento nem o tempo de assamento; por isso, não presumimos que receitas de waffles belgas, waffles de Liège, bubble waffles, cones de waffle, biscoitos, panquecas ou crepes sejam automaticamente compatíveis.
Resumo de requisitos técnicos do produto necessário antes da configuração
- Formato, diâmetro, espessura e desenho das cavidades do waffle desejado
- Peso unitário desejado e faixa de peso aceitável
- Demanda diária comercializável e horas de trabalho por dia
- Formulação da massa líquida ou da massa, com detalhes sobre açúcar, gordura e fermentos
- Limites de viscosidade, temperatura e tempo de espera
- Cor, crosta, textura e umidade final desejadas
- Agente desmoldante e método de limpeza utilizados atualmente
- Temperatura desejada para resfriamento e embalagem
- Frequência de troca de produto e requisitos de controle de alérgenos
- Critérios de rejeição de produtos usados pela equipe de qualidade
AVISO: Produtos ao estilo de Liège com açúcar em pérolas, waffles belgas espessos, massa líquida multicolorida e produtos recheados exigem confirmação específica da ferramenta de moldagem, do dosador e do perfil de assamento. Massa densa, alto teor de açúcar, ingredientes adicionados e requisitos antiaderentes podem alterar a deposição, a caramelização, o desprendimento e a limpeza.
Por que usar a massa líquida real no teste piloto em fábrica
Uma receita nominalmente compatível não comprova que o produto se desprenderá sem resíduos nem que a produção comercializável será estável. Pesquisas em escala industrial mostram que ingredientes, condições de processo, material da chapa de cocção, agente desmoldante e limpeza atuam em conjunto; alterar apenas o tamanho da máquina ou o revestimento não garante o resultado.
Testamos sua massa líquida em nossa máquina antes da embalagem e enviamos fotos e vídeos; você também pode acompanhar a operação em nossa fábrica. Em vez de depender de uma breve demonstração escolhida pela aparência, usamos um relatório formal de aprovação.
“Um teste piloto útil não verifica apenas se a linha consegue produzir um waffle aceitável. Ele verifica se, com a receita acordada, é possível reproduzir o peso, a cor, o desprendimento e a textura aceitos enquanto a equipe registra as perdas na partida, as interrupções e a limpeza.”
Dados das amostras e critérios de aceitação do teste piloto
CTRL-01 Controle da receita
Identifique a farinha, a água, os ovos, o óleo ou a gordura, o açúcar, os fermentos, os ingredientes adicionados, a temperatura da massa líquida e o período permitido para o preparo. Registre as substituições, pois uma mistura pronta e uma receita preparada do zero podem apresentar deposição e desprendimento diferentes.
CTRL-02 Controle do produto
Defina o desenho do molde, o número de cavidades, a massa depositada, as dimensões desejadas, a aparência, a textura e a faixa de peso aceitável. Use as mesmas definições no teste piloto, no contrato de compra e na inspeção de recebimento.
CTRL-03 Controle do processo
Registre o pré-aquecimento, as unidades produzidas na partida, a duração da operação estável, as interrupções, os casos de aderência, a produção rejeitada e o tempo de limpeza. Essas observações fornecem dados para um modelo real de capacidade de produção, em vez de uma estimativa baseada apenas no catálogo.
Se você prevê mudanças frequentes no cardápio, liste as famílias de receitas e as trocas de moldes na solicitação de proposta comercial. Assim, podemos identificar quais variantes compartilham os mesmos componentes, quais exigem avaliação de uma ferramenta de moldagem ou de um dosador separado e quais precisam de outro teste piloto.
Peça uma proposta comercial agora →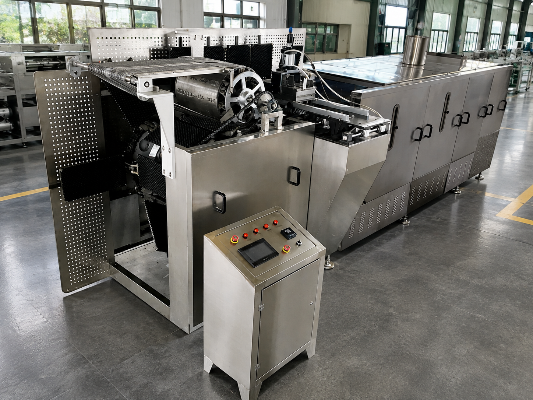
Construção da máquina, chapas de cocção e arquitetura de controle
A máquina rotativa de 8 moldes tem carenagem de aço inoxidável, elementos estruturais de liga de alumínio, controle por CLP, acionamento servoassistido multieixos e sensores fotoelétricos de fibra óptica. Suas estações rotativas realizam automaticamente a deposição da massa líquida, o assamento, a abertura dos moldes e a descarga. Essa arquitetura confirmada, por si só, não comprova a facilidade de limpeza, a adequação para contato com alimentos nem a conformidade no mercado de destino.
Área
Confirmado na máquina rotativa de 8 moldes
Verificação na etapa de proposta comercial
Construção externa
Carenagem de aço inoxidável
Solicite a declaração dos materiais e identifique as superfícies que efetivamente entram em contato com os alimentos
Elementos estruturais
Elementos estruturais de liga de alumínio
Avalie as junções, as interfaces expostas e o acesso para limpeza no layout proposto
Controle da sequência
Controle por CLP
Defina os parâmetros da receita, os níveis de acesso dos usuários, o tratamento de alarmes e o procedimento de troca de produto
Movimentação
Acionamento servoassistido multieixos
Avalie as áreas protegidas, o acesso para manutenção e a retomada após uma parada
Detecção
Sensores fotoelétricos de fibra óptica
Confirme cada ponto de detecção, a resposta à rejeição e a proteção durante a limpeza
Funções rotativas
Deposição, assamento, abertura dos moldes e descarga automáticos
Defina os critérios do comprador para a massa líquida, os moldes, o desprendimento e o produto aceito
Documento ou questão de projeto
Solicitado
Verificado
Responsável pela pendência
Declarações dos materiais em contato com alimentos e mapa de contato com o produto
O comprador assinala na solicitação de proposta comercial
Registre o ID do documento
Engenharia do fornecedor
Descrição da limpeza, do acesso, da desmontagem e da drenagem
O comprador assinala na solicitação de proposta comercial
Avalie conforme o plano de higienização
Equipe de qualidade do comprador e engenharia do fornecedor
Proteções, intertravamentos e isolamento de emergência
O comprador assinala na solicitação de proposta comercial
Avalie o circuito e as evidências de teste
Equipe de segurança do comprador e equipe de controles do fornecedor
Monitoramento dos queimadores, bloqueio do combustível e resposta à falha de chama
Para linha a gás ou GLP
Avalie os componentes e o método de teste
Equipe de utilidades industriais do comprador e engenharia do fornecedor
Diagramas elétricos, compatibilidade da alimentação e documentação do painel
O comprador assinala na solicitação de proposta comercial
Compare com o padrão da fábrica
Engenheiro eletricista do comprador
Conformidade no país de destino e procedimento de inspeção local
O comprador define o mercado
Registre o responsável e as evidências
Setor de compras do comprador
Questões sobre as chapas de cocção e o contato com o produto
A documentação atual do projeto não define a liga das chapas de cocção, o tipo de revestimento, a rugosidade superficial nem os resultados da validação da limpeza. Inclua esses pontos na avaliação de engenharia sempre que a composição do produto, a abrasão, o controle de alérgenos, a legislação regional sobre contato com alimentos ou um requisito antiaderente forem relevantes para a decisão de compra.
- Material de base da chapa de cocção, sistema de revestimento e declaração do fornecedor
- Lista de materiais em contato com alimentos ao longo do percurso do produto e da massa líquida
- Remoção das chapas de cocção, acesso para limpeza e método de inspeção
- Produtos químicos, ferramentas, temperatura e tempo de contato permitidos para a limpeza
- Critérios de desgaste e procedimento de substituição de chapas de cocção e vedações
- Avaliação de drenagem, frestas, seções ocas e pontos de acúmulo de produto
Evidências exigidas no mercado de destino
As orientações governamentais sobre projeto higiênico abrangem facilidade de limpeza, acesso, materiais compatíveis, drenagem e frestas onde resíduos podem se acumular. Para uma instalação de panificação nos Estados Unidos, a OSHA 1910.263 torna as paradas de emergência, o bloqueio do combustível, o isolamento elétrico e o comportamento dos queimadores em caso de falha de chama pontos relevantes de avaliação.
Baseie-se na situação dos documentos, não em suposições
A descrição de aço inoxidável não substitui um mapa de contato com o produto, uma avaliação da facilidade de limpeza nem a documentação de conformidade. Classifique cada item como solicitado, verificado ou pendente e atribua a responsabilidade pelo fechamento das pendências na análise da proposta comercial.
Realizar avaliaçãoEspecificações dos modelos, utilidades industriais e adequação à fábrica
A escolha da máquina pode falhar em uma etapa avançada quando a capacidade de produção é definida antes de a fábrica verificar energia elétrica, combustível, ar comprimido, acessos e comprimento da linha. A matriz de especificações mantém visíveis as unidades originais de capacidade e apresenta conversões práticas apenas para o planejamento da instalação.
Para um projeto de panificação nos Estados Unidos, use a OSHA 1910.263 em uma avaliação separada da segurança da instalação; ela não valida as capacidades nominais das máquinas abaixo.
Compare sua fábrica com os valores publicados de utilidades industriais
| Especificação | Rotativa de 8 moldes | Linha de 32 moldes | Linha de 60 moldes | Linha de 80 moldes |
|---|---|---|---|---|
| Capacidade declarada | 1.100 unidades/h | Cerca de 1.800 kg/24 h | Cerca de 3.500 kg/24 h | Cerca de 5.000 kg/24 h |
| Base da capacidade de produção | Cadência em unidades | Massa de produto acabado por dia de operação contínua | Massa de produto acabado por dia de operação contínua | Massa de produto acabado por dia de operação contínua |
| Número de moldes | 8 moldes | 32 moldes | 60 moldes | 80 moldes |
| Potência elétrica | 17,5 kW | 3 kW | 3 kW | 5 kW |
| Tensão | 380 V trifásicos | Confirmar para o projeto | Confirmar para o projeto | Confirmar para o projeto |
| Ar comprimido | 0,2 m³/min (7,1 cfm) | 0,6 m³/min (21,2 cfm) | 0,6 m³/min (21,2 cfm) | 0,6 m³/min (21,2 cfm) |
| Pressão do ar | >0,6 MPa (>87 psi) | Confirmar para o projeto | Confirmar para o projeto | Confirmar para o projeto |
| Gás natural | Não informado para este modelo | 8 m³/h (282,5 ft³/h) | 14,5 m³/h (512,1 ft³/h) | 19 m³/h (671,0 ft³/h) |
| GLP como alternativa | Não informado para este modelo | 4 kg/h (8,8 lb/h) | 8 kg/h (17,6 lb/h) | 14 kg/h (30,9 lb/h) |
| Dimensões da máquina ou da linha | 2.100 × 2.300 × 1.400 mm | 6,0 × 1,6 × 1,9 m | 9,8 × 1,6 × 1,9 m | 12,0 × 1,6 × 1,9 m |
| Peso líquido | 1.000 kg (2.205 lb) | Confirmar para o projeto | Confirmar para o projeto | Confirmar para o projeto |
| Planejamento da fonte de calor | Carga elétrica informada | Gás natural ou GLP | Gás natural ou GLP | Gás natural ou GLP |
| Serviços de instalação | Proposta comercial separada | Proposta comercial separada | Proposta comercial separada | Proposta comercial separada |
| Teste piloto com massa líquida na fábrica | Antes do envio | Antes do envio | Antes do envio | Antes do envio |
Mapa de gargalos ocultos
| Possível limitação | Evidências a reunir | Decisão antes do pedido |
|---|---|---|
| Preparo da massa líquida | Tamanho do lote, ciclo de mistura, tempo de espera e método de transferência | Confirme que o dosador nunca fique à espera da massa líquida |
| Estabilidade da receita | Rendimento no teste piloto, casos de aderência e faixa operacional do processo | Use a produção boa e aceita no modelo de capacidade de produção |
| Utilidades industriais | Capacidade medida e especificação das conexões | Defina as melhorias necessárias na fábrica e os testes de comissionamento |
| Limpeza e troca de produto | Acesso necessário, etapas e tempo gasto | Desconte as paradas programadas das horas previstas |
| Resfriamento e embalagem | Cadência máxima a jusante e faixa de temperatura | Evite comprar uma capacidade de assamento que a etapa de embalagem não consiga acompanhar |
| Acesso para manutenção | Áreas de manutenção, trajetos de remoção e necessidades de içamento | Reserve mais espaço do que as dimensões publicadas da máquina |
Matriz de verificação de modelos e utilidades industriais
Verificação de engenharia
Verifique a alimentação elétrica disponível, a capacidade do transformador, a pressão e a qualidade do gás ou GLP, a capacidade de ar comprimido no ponto de uso, o percurso da exaustão, a capacidade de carga do piso, as portas de acesso e o espaço para manutenção.
Verificação operacional
Mapeie o preparo da massa líquida, a área de espera dos ingredientes, a movimentação dos operadores, a descarga do produto, o resfriamento, a inspeção, a embalagem, a remoção de resíduos e a higienização. O espaço ocupado pela máquina não corresponde a todo o espaço necessário para operar a linha.
Verificação de compras
Defina o que está incluído no escopo da máquina, dos moldes, do conjunto de queimadores, dos controles, das peças de reposição, do transporte, da instalação, do comissionamento, do treinamento e da documentação exigida no mercado de destino. Indique o responsável pelo custo de cada item excluído.
Envie um resumo dos requisitos de utilidades industriais
Base da proposta comercial, prazo de fabricação e condições de pagamento
Não é responsável informar um preço fixo para uma linha de waffles ainda não configurada. A proposta comercial depende do modelo escolhido e do número de moldes, das dimensões do produto, do manuseio da massa líquida, da ferramenta de moldagem, da fonte de calor, do escopo dos controles, das interfaces da linha, do conjunto de peças de reposição, do destino e do atendimento no local.
Quadro para padronizar propostas comerciais
-
Item da proposta comercialPadronize este detalhePergunta sobre custos ocultos
-
Máquina e moldesModelo, número de moldes, desenho das cavidades, ferramentas de moldagem incluídas e peças para troca de formatoUm segundo produto exige outro molde ou dosador?
-
Capacidade nominalUnidade de medida, receita, massa do produto, horas de operação e definição de produto bom e aceitoO valor é teórico, nominal ou comercializável?
-
Sistema de aquecimentoEletricidade, gás natural ou GLP; escopo dos queimadores e dos controlesQuem fornece os reguladores, os componentes do conjunto de queimadores, a exaustão e a aprovação da instalação?
-
Utilidades industriaisValores das conexões, requisitos de qualidade e condições no ponto de usoA fábrica precisa melhorar o transformador, o compressor ou o fornecimento de combustível?
-
Limites do escopo da linhaInterfaces de preparo da massa líquida, alimentação, assamento, descarga, resfriamento e embalagemQuais máquinas a montante ou a jusante estão excluídas?
-
Aceitação em fábricaReceita, período de operação estável, capacidade de produção, limites de qualidade e conjunto de evidênciasQuem fornece a massa líquida e quem aprova o resultado?
-
Entrega e serviços no localBase do frete, descarga, instalação, comissionamento e treinamentoQuais despesas de viagem, mão de obra, utilidades industriais e licenças locais ficam a cargo do comprador?
-
Suporte ao longo da vida útilCobertura da garantia, peças de desgaste, peças de reposição recomendadas e canal de atendimentoQuais itens devem estar em estoque antes do início da produção?
Uma comparação dos custos ao longo da vida útil exige o custo instalado, os custos de energia, operação, manutenção e substituições, o valor residual e o valor do dinheiro no tempo. Este quadro de nível Bronze não promete um prazo de retorno do investimento; ele estabelece uma base comum de escopo para que o setor financeiro possa calculá-lo depois de receber os custos e as premissas operacionais específicos do projeto.
Resposta à solicitação de proposta comercial e prazos de fabricação
Respondemos às consultas sobre máquinas em até 24 horas nos dias úteis, desde que o resumo de requisitos técnicos do produto e da capacidade de produção contenha dados suficientes. A primeira resposta pode apontar dados técnicos faltantes; a proposta comercial final por escrito é enviada após a definição do modelo, do produto, das utilidades industriais, dos limites da linha e do escopo dos serviços.
-
Categoria do projetoPrazo de fabricaçãoMarco inicial
-
Máquina individual30–60 diasUma máquina individual é enviada em 30–60 dias após a assinatura da ficha de confirmação técnica.
-
Linha de médio porte45–60 diasUma linha de médio porte é enviada em 45–60 dias após a definição do layout e das utilidades industriais.
-
Linha de produção completa60–90 diasUma linha de produção completa é enviada em 60–90 dias a partir da assinatura dos desenhos do layout.
Esses prazos correspondem aos compromissos de fabricação, não incluem o transporte nem o cronograma de comissionamento local. O trajeto do transporte, a alfândega, a preparação da instalação, a montagem e o prazo de aceitação devem constar como frentes separadas no cronograma do projeto.
Pagamento e serviços opcionais no local
O pagamento é feito por T/T, com entrada de 30% para iniciar a fabricação e saldo de 70% antes do envio; também aceitamos L/C irrevogável à vista. Enviamos engenheiros para instalação, comissionamento e treinamento dos operadores em suas instalações, mediante proposta comercial separada da máquina.
Compare o escopo total instalado, não apenas o preço anunciado da máquina
Peça a todos os fornecedores que preencham o mesmo quadro e identifiquem cada exclusão. Um preço menor pela máquina pode resultar em um projeto mais caro quando moldes, utilidades industriais, frete, comissionamento, peças de reposição ou capacidade de produção a jusante ficam fora da comparação.
Teste piloto em fábrica, evidências de envio e suporte de garantia
Um teste piloto em fábrica útil transforma os riscos do produto em critérios de aceitação por escrito antes do embarque, pois um estudo sobre waffles em escala industrial, revisado por pares, constatou que as variáveis do produto e do processo interagem. O risco na aceitação permanece, pois um vídeo curto com os melhores momentos pode ocultar as perdas na partida e as interrupções. A UD Company vincula a liberação do embarque ao registro do teste piloto acordado, enquanto a garantia de 12 meses e o fornecimento de peças definem o suporte após o embarque.
-
Defina o resumo de requisitos técnicos do produto, registrando a versão da receita, a temperatura e o tempo de repouso da massa líquida, o desenho do molde, a massa da porção depositada, as dimensões, a cor, a textura e os critérios de liberação.
-
Defina o método de operação, incluindo pré-aquecimento acordado, período de partida, duração da operação estável, pontos de amostragem, paradas planejadas e procedimento de retomada.
-
Registre a produção nominal e a produção comercializável. Conte a produção total, os produtos aprovados, as perdas na partida, os produtos aderidos, os produtos insuficientemente assados, os produtos excessivamente assados e os rejeitados por aparência, sem juntar as categorias.
-
Verifique a repetibilidade. Compare o peso unitário, a aparência e o comportamento de desmoldagem ao longo do período de amostragem acordado, em vez de aprovar uma única amostra selecionada.
-
Registre o tempo de parada e a limpeza. Anote as paradas, os motivos, o tempo de retomada, as etapas de limpeza e o tempo necessário para voltar a produzir unidades aprovadas.
-
Conclua o conjunto de evidências. As duas partes assinam o resultado, as pendências, as ações corretivas, as condições para novo teste e a decisão de liberação do embarque.
Não enviamos amostras gratuitas de máquinas. Em vez disso, testamos sua massa líquida na máquina antes do embarque e enviamos fotos e vídeo do teste piloto; você pode acompanhar a operação em nossa fábrica.
Registro do teste piloto
- Ficha assinada da receita e dos critérios de aceitação do produto
- Condições de operação e duração da operação estável
- Produção nominal e produção aprovada
- Categorias de rejeição, paradas e observações sobre a limpeza
- Registro de pendências e novos testes
Evidências visuais
- Fotos da máquina e da sequência de controle
- Vídeo do teste piloto, da deposição à saída do produto
- Exemplares representativos de produtos aprovados e rejeitados
- Imagens da placa de identificação, da máquina embalada e da liberação do embarque
- Registro do acompanhamento pelo comprador, quando houver presença
Toda máquina tem garantia de 12 meses para peças e defeitos de fabricação. As peças de desgaste saem do nosso armazém em 3–7 dias após a confirmação do pedido; por isso, a lista de peças de reposição recomendadas deve ser analisada antes do início da produção, e não após a primeira interrupção.
Enviamos engenheiros para instalação, comissionamento e treinamento de operadores em sua unidade, com proposta comercial separada da máquina. A proposta comercial deve especificar as responsabilidades do comprador por utilidades industriais, fundações, içamento, licenças, mão de obra local, ingredientes e equipe de produção, para que a data de chegada não seja presumida como data em que a instalação estará pronta.
A aprovação deve se basear nas evidências, não nos melhores momentos de uma demonstração
Vincule a ficha do teste piloto ao cálculo da capacidade de produção, ao marco de pagamento e à liberação do embarque. Se um resultado ficar fora dos limites acordados, registre a pendência e o método de novo teste antes de aprovar o envio.
Da meta de produção à linha de waffles comissionada
As etapas do projeto mantêm a adequação do produto, da instalação e do escopo comercial em andamento conjunto. Elas também oferecem às equipes de engenharia, compras e operações um registro compartilhado do que foi confirmado e do que ainda precisa de um responsável.
Etapas do projeto
Etapa 01
Distribua o resumo de requisitos técnicos da produção.
Informe o produto desejado, o peso unitário, as dimensões, as restrições da receita, a produção comercializável, as horas de operação, a alimentação elétrica, o combustível, o ar comprimido e o espaço disponível na fábrica.
Etapa 02
Defina a configuração.
Relacionamos o resumo de requisitos técnicos a uma configuração de 8, 32, 60 ou 80 moldes e listamos as informações ainda pendentes.
Etapa 03
Defina o produto e o escopo.
As duas partes aprovam o molde e as metas do produto, a base de cálculo da produção, a fonte de calor, as utilidades industriais, os limites da linha de produção, os critérios do teste piloto, a documentação e as condições comerciais.
Etapa 04
Inicie a fabricação.
Começamos após o pagamento da entrada acordada de 30% por T/T e a assinatura do conjunto de documentos de confirmação técnica.
Etapa 05
Realize o teste piloto em fábrica.
Usamos a massa líquida e o protocolo de aceitação acordados, compartilhamos as evidências e concluímos as ações de novos testes acordadas antes da liberação do embarque.
Etapa 06
Embarque e faça o comissionamento.
O saldo de 70% deve ser pago antes do embarque; a instalação opcional no local, o comissionamento e o treinamento de operadores seguem o escopo da proposta comercial por escrito.
Lista de informações a fornecer pelo comprador
-
Produto e qualidade
Versão da receita, peso unitário, dimensões, desenho do molde, aparência, textura, meta de umidade, critérios de desmoldagem, faixa de peso aceitável e regras de rejeição.
-
Capacidade de produção e operação
Unidades ou quilogramas comercializáveis por dia, regime de turnos, horas programadas, plano de limpeza, trocas de produto, equipe, capacidade de produção de massa líquida a montante, resfriamento a jusante e cadência de embalagem.
-
Instalação e condições comerciais
País, tensão, alimentação elétrica, combustível, ar comprimido, planta baixa, acessos, documentação necessária, responsabilidade pelo frete, local de comissionamento e data prevista de início.
Divisão de responsabilidades antes do embarque
| Frente de trabalho | Responsabilidade da UD | Responsabilidade do comprador | Ponto de aceitação conjunta |
|---|---|---|---|
| Definição do produto | Avaliar a adequação da máquina e do molde | Fornecer a receita correta e os requisitos do produto | Resumo de requisitos técnicos do produto assinado |
| Configuração da máquina | Propor os equipamentos e informar as utilidades industriais necessárias | Confirmar a capacidade de produção da fábrica e as condições de acesso | Ficha técnica e layout assinados |
| Teste piloto em fábrica | Executar o método acordado e fornecer evidências | Fornecer a massa líquida ou os ingredientes acordados e aprovar os critérios | Registro do teste piloto assinado |
| Preparação da instalação de destino | Fornecer os documentos da máquina previstos na proposta comercial | Concluir a verificação de conformidade local, licenças, exaustão, utilidades industriais e segurança; para equipamentos de panificação nos Estados Unidos, incluir a OSHA 1910.263 nessa análise | Lista de verificação da preparação da instalação |
| Comissionamento | Prestar os serviços de engenharia previstos na proposta comercial | Disponibilizar a instalação pronta, a equipe, os materiais e o suporte local | Registro de comissionamento |
| Aumento gradual da produção | Fornecer a garantia e o canal de fornecimento de peças | Executar a manutenção preventiva e o controle do processo | Plano de repasse técnico e peças de reposição |
Quando uma máquina industrial para waffles tem capacidade de produção acima da necessária
Uma máquina industrial é inadequada se a fábrica não consegue absorver sua produção, fornecer as utilidades industriais necessárias ou definir os parâmetros do produto para um teste piloto significativo. Capacidades de produção expressas em unidades diferentes não são diretamente comparáveis, e a escolha da máquina não substitui um teste piloto com a receita específica. Essa escolha importa porque um erro pode resultar em capacidade de produção ociosa, obras corretivas na fábrica ou perda de produção comercializável; portanto, confirme a adequação antes de comparar preços.
1.100 unidades/h já superam a demanda realista
Por que isso é desfavorável
A configuração inicial de 8 moldes exige alimentação elétrica, ar comprimido, espaço e equipe sem um volume comercializável suficiente para compensar esses custos.
O que fazer em vez disso
Compare equipamentos menores ou várias máquinas de bancada, considerando mão de obra, limpeza, redundância e cenários de pico de demanda.
A receita, a massa do produto ou a geometria do molde ainda estão mudando
Por que isso é desfavorável
Comparar a produção nominal não permite prever, para um produto ainda indefinido, o comportamento da deposição, a aderência, o perfil de assamento, o rendimento na primeira passagem ou a cadência de embalagem.
O que fazer em vez disso
Defina uma receita e uma amostra de referência e, depois, conclua um teste piloto do molde e da massa líquida antes de escolher a capacidade de produção.
A linha escolhida excede a disponibilidade de combustível ou ar comprimido, ou o espaço e o fluxo disponíveis na fábrica
Por que isso é desfavorável
Após a emissão do pedido de compra, as melhorias nas utilidades industriais, a exaustão, os acessos e as mudanças nas etapas a jusante podem passar a determinar o prazo e o custo de instalação.
O que fazer em vez disso
Verifique primeiro as utilidades industriais, estime o custo das obras na fábrica e compare uma configuração menor ou um layout revisado.
A demanda diária é sazonal ou muito incerta
Por que isso é desfavorável
Uma única linha de alta produção pode deixar capacidade de produção ociosa e, ao mesmo tempo, impor uma carga fixa de limpeza e manutenção.
O que fazer em vez disso
Projete os cenários de demanda básica, de pico e desfavorável com premissas explícitas de disponibilidade e rendimento antes de definir a margem de capacidade de produção.
As responsabilidades pela documentação e inspeção locais não estão claras
Por que isso é desfavorável
A conclusão da máquina não elimina as obrigações específicas do destino relativas a instalações elétricas, combustível, proteções, instalação ou inspeção.
O que fazer em vez disso
Atribua cada documento e aprovação ao fornecedor, ao comprador ou a um especialista local antes de aceitar a proposta comercial.
Máquina industrial para waffles macios: ferramentas de planejamento da produção
Conversor de capacidade de produção de waffles
Determine as configurações exatas da linha de produção, as métricas de produção e o espaço necessário para atingir suas metas diárias de produção de waffles macios.
Verificador de utilidades industriais para waffles
Compare a capacidade de fornecimento de energia elétrica, ar comprimido e água da sua fábrica com as especificações de nossas máquinas industriais.
Ficha de avaliação da preparação para a proposta comercial e o teste piloto em fábrica
Avalie sistematicamente o escopo do projeto, as matérias-primas e os parâmetros técnicos para viabilizar o teste da máquina e a elaboração da proposta comercial.
01
SEC.01 // Especificações
Dados do produto
Inclua uma foto ou desenho do produto, o desenho do molde, o peso unitário, as dimensões, a formulação da massa líquida ou da massa, a cor desejada, a textura, a umidade, o comportamento de desmoldagem e a faixa de peso aceitável.
02
SEC.02 // Capacidade de produção
Meta de produção
Informe unidades comercializáveis/dia ou kg/dia, turnos, horas/dia, plano de limpeza e troca de produto, margem para rejeições, capacidade de produção de massa líquida a montante e limites de resfriamento e embalagem a jusante.
03
SEC.03 // Infraestrutura
Dados da fábrica
Informe o país, a tensão, a carga elétrica disponível, os dados sobre gás natural ou GLP, a capacidade de fornecimento de ar comprimido, a planta baixa, as restrições de acesso, o plano de exaustão e a data prevista de instalação. Use as diretrizes de projeto sanitário para orientar as questões sobre facilidade de limpeza e acesso; elas não certificam a máquina proposta.
04
SEC.04 // Entrega
Limites do escopo comercial
Liste os moldes necessários, as interfaces da linha de produção, a documentação, a condição de frete, o plano de acompanhamento do teste piloto, a instalação, o comissionamento, o treinamento de operadores e o conjunto recomendado de peças de reposição.
A distinção aqui é prática, não uma definição jurídica universal. A linha de produtos começa com uma sequência rotativa integrada de 8 moldes, com 1.100 unidades/h, e chega a linhas de produção contínuas que exigem espaços específicos, ar comprimido e combustível; por isso, a decisão de compra envolve fluxo de produção, utilidades industriais, limpeza, manutenção e interfaces da linha de produção, não apenas o tamanho da chapa de cocção e os controles de tempo.
A produção da YT-02H de 8 moldes é informada em unidades/h, com 1.100 unidades/h. A produção das linhas de 32, 60 e 80 moldes é informada em kg/24 h, com cerca de 1,800, 3.500 e 5.000 kg/24 h, respectivamente; mantenha essas unidades originais até receber o peso unitário e o tempo líquido de operação.
Converta a cadência de produção em unidades usando o peso unitário real e as horas líquidas de operação: kg/dia = unidades/hora × peso unitário em gramas × horas líquidas de operação ÷ 1,000. Depois, aplique seus próprios fatores de disponibilidade, desempenho e rendimento na primeira passagem para que o resultado reflita a limpeza, a troca de produto, as perdas da receita e os produtos rejeitados.
A máquina de 8 moldes especifica 17,5 kW, 380 V trifásicos e 0,2 m³/min de ar comprimido acima de 0,6 MPa. As linhas de produção contínuas especificam 0,6 m³/min de ar; suas cargas elétricas são de 3 kW, 3 kW e 5 kW, enquanto o consumo de gás natural é de 8, 14.5 e 19 m³/h, ou o consumo de GLP é de 4, 8 e 14 kg/h, para as linhas de 32, 60 e 80 moldes.
As dimensões publicadas da máquina são 2.100 × 2.300 × 1.400 mm para o modelo de 8 moldes e 6,0 × 1,6 × 1,9 m, 9,8 × 1,6 × 1,9 m e 12,0 × 1,6 × 1,9 m para as três linhas de produção contínuas. Acrescente ao layout da fábrica as áreas de acesso para recebimento, circulação dos operadores, manutenção, queimador e exaustão, alimentação de massa líquida, saída do produto, resfriamento, inspeção, embalagem e higienização.
Isso exige um resumo de requisitos técnicos do produto definido e um teste piloto em fábrica. Envie a formulação, a temperatura e o tempo de repouso da massa líquida, a massa da porção depositada, as dimensões, o desenho do molde, a cor e a textura desejadas, o método de desmoldagem e a faixa de peso aceitável; testamos sua massa líquida antes do embarque e registramos os resultados acordados.
Não se deve presumir compatibilidade automática. Pesquisas sobre aderência em escala industrial indicam a necessidade de verificar a interação entre variáveis da receita, do processo e da chapa de cocção; waffles belgas espessos, massa de Liège com açúcar perolado, massa líquida com alto teor de açúcar, bubble waffles, produtos recheados e diferentes formatos de cavidade ainda exigem molde, método de moldagem e plano de teste piloto definidos.
As duas partes definem a receita, o produto, o método de operação e a ficha de aceitação antes do teste. Registramos a partida, a produção em operação estável, a produção aprovada, a aderência e as categorias de rejeição, as interrupções, a limpeza e as evidências; enviamos fotos e vídeo, e o comprador pode acompanhar a operação em nossa fábrica.
A proposta comercial depende do modelo e da quantidade de moldes, das dimensões do produto, da receita e do manuseio da massa líquida, da fonte de calor, dos controles, das interfaces da linha de produção, dos documentos solicitados, das peças de reposição, do destino, das responsabilidades pelo frete e do escopo dos serviços na instalação. Respondemos a uma consulta com informações suficientes em até 24 horas nos dias úteis e identificamos as informações ausentes antes de definir a proposta final.
Uma máquina avulsa é embarcada em 30–60 dias, uma linha de produção de porte médio em 45–60 dias e uma linha de produção completa em 60–90 dias, contados a partir do marco técnico inicial informado. O pagamento é feito com entrada de 30% por T/T para iniciar a fabricação e saldo de 70% antes do embarque; também aceitamos L/C irrevogável à vista.
A instalação, o comissionamento e o treinamento de operadores em sua unidade são cotados separadamente da máquina. Defina o destino, a preparação da fábrica, as utilidades industriais, o içamento, a mão de obra local, os ingredientes, os limites das despesas de viagem e o suporte necessário à produção para que a proposta comercial por escrito atribua claramente cada atividade.
Envie o país, o produto desejado, o peso unitário, as dimensões, as restrições da receita, as unidades comercializáveis/dia ou kg/dia, as horas de operação/dia, a alimentação elétrica, o gás ou GLP, o ar comprimido, a planta baixa, a cadência de resfriamento e embalagem, a documentação necessária, o cronograma desejado e a forma preferida de acompanhar o teste piloto. Essas informações nos permitem verificar o modelo, as utilidades industriais e os limites do projeto antes da comparação de preços.