Póngase en contacto con UDTECH Company


El consumo de energía de una máquina para producir barquillos de huevo no es una cifra única, como los kilovatios-hora que pueda aplicar a todo. La potencia nominal de los calentadores, el tiempo de precalentamiento, el consumo durante la producción, el tiempo en espera, la receta, las tasas de rechazo y si otros equipos quedan dentro del límite del medidor afectan las cifras finales. El consumo de energía de la máquina se calcula convirtiendo estas variables en una estimación planificada y, posteriormente, en un estándar operativo comprobable.
Límite del cálculo rápido
- Equipos incluidos: líneas industriales de producción de barquillos enrollados de huevo.
- Público: fabricantes de alimentos que planifican la energía y los servicios auxiliares de la producción.
- Fórmula de planificación: kW promedio medidos × horas = kWh.
- Unidad de comparación: kWh por 1,000 barquillos de huevo vendibles equivalentes, con kWh/kg cuando la geometría difiere.
- Estándar de evidencia: primero el programa del proveedor; después, medición de toda la máquina durante la aceptación.
- Excluidos: líneas de barquillos rellenos salados y cocedores verticales de huevo domésticos.
En resumen: considere los kW nominales como el límite de conexión, no como una promesa de energía por turno. Estime cada estado operativo por separado, aplique la estructura tarifaria real y compare la producción equivalente según el producto vendible.
En breve
- Defina la familia de productos y la fuente de calentamiento antes de comparar cotizaciones.
- Separe la carga conectada de la potencia operativa medida.
- Registre la energía de precalentamiento, espera, producción y cambio de producto.
- Mantenga la demanda, el horario de uso, los ajustes por demanda y los cargos fijos fuera de un cálculo simple del cargo de energía.
- Acepte una afirmación de eficiencia solo cuando coincidan las condiciones del producto y de calidad.
Defina la máquina antes de comparar el consumo de energía
Las comparaciones requieren identificación. Ese límite de producto y calidad comienza con el tipo correcto de máquina: muchos productos comercializados mundialmente como «máquinas para producir barquillos de huevo» son en realidad máquinas para barquillos rellenos salados o cocedores domésticos de huevo. Esta página cubre únicamente productos para barquillos frescos de huevo. Elija un equipo y después clasifique el proceso y el calentamiento antes de buscar una cifra de potencia.
El consumo de energía de una máquina comercial para producir barquillos de huevo no puede compararse hasta fijar el producto y la fuente de calor. Una máquina automática para enrollar barquillos de huevo horneados y una máquina genérica para enrollar barquillos de huevo pueden describir procesos distintos; por lo tanto, la misma cifra de potencia anunciada no establece el mismo límite operativo.
| Evidencia | Qué registrar | Decisión |
|---|---|---|
| Producto y proceso | Lámina fina de masa líquida, placas de cocción, mandril de enrollado, foto del barquillo terminado | Incluya únicamente maquinaria de procesamiento de alimentos para barquillos enrollados |
| Fuente de calor | Resistencia eléctrica, quemador de gas o configuración mixta | Defina el límite de energía |
| Identidad del modelo | Código del modelo, revisión del plano, producción nominal, fecha de la cotización | Evite sustituir modelos entre sí |
Otras páginas cubren el equipo rotativo para barquillos de huevo de manera general, por ejemplo, para dimensionar la máquina o definir la configuración. Esta página trata del cálculo y las pruebas de energía específicos del equipo.
Cuándo no comprar con una cotización basada solo en kW
No apruebe una máquina únicamente porque sus kW nominales parezcan bajos. Una potencia de conexión menor aún puede producir más kWh por turno si el precalentamiento dura más, la producción es menor o aumentan los rechazos. También puede ocultar una deficiencia de instalación si faltan el voltaje, la fase, la corriente a plena carga o las cargas auxiliares. Solicite primero el programa de estados, las condiciones del producto y todos los datos eléctricos.
Los proveedores de hornos comerciales a veces diferencian los valores de placa durante el precalentamiento, la espera y las condiciones del producto, pero no siempre (por supuesto, este no es un programa de pruebas de hornos, aunque la lógica sea idéntica). Si el proveedor no distingue estos estados, una cifra cotizada no indica lo que su planta obtendrá mes a mes ni qué debe medir durante una prueba.
Límite de evidencia: los criterios oficiales separan al menos 3 condiciones operativas: precalentamiento, espera y cocción u horneado productivo. Este artículo toma prestado únicamente ese principio de separación de estados; no afirma que los equipos de barquillos enrollados estén certificados bajo el programa para hornos.
Separe la carga conectada del consumo real de energía
La carga conectada indica si la planta puede suministrar energía a la máquina en su condición nominal. El consumo de energía indica cuánto trabajo eléctrico se acumula con el tiempo. Por lo tanto, una placa de 30 kW no significa 30 kWh cada hora; los calentadores pueden funcionar por ciclos, los motores pueden variar y los equipos auxiliares pueden quedar dentro o fuera del límite del medidor elegido. Los criterios de ENERGY STAR para hornos comerciales distinguen las condiciones de precalentamiento, espera y cocción productiva, lo que respalda separar los estados operativos; no es una certificación ni una afirmación de rendimiento para equipos de barquillos enrollados.
Ecuación principal
Energía (kWh) = potencia promedio medida (kW) × tiempo transcurrido (h)
| Tipo de entrada | Unidad o registro | Decisión respaldada | Limitaciones / No adecuado para |
|---|---|---|---|
| Carga conectada | kW | Planificación del suministro | No es un resultado de kWh por turno |
| Consumo durante el precalentamiento | kW promedio | Energía de arranque | Requiere un inicio y un punto final definidos |
| Tiempo de precalentamiento | h | Programa de arranque | Depende del ambiente y de la receta |
| Consumo durante la producción | kW promedio | Energía productiva | No es válido sin condiciones estables del producto |
| Tiempo de producción | h/turno | Consolidado del turno | Excluya las paradas no registradas |
| Consumo en espera | kW promedio | Pérdida durante la espera | El estado debe ser térmicamente estable |
| Tiempo en espera/cambio de producto | h/turno | Pérdida del programa | No haga suposiciones a partir de la duración total del turno |
| Producción aceptada | piezas y kg | Intensidad energética | Las piezas brutas ocultan los rechazos |
| Tarifa de energía | moneda/kWh | Cargo de energía | No es la factura completa de servicios auxiliares |
| Demanda por intervalo | kW en el intervalo tarifario | Revisión del cargo por demanda | Requiere la regla tarifaria real |
Una lectura del factor de potencia puede ser importante para la ingeniería eléctrica y ciertas tarifas, pero no debe insertarse de manera casual en la ecuación básica de kW × horas. Use el canal de potencia activa del medidor para los kW y conserve por separado los campos de potencia aparente o reactiva cuando los necesite la empresa de servicios o el ingeniero.
Reúna las seis entradas para una estimación de kWh defendible
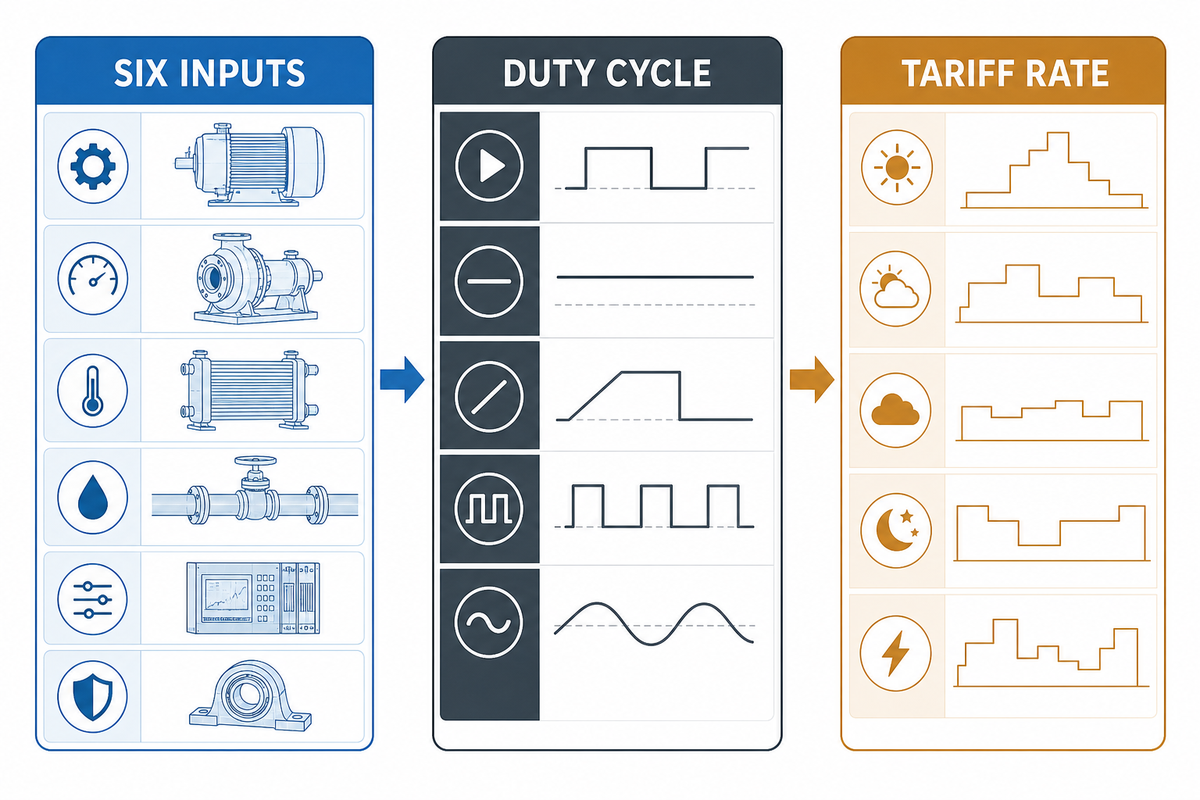
Antes de usar una calculadora, reúna seis datos de la máquina que planea adquirir: el valor de carga conectada de sus especificaciones, el consumo típico durante la producción (o el ciclo de trabajo admitido), el tiempo de precalentamiento, el tiempo del ciclo productivo, el tiempo en espera y la tarifa de energía aplicable. Si falta algún dato, anótelo en lugar de introducir un promedio arbitrario.
Copie la siguiente tabla en la consulta para las especificaciones de la máquina rotativa para producir barquillos de huevo. Las celdas de «rango recomendado» solicitan deliberadamente valores y tolerancias del proyecto, porque ninguna configuración numérica universal es defendible para todos los suministros de planta, modelos, recetas y objetivos de producción.
Lista de verificación para la solicitud de cotización: copie estos datos en su solicitud:
| Parámetro | Rango recomendado | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Suministro | V/Hz/ph específicos del sitio más tolerancia | Define la compatibilidad | Programa eléctrico aprobado |
| Carga conectada | Valor del proveedor en kW | Apoya la planificación de servicios | Placa de características y esquema |
| Consumo durante la producción | kW promedio medidos con la receta acordada | Apoya la energía del turno | Registro del medidor presenciado |
| Precalentamiento | Minutos desde el inicio declarado hasta el punto final | Captura la energía de arranque | Prueba con marca de tiempo |
| Tiempo de producción | h/turno planificadas | Define la energía de producción | Programa del turno |
| Espera/cambio de producto | h/turno planificadas por estado | Revela la pérdida durante la espera | Registro de estados |
| Dato tarifario | Moneda local/kWh más otras reglas de cargos | Delimita el costo | Programa actual de la empresa de servicios |
Junto con esas seis cifras, incluya qué elementos —ventilador de extracción, sistema transportador, lógica de control, bombas, ventiladores de proceso adicionales, compresores de aire, controles y ventiladores de refrigeración para enfriar y manipular el producto terminado— quedarán, según el proveedor, dentro del límite de medición definido en su diagrama de cableado, esquema de potencia o diagrama de control.
Verificación del sistema: registre 6 entradas antes de estimar los kWh y después añada por escrito el límite del equipo. El Departamento de Energía de Estados Unidos considera el calentamiento de procesos como un sistema; esto respalda una revisión del proceso completo, no una afirmación de rendimiento para ninguna máquina específica.
Calcule los kWh por turno y el costo mensual de electricidad
Un cálculo sólido primero multiplica las horas totales de operación de cada estado por los consumos correspondientes y después aplica el precio; todo se calcula por estado y se suma al final. Considere ese cargo de energía solo como una parte de la factura cuando la tarifa local también incluya cargos por demanda, capacidad, fijos, uso horario, factor de potencia u otros; el límite tarifario siguiente identifica esos elementos adicionales.
«La carga eléctrica de un sitio se caracteriza por la cantidad de electricidad consumida (magnitud de la carga) y por cuándo se consume esa electricidad (forma de la carga).»
Escenario ilustrativo de un turno
Un comprador está evaluando una propuesta de carga conectada de 30 kW, no prediciendo una garantía del modelo. El precalentamiento promedia 24 kW durante 0.75 h: 24 kW × 0.75 h = 18 kWh. La producción estable promedia 19 kW durante 6 h: 19 × 6 = 114 kWh. La espera estabilizada promedia 6 kW durante 1.25 h: 6 × 1.25 = 7.5 kWh. El total del turno es 139.5 kWh. Con una tarifa ilustrativa de energía de $0.12/kWh, el cargo de energía es de $16.74 por turno. Para 22 días de operación, la estimación mensual del cargo de energía es de $368.28. La entrada de $0.12/kWh es hipotética, no una cifra del Departamento de Energía ni una tarifa del sitio. Sustituya cada entrada por el modelo elegido, el programa presenciado y la tarifa local.
| Paso | Ecuación | Resultado ilustrativo |
|---|---|---|
| Energía del estado | kW promedio × h | 18 + 114 + 7.5 kWh |
| Energía del turno | Suma de la energía de cada estado | 139.5 kWh/turno |
| Cargo de energía | 139.5 kWh × $0.12/kWh | $16.74/turno |
| Cargo mensual de energía | $16.74 × 22 días | $368.28/mes |
Anote todos los cargos por demanda, energía, capacidad, mensuales y anuales, de uso horario, las penalizaciones por factor de potencia, los ajustes por demanda y otros cargos, además del precio de la energía. No etiquete $368.28 como el impacto total en la factura de este ejemplo.
Límite tarifario: $0.12/kWh y 22 días son entradas ilustrativas. Los $368.28/mes resultantes cubren únicamente el cargo de energía del ejemplo. Los componentes de demanda, uso horario, ajustes, cargos fijos e impuestos requieren el programa actual de la empresa de servicios y el registro del intervalo correspondiente.
Normalice la energía por 1,000 barquillos de huevo vendibles
Las comparaciones de eficiencia de producción deben dividir la energía medida entre la producción aceptada, no entre la capacidad nominal ni las piezas brutas. El denominador debe representar la misma masa, dimensiones, receta, punto final de horneado y criterios de calidad del producto. Si la geometría difiere, añada kWh por kilogramo; si las condiciones de producción aún difieren, exija una prueba controlada.
El registro energético de tres capas
- Capa de conexión: carga nominal y requisitos del servicio eléctrico.
- Capa del turno: kWh medidos durante el precalentamiento, la espera, la producción y el cambio de producto.
- Capa de producción: kWh por 1,000 barquillos vendibles equivalentes, más kWh/kg cuando sea necesario.
Fórmulas de producción
Piezas vendibles = piezas brutas − rechazos. Intensidad energética = kWh del turno ÷ piezas vendibles × 1,000.
Escenario ilustrativo de comparación
La línea A registra 140 kWh, 9,000 barquillos brutos y una tasa de rechazo de 5%. La producción vendible es de 8,550, por lo que la intensidad es 140 ÷ 8,550 × 1,000 = 16.37 kWh por 1,000 barquillos vendibles. La línea B registra 155 kWh, 11,000 barquillos brutos y una tasa de rechazo de 2%. Sus 10,780 barquillos vendibles producen 155 ÷ 10,780 × 1,000 = 14.38 kWh por 1,000. La línea B tiene mayor energía por turno, pero menor energía normalizada por producción en esta ilustración. Esa conclusión solo es válida si coinciden la masa, las dimensiones, la receta, el punto final de horneado, los límites de calidad y el límite del medidor.
| Pregunta | Unidad principal | Condición |
|---|---|---|
| ¿Puede conectarse la planta? | kW, A, V/Hz/ph | Programa eléctrico aprobado |
| ¿Cuánto consume un turno? | kWh/turno | Mismo programa de estados |
| ¿Qué línea consume menos por barquillo equivalente? | kWh/1,000 barquillos vendibles | Producto equivalente y reglas de aceptación |
| ¿Qué ocurre si difiere la geometría del barquillo? | kWh/kg | Mismo punto final de calidad y límite |
Regla de producción comparable: los resultados de 16.37 y 14.38 kWh/1,000 provienen de la aritmética ilustrativa mostrada, no de clasificaciones de proveedores ni de datos comerciales. Las fuentes externas respaldan únicamente condiciones de producto, indicadores, límites, líneas base y monitoreo definidos.
Verifique el voltaje, la fase, el interruptor y la capacidad aguas arriba
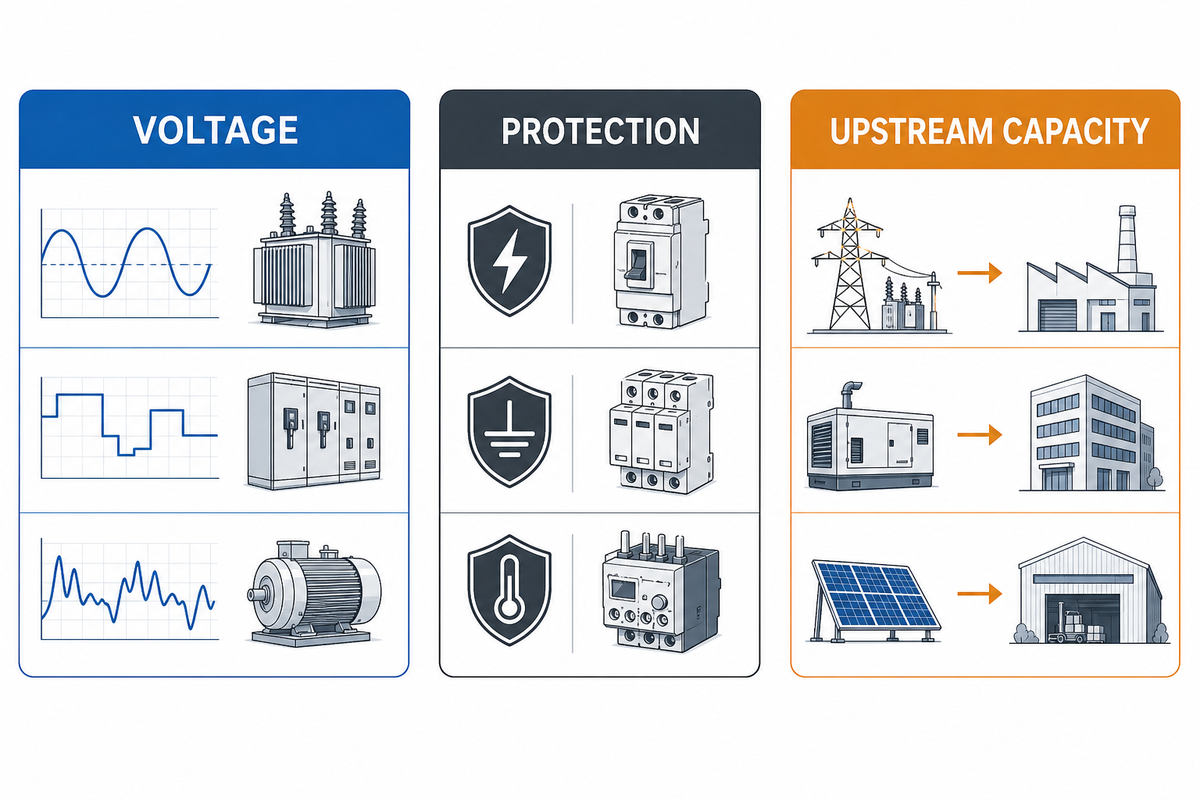
La adecuación eléctrica es una transferencia de responsabilidad de ingeniería, no una consulta genérica sobre el tamaño del interruptor. Después de comparar la energía normalizada por producción, entregue a un ingeniero local calificado el programa eléctrico actual del proveedor, el diagrama de cableado, las cargas conocidas y los datos del sitio. La revisión debe ir mucho más allá de los voltajes de línea y las fases, e incluir la capacidad de cortocircuito, la protección, la puesta a tierra, el entorno, la refrigeración, las marcaciones y las disposiciones de desconexión.
| Elemento de revisión | Evidencia principal | Responsable de la decisión | Limitaciones / No adecuado para |
|---|---|---|---|
| Voltaje nominal, fase, frecuencia | Programa del proveedor | Proveedor + ingeniero de planta | No demuestra la capacidad aguas arriba |
| Corriente a plena carga | Placa de características y esquema | Proveedor | No es una prescripción del tamaño del conductor |
| Comportamiento de arranque o corriente de irrupción | Datos del motor y del control | Proveedor + ingeniero | Varía según el diseño del control |
| Corriente de falla disponible | Estudio del sitio | Ingeniero de planta | No puede inferirse a partir de los kW de la máquina |
| Capacidad nominal de corriente de cortocircuito | Marcación del equipo o tablero | Proveedor + ingeniero | No sustituya ciegamente las capacidades nominales de los componentes |
| Coordinación de los dispositivos de protección | Estudio y curvas de los dispositivos | Ingeniero de planta | Específico de la jurisdicción y del sistema |
| Configuración de puesta a tierra | Planos del sitio y de la máquina | Ingeniero de planta | No existe un diagrama universal aplicable |
| Entorno y refrigeración | Distribución, ambiente y distancias libres | Proveedor + planta | Las condiciones del local cambian la adecuación |
| Restricciones de etiquetado o certificación | Requisitos del destino | Comprador + autoridad | Específico del mercado |
| Desconexión y aislamiento | Planos de la máquina y del sitio | Ingeniero de planta | No se resuelve con un tipo de enchufe |
Una línea eléctrica de calentamiento de procesos adyacente puede ayudar a la planta a reunir preguntas sobre los servicios auxiliares, pero su programa eléctrico no puede dimensionar de forma confiable una instalación para barquillos de huevo. La verificación final del interruptor, los conductores, el transformador, la protección, la desconexión y la conexión del equipo corresponde a partes locales calificadas que dispongan de datos actuales de la planta, la máquina y el sitio.
Límite de seguridad: esta matriz de 10 elementos convierte las consideraciones eléctricas oficiales de Estados Unidos en una transferencia para compras. No proporciona un tamaño genérico de interruptor ni de cable. La corriente de falla disponible, la capacidad nominal del equipo, la protección, la puesta a tierra y las condiciones de instalación deben verificarse localmente.
Compare el calentamiento eléctrico y a gas sin equivalencias falsas
Las líneas calentadas con electricidad y gas, incluido el GLP, deben compararse sobre una base declarada: energía suministrada, calor útil estimado, costo operativo o emisiones. Mantenga la electricidad auxiliar dentro del límite de la línea a gas, convierta las unidades a partir de una fuente autorizada y haga coincidir las condiciones operativas.
Calentamiento a gas
- Registre el volumen o la masa de combustible
- Añada motores, ventiladores, transportadores y controles
- Mida el límite del sistema de combustión
- Aplique el precio local del combustible y la eficiencia medida
Calentamiento eléctrico
- Registre los kWh de toda la máquina
- Incluya los calentadores y todos los equipos auxiliares
- Mida el mismo límite de producción
- Aplique la tarifa local y las reglas de intervalos
Ejemplo de conversión de energía suministrada
La Administración de Información Energética de Estados Unidos indica que el propano aporta 91,452 Btu por galón y la electricidad 3,412 Btu por kWh. Unos 10 galones ilustrativos de propano suministran 914,520 Btu. Dividir 914,520 Btu entre 3,412 Btu/kWh da aproximadamente 268.0 kWh equivalentes de energía suministrada, antes de considerar la eficiencia. Añada por separado la electricidad auxiliar medida de la línea a gas. Para comparar el calor útil, multiplique cada entrada de energía suministrada por una eficiencia medida del sistema. Para comparar el costo operativo, aplique los precios locales actuales y las reglas tarifarias. Para comparar las emisiones, seleccione factores actuales y declare si se incluyen las emisiones aguas arriba. La conversión por sí sola no identifica una configuración de menor costo, menor energía o menores emisiones.
Una configuración a gas aún puede necesitar electricidad para transportadores, ventiladores, bombas, controles, encendido, refrigeración y sistemas de aire comprimido. Solicite al proveedor que indique todos los equipos auxiliares dentro del consumo declarado. En ambos casos deben utilizarse el mismo límite de toda la máquina y el mismo producto aceptado.
Límite de conversión: 10 galones × 91,452 Btu/galón ÷ 3,412 Btu/kWh = aproximadamente 268.0 kWh equivalentes. El resultado representa únicamente la energía suministrada. El calor útil, el costo operativo total y las emisiones requieren entradas medidas o actuales por separado.
Mida el consumo durante el precalentamiento, la espera y la producción durante la aceptación
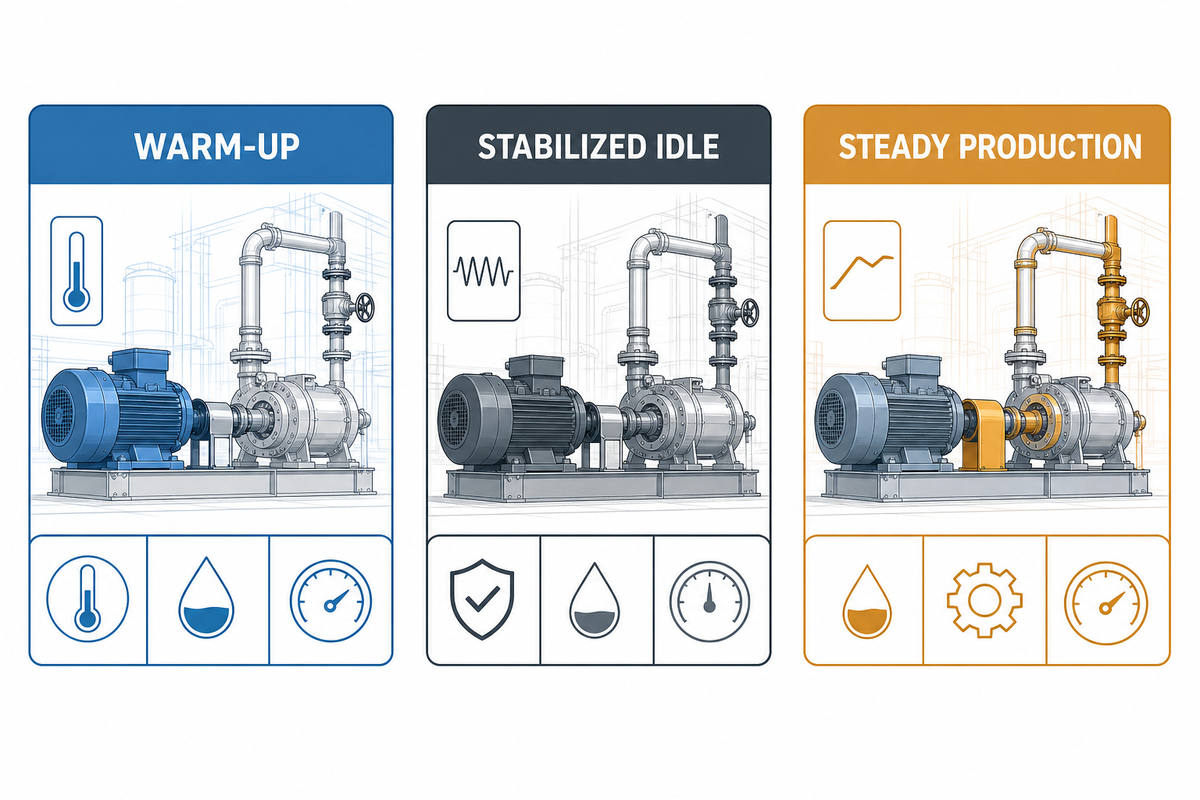
Un registro de aceptación defendible requiere más que una foto del medidor. Defina el límite de la máquina, la receta, el punto de ajuste de temperatura, el inicio y el final de cada estado, el intervalo de lectura, el número de repeticiones, la ponderación por duración y la producción aceptada. Mida toda la línea cuando sea posible y registre por separado el escape, el aire comprimido, la refrigeración u otros equipos auxiliares compartidos que queden excluidos.
Protocolo de medición en cuatro estados
| Estado | Regla de inicio y final | Registro | Ponderación |
|---|---|---|---|
| Precalentamiento | Desde el inicio en frío declarado hasta el punto de ajuste estable | Duración, kWh, ambiente, punto de ajuste | Arranques por turno |
| Espera estabilizada | Sin producto después de la estabilidad térmica | Duración, kW promedio, controles encendidos | Horas en espera por turno |
| Producción estable | Receta aceptada a ritmo estable | kWh, piezas, kg, rechazos, calidad | Horas productivas |
| Parada/cambio de producto | Desde el motivo de parada declarado hasta el reinicio de la producción | Duración, kWh, estado del calentador | Eventos previstos por turno |
Escenario ilustrativo de aceptación
El comprador y el proveedor acuerdan tres repeticiones de la misma receta y los mismos límites de calidad. Un medidor de toda la línea registra intervalos de 15 minutos. Cada repetición comienza desde la condición fría declarada, continúa durante el precalentamiento, incluye 30 minutos de espera estabilizada y después registra 120 minutos de producción estable. Los cambios de producto se cronometran y registran por separado. El escape y la refrigeración del producto quedan fuera del medidor principal, por lo que sus kWh se registran como equipos auxiliares en lugar de ignorarse. El informe muestra los datos brutos por intervalo, los totales de cada estado, las piezas aceptadas, los kilogramos aceptados, los rechazos y la calidad observada. Los kWh del turno se reconstruyen multiplicando el promedio medido de cada estado por su duración prevista y el número de eventos. ENERGY STAR no prescribe estos intervalos ni duraciones para equipos de barquillos enrollados. Este protocolo es un método neutral respecto del proveedor, no un umbral de certificación.
Haga
- Defina el límite de cada estado
- Registre datos en intervalos de 15 minutos
- Repita la prueba equivalente 3 veces
- Informe los equipos auxiliares excluidos
No haga
- Acepte una sola lectura instantánea
- Mezcle recetas entre repeticiones
- Oculte los rechazos de la producción
- Compare límites de medidor diferentes
Las pruebas en fábrica pueden validar la máquina y el método propios del proveedor; las pruebas en el sitio capturan el suministro eléctrico, el local, el programa eléctrico, los servicios aguas arriba, los operadores y los controles del comprador. Documente ambos. Un resultado de fábrica no debe utilizarse sin una justificación adicional como garantía de energía en el sitio cuando esos atributos difieren.
Verificación de reproducibilidad: un registro útil indica el intervalo de 15 minutos, 3 repeticiones, las duraciones de los estados, la ponderación por duración, el límite de toda la máquina, los equipos auxiliares, la receta y la producción aceptada. Los nombres de los estados sin estos campos no definen una prueba repetible.
Reduzca el desperdicio de energía sin sacrificar la calidad del producto
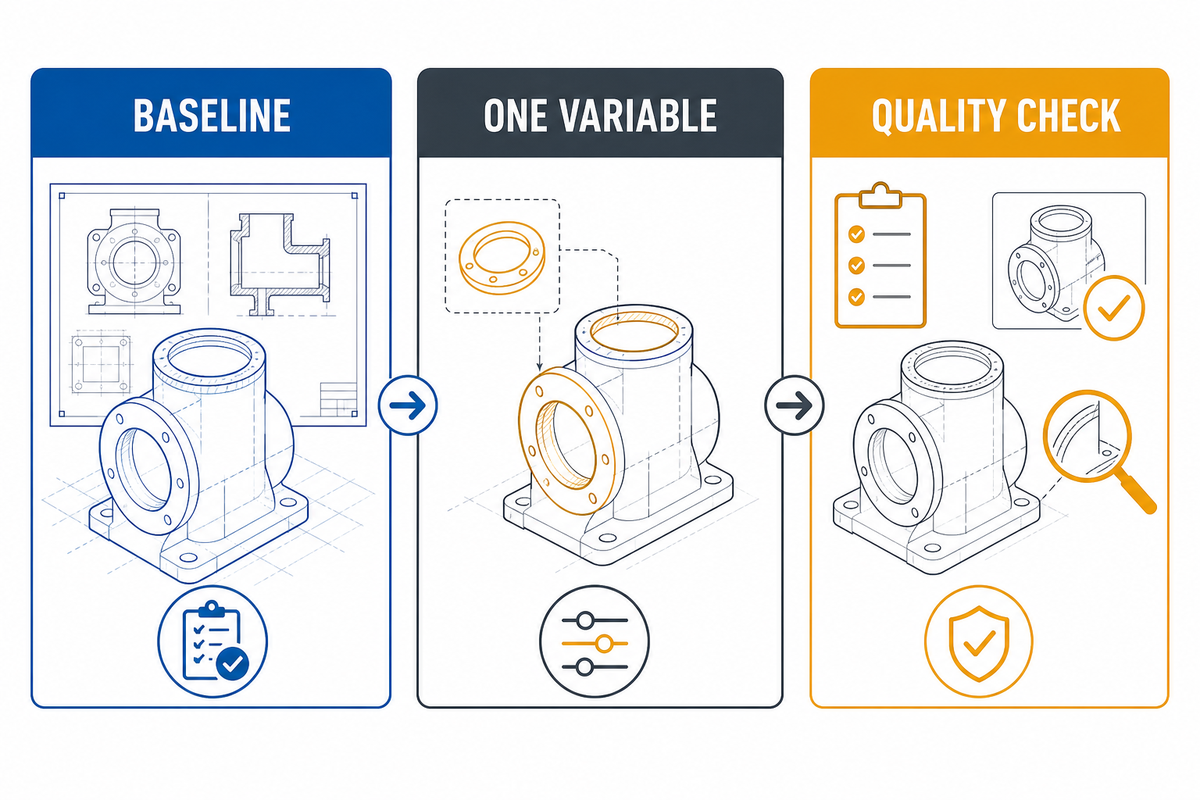
El ahorro de energía solo es valioso cuando la producción aceptada, la calidad y la homogeneidad del producto se mantienen dentro de esos límites. Cambie una sola variable operativa a la vez, conserve la receta de referencia y compare tanto la energía como los resultados. La temperatura, el tiempo, la humedad o el punto final de horneado, el color, la forma, el desmoldeo y los rechazos deben registrarse junto con el resultado energético.
| Cambio candidato | Posible beneficio | Riesgo para la calidad | Verificación |
|---|---|---|---|
| Acorte la espera innecesaria | Menor energía durante la espera | Reinicio lento o inestabilidad | Mida el reinicio y el primer lote aceptado |
| Repare el aislamiento o los sellos | Menor pérdida de calor | Cambios en la distribución de temperatura | Compruebe las temperaturas de las zonas y el color |
| Ajuste la programación | Menos precalentamientos | Esperas más prolongadas | Compare los kWh de todo el día y los rechazos |
| Ajuste el control de temperatura | Menor sobreimpulso | Horneado insuficiente o fallas de desmoldeo | Prueba controlada con producto equivalente |
Inspeccione el aislamiento térmico y verifique el calentamiento uniforme antes y después de una prueba de energía; ninguna de las dos condiciones debe inferirse a partir de una sola lectura del gabinete.
La guía de transferencia y calentamiento de procesos ofrece una referencia relacionada para el control de panificación. Sus puntos de ajuste no son aplicables a los barquillos enrollados de huevo, pero se aplica la misma metodología rigurosa: mida la línea base, cambie una sola variable y acepte únicamente si mejoran tanto los resultados como la energía.
Conclusión clave
Un resultado menor de kWh no es una mejora cuando disminuyen la producción vendible o la calidad acordada; compare ambos aspectos de la prueba con la misma receta y el mismo límite del medidor.
Qué significan las tendencias del calentamiento industrial para los compradores de equipos para barquillos de huevo
El criterio de equivalencia del producto también limita lo que puede concluirse de las tendencias de electrificación. Las tarifas eléctricas, la capacidad de la red, la eficiencia de los equipos, el costo de integración del sistema, los programas de producción y las políticas pueden modificar la conclusión, por lo que los resultados de estas tendencias deben considerarse junto con una comparación específica del proyecto, basada en datos actuales de la planta y de la máquina.
| Factor | Acción del comprador | Lo que no demuestra |
|---|---|---|
| Interés en el calor de proceso eléctrico | Evaluar desde el inicio el suministro eléctrico de la planta y los plazos de conexión | Ahorro de energía de una máquina concreta |
| Atención a la gestión de la energía | Solicitar datos de aceptación preparados para la medición | Un valor de eficiencia universal |
| Restricciones de la red y variación de precios | Revisar la tarifa y la capacidad antes de realizar el pedido | Un combustible que sea siempre la mejor opción |
El conjunto de investigaciones disponible no ofrece un período válido para comparar palabras clave año tras año, por lo que esta guía no presenta porcentajes sobre tendencias de búsqueda. Las fuentes públicas del sector industrial solo aportan contexto. La compra debe decidirse a partir de la máquina elegida, la capacidad de la planta, los precios locales vigentes y los datos de producción observados durante una prueba.
Límite de las tendencias: la tabla de planificación incluye 3 factores, pero ninguno permite pronosticar el desempeño de una máquina. Los materiales del U.S. Department of Energy y la International Energy Agency solo respaldan la planificación del calor de proceso, la eficiencia, la electrificación y la red eléctrica; la decisión de compra debe basarse en datos de la planta y del modelo.
Preguntas frecuentes
Estas respuestas distinguen los equipos industriales para barquillos enrollados de los electrodomésticos y de las máquinas para rollos salados rellenos. Las respuestas sobre precio y rentabilidad dependen de las condiciones de cada proyecto, ya que para esta guía no se proporcionaron una cotización vigente, un registro de consumo energético del modelo ni el programa de producción del comprador.
¿Cuánto cuesta una máquina para producir barquillos de huevo?
Para conocer el precio de compra se necesita una cotización vigente para el proyecto.
Un precio confiable depende de la forma del producto, la producción objetivo, la configuración de calentamiento, la norma eléctrica, el grado de automatización, los moldes y accesorios, el cumplimiento de los requisitos del país de destino, el envío, la instalación y las condiciones de aceptación. El costo energético se calcula por separado a partir de los kWh medidos en cada estado de operación y la tarifa del comprador. Solicite una cotización desglosada y los datos indicados en esta guía. Si ya necesita detalles del modelo y de las condiciones comerciales, puede consultar la página dedicada a la máquina rotativa; este artículo contiene el método para calcular el consumo energético.
¿Cómo se llama la máquina que enrolla los barquillos de huevo?
Para el producto de oblea horneada que se trata aquí, solicite una máquina para producir barquillos enrollados de huevo y confirme la foto del proceso, la fuente de calor, el código del modelo y las dimensiones del producto terminado.
Los proveedores también pueden llamarla máquina rotativa para producir barquillos de huevo, máquina para barquillos enrollados o máquina enrolladora de barquillos de huevo. Confirme de qué máquina se trata mediante una foto del proceso: se dosifica la masa líquida y se hornea hasta formar una lámina delgada que luego se enrolla mientras está caliente. Esta comprobación permite descartar las máquinas que rellenan y pliegan envolturas para productos salados, así como los aparatos domésticos que cocinan huevos enteros en posición vertical. Incluya en la solicitud el código del modelo, la fuente de calor y las dimensiones del producto terminado. Conserve la foto del proceso y una muestra terminada en el expediente de evaluación.
¿Vale la pena invertir en máquinas automáticas para producir barquillos de huevo?
La automatización solo vale la pena cuando una prueba en condiciones equivalentes demuestra que la producción comercializable, la mano de obra, los productos rechazados, la energía, el cambio de producto, el mantenimiento, las adecuaciones de la planta y el soporte técnico justifican la inversión.
Compare la producción comercializable, la mano de obra necesaria, el tiempo de cambio de producto, la uniformidad de la calidad, los productos rechazados, la limpieza, el mantenimiento, los kWh por turno, los cargos por servicios auxiliares y las adecuaciones de la planta. No apruebe la automatización solo porque la capacidad de producción nominal o la potencia conectada en kW parezcan atractivas. Defina primero el producto y los criterios de calidad, presencie la aplicación del Protocolo de medición en cuatro estados e incorpore los valores aceptados a un modelo de costo total de operación con los precios locales vigentes. Incluya en la misma evaluación el tiempo de respuesta del servicio técnico, los repuestos, la capacitación de los operadores y el riesgo de paradas.
¿Cómo se calculan los kWh a partir de la potencia nominal en kW?
Multiplique la potencia activa promedio por las horas transcurridas.
Use kWh = kW promedio medidos × horas para cada estado de operación y después sume los resultados. La potencia nominal en kW sirve como límite o condición de planificación, pero no demuestra que la potencia promedio se mantenga en ese valor. Lea la potencia activa en el medidor.
¿Conviene comparar las máquinas por kW o por kWh por cada 1,000 barquillos comercializables?
Use ambos indicadores, pero para decisiones distintas.
Use la potencia conectada en kW, la corriente, el voltaje, las fases y la frecuencia para evaluar si la máquina es compatible con la instalación. Use los kWh por turno para estimar el consumo energético según un programa de estados de operación definido. Use los kWh por cada 1,000 barquillos comercializables para comparar el consumo por unidad producida solo cuando coincidan la masa y las dimensiones del producto, la receta, la humedad o el punto final de horneado, los criterios de aceptación, la duración de la prueba y el alcance de la medición. Agregue kWh/kg cuando difiera la forma de las piezas. Si no es posible igualar las condiciones, no clasifique las máquinas según los valores de catálogo; solicite una prueba controlada. Después aplique la estructura tarifaria local al perfil de carga medido y mantenga separados el cargo por demanda y los demás cargos del cargo por energía. Registre las piezas producidas en total, las rechazadas, las aceptadas, la masa aceptada y el criterio para el reprocesamiento. Así podrá verificarse el denominador y se evitará confundir una menor cantidad de rechazos con una menor carga eléctrica.
¿Una línea de producción de barquillos de huevo calentada con gas también necesita electricidad?
Por lo general, sí; en muchas configuraciones, los transportadores, ventiladores, bombas, controles, sistemas de encendido, enfriamiento y aire comprimido siguen consumiendo electricidad, por lo que el proveedor debe especificar todas las cargas auxiliares incluidas.
Los motores, transportadores, ventiladores, bombas, controles, sistemas de encendido, enfriamiento y aire comprimido pueden seguir funcionando con electricidad. Mida o enumere esas cargas por separado y compare después las opciones a gas y eléctricas con el mismo producto, la misma producción, el mismo alcance de medición y una base de cálculo de energía o costos definida. No omita los servicios auxiliares compartidos.
Referencias y fuentes
Última revisión: 3 de septiembre de 2026. Las fuentes oficiales y especializadas respaldan los métodos y sus límites; ninguna aporta resultados medidos de un modelo UDTECH.
- U.S. Department of Energy, Sistemas de calentamiento de procesos
- Departamento de Energía de Estados Unidos, Evaluación de sus opciones de tarifas de servicios auxiliares
- U.S. Department of Energy, Productos de alimentos y bebidas
- ENERGY STAR, Criterios clave para hornos comerciales
- U.S. Energy Information Administration, Unidades térmicas británicas
- International Organization for Standardization, página de catálogo de ISO 50006:2023
- Occupational Safety and Health Administration, Norma eléctrica: reglamento definitivo
- Baking Business, Hornos: control de la uniformidad
Lecturas relacionadas
- Guía para elegir una máquina rotativa para producir barquillos de huevo
- Modelos de máquinas rotativas para producir barquillos de huevo y proceso de cotización
- Guía para planificar una línea de producción de pancakes
- Configuraciones de líneas de producción de pancakes
Solicite una propuesta de máquina preparada para medir el consumo energético
Envíe al proveedor las dimensiones del producto, los límites de la receta, la producción objetivo, el suministro eléctrico de la planta, el programa de turnos, la estructura tarifaria local y los requisitos de la prueba de aceptación. Solicite las especificaciones eléctricas completas y un registro de medición por estado obtenido durante una prueba presenciada, en lugar de una sola cifra en kW.
Prepare los datos de consumo energético antes de aprobar la compra.
Incluya en su consulta la lista de verificación de seis datos y el Protocolo de medición en cuatro estados.
Solicitar información del modelo específicoDeclaración final de transparencia
Para este artículo no se proporcionaron registros de operación de clientes, mediciones de un modelo específico, una tarifa local ni constancia de una revisión técnica concluida. Todas las cifras operativas utilizadas en los ejemplos son ilustrativas y deben sustituirse por los datos del modelo elegido, el programa de producción, la tarifa de la planta y las mediciones obtenidas durante una prueba de aceptación presenciada.
Esta guía de cálculo se preparó para Guangzhou Yitong Food Machinery Equipment Co., Ltd. a partir de fuentes públicas verificadas. El enlace a la organización solo confirma su identidad; no demuestra que un equipo técnico del cliente haya revisado o aprobado los cálculos.