Póngase en contacto con UDTECH Company


Se necesitan cinco suministros de planta coordinados para conectar los servicios auxiliares de una línea de feuilletine antes del envío de la máquina. Esos suministros incluyen energía de 3 fases, calor a gas o eléctrico, aire comprimido seco, aire de reposición y agua para la zona húmeda.
La potencia motriz base de horneado es pequeña, como 3 kW en una unidad de 60 moldes. Los hornos térmicos de línea completa, enfriadores, secadores de aire, deshumidificadores de sala y demás equipos constituyen las principales cargas de la planta.
La planificación de los requisitos de servicios auxiliares de una línea de feuilletine abarca cinco suministros de planta: alimentadores eléctricos trifásicos, calor de horneado regulado a gas o eléctrico y aire comprimido ISO 8573-1 Clase 1.2.1 de 6 a 8 bar. Las plantas también necesitan extracción de horno equilibrada con aire de reposición y salas de empaque deshumidificadas por debajo de 35% a 40% de HR (≤0.30 aw).
Puntos clave
- Una unidad de horneado de 60 moldes utiliza 3 kW para los motores de accionamiento y controles en una superficie de 9.8 m de largo × 1.6 m de ancho × 1.9 m de alto. El calentamiento de línea completa, el aire y los módulos de etapas posteriores se dimensionan según la cotización.
- Evaporar ~110 kg/h de agua para obtener 100 kg/h de hojuelas terminadas requiere ~75 kWth de calor neto. Los hornos eléctricos reducen las pérdidas de energía en el punto de uso hasta en un 40% frente al gas, pero trasladan una alta demanda de kVA a los transformadores de la planta.
- El aire en contacto directo con alimentos debe cumplir los valores de referencia voluntarios de ISO 8573-1:2010 Clase 1.2.1 (punto de rocío a presión de -40 °C, ≤0.01 mg/m³ de aceite) a 6–8 bar con filtración estéril en el punto de uso.
- Una presión negativa del edificio superior a 4.9 Pa (0.02 in. w.c.) reduce el caudal del ventilador de extracción hasta en un 30% y arrastra aire exterior húmedo sobre las hojuelas en enfriamiento.
Actualizado en octubre de 2026.
Especificaciones rápidas: requisitos de servicios auxiliares para línea de feuilletine
| Referencia de unidad base de horneado (UDTECH YT-10) | 60 moldes; 3 kW de potencia eléctrica de accionamiento/control; 9.8 × 1.6 × 1.9 m (línea completa según cotización) |
| Rango de temperatura de la superficie de horneado | 141.7–163.2 °C (placas de oblea) / 150–230 °C (tambor rotativo, ciclo de ~90 s) |
| Suministro eléctrico y límite ambiental del gabinete | Estabilidad de tensión de 3 fases ±10%; clasificación ambiental de 5 °C a 40 °C según IEC 60204-1 / NFPA 79 |
| Colector de aire comprimido y clase de pureza | 6–8 bar; ISO 8573-1 Clase 1.2.1 (-40 °C PDP) en contacto directo; Clase 2.4.2 (+3 °C PDP) en cilindros |
| Extracción y clima de la sala de enfriamiento/empaque | Presión negativa del edificio ≤ 4.9 Pa; sala de empaque ≤ 35%–40% de HR (+10 a +15 Pa positiva) |
| Humedad y actividad de agua de la hojuela terminada | Humedad residual ≤ 2.5%–3.0%; actividad de agua aw ≤ 0.30 (banda de ablandamiento 0.35–0.50 aw) |
Qué servicios auxiliares consume una línea de feuilletine al escalar una receta de masa líquida
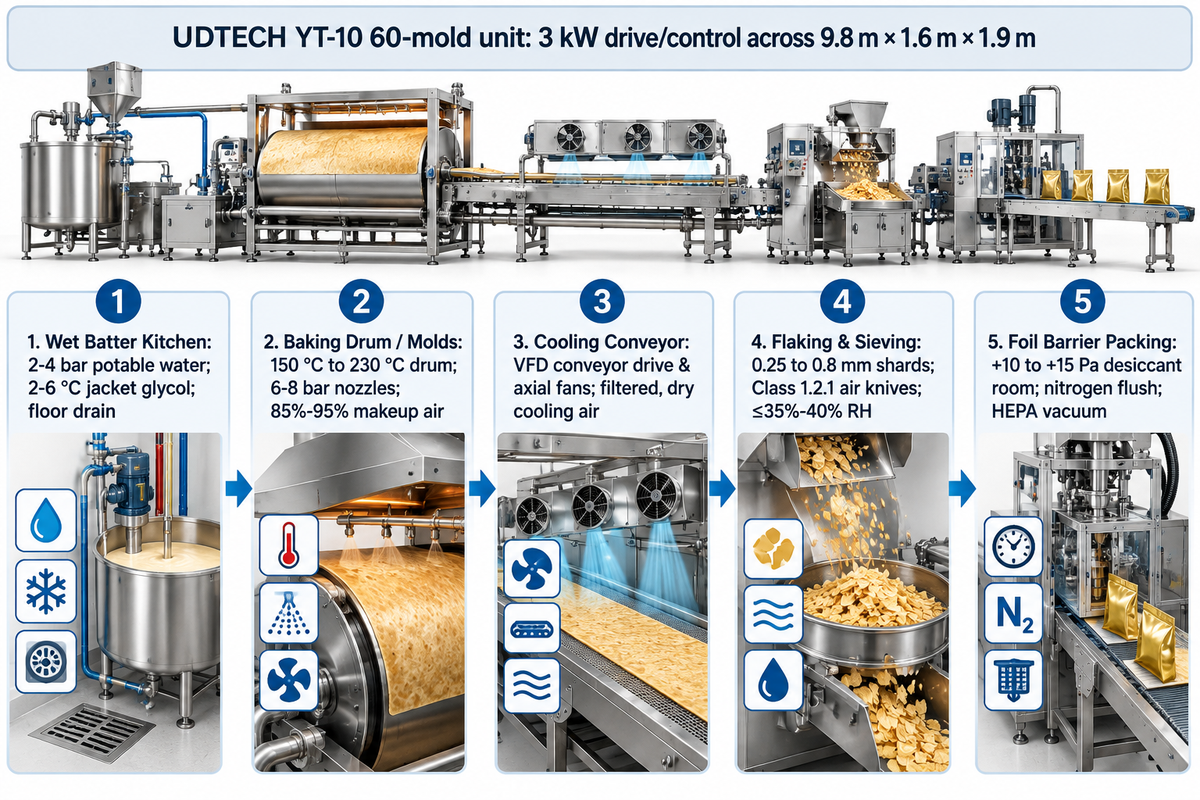
Se requieren cinco colectores distintos de servicios auxiliares de planta para integrar una línea de feuilletine en una línea industrial. Cada etapa del proceso, desde la preparación de la masa líquida hasta el empaque en lámina metálica, demanda una combinación diferente de electricidad, calor, aire y agua.
La unidad de horneado UDTECH YT-10 de 60 moldes cuenta con un sistema de accionamiento y control nominal de 3 kW y mide 9.8 m × 1.6 m × 1.9 m. Es un error común de ingeniería dimensionar el interruptor principal de la planta basándose únicamente en la potencia del motor de accionamiento de la unidad. Los sistemas de calentamiento, aire comprimido, enfriamiento, transportador y deshumidificador se diseñan por separado según la cotización del proyecto.
Las líneas continuas de tambor siguen la distribución en planta mecánica descrita en la patente JP2005124452A. La masa líquida se dosifica sobre un tambor calentado de 1,160 mm entre 150 °C y 230 °C durante unos 90 segundos. Las cuchillas rascadoras levantan la lámina horneada hacia una banda enfriada por ventiladores antes de que rodillos dentados de 15 mm la trituren en fragmentos de 0.25 a 0.8 mm. Para conocer la secuencia mecánica en esos módulos, consulte nuestra guía sobre el flujo continuo de horneado en tambor y trituración.
| Módulo de proceso | Energía de 3 fases | Energía térmica | Aire comprimido | Climatización / Extracción / Agua |
|---|---|---|---|---|
| 1. Sala húmeda de masa líquida | Mezclador de alto cizallamiento, bomba de transferencia | Camisa de marmita para fundir mantequilla | Bomba de diafragma y actuadores de válvulas | Agua potable a 2–4 bar; glicol de camisa a 2–6 °C; drenaje de piso |
| 2. Tambor / moldes de horneado | Accionamiento de tambor/cadena (p. ej., 3 kW en YT-10), soplador de combustión | Quemadores de premezcla a gas o zonas eléctricas de calentamiento por SSR | Boquillas dosificadoras neumáticas y cilindros rascadores (6–8 bar) | Campana extractora de vapor + chimenea de humos; 85%–95% de aire de reposición |
| 3. Transportador de enfriamiento | Accionamiento de transportador con VFD y ventiladores axiales | Ninguna (zona de rechazo de calor) | Tensores de guiado de banda | Aire de enfriamiento seco y filtrado; cero drenajes húmedos |
| 4. Escamado y tamizado | Rodillos trituradores dentados y motores de tamiz vibratorio | Ninguna | Cuchillas de aire ISO 8573-1 Clase 1.2.1 y limpieza de mallas | Extracción de polvo seco (separada del vapor húmedo del horno); ≤35%–40% de HR |
| 5. Empaque con barrera de aluminio | Pesadora multicabezal y termoselladora | Calentadores de mordazas de sellado | Actuadores de embolsado y válvulas de barrido con nitrógeno | Sala desecante con presión positiva (+10 a +15 Pa); aspiración HEPA |
¿En qué se diferencian las líneas industriales de feuilletine de una receta casera horneada en bandeja en cuanto a demanda de servicios auxiliares?
Una receta casera de feuilletine utiliza un proceso manual y un horno de piso único. En cambio, una línea industrial opera motores sincronizados continuos, extracción de vapor de alto caudal y salas deshumidificadas.
En lotes pequeños, se baten claras de huevo, azúcar glas, harina, mantequilla derretida y vainilla para crear una mezcla homogénea, tal como detallan las publicaciones de pastelería “guía casera de pailleté feuilletine de Paris chez Sharon” y “prueba de mesa de The Furious Pear Pie”. Se extiende una película ultrafina con una espátula acodada y se hornea antes de despegar la lámina tibia del papel pergamino.
Los sistemas continuos, como la línea automatizada de cocción de tiras de masa líquida SDTN o un carrusel multimolde, reemplazan a los sistemas por lotes. Esto plantea diversos retos, entre ellos la necesidad de suministro ininterrumpido de electricidad o gas y climatización controlada (aire acondicionado).
Quemadores a gas frente a calentamiento eléctrico: dimensionamiento térmico de servicios auxiliares para pailleté feuilletine
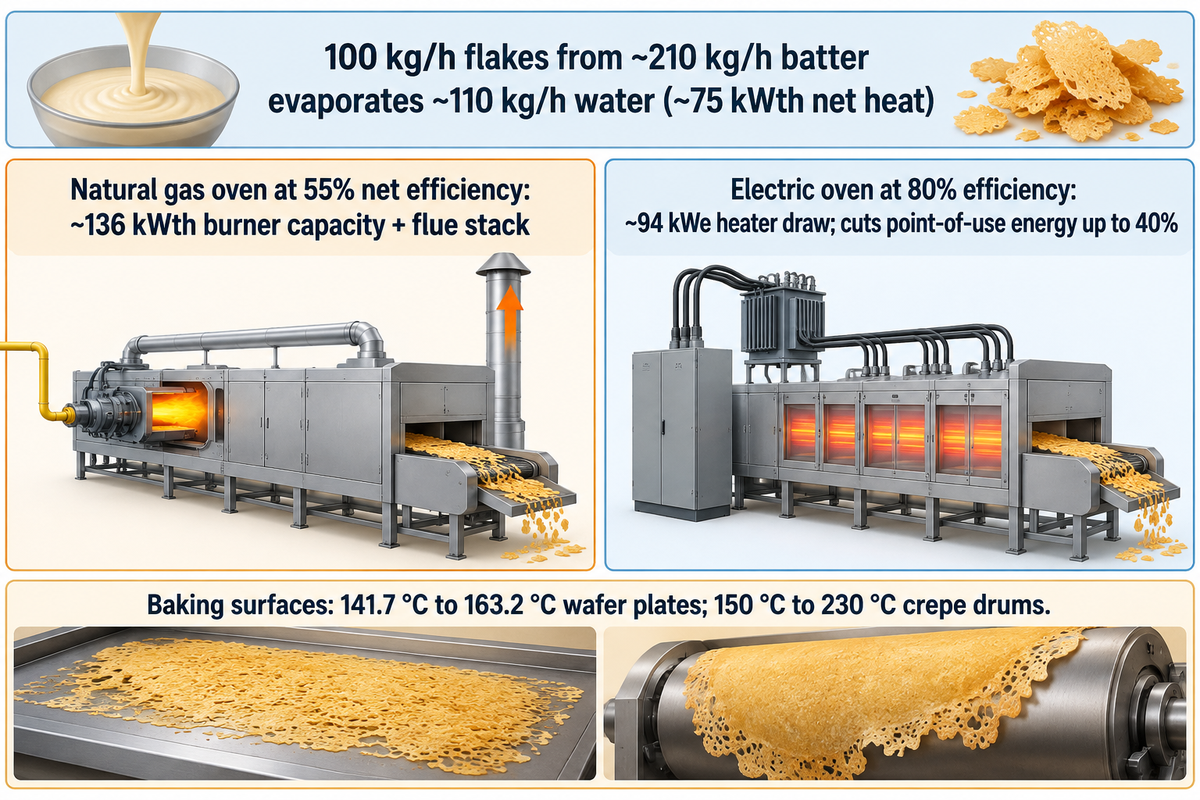
La elección entre gas natural o calentamiento eléctrico define su infraestructura principal de servicios auxiliares. Ambas opciones deben proporcionar temperaturas estables en la superficie de horneado para transformar la masa líquida en pailleté feuilletine dorado y caramelizado.
Un estudio industrial de obleas de 2025 (Applied Sciences / PMC12523659) registró temperaturas en placas de cocción de 141.7 °C a 163.2 °C en un horno comercial de 385 kW. Los tambores rotativos de crepas operan entre 150 °C y 230 °C. El análisis térmico del horneado de galletas en PMC9666246 y la Guía de Horneado de LBNL muestra un calor sensible moderado en la masa (1,875 a 1,942.7 J/(kg·K)). La evaporación de calor latente del agua (~2,260 kJ/kg, o 0.628 kWh por kg de agua) domina el presupuesto térmico.
Los hornos eléctricos reducen el consumo de energía en el punto de uso hasta en un 40% al eliminar las pérdidas por gases de combustión, según los valores de referencia de eficiencia de hornos 2025–2026. Evitar las tuberías de gas y las chimeneas de humos lleva a muchos gerentes a asumir que el calentamiento eléctrico siempre es más sencillo de instalar. Sin embargo, la capacidad de producción de los transformadores de la planta suele bloquear las modernizaciones eléctricas, según informa BakingBusiness sobre el paso al calor eléctrico y la tecnología de hornos eléctricos.
Tomemos un cálculo térmico práctico para una línea de 100 kg/h de hojuelas terminadas. Producir 100 kg/h de hojuelas terminadas a partir de ~210 kg/h de masa líquida con ~50% de agua hasta <3% de humedad en la hojuela evapora ~110 kg/h de agua. Evaporar 110 kg/h requiere 110 × 0.628 = 69.1 kWh/h de calor latente, más ~6.0 kWh/h de calentamiento sensible de 20 °C a 160 °C (~75 kWth de carga térmica neta). Con una eficiencia de transferencia térmica eléctrica del 80%, el banco de calentadores del horno demanda ~94 kWe, mientras que un horno a gas con un 55% de eficiencia neta requiere ~136 kWth de potencia de combustión en quemadores.
| Parámetro de servicios auxiliares | Línea calentada con gas natural / GLP | Línea con calentamiento eléctrico |
|---|---|---|
| Carga eléctrica base de accionamiento y control | Baja (p. ej., 3 kW en unidad YT-10 de 60 moldes + ventilador de combustión) | Baja para accionamiento, más todos los kWe de calentadores en el alimentador principal |
| Base de aporte térmico para 100 kg/h | ~130–145 kWth de aporte en quemadores (~50%–58% de eficiencia neta) | ~90–100 kWe en banco de calentadores (hasta 40% menos energía en el punto de uso) |
| Requisito de estabilidad de suministro | Regulador dedicado de baja presión; cero caídas al arrancar calderas | Margen en transformador de subestación; estabilidad de tensión de ±10% |
| Infraestructura de extracción y chimenea | Chimenea de combustión separada + campana extractora de vapor | Solo campana extractora de vapor (sin productos de combustión) |
| Disipación de calor del tablero de control | Carga térmica estándar de VFD/PLC | Alta carga térmica de relés de estado sólido SCR/SSR dentro del gabinete |
¿Por qué la fluctuación de presión del suministro de gas causa zonas pálidas o quemadas en una lámina fina de crepa?
Una lámina fina de crepa tiene un espesor inferior a 0.5 mm y casi no posee masa térmica.
Como se cita en las notas de Reading Bakery Systems sobre hornos a gas frente a eléctricos, los quemadores de cinta de premezcla dependen de una relación uniforme de combustible y aire en todo el ancho de horneado. Si una caldera de la planta que comparte el mismo colector de gas que los hornos se enciende, la presión de gas cae y produce franjas húmedas, pálidas y flexibles. Un regulador dedicado de cierre rápido y un transductor de presión en la bajante del horno aseguran que la lámina de galleta salga crujiente y uniforme.
Energía eléctrica trifásica, armónicos de VFD y enfriamiento del tablero de control
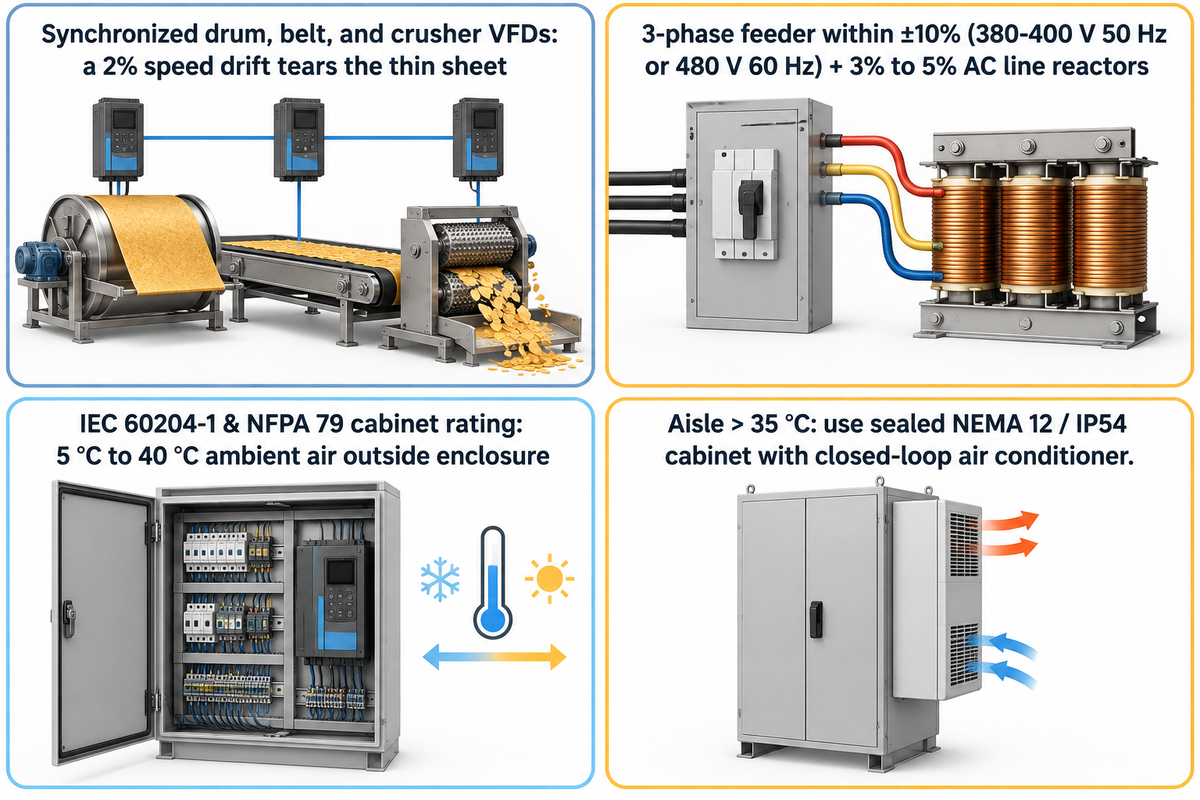
En las líneas de producción industriales de feuilletine, los variadores de frecuencia (VFD) del tambor de horneado, la banda de enfriamiento y el rodillo triturador están sincronizados. Una deriva de velocidad del 2% puede rasgar la lámina fina o atascar la zona de trituración.
Los tableros de control industriales requieren una tensión en régimen permanente dentro del ±10% del valor nominal (380–400 V 50 Hz o 480 V 60 Hz). También están clasificados para temperaturas de aire ambiente entre 5 °C y 40 °C fuera del gabinete. Tanto las normas de seguridad de las máquinas IEC 60204-1 como el Estándar Eléctrico NFPA 79 establecen tolerancias estrictas en los alimentadores.
Junto a una campana de horneado radiante, las temperaturas del pasillo sobre el horno suelen superar los 40 °C. Según informan los técnicos de mantenimiento en foros industriales de resolución de problemas por alta temperatura, los gabinetes sin enfriamiento disparan los VFD por fallos de sobretemperatura durante los turnos de verano. Los ingenieros deben instalar reactancias de línea de CA del 3% al 5% en los alimentadores de VFD y prever puesta a tierra de neutro en estrella de 4 hilos para las fuentes de PLC de 24 VDC. Instale aires acondicionados de gabinete en circuito cerrado siempre que el aire ambiente del pasillo supere los 35 °C.
⚠️ Error común
Enfriar un gabinete de VFD junto a una línea de feuilletine con un ventilador de rejilla abierta. El polvo de harina, el polvo de azúcar y los aerosoles de mantequilla recubren los disipadores de calor y provocan cortocircuitos; utilice un gabinete sellado NEMA 12 / IP54 con un enfriador de tablero en circuito cerrado.Pureza del aire comprimido y punto de rocío a presión para el manejo de hojuelas crujientes de feuilletine
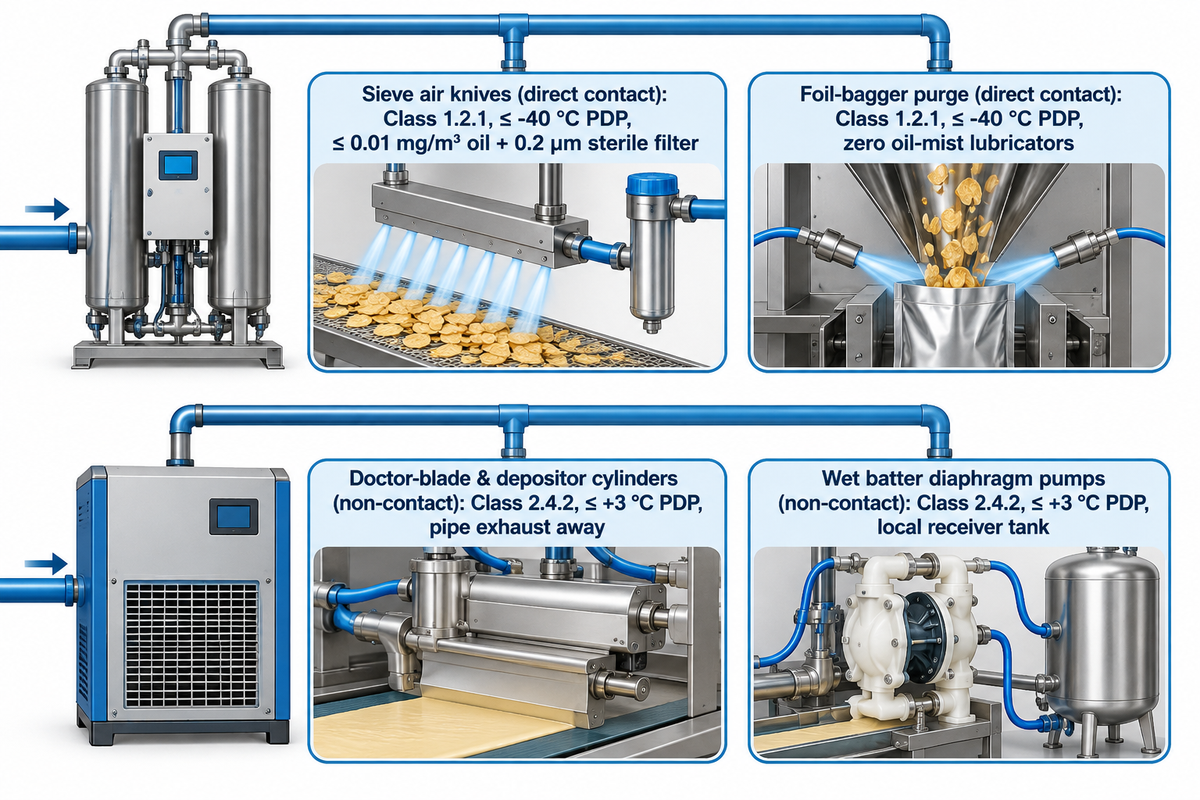
Los dosificadores neumáticos, los tensores de cuchillas rascadoras y las cuchillas de aire de los tamices suelen operar con un colector de aire comprimido de 6 a 8 bar (87 a 116 psi). Sin embargo, el aire debe secarse y filtrarse mucho más que el aire de taller habitual antes de entrar en contacto con hojuelas ultrafinas.
En los Estados Unidos, la norma 21 CFR 117.40(g) exige que el aire comprimido en contacto con alimentos reciba tratamiento para prevenir la contaminación. Los ingenieros de planta combinan esa regla con referencias voluntarias del Código 102 de Grado Alimentario de BCAS y la guía de pureza ISO 8573-1 de CAGI.
“La Clase 1 de aceite permite hasta 0.01 mg/m³ de aceite total. La Clase 2 de agua requiere un punto de rocío a presión de -40 °C.”
Tanto la guía ISO 8573-1:2010 de Nordic Filtration como la guía de aire comprimido alimentario de Kaeser especifican la Clase 1.2.1 para contacto directo con alimentos. Según la Tabla 1 de ISO 8573-1:2010, la Clase 1 de partículas limita las partículas por m³ a ≤20,000 (0.1–0.5 µm), ≤400 (0.5–1.0 µm) y ≤10 (1.0–5.0 µm), junto con un punto de rocío a presión ≤ -40 °C y ≤0.01 mg/m³ de aceite total. Aun así, el código ISO 8573-1 de 3 dígitos no verifica por sí solo la esterilidad microbiológica. Por ello, la guía de análisis de aire comprimido de Food Engineering recomienda un filtro estéril de 0.2 µm en el punto de uso y muestreo microbiológico periódico.
| Ramal neumático | Clase de pureza objetivo | Punto de rocío a presión | Regla de aceite total y filtración |
|---|---|---|---|
| Cuchillas de aire de tamiz y soplado de hojuelas (contacto directo) | Clase 1.2.1 + filtro estéril en el punto de uso | Secador desecante ≤ -40 °C (-40 °F) | ≤ 0.01 mg/m³; coalescente de 0.01 µm + carbón activado + estéril de 0.2 µm |
| Purga de nitrógeno/aire en embolsadora de aluminio | Clase 1.2.1 | ≤ -40 °C (-40 °F) | ≤ 0.01 mg/m³; cero lubricadores de niebla de aceite permitidos |
| Cilindros de cuchilla rascadora y dosificador (sin contacto) | Clase 2.4.2 | Secador frigorífico ≤ +3 °C (+37.4 °F) | ≤ 0.1 mg/m³; canalizar el escape del cilindro lejos del producto abierto |
| Bombas de diafragma de la sala húmeda de masa líquida | Clase 2.4.2 | ≤ +3 °C (+37.4 °F) | ≤ 0.1 mg/m³; tanque pulmón local para frenar caídas de presión |
¿Puede el aire comprimido húmedo o aceitoso hacer que el feuilletine pierda su crocancia en la línea?
Sí, el aire de taller estándar secado solo a +3 °C (Clase 4) libera vapor de agua y niebla de aceite directamente sobre las hojuelas tibias. Esa humedad plastifica la matriz vítrea de la oblea antes de que las hojuelas lleguen a un recipiente hermético.
Nunca utilice lubricadores de niebla de aceite en línea (FRL) para el aire de la zona alimentaria. Emplee cilindros de grado alimentario prelubricados, canalice los puertos de escape de las válvulas fuera de la campana de producto y seque el aire de contacto directo hasta un punto de rocío a presión de -40 °C.
Extracción de gases del horno, aire de reposición y deshumidificación antes del recubrimiento con chocolate y avellana
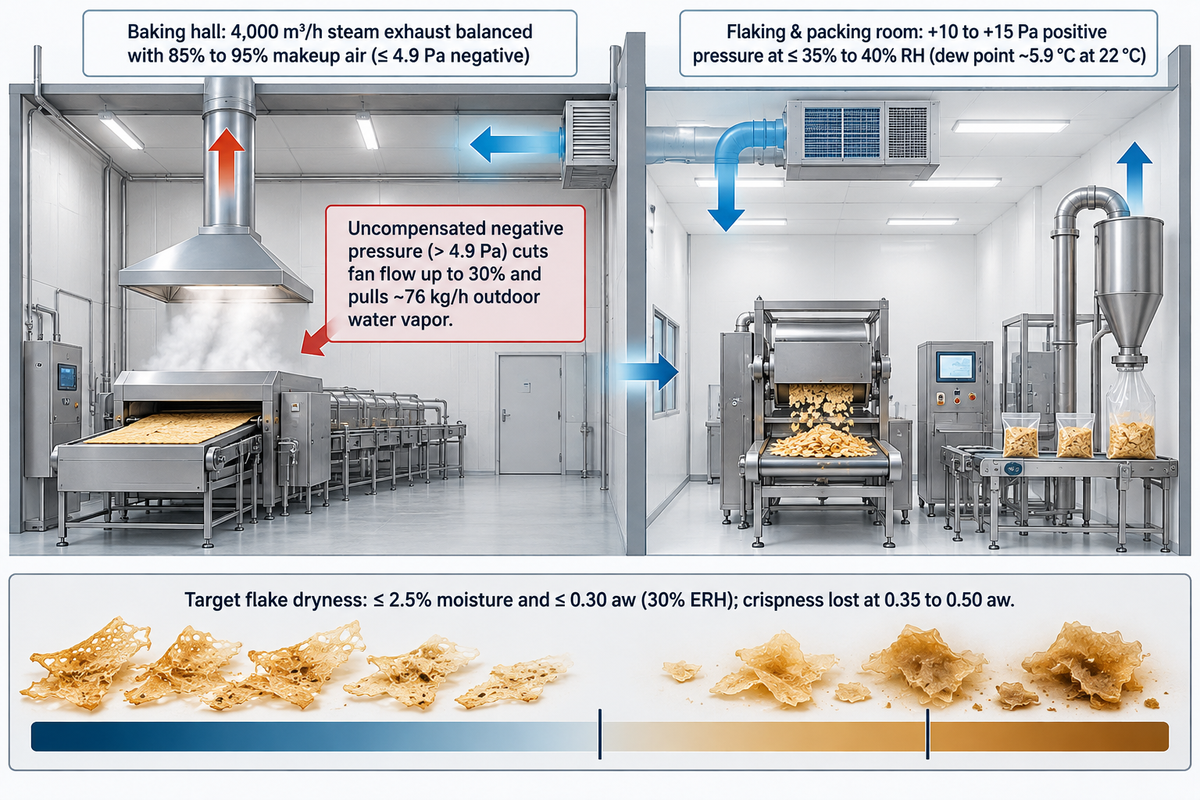
La extracción rápida sobre hojuelas crujientes sin suministro de aire acondicionado las vuelve inutilizables en una tarde de verano. Los ventiladores de extracción crean una presión negativa que aspira aire cálido y húmedo del exterior. Ese aire atraviesa el transportador de enfriamiento y la trituradora.
Según se indica en el documento técnico de ingeniería de Accurex sobre aire de reposición comercial, la presión negativa en un espacio de horneado no debe superar 0.02 in. w.c. (4.9 Pa). Sin el suministro de aire de reposición, la presión negativa del edificio aumenta y la capacidad del ventilador de extracción disminuye hasta en un 30%, como señalan el memorando de ventilación de panaderías de CCC Engineering y los debates técnicos sobre equilibrado de aire MEP.
Las especificaciones comerciales de feuilletine, como la ficha Pailleté Feuilletine BIG-PF-1BO-401 de Cacao Barry, exigen una humedad residual ≤ 2.5% y una actividad de agua ≤ 0.30 aw. Según la Guía Técnica de Inspección n.º 39 de la FDA, 0.30 aw corresponde a una humedad relativa de equilibrio (ERH) del 30%. Los estudios sobre snacks de baja humedad de Katz y Labuza (1981) y la investigación sobre plastificación de obleas explican el riesgo. Las matrices de almidón horneado pierden crocancia en cuanto la humedad eleva la actividad de agua a la banda de 0.35 a 0.50 aw. Peor aún, si el aire de enfriamiento o el metal del transportador caen cerca del punto de rocío ambiental (estándar de punto de rocío del Servicio Meteorológico Nacional de EE. UU.), el agua se condensa rápidamente.
Para una nave de horneado que extrae 4,000 m³/h de vapor del horno, suministre entre un 85% y un 95% de aire de reposición atemperado en la campana del horno para frenar las corrientes de infiltración. Sin aire de reposición, la presión negativa no compensada introduce ~76 kg/h de vapor de agua exterior en la nave de horneado cuando el aire exterior está a 30 °C y 70% de HR (~19 g/m³). Aislar la sala de escamado y empaque bajo una presión positiva de +10 a +15 Pa y ≤35% a 40% de HR (punto de rocío de ~5.9 °C con aire de sala de empaque a 22 °C) protege el producto.
Ese clima seco mantiene cada hojuela lista para las líneas de producción posteriores de pastelería y repostería. Las panaderías incorporan los fragmentos en chocolate derretido, praliné de avellana, chocolate blanco o pasta de almendra para pasteles, tartas, postres, macarons o mousses. Tradicionalmente, los chefs de pastelería añaden chocolate y praliné para formar una capa crujiente brillante de praliné con feuilletine. La mezclan suavemente y mantienen la placa fría o a temperatura ambiente. Para el control de textura en etapas previas, consulte nuestros recursos sobre la ventana de temperatura de enfriamiento de la lámina antes de triturar, los cinco puntos de absorción de humedad tras el horneado y la formulación de feuilletine para rellenos de chocolate y praliné.
💡 Consejo profesional
Nunca conecte la extracción de polvo seco de la trituradora y el tamiz al conducto húmedo de vapor de la campana de horneado. El polvo fino de harina de trigo y azúcar procedente de triturar galletas y crepas se apelmazará dentro de los conductos húmedos y generará riesgos higiénicos y de polvo combustible; dirija la extracción de la trituradora hacia un colector de polvo seco dedicado.¿Por qué un alto caudal de extracción del horno sin aire de reposición ablanda las hojuelas crujientes antes del recubrimiento con chocolate?
Un ventilador de extracción sobredimensionado sin aire de reposición despresuriza la sala a 4.9 Pa o más. Ese vacío arrastra aire exterior húmedo a través de la banda de enfriamiento y eleva la actividad de agua de la hojuela por encima de 0.30 aw antes del empaque.
Equilibre cada campana extractora del horno con un 85% a 95% de aire de reposición dedicado cerca de la zona de horneado. La sala de enfriamiento y escamado posterior al horneado debe mantenerse ligeramente positiva (10 a 15 Pa). Esta sala también puede deshumidificarse con desecantes.
Agua potable, enfriamiento de camisa de masa líquida y el límite de limpieza y desinfección entre zona húmeda y seca
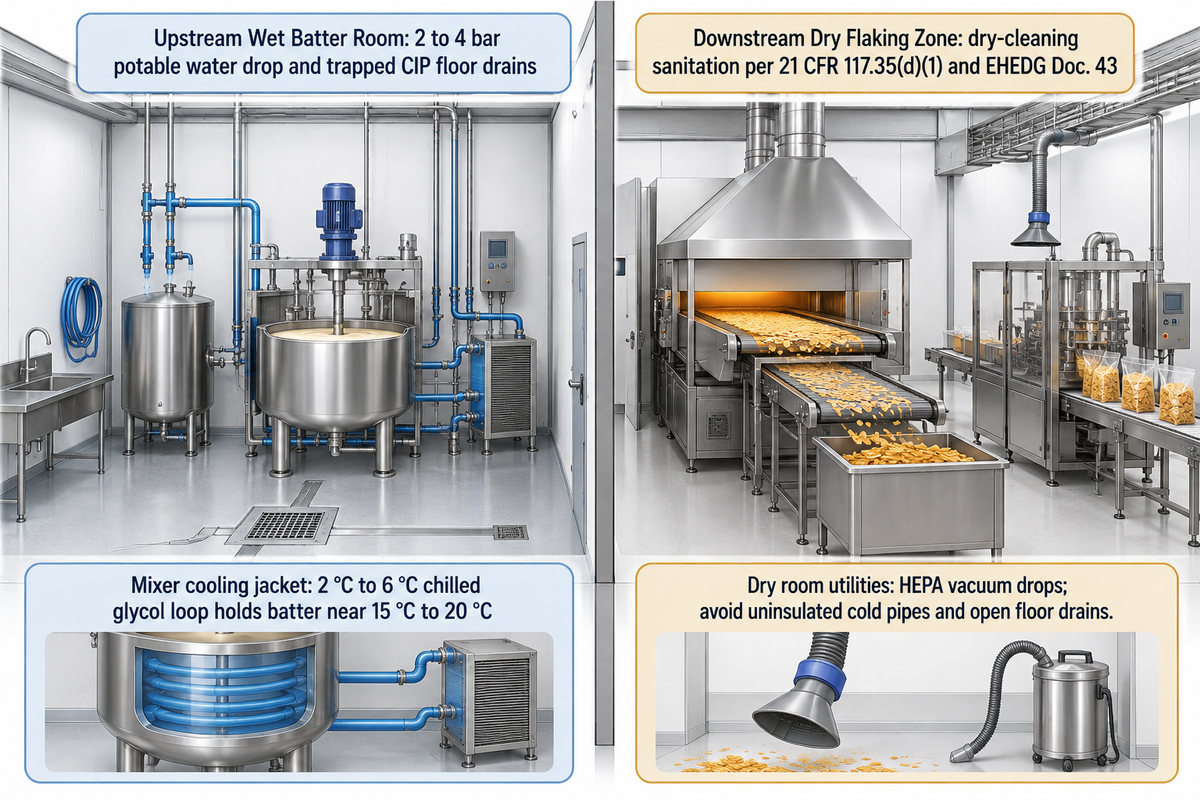
Los servicios auxiliares de agua solo deben ubicarse en la sala previa de preparación de masa líquida. La línea posterior a la lámina horneada debe mantenerse en una zona de limpieza y desinfección en seco.
En la sala húmeda de masa líquida, instale una toma de agua potable de 2 a 4 bar para la mezcla por lotes y las estaciones de manguera. Añada un circuito de glicol enfriado de 2 °C a 6 °C para las camisas del mezclador (manteniendo la masa líquida cerca de 15 °C a 20 °C) y drenajes de piso CIP con sifón. Según la regulación estadounidense 21 CFR 117.35(d)(1), las superficies en contacto con alimentos de baja humedad deben estar secas e higiénicas antes de su uso. Cuando las superficies se limpian en húmedo, las plantas deben secarlas por completo antes de reanudar la producción. Asimismo, el Documento de Directrices 43 de EHEDG cubre los transportadores de banda donde la limpieza en húmedo es obligatoria, mientras que las zonas de manejo en seco siguen principios de diseño higiénico en seco (guía de transportadores de Commercial Food Sanitation).
Los entornos de procesamiento en seco se analizan en diversas guías de Solenis y Quality Assurance Magazine. Los lavados rutinarios con agua en salas secas de galletas y hojuelas atrapan agua dentro de los rodamientos y bastidores huecos. Esa agua incrementa la humedad relativa de la sala y crea un entorno propicio para el alojamiento de patógenos. Instale tomas de aspiración con filtro HEPA centrales o portátiles y evite las tuberías de agua fría sin aislamiento y los drenajes de piso abiertos en las salas de escamado.
La Matriz de Diagnóstico de Servicios Auxiliares a Defectos: rastree fallos de puesta en marcha de hojuelas hasta errores de conexión
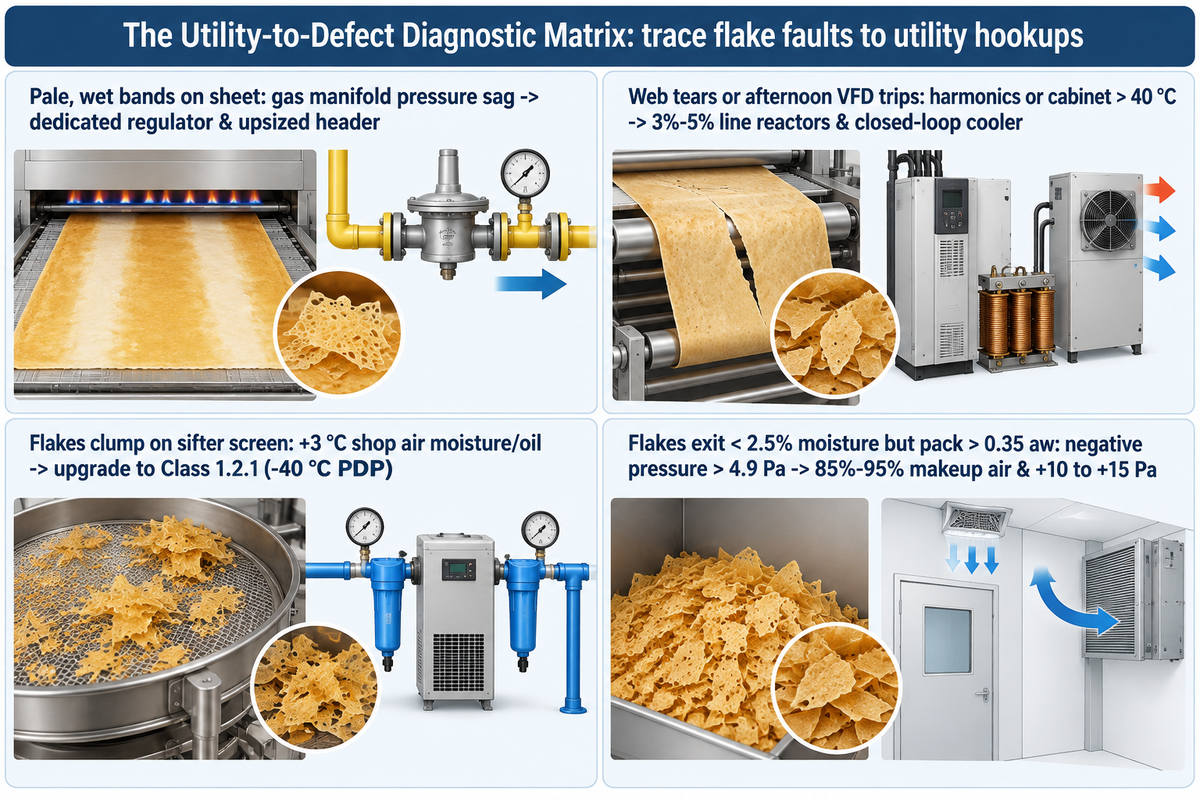
Los operadores suelen culpar a la receta cuando las láminas se hornean de forma desigual (es decir, salen grumosas) o las hojuelas se vuelven correosas durante la puesta en marcha. En realidad, las conexiones inestables de servicios auxiliares de planta pueden provocar defectos que parecen problemas de receta aunque los ingredientes sean los mismos.
Utilice la Matriz de Diagnóstico de Servicios Auxiliares a Defectos para determinar si un defecto de puesta en marcha se debe a una caída de presión de gas, armónicos eléctricos, aire comprimido húmedo o presión negativa y humedad en la sala.
| Síntoma en la puesta en marcha | Causa raíz por desajuste de servicios auxiliares | Verificación con instrumentos en el punto de bajada | Solución de ingeniería permanente |
|---|---|---|---|
| Franjas pálidas y húmedas alternan con bordes oscuros durante el turno | Caída dinámica de presión en el colector de gas cuando arrancan las calderas de planta | Registrar la presión de entrada de gas en el tren de quemadores bajo carga máxima de fábrica | Instalar regulador de línea dedicado y ampliar el diámetro del colector de gas |
| Las zonas eléctricas de horneado tardan en recuperarse tras dosificar masa líquida fría | Caída de tensión del alimentador >10% o transformador de planta subdimensionado | Medir la tensión de 3 fases con los calentadores SSR al 100% de carga | Aumentar la sección del cable alimentador y verificar la toma de kVA |
| La banda de crepa se rasga o se pliega entre el tambor y la banda de enfriamiento | Deriva de velocidad del VFD por armónicos de línea o falta de referencia de neutro | Verificar THD y ruido de señal del encoder de 24 VDC con analizador de redes | Añadir reactancias de línea de CA del 3%–5% y cables de motor apantallados |
| El VFD o el PLC se dispara aleatoriamente durante las corridas de horneado vespertinas | La temperatura interna del gabinete de control supera la clasificación de 40 °C | Registrar la temperatura interna del gabinete junto a la campana de horneado | Reemplazar el ventilador de rejilla abierta por un enfriador de gabinete en circuito cerrado |
| Las hojuelas se apelmazan en la malla del tamiz o presentan olor extraño | Aire de taller a +3 °C PDP condensando agua o arrastrando aceite del compresor | Comprobar el sensor de punto de rocío en línea y el tubo detector de aerosol de aceite en la cuchilla de aire | Actualizar el ramal de contacto alimentario a Clase 1.2.1 (-40 °C PDP) |
| La cuchilla rascadora vibra y deja un espesor de lámina irregular | La presión del colector neumático cae por debajo de 6 bar durante el pulso del dosificador | Monitorear la presión dinámica en el cilindro de la cuchilla durante la carrera de dosificación | Instalar un tanque pulmón local de 50–100 L en la unidad de horneado |
| Las hojuelas salen del horno con <2.5% de humedad pero se empacan por encima de 0.35 aw | Presión negativa en la sala (>4.9 Pa) arrastrando aire húmedo a través de la trituradora | Manómetro diferencial a través de las puertas de la sala de escamado | Añadir 85%–95% de aire de reposición al horno y climatización de sala seca a +10 a +15 Pa |
| El primer turno tras la limpieza y desinfección produce hojuelas blandas y correosas | Lavado con manguera de agua o tuberías de agua fría con condensación en la zona de escamado | Auditoría previa al arranque de HR de la sala y temperatura superficial de tuberías frente al punto de rocío | Aplicar limpieza en seco con aspiración HEPA y aislar/reubicar las tuberías frías |
Protocolo de verificación previa a la instalación de servicios auxiliares y lista de control de cotización del proveedor de la línea de feuilletine
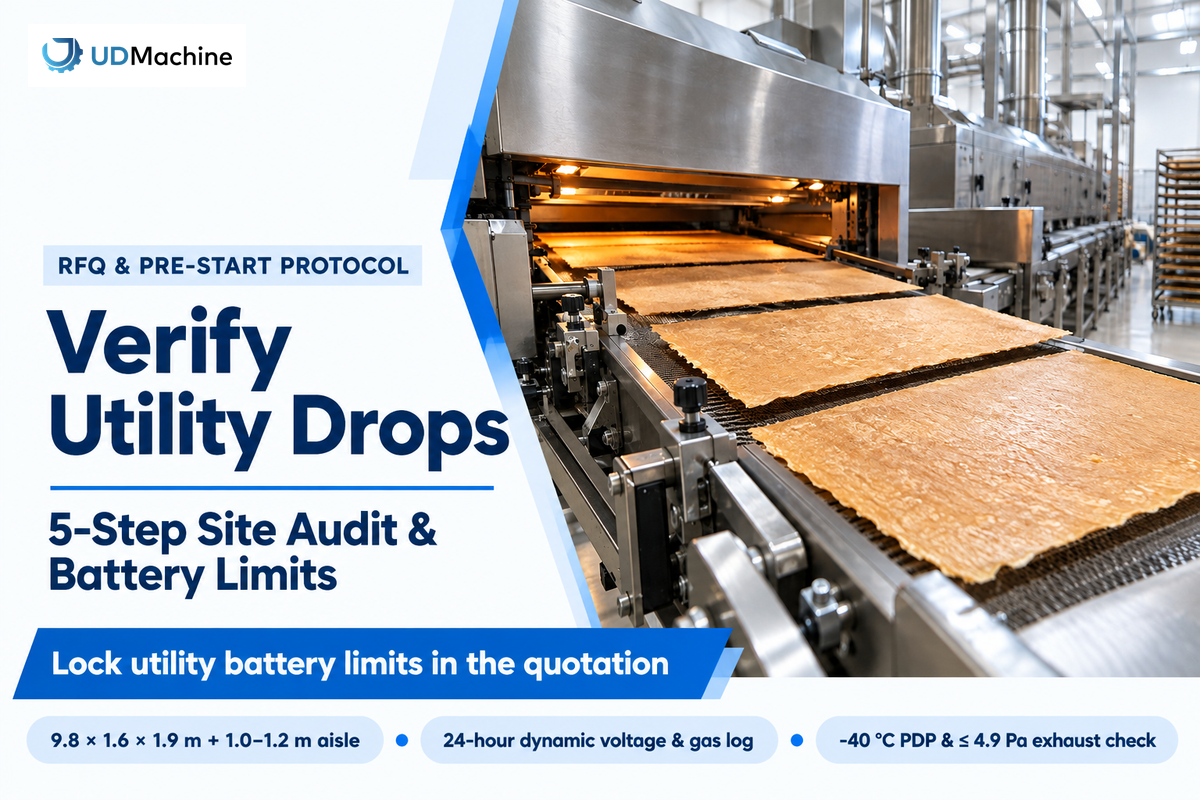
Antes de que los equipos de ingeniería tiendan una nueva acometida de servicios auxiliares hacia la nave de panadería, todas las acometidas existentes deben probarse bajo carga dinámica. Fijar las responsabilidades de límite de suministro en la cotización evita retrasos durante el arranque.
La unidad base de horneado YT-10 tiene 60 moldes, mide 9.8×1.6×1.9 m y consume 3 kW (equipos comerciales de horneado y escamado de feuilletine). Las cargas de calentamiento de línea completa, el caudal de aire comprimido (Nm³/min) y la presión estática de extracción se dimensionan según su producción por hora en la cotización. Para evitar limitaciones en las instalaciones, utilice nuestro planificador de capacidad de producción y dimensionamiento de servicios auxiliares para líneas de feuilletine a fin de analizar su producción por lote y asegurar que se ajuste a las condiciones de la planta antes de firmar.
- Desglose el cuadro de servicios auxiliares módulo por módulo con el proveedor de la línea para que los kW de accionamiento, los kW de calentamiento y las cargas de sopladores se enumeren por separado.
- Registre la tensión dinámica de 3 fases y la presión de combustible en la acometida propuesta para la máquina durante 24 horas mientras los hornos y calderas vecinos operan a carga máxima.
- Certifique el punto de rocío y el contenido de aceite del aire comprimido en la bajada de escamado conforme a ISO 8573-1:2010 Clase 1.2.1 (-40 °C PDP, ≤0.01 mg/m³ de aceite) antes de conectar las cuchillas de aire en contacto con alimentos.
- Equilibre la extracción del horno y la presión de la sala de empaque para que la presión negativa de la nave de horneado se mantenga por debajo de 4.9 Pa y la sala de escamado conserve de +10 a +15 Pa con ≤35%–40% de HR.
- Mida la planitud del piso y las holguras de servicio en la huella de 9.8 × 1.6 × 1.9 m, manteniendo de 1.0 a 1.2 m de pasillo libre alrededor de campanas y tableros.
Lista de control de cotización del proveedor y cuadro de límites de suministro de servicios auxiliares:
| Interfaz de servicios auxiliares | Especificación de ingeniería objetivo | Frontera de límite de suministro | Prueba de verificación previa al arranque |
|---|---|---|---|
| Accionamiento base frente a carga eléctrica total | Desglosar el accionamiento base (p. ej., 3 kW en YT-10) por separado del banco de calentadores eléctricos y sopladores | Del interruptor principal del comprador al borne del seccionador principal de la máquina | Verificación de carga de 3 fases y estabilidad de tensión de ±10% a pleno calor |
| Clasificación térmica del gabinete de control | Clasificación ambiental de 5 °C a 40 °C según IEC 60204-1 / NFPA 79; enfriador en circuito cerrado si el pasillo supera >35 °C | Gabinete del tablero del proveedor y enfriamiento interno de VFD | Escaneo con cámara térmica de los VFD y SSR durante una prueba de calor de 4 horas |
| Tren de quemadores a gas o banco de calentadores SSR | Presión de gas regulada (kPa/mbar) + tren de corte, o cuadro de carga kWe por zonas de SSR | De la válvula de corte / cable alimentador del comprador a la brida de entrada del OEM | Prueba de caída de presión en el colector con encendido en frío al 100% |
| Aire comprimido en contacto directo con alimentos | 6–8 bar; ISO 8573-1 Clase 1.2.1 (-40 °C PDP, ≤0.01 mg/m³ de aceite) + filtro estéril de 0.2 µm | Del colector del secador desecante del comprador al colector FRL de la máquina | Medidor portátil de punto de rocío y control de aerosol de aceite en la cuchilla de aire |
| Aire comprimido para cilindros sin contacto | 6–8 bar; ISO 8573-1 Clase 2.4.2 (+3 °C PDP, ≤0.1 mg/m³ de aceite); escape canalizado hacia afuera | De la bajada de aire de taller del comprador a la isla neumática de la máquina | Registro de presión dinámica durante el ciclado rápido del dosificador |
| Campana del horno y extracción de humos | Chimenea de humos y campana de vapor separadas en m³/h; 85%–95% de aire de reposición atemperado | De la boca de campana del OEM al conducto de techo y unidad de aire de reposición del comprador | Verificación conomanométrica que confirme una presión negativa en la nave ≤4.9 Pa |
| Clima de la sala de escamado y empaque | ≤35%–40% de HR a 20–22 °C; presión positiva de +10 a +15 Pa; colector de polvo seco separado | Unidad de climatización / desecante y cerramiento divisorio de sala del comprador | Higrómetro calibrado + control de actividad de agua de la hojuela (≤0.30 aw) |
| Límite de agua entre masa líquida húmeda y escamado en seco | Agua potable a 2–4 bar y glicol a 2–6 °C solo en la sala de masa líquida; 0 drenajes abiertos en la sala de escamado | Acometidas de agua/glicol del comprador a la camisa del mezclador; tomas HEPA en seco en el área de escamado | Auditoría de zonificación de limpieza y desinfección según 21 CFR 117.35(d)(1) antes del arranque |
Preguntas frecuentes
¿Qué servicios auxiliares se necesitan para fabricar feuilletine en una línea de horneado industrial frente a una receta casera?
Una línea de producción industrial de feuilletine requiere cinco servicios auxiliares de planta dedicados: energía eléctrica trifásica, calor de horneado regulado a gas o eléctrico y aire comprimido seco exento de aceite de 6 a 8 bar.
También necesita extracción de horno equilibrada con un 85% a 95% de aire de reposición acondicionado y una sala de escamado deshumidificada por debajo de 35% a 40% de HR. El agua potable y los drenajes de piso permanecen aislados dentro de la sala húmeda de masa líquida. Por el contrario, una pequeña receta casera utiliza únicamente un horno doméstico estándar, papel pergamino y bandejas manuales sin colectores neumáticos ni de climatización continuos.
¿Por qué extraer el vapor de horneado sin aire de reposición acondicionado ablanda las hojuelas de feuilletine en la sala de empaque?
Extraer el vapor de horneado sin aire de reposición acondicionado crea una presión negativa en el edificio superior a 4.9 Pa y arrastra aire exterior cálido y húmedo a través del transportador de enfriamiento y la trituradora.
Las hojuelas higroscópicas salen de la zona de horneado con menos del 2.5% de humedad y absorben la humedad ambiental en cuestión de minutos. Esa absorción de humedad eleva la actividad de agua de la hojuela por encima del objetivo de 0.30 aw hacia la banda de ablandamiento de 0.35 a 0.50 aw antes del empaque en aluminio. Suministrar entre un 85% y un 95% de aire de reposición atemperado y mantener la sala de empaque a una presión positiva de +10 a +15 Pa bloquea la infiltración de aire exterior.
¿Qué clase de calidad de aire comprimido se requiere para una línea comercial de pailleté feuilletine?
El aire comprimido que toca directamente las hojuelas de pailleté feuilletine debe cumplir los valores de referencia voluntarios de ISO 8573-1:2010 Clase 1.2.1 de 6 a 8 bar.
Según la Tabla 1 de ISO 8573-1:2010, la Clase 1.2.1 especifica límites de partículas de Clase 1 (≤20,000 partículas/m³ de 0.1–0.5 µm), un punto de rocío a presión con secador desecante de -40 °C y ≤0.01 mg/m³ de aceite total. Los ingenieros de planta también deben añadir un filtro estéril de 0.2 µm en el punto de uso en las cuchillas de aire del tamiz y prohibir los lubricadores de niebla de aceite en línea. Los cilindros neumáticos sin contacto pueden operar con aire de Clase 2.4.2 (punto de rocío de +3 °C) si los puertos de escape se canalizan hacia afuera.
¿Puede un horno industrial de feuilletine funcionar con energía eléctrica en lugar de gas natural?
Sí, los hornos industriales de feuilletine utilizan quemadores de gas de premezcla o calentadores eléctricos.
Los hornos eléctricos eliminan las chimeneas de humos y reducen las pérdidas de energía en el punto de uso hasta en un 40%, siempre que la subestación de la planta disponga de suficiente margen de kVA.
¿Dónde pueden comprar las panaderías hojuelas comerciales de feuilletine o líneas industriales de horneado de feuilletine?
Los obradores de pastelería compran pailleté feuilletine listo para usar en cajas con barrera de aluminio de 2.5 kg a través de distribuidores de confitería que comercializan marcas como Cacao Barry o Callebaut.
Los fabricantes de alimentos que escalan a una producción interna continua adquieren sistemas automatizados de dosificación de masa líquida, unidades de horneado de tambor calentado o de 60 moldes (como la UDTECH YT-10) y transportadores de enfriamiento directamente de fabricantes de maquinaria de panadería industrial. Los módulos de escamado de línea completa y los cuadros de servicios auxiliares se definen en la cotización del proyecto.
¿Cuánto espacio de piso y altura libre requiere una línea de producción de feuilletine?
Una unidad de horneado UDTECH YT-10 de 60 moldes mide por sí sola 9.8 × 1.6 × 1.9 m.
Los ingenieros deben añadir de 1.0 a 1.2 m de pasillo libre en todos los lados, además del espacio para el enfriamiento y el empaque en etapas posteriores.
¿Está planificando los servicios auxiliares de planta para una línea comercial de feuilletine? Envíe su tensión de 3 fases disponible, su preferencia de calentamiento a gas o eléctrico y su producción objetivo de hojuelas por hora. El equipo de ingeniería de UDTECH preparará una cotización módulo por módulo y el cuadro de servicios auxiliares.
Solicitar una cotización de servicios auxiliares para línea de feuilletine →Acerca de este análisis
Preparado por el equipo de ingeniería de Suzhou UDTECH Technology Co., Ltd. a partir de las especificaciones de la YT-10, estudios térmicos de horneado revisados por pares y las normas eléctricas IEC 60204-1 / NFPA 79. Los objetivos de aire comprimido y humedad siguen los criterios de ISO 8573-1, el Código 102 de BCAS y la actividad de agua de la FDA. La carga térmica evaporativa de 100 kg/h y el balance de extracción de 4,000 m³/h son cálculos prácticos de ingeniería; los valores nominales de servicios auxiliares de línea completa específicos para cada sitio se definen según la cotización del proyecto.
Artículos relacionados
- Cómo se fabrica el feuilletine industrialmente desde la masa líquida hasta la hojuela
- Enfriamiento del feuilletine antes del escamado para controlar los finos y el quiebre crujiente
- Por qué el feuilletine pierde crocancia en cinco puntos de absorción de humedad
- Feuilletine para rellenos de chocolate y praliné
Referencias y fuentes
- JP2005124452A, Método y aparato para producir hojuelas de crepa, Google Patents
- Análisis de humedad y temperatura en placas de cocción industriales de obleas (2025), PubMed Central (PMC12523659)
- Propiedades térmicas y capacidad calorífica específica en el horneado de galletas, PubMed Central (PMC9666246)
- Mejora de la eficiencia energética y oportunidades de ahorro de costos para la industria del horneado, Lawrence Berkeley National Laboratory
- La eficiencia energética cobra fuerza en el horno (2025), BakingBusiness
- Dando el salto al calor eléctrico en panaderías comerciales, BakingBusiness
- Una nueva mirada a la tecnología de hornos eléctricos, BakingBusiness
- Hornos industriales a gas frente a eléctricos para panaderías comerciales, Reading Bakery Systems
- IEC 60204-1 Seguridad de las máquinas, equipo eléctrico de las máquinas, Referencia técnica de IDEC
- NFPA 79: Norma eléctrica para maquinaria industrial, National Fire Protection Association
- Código de buenas prácticas 102 para aire comprimido de grado alimentario y de bebidas, British Compressed Air Society (BCAS)
- Guía de pureza del aire comprimido ISO 8573-1, Compressed Air and Gas Institute (CAGI)
- Comprensión de las clases ISO 8573-1 para la calidad del aire comprimido, Atlas Copco
- Especificación de la norma de aire comprimido ISO 8573-1:2010, Nordic Filtration
- Recursos de aire comprimido para aplicaciones de alimentos y bebidas, Kaeser Compressors
- Análisis de microorganismos en aire comprimido de grado alimentario, Food Engineering
- Cuándo se requiere aire de reposición para cocinas y panaderías comerciales, Accurex
- Memorando de diseño de ventilación y aire de reposición para panaderías, CCC Engineering
- Ficha técnica de Pailleté Feuilletine BIG-PF-1BO-401, Cacao Barry
- Guía técnica de inspección n.º 39: Actividad de agua (aw) en los alimentos, US Food and Drug Administration
- Katz y Labuza, Efecto de la actividad de agua sobre la crocancia sensorial y la deformación mecánica de snacks (1981), University of Minnesota
- Plastificación por agua y pérdida de crocancia en sistemas de obleas de baja humedad, PubMed (15384182)
- Guía psicrométrica de punto de rocío frente a humedad relativa, US National Weather Service
- Catálogo de directrices EHEDG (Doc. 43 y manejo de materiales secos), European Hygienic Engineering & Design Group
- Guía del grupo de trabajo sobre sistemas transportadores de EHEDG, Commercial Food Sanitation
- Seguridad alimentaria y control de humedad en entornos de procesamiento en seco, Solenis
- Buenas prácticas de limpieza y desinfección en seco para panaderías de baja humedad, Quality Assurance & Food Safety