Póngase en contacto con UDTECH Company

Horneado desigual de crepes dentelle: encuentre la causa antes de cambiar el calor

Para diagnosticar el horneado desigual de crepes dentelle, realice seis controles: ubicación del defecto, estado de la mezcla líquida, uniformidad de la dosificación, calor superficial, tiempo de permanencia y exposición al enfriamiento. Primero identifique el patrón y después cambie un solo factor. El color por sí solo no permite distinguir entre una dosificación fina y un exceso de calor.
Un borde oscuro junto a un centro pálido puede llevar al equipo de producción directamente a los controles del horno. Antes de hacer ese ajuste, determine si el defecto está relacionado con la posición, la placa o el tiempo transcurrido desde la preparación del lote. Esas observaciones indican qué medir. Esta guía se refiere a capas finas de crêpes dentelles, las crepas crujientes que se usan en la feuilletine, y no a una receta de galletas. Estos controles sirven para conversar sobre una prueba en una línea de producción de feuilletine.
Horneado desigual de crepes dentelle: ubique el defecto antes de cambiar los ajustes
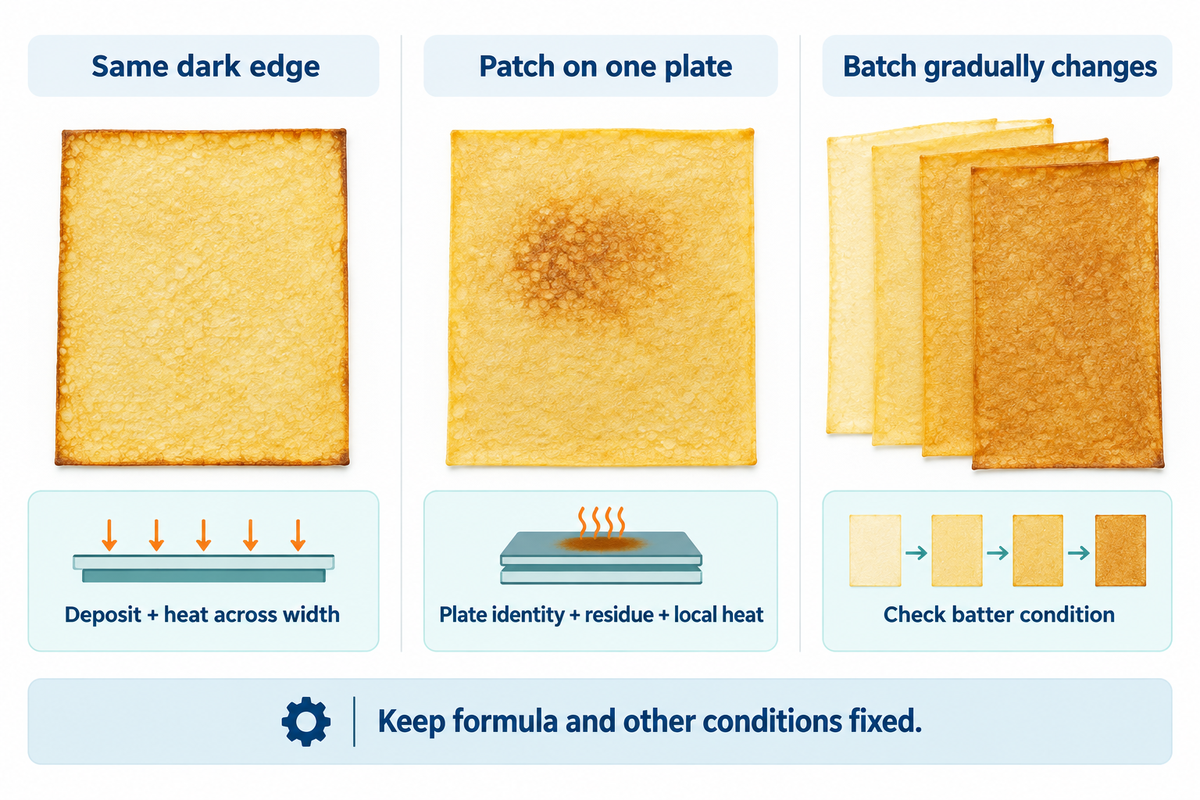
El momento en que aparece un defecto por primera vez suele ser tan importante como el lugar donde ocurre. Una franja fija sugiere un primer control distinto al de una lámina que se oscurece gradualmente por completo. Fotografíe las muestras con iluminación uniforme, marque su orientación y compárelas con una referencia aceptada de la misma especificación de producto.
El mapa de seis controles de fallas de horneado que aparece a continuación sirve para investigar posibles problemas relacionados con el horneado desigual de crepes dentelle. Los seis controles son: ubicación, mezcla líquida, dosificación, calor, tiempo de permanencia y exposición. Varios patrones pueden apuntar al mismo control. Cada fila ofrece una pista que puede comprobarse, no una respuesta definitiva. Mantenga fija la fórmula y las demás variables y condiciones mientras investiga esa pista.
| Patrón observado | Primer control | Comparación útil | Límite para tomar decisiones |
|---|---|---|---|
| El mismo borde queda más oscuro en láminas sucesivas | Dosificación y calor a lo ancho | Espesor en los bordes y el centro, con las lecturas superficiales correspondientes | No aumente el calor de toda la máquina para corregir una sola franja pálida |
| La mancha oscura reaparece con una placa | Identificación de la placa, residuos y calor localizado | Placa sospechosa comparada con otra en la misma etapa del ciclo | Inspeccione únicamente siguiendo los procedimientos de acceso aprobados |
| El color alterna en una secuencia repetitiva | Ciclo y sincronización de la dosificación | Etiquetas del ciclo comparadas con los registros de alimentación y control | Una temperatura promedio puede ocultar la secuencia |
| La lámina completa cambia a medida que envejece el lote | Estado de la mezcla líquida | Temperatura, tiempo de reposo y medición repetible del flujo | No compare lotes con fórmulas diferentes |
| El área pálida coincide con una dosificación gruesa | Distribución de la dosificación | Masa de la mezcla líquida dosificada y espesor del producto terminado según la posición | Corrija la causa relacionada con la alimentación antes de aumentar la exposición |
| La veta coincide con una marca visible en la superficie | Residuos o estado de la superficie | Patrón antes y después de la limpieza aprobada | Una línea persistente no demuestra que el material de la placa sea deficiente |
| Un cambio amplio de color aparece después de ajustar la velocidad | Tiempo de permanencia y coordinación de la alimentación | Tiempo real de permanencia, masa dosificada y producción apta para la venta | La velocidad puede cambiar más que el tiempo de horneado |
| La lámina sale crujiente del horneado, pero después se ablanda | Enfriamiento y exposición | Muestras enfriadas por igual con distintos historiales de manipulación | Es posible que más calor en el horno no resuelva la absorción de humedad |
| Aumenta lo crujiente, pero también los finos | Textura crujiente y roturas en conjunto | Fracción de hojuelas aceptada bajo las mismas condiciones de trituración | Una lámina más seca no es automáticamente un mejor producto |
Un buen ejemplo es un estudio industrial de placas para barquillos de 2025. Los investigadores analizaron cinco juegos de placas seleccionados de cada uno de dos materiales, a 23 y 31 piezas/min. El material y la velocidad afectaron los resultados térmicos y de color, pero el material no afectó significativamente la forma de las líneas oscuras. Dos autores trabajaban para el fabricante de equipos NEFAMAK; el experimento se centró en ese estudio de un sistema para barquillos. La idea principal es verificar el patrón observado antes de sugerir un cambio de material.
Para las etapas de producción relacionadas, consulte cómo se fabrica la feuilletine a escala industrial. Estos controles se centran en encontrar la falla de horneado, en vez de repetir todo el proceso de la línea.
Controles de viscosidad de la mezcla líquida y de dosificación: establezca una referencia repetible
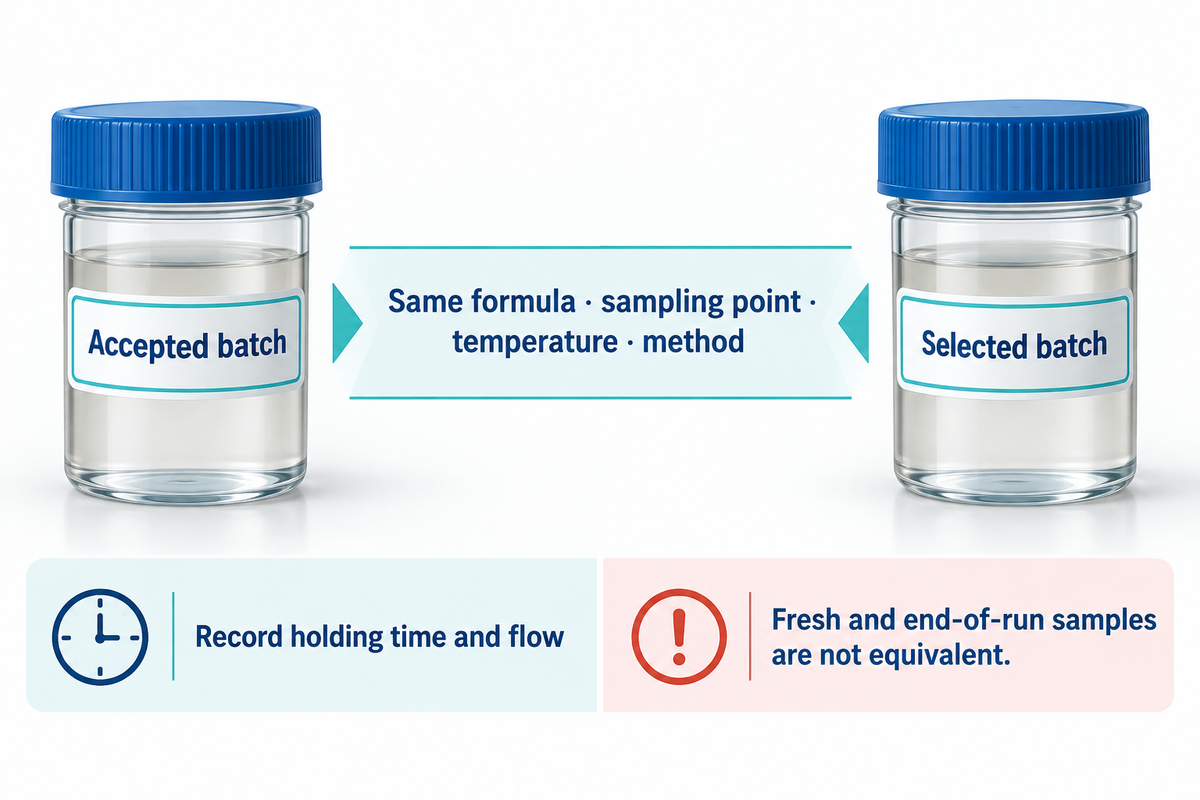
Compare un lote seleccionado con uno aceptado usando la misma fórmula, el mismo punto de muestreo, la misma temperatura y el mismo método de prueba, y registre los resultados. Anote también el tiempo de reposo, además de la viscosidad o el flujo. No es razonable comparar un resultado tomado justo después de mezclar con otro tomado al final de una corrida de prueba prolongada.
¿Qué consistencia debe tener la mezcla líquida para crepas?
Se espera que la preparación de la mezcla líquida para crepas permita un esparcimiento reproducible en el sistema de dosificación real y forme una capa fina y uniforme. El valor objetivo útil es el rango medido de la producción aceptada con la misma fórmula. Describir una dosificación como «similar a la crema» o usar otra descripción subjetiva no permite establecer una especificación de viscosidad ni demostrar que la dosificación sea uniforme.
En el estudio de Dogan sobre mezcla líquida para barquillos, el tiempo de reposo influyó considerablemente en la viscosidad. Lleve un registro del lote que incluya el lote de harina, el agua añadida, la secuencia y el tiempo de mezclado, y la hora de dosificación. Registre también las adiciones de clara de huevo, mantequilla u otras grasas, así como de azúcar y sal, tal como aparecen en la fórmula aprobada. Un ajuste de último momento por parte del operador cambia la comparación, aunque la mezcla líquida se vea similar a la aprobada.
En un estudio independiente de waffles frescos de huevo, se midió la densidad para controlar la aireación junto con la viscosidad y se encontró un comportamiento de horneado que dependía de los ingredientes. Como se trataba de waffles blandos, sus valores objetivo de formulación no se aplican a una línea de láminas crujientes. Esto sugiere que igualar únicamente la viscosidad no es suficiente; también deben considerarse otros factores, como la fórmula utilizada y la incorporación de aire. Mantenga registros separados para la prueba con batidor de laboratorio y la mezcladora de producción.
¿Cómo saber si la mezcla líquida para crepas está demasiado aguada?
Si el flujo medido y la capa dosificada quedan fuera de la referencia aceptada para la fórmula, repita la prueba con una muestra de la misma antigüedad y a la misma temperatura. Un esparcimiento excesivo o una dosificación más ligera justifican una investigación adicional. Esto no demuestra que deba añadirse harina automáticamente a la fórmula.
Revise el ajuste del alimentador y la masa dosificada antes de corregir la fórmula. Un cambio en la bomba o en la abertura, o un cambio en la distribución, puede modificar la lámina sin que cambie la viscosidad. Compare áreas de dosificación iguales y mantenga separadas las mediciones de mezcla líquida húmeda de los pesos de las láminas horneadas; la pérdida de humedad impide una comparación directa uno a uno. Si hace falta corregir la fórmula, pruebe ese cambio por separado y documéntelo.
Use el siguiente formato para relacionar las observaciones sobre el ancho, el ciclo y la antigüedad del lote. Para las primeras comparaciones de diagnóstico, tome nueve muestras en tres ciclos consecutivos y en tres posiciones de muestreo. Este esquema de muestreo es solo un ejemplo, no un plan de aceptación validado estadísticamente; amplíelo si el ciclo observado es más largo.
| Registrar | Unidad o etiqueta | Mantenga comparables |
|---|---|---|
| Fórmula y lotes de ingredientes | Identificadores de revisión y lote | La misma fórmula aprobada |
| Antigüedad de la mezcla líquida al tomar la muestra | min desde el fin del mezclado | Evento de inicio definido |
| Temperatura de la masa líquida | °C | La misma ubicación y el mismo método |
| Viscosidad o flujo | mPa·s o tiempo de flujo en s específico del método | Instrumento, ajustes y temperatura de la muestra |
| Masa dosificada | g por área o dosificación definida | El mismo límite de recolección |
| Ubicación a lo ancho | Izquierda, centro, derecha | La misma orientación y las mismas distancias en mm |
| Placa y ciclo | ID de placa y número de ciclo | La misma etapa de operación |
| Temperatura superficial | °C | Instrumento, emisividad y geometría de observación |
| Exposición real | s a través de la sección calentada definida | Los mismos puntos de inicio y fin |
| Lámina y producto enfriado | Espesor en mm; tiempo de acondicionamiento en min | La misma presión de medición y el mismo historial de enfriamiento |
Uniformidad de la temperatura de horneado: mida la superficie que toca el producto
Compare las mediciones en las mismas posiciones de la superficie y en las mismas etapas del ciclo. El valor objetivo del controlador indica el objetivo de control. No determina la temperatura superficial en todos los puntos que están en contacto con la lámina. Registre el estado de operación del equipo en cada medición. No es válida una comparación entre una medición durante el arranque y otra tomada durante una producción estable.
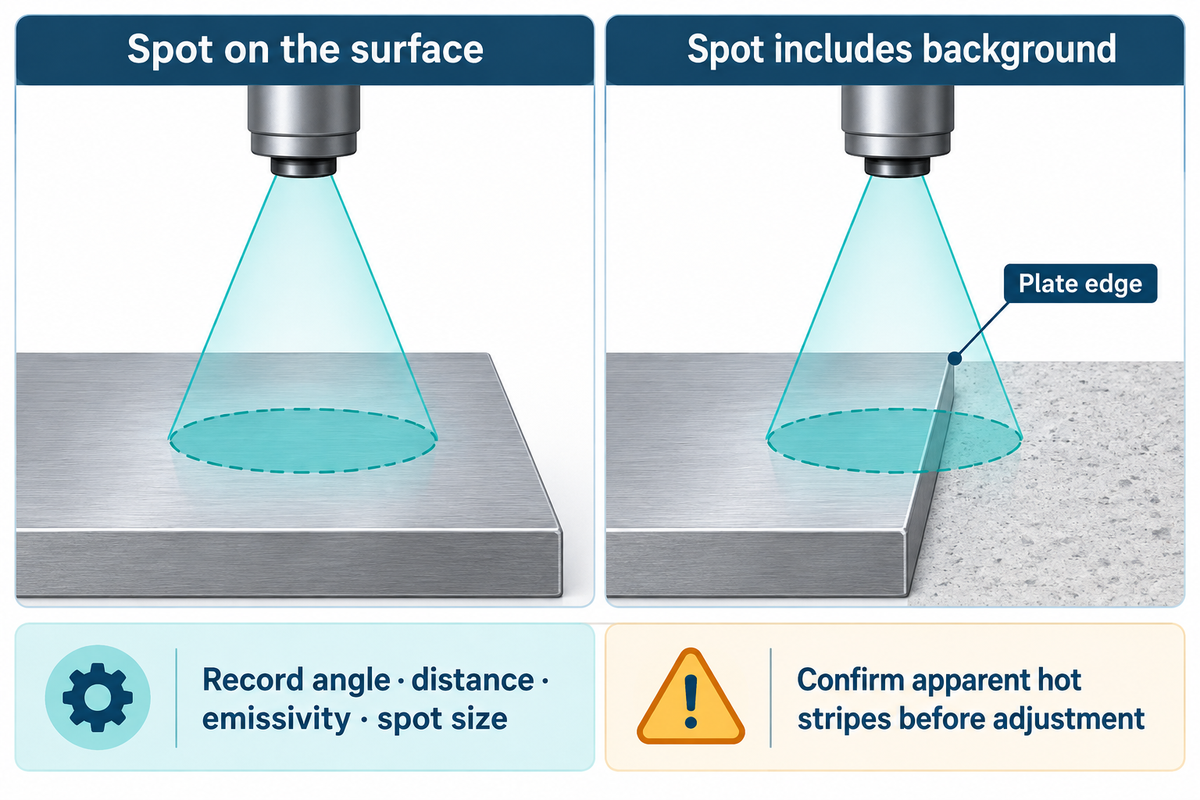
Los resultados de las mediciones infrarrojas pueden ser muy engañosos. Documente cuidadosamente el ángulo, la distancia, la emisividad, el tamaño del punto y el área que abarca. Algunos puntos pueden incluir bordes o el fondo y generar comparaciones engañosas. El estudio del NIST sobre la incertidumbre de las mediciones infrarrojas identifica la emisividad y las funciones de respuesta espacial como los dos factores que más contribuyen a la incertidumbre en su estudio de corte de metales. El principio es pertinente aquí; la incertidumbre numérica de ese estudio no es un factor de corrección del horneado.
Si un perfil de temperatura irregular (por ejemplo, con franjas calientes) solo aparece en la imagen térmica, confirme esa irregularidad con un método aprobado por el fabricante del equipo antes de ajustar el proceso. Nunca introduzca las manos en un equipo en movimiento ni retire las protecciones para tomar una lectura. Una placa detenida y en enfriamiento está en condiciones distintas a las de una placa bajo carga de producción.
La geometría del equipo puede influir considerablemente en la distribución del calor. Un modelo térmico de placas para barquillos alojado en un sitio universitario analizó la influencia de la superficie posterior de la placa sobre el lado de horneado. Desde la perspectiva del diagnóstico, conviene revisar la superficie real en lugar de suponer que un solo sensor la representa; cualquier cambio de componentes requiere una evaluación de ingeniería específica para la máquina.
Mantenga controlada la comparación
- Etiquete las muestras según el ancho y el ciclo.
- Mida en condiciones de operación equivalentes.
- Revise los ajustes del instrumento antes de diagnosticar un punto caliente.
Evite una prueba engañosa
- No cambie el calor, la velocidad y la fórmula al mismo tiempo.
- No trate la pantalla del horno como un mapa completo de la superficie.
- No compare la textura tibia con la textura completamente enfriada.
Tiempo de permanencia en el horneado: pruebe la velocidad sin ocultar un problema de alimentación
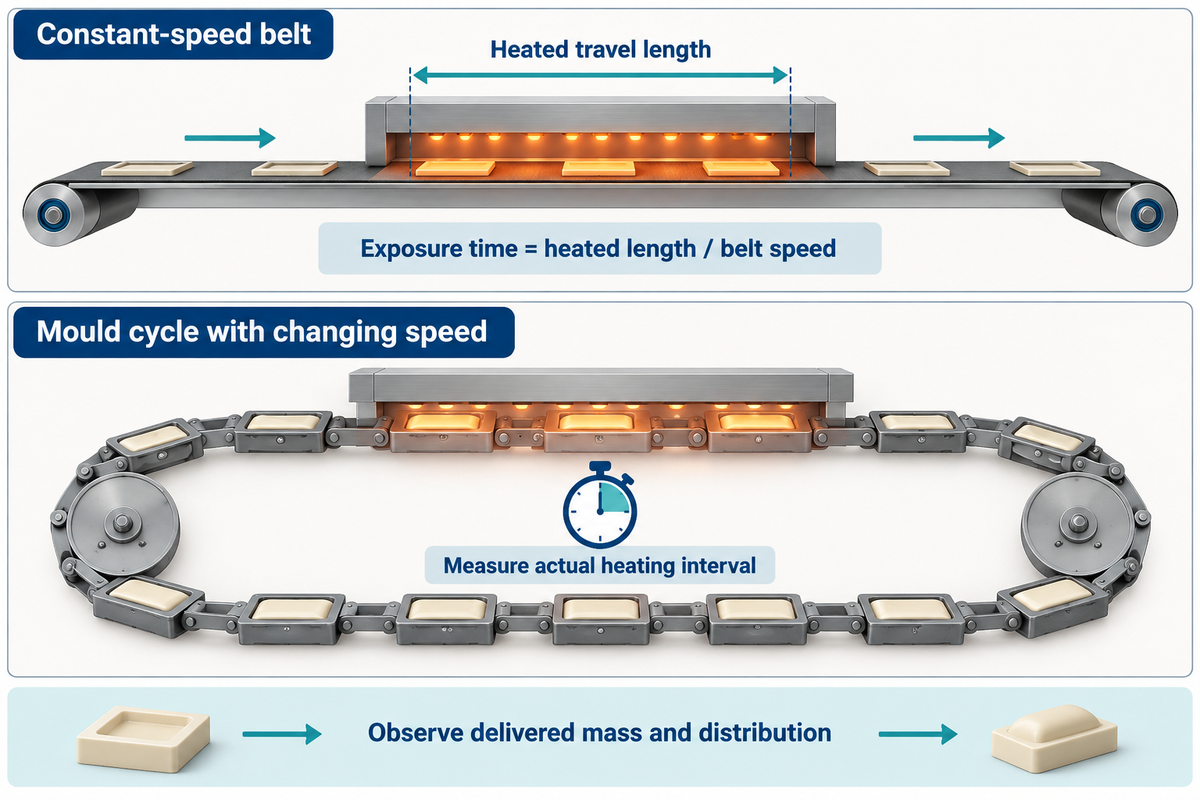
Puede ser útil probar cuánto tiempo permanece una dosificación en la placa después de revisar la uniformidad de la dosificación. Defina el inicio y el fin reales del calentamiento y registre cómo logra el equipo ese intervalo. El horneado en un sistema de moldes circulantes puede responder de manera distinta a un sistema de banda ante el mismo cambio en el ajuste de velocidad de horneado.
En una banda de velocidad constante, el tiempo de exposición equivale a la longitud del recorrido calentado / la velocidad de la banda, usando unidades compatibles. Por ejemplo, longitud del recorrido calentado en metros / velocidad de la banda en metros/min = tiempo de exposición en minutos. Un sistema de moldes con velocidad variable a lo largo del ciclo requiere medir el intervalo real de calentamiento. Establezca el tiempo siguiendo el procedimiento operativo aprobado de la máquina.
Observe la masa dosificada y su distribución durante la prueba. Si la velocidad del alimentador se controla con la velocidad de la máquina, reducir la velocidad puede modificar la dosificación además de la exposición. No se puede atribuir únicamente al tiempo de permanencia una mejora en el color. Registre el color, así como las aceptaciones, los rechazos y la producción aceptada. Registre el producto aceptado en kg/h y el índice de rechazo junto con el color; un ajuste que reduzca los rechazos, pero no alcance la producción requerida, puede no ser adecuado.
Textura crujiente de la feuilletine: distinga las fallas de horneado de la absorción de humedad
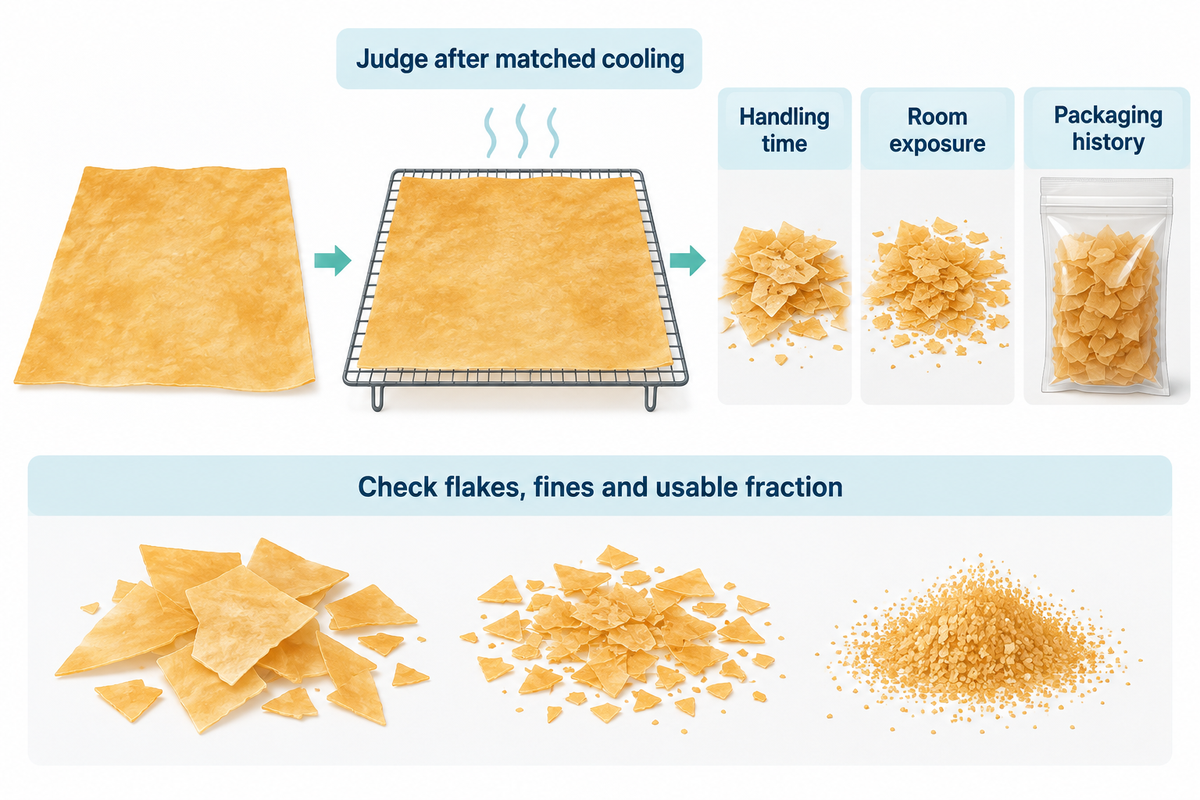
Evalúe la textura crujiente después de un tiempo uniforme de enfriamiento y acondicionamiento. Si las láminas aceptables se ablandan más tarde, compare el tiempo de manipulación, la exposición ambiental y el historial de envasado antes de aumentar la intensidad del horneado. El color y la textura son observaciones relacionadas, pero una apariencia más oscura no determina el estado de humedad ni la inocuidad del producto.
El estudio de Martínez-Navarrete y sus colaboradores sobre barquillos comerciales reportó un comportamiento frágil por debajo del intervalo de humedad estudiado y gomoso por encima de este. Por lo tanto, buscar el menor nivel de humedad posible quizá no dé el resultado deseado. Es posible que las hojuelas crujientes que resisten la manipulación y trituración requeridas ya cumplan el objetivo. Compruebe si una lámina de galleta que por lo demás es aceptable empieza a desmoronarse durante las transferencias. Evalúe la aceptabilidad de las hojuelas, los finos y la fracción aprovechable del producto bajo las mismas condiciones de las etapas posteriores.
La actividad de agua y el contenido de humedad describen propiedades diferentes. Si la medición de la actividad de agua forma parte de su especificación, deje que las muestras alcancen las condiciones de medición requeridas mediante un método acordado. La explicación técnica de la FDA describe la presión de vapor en equilibrio y los errores causados por diferencias de temperatura. El catálogo de ISO 18787 identifica un método para medir la actividad de agua en alimentos; su alcance público no establece un límite de aceptación para las crepes dentelles.
Mantenga el mismo historial de enfriamiento para las comparaciones. Una lámina tibia evaluada de inmediato, una muestra que se dejó destapada y otra sellada que se conservó responden preguntas distintas. Si el cliente usa feuilletine en chocolate oscuro u otros rellenos de postres, separe la prueba de aceptación del ingrediente de la prueba de desempeño en el producto final. La incorporación a helado requiere su propia prueba de aplicación. Describa el sabor requerido junto con la textura. Plantee preguntas de aceptación por separado para el perfil mantequilloso y la mordida crujiente.
Costo de la prueba de feuilletine: compare las pérdidas evitables sobre una misma base
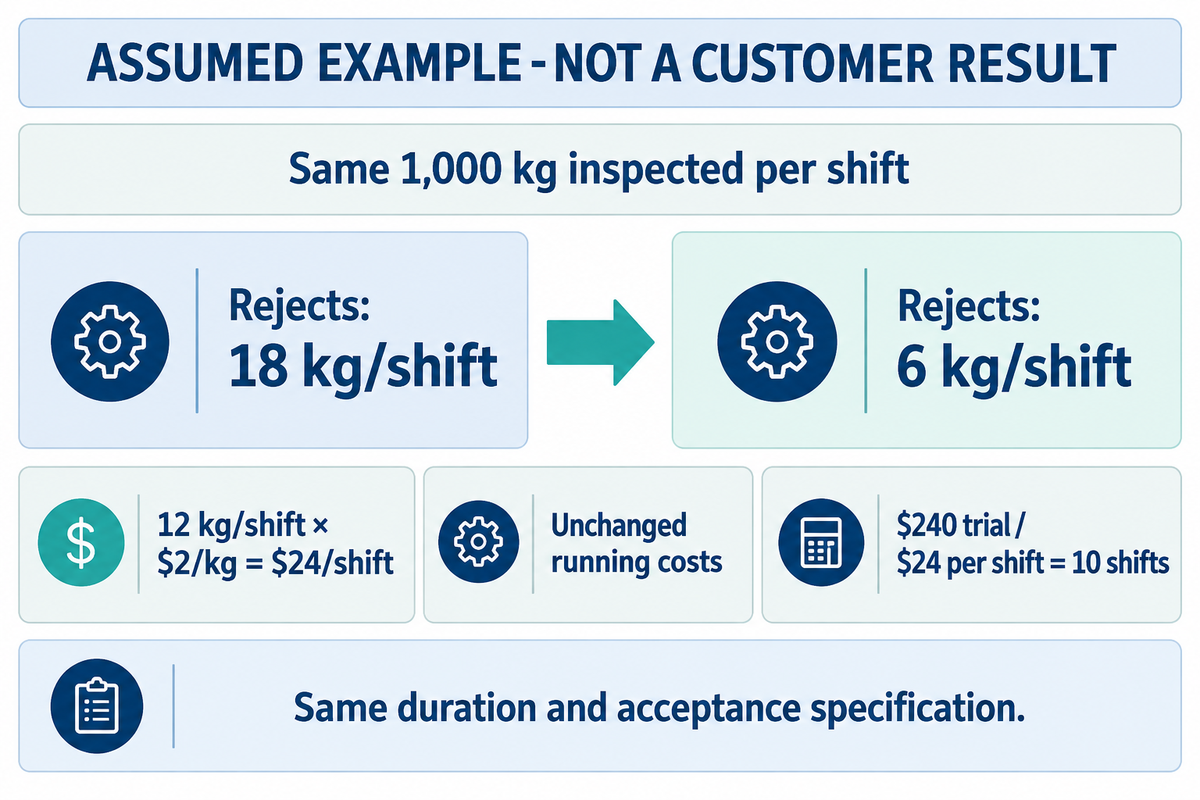
Calcule el costo de las pérdidas evitadas para una producción equivalente y reste cualquier aumento en los costos de operación. Mantenga separado el costo de la prueba. El desperdicio, definido por ASQ en sus categorías del costo de la calidad como «Producto o material defectuoso que no se puede reparar, usar ni vender», debe evaluarse de forma distinta al costo del retrabajo recuperable.
Ejemplo supuesto, no es un resultado de un cliente: en ambas condiciones se inspeccionan 1,000 kg de producto después del horneado por turno, con la misma duración de turno y la misma especificación de aceptación. Los rechazos bajan de 18 kg/turno a 6 kg/turno, es decir, de 1.8% a 0.6%. La producción aceptada aumenta de 982 a 994 kg/turno. Si se supone una pérdida evitable de $2/kg, la reducción de 12 kg/turno equivale a $24/turno antes de sumar los costos de operación.
Con los costos de operación sin cambios y una prueba única de $240, la recuperación simple es de $240 ÷ $24/turno = 10 turnos. Si solo se evitan 6 kg/turno, el ahorro pasa a $12/turno y la recuperación toma 20 turnos. Incluya la energía, la mano de obra o el mantenimiento adicionales cuando corresponda. No cuente el mismo producto recuperado dos veces, tanto como pérdida evitada como margen de venta adicional.
La comparación del modo de falla está incompleta si los rechazos bajan solo porque la línea procesa menos producto. Revise el porcentaje de defectos y los kg/h aptos para la venta frente a la demanda. No acepte la comparación solo porque la línea funciona sin interrupciones. Use el planificador de capacidad de feuilletine para estructurar la producción y el estimador del costo de energía para evaluar los servicios auxiliares medidos.
Transferencia de información al proveedor: defina los límites de la línea de feuilletine y de la prueba
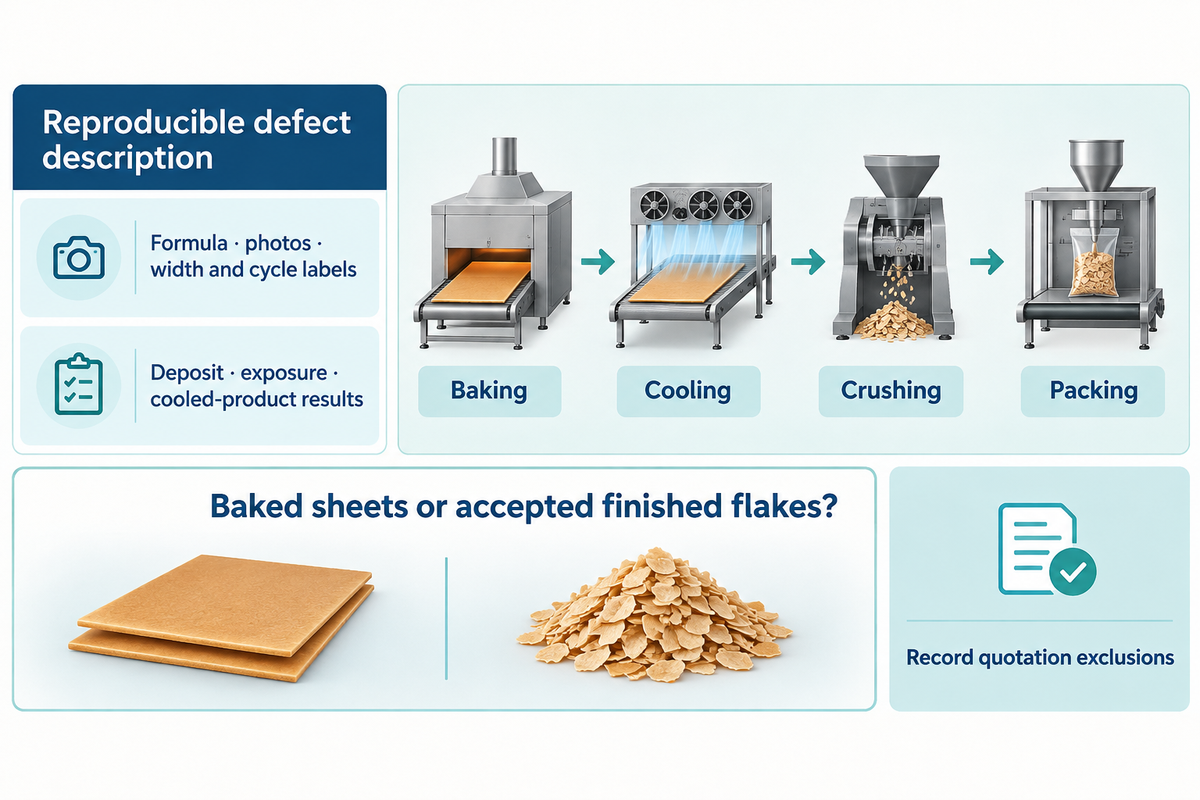
Envíe al proveedor una descripción reproducible del defecto. Incluya la revisión de la fórmula, fotos de los defectos, etiquetas de ancho y ciclo, mediciones de dosificación, exposición real y resultados del producto enfriado, la producción apta para la venta requerida y las condiciones de las etapas posteriores que se mantuvieron constantes. Esto ayudará al proveedor a proponer una prueba más concreta que una simple solicitud de «un horneado más uniforme».
Para consultar sobre una línea de producción de feuilletine de UDTECH, distinga la unidad de horneado del alcance del enfriamiento, la trituración y el empaque. Acuerde quién suministrará los ingredientes para la prueba y qué mediciones determinarán la aceptación. Indique también si la producción cotizada se basa en láminas horneadas o en hojuelas terminadas aceptadas. Registre las exclusiones en la cotización.
Incluya esto en la prueba
Use los seis controles para elegir un cambio controlado y luego evalúe en conjunto el color, la textura crujiente, el índice de rechazo y la producción apta para la venta.
Preguntas sobre el horneado de la feuilletine
Use estas respuestas para definir una prueba de producción. Los cambios en la fórmula, las condiciones de almacenamiento y la aplicación final deben contar cada uno con una comparación definida.
¿Cómo corregir una mezcla líquida para crepas con grumos?
Si la mezcla líquida de producción tiene grumos, revise la adición de ingredientes, el mezclado y las condiciones de reposo antes de ajustar la fórmula.
Empiece por la secuencia de mezclado aprobada y compare el lote afectado con uno aceptado. Registre el lote de harina, la temperatura del líquido, el tiempo de mezclado y el momento en que aparecieron los grumos. Cuando corresponda, siga el procedimiento aprobado de la planta para el tamizado o el retrabajo. Un mezclado adicional puede cambiar la temperatura y la aireación; después verifique la uniformidad de la dosificación, en vez de suponer que una apariencia homogénea restableció el proceso original.
¿Cómo se hacen las galletas crepe dentelle?
Las galletas crepe dentelle comienzan como capas finas horneadas; la producción de feuilletine se centra en obtener láminas uniformes que puedan enfriarse y romperse en hojuelas.
Una receta para una bandeja doméstica es un punto de partida distinto de un sistema continuo de dosificación y horneado. Defina mediante una prueba controlada la fórmula de fábrica, el área de dosificación, el espesor de la lámina y el método de desprendimiento. Después evalúe el producto enfriado según el uso previsto. Las instrucciones domésticas que usan una lámina de silicona, una plantilla o una espátula no permiten determinar la capacidad industrial, el tiempo de horneado ni el rendimiento de hojuelas aptas para la venta de una máquina específica.
¿Se pueden congelar después del horneado y usarlas más adelante?
La congelación requiere una prueba de manipulación específica para el producto, ya que el envasado y la descongelación para volver a usarlo pueden afectar la condensación y la textura crujiente.
Siga el procedimiento aprobado de almacenamiento y descongelación de la planta y luego compare el producto en el punto real de uso. Registre el envasado, el historial de temperatura, la exposición después de abrir el envase y la textura resultante. Una muestra que permanece seca mientras está sellada puede comportarse de otra manera después de manipularse en la sala de producción. Incluya las roturas y el desempeño en el relleno del cliente cuando esas propiedades formen parte de la especificación del ingrediente.
¿Puedo reducir la mantequilla o añadir harina para corregir una lámina aceitosa?
Un cambio en la fórmula debe probarse por separado, después de revisar las condiciones de dosificación y desprendimiento.
Cambiar la grasa o la harina altera la comparación. Registre la fórmula revisada y vuelva a evaluar en conjunto el esparcimiento, el desprendimiento, el color y la textura una vez enfriada.
¿Una lámina más oscura demuestra que el horneado terminó?
Un color más oscuro por sí solo no demuestra que la lámina cumpla los requisitos de textura, humedad o inocuidad alimentaria.
Aplique las pruebas de aceptación acordadas para el producto y los requisitos del proceso validado. Compare el color con iluminación uniforme; no lo use como sustituto de esas comprobaciones.
¿Cómo mantener crujiente la feuilletine después del horneado?
La textura crujiente de la feuilletine depende del producto enfriado y de su exposición durante la manipulación, el almacenamiento y el uso.
Compare muestras con el mismo acondicionamiento y luego investigue en qué etapa cambia la textura. Revise por separado el tiempo que permanecieron destapadas, el cierre del envase y el relleno previsto. Aumentar la intensidad del horneado es una mala primera medida si las hojuelas aceptables solo se ablandan después del almacenamiento.
Lleve una falla de horneado reproducible a la conversación sobre el equipo
Comparta el patrón de sus láminas, la revisión de la fórmula y la producción aceptada que necesita. UDTECH puede analizar la unidad de horneado y el alcance del resto de la línea tomando esa prueba como base.
Referencias y fuentes
- Estudio sobre los materiales de las placas industriales para barquillos y el horneado Köklü et al., Applied Sciences, 2025.
- Factores que afectan la mezcla líquida para barquillos y la calidad de los barquillos Dogan, 2006; resumen del editor.
- Producción de waffle: influencia de los ingredientes de la mezcla líquida, parte I Huber y Schoenlechner, Food Science & Nutrition; publicado en línea en 2016, número de 2017.
- Incertidumbre de las mediciones de temperatura mediante termografía infrarroja Lane et al., NIST, 2013.
- Modelado térmico de las placas de horneado para barquillos Carzino, Stanescu y Errera, Seatific, 2022; resumen.
- Plastificación por agua de los barquillos comerciales Martínez-Navarrete et al., 2004; resumen del editor.
- Actividad del agua (aw) en los alimentos Guía técnica de la FDA, 1984; conceptos de medición.
- ISO 18787:2017, Productos alimenticios. Determinación de la actividad del agua Catálogo público de ISO.
- Costo de la calidad American Society for Quality.
Nuestra función en la prueba de horneado
UDTECH suministra equipos para el procesamiento de alimentos. Esta guía combina investigaciones publicadas con un registro de diagnóstico propuesto para las conversaciones sobre equipos. El ejemplo de costos se basa en los supuestos indicados; los límites operativos y los criterios de aceptación deben definirse en el acuerdo de prueba para la fórmula y la máquina del comprador.