Póngase en contacto con UDTECH Company


La distribución de una línea de producción de panqueques integra los equipos, el enfriamiento, el empaque y el personal que los opera. El punto de partida es la ruta del producto y el espacio necesario para usar cada máquina. Es posible que una cocedora que cabe entre dos paredes no deje espacio para retirar una banda, reponer la masa ni sacar los paquetes terminados.
Datos rápidos: bases de planificación
- Dimensiones publicadas de la máquina YT-10: 9.8 × 1.6 × 1.9 m, según la tabla de productos de UDTECH.
- Proyección calculada de la máquina: 15.68 m². El espacio operativo instalado y el recinto completo son cantidades distintas.
- Datos del ejemplo de enfriamiento: 120 piezas/min, cuatro carriles, paso de 0.15 m y un tiempo de permanencia supuesto de seis minutos.
- Resultados del plano: límites de los equipos, espacios de servicio, rutas de materiales, conexiones de servicios auxiliares y responsables de las interfaces.
La distribución de una línea de producción de panqueques es la disposición de los módulos del proceso y su espacio operativo dentro de un edificio medido. Dibuje el acceso de servicio y las rutas de enfriamiento antes de definir el tamaño del recinto. Compare los planos de los proveedores usando el mismo producto, ritmo y alcance.
Puntos clave de planificación
- La longitud de la ruta del producto y la superficie que ocupa en el piso son medidas distintas.
- El inventario normal durante el enfriamiento no proporciona espacio vacío para almacenar producto cuando se detiene el empaque.
- Pliegue la ruta del transportador solo si el producto y el equipo fijo de cocción lo permiten.
- Asigne a una parte responsable cada servicio auxiliar y cada transferencia entre máquinas antes de hacer el pedido.
Defina los límites de la línea antes de dibujar el recinto
Defina el formato del panqueque, la producción comercializable y los módulos incluidos antes de ubicar la maquinaria. Una línea industrial de producción de panqueques es una secuencia integrada, pero el alcance de la cotización puede terminar en la descarga del producto cocido. Si la mezcla, el relleno, el enfriamiento y el empaque quedan fuera de esos límites, cada uno necesita su propio espacio y responsable.
Los panqueques suaves para el desayuno, las crepas finas y los productos horneados en moldes siguen rutas diferentes. Un panqueque tipo sándwich necesita una etapa de relleno y unión; la producción de dorayaki puede requerir orientar las tapas antes de introducir el sándwich relleno en la envolvedora. La plancha o el horno, las placas de cocción y el sistema de descarga determinan dónde sale realmente el producto. Un plano de una máquina para hacer panqueques nunca debe convertirse, sin indicarlo, en una especificación para otro formato de panqueque.
Consulte la guía de planificación del proceso y la capacidad de producción para definir primero la secuencia de producción. Esta guía de distribución comienza donde esa secuencia se conecta con el edificio. Las directrices HACCP de la FDA también relacionan la distribución de las instalaciones con el análisis de peligros específico del producto y con la separación de las áreas de producto crudo y listo para consumir cuando sea necesario.
¿Cómo preparar la distribución de una planta?
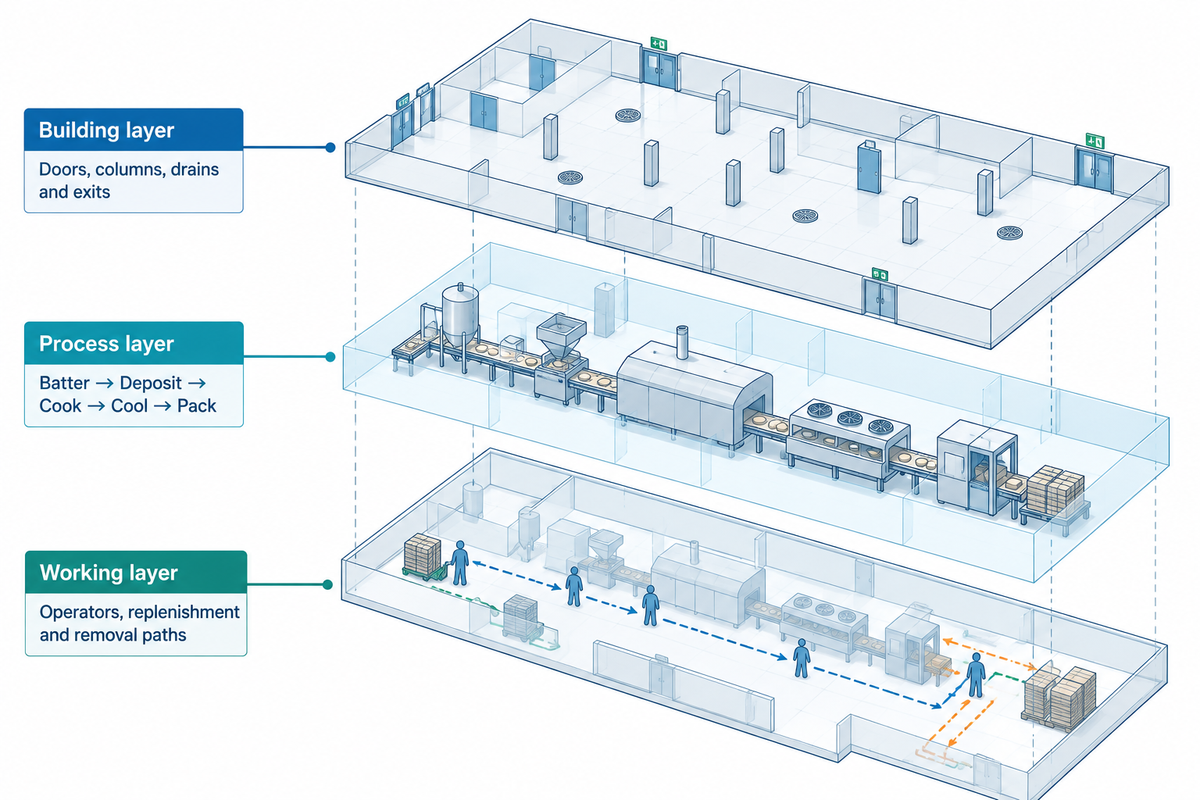
Prepare la distribución de una planta integrando un levantamiento medido del edificio, un flujo de proceso confirmado y los espacios operativos. Registre en el levantamiento las puertas, columnas, restricciones de altura del techo y niveles del piso. Luego ubique el módulo fijo de cocción y pruebe las conexiones de enfriamiento y empaque mientras dibuja los accesos necesarios para la producción, la limpieza y el mantenimiento.
- Capa del edificio: marque el acceso para descarga, las columnas, los desagües, las salidas y los servicios elevados.
- Capa del proceso: identifique la preparación de la masa, la dosificación, la cocción, la descarga, el enfriamiento y las operaciones posteriores.
- Capa de trabajo: agregue a los operadores, la reposición, las rutas de desmontaje y los componentes removibles.
Adjunte una ficha del producto que incluya el diámetro, el grosor, la viscosidad de la masa, el nivel de dorado deseado, las condiciones de horneado del panqueque y la gama de SKU. Para productos tipo dorayaki, incluya las condiciones del relleno y el emparejamiento de las tapas. Pida al proveedor que muestre en el plano, con una línea distinta, los equipos excluidos en vez de dejar espacios en blanco.
Es útil comparar las dos propuestas con un punto común de transferencia de materias primas al inicio y un punto común de transferencia del producto empacado al final. Mantenga vinculada la dimensión publicada de 9.8 m con el modelo al que corresponde; la idoneidad para el producto y los límites completos de la instalación requieren el plano de configuración del pedido.
Calcule el espacio operativo, no solo el área de la máquina
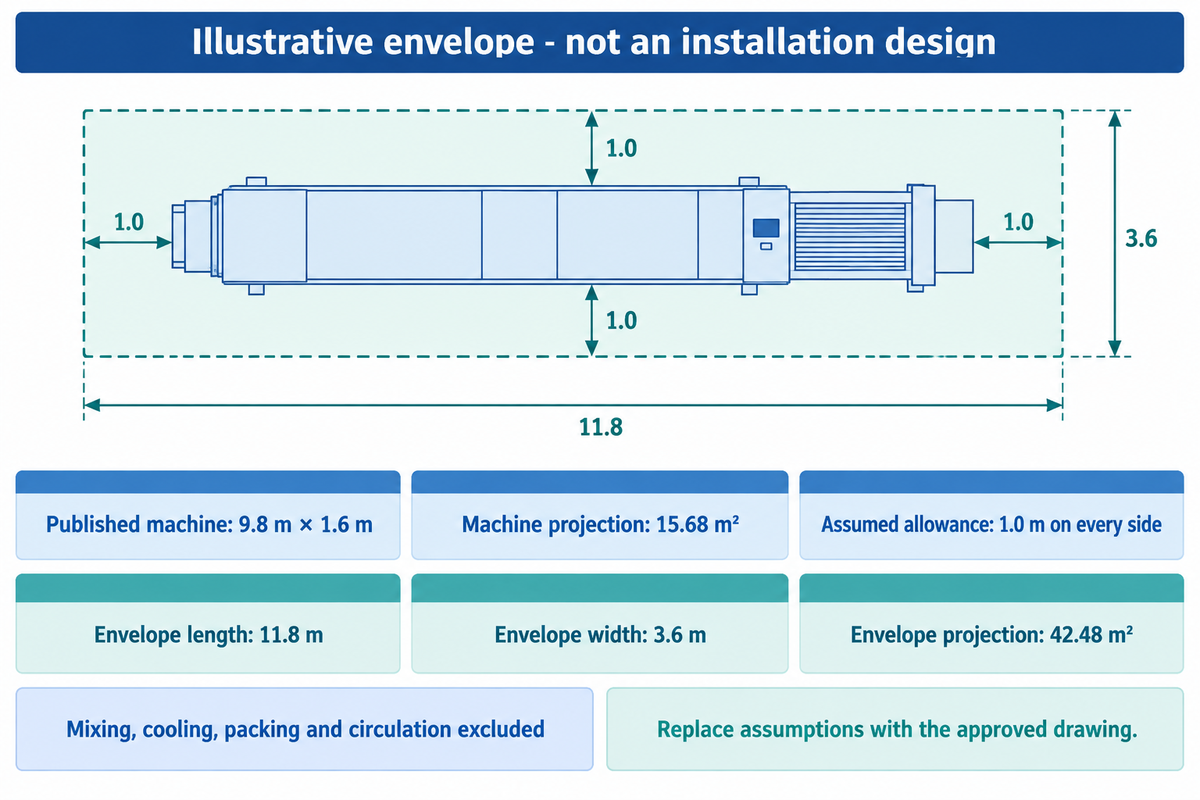
Para estimar el tamaño del equipo, multiplique el largo por el ancho y luego dibuje un espacio operativo alrededor de la máquina. Para operar, deje espacio libre para retirar componentes. La circulación compartida y los equipos anteriores y posteriores deben contabilizarse por separado en el presupuesto de superficie del recinto.
La tabla publicada de equipos para waffles y panqueques de UDTECH indica que la máquina de panqueques YT-10 mide 9.8 × 1.6 × 1.9 m. Estas son las dimensiones publicadas por el fabricante. El plano de distribución general vigente debe identificar la configuración suministrada, las proyecciones y los puntos de conexión. De acuerdo con la normativa aplicable de EE. UU. 21 CFR 117.40, las instalaciones deben permitir limpiar y mantener los equipos y las áreas adyacentes.
Un planificador que parte del largo de 9.8 m y el ancho de 1.6 m de las dimensiones publicadas puede hacer un primer croquis del espacio. La proyección es 9.8 × 1.6 = 15.68 m². Solo para hacer el cálculo, el planificador agrega 1.0 m a cada uno de los cuatro lados. Este espacio operativo hipotético es ilustrativo y no representa una distancia libre requerida. Se necesitan espacios separados para la mezcla, el enfriamiento, el empaque y la circulación. Antes de usar este croquis para compras, reemplace cada margen supuesto con el plano del equipo y los requisitos aplicables de la planta.
| Elemento | Valor | Base y consecuencia para el plano |
|---|---|---|
| Largo de la máquina | 9.8 m | Dato publicado de la YT-10 |
| Ancho de la máquina | 1.6 m | Dato publicado de la YT-10 |
| Altura de la máquina | 1.9 m | Verifique por separado las tareas en altura |
| Proyección de la máquina | 15.68 m² | 9.8 m × 1.6 m |
| Margen en el extremo de entrada | 1.0 m | Dato hipotético |
| Margen en el extremo de salida | 1.0 m | Dato hipotético |
| Margen en el lado del operador | 1.0 m | Dato hipotético |
| Margen en el lado opuesto | 1.0 m | Dato hipotético |
| Largo ilustrativo del espacio operativo | 11.8 m | 9.8 m + 1.0 m + 1.0 m |
| Ancho ilustrativo del espacio operativo | 3.6 m | 1.6 m + 1.0 m + 1.0 m |
| Proyección ilustrativa del espacio operativo | 42.48 m² | 11.8 m × 3.6 m |
| Otros módulos y rutas compartidas | Lista por separado | Excluidos de ambas cifras de superficie |
Nota de ingeniería: El margen de 1.0 m no es un mínimo legal. Los componentes eléctricos pueden especificar requisitos de espacio de trabajo. Indique el voltaje del gabinete, el lado de servicio y el sentido de apertura de la puerta, y aplique los requisitos de OSHA 1910.303. El espacio de trabajo para el servicio eléctrico debe mantenerse libre y no usarse para almacenamiento.
Un rectángulo operativo preliminar de 42.48 m² responde una pregunta limitada: cuánta proyección en el piso ocupan los supuestos indicados. Para completar la distribución de la planta de panqueques, coloque todos los módulos y revise las tareas de servicio. Una cotización del tamaño del recinto que considere la proyección de la máquina de 15.68 m² como si representara todo el sistema es incorrecta.
Elija un flujo recto, en L o en U
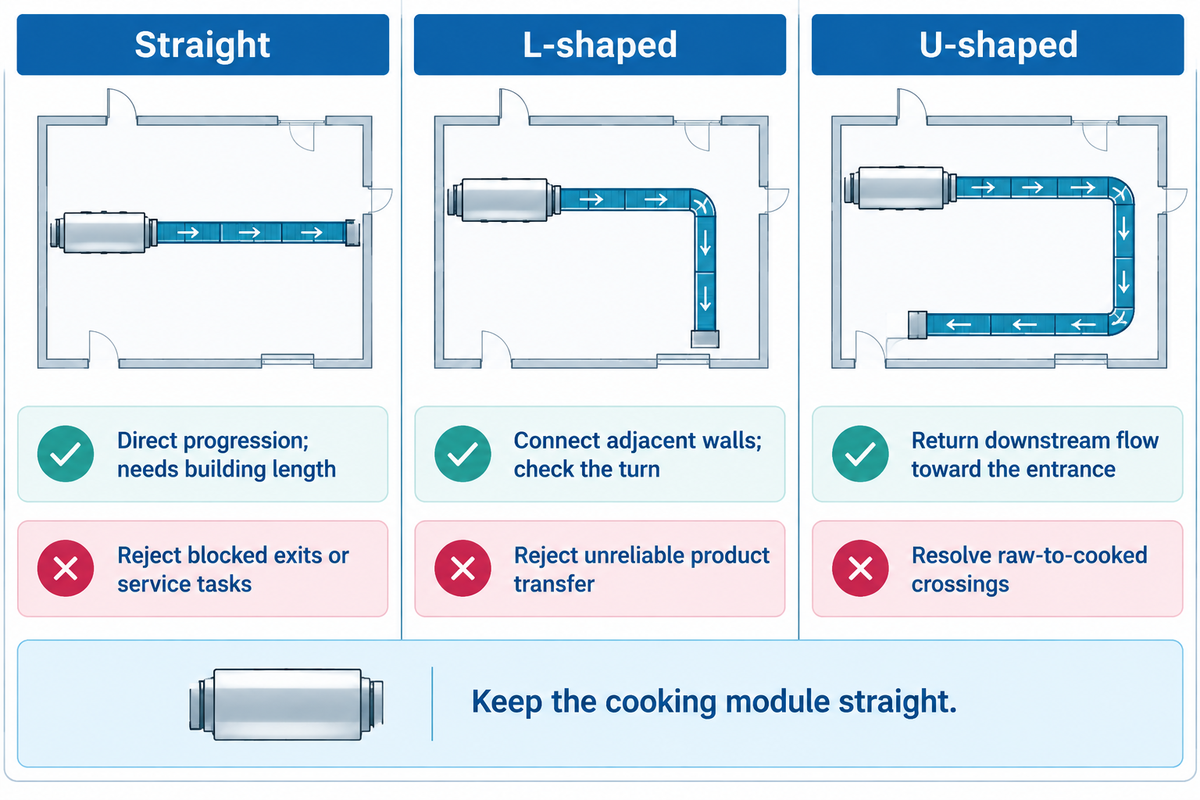
Los equipos fijos y el largo del edificio pueden favorecer una secuencia continua con pocas transferencias. Al considerar un giro en la ruta, tenga en cuenta las puertas y las posiciones de las etapas posteriores. Para evaluar los requisitos de espacio y personal, compare todas las alternativas con los mismos equipos, accesos de servicio y condiciones del producto.
| Ruta | Ventajas | Limitaciones y motivos para descartarla |
|---|---|---|
| Recta | Avance directo y menos giros deliberados | Requiere un edificio lo bastante largo; descártela si la descarga bloquea una salida o una tarea de servicio. |
| En L | Conecta módulos ubicados en paredes contiguas | Agrega un giro o una transferencia; descártela si el producto frágil no puede pasar por esa zona de forma confiable. |
| En U | Puede acercar las operaciones posteriores al extremo de entrada | Crea rutas de entrada y salida adyacentes; descártela si no se resuelven los cruces entre producto crudo y cocido. |
Un diseño modular ofrece alternativas en las interfaces; no permite doblar un horno. Indique si un transportador ajustable cambia de dirección de forma continua o transfiere el producto a través de un espacio. Una fila de panqueques puede perder la separación al tomar una curva, aunque la banda quepa en el recinto. Compare el mismo nivel de automatización: la carga semiautomática y una línea totalmente automática requieren distintas ubicaciones para los operadores.
Escenario de planificación: Imagine una panadería con puertas de recepción y despacho en la misma pared. Un plano en U parece ser la mejor opción porque los cartones terminados regresan hacia el despacho. El planificador mantiene recta la máquina de cocción y pliega el transportador en una etapa posterior. Sin embargo, en el tramo de retorno, el producto cocido sin empacar queda frente a la ruta de abastecimiento de la mezcladora. Cambiar el punto de alimentación de la mezcladora o separar el tránsito modifica la comparación. Una segunda revisión detecta que una sección removible del transportador tendría que cruzar la estación de empaque propuesta. Por lo tanto, la decisión real es entre configuraciones operativas completas que incluyan la solución de esos dos conflictos, no entre formas de letras más atractivas. Todo ahorro de mano de obra declarado debe basarse en el plan real de personal y reposición.
La ruta vertical también requiere un plano de sección. La norma 29 CFR 1910.263 contiene algunas disposiciones sobre la disposición de equipos de panadería en relación con transportadores situados sobre rutas ocupadas y cubiertas inferiores que eviten la caída de materiales. El plano debe mostrar la altura de los equipos elevados, las protecciones y el acceso para la limpieza y el mantenimiento.
En un módulo fijo de cocción de 9.8 m, cambiar la ruta posterior no modifica el largo del módulo. Analice las rutas recta, en L y en U con todo el alcance de servicio definido. Apruebe una ruta plegada solo después de revisar las transferencias del producto, los accesos y el tránsito junto al módulo y por debajo de este.
Dimensione juntos la ruta de enfriamiento y la transferencia al empaque
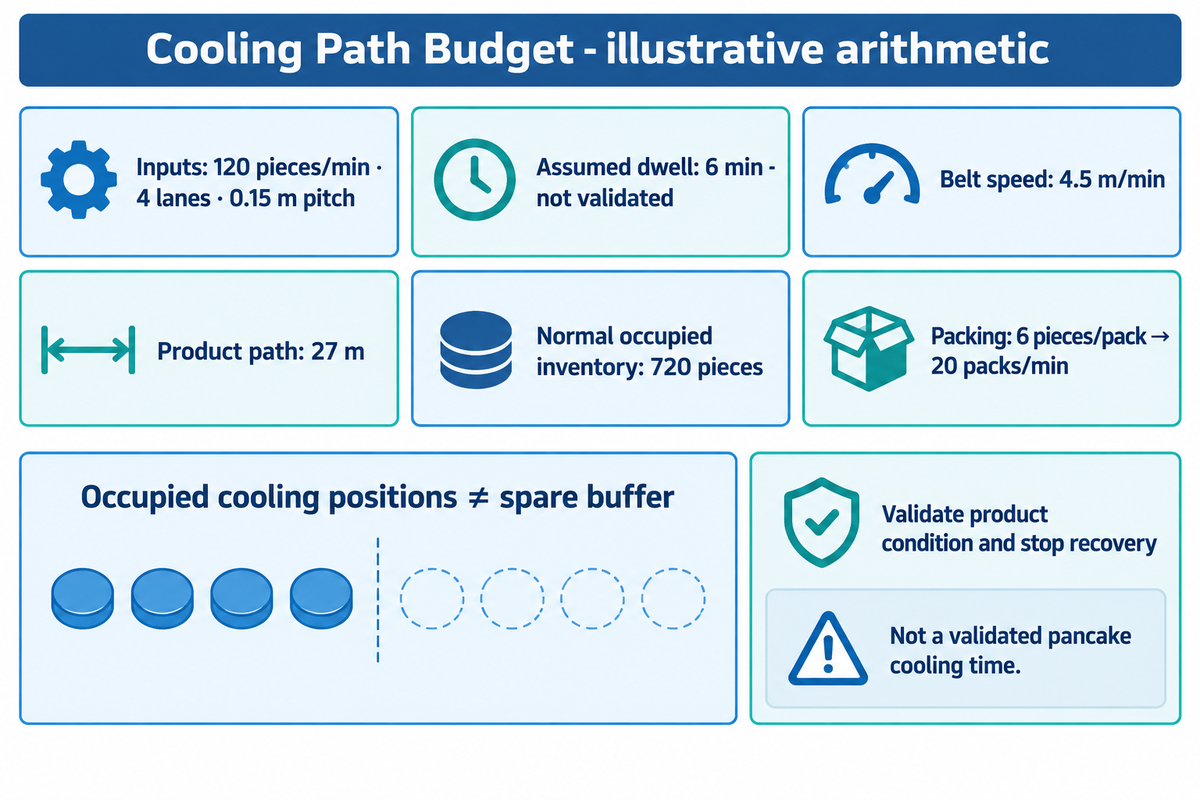
Dimensione la ruta de enfriamiento según el ritmo del producto, el número de carriles, el paso longitudinal y el tiempo de permanencia establecido para el producto. Luego determine cómo se transfiere el producto al empaque y cómo se responderá ante las interrupciones. La geometría de la banda determina el tiempo de recorrido disponible; las condiciones del producto y del aire ambiente, junto con el proceso validado, determinan si ese tiempo satisface los requisitos del producto.
El cálculo de la ruta de enfriamiento separa tres cantidades: la ruta requerida para el producto, el inventario normal en línea y la capacidad vacía de acumulación. El capítulo sobre productos de panadería del manual de ASHRAE de 2018 describe el enfriamiento en relación con las condiciones del aire, la separación y el tamaño del producto, e incluye un ejemplo de producción de pan. Las temperaturas y los tiempos de enfriamiento del pan no deben copiarse en una especificación para panqueques.
Para ilustrar un transportador de una sola capa, suponga que 120 piezas/min se distribuyen por igual en cuatro carriles, con una separación de centro a centro de 0.15 m entre los productos de cada carril. Este ejemplo muestra cómo hacer el cálculo; no es un tiempo de enfriamiento validado para panqueques. El espacio requerido por el producto y la separación debe caber dentro del paso.
Velocidad = ritmo de piezas × paso longitudinal ÷ número de carriles
120 piezas/min × 0.15 m ÷ 4 = 4.5 m/min.
Ruta del producto = velocidad de la banda × tiempo de permanencia
4.5 m/min × 6 min = 27 m.
Inventario normal en línea = ritmo de piezas × tiempo de permanencia
120 piezas/min × 6 min = 720 piezas.
Ritmo nominal de empaque = ritmo de piezas ÷ piezas por paquete
120 piezas/min ÷ 6 piezas/paquete = 20 paquetes/min.
Estas ecuaciones suponen un flujo constante, sin superposición ni demoras adicionales en las transferencias. Los 27 m representan el recorrido del producto, no el largo del edificio. Un transportador en espiral o de varios niveles puede acomodar ese recorrido en una proyección de piso menor, sujeto a la manipulación real del producto y a los accesos.
“Un transportador en espiral ofrece esa capacidad en una superficie relativamente pequeña.”
Una detención del empaque revela la capacidad que hace falta. Si el ritmo ilustrativo de las etapas anteriores se mantiene en 120 piezas/min durante una detención de dos minutos, se deben retener o desviar 240 piezas adicionales, o evitar que se produzcan mediante una detención coordinada de las etapas anteriores. Las 720 piezas existentes ya ocupan la ruta normal de enfriamiento. Cuando se reinicia el empaque exactamente a 20 paquetes/min de seis piezas, la entrada y la salida se mantienen iguales; la cola adicional no se reducirá. Determine las posiciones libres disponibles y el ritmo de recuperación, o defina un reinicio controlado. El modelo didáctico de trabajo en proceso de University of Texas diferencia el inventario del proceso de la protección frente a las variaciones del flujo y las fallas de las máquinas.
¿Puedo integrar una línea de panqueques con mi máquina de empaque actual?
Puede integrar una máquina de empaque actual si el formato del producto probado, el ritmo sostenido y la disposición de la alimentación coinciden con la descarga de la línea. Revise la altura de la banda, la unión de carriles, el tamaño de la pila y las señales de detención. La velocidad máxima anunciada de la unidad de sellado es solo uno de los datos; la alimentación estable y la recuperación después de una interrupción determinan si la interfaz funciona.
Pruebe la superficie lisa del panqueque, su tendencia a pegarse y su orientación real durante la transferencia. Si el producto comercializable es un sándwich, calcule los sándwiches terminados en vez de contar ambas tapas como productos empacados. Registre cómo se manejan los productos rechazados y quién suministra la lógica del PLC de la interfaz. Asegúrese de que los controles del empaque y el enfriamiento cumplan los requisitos de 21 CFR 117.80.
A 120 piezas/min, un tiempo de permanencia calculado de seis minutos ocupa 720 piezas a lo largo de una ruta de 27 m a 4.5 m/min. Ninguna de esas posiciones ocupadas constituye automáticamente una reserva de acumulación. Sustituya el tiempo supuesto por los resultados de las pruebas del producto y determine cómo responder ante una detención del empaque antes de aprobar la distribución de enfriamiento.
Dibuje por separado las rutas de materias primas, personas y residuos
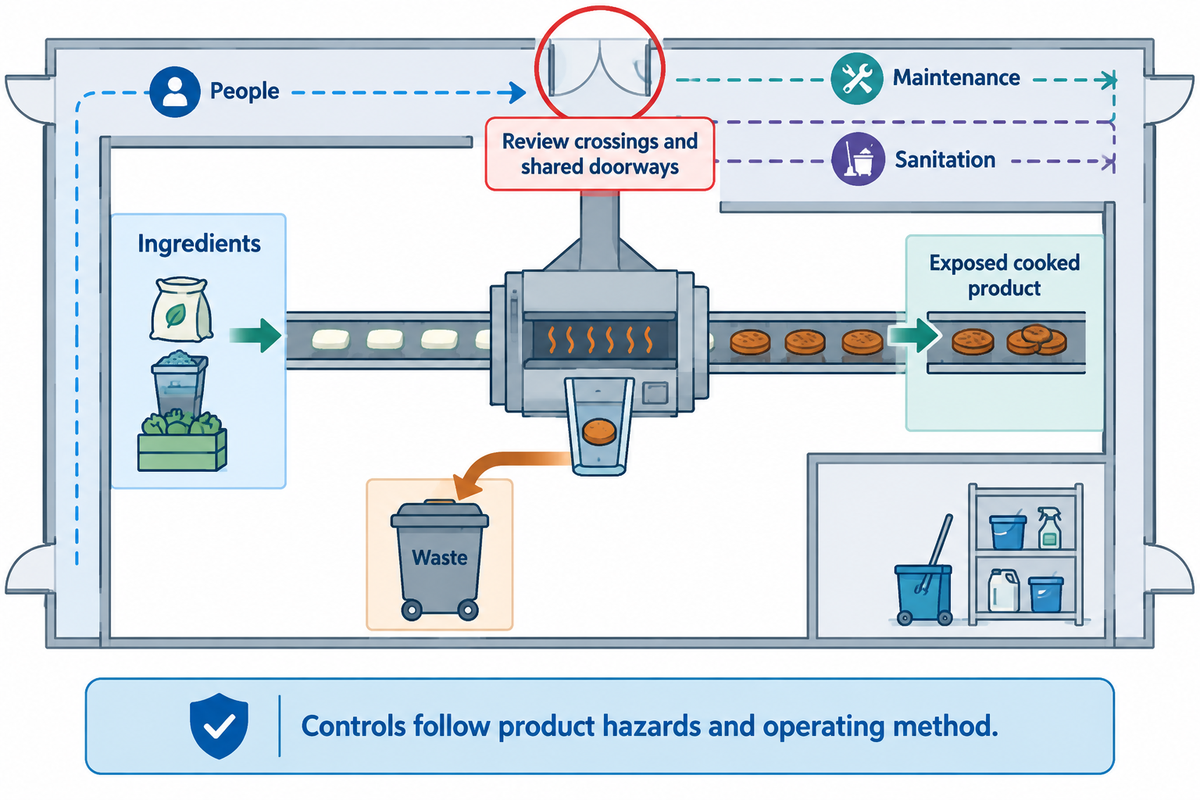
Dibuje en el plano de la máquina las rutas de los ingredientes, el producto cocido expuesto, el personal, los residuos y los equipos de limpieza, entre otros. Considere con cuidado todos los cruces y las puertas compartidas. La separación adecuada depende de los peligros del producto y del método operativo, por lo que la revisión debe incluir cómo la planta limpia, repone, repara y reinicia los equipos.
De acuerdo con la normativa aplicable de EE. UU. 21 CFR 117.20, el espacio adecuado y los controles de contaminación pueden incluir la ubicación, los horarios, las particiones, el flujo de aire u otros medios eficaces. Por ello, la higiene requiere un plan operativo además de las paredes dibujadas en el plano.
- Ingredientes: muestre cómo manejar la harina y reponer la masa sin transportar ingredientes abiertos por encima del producto terminado expuesto.
- Personas: ubique las estaciones de trabajo, el acceso para lavarse las manos y los cambios controlados entre tareas.
- Residuos: asigne a los productos rechazados y al empaque usado una ruta que evite interferir con la reposición limpia.
- Limpieza y desinfección: ubique las piezas retiradas, los equipos de limpieza y el almacenamiento protegido de herramientas limpias.
- Mantenimiento: muestre el acceso a los componentes y cómo llegan las herramientas al área correspondiente.
Confirme el régimen de limpieza antes de agregar una estación de lavado. 21 CFR 117.35 distingue entre las superficies de contacto con alimentos de baja humedad y las condiciones de procesamiento húmedo. También aborda la protección de los utensilios después de la limpieza durante su almacenamiento. No todos los panqueques son de baja humedad por el simple hecho de estar horneados.
Determine si el producto está listo para consumir y expuesto antes del empaque, y si un tratamiento posterior controla el peligro pertinente. Para las instalaciones sujetas a los requisitos de controles preventivos, 21 CFR 117.130 define la evaluación de patógenos ambientales en las condiciones indicadas para productos listos para consumir expuestos. El equipo de inocuidad alimentaria debe establecer esta base de diseño antes de finalizar la distribución de las zonas de enfriamiento y empaque.
Marque cada cruce con un responsable y un control concreto: desviar el tránsito, controlar los horarios, instalar un cerramiento u otra medida justificada. La objeción de un comprador de que “ya tenemos suficiente espacio en el piso” no toma en cuenta los conflictos operativos. Las normas de inocuidad alimentaria no se cumplen con solo etiquetar un área como higiénica, y las auditorías de fábrica requieren controles que respalden los procesos.
Identifique el espacio que requieren las transferencias y los cambios de formato
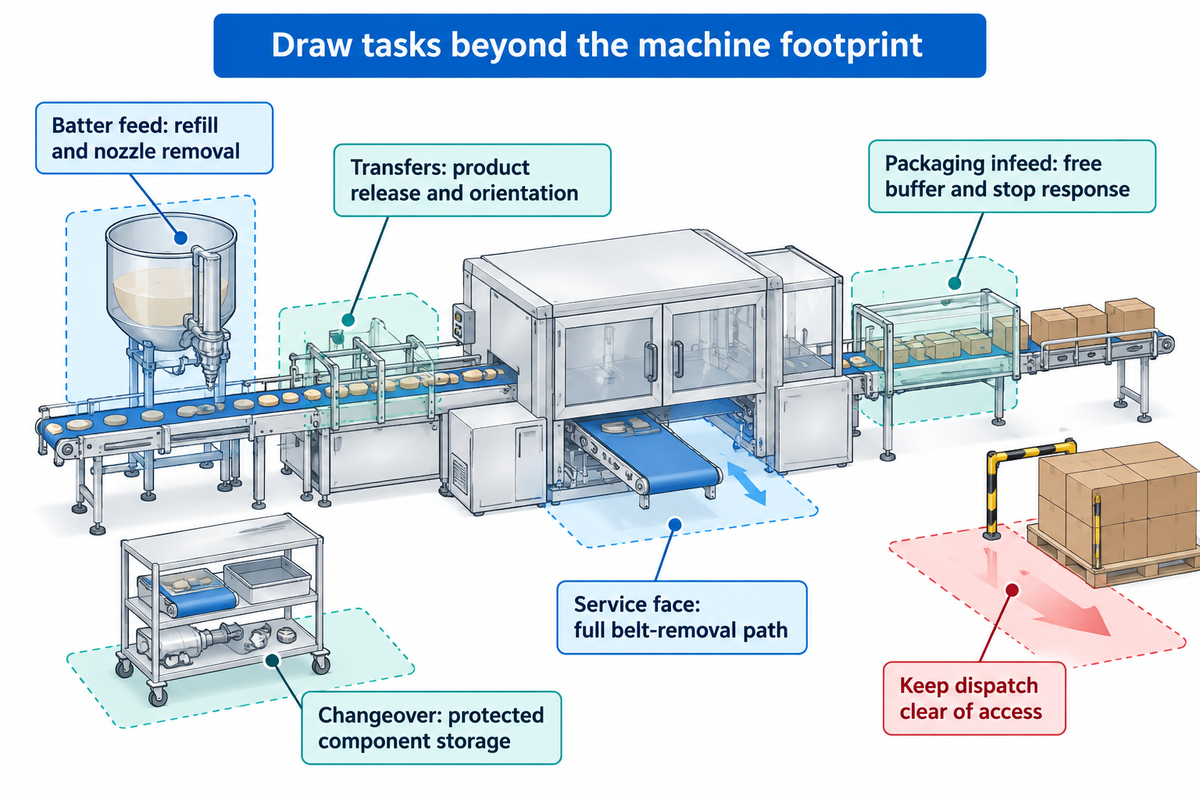
Revise las transferencias y las tareas de cambio de formato como operaciones físicas. Defina las condiciones de entrada y salida de cada una. La descarga del producto, la unión de carriles, la reposición y el retiro de piezas pueden requerir espacio adicional al de la maquinaria principal.
| Ubicación | Qué puede ocupar el espacio | Decisión antes de emitir el plano |
|---|---|---|
| Alimentación de masa | Movimiento del tanque, acceso a la tolva superior y retiro de boquillas | Muestre las tareas de reposición y limpieza |
| Dosificadora | Acceso al cabezal de dosificación y retorno de la masa | Verifique la dosificadora real y el rango de viscosidad |
| Descarga de cocción | Volteador, sistema de descarga y recepción del producto | Pruebe el desprendimiento del producto y su orientación en la superficie |
| Unión de carriles | Cambio del paso y producto rechazado | Defina la geometría de unión y la ruta de rechazo |
| Estación de relleno | Reposición y piezas de contacto con alimentos desmontadas | Asigne el espacio de servicio del sistema de relleno |
| Alimentación del empaque | Formación de pilas y producto en espera | Defina el espacio libre de acumulación y la respuesta ante detenciones |
| Lado de servicio | Apertura de protecciones, extracción de bandas y uso de herramientas | Dibuje toda la ruta para retirar los componentes |
| Cambio de receta | Placas de cocción de repuesto y componentes limpios | Disponga almacenamiento protegido y secado cuando sea necesario |
| Paquetes terminados | Inspección, cartones y movimiento de palés | Mantenga el despacho despejado para facilitar el acceso a las máquinas |
Escenario de cambio de formato: Un comprador planea alternar la producción de panqueques simples y de un producto relleno. El equipo totalmente automático para panqueques cabe y el proveedor incluyó una rellenadora opcional. Durante la revisión del plano, el supervisor de producción sigue el recorrido de un trabajador que retira las piezas de contacto con el relleno, indica dónde se limpian y cómo regresan secas y protegidas. Luego, el responsable de mantenimiento dibuja la ruta para extraer una banda transportadora. Al principio, ambas tareas ocupan el mismo espacio reservado para los cartones vacíos. Trasladar la reposición de cartones al otro lado resuelve un conflicto práctico antes de la instalación. Las pruebas del producto deberán evaluar el comportamiento del relleno y la uniformidad de la superficie. Comprar automatización por sí sola no elimina las tareas manuales que rodean una secuencia de producción totalmente sincronizada.
Las disposiciones sobre equipos y utensilios de las fuentes anteriores relacionan el acceso con las operaciones de mantenimiento y limpieza y desinfección. Use esos requisitos para solicitar espacios de trabajo. Una máquina para producir dorayaki y una máquina para panqueques simples pueden requerir tareas de desmontaje distintas, aunque su capacidad de producción nominal coincida.
Para la interfaz ilustrativa de 20 paquetes/min, un rectángulo despejado de alimentación no es suficiente si no incluye espacio para apilar, manejar rechazos y responder a detenciones. Asigne esas funciones antes de comparar cotizaciones. El espacio de reserva más útil está junto a una tarea definida y tiene un propósito ilustrado, en vez de ser un espacio sin uso definido entre líneas de producción.
Reserve espacio para crecer sin bloquear las operaciones actuales
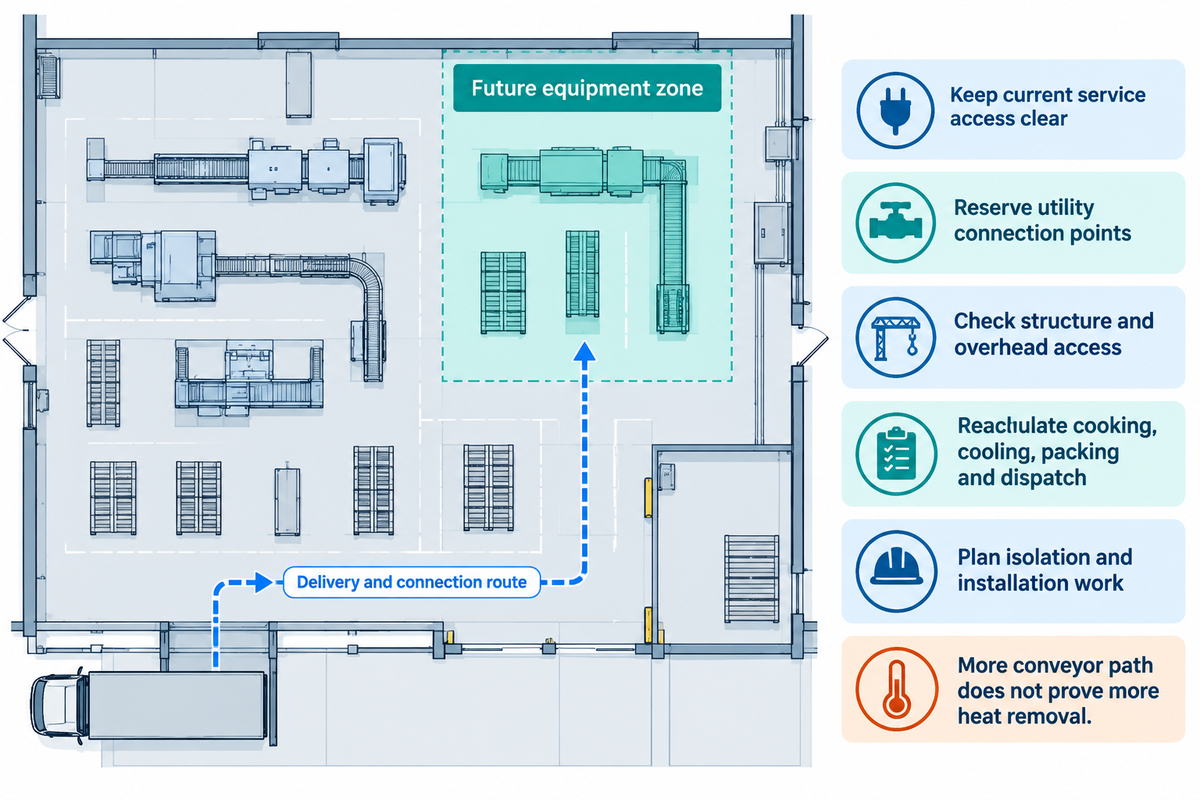
Reserve espacio para futuros equipos en una zona con una ruta viable para su entrega y conexión. El acceso actual para mantenimiento y movimiento de materiales debe mantenerse sin cambios. Las líneas modulares pueden facilitar la planificación de futuras interfaces, pero reservar un rectángulo para ampliar la capacidad de producción no significa que pueda aumentarse la producción sin interrupciones.
Cuando corresponda la manipulación mecánica, 29 CFR 1910.176 exige espacios libres de seguridad suficientes y pasillos despejados. También debe mantenerse despejado el espacio de trabajo eléctrico aplicable. Las instalaciones de producción deben distinguir el espacio reservado para módulos futuros del que ya está asignado a la circulación o al mantenimiento.
- Dibuje el módulo futuro y la ruta por la que ingresará a la planta de producción.
- Reserve los puntos de conexión propuestos para los servicios auxiliares sin obstruir el acceso actual.
- Verifique la carga estructural, el acceso al techo y la protección de los transportadores elevados, cuando corresponda.
- Vuelva a calcular en conjunto la cocción, el enfriamiento, el empaque y el despacho para la producción propuesta.
- Planifique el aislamiento y la instalación de acuerdo con las limitaciones reales de producción e higiene de la planta.
En el ejemplo de un enfriador, si la producción aumentara a 240 piezas/min, con cuatro carriles separados por un paso de 0.15 m y el tiempo de permanencia supuesto de seis minutos, la velocidad del producto sería de 9 m/min, con una trayectoria de producto de 54 m y 1,440 piezas en línea. Cada paquete contendría seis piezas, por lo que se requeriría una tasa nominal de empaque de 40 paquetes/min. Estas son consecuencias geométricas y no indican que el enfriador pueda retirar el doble de calor.
Una trayectoria de producto de 54 m requiere un nuevo diseño térmico y de manipulación, aunque los transportadores modulares quepan en la zona reservada. Verifique el mismo requisito futuro para el módulo de cocción, el enfriador, la empacadora y los servicios auxiliares. Mantenga el acceso actual mientras determina qué equipos pueden ampliarse y cuáles tendrían que reemplazarse.
Defina los servicios auxiliares, el alcance y los costos de distribución antes de realizar el pedido
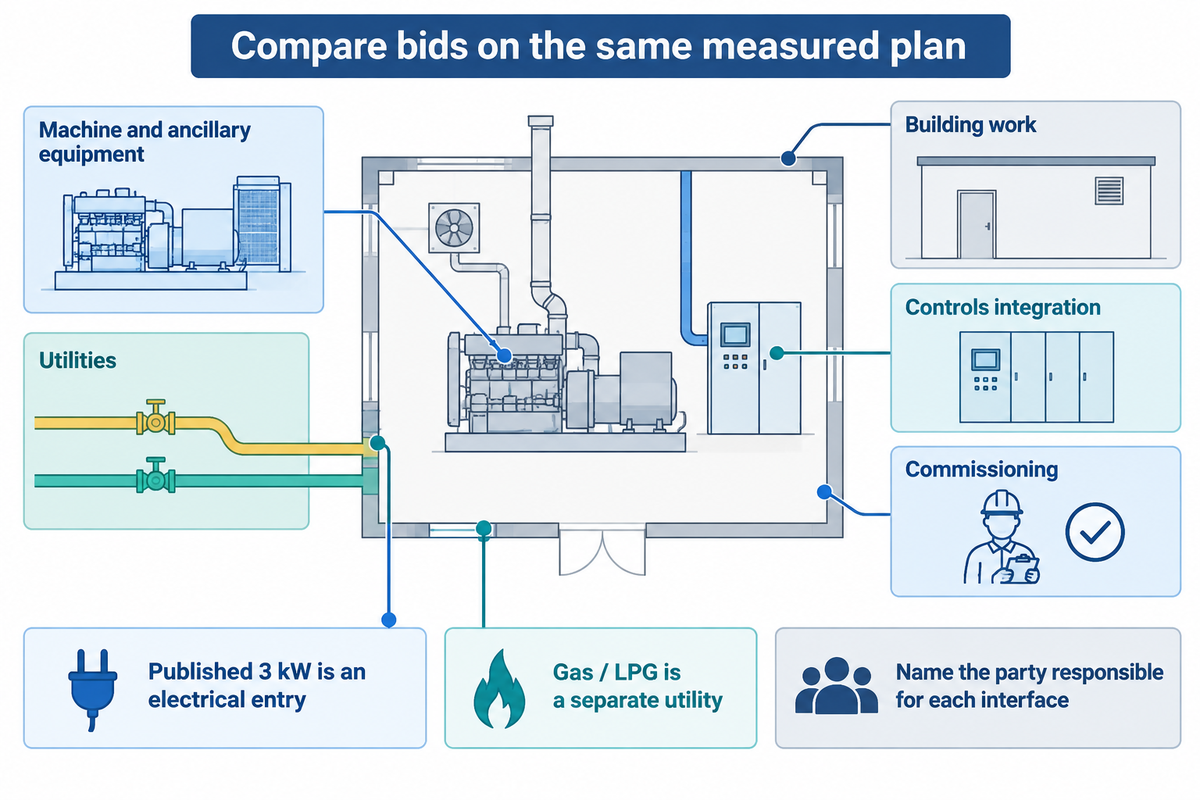
Los costos de distribución de los equipos pueden fijarse definiendo la máquina y los equipos auxiliares, los servicios auxiliares, las obras en el edificio y la puesta en marcha con límites de cotización específicos. Compare los planos de alcance de los proveedores sobre un único plano medido del edificio. Use el mismo formato de producto y la misma producción sostenida para que un precio más bajo de la máquina no oculte la falta de enfriamiento, empaque u obras en las instalaciones.
La tabla pública de YT-10 indica una carga eléctrica de 3 kW, además de gas natural o GLP. Considere el gas y la electricidad como servicios auxiliares distintos; 3 kW no representan la demanda térmica total ni la carga total instalada de la planta. Las disposiciones sobre espacio y ventilación de la planta que establece 21 CFR 117.20 corresponden al alcance de las obras en las instalaciones. Deje que los especialistas pertinentes de la planta determinen los requisitos de instalación aplicables.
| Paquete de trabajo | Plano o cronograma requerido | Responsable que debe identificarse |
|---|---|---|
| Producto y tasa de producción | Formato, piezas comercializables por hora y base operativa | Responsable de producción del comprador |
| Mezclado y alimentación | Ubicación de los tanques, recorrido de la mezcla y método de recarga | Proveedor o comprador responsable de la inclusión |
| Módulo de cocción | Dimensiones, controles del tiempo de cocción y caras de servicio | Proveedor del equipo |
| Retiro y transferencia | Alturas, separaciones, orientación y rechazo | Responsable de la interfaz |
| Enfriamiento | Base de prueba, trayectoria, condiciones del aire y acumulación libre | Responsable del sistema de enfriamiento |
| Relleno y emparejamiento | Recorrido del producto y límite de limpieza | Proveedor o comprador responsable de la inclusión |
| Empaque | Tamaño del paquete, tasa sostenida y señales de detención y reinicio | Integrador del sistema de empaque |
| Servicios auxiliares | Cargas conectadas, demanda máxima y puntos de conexión | Responsable de servicios de la planta y proveedor |
| Obras en el edificio | Piso, desagües, aberturas de acceso y ventilación | Comprador o contratista designado |
| Integración de controles | Enclavamientos, detención en etapas posteriores y secuencia de recuperación | Responsable designado de los controles |
| Puesta en marcha | Materiales de prueba, alcance de aceptación y capacitación | Comprador y responsable de puesta en marcha |
| Prestación del servicio | Refacciones, componentes eléctricos y condiciones del servicio posventa | Prestador de servicio contratado |
Para un posible cliente fabricante de alimentos, los criterios de evaluación serían la cantidad acordada de panqueques comercializables por hora, las pérdidas en el sistema de transferencia y las condiciones del proceso durante la prueba. Para las compras, el costo total de propiedad incluye el alcance acordado de los servicios en las instalaciones. El mantenimiento requiere planos de acceso y una lista de piezas. En conjunto, estas solicitudes facilitan la comparación de maquinaria industrial para la producción de alimentos sin depender de un precio especulativo llave en mano.
Antes de optar por automatizar las tareas, pregunte cuáles siguen siendo manuales. La producción de panqueques totalmente automatizada aún requiere reabastecimiento y limpieza y desinfección. En las instalaciones de producción competitivas de hoy, los sistemas industriales también requieren una secuencia acordada de detención y reinicio entre proveedores. Una propuesta de producción continua debe especificar las condiciones de intervención del operador y las cifras de tiempo operativo o eficiencia energética. Una descripción de una línea totalmente automática, por sí sola, no contempla ninguno de estos aspectos.
Para conversar sobre la configuración, use la página de producto y cotización de la línea de panqueques. Si hace falta, defina la manipulación de alimentos congelados y una opción de panqueques para sándwich en un alcance separado de etapas posteriores; considere cualquier cambio a equipos para waffles suaves como una configuración de equipos independiente. Los nombres de los productos no deben modificar de forma implícita los límites de los equipos cotizados.
Una máquina publicada con una potencia de 3 kW representa una entrada de servicios auxiliares. Antes de evaluar las cotizaciones, debe establecerse un presupuesto energético para toda la planta. Solicite ofertas comparables para el mismo alcance de equipos, conexiones y puesta en marcha. Definir un alcance común permite al comprador entender las diferencias de precio.
Preguntas frecuentes
¿Cuáles son los cuatro tipos de distribución de planta?
Ver respuesta
Las cuatro categorías habituales de distribución de planta son por proceso, por producto, de posición fija y celular. La distribución por proceso agrupa trabajos similares; la distribución por producto organiza las operaciones en secuencia. La distribución de posición fija lleva los recursos hasta un producto estacionario, mientras que la distribución celular agrupa recursos en torno a una familia de productos. La producción de panqueques suele seguir una ruta secuencial por producto. Los planos rectos, en forma de L y en forma de U describen la geometría de esa ruta, pero no reemplazan esas cuatro categorías.
¿Qué es el diseño de la distribución de una fábrica?
Ver respuesta
El diseño de la distribución de una fábrica asigna espacio a los equipos, las operaciones, el almacenamiento y la circulación dentro de un edificio. En una planta de producción de panqueques, conecta la secuencia del proceso con las puertas, columnas, accesos de servicio y puntos de conexión de servicios auxiliares reales. El resultado útil incluye tanto la disposición de las máquinas como las rutas de operación a su alrededor. Un plano de planta se vuelve práctico cuando las dimensiones, las condiciones del producto y las responsabilidades están suficientemente claras para las partes que suministran e instalan los equipos.
¿Puede darme un ejemplo de distribución de una planta?
Ver respuesta
En una planta con un proceso secuencial para panqueques, la preparación de la mezcla puede ubicarse antes de la dosificación y la cocción, seguidas del retiro, el enfriamiento y el empaque. Las rutas de recepción y residuos pueden transcurrir fuera del recorrido del producto cocido expuesto, manteniendo el acceso a las caras de servicio. Esta es una secuencia conceptual, no un plano fijo de las áreas. Las dimensiones reales de las máquinas, las pruebas de producto, las restricciones del edificio y los controles de higiene determinan si la disposición instalada debe ser recta o girar antes del empaque.
¿Necesito ventilación especial para una línea de producción de panqueques?
Ver respuesta
La ventilación debe diseñarse según el equipo de cocción, el calor, la humedad, el combustible y la exposición del producto reales. Determine las necesidades de extracción y renovación de aire con el proveedor de los equipos y el especialista de la planta. Los requisitos aplicables de inocuidad alimentaria y combustión determinan la instalación; la etiqueta de una línea no especifica un caudal de aire ni un grado de filtración universales.
¿Se consiguen fácilmente refacciones para máquinas importadas?
Ver respuesta
La disponibilidad depende del acuerdo de servicio contratado. Antes de hacer el pedido, obtenga una lista identificada de piezas críticas, información sobre las existencias locales y plazos de entrega por escrito. Al revisar la distribución de los equipos, incluya el espacio de almacenamiento y el acceso necesarios para reemplazar esas piezas.
¿Qué determina el costo de una línea de producción de panqueques?
Ver respuesta
El costo depende del producto acordado, la capacidad de producción sostenida, la automatización y los módulos de proceso incluidos. El precio solo del equipo de cocción y el precio de una instalación completa cubren obligaciones distintas. El enfriamiento, el relleno, una envolvedora, la inspección, la integración de controles y las conexiones de servicios auxiliares pueden quedar fuera de la cotización principal de los equipos. También deben asignarse claramente responsables para las modificaciones del edificio, el envío, la puesta en marcha y la capacitación. Antes de evaluar las diferencias entre dos propuestas, compare el mismo alcance, incluidas las tareas que siguen siendo manuales. Las plantas de procesamiento de alimentos también pueden requerir obras específicas para el proyecto relacionadas con condiciones sanitarias, electricidad, combustible y ventilación. Pida a cada proveedor que marque las inclusiones y exclusiones directamente en el mismo plano medido del edificio. Así, el comprador tendrá una base para solicitar las cotizaciones faltantes a los contratistas y calcular el costo total del proyecto sin depender de un rango de precios genérico.
Lleve un plano medido a la reunión sobre la distribución. Comparta con UDTECH el formato de su producto, la producción requerida, los detalles de la empacadora existente y las restricciones del edificio. Revise primero la gama de equipos para waffles y panqueques e identifique los módulos que necesita su proyecto.
DD preparó esta guía de planificación a partir de información pública de fabricantes, fuentes regulatorias primarias y referencias técnicas identificadas. Los ejemplos de distribución con cifras utilizan los supuestos indicados y no son diseños para construcción. Las pruebas del producto y los requisitos específicos de la planta definirán los equipos y las condiciones operativas finales. La información de la marca está disponible en la página de la empresa UDTECH.
Artículos relacionados y recursos de planificación
- Proceso, capacidad y criterios de aceptación de panqueques
- Guía de aceptación de equipos para waffles y panqueques
- Configuración de equipos para panqueques
- Familias de productos de waffles y panqueques
Referencias y fuentes
- FDA: Principios y directrices de aplicación de HACCP, adoptados en 1997.
- 21 CFR 117.20: Planta y terrenos; 117.35: Operaciones sanitarias; 117.40: Equipos y utensilios; 117.80: Procesos y controles.
- 21 CFR 117.130: Análisis de peligros.
- 29 CFR 1910.176: Manipulación de materiales; 1910.303: Instalaciones eléctricas; 1910.263: Equipos de panadería.
- ASHRAE: Manual de refrigeración de 2018, capítulo 41, productos de panadería, contexto técnico específico del pan.
- Paul A. Jensen, University of Texas: Trabajo en proceso, modelo de inventario de manufactura.
- Shane Whitaker, BakingBusiness: Los transportadores en espiral ofrecen un diseño que ahorra espacio, 31 de mayo de 2013.