Póngase en contacto con UDTECH Company

Línea de producción de waffles suaves: configuraciones de 32, 60 y 80 moldes
- Cotización en 1 día hábil
- 9–13 semanas hasta la aceptación en fábrica
- 1,800 / 3,500 / 5,000 kg por 24 h
- Funciona con gas natural o GLP
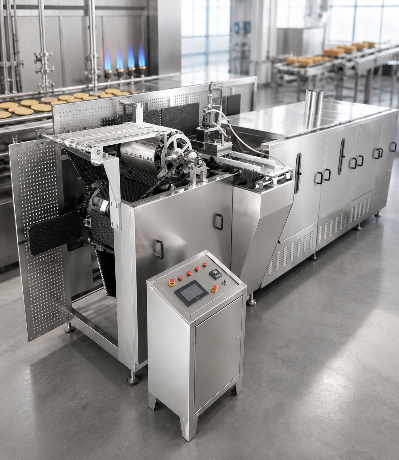
Esta línea de producción de waffles suaves es un túnel continuo a gas que dosifica la masa líquida, hornea, desmolda y enfría en una sola pasada. Usted elige según la cantidad de moldes —32, 60 u 80— y todos los datos siguientes se indican por configuración para que pueda dimensionar la línea antes de contactarnos.
Los planos y dibujos que cargue están cifrados.
- Plazo de entrega de la cotización
- En 1 día hábil
- Plazo de entrega
- 9–13 semanas desde la firma del acuerdo hasta la aceptación en fábrica
- Pedido mínimo
- Una línea de producción completa
- Garantía
- 12 meses para los componentes principales a partir de la aceptación en fábrica, más asistencia remota durante toda la vida útil de la máquina
- Instalación
- 5–7 días en planta con nuestros ingenieros de puesta en marcha
- Alimentación eléctrica
- 380 V / 50 Hz trifásica estándar; 220 V / 60 Hz a solicitud
Tres configuraciones según la cantidad de moldes
Todas las configuraciones tienen el mismo control PLC y la misma secuencia automática de dosificación, horneado y desmoldeo. Cambian la longitud del túnel y la cantidad de moldes, que determinan conjuntamente la capacidad de producción, la longitud requerida en planta y el consumo de gas.
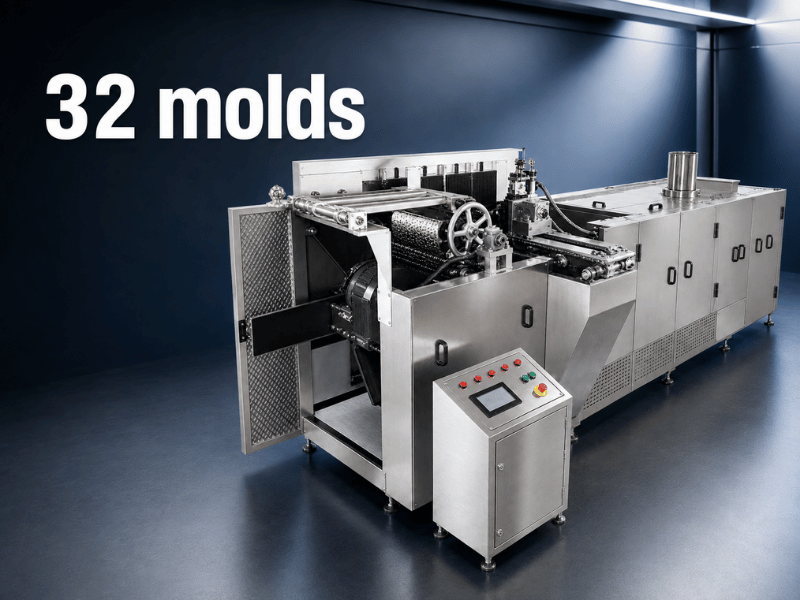
32 moldes
- ~1,800 kg por 24 h
- 6.0 × 1.6 × 1.9 m
- 3 kW de potencia eléctrica
- Gas natural: 8 m³/h o GLP: 4 kg/h
La configuración de entrada, para un tramo libre de 6 metros.
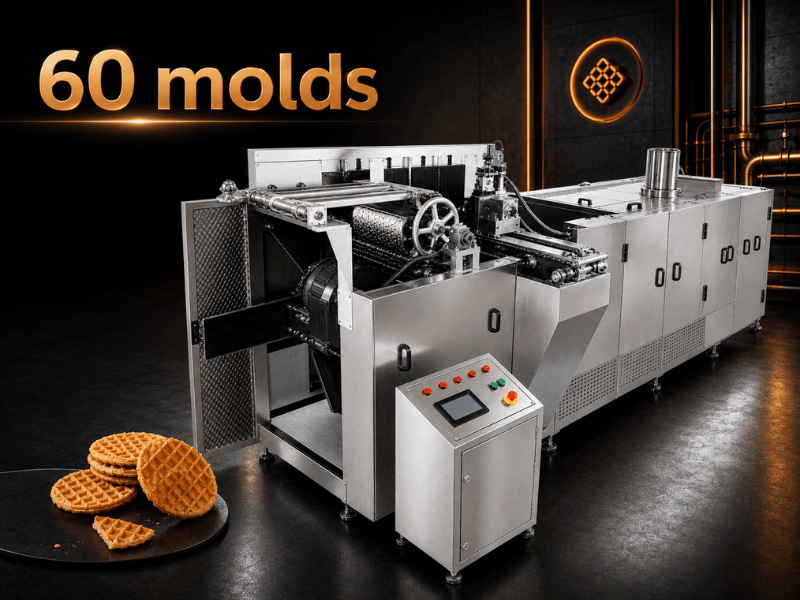
60 moldes
- ~3,500 kg por 24 h
- 9.8 × 1.6 × 1.9 m
- 3 kW de potencia eléctrica
- Gas natural: 14.5 m³/h o GLP: 8 kg/h
Casi el doble de capacidad de producción con la misma carga eléctrica, porque el calor proviene del gas.
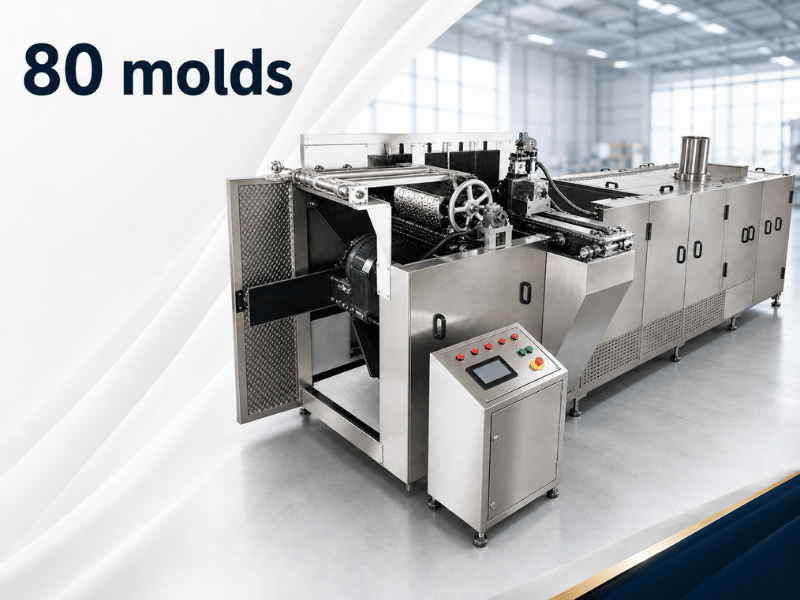
80 moldes
- ~5,000 kg por 24 h
- 12.0 × 1.6 × 1.9 m
- 5 kW de potencia eléctrica
- Gas natural: 19 m³/h o GLP: 14 kg/h
Según investigaciones publicadas, el horneado industrial continuo de waffles puede procesar hasta 200 kg de materia prima por hora.
El límite de longitud del área: dimensione la línea según el edificio
La mayoría de los compradores parte de una previsión de demanda y, a partir de ella, elige la máquina. Ese orden es incorrecto: la longitud libre disponible en planta es un límite que ningún presupuesto puede cambiar.
- Mida el tramo continuo más largo que puede destinar a la línea y contemple el acceso lateral.
- Descarte las cantidades de moldes que no caben: 6.0, 9.8 o 12.0 metros.
- Solo entonces compruebe si la configuración que cabe satisface su volumen de producción.
“Una máquina más grande no siempre es mejor. Piense en ‘Ricitos de Oro y los tres osos’ … una demasiado pequeña quizá no le permita cumplir sus objetivos, pero una demasiado grande podría sobrecargar su sistema de procesamiento.” — University of Idaho Extension, Boletín BUL 1035
Formatos que admite esta plataforma
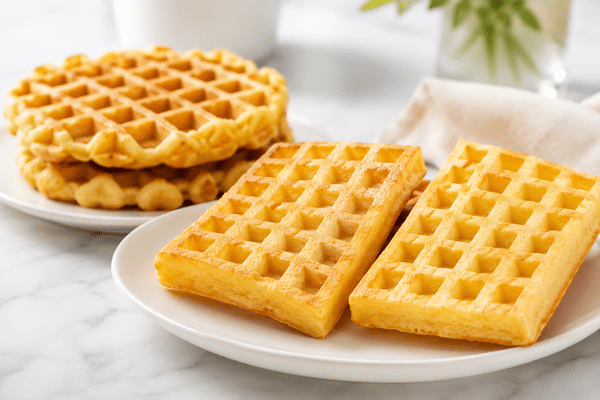
- Waffles suaves redondos con borde festoneado
- Waffles rectangulares con cuadrícula
- Waffles redondos de diámetro pequeño
- Pancakes y otros productos horneados planos mediante un cambio de molde de cocción
- Tapas para waffles tipo sándwich, con la etapa de relleno después de la banda transportadora de descarga
¿No sabe qué configuración cabe en su edificio?
Envíe las dimensiones del área y su capacidad de producción objetivo →Materiales en contacto con alimentos y formatos de producto
Dos aspectos determinan si una línea de productos horneados supera una auditoría de inocuidad alimentaria en Estados Unidos: las superficies que tocan el alimento y la posibilidad de limpiarlas. Ambos están regulados y se pueden verificar.
- Superficies en contacto con alimentos — acero inoxidable 304, con recubrimiento antiadherente apto para uso alimentario en las placas de cocción.
- Material base de las placas — hierro fundido dúctil (nodular), elegido por su capacidad térmica, conductividad y resistencia a la presión de cierre.
Qué debe significar “apto para uso alimentario” en Estados Unidos
- Un recubrimiento polimérico utilizado como superficie en contacto con alimentos está sujeto a 21 CFR 175.300 y, para el horneado, corresponde a la Condición A: esterilización térmica a alta temperatura (p. ej., más de 212 °F).
- Las resinas de perfluorocarbono deben cumplir la definición de identidad y los límites de sustancias extraíbles de 21 CFR 177.1550.
- Pregunte a cada proveedor bajo qué sección está autorizado su recubrimiento y solicite documentación que corresponda a su mercado de destino.
Un chasis para más de un producto
El molde de cocción determina el producto terminado, no la máquina; por eso, la misma plataforma de túnel puede producir pancakes y otros productos horneados planos al cambiar de molde.
Dosificación, horneado, desmoldeo y enfriamiento
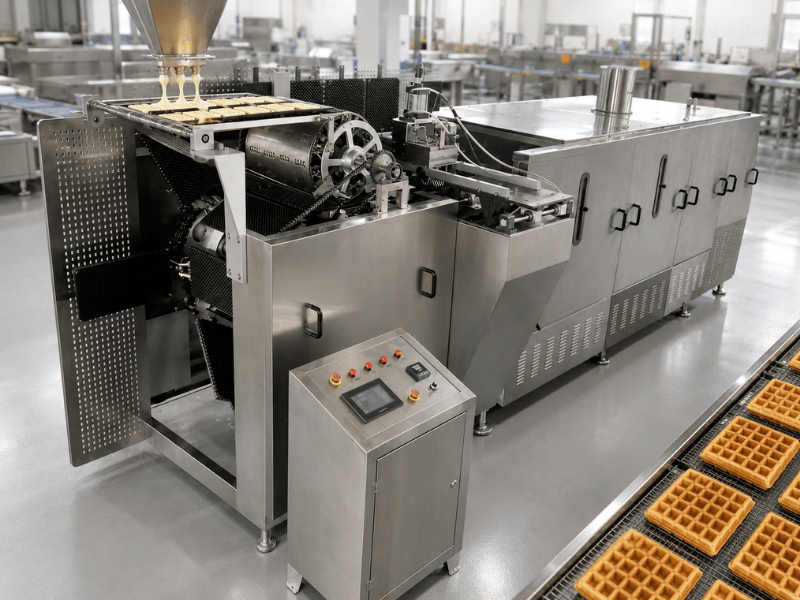
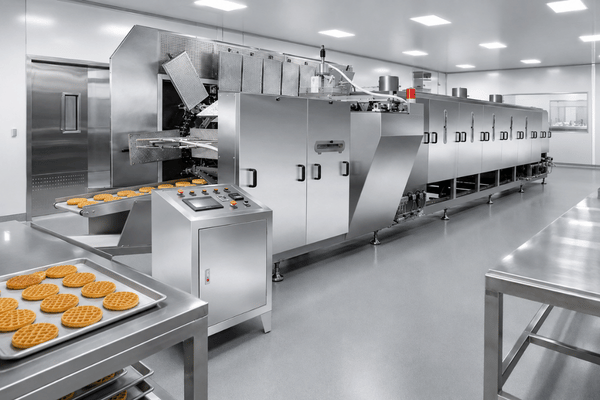
La línea suministrada comienza con la dosificación de masa líquida y termina en la banda transportadora de descarga. La masa líquida para waffles se vierte, a diferencia de la masa para pan, que se lamina; por eso, antes de la línea necesita un área de dosificación, no una línea para procesar masa.
Etapa
Qué sucede
Qué requiere de su planta
Dosificación de masa líquida
Una cantidad medida de masa líquida entra en cada molde bajo el cabezal.
Temperatura y viscosidad estables de la masa líquida.
Horneado
El molde se cierra y recorre el túnel caliente mientras se fija la estructura del producto.
Suministro de gas dimensionado para la configuración, más extracción.
Desmoldeo
El molde se abre; el producto se retira mediante agujas o una corriente de aire.
Aire comprimido tratado a 0.6 m³/min si se especifica el desmoldeo por aire.
Enfriamiento y descarga
El producto sale por la banda transportadora de descarga a un ritmo controlado.
Longitud de enfriamiento e interfaz con el equipo de empaque dimensionadas para su producto.
Por qué el túnel funciona como un reloj, no solo como una banda transportadora
El tiempo de horneado depende de la velocidad de la banda transportadora; por tanto, con una cámara de longitud fija, elegir la velocidad equivale a elegir el tiempo de horneado. Según prácticas publicadas, los waffles se hornean a 140–180 °C durante 110 a 180 segundos.
Un túnel más largo no hornea más rápido: aloja más moldes durante el mismo tiempo de permanencia, de modo que la cantidad de moldes y la capacidad de producción aumentan juntas.
El mismo principio se aplica a nuestros equipos para snacks horneados; hemos explicado cómo se controlan la dosificación de masa líquida y el horneado en moldes calientes.
Dos métodos de desmoldeo, a elegir al realizar el pedido
La extracción vertical mediante agujas es el método de desmoldeo estándar en la producción industrial de waffles. La corriente de aire es la alternativa cuando no se desea el contacto mecánico.
Si elige el desmoldeo por aire, especifique también su calidad
Las buenas prácticas de fabricación vigentes de la FDA exigen tratar el aire comprimido utilizado sobre superficies en contacto con alimentos para evitar la contaminación del producto.
ISO 8573-1 es la norma de clasificación que se incluye en las especificaciones. La Guía 102 de la British Compressed Air Society (BPG102-1, revisada en junio de 2022) establece la clase 2:2:1 para el aire de contacto directo, con un punto de rocío a presión de −40 °C. Es un código voluntario, y el secador y el conjunto de filtros corresponden a la planta.
La paradoja del desmoldeo que conviene conocer antes de comprar una línea de waffles
Lo habitual es evaluar un sistema de desmoldeo según la fuerza necesaria para separar el waffle de la placa de cocción. En pruebas instrumentadas, esa medida muestra lo contrario.
- En condiciones de horneado idénticas y con el mismo equipo, una formulación con almidón de papa quedó adherida en menos del 7% de los waffles.
- Una formulación con harina de arroz quedó adherida en casi el 50%: un aumento de aproximadamente siete veces en las mermas de producto debido únicamente al cambio de receta, sin modificar el equipo.
- La adherencia no solo genera mermas de producto: interrumpe el horneado, obliga a detener la línea para limpiarla y exige repetir el calentamiento inicial, que consume mucha energía; ese es el verdadero riesgo que se busca controlar al elegir el método de desmoldeo.
- Ambas opciones comparten la misma geometría de la cadena de moldes, por lo que los criterios de aceptación se miden con su producto durante la prueba de aceptación en fábrica, ya que el desmoldeo depende de la receta.
Tabla completa de especificaciones por configuración
Todos los datos provienen de la especificación de fabricación de esta línea. Las filas marcadas como calculadas muestran operaciones aritméticas hechas para esta página, de modo que usted pueda verificarlas.
| Especificación | 32 moldes | 60 moldes | 80 moldes |
|---|---|---|---|
| Cantidad de moldes | 32 | 60 | 80 |
| Dimensiones totales | Dimensiones: 6.0 × 1.6 × 1.9 m (19.7 × 5.2 × 6.2 ft) |
Dimensiones: 9.8 × 1.6 × 1.9 m (32.2 × 5.2 × 6.2 ft) |
Dimensiones: 12.0 × 1.6 × 1.9 m (39.4 × 5.2 × 6.2 ft) |
| Capacidad de producción por 24 h | aprox. 1,800 kg (3,970 lb) |
aprox. 3,500 kg (7,720 lb) |
aprox. 5,000 kg (11,020 lb) |
| Capacidad de producción por hora (calculada) | 75 kg/h | 146 kg/h | 208 kg/h |
| Capacidad de producción por turno de 8 horas (calculada) | 600 kg | 1,167 kg | 1,667 kg |
| Capacidad de producción por jornada de 16 horas (calculada) | 1,200 kg | 2,333 kg | 3,333 kg |
| Carga eléctrica | 3 kW | 3 kW | 5 kW |
| Gas natural | Capacidad de producción: 8 m³/h (283 ft³/h) | Capacidad de producción: 14.5 m³/h (512 ft³/h) | Capacidad de producción: 19 m³/h (671 ft³/h) |
| Aporte de calor (calculado) | aprox. 293,000 Btu/h | aprox. 530,000 Btu/h | aprox. 695,000 Btu/h |
| Opción de GLP | Capacidad de producción: 4 kg/h (8.8 lb/h) | Capacidad de producción: 8 kg/h (17.6 lb/h) | Capacidad de producción: 14 kg/h (30.9 lb/h) |
| Aire comprimido | 0.6 m³/min | 0.6 m³/min | Se confirma con su pedido |
| Tensión de alimentación | 380 V / 50 Hz trifásica estándar; 220 V / 60 Hz a solicitud | ||
| Control | Control PLC con panel de operador | ||
Comparación con la misma base de tiempo: kg/24h frente a los kg/h de un competidor
La capacidad de producción se expresa con al menos tres bases de tiempo distintas, que no son intercambiables: una línea anunciada con 364 kg/h no es necesariamente mayor que otra de 5,000 kg por 24 h.
Las tres filas calculadas permiten comparar todas las configuraciones con la misma base de tiempo: divida entre 24 y luego multiplique por la duración de su turno.
Son cifras nominales que no descuentan la disponibilidad ni el rendimiento; nuestro método para ajustar la capacidad nominal según la eficiencia operativa real se aplica directamente.
Cómo interpretar el consumo de gas: primero el cumplimiento, luego el costo
Con el contenido energético promedio del gas en Estados Unidos de 1,036 Btu por pie cúbico, las tres configuraciones superan el umbral de 150,000 Btu/h de OSHA.
Por encima de ese umbral, un horno de calentamiento directo debe ventilarse previamente, con cuatro renovaciones completas de la atmósfera de la cámara de horneado antes del encendido.
La regla sobre fallo de llama se aplica por quemador, no por horno: cada quemador individual de más de 150,000 Btu/h necesita un dispositivo de protección que responda en un máximo de dos segundos. Confirme la cantidad de quemadores en el plano del tren de gas.
Para evaluar el costo, compare la energía por kilogramo y no por hora: un estudio revisado por pares sobre un horno industrial para obleas indica un consumo de gas de 3.20 kWh por kilogramo.
Cotización, plazo de entrega y contenido de la oferta
El precio depende de la configuración, la fuente de calor, el sistema de control, el alcance de la certificación y las conexiones en ambos extremos de la línea. No hay un precio de catálogo; recibirá una cotización desglosada.
Factores que modifican el precio
Factor
Efecto en el costo
Cómo controlarlo
Cantidad de moldes
Determina la longitud del túnel, la longitud de la cadena y la cantidad de quemadores.
Dimensione la línea según el espacio disponible y su plan de turnos.
Fuente de calor
Las configuraciones para gas natural y GLP difieren en el tren de gas y los dispositivos de seguridad.
Confirme el combustible que utilizará su planta.
Método de desmoldeo
La extracción con agujas y la corriente de aire utilizan mecanismos distintos.
Decida a partir de una prueba con su receta.
Alcance de la certificación
Las marcas se emiten para la configuración que se entrega.
Indique el mercado de destino al hacer la consulta.
Conexiones con otros equipos
Suministro de masa líquida antes de la línea; enfriamiento y empaque en las etapas posteriores.
Defina ambos puntos durante la revisión de los planos.
Cómo se prepara su cotización
Envíe su capacidad de producción objetivo, el combustible, las dimensiones del área disponible y el mercado de destino. Respondemos en 1 día hábil con una cotización según su configuración, una hoja de cálculo ajustada a la escala de la línea y una lista de referencias.
Etapa
Tiempo transcurrido
Qué comprende
Desde la firma del acuerdo hasta la aceptación en fábrica
9–13 semanas
Fabricación, ensamblaje y prueba de aceptación.
Transporte marítimo
Se programa por separado
Varía según el destino y se cotiza junto con el envío.
Instalación y puesta en marcha
5–7 días
Ajuste de la máquina, calibración y validación de la producción.
Capacitación de operadores
2–3 días
Programas para operadores y personal de mantenimiento; manual en inglés y chino.
El plazo de entrega comienza con la firma del acuerdo y excluye el transporte marítimo y la instalación. El pedido mínimo es una línea de producción completa.
El costo que continúa después de pagar la factura
Está documentado que quienes compran equipos de panadería suelen tomar el precio de compra como referencia porque es la única cifra concreta que tienen delante. En un horno de túnel, esa referencia es errónea: el costo de equipar el área es apenas el comienzo de gastos que se prolongan durante décadas.
“Reading Bakery Systems sitúa la vida útil de un horno industrial de panadería en 30–40 años de producción.”
— Tremaine Hartranft, vicepresidente de crecimiento técnico y estrategia de Reading Bakery Systems, en baking+biscuit international“Los hornos representan el 35–45% de las emisiones totales de carbono de una planta de panadería. Una revisión de hornos de túnel, evaluada por pares, indica que la proporción del calor suministrado que absorbe el producto puede bajar a alrededor del 16% en la operación con calentamiento directo.”
Por eso publicamos el consumo de gas de cada configuración: compare 8, 14.5 o 19 m³/h con su propia tarifa.
Materiales de contacto, higiene, seguridad de la máquina y documentación
Una planta en Estados Unidos evalúa una línea de waffles mediante tres revisiones independientes —inocuidad alimentaria, seguridad de la máquina y aceptación eléctrica—; superar una no implica superar las demás.
- Inspección del ensamblaje según la configuración indicada en su cotización escrita.
- Prueba en vacío de la cadena, la apertura y el cierre de los moldes y la secuencia de control.
- Prueba de aceptación en fábrica con su producto, conforme al procedimiento de aceptación escrito.
- Conjunto de documentos embalado con la línea antes de su envío.
Las buenas prácticas de fabricación vigentes de la FDA establecen requisitos específicos para las superficies en contacto con alimentos, más allá de su material: deben resistir la corrosión, ser atóxicas y soportar los alimentos y los productos de limpieza.
- Las uniones deben ser lisas para minimizar la acumulación de partículas de alimentos y el contacto cruzado con alérgenos.
- Los sistemas de transporte deben estar diseñados de modo que puedan mantenerse en condiciones adecuadas.
- El aire comprimido que se usa sobre superficies en contacto con alimentos debe tratarse para evitar la contaminación del producto: esta disposición determina si el desmoldeo por aire es aceptable en su planta.
- El cambio de producto entre formatos plantea una cuestión de alérgenos para su plan de limpieza y desinfección, no para la ficha técnica de la máquina.
Aspectos de seguridad de la máquina y del tren de gas que debe confirmar al realizar el pedido
La norma de OSHA para equipos de panadería se aplica al diseño, la instalación, la operación y el mantenimiento de la maquinaria utilizada en una panadería.
Elemento
Qué exige la norma
Purga previa al encendido
Cuatro renovaciones completas de la atmósfera antes del encendido, que deben repetirse después de cualquier parada de seguridad.
Fallo de llama
Un dispositivo de protección que responda en un máximo de dos segundos y requiera restablecimiento manual antes de reiniciar.
Cierre principal de gas
Una válvula de cierre manual por horno, situada antes de todas las demás válvulas y bloqueable en posición cerrada.
Aislamiento eléctrico
Un interruptor principal de desconexión, de acceso rápido y bloqueable en posición abierta.
Paradas de emergencia
Botones cerca de los puestos de los operadores.
Resguardos
Engranajes cubiertos; ruedas dentadas y transmisiones por correa trapezoidal cubiertas hasta una altura de 8 ft 6 in sobre el piso.
Ubicación del horno
No debe estar junto a vestuarios, comedores, salas de ventas, pasillos ni salidas.
Normas que mencionará su auditor
- Certificación NRTL — los equipos eléctricos solo son aceptables en un lugar de trabajo de Estados Unidos si están certificados por un laboratorio de pruebas reconocido a nivel nacional; los aparatos industriales de GLP figuran en la lista de OSHA.
- ANSI Z50.1 y Z50.2 — seguridad e higiene de equipos de panadería; son expresamente voluntarias.
- NSF/ANSI 2 incluye los equipos de procesamiento para panadería en su alcance; NSF/ANSI 4 cubre los equipos comerciales de cocción y no es la referencia correcta.
- El artículo 16 del Reglamento (CE) 1935/2004 exige una declaración de conformidad por escrito. El Reglamento (UE) 2023/1230 sustituye a la Directiva de Máquinas 2006/42/EC a partir del 20 de enero de 2027.
De la consulta a la producción en marcha
01
Envíe sus requisitos
capacidad de producción, formato, combustible, dimensiones del área disponible y mercado de destino.
02
Revisión de la configuración
confirmamos qué cantidad de moldes se adapta al espacio disponible y a su volumen de producción.
03
Cotización por escrito
en 1 día hábil, desglosada y acompañada de una hoja de cálculo ajustada a la escala de la línea y una lista de referencias.
04
Prueba de producción
horneamos su propia materia prima y enviamos videos y fotografías como evidencia.
05
Fabricación y aceptación en fábrica
9 a 13 semanas desde la firma del acuerdo. Si la línea no cumple el procedimiento, no se envía.
06
Instalación y capacitación
5 a 7 días en planta, seguidos de 2 a 3 días de capacitación para operadores y personal de mantenimiento.
Lista de verificación para preparar la planta
Usted debe confirmar cada punto siguiente; cualquiera de ellos ha impedido alguna vez una puesta en marcha.
Punto de control
Qué debe confirmar
Suministro eléctrico
208/120 V o 480/277 V, configuración de fases, corriente a plena carga y necesidad de un transformador de aislamiento.
Suministro de gas
Presión y capacidad para 293,000 / 530,000 / 695,000 Btu/h, además del regulador y la válvula de alivio.
Ventilación y carga térmica
Recorrido de extracción y aire de reposición. Estudios de panaderías relacionan las temperaturas superiores a 35 °C con riesgos para la salud de los trabajadores y una menor capacidad de producción.19
Longitud disponible en planta y espacio libre
6.0, 9.8 o 12.0 m en línea recta, acceso por ambos lados y 1.9 m de altura.
Ubicación del horno
No debe estar junto a vestuarios, comedores, salas de ventas ni salidas.
Aire comprimido
0.6 m³/min si se especifica, tratado según la clase exigida por su sistema.
Suministro de masa líquida
Los ensayos publicados mantienen la masa líquida en el rango bajo a medio de los 20 °C, por debajo de un tiempo de flujo de 300 segundos.1
Enfriamiento y empaque
Longitud del tramo y ritmo de empaque adecuados para su configuración.
Una obligación de mantenimiento que recae en el fabricante
Pregunte a cualquier proveedor cómo cumplirá la inspección anual antes de firmar.
OSHA exige que un empleado de panadería designado especialmente y debidamente capacitado inspeccione todos los dispositivos de seguridad de los hornos al menos dos veces al mes, y que representantes de los fabricantes de los hornos lo hagan al menos una vez al año.
Qué podemos mostrarle antes de que haga el pedido
Al comprar equipos de capital en el extranjero, la confianza se convierte en un problema antes que las especificaciones. Un maquinista lo expresó claramente en un foro del sector:
“Creo que una diferencia importante es el grado de confianza … Por eso me resulta difícil arriesgar una suma grande con ellos.” — Hilo del foro Practical Machinist sobre máquinas herramienta importadas
- Lista de referencias de instalaciones comparables
- Nuestro procedimiento de prueba de aceptación en fábrica
- Nuestro procedimiento de aviso de inspección
- Un desglose detallado de la cotización
- Una prueba en fábrica con su propia materia prima, documentada en video y fotografías
- Especificaciones y video de la máquina en lugar de una unidad física de muestra
- Prueba de aceptación en fábrica presenciada en persona o a distancia
La inspección dimensional y visual por parte de un organismo independiente es una actividad reconocida de evaluación de la conformidad según ISO/IEC 17020, con acreditación en Estados Unidos a través de A2LA. Indique el organismo al hacer su consulta y programaremos la prueba de aceptación en fábrica según su disponibilidad.
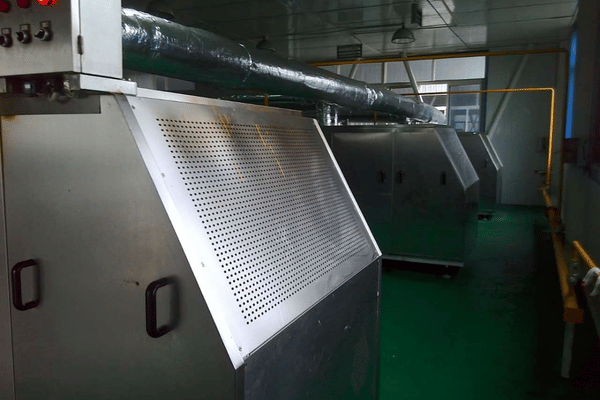
Una línea de este tipo instalada y en funcionamiento en una planta de alimentos, con el ducto de extracción instalado en altura.
Comience por la lista de referencias antes que por el precio. Es la manera más rápida de saber si vale la pena pedirnos una cotización —
Cuándo esta línea de producción no es la opción adecuada
Un túnel continuo es la opción adecuada para mantener un volumen de producción sostenido en un formato estable. En tres situaciones, elegirlo sería un error.
- El compromiso debe plantearse con claridad: un túnel más largo aumenta la producción, pero exige más tiempo de precalentamiento, espacio disponible en planta y masa térmica en cada reinicio.
- Por eso, comprar un equipo más grande no siempre es lo más seguro, y por eso la tercera columna siguiente indica dónde buscar en su lugar.
| Situación | Por qué juega en su contra | Qué hacer en su lugar |
|---|---|---|
| Longitud libre disponible inferior a 6 metros | La configuración más corta mide 6.0 m antes de dejar espacio libre para el acceso, y ningún número de moldes resuelve un área demasiado corta. | Considere una máquina rotativa por lotes o vuelva a planificar el recorrido. |
| Cambios de producto frecuentes en lotes pequeños | Un túnel favorece las corridas largas; cada parada obliga a recuperar el calor de puesta en marcha, y un túnel más largo tiene más masa térmica que volver a calentar. | Reduzca el tamaño en lugar de aumentarlo, o agrupe el volumen por corrida. |
| La sala de masa líquida aún no está lista | Esta línea comienza en la dosificación de masa y no puede compensar una masa líquida que llega con temperatura o viscosidad inestables. | Corrija primero el sistema de mezclado y después ponga en marcha la línea con un suministro estable. |
Un límite real se aplica a cualquier línea de producción de waffles, incluida la nuestra: la liberación depende tanto de la receta como de la máquina, por lo que un proveedor que la garantice con una formulación que nunca ha probado está adivinando.
Equipos relacionados que no corresponden a esta máquina
- Si su producto se enrolla o se rellena después del horneado, consulte por qué una línea de formado de rollos pertenece a una categoría de máquinas diferente.
- Para formatos de oblea y barquillo de huevo horneados, consulte nuestra línea de producción de barquillos de huevo a gas.
¿No está seguro de cuál de estas tres opciones corresponde a su caso? Envíenos las dimensiones del área, el formato y las longitudes de corrida previstas —
Obtenga una evaluación clara de la adecuación →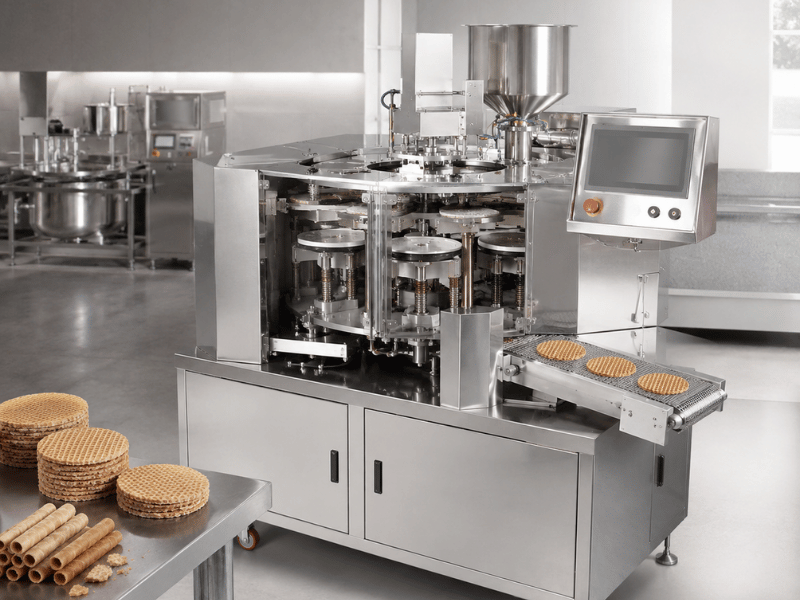
Línea de producción de waffles suaves: herramientas de ingeniería y planificación
Selector del número de moldes
Calcule la configuración exacta de moldes necesaria según su capacidad de producción objetivo y la longitud máxima disponible del área.
Estimador de costos de gas y energía
Proyecte sus necesidades de aporte térmico y carga eléctrica durante 24 horas frente a las tarifas locales de servicios auxiliares para comparar los costos operativos.
Planificador de producción por turno
Convierta la capacidad nominal máxima en rendimientos realistas por turno mediante variables configurables de eficiencia y tiempo de actividad.
Preguntas frecuentes
Claridad técnica y respuestas operativas sobre el dimensionamiento de líneas, la adecuación de la instalación y la aceptación en fábrica para la producción industrial de productos horneados.
Cotizamos por masa, porque las piezas por hora dependen del peso de su unidad terminada. Envíenos el peso unitario objetivo y el formato, y la cotización hará la conversión.
Las máquinas miden 6.0, 9.8 y 12.0 metros de largo, 1.6 m de ancho y 1.9 m de alto, más el acceso lateral. Tenga en cuenta que 29 CFR 1910.263 prohíbe ubicar un horno junto a vestidores, comedores o salas de ventas, pasillos o salidas.9
Dos métodos, seleccionados al hacer el pedido: desmoldeo vertical mediante agujas, el método estándar en la producción industrial de waffles, y soplado de aire. Determinar cuál se adapta a su producto requiere una prueba; la investigación publicada muestra que la adherencia puede variar de menos de 7% a casi 50% solo por un cambio de receta en equipos idénticos.1
La plantilla de horneado define el producto terminado. Envíenos el producto que desea añadir y confirmaremos si se trata de un cambio de plantilla o de una geometría de molde diferente.
Nuestros ingenieros realizan el ajuste de la máquina, la calibración de la receta y la calificación de producción durante 5 a 7 días. Después, la capacitación de los operadores se lleva a cabo durante 2 a 3 días en dos modalidades, con el manual suministrado en inglés y chino.
Depende de la configuración, del método de desmoldeo y de cómo esté organizado el final de su línea de empaque, por lo que se confirma según su distribución en planta en la cotización, en lugar de publicarse como una sola cifra.
No de forma fiable. La investigación sobre la producción industrial de waffles determinó que, a diferencia de la harina para pan, la calidad del waffle no puede predecirse a partir de parámetros reológicos clásicos como el farinograma o el extensograma1; por eso realizamos un horneado de prueba con su propio material.