Póngase en contacto con UDTECH Company

Línea de producción de waffles suaves: guía paso a paso

Especificaciones rápidas de la línea de producción de waffles suaves
- Objetivo: conectar la condición de la masa líquida, la geometría del molde, el horneado, el enfriamiento, el desmolde y el empaque en un solo registro de aceptación.
- Unidad de comparación recomendada: piezas aceptadas y empacadas por hora, no la placa de datos del horno.
- Datos de entrada principales: plano del producto, peso objetivo por pieza, rango de la receta, cantidad de moldes, tiempo de ciclo, servicios auxiliares y definición de rechazo.
- Estándar de evidencia: condiciones de operación, mediciones de muestras, acceso para limpieza y notas del cambio de producto acordados antes de la aceptación en fábrica.
- Alcance: capacitación del comprador y preparación de la solicitud de cotización; la página de solución vinculada se encarga de la configuración comercial y la conversión de la cotización.
Una línea de producción de waffles suaves es una cadena de transferencias controladas, no un solo horno. Esta guía muestra cómo mapear esas transferencias, revelar los supuestos ocultos de capacidad y redactar un expediente de aceptación que puedan firmar la panificadora, el integrador y el proveedor.
En resumen: congele primero la geometría del producto, registre juntas las condiciones de la masa líquida y del horneado, y acepte la línea con el producto enfriado y empacado. Los números siguientes son ejemplos vinculados a la fuente, no una promesa para ningún modelo de UDTECH.
Revisado por el equipo técnico de UDTECH. La historia de la empresa en este artículo fue proporcionada por UD Company y no constituye una prueba independiente del rendimiento de waffles suaves.
Qué controla realmente una línea de producción de waffles suaves
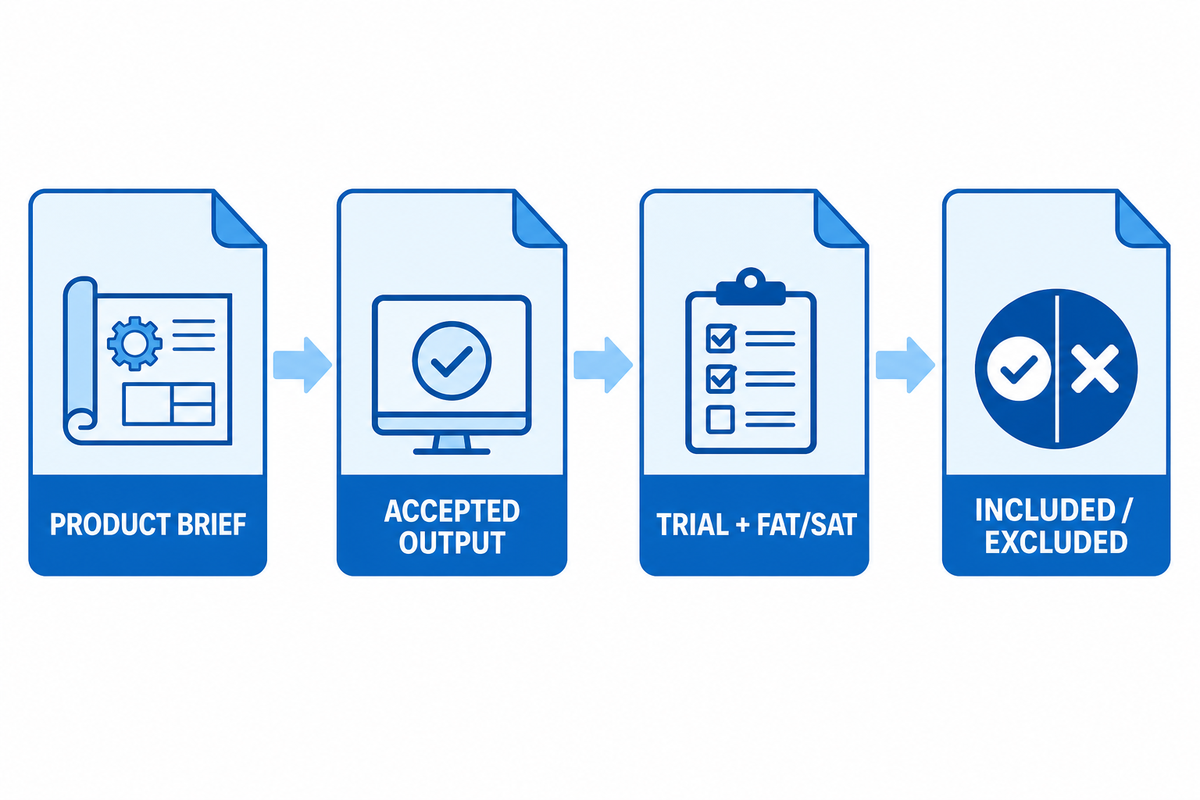
Para establecer los controles, una línea de producción sigue una secuencia: una porción estable de masa líquida entra en un molde definido, el calor llega al producto durante un tiempo de residencia medido y una pieza enfriada sale sin desgarrarse ni perder su forma. Los compradores deben preguntar «¿qué variable se controla en cada transferencia?». La respuesta se convierte en una lista de registros en lugar de una lista de características de folleto.
El equilibrio de la línea explica el riesgo. Una dosificación rápida aún puede cumplir un límite cuando el ciclo del horno, el tiempo de enfriamiento o la empacadora controlan la producción aceptada. Incluso una línea que mueve moldes a una velocidad declarada puede perder piezas vendibles por horneado insuficiente, adherencia o un cambio de producto lento. Trate cada estación como un punto de control con un responsable, un instrumento y una respuesta de aceptación.
Utilice la guía sobre equipos del Electronic Code of Federal Regulations como límite de limpieza y desinfección para los registros de control; es una referencia de planificación, no un certificado del rendimiento de la máquina.
| Categoría / tipo de estación | Qué controlar | Registro que se debe solicitar |
|---|---|---|
| Preparación de ingredientes | Identidad del lote, temperatura y orden de premezcla | Hoja del lote y comprobación de segregación de alérgenos |
| Mezclado | Tiempo, cizallamiento y temperatura de la masa líquida | Revisión de la receta del mezclador y registro del lote |
| Tolva de retención | Tiempo de permanencia, agitación y nivel | Tendencia del nivel y procedimiento de rellenado |
| Dosificador | Masa dosificada, posición y repetibilidad | Muestra de pesaje y ajuste de la boquilla |
| Molde/placa de cocción | Geometría de la cavidad, grasa y cierre | Revisión del plano e inspección de desmoldeo |
| Horno | Calor por zona, ciclo y tiempo de permanencia | Punto de ajuste registrado, lectura real e historial de alarmas |
| Enfriamiento | Permanencia, movimiento del aire y temperatura del producto | Muestra de salida del enfriamiento y comprobación de deformación |
| Manipulación | Fuerzas de transferencia y orientación | Registro de atascos y video de transferencia |
| Empaque | Conteo, sellado y calidad del empaque terminado | Conteo de aceptadas, rechazos y tiempo de cambio de producto |
Un dosificador automático puede alimentar un horno de cocción mediante un recorrido medido de masa líquida. La repetibilidad proviene de una dosificación por pistón, la separación de las placas y el registro de la receta. Para un comprador, la eficiencia significa piezas comercializables por turno; la productividad también incluye el tiempo de cambio de producto, el consumo de energía y las comprobaciones del operador. Pregunte si la línea utiliza acero inoxidable 304 en las superficies en contacto con alimentos, un gabinete de enfriamiento o una sección de enfriamiento vertical, y un transportador de enfriamiento con aire. El control preciso de la temperatura en un horno túnel puede respaldar un rendimiento estable cuando el proveedor documenta la tolerancia del punto de ajuste, los sellos de grado alimentario y un acceso de mantenimiento conveniente.
Una máquina para waffles es solo un componente de la maquinaria: la precisión proviene de hacer coincidir el dosificador, las placas de cocción y el momento del desmoldeo. La automatización completa aún necesita un cambio de receta documentado y un operador capacitado.
Conclusión clave: firme cada entrega con un registro medible. La preparación comienza cuando los registros coinciden desde el lote de masa líquida hasta la caja empacada.
De la masa líquida al producto empacado: el mapa del proceso
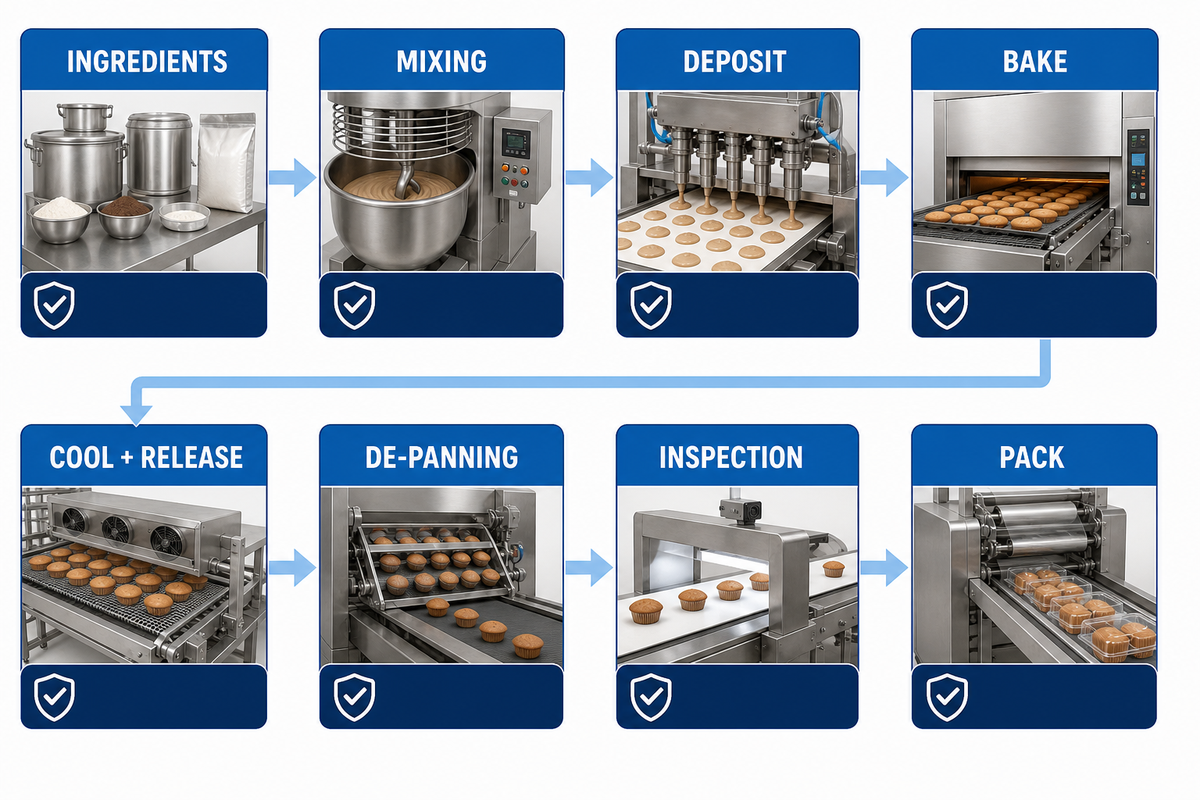
El mapa práctico del proceso comienza antes de la primera dosificación y termina después del enfriamiento y el empaque. Escriba el mapa como un flujo de una página con flechas, etiquetas de sensores y puntos de retención. Este mapa permite a un ingeniero rastrear un defecto hasta el primer estado anormal, en lugar de culpar a la última estación visible.
Las plantas de alimentos ya aplican esta lógica en sistemas de controles preventivos. La Administración de Alimentos y Medicamentos de Estados Unidos describe los controles de proceso como procedimientos que mantienen parámetros y valores definidos dentro de un rango acordado, con registros de monitoreo y verificación. Aplique la misma disciplina a la calidad del producto: identifique el parámetro, indique el instrumento, establezca el intervalo de muestreo y defina la corrección.
- Libere el lote de ingredientes y la revisión de la receta.
- Mezcle y mantenga la masa líquida dentro de la ventana acordada de tiempo y temperatura.
- Deposite la masa objetivo en la posición correcta del molde.
- Hornee durante el ciclo validado mientras registra las lecturas reales de cada zona.
- Transfiera, enfríe e inspeccione el desmoldeo antes de que la empacadora cuente la pieza.
Un complemento útil es la guía de procesos y aceptación de UDTECH para líneas de waffles y pancakes, que cubre la arquitectura más amplia de la línea. Mantenga este artículo centrado en la medición y la evidencia para el comprador; evite copiar una lista comercial de módulos.
Un operador que enfrenta un atasco recurrente debe registrar el primer punto anormal: posición de dosificación, cierre del molde, desmoldeo, salida del enfriamiento o entrada de la empacadora. Esa marca de tiempo hace concreta la conversación con el proveedor. También protege al comprador de una corrección falsa, como aumentar el calor del horno cuando el desencadenante real es un error de posición de dosificación.
Masa líquida y dosificación: donde comienza la uniformidad
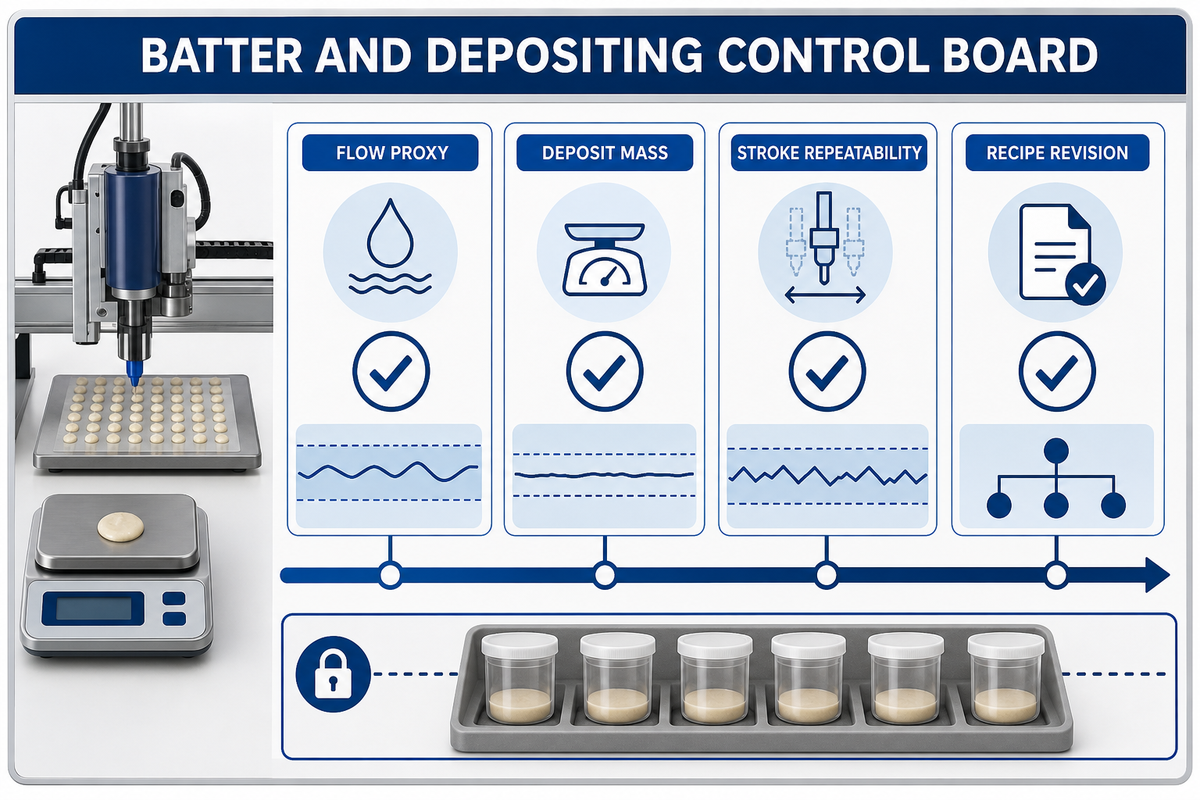
La precisión de la dosificación depende conjuntamente del estado de la masa líquida y de la geometría de la cavidad. Los ajustes volumétricos pueden repetir un volumen mientras la masa por pieza cambia con el aire, la temperatura o los sólidos. Solicite al proveedor una muestra de pesaje al arranque, a mitad de la operación y después de un rellenado, y registre los ajustes de boquilla, bomba y agitación utilizados para cada muestra.
La sensibilidad de la transferencia explica el riesgo. La masa líquida que fluye bien en la tolva puede cortarse, enfriarse o airearse en el trayecto de alimentación. Ese cambio altera la altura de llenado y la forma en que el calor entra en la celda. Los compradores necesitan una ventana de receta y máquina, no una sola frase sobre un dosificador «preciso». Registre la masa media, la mayor desviación, el llenado de la cavidad y el primer defecto visible.
Una lista práctica de verificación de diseño higiénico de los recursos de seguridad alimentaria de Cornell también ayuda al equipo a marcar las superficies limpiables alrededor de la tolva y el dosificador.
¿Cómo afecta la viscosidad de la masa líquida a la dosificación de waffles suaves?
La viscosidad afecta el tiempo necesario para llenar una cavidad y la forma que queda cuando se cierra el molde. Una masa líquida poco viscosa puede extenderse más allá del borde previsto; una masa espesa puede dejar una esquina baja o una cola en la boquilla. Como no se encontró en la investigación pública una ventana universal de viscosidad para waffles suaves, especifique el método de medición, la temperatura y la extensión aceptable de la planta en lugar de tomar prestado el número de un competidor.
| Comprobación | Método | Decisión |
|---|---|---|
| Temperatura de la masa líquida | Mida en la salida del mezclador y la entrada de la tolva | Retener, ajustar o liberar el lote |
| Dosifique la masa | Pese 10 porciones dosificadas consecutivas en tres puntos de la operación | Compare con la tolerancia de masa acordada |
| Posición | Fotografíe el llenado de la cavidad junto al plano | Ajuste la trayectoria de la boquilla o rechace la muestra |
| Respuesta al rellenado | Registre las primeras piezas después de rellenar la tolva | Establezca un punto de retención para el reinicio |
Conclusión clave: una dosificación es repetible solo cuando la masa, la posición y el estado de la masa líquida se registran juntas. Si falta un campo, el registro de aceptación no puede explicar un defecto de llenado.
Control del horneado: tiempo, calor y geometría del molde
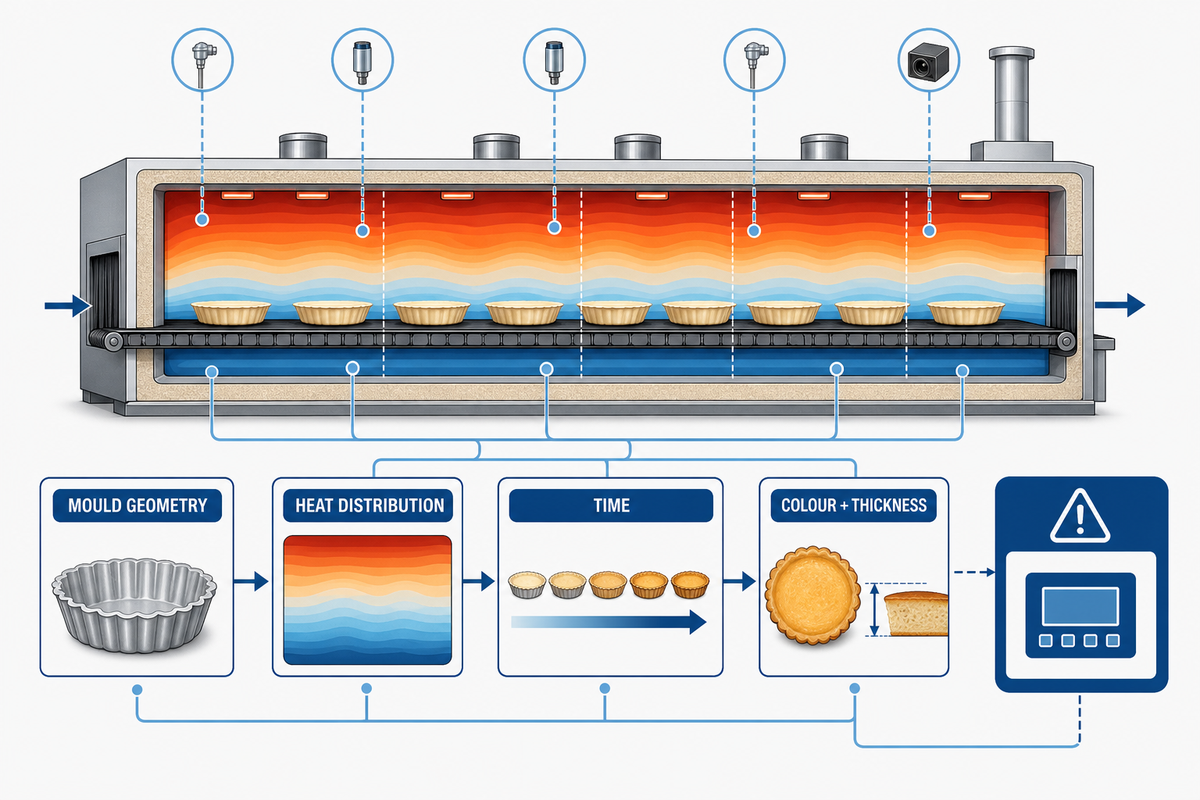
Una vez ajustada la dosificación, la calidad del horneado proviene de la interacción entre el tiempo de permanencia, la distribución del calor y la geometría del molde. Los puntos de ajuste de temperatura son instrucciones, no una prueba de que el producto alcanzó el estado previsto. Solicite lecturas reales por zona, el tiempo de ciclo, la identificación del molde y una comprobación del producto en el centro y el borde.
La trayectoria del calor explica la diferencia. Las celdas profundas, los diseños rellenos y los bordes delgados no absorben la energía de la misma manera. Una tabla de proveedor vinculada a la fuente indica un horneado de tres minutos y un ciclo de horno de 3–3.5 minutos para una configuración de 75 moldes; ese registro sirve como campo de una solicitud de cotización, no como objetivo universal. Utilice una prueba cronometrada para establecer su propia ventana.
«Todos los equipos y utensilios de la planta… deben poder limpiarse adecuadamente y mantenerse adecuadamente». — 21 CFR 117.40(a)(1), Código Electrónico de Reglamentos Federales.
Ese requisito público no define una receta de waffles suaves. Sí convierte el registro de instalación y mantenimiento en parte de una revisión responsable del horneado. Coloque el plano del molde, el mapa de zonas, las lecturas reales y el acceso de limpieza en la misma hoja de prueba para poder rastrear un cambio posterior.
Condición límite: no transfiera el tiempo, la temperatura o la presión de un competidor a un producto nuevo sin una prueba controlada. El mismo número puede producir una textura diferente cuando cambian la masa, la humedad o la profundidad de la cavidad.
Enfriamiento, desmoldeo y manipulación sin daños en la superficie
El enfriamiento y el desmoldeo son controles de calidad, no una distancia vacía de transportador. Las waffles suaves pueden salir intactas de la placa de cocción y deformarse mientras aún están calientes, o pegarse cuando el recubrimiento, el patrón de grasa o la superficie del molde están fuera de condición. Mida la temperatura del producto, la fuerza de desmoldeo o el daño visible en puntos equivalentes de cada prueba.
El tiempo explica el riesgo. La estructura del producto cambia después de que se detiene la fuente de calor. Un tiempo corto de permanencia en el enfriamiento puede trasladar el daño a la empacadora, donde aparece como un problema de conteo o sellado. Un tiempo más largo puede proteger la forma, pero reducir el ritmo de la línea. Su acción es acordar una ventana de desmoldeo y una taxonomía de defectos antes de que el proveedor realice una demostración.
Las pruebas a escala de consumidor también muestran por qué el desmoldeo merece un registro: los operadores suelen describir el pegado y el desgarro como la primera falla que observan. Esa anécdota no es una especificación industrial, pero es una pregunta útil para la prueba: ¿qué superficie, programa de grasa y condición de enfriamiento cambiaron cuando apareció el defecto?
Para un enfoque de higiene respaldado por investigación, la revisión de limpiabilidad indexada en PubMed respalda comprobar las superficies y las rutas de residuos, en lugar de juzgar el desmoldeo solo por la apariencia.
- Tome muestras en la salida del molde, la salida del enfriamiento y la entrada de la empacadora.
- Registre por separado el conteo de piezas intactas, el conteo de desgarros en los bordes, la deformación y las marcas superficiales.
- Fotografíe la misma cara y orientación de cada muestra.
- Registre junto a la muestra el recubrimiento o cambio de grasa, el evento de limpieza y la intervención del operador.
Conclusión clave: acepte el producto después de que se haya enfriado y haya pasado la transferencia al empaque. Las piezas calientes y atractivas todavía no son piezas comercializables.
Cómo dimensionar la capacidad sin comprar la línea equivocada
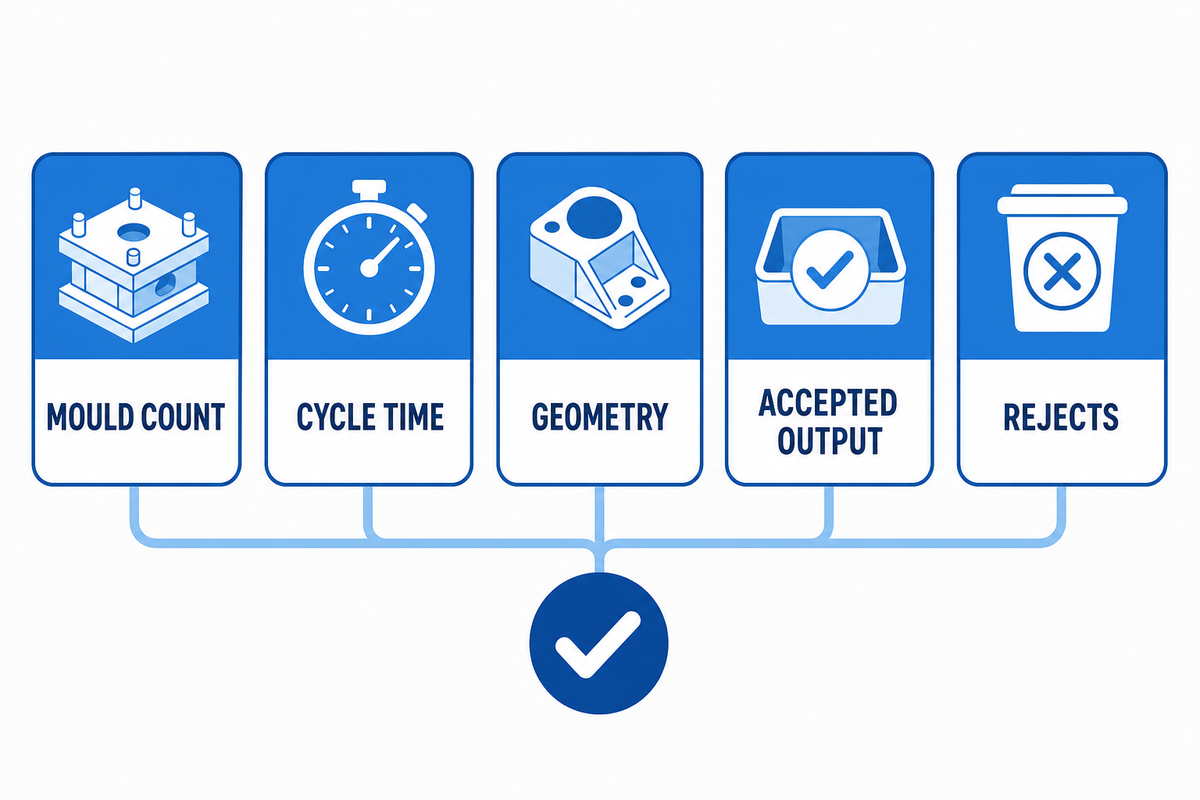
Una vez que el desmoldeo es estable, las comparaciones de capacidad son justas cuando todos los proveedores utilizan la misma geometría del producto, la misma base de cálculo del ciclo y la misma definición de producto rechazado. Las cifras publicadas ilustran el problema: un proveedor indica 2,800 waffles con jarabe por hora para una carrusel pequeño y 21,000 por hora para una línea integrada más grande; otro indica 5,000–20,000 productos por hora según el tamaño y la forma; un tercero publica un referente de 10,000–15,000 frente a más de 25,000–45,000, según la categoría de la línea.
Esas cifras no son contradictorias; responden preguntas distintas. La métrica utilizable son las piezas aceptadas por hora después del arranque, el cambio de producto, las paradas y los rechazos. Los compradores pueden calcularla con una hoja de trabajo transparente:
La descripción general de controles preventivos de la Administración de Alimentos y Medicamentos de Estados Unidos recuerda que un ritmo debe estar acompañado de registros de monitoreo, corrección y verificación.
Piezas aceptadas/hora = moldes × piezas/molde × 3,600 ÷ segundos de ciclo × disponibilidad × rendimiento de primera pasada.
Ejemplo: 75 moldes × 1 pieza × 3,600 ÷ 180 segundos × 0.85 de disponibilidad × 0.97 de rendimiento de primera pasada = 1,213 piezas aceptadas/hora. Sustituya cada entrada con los datos de su propia prueba; el resultado no es una garantía del proveedor.
¿Cómo debe comparar un comprador las waffles por hora entre distintos números de moldes?
Convierta cada oferta a la misma base de producto y ciclo. Solicite el número de moldes, las cavidades por molde, los segundos de ciclo, la merma de arranque, la limpieza programada, el tiempo de cambio de producto y la tolerancia de rechazo. Si un proveedor no puede revelar un campo, etiquete la producción como ritmo teórico y manténgala fuera de la cláusula de aceptación de compra.
| Campo de capacidad | Pregunta al proveedor | Por qué cambia la decisión |
|---|---|---|
| Código de producto | ¿Qué plano y revisión de la receta se probaron? | Evita asociar un ritmo a la forma equivocada |
| Número de moldes | ¿Cuántas cavidades activas funcionan en la prueba? | Establece las piezas por ciclo |
| Segundos de ciclo | ¿El tiempo se cuenta desde el cierre hasta la apertura o desde la dosificación hasta el desmoldeo? | Evita límites de tiempo diferentes |
| Disponibilidad | ¿Qué paradas quedan excluidas? | Hace visible la limpieza planificada |
| Rendimiento de primera pasada | ¿Qué se considera un rechazo? | Separa el producto en movimiento del producto comercializable |
| Cambio de producto | ¿Cuántos minutos y cuántas piezas de reinicio? | Protege un plan de varios SKU |
| Tiempo de permanencia en el enfriamiento | ¿Cuándo se cuenta una pieza como aceptada? | Evita que los ritmos de piezas calientes oculten la deformación |
| Ritmo de empaque | ¿La empacadora puede igualar el flujo aceptado? | Expone el cuello de botella de las etapas posteriores |
| Límite de servicios auxiliares | ¿Qué condiciones de gas, electricidad, aire y extracción estaban presentes? | Muestra si el ritmo puede repetirse en planta |
Un caso de una panificadora de 2015–2016 informó tres líneas con una utilización aproximada de 85%, 65% y 45% después de la ampliación y describió operar cerca de 100% como insostenible para los equipos y las personas. Es la experiencia de una planta, no un objetivo universal, pero recuerda que debe dejar margen en una previsión.
Normalice cada oferta con las mismas unidades: número de moldes, piezas por molde, segundos de ciclo, porcentaje de disponibilidad y porcentaje de rendimiento de primera pasada. Las hojas de servicios auxiliares pueden mostrar 54 m³/h de gas, 338 kW de calentamiento eléctrico, 6 bar de aire comprimido y un rango ambiente de 20–30 °C. Estos son campos de ejemplo para verificar en planta, no valores garantizados para todas las líneas de waffles suaves.
Agregue tolerancias dimensionales como ±0.5 mm para un borde cortado, un punto de ajuste documentado de 180 °C, aire de enfriamiento a 2 m/s, un registro de calentamiento de 15 minutos y un umbral de rechazo aproximado de 0.5% cuando la especificación de su producto los requiera. Aquí, el objetivo es que la hoja de aceptación sea medible; el proveedor debe confirmar los valores para la geometría elegida.
Otros campos útiles incluyen una planitud de placa de 1.0 mm, 30 segundos de permanencia, 10 muestras por comprobación, 8 horas de resistencia, 4 cambios de producto por turno y una ventana de respuesta de 24 horas para los pendientes. Estas unidades de ejemplo hacen comprobable una solicitud sin convertir la cifra del folleto de un competidor en una promesa.
Registre un límite de extensión de la masa líquida de 2 mm y una banda de salida del enfriamiento de 3 °C cuando esos límites sean relevantes para el producto. Cada número debe remitir a un plano, una revisión de la receta o un método de medición.
Conclusión clave: incluya la fórmula de capacidad y sus entradas en la solicitud de cotización. Un ritmo anunciado alto sin una base de rendimiento es un riesgo de planificación, no una decisión de capacidad.
Geometría del producto y flexibilidad de recetas
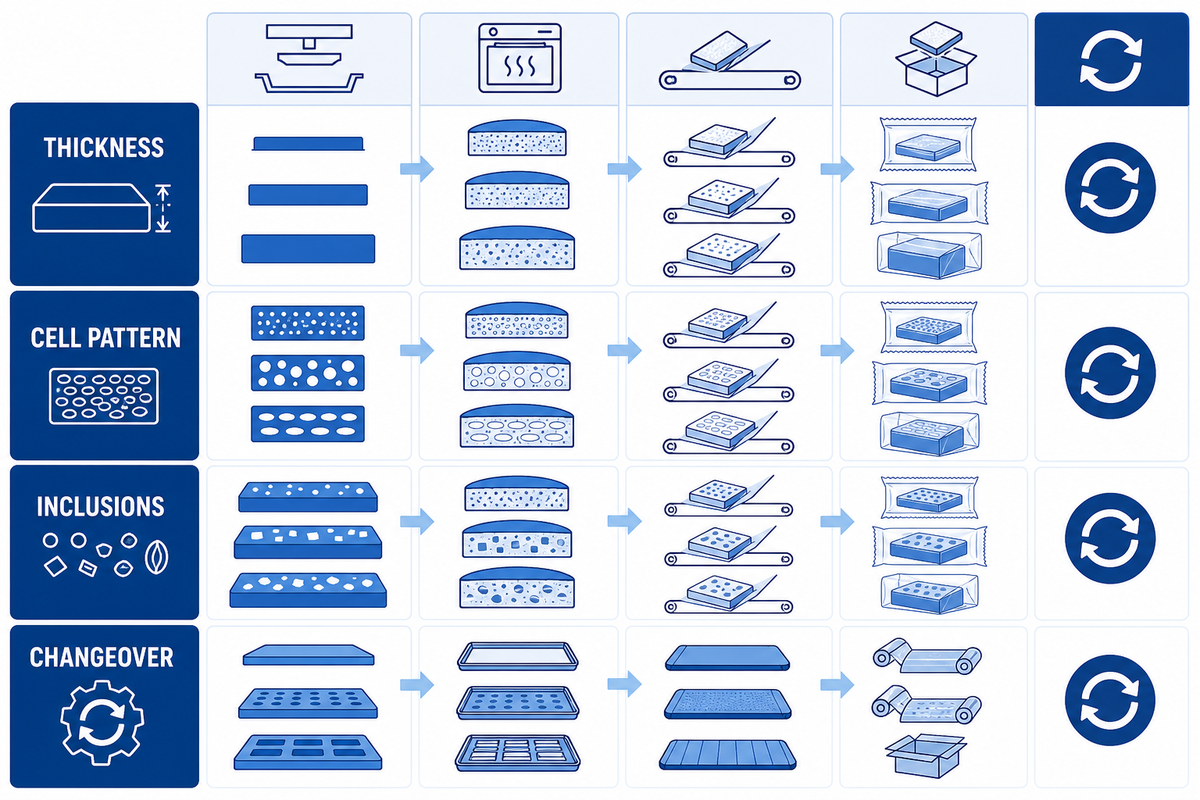
Con una base de ritmo definida, la geometría es la primera entrada de diseño porque controla el volumen de la cavidad, la ruta de desmoldeo, la trayectoria del calor y la orientación del empaque. Decida si el producto será plano, relleno, con relleno entre capas, redondo, cuadrado o de forma personalizada antes de comparar las distribuciones de la línea. Las placas flexibles pueden ampliar la gama de productos, pero también pueden añadir piezas de cambio, tareas de limpieza y nuevas muestras de aceptación.
La cobertura del sector describe líneas de waffles que cambian las placas de cocción y agregan rellenos. Úsela como pauta de diseño, no como promesa de que una sola línea maneja todas las recetas al mismo ritmo. Solicite una matriz que muestre qué piezas cambian, cuánto dura el cambio y qué controles necesitan un nuevo ID de receta.
Cuando un cambio de geometría afecta la construcción en contacto con alimentos, compare el plano con el resumen de saneamiento NSF/ANSI 4-2025 y luego confirme la vía de certificación aplicable a la instalación.
| Grupo de productos | Decisión sobre la geometría | Pregunta sobre el proceso | Evidencia de aceptación |
|---|---|---|---|
| Plano delgado | Espesor del borde y planitud | ¿La transferencia mantiene nivelada la lámina? | Calibre de planitud y conteo de roturas de borde |
| Celda profunda | Profundidad de la celda y llenado de la esquina | ¿Dónde está la sección más fría? | Muestra de horneado en el centro y el borde |
| Relleno | Superficie de sellado y volumen de llenado | ¿El relleno altera el desmoldeo o el tiempo de horneado? | Sección transversal y comprobación de fugas |
| Con relleno entre capas | Alineación y compresión | ¿La transferencia puede conservar las capas? | Desplazamiento de capas y conteo de aplastamientos |
| Redondo | Diámetro y junta | ¿La orientación de la junta es estable? | Muestra de diámetro y foto de la junta |
| Cuadrado | Longitud del lado y radio de la esquina | ¿La empacadora acepta la orientación? | Orientación y ajuste del empaque |
| Relieve personalizado | Altura del relieve y ángulo de desmoldeo | ¿El molde puede desmoldear sin desgarrar? | Video de desmoldeo y conteo de defectos |
| Relleno variable | Rango de llenado y cambio de boquilla | ¿Qué ID de receta controla el cambio? | Registro del cambio de producto |
| Familia de varios tamaños | Dato de referencia y conjunto de repuestos | ¿Qué componentes son comunes? | Lista de repuestos y prueba de reinicio |
Un documento claro de geometría evita que el comprador pague por una flexibilidad innecesaria o descubra que un molde «universal» requiere un ciclo más lento y una nueva ruta de enfriamiento. Dibuje el dato de referencia, la cavidad y la orientación del empaque; adjunte esos archivos a la solicitud de cotización.
Aceptación en fábrica: demuestre el resultado, no solo el movimiento de la máquina
Una vez definido el diseño, la aceptación en fábrica debe demostrar un producto repetible conforme a un plan de muestreo acordado. Las cadenas en movimiento, los hornos calientes y las pantallas táctiles funcionando demuestran movimiento; no demuestran el peso de la dosificación, la liberación después del enfriamiento, el rendimiento vendible ni el acceso para limpieza y desinfección. Escriba la regla de aprobación/rechazo antes de que el proveedor programe la prueba.
Utilice la Escalera de Evidencias de Horneado y Liberación: primero verifique la receta y la geometría, después los ajustes del proceso, luego el producto enfriado y, por último, el conteo del producto empacado. Cada nivel tiene un registro identificado. Si un nivel falla, detenga el siguiente en lugar de promediar la falla dentro de un ritmo destacado.
- Nivel 1, identidad: plano, revisión de la receta, lotes de ingredientes e ID del molde.
- Nivel 2, control: dosificación, ciclo, lecturas por zona, permanencia en el enfriamiento y lecturas de servicios auxiliares.
- Nivel 3, producto: masa, dimensiones, indicador de textura, desmoldeo y deformación después del enfriamiento.
- Nivel 4, producción: conteo de aceptadas, motivos de rechazo, cambio de producto y merma de reinicio.
Para una instalación en Estados Unidos, la 21 CFR Part 117 sirve como referencia de planificación para la facilidad de limpieza, los controles y los registros cuando corresponda; siguen rigiendo las obligaciones locales de seguridad alimentaria y de seguridad de las máquinas. Los paquetes de aceptación deben indicar qué requisito se verifica y qué parte es responsable de la evidencia.
La misma sección del eCFR proporciona el texto público sobre facilidad de limpieza y mantenimiento que puede copiarse en una lista de verificación de aceptación específica de la planta.
Conclusión clave: firme el resultado en las etapas de producto enfriado y empacado. El movimiento de la máquina pertenece a las notas de puesta en marcha; la producción comercializable pertenece a la aceptación.
Servicios auxiliares, limpieza y desinfección y flujo de trabajo del operador
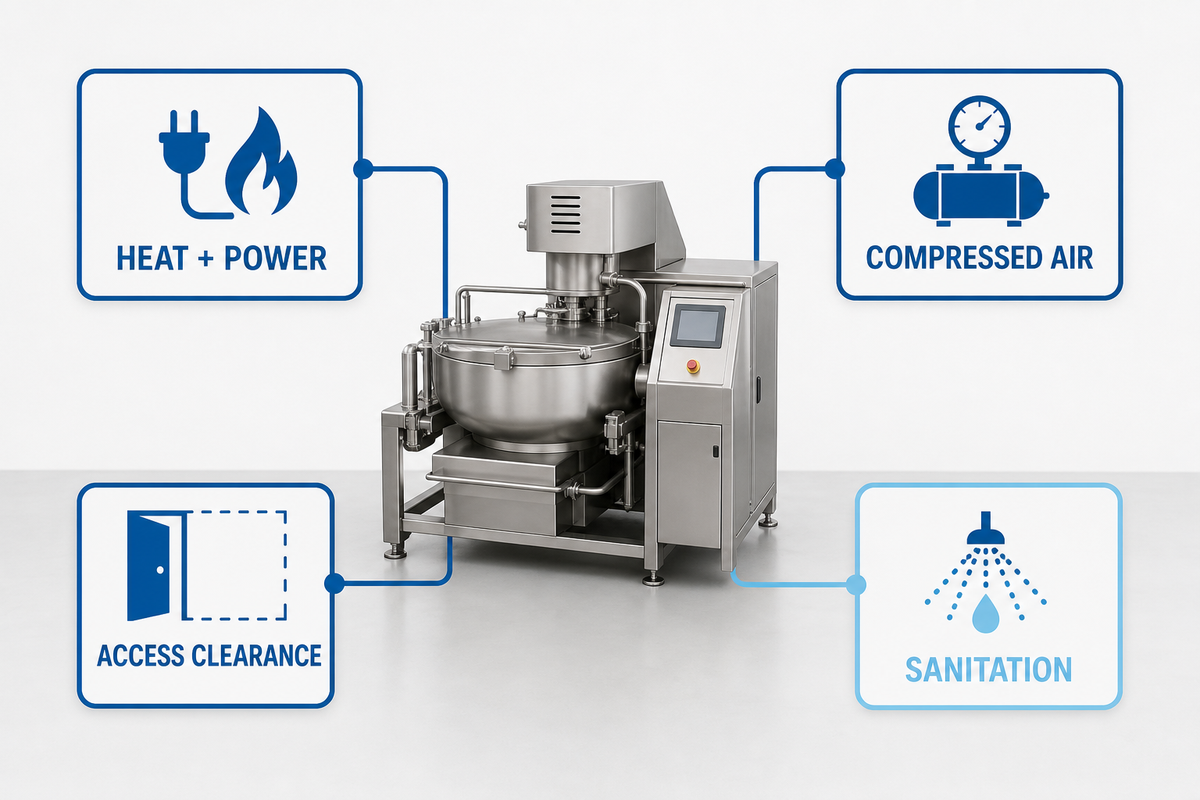
Una vez definida la escalera de aceptación, los servicios auxiliares forman parte de la prueba del producto porque la presión del gas, la demanda eléctrica, el aire comprimido, la extracción y las condiciones del local pueden cambiar el calor y la velocidad de la línea. Solicite un cuadro de servicios auxiliares con unidades, rango normal, demanda máxima, punto de conexión y medición utilizada durante la prueba. Una tabla del proveedor puede indicar 54 m³/h de gas o 338 kW de calentamiento eléctrico para una configuración; esos valores son datos de diseño que deben verificarse, no una especificación de UDTECH.
La limpieza y desinfección deben poder observarse. Según la disposición del eCFR sobre equipos, los equipos deben diseñarse para facilitar la limpieza e instalarse de modo que faciliten la limpieza y el mantenimiento. La lista de verificación de seguridad alimentaria de Cornell y una revisión sobre facilidad de limpieza indexada en PubMed respaldan preguntar dónde puede quedar residuo, cómo accede el operador y cómo se verifica el estado limpio. Convierta cada pregunta en una marca en el plano, un tiempo de acceso y un registro de inspección.
El flujo de trabajo del operador cierra el ciclo. Las pantallas de control pueden mostrar un valor de consigna, pero los operadores capacitados aún necesitan una retención durante el arranque, una respuesta al rellenado, una parada segura, una liberación para limpieza y una lista de verificación de cambio de producto. Durante la aceptación, incluya al menos una parada normal y un ciclo de limpieza planificado para que el traspaso real sea visible.
- Registre las lecturas eléctricas, de gas, de aire y de extracción durante la misma prueba que las muestras del producto.
- Marque las superficies en contacto con alimentos, las piezas desmontables, los desagües y los puntos de inspección en el plano de la línea.
- Confirme las protecciones, las paradas de emergencia, los seccionadores bloqueables y los espacios de acceso con el responsable de seguridad de la planta.
- Cronometre la secuencia de limpieza y reinicio, y registre la primera pieza aceptada después del reinicio.
Conclusión clave: solicite evidencia en las interfaces de servicios auxiliares, limpieza y desinfección y operador. Las líneas solo demostrativas todavía no están listas para una planta.
El paquete de solicitud de cotización que hace comparables las ofertas de los proveedores
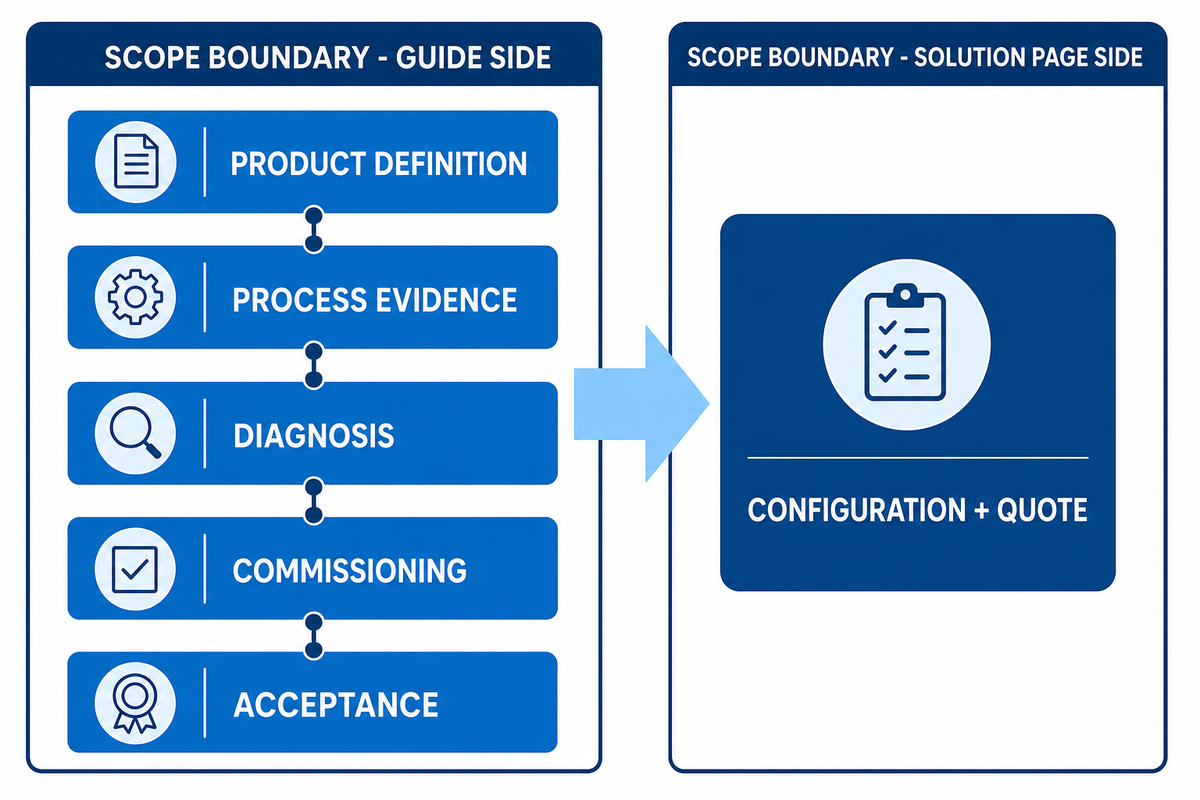
Una solicitud de cotización útil es un paquete de datos controlado, no una frase que pida la línea «mejor». Incluya el plano del producto, la masa objetivo, el intervalo de la receta, la base de producción, los servicios auxiliares, el espacio disponible, el acceso para limpieza y desinfección, las muestras de aceptación y las expectativas de servicio posventa. Así, la página comercial de soluciones puede centrarse en la configuración y la cotización, mientras el equipo interno del comprador se encarga de la evidencia.
Para los campos de seguridad alimentaria de ese paquete, consulte la referencia de la FDA sobre controles preventivos y enumere el registro de monitoreo y verificación que se suministrará.
Utilice la lista de verificación para seleccionar una línea de producción de waffles suaves cuando esté listo para revisar una solución configurada. Este enlace conecta la información con la solución; este artículo no repite sus módulos de producto ni el lenguaje de cotización.
| Sección de la solicitud de cotización (RFQ) | Campo mínimo requerido | Evidencia solicitada |
|---|---|---|
| Producto | Plano, masa, dimensiones, relleno y empaque | Revisión aprobada y fotos de muestras |
| Receta | Rango de ingredientes y método de prueba de la masa líquida | ID de la receta y registro del lote |
| Capacidad de producción | Fórmula de piezas aceptadas por hora | Prueba cronometrada con los rechazos mostrados |
| Moldes | Cantidad, cavidades, material y vida útil de las piezas | Plano, lista de repuestos y tiempo de cambio |
| Calor | Zona, ciclo y base de combustible/electricidad | Lecturas reales registradas |
| Enfriamiento | Tiempo de permanencia y condición de salida | Muestra posterior al enfriamiento y conteo de daños |
| Servicios auxiliares | kW, gas, aire, extracción, agua y superficie de piso | Estudio de la planta y lecturas máximas |
| Limpieza y desinfección | Acceso, desmontaje, desagües y liberación para limpieza | Procedimiento de limpieza y aprobación de la inspección |
| Controles | Etiquetas del PLC, alarmas, permisos de recetas y exportación de datos | Lista de entradas/salidas, prueba de alarmas y archivo de respaldo |
| Aceptación | Tamaño de muestra, tolerancia y clasificación de defectos | Registro FAT/SAT firmado y lista de asuntos pendientes |
El lenguaje sobre patentes y diseño debe pertenecer a una verificación de evidencias separada. Los registros de Google Patents pueden mostrar que existen conceptos de llenado de moldes o de dosificación flexible, pero una patente genérica no demuestra la titularidad de UDTECH ni el rendimiento actual de la máquina. Solicite un número de publicación y un titular coincidente antes de repetir cualquier afirmación sobre patentes.
Conclusión clave: una cotización se vuelve comparable cuando el proveedor debe responder sobre los mismos campos de producto, proceso, servicios auxiliares y aceptación. Los campos faltantes deben marcarse como «por confirmar», nunca rellenarse en silencio con la cifra de un competidor.
Cómo usar los antecedentes de la empresa sin exagerar una afirmación sobre la línea
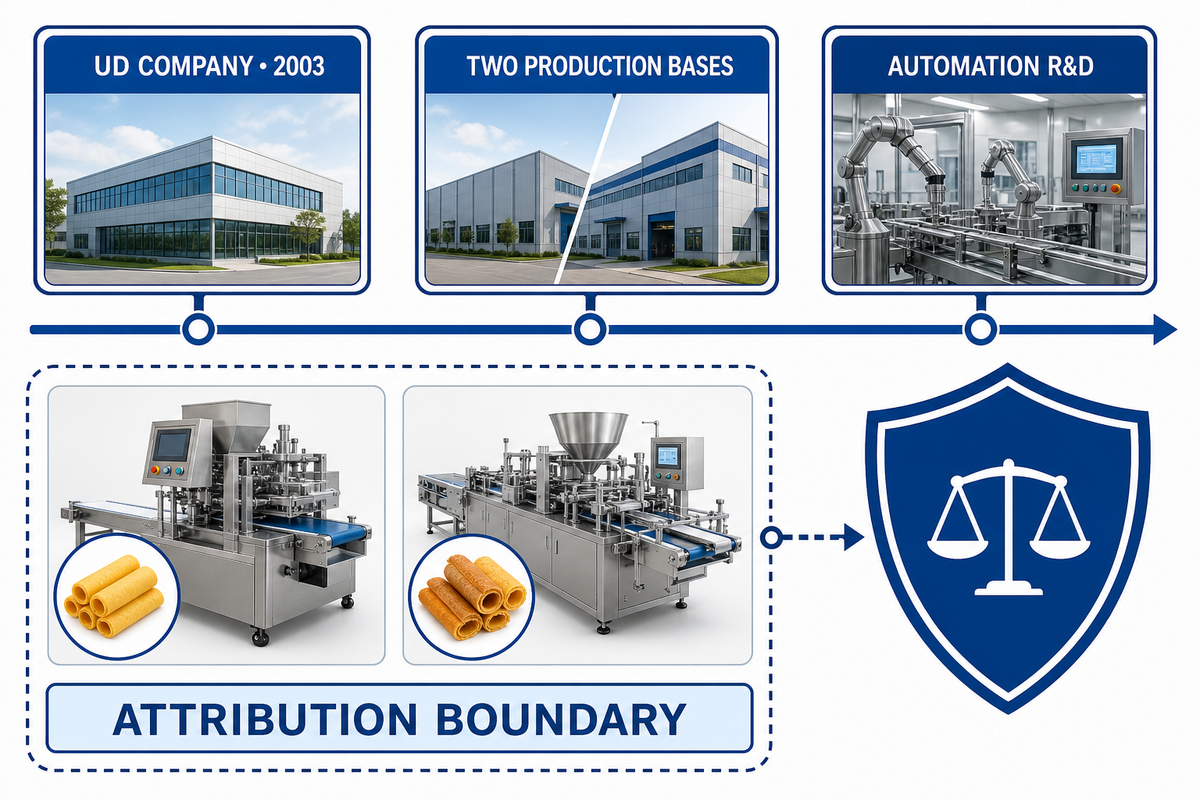
UD Company afirma que se estableció en 2003, invirtió cerca de RMB 200 millones en la Zona de Desarrollo de Alta Tecnología de Xinyu, ocupa aproximadamente 130 acres y opera dos grandes bases de producción. Los antecedentes proporcionados por el usuario también indican que la empresa desarrolla automatización para la producción de alimentos y que desarrolló de forma independiente máquinas para producir barquillos de huevo y barquillos de cola de fénix con varias patentes de invención. Esas afirmaciones describen los antecedentes de la empresa; no establecen una capacidad de waffles suaves, una certificación ni un resultado de receta.
Para el comprador, el siguiente paso útil es solicitar la evidencia que corresponde al proyecto específico: plano de la línea, receta de prueba, cuadro de servicios auxiliares, lista de controles, mediciones de muestras e informe de aceptación. Mantener separadas las credenciales de la empresa y la prueba del producto protege tanto al comprador como al proveedor frente a un error de atribución evitable.
El texto público sobre mantenimiento de equipos es un ejemplo adecuado de evidencia del proyecto; no valida la capacidad ni la afirmación de titularidad de UD Company.
La distinción también evita el solapamiento de intención de búsqueda. La configuración, las especificaciones y la cotización siguen siendo responsabilidad de la página de soluciones existente. Esta guía aborda el control del proceso, el diagnóstico, la lógica de selección y la preparación de la aceptación. Los lectores pueden pasar de la lista de verificación a una solución configurada sin encontrar dos páginas que hagan la misma promesa comercial.
Preguntas frecuentes
Por último, utilice estas preguntas para comprobar si la evidencia del producto, el proceso y la aceptación está lista para compararse.
Cuando una pregunta se refiera a controles preventivos, utilice la referencia de la FDA como contexto y confirme la jurisdicción de la planta antes de tratarla como un requisito.
¿Cuál es el dato de entrada más importante para cotizar una línea de producción de waffles suaves?
Comience con el plano del producto aprobado y la masa objetivo, porque determinan el volumen de la cavidad, el ciclo, la liberación y la orientación para el empaque. Añada el intervalo de la receta, la temperatura de la masa líquida, la tolerancia de masa permitida, la humedad objetivo y la definición de pieza aceptada antes de comparar los ritmos. Si el plano aún cambia, registre la revisión utilizada para la prueba en fábrica, para que un cambio posterior del molde no se confunda con un problema de rendimiento del proveedor.
¿Una cifra publicada de piezas por hora garantiza la producción obtenida?
No. Trátela como una cifra condicional hasta que se indiquen la cantidad de moldes, la geometría, la base del ciclo, la disponibilidad, los rechazos y el punto final del enfriamiento. Incluya en la cláusula de aceptación las piezas empacadas aceptadas, el método de muestreo, la duración de la prueba y las lecturas de servicios auxiliares. Los ritmos medidos en la descarga del horno pueden parecer atractivos mientras el enfriamiento, la inspección o el empaque crean el verdadero cuello de botella; por eso debe nombrarse el punto final.
¿Por qué probar el enfriamiento si el waffle se ve correcto a la salida del horno?
El enfriamiento cambia la rigidez y el comportamiento de liberación. Las piezas pueden salir intactas de la placa de cocción y deformarse, pegarse o rasgarse antes del empaque, especialmente cuando la humedad residual es alta o el envase retiene calor. Tome muestras a la salida del horno, a la salida del enfriamiento y en la zona de preparación del producto empacado. Defina los límites de defectos, la cantidad de muestras, la temperatura ambiente y el tiempo hasta el empaque antes de la prueba en fábrica, y conserve las fotos junto con el registro firmado.
¿Una línea puede manejar varias formas y rellenos?
Puede hacerlo, pero la flexibilidad depende de las piezas de cambio, los permisos de recetas, el tiempo de limpieza y una nueva muestra de aceptación para cada familia de productos. Solicite una matriz de cambios de producto en lugar de suponer que se aplica el mismo ritmo a todas las formas.
¿Qué debe incluir una prueba de aceptación en fábrica?
Incluya la identidad, las lecturas del proceso, los servicios auxiliares, las muestras de dosificación y horneado, la liberación después del enfriamiento, el conteo aceptado, los motivos de rechazo, el cambio de producto, el acceso para limpieza y desinfección y el responsable de los asuntos pendientes. Firme el resultado solo después de que se apruebe el punto final del producto empacado.
¿La 21 CFR 117.40 certifica una máquina?
No. La sección 117.40 es un requisito estadounidense de planificación para equipos alimentarios que abarca la facilidad de limpieza, el mantenimiento, la instalación y los controles cuando corresponda. Cada planta debe confirmar la jurisdicción, el plan de seguridad alimentaria y cualquier certificación exigida para su proyecto.
Guías relacionadas sobre procesos
Referencias y fuentes
- Código Electrónico de Reglamentos Federales, 21 CFR 117.40, Equipos y utensilios
- U.S. Food and Drug Administration, regla final de la FSMA sobre controles preventivos para alimentos de consumo humano
- Cornell Institute for Food Safety, limpieza, desinfección y diseño higiénico
- PubMed, higiene y facilidad de limpieza: enfoque en las superficies
- Resumen público de ANSI, saneamiento de equipos comerciales de cocción NSF/ANSI 4-2025
- NSF, cartera de normas para equipos alimentarios
- USDA Food Safety and Inspection Service, fundamentos de seguridad alimentaria