Póngase en contacto con UDTECH Company

Solución de problemas de la línea de producción de sachima: textura, limpieza y desinfección, y registros FAT

Respuesta breve. Una línea de producción de sachima es una ruta integrada de procesamiento de alimentos cuyo funcionamiento estable depende de encontrar la primera condición que cambió, documentar una respuesta controlada y revisar la siguiente muestra identificada. Esta guía se centra en esa tarea operativa: rastrear defectos de hebras, fritura, jarabe, formado y empaque; verificar la preparación para iniciar después de la limpieza y desinfección; y elaborar registros útiles de aceptación en fábrica. No compara configuraciones de máquinas ni cotizaciones.
Esta es una guía operativa de nivel dos para fabricantes de alimentos, equipos de calidad e ingenieros de proyecto que ya seleccionaron la ruta de sachima. La página comercial de la línea de producción de sachima es la referencia para la configuración del equipo, las especificaciones, la cotización y las decisiones de pedido. La guía de nivel uno sobre líneas de botanas abarca la comparación de familias de productos y rutas. Esta página se concentra en las señales de control específicas de la sachima, el aislamiento de defectos, la liberación sanitaria y la captura de evidencias.
La guía de líneas de sachima y botanas especiales existente es el panorama de nivel uno para comparar familias de productos y rutas de producción. El centro de líneas de botanas de sachima sigue siendo la categoría comercial principal de esa familia de rutas. Esta guía de nivel dos supone que el comprador evalúa una ruta de sachima y profundiza en sus puntos de control, rastreo de defectos, liberación sanitaria y registros de aceptación. Para conocer la empresa, consulte los antecedentes de UDTECH.
Nota sobre el alcance: La sachima varía según el sistema de harina, las inclusiones, el jarabe, la mordida, la forma, el mercado y el formato de empaque. Estos elementos de secuencia y lista de verificación son marcos de planificación. Confirme la receta, las instalaciones, la jurisdicción objetivo y los límites contractuales durante una prueba de producto.
Límite del método: Los registros, árboles de decisión y secuencias de adquisición mencionados son marcos editoriales de planificación creados para esta guía. Los equipos de seguridad, calidad e ingeniería del comprador deben adaptarlos a la planta real; no son instrucciones reglamentarias ni procedimientos operativos universales.
Terminología clave: Los términos de búsqueda a veces combinan el error tipográfico «shachima production line» con enfoques adicionales en maquinaria de procesamiento, dulces de sésamo, papas fritas, crocante de cacahuate, una ruta de botanas de gran escala o multifuncional, cocinas centrales o una línea de producción de dulces de sésamo. Estos términos no son intercambiables con una ruta de sachima. Además, «alta calidad», «esponjosa», «color dorado», «eficiencia y calidad», «alimentos modernos», «especificaciones del producto», «aire caliente», «pulverizador», «impureza» y «sensación en boca de la sachima» son descripciones que deben especificarse y evaluarse, no resultados automáticos de la máquina de un proveedor.
Un estudio industrial sobre la sachima describe la mezcla y el formado de la masa, su fritura, la combinación de las piezas fritas con jarabe calentado, el moldeado de la masa y su corte. Esa descripción del proceso sigue siendo útil durante una nueva prueba: mantenga la textura y el color objetivo mientras documenta cualquier cambio de receta. La etiqueta «tradicional» debe describir los requisitos del producto, no sustituir un criterio de aceptación medido.
Las rutas de investigación relacionadas incluyen el proceso de producción de sachima, una línea automática de sachima, una línea de botanas de sachima, una máquina formadora de sachima y una línea de empaque de sachima. En esta guía, esos términos se tratan como etapas o alcances adyacentes dentro de un solo problema de aceptación sujeto a la receta, no como promesas de producto intercambiables.
La terminología también importa en el límite del equipo: una mezcladora prepara la masa para una ruta más amplia de producción de alimentos, mientras que una máquina freidora realiza una etapa térmica. Los documentos de requisitos de gran escala pueden mencionar la sachima tradicional, la textura de la sachima, la cocción del azúcar y los requisitos del producto; una etiqueta multifuncional aún necesita una prueba sujeta a la receta. Las búsquedas de botanas relacionadas también pueden usar dulces de caramelo, barras crujientes o una máquina para barras, pero esas etiquetas no definen el proceso de la sachima. Del mismo modo, máquina para producir sachima, freidora automática, calentamiento del aceite, control de temperatura y producción de botanas son expresiones sobre el alcance del equipo; ninguna define un producto aceptado ni demuestra una respuesta de control concreta. Estos términos describen el alcance y las preguntas, no resultados garantizados.
Qué controla realmente una línea automática de producción de sachima
Cada línea conecta una entrada con una salida aceptable. Las entradas incluyen la receta, el estado de los ingredientes, el aceite, el jarabe, el material de empaque y los servicios auxiliares. Las salidas incluyen la estructura de la hebra, la unión del jarabe, el asentamiento de la placa, la calidad del corte, la integridad del envase y la trazabilidad. Si un equipo solo compara nombres de estaciones o una sola máquina para fabricar alimentos, puede pasar por alto las interfaces donde se pierde la calidad. El riesgo persiste porque una transferencia sin documentar puede ocultar la primera condición que cambió.
Las plantillas de controles preventivos de la Agencia Canadiense de Inspección de Alimentos muestran por qué un flujo de proceso, una revisión de peligros, un procedimiento de control y un registro de verificación deben permanecer juntos. Esa estructura respalda el método de documentación de esta guía; no certifica una máquina específica.
Cuando el comprador compara ofertas, este mapa de control también evita que una lista de equipos aparentemente completa oculte una interfaz sin responsable, porque el equipo puede rastrear cada ingrediente, servicio auxiliar, muestra, alarma, decisión de retención y registro de liberación hasta la persona responsable de la siguiente acción antes de iniciar una prueba en fábrica.
Defina cinco preguntas de control para cada transferencia:
- ¿Qué entra? Registre la revisión de la receta, el lote de ingredientes, el estado de humedad o temperatura y la identidad de las inclusiones.
- ¿Qué cambia? Registre cada etapa física: laminado, fritura, unión con jarabe, compresión, enfriamiento, corte o empaque.
- ¿Qué señal demuestra estabilidad? Seleccione un parámetro visible o un resultado de inspección, no un adjetivo vago como «bueno».
- ¿Quién reacciona? Nombre al encargado, supervisor de calidad, supervisor de mantenimiento o responsable de empaque antes de iniciar la prueba.
- ¿Qué registro cierra el ciclo de retroalimentación? Mantenga el informe de producción, la desviación, la disposición de calidad y la decisión de repetir la prueba junto con el ID de la muestra.
Esta disposición se separa intencionalmente del marketing del producto alimenticio. Un SKU de máquina puede asociarse a una cotización; un punto de control establece un momento de decisión. Estos principios se mantienen tanto si la panadería utiliza una ruta por etapas como si emplea un proceso totalmente automatizado.
Ciclo de control de la ventana de proceso
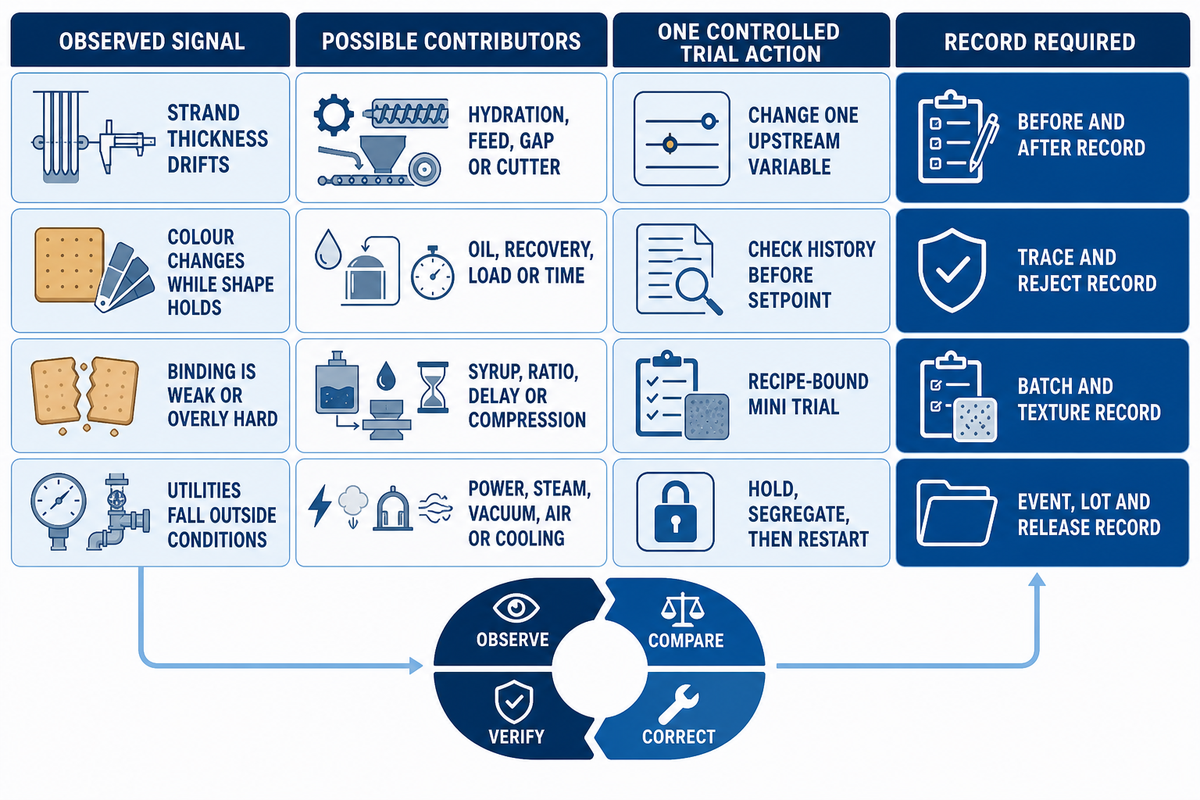
Una ventana de proceso es un rango delimitado en el que los ingredientes, el producto y la máquina se comportan de forma aceptable. Este ciclo de control observa una señal, la compara con esa ventana, realiza una corrección trazable y revisa la siguiente muestra. En una prueba en fábrica, este ciclo no significa que el sistema de control pueda recuperarse automáticamente de cada interrupción.
| Señal observada | Posibles factores contribuyentes | Ajuste controlado para la prueba | Registro requerido |
|---|---|---|---|
| El espesor de la hebra varía | Hidratación de la masa, presión de alimentación, separación de rodillos o estado del cortador. | Cambie una variable aguas arriba; mantenga fija la receta y el punto de muestreo. | Medición antes/después, operador, hora e identidad de la muestra. |
| El color cambia mientras la forma se mantiene | Estado del aceite, recuperación térmica, carga o tiempo de permanencia. | Revise el historial del aceite y de la carga antes de cambiar el valor nominal de ajuste. | Lote/antigüedad del aceite, carga, registro de temperatura y cantidad de rechazos. |
| La unión es débil o demasiado dura | Punto final del jarabe, proporción de recubrimiento, demora en la transferencia o compresión de la placa. | Ejecute una miniprueba sujeta a la receta y compare la cohesión después del tiempo de retención definido. | Lote de jarabe, método del punto final, tiempo de mezcla, tiempo de retención y resultado de textura. |
| Los servicios auxiliares quedan fuera de las condiciones | Pérdida de electricidad, vapor, vacío, presión de aire o capacidad de enfriamiento. | Active el enclavamiento o la retención y liberación; segregue el producto afectado antes de reiniciar. | Hora de la alarma o del evento, lotes afectados, disposición y autorización de reinicio. |
Un registro de proyecto de 1996–2000 alojado en la base de datos de la Biblioteca Nacional Agrícola del Departamento de Agricultura de Estados Unidos informa que investigadores del Centro Nacional de Seguridad Alimentaria y Tecnología advirtieron que las pérdidas de servicios auxiliares podían llevar las condiciones de procesamiento más allá de los límites críticos y de la velocidad normal de respuesta del control. El centro es una organización de investigación cooperativa en la que participan Illinois Tech, la Administración de Alimentos y Medicamentos de Estados Unidos y miembros de la industria alimentaria. El registro no es una regulación vigente ni demuestra que todas las líneas de producción se comporten igual. Para una línea de sachima, úselo solo como una indicación para definir una respuesta a las perturbaciones: detener o desviar el producto afectado, identificar los lotes, decidir su disposición y verificar condiciones estables antes de reanudar la operación normal. En las instalaciones cubiertas por la norma estadounidense, el texto de la Ley de Modernización de la Inocuidad de los Alimentos también exige evaluar la seguridad de todos los alimentos afectados.
Regla de diseño: No utilice «el sistema lo detectará» como criterio de aceptación. Pregunte qué ocurre con el producto si se pierde la energía u otro servicio auxiliar, qué retención o desvío automático se activa, quién puede autorizar la liberación y qué registro demuestra que la línea está estable antes del reinicio.
Registro de textura con 3 puntos de control
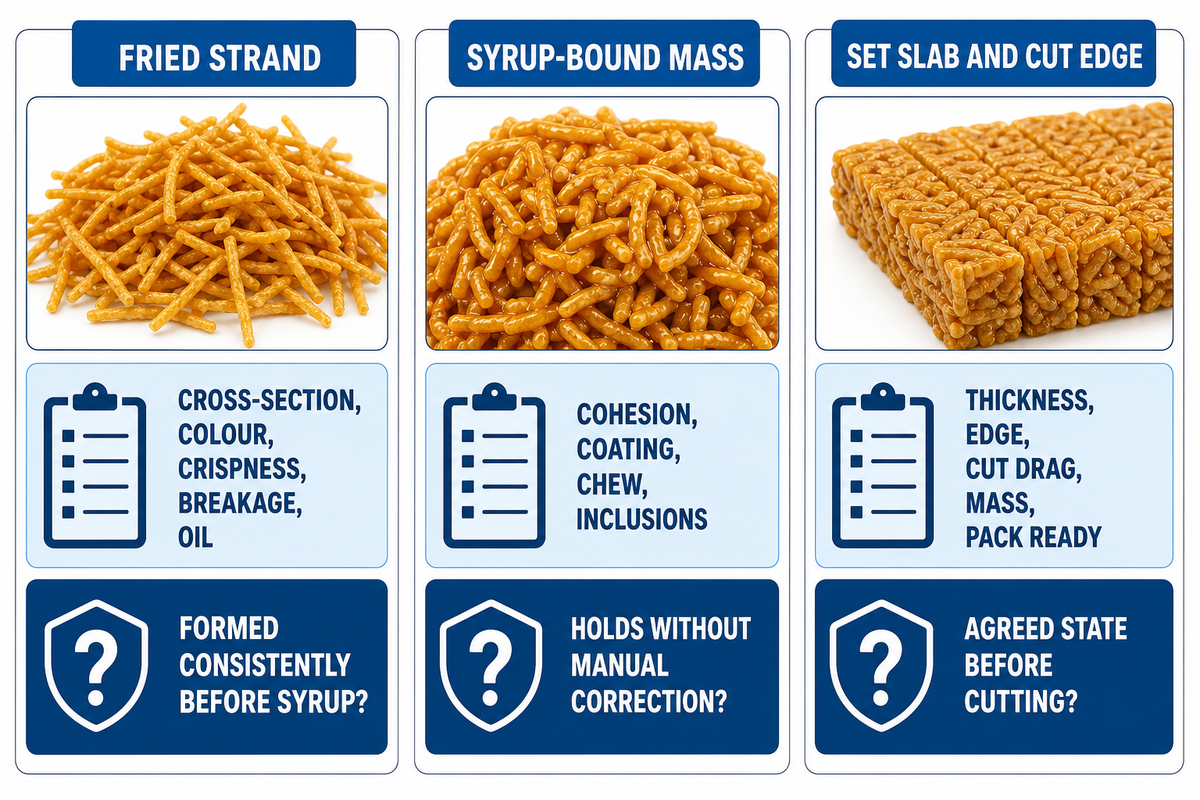
La textura debe seguirse a lo largo de la ruta, no evaluarse solo después del empaque. Utilice el Registro de textura con 3 puntos de control que aparece a continuación como marco práctico de muestreo. Solo se convierte en un método de aceptación real después de que comprador y proveedor definan el lugar de muestreo, el estado del producto, el instrumento o método sensorial, el tamaño de la muestra y la tolerancia.
| Punto de control | Inspeccionar | Preguntas que deben responderse |
|---|---|---|
| 1. Hebra frita | Sección transversal, color, crocancia, roturas y aceite visible. | ¿La hebra se forma de manera uniforme antes de que el jarabe pueda ocultar el defecto? ¿La muestra se toma después de la recuperación térmica? |
| 2. Masa unida con jarabe | Cohesión, uniformidad del recubrimiento, masticabilidad y distribución de las inclusiones. | ¿La masa se mantiene unida sin requerir una corrección manual no documentada? ¿Cuál es el tiempo de retención definido antes de la evaluación? |
| 3. Placa asentada y borde de corte | Espesor, integridad del borde, arrastre del corte, peso por pieza y condición lista para el empaque. | ¿La placa alcanzó el estado acordado? ¿Los rechazos están relacionados con el enfriamiento, la compresión, el tiempo del cortador o la velocidad de empaque? |
Utilice una fila del registro por muestra: revisión de la receta, hora, estación, método de medición, resultado, operador, decisión y referencia fotográfica. Los registros pueden mostrar una lectura de espesor de 2 mm, una observación del aceite a 165 °C o una retención de 15 min, pero esas cifras son formatos ilustrativos de registro, no valores de ajuste recomendados para la sachima. Evite convertir adjetivos convenientes en límites universales. El estudio de Food Chemistry indexado por PubMed muestra que los cambios de formulación pueden alterar simultáneamente varios atributos de la masa y del producto frito, por lo que el contrato debe indicar qué característica física define el éxito para ese comprador. Si la crocancia es crítica, estipule cómo desea cuantificarla el cliente.
Formato de registro de ejemplo (no es un valor de ajuste): una hoja de prueba podría reservar campos para una observación de 1 hour, una retención de 30 min, una verificación de espesor de 2 mm, una verificación de aire de 1 bar, una nota de carga de 4 kW y un registro de rechazos de 0.5%. Un formulario en blanco también puede mostrar un campo de verificación de corte de 3 mm y un campo de carga máxima de 6 kW; son espacios de documentación, no valores recomendados para la sachima. Estos espacios muestran cómo hacer medible la evidencia; los valores reales, la cantidad de muestras y las tolerancias siguen siendo específicos de la receta, las instalaciones y el contrato.
Campos adicionales del formulario en blanco: una plantilla puede reservar una entrada de demora de transferencia de 20 s, una entrada de inspección de 5 min, una entrada de ancho de pieza de 40 mm, una entrada de peso por pieza de 12 g, una entrada de espacio libre del transportador de 2 m, una entrada de intervalo de muestreo de 500 mm, una entrada de separación de 8 mm, una entrada de recuperación de 90 s, una entrada de demora de verificación de 75 s, una entrada de muestra de 250 g, una entrada de ambiente de 22 °C, una entrada de servicio auxiliar de 5 bar, una entrada de registro de la mezcladora de 12 rpm, una entrada de verificación de presión de 50 kPa y una entrada de volumen de muestra de 100 mL. Son indicaciones de documentación vacías, no valores recomendados ni especificaciones del equipo.
Para los equipos que elaboran su primer formulario de aceptación, los siguientes ejemplos ampliados muestran cómo vincular una unidad con una decisión sin fingir que el número es universal.
| Campo del registro | Par de espacios ilustrativos | Cómo lo utiliza el comprador |
|---|---|---|
| Espesor de la hebra | 2 mm y ±0.2 mm | Defina el método de medición y la disposición cuando la muestra quede fuera de la banda acordada. |
| Observación de recuperación del aceite | 165 °C y 10 min | Vincule la lectura de temperatura con la observación de recuperación y la identidad de la muestra. |
| Retención de la masa unida con jarabe | 15 min y 1 hr | Indique cuándo se evalúa la cohesión y cuándo se revisa un cambio de textura tardío. |
| Verificación de servicios auxiliares | 1 bar y 2 bar | Registre la condición observada del aire y la regla de alarma o retención acordada con la planta. |
| Nota de carga del calentador | 4 kW y 5 kW | Capture la carga de la prueba y el punto de escalamiento para una revisión de ingeniería. |
| Revisión de rechazos | Registro de rechazos de la muestra y activador de investigación acordado | Muestre la base del conteo y active una investigación documentada en lugar de un ajuste silencioso. |
| Liberación después del enfriamiento | 25 °C y 30 min | Conecte la condición de la placa con la decisión de transferencia al corte y al empaque. |
| Ventana de prueba | 10 kg/h y 2 hr | Describa el alcance de la corrida, no una capacidad comercial prometida, y adjunte el registro original. |
Calificación: cada par anterior es solo un ejemplo de documentación. Sustitúyalo por la receta, el instrumento, el plan de muestreo, los servicios auxiliares de la planta y la tolerancia contractual del comprador antes de una prueba de aceptación en fábrica; una observación de 3 hr puede ser adecuada para una prueba larga, pero solo si las partes acuerdan esa duración por adelantado. Utilice la hoja de trabajo de definición de producción calificada para convertir esos campos en blanco en definiciones de aceptación específicas del proyecto.
Verificación de limpieza y desinfección antes del arranque
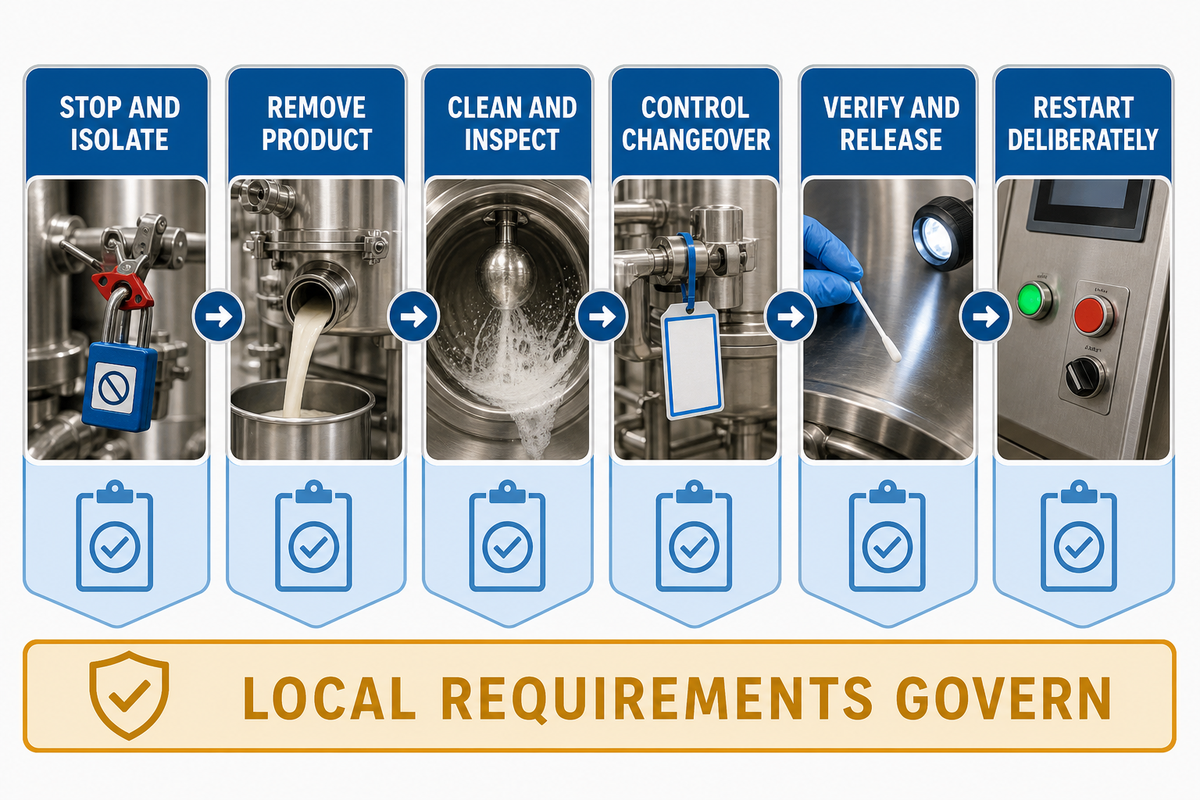
Después de definir el registro de textura, la liberación sanitaria es una secuencia de evidencias, no una insignia. Trate la Ruta de verificación de limpieza y desinfección antes del arranque como un recorrido específico de la planta: comience con el mercado objetivo y la clasificación de riesgo del producto, y luego trace las superficies del equipo y las rutas de movimiento relevantes para esa instalación. La descripción general vigente de controles preventivos de la Administración de Alimentos y Medicamentos de Estados Unidos explica que las instalaciones cubiertas deben contar con un plan escrito de inocuidad alimentaria y aplicarlo. También indica que los controles preventivos pueden adaptarse a los peligros de los productos que fabrican.
El acceso a las superficies en contacto con alimentos, las guardas, los drenajes y las preguntas sobre la limpieza deben incluirse por escrito en la revisión de diseño. Cuando se propongan acero inoxidable u otros materiales aptos para alimentos, pregunte al fabricante qué superficies están realmente en contacto con alimentos y cómo se inspeccionan. Si el comprador desea personalizar una ruta de máquinas, registre el cambio como una decisión de diseño controlada y no como una promesa informal. En esta guía, la higiene se trata como una condición de liberación definida por el comprador, no como un adjetivo de marketing.
- Detenga y aísle: identifique la energía almacenada, las superficies calientes y las piezas móviles; en los lugares de trabajo de Estados Unidos, aplique el procedimiento del empleador para energías peligrosas de conformidad con los requisitos de bloqueo y etiquetado de OSHA, mientras que los demás mercados deben seguir las normas locales aplicables.
- Retire el producto: registre el último lote bueno, el material sin terminar y cualquier producto retenido en la interfaz.
- Limpie e inspeccione: verifique el acceso a las superficies en contacto con alimentos, las piezas desmontables, los drenajes, las guardas, los puntos muertos y la compatibilidad con las herramientas de limpieza.
- Controle el cambio de producto: identifique los alérgenos, sabores, inclusiones y materiales de empaque; complete la liberación de la línea antes de la siguiente receta. Para las instalaciones de Estados Unidos, el resumen de alérgenos de la FDA describe controles escritos para evitar el contacto cruzado de alérgenos durante la fabricación y el empaque.
- Verifique y libere: utilice el método de inspección, hisopado u otro método aprobado por la planta, registre los hallazgos y obtenga la firma de aprobación previa a la operación.
- Reinicie deliberadamente: confirme los servicios auxiliares, las guardas, los sensores, la revisión de la receta y el material de empaque antes de liberar la primera muestra.
La guía preliminar de la FDA para la industria describe procedimientos escritos de limpieza de alérgenos, monitoreo, verificación y registros de acciones correctivas. Es una guía no vinculante para el contexto estadounidense indicado, por lo que la planta aún debe determinar los controles y el método de validación aplicables.
Las plantillas de la Agencia Canadiense de Inspección de Alimentos son deliberadamente genéricas y modificables. Incluyen la descripción del producto, el mapeo del flujo de proceso, el análisis de peligros, los procedimientos de control crítico y los registros de verificación. Son útiles como indicación de diseño, pero no sustituyen el plan propio del comprador. La plataforma oficial de normas de China enumera la norma GB/T 22475-2025 Calidad general de la sachima, publicada el 2025-08-29 y programada para implementarse el 2027-03-01. Por lo tanto, una cotización o documento de aceptación debe nombrar el mercado y la edición aplicable en lugar de decir simplemente «conforme».
Árbol de decisión de huellas de falla
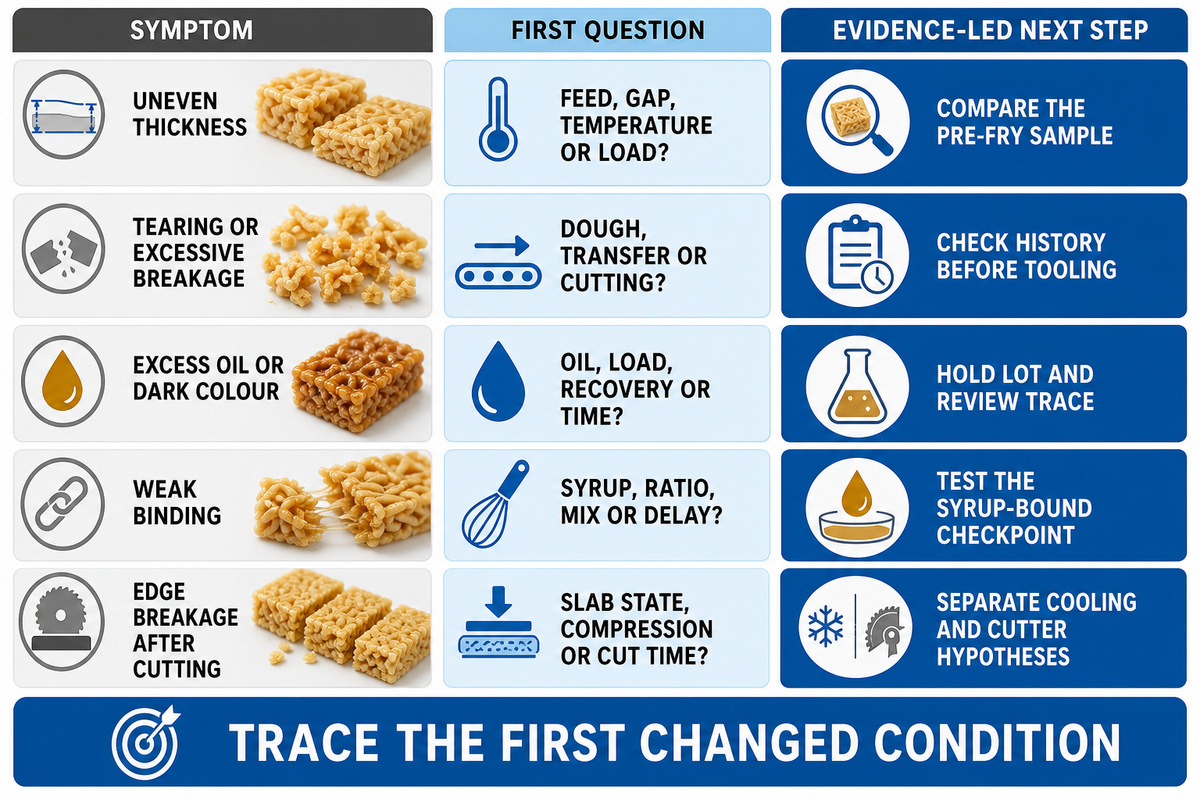
Una vez liberada la limpieza y desinfección, un defecto debe rastrearse hasta su primera condición modificada antes de reemplazar un componente. Un síntoma visible puede tener varias causas que interactúan; por ejemplo, un cambio de formulación puede alterar tanto el comportamiento de la masa como la textura frita. En una investigación de fábrica, el primer punto de muestreo aguas arriba del defecto puede ser más útil que la alarma más llamativa.
El estudio publicado sobre la formulación de la sachima es una advertencia útil: cambiar una variable de la harina afectó varios atributos del producto. Esto respalda una investigación multivariable, no un código de falla universal ni una recomendación de ajuste de la máquina.
| Síntoma | Primeras preguntas | Siguiente paso basado en evidencia |
|---|---|---|
| Espesor irregular | ¿Cambió la condición de alimentación, la separación de los rodillos, la temperatura de la masa o la carga del cortador? | Compare una muestra de hebra antes de la fritura con la última muestra aceptada; ajuste una causa aguas arriba y regístrela. |
| Desgarros o roturas excesivas | ¿Es diferente la extensibilidad de la masa? ¿La transferencia o la interfaz de corte están tirando de la hebra? | Revise el historial de la receta y la humedad, y luego observe la transferencia antes de cambiar las herramientas. |
| Exceso de aceite o color oscuro | ¿Fueron diferentes la condición del aceite, la carga, la recuperación o el tiempo de permanencia? | Retenga el lote afectado, revise el registro térmico y del aceite, y verifique una muestra de reinicio controlado. |
| Unión débil | ¿Fueron diferentes el punto final del jarabe, la proporción, el tiempo de mezcla o la demora de transferencia? | Pruebe el punto de control de la masa unida con jarabe y compare la cohesión después del tiempo de retención acordado. |
| Roturas del borde después del corte | ¿La placa estaba demasiado caliente, demasiado fría, demasiado comprimida o se cortó antes de asentarse? | Registre la condición de la placa y el momento del corte; separe las hipótesis de enfriamiento y del cortador. |
Esto evita una falla de diagnóstico común: reemplazar un componente porque el síntoma visible es más fácil de ver que la condición aguas arriba que cambió. Un campo breve de «primera condición modificada» permite que el siguiente técnico continúe la investigación en lugar de comenzar desde cero.
Creador del paquete de evidencias FAT con 5 campos
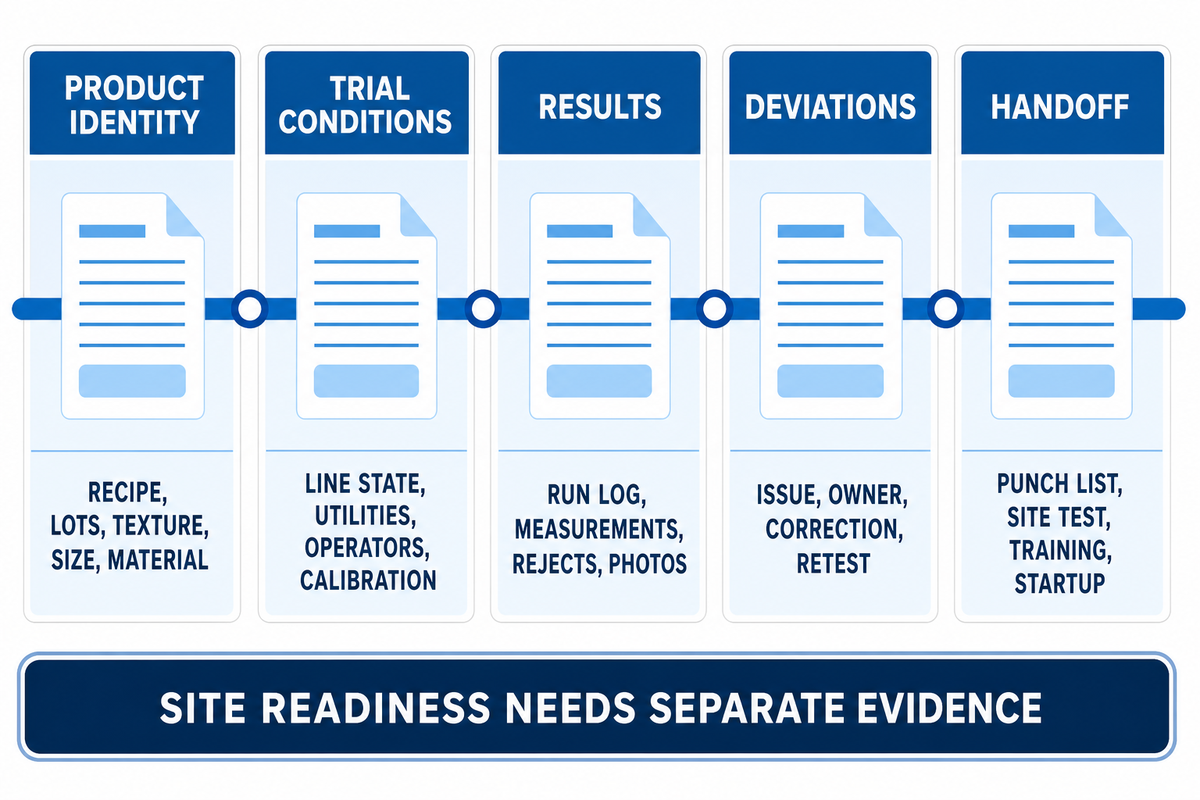
La prueba de aceptación en fábrica es una prueba presenciada contra condiciones acordadas. Por sí sola, no demuestra que una línea esté lista para producir en la planta del comprador. La guía ISA-105 distingue entre aceptación en fábrica, aceptación en sitio, integración en sitio, comprobaciones de lazo y puesta en marcha. Las transferencias incompletas siguen siendo riesgosas porque una prueba en fábrica no puede reproducir todos los servicios auxiliares, operadores e interfaces del sitio. Las afirmaciones de eficiencia solo son significativas cuando la misma evidencia muestra una calidad estable del producto y una transferencia aceptada.
La aceptación en fábrica cierra la prueba acordada en fábrica; la preparación del sitio aún necesita sus propios servicios auxiliares, comprobaciones de lazo, liberación sanitaria, capacitación y evidencias de puesta en marcha.
Prepare el paquete antes de la prueba
| Sección del paquete | Campos mínimos |
|---|---|
| Identidad del producto | Revisión de la receta, lotes de ingredientes e inclusiones, textura objetivo, tamaño de pieza, material de empaque y fotografías de las muestras. |
| Condiciones de la prueba | Tamaño del lote, estado de la línea, ventana de operación, servicios auxiliares, nombres de los operadores, estado de calibración y puntos de muestreo. |
| Resultados | Registro de la corrida, mediciones de hebra/placa/envase, base de piezas buenas, cantidad de rechazos, fotografías y registro de trazabilidad. |
| Desviaciones | Problema observado, contención, responsable, corrección acordada, condición de repetición de la prueba y disposición firmada. |
| Transferencia | Lista de pendientes abierta, elementos de aceptación en sitio, comprobaciones de lazo, capacitación de operadores, liberación sanitaria y autoridad de arranque. |
La guía de diseño de plantas de la autoridad de seguridad laboral del Reino Unido nombra por separado el diseño, la construcción, las pruebas de demostración y la puesta en marcha. Esa distinción es otra razón para no tratar la marca «FAT aprobada» como la liberación completa. Una declaración de aceptación defendible identifica qué se probó, con qué receta y condiciones, cuándo y dónde se probó, quién lo aceptó y qué desviaciones siguen abiertas.
Verificaciones de empaque y transferencia en etapas posteriores
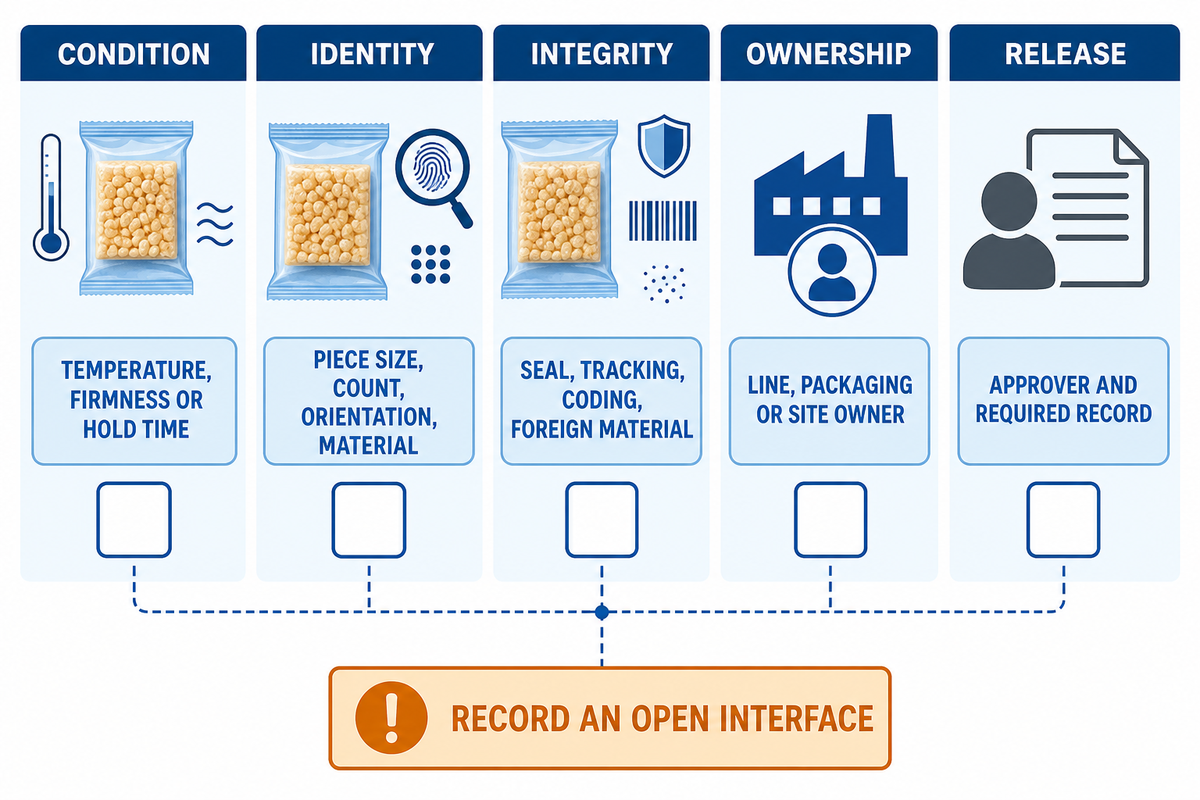
Una vez registrado el traspaso de la FAT, el enfriamiento y el empaque pueden revelar problemas que no se detectan en la estación de corte de la plancha. Defina la interfaz con el mismo lenguaje de la sección anterior:
- Condición: ¿Qué temperatura, firmeza o tiempo de espera se requiere antes del corte y el empaque?
- Identidad: ¿Qué tamaño de pieza, cantidad, orientación y material de empaque se probaron realmente?
- Integridad: ¿Cómo se comprobaron la calidad del sellado, la trazabilidad, la codificación del lote y los controles de materiales extraños?
- Responsable: ¿Quién es responsable de cada problema de la línea, del empaque o de la interfaz de la planta?
- Aprobación: ¿Quién tiene autoridad para aprobar el primer producto y qué registro se requiere?
Incluya estas preguntas en la lista de comprobación de la interfaz, incluida cualquier responsabilidad que quede fuera de la orden de compra. Una muestra puede parecer aceptable mientras las evidencias de enfriamiento, trazabilidad, conteo o sellado sigan incompletas. Las plantillas de planificación modificables de Canadian Food Inspection Agency refuerzan la necesidad de conectar las etapas del proceso, los controles, los registros y la verificación; no sustituyen la validación del empaque por parte del comprador.
Si el proveedor demuestra una pieza cortada aceptable, pero el comprador no ha suministrado la película prevista, el formato de codificación, la condición de enfriamiento o el conteo por empaque, ambas partes deben registrar el resultado del empaque como una prueba de interfaz abierta, en lugar de permitir que una muestra visualmente buena se convierta en evidencia de una entrega comercial no probada.
Entrega comercial: Esta guía se detiene deliberadamente antes de la selección de la máquina, la capacidad nominal, la configuración, la cotización y las condiciones del pedido. Consulte la página comercial de la línea de producción de sachima para tomar esas decisiones después de definir los controles y la evidencia de las pruebas.
Analice su documento de requisitos para la prueba de sachima
Preguntas frecuentes
¿Se pueden ajustar el tamaño y la textura del producto?
La posibilidad de ajuste depende de la receta, el método de formado, la disposición de las cuchillas y las ventanas de control acordadas durante las pruebas. Incluya la textura, el espesor, las inclusiones y el formato de empaque deseados en el documento de requisitos del producto. Luego registre qué ajustes están permitidos, cómo se mide cada muestra y cómo un cambio afecta tanto a las estaciones anteriores como a las posteriores.
¿Cómo se limpia una línea de sachima y se realiza el cambio de producto?
Utilice una secuencia documentada de parada, aislamiento, retiro del producto, limpieza, inspección, verificación y reinicio. Incluya controles de alérgenos, despeje de la línea, acceso a las superficies en contacto con alimentos, resguardos y un registro de aprobación preoperativa. Los equipos de limpieza y desinfección de la planta deben confirmarla según el mercado objetivo, el riesgo del producto y los requisitos locales.
¿Qué debe comprobar un comprador antes de aceptar una línea de sachima?
Acuerde la revisión de la receta, la identidad de la muestra, la equivalencia de las materias primas, las condiciones de operación, los servicios auxiliares, los criterios de calidad medibles, el formato del registro, el proceso de desviaciones, las reglas de repetición de la prueba y los firmantes antes de la prueba en fábrica. En la planta, repita esas comprobaciones con los servicios auxiliares, los operadores, el procedimiento de limpieza y desinfección y la interfaz de empaque. Conserve las lecturas, las fotografías, las identidades de las muestras y las notas de disposición junto con el registro firmado. Si las condiciones difieren, marque la operación como una desviación y programe la comprobación en planta necesaria antes de la aprobación. La aceptación en fábrica es una etapa, no toda la aprobación de la puesta en marcha. Después, obtenga la aprobación firmada.
Referencias y fuentes
- PubMed: Efecto de la harina de trigo integral en la calidad del sachima chino tradicional, hallazgos sobre masa sensible a la formulación y productos fritos.
- United States Food and Drug Administration: regla final sobre controles preventivos para alimentos de consumo humano, contexto de planificación de la inocuidad alimentaria y controles preventivos para instalaciones cubiertas.
- United States Department of Agriculture National Agricultural Library: registro de base de datos correspondiente a un proyecto de National Center for Food Safety & Technology, contexto de investigación sobre pérdidas de servicios auxiliares y monitoreo de sensores.
- Canadian Food Inspection Agency: plantillas de planes de control preventivo para empresas alimentarias nacionales, plantillas modificables de procesos, peligros y verificación.
- China National Standard Information Public Service Platform: GB/T 22475-2025, publicación y fechas de implementación de la norma sobre sachima.
- International Society of Automation: serie de normas ISA-105, pruebas en fábrica y en planta, comprobaciones de lazo y límites de puesta en marcha.
- Autoridad de seguridad laboral del Reino Unido: Códigos de diseño – Planta, contexto de verificación del diseño, la construcción y la puesta en marcha.
- United States Occupational Safety and Health Administration: control de la energía peligrosa, responsabilidades del empleador respecto a la energía peligrosa y al bloqueo/etiquetado durante el servicio y el mantenimiento.
- United States Food and Drug Administration: alergias alimentarias, controles escritos para el contacto cruzado de alérgenos en la fabricación y el empaque.
- United States Food and Drug Administration: texto completo de la Ley de Modernización de la Inocuidad de los Alimentos, contexto de evaluación de alimentos afectados y controles preventivos para instalaciones cubiertas.
- Investigación en ciencia y tecnología de los alimentos: productos de la reacción de Maillard antioxidantes en el sachima, descripción del proceso industrial de mezclado, fritura, mezcla de jarabe, moldeado y corte.
- United States Food and Drug Administration: borrador de guía para la industria sobre controles preventivos para alimentos de consumo humano basados en el análisis de peligros y el riesgo, contexto de registros no vinculantes sobre limpieza de alérgenos, monitoreo, verificación y acciones correctivas.
Límite editorial: Esta guía no certifica a ningún proveedor, no promete una producción universal, no confirma ninguna patente ni sustituye la revisión local del comprador en materia de inocuidad alimentaria, seguridad ocupacional o normas. Esas decisiones corresponden a los registros técnicos y comerciales del proyecto.