Entre em contato com a UDTECH Company


O planejamento da capacidade da linha de sachima converte a meta de expedição nas horas de máquina, no fornecimento por lote e na capacidade de embalagem necessários para atendê-la. Comece pelos quilogramas de produto aprovado e embalado por turno. Em seguida, compare cada estação considerando o mesmo produto e período, para que uma fritadeira rápida não mascare uma embaladora sobrecarregada.
A capacidade indicada no catálogo é um dos dados de entrada. A capacidade efetiva é a produção aprovada disponível nas condições operacionais especificadas. O plano de produção também exige uma receita, o peso real da barra, um calendário de higienização e um ponto de medição acordado em que o produto passa a ser comercializável. Os exemplos a seguir partem dos casos informados; substitua os valores pelos seus. São cálculos de planejamento, não resultados de testes de produção da UDTECH.
Antes de optar por uma linha maior: estabeleça a base em quilogramas, contabilize cada perda uma única vez, avalie o tempo dos lotes, confira o resfriamento e o armazenamento, converta quilogramas em embalagens e, por fim, ajuste o mix de produtos a um cronograma de produção finito.
Comece pelo mix de produtos e pela meta de expedição
Defina a produção aprovada necessária para cada produto e dia de expedição antes de avaliar as máquinas. Registre em conjunto os quilogramas, as embalagens individuais e o período de produção disponível. O planejamento da demanda reúne os pedidos; o planejamento do fornecimento verifica se a fábrica consegue atendê-los com as receitas, os equipamentos, a equipe e as entregas de materiais atuais.
Compare a capacidade disponível com os pedidos confirmados e mantenha a previsão separada. Para uma demanda volátil, considere cenários baixo, base e de pico, em vez de transformar a semana mais movimentada do ano em uma necessidade permanente de equipamentos. Escolha um cronograma de produção de snacks capaz de atender à demanda em cada cenário. Um horizonte de planejamento de capacidade que abrange o próximo turno responde a uma pergunta diferente das decisões estratégicas de capacidade para vários anos.
Por exemplo, imagine que um fabricante de snacks precise expedir 3.000 kg para as vendas normais e mais 1.000 kg para uma promoção. A equipe de compras pode então avaliar se é necessário ampliar a capacidade de processamento, de embalagem ou de ambos.
Na gestão da cadeia de suprimentos, mantenha o calendário de entregas ao lado da planilha de demanda. Um atraso na entrega do filme pode eliminar uma janela de embalagem, enquanto a linha de produção de alimentos a montante continua disponível. Para escolher o produto e a rota, consulte o guia de planejamento de produtos e rotas para sachima; este orçamento começa depois da escolha da rota.
Ponto de controle da expedição. Um pedido de 4.000 kg exige cerca de 200.000 barras aprovadas de 20 g, em comparação com cerca de 133.333 barras aprovadas de 30 g. Defina ambas as unidades nos compromissos com o cliente. Uma previsão apenas em quilogramas pode ocultar o trabalho adicional de embalagem, mesmo quando a massa necessária para fritura não muda.
Defina a base de massa antes de comparar as taxas das estações
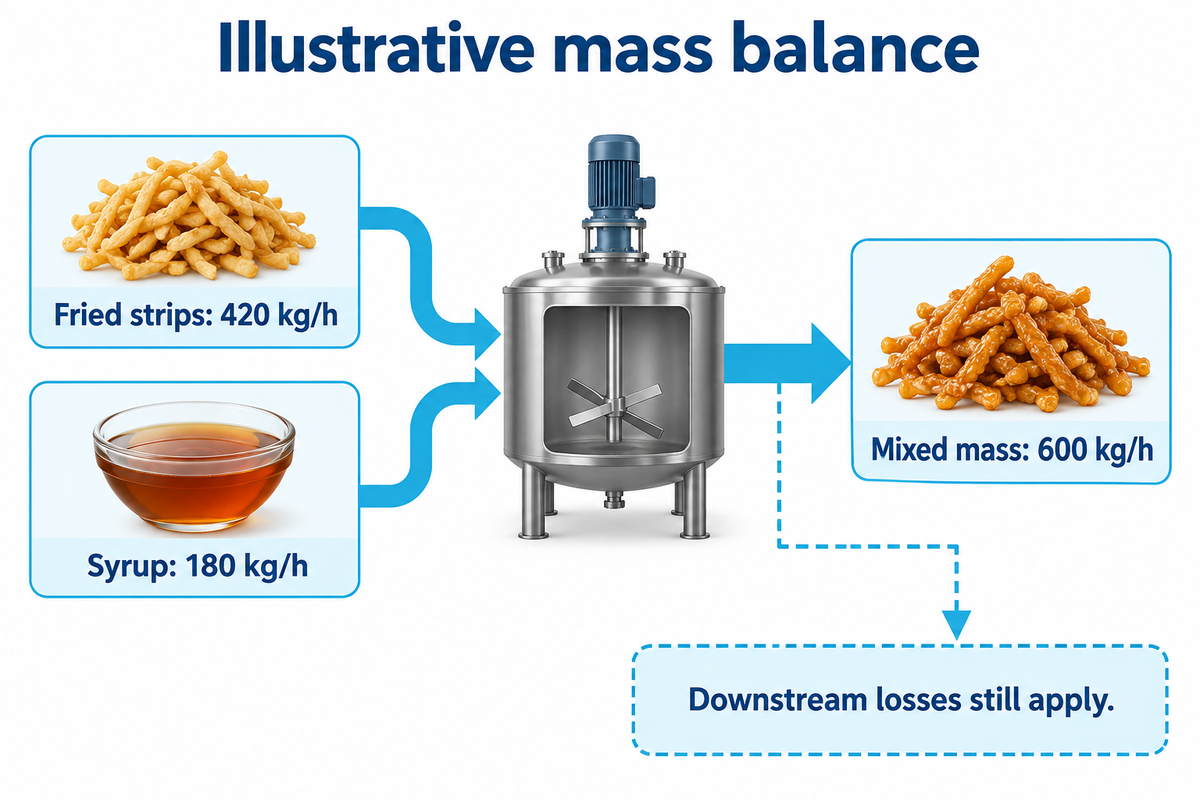
Antes de escolher o gargalo, converta as capacidades nominais das estações para a mesma base de massa do produto acabado. Massa, tiras fritas, massa coberta com calda e barras aprovadas e embaladas são pontos de medição diferentes. A perda de água, a absorção de óleo, a adição de calda e os produtos rejeitados alteram essa relação; portanto, taxas iguais em kg/h não significam capacidades de produção equivalentes.
Considere uma receita com 70% de tiras fritas e 30% de calda, em massa, na saída da misturadora. O fornecimento de 420 kg/h de tiras fritas sustenta então 420 ÷ 0.70 = 600 kg/h de massa misturada, desde que haja 180 kg/h de calda disponíveis. As perdas no corte e na embalagem ocorrem nas etapas posteriores. As proporções da receita são hipotéticas e não representam uma formulação padrão de sachima.
Anote o ponto de medição ao lado de cada dado de entrada: antes ou depois da drenagem, da adição de calda ou da rejeição. O planejamento das necessidades de materiais deve usar o balanço de massa da receita; uma fritadeira de maior capacidade nominal não supre a falta de calda ou de material de embalagem.
A divulgação de um processo, CN105472988A, descreve massa frita com calda e posterior resfriamento e moldagem. As empresas listadas como titulares são relacionadas à Nestlé. É uma referência útil sobre o processo, mas não é uma patente da UDTECH nem uma especificação de receita para este cálculo.
Verificação da base de massa. Na mistura hipotética de 70:30, 420 kg/h de tiras fritas e 180 kg/h de calda se combinam para totalizar 600 kg/h antes das perdas nas etapas posteriores. Peça ao fornecedor que especifique o ponto de pesagem antes de comparar esse valor com uma capacidade nominal de 1.000 kg/h de massa final.
Calcule a produção comercializável por turno com um único modelo de perdas
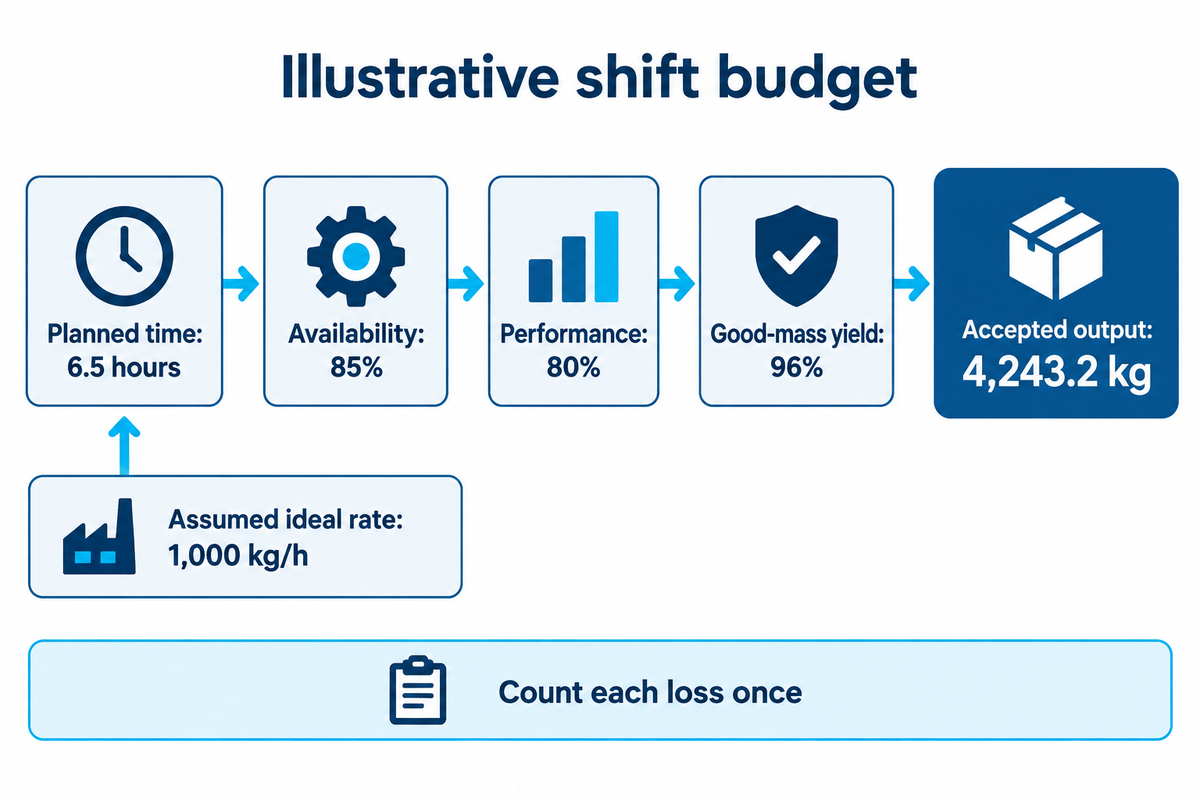
Estime a produção comercializável por turno multiplicando a taxa ideal pelo tempo de produção planejado e por fatores distintos de disponibilidade, velocidade de operação e qualidade. Use cada fator apenas uma vez. Se a produção real estiver sendo avaliada como kg aprovados por hora planejada, multiplique essa taxa pelas mesmas horas planejadas, sem descontar perdas novamente.
O método de cálculo da Vorne define disponibilidade em relação ao tempo de produção planejado, desempenho em relação à taxa ideal de operação e qualidade como a produção aprovada dividida pela produção total. As taxas e quantidades devem se referir à mesma receita e ao mesmo limite de medição.
Orçamento de capacidade da demanda à expedição
Considere um turno ilustrativo de 480 minutos. Desconte 90 minutos em que a produção não está programada, restando 390 minutos, ou 6.5 horas. Considere uma taxa ideal estabelecida de forma independente de 1.000 kg/h, disponibilidade de 85%, desempenho de 80% e rendimento de massa aprovada de 96%. A taxa ideal é uma premissa do cenário, não necessariamente a capacidade indicada no catálogo.
| Etapa | Cálculo ou dado de entrada | Resultado | Significado |
|---|---|---|---|
| 1. Turno programado | 8 × 60 minutos | 480 min | Período do calendário |
| 2. Tempo excluído | Período declarado sem produção | 90 min | Fora do tempo de produção planejado |
| 3. Produção planejada | 480 − 90 | 390 min | 6.5 horas planejadas |
| 4. Taxa ideal | Taxa presumida específica da receita | 1.000 kg/h | Mesma base de massa final |
| 5. Disponibilidade | Tempo de operação ÷ tempo planejado | 85% | 5.525 horas de operação |
| 6. Desempenho durante a operação | Taxa real ÷ taxa ideal de operação | 80% | 800 kg por hora de operação |
| 7. Produção bruta por turno | 5.525 × 800 | 4.420 kg | Antes das rejeições |
| 8. Rendimento de massa aprovada | Massa aprovada ÷ massa bruta | 96% | Rejeições contabilizadas aqui |
| 9. Produção aprovada por turno | 4,420 × 0.96 | 4.243,2 kg | No limite de medição acordado |
| 10. Taxa de massa aprovada por hora planejada | 4,243.2 ÷ 6.5 | 652,8 kg/h | As três perdas já estão incluídas |
O cálculo completo é 1.000 × 6,5 × 0,85 × 0,80 × 0.96 = 4.243,2 kg . Como alternativa, 768 kg aprovados/h × 5.525 horas de operação resulta no mesmo valor. Multiplicar os 768 kg/h medidos novamente pelo desempenho e pela qualidade subestimaria a produção.
Erro comum: descontar uma troca de produto do calendário e também contabilizar os mesmos minutos na disponibilidade. Defina em qual categoria a parada será contabilizada. As perguntas frequentes da Vorne sobre classificação de perdas ajudam a distinguir paradas planejadas do tempo fora do cronograma de produção.
Use o rendimento de massa aprovada para o orçamento em quilogramas. A proporção de unidades aprovadas em relação às unidades produzidas representa a mesma relação em massa apenas quando o peso das unidades é equivalente. Confira os registros de pesagem se os produtos rejeitados forem sistematicamente mais pesados ou mais leves que as barras aprovadas.
Regra de uma taxa. Após a aplicação dos fatores informados, uma taxa ideal presumida de 1.000 kg/h resulta em 652,8 kg aprovados por hora planejada. Uma taxa medida de 652,8 kg/h na mesma base já inclui essas perdas. Aplicar os fatores novamente criaria uma lacuna artificial de capacidade e poderia levar a uma compra desnecessária.
Identifique o gargalo entre as etapas por lote e contínuas
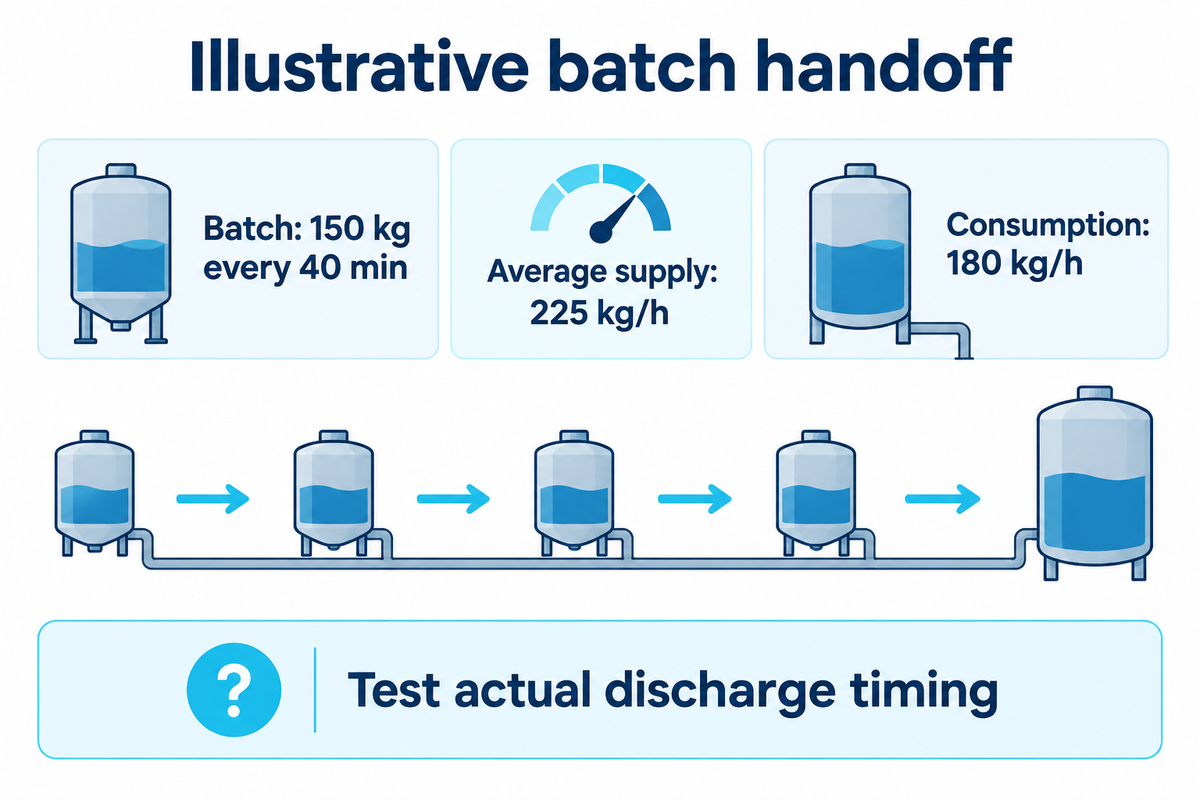
Compare os ciclos completos dos lotes com o consumo contínuo. Verifique a sequência real de fornecimento entre as estações. Uma caldeira pode fornecer calda suficiente por hora em média e ainda deixar a misturadora esperando entre descargas. A capacidade de produção sustentável depende de todo o processo de fabricação, incluindo o reabastecimento, o aquecimento, a descarga e a higienização.
Considere que uma caldeira forneça 150 kg por ciclo completo de 40 minutos. O fornecimento médio de calda é 150 × 60 ÷ 40 = 225 kg/h. Com a proporção presumida de 30% de calda, isso equivale a 750 kg/h de produto misturado antes das perdas nas etapas posteriores. Uma meta de mistura de 600 kg/h exige 180 kg/h de calda, portanto o fornecimento médio tem margem.
Ter margem não define um cronograma de entrega. A gestão de estoque também precisa acompanhar quando cada lote utilizável chega. Registre o horário em que cada lote fica pronto, os intervalos entre descargas e a quantidade que pode ser mantida em espera, comparando esses dados com o consumo da misturadora. Uma carga de 150 kg cobre 50 minutos a 180 kg/h; isso não comprova que o recipiente possa ser reabastecido durante a descarga nem que a calda possa ficar armazenada por 50 minutos. As especificações da receita e os controles de qualidade do local determinam as condições de armazenamento.
Para verificar os eventos discretos, comece com o estoque inicial real, some todas as descargas utilizáveis e subtraia o consumo em cada intervalo. Interrompa o cálculo quando o estoque chegar a zero, exceder a capacidade útil de armazenamento ou ultrapassar um limite da receita. A pesquisa do NIST sobre programação com capacidade finita de armazenamento analisa a relação entre o tamanho do estoque intermediário e as políticas operacionais. O modelo não fornece um fator universal para sachima.
Transferência entre lotes. Um lote hipotético de 150 kg de calda a cada 40 minutos equivale a 225 kg/h em média. Frente a um consumo de 180 kg/h, o cálculo indica uma margem média de 45 kg/h. A questão para aprovação é se a sequência real de descargas mantém a misturadora abastecida respeitando os limites de armazenamento e conservação.
Dimensione o resfriamento e os estoques intermediários pelo tempo de permanência
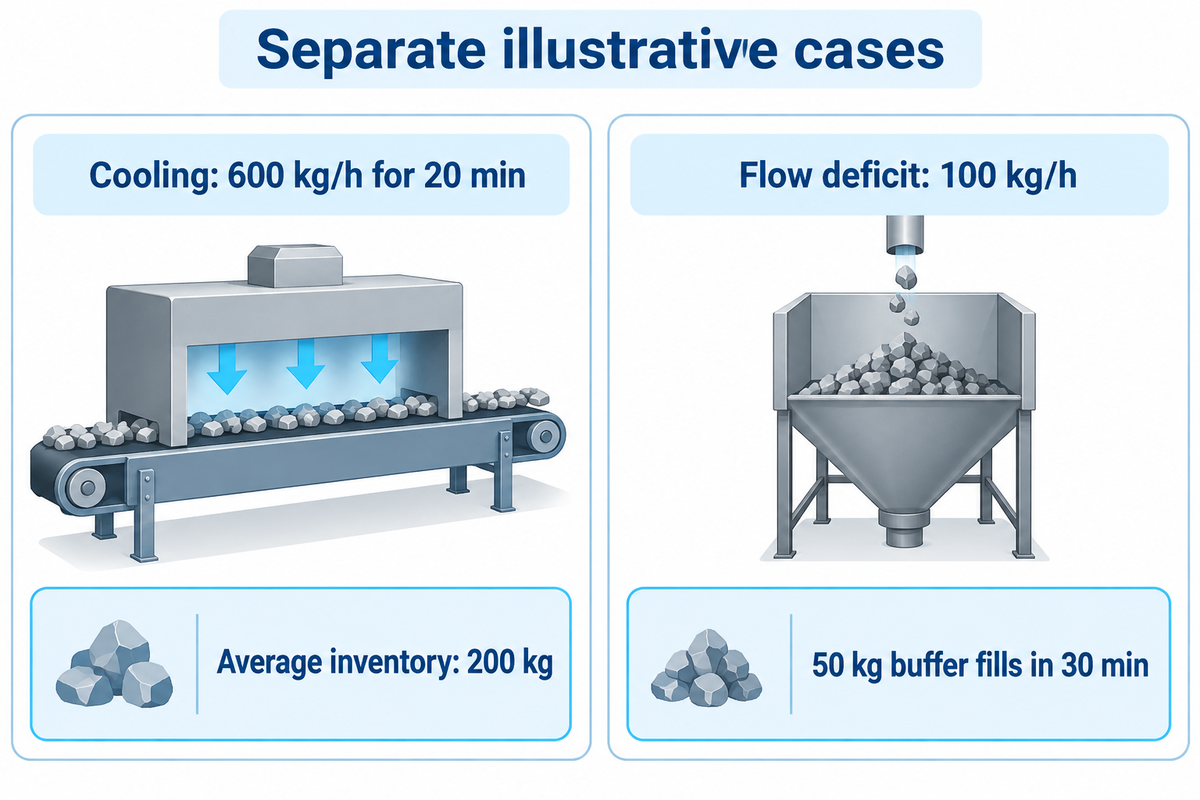
O estoque médio é determinado pelo fluxo do produto e pelo tempo de permanência validado; a capacidade útil de armazenamento deve ser verificada diante de interrupções. O estoque de resfriamento é o produto retido em uma etapa normal do processo; um estoque intermediário absorve diferenças temporárias entre os tempos de processamento. Nenhum dos cálculos define as dimensões da esteira ou um período seguro de armazenamento sem testes do produto e um arranjo de carregamento acordado.
A explicação do MIT sobre a Lei de Little relaciona o estoque médio, o fluxo e o tempo em um sistema estável. Para um fluxo de 600 kg/h que exige, em média, 20 minutos de resfriamento, o estoque médio é 600 × 20 ÷ 60 = 200 kg. Outros dados necessários ao projeto incluem densidade, profundidade da camada, cobertura da esteira e fluxo de ar.
Agora considere um desequilíbrio separado: uma etapa a montante fornece 600 kg/h, enquanto a etapa a jusante consegue receber apenas 500 kg/h. Com 50 kg de espaço livre para armazenamento, a fila se forma em 50 ÷ 100 = 0.5 horas, ou 30 minutos. Aumentar o armazenamento adia a parada, mas não elimina o déficit contínuo de 100 kg/h.
Se a proposta é aumentar o comprimento da esteira, qual problema ela pretende resolver? A receita pode exigir mais produto em resfriamento, desde que isso seja confirmado pela validação; já o acúmulo temporário exige espaço livre e uma estratégia de retomada. Inclua os eventos de partida e parada: uma média em regime estável não revela nenhum desses transientes.
Limite do resfriamento. Com a taxa presumida de 600 kg/h, 20 minutos correspondem a um estoque médio de 200 kg. Um déficit a jusante de 100 kg/h preenche 50 kg de estoque intermediário em 30 minutos. Especifique separadamente o tempo de permanência exigido pelo processamento e a capacidade livre de acúmulo.
Ajuste a capacidade das embaladoras à barra mais leve
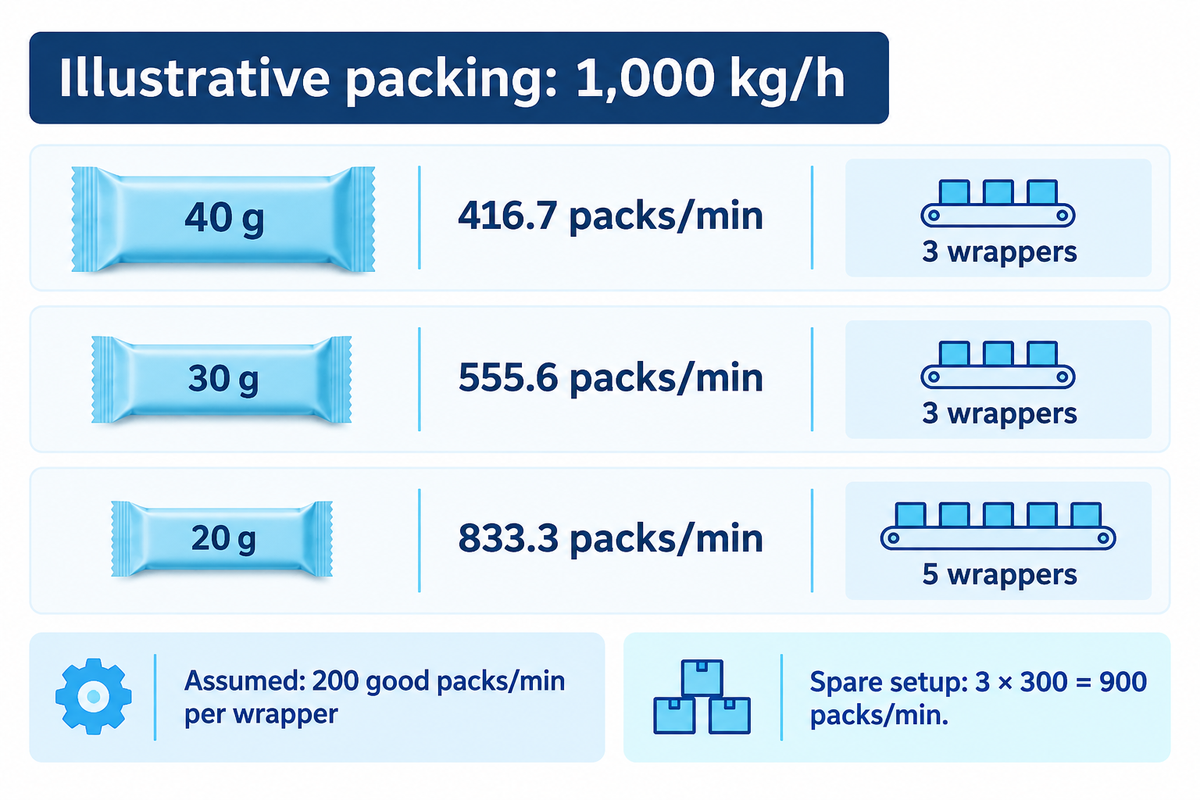
Converta o fluxo de massa de produto pronto para embalar em barras para embalagens individuais aprovadas por minuto, usando o peso médio real da barra. Em seguida, divida pela taxa sustentável de embalagens boas de cada embaladora no mesmo período e arredonde para cima. Barras menores aumentam a demanda por unidades, mas a capacidade ociosa existente pode evitar o aumento do número de máquinas instaladas.
Para uma barra por embalagem, embalagens/min = kg/h × 1.000 ÷ gramas por barra ÷ 60. Use o peso médio real das barras aprovadas em gramas, em vez de substituir esse valor sem critério pelo peso do rótulo. O excesso de peso consome massa, e as rejeições por peso podem reduzir a quantidade comercializável. O NIST distingue o conteúdo médio da variação entre embalagens individuais. O cálculo de capacidade exige registros de pesagem e de rejeições.
Tabela de pontos de mudança conforme o peso em gramas e o número de embaladoras
| Massa média real da barra | Embalagens boas necessárias/min | Taxa presumida de embalagens boas por embaladora | Número mínimo de embaladoras |
|---|---|---|---|
| 40 g | 416.7 | 200 embalagens/min | 3 |
| 30 g | 555.6 | 200 embalagens/min | 3 |
| 20 g | 833.3 | 200 embalagens/min | 5 |
Todas as taxas das embaladoras nesta tabela são valores sustentáveis presumidos, não especificações das máquinas. Se a taxa medida de embalagens boas/min já inclui paradas e rejeições no período selecionado, não aplique outro fator de eficiência geral. Embalagens com várias barras exigem outra conversão de unidades em embalagens.
Suponha que uma fábrica já tenha três embaladoras, cada uma mantendo 300 embalagens boas/min com base no mesmo critério. A capacidade combinada de 900 embalagens/min atende aos cenários de barras de 30 g e 20 g. Mesmo com o aumento de 50% no trabalho de embalagem, o número mínimo de máquinas instaladas continua em três. A alimentação do produto, as trocas de filme e o encaixotamento a jusante também precisam sustentar esse aumento de trabalho.
Os especialistas citados no relatório da Baking & Snack sobre transportadores e embalagens descrevem a necessidade de conciliar o fluxo de massa com os tamanhos das embalagens. Aplique esse princípio às barras, ao filme e aos sistemas de alimentação que você testou, em vez de confiar na velocidade de catálogo emprestada da embaladora.
Ponto de mudança da capacidade das embaladoras a 1.000 kg/h. A 1.000 kg/h, uma barra de 20 g exige cerca de 833.3 embalagens/min, contra 555.6 para uma barra de 30 g. Cinco embaladoras presumidas de 200 embalagens/min atendem às barras menores, assim como três embaladoras presumidas de 300 embalagens/min. A capacidade disponível altera a decisão de investimento.
Faça um teste de estresse do cronograma de produção antes de adicionar um turno
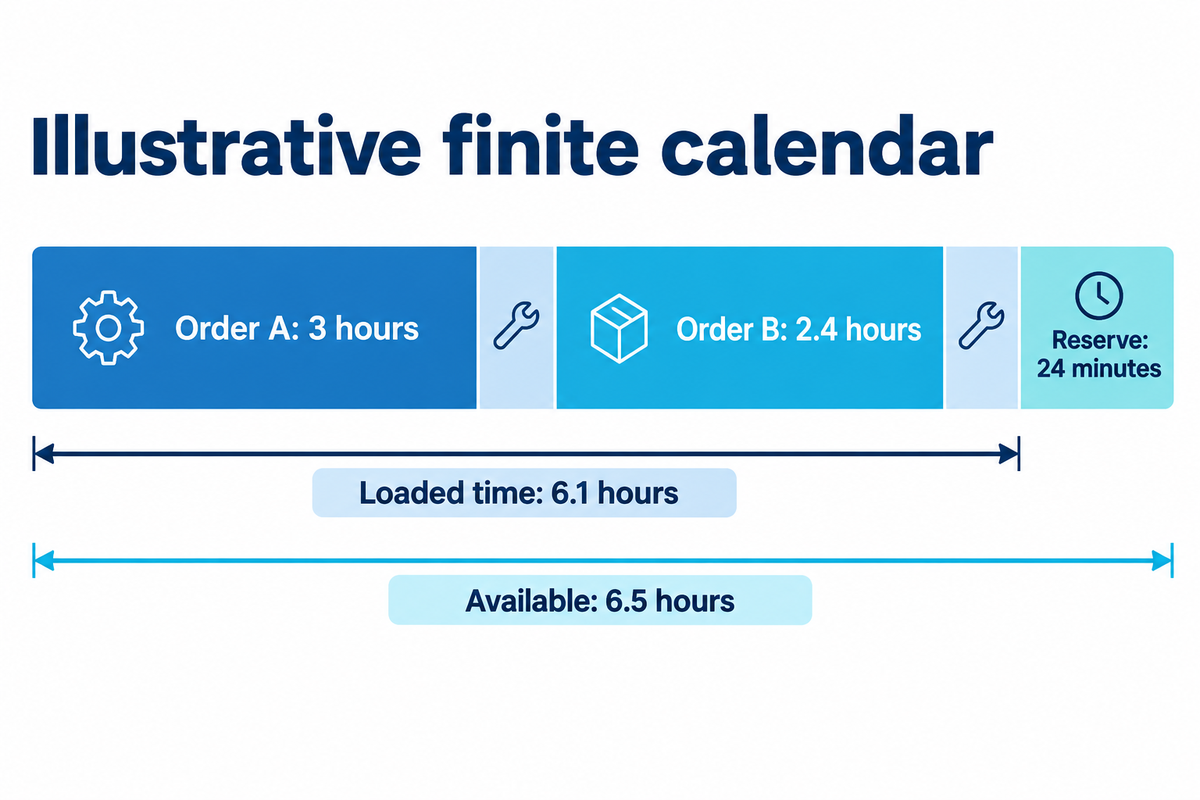
Inclua no calendário disponível as horas líquidas de produção aprovada e o tempo de troca de produto, que depende da sequência, para cada produto. Reserve no mesmo calendário os operadores compartilhados e os recursos de preparação da calda e de embalagem. O planejamento de capacidade finita torna viável um plano mestre de produção apenas quando todos os recursos necessários estão disponíveis no momento em que cada tarefa precisa deles.
Em um turno ilustrativo, o pedido A exige 1.800 kg a 600 kg aprovados/h, ou 3 horas. O pedido B exige 1.200 kg a 500 kg aprovados/h, ou 2.4 horas. Duas trocas de 0.35 horas cada elevam a carga total para 6.1 horas. Diante de 6.5 horas disponíveis, a reserva é de 0.4 horas, ou 24 minutos. Essas taxas líquidas de produção aprovada já consideram as perdas de produção esperadas.
O tempo de troca pode depender da direção da mudança. Diferentes inclusões ou perfis de alergênicos podem exigir uma sequência específica e um processo de higienização. Use os controles estabelecidos e os tempos medidos na sua fábrica. A discussão de processos da FDA menciona que o cronograma e a higienização são controles pertinentes; não estabelece um tempo padrão de troca para este caso.
“É muito difícil usar os recursos com 100% da capacidade”
Essa observação, feita na época sobre a padaria, reforça a importância de deixar uma reserva justificada; não estabelece uma meta universal de utilização. Uma equipe de embalagem sobrecarregada pode continuar sendo o gargalo mesmo que as horas de máquina de processamento dobrem. Verifique a disponibilidade da mão de obra, a cobertura da manutenção e a reposição de materiais antes de aprovar um segundo turno.
Verificação do calendário. O pedido misto presumido de 3.000 kg ocupa 6.1 horas após duas trocas de 21 minutos. Uma janela de 6.5 horas deixa 24 minutos de reserva. Qualquer tempo adicional de higienização, espera ou conflito por recursos compartilhados que exceda essa reserva altera a decisão de expedição; um segundo turno precisa de um calendário próprio de recursos.
Escolha a mudança de capacidade que elimina o gargalo
Para otimizar a capacidade utilizável, escolha uma intervenção com base no gargalo medido e na produção que ele impede de expedir. Aumentar a capacidade de fritura só ajuda quando as etapas a jusante conseguem receber o fluxo maior. Recuperar a capacidade ociosa de uma etapa que não é o gargalo pode melhorar um indicador local de utilização sem aumentar a produção aprovada e embalada nem reduzir o prazo dos pedidos.
Um caso da FANUC na Brunos, em um setor adjacente, descreve a embalagem manual a jusante ficando para trás em relação ao processamento automatizado de alimentos. O exemplo ilustra o problema na transferência entre etapas; os equipamentos e resultados não são referências de desempenho para sachima. Use os registros das estações para identificar suas próprias lacunas de capacidade.
| Padrão observado | Classe provável do gargalo de capacidade | Registro a conferir | Primeira decisão |
|---|---|---|---|
| Massa misturada abaixo da meta | Diferença na base de massa | Receita e pontos de pesagem | Normalize as taxas das estações |
| A misturadora espera entre os lotes | Tempo dos lotes | Horários de liberação e descarga | Teste a sequência de fornecimento |
| A fila de resfriamento continua crescendo | Déficit contínuo a jusante | Taxas de entrada e saída em kg/h | Equilibre as taxas de fluxo |
| A fila aparece apenas durante as trocas de filme | Interrupção temporária | Duração da parada e espaço livre no estoque intermediário | Verifique o acúmulo e a retomada |
| Barras pequenas sobrecarregam as embaladoras | Gargalo na quantidade de unidades | Peso real em gramas e embalagens boas/min | Calcule a quantidade necessária |
| As barras embaladas aguardam o encaixotamento | Mão de obra no fim da linha | Ritmo de encaixotamento e paletização | Inclua o limite da expedição |
| O segundo turno não atinge as metas | Conflito por recursos compartilhados | Calendário da equipe e da caldeira | Resolva a alocação de recursos |
| A velocidade nominal supera a taxa de produção aprovada | Diferença entre as perdas e a base da capacidade nominal | Tempo de operação e rejeições | Concilie a trajetória das taxas |
| A produção depende da sequência de SKUs | Preparação dependente da sequência | Registros de rotas e higienização | Reorganize a sequência dentro dos controles da fábrica |
| A fábrica consegue produzir, mas não consegue expedir | Restrição da cadeia de suprimentos | Filme, caixas e janelas de expedição | Concilie demanda e fornecimento |
Compare as intervenções pela quantidade adicional de quilogramas aprovados no período alocado e pelos recursos consumidos. A utilização da capacidade é uma evidência útil, mas o planejamento estratégico não deve incentivar o funcionamento de todas as máquinas apenas para aumentar seu percentual. Para falhas de processo que não sejam erros de dimensionamento, consulte o guia de solução de problemas e aceitação de sachima.
Transforme o orçamento de capacidade em informações para o fornecedor
Defina com o fornecedor uma base de aceitação que integre a receita, o limite de produção, o calendário de turnos e os requisitos de embalagem. Solicite uma demonstração representativa da linha combinada com base nesses critérios. A capacidade de fabricação tem valor comercial quando ambas as partes concordam sobre o que será pesado, quais perdas serão contabilizadas e quais operações a jusante estão incluídas no escopo cotado.
A linha de sachima YT-30 e o escopo cotado das estações informa capacidade nominal de 1.000 kg/h. O núcleo listado, com oito estações, termina na moldagem e no corte; a embalagem é separada, a menos que esteja incluída na cotação. O histórico da empresa e de fabricação da UDTECH ajuda a identificar o fornecedor, enquanto um teste específico para a receita estabelece as evidências operacionais relevantes.
Envie os quilogramas diários aprovados por SKU, os pesos reais das unidades, o formato de embalagem planejado, os ciclos completos dos lotes e o calendário de turnos. Envie também os requisitos de resfriamento definidos pela equipe de processo, todos os limites dos recursos compartilhados e as condições inicial e final do estoque. Além disso, solicite a duração do teste e como a partida será tratada, em vez de pedir apenas uma breve leitura de pico.
O registro cronometrado da produção de sachima existente pode transformar uma amostra de teste pesada em uma taxa medida de produto aprovado. Amplie esse registro para incluir receitas, interrupções e turnos representativos antes de usá-lo para compromissos recorrentes com clientes.
O escopo público da ISO 22400-2 fornece contexto para elementos de fórmula, comportamento ao longo do tempo e unidades consistentes. Conforme verificado em outubro de 2026, o catálogo lista a publicação de 2014 e sua emenda de 2017, e há uma revisão em desenvolvimento. Essa referência não certifica o equipamento.
Planeje embalagens menores sem inventar uma previsão de demanda
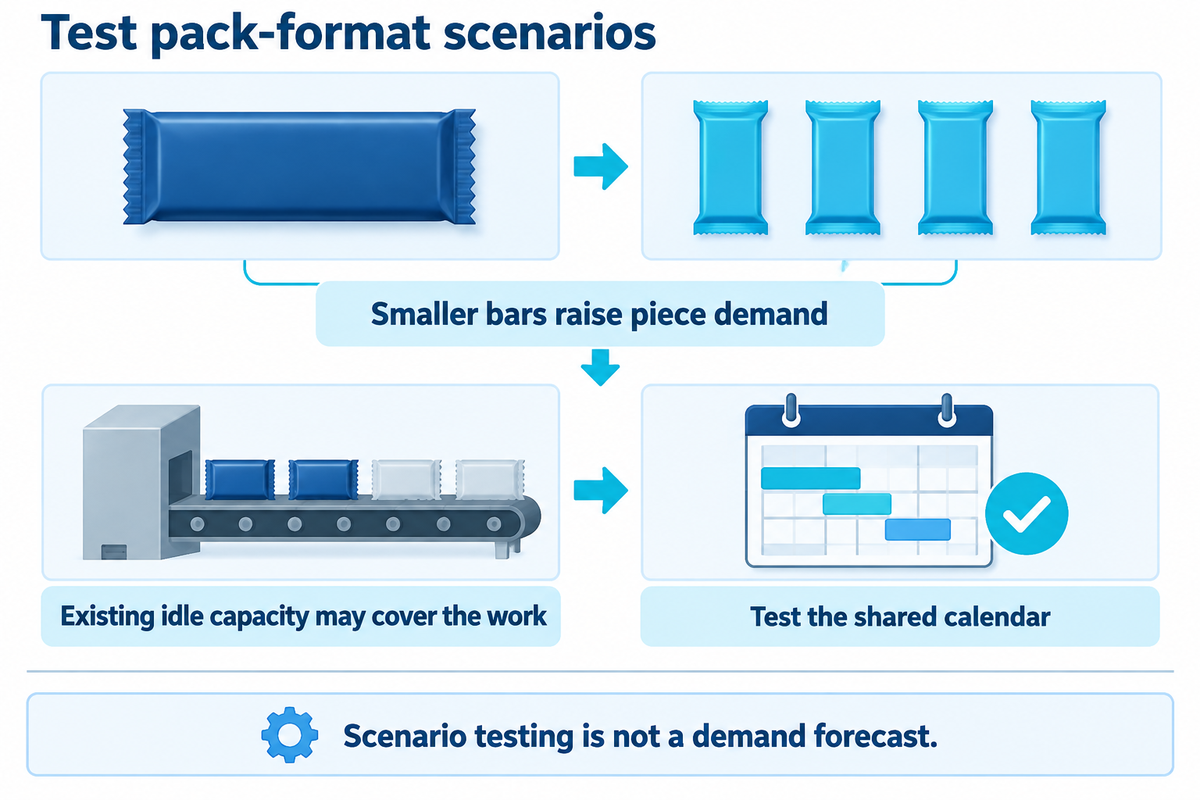
Em vez de se basear em uma taxa presumida de crescimento do sachima, considere as mudanças nos formatos de embalagem como cenários de gestão de capacidade. Uma barra menor pode aumentar o trabalho de embalagem antes de alterar os quilogramas processados. Avalie essa carga em relação à produção sustentável da embaladora, ao comportamento da alimentação e ao tempo de ocupação durante a troca do filme antes de escolher máquinas para alimentos ou assumir o compromisso de uma nova promoção.
Por exemplo, o relatório de janeiro de 2025 da PMMI sobre o mercado de snacks menciona mudanças na variedade de formatos de embalagem e investimentos em máquinas. A pesquisa da indústria de snacks serve de contexto para testar cenários, mas não é uma série de previsões de demanda específica para sachima.
Defina uma cadência de planejamento. Atualize o cronograma das próximas expedições quando os pedidos mudarem. Revise com a equipe comercial a combinação de famílias de produtos. Reavalie o planejamento estratégico da rede quando mudar o horizonte de planejamento ou a alocação da instalação. Uma ferramenta simples de planejamento, com dados de entrada datados, pode identificar os requisitos de capacidade antes que um grande sistema de planejamento se justifique. O planejamento aproximado da capacidade verifica a carga agregada; a programação finita resolve o calendário compartilhado real.
Uma fábrica que esteja avaliando uma otimização formal pode usar posteriormente programação linear inteira mista para alocar ordens e preparações. Esse modelo exige roteiros de produção e dados de lotes confiáveis. Para a decisão atual, deixe visíveis as premissas de capacidade, resolva a restrição medida e mantenha o processo de planejamento de capacidade vinculado à produção comercializável.
Comece a elaborar seu orçamento de turno para sachima com a UDTECH. Envie os quilogramas diários, os pesos por SKU, as horas de turno disponíveis e o formato de embalagem. Use o escopo da linha de produção de sachima como ponto de partida para discutir conjuntamente o processamento e a embalagem.
Converse sobre seus requisitos de capacidadePerguntas frequentes
A manutenção planejada, os feriados e as trocas estão incluídos?
A manutenção, os feriados e as trocas devem ser contabilizados uma única vez no orçamento de capacidade, conforme o calendário acordado e as definições de perdas.
Inclua cada período de ocupação uma única vez, usando o calendário e as definições de perdas acordados para o orçamento. Feriados e paradas completas normalmente reduzem o calendário disponível antes da alocação das ordens. Dentro de uma janela de produção programada, a manutenção ou as trocas devem constar como tempo reservado explicitamente ou na base de disponibilidade medida. Descontar a mesma parada pelos dois métodos subestima a capacidade e pode fazer uma programação viável parecer sobrecarregada.
De quais dados os planejadores precisam para um planejamento de capacidade preciso?
Um planejamento preciso exige registros datados de demanda, balanço de massa, tempo, produção e recursos compartilhados para cada SKU.
Registre a demanda aprovada por SKU, o balanço de massa da receita, os pesos reais das barras, o tempo programado e o tempo de operação, a produção sustentada de unidades aprovadas e os registros de rejeição. Inclua os ciclos completos dos lotes, os requisitos de resfriamento validados, a capacidade útil dos pulmões e o desempenho medido das embaladoras. Também é necessário um calendário datado dos recursos compartilhados: operadores, preparação de calda de açúcar e encaixotamento podem limitar o plano. Identifique separadamente as premissas e os dados medidos; depois, substitua os valores incertos por meio de testes representativos.
Qual é a diferença entre o planejamento de capacidade finito e o infinito?
O planejamento finito encaixa as ordens nos limites reais dos recursos; o infinito carrega o trabalho solicitado sem comprovar que ele cabe.
O planejamento infinito carrega o trabalho solicitado sem comprovar se as máquinas e os recursos compartilhados têm horas disponíveis suficientes. O planejamento finito distribui as ordens dentro dos limites reais de capacidade e da sequência de preparações. Em uma fábrica de sachima, considerar apenas a fritadeira não é suficiente: o abastecimento de calda de açúcar, o resfriamento, as embaladoras e a mão de obra também precisam caber no plano. O planejamento aproximado da capacidade é uma verificação agregada inicial; a programação detalhada exige as restrições de recursos e de tempo.
Uma fritadeira maior pode aumentar a produção de sachima expedida?
Uma fritadeira maior aumenta a produção expedida quando ela é a restrição medida e as etapas a jusante conseguem absorver o fluxo adicional.
Sim, quando a fritadeira é a restrição medida e o abastecimento de calda de açúcar, o resfriamento, a embalagem e as operações de expedição conseguem sustentar o fluxo adicional equivalente à massa finalizada. Caso contrário, a modernização pode apenas aumentar o estoque em espera.
Um único teste na fábrica pode determinar a capacidade por turno de todos os SKUs?
Um teste na fábrica estabelece evidências de capacidade para as condições efetivamente testadas.
Um teste estabelece evidências para as condições testadas. Um compromisso de produção mais amplo exige registros que cubram as receitas, os tamanhos das barras e as janelas de operação que serão efetivamente vendidos. Registre junto com o resultado o ponto de medição, a gramatura média real, o critério de rejeição e o tratamento da partida. Um teste com barras de 30 g não determina, por si só, os requisitos de embalagem para barras de 20 g, porque o mesmo fluxo de massa exige mais unidades por minuto.
Amplie o plano de testes para incluir a entrega de lotes representativos, a ocupação do resfriamento e a sequência de trocas exigida pela fábrica. Avalie também o calendário dos recursos compartilhados: o segundo turno pode ter uma equipe ou um suporte de preparação diferentes. Por fim, concilie o estoque inicial e final de produtos em processo para que um aparente aumento de produção não consuma apenas produto armazenado das etapas anteriores. Combine com o fornecedor a duração aceitável do teste e as condições para repeti-lo antes de transformar uma amostra curta em uma meta recorrente por turno.
Referências e fontes
- Vorne: definições de cálculo de OEE e perguntas frequentes sobre classificação de perdas.
- MIT: tutorial sobre a Lei de Little e teoria das filas.
- NIST: programação com pulmões finitos dedicados.
- NIST: conteúdo médio e individual das embalagens.
- Baking & Snack, 2020: capacidade de transportadores e embalagem.
- Baking & Snack, 2016: entrevista com Todd Wallin.
- FDA: discussão sobre sequenciamento de processos e limpeza; trechos históricos sobre rotulagem estão fora do escopo deste artigo.
- FANUC: estudo de caso sobre embalagem a jusante da Brunos.
- Catálogo público da ISO 22400-2; situação da publicação verificada em outubro de 2026.
- PMMI, janeiro de 2025: contexto sobre formatos e investimentos no mercado de snacks.
- CN105472988A: divulgação original do processo e cessionários listados.