Póngase en contacto con UDTECH Company


UD Machine Solution Technology Co., Ltd. | Guía de compra | Revisión del equipo técnico En esta guía de compra presentamos recomendaciones de UD Machine Solution Technology Co., Ltd. Los integrantes del equipo tienen años de experiencia en servicios tecnológicos, operaciones y aseguramiento de la calidad.
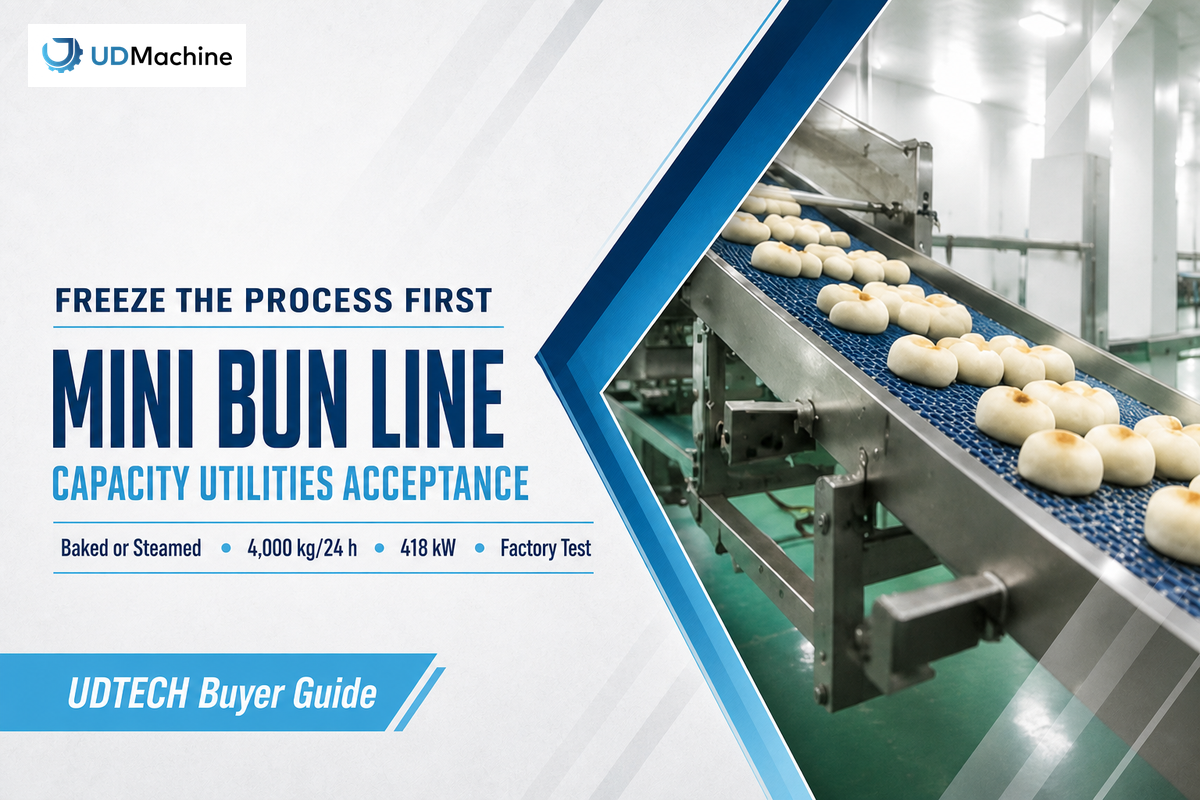
Una línea de producción de minibollos al vapor es un sistema integrado de formado de masa y procesamiento térmico cuyos módulos necesarios dependen del producto final y del método de cocción. El modelo YT-XMT800 descrito en la página de producto de UDTECH es una línea con horno túnel de calentamiento eléctrico para minibollos sin relleno; no es una línea típica de fermentación y cocción al vapor para bao.
La decisión en un minuto
Considere el YT-XMT800 solo si espera que su producto final use el mismo proceso de formado de masa y horneado eléctrico. ¿Necesita fermentación? ¿Cocción al vapor? ¿Relleno? ¿Rellenado con masa envolvente? Solicite una familia de máquinas diferente en la cotización. Toda afirmación de capacidad debe tratarse como una prueba de aceptación presenciada, con un punto de medición de masa, tiempo de operación, criterio de rechazo y punto final de enfriamiento acordados.
¿Qué significa «línea de producción de minibollos al vapor»?
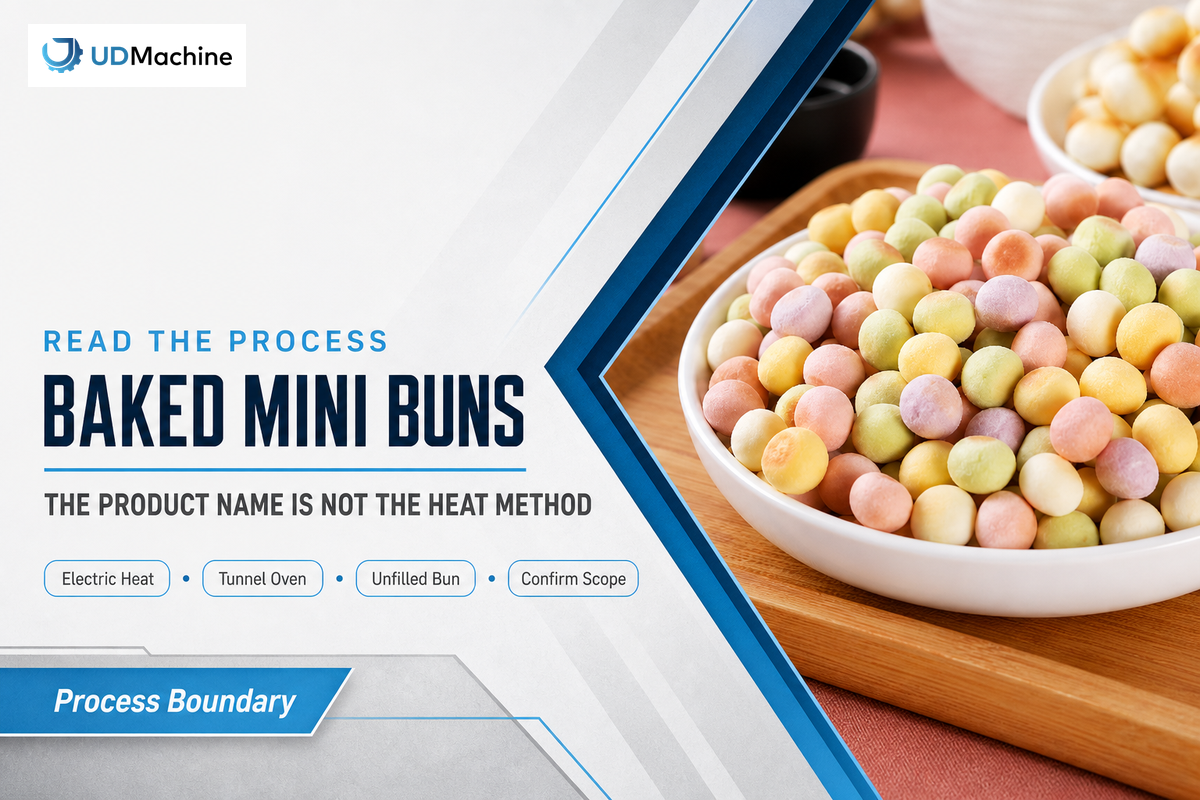
Aquí, «línea de producción de minibollos al vapor» designa una categoría de productos de minibollos, no una línea que cocina con vapor. En la ficha del YT-XMT800 que consultamos, la configuración mostrada usa calentamiento eléctrico y un horno túnel con banda de acero. La lista de módulos publicada no incluye vaporera, cámara de fermentación, unidad de relleno, unidad de relleno con masa envolvente ni máquina de empaque. Confirme que la cotización especifique el alcance.
La diferencia va más allá de la terminología. El horneado forma una corteza, provoca pérdida de humedad y produce un color y un comportamiento durante el enfriamiento distintos de los de la cocción al vapor. Por ejemplo, un estudio arbitrado de 2026 sobre bollos rellenos considera el tiempo de cocción al vapor y la temperatura interna parámetros importantes del proceso. Sus resultados no se aplican a la producción de la línea de horneado, debido a las diferencias en formulación, tamaño, relleno y método de calentamiento.
| Pregunta | Descripción pública del YT-XMT800 | Proceso convencional para bollos al vapor o rellenos |
|---|---|---|
| Proceso térmico final | Horneado en horno túnel eléctrico | Cocción al vapor |
| Estructura del producto | Minibollo formado sin relleno | Puede ser mantou sin relleno o bao/baozi relleno |
| Módulos que se deben verificar | Mezclado, laminado, corte, boleado, acomodo, horneado, cribado y enfriamiento | División o laminado de masa, relleno con masa envolvente si se requiere, formado, fermentación, cocción al vapor y enfriamiento |
Envíe al proveedor una foto del producto, la formulación de ingredientes, el peso objetivo por pieza, las dimensiones, la textura interna, el color de la superficie y el método final de cocción. Es la forma más rápida de comprobar si ambas partes usan el mismo nombre para productos distintos.
¿Horneado o al vapor? Defina primero los límites del proceso
¿Una línea de minibollos al vapor cocina al vapor o hornea?
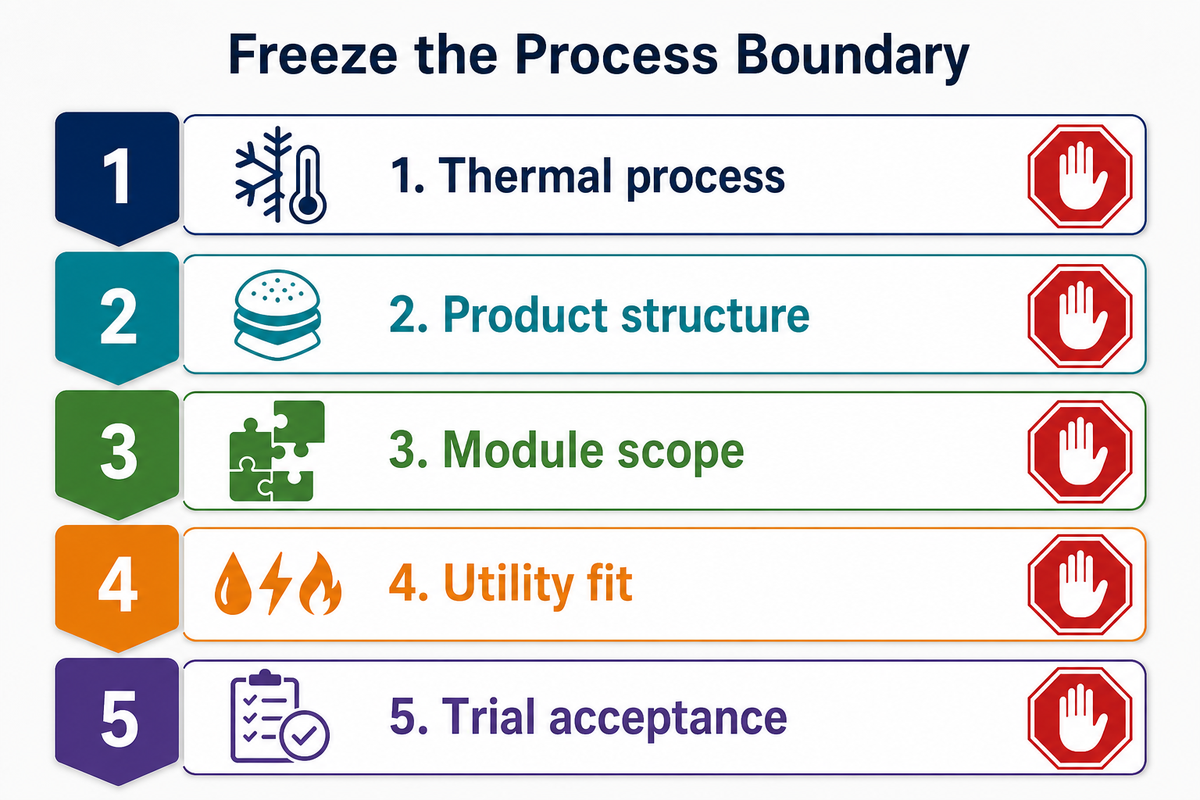
Una línea de minibollos al vapor puede cocinar al vapor o hornear; lo determinan los módulos del proceso, no el nombre. La ficha del YT-XMT800 describe un proceso de horneado. Antes de comparar modelos o precios, su solicitud de cotización debe fijar el proceso térmico, la estructura del producto, los módulos, los límites de servicios auxiliares y las condiciones de prueba.
Selector de línea de minibollos en 5 etapas
| Criterio | Decisión que debe definirse | Condición para detenerse |
|---|---|---|
| 1. Proceso térmico | Horneado, cocción al vapor, fritura o combinación | No solicite una cotización de horno túnel para un producto que debe cocinarse al vapor |
| 2. Estructura del producto | Con o sin relleno; peso y forma por pieza | Para incorporar relleno, se debe confirmar un dosificador o una máquina de relleno con masa envolvente |
| 3. Alcance de los módulos | Desde la alimentación de ingredientes hasta la transferencia al empaque | Enumere todas las máquinas excluidas, tanto en las etapas previas como en las posteriores |
| 4. Adecuación de los servicios auxiliares | Voltaje, frecuencia, carga instalada, aire, agua y extracción | No compre antes de que un ingeniero de planta apruebe el programa de cargas |
| 5. Aceptación en prueba | Receta, tiempo de operación, punto de medición de masa, límites de calidad y rechazos | Una capacidad indicada en un folleto sin método de prueba no es un criterio de aceptación |
Acción del comprador: Supere los cinco filtros antes de comparar los precios totales del proyecto. Este selector combina el alcance actual del producto con las variables del proceso descritas en la investigación sobre minibollos rellenos; es un método de adquisición, no una afirmación sobre el rendimiento del fabricante.
La línea YT-XMT800 de un vistazo
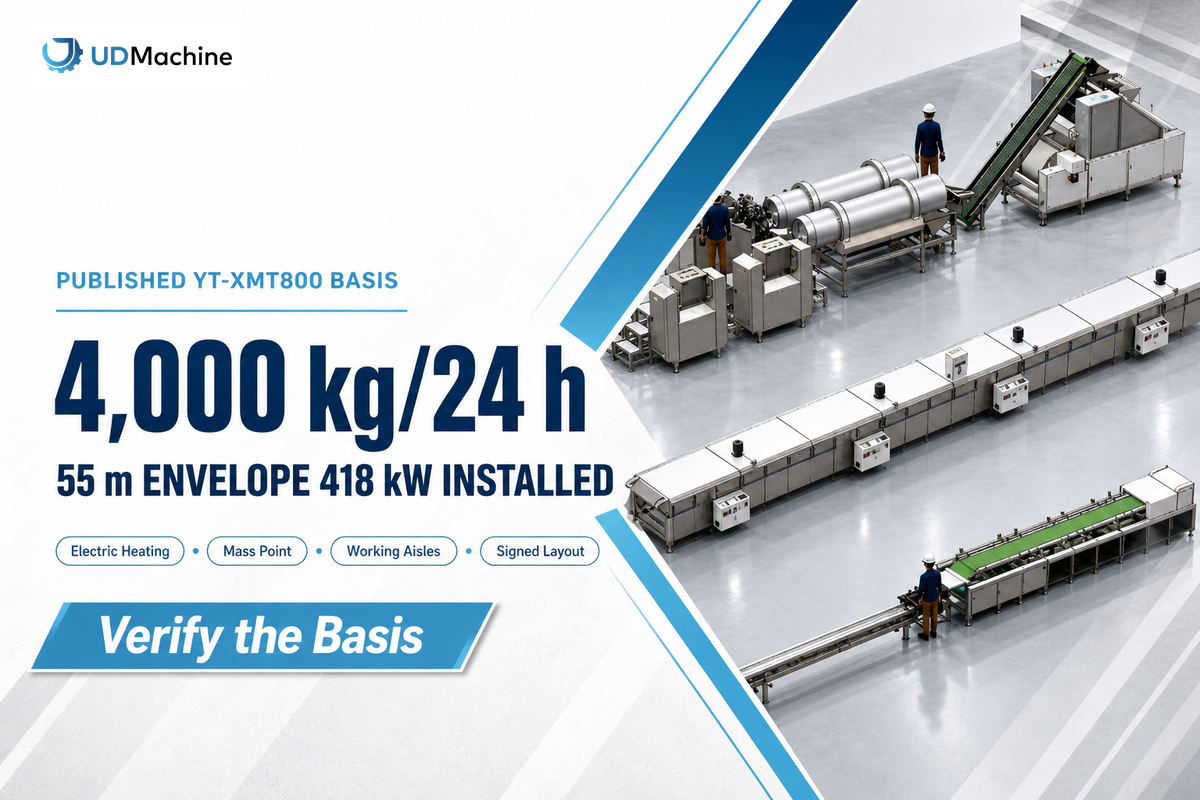
A continuación se muestran las especificaciones comerciales de primera mano. Una vez definido el proceso térmico, estas cifras pueden servir para una evaluación inicial. Sin embargo, las especificaciones incompletas sobre desempeño o consumo de energía no garantizan el cumplimiento normativo. Confirme la configuración final en el acuerdo técnico firmado y en la distribución en planta definitiva.
| Especificación publicada | Valor del YT-XMT800 | Cómo debe interpretarlo el comprador |
|---|---|---|
| Capacidad de producción | 4,000 kg en 24 h | Es una capacidad indicada por el proveedor; deben definirse el punto de medición de masa, el tiempo de operación, la receta, los rechazos y el producto aceptable |
| Dimensiones generales | 55,000 × 1,900 × 3,000 mm | Solo abarca el espacio ocupado por los equipos; excluye pasillos de trabajo, tableros, espacio para mantenimiento y empaque |
| Potencia instalada | 418 kW | Carga conectada o instalada; no indica el consumo real en kilovatios hora |
| Calentamiento | Eléctrico | Se deben revisar el voltaje y la frecuencia del lugar de destino, la distribución eléctrica, las protecciones y la demanda |
Las dimensiones de la lista equivalen a un rectángulo nominal de equipos de 104.5 m² (55 m × 1.9 m). Es un cálculo preliminar para evaluar la distribución en planta. No debe tomarse como el área recomendada para el recinto. El área de trabajo aumentará al agregar accesos para operadores, gabinetes eléctricos, preparación de ingredientes, limpieza y desinfección, espacios libres para protección contra incendios y evacuación, descarga de enfriamiento, inspección y empaque.
Como referencia más amplia, compare la familia de líneas para galletas y minibollos con la guía del proceso de la masa hasta la producción aceptada. La decisión final debe considerar sus muestras y los datos de su planta.
Cómo funciona el proceso desde la masa hasta el enfriamiento
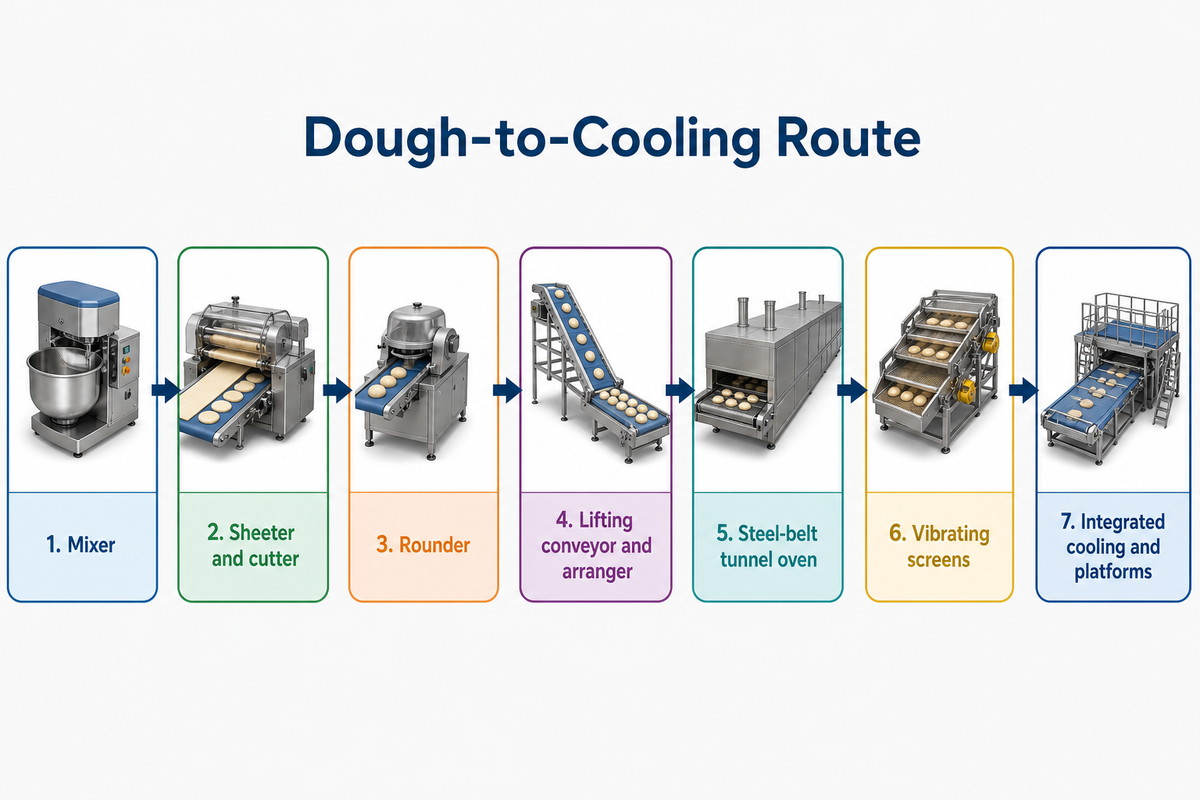
La configuración pública describe el mezclado continuo de la masa, su laminado, corte y enrollado, boleado, elevación y acomodo antes del horneado en horno túnel, el cribado y el enfriamiento. Además de considerar el espacio ocupado por los equipos, la adecuación al producto, las muestras y los datos de planta ya mencionados, tenga en cuenta que estas etapas de formado pueden afectar la forma de las piezas, el estado de la superficie y el riesgo de roturas. Por eso, pruebe la línea como un sistema completo y no como máquinas independientes.
- Mezcladora: crea una condición de masa adecuada para el laminado.
- Laminadora y cortadora: definen la geometría de las porciones antes del redondeado.
- Redondeadora: convierte la masa cortada en la forma objetivo del minibollo.
- Transportador elevador y distribuidor: transfieren y espacian las piezas para el horno.
- Horno túnel de banda de acero: realiza la etapa de horneado eléctrico.
- Cribas vibratorias: pueden separar y transportar los productos horneados según se requiera.
- Enfriamiento integrado y plataformas: trasladan los productos hacia la inspección o los equipos de etapas posteriores del comprador.
El término «línea de producción» no significa que todas las transferencias sean automáticas. Una publicación de patente china de 2021 para un sistema denominado YT-XMT800 describe una línea de productos horneados con horno túnel, un horno de 402 kW, transferencia manual de masa, intervención de operadores y un transportador de enfriamiento de 10 m que funciona a 7 m/min. La solicitó Guangzhou Yitong Food Machinery Equipment Co., Ltd., no la identidad de marca que aparece en el sitio actual de UDTECH. Use esta divulgación histórica solo como contexto; no demuestra quién es el proveedor actual, la titularidad, la configuración de 418 kW, los límites de automatización ni la capacidad de 4,000 kg/24 h. Solicite al proveedor que aclare estos puntos al pedir una cotización nueva.
Envíe estos insumos de prueba:
- formulación de ingredientes, especificación de la harina, hidratación, temperatura de la masa y auxiliares de procesamiento permitidos;
- peso y dimensiones objetivo de la pieza cruda y terminada; contenido de humedad, color, textura interna y estado general de la pieza;
- defectos aceptables y método para contarlos o ponderarlos;
- temperatura del producto o condición de empaque requerida a la salida del enfriamiento;
- perfil de alérgenos y secuencia prevista para el cambio de producto.
Estos datos ayudan al proveedor a determinar la receta para la máquina en lugar de usar una masa genérica. También permiten definir en la cotización los límites de automatización: dónde las personas cargan, inspeccionan, despejan atascos, limpian, retiran desechos, reinician la línea y transfieren el producto terminado a la empacadora.
Capacidad: cómo interpretar 4,000 kg/24 h sin prometer de más
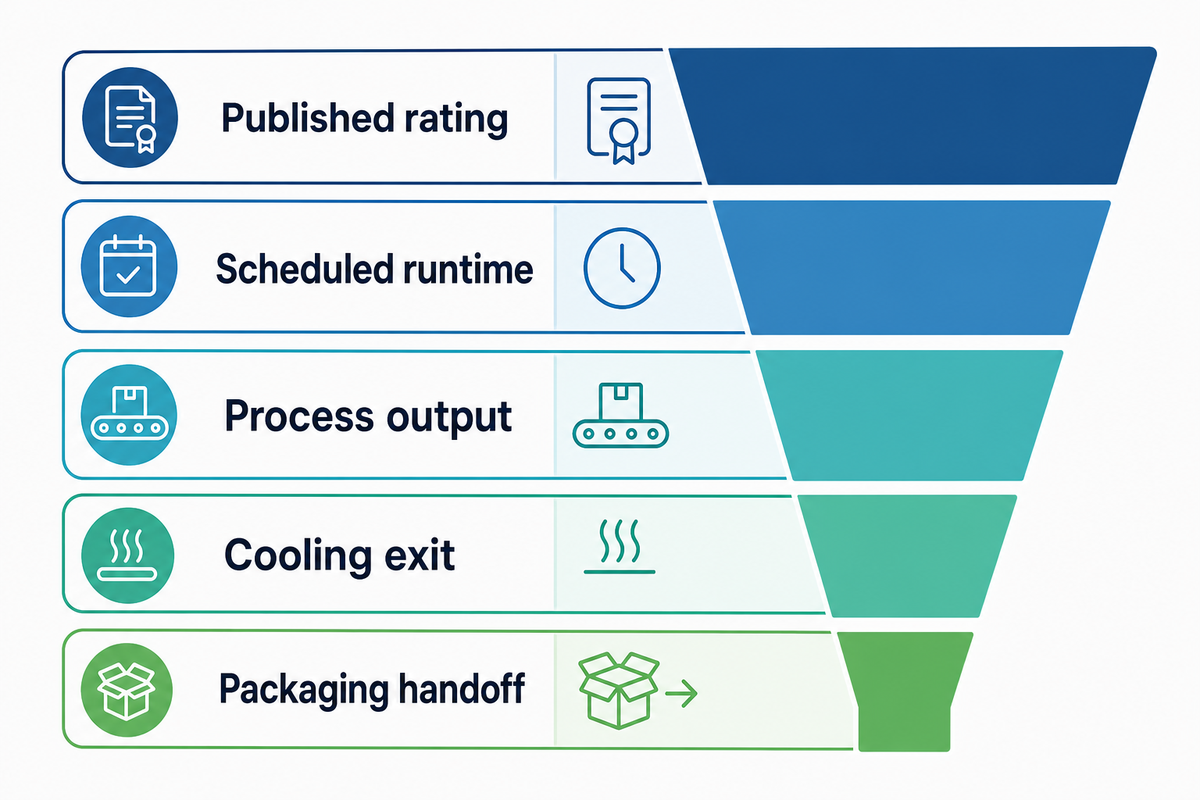
4,000 kg/24 h es una capacidad indicada actualmente por el proveedor, NO una garantía pública de producción comercializable empacada. Antes de compararla con la de otra línea, se debe especificar el punto de medición de la masa del producto. Hay que saber si se mide como masa, a la entrada del horno, a la salida del horno caliente, después del enfriamiento, como producto aceptado o ya empacado. La pérdida de humedad puede hacer que el mismo ritmo de producción física arroje masas medidas distintas según el punto.
Una definición contractual precisa podría ser: producción aceptada = producto bruto medido en el punto de medición de masa acordado − producto rechazado medido en el mismo punto. La hoja de prueba debe registrar el tiempo programado, el precalentamiento, las paradas previstas y no previstas, el tiempo de limpieza, la receta utilizada, la tolerancia de medición y el límite de calidad.
Mapa de cuellos de botella ocultos entre la capacidad nominal y la producción comercializable
| Límite | Merma u ambigüedad oculta | Evidencia que se debe registrar |
|---|---|---|
| Capacidad publicada | No se publica la receta, el punto de medición de masa ni la definición de calidad | Receta de prueba firmada y ubicación de la medición |
| Tiempo de operación programado | Precalentamiento, limpieza y desinfección, cambio de producto y pausas | Registro de operación con marcas de tiempo por motivo de parada |
| Producción del proceso | Variación de peso, roturas y defectos de color o textura | Masa bruta, masa rechazada, recuento de defectos y muestras |
| Salida del enfriamiento | El producto puede llegar al final y aun así no estar listo para empacarse | Condición o temperatura de salida acordada y registro del tiempo de permanencia |
| Transferencia al empaque | Velocidad de la empacadora, acumulación, inspección y retrabajo | Flujo continuo de masa aceptada entregada en la interfaz |
Por qué esto importa: la etapa con menor ritmo de producción de piezas aceptadas, no la máquina individual más rápida, determina la capacidad útil desde el punto de vista comercial.
El peso por pieza también afecta la capacidad. No se puede convertir una cifra de kilogramos por día a piezas por hora hasta acordar el rango de peso de las piezas terminadas y el punto de medición. NO corresponde adivinar el rendimiento y declarar una cifra. Se debe realizar una prueba para medir los productos brutos y rechazados, y llevar un registro de defectos.
Cuándo conviene más una línea para bollos al vapor o rellenos
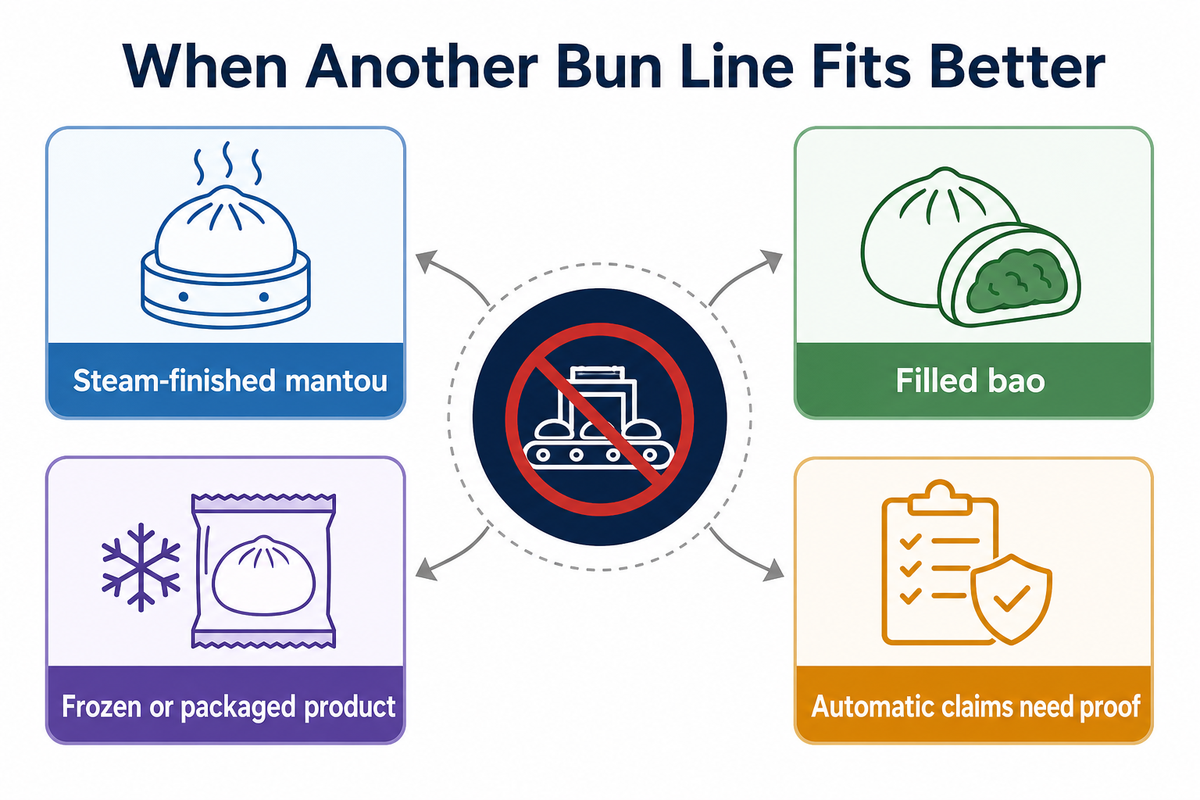
Elija otra familia de máquinas si la especificación del producto requiere cocción al vapor, fermentación controlada o relleno dosificado o integrado con masa envolvente. Estas funciones afectan la inocuidad de los alimentos, el comportamiento de la masa, la calidad del sellado, el balance de la línea y el control de alérgenos. NO son accesorios menores para una línea de productos horneados sin relleno.
Los catálogos pueden llamar a una alternativa máquina para bollos, máquina para bollos al vapor, máquina automática para hacer bollos al vapor, línea totalmente automática para bollos al vapor, máquina para baozi, línea de producción de pan o línea automatizada de producción de bollos al vapor, pero ninguna de esas etiquetas define el alcance real. Solicite al fabricante de la línea que detalle cada módulo de producción de alimentos o productos de panadería y cada transferencia manual. Después, convierta las afirmaciones sobre materiales de alta calidad, controles de Internet de las cosas, elasticidad de la masa, reducción del trabajo manual o eficiencia y automatización del proceso en especificaciones verificables.
| Producto objetivo | Proceso probable | Qué debe incluirse en el alcance |
|---|---|---|
| Minibollo horneado sin relleno que corresponda a la muestra de prueba | Formado, acomodo, horneado eléctrico y enfriamiento | Confirmar la configuración actual del YT-XMT800 y la prueba de aceptación |
| Mantou natural o bollo terminado al vapor | Dividir y formar; fermentar si la receta lo requiere; cocinar al vapor y enfriar | Cámara de fermentación y vaporera dimensionadas según la producción de la etapa de formado |
| Bao relleno de carne, verduras, pasta de frijol u otro ingrediente | Dosificar el relleno o integrarlo con la masa envolvente; sellar y formar; fermentar si se requiere; cocinar al vapor y enfriar | Manejo del relleno, control de peso, integridad del sellado, inocuidad alimentaria y plan de control de alérgenos |
| Producto congelado o empacado | Proceso principal más enfriamiento o congelación controlados y empaque | Condición de salida, acumulación, inspección, congelación e interfaz con la empacadora |
| Bollo chino al vapor, pan al vapor o rollos de masa decorativos | Amasar, formar una lámina de masa, dividir en porciones y usar una máquina para formar bollos al vapor | Amasadora, máquina formadora, cámara de fermentación y vaporera; verificar tamaño y forma |
| Bollo relleno de pasta de frijol, de pasta de frijol rojo o baozi de crema | Preparar la envoltura y el relleno del bollo; después, usar una máquina para rellenar y formar | Máquina de relleno o de relleno con masa envolvente, control de pliegues, integridad del sellado y calidad del producto |
| Bollo de carne o bollo relleno | Dosificar el relleno de carne con una máquina rellenadora o una unidad de relleno con varios cabezales; después, envolver con masa y cerrar | Temperatura de la tolva, normas de inocuidad alimentaria, control de calidad y validación de la limpieza |
| Alimentos congelados para cocinas centrales | Producción completa: cocción, enfriamiento o congelación controlados y empaque | Higiene del procesamiento de alimentos, capacidad de producción e interfaz de empaque |
| Afirmaciones sobre bollos automáticos o productos de panadería automatizados | Compare la producción automática, la producción automatizada y las operaciones manuales en cada transferencia | Cuantifique la eficiencia de producción y los costos de mano de obra, y compruebe si la máquina para alimentos es fácil de operar |
¿Una línea para minibollos horneados puede producir bao relleno o bollos de carne?
No, según la lista pública de módulos del YT-XMT800. No incluye equipos para relleno con masa envolvente, fermentación ni cocción al vapor. Considere cualquier alternativa fabricada por el proveedor como un diseño de línea nuevo, no como un accesorio, y acuerde las pruebas, la limpieza y desinfección, la validación del proceso térmico y las condiciones comerciales.
Adecuación a la planta: servicios auxiliares, espacio y transferencia al empaque
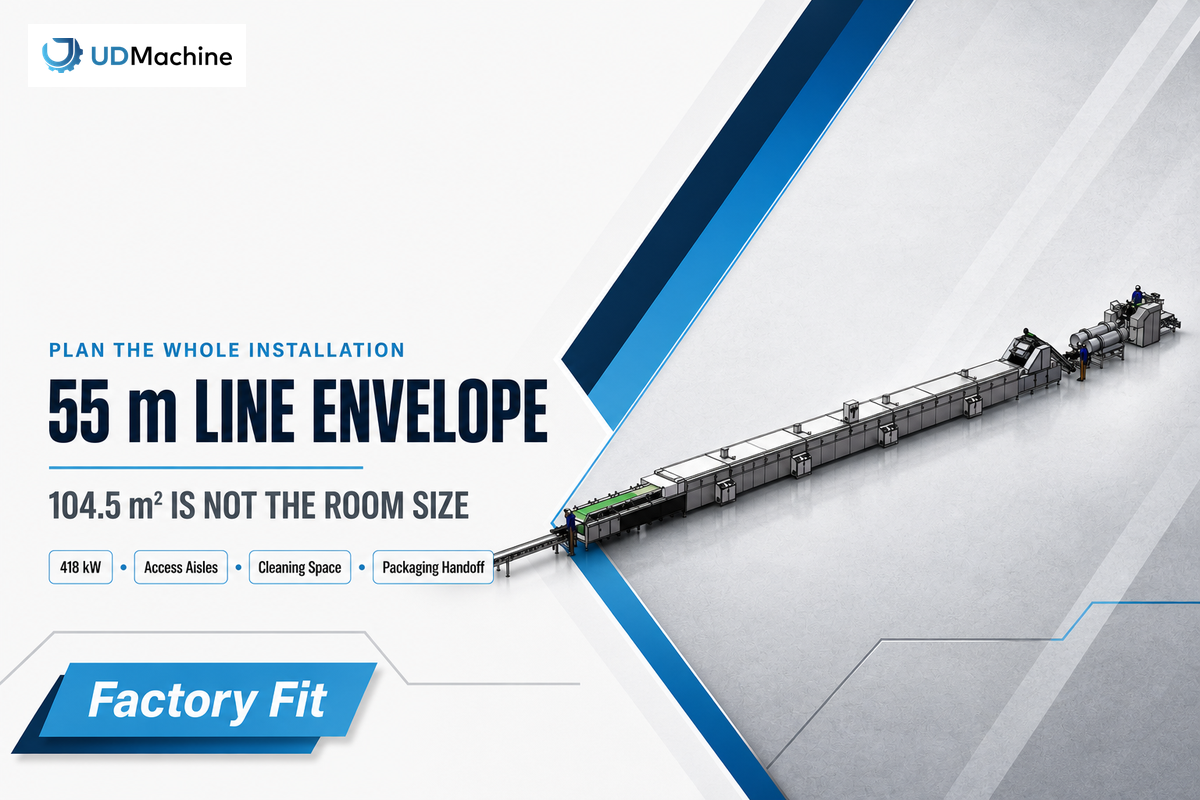
Comience la distribución en planta con el espacio ocupado por los equipos de 55,000 × 1,900 × 3,000 mm y la carga instalada de 418 kW. Agregue todos los demás componentes de interfaz que la página de producto no especifica. Un ingeniero eléctrico debe evaluar el voltaje y la frecuencia de suministro, la distribución eléctrica, los dispositivos de protección, el tendido de cables, los límites locales de demanda y un programa de cargas realista. La potencia instalada no sustituye la medición del consumo de energía.
Rectángulo de equipos
104.5 m² solo como valor nominal; se calcula a partir de 55 m × 1.9 m.
Base eléctrica
Carga instalada de 418 kW; confirme el diseño eléctrico y el perfil de operación en el lugar de destino.
Transferencia al empaque
Defina la temperatura, la orientación, el espaciamiento, la acumulación y el flujo aceptado en la interfaz.
Deje espacio suficiente para la limpieza e inspección, el mantenimiento de bandas y rodamientos, los trabajos por encima de los equipos, la evacuación segura y la retirada de residuos. Confirme si la altura de 3,000 mm incluye el espacio necesario para el acceso y si la extracción superior y las bandejas de cables requieren más altura libre.
El manejo de la harina también requiere un análisis propio. Defina la apertura de sacos, la captación de polvo, la puesta a tierra y la conexión equipotencial, los controles para evitar la acumulación de polvo, la evaluación local de polvo combustible y los sistemas de control de polvo incluidos en el diseño. No dé por hecho que las especificaciones principales describen un sistema de control de polvo.
El enfriamiento termina cuando el producto alcanza la condición de empaque acordada. La frase «incluye transportador de enfriamiento» dice poco sobre el diseño del sistema. No establece la temperatura de salida, la condición de diseño, el tiempo de permanencia ni los criterios para que la empacadora reciba el producto sin condensación, deformación o acumulación. Estos puntos deben documentarse en el documento de control de interfaces y verificarse durante una prueba presenciada.
Evidencia de aceptación, higiene y seguridad que debe quedar por escrito
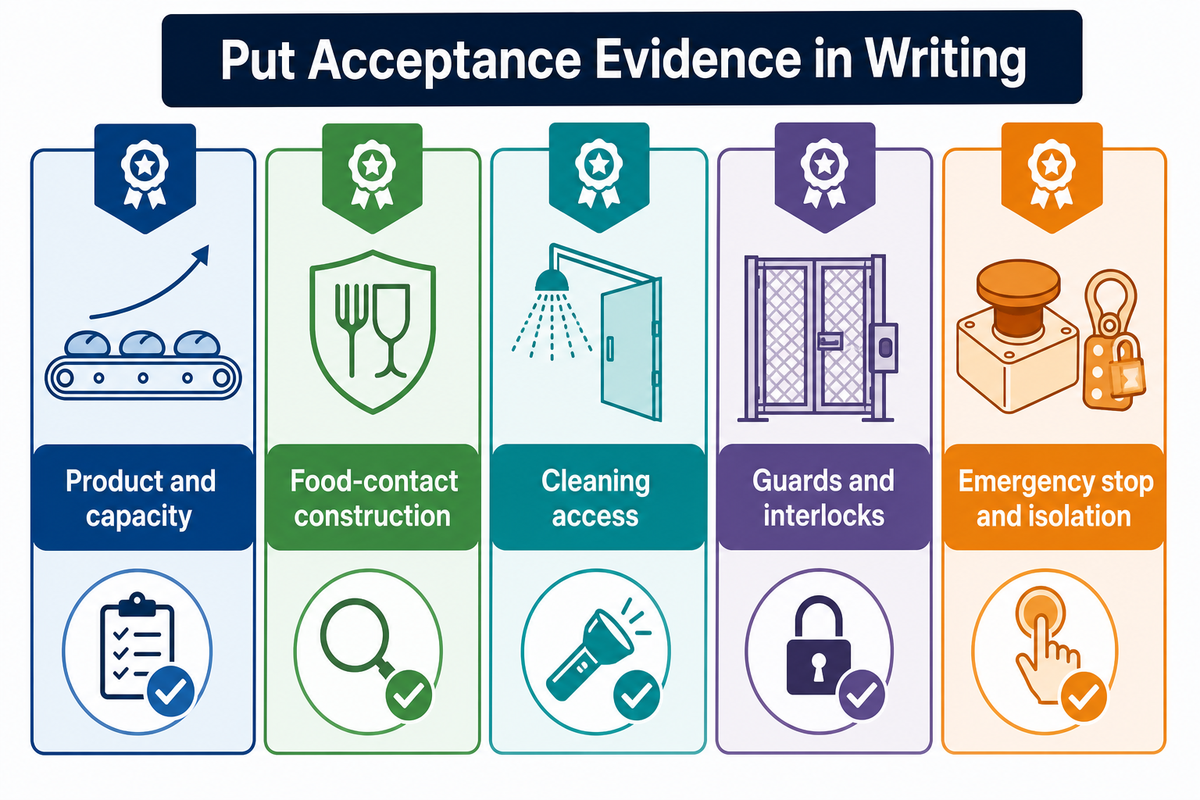
Una especificación de compra útil distingue las declaraciones del proveedor de la evidencia de aceptación del comprador. La norma ISO 14159:2002 establece principios de diseño higiénico para maquinaria y el registro de ISO todavía la marca como vigente tras su confirmación en 2018. Se está elaborando un proyecto de norma internacional que la reemplazaría, pero aún no se ha publicado como sustitución. Ninguno de esos registros demuestra que un YT-XMT800 específico cumpla la norma ni resuelve las obligaciones de certificación propias del lugar de destino.
Para una instalación en EE. UU., 21 CFR 117.40 aborda la facilidad adecuada de limpieza de los equipos, la idoneidad de los materiales en contacto con alimentos, las uniones limpiables, la prevención de contaminación y la precisión y el mantenimiento de los instrumentos utilizados para controlar o prevenir el crecimiento de microorganismos no deseados. OSHA 1910.263 aplica a los resguardos generales, los controles individuales y dispositivos de seguridad de mezcladoras, los controles e interbloqueos de seguridad de ciertas categorías de equipos de panadería, la parada de emergencia y los transportadores. Use las cláusulas aplicables en las revisiones de diseño. Consulte a asesores locales para conocer los requisitos específicos del lugar de destino.
«debe diseñarse y fabricarse con materiales y mano de obra que permitan limpiarlo adecuadamente»
21 CFR 117.40(a)(1), texto vigente del eCFR
Matriz de solicitud de cotización y aceptación para líneas de minibollos
| Tipo de evidencia | Evidencia solicitada | Método de aceptación | Responsable |
|---|---|---|---|
| Producto y capacidad de producción | Muestra aprobada, receta, punto de medición de masa, tiempo de operación y tolerancias | Operación continua presenciada; registro de masa bruta y rechazada | Operaciones + calidad |
| Límites de automatización | Diagrama del proceso que identifique las acciones manuales y las tareas de recuperación | Observar la operación normal, la parada, el reinicio y el cambio de producto | Ingeniería |
| Construcción de las superficies en contacto con alimentos | Declaraciones de materiales, detalles de superficies y uniones, lista de lubricantes | Revisión documental e inspección física | Calidad |
| Acceso para limpieza | Procedimiento de limpieza, mapa de accesos y desmontaje, herramientas y tiempo | Presenciar la limpieza completa, la inspección y el reinicio | Limpieza y desinfección + operaciones |
| Contacto cruzado entre alérgenos | Secuencia para el cambio de producto y plan de validación | Verificación visual o analítica definida por el comprador | Inocuidad alimentaria |
| Polvo de harina | Inventario de fuentes de polvo e interfaces para extracción y limpieza del área | Revisión de riesgos de la planta conforme a los requisitos locales | Seguridad + instalaciones |
| Resguardos e interbloqueos | Plano de resguardos, lista de dispositivos de seguridad e información de circuitos | Prueba funcional de puntos de acceso y reinicio seguro | Seguridad + ingeniería |
| Parada de emergencia y aislamiento | Ubicación de paradas, lista de fuentes de energía y procedimiento de aislamiento | Prueba funcional de parada y demostración del aislamiento verificado | Seguridad + mantenimiento |
| Enfriamiento y empaque | Condición de salida, velocidad de la línea, orientación y lógica de acumulación | Medir el flujo aceptado en la interfaz acordada | Empaque + calidad |
| Documentos para el lugar de destino | Manuales, planos, declaraciones, capacitación y lista de repuestos | Cerrar el registro de documentos antes del envío | Compras + ingeniería |
Especifique criterios de aprobación para cada fila. Declaraciones como «grado alimentario», «fácil de limpiar» o «diseño seguro» no se aceptan como métodos de prueba. Lo mismo aplica a los cambios de producto entre alérgenos. Identifique los residuos y alérgenos, defina la secuencia de limpieza y los puntos de muestreo, establezca los criterios de muestreo y análisis, y señale quién debe aprobarlos; no dé por hecho que el equipo está limpio por una inspección visual.
La evidencia avanza hacia una aceptación medible
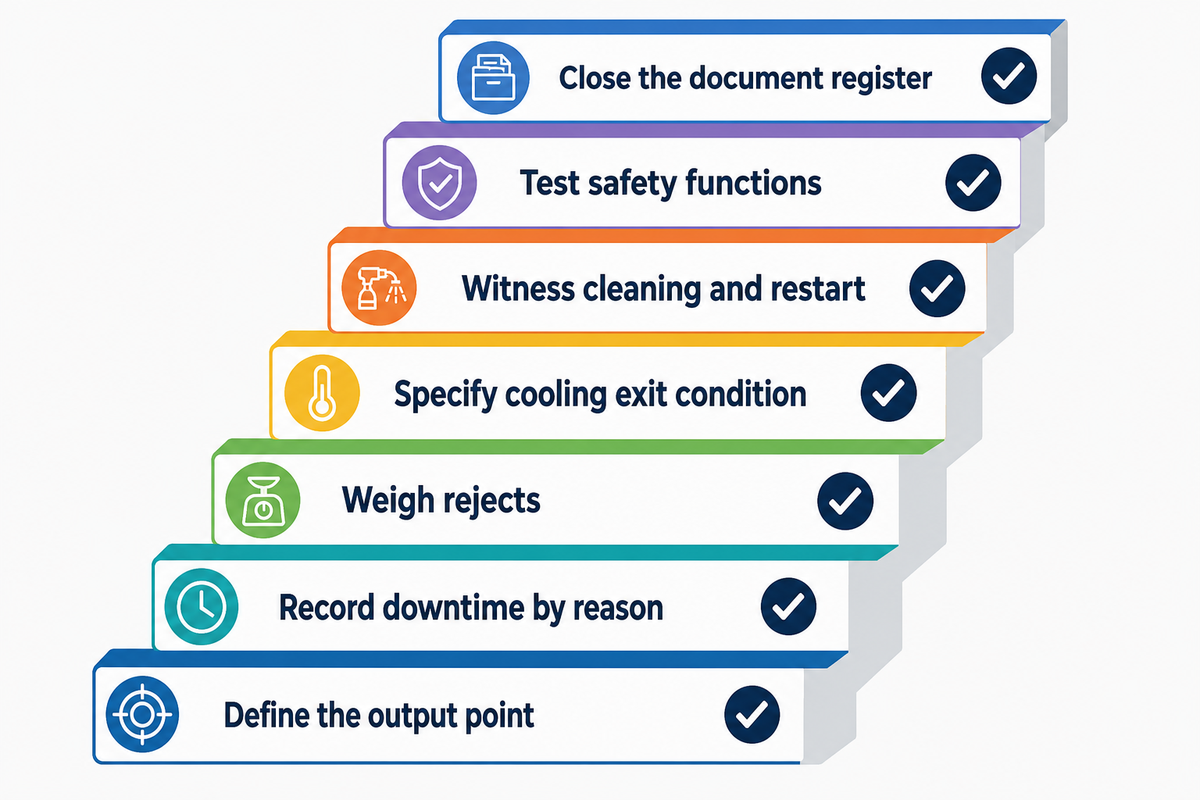
En 2026, una documentación más sólida sobre diseño higiénico y aceptación medible en fábrica se puede verificar mejor que una afirmación de crecimiento universal del mercado. Los desafíos de horneado documentados en publicaciones del sector muestran que el diseño higiénico varía entre panaderías, e ISO está ampliando su norma de higiene para maquinaria. Estas fuentes reflejan un debate activo en el sector, no criterios definitivos ni una adopción universal.
Para el comprador, la respuesta es sencilla: sustituya los adjetivos por registros. Defina la producción en un punto de medición. Registre el tiempo de inactividad por motivo. Pese los rechazos. Especifique la condición de salida del enfriamiento. Presencie la limpieza y el reinicio. Pruebe los resguardos, interbloqueos, paradas de emergencia y aislamientos. Cierre el registro de documentos antes del envío.
Esta evidencia también permite comparar a los proveedores en condiciones equitativas. Dos cotizaciones con los mismos kg/día nominales pueden diferir en el alcance de los módulos, el trabajo de los operadores, el tiempo de limpieza o las restricciones de empaque. Después de la instalación, un precio menor por la máquina podría traducirse en un costo total del proyecto mayor si se descubren estas restricciones.
Solicite una evaluación del YT-XMT800 basada en una muestra
Envíe una foto del producto, su formulación, el peso y las dimensiones objetivo, el tratamiento térmico requerido, la demanda por hora o por turno, los planos de los servicios auxiliares y del recinto, y los requisitos de la interfaz de empaque. Así, UDTECH podrá confirmar si este proceso de horneado de minibollos se adecua a sus necesidades o recomendar otra opción para la cotización.
Abrir el formulario de cotizaciónPreguntas frecuentes
¿La YT-XMT800 es una línea de cocción al vapor o de horneado?
La página actual de productos de UDTECH describe la YT-XMT800 como una línea con calentamiento eléctrico y un horno de túnel con banda de acero. No incluye una vaporera. Considere «minibollo al vapor» como el nombre de la categoría de producto que se usa en esta página y confirme en la cotización la muestra objetivo y el método de cocción. Solicite al proveedor que especifique ese método por escrito.
¿Cuál es la base de producción para las 4,000 kg/24 h?
La página pública indica la capacidad nominal, pero no define la receta, la base de tiempo de operación, el punto de medición de la masa, el tratamiento de los productos rechazados ni el rendimiento de producto comercializable. Incluya esas definiciones en un protocolo de prueba presenciada. Mida el producto bruto y el rechazado en el mismo límite acordado. Especifique también si la capacidad nominal contempla el calentamiento inicial, la limpieza, el cambio de producto y el mantenimiento programado.
¿Cuánto espacio en planta y capacidad eléctrica se deben reservar?
Las dimensiones publicadas del equipo son 55,000 × 1,900 × 3,000 mm y la potencia instalada es de 418 kW. El rectángulo de 104.5 m² es solo un cálculo preliminar del área ocupada por el equipo, no una recomendación sobre el tamaño del recinto. Añada pasillos para operadores y para limpieza y desinfección, tableros, espacio para abrir puertas, espacio para retirar equipos durante el servicio, extracción, preparación de ingredientes, rutas para residuos, descarga de enfriamiento, inspección, acumulación y empaque. Luego, solicite a ingenieros locales calificados que aprueben la distribución en planta definitiva, las salidas, la distribución eléctrica, los dispositivos de protección y el perfil de carga previsto para el sitio de destino.
¿Pueden los compradores enviar materias primas o muestras de producto para una prueba en fábrica?
Sí. La información comercial actual de UDTECH indica que el comprador proporciona los materiales para la prueba. Antes de enviar los ingredientes, confirme las cantidades, las restricciones aduaneras o de envío, las condiciones de almacenamiento, el protocolo de prueba, qué se hará con las muestras y quién aprobará la muestra terminada.
¿Qué información se necesita para preparar una distribución en planta y una cotización?
Proporcione los datos del producto y la formulación, el peso objetivo por pieza y la producción objetivo, el proceso térmico final, el suministro eléctrico disponible en el destino, el plano del recinto, el alcance de la alimentación desde las etapas anteriores, las interfaces de enfriamiento y empaque, los requisitos de inocuidad alimentaria, las condiciones de prueba y la documentación requerida en el destino.
¿Cuál es el plazo de producción y cuál es el pedido mínimo?
Las condiciones comerciales actuales de primera mano indican que el pedido mínimo es una línea y que el plazo estimado es de 120 días después del depósito y la aprobación de la distribución en planta. Las condiciones de pago indicadas son 30% de depósito y 70% antes del envío; están disponibles los términos EXW, FOB o CIF. Considere que todas las condiciones dependen de la cotización y confírmelas en el contrato.
Acerca de UD Company
La empresa afirma que UD Company se estableció en 2003 e invirtió aproximadamente 200 millones de RMB en la Zona de Desarrollo de Alta Tecnología de la ciudad de Xinyu, provincia de Jiangxi. Sus operaciones, de aproximadamente 130 acres, incluyen dos bases automatizadas de producción de alimentos. Estas declaraciones sobre las operaciones se ofrecen como información de contexto y no se han verificado de forma independiente.
Siguiente paso: revise la página del producto YT-XMT800 y luego comuníquese con UDTECH con su muestra, los servicios auxiliares y el plano del recinto. Las especificaciones públicas están sujetas a la cotización definitiva firmada y al protocolo de aceptación.
Referencias y fuentes
- ISO 14159:2002, Seguridad de las máquinas. Requisitos de higiene para el diseño de las máquinas (registro de la edición publicada vigente)
- ISO/DIS 14159 (en desarrollo; no se considera un requisito vigente)
- OSHA 1910.263, Equipos de panadería
- 21 CFR 117.40, Equipos y utensilios
- Foods (2026), estudio sobre la cocción al vapor de bollos rellenos (solo contexto del proceso; no se usa para calcular la producción de la línea)
- Baking Business (2026), deficiencias en el diseño higiénico de equipos (contexto del sector)
- CN113598206A, divulgación técnica pública de 2021 que menciona la YT-XMT800 (solo contexto histórico; el solicitante y las cifras difieren de los de la página comercial actual)
Revisión editorial: equipo técnico de UD Machine Solution Technology Co., Ltd. Esta guía sirve para evaluar equipos y no reemplaza un acuerdo técnico firmado, una prueba de aceptación en fábrica presenciada ni una revisión de ingeniería y legal específica del destino.