Póngase en contacto con UDTECH Company

Equipos de producción de galletas mini y minibollos al vapor
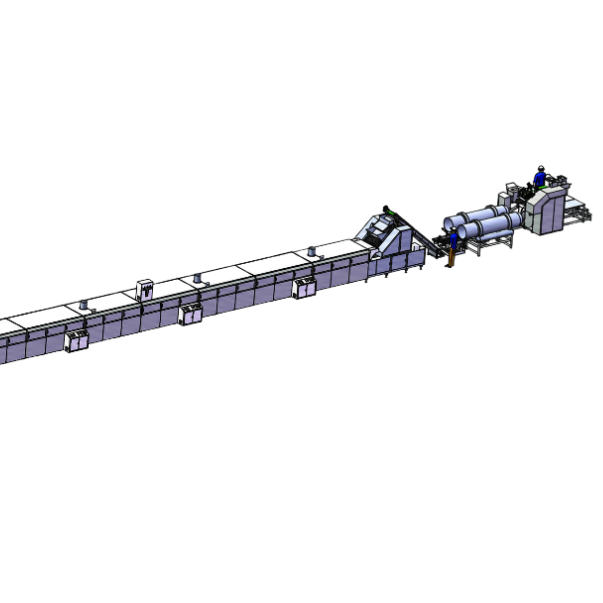
UDTECH fabrica una línea automática de producción de galletas: un conjunto de ocho máquinas distribuidas a lo largo de 55 m que mezcla, prensa, corta, redondea, hornea y tamiza pequeñas piezas redondas de botana, conocidas comercialmente en inglés como small steamed bun biscuit. Se hornean en un túnel eléctrico, no se cuecen al vapor, y tampoco son el panecillo salado que en inglés estadounidense también se llama biscuit. Envíenos una foto de su producto con el diámetro y el peso por pieza, y le diremos si esta línea puede producirlo.
Cotización en 24 horas
30–50 días hábiles desde la firma del contrato
Prueba de funcionamiento en nuestra fábrica antes del envío
12 meses de garantía desde la puesta en marcha
Necesitamos conocer el producto, no su formulación. Basta con una foto del producto terminado, su diámetro y su peso; su receta seguirá siendo suya.
Plazo de entrega de la cotización
En 24 horas, con revisión de un ingeniero
Plazo de fabricación
30–50 días hábiles, confirmados en su cotización
Antes del envío
Prueba de funcionamiento e inspección en nuestra fábrica; le enviamos el video y puede asistir si lo desea
Pago
Anticipo del 30–50% tras la firma del contrato y saldo antes del envío; también se acepta carta de crédito a la vista
Garantía
12 meses desde la puesta en marcha, excepto consumibles y piezas de desgaste
En sus instalaciones
Nuestros ingenieros instalan los equipos, los ponen en marcha y capacitan a sus operadores; los gastos de viaje, visa y alojamiento corren por cuenta del comprador
Capacidades de la línea automática de producción de galletas
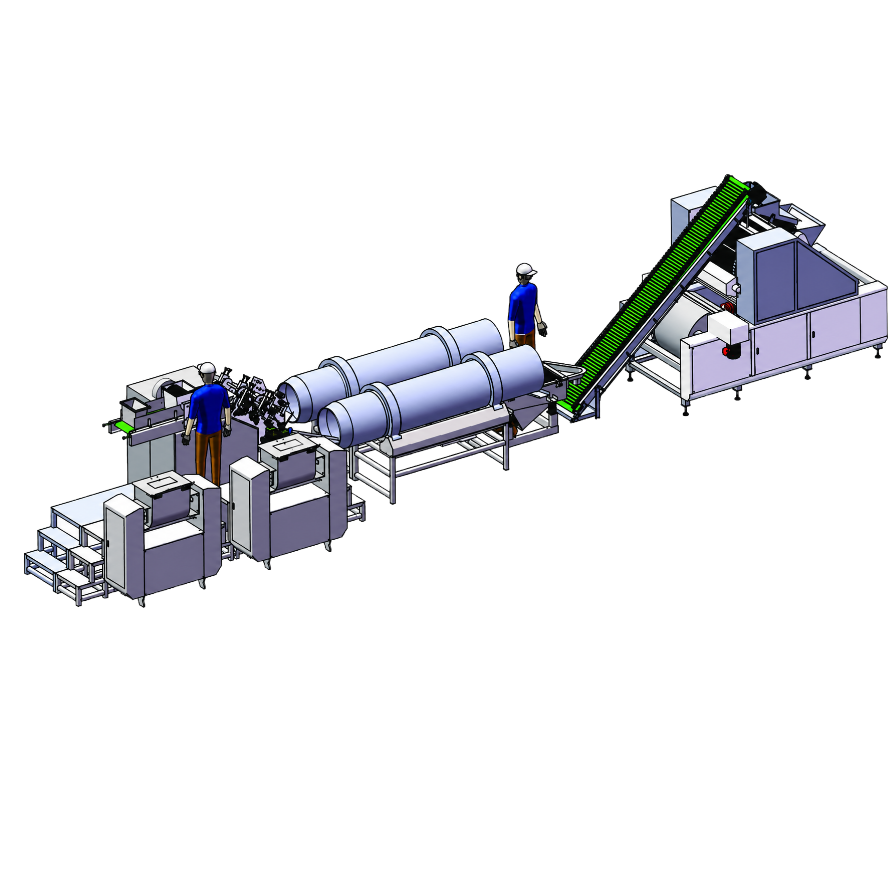
La línea funciona como un proceso continuo, desde la masa mezclada hasta las piezas tamizadas: ocho equipos distribuidos a lo largo de 55,000 mm, con una potencia instalada de 418 kW, en el orden de flujo de material que se indica a continuación. La capacidad de producción la determina el primer equipo que limite el flujo; por eso presentamos aquí todo el proceso de fabricación: la línea UDTECH se cotiza como una sola máquina, no como un horno con accesorios. Un conjunto dedicado tiene un alcance fijo: combinar un horno comprado por separado con equipos anteriores incompatibles puede impedir que se alcance la capacidad de producción publicada.
- Mezcladora — mezcla la masa para obtener el lote previsto para las etapas posteriores.
- Prensa y cortadora de láminas de masa — ajusta el espesor de la lámina y la corta según el tamaño de pieza requerido para su producto.
- Redondeadora — da a las piezas cortadas la forma esférica que conservarán como producto terminado.
- Transportador elevador — eleva las piezas redondeadas hasta la plataforma de distribución sin transferencia manual.
- Distribuidor de alta velocidad — distribuye las piezas a lo ancho de la banda para lograr un horneado uniforme.
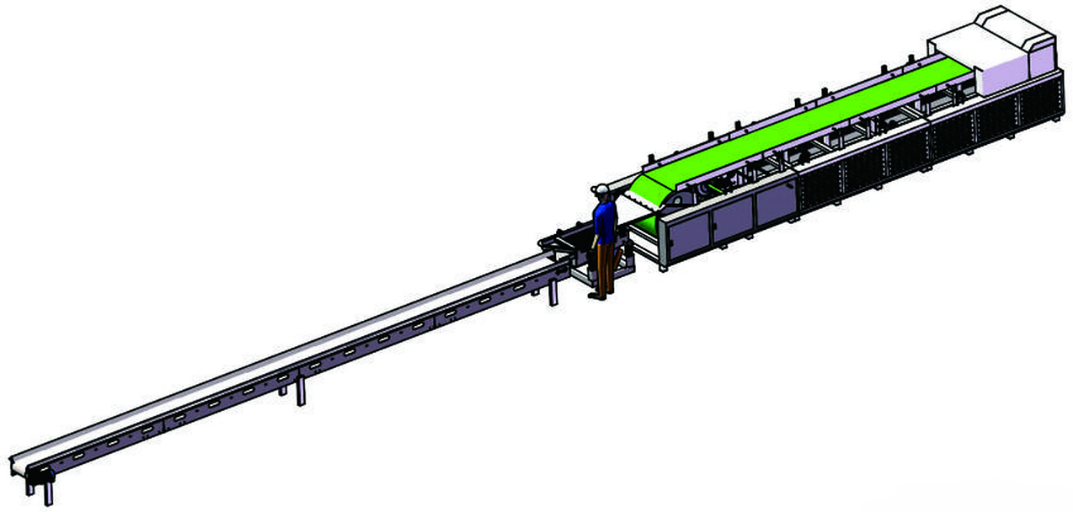
- Horno de túnel eléctrico con control de temperatura — hornea las piezas con control de temperatura por zonas; este conjunto no incluye quemador de gas ni cámara de vapor.
- Tamiz vibratorio — separa las piezas demasiado pequeñas y las rotas. Es el último equipo; la línea termina aquí.
- Gabinete de control eléctrico y plataforma del operador — controles de la línea y puesto del operador. Indique en su consulta las normas de protección, paro de emergencia y desconexión de su mercado de destino —en Estados Unidos, corresponde 29 CFR 1910.263— y responderemos punto por punto en la cotización.
Horneadas, no cocidas al vapor
Small steamed bun biscuit es el nombre de un producto, no una descripción del proceso. Este conjunto hornea con electricidad y no incluye cámara de vapor ni sección de fermentación. Si su producto debe cocerse al vapor, necesita una máquina de cocción al vapor, no esta línea.
Alcance de la automatización
- El proceso de formado comprende el prensado de la lámina de masa, el corte y el redondeado sucesivos, sin intervención manual entre etapas
- El tamiz vibratorio clasifica las piezas producidas y retira las demasiado pequeñas y las rotas antes de que lleguen a su área de empaque
- El horneado se realiza con control de temperatura por zonas a lo largo del túnel, que se calienta eléctricamente
- Las piezas se enfrían sobre la banda entre la salida del túnel y el tamiz, por lo que no se necesita una cámara de enfriamiento independiente
Productos compatibles y diferencias entre aplicaciones
La palabra galleta abarca productos elaborados mediante al menos seis métodos de formado distintos, y esta línea utiliza exactamente uno de ellos; por eso, una línea elegida solo por esa palabra y por la producción deseada podría llegar sin poder formar su producto. Esta línea UDTECH está diseñada para una sola familia de productos: pequeñas botanas redondas horneadas a partir de masa de harina de trigo, naturales o coloreadas; ambas variantes se producen en la misma línea sin cambiar piezas. Las dos fotos de producto terminado que aparecen a continuación muestran las piezas registradas para este conjunto en el expediente de equipos de UDTECH.
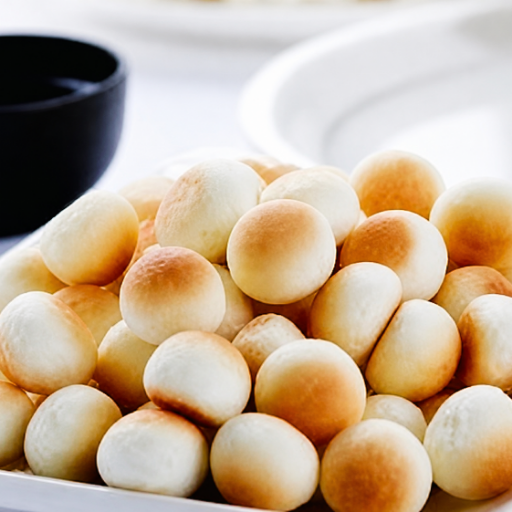
Galleta natural tipo minibollo
- Forma del producto
- Pieza redonda horneada, sin cobertura
- Método de formado
- Prensado de la lámina de masa, corte y redondeado
- Proceso térmico
- Horneado en túnel eléctrico con control de temperatura
- Punto de clasificación
- Tamiz vibratorio, al final del conjunto
- Para confirmar la compatibilidad de su producto
- Una foto, el diámetro final y el peso por pieza
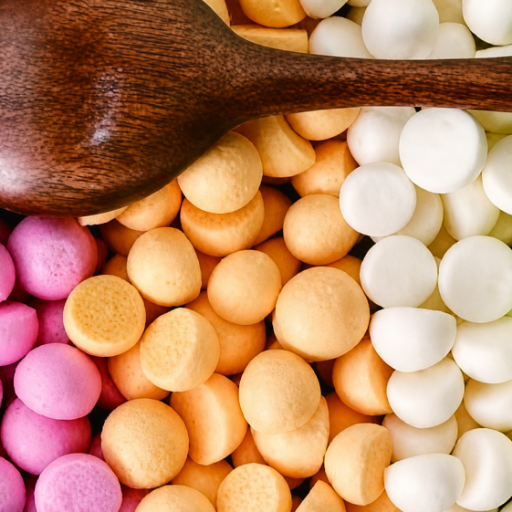
Galleta tipo minibollo coloreada o saborizada
- Forma del producto
- Pieza redonda horneada, con el color o sabor incorporado en la masa
- Dónde se incorpora el color
- En la mezcladora: el conjunto no incluye etapas de recubrimiento, grageado ni rociado
- Método de formado
- Idéntico al de la pieza natural, sin cambiar piezas
- Proceso térmico
- Horneado en túnel eléctrico con control de temperatura por zonas
- Para confirmar la compatibilidad de su producto
- Una foto, el diámetro y el peso finales, y el colorante que utiliza
Esta categoría tiene dos páginas distintas, pero corresponden a un mismo conjunto comercializado en dos mercados, no a dos máquinas. El expediente de equipos de UDTECH registra ambas aplicaciones para la misma línea YT-XMT800; por tanto, el método de formado, el túnel y el conjunto de ocho equipos son idénticos en ambas páginas: lo que cambia son las especificaciones que usted nos envía.
Línea de producción de galletas para bebés
- Aplicación
- La aplicación para bebés y niños pequeños, descrita en una página independiente y diferenciada de la producción de galletas mini comunes
- Línea utilizada
- El conjunto YT-XMT800 especificado en esta página
- Qué cambia
- La pieza terminada y las exigencias de su mercado para ella, no la máquina
- Indíquenos primero
- Su mercado de destino, el diámetro final y el peso por pieza
Línea de producción de minibollos al vapor
- Aplicación
- La aplicación para botanas, presentada con el nombre comercial propio del producto
- Línea utilizada
- YT-XMT800, ocho equipos distribuidos a lo largo de 55,000 mm y 418 kW de potencia instalada
- Capacidad de producción
- 4,000 kg por 24 h
- Fuente de calor
- Horneado en túnel eléctrico, sin ninguna cámara de vapor en la línea
Por qué una línea dedicada supera a una sobredimensionada
Dos datos publicados permiten resolver esta cuestión antes de considerar el presupuesto. Según un artículo de Baking Business sobre las dimensiones de los túneles, la regla general es que un horno de túnel debe estar lleno al menos al 70% para hornear bien; por tanto, un túnel demasiado ancho o largo para su producto perjudica el horneado, además de elevar el gasto energético. El fabricante de productos de marca privada Leclerc llegó a la misma conclusión y la expresó con claridad: elegir una línea más pequeña y operarla a una velocidad que permita completar turnos enteros sin cambios de producto.
La contrapartida es menos evidente de lo que parece: una capacidad de producción que no puede aprovecharse no es un margen gratuito, porque mantener un túnel por debajo del 70% de ocupación perjudica el horneado mismo, además de elevar el gasto energético.
Sobredimensionar el horno en previsión del crecimiento es una decisión equivocada; conviene dimensionar la línea para el turno que opera hoy y comprar una segunda cuando la primera alcance su capacidad máxima.
Método de formado de galletas, cambio de tamaño y configuración de la línea
El método de formado de galletas determina si una línea puede elaborar su producto. La maquinaria de panadería se clasifica primero según el método de formado —la clasificación de patentes A21C divide la maquinaria para masa precisamente sobre esa base—, y la tabla sitúa esta línea dentro de esa clasificación.
| Método de formado | Productos elaborados normalmente con este método | Esta línea |
|---|---|---|
| Moldeado rotativo | Galletas dulces duras y galletas tipo digestiva | No |
| Laminado, formado de capas y corte | Galletas saladas tipo soda y piezas delgadas, crujientes o en capas | No |
| Corte con alambre y dosificación de masa | Galletas tipo cookie y galletas blandas | No |
| Extrusión y coextrusión | Piezas extruidas y barras rellenas | No |
| Prensado de la lámina de masa y redondeado | Pequeñas piezas redondas horneadas para botana | Sí |
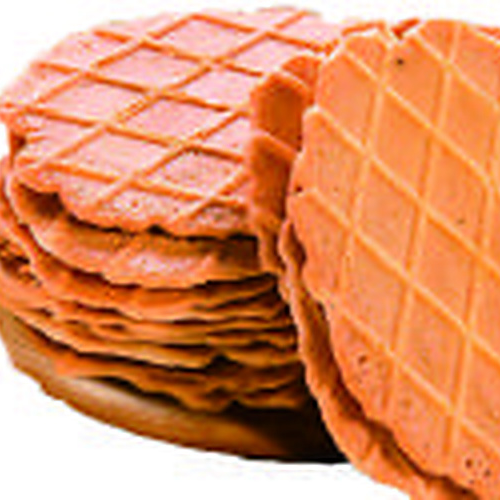
| Horneado en túnel con moldes | Piezas planas moldeadas y piezas con patrón de rejilla | Otra plataforma UDTECH |
La tabla muestra el método con el que normalmente se elabora cada producto, no la única manera de hacerlo. Las galletas también se clasifican por textura y formulación, y un mismo producto puede elaborarse mediante más de un método.
Los cambios de tamaño y forma dependen de dos equipos
- La prensa y cortadora de láminas de masa determinan el tamaño de la pieza antes del redondeado; por tanto, cambiar el diámetro final exige modificar ese equipo
- La redondeadora da la forma redonda; en esta línea, no es posible obtener otra forma solo mediante un cambio de ajustes de producción
- El distribuidor separa las piezas según el ancho de la banda; por tanto, cambiar el tamaño también exige ajustar la separación para mantener una carga uniforme en el túnel
Envíenos el diámetro final, el peso por pieza y una muestra: las piezas necesarias para el cambio de producto y los ajustes se confirman con esos datos, nunca se estiman
Evalúe los parámetrosEspecificaciones, espacio necesario y servicios auxiliares de la línea
Todas las cifras siguientes proceden de nuestras especificaciones para esta línea de producción de galletas y se presentan con la base de cálculo que publicamos. Las cifras derivadas incluyen las operaciones correspondientes para que usted pueda verificarlas.
| Especificación | Valor |
|---|---|
| Longitud de la línea | 55,000 mm (180 pies 5 pulgadas) |
| Ancho de la línea | 1,900 mm (6 pies 3 pulgadas) |
| Altura de la línea | 3,000 mm (9 pies 10 pulgadas) |
| Capacidad de producción | 4,000 kg por 24 h (8,818 lb por 24 h) |
| Capacidad de producción por hora | 167 kg/h (368 lb/h), valor calculado |
| Potencia instalada | 418 kW |
| Fuente de calor | Horneado en túnel eléctrico con control de temperatura |
| Consumo máximo de energía a potencia nominal | ≤ 2.51 kWh por kg — un límite superior |
| Equipos del conjunto | 8, desde la mezcladora hasta el tamiz vibratorio |
| Control | Gabinete de control eléctrico con plataforma del operador |
Cómo se calculan las cifras derivadas
- 167 kg por hora = 4,000 kg ÷ 24 h
- 8,818 lb por 24 h = 4,000 kg × 2.2046
- ≤ 2.51 kWh por kg = 418 kW × 24 h ÷ 4,000 kg, a potencia nominal
Requisitos de la planta antes de recibir la línea
- Un tramo recto despejado de al menos 55 m para el conjunto, más espacio de trabajo en ambos extremos
- Una acometida eléctrica capaz de suministrar los 418 kW de potencia instalada
- Un piso con capacidad de carga adecuada para el peso de los equipos y acceso para la limpieza alrededor de las máquinas, no solo a lo largo de un lado
REQUISITO DECISIVO
Envíenos el plano del edificio antes de definir las especificaciones. Su planta tiene o no tiene un tramo recto de 55,000 mm y un suministro de 418 kW; esa respuesta determina la configuración antes que cualquier otra decisión.
Ingeniería de aplicaciones de UDTECH
Como referencia de escala: las plantas de galletas y crackers publicadas en Estados Unidos operan hornos de túnel de 80 a 160 pies (24 a 49 m) con bandas de 39 a 48 pulgadas de ancho; en una de ellas, el producto sale hacia un enfriador de 66 pies. Nuestros 55,000 mm corresponden al conjunto completo, desde la mezcladora hasta el tamiz vibratorio: una longitud aproximadamente igual a la sección de horneado y enfriamiento de una de esas plantas, pero que además incluye mezcla, formado, redondeado, transporte, distribución y tamizado.
Un túnel más largo aumenta la capacidad de producción, pero exige más longitud de piso; esa es la decisión real al comparar un conjunto de 55 m con un horno de 24 m cotizado por separado.
Cómo interpretar una cifra de capacidad antes de compararla
Las líneas de esta clase publican su capacidad de producción sobre al menos tres bases distintas; por eso, las cuatro cifras siguientes no pueden compararse directamente hasta expresarlas sobre una misma base.
| Base publicada | Cifra indicada | Qué no permite determinar | Qué permite expresarla sobre una misma base |
|---|---|---|---|
| Piezas por hora | 4,000 piezas/h | La producción en masa, porque no se indica el peso por pieza | El peso de la pieza terminada en gramos: piezas/h × g ÷ 1,000 = kg/h |
| Kilogramos por hora, cifra única | Hasta 1,500 kg/h | Si ese ritmo de producción es máximo o sostenido | Las horas por turno durante las que se mantiene ese ritmo y el producto con el que se alcanza |
| Kilogramos por hora, intervalo | 450-550 kg/h | En qué punto del intervalo se sitúa su producto | El producto y la masa con los que se midió el intervalo |
| Kilogramos por 24 horas, esta línea | 4,000 kg por 24 h | El ritmo por hora y si usted opera durante 24 horas | 4,000 ÷ 24 = 167 kg/h; después, aplique sus propias horas de operación |
Haga esta comprobación en diez segundos para cualquier ficha
BAKERpedia, referencia técnica del sector de la panificación, publica cargas térmicas de túnel de 350-450 BTU por libra de masa líquida para pasteles y productos dulces horneados, de 400-500 BTU por libra de masa para panes y bollos, y de 900-1,000 BTU por libra para galletas saladas tipo soda y botanas.
Tome la cifra más baja publicada para cualquiera de ellos, 350 BTU/lb, que sirve como mínimo y no como equivalencia exacta: dividida entre 3,412.14 BTU por kWh equivale a 0.10257 kWh por libra y, multiplicada por 2.20462, a 0.226 kWh por kilogramo, antes de considerar cualquier pérdida del túnel. Esos intervalos se publican por libra de masa o masa líquida que entra al horno, de modo que, al compararlos con la capacidad de producción de producto terminado, siguen siendo un mínimo: una línea anunciada para 500 kg por hora necesita al menos 113 kW solo para aportar calor, y una ficha que combine esa producción con unos pocos kilovatios está describiendo otra máquina.
Cotización, plazo de fabricación y condiciones de pago
Esta línea no tiene una lista de precios, porque ninguna configuración es igual a otra. El precio depende de su producción diaria objetivo, el suministro eléctrico y la fuente de calor disponibles, la longitud del conjunto y el número de secciones de transporte, el grado de automatización antes y después de la línea, las condiciones y el destino de entrega, y el alcance de la instalación y la capacitación en planta.
Qué incluye una cotización y qué queda fuera
| Incluido en una cotización de esta línea | Fuera del alcance de esta línea |
|---|---|
| El conjunto de ocho equipos, desde la mezcladora hasta el tamiz vibratorio, con el gabinete de control y la plataforma del operador | Cocción al vapor: esta línea hornea y no incluye cámara de vapor |
| Prueba de funcionamiento e inspección en fábrica antes del envío, con video de la prueba | Empaque en las etapas posteriores: el conjunto termina en el tamiz vibratorio |
| Visita de nuestros ingenieros a su planta para la instalación, puesta en marcha y capacitación de operadores | Viaje, visa y alojamiento de los ingenieros, a cargo del comprador |
| 12 meses de garantía desde la puesta en marcha | Consumibles y piezas de desgaste |
| Plano de distribución en planta para el tramo de 55 m y el punto de conexión de 418 kW | Obras civiles, ampliaciones del suministro eléctrico y cimentaciones |
| — | Certificación y documentación exigidas por el mercado de destino: un aspecto específico de cada proyecto que se confirma por separado según sus especificaciones por escrito |
Cómo preparamos su cotización
Envíenos los datos de su producto, la producción diaria objetivo y las condiciones de su planta, y un ingeniero le entregará una cotización por escrito en 24 horas. La fabricación se programa para 30–50 días hábiles, plazo que se confirma en esa cotización. El pago consiste en un anticipo del 30–50% tras la firma del contrato y el saldo antes del envío; también se acepta carta de crédito a la vista.
Dieciséis apartados para incluir en sus especificaciones
Una guía universitaria publicada sobre la compra de equipos de procesamiento de alimentos enumera dieciséis apartados que deben cubrir las especificaciones. Los tres que los compradores omiten con mayor frecuencia son la inspección y las pruebas de aceptación, la instalación, y el mantenimiento y servicio. La guía incluye el peso de los equipos, los requisitos de cimentación, el consumo de servicios auxiliares, los planos, los manuales y las listas de repuestos entre los aspectos que deben definirse en las especificaciones, en lugar de descubrirse al recibir los equipos.
Prueba antes del envío, limpieza y desinfección, y garantía
Los proyectos de líneas rara vez fracasan por la fabricación. El problema suele estar en lo que nunca se especificó: la prueba de aceptación, el acceso para la limpieza o la fecha de inicio de la garantía. Cada línea sale de la fábrica de UDTECH solo después de ser ensamblada y puesta a prueba; a continuación se explica qué ocurre antes del envío, qué se entrega con la línea y desde cuándo se cuenta la garantía.
- La línea completa se ensambla y se somete a una prueba de funcionamiento en nuestra fábrica antes del envío; esa prueba no sustituye la aceptación en planta, y ambas deben figurar en sus especificaciones.
- Grabamos la prueba de funcionamiento y le enviamos el video; también puede presenciarla.
- También es su primera oportunidad para revisar el acceso para la limpieza en las máquinas ensambladas, algo más fácil de evaluar frente a la línea que en un plano.
- El saldo del pago vence antes del envío, después de la prueba de funcionamiento.
Una línea de galletas trabaja en seco y, por tanto, se limpia en seco. Las recomendaciones publicadas por la industria alimentaria sobre diseño higiénico en plantas de panificación y procesamiento de alimentos señalan expresamente que la limpieza húmeda en una zona seca causa más perjuicios que beneficios. La norma estadounidense para equipos, 21 CFR 117.40, exige un diseño que permita la limpieza, superficies de contacto con alimentos resistentes a la corrosión, uniones lisas y una instalación que permita limpiar tanto los equipos como los espacios adyacentes.
- La calidad de los materiales en contacto con alimentos, el acceso para la limpieza y los requisitos de lavado se confirman punto por punto según sus especificaciones por escrito al preparar la cotización
- El requisito relativo a los espacios adyacentes debe resolverse en el plano de planta: deje acceso para la limpieza alrededor del conjunto, no solo a lo largo de un lado
La garantía es de 12 meses desde la puesta en marcha y excluye consumibles y piezas de desgaste. Pregunte a cualquier proveedor qué evento marca el inicio de su garantía: la entrega, la aceptación y la primera producción son tres fechas distintas, y contar doce meses desde cada una da tres períodos de cobertura distintos.
- Los manuales, planos, datos de servicios auxiliares y listas de repuestos deben figurar en las especificaciones: inclúyalos en su consulta para que se confirmen en la cotización y no queden pendientes hasta la llegada
- Nuestros ingenieros viajan a su planta para instalar y poner en marcha la línea y capacitar a sus operadores; los gastos de viaje, visa y alojamiento corren por cuenta del comprador
Etapas de un proyecto de línea de producción de galletas, desde la consulta hasta la entrega técnica
Envíenos una foto del producto, su diámetro y peso finales, la producción diaria deseada, el espacio longitudinal disponible y las características del suministro eléctrico. Le confirmaremos si la línea puede producirlo.
Un ingeniero le enviará una cotización por escrito en un plazo de 24 horas, con el alcance claramente delimitado para que pueda compararla punto por punto.
El anticipo es del 30–50% según el contrato firmado. El plazo de producción comienza entonces, no con la primera consulta.
La fabricación tarda 30–50 días hábiles, conforme a la configuración establecida en el contrato.
Antes del envío, ponemos en marcha e inspeccionamos la línea ensamblada en nuestra fábrica, le enviamos el video, puede asistir a la prueba y vence el pago del saldo.
Tras la entrega, los equipos se distribuyen en su planta conforme al plano de distribución. Esta etapa termina cuando la línea queda ensamblada mecánicamente, no cuando empieza a funcionar.
Antes de iniciar la puesta en marcha, verificamos en su planta los servicios auxiliares y los controles: durante la consulta se revisó un plano; ahora se toman mediciones. La capacitación de los operadores se realiza durante la puesta en marcha.
La entrega se realiza tras una aceptación del desempeño documentada: la línea se pone en marcha conforme a los criterios de aceptación acordados y se registra el resultado, de modo que la entrega se respalda con un documento y no solo con una aprobación verbal.
Herramientas de cálculo de ingeniería
Preguntas frecuentes
¿Qué productos fabrica esta línea?
Piezas pequeñas y redondas de botana horneada, hechas con masa de harina de trigo, sin colorante o coloreadas: el producto que en el comercio se conoce en inglés como galleta tipo bollo pequeño al vapor. Una familia de productos, dos variantes y una sola línea de producción. Envíenos una foto con el diámetro final y el peso por pieza, y le confirmaremos si la línea puede producirlo.
¿La línea hornea los bollos o los cocina al vapor?
Los hornea en un túnel eléctrico con control de temperatura, sin cámara de vapor ni sección de fermentación. En la terminología comercial inglesa, "bollo al vapor" describe la apariencia del producto, no su proceso de elaboración. Si su producto debe cocinarse al vapor, necesita una vaporera, que es otro tipo de máquina.
¿Cuánto produce la línea y sobre qué base se calcula?
4,000 kg por 24 horas, según la cifra que publicamos; al dividir entre 24 se obtienen 167 kg por hora, y al multiplicar por 2.2046 se obtienen 8,818 lb por 24 horas. La capacidad de producción queda limitada por la primera etapa que se convierta en cuello de botella, por lo que conviene comparar líneas completas y no máquinas individuales. No calificamos esta línea como de última generación: esa afirmación no se puede verificar, mientras que estas cifras sí.
¿Cuánto espacio y qué suministro eléctrico necesita la línea?
La línea requiere un espacio recto de al menos 55,000 mm de largo, 1,900 mm de ancho y 3,000 mm de alto, además de espacio de trabajo en cada extremo y un suministro eléctrico capaz de alimentar los 418 kW instalados. Los 55,000 mm corresponden al espacio longitudinal que ocupan las máquinas, no a toda la sala: también se necesita acceso para la limpieza alrededor del conjunto de equipos, no solo por uno de sus lados, y un piso capaz de soportar su peso. Envíenos un plano de su planta y marcaremos en él el espacio necesario y el punto de suministro eléctrico.
¿Qué tecnología de formado utiliza esta línea?
Prensado y redondeado de láminas de masa: la lámina se ajusta al espesor requerido y se corta; luego se redondean las piezas cortadas. No utiliza moldeo rotativo ni corte con alambre. Ese método limita la línea a piezas redondas del tamaño para el que se ajustan la prensa y la redondeadora.
¿Puede la línea fabricar galletas duras, galletas blandas o crackers?
No. Esos productos requieren tres métodos de formado distintos —moldeo rotativo, corte con alambre y laminación—, y este conjunto de equipos no dispone de ninguno de ellos.
¿De qué depende cambiar el tamaño o la forma del producto en esta línea?
El conjunto de prensa y cortadora de láminas de masa determina el tamaño de cada pieza, y la redondeadora le da forma redonda; por eso, un diámetro diferente requiere cambios en esas dos unidades y en la separación que mantiene el equipo de acomodo. Envíe el diámetro final, el peso por pieza y una muestra; con ellos se confirman las piezas y los ajustes.
¿Qué factores determinan el precio de una línea como esta?
La producción diaria deseada, el suministro eléctrico y la fuente de calor disponibles, la longitud de la línea y el número de secciones de transporte, el grado de automatización antes y después de la línea, las condiciones y el destino de entrega, y el alcance de la instalación y la capacitación en su planta. Las líneas configuradas a medida no tienen un precio de lista.
¿Cuál es el plazo de entrega?
La producción se programa para 30–50 días hábiles y el plazo se confirma en la cotización. El plazo comienza cuando se firma el contrato y se paga el anticipo, no con la primera consulta, y termina con la prueba de funcionamiento en fábrica, no cuando la línea llega a su planta. El transporte marítimo, el despacho aduanero y el período previsto para la instalación en su planta quedan fuera de esa cifra; por tanto, la fecha en que la línea estará entregada y funcionando depende del plazo contractual más el transporte y el cronograma en planta, algo que conviene dejar por escrito antes de comparar las semanas cotizadas por dos proveedores.
¿Puedo ver la línea funcionando antes del envío?
Sí. Antes del envío, cada línea se somete a una prueba de funcionamiento y a una inspección en nuestra fábrica; le enviamos el video y puede asistir a la prueba.
¿Qué garantía y asistencia para la instalación se incluyen?
La garantía es de 12 meses a partir de la puesta en marcha y excluye los consumibles y los repuestos sujetos a desgaste. Nuestros ingenieros se trasladan a su planta para instalar y poner en marcha la línea y capacitar a sus operadores; los gastos de viaje, visa y alojamiento corren por cuenta del comprador. Pregunte a cada proveedor qué evento marca el inicio de su garantía.
¿La cotización incluye el empaque en las etapas posteriores?
No: este conjunto de equipos termina en la criba vibratoria, y el empaque requiere otro tipo de máquina, que se cotiza por separado si usted la solicita.
¿Qué documentación debo especificar para mi mercado de destino?
Incluya los requisitos de su mercado de destino en la especificación escrita que envíe con su consulta: protecciones de las máquinas y procedimientos de aislamiento eléctrico, documentación de los materiales en contacto con alimentos, manuales y el idioma en que deben estar redactados. La norma estadounidense para equipos de panadería, 29 CFR 1910.263, abarca las protecciones de las máquinas, las paradas de emergencia y los dispositivos de desconexión; la norma estadounidense para equipos, 21 CFR 117.40, abarca el diseño que permite la limpieza y las superficies en contacto con alimentos. Su mercado establece sus propios requisitos; por eso, usted redacta la especificación y nosotros respondemos a ella. En la etapa de cotización, confirmamos punto por punto qué podemos suministrar conforme a esa especificación, antes del envío.