Póngase en contacto con UDTECH Company


Una muestra de laboratorio, por sí sola, no basta para establecer instrucciones de producción a gran escala. El escalado de producción de alimentos comienza con un objetivo definido para el producto y su envase. El proceso de escalado de producción de alimentos convierte las muestras en insumos controlados para la planificación: una versión de prueba de la formulación, un producto objetivo y su envase, un flujo de proceso, una prueba medible y un documento de requisitos técnicos que un proveedor de equipos o servicios pueda responder. Si falta alguno de estos elementos, las especificaciones del producto pueden ser incorrectas y la cotización de la línea de producción puede basarse en supuestos inadecuados.
Este documento trata sobre la transferencia de una actividad de desarrollo de producto a la producción a gran escala. Incluye ejemplos de snacks horneados y formados, como waffles, obleas y galletas, pero sirve como apoyo para la planificación y no como receta validada ni como programa de inocuidad alimentaria. Sin embargo, este documento no debe confundirse con un marco para definir el producto o gestionar su inocuidad. El proceso de desarrollo del producto sigue siendo iterativo hasta que la ruta de producción y el envase cuenten con respaldo en pruebas. El equipo calificado del fabricante debe establecer la definición completa del producto y los requisitos del mercado. Este documento facilita la transferencia del desarrollo a la fabricación de una especificación de producto de prueba. Los documentos de planificación sugeridos en esta guía son la hoja de transferencia para el escalado de producción de 12 campos, un registro de prueba piloto y un mapa de cuellos de botella de la producción conforme que muestre las limitaciones de la línea de producción.
Defina el producto aceptable y las condiciones de operación antes de comparar velocidades de línea
Antes de solicitar una cotización de la línea: registre cómo debe ser el alimento terminado, qué versión de la formulación se probará, cuántas piezas conformes o cuántos kilogramos se requieren durante un período de operación definido y quién decidirá si el resultado es aceptable. Marque los campos desconocidos como “pendientes de validación” en lugar de completarlos con la velocidad nominal de un proveedor.
Qué debe aportar el proceso de escalado de producción de alimentos
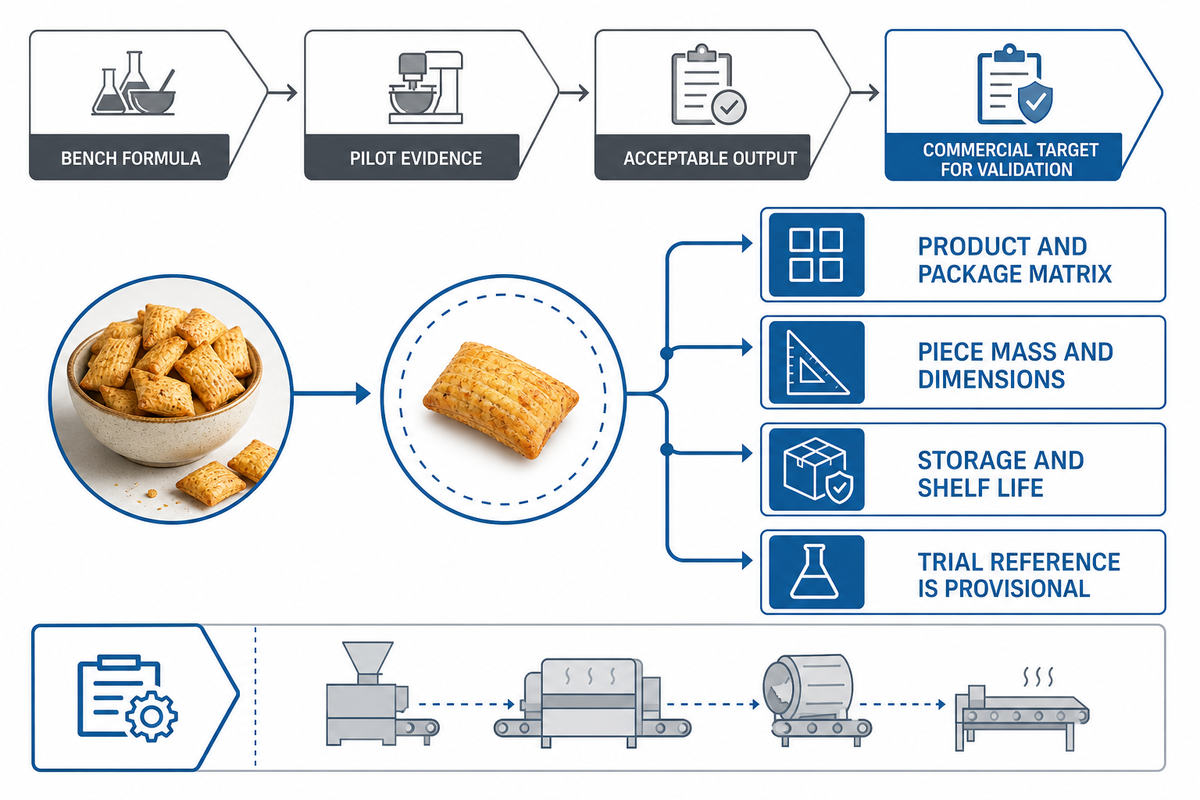
El primer resultado es un objetivo medible para el producto y su envase. Oklahoma State University Extension considera que la matriz de producto y envase es el primer paso para escalar el proceso y los equipos. Entre sus preguntas figuran la definición del producto, el tamaño y tipo de envase y el ritmo de producción previsto. Ese orden resulta útil: una muestra de cocina aprobada sirve como referencia, mientras que la especificación comercial sigue siendo una hipótesis que debe ponerse a prueba.
Anote los atributos que el comprador notará y la planta podrá medir: peso por pieza y dimensiones, objetivo de humedad o textura cuando corresponda, apariencia, formato de empaque, condiciones de almacenamiento y vida útil prevista. En el caso de un waffle, “dorado y crujiente” puede servir como descripción para el consumidor, pero el equipo de ingeniería necesita un rango de color acordado, dimensiones, un criterio sobre roturas y un método de muestreo. El equipo de alimentos establece esos límites; este artículo no ofrece umbrales universales. Oregon State University advierte que una muestra fresca puede cambiar durante su vida útil, por lo que las pruebas para aprobar el producto deben ir más allá del día de producción.
Mantenga la referencia de prueba claramente identificada como provisional hasta que las pruebas del producto, el envase, la inocuidad y la vida útil respalden la aprobación para su comercialización. La formulación, el envase o el proceso pueden cambiar antes de la aprobación final.
Controle las versiones de la formulación de prueba y las especificaciones de ingredientes por peso
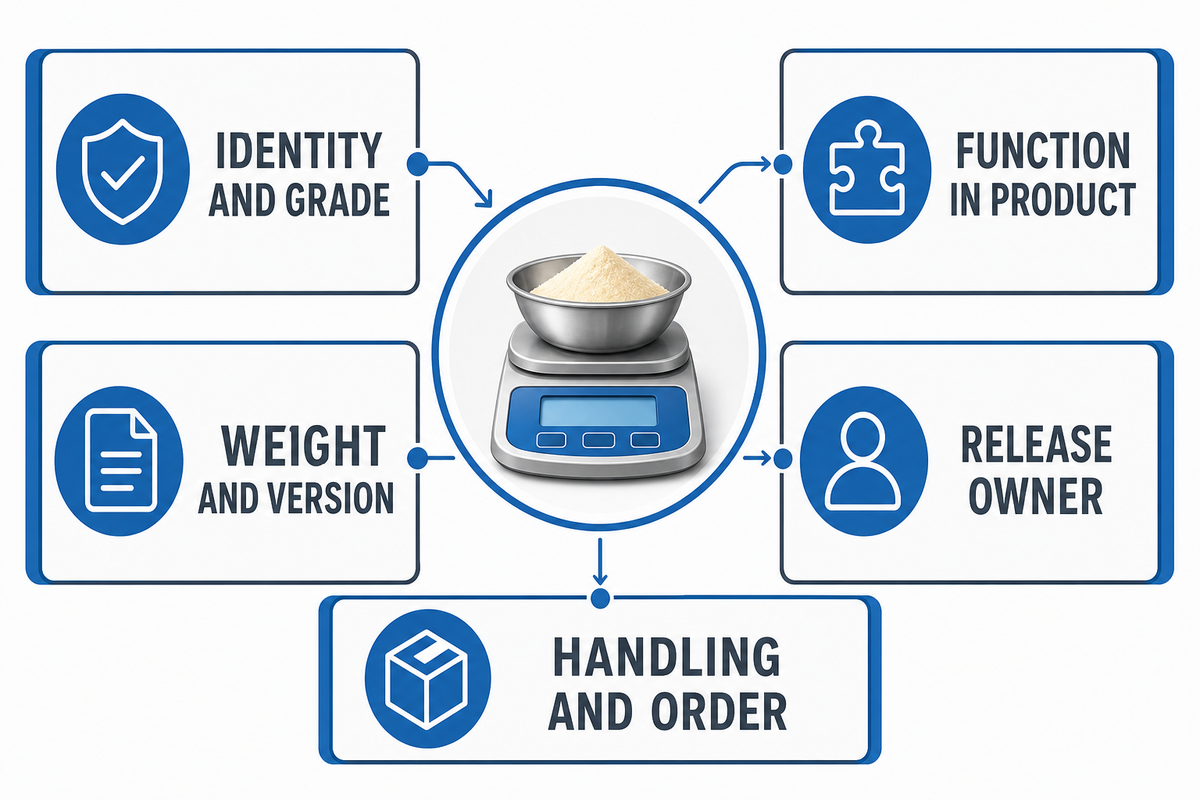
Pesar los ingredientes de una formulación proporciona al equipo una base reproducible. Para los equipos que se preguntan cómo escalar una receta para producción, esa versión pesada es una referencia de prueba, no una especificación aprobada para su comercialización. No demuestra que un lote mayor pueda utilizar las mismas proporciones. University of Maryland Extension señala que las cantidades de ingredientes pueden no variar proporcionalmente cuando una receta pasa al procesamiento comercial. Oklahoma State University también describe cambios en el comportamiento de los ingredientes, el sabor, la textura y la apariencia. Registre la versión de laboratorio, el peso de su lote, la calidad especificada de cada ingrediente y su función antes de modificar cualquier elemento.
| Campo | Qué registrar para cada material | Por qué es importante |
|---|---|---|
| Identidad y calidad especificada | Proveedor, especificación y alternativa aprobada | Un ingrediente de calidad comercial puede comportarse de otra manera. |
| Base de cálculo por peso | Peso por lote de prueba y versión de la formulación | Las medidas de volumen pueden ocultar diferencias de densidad. |
| Función | Estructura, unión, dulzor, esponjado o sabor | Un sustituto debe conservar la función requerida. |
| Manejo | Almacenamiento, orden de incorporación y preparación | La forma de incorporar un material puede ser distinta en la línea. |
| Responsable de la aprobación | Estado de aprobación por desarrollo de alimentos y calidad | Un material de prueba no queda automáticamente aprobado para su venta. |
¿Qué variabilidad existe entre lotes y cuánto puede entregar el proveedor del ingrediente al ritmo de producción previsto? Un cambio de harina, aceite u otro relleno afecta la evaluación, así que repita las verificaciones pertinentes del producto. Como ocurre con otras verificaciones, las evaluaciones del producto terminado deben basarse en mediciones de prueba y criterios de aceptación acordados, no en supuestos contractuales. Las evaluaciones deben considerar el proceso con el que se obtendrá la formulación comercial final, que normalmente incluye la preparación comercial del producto, y no una versión “congelada” del proceso anterior a la prueba piloto.
Convierta las operaciones de laboratorio en una ruta de proceso real
“Mezclar, cocinar y empacar” oculta las transferencias que cobran importancia al escalar la producción. Dibuje la ruta desde la recepción de ingredientes hasta la preparación, mezcla, dosificación de masa líquida o formado, calentamiento, enfriamiento, inspección y empaque; elimine las etapas que no correspondan a su producto. En cada transferencia, registre si el producto se bombea, transporta, mantiene en espera, manipula o reprocesa, y quién es responsable de la merma. La guía de escalado de Oklahoma State University destaca expresamente el procesamiento por lotes frente al continuo, las transferencias de producto, los desperdicios, el almacenamiento, el empaque y la limpieza y desinfección como factores para elegir equipos.
Al evaluar equipos para una línea de waffles o panqueques, analice primero la preparación de la masa líquida, su dosificación, la cocción, el desmolde, el enfriamiento y el empaque antes de comparar máquinas. Consulte la guía de distribución en planta de líneas de waffles y panqueques del sitio para obtener más información. En los barquillos de huevo o las obleas, el formado del producto y/o su salida del proceso generan riesgos durante la transferencia. Consulte las etapas del proceso de barquillos de huevo y obleas para obtener más información.
Los límites entre módulos marcan los puntos en los que hay que tomar decisiones. Una mezcladora que suministra masa líquida más rápido de lo que puede descargarla una dosificadora genera un tiempo de espera. Un horno del que salen productos más rápido de lo que puede recibirlos la etapa de empaque provoca acumulación. Identifique y equilibre las velocidades operativas mínimas y máximas de los equipos de procesamiento en el mismo diagrama de flujo. Indique los métodos y las condiciones de transferencia, e identifique qué variables del proceso deben verificarse mediante el análisis de muestras reales o representativas.
Pruebe el calentamiento, la mezcla y el tiempo de espera antes de aumentar el tamaño del lote
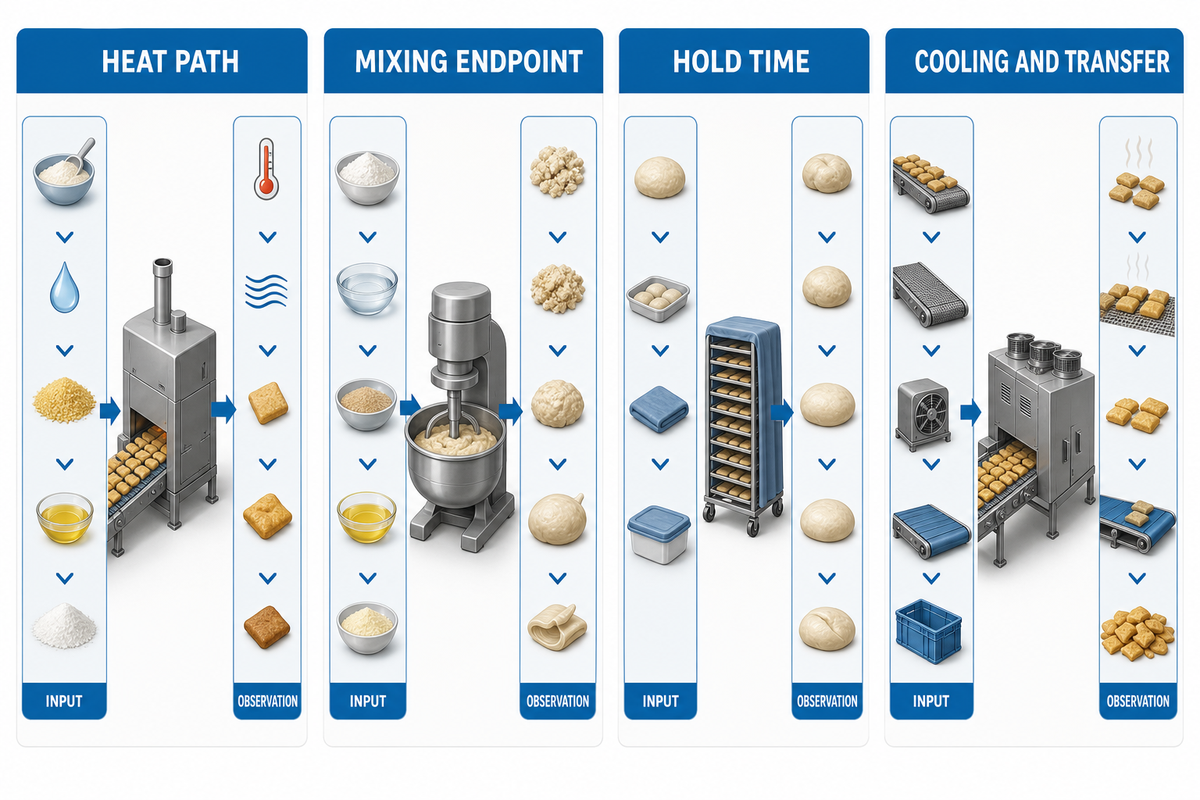
Multiplicar los pesos de los ingredientes es una operación aritmética; reproducir el alimento terminado es un experimento. La relación entre el volumen del producto y la superficie de transferencia de calor cambia según la geometría del equipo. La mezcla y el tiempo de espera antes de la siguiente etapa también pueden alterar la textura o la consistencia. El Institute of Food Technologists describe los cambios en el tamaño del lote como un riesgo para el comportamiento de los ingredientes, las condiciones de procesamiento y la calidad final. Ninguna de estas fuentes establece una temperatura, una velocidad de mezcla o un tiempo de espera aplicable a todas las recetas.
| Variable | Registro de laboratorio | Medición en la prueba piloto | Posible consecuencia |
|---|---|---|---|
| Trayectoria de calentamiento | Sartén u horno pequeño | Características del producto y ajustes de las zonas de calentamiento | Color o humedad diferentes |
| Mezcla | Herramienta, secuencia y duración | Orden de incorporación, tamaño del lote y punto final de mezcla | Cambio en la textura o en la porción de masa dosificada |
| Tiempo de espera | Tiempo antes de la cocción | Espera máxima y habitual en las condiciones de la línea | Variación de la viscosidad o la estructura |
| Enfriamiento y transferencia | Retiro manual | Temperatura del producto y roturas al empacar | Productos rechazados o defectos del envase |
Si el esfuerzo cortante es importante para esta formulación específica, pida al ingeniero de procesos que defina y evalúe esa condición durante la mezcla o la transferencia. No suponga que existe un límite general para el escalado de producción. Analice las muestras piloto y la referencia, y describa y registre cualquier cambio observable. Evite atribuir una mejora a una variable distinta de la que se está estudiando.
¿Se puede escalar directamente una receta de laboratorio para la producción comercial?
Use la receta de laboratorio como referencia de prueba pesada y luego pruebe la ruta de producción. Multiplicar directamente las cantidades puede fallar porque cambian la mezcla, la transferencia de calor, la calidad especificada de los ingredientes, los tiempos de espera y la transferencia del producto. University of Maryland Extension advierte expresamente que las proporciones de los ingredientes pueden requerir ajustes en un lote mayor de galletas. Mantenga estables los atributos objetivo del producto, modifique un conjunto controlado de variables y registre el resultado. Si la prueba piloto no alcanza el objetivo, revise la formulación o la ruta de equipos antes de prometer una capacidad de producción.
Convierta el objetivo de producción en un documento de requisitos técnicos para equipos y servicios auxiliares
Proporcione a todos los posibles proveedores la misma información de partida: dimensiones del producto y peso por pieza, cantidad objetivo de unidades conformes durante un período de operación definido, horas de funcionamiento previstas, formato de empaque, superficie disponible, suministro eléctrico, aire comprimido, necesidades de limpieza y desinfección e interfaces con los equipos anteriores y posteriores. La guía de compra de equipos de Oklahoma State University incluye producto, envase, interfaz del sistema, rendimiento y servicios auxiliares en la especificación; esos campos permiten comparar mejor las ofertas y detectar costos de instalación ocultos.
Solicite un plan de prueba y una base para medir el ritmo de producción, no solo una cifra de catálogo. La oferta pública de UDTECH incluye líneas de producción de waffles y panqueques, equipos para barquillos de huevo y obleas, galletas y minibollos, y una familia aparte de equipos para sachima y snacks especiales. Este artículo utiliza las tres primeras familias como ejemplos. Las etapas de los equipos de una línea de producción de galletas ofrecen una tercera ruta para esa familia de productos. Esto no demuestra que un solo modelo pueda procesar las tres formulaciones ni que todas las líneas cotizadas incluyan el empaque.
Comprar una línea propia es solo una opción. El proceso y los formatos de empaque disponibles de un fabricante por contrato pueden influir en la formulación, mientras que este puede solicitar una formulación terminada y requisitos de proceso antes de aceptar un proyecto. Oregon State University describe estas decisiones como interrelacionadas. Mantenga la opción de fabricación por contrato en el documento de requisitos técnicos hasta conocer la adecuación de la planta; registre dónde se generaron los datos de prueba y si son aplicables a la instalación propuesta.
Prueba ilustrativa de waffles: imagine que un cliente autoriza un período de 6 horas, pero planifica 5.25 horas de operación, con una tolerancia de rechazo del 5%. Los datos indicados son ejemplos de insumos para la planificación, no mediciones del rendimiento de una línea de UDTECH. El proveedor debe indicar qué ritmo de producción puede demostrar con el producto y el envase del comprador.
Realice una prueba piloto que pueda dar un resultado desfavorable
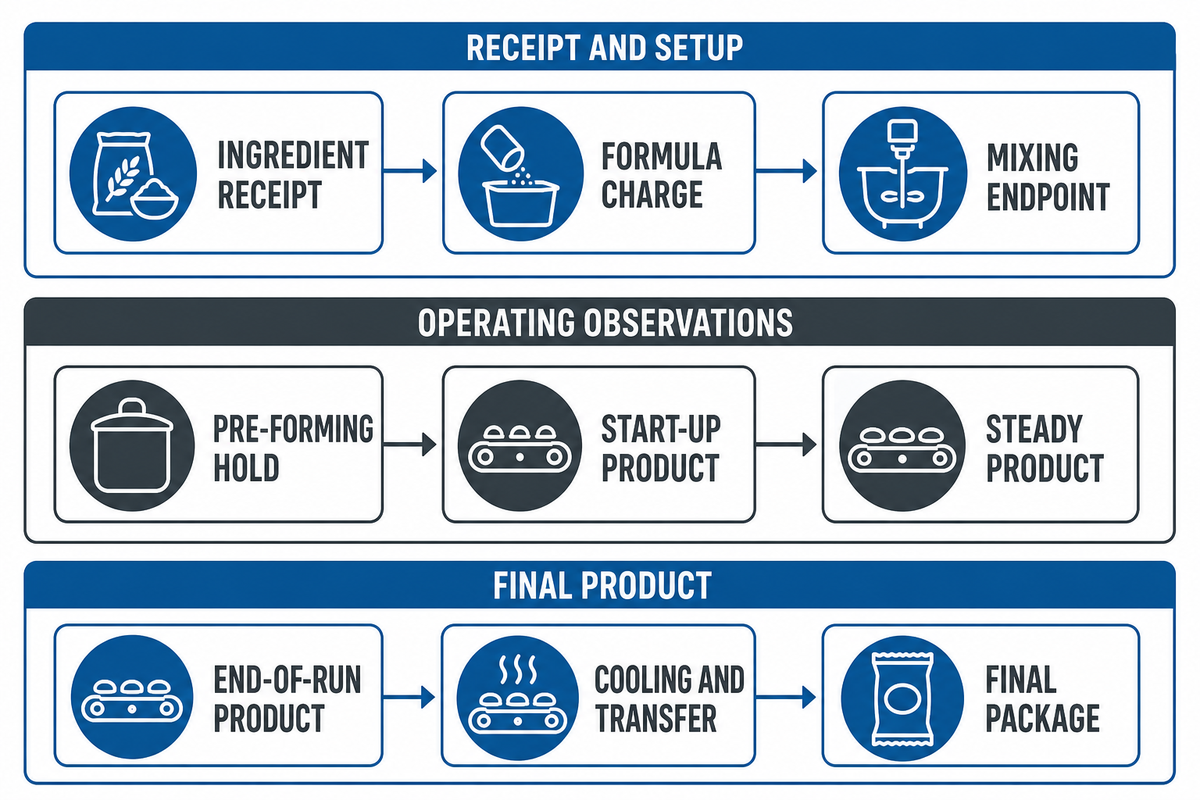
Una demostración solo es útil si el equipo acuerda de antemano qué se considerará un fallo. En la producción piloto de alimentos, registre las condiciones reales de operación y compárelas con la ruta comercial propuesta. Antes de la prueba, establezca la versión de la formulación, la configuración del equipo, el envase, las condiciones de operación, los puntos de muestreo, los atributos medidos y el responsable de la decisión. El Institute of Food Technologists recomienda que las pruebas en planta reproduzcan las condiciones comerciales lo suficiente para revelar problemas relacionados con la escala, seguidas de una revisión de los nuevos riesgos antes de la primera producción. Una sola muestra buena tomada en un momento favorable aporta menos pruebas que una operación documentada que abarque el arranque, el funcionamiento estable y, cuando corresponda, el final del lote.
| Registro | Antes de la prueba | Después de la prueba |
|---|---|---|
| Identificación de la prueba | Formulación, lote, ajuste o configuración de la máquina, envase | Desviaciones y ajustes reales |
| Muestras | Puntos y cantidad de muestras definidos por el equipo de calidad | Muestras etiquetadas y resultados de las pruebas |
| Criterios del producto | Atributos y límites aprobados | Aprobado, rechazado o no concluyente, con pruebas que lo respalden |
| Comportamiento de la línea | Preguntas sobre ritmo de producción, paradas y transferencias | Producción conforme medida y registro de mermas de producto |
| Siguiente decisión | Responsable y criterio de aprobación | Aprobar, revisar o repetir, con el motivo |
Cuando los ajustes cambien durante una prueba, registre la hora y los ajustes utilizados para efectuar el cambio. Agrupar muestras obtenidas con ajustes distintos bajo un mismo resultado de “aprobado” puede ser muy engañoso.
Los siguientes puntos de control muestran un ejemplo de cómo podría ser un plan. El equipo de alimentos los utilizará para elaborar un plan de muestreo y definir límites para un producto determinado; un resultado en blanco sigue pendiente, no se considera aprobado.
| Punto de control | Pruebas que deben conservarse | Decisión que afecta |
|---|---|---|
| Recepción de ingredientes | Proveedor, calidad especificada, lote y condiciones de almacenamiento | Si el material probado cumple la especificación de compra |
| Incorporación de ingredientes según la formulación | Ingredientes pesados, secuencia y versión | Si el producto puede reproducirse |
| Punto final de mezcla | Condición observada y ajuste registrado | Si la alimentación del equipo se mantiene uniforme |
| Espera antes del formado | Tiempo transcurrido y estado del producto | Si la espera modifica el material que alimenta el equipo |
| Producto durante el arranque | Muestras y motivos de rechazo durante la estabilización | Qué merma de producto debe preverse durante el arranque |
| Producto en operación estable | Recuentos de productos aceptados y rechazados durante períodos medidos | Qué se considera una producción conforme sostenible |
| Producto al final de la operación | Muestras y ajustes del tramo final | Si la calidad varía durante la operación |
| Enfriamiento y transferencia | Observaciones de roturas, temperatura y manejo | Si las mermas en etapas posteriores limitan la capacidad de producción |
| Envase final | Integridad del envase y muestras conservadas para estudio | Si siguen pendientes las evaluaciones del envase y la vida útil |
¿Qué importancia tienen las pruebas piloto en la formulación de alimentos?
Las pruebas piloto evalúan la interacción entre la formulación y los equipos en condiciones que una prueba de laboratorio no puede reproducir. Una prueba piloto resulta especialmente valiosa cuando un fallo cambiaría una decisión de compra o de formulación: por ejemplo, si el perfil de calentamiento, el punto final de mezcla o las roturas durante la transferencia pudieran alterar el alimento terminado. El Institute of Food Technologists recomienda evaluar el riesgo del escalado de producción antes de una prueba en planta y utilizar las observaciones de esta para actualizar la evaluación. Una prueba no resuelve automáticamente la vida útil, la inocuidad alimentaria ni la adecuación de la línea de otro fabricante por contrato.
Relacione las pruebas del equipo con la inocuidad del producto sin confundir las aprobaciones
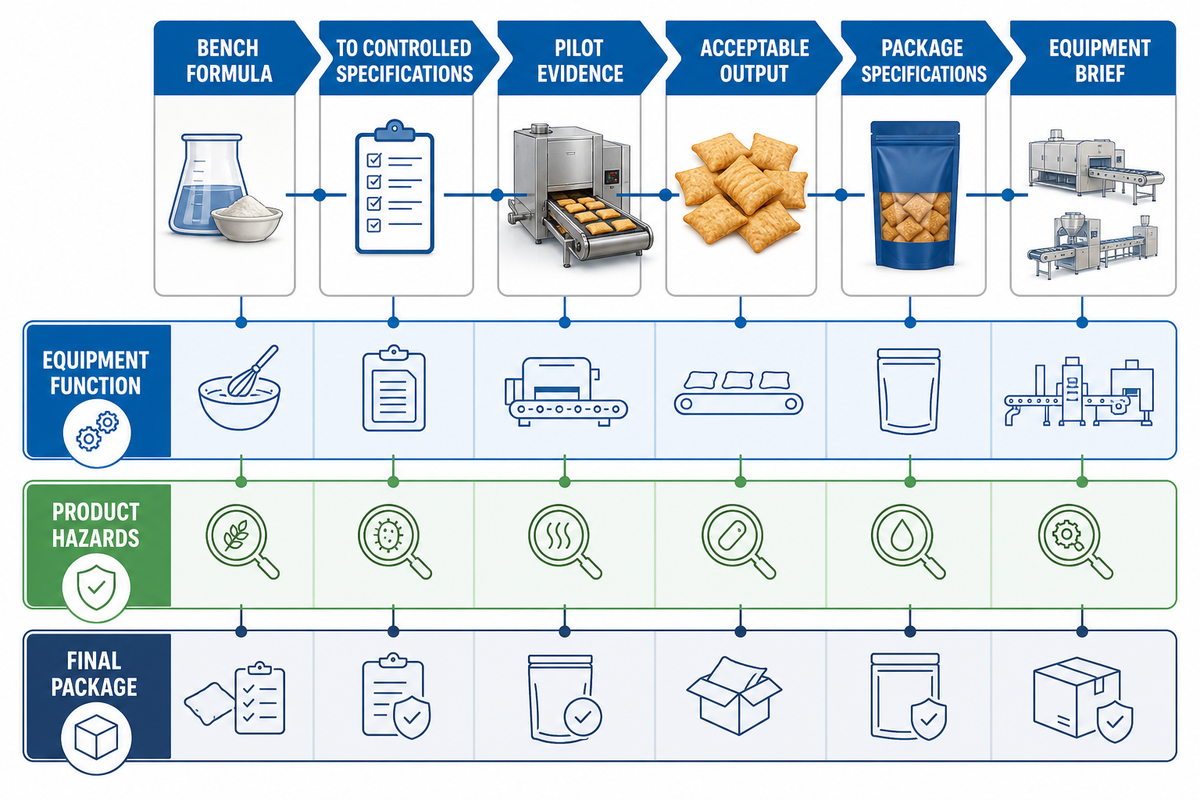
Una prueba de aceptación en fábrica del proveedor puede demostrar que una máquina cumple las funciones acordadas con el material y los ajustes especificados. Sus registros pueden ayudar a la empresa alimentaria a evaluar la capacidad del proceso, pero no aprueban una receta, establecen la vida útil ni sustituyen el análisis de peligros de una planta. Para las instalaciones de Estados Unidos sujetas en términos generales a la norma, la regla de Controles Preventivos para Alimentos de Consumo Humano de la FDA exige un plan de inocuidad alimentaria por escrito, con un análisis de peligros y controles adaptados a los riesgos identificados; las exenciones y las normas específicas para ciertos productos pueden modificar su aplicabilidad. La empresa alimentaria y sus especialistas calificados deciden qué validaciones, monitoreo, limpieza y desinfección, y registros se requieren.
| Pregunta | Pruebas que deben recopilarse | Responsable de la decisión |
|---|---|---|
| ¿El equipo funciona según lo especificado? | Configuración, comprobaciones funcionales, base para medir el ritmo de producción y resultados de las muestras | Comprador y proveedor del equipo, según el contrato de aceptación |
| ¿El proceso controla los peligros pertinentes para el producto? | Análisis de peligros de la planta, pruebas del proceso y plan de monitoreo | Empresa alimentaria y equipo calificado de inocuidad alimentaria |
| ¿El alimento envasado seguirá siendo aceptable? | Pruebas de vida útil y almacenamiento del producto en su envase final | Equipo de desarrollo de alimentos y calidad |
Algunos snacks listos para consumir y con bajo contenido de humedad requieren especial atención a la contaminación posterior al procesamiento y a la limpieza y desinfección del entorno. Un borrador de guía de la FDA de 2025 analiza estos temas para alimentos comprendidos en su alcance, entre ellos las galletas saladas y otros snacks, e indica que sus recomendaciones generalmente no son vinculantes, salvo cuando se cita una ley o un reglamento. No aplique sus condiciones a todos los waffles, galletas o snacks sin comprobar el producto y la planta concretos.
Compare la producción de producto conforme, no la velocidad nominal de la línea
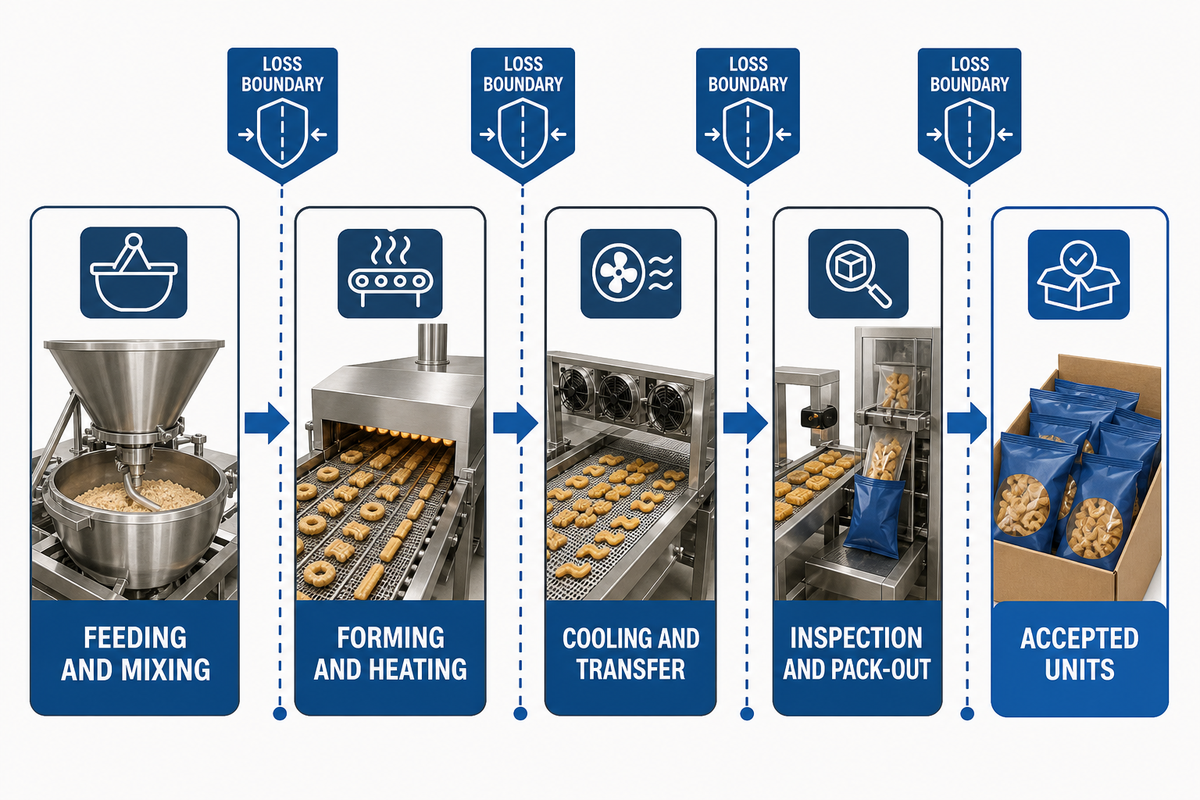
La velocidad nominal es solo una de las formas de describir un equipo. Para un comprador, la capacidad de producción es la cantidad de producto conforme que sale de un período de operación definido, en un envase definido, después de considerar paradas y rechazos. Si un equipo se describe en unidades por hora y otro en masa por día, determine primero el peso de cada pieza y el tiempo real de operación. Pregunte si la cifra indicada corresponde al rendimiento máximo posible del equipo o módulo, al rendimiento de la línea medido en una prueba o a la producción de producto aceptado.
La guía de escalado de Oklahoma State University incluye el ritmo de producción requerido en la matriz inicial de producto y envase, y advierte que los desperdicios del proceso pueden pasarse por alto en los planes de escalado. Por eso, el registro de prueba debe mostrar tanto la producción intentada como la cantidad aceptada según los criterios del producto definidos por el comprador.
Prueba ilustrativa de waffles: el programa hipotético anterior de 6 horas, con 5.25 horas de operación y una tolerancia de rechazo del 5%, ofrece una base común para comparar ofertas.
| Límite entre etapas | Qué medir | Quién necesita la respuesta |
|---|---|---|
| Alimentación y mezcla | Disponibilidad de ingredientes, cambio de receta y tiempo de espera | Gerente de planta |
| Formado y calentamiento | Ritmo de producción sostenible para el producto objetivo aprobado | Ingeniería |
| Enfriamiento y transferencia | Roturas, atascos y tiempo de espera | Operaciones y calidad |
| Inspección y empaque | Unidades aceptadas, motivos de rechazo y mermas de producto durante el empaque | Calidad y finanzas |
Ejemplo calculado, no datos de rendimiento de UDTECH: suponga que una línea cotizada funciona a 1,200 piezas por hora de operación, opera realmente durante 5.25 horas dentro de un período programado de seis horas y el 5% de su producción no cumple los criterios acordados para el producto. Las piezas producidas antes de considerar los rechazos son 1,200 × 5.25 = 6,300; las piezas conformes son 6,300 × 0.95 = 5,985. Eso equivale a 997.5 piezas conformes por hora programada, no a 1,200. Si la operación tiene un costo fijo hipotético de $900 y un costo variable de $0.08 por cada pieza producida antes de considerar los rechazos, el costo total de la operación es de $1,404 y el costo por cada 1,000 piezas conformes es de aproximadamente $234.59. Sustituya todos los datos supuestos por los de su propia prueba antes de utilizar el resultado para decidir una compra.
Las medidas de mermas y costos de este ejemplo son únicamente ilustrativas.
Prepare la hoja de transferencia para el escalado de producción de 12 campos
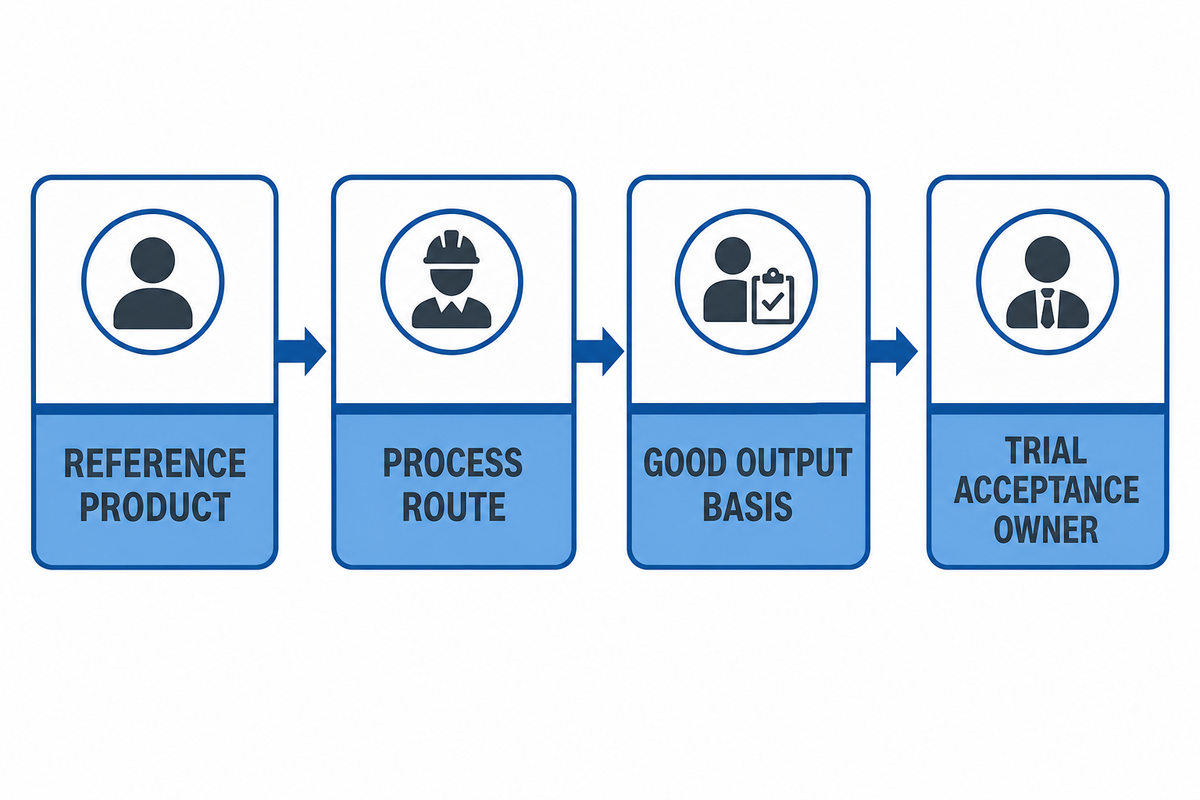
Copie esta hoja en el documento de requisitos técnicos del proyecto y anote junto a cada fila un nombre, la versión del documento y el estado de la evidencia. Estos pasos del proceso de escalado de producción de alimentos quedan pendientes cuando la hoja carece de un resultado medido o de un responsable de la decisión. «Desconocido» es una respuesta útil antes de una prueba piloto; indica a los proveedores qué supuestos deben incluir en su cotización o comprobar. Los campos reúnen la matriz de producto y envase de la guía de escalado de Oklahoma State University Extension, sus recomendaciones para especificar equipos y las restricciones de vida útil y fabricación por terceros señaladas por Oregon State University. La estructura de 12 campos es una herramienta editorial para tomar decisiones, no una norma del sector.
| Núm. | Dato que se debe documentar | Evidencia o responsable |
|---|---|---|
| 1 | Producto de referencia y atributos medidos | Desarrollo / muestra aprobada |
| 2 | Versión de la formulación de prueba y grados de los ingredientes | Desarrollo y compras |
| 3 | Reglas de abastecimiento y sustitución de ingredientes | Compras y calidad |
| 4 | Secuencia del proceso y puntos de transferencia | Ingeniero de procesos |
| 5 | Parámetros sensibles al escalado que se deben probar | Ingeniero de procesos / plan de pruebas |
| 6 | Producción conforme prevista y condiciones del período de operación | Operaciones y finanzas |
| 7 | Peso por pieza, dimensiones y tolerancias | Desarrollo y calidad |
| 8 | Envase final y secuencia de empaque | Responsable de empaque |
| 9 | Servicios auxiliares, espacio disponible e interfaces | Ingeniero de planta |
| 10 | Estado de la limpieza y desinfección, los alérgenos y el análisis de peligros | Equipo calificado de inocuidad alimentaria |
| 11 | Pruebas de vida útil y almacenamiento del producto en su envase final | Calidad / estado del estudio |
| 12 | Método de aceptación de la prueba piloto y responsable de la decisión | Aprobación de las áreas involucradas |
Use la misma hoja para preparar solicitudes dirigidas a proveedores de equipos y señale las secciones pertinentes según las capacidades del fabricante contratado. Encontrará más información sobre las líneas de productos de UDTECH en Maquinaria de procesamiento de alimentos de UDTECH.
Lista de verificación para solicitar cotizaciones: copie estos campos definidos por el comprador en la solicitud:
| Parámetro | Rango o criterio recomendado | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Producción conforme | Meta del comprador en piezas/h o kg/h | Evita ambigüedades sobre la capacidad nominal | Prueba cronometrada y conteo de unidades conformes |
| Tamaño del producto | Tolerancia definida por el comprador en mm y g | Determina el formado y la compatibilidad con el envase | Medición de muestras |
| Alimentación de la mezcla según la receta | Rango de tamaño de lote o caudal definido por el comprador | Revela incompatibilidades entre la mezcladora y el dosificador | Prueba de producción documentada |
| Servicios auxiliares | Límites de la planta para potencia en kW, presión de aire y suministro de agua | Evita imprevistos durante la instalación | Relación de consumos del proveedor y verificación en planta |
| Espacio ocupado | Espacio disponible en mm × mm, más acceso para mantenimiento | Preserva la distribución en planta y el acceso para mantenimiento | Plano aprobado de distribución en planta |
| Aceptación | Muestreo y límites del producto definidos por el comprador | Define qué significa «aprobar» | Registro firmado de la prueba |
Aprobar, revisar o repetir la prueba: tabla de decisión
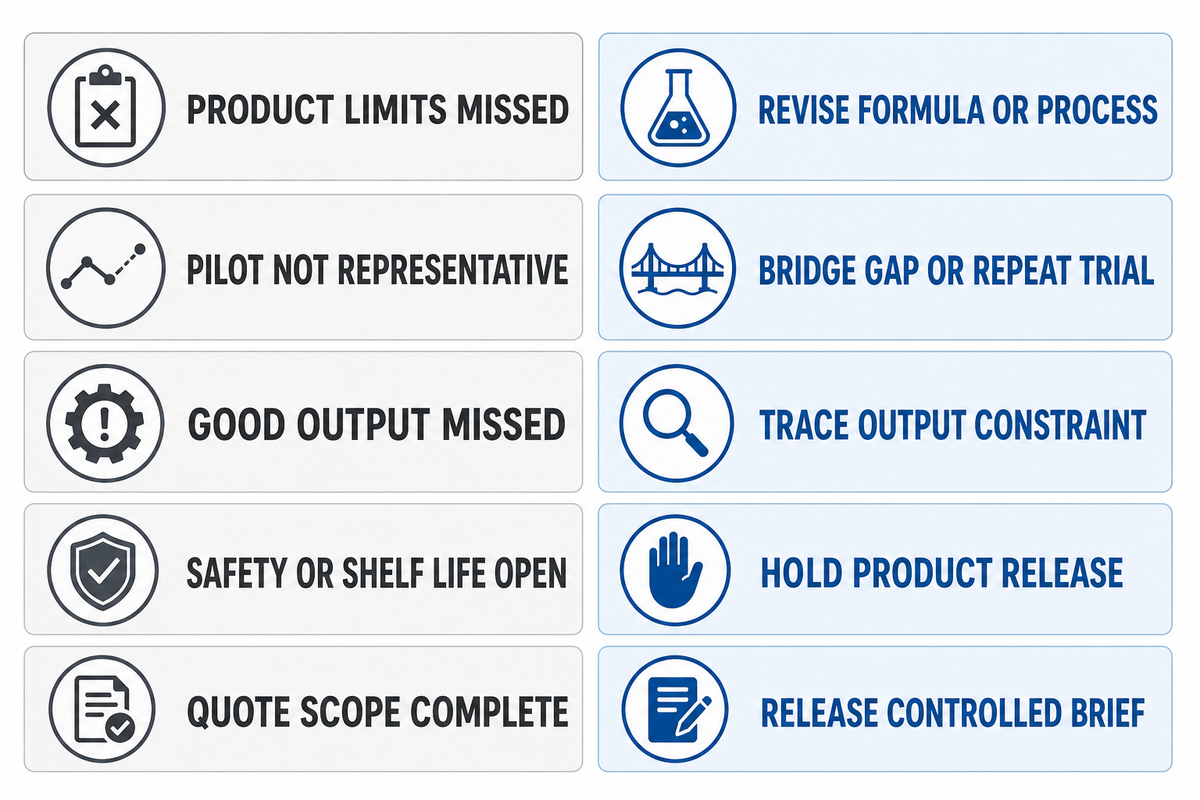
La entrega se realiza cuando las decisiones sobre cada elemento del producto y del proceso están documentadas y tienen un responsable. Esto no significa que se conozcan todas las respuestas. La tabla ayuda a distinguir cuándo una pregunta sobre equipos se refiere, en realidad, al envase, la formulación o la inocuidad alimentaria. Una vez aclarado esto, se pueden evitar las especulaciones innecesarias y costosas sobre el desarrollo del producto alimenticio.
| Situación observada | Siguiente acción | Responsable |
|---|---|---|
| Los atributos del producto no cumplen los límites acordados | Revisar la formulación o el proceso; conservar el registro de la prueba fallida | Desarrollo y calidad |
| Las condiciones de la prueba piloto difieren de las previstas para la producción | Resolver las diferencias o repetir la prueba en condiciones similares a las de producción | Ingeniero de procesos |
| Se alcanza la velocidad nominal, pero no la producción conforme | Identificar la limitación en la alimentación, el calentamiento, la transferencia o el empaque | Operaciones y proveedor |
| Sigue pendiente la evidencia sobre inocuidad alimentaria o vida útil | No afirmar que el producto está aprobado para su comercialización; continuar la evaluación por personal calificado | Inocuidad alimentaria y calidad |
| La evidencia y las responsabilidades están completas para el alcance de la cotización | Aprobar la versión controlada del documento de requisitos técnicos para solicitar ofertas comparables | Responsable del proyecto |
Un proveedor puede ayudar a proponer condiciones viables para los equipos y criterios de aceptación del producto; el comprador y el equipo de inocuidad alimentaria deben aprobar los límites finales del producto. Si su documento de requisitos técnicos está listo para una prueba, envíe a UDTECH los datos del producto y de la prueba y consulte cuál de sus familias de equipos corresponde a la secuencia del proceso. Plantee las mismas preguntas sobre la evidencia a cualquier otro proveedor o fabricante contratado.
Prueba ilustrativa de waffles: para esta prueba se han supuesto 6 horas programadas, 5.25 horas de operación y 5% de producción defectuosa; estos valores son datos de planificación hasta que un registro firmado de la prueba los respalde. Los supuestos deben documentarse y se debe generar un registro firmado de la prueba para verificarlos. Si los supuestos cambian, se debe revisar el documento de requisitos técnicos de los equipos y recalcular la producción conforme, la producción rechazada y el costo antes de aprobarlo.
Preguntas frecuentes
P: ¿Cuál es el proceso de escalado de producción de un alimento?
El escalado de producción de alimentos convierte una muestra de laboratorio o banco de pruebas en una formulación probada, una secuencia de proceso y un documento de requisitos técnicos para producción.
Comience por definir objetivos medibles para el producto y su envase; después, registre la versión de la formulación de prueba con los ingredientes pesados y trace las operaciones previstas. Mida las variables que podrían cambiar al aumentar la escala, realice una prueba piloto en condiciones similares a las de producción y registre la producción conforme y las mermas de producto frente a los límites acordados. La empresa alimentaria realiza por separado los trabajos de inocuidad y vida útil que correspondan. El documento final especifica los requisitos de equipos, servicios auxiliares, envase y aceptación, con un responsable para cada asunto pendiente; se revisa cuando la evidencia de las pruebas modifica el producto.
P: ¿Puedo multiplicar una receta de cocina para preparar un lote comercial?
Multiplicar las cantidades en peso ofrece un punto de partida para las pruebas, pero no establece una formulación comercial.
Un lote mayor puede cambiar el mezclado, la transferencia de calor, el tiempo de espera y el comportamiento de los ingredientes. Exprese la receta en pesos e identifique los grados exactos de los ingredientes; después, compare las muestras de la prueba piloto con la referencia aprobada. Modifique las proporciones o los parámetros del proceso solo por un motivo documentado y vuelva a comprobar los atributos afectados del producto. University of Maryland Extension señala específicamente que las cantidades de ingredientes pueden no variar de forma proporcional cuando una receta pequeña pasa a procesamiento comercial. La formulación final se aprueba después de esas verificaciones, no antes.
P: ¿Qué información debo enviar a un proveedor de equipos?
Envíe una versión controlada del documento de requisitos técnicos del producto, el proceso y la aceptación, con cada dato desconocido señalado.
Incluya las dimensiones y el peso del producto, la versión de la formulación de prueba, el manejo de los ingredientes, la secuencia del proceso, el formato del envase, la producción conforme prevista para un período de operación especificado, los límites de servicios auxiliares y espacio disponible, las necesidades de limpieza y desinfección y el método de aceptación propuesto. Adjunte los resultados de las pruebas e indique si los trabajos sobre vida útil e inocuidad están completos o pendientes. Especifique si comprará su propia línea de producción o si está evaluando a un fabricante contratado. Pida a cada oferente que explique el fundamento de cualquier cifra de capacidad de producción y qué equipos o componentes de empaque quedan excluidos.
P: ¿Una prueba de aceptación en fábrica satisfactoria demuestra que el alimento es seguro?
No. La aceptación del equipo puede aportar datos útiles sobre el proceso, pero no sustituye el trabajo de la empresa alimentaria sobre los peligros y el producto.
El equipo calificado de inocuidad alimentaria debe determinar los controles y la evidencia aplicables a la planta y al mercado concretos. El funcionamiento de una máquina no establece por sí solo la vida útil ni el cumplimiento normativo.
P: ¿Cuándo se debe repetir una prueba piloto?
Repita o amplíe una prueba piloto cuando la evidencia obtenida ya no represente el producto comercial y la línea de producción propuestos.
Entre los motivos se encuentran un cambio de ingrediente o de grado suministrado, de proporciones de la formulación, de envase, de un parámetro crítico del proceso, de configuración de los equipos o de planta de fabricación. También corresponde repetirla cuando las muestras no cumplen los atributos acordados o cuando la prueba no abarcó las condiciones pertinentes: arranque, operación estable, parada o un lote completo, según corresponda. Registre qué pregunta debe responder la siguiente prueba, mantenga las demás variables tan constantes como sea posible y conserve el registro de la falla anterior. El equipo de inocuidad alimentaria decide si un cambio también exige nueva evidencia sobre inocuidad o vida útil; una demostración del proveedor, por sí sola, no permite tomar esa decisión.
Cómo se preparó esta guía para la entrega de información
UDTECH ofrece maquinaria para distintas familias de alimentos horneados y formados, por lo que esta guía se centra en la información que debe aportar el comprador antes de hablar de una línea de producción. La hoja de entrega de información y el ejemplo de capacidad de producción son herramientas editoriales elaboradas a partir de orientaciones públicas de universidades, profesionales y organismos reguladores; las cifras del ejemplo son hipotéticas. No hemos utilizado datos privados de pruebas en fábrica ni afirmado que una prueba de la máquina de un proveedor valide un alimento terminado. Preparado para Suzhou UDTECH Technology Co., Ltd. a partir de las fuentes públicas enlazadas a continuación; los valores específicos del comprador requieren verificarse mediante pruebas.
Referencias y fuentes
- Cómo escalar su proceso alimentario Oklahoma State University Extension.
- Selección y compra de equipos de procesamiento de alimentos Oklahoma State University Extension.
- Desarrollo de productos, parte 2: escalado de producción University of Maryland Extension.
- Formulación para el escalado de producción de nuevos productos Institute of Food Technologists, marzo de 2026.
- Cómo trabajar con nosotros: desarrollo de productos Oregon State University Food Innovation Center.
- Regla final de la FSMA sobre controles preventivos para alimentos de consumo humano US Food and Drug Administration.
- Borrador de orientación para alimentos listos para el consumo con baja humedad US Food and Drug Administration, 2025; borrador de orientación no vinculante.