Póngase en contacto con UDTECH Company

Líneas de producción de waffles suaves y belgas: ¿qué proceso se adapta?

Las líneas de producción de waffles suaves y belgas son rutas industriales que se seleccionan según el producto terminado y su comportamiento durante el proceso, no solo por el nombre del producto. Los productos de masa líquida suave pueden ser adecuados para una dosificación medida en moldes poco profundos. Los waffles estilo Bruselas pueden usar una masa líquida fluida con levadura y cavidades más profundas. Los waffles de Lieja pueden requerir porcionar una masa estructurada con azúcar perlada. El proveedor debe demostrar la ruta elegida con su formulación, la pieza objetivo y el método de aceptación.
Líneas de waffles suaves y belgas de un vistazo
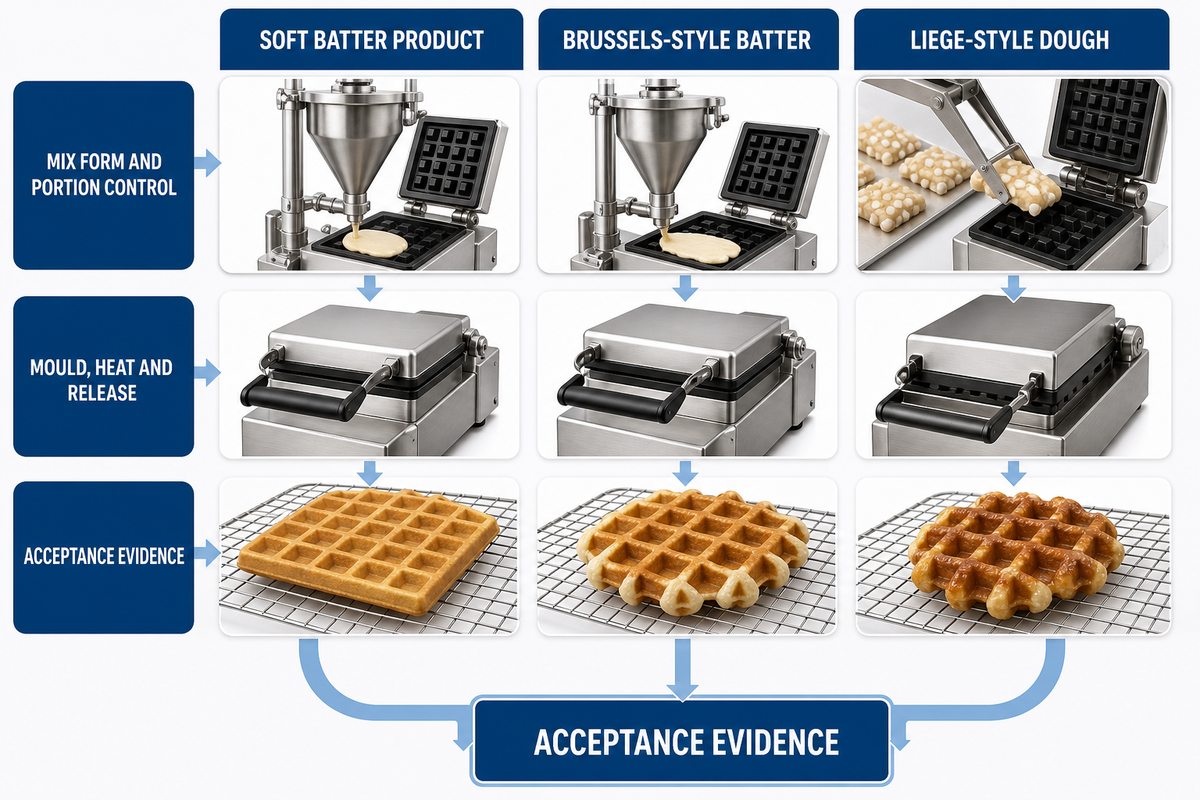
Las líneas de producción de waffles suaves y belgas difieren sobre todo en el límite entre producto y máquina: cómo llega la mezcla a la placa, cómo el molde le da forma, cómo llega el calor al centro y cómo se desprende la pieza horneada. «Belga» no significa un solo proceso. Defina el estilo Bruselas o Lieja antes de comparar los equipos.
Mapa de 10 partes del límite entre producto y proceso
| Tipo de producto en el mapa de 10 partes del límite | Pregunta para la línea de waffles suaves | Pregunta para la línea de waffles belgas | Evidencia que debe solicitar |
|---|---|---|---|
| 1. Bocado terminado | ¿Qué tan suave y flexible debe permanecer la miga después del enfriamiento? | ¿El objetivo es un exterior ligero y crujiente, o una textura más densa y masticable? | Muestra sensorial aprobada al momento del empaque y después del almacenamiento. |
| 2. Forma de la mezcla | ¿La masa líquida puede bombearse y dosificarse sin dañar la aireación? | ¿Es una masa líquida fluida, una masa líquida leudada con levadura o una masa similar al brioche? | Revisión de la formulación, método para medir densidad o viscosidad y temperatura. |
| 3. Control de porciones | ¿Qué masa dosificada llena cada cavidad sin formar rebabas? | ¿La línea dosifica líquido o coloca una porción de masa dividida? | Pesos al inicio, en la mitad y al final de una prueba presenciada. |
| 4. Geometría de las cavidades | ¿Qué patrón de rejilla poco profundo permite alcanzar la suavidad requerida? | ¿Qué profundidad tienen las cavidades y el producto puede desprenderse intacto? | Dibujo del producto y dibujo del molde aprobado. |
| 5. Leudado | ¿La receta suele usar polvo para hornear u otro sistema? | ¿Se leuda con levadura, mediante un agente químico o con un sistema híbrido? | Ventana de fermentación o tiempo de espera vinculada a la receta real. |
| 6. Comportamiento del azúcar | ¿Cómo afecta el azúcar de la masa líquida al color y al desprendimiento de la placa? | ¿El azúcar perlada se incorpora a la masa líquida o se coloca en la masa? | Fotografías de residuos y registro de limpieza después de la prueba. |
| 7. Horneado y desprendimiento | ¿La pieza suave puede salir de la placa sin desgarrarse ni comprimirse? | ¿El producto más profundo puede desprenderse sin esquinas rotas ni azúcar pegada? | Conteo de rechazos por modo de falla, no una fotografía seleccionada. |
| 8. Enfriamiento y manipulación | ¿La pieza se deformará, sudará o se pegará antes del empaque? | ¿Cambiará la corteza o la superficie caramelizada durante el recorrido de enfriamiento? | Temperatura y condición a la salida del horno, a la salida del enfriamiento y al entrar al empaque. |
| 9. Cambio de producto | ¿Qué zonas de masa líquida húmeda deben drenarse y limpiarse? | ¿Qué zonas de masa, levadura, migas o azúcar requieren acceso independiente? | Cambio de producto cronometrado, con inspección y decisión de liberación. |
| 10. Aceptación | ¿Qué límites de suavidad, dimensiones y defectos definen una pieza buena? | ¿Qué estilo, cavidad, corteza y textura interna definen la aceptación? | Una especificación firmada que utilicen todos los oferentes. |
El mapa evita un error común de compra. Los waffles regulares, los productos de waffle estadounidense, los waffles de Bruselas y los waffles de Lieja pueden compartir una rejilla, pero sus requisitos de mezcla y manipulación pueden conducir a diferentes decisiones de alimentación, molde, extracción, enfriamiento y limpieza. Las comparaciones de waffleras domésticas no responden esas preguntas de fábrica.
Cápsula de decisión: compare al menos 10 campos límite en una sola hoja de trabajo. Si 3 o más siguen sin definirse, probablemente las cotizaciones describirán productos diferentes. Resuelva la forma de la mezcla, el peso de la pieza, el dibujo del molde, la condición de entrada al empaque y la muestra de aceptación antes de considerar comparable una cifra de precio o de piezas por hora.
Comience por el producto, no por la etiqueta de la máquina
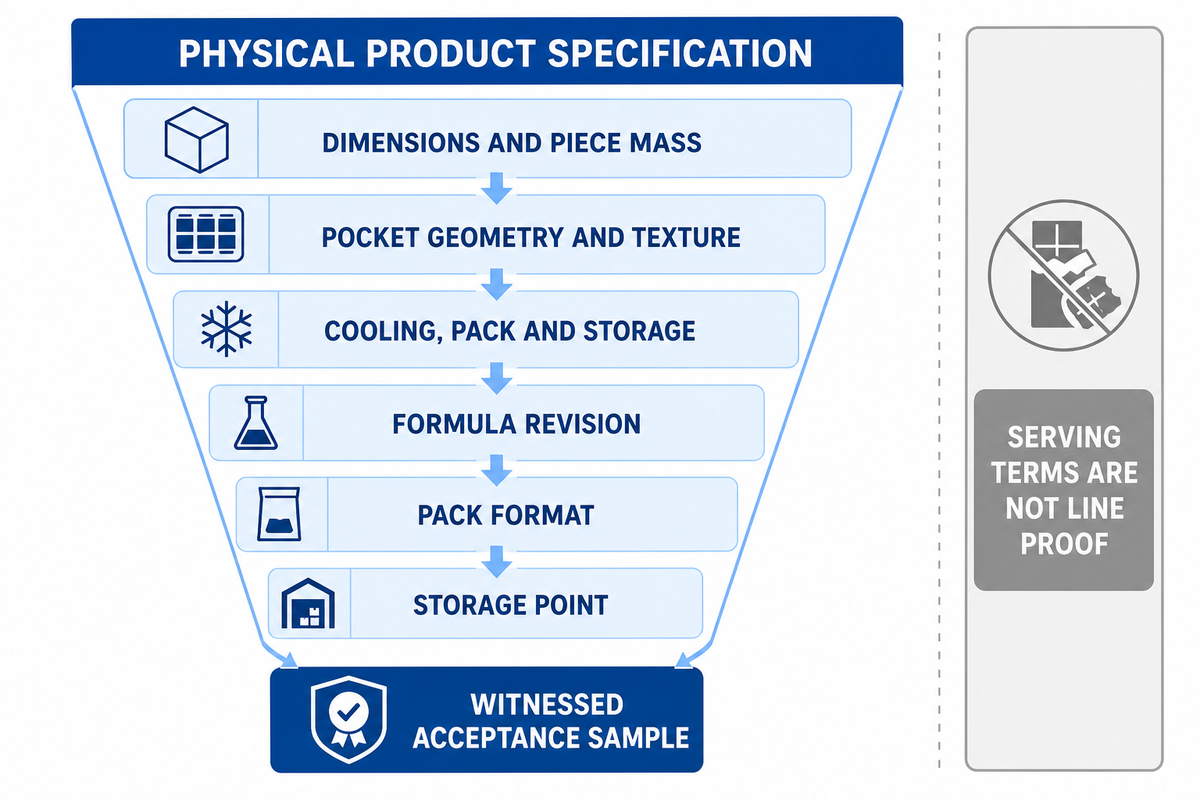
Las etiquetas de las máquinas sirven para orientar una consulta, pero no pueden fijar el proceso. Comience con una especificación física del producto: dimensiones, peso por pieza, geometría de las cavidades, mordida, color, objetivo de humedad o textura, inclusiones, coberturas, relleno, condición de enfriamiento, formato de empaque, condiciones de almacenamiento y vida útil prevista.
Las descripciones para consumidores añaden ruido. Los waffles belgas pueden servirse con coberturas como crema batida, fruta fresca, azúcar glas o jarabe de arce, pero esas formas de servir no definen la línea de producción. «Suave por dentro» también necesita un método de prueba. Un comprador puede aceptar un centro esponjoso con exterior crujiente; otro puede querer un snack flexible que permanezca suave durante toda la distribución.
Límite de terminología de búsqueda: Las búsquedas como «¿Qué diferencia hay entre un waffle belga y uno regular?», «waffle belga vs waffle de Lieja» y «¿Puedo hacer waffles belgas en una wafflera normal?» suelen buscar recetas o consejos para electrodomésticos domésticos. Otras consultas preguntan por la diferencia entre waffles belgas, la diferencia real entre tipos de waffles o un waffle de Bruselas frente a waffles regulares. Las búsquedas de «waffles de Bélgica» y «waffles en Bélgica» también pueden mezclar nombres de productos con geografía culinaria. Las páginas sobre variedades de waffles y variedades populares de waffles pueden agrupar un stroopwafel, stroopwafels, waffles con levadura, waffles salados, otros productos salados y snacks salados. Esas categorías de consumo no demuestran que una línea industrial pueda fabricar cada producto.
El lenguaje sobre cómo se sirven crea un segundo límite. Alguien puede preguntar cómo comer waffles, cómo comer un waffle belga o elegir productos que se comen solos, se comen calientes o se sirven con crema y fresas. Las páginas de recetas pueden decir que los waffles belgas suelen ser más gruesos, que la aireación los hace más ligeros o que el azúcar perlada se carameliza en la plancha. Compras aún necesita la formulación. Los waffles de Bruselas y de Lieja pueden seguir rutas diferentes: uno puede usar masa líquida, mientras que un waffle de Lieja puede elaborarse con una masa más cercana a la masa de brioche. La diferencia entre los nombres de productos belgas solo resulta útil después de vincular cada expresión con la forma de la mezcla, el molde, el calor, el desprendimiento y el empaque.
Por lo tanto, la primera distinción útil es la forma del producto. Los productos estilo Bruselas suelen describirse como waffles de masa líquida, mientras que un auténtico waffle de Lieja de Bélgica se asocia con masa de levadura y azúcar perlada. Incluso esa división es solo un punto de partida. Un estudio revisado por pares sobre waffles frescos de huevo encontró fuertes efectos de la formulación dentro de una clase de productos basada en masa líquida, por lo que las decisiones sobre almidón y azúcar pueden cambiar el desprendimiento, la estabilidad y la textura. El estudio no compara todas las líneas de waffles suaves, de Bruselas o de Lieja ni selecciona equipos; solo respalda la conclusión más limitada de que una etiqueta de receta es demasiado general para la aceptación. Los waffles para venta minorista también deben evaluarse después de su ciclo previsto de enfriamiento y empaque.
Redacte un documento de requisitos técnicos de una página con una fotografía o dibujo de la sección transversal. Añada la revisión de la formulación, la tolerancia del peso objetivo, el intervalo de color aceptable, la tasa máxima de piezas rotas, las marcas superficiales permitidas, la condición de entrada al empaque y el momento en que se evaluará el producto. Así, los compradores pueden revisar la categoría de equipos industriales para waffles para conversar sobre configuraciones comerciales sin pedirle a una página de producto que tome la decisión por ellos.
Error común: aprobar una línea a partir de una sola muestra caliente y atractiva. Los waffles calientes pueden cambiar durante un recorrido de enfriamiento de 20 minutos, después del sellado y durante un programa de almacenamiento de 30 días. La muestra de aceptación debe representar el producto en el punto de venta, no solo a la salida del horno.
Cápsula de especificación: conserve 3 juegos de muestras del inicio, la mitad y el final de la prueba presenciada. Registre al menos 1 tolerancia del peso por pieza, 1 tolerancia dimensional, 1 método de textura y la condición de entrada al empaque. Esos cuatro campos medidos responden más que una etiqueta de suave, regular o belga por sí sola.
Cómo cambian la alimentación y el horneado según la masa líquida o la masa
La elección del sistema de alimentación sigue el comportamiento del flujo. Esos campos de especificación medidos ahora se convierten en datos de entrada para diseñar el sistema de alimentación. La masa líquida bombeable puede pasar por una tolva, una bomba, un colector o un dosificador, mientras que la masa estructurada puede requerir división, colocación y control del tiempo de fermentación. La levadura, la aireación de la clara de huevo, la grasa, la harina, el azúcar, la temperatura y el tiempo de espera pueden modificar la ventana operativa.
El riesgo del proceso es perder el control de la dosis y la textura porque el mismo ajuste de la tolva puede comportarse de forma diferente después de cambiar el tiempo de espera.
Rutas de masa líquida y masa líquida aireada
Los productos suaves y los de estilo Bruselas pueden comenzar con masa líquida, pero la semejanza termina pronto. La densidad, la viscosidad, el pH, los sólidos, el leudado y la aireación afectan cómo se extiende la dosis y cuánto gas permanece durante el horneado. Incluso un dosificador que repita el volumen puede no alcanzar el peso por pieza si cambia la densidad de la masa líquida. Registre tanto el ajuste como el peso resultante.
La aireación crea otro límite. Si una receta hace que el waffle sea más ligero mediante clara de huevo batida o aireación mecánica, el bombeo y la espera pueden cambiar la estructura de las burbujas. Pregunte cuánto tiempo puede permanecer la masa líquida preparada en la tolva, si la recirculación la modifica y si los últimos 10 minutos de un lote siguen cumpliendo la muestra aprobada.
Rutas de masa estructurada y azúcar perlada
La producción estilo Lieja puede trasladar la cuestión de la dosificación al porcionado y la colocación de la masa. La masa con azúcar perlada contiene partículas, un historial de fermentación y pegajosidad superficial que una masa líquida lisa no tiene. El comprador debe presenciar la división de las piezas, la colocación en la plancha caliente, la extensión, la caramelización, el desprendimiento, las migas y los residuos. La frase «con azúcar perlada que se carameliza» describe un mecanismo del producto, no demuestra que cualquier línea pueda procesar todos los grados de azúcar.
¿Se supone que los waffles belgas deben ser suaves?
No existe una sola textura belga. Bruselas y Lieja son dos estilos principales, y cada productor puede definir una corteza y un interior diferentes. Los waffles de Bruselas pueden ser más ligeros y crujientes por fuera, con un centro aireado; los de Lieja son más densos y a menudo más masticables. Congele una referencia física y límites medibles en lugar de aprobar la palabra «belga».
Cápsula de prueba: pruebe la formulación real en 3 puntos planificados: alimentación o condición de espera baja, nominal y alta. En cada punto, recopile 10 piezas consecutivas y registre la masa dosificada, la extensión, el desprendimiento y las roturas. Ese registro de 30 piezas puede revelar una variación que una sola muestra de presentación ocultará.
La geometría del molde, el calor y el desprendimiento funcionan como un solo sistema
Los moldes para waffles hacen más que crear un patrón de rejilla. Esas observaciones sobre la formulación y el desprendimiento conducen directamente a la geometría del molde. El material de la placa, la profundidad de las cavidades, la condición de la superficie, la extensión de la dosis, la temperatura de horneado, el tiempo de horneado, el tratamiento de desprendimiento y la receta interactúan. Un perfil belga más profundo no es automáticamente mejor; debe transferir el calor y desprender el producto especificado sin daños ni exceso de residuos.
Prueba de adecuación de masa líquida y molde en 10 verificaciones
La prueba de adecuación de masa líquida y molde es un método de prueba para el comprador. Fije el dibujo del molde y la receta, y luego registre cómo la dosis llena las esquinas, si se forman rebabas en el borde, cómo se desarrolla el color entre las líneas, qué fuerza o intervención se necesita durante la extracción y dónde aparece el primer daño. Use la misma hoja de inspección después de cada cambio.
| Resultado observado | Primeras variables que debe comprobar | No dé por hecho |
|---|---|---|
| 1. Esquinas incompletas | Masa dosificada, extensión de la masa líquida, viscosidad, nivelación de la placa y llenado de las cavidades. | Una bomba más grande por sí sola resolverá la forma. |
| 2. Rebaba en el borde | Sobrellenado, ritmo de extensión, momento de cierre y colocación de la masa. | Toda rebaba sobrante puede recortarse de forma económica. |
| 3. Una línea pálida | Distribución del calor, contacto de la placa, temperatura de la dosis y temporización. | Un aumento global de la temperatura es la corrección más segura. |
| 4. Relieves oscuros | Flujo de calor local, contacto con el azúcar, residuos y geometría de las cavidades. | El color depende únicamente del tiempo total de horneado. |
| 5. Pegado durante el desprendimiento | Condición de la placa, receta, agente de desprendimiento, temperatura y tiempo. | El pegado tiene una sola causa universal. |
| 6. Esquinas rotas | Recorrido de extracción, profundidad de las cavidades, textura y retraso del enfriamiento. | El molde debe rediseñarse antes de revisar la receta. |
| 7. Extracción con desmoronamiento | Sistema de almidón, humedad, estructura y momento de extracción. | Más agente de desprendimiento restaurará la resistencia estructural. |
| 8. Desgarro de la superficie | Adhesión, momento de apertura, acabado de la placa y flexibilidad del producto. | Una mayor velocidad de la línea reduce el daño por contacto. |
| 9. Residuos de azúcar | Forma del azúcar, punto de contacto, temperatura de la placa e intervalo de limpieza. | Un cepillo seco llega a todas las zonas ocultas en contacto con alimentos. |
| 10. Marcas de compresión | Herramienta de extracción, altura de transferencia, presión de la banda y resistencia de la pieza caliente. | El horno causó el daño observado después de la transferencia. |
Los estudios revisados por pares sobre waffles respaldan el enfoque multivariable. El material de la placa, la temperatura, el tiempo, el tratamiento de desprendimiento, el almidón, el azúcar y otros ingredientes pueden influir en el pegado y la extracción. Esa evidencia no proporciona un ajuste universal para su producto. Indica al equipo de pruebas qué variables deben permanecer visibles en el registro.
Para obtener más detalles sobre defectos y puntos de control de los waffles suaves, utilice la guía existente del proceso de waffles suaves para consultar el control de defectos. Para la ruta de equipos comerciales, los compradores pueden comparar los controles de molde, masa líquida y horneado utilizados en una línea de waffles suaves. Este artículo comparativo mantiene el límite de decisión entre formatos.
Cápsula de desprendimiento: inspeccione 30 cavidades consecutivas después de una ventana estable de 20 minutos y clasifique cada defecto por línea y ubicación. Un rechazo total del 2% oculta si las fallas se concentran en 1 línea, 1 esquina de cavidad o los primeros 5 minutos después de una parada.
Compare la producción en piezas buenas, no la velocidad del folleto
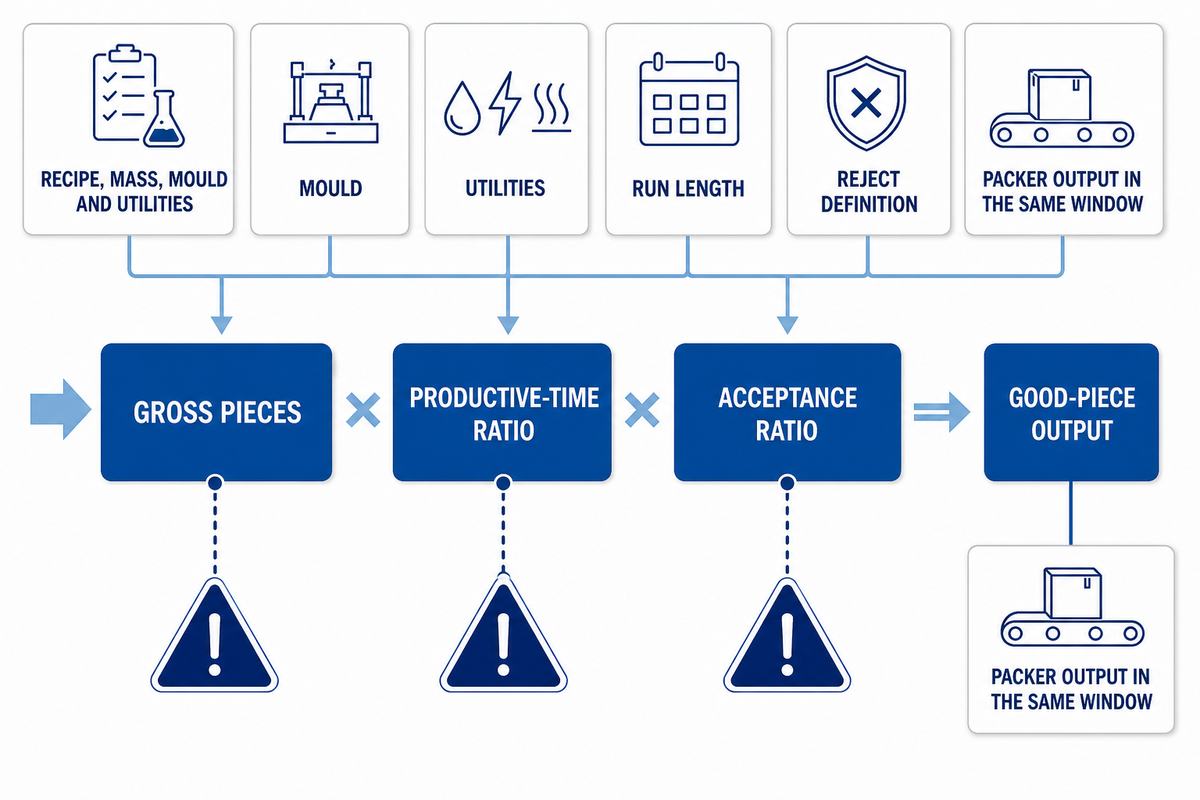
La velocidad del folleto solo es útil cuando los proveedores utilizan la misma base. Compare las piezas buenas por hora productiva bajo una receta, peso por pieza, molde, servicios auxiliares, duración de la corrida, regla de parada planificada y definición de rechazo establecidos. Los ciclos brutos pueden sobreestimar la producción utilizable cuando el pegado, las roturas, el enfriamiento o el empaque limitan la línea conectada.
Producción de piezas buenas por hora = piezas brutas × proporción de tiempo productivo × proporción de aceptación
Considere una línea ilustrativa con una capacidad nominal de 12,000 piezas por hora. Si la proporción observada de tiempo productivo es del 92% y el 96% de las piezas cumple la especificación acordada, la producción calculada es de 10,598 piezas buenas por hora: 12,000 × 0.92 × 0.96. Este es un ejemplo de método, no una declaración de capacidad de UDTECH ni una garantía de compra.
Ahora cambie el producto. Si una cavidad más profunda aumenta las piezas brutas, pero las roturas llegan al 9%, o una masa con azúcar perlada añade una pérdida de limpieza de 35 minutos, el ritmo nominal más alto puede entregar menos cajas aceptadas por turno. Aplique la misma fórmula a ambos formatos. Mantenga visibles los desperdicios de arranque, los desperdicios de reinicio, las retenciones para muestreo y las paradas posteriores, en lugar de promediarlos.
La ventana presenciada también importa. Una corrida de 5 minutos puede no detectar el envejecimiento de la masa líquida, el ensuciamiento de la placa, el tiempo de la levadura, los residuos de azúcar ni la acumulación en la empacadora. Acuerde una definición de corrida estable antes de la prueba de aceptación en fábrica. Por ejemplo, exija 60 minutos continuos después del calentamiento, registre cada 10 minutos y conserve 3 grupos de muestras. La duración exacta depende del riesgo y del plan de producción del comprador.
Lo que la mayoría de los equipos hace mal: preguntan «¿Cuántas piezas por hora?». Haga cuatro preguntas en su lugar: ¿Qué pieza? ¿Qué formulación? ¿Cuántas piezas aceptadas? ¿Durante qué ventana productiva? Un proveedor que no puede indicar esos cuatro datos no ha proporcionado una cifra de producción comparable.
Cápsula de producción: conserve el ritmo bruto, los minutos productivos, las piezas aceptadas y la producción de la empacadora durante la misma ventana de 60 minutos. Si el horno informa 12,000 piezas por hora, pero el empaque acepta 10,200, el número menor establece el plan inmediato de la línea hasta resolver el cuello de botella.
La limpieza, el cambio de producto y los servicios auxiliares pueden invertir la elección
El riesgo principal es que las exigencias de limpieza y servicios auxiliares inviertan una aparente ventaja de capacidad. Los circuitos de masa líquida húmeda, las piezas en contacto con la masa, los residuos de levadura, el azúcar perlada, las migas, los agentes de desprendimiento, las cavidades profundas y las bandas de enfriamiento crean diferentes necesidades de acceso. Compare los minutos productivos perdidos, los pasos de inspección, los controles de alérgenos, los desperdicios de reinicio, la energía, el aire, la ventilación y el espacio en planta.
¿Qué línea es más fácil de cambiar de producto?
La línea más fácil es aquella cuyo recorrido real en contacto con alimentos puede abrirse, limpiarse, inspeccionarse, liberarse, volver a ensamblarse y reiniciarse dentro de la ventana permitida por el comprador. Cuente las herramientas y las piezas. Cronometre el drenaje, el raspado, la limpieza seca o húmeda, la inspección, los hisopados cuando se requieran, la carga de la receta, la aprobación de la primera pieza buena y la eliminación del desperdicio de arranque.
El cambio de producto por alérgenos merece un registro propio. Cuando corresponda, una instalación cubierta puede necesitar procedimientos escritos que controlen el contacto cruzado de alérgenos y respalden etiquetas correctas. Una casilla genérica de «limpieza y desinfección completa» no muestra qué alérgeno se eliminó, qué zonas de contacto se inspeccionaron, qué método verificó el resultado ni quién liberó la línea.
«La letalidad y la cinética de destrucción microbiana no deben extrapolarse a otros productos de panadería sin más investigación».
El artículo de 2016 estudió panes para hamburguesa, no waffles. No proporciona un valor de letalidad para waffles, un programa de horneado ni una garantía de seguridad. Su función aquí se limita a la advertencia de los autores contra la extrapolación y a la necesidad resultante de una validación específica del producto cuando el análisis de peligros del comprador la exija.
La misma precaución se aplica a la aceptación del proceso. Una línea puede superar las comprobaciones mecánicas mientras el análisis de peligros específico del producto del comprador, la validación térmica, el enfriamiento, el empaque, la actividad de agua o el programa de vida útil siguen pendientes. Los proveedores de equipos pueden proporcionar ajustes y acceso para pruebas. El fabricante de alimentos y sus especialistas calificados deben decidir qué controles de seguridad y obligaciones legales corresponden.
Los servicios auxiliares también deben compararse sobre la misma base. Registre el voltaje, la fase, la frecuencia, la carga conectada, la presión y el caudal del aire comprimido, el gas si se utiliza, la extracción, la demanda de enfriamiento, el intervalo ambiental, el drenaje, las reglas sobre el agua de lavado y el espacio libre para mantenimiento. Una línea que se adapta al producto, pero no a la fábrica, no es una configuración aceptable.
Cápsula de cambio de producto: cronometre por separado 8 eventos: parada, vaciado, desmontaje, limpieza, verificación, nuevo montaje, reinicio y liberación de la primera pieza buena. Una «limpieza» cotizada de 25 minutos puede convertirse en una pérdida de producción de 70 minutos cuando los otros 7 eventos se omiten de la comparación.
Use la matriz de decisión de 10 señales, de la textura a la línea
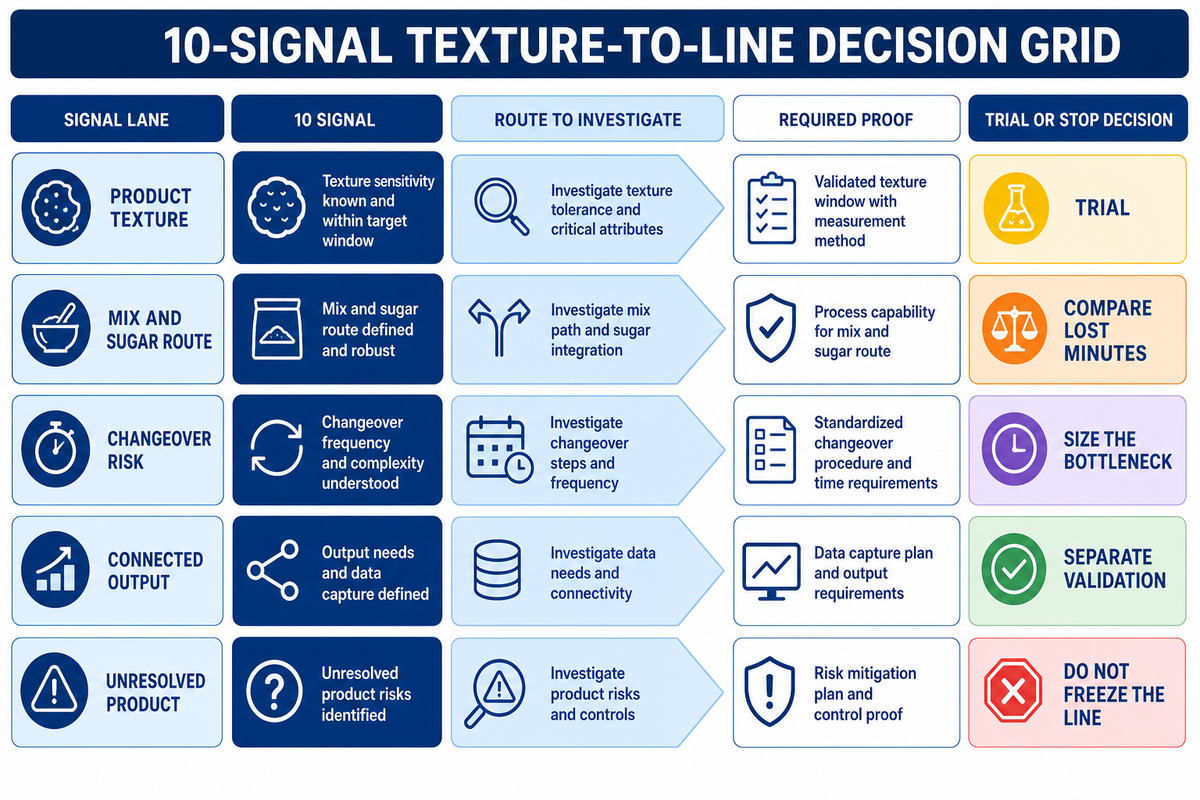
Una vez visibles los límites de cambio de producto y limpieza, la matriz de decisión de textura a línea convierte el lenguaje sensorial en una ruta de ingeniería. No selecciona una máquina automáticamente. El riesgo de compra consiste en convertir una suposición en una especificación de compra, porque los términos sensoriales por sí solos no demuestran la adecuación de la línea al producto.
La matriz muestra qué dato de entrada sigue sin conocerse, qué prueba debe realizarse y cuándo el comprador debe detener la solicitud de cotización hasta que el producto y los criterios de aceptación estén suficientemente claros para realizar las pruebas.
| Señal del comprador | Ruta probable que se debe investigar | Evidencia requerida | Decisión |
|---|---|---|---|
| 1. Snack suave y flexible después del empaque | Masa líquida para waffle suave, molde poco profundo y enfriamiento controlado. | Textura del producto empacado al alcanzar el tiempo de almacenamiento objetivo. | Se requiere una prueba. |
| 2. Centro aireado estilo Bruselas | Masa líquida fluida o aireada, leudada con levadura, y cavidad más profunda. | Densidad, tiempo de conservación, llenado de cavidades y muestras de corteza y centro. | Se requiere una prueba. |
| 3. Perfil más denso y masticable tipo Lieja | Masa porcionada y ruta de colocación. | Repetibilidad de las piezas de masa, estado de fermentación, extensión y desmoldeo. | Se requiere una prueba. |
| 4. Elaborado con azúcar perlada | Manipulación de masa tolerante a partículas y plan para los residuos. | Grado del azúcar, distribución, residuos caramelizados y registro de limpieza. | Se requiere una prueba. |
| 5. Cambios frecuentes de sabor | Ruta de producto accesible y plan de control de recetas. | Cambio de producto cronometrado y aprobación de la primera pieza buena. | Compare los minutos perdidos. |
| 6. Perfiles de alérgenos diferentes | Segregación o ruta validada de cambio de producto por alérgenos. | Procedimiento escrito, verificación de etiquetas, comprobación y aprobación. | Se requiere revisión de calidad. |
| 7. Cavidades profundas y frágiles | Apertura, extracción, transferencia y enfriamiento suaves. | Mapa de roturas de 30 piezas por cavidad y carril. | Se requiere una prueba. |
| 8. Alta producción con cajas pequeñas | Balance de la línea mediante inspección y empaque. | Conteo en la misma ventana temporal del horno, transportador y empacadora. | Dimensione el cuello de botella. |
| 9. Larga vida útil a temperatura ambiente | Programa específico de enfriamiento, empaque y vida útil del producto. | Evidencia de almacenamiento y seguridad aprobada por el comprador. | Se requiere validación independiente. |
| 10. El producto todavía está cambiando | Trabajo piloto o plataforma de pruebas flexible. | Prototipo congelado y registro de variables sin resolver. | Todavía no congele la línea. |
Un resultado de «se requiere una prueba» es útil. Evita que una suposición se convierta en una especificación de compra. Si las rutas de waffle suave y belga siguen siendo posibles, pida a cada proveedor que indique qué supuesto del producto determina el dosificador, el molde, el sistema de horneado, el método de extracción y la ruta de enfriamiento propuestos. La respuesta facilita la comparación de las propuestas comerciales.
Resumen de la matriz: Califique las 10 señales como definidas, desconocidas o en disputa. Si hay más de 2 datos desconocidos del proceso o 1 límite de inocuidad alimentaria en disputa, el proyecto debe seguir en la etapa de planificación de pruebas. La cotización puede avanzar para definir el presupuesto, pero la aceptación técnica debe quedar pendiente.
Qué observar durante una prueba de muestras
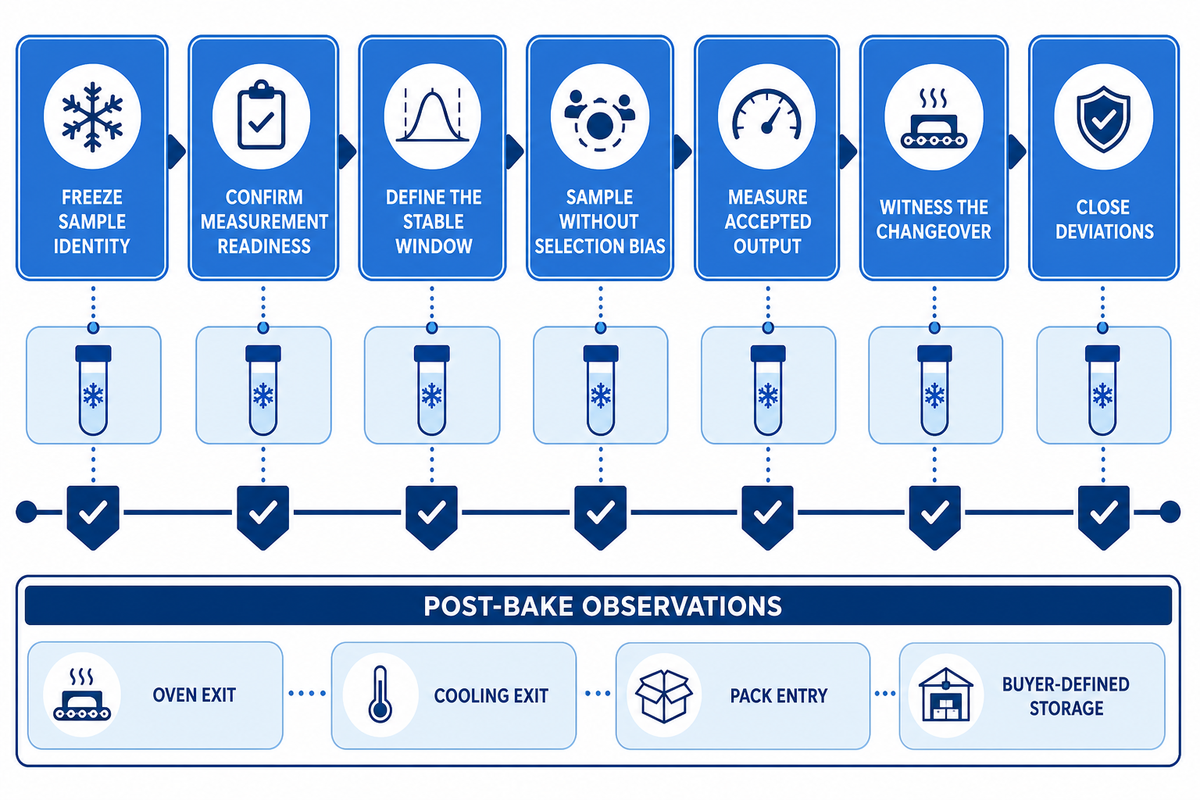
Una prueba de muestras debe evaluar el producto especificado durante un periodo definido y conservar suficiente evidencia para explicar un resultado aprobado o fallido. Observe la identidad de la receta, el estado de las materias primas, el comportamiento de alimentación, las condiciones de las placas, la producción estable, las paradas, el cambio de producto, el enfriamiento, el empaque, los defectos y las desviaciones. No registre únicamente las piezas buenas seleccionadas.
- Congele la identidad de la muestra. Registre la revisión de la formulación, los lotes de ingredientes, la preparación de la masa líquida o masa, la temperatura, el método para medir densidad o viscosidad, el estado de la levadura o del agente leudante, el grado de azúcar perlada, el objetivo de peso por pieza y la referencia aprobada.
- Confirme la preparación de las mediciones. Enumere las básculas calibradas, termómetros, temporizadores, medidores, plantillas de inspección, etiquetas de datos y la persona responsable de cada lectura.
- Defina la ventana estable. Acuerde cuándo termina el calentamiento inicial, cuánto dura el periodo observado, qué interrupciones detienen el reloj y si las piezas de reinicio entran en la muestra de aceptación.
- Muestree sin sesgo de selección. Tome piezas consecutivas de cada carril a intervalos fijos. Conserve las piezas fallidas con la hora, la cavidad, el ajuste y la nota del operador correspondientes.
- Mida la producción aceptada. Cuente las piezas brutas, los rechazos por causa, los minutos productivos, las cajas aceptadas y la restricción de las etapas posteriores durante una misma ventana temporal.
- Observe el cambio de producto. Cronometre el acceso, la limpieza, la inspección, la verificación de alérgenos cuando corresponda, el reensamblaje, la carga de la receta, el reinicio y la aprobación de la primera pieza buena.
- Cierre las desviaciones. Asigne a cada asunto abierto un responsable, una fecha límite, un método de repetición de la prueba, un requisito de evidencia y una autoridad de aceptación.
Mantenga la aceptación del equipo separada de la validación de seguridad alimentaria. La prueba puede demostrar el acceso a los controles, ajustes repetibles, recopilación de muestras y rendimiento mecánico. No debe certificar implícitamente la letalidad térmica, la vida útil, el cumplimiento legal local ni el control de alérgenos de un producto que el equipo competente no haya validado.
Las observaciones posteriores al horneado forman parte del protocolo. Registre el estado del producto a la salida del horno, después del transportador de enfriamiento, en la entrada al empaque y después del periodo de almacenamiento definido por el comprador. Si un producto suave transpira dentro del envase o un producto crujiente se ablanda después del sellado, una muestra atractiva a la salida del horno no cumplió el objetivo comercial.
Hoja de datos ilustrativa de la prueba
Los valores siguientes son marcadores de posición que muestran cómo vincular una cifra con una unidad y un punto de observación. No son especificaciones de UDTECH, límites de procesamiento seguros ni ajustes recomendados para waffles. Sustituya cada valor por el plan de prueba del producto aprobado antes de realizar la prueba con el proveedor.
| Categoría medida | Dato ilustrativo | Contexto requerido |
|---|---|---|
| 1. Condición de la masa líquida | 20 °C al inicio; 25 °C al final | Revisión de la receta, finalización del mezclado y sonda calibrada. |
| 2. Envolvente del producto | 120 milímetros × 90 milímetros × 18 milímetros | Revisión del plano, tolerancia y método de medición. |
| 3. Comprobación de cavidades | 15 mm de profundidad en 6 ubicaciones | Plano del molde, medidor e identidad de la cavidad. |
| 4. Observaciones de las placas | Puntos de lectura de 160 °C, 180 °C y 200 °C | Ubicación del sensor, calibración y rango de prueba aprobado real. |
| 5. Tiempo de contacto | Pruebas de 90 sec, 110 sec y 130 sec | Evento de cierre, evento de apertura y regla para detener el reloj. |
| 6. Funcionamiento estable | 60 min después de un calentamiento inicial de 20 min | Definición de estabilidad, pausas y minutos excluidos. |
| 7. Muestreo | Cada 10 min en 3 puntos temporales | Cobertura de carriles, piezas consecutivas y conservación de muestras. |
| 8. Tasa de aceptación | 97% aceptadas; 3% de rechazos clasificados | Códigos de defectos aprobados y autoridad de inspección. |
| 9. Electricidad | Entrada conectada de 380 V, 50 Hz y 80 kW | Configuración cotizada y verificación de los servicios auxiliares de la planta. |
| 10. Aire comprimido | Entrada de 0.6 MPa y 0.2 m³/min | Presión en el punto de uso, calidad del aire y demanda simultánea. |
| 11. Envolvente de la línea | Área de trabajo de 25 m × 3 m | Revisión de la distribución en planta, acceso, protecciones y espacio libre para mantenimiento. |
| 12. Enfriamiento | 15 min hasta una comprobación de 35 °C en la entrada al empaque | Condiciones ambientales, carga de la banda y estado del producto. |
| 13. Cambio de producto | Objetivo máximo de 45 min de tiempo perdido | Lista completa de eventos desde la parada hasta la primera pieza buena. |
| 14. Revisión del almacenamiento | 1 día, 7 días y 30 días | Envase, condición de almacenamiento, plan de seguridad y método de evaluación de textura. |
| 15. Control de peso | Tolerancia ilustrativa de ±2% | Masa objetivo por pieza, resolución de la báscula y regla de muestreo. |
Resumen de verificación: Un registro práctico puede incluir un periodo estable de 60 minutos, lecturas cada 10 minutos y 10 piezas consecutivas de cada carril en 3 momentos. Esas cifras son ejemplos para la planificación. Sustitúyalas por el tamaño de muestra y la duración que justifique la evaluación de riesgos del comprador.
Prepare una solicitud de cotización que los proveedores puedan responder sobre la misma base
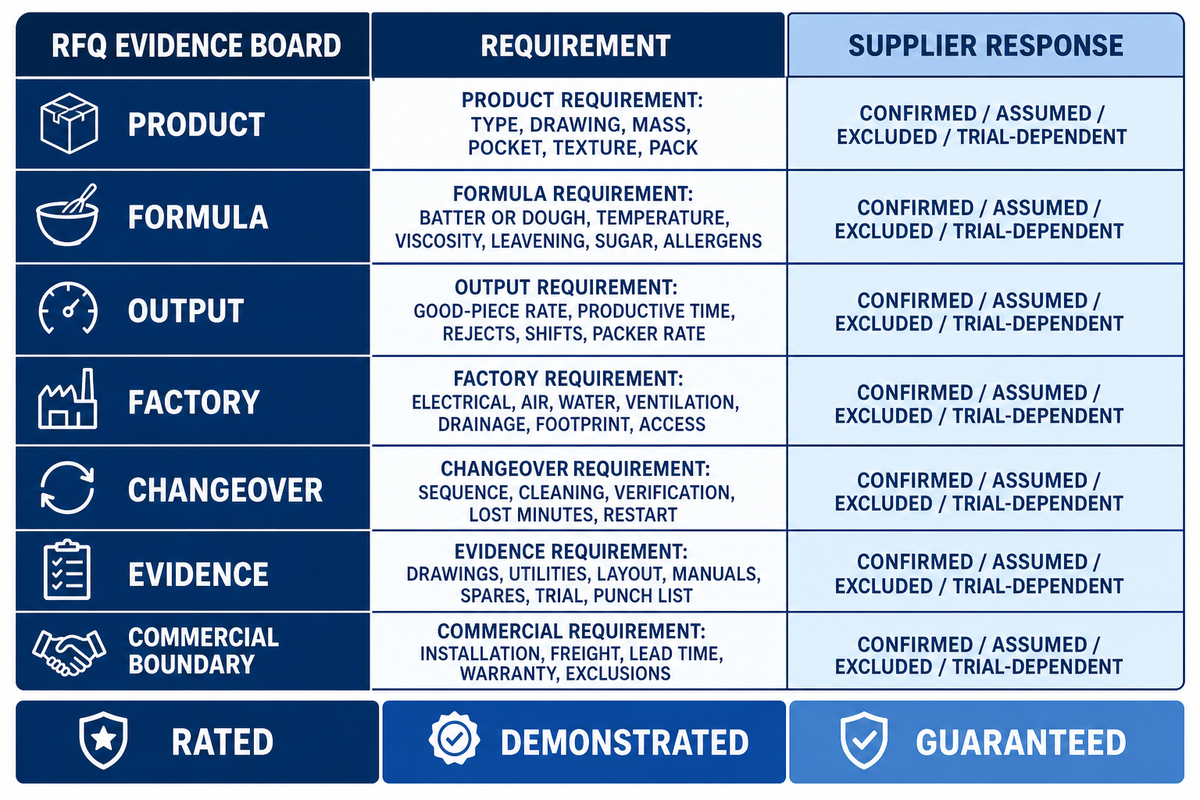
Una solicitud de cotización útil fija la base de comparación antes de que los proveedores elijan el equipo. Ese registro de muestras observado se convierte en la evidencia adjunta a la solicitud. Envíe a cada oferente el mismo archivo del producto, definición de producción, servicios auxiliares, límite de limpieza, límites del sitio, lista de documentos, protocolo de prueba y método de aceptación. Pida a cada proveedor que identifique los supuestos, exclusiones, condiciones no probadas y valores que sigan siendo provisionales.
- Producto: tipo de waffle, plano, peso por pieza, geometría de las cavidades, textura, color, coberturas o relleno, formato de empaque, almacenamiento y vida útil prevista.
- Formulación: masa líquida o masa, temperatura, método para medir la densidad o viscosidad, levadura o polvo para hornear, huevo, grasa, harina, presentación del azúcar, grado del azúcar perlado, inclusiones y perfil de alérgenos.
- Producción obtenida: piezas conformes requeridas por hora, base de tiempo productivo, criterios para definir los rechazos, turnos de operación, tamaño del lote y ritmo de producción de la empacadora de las etapas posteriores.
- Fábrica: suministro eléctrico, aire, gas, agua, ventilación, drenaje, carga del piso, superficie disponible, condiciones ambientales y acceso para mantenimiento.
- Cambio de producto: secuencia de productos, límites de alérgenos, método de limpieza, inspección, verificación, máximo de minutos perdidos y aceptación del reinicio.
- Evidencia: plano del molde, programa de servicios auxiliares, distribución de la línea, descripción de controles, manuales, repuestos, capacitación, informe de prueba, exportación de datos, lista de pendientes y condiciones de repetición de la prueba.
- Límite comercial: instalación, puesta en marcha, viajes, impuestos, flete, garantías, exclusiones, plazo de entrega y servicios suministrados por el comprador.
Solicite tres etiquetas de producción en la propuesta: nominal, demostrada y garantizada. Un valor nominal corresponde a las condiciones declaradas por el proveedor. Un valor demostrado corresponde al registro de la prueba observada. Una garantía necesita lenguaje contractual, supuestos del producto, reglas de medición, soluciones y exclusiones. No los combine en una sola celda de capacidad.
Utilice este artículo para preparar el expediente de decisión y después revise el marco más amplio de configuración de líneas de waffles y panqueques para la transferencia comercial de la familia de productos. Mantener separadas la comparación educativa y la intención de cotización de la página de soluciones ayuda a los equipos de compras a presentar al proveedor una solicitud más precisa.
Prepare una conversación sobre la adecuación del proceso.
Lleve el plano de su producto, los límites de la formulación, la producción objetivo de piezas buenas, los servicios auxiliares, la regla de cambio de producto y la evidencia prevista de la prueba de muestras.
Analice sus requisitos para la línea de waffles
Lleve el plano de su producto, los límites de la formulación, la producción objetivo de piezas buenas, los servicios auxiliares, la regla de cambio de producto y la evidencia prevista de la prueba de muestras.
Analice sus requisitos para la línea de waffles
Resumen de la solicitud de cotización: Una solicitud comparable debe incluir al menos 7 secciones: producto, formulación, producción obtenida, planta, cambio de producto, evidencia y alcance comercial. Antes de iniciar la evaluación comercial, exija a cada oferente que marque cada campo como confirmado, supuesto, excluido o sujeto a pruebas.
Preguntas frecuentes: líneas de waffles suaves y belgas
Los compradores normalmente necesitan una respuesta directa antes de preparar el expediente detallado de pruebas. Las siguientes preguntas separan el vocabulario del consumidor sobre waffles de las decisiones industriales. Cada respuesta mantiene presentes la definición del producto, el comportamiento real de la formulación, la producción observada de piezas buenas y las obligaciones propias del comprador en materia de seguridad y vida útil.
¿Cuál es la principal diferencia entre una línea de waffles suaves y una línea de waffles belgas?
La principal diferencia es la ruta de producto a proceso, no la etiqueta. Un waffle suave suele comenzar con masa líquida bombeable y un objetivo de textura tierna después del enfriamiento. Un waffle belga estilo Bruselas puede utilizar masa líquida fluida leudada con levadura y cavidades más profundas. Un waffle de Lieja puede requerir masa dividida con azúcar perlada. Los compradores deben comparar la alimentación, la geometría del molde, el comportamiento de horneado y desmoldeo, el enfriamiento, la limpieza y la producción aceptada con la formulación real.
¿Una misma línea puede fabricar waffles suaves y belgas?
A veces, pero solo una prueba específica del producto puede respaldar esa respuesta. Una línea puede admitir dos productos de masa líquida mediante cambios de molde, receta, dosificador y controles. Pasar de una masa líquida bombeable a una masa estructurada tipo Lieja puede requerir una arquitectura de alimentación diferente. Pida al proveedor que enumere cada pieza modificada, ajuste, paso de limpieza, condición de los servicios auxiliares, minuto perdido y supuesto no probado. La capacidad para varios productos debe demostrarse con ambos productos aprobados. Conserve los dos informes de prueba, la lista de herramental, los archivos de recetas, los registros de liberación de limpieza y desinfección, las muestras de reinicio y los cálculos de piezas buenas aceptadas. Si alguno de los productos requiere una intervención manual no probada o un límite de seguridad alimentaria diferente, describa la limitación en la cotización en lugar de llamar universalmente flexible a la línea.
¿Se supone que los waffles belgas deben ser suaves?
El waffle belga no tiene una sola textura. Los waffles de Bruselas pueden ser aireados por dentro y crujientes por fuera, mientras que los waffles de Lieja suelen ser más densos y masticables porque se elaboran con masa y azúcar perlada. La aceptación industrial debe sustituir esas palabras generales por una referencia física, un método de evaluación de textura, dimensiones, masa por pieza, criterios de corteza y centro, condición del empaque y un punto de control según el tiempo de almacenamiento. Esa especificación determina la prueba y la ruta de la línea.
¿La misma masa líquida puede producir waffles regulares y belgas?
Una masa líquida puede hornearse en más de un molde, pero la profundidad de las cavidades cambia el llenado, la transferencia de calor, el desmoldeo y el enfriamiento. Pruebe la formulación exacta y registre la producción de piezas buenas en lugar de suponer que son equivalentes.
¿La capacidad debe decidir entre líneas de waffles?
La capacidad solo debe influir en la decisión después de normalizarla. Compare las piezas buenas por hora productiva con la misma receta, masa por pieza, ventana de funcionamiento, reglas de rechazo, servicios auxiliares, margen para cambios de producto y ritmo de empaque de las etapas posteriores. Un ciclo bruto más rápido puede producir menos cajas vendibles si la adherencia, las roturas, el enfriamiento, los residuos o el empaque reducen la aceptación. Mantenga separados los valores nominales, demostrados y garantizados en los campos de la propuesta. Calcule al menos un escenario de turno completo que incluya el calentamiento inicial, la limpieza planificada, el cambio de receta, las retenciones para muestreo, los desperdicios del reinicio y la restricción real de empaque. Después someta el modelo a pruebas de esfuerzo con las tasas de rechazo alta y baja observadas durante la prueba. El resultado menor puede ser la cifra comercial de planificación más realista.
¿Qué debe incluir una prueba de muestras de waffles?
Congele la receta y el plano del producto, defina la ventana estable, registre las condiciones de la máquina y de los servicios auxiliares, muestree piezas consecutivas en todos los carriles, clasifique cada rechazo, mida el ritmo de empaque conectado, cronometre el cambio de producto y cierre las desviaciones mediante una lista de pendientes. Conserve las lecturas originales, no solo un resumen de presentación. Adjunte la revisión del molde, el estado de calibración, la exportación de alarmas, fotografías de piezas aceptadas y fallidas, las intervenciones del operador y las marcas de tiempo desde el inicio hasta el empaque. La aceptación del equipo debe permanecer separada de la validación del comprador sobre el proceso térmico, los alérgenos, el empaque, la actividad del agua y la vida útil cuando esos controles correspondan. Asigne a cada asunto no resuelto un responsable, un método de repetición de la prueba, una fecha límite y una autoridad de aprobación para que una aprobación condicional no se confunda con la aceptación final.
¿Qué línea es más fácil de limpiar?
La línea más fácil cumple el estándar de liberación verificado por el comprador en menos minutos totales perdidos. Cronometre toda la secuencia desde la parada hasta la primera pieza buena, incluida la verificación de alérgenos cuando corresponda, en lugar de aceptar un tiempo de limpieza cotizado.
¿Cuándo debe un comprador solicitar una cotización?
Solicite una cotización formal después de definir el producto, los límites de la formulación, la producción de piezas buenas, los servicios auxiliares, la regla de limpieza, el plan de pruebas y la evidencia de aceptación. Las estimaciones presupuestarias iniciales pueden utilizar supuestos visibles, pero la aceptación técnica debe permanecer abierta hasta probarlos.
Referencias y fuentes
Estas fuentes respaldan los principios de producto, proceso, control y pruebas utilizados en esta guía. No certifican una línea de waffles específica, no prescriben una receta universal ni sustituyen la revisión de ingeniería, seguridad alimentaria y requisitos legales específicos del comprador.
- Estudio revisado por pares: adherencia de waffles en relación con la placa de cocción, la temperatura, el tiempo y el agente desmoldante
- Estudio revisado por pares: efectos del almidón y el azúcar en la adherencia y calidad del waffle de huevo fresco
- Estudio revisado por pares: adherencia dependiente de los ingredientes en la producción industrial de waffles de huevo frescos
- Estudio de validación revisado por pares: límites para extrapolar la letalidad del horneado entre productos de panadería
- Código Electrónico de Reglamentos Federales: 21 CFR Parte 117, Subparte C
- Agencia Canadiense de Inspección de Alimentos: evidencia de que una medida de control es eficaz
- Sociedad Internacional de Automatización: normas ISA-105 de puesta en marcha y pruebas de aceptación
- Visitez Liege: identidad auténtica del producto waffle de Lieja
Acerca del fabricante: La página de inicio actual de UDTECH presenta maquinaria para alimentos de Xinyu, China, y una trayectoria desde 2003. La información proporcionada por la empresa también describe dos bases de producción e investigación independiente en automatización. La titularidad de patentes, la posición en el mercado y el desempeño específico de cada producto requieren una diligencia debida por separado. Los compradores pueden consultar la oferta actual de maquinaria para alimentos de UDTECH antes de presentar sus propias especificaciones respaldadas por evidencia.