Entre em contato com a UDTECH Company

Linha de produção de waffles macios — configurações com 32, 60 e 80 moldes
- Proposta comercial em até 1 dia útil
- 9–13 semanas até a aceitação em fábrica
- 1.800 / 3.500 / 5.000 kg por 24 h
- Aquecimento a gás natural ou GLP
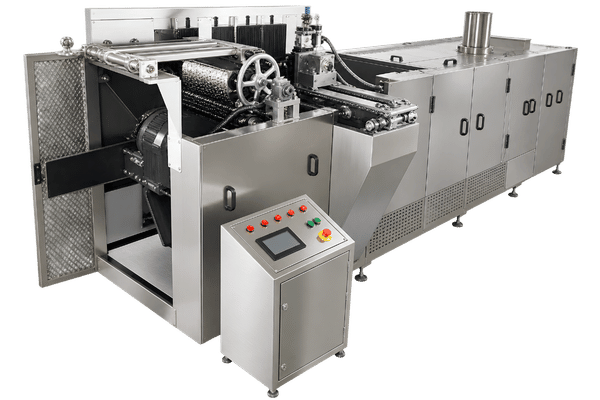
Esta linha de produção de waffles macios é um túnel contínuo aquecido a gás que deposita a massa líquida, assa, desenforma e resfria em uma única passagem. Você escolhe a configuração pelo número de moldes — 32, 60 ou 80 —, e todos os dados abaixo são apresentados por configuração para que possa dimensionar a linha antes de entrar em contato.
Os layouts e desenhos que você enviar são criptografados.
- Prazo para envio da proposta comercial
- Em até 1 dia útil
- Prazo de entrega
- 9–13 semanas, da assinatura do contrato à aceitação em fábrica
- Pedido mínimo
- Uma linha completa
- Garantia
- 12 meses para os componentes principais a partir da aceitação em fábrica, além de suporte remoto durante toda a vida útil da máquina
- Instalação
- 5–7 dias no local com nossos engenheiros de comissionamento
- Alimentação elétrica
- Padrão trifásico de 380 V / 50 Hz; 220 V / 60 Hz sob consulta
Configurações com 3 quantidades de moldes
Todas as configurações têm o mesmo controle por CLP e a mesma sequência automática de deposição, assamento e desenformagem. O que muda é o comprimento do túnel e o número de moldes, que determinam em conjunto a produção, o espaço necessário no piso e o consumo de gás.
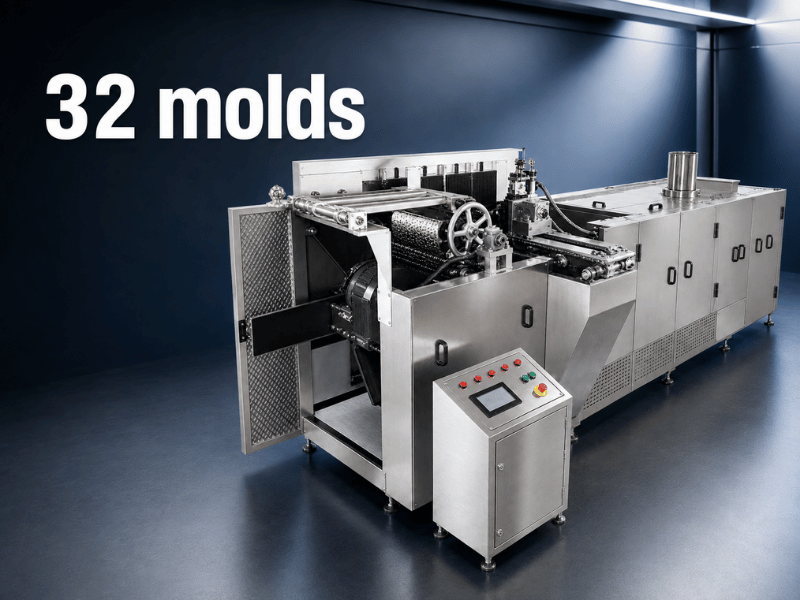
32 moldes
- ~1.800 kg por 24 h
- 6,0 × 1,6 × 1,9 m
- 3 kW de potência elétrica
- Gás natural: 8 m³/h; ou GLP: 4 kg/h
A configuração de entrada, para um trecho livre de 6 metros.
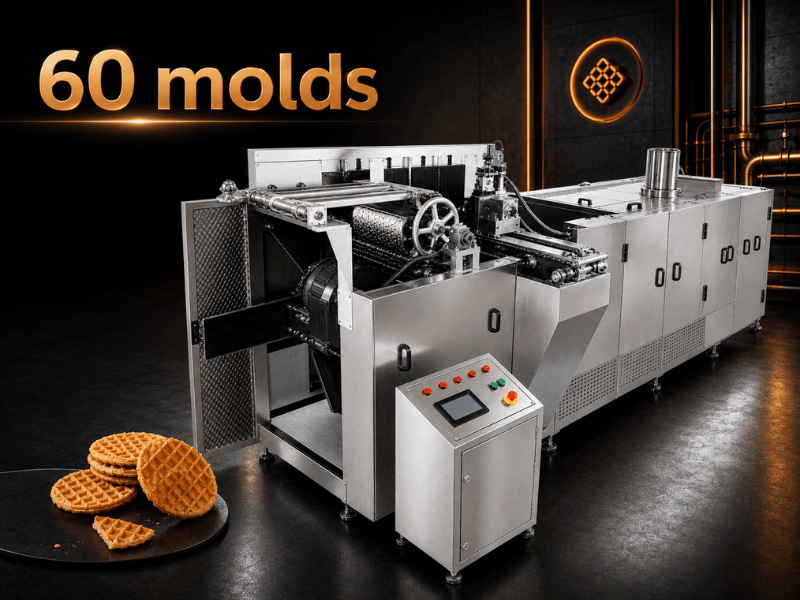
60 moldes
- ~3.500 kg por 24 h
- 9,8 × 1,6 × 1,9 m
- 3 kW de potência elétrica
- Gás natural: 14,5 m³/h; ou GLP: 8 kg/h
Produção quase dobrada com a mesma carga elétrica, porque o aquecimento é alimentado a gás.
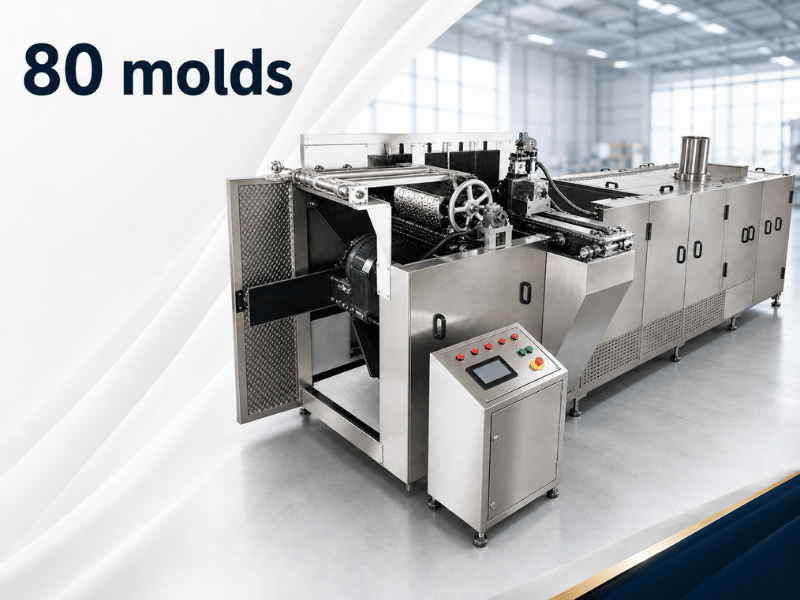
80 moldes
- ~5.000 kg por 24 h
- 12,0 × 1,6 × 1,9 m
- 5 kW de potência elétrica
- Gás natural: 19 m³/h; ou GLP: 14 kg/h
Uma pesquisa publicada indica que o assamento industrial contínuo de waffles processa até 200 kg de matéria-prima por hora.
O limite de comprimento da área: comece pelo espaço disponível
A maioria dos compradores começa pela previsão de demanda e, a partir dela, escolhe a máquina. Essa ordem está errada: o comprimento livre disponível no piso é um limite que nenhum orçamento consegue alterar.
- Meça o trecho contínuo mais longo que pode destinar à linha, incluindo o acesso pelas laterais.
- Descarte as configurações que não cabem: 6,0, 9,8 ou 12,0 metros.
- Só então verifique se a configuração que cabe atende ao seu volume.
“Maior nem sempre é melhor. Pense em ‘Cachinhos Dourados e os Três Ursos’ … uma máquina pequena demais talvez não ajude você a atingir suas metas, mas uma grande demais pode sobrecarregar seu sistema de processamento.” — University of Idaho Extension, Boletim BUL 1035
Formatos produzidos por esta plataforma
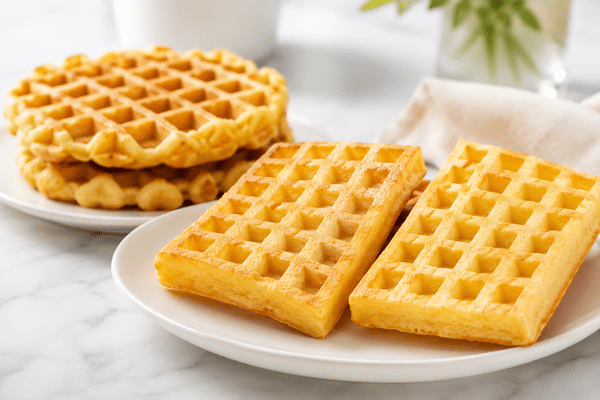
- Waffles macios redondos com bordas onduladas
- Waffles retangulares com padrão quadriculado
- Waffles redondos de pequeno diâmetro
- Panquecas e outros produtos achatados assados, mediante troca do molde de cocção
- Bases para waffles recheados, com a etapa de recheio a jusante da esteira de saída
Não sabe qual configuração cabe na sua instalação?
Envie as dimensões da área e a produção desejada →Materiais em contato com alimentos e formatos de produto
Dois fatores determinam se uma linha de produtos assados passa por uma auditoria de segurança dos alimentos nos Estados Unidos: os materiais que entram em contato com os alimentos e a possibilidade de limpar essas superfícies. Ambos são regulamentados e verificáveis.
- Superfícies em contato com alimentos — aço inoxidável 304, com revestimento antiaderente próprio para contato com alimentos nas chapas de cocção.
- Material de base das chapas de cocção — ferro fundido dúctil (nodular), escolhido pela capacidade térmica, condutividade e resistência à pressão de fechamento.
O que «próprio para contato com alimentos» precisa significar nos Estados Unidos
- Um revestimento polimérico usado como superfície de contato com alimentos está sujeito à 21 CFR 175.300 e, para assamento, enquadra-se na Condição A — esterilização por calor em alta temperatura (por exemplo, acima de 212 °F).
- As resinas de perfluorocarbono devem atender à definição de identidade e aos limites de substâncias extraíveis da 21 CFR 177.1550.
- Pergunte a qualquer fornecedor em qual seção o revestimento se enquadra e solicite documentação compatível com o mercado de destino.
Um chassi, mais de um produto
É o molde de cocção, e não a máquina, que define o produto final; por isso, a mesma plataforma de túnel produz panquecas e outros produtos achatados assados mediante troca do molde.
Deposição, assamento, desenformagem e resfriamento
A linha fornecida começa na deposição da massa líquida e termina na esteira de saída. A massa líquida de waffle é despejada, em vez de ser laminada como a massa de pão; por isso, a etapa anterior exige uma área de dosagem, não uma linha de massa.
Etapa
O que acontece
O que sua fábrica precisa fornecer
Deposição
Uma dose medida de massa líquida entra em cada molde sob o cabeçote.
Temperatura e viscosidade estáveis da massa líquida.
Assamento
O molde se fecha e percorre o túnel aquecido enquanto a estrutura do produto se firma.
Fornecimento de gás dimensionado para a configuração, além de exaustão.
Desenformagem
O molde se abre; a retirada ocorre por agulhas ou jato de ar.
Ar comprimido tratado a 0,6 m³/min, se a opção por jato de ar for especificada.
Resfriamento e saída
O produto sai pela esteira em uma cadência de produção controlada.
Trecho de resfriamento e interface com a embalagem dimensionados para seu produto.
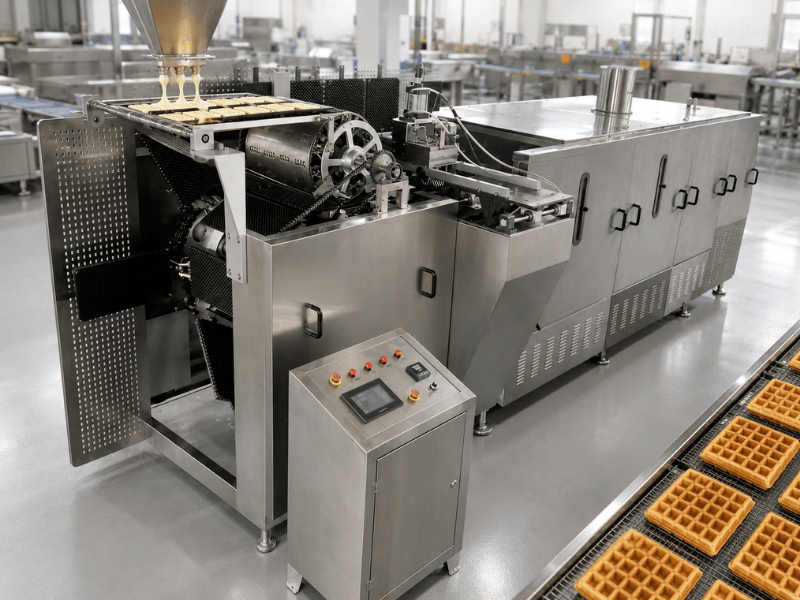
Por que o túnel funciona como um relógio, não apenas como uma esteira
O tempo de assamento é definido pela velocidade da esteira; portanto, com um comprimento de câmara fixo, escolher a velocidade é escolher o tempo de assamento. Segundo práticas publicadas, a faixa para waffles é de 140–180 °C por 110 a 180 segundos.
Um túnel mais longo não assa mais rápido: ele comporta mais moldes durante o mesmo tempo de permanência, de modo que o número de moldes e a produção aumentam juntos.
O mesmo princípio vale para nossos equipamentos de snacks assados; explicamos como são controlados a dosagem da massa líquida e o assamento em moldes aquecidos.
Dois métodos de desenformagem, escolhidos no pedido
A retirada vertical por agulhas é o método de desenformagem padrão na produção industrial de waffles. O jato de ar é a alternativa quando o contato mecânico é indesejável.
Se escolher o jato de ar, especifique também a qualidade do ar
As boas práticas de fabricação vigentes da FDA exigem que o ar comprimido usado em superfícies de contato com alimentos seja tratado para evitar a contaminação dos alimentos.
A ISO 8573-1 é a norma de classificação citada nas especificações. A Diretriz 102 da British Compressed Air Society (BPG102-1, revisada em junho de 2022) estabelece a classe 2:2:1 para o ar em contato direto, com ponto de orvalho sob pressão de −40 °C. É um código voluntário, e o conjunto de secadores e filtros fica a cargo da fábrica.
O paradoxo da desenformagem que vale conhecer antes de comprar qualquer linha de waffles
A tendência é avaliar um sistema de desenformagem pela força necessária para retirar o waffle da chapa de cocção. Nos testes instrumentados, porém, esse critério se inverte.
- Sob condições de assamento idênticas e no mesmo equipamento, menos de 7% dos waffles feitos com uma formulação à base de fécula de batata ficaram grudados.
- Uma formulação à base de farinha de arroz ficou presa em quase 50% — aproximadamente uma variação de sete vezes nas perdas causada apenas por uma mudança de receita, com o equipamento inalterado.
- O produto grudado não gera apenas descarte: ele interrompe o assamento, exige uma parada para limpeza e reinicia o aquecimento, que consome muita energia; esse é o risco real administrado pela escolha do método de desenformagem.
- As duas opções usam a mesma geometria da corrente de moldes; por isso, os critérios de aceitação são medidos com seu produto no teste de aceitação em fábrica, já que a desenformagem depende da receita.
Tabela completa de especificações por configuração
Todos os dados vêm da especificação de fabricação desta linha. As linhas marcadas como calculadas apresentam cálculos feitos para esta página, para que você possa conferi-los.
| Especificação | 32 moldes | 60 moldes | 80 moldes |
|---|---|---|---|
| Número de moldes | 32 | 60 | 80 |
| Dimensões gerais | 6,0 × 1,6 × 1,9 m (19,7 × 5,2 × 6,2 pés) |
9,8 × 1,6 × 1,9 m (32,2 × 5,2 × 6,2 pés) |
12,0 × 1,6 × 1,9 m (39,4 × 5,2 × 6,2 pés) |
| Produção por 24 h | aprox. 1.800 kg (3.970 lb) |
aprox. 3.500 kg (7.720 lb) |
aprox. 5.000 kg (11.020 lb) |
| Produção por hora (calculada) | 75 kg/h | 146 kg/h | 208 kg/h |
| Produção por turno de 8 horas (calculada) | 600 kg | 1.167 kg | 1.667 kg |
| Produção por jornada de 16 horas (calculada) | 1.200 kg | 2.333 kg | 3.333 kg |
| Carga elétrica | 3 kW | 3 kW | 5 kW |
| Gás natural | 8 m³/h (283 pés³/h) | 14,5 m³/h (512 pés³/h) | 19 m³/h (671 pés³/h) |
| Potência térmica (calculada) | aprox. 293.000 Btu/h | aprox. 530.000 Btu/h | aprox. 695.000 Btu/h |
| Alternativa com GLP | 4 kg/h (8,8 lb/h) | 8 kg/h (17,6 lb/h) | 14 kg/h (30,9 lb/h) |
| Ar comprimido | 0,6 m³/min | 0,6 m³/min | Confirmado com seu pedido |
| Tensão de alimentação | Padrão trifásico de 380 V / 50 Hz; 220 V / 60 Hz sob consulta | ||
| Controle | Controle por CLP com painel de operação | ||
Comparação na mesma base: kg/24h desta linha e kg/h da concorrência
A capacidade de produção é informada em pelo menos 3 bases diferentes, que não são intercambiáveis: uma linha anunciada com 364 kg/h não é necessariamente maior do que outra com 5.000 kg por 24 h.
As 3 linhas calculadas colocam todas as configurações na mesma base de tempo: divida por 24 e depois multiplique pela duração do seu turno.
Esses são valores nominais, sem ajuste por disponibilidade ou rendimento — nosso método para ajustar a produção nominal pela eficiência operacional real se aplica diretamente.
Como interpretar o consumo de gás: primeiro a conformidade, depois o custo
Com o poder calorífico médio do gás nos Estados Unidos de 1.036 Btu por pé cúbico, todas as 3 configurações ultrapassam o limite de 150.000 Btu/h da OSHA.
Acima desse limite, um forno de aquecimento direto deve passar por pré-ventilação com 4 renovações completas do ar da câmara de assamento antes da ignição.
A regra para falha de chama se aplica a cada queimador, não ao forno inteiro: qualquer queimador individual acima de 150.000 Btu/h precisa de um dispositivo de segurança que reaja em até 2 segundos. Confirme o número de queimadores no desenho do conjunto de alimentação de gás.
Para avaliar o custo, compare a energia por quilograma, não por hora: um estudo revisado por pares sobre um forno industrial de assamento de wafers informa consumo de 3,20 kWh de gás por quilograma.
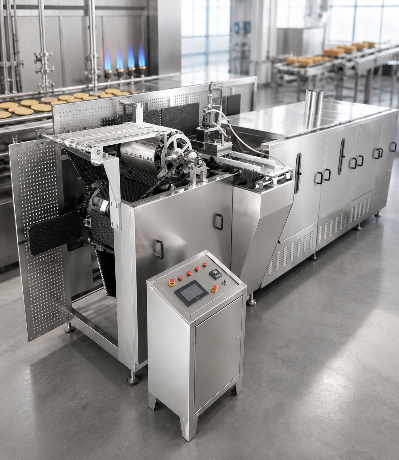
Proposta comercial, prazo de entrega e itens incluídos
O preço depende da configuração, da fonte de calor, do conjunto de controles, do escopo da certificação e das interfaces em cada extremidade. Não há preço de catálogo; você receberá um valor discriminado por item.
O que altera o preço
Fator
Efeito sobre o custo
Como controlá-lo
Número de moldes
Determina o comprimento do túnel, o comprimento da corrente e o número de queimadores.
Dimensione conforme o espaço disponível e o plano de turnos.
Fonte de calor
As configurações para gás natural e GLP diferem no conjunto de alimentação e nos dispositivos de segurança.
Confirme qual combustível será usado na sua instalação.
Método de desenformagem
A retirada por agulhas e o jato de ar usam mecanismos diferentes.
Decida com base em um teste piloto da sua receita.
Escopo da certificação
As marcas de certificação são emitidas para a configuração enviada.
Informe o mercado de destino na consulta inicial.
Interfaces
Alimentação de massa líquida a montante; resfriamento e embalagem a jusante.
Defina ambas na revisão dos desenhos.
Como preparamos sua proposta comercial
Envie a produção desejada, o combustível, as dimensões da área e o mercado de destino. Respondemos em até 1 dia útil com uma proposta comercial para sua configuração, uma folha de cálculo dimensionada e uma lista de referências.
Etapa
Tempo decorrido
O que inclui
Da assinatura do contrato à aceitação em fábrica
9–13 semanas
Fabricação, montagem e teste de aceitação.
Transporte marítimo
Programado separadamente
Varia conforme o destino; o custo é informado com o envio.
Instalação e comissionamento
5–7 dias
Configuração da máquina, calibração e qualificação da produção.
Treinamento de operadores
2–3 dias
Treinamento de operação e manutenção; manual em inglês e chinês.
O prazo de entrega começa com a assinatura do contrato e não inclui o transporte marítimo nem a instalação. O pedido mínimo é uma linha completa.
O custo que continua após o pagamento
Há registros de que compradores de equipamentos para panificação se concentram no preço de compra porque esse é o único número concreto diante deles. Para um forno túnel, essa referência é equivocada: o custo de equipar a área é apenas o início de despesas que se estendem por décadas.
“Segundo a Reading Bakery Systems, a vida útil de um forno industrial de assamento em produção é de 30–40 anos.”
— Tremaine Hartranft, vice-presidente de crescimento técnico e estratégia da Reading Bakery Systems, em baking+biscuit international“Os fornos respondem por 35–45% das emissões totais de carbono de uma fábrica de produtos de panificação. Uma revisão de estudos sobre fornos túnel, avaliada por pares, informa que a parcela do calor fornecido absorvida pelo produto pode cair para cerca de 16% na operação com aquecimento direto.”
Por isso, publicamos o consumo de gás de cada configuração: compare 8, 14,5 ou 19 m³/h com a tarifa que você paga.
Materiais de contato, higiene, segurança da máquina e documentação
Uma fábrica nos Estados Unidos avalia uma linha de waffles em 3 análises distintas — segurança dos alimentos, segurança da máquina e aprovação elétrica —, e passar em uma não significa passar nas outras.
- Inspeção da montagem conforme a configuração descrita na proposta comercial escrita.
- Funcionamento a seco da corrente, da abertura e do fechamento dos moldes e da sequência de controle.
- Teste de aceitação em fábrica com seu produto, realizado conforme o procedimento de aceitação documentado.
- Conjunto de documentos embalado com a linha antes do envio.
As boas práticas de fabricação vigentes da FDA especificam não apenas o material de uma superfície em contato com alimentos, mas também suas características: resistência à corrosão, ausência de toxicidade e projeto capaz de suportar os alimentos e os produtos de limpeza.
- As emendas devem ter uniões lisas para reduzir o acúmulo de partículas de alimentos e o contato cruzado com alérgenos.
- Os sistemas de transporte devem ser projetados para que possam ser mantidos em condições adequadas.
- O ar comprimido usado em superfícies de contato com alimentos deve ser tratado para evitar a contaminação dos alimentos — é essa exigência que determina se o jato de ar é aceitável na sua fábrica.
- A troca de formato envolve o controle de alérgenos no seu plano de higienização, não apenas a ficha técnica da máquina.
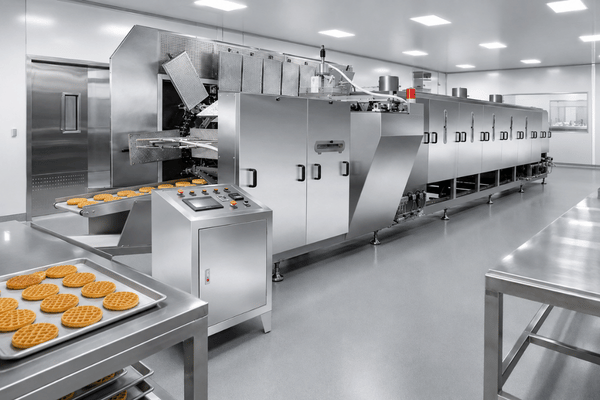
Itens de segurança da máquina e do conjunto de alimentação de gás a confirmar no pedido
A norma da OSHA para equipamentos de panificação se aplica ao projeto, à instalação, à operação e à manutenção das máquinas usadas em uma fábrica de produtos de panificação.
Item
O que a norma exige
Purga antes da ignição
4 renovações completas do ar antes da ignição, repetidas após qualquer parada de segurança.
Falha de chama
Um dispositivo de segurança que reaja em até 2 segundos, com rearme manual antes da reinicialização.
Bloqueio principal do gás
Uma válvula de bloqueio manual por forno, antes de todas as demais válvulas, com possibilidade de travamento na posição fechada.
Isolamento elétrico
Uma chave seccionadora principal de acesso rápido, com possibilidade de travamento na posição aberta.
Paradas de emergência
Botões próximos aos locais de trabalho dos operadores.
Proteções
Engrenagens enclausuradas; rodas dentadas e transmissões por correia em V enclausuradas até a altura de 8 pés e 6 pol. em relação ao piso.
Localização do forno
Não deve ficar ao lado de vestiários, refeitórios, salas de vendas, passagens ou saídas.
Normas que seu auditor mencionará
- Certificação NRTL — equipamentos elétricos só são aceitos em locais de trabalho nos Estados Unidos se forem certificados por um laboratório de ensaios reconhecido nacionalmente; aparelhos industriais a GLP também constam da lista da OSHA.
- ANSI Z50.1 e Z50.2 — segurança e higienização de equipamentos de panificação, normas expressamente voluntárias.
- A NSF/ANSI 2 inclui equipamentos de processamento de produtos de panificação em seu escopo; a NSF/ANSI 4 abrange equipamentos comerciais de cocção e não é a referência correta.
- O artigo 16 do Regulamento (CE) 1935/2004 exige uma declaração de conformidade por escrito. O Regulamento (UE) 2023/1230 substitui a Diretiva de Máquinas 2006/42/CE a partir de 20 de janeiro de 2027.
Da consulta inicial à produção em operação
01
Envie seus requisitos
produção desejada, formato, combustível, dimensões da área e mercado de destino.
02
Análise da configuração
confirmamos qual número de moldes atende ao espaço disponível e ao volume desejado.
03
Proposta comercial por escrito
em até 1 dia útil — discriminada por item, com folha de cálculo dimensionada e lista de referências.
04
Teste piloto
assamos sua própria matéria-prima e enviamos registros em vídeo e fotos.
05
Fabricação e aceitação em fábrica
9 a 13 semanas após a assinatura do contrato. Se a linha não atender ao procedimento, ela não será enviada.
06
Instalação e treinamento
5 a 7 dias no local, seguidos de 2 a 3 dias de treinamento em operação e manutenção.
Lista de verificação para preparar a instalação
Cabe a você confirmar todos os itens abaixo, e cada um deles já impediu algum comissionamento.
Verificação
O que confirmar
Alimentação elétrica
208/120 V ou 480/277 V, configuração de fases, corrente em plena carga e necessidade de transformador de isolamento.
Fornecimento de gás
Pressão e capacidade para 293.000 / 530.000 / 695.000 Btu/h, além de regulador e dispositivo de alívio.
Ventilação e carga térmica
Trajeto da exaustão e reposição de ar. Estudos em fábricas de produtos de panificação associam temperaturas acima de 35 °C a riscos à saúde dos trabalhadores e à redução da produção.19
Trecho livre no piso e espaço de acesso
6.0, 9.8 ou 12,0 m em linha reta, com acesso aos dois lados e 1,9 m de altura.
Localização do forno
Não deve ficar ao lado de vestiários, refeitórios, salas de vendas ou saídas.
Ar comprimido
0,6 m³/min, se especificado, com tratamento para atender à classe exigida pelo seu sistema.
Fornecimento de massa líquida
Em testes publicados, a massa líquida é mantida na faixa de 20 e poucos °C, com tempo de escoamento em copo inferior a 300 segundos.1
Resfriamento e embalagem
Comprimento do trecho e cadência de embalagem compatíveis com sua configuração.
Uma obrigação de manutenção que envolve o fabricante
Pergunte a qualquer fornecedor como ele cumprirá a inspeção anual antes de assinar.
A OSHA exige que todos os dispositivos de segurança dos fornos sejam inspecionados pelo menos duas vezes por mês por um funcionário de padaria especialmente designado e devidamente instruído, e pelo menos uma vez por ano por representantes dos fabricantes de fornos.
O que podemos mostrar antes do pedido
Antes de ser uma questão de especificação, a compra de equipamentos de grande porte no exterior é uma questão de confiança. Um profissional de usinagem resumiu isso em um fórum do setor:
“Acho que uma grande diferença é o fator confiança … Por isso, tenho dificuldade em apostar alto neles.” — Discussão no fórum Practical Machinist sobre máquinas-ferramenta importadas
- Lista de referências de instalações semelhantes
- Nosso procedimento de teste de aceitação em fábrica
- Nosso procedimento de aviso de inspeção
- Detalhamento da proposta comercial item por item
- Um teste piloto em fábrica com sua própria matéria-prima, com registros em vídeo e fotos
- Especificação e vídeo da máquina em vez de uma unidade física de amostra
- Aceitação em fábrica acompanhada presencialmente ou à distância
A inspeção dimensional e visual por um organismo independente é uma atividade reconhecida de avaliação da conformidade segundo a ISO/IEC 17020, com acreditação nos Estados Unidos pela A2LA. Informe o organismo na consulta inicial para programarmos o teste de aceitação em fábrica conforme sua disponibilidade.
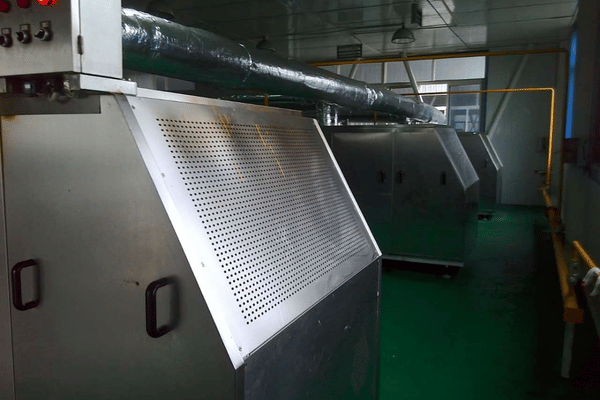
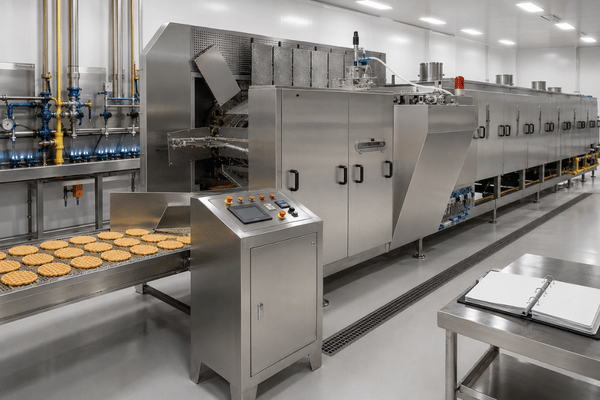
Uma linha desse tipo instalada e em operação em uma fábrica de alimentos, com o duto de exaustão passando por cima.
Comece pela lista de referências, não pelo preço. É a maneira mais rápida de descobrir se vale a pena solicitar uma proposta comercial conosco —
Quando esta linha não é a escolha certa
Um túnel contínuo é a escolha certa para manter um volume elevado em um formato estável. Três situações fazem dele a escolha errada.
- Vale declarar claramente o compromisso: um túnel mais longo aumenta a produção, mas custa tempo de aquecimento, comprimento ocupado no piso e massa térmica a cada reinício.
- Por isso, maior nem sempre é a compra mais segura, e a terceira coluna abaixo indica onde procurar uma alternativa.
| Situação | Por que isso joga contra você | O que fazer em vez disso |
|---|---|---|
| Comprimento livre no piso inferior a 6 metros | A configuração mais curta tem 6,0 m antes da área de acesso, e nenhuma quantidade de moldes resolve um vão curto demais. | Considere uma máquina rotativa de batelada ou replaneje a linha. |
| Trocas frequentes de produto em lotes pequenos | Um túnel favorece lotes longos; cada parada exige recuperar o calor de partida, e um túnel mais longo tem mais massa térmica para reaquecer. | Escolha um tamanho menor ou agrupe o volume por lote. |
| Sala de massa líquida ainda não está pronta | Esta linha começa na deposição e não consegue compensar uma massa líquida que chega instável em temperatura ou viscosidade. | Corrija primeiro a etapa de mistura e depois faça o comissionamento com uma alimentação estável. |
Um limite honesto se aplica a qualquer linha de produção de waffles, inclusive à nossa: a liberação é uma característica tanto da receita quanto da máquina; portanto, um fornecedor que garante a liberação em uma formulação que nunca testou está apenas supondo.
Equipamentos adjacentes que não são esta máquina
- Se o seu produto for enrolado ou recheado após o assamento, veja por que uma linha de moldagem de rolinhos pertence a outra categoria de máquinas.
- Para formatos de wafer e rolinho crocante de ovo assados, veja nossa linha a gás para wafer e rolinho crocante de ovo.
Não sabe em qual destas três situações você se enquadra? Envie as dimensões do vão, o formato e os comprimentos dos lotes que espera —
Obtenha uma avaliação objetiva da adequação →
Linha de produção de waffle macio: ferramentas de engenharia e planejamento
Seletor de quantidade de moldes
Calcule a configuração exata de moldes necessária com base na sua capacidade de produção desejada e no comprimento máximo disponível do vão.
Estimador de custos de gás e energia
Projete suas necessidades de aporte térmico e carga elétrica em 24 horas com base nas tarifas locais de utilidades industriais para comparar os custos operacionais.
Planejador de produção por turno
Converta a capacidade nominal máxima em uma produção realista por turno usando variáveis configuráveis de eficiência e tempo de operação.
Perguntas frequentes
Clareza técnica e respostas operacionais sobre dimensionamento da linha, adequação às instalações e aceitação em fábrica para produção industrial de produtos assados.
Elaboramos propostas comerciais por massa, porque as unidades por hora dependem do peso unitário do produto acabado. Envie o peso unitário e o formato desejados, e a proposta comercial fará a conversão.
As máquinas têm 6.0, 9.8 e 12.0 metros de comprimento, 1,6 m de largura e 1,9 m de altura, além de acesso lateral. Observe que 29 CFR 1910.263 proíbe instalar um forno junto a armários, salas de refeição ou de vendas, corredores ou saídas.9
Dois métodos, selecionados no pedido: extração por agulha vertical, o padrão na produção industrial de waffles, e sopro de ar. Qual deles é adequado ao seu produto é uma questão para um teste piloto — pesquisas publicadas mostram a aderência variando de menos de 7% a quase 50% apenas pela alteração da receita, com o mesmo equipamento.1
O gabarito de assamento define o produto acabado. Envie o produto que deseja adicionar e confirmaremos se é uma alteração de gabarito ou uma geometria de molde diferente.
Nossos engenheiros realizam a configuração da máquina, a calibração da receita e a qualificação da produção ao longo de 5 a 7 dias. O treinamento dos operadores ocorre em seguida durante 2 a 3 dias, em dois módulos, com o manual fornecido em inglês e chinês.
Depende da configuração, do método de liberação e de como a etapa final de embalagem está organizada; por isso, é confirmado com base no seu layout na proposta comercial, em vez de ser divulgado como um único número.
Não de forma confiável. Pesquisas sobre produção industrial de waffles constataram que, ao contrário da farinha de trigo para pão, a qualidade do waffle não pode ser prevista por parâmetros reológicos clássicos, como o farinograma ou o extensograma1 — por isso, realizamos um teste piloto de assamento com o seu próprio material.