Entre em contato com a UDTECH Company

Máquina para rolinhos de wafer
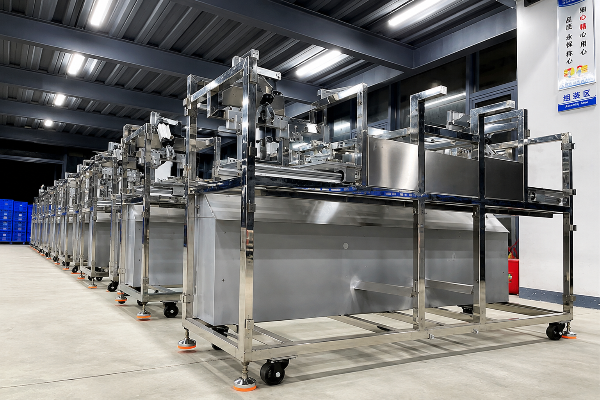
Linha automática de produção de rolinhos e palitos de wafer — configurações com duas ou três linhas
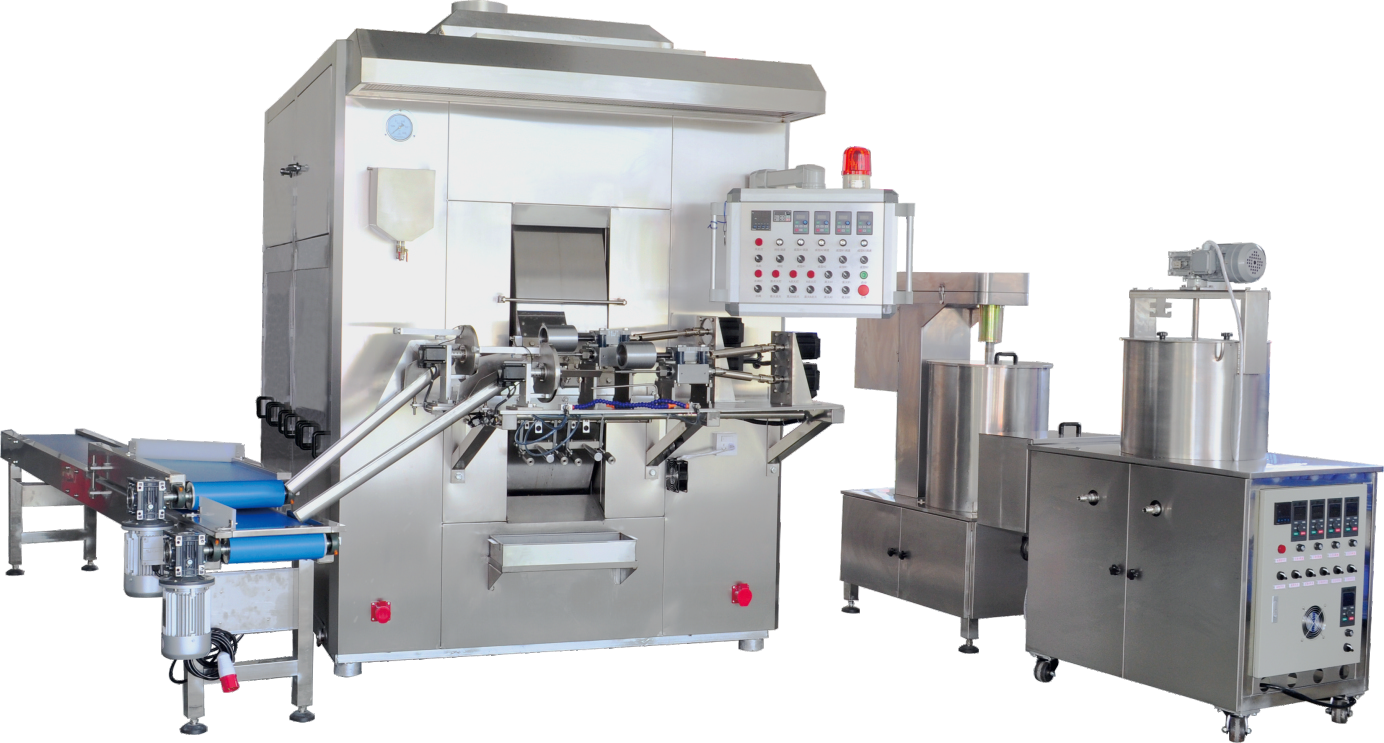
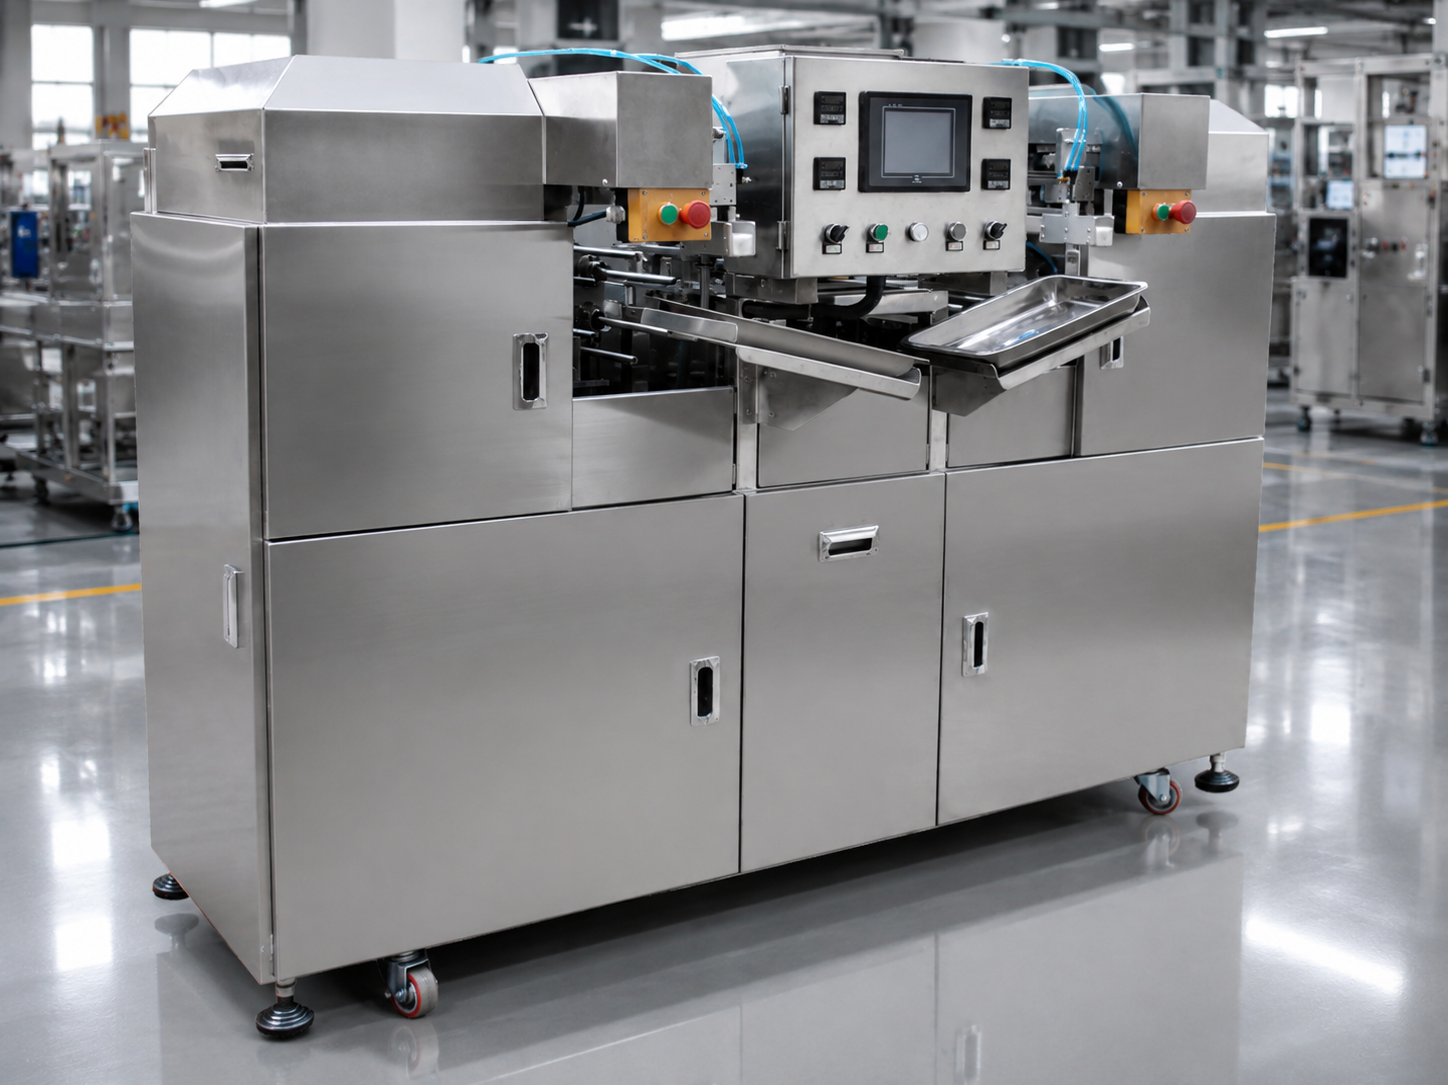
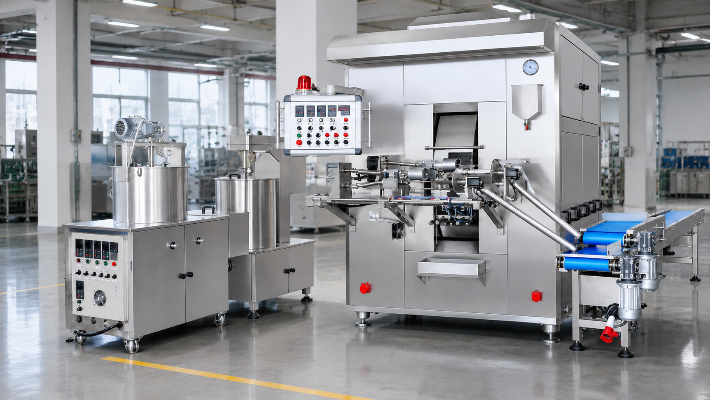
Esta máquina para rolinhos de wafer assa a lâmina, injeta o recheio e molda o rolinho em um processo contínuo, com duas ou três linhas de produção. Envie as especificações do produto final desejado e a produção diária prevista para indicarmos qual configuração atende à sua necessidade. Enviamos a proposta comercial em até um dia útil.
Proposta comercial em 1 dia útil
9–13 semanas até a aceitação em fábrica
220 ou 330 unidades por minuto
Dimensões informadas: 4,2 × 3,7 m
-
Cadência de produção
220 unidades/min na UD05-2;
330 unidades/min na UD05-3 -
Produção nominal por turno
600 kg na UD05-2;
900 kg na UD05-3, por turno de 8 horas -
Potência elétrica instalada
9,7 kW na UD05-2;
12 kW na UD05-3 - Dimensões informadas 4,2 × 3,7 m para ambas as configurações
- Prazo de entrega 9–13 semanas da assinatura do contrato até a aceitação em fábrica
- Proposta comercial Enviada em até 1 dia útil
Três respostas influenciam a configuração mais do que qualquer outro fator: o comprimento do rolinho que você vende, a necessidade de recheio central e o tipo de gás disponível na sua fábrica.
Recursos da linha de rolinhos de wafer: assamento, injeção de recheio e moldagem
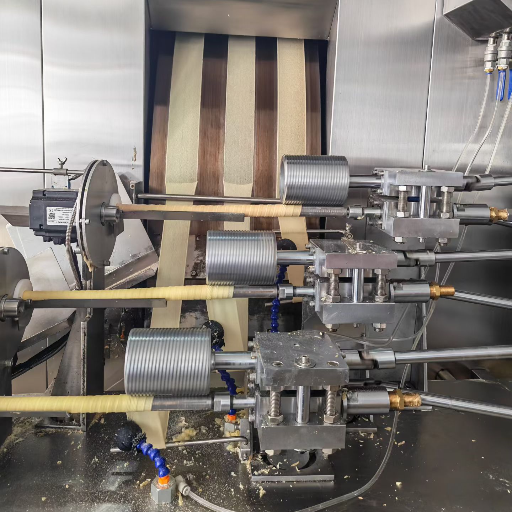
A linha executa três operações em sequência, sem que um operador precise transferir o produto entre elas. A massa líquida é depositada e assada até formar uma lâmina contínua; o recheio é injetado enquanto ela ainda está quente o suficiente para ser moldada; e o rolinho é enrolado e cortado no comprimento definido por você.
O que acontece em cada etapa e o que você controla
-
AssamentoA massa líquida é depositada sobre chapas de cocção aquecidas e assada até formar uma lâmina contínua, com a temperatura das chapas mantida no valor definido.Receita, espessura da lâmina de wafer, temperatura das chapas de cocção
-
Injeção de recheioO recheio é bombeado para a lâmina de wafer enquanto ela ainda está maleável, imediatamente antes do enrolamento.Ativação ou desativação do recheio e dosagem por unidade
-
Moldagem dos rolinhosA lâmina de wafer é enrolada em forma de tubo e cortada no comprimento definido; depois, segue para a esteira de saída.Comprimento do rolinho, de 70 mm a 140 mm
Como as três etapas compartilham a mesma estrutura e o mesmo sistema de controle, alterar o comprimento do rolinho exige apenas um ajuste pelo operador, sem reconstrução mecânica.
Por que o enrolamento determina a crocância
Uma patente de terceiros concedida para a produção de wafer enrolado, US 5.795.607, de titularidade da Franz Haas Waffelmaschinen, descreve o mecanismo: a parede do wafer assado é porosa, absorve umidade e perde a crocância; a compactação da lâmina durante a prensagem e o enrolamento fecha esses poros e deixa a superfície resistente à umidade. Portanto, a estrutura da parede é definida na estação de moldagem, e não na embalagem final do produto.
Pergunte o que a estação de moldagem do fornecedor faz com a parede do rolinho, e não apenas qual comprimento ela produz.
Peça que todo prazo de validade informado venha acompanhado do tipo de embalagem e das condições de armazenamento em que foi medido, pois, sem esses dados, não é possível compará-lo com o de outros fornecedores.
Duas ou três linhas na mesma estrutura
- A UD05-2 opera duas linhas paralelas de assamento e moldagem: 220 unidades por minuto e 600 kg por turno de 8 horas.
- A UD05-3 opera três: 330 unidades por minuto e 900 kg por turno de 8 horas.
As duas configurações têm as mesmas dimensões informadas: 4,2 × 3,7 m.
A terceira linha acrescenta 2,3 kW à potência elétrica instalada e 2 kg/h à demanda de GLP.
As verificações de higiene e facilidade de limpeza feitas pelo comprador
Compradores europeus avaliam máquinas de processamento de alimentos segundo a EN 1672-2, norma vigente de princípios básicos de higiene e facilidade de limpeza. Ela estabelece a separação entre zonas de contato com alimentos, zonas sujeitas a respingos e zonas sem contato com alimentos, além dos requisitos de acabamento das superfícies para permitir sua limpeza.
Peça a qualquer fornecedor que mostre como a linha atende à norma em cada zona, em vez de aceitar uma garantia genérica.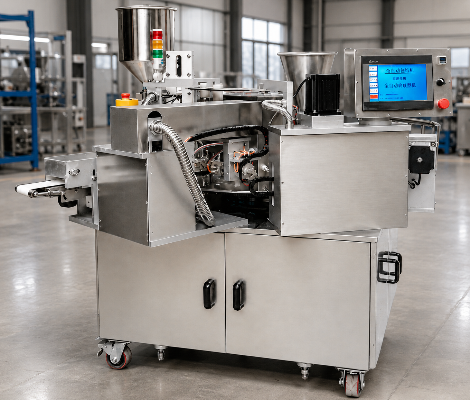
Formatos de saída: rolinhos de wafer ocos e palitos de wafer com recheio central
Uma linha automática de palitos de wafer produz os dois formatos. O que muda entre eles é a etapa de injeção, o peso unitário e a quantidade de matéria-prima que você precisa comprar para cada turno.
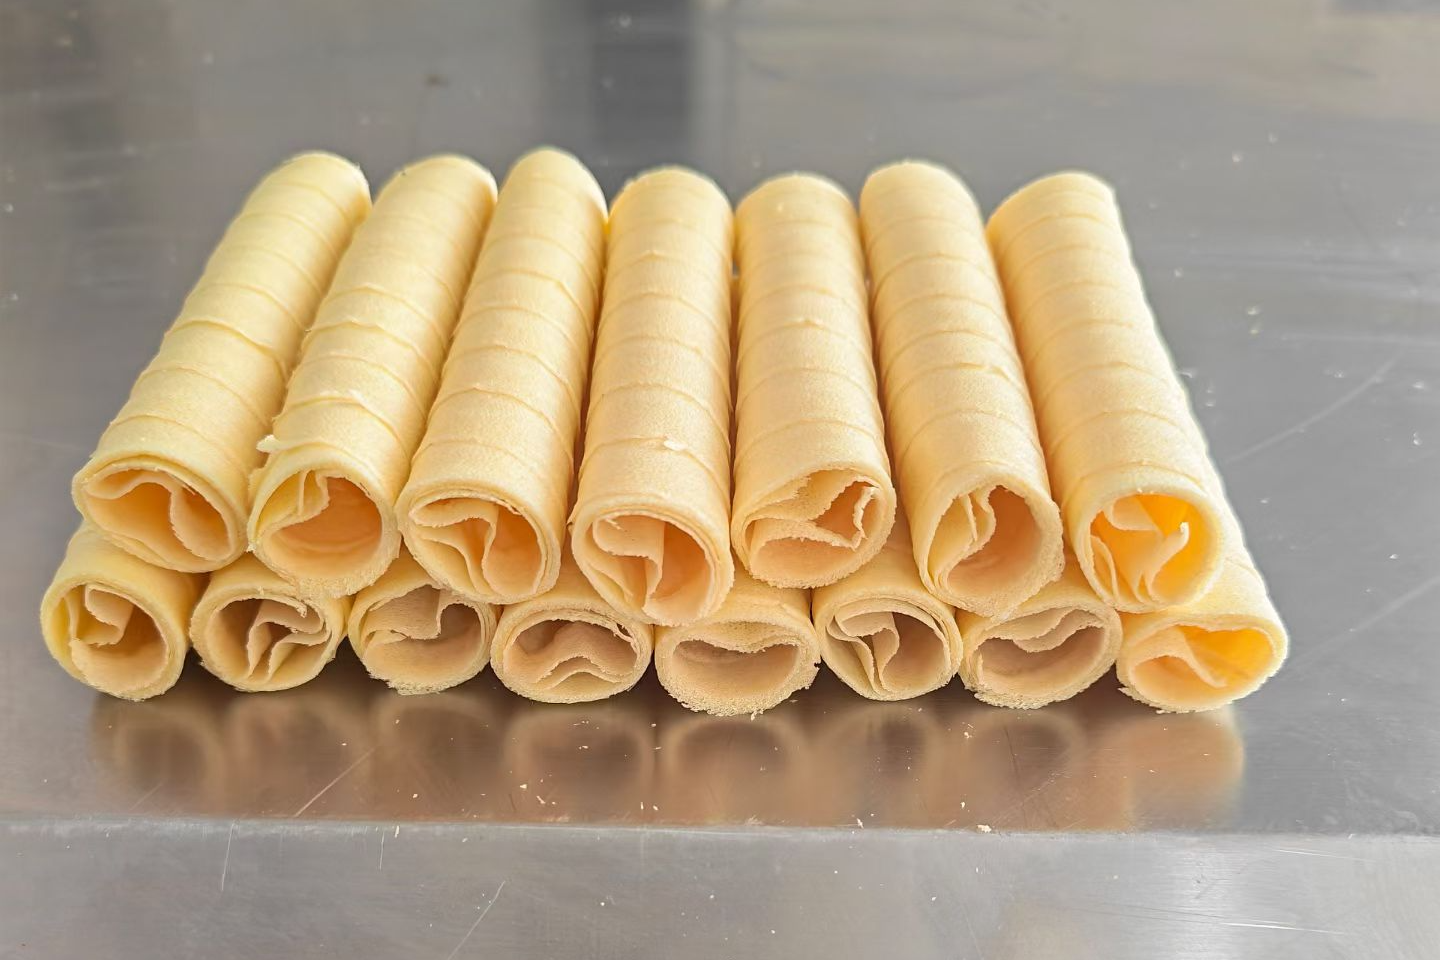
Rolinhos de wafer ocos
- Produto
- Tubo de wafer enrolado, sem recheio e com parede crocante.
- Funções necessárias da máquina
- Assamento e moldagem; a etapa de injeção permanece inativa.
- Efeito na produção
- O peso unitário corresponde apenas ao wafer; portanto, o turno consome menos material para produzir a mesma quantidade de unidades.
- Informe para a proposta comercial
- Comprimento do rolinho, espessura desejada da parede e unidades por embalagem.
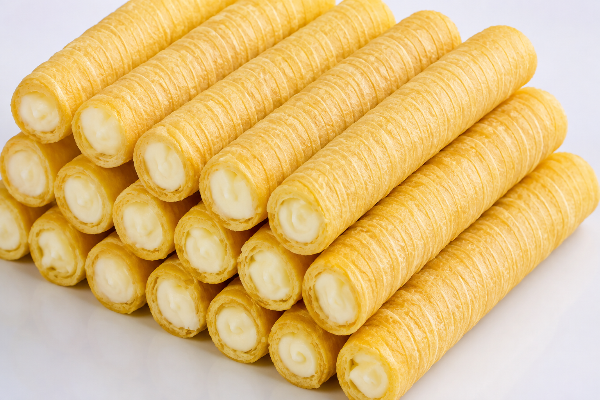
Palitos de wafer com recheio central
- Produto
- O mesmo tubo, com recheio de creme ou chocolate injetado antes do enrolamento.
- Funções necessárias da máquina
- Assamento, moldagem e injeção de recheio operando em conjunto.
- Efeito na produção
- A quantidade de unidades permanece igual; os quilogramas por turno aumentam conforme a dosagem definida.
- Informe para a proposta comercial
- Tipo de recheio, dosagem desejada por unidade e viscosidade do recheio na temperatura de injeção.
A maioria dos compradores deixa a viscosidade do recheio para o fim, mas é ela que determina se a dosagem pode ser repetida a 330 unidades por minuto. Um recheio que flui bem a 40 °C e endurece a 25 °C se comporta como dois produtos diferentes na mesma linha.
Dimensões para as quais projetamos a linha
| Parâmetro | Faixa | Definido por |
|---|---|---|
| Comprimento do rolinho | 70–140 mm (7–14 cm, 2,76–5,51 in) | Operador, no painel de controle |
| Espessura da parede | 0,8–1,4 mm (0,031–0,055 in) | Receita e distância entre as chapas de cocção |
| Peso unitário de referência | 5,68 g | Valor implícito na relação que publicamos entre 220 unidades por minuto e 600 kg por turno de 8 horas |
Os três números de referência
Três números transformam a cadência de produção em um plano de compra de matéria-prima: a cadência, os minutos efetivos de operação e o rendimento da sua própria massa líquida até o produto acabado.
| Etapa | UD05-2 | UD05-3 | Seus dados |
|---|---|---|---|
| Cadência nominal de produção | 220 unidades/min | 330 unidades/min | — |
| Minutos efetivos de operação por turno | 480 em um turno completo na cadência nominal | 480 em um turno completo na cadência nominal | Dado informado por você |
| Unidades por turno | 105,600 | 158,400 | Cadência de produção × minutos |
| Peso do produto acabado com base em 5,68 g por unidade | 600 kg | 900 kg | Unidades × peso unitário do seu produto |
| Massa líquida a comprar por turno | Peso do produto acabado ÷ seu rendimento | Peso do produto acabado ÷ seu rendimento | Dado informado por você |
A linha dos 480 minutos é onde começa a maioria dos erros de dimensionamento. É preciso descontar desse número o aquecimento, a troca de produto e a limpeza antes de aplicar os demais cálculos; por isso, informe seus minutos efetivos de operação em vez de presumir um turno inteiro na cadência nominal.
Aquecimento, controle de temperatura e utilidades industriais necessárias
A linha é aquecida a gás. Ela opera com gás natural canalizado ou gás liquefeito de petróleo em cilindros, e o sistema de queimadores mantém automaticamente a temperatura das chapas de cocção durante o assamento.
Como funciona o controle de temperatura da linha
Um sistema automático de controle dos queimadores mantém a temperatura das chapas de cocção e inclui intertravamentos de segurança na linha de gás. O operador define a temperatura desejada no painel, e o sistema modula a chama para mantê-la durante o assamento, em vez de ligar e desligar o queimador dentro de uma ampla faixa de temperatura.
O que a linha consome
| Utilidades industriais | UD05-2 | UD05-3 |
|---|---|---|
| Carga elétrica | 9,7 kW | 12 kW |
| Gás liquefeito de petróleo | 6 kg/h | 8 kg/h |
| Gás natural | 8 m³/h | 10 m³/h |
| Alimentação elétrica | 380 V / 50 Hz como padrão; 220 V / 60 Hz sob consulta | 380 V / 50 Hz como padrão; 220 V / 60 Hz sob consulta |
As verificações de segurança da combustão feitas pelo comprador
Mercado europeu
Equipamentos de processamento térmico a gás são avaliados segundo a EN ISO 13577-2, norma vigente que substituiu a antiga EN 746-2, ainda citada em muitas páginas de fornecedores. Perguntar qual das duas normas orienta o projeto do fornecedor é uma forma rápida de verificar se sua documentação de engenharia está atualizada.
Mercado dos Estados Unidos
Equipamentos de panificação estão sujeitos à 29 C.F.R. § 1910.263. As disposições sobre fornos exigem proteção dos fornos de aquecimento direto contra falhas no fornecimento de combustível, no suprimento de ar ou na ignição, além de pré-ventilação, com pelo menos quatro renovações completas da atmosfera da câmara de assamento antes da ignição, para qualquer forno de aquecimento direto com capacidade térmica superior a 150.000 BTU por hora.
Os fornos de aquecimento direto devem ser protegidos contra falhas no fornecimento de combustível, no suprimento de ar ou na ignição. Para impedir que gases explosivos possivelmente acumulados após uma parada entrem em ignição, todos os fornos de aquecimento direto com capacidade térmica superior a 150.000 B.t.u. por hora devem ser ventilados antes que o sistema de ignição, o soprador de ar de combustão e o fornecimento de combustível possam ser acionados.
Balanço energético por turno
Multiplique cada valor nominal pelas horas de operação. Esses valores representam cargas instaladas, não consumo medido; portanto, as quantidades abaixo são um limite superior para um turno completo de 8 horas na cadência nominal: servem para dimensionar a linha de gás e a alimentação elétrica, não para prever a leitura do medidor quando os queimadores modulam e a linha fica ociosa durante as trocas de produto.
| Por turno de 8 horas | UD05-2 | UD05-3 |
|---|---|---|
| Eletricidade | 77,6 kWh | 96 kWh |
| Gás liquefeito de petróleo, se o aquecimento for a GLP | 48 kg | 64 kg |
| Gás natural, se o aquecimento for a GN | 64 m³ | 80 m³ |
Aplique suas tarifas locais a essas quantidades. Não publicamos um custo operacional porque não sabemos quanto você paga pelo gás ou pela eletricidade, e um custo por turno calculado com a tarifa de outra empresa não serve para o seu planejamento.
Considere essas duas linhas da tabela em conjunto antes de comparar fornecedores apenas pela carga elétrica. O gás fornece a maior parte do calor nesta linha; por isso, uma máquina que parece eficiente pelo consumo em quilowatts ainda pode ser a mais cara de operar.
CFG // 150K BTU
Peça-nos a potência térmica dos queimadores
A posição de uma configuração acima ou abaixo do limite de 150.000 BTU por hora depende do conjunto de queimadores instalado na sua linha. Solicite esse dado junto com a proposta comercial e compare-o com o limite. Aplique suas próprias tarifas de gás e eletricidade a essas quantidades.
Especificações da máquina para rolinhos de wafer: UD05-2 com duas linhas e UD05-3 com três linhas
Todos os valores abaixo são nominais e constam da nossa ficha técnica, revisão de maio de 2025. As duas linhas de valores calculados estão identificadas, pois resultam de operações aritméticas com os valores nominais, e não de medições de desempenho.
As duas linhas de valores calculados são relações entre dados nominais: potência nominal dividida pela produção nominal. Elas não incluem aquecimento inicial, troca de produto, paradas nem unidades rejeitadas; portanto, use-as como base de comparação, não como previsão da conta de energia. Ambas as relações são menores na UD05-3 porque a terceira linha acrescenta 24% à carga elétrica instalada e 33% à demanda de gás para produzir 50% mais.
Leitura comparativa das especificações na mesma base
As especificações publicadas nesta categoria usam bases diferentes, o que torna enganosa a comparação direta sem ajustá-las a uma base comum.
| Base de comparação | UD05-2 | UD05-3 | Fornecedor 1 | Fornecedor 2 | Fornecedor 3 |
|---|---|---|---|---|---|
| Unidades por minuto | 220 | 330 | 220–300 para unidades de 100 × 10 mm | Não informado | Não informado |
| Produção em kg/h | 75 | 112.5 | Não informado | 50 sem recheio / 100 com recheio | 25–30 sem recheio / 50–60 com recheio |
| Carga elétrica | 9,7 kW | 12 kW | 9,5 kW | 10 kW | 8 kW |
| Gás liquefeito de petróleo | 6 kg/h | 8 kg/h | 3,5–4,5 kg/h | 5 kg/h | 5 kg/h |
| Dimensões informadas | 4,2 × 3,7 m, escopo não informado | 4,2 × 3,7 m, escopo não informado | 2,1 × 3,0 m, máquina principal | 3,45 × 1,7 m, máquina principal | 3,4 × 1,7 m, máquina principal |
| Peso unitário de referência informado | Sim, 5,68 g implícitos | Sim, 5,68 g implícitos | Sim, unidade de 100 × 10 mm | Não | Não |
A linha das dimensões é a que mais costuma induzir a erro. Todos os valores publicados nessa linha, inclusive o nosso, indicam as dimensões do equipamento, não a área necessária após a instalação, com acesso para operadores e manutenção; nenhum dos quatro fornecedores informa essa área. Três dos quatro afirmam que suas medidas se referem à máquina principal; nossa ficha não esclarece se as medidas abrangem a máquina ou a linha, portanto considere essa informação não definida até que o desenho de instalação a esclareça.
O que perguntar a cada fornecedor selecionado
Peça a cada fornecedor um desenho de instalação que mostre a máquina e os corredores de acesso, além do peso unitário usado no cálculo da produção em quilogramas por hora. Não é possível comparar uma produção em kg/h sem conhecer o peso unitário considerado, e a área ocupada sem corredores não corresponde à área que você precisará disponibilizar. As fábricas podem superestimar a capacidade nas fichas publicadas, inclusive a nossa; por isso, os testes de aceitação descritos adiante verificam quatro desses valores com instrumentos, sem exigir que você confie apenas nas informações divulgadas.
Solicite uma proposta comercial para sua configuração
Não sabe qual das duas configurações atende à produção desejada? Avalie as opções com nossa ferramenta de escolha de modelo.
Critérios de preço e prazo de entrega
O preço depende do número de linhas de produção, da instalação ou não do sistema de injeção de recheio, da fonte de calor e dos equipamentos auxiliares incluídos. Não publicamos um preço de tabela para a máquina de palitos de wafer porque essas quatro variáveis alteram o valor mais do que um preço de referência poderia sugerir.
As quatro variáveis que alteram a proposta comercial
-
01
Número de linhas
Duas ou três linhas de produção, o que determina a cadência de produção e a carga elétrica instalada
-
02
Injeção de recheio
Sistema instalado ou não, o que determina se o fornecimento inclui o equipamento de recheio
-
03
Fonte de calor
Gás natural canalizado ou gás liquefeito de petróleo em cilindros, o que altera a linha de gás
-
04
Escopo dos equipamentos auxiliares
Interfaces de mistura, resfriamento e embalagem a jusante, cada uma com preço separado
Faça o orçamento do projeto, não apenas da máquina
O custo de compra do equipamento não representa o custo total do projeto. Uma consultoria que elabora orçamentos para fábricas de alimentos estima a compra de equipamentos em 40 a 50% do investimento total em capital fixo e documenta um caso orçado em $3 milhões que terminou acima de $7,4 milhões após incluir instalação, utilidades industriais e o restante da construção.
O que um preço publicado costuma incluir
Os preços publicados nesta categoria quase sempre se referem apenas à máquina de assamento, e não à linha completa. Um anúncio público em marketplace de uma máquina comparável, aquecida a gás e com produção de 60 kg/h, indica US$28.000 por unidade; aparelhos domésticos de bancada vendidos sob termos de busca semelhantes custam duas ordens de grandeza menos.
Condições comerciais
Prazo da proposta comercial
Enviada em até 1 dia útil
Prazo de entrega
9–13 semanas da assinatura do contrato até o teste de aceitação em fábrica
Pagamento
40% por T/T (transferência telegráfica) na confirmação do pedido; 60% mediante cópia do conhecimento de embarque, antes do envio; aceita-se carta de crédito à vista
Entrega
FOB China como padrão; CFR e CIF sob consulta
Quantidade por pedido
Uma linha de produção por pedido; pedidos de várias linhas compartilham peças de reposição e treinamento
Analise com atenção uma proposta comercial barata
Um valor baixo geralmente corresponde a uma proposta comercial apenas para a máquina, sem as interfaces de mistura, resfriamento e embalagem.
Inspeção na aceitação em fábrica, comissionamento e cobertura da garantia
Cada linha é colocada em operação e acompanhada antes do envio. O teste de aceitação antes do embarque é uma prática comum na compra de equipamentos de processamento de alimentos, e orientações publicadas sobre a especificação desses equipamentos recomendam definir no próprio contrato o teste, quando será feito e as consequências de uma reprovação, em vez de deixar essas decisões para depois.
Quatro itens que você pode medir na aceitação em fábrica
Nenhum item dessa lista exige que você confie apenas na nossa palavra. Cada linha compara um valor já publicado nesta página com a medição feita por um instrumento levado à fábrica por você ou por seu inspetor.
Leve uma lista estruturada de verificação, não faça apenas uma visita
Entidades do setor de embalagem e processamento publicam materiais para testes de aceitação com esse objetivo, inclusive uma lista de verificação para compradores e fabricantes desenvolvida em conjunto por adquirentes de equipamentos e fabricantes de equipamentos originais.
Comissionamento e cobertura
Quando a linha já está embalada e o contêiner está lacrado, a maior parte do pagamento está comprometida e você não tem mais nada a reter. Esse é o motivo para testar antes do embarque, e não depois da chegada, e explica por que o saldo de 60% vence mediante a apresentação do conhecimento de embarque, não na saída da fábrica.
Verifique quando começa a contar cada prazo de garantia
O prazo da garantia pode começar na entrega, na aceitação ou na entrada em operação; para a mesma quantidade de meses declarada, isso resulta em períodos de proteção efetiva bastante diferentes.
Como trabalhamos: das especificações do produto à linha comissionada
A contagem do prazo de entrega começa na terceira etapa.
01
Você envia as especificações do produto: comprimento do rolinho, com ou sem recheio, produção diária desejada e tipo de gás disponível na sua instalação.
02
Enviamos a proposta comercial em até 1 dia útil, com a configuração, o escopo de fornecimento e as condições de entrega.
03
Contrato e pagamento inicial: os 40% pagos por T/T na confirmação do pedido dão início ao prazo de fabricação de 9–13 semanas.
04
A linha é montada, colocada em operação e acompanhada no teste de aceitação em fábrica, conforme os valores registrados no seu contrato.
05
No embarque, o saldo de 60% vence mediante apresentação de uma cópia do conhecimento de embarque; assim, você recebe a documentação de embarque antes de pagar o saldo.
06
Nossos engenheiros fazem a instalação e o comissionamento em 5–7 dias, incluindo 2–3 dias de treinamento para operadores e equipe de manutenção.
07
O comissionamento é feito por nossos próprios engenheiros, e a cobertura de 12 meses para os componentes principais começa na aceitação em fábrica, não no embarque.
Dez parâmetros necessários para elaborar a proposta comercial
| Parâmetro | Por que isso altera a configuração ou o custo |
|---|---|
| Comprimento do rolinho | Define a configuração do corte e do enrolamento na faixa de 70–140 mm. |
| Oco ou com recheio no centro | Determina se o sistema de injeção do recheio entra no escopo. |
| Meta de quilogramas por dia | Define a configuração com 2 ou 3 linhas de produção antes da precificação dos demais itens. |
| Minutos efetivos de operação por turno e turnos por dia | Converte a cadência nominal de produção na sua produção diária real; sem esse dado, o valor nominal leva ao superdimensionamento da linha. |
| Tipo e viscosidade do recheio | Determina a configuração da bomba e da dosagem, além de verificar se a dose se mantém constante na cadência máxima de produção. |
| Tipo de gás disponível | Gás natural e gás liquefeito de petróleo exigem conjuntos de alimentação de gás diferentes. |
| Pressão de fornecimento do gás e interface do queimador | Define a escolha do queimador e o valor de entrada de calor a ser conferido com as normas locais. |
| Tensão e frequência | 380 V / 50 Hz é o padrão; 220 V / 60 Hz altera a configuração elétrica. |
| Altura do teto e largura das portas | Determina como a linha será embalada em engradados, transportada e levada até sua posição de instalação. |
| Confirmação do desenho de instalação | Confirma a área real de instalação, incluindo os corredores de acesso, que não constam das dimensões externas publicadas. |
Quando a linha UD05 não é a máquina certa
4 situações em que esta linha não é a compra certa e o que adquirir em seu lugar.
Esta linha enrola uma lâmina de wafer para formar um tubo. Ela não substitui uma máquina para biscoitos wafer, que assa lâminas planas em moldes para produtos cortados e empilhados, nem uma máquina para cones de wafer, cujo mandril de moldagem é cônico, e não cilíndrico.
Esses produtos são embrulhados, em vez de assados e enrolados; por isso, os equipamentos não são intercambiáveis e usam tipos de moldadora completamente diferentes. Eles são produzidos em uma máquina de lâminas de massa que alimenta uma estação separada de embrulho ou dobragem.
A linha é aquecida a gás natural ou gás liquefeito de petróleo. Uma central de cilindros de gás atende instalações sem fornecimento por tubulação, mas não há opção de aquecimento elétrico; vale resolver essa questão antes de definir as demais especificações.
Um turno completo na capacidade nominal da UD05-2 produz 600 kg. Se seu volume de equilíbrio estiver bem abaixo disso, uma máquina menor para rolinhos de wafer, na faixa de 125–350 kg por dia, será mais adequada; para volumes piloto ou artesanais, uma máquina manual para palitos de wafer exigirá bem menos investimento do que a economia de mão de obra proporcionada pela automação.
Calcule seu próprio ponto de equilíbrio
O volume de equilíbrio é o custo fixo dividido pela diferença entre o preço de venda e o custo variável por unidade. Um exemplo calculado na publicação G648 da University of Missouri Extension, revisada em agosto de 2026, mostra quanto uma mudança apenas no preço altera esse volume para um produto de valor agregado.
No exemplo, uma variação de 4 dólares no preço de venda altera em 72% o volume necessário, sem nenhuma mudança no equipamento. Faça o cálculo com seus próprios números antes de dimensionar qualquer linha, inclusive a nossa; se seu volume de equilíbrio estiver muito abaixo da produção de um turno na capacidade nominal, compre a máquina menor.
- Preço de venda por unidade Volume de equilíbrio por ano
- $14 2.281 unidades
- $16 1.678 unidades
- $18 1.327 unidades
Como distinguir linhas por fileiras ou moldes
3 famílias de produtos são confundidas nos resultados de busca, e cada uma é medida em uma unidade diferente. Saber qual unidade o fornecedor usa na proposta comercial revela de imediato a qual família pertence a máquina.
| Família | Unidade de contagem | Produto | O que não produz |
|---|---|---|---|
| Linhas de produção de rolinhos de wafer | Fileiras, tiras ou vias | Rolinhos ocos de wafer e palitos de wafer com recheio no centro | Lâminas planas de wafer; rolinhos salgados embrulhados |
| Linhas de produção de wafer plano | Moldes ou chapas de cocção | Lâminas de wafer para produtos cortados e empilhados e produtos em camadas | Tubos enrolados com recheio injetado no centro |
| Moldadoras de rolinhos salgados | Unidades por hora | Rolinhos primavera, rolinhos de ovo chineses e salgadinhos embrulhados | Lâminas de wafer assadas de qualquer tipo |
Ferramentas para produção de rolinhos de wafer
-
01
Registro de consumo de energia por turno
Calcule o consumo de energia e os custos operacionais por turno. Otimize o uso das utilidades industriais para melhorar a sustentabilidade da fábrica.
-
02
Planejador de produção por turno
Estime com precisão o rendimento da produção de rolinhos de wafer. Planeje a programação diária para atender à demanda de distribuição.
-
03
2 linhas de produção versus 3 linhas de produção
Compare a capacidade de produção e o retorno sobre o investimento entre as configurações de 2 e 3 linhas de produção. Use os dados para decidir sobre a ampliação dos equipamentos.
Perguntas frequentes sobre a máquina para rolinhos de wafer
O que é uma máquina para rolinhos de wafer e como ela difere de uma linha de produção de biscoitos wafer?
Uma máquina para rolinhos de wafer assa uma lâmina contínua de wafer e a enrola em formato de tubo; sua configuração é medida em fileiras ou vias. Uma linha de produção de biscoitos wafer assa lâminas planas em moldes para corte e empilhamento; sua configuração é medida em chapas de cocção.
Quantas unidades por minuto cada configuração produz?
A UD05-2, com 2 linhas de produção, tem capacidade nominal de 220 unidades por minuto; a UD05-3, com 3 linhas de produção, de 330. Em um turno completo de 8 horas na cadência nominal de produção, isso corresponde a 600 kg e 900 kg, respectivamente.
O que uma produção de 600 kg por turno de 8 horas representa em matéria-prima?
Comece pelas unidades: 220 por minuto durante 480 minutos resultam em 105.600 unidades; considerando nosso peso unitário implícito de 5,68 g, chega-se ao valor de 600 kg. A quantidade de massa líquida a comprar é esse peso do produto acabado dividido pelo rendimento obtido na sua produção. Como referência inicial, antes de medir seu próprio rendimento, 1 fornecedor concorrente informa que 50 kg de massa líquida rendem 35 kg de produto oco.
Quais comprimentos de rolinhos de wafer a linha produz?
O operador pode ajustar o comprimento dos rolinhos de 70 mm a 140 mm, aproximadamente 2.76 a 5.51 polegadas. A alteração é feita no painel, sem necessidade de troca mecânica de produto.
A mesma linha pode produzir rolinhos ocos e palitos com recheio no centro?
Sim. Com a etapa de injeção do recheio em operação, a linha produz palitos de wafer com recheio no centro; com essa etapa desativada, produz rolinhos ocos na mesma linha.
Como a temperatura de assamento é mantida estável?
Um sistema automático de controle do queimador mantém a temperatura da chapa de cocção no valor definido no painel, com intertravamentos de segurança no conjunto de alimentação de gás.
De quais tipos de gás, potência elétrica e tensão a linha precisa?
A UD05-2 consome 9,7 kW de potência elétrica, e a UD05-3, 12 kW. O consumo de gás liquefeito de petróleo é de 6 ou 8 kg/h, ou de 8 ou 10 m³/h de gás natural. A alimentação padrão é 380 V / 50 Hz, com opção de 220 V / 60 Hz mediante solicitação.
Qual é o espaço necessário no piso e o que está incluído nessa medida?
As dimensões externas publicadas são de 4,2 × 3,7 m para ambas as configurações. Esse valor corresponde às dimensões do equipamento, não à área total de instalação com acesso para operação e manutenção. Solicite o desenho de instalação para confirmar a área real necessária no seu prédio.
A única diferença entre 2 e 3 linhas de produção é a capacidade de produção?
A capacidade de produção é a principal diferença, com um aumento de 50% na cadência de produção em unidades. A terceira linha acrescenta 2,3 kW de potência elétrica instalada e uma demanda de 2 kg/h de gás liquefeito de petróleo, dentro da mesma faixa de especificações publicada.
O que determina o preço de uma máquina para rolinhos de wafer ou de uma máquina para palitos de wafer?
Elaboramos a proposta comercial conforme a configuração, em vez de divulgar um preço de tabela, pois o número de linhas de produção, a injeção de recheio no centro, a fonte de calor e o escopo dos equipamentos auxiliares alteram bastante o valor. Anúncios públicos em marketplaces de máquinas comparáveis aquecidas a gás começam em torno de US$28.000 por uma unidade com capacidade de produção de 60 kg/h, mas esses preços geralmente cobrem apenas a máquina, e não uma linha de produção.
O que consta da proposta comercial e em quanto tempo ela é enviada?
A proposta comercial especifica a configuração, o escopo de fornecimento e as condições de entrega, e é enviada em até 1 dia útil. Por padrão, a entrega é cotada FOB China, com CFR e CIF mediante solicitação.
Quais itens estão incluídos no escopo de fornecimento?
Cada pedido inclui 1 linha de produção; pedidos de várias linhas são configurados para compartilhar peças de reposição e treinamento. O manual do operador é fornecido em inglês e chinês, com outros idiomas mediante solicitação.
Qual é o prazo entre a assinatura do contrato e a aceitação em fábrica?
De 9 a 13 semanas entre a assinatura do contrato e o teste de aceitação em fábrica. O prazo começa a contar quando recebemos o pagamento antecipado de 40% referente à confirmação do pedido.
O que acontece durante a instalação e o treinamento?
Nossos engenheiros fazem o comissionamento da linha no local em 5 a 7 dias. Desse período, 2 a 3 dias são dedicados ao treinamento da sua equipe em operação e manutenção.
O que a garantia da linha UD05 cobre e por quanto tempo?
Os componentes principais têm cobertura por 12 meses a partir do teste de aceitação em fábrica, seguidos de suporte remoto de engenharia vitalício.