Liên hệ với UDTECH Company

DÂY CHUYỀN YT-30
ISO
Dây chuyền sản xuất bánh sa chi ma
Dây chuyền sản xuất bánh sa chi ma — Dây chuyền ShaQima tự động 1.000 kg/h
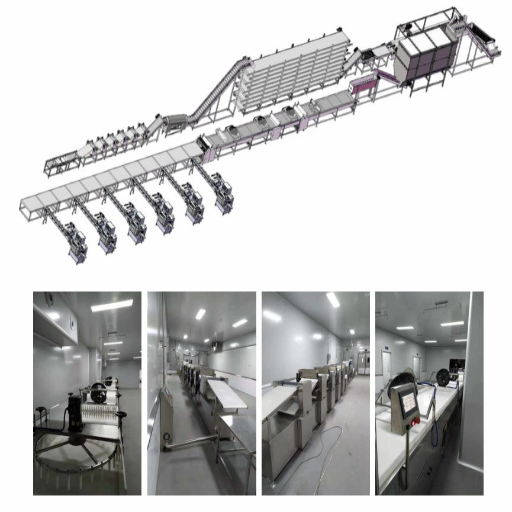
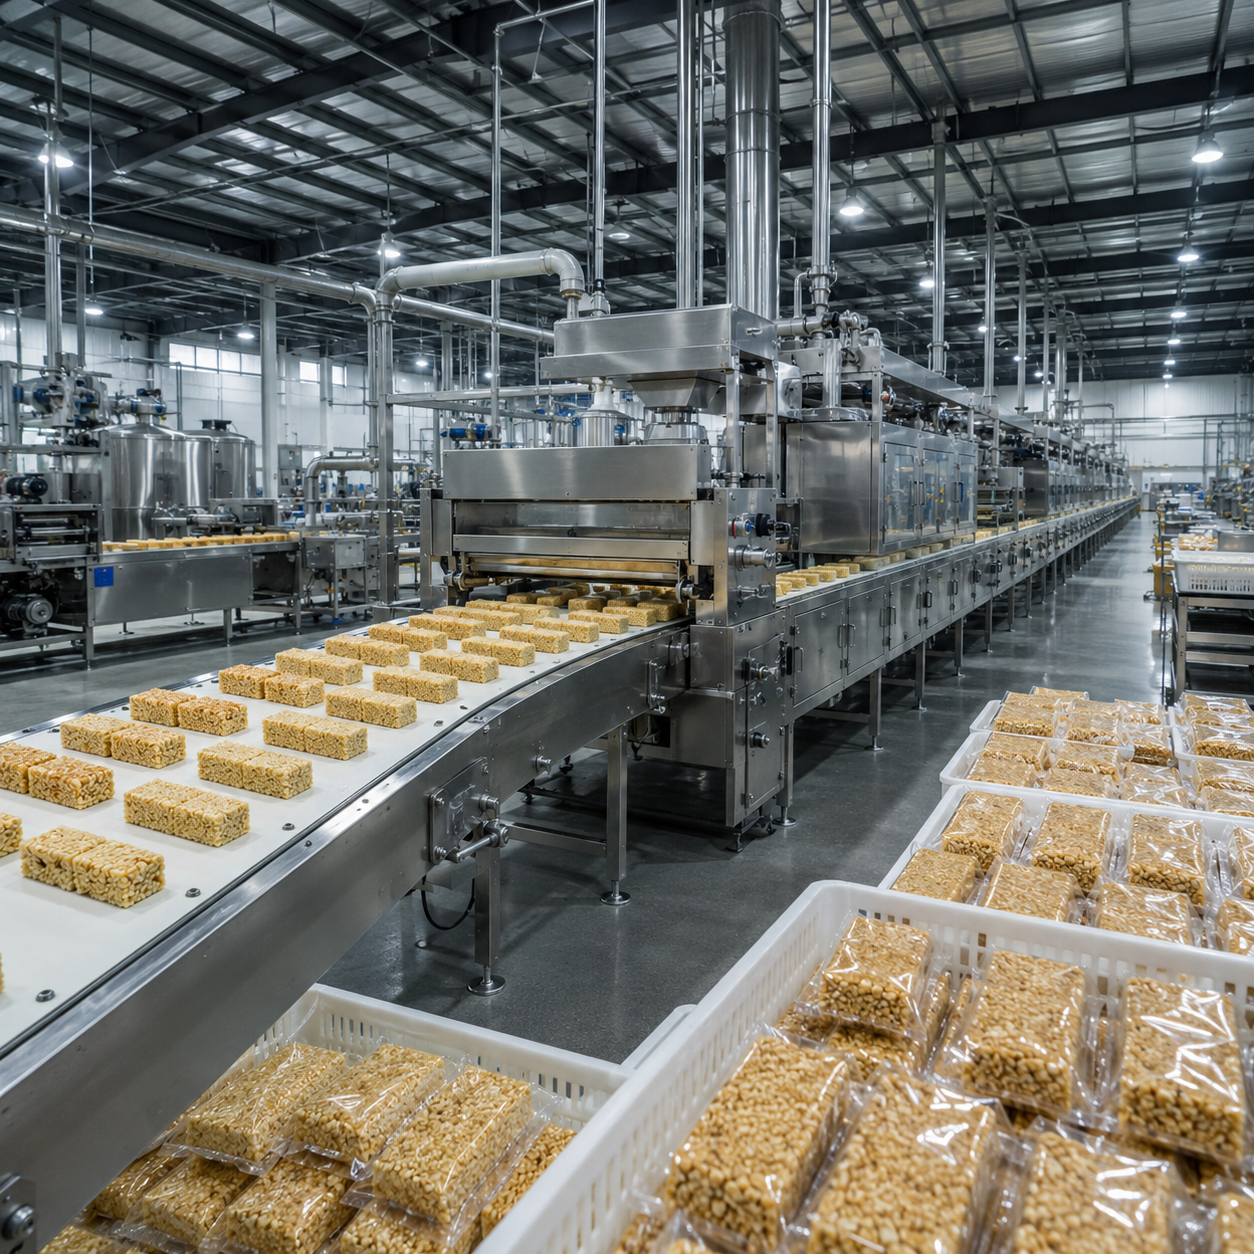
Dây chuyền sản xuất bánh sa chi ma YT-30 là một hệ thống liên tục có chiều dài công bố 70 m và chiều cao 3,5 m, vì vậy cần kiểm tra khả năng bố trí mặt bằng ngay từ đầu khi cân nhắc mua máy. Trình tự gồm cắt bột nhào, ép và tạo hình, ủ tự động lần hai, chiên, lưu trữ đệm, nấu đường, trộn đường, sau đó tạo hình và cắt.
Yêu cầu báo giá YT-30
Vui lòng cung cấp công thức mục tiêu, tỷ lệ sản phẩm đạt, hệ thống phụ trợ tại nơi lắp đặt và sơ đồ mặt bằng theo tỷ lệ để kỹ sư xem xét.
Báo giá được kỹ sư xem xét trong vòng 24 giờ
Sản lượng công bố 1.000 kg/h
Tám trạm xử lý liên kết
FOB, EXW hoặc CIF
Đầu vào công bố và khả năng bố trí nhà máy của YT-30
Dây chuyền sản xuất bánh sa chi ma là hệ thống chế biến thực phẩm liên kết, biến bột nhào đã chuẩn bị thành các sợi chiên, trộn với siro đường đã nấu, tạo khối rồi cắt thành từng chiếc để bán. Tài liệu YT-30 công bố năng suất 1.000 kg/h; giá trị nghiệm thu theo từng khách hàng vẫn phải được đo bằng công thức và điểm đo đã thống nhất.
Tải ca sản xuất theo đầu vào công bố của YT-30 trên mỗi 1.000 kg/h
1.000 kg/h
Năng suất công bố; cơ sở thử nghiệm tại nhà máy phải xác định sản lượng đo được
70 × 1,3 × 3,5 m
Kích thước bao ngoài thiết bị công bố, chưa tính không gian phục vụ theo địa điểm
88 kW
Công suất điện công bố
30 m³/h tại 4 kPa
Nhu cầu khí tự nhiên công bố
0,2 m³/phút
Khí nén ở áp suất không thấp hơn 0,6 MPa
Tám trạm
Từ cắt bột nhào đến tạo hình và cắt cuối dây chuyền
Hệ thống bánh sa chi ma tám trạm
Hệ thống liên kết duy trì khâu chuẩn bị bột nhào, ủ, kiểm soát chiên và liên kết bằng đường trong cùng một luồng xử lý. Mỗi điểm chuyển tiếp cần có biến số công thức và tiêu chí nghiệm thu bằng văn bản, vì máy chiên nhanh không thể bù cho bột nhào ủ chưa đủ hoặc công đoạn siro không ổn định.
01
Cắt bột nhào
Bột nhào đã chuẩn bị được cấp liên tục vào dây chuyền qua cơ chế cấp liệu có kiểm soát. Tỷ lệ phối trộn bột, nhiệt độ bột nhào và điểm kết thúc trộn được lưu trong hồ sơ công thức của bên mua.
02
Ép và tạo hình
Các trục cuộn biến bột nhào thành các tấm đồng đều trước khi tạo sợi. Độ dày tấm và hình học cắt trở thành các giá trị thiết lập có thể đo được.
03
Ủ tự động lần hai
Giai đoạn ủ lần hai được tài liệu hóa giúp mạng gluten thư giãn trước khi chiên. Câu hỏi “Có thể bỏ qua bước ủ không?” trở thành câu hỏi thử nghiệm với kết quả về độ nở và kết cấu, thay vì một giả định.
04
Chiên liên tục
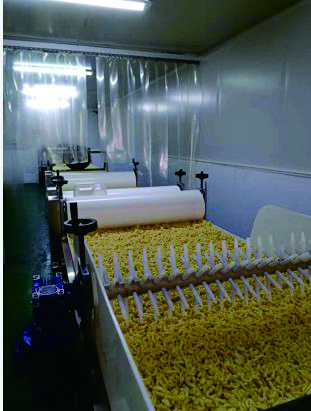
Thời gian chiên, nhiệt độ dầu và việc loại bỏ vụn ảnh hưởng đến màu sắc, độ nở và lượng dầu hấp thụ. Dải điều kiện vận hành được thiết lập trong các lần thử công thức, không sao chép từ sản phẩm khác.
05
Lưu trữ đệm
Bộ đệm có kiểm soát tách công đoạn nhiệt khỏi trộn đường. Bộ đệm giúp đội ngũ quan sát sự cân bằng dòng sản phẩm thay vì che giấu một gián đoạn ở công đoạn sau.
06
Nấu đường
Công đoạn siro chuẩn bị pha liên kết cho các sợi đã chiên. Hàm lượng chất rắn, điểm kết thúc nhiệt độ và thời gian giữ cần có phiếu kiểm soát riêng cho từng công thức.
07
Trộn đường
Máy trộn phân bố hỗn hợp đường lên nguyên liệu đã chiên trước khi tạo hình. Thứ tự bổ sung, lượng thành phần thêm vào và thời gian trộn ảnh hưởng đến độ phân bố và mức vỡ.
08
Tạo hình và cắt
Máy ép thiết lập độ dày đã phê duyệt trước khi khối đã liên kết được cắt theo kích thước; sau đó sản phẩm nguội trước khi đóng gói. Đóng gói bắt đầu sau ranh giới tám trạm cốt lõi này, trừ khi được ghi riêng trong báo giá.
Bối cảnh quy trình đã công bố: CN105472988A ghi nhận các ví dụ về ủ và chiên cho bánh sa chi ma. Đây là bằng sáng chế quy trình của bên thứ ba, không phải tuyên bố bằng sáng chế của UD.
Điểm so sánh đã công bố
Dải điều kiện được báo cáo
Ranh giới bằng chứng
Ủ lần hai
27–35 °C trong 1–5 giờ
Ví dụ từ bằng sáng chế quy trình của bên thứ ba
Cán tấm trước khi cắt
3–5 mm
Báo cáo thương mại về bánh sa chi ma đã công bố
Chiên
160–190 °C trong 50–120 giây
Ví dụ bằng sáng chế cộng với so sánh được báo cáo trong ngành
Điểm kết thúc siro
105–115 °C
Ví dụ từ bằng sáng chế quy trình của bên thứ ba
Giới hạn chất lượng dầu được xem xét tại nhiều khu vực pháp lý
Chủ yếu 10–16% hợp chất phân cực tổng; tài liệu tổng quan dẫn nguồn thứ cấp cho rằng trên 25% là không phù hợp
Tài liệu tổng quan được bình duyệt, không phải giới hạn chung cho mọi bên mua
Các con số này là dải so sánh, không phải giá trị cài đặt mặc định của YT-30; lần thử công thức của bên mua và quy định địa phương về chất lượng dầu quyết định hồ sơ vận hành được chấp nhận.
Quy cách bánh sa chi ma và các biến số công thức
Sachima, ShaQima và Saqima là các cách viết tiếng Anh cho cùng một nhóm sản phẩm, không phải ba loại dây chuyền riêng biệt. Vì vậy, trang YT-30 xem hình học sản phẩm, hệ thống siro và thành phần bổ sung là các biến số công thức trong cùng một phạm vi chế biến bánh sa chi ma.
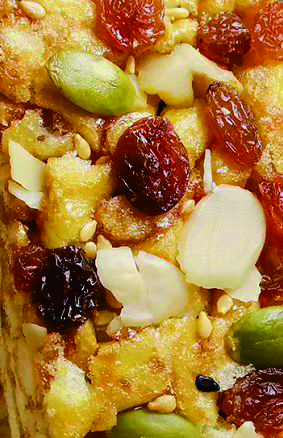
Hình ảnh brochure do khách hàng cung cấp: các thanh bánh sa chi ma thành phẩm có thành phần bổ sung nhìn thấy rõ.
Bản yêu cầu công thức cho một lần thử hữu ích
- Công thức bột và trứng
- Điểm kết thúc trộn bột nhào và điều kiện ủ
- Độ dày tấm, chiều rộng sợi và chiều dài cắt
- Môi chất chiên và giới hạn chất lượng của bên mua
- Công thức siro và điểm kết thúc chất rắn
- Lượng hạt, hạt giống hoặc trái cây sấy bổ sung
- Kích thước và khối lượng mục tiêu của sản phẩm
- Định nghĩa sản phẩm đạt và không đạt
Hình học thanh bánh cổ điển
Các sợi bột nhào chiên được liên kết bằng siro, nén và cắt thành thanh hoặc khối. Báo giá ghi nhận chiều dài, chiều rộng, độ dày và khối lượng mục tiêu.
Công thức có thành phần bổ sung
Hạt, hạt giống hoặc trái cây sấy làm thay đổi tải trộn, độ phân bố và đặc tính cắt. Thử nghiệm tại nhà máy sử dụng quy cách thành phần bổ sung được bên mua phê duyệt.
Mục tiêu kết cấu
Giòn, mềm và kết dính được chuyển thành các quy tắc nghiệm thu có thể quan sát như mức vỡ, độ nguyên vẹn của sản phẩm, dải màu và tỷ lệ sản phẩm đạt đo được. Lần thử sử dụng các quy tắc này để tạo ra mục tiêu kết cấu được chấp nhận.
Các ví dụ quy trình bánh sa chi ma đã công bố ủng hộ việc xem hình học, điều kiện ủ và liên kết siro là các biến số công thức. Các giá trị cài đặt thực tế của YT-30 vẫn cần công thức thử nghiệm của bên mua.
Hệ thống đường và kiểm soát kết cấu
Không có một máy làm bánh riêng lẻ nào kiểm soát được kết cấu; kết cấu được hình thành trên toàn dây chuyền. Điều kiện ủ, hình học tấm, dải chiên, tình trạng dầu, điểm kết thúc siro, độ phân bố khi trộn và áp lực tạo hình tương tác với nhau trước khi dao cắt tạo ra sản phẩm hoàn chỉnh.
 Dây chuyền chính xác
| Điểm kiểm soát | Nội dung ghi nhận trong lần thử | Sản phẩm quan sát được |
|---|---|---|
| Bột nhào và ủ | Công thức, nhiệt độ bột nhào, thời gian nghỉ và điều kiện ủ | Độ nở, độ nguyên vẹn của sợi và khả năng thao tác |
| Cán tấm và cắt | Độ dày tấm, kích thước sợi và cài đặt cấp liệu | Chiên đồng đều và hình học thanh bánh cuối cùng |
| Chiên | Nhiệt độ dầu, thời gian lưu, châm bổ sung và quy trình kiểm soát vụn | Màu sắc, độ nở, lượng dầu hấp thụ và kết cấu giòn |
| Chuẩn bị siro | Công thức, điểm kết thúc chất rắn, nhiệt độ và điều kiện giữ | Độ bền liên kết, độ dính và đặc tính kết tinh |
| Trộn | Tỷ lệ siro, thứ tự bổ sung, thời gian trộn và lượng thành phần bổ sung | Độ phân bố lớp phủ và mức vỡ |
| Tạo hình và cắt | Cài đặt nén, độ dày mục tiêu, bước dao và điều kiện làm nguội | Khối lượng mỗi chiếc, chất lượng mép và mức sẵn sàng đóng gói |
Thông số kỹ thuật YT-30
Bảng này đưa các thông tin được brochure công bố vào định dạng nghiệm thu. Theo 21 CFR 117.40(a)(4), bề mặt tiếp xúc thực phẩm phải chống ăn mòn và chịu được môi trường sử dụng cùng hóa chất vệ sinh dự kiến. Vì vậy, cấp thép không gỉ tiếp xúc thực phẩm, tình trạng bề mặt, thương hiệu bộ điều khiển và giao diện hệ thống phụ trợ tại nơi lắp đặt cần được chốt trong báo giá bằng văn bản, gắn với công thức và hóa chất vệ sinh.
| Quy cách kỹ thuật | Cơ sở YT-30 | Ghi chú nghiệm thu |
|---|---|---|
| Model dây chuyền | Dây chuyền sản xuất ShaQima YT-30 | Model và danh sách trạm đi kèm được ghi trong báo giá |
| Năng suất công bố | 1.000 kg/h | Giá trị đo gắn với công thức đã phê duyệt, thời lượng thử và điểm đo |
| Kích thước công bố | 70.000 x 1.300 x 3.500 mm (229,7 × 4,3 × 11,5 ft) | Chỉ gồm kích thước bao ngoài thiết bị; không gian liền kề để vệ sinh và bảo trì phụ thuộc địa điểm |
| Công suất công bố | 88 kW | Điện áp, số pha và tần số tại nơi lắp đặt được xác nhận bằng văn bản |
| Áp suất khí tự nhiên | 4 kPa | Bên mua xác nhận nguồn khí sẵn có, yêu cầu cụm gas tại địa phương và thông gió |
| Mức tiêu thụ khí tự nhiên | 30 m³/h | Đầu vào công bố, không phải cam kết về chi phí hay hiệu suất |
| Mức tiêu thụ khí nén | 0,2 m³/phút | Bên mua xác nhận chất lượng khí đã xử lý và điểm kết nối |
| Áp suất khí nén | ≥0,6 MPa | Áp suất sẵn có được xác minh tại giao diện dây chuyền |
| Quy trình cốt lõi | 8 trạm liên kết | Thiết bị đóng gói và khâu chuẩn bị bột nhào đầu vào chỉ bao gồm khi được nêu trong báo giá |
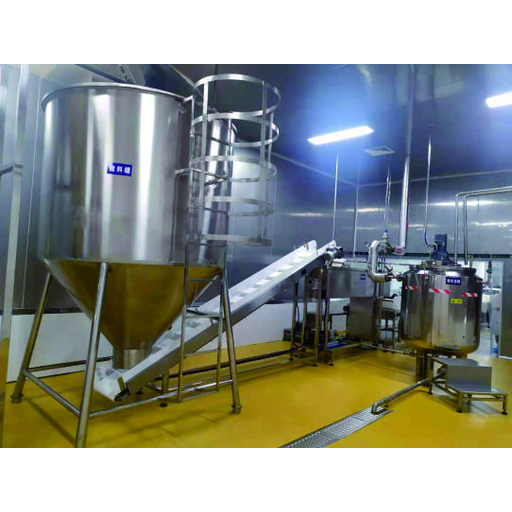
Chạy thử tại nhà máy và nhà cung cấp linh kiện mua ngoài
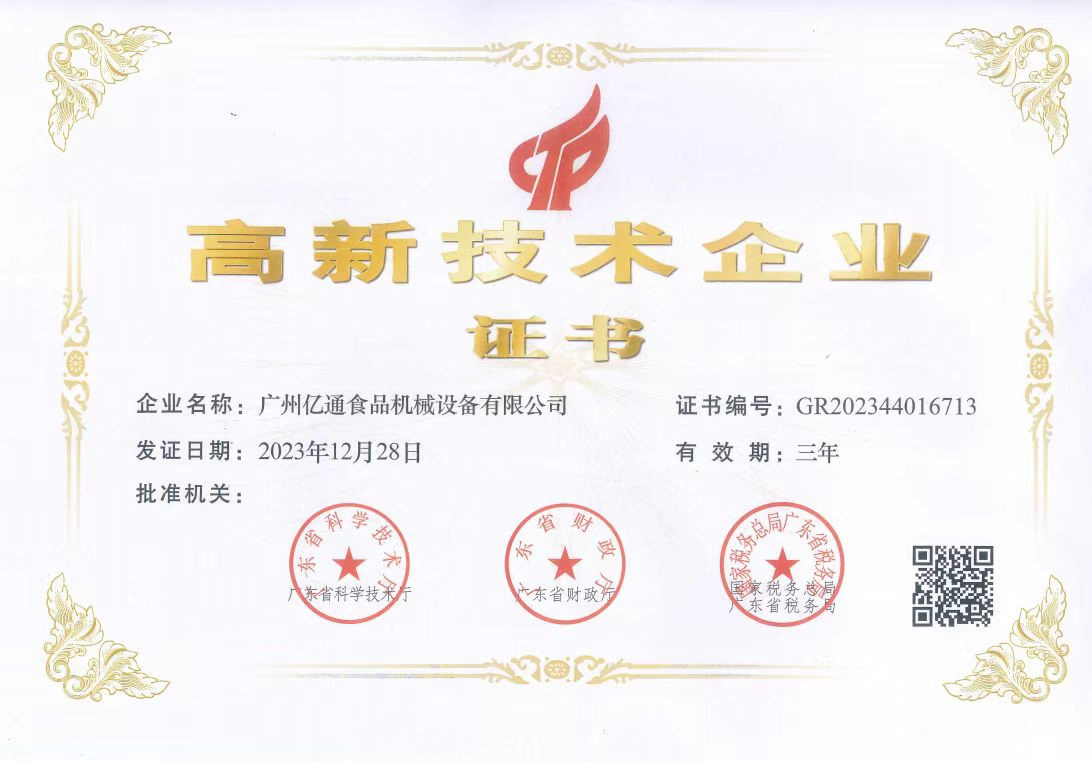
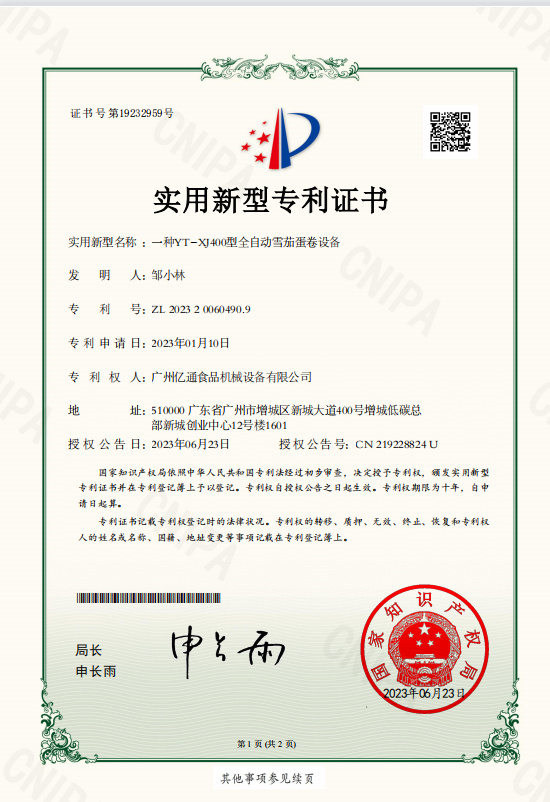
“Nghiệm thu có nghĩa là nghiệm thu tại nhà máy hay nghiệm thu tại địa điểm lắp đặt?” phải được trả lời trước khi gắn mốc thanh toán với kết quả. Chạy thử tại nhà máy ghi nhận hiệu suất trong các điều kiện đã thống nhất tại cơ sở nhà cung cấp; việc này không thay thế nghiệm thu dây chuyền đã lắp đặt theo điều kiện tại cơ sở bên mua.
Chốt công thức thử.
Ghi nhận từng nguyên liệu, hệ thống siro, thành phần bổ sung và hình học mục tiêu.Xác định sản lượng đo.
Nêu rõ con số là khối lượng sợi đã chiên, khối lượng đã tạo hình hay số sản phẩm hoàn chỉnh đạt yêu cầu.Xác định khoảng thời gian đo.
Ghi nhận các lần dừng theo kế hoạch, nguyên liệu khởi động, sản phẩm loại và sản phẩm đạt.Chạy thử trước khi đóng kiện.
Hoàn tất chạy thử đầy tải và gửi video cùng hồ sơ bằng văn bản để phê duyệt. Chạy thử sử dụng công thức, khoảng thời gian đo và điểm đo đã thống nhất.Đóng danh sách việc tồn đọng.
Các hạng mục mở, người phụ trách, hành động khắc phục và bằng chứng hoàn thành được lưu kèm hồ sơ.Lặp lại tại địa điểm lắp đặt.
Nghiệm thu tại địa điểm lắp đặt kiểm tra hệ thống phụ trợ, giao diện và điều kiện vận hành của bên mua sau khi giao hàng.Linh kiện mua ngoài
“Tôi có thể tự tìm nguồn linh kiện mua ngoài thay thế không?” được trả lời trong báo giá. Động cơ, biến tần, PLC và linh kiện màn hình cảm ứng được liệt kê theo thương hiệu và mã linh kiện để bên mua kiểm tra khả năng cung ứng.
Trách nhiệm kiểm soát năng lượng
Bên mua, với tư cách người sử dụng lao động, chịu trách nhiệm về chương trình khóa và treo thẻ bằng văn bản, đào tạo và kiểm tra định kỳ theo 29 CFR 1910.147. Đánh giá thiết kế cần lập bản đồ các điểm cô lập điện, khí nén, nhiệt và cơ khí để quy cách thiết bị được phê duyệt có thể hỗ trợ quy trình tại cơ sở.
×
![Xem phóng to]()
Khi nào dây chuyền bánh sa chi ma liên tục không phù hợp
Dây chuyền liên tục có giá trị khi công thức ổn định, sản lượng duy trì và quy tắc nghiệm thu lặp lại biện minh cho hệ thống liên kết. Đây là lựa chọn không phù hợp khi nhà máy không đáp ứng được diện tích hoặc khi phát triển sản phẩm vẫn thay đổi nhanh hơn khả năng chốt quy trình.
| Tình huống | Vì sao gây bất lợi cho bên mua | Bước tiếp theo phù hợp hơn |
|---|---|---|
| Không có không gian thẳng 70 m cho thiết bị | Kích thước bố trí trong brochure không phù hợp trước khi cộng thêm không gian phục vụ, vệ sinh và lối thoát; 21 CFR 117.40(a)(3) cũng yêu cầu không gian liền kề cho phép vệ sinh và bảo trì. | Gửi sơ đồ mặt bằng theo tỷ lệ để nghiên cứu bố trí kỹ thuật trước khi yêu cầu giá cuối cùng. |
| Lô rất nhỏ hoặc không liên tục | Hệ thống liên tục liên kết làm tăng công việc vệ sinh, gia nhiệt ban đầu và chuyển đổi sản phẩm, có thể chiếm phần lớn thời gian của một mẻ ngắn. | Trước tiên hãy đánh giá từng máy riêng lẻ hoặc quy trình theo mẻ bán tự động. |
| Công thức vẫn thay đổi sau mỗi lần chạy | Điều kiện ủ, chiên, siro và tạo hình không thể nghiệm thu khi mục tiêu liên tục thay đổi. | Hoàn tất thử nghiệm ở quy mô phòng thí nghiệm hoặc quy mô thí điểm, rồi chốt công thức thương mại trước khi nghiệm thu dây chuyền. |
| Không có tuyến khí gas, hút khí hoặc thoát nước phù hợp | Tải khí công bố và yêu cầu vệ sinh chế biến thực phẩm không thể được giải quyết chỉ bằng máy. | Hoàn tất đánh giá hệ thống phụ trợ và quy chuẩn của cơ sở trước khi phê duyệt thiết kế. |
| Đóng gói phải nằm trong một mức sản lượng được bảo đảm | Phần lõi tám trạm trong brochure kết thúc ở công đoạn tạo hình và cắt. | Nêu thiết bị đóng gói, bộ tích lũy và sản lượng công đoạn sau được chấp nhận thành một ranh giới báo giá riêng. |
Công cụ đánh giá dây chuyền sản xuất bánh sa chi ma
Công cụ đánh giá
Hồ sơ sản lượng FAT bánh sa chi ma
Chuyển một mẫu nghiệm thu tại nhà máy có thời gian đo thành tỷ lệ sản phẩm đạt được đo lường. Con số 1.000 kg/h trong brochure vẫn là năng suất công bố cho đến khi công thức, điểm đo, thời lượng thử và quy tắc loại bỏ được ghi vào quy trình nghiệm thu.
Công cụ đánh giá
Bộ kiểm tra kích thước bố trí YT-30
So sánh hình chữ nhật trong nhà rõ ràng với kích thước bao ngoài máy YT-30 được brochure công bố là 70 m × 1,3 m × 3,5 m. Đạt nghĩa là chỉ kích thước bao ngoài thiết bị phù hợp; chưa bao gồm lối bảo trì, kết cấu đỡ, hút khí, thoát nước, cụm hệ thống phụ trợ hoặc khoảng hở theo quy định.
Công cụ đánh giá
Bộ tính tải ca sản xuất theo đầu vào công bố của YT-30
Chuyển các đầu vào YT-30 được brochure công bố thành tổng tải ca sản xuất theo đầu vào công bố. Phép tính sử dụng công suất điện 88 kW, khí tự nhiên 30 m³/h tại 4 kPa và khí nén 0,2 m³/phút; không ước tính hiệu suất, giá hệ thống phụ trợ hoặc thời gian hoàn vốn.
Câu hỏi thường gặp
NODE // READY
Bắt đầu với sản lượng sản phẩm đạt mỗi giờ, công thức và lượng thành phần bổ sung, hình học sản phẩm, diện tích thẳng khả dụng, điện, khí gas, khí nén, hút khí và ranh giới đóng gói. Sau đó so sánh các nhà cung cấp bằng danh sách trạm bằng văn bản và thử nghiệm nghiệm thu tại nhà máy gắn với công thức, thay vì chỉ dựa vào một tuyên bố năng suất đơn lẻ.
Brochure mô tả một hệ thống liên tục tự động gồm tám trạm, từ cắt bột nhào đến tạo hình và cắt. Khâu chuẩn bị bột nhào đầu vào, đóng gói đầu ra và hệ thống tại cơ sở chỉ thuộc báo giá khi được nêu rõ.
Đó là năng suất công bố trong brochure, không phải cam kết vô điều kiện về sản phẩm đạt. Quy trình nghiệm thu phải xác định trạng thái sản phẩm được cân, công thức, khoảng thời gian đo, các lần dừng theo kế hoạch, sản phẩm loại và điểm đo. Hãy dùng con số này làm dữ liệu so sánh, không phải cam kết sản lượng độc lập với công thức.
Brochure liệt kê 88 kW, khí tự nhiên ở 4 kPa và 30 m³/h, cùng khí nén 0,2 m³/phút ở áp suất ít nhất 0,6 MPa. Điện áp, số pha, tần số tại nơi lắp đặt, chất lượng khí đã xử lý, thông gió và chi tiết kết nối được xác nhận trong quá trình xem xét thiết kế.
Kích thước bao ngoài thiết bị được công bố là 70.000 × 1.300 × 3.500 mm. Bố trí nhà máy cuối cùng phải cộng thêm không gian liền kề có thể vệ sinh, lối bảo trì, hệ thống phụ trợ, thoát nước, hút khí, luồng nguyên liệu và khoảng hở an toàn tại địa phương.
Hình ảnh sản phẩm hoàn chỉnh được cung cấp cho thấy bánh sa chi ma có thành phần bổ sung. Loại, kích thước và lượng thành phần bổ sung thực tế của bên mua vẫn cần được thử nghiệm trộn và cắt trước khi trở thành công thức sản xuất được chấp nhận.
Đây là lựa chọn đầu tiên kém phù hợp cho các lô rất nhỏ không liên tục, công thức thương mại chưa ổn định hoặc cơ sở không có diện tích thẳng và hệ thống phụ trợ cần thiết. Trong những trường hợp đó, từng máy riêng lẻ hoặc quy trình theo mẻ bán tự động có thể phù hợp hơn để nghiên cứu kỹ thuật.
Một lần chạy thử đầy tải tại nhà máy được hoàn tất trước khi đóng kiện, đồng thời video và hồ sơ thử nghiệm bằng văn bản được gửi để phê duyệt. Công thức, cơ sở đo và tiêu chí hoàn thành phải được thống nhất trước khi thử để hồ sơ có ý nghĩa.
Động cơ, biến tần, PLC và linh kiện màn hình cảm ứng được xác định theo thương hiệu và mã linh kiện trong báo giá. Điều này cho phép bên mua kiểm tra khả năng cung ứng và tìm nguồn thay thế cho linh kiện đã nêu mà không phụ thuộc vào một linh kiện thay thế không được liệt kê.
Báo giá được kỹ sư xem xét và gửi lại trong vòng 24 giờ vào các ngày làm việc. Sản xuất được lên lịch trong 60–90 ngày làm việc; thanh toán gồm 30% tiền đặt cọc T/T và 70% trước khi giao, với EXW, FOB và CIF đều có thể áp dụng và FOB là điều kiện mặc định.
Ghi nhận công thức đã phê duyệt, trạng thái sản phẩm được cân, thời lượng thử, các lần dừng theo kế hoạch, sản lượng đạt và loại, hệ thống phụ trợ, giá trị cài đặt, danh sách linh kiện, các hạng mục còn mở và người phê duyệt được nêu tên. Giữ riêng kết quả nghiệm thu tại địa điểm lắp đặt với thử nghiệm tại nhà máy của nhà cung cấp.