Entre em contato com a UDTECH Company

LINHA YT-30
ISO
Linha de produção de sachima
Linha de produção de sachima — linha automática ShaQima de 1.000 kg/h
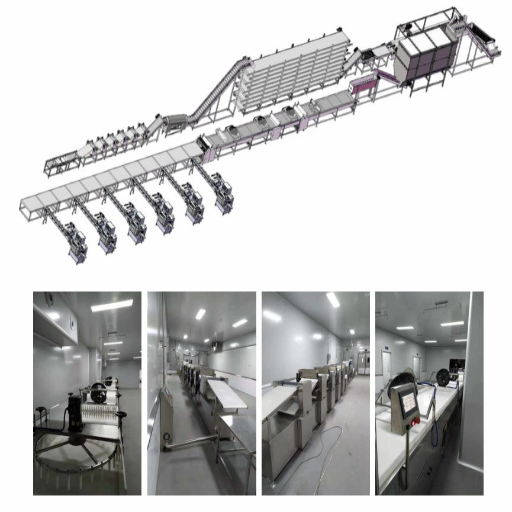
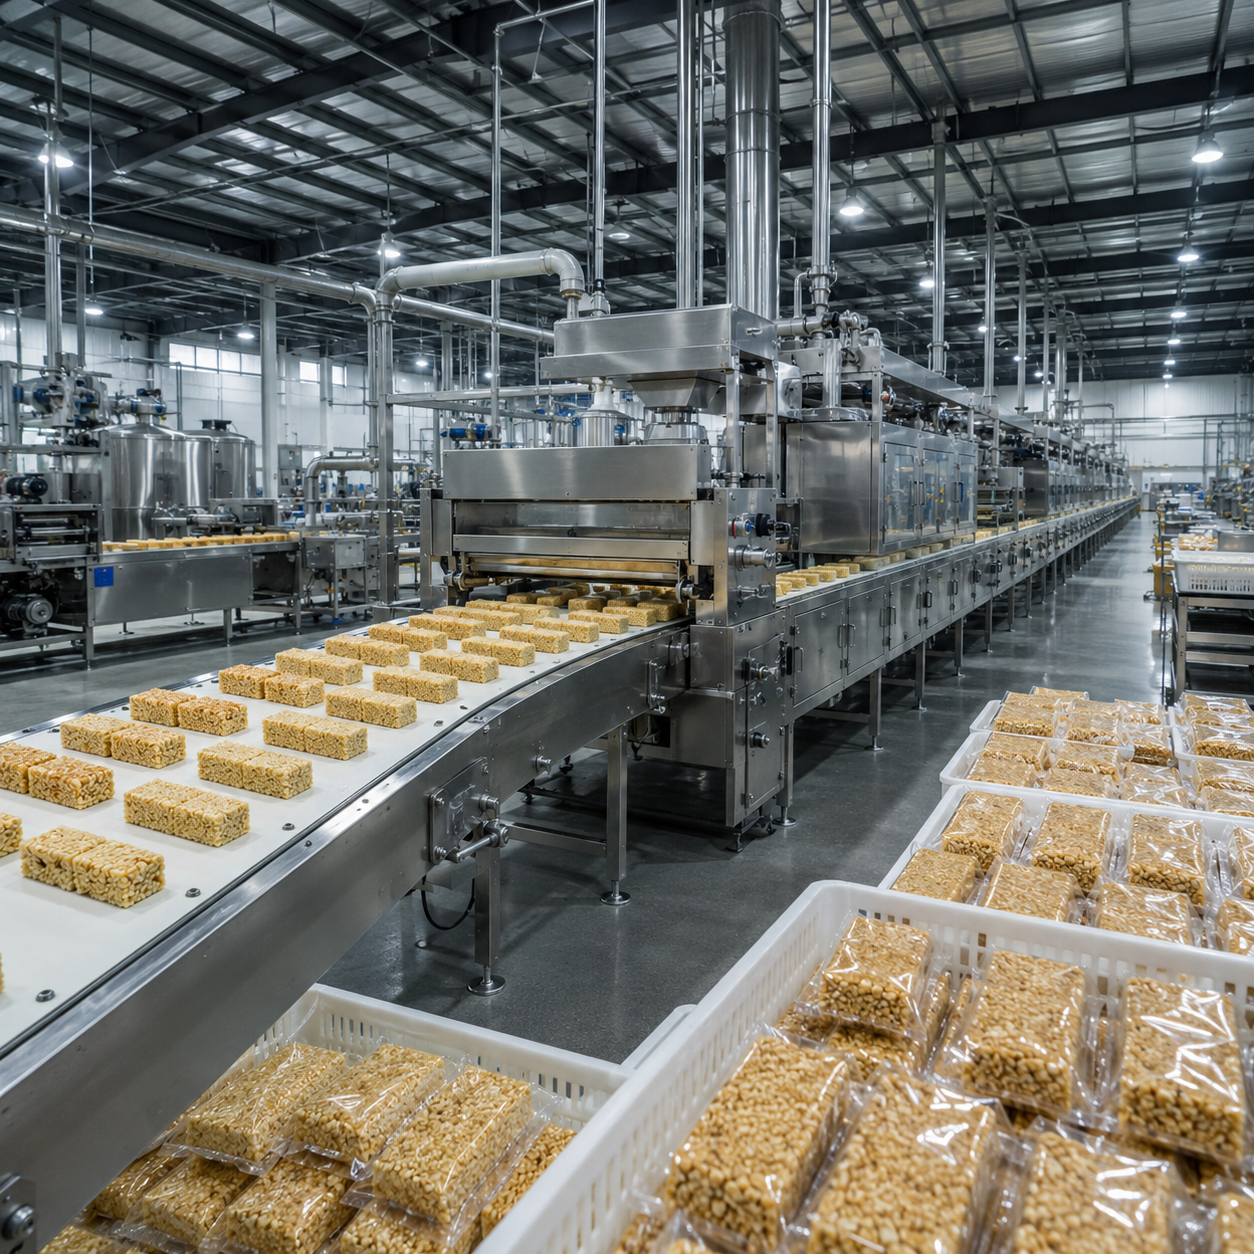
A linha de produção de sachima YT-30 é um conjunto contínuo com comprimento informado de 70 m e altura de 3,5 m; por isso, a adequação à planta deve ser verificada no início da decisão de compra. A sequência abrange corte da massa, prensagem e moldagem, segunda fermentação automática, fritura, armazenamento intermediário, preparo do açúcar, mistura de açúcar e, depois, moldagem e corte.
Solicite uma proposta comercial para a YT-30
Envie sua receita-alvo, taxa de produto aprovado, utilidades industriais disponíveis no destino e planta baixa em escala para análise da engenharia.
Proposta comercial analisada por engenheiro em até 24 horas
Produção nominal de 1.000 kg/h
Oito estações de processamento interligadas
FOB, EXW ou CIF
Entradas nominais e adequação da planta da YT-30
Uma linha de produção de sachima é um sistema interligado de processamento de alimentos que transforma massa preparada em tiras fritas, mistura-as com calda de açúcar cozida, molda a massa e corta-a em unidades comercializáveis. O folheto da YT-30 informa capacidade nominal de 1.000 kg/h; o valor de aceitação específico do comprador ainda deve ser medido com uma receita e um ponto de medição acordados.
Carga de turno das entradas nominais da YT-30 por 1.000 kg/h
1.000 kg/h
Capacidade nominal; a base do teste de fábrica deve definir a produção medida
70 × 1,3 × 3,5 m
Envelope informado do equipamento, antes do espaço de serviço específico da planta
88 kW
Potência elétrica informada
30 m³/h a 4 kPa
Necessidade informada de gás natural
0,2 m³/min
Ar comprimido a no mínimo 0,6 MPa
Oito estações
Do corte da massa à moldagem e ao corte finais
O conjunto de oito estações da sachima
O conjunto interligado mantém o preparo da massa, a fermentação, o controle da fritura e a ligação com açúcar em um único fluxo de processamento. Cada transferência precisa de uma variável de receita documentada e de uma observação de aceitação, pois uma fritadeira rápida não compensa massa subfermentada nem uma etapa de calda instável.
01
Corte da massa
A massa preparada entra no conjunto contínuo por alimentação controlada. A mistura de farinhas, a temperatura da massa e o ponto final da mistura permanecem no arquivo de receita do comprador.
02
Prensagem e moldagem
Os rolos transformam a massa em lâminas uniformes antes da formação das tiras. A espessura da lâmina e a geometria de corte tornam-se valores de configuração mensuráveis.
03
Segunda fermentação automática
A segunda etapa de fermentação documentada dá tempo para a rede de glúten relaxar antes da fritura. “A etapa de fermentação pode ser omitida?” torna-se uma questão de teste, com resultado de expansão e textura, e não uma suposição.
04
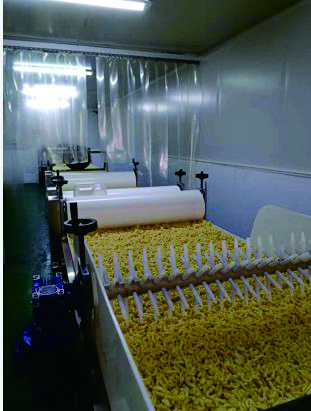
Fritura contínua
O tempo de fritura, a temperatura do óleo e a remoção de migalhas determinam cor, expansão e absorção de óleo. A janela operacional é definida durante os testes da receita, e não copiada de outro produto.
05
Armazenamento intermediário
Um armazenamento intermediário controlado separa a etapa térmica da mistura de açúcar. Isso ajuda a equipe a observar o equilíbrio do fluxo, em vez de ocultar uma interrupção a jusante.
06
Fervura do açúcar
A etapa da calda prepara a fase de ligação das tiras fritas. Teor de sólidos, ponto final de temperatura e tempo de retenção exigem uma ficha de controle específica da receita.
07
Mistura de açúcar
O misturador distribui a mistura de açúcar sobre o material frito antes da moldagem. A ordem de adição, a carga de inclusões e o tempo de mistura afetam a distribuição e a quebra.
08
Moldagem e corte
A prensa define a espessura aprovada antes que a massa ligada seja cortada no tamanho; depois, as unidades esfriam antes da embalagem. A embalagem começa após este limite central de oito estações, salvo inclusão específica na proposta comercial.
Contexto de processo publicado: CN105472988A documenta exemplos de fermentação e fritura para sachima. É uma patente de processo de terceiros, não uma reivindicação de patente da UD.
Ponto de comparação publicado
Janela informada
Limite da evidência
Segunda fermentação
27–35 °C por 1–5 horas
Exemplo de patente de processo de terceiros
Laminação antes do corte
3–5 mm
Relato comercial publicado sobre sachima
Fritura
160–190 °C por 50–120 segundos
Exemplo de patente mais comparação relatada no setor
Ponto final da calda
105–115 °C
Exemplo de patente de processo de terceiros
Limites de qualidade do óleo analisados em diferentes jurisdições
Principalmente 10–16% de compostos polares totais; a revisão cita acima de 25% como impróprio, segundo fonte secundária
Revisão por pares, não um limite universal para compradores
Esses valores são janelas de comparação, não pontos de ajuste padrão da YT-30; o teste da receita do comprador e a regra local de qualidade do óleo determinam o registro operacional aceito.
Formatos de sachima e variáveis da receita
Sachima, ShaQima e Saqima são grafias em inglês para a mesma família de produtos, e não três categorias de linha separadas. Por isso, a página da YT-30 trata a geometria da unidade, o sistema de calda e as inclusões como variáveis de receita dentro de um único escopo de processamento de sachima.
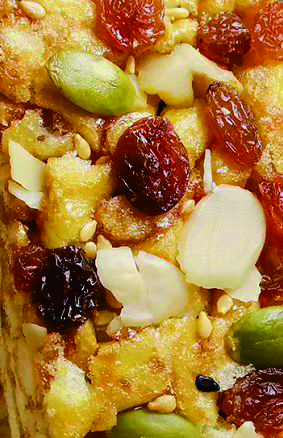
Imagem de folheto fornecida pelo cliente: barras de sachima prontas, com inclusões visíveis.
Resumo de requisitos técnicos para um teste útil
- Formulação de farinha e ovo
- Ponto final da mistura da massa e condições de fermentação
- Espessura da lâmina, largura da tira e comprimento do corte
- Meio de fritura e limites de qualidade do comprador
- Formulação da calda e ponto final de sólidos
- Carga de inclusões de castanhas, sementes ou frutas secas
- Dimensões e massa-alvo da unidade
- Definições de produto aprovado e rejeitado
Geometria clássica de barra
As tiras de massa frita são ligadas com calda, comprimidas e cortadas em barras ou blocos. A proposta comercial registra comprimento, largura, espessura e massa-alvo.
Receitas com inclusões
Castanhas, sementes ou frutas secas alteram a carga de mistura, a distribuição e o comportamento no corte. O teste de fábrica usa a especificação de inclusões aprovada pelo comprador.
Metas de textura
Crocante, macio e coeso são convertidos em regras de aceitação observáveis, como quebra, integridade da unidade, faixa de cor e taxa medida de produto aprovado. O teste usa essas regras para produzir uma meta de textura aceita.
Os exemplos publicados de processos de sachima sustentam o tratamento da geometria, das condições de fermentação e da ligação com calda como variáveis de receita. As configurações reais da YT-30 ainda exigem a receita de teste do comprador.
Sistema de açúcar e controle da textura
Nenhuma máquina isolada controla a textura; ela é criada ao longo da linha. Condição de fermentação, geometria da lâmina, janela de fritura, condição do óleo, ponto final da calda, distribuição da mistura e pressão de moldagem interagem antes que o cortador produza o produto acabado.
 Linha de precisão
| Ponto de controle | O que o teste registra | Resultado observado |
|---|---|---|
| Massa e fermentação | Formulação, temperatura da massa, duração do descanso e condição de fermentação | Expansão, integridade das tiras e manuseio |
| Laminação e corte | Espessura da lâmina, dimensões das tiras e configuração da alimentação | Fritura uniforme e geometria final da barra |
| Fritura | Temperatura do óleo, tempo de permanência, reposição e rotina de controle de migalhas | Cor, expansão, absorção de óleo e textura crocante |
| Preparo da calda | Formulação, ponto final de sólidos, temperatura e condição de retenção | Força de ligação, pegajosidade e comportamento de cristalização |
| Mistura | Proporção de calda, ordem de adição, tempo de mistura e carga de inclusões | Distribuição do revestimento e quebra |
| Moldagem e corte | Configuração de compressão, espessura-alvo, passo da faca e condição de resfriamento | Massa da unidade, qualidade das bordas e prontidão para embalagem |
Especificações da YT-30
A tabela leva os fatos informados no folheto para um formato de aceitação. Conforme 21 CFR 117.40(a)(4), as superfícies de contato com alimentos devem ser resistentes à corrosão e suportar o ambiente previsto e os compostos de limpeza correspondentes. Portanto, o grau do aço inoxidável de contato com alimentos, a condição da superfície, as marcas dos controles e as interfaces de utilidades industriais do destino devem ser fixados na proposta comercial escrita, de acordo com a receita e os produtos químicos de higienização.
| Especificação | Base da YT-30 | Observação de aceitação |
|---|---|---|
| Modelo da linha | Linha de produção de ShaQima YT-30 | Modelo e lista de estações incluídas registrados na proposta comercial |
| Capacidade nominal | 1.000 kg/h | Valor medido vinculado à receita aprovada, à duração do teste e ao ponto de medição |
| Dimensões informadas | 70.000 x 1.300 x 3.500 mm (229,7 × 4,3 × 11,5 ft) | Somente o envelope do equipamento; o espaço adjacente lavável e de serviço é específico da planta |
| Potência informada | 88 kW | Tensão, fase e frequência do destino confirmadas por escrito |
| Pressão do gás natural | 4 kPa | O comprador confirma o gás disponível, os requisitos locais do trem e a ventilação |
| Consumo de gás natural | 30 m³/h | Entrada nominal, não garantia de custo ou eficiência |
| Consumo de ar comprimido | 0,2 m³/min | O comprador confirma a qualidade do ar tratado e o ponto de conexão |
| Pressão do ar comprimido | ≥0,6 MPa | Pressão disponível verificada na interface da linha |
| Processo central | 8 estações interligadas | A embalagem e o preparo da massa a montante só estão incluídos se forem nomeados na proposta comercial |
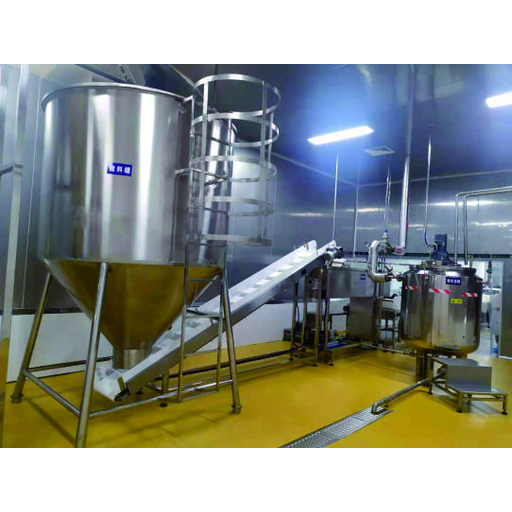
Teste de funcionamento em fábrica e fornecedores de componentes adquiridos
“A aceitação significa um Teste de Aceitação em Fábrica ou um Teste de Aceitação no Local?” deve ser respondido antes de vincular um marco de pagamento ao resultado. Um teste de funcionamento em fábrica registra o desempenho nas condições acordadas no local do fornecedor; ele não substitui a aceitação da linha instalada nas condições da planta do comprador.
Congele a receita do teste.
Registre cada matéria-prima, o sistema de calda, as inclusões e a geometria-alvo.Defina a produção medida.
Declare se o valor representa tira frita, massa moldada ou unidades acabadas aprovadas.Defina a janela cronometrada.
Registre paradas planejadas, material de partida, rejeitos e produto aprovado.Opere antes de preparar os engradados.
Um teste de funcionamento com carga total é concluído, e o vídeo junto com o registro escrito é enviado para aprovação. O teste usa a receita, a janela cronometrada e o ponto de medição acordados.Feche a lista de pendências.
Itens em aberto, responsável, ação corretiva e evidência de conclusão permanecem anexados ao registro.Repita na planta.
A aceitação no local verifica as utilidades industriais instaladas, as interfaces e as condições operacionais do comprador após o embarque.Componentes adquiridos
“Posso buscar outro fornecedor para um componente adquirido?” é respondido na proposta comercial. Motores, inversores, PLC e componentes da tela sensível ao toque são listados por marca e número de peça para que o comprador possa verificar a disponibilidade.
Responsabilidade pelo controle de energia
O comprador, como empregador, é responsável por seu programa escrito de bloqueio e etiquetagem, treinamento e inspeção periódica conforme 29 CFR 1910.147. A análise de projeto deve mapear os pontos de isolamento elétrico, pneumático, térmico e mecânico para que a especificação aprovada do equipamento possa apoiar esse procedimento da planta.
×
![Vista ampliada]()
Quando uma linha contínua de sachima é a escolha errada
Uma linha contínua é valiosa quando receitas estáveis, volume sustentado e regras de aceitação repetíveis justificam o conjunto interligado. Ela é uma escolha inadequada quando a fábrica não comporta a área necessária ou quando o desenvolvimento do produto ainda muda mais rápido do que o processo pode ser congelado.
| Situação | Por que isso prejudica o comprador | Próximo passo recomendado |
|---|---|---|
| Não há um envelope retilíneo de equipamento de 70 m | A área ocupada informada no folheto não cabe antes de adicionar espaço para serviço, higienização e saída; a 21 CFR 117.40(a)(3) também exige que os espaços adjacentes permitam limpeza e manutenção. | Envie uma planta baixa em escala para um estudo de layout de engenharia antes de solicitar o preço final. |
| Lotes muito pequenos ou intermitentes | Um conjunto contínuo interligado acrescenta trabalho de limpeza, aquecimento inicial e troca de produto, que pode dominar uma produção curta. | Avalie primeiro máquinas individuais ou uma sequência de produção em lotes semiautomática. |
| A receita ainda muda a cada produção | As condições de fermentação, fritura, calda e moldagem não podem ser aceitas contra um alvo em movimento. | Conclua testes de bancada ou piloto e congele a receita comercial antes da aceitação da linha. |
| Não há rota adequada para gás, exaustão ou drenagem | A carga de gás informada e as necessidades de higienização do processamento de alimentos não podem ser resolvidas apenas pela máquina. | Conclua uma análise das utilidades industriais e dos códigos da instalação antes da aprovação do projeto. |
| A embalagem deve fazer parte de uma única cadência garantida | O núcleo de oito estações do folheto termina na moldagem e no corte. | Nomeie o equipamento de embalagem, o acúmulo e a cadência a jusante aceita como um limite separado da proposta comercial. |
Ferramentas de avaliação da linha de produção de sachima
Ferramenta de avaliação
Registro de vazão do FAT de sachima
Transforme uma amostra de teste de aceitação em fábrica, cronometrada, em uma cadência medida de produto aprovado. O valor de 1.000 kg/h do folheto permanece como capacidade nominal até que a receita, o ponto de medição, a duração do teste e a regra de rejeição sejam escritos no protocolo de aceitação.
Ferramenta de avaliação
Verificador do envelope de layout da YT-30
Compare um retângulo interno claro com o envelope da máquina YT-30 informado no folheto, de 70 m × 1,3 m × 3,5 m. Uma aprovação significa apenas que o envelope do equipamento cabe; não inclui corredores de serviço, suportes estruturais, exaustão, drenagem, skids de utilidades industriais ou folgas legais.
Ferramenta de avaliação
Calculadora de carga de turno das entradas nominais da YT-30
Converta as entradas nominais da YT-30 informadas no folheto em um total de carga de turno nominal. O cálculo usa potência elétrica de 88 kW, gás natural de 30 m³/h a 4 kPa e ar comprimido de 0,2 m³/min; não estima eficiência, preço das utilidades industriais nem retorno do investimento.
Perguntas frequentes
NÓ // PRONTO
Comece pelo produto aprovado por hora, pela receita e pela carga de inclusões, pela geometria da unidade, pelo espaço retilíneo disponível, pela eletricidade, pelo gás, pelo ar, pela exaustão e pelo limite da embalagem. Depois, compare os fornecedores usando uma lista de estações por escrito e um teste de aceitação em fábrica vinculado à receita, em vez de uma simples alegação de capacidade.
O folheto descreve um conjunto automático interligado que cobre oito estações, do corte da massa à moldagem e ao corte. O preparo da massa a montante, a embalagem a jusante e os sistemas da planta só pertencem à proposta comercial quando forem nomeados explicitamente.
É a capacidade nominal informada no folheto, e não uma garantia incondicional de produto aprovado. O protocolo de aceitação deve identificar o estado do produto que será pesado, a receita, a janela cronometrada, as paradas planejadas, os rejeitos e o ponto de medição. Use-a como dado de comparação, e não como promessa de produção independente da receita.
O folheto informa 88 kW, gás natural a 4 kPa e 30 m³/h, além de ar comprimido a 0,2 m³/min e no mínimo 0,6 MPa. A tensão, a fase e a frequência do destino, a qualidade do ar tratado, a ventilação e os detalhes de conexão são confirmados durante a análise do projeto.
O envelope informado do equipamento é de 70.000 × 1.300 × 3.500 mm. O layout final da planta deve acrescentar espaço adjacente lavável, acesso para manutenção, utilidades industriais, drenagem, exaustão, fluxo de materiais e folgas de segurança locais.
As fotografias fornecidas do produto acabado mostram sachima com inclusões. O tipo, o tamanho e a carga reais das inclusões do comprador ainda exigem um teste de mistura e corte antes de se tornarem uma receita de produção aceita.
É uma escolha inicial ruim para lotes intermitentes muito pequenos, uma receita comercial instável ou uma instalação sem a área retilínea e as utilidades industriais necessárias. Nesses casos, máquinas individuais ou uma sequência de produção em lotes semiautomática podem ser uma alternativa melhor para o estudo de engenharia.
Um teste de funcionamento em fábrica com carga total é concluído antes da preparação dos engradados, e o vídeo com o registro escrito do teste é enviado para aprovação. A receita, a base de medição e os critérios de conclusão devem ser acordados antes do teste para que o registro seja significativo.
Motores, inversores, PLC e componentes da tela sensível ao toque são identificados por marca e número de peça na proposta comercial. Isso permite ao comprador verificar a disponibilidade e buscar outro fornecedor para uma peça nomeada, sem depender de uma substituição não listada.
As propostas comerciais analisadas por engenheiro são enviadas em até 24 horas nos dias úteis. A produção é programada para 60–90 dias úteis; o pagamento é de 30% de entrada T/T e 70% antes do embarque, com EXW, FOB e CIF disponíveis e FOB como padrão.
Registre a receita aprovada, o estado do produto pesado, a duração do teste, as paradas planejadas, a produção aprovada e rejeitada, as utilidades industriais, os pontos de ajuste, a lista de componentes, as pendências em aberto e os aprovadores nomeados. Mantenha o resultado da aceitação na planta separado do teste de fábrica realizado no local do fornecedor.