Liên hệ với UDTECH Company


Lập kế hoạch năng suất máy làm bánh trứng cuộn là quá trình định cỡ thiết bị dựa trên số bánh cuộn đã xuất xưởng và đóng gói theo nhu cầu đơn hàng, thay vì dựa vào chu kỳ nhanh nhất ghi trong tài liệu giới thiệu. Lập kế hoạch năng suất sản xuất thực phẩm hiệu quả phải xác định sản phẩm, đánh giá từng loại hao hụt, kiểm tra toàn bộ dây chuyền sản xuất và định cỡ thiết bị theo nhu cầu cao điểm.
Cập nhật tháng Chín năm 2026
Lập kế hoạch năng suất máy làm bánh trứng cuộn chuyển đổi tốc độ đã được chứng minh cho từng sản phẩm thành số chiếc đạt được xuất xưởng mỗi giờ và mỗi tuần. Hãy sử dụng số liệu đo về khả dụng, hiệu suất vận hành, tỷ lệ đạt ngay lần đầu, số giờ theo lịch và trạm chậm nhất trên dây chuyền. Làm tròn số máy cần thiết lên, sau đó xác nhận bằng các lần chạy có giám sát và lặp lại.
Tổng quan lập kế hoạch
| Đơn vị lập kế hoạch | Số chiếc thành phẩm đạt được mỗi giờ và mỗi tuần theo lịch |
| Phạm vi sản phẩm | Bánh trứng cuộn nhân mặn hoặc chả giò với vỏ, nhân, kích thước, quy trình nấu và quy cách đóng gói xác định |
| Phương trình cốt lõi | Tốc độ đã chứng minh x khả dụng x hiệu suất x tỷ lệ đạt ngay lần đầu |
| Ràng buộc dây chuyền | Tốc độ thành phẩm đạt bền vững thấp nhất trên tất cả các trạm được kết nối |
| Bằng chứng cần có | Sản lượng có giám sát cùng bằng chứng về độ ổn định qua các lần chạy lặp trong điều kiện đã thống nhất |
Điểm chính
- Các lần dừng ngắn ở trạm không phải lúc nào cũng làm giảm sản lượng cuối dây chuyền nếu bộ đệm hấp thụ được chúng.
- Bánh xốp ngọt hoặc bánh cuộn hình điếu xì gà và bánh cuộn nhân mặn cần các giả định quy trình khác nhau.
- Sản phẩm đạt phải đáp ứng chất lượng thương mại và các điều kiện nghiệm thu an toàn thực phẩm áp dụng.
- Một lần chạy thử ngắn chỉ chứng minh sản lượng quan sát được, không chứng minh năng suất bền vững cho nhiều sản phẩm và ca sản xuất.
Lập kế hoạch theo sản lượng đạt, không theo tốc độ danh định
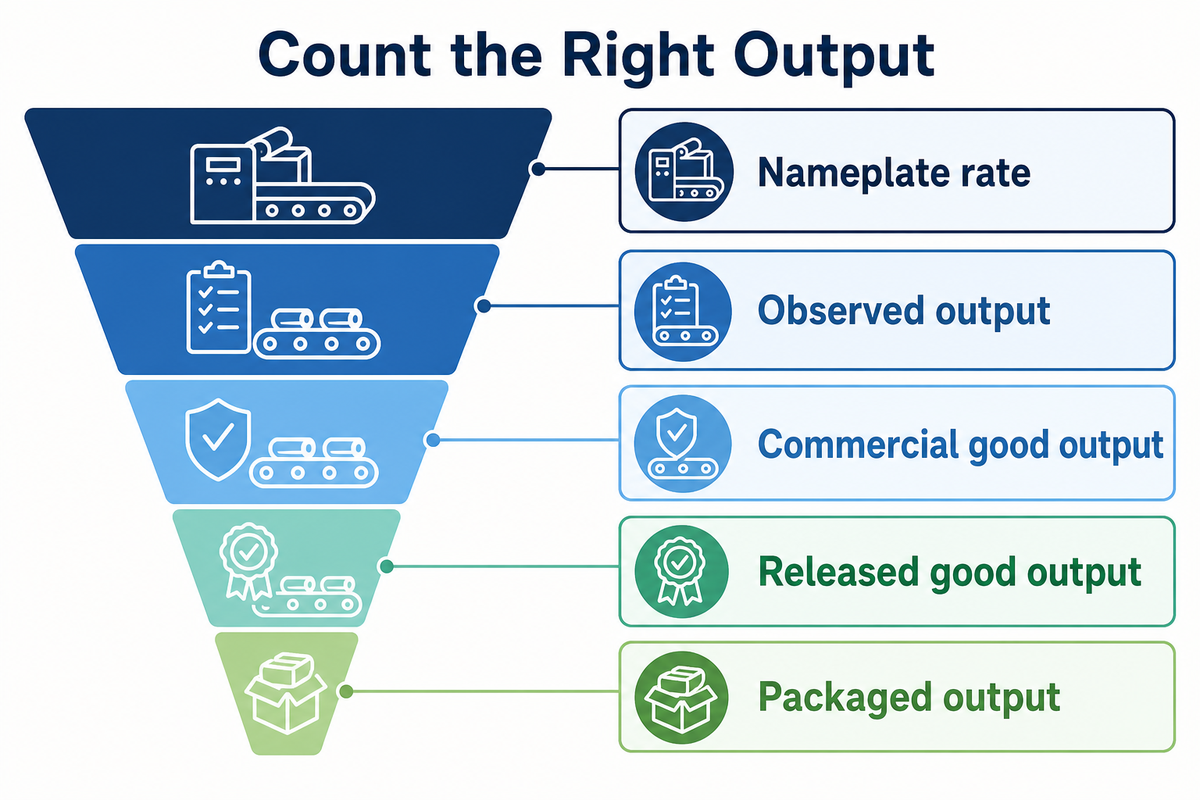
Năng suất máy chỉ có ý nghĩa khi mọi khái niệm đều được xác định rõ. Tốc độ danh định xác định một chu kỳ lý thuyết; sản lượng quan sát được đếm mọi sản phẩm làm ra; sản lượng thương mại đạt loại bỏ sản phẩm lỗi; sản lượng đạt xuất xưởng đáp ứng các tiêu chí an toàn thực phẩm áp dụng; sản lượng đã đóng gói xác định những gì có thể giao hàng.
Trang công khai của ISO về ISO 22400-1:2014 mô tả một khuôn khổ trung lập với ngành cho các chỉ số hiệu suất sản xuất trong các ngành theo mẻ, liên tục và rời rạc. Tài liệu này không công bố một mục tiêu sử dụng chung cho mọi nơi. Bài học hữu ích là phải xác định tử số, mẫu số, khoảng thời gian và các sự kiện loại trừ trước khi so sánh hai máy làm bánh trứng cuộn.
Một nghiên cứu tình huống sản xuất của NIST trình bày việc thu thập số chu kỳ, dữ liệu khả dụng sản xuất và số chi tiết lỗi để đánh giá hiệu quả thiết bị tổng thể. Nghiên cứu cũng bàn về khả dụng, hiệu suất và chất lượng. Các dữ liệu đó tạo nên một khung đo lường. Chúng không biện minh cho việc sao chép một tỷ lệ phần trăm từ nhà máy khác.
Điểm rút ra chính
Hãy dùng một định nghĩa năng suất trong yêu cầu, thử nghiệm nhà cung cấp, kế hoạch sản xuất và hợp đồng mua hàng: số chiếc thành phẩm đạt được xuất xưởng trong một khoảng thời gian đã thống nhất.
Xác định sản phẩm trước khi so sánh năng suất
Báo giá năng suất chỉ có thể so sánh khi mọi nhà cung cấp dùng cùng một định nghĩa sản phẩm. Kích thước và đặc tính của vỏ, công thức và khối lượng nhân, hình dạng cuối, điều kiện nấu, tiêu chí kiểm tra và quy cách đóng gói cuối đều có thể ảnh hưởng đến tốc độ sản xuất và tỷ lệ đạt xuất xưởng.
Để so sánh, trang sản phẩm ER-24 của ANKO nêu mức tối đa 2.400 chiếc mỗi giờ cho sản phẩm nặng 65-75 g. Trang này đề cập sự phụ thuộc của năng suất vào quy cách kỹ thuật/công thức/sản phẩm. Đây không phải quy cách của UDTECH và cũng không phải mức trung bình của ngành.
Tốc độ sản xuất sản phẩm có nhân này phải được tách biệt với tốc độ sản xuất bánh xốp cuộn ngọt. Bánh xốp cuộn là loại bánh được tạo hình khi nướng dưới dạng tấm mỏng. Máy sản xuất bánh trứng cuộn sẽ kết hợp tấm vỏ với nhân trước khi chiên. Bạn có thể tìm hiểu thêm về sự khác biệt này trong hướng dẫn phân biệt máy bánh xốp cuộn và máy chả giò.
Tìm kiếm các nhãn như “máy làm bánh trứng cuộn tự động” hoặc “máy làm bánh trứng cuộn công nghiệp” sẽ không trả lời được câu hỏi này. Báo giá cần có mô tả sản phẩm và định nghĩa quy trình.
Chất lượng sản phẩm và các đầu vào chất lượng nhất quán
Đối với nhà sản xuất thực phẩm, chất lượng sản phẩm và tính nhất quán đòi hỏi kích thước ổn định, khâu chuẩn bị nguyên liệu được kiểm soát và một quy tắc về độ đồng nhất sản phẩm mà nhà cung cấp có thể kiểm tra.
| Đầu vào | Thông tin ghi nhận | Vì sao làm thay đổi năng suất | Giới hạn |
|---|---|---|---|
| Vật liệu vỏ | Công thức hoặc mã nhà cung cấp | Đặc tính xử lý và hàn kín | Không thay thế trong khi thử nghiệm |
| Kích thước vỏ | Chiều rộng, chiều dài, độ dày | Khoảng dịch chuyển khi gấp và kích thước thành phẩm | Sử dụng giá trị đo thực tế |
| Công thức nhân | Nguyên liệu và tình trạng | Độ chảy, cấp bột và hàn kín | Kiểm soát nhiệt độ và mẻ |
| Khối lượng nhân | Mục tiêu và dung sai | Chu kỳ bộ phận rót nhân và rủi ro loại bỏ | Xác nhận bằng cách cân mẫu |
| Hình học thành phẩm | Chiều dài, đường kính, nếp gấp | Dụng cụ và thời gian của trạm | Mỗi dòng so sánh chỉ dùng một quy cách |
| Quy trình nấu | Chiên, nướng hoặc phương pháp khác | Thời gian lưu ở công đoạn sau | Xác nhận quy trình thực tế |
| Tiêu chí xuất xưởng | Lỗi và giới hạn an toàn | Xác định số lượng sản phẩm đạt | Cần được người mua phê duyệt |
| Quy cách đóng gói | Đếm chiếc, khay, túi hoặc thùng carton | Xác định nhu cầu của trạm đóng gói | Bao gồm bước kiểm tra |
| Cơ cấu sản phẩm | Số đơn vị theo mã hàng | Tạo ra nhu cầu chuyển đổi sản phẩm | Mô hình hóa tuần cao điểm, không chỉ tuần trung bình |
Lập bảng tính năng suất thành phẩm đạt theo tuần
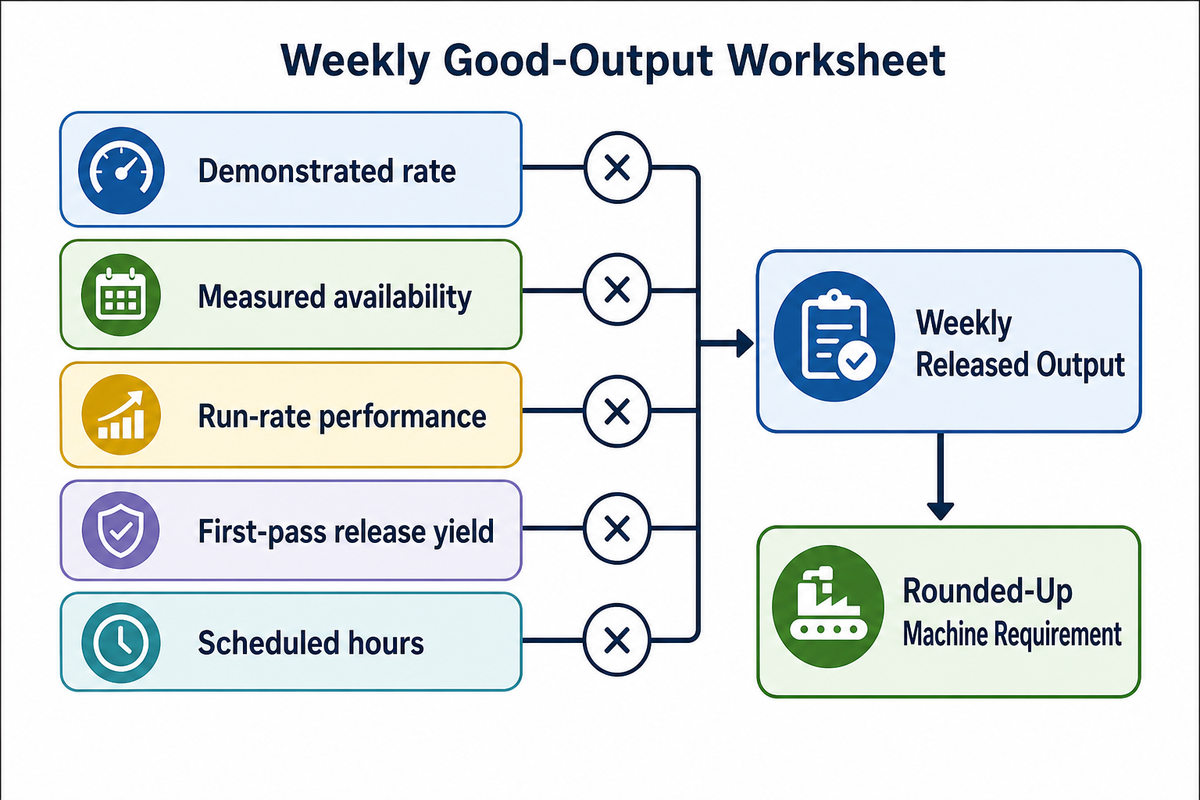
Mô hình năng suất theo tuần nhân tốc độ đã chứng minh của từng sản phẩm với khả dụng đo được, hiệu suất vận hành, tỷ lệ đạt ngay lần đầu và số giờ theo lịch. Chia nhu cầu cao điểm cho con số này rồi làm tròn lên. Vì vậy, hãy thay toàn bộ dữ liệu mẫu bằng dữ liệu thử nghiệm hiện tại của nhà máy hoặc nhà cung cấp.
Bảng tính năng suất thành phẩm đạt
Bảng tính năng suất thành phẩm đạt chuyển năm đầu vào được kiểm soát thành một kết quả lập kế hoạch có thể so sánh.
Số chiếc thành phẩm đạt xuất xưởng/giờ = số chiếc đã chứng minh/giờ x khả dụng x hiệu suất x tỷ lệ đạt ngay lần đầu
Số chiếc thành phẩm đạt xuất xưởng theo tuần = số chiếc thành phẩm đạt xuất xưởng/giờ x số giờ sản xuất theo lịch
Số máy cần thiết = nhu cầu cao điểm theo tuần / số chiếc thành phẩm đạt xuất xưởng theo tuần trên mỗi máy, làm tròn lên
Ví dụ tính toán: giả sử tốc độ đã chứng minh là 2.000 chiếc/giờ, khả dụng 85%, hiệu suất vận hành 90%, tỷ lệ đạt ngay lần đầu 97% và 40 giờ sản xuất theo lịch. Kết quả là 2.000 x 0,85 x 0,90 x 0.97 = 1,484.1 chiếc thành phẩm đạt xuất xưởng/giờ, tương đương 59.364 chiếc/tuần. Một tuần cao điểm 90.000 chiếc cần 90.000 / 59.364 = 1.52, vì vậy kế hoạch làm tròn lên thành hai máy.
| Kịch bản | Khả dụng | Hiệu suất | Tỷ lệ đạt xuất xưởng | Lịch sản xuất | Sản lượng đạt xuất xưởng theo tuần |
|---|---|---|---|---|---|
| Trường hợp thận trọng | 75% | 85% | 95% | 32 giờ/tuần | 38.760 chiếc/tuần |
| Trường hợp cơ sở | 85% | 90% | 97% | 40 giờ/tuần | 59.364 chiếc/tuần |
| Trường hợp đo được cao hơn | 88% | 92% | 97% | 48 giờ/tuần | 75.390 chiếc/tuần |
| Lịch kéo dài | 85% | 90% | 97% | 80 giờ/tuần | 118.728 chiếc/tuần |
Bốn dòng này là các trường hợp phân tích độ nhạy, không phải kết quả dự kiến của nhà máy. Giữ tốc độ đã chứng minh ở mức 2.000 chiếc/giờ cho thấy hao hụt đo được và thời gian theo lịch sẽ ảnh hưởng đến kế hoạch thế nào. Mỗi giá trị phải được thay bằng dữ liệu thực tế trước khi chọn thiết bị.
Hãy hoàn tất mô hình hóa năng suất này trước khi lập lịch sản xuất hữu hạn. Nếu không, lịch chi tiết có thể phân bổ nhu cầu cho mức sản lượng mà dây chuyền kết nối chưa từng chứng minh.
Lập kế hoạch sản xuất cho năng suất sản xuất
Lập kế hoạch sản xuất phải kết nối năng suất sản xuất, hiệu quả sản xuất và từng bước của quy trình sản xuất với sản lượng đạt xuất xưởng thay vì tốc độ danh định.
Sản lượng đạt xuất xưởng có các ràng buộc xác định. Các nguyên tắc HACCP và hướng dẫn áp dụng của FDA phân biệt giới hạn tới hạn về an toàn thực phẩm với giới hạn vận hành. Các kiểm soát áp dụng phụ thuộc vào sản phẩm và phân tích mối nguy, nhưng những chiếc nằm ngoài các giới hạn đó không được xem là năng suất có thể bán, ngay cả khi kích thước của chúng đạt.
Đo thời gian chuyển đổi, vệ sinh và độ ổn định qua các lần chạy lặp
Thời gian khởi động, chuyển đổi sản phẩm, làm sạch, nghiệm thu vệ sinh, bảo trì theo kế hoạch và các lần dừng được ghi nhận sẽ chuyển số giờ theo lịch thành số giờ sản xuất. Một lần chạy đã xác minh thiết lập tốc độ quan sát được trong các điều kiện đã nêu. Các lần chạy lặp lại với sản phẩm hoặc ca sản xuất đã thống nhất cung cấp bằng chứng mạnh hơn về tốc độ bền vững.
Một nghiên cứu có bình duyệt về nhà máy suất ăn sẵn báo cáo thời gian chuyển đổi giảm từ 29 min xuống 20 min sau các thay đổi quy trình cụ thể. Nhà máy và biện pháp can thiệp đó không tương đương với sản xuất bánh trứng cuộn. Do tính chất của các thay đổi, các giá trị nêu trên không phải giá trị mặc định để lập kế hoạch. Nghiên cứu cho thấy vì sao các nhóm nên đo thời gian trạng thái hiện tại của chính mình trước khi phân bổ hao hụt do chuyển đổi.
Hướng dẫn về độ ổn định quy trình của NIST cho biết việc bàn về năng lực phải dựa trên sự ổn định đã được chứng minh theo thời gian. Phần thảo luận lấy mẫu là hướng dẫn chung cho sản xuất, không phải ngưỡng nghiệm thu bánh trứng cuộn. Thỏa thuận mua sắm phải xác lập khoảng thời gian chạy lặp, cơ cấu sản phẩm, cách xử lý khởi động và độ trôi trước khi ký.
Tối ưu hóa sản xuất thực phẩm và hao hụt
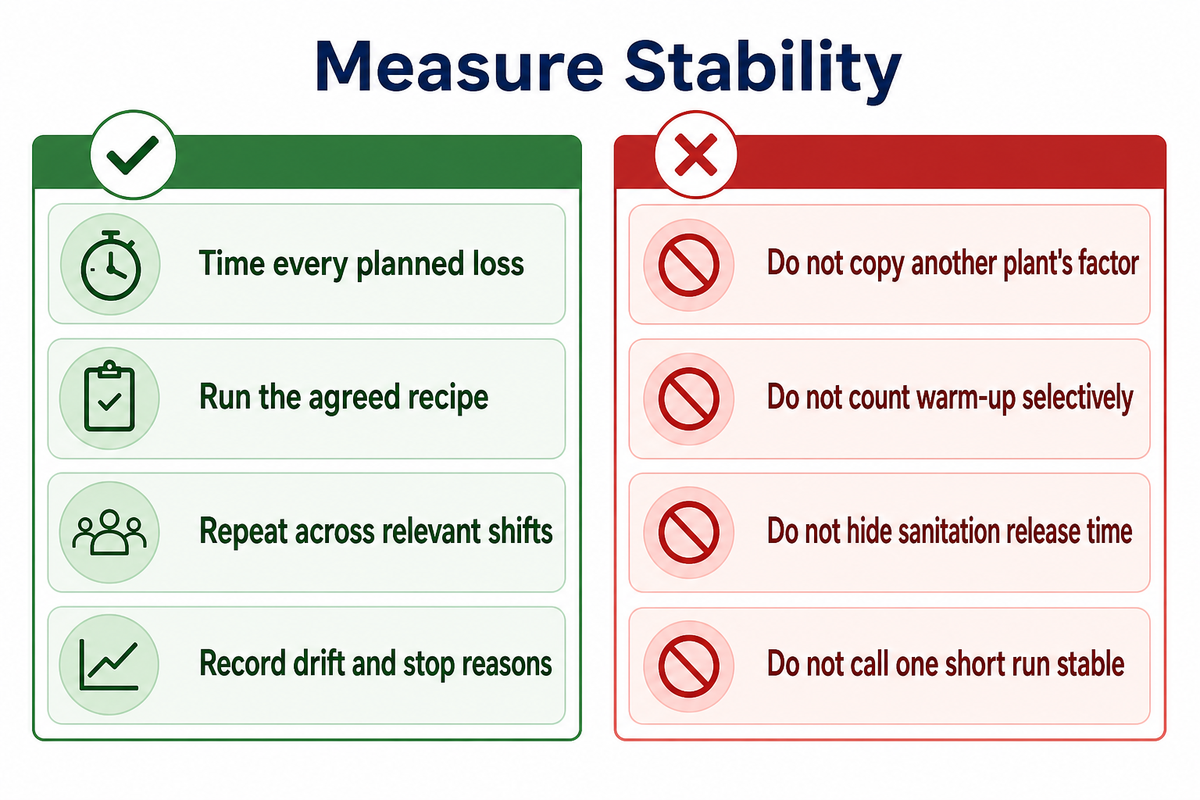
Tối ưu hóa sản xuất thực phẩm nên giảm hao hụt đo được trong khi vẫn bảo toàn các ranh giới đã thống nhất về sản phẩm, nghiệm thu vệ sinh và bằng chứng chạy lặp.
Nên làm
- Đo thời gian mọi hao hụt theo kế hoạch
- Vận hành theo công thức đã thống nhất
- Lặp lại trên các ca sản xuất liên quan
- Ghi nhận độ trôi và nguyên nhân dừng
Không nên
- Sao chép hệ số của nhà máy khác
- Tính thời gian khởi động một cách tùy tiện
- Che giấu thời gian nghiệm thu vệ sinh
- Gọi một lần chạy ngắn là năng suất ổn định
Lập bản đồ điểm nghẽn tiềm ẩn và thời gian lưu của dây chuyền
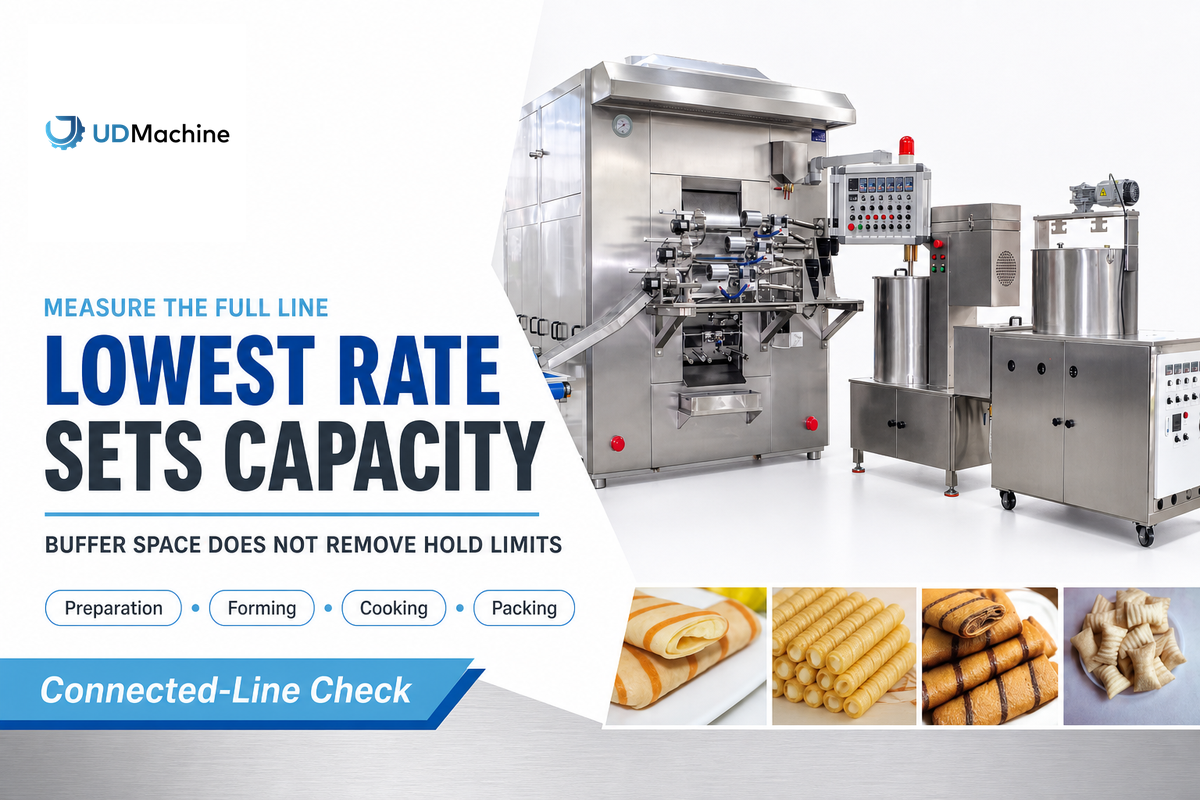
Ràng buộc năng suất không nhất thiết nằm ở máy tạo hình hoặc máy cuộn. Trạm có tốc độ thành phẩm đạt xuất xưởng hiệu dụng thấp nhất sẽ quyết định tốc độ bền vững của dây chuyền qua các công đoạn chuẩn bị, cấp nhân, tạo hình, nấu, kiểm tra, làm nguội hoặc cấp đông, đóng gói và vệ sinh, tùy thuộc vào thời gian lưu trong bộ đệm và các giới hạn nhiệt độ-thời gian.
Bản đồ điểm nghẽn và thời gian lưu của dây chuyền
Bản đồ điểm nghẽn và thời gian lưu của dây chuyền ghép tốc độ hiệu dụng của từng trạm với điều kiện có thể làm mất đi công suất dự phòng tưởng như có sẵn.
Một thảo luận sản xuất trên Eng-Tips mô tả dây chuyền 13 trạm, trong đó các lần dừng ngắn ở trạm không ảnh hưởng đến sản lượng vì các hàng đợi trung gian duy trì dòng chảy qua trạm. Ví dụ này thuộc ngành ô tô, không phải chế biến thực phẩm, nhưng phép đo tương tự vẫn áp dụng: đừng cộng tổng số phút mỗi trạm dừng rồi gọi đó là thời gian dừng của dây chuyền.
Báo cáo đóng gói của Food Engineering cũng xem đóng gói ở công đoạn sau là một ràng buộc sản xuất có thể xảy ra. Các ví dụ thương mại trong báo cáo không phải chuẩn so sánh cho bánh trứng cuộn, nhưng câu hỏi ở cấp dây chuyền vẫn phù hợp: máy đóng gói có duy trì được tốc độ thành phẩm đạt xuất xưởng của công đoạn trước không?
Dây chuyền sản xuất bánh trứng cuộn, băng tải và bố trí mặt bằng nhà máy
Dây chuyền sản xuất bánh trứng cuộn sẽ mất sản lượng sử dụng được khi dòng chảy trên băng tải hoặc bố trí mặt bằng nhà máy khiến một trạm phía sau không thể duy trì năng suất thành phẩm đạt xuất xưởng.
| Trạm | Đại lượng đo | Ràng buộc tiềm ẩn | Giới hạn / không phù hợp với |
|---|---|---|---|
| Chuẩn bị nguyên liệu | Mẻ/giờ | Trộn và bổ sung | Không hỗ trợ cấp nhân liên tục khi các mẻ xếp hàng |
| Cấp vỏ | Số vỏ sử dụng được/giờ | Độ dày và tình trạng vỡ | Tổng số tấm che giấu số vỏ bị loại |
| Cấp nhân | Số lượng rót đúng quy cách/giờ | Độ chảy của công thức và dung sai khối lượng | Chu kỳ đỉnh không chứng minh được khả năng kiểm soát khối lượng |
| Gấp và cuộn | Số bánh cuộn đạt quy cách/giờ | Căn chỉnh, nếp gấp, đường hàn | Chu kỳ danh định bao gồm cả sản phẩm biến dạng |
| Chiên hoặc nấu | Số chiếc đạt xuất xưởng/giờ | Thời gian lưu và giới hạn quy trình | Không tăng tốc vượt quá điều kiện đã xác nhận |
| Kiểm tra | Số chiếc được chấp nhận/giờ | Lấy mẫu và xử lý loại bỏ | Sản phẩm tồn chưa kiểm tra không phải sản lượng có thể bán |
| Làm nguội hoặc cấp đông | Số chiếc đạt xuất xưởng/giờ | Nhiệt độ và thời gian lưu | Không gian bộ đệm không loại bỏ các giới hạn lưu giữ |
| Đóng gói | Số gói đúng quy cách/giờ | Màng, nhãn, kiểm tra, chuyển đổi sản phẩm | Sản phẩm rời không phải đơn vị đã giao hàng |
| Nghiệm thu vệ sinh | Số giờ khả dụng/ca | Làm sạch, kiểm tra, ký xác nhận | Không thể xem là thời gian dừng tùy chọn |
Giả sử công đoạn tạo hình duy trì 1.800 chiếc đạt xuất xưởng/giờ, chiên 1,500 và đóng gói 1.300 trong cùng điều kiện sản phẩm. Mua máy tạo hình 2.200 chiếc/giờ sẽ không tăng sản lượng giao hàng cho đến khi cải thiện năng suất đóng gói.
Soạn kế hoạch nghiệm thu năng suất hai lớp
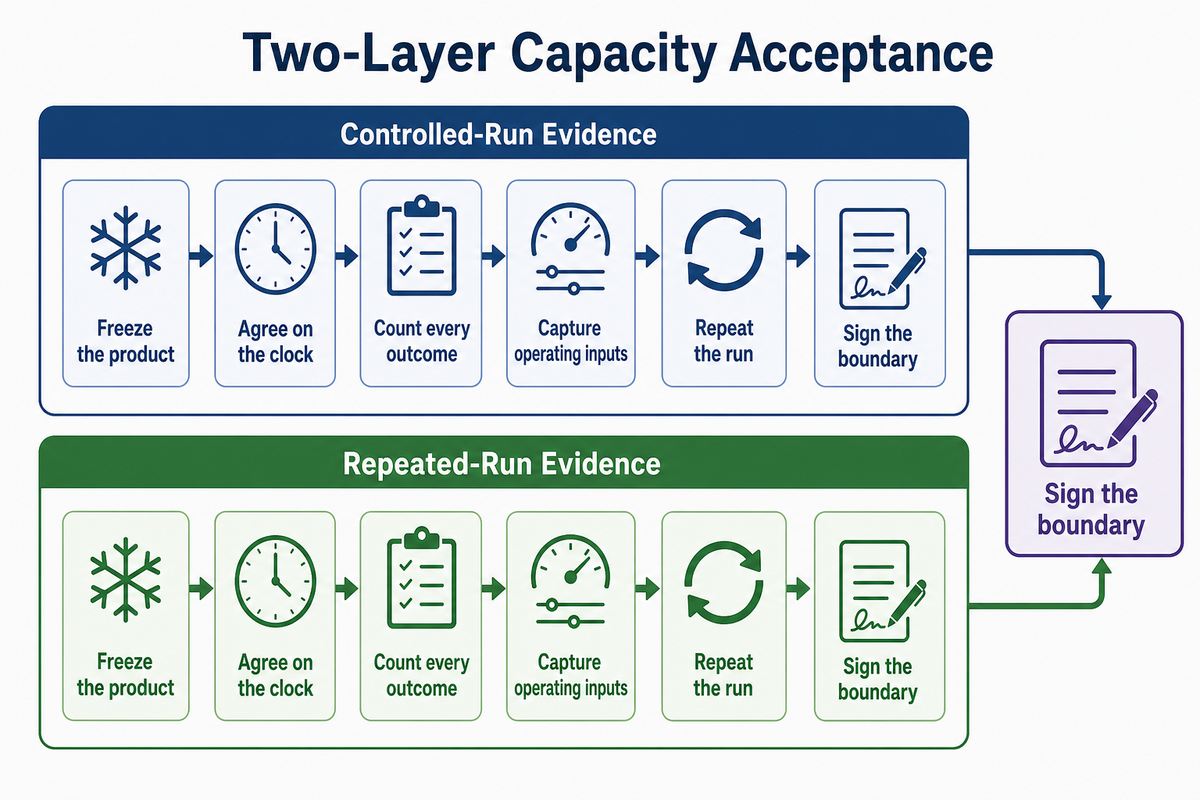
Kế hoạch nghiệm thu có cơ sở phải phân biệt thử nghiệm tốc độ quan sát được với bằng chứng về khả năng lặp lại. Lớp 1 chứng kiến một lần chạy có kiểm soát và ghi lại mọi số đếm, mọi lần dừng. Lớp 2 lặp lại phép đo trên các sản phẩm, ca sản xuất và khoảng thời gian đã thống nhất trước khi người mua xem kết quả là năng suất bền vững.
- Cố định sản phẩm: xác định vật liệu tấm vỏ, mẻ nhân, khối lượng mục tiêu, hình học, phương pháp nấu và quy cách đóng gói.
- Thống nhất đồng hồ đo: xác định thời gian khởi động, thời lượng thử nghiệm, các lần dừng theo kế hoạch và mốc thời gian bắt đầu, kết thúc.
- Đếm mọi kết quả: ghi nhận tổng số chiếc, sản phẩm thương mại bị loại theo nguyên nhân, sản phẩm giữ lại, sản phẩm đạt xuất xưởng và số gói đúng quy cách.
- Ghi nhận đầu vào vận hành: ghi nhận nhân sự, hệ thống phụ trợ, thay đổi tốc độ, cảnh báo, các lần dừng vi mô và can thiệp thủ công.
- Lặp lại lần chạy: thử nghiệm cơ cấu sản phẩm hoặc ca sản xuất đã thống nhất và so sánh độ trôi với các giới hạn được người mua phê duyệt.
- Ký xác nhận ranh giới: nêu rõ kết quả chứng minh điều gì, không chứng minh điều gì và ai chấp nhận bằng chứng.
Nhà cung cấp thường cho rằng nghiên cứu dài hơn trước khi giao hàng là không hợp lý. Hãy chia nghĩa vụ: dùng một lần chạy tại nhà máy có giám sát để nghiệm thu tạm thời, sau đó đưa tiêu chí ổn định qua các lần chạy lặp vào nghiệm thu tại cơ sở hoặc cam kết thương mại. Cách này bảo đảm lịch mua hàng hợp lý và không trình bày một buổi thử ngắn như kết quả chất lượng cao dài hạn.
Chuẩn hóa báo giá nhà cung cấp bằng bảng chấm điểm RFQ
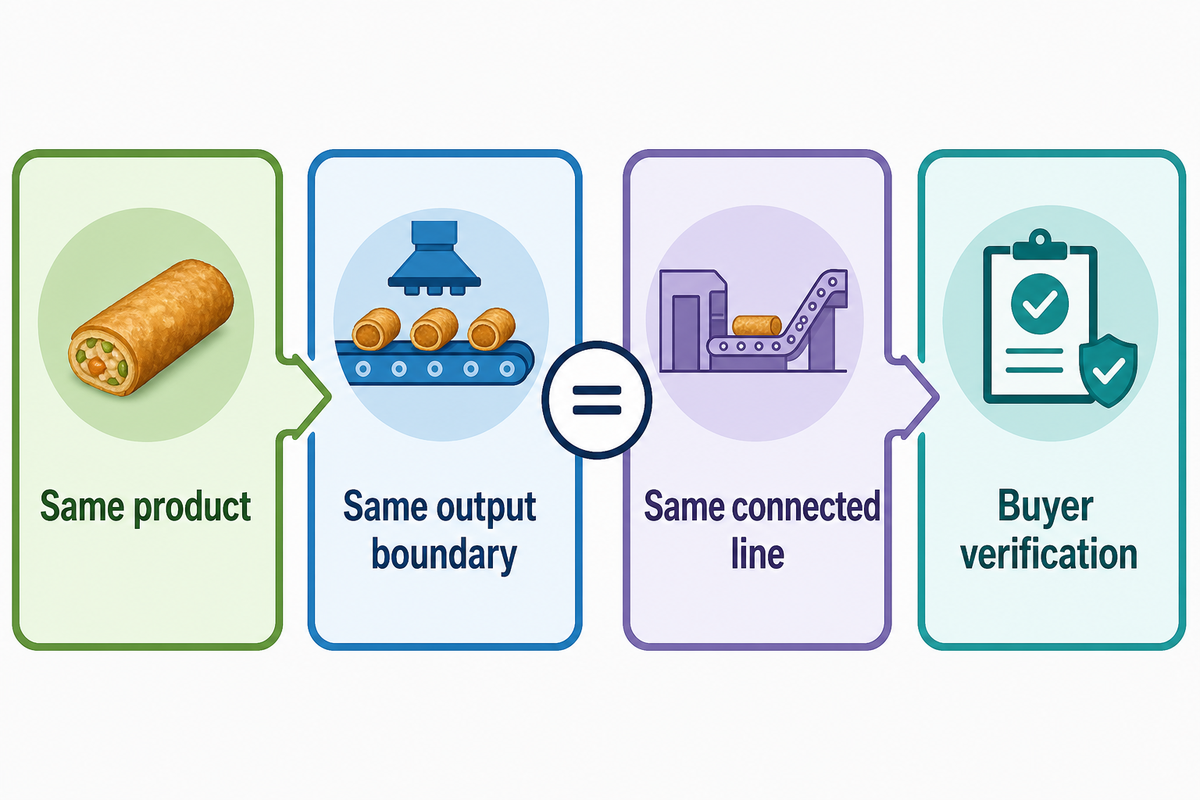
Bộ phận mua sắm chỉ có thể so sánh báo giá sau khi mọi nhà cung cấp báo cùng sản phẩm, ranh giới sản lượng, dây chuyền kết nối, phạm vi công việc, phương pháp thử, cơ sở hệ thống phụ trợ, ranh giới nhân công, nhiệm vụ vệ sinh, quyền truy cập dữ liệu và gói dịch vụ. Nếu một trường bị bỏ trống, không được điền bằng giả định.
| Trường thông tin | Phản hồi của nhà cung cấp | Xác minh của người mua |
|---|---|---|
| Sản phẩm được xác định | Công thức, vỏ, nhân, kích thước, quy cách đóng gói | Mẫu và quy cách kỹ thuật đã phê duyệt |
| Ranh giới sản lượng | Tổng số, đạt quy cách, đạt xuất xưởng hoặc đã đóng gói | Phiếu đếm có chữ ký |
| Tốc độ cam kết | Số chiếc/giờ và các điều kiện đã nêu | Lần chạy có giám sát lớp 1 |
| Khả năng lặp lại | Sản phẩm, ca sản xuất, thời lượng, giới hạn độ trôi | Các lần chạy lặp lớp 2 |
| Phạm vi kết nối | Từ chuẩn bị đến đóng gói | Sơ đồ dây chuyền và các phần loại trừ |
| Nhân công | Người vận hành và công việc thủ công | Bảng ghi nhận công việc quan sát được |
| Hệ thống phụ trợ | Nhu cầu kết nối và đo được | Đồng hồ đo hoặc tài liệu kỹ thuật |
| Làm sạch và chuyển đổi sản phẩm | Phương pháp, thời gian, quyền truy cập, nghiệm thu | Quy trình có bấm giờ |
| Điều khiển và dữ liệu | Số đếm, sản phẩm loại, cảnh báo, tệp xuất | Trình diễn trực tiếp và mẫu tệp |
| Che chắn và tài liệu | Gói áp dụng cho thị trường | Đánh giá an toàn và tuân thủ của người mua |
| Hỗ trợ | Lắp đặt, đào tạo, phụ tùng, thời gian phản hồi | Hạng mục bàn giao và ngày tháng cụ thể |
Phạm vi hỗ trợ kỹ thuật và xử lý sự cố
Hỗ trợ kỹ thuật và xử lý sự cố phải xác định các hạng mục bàn giao về lắp đặt, đào tạo, phụ tùng thay thế, thời gian phản hồi và quyền truy cập dữ liệu trước khi so sánh báo giá.
Đối với nơi làm việc tại Hoa Kỳ, OSHA 29 CFR 1910.212 đề cập đến các mối nguy tại điểm vận hành, điểm kẹp cuốn vào và bộ phận quay. Việc viện dẫn quy định không chứng nhận một chiếc máy. Người mua vẫn cần đánh giá rủi ro và che chắn cụ thể cho cấu hình lắp đặt.
“Phải cung cấp một hoặc nhiều phương pháp che chắn máy.”
Người mua sử dụng nhân thịt hoặc gia cầm cũng có thể cần các biện pháp kiểm soát vệ sinh cụ thể cho từng cơ sở. Hướng dẫn vệ sinh của USDA FSIS áp dụng cho các cơ sở thịt và gia cầm chính thức tại Hoa Kỳ; tài liệu này không phải quy định chung cho mọi cơ sở hoặc sản phẩm.
So sánh chi phí cho mỗi 1.000 chiếc thành phẩm đạt
Máy có chi phí đơn vị thấp nhất không phải lúc nào cũng là máy có tốc độ báo giá nhanh nhất. Hãy so sánh chi phí đầu tư và chi phí sở hữu định kỳ với số thành phẩm đạt xuất xưởng trong cùng điều kiện sản phẩm và thời gian. Chi phí mỗi đơn vị thấp hơn có thể đạt được nhờ năng suất cao hơn nếu toàn bộ dây chuyền vận hành ở tốc độ đó, nhưng công thức này không tính thời gian hoàn vốn.
Hướng dẫn chi phí vòng đời của Bộ Năng lượng Hoa Kỳ bao gồm cả chi phí sở hữu ban đầu và liên tục, trong đó có năng lượng, bảo trì, sửa chữa và thải bỏ. Trọng tâm là quy trình mua sắm liên bang, không phải định giá thiết bị thực phẩm. Hãy điều chỉnh các nhóm chi phí theo yêu cầu của người mua và bổ sung nhân công, vật tư tiêu hao, tổn thất chất lượng và thời gian dừng đã xác minh.
Giá máy làm bánh trứng cuộn trở nên có thể so sánh khi phạm vi và ranh giới sản lượng giống nhau. Báo giá cho một trạm tạo hình không phải là dây chuyền kết nối có nấu, kiểm tra và đóng gói.
Chi phí cho mỗi 1.000 chiếc thành phẩm đạt = (chi phí đầu tư phân bổ + nhân công + năng lượng + bảo trì + vật tư tiêu hao + tổn thất chất lượng + chi phí thải bỏ liên quan) / số chiếc thành phẩm đạt xuất xưởng x 1.000.
Đừng mua thêm tốc độ tự động khi nồi chiên chậm hơn, điểm kiểm tra hoặc cụm đóng gói giữ dây chuyền dưới tốc độ đã báo giá. Tương tự, không nên bỏ qua phương án nhanh hơn nếu năng suất được kiểm tra lặp lại, tỷ lệ đạt xuất xưởng và nhu cầu đều ủng hộ phương án đó.
Chọn cấu hình năng suất
Hãy chọn một máy lớn hơn, các máy làm bánh trứng cuộn chạy song song hoặc giải pháp trọn gói rộng hơn bằng cách so sánh nhu cầu cao điểm với sản lượng thành phẩm đạt xuất xưởng đã chứng minh, độ ổn định qua các lần chạy lặp, ràng buộc dây chuyền, nhu cầu phục hồi, diện tích nhà máy sẵn có và chi phí vòng đời. Cấu hình tốt nhất là cấu hình nhỏ nhất đáp ứng ranh giới vận hành đã ký.
Thiết bị chạy song song tăng khả năng dự phòng và linh hoạt sản phẩm, nhưng cần thêm diện tích nhà máy, công việc vệ sinh, bảo trì và nhân sự. Một dây chuyền nhanh hơn có thể đơn giản hóa việc điều phối, nhưng một sự cố đơn lẻ có thể làm giảm sản lượng. Quyết định phải dựa trên bảng tính và bảng chấm điểm đã hoàn tất, không dựa trên nhãn cấp năng suất.
Để lựa chọn thiết bị tổng quát, hãy dùng hướng dẫn máy làm bánh trứng cuộn thương mại. Nhóm tài chính có thể so sánh các khoảng biến số trong hướng dẫn chi phí máy làm bánh trứng cuộn thương mại, còn các nhà gia công theo hợp đồng có thể tham khảo hướng dẫn sản xuất bánh trứng cuộn nhãn riêng.
Gửi bản yêu cầu kỹ thuật sơ bộ về năng suất, không chỉ mục tiêu tốc độ
Hãy chia sẻ định nghĩa sản phẩm, nhu cầu cao điểm theo tuần, lịch ca sản xuất, tiêu chí xuất xưởng, phạm vi dây chuyền dự kiến và khoảng thời gian nghiệm thu. UDTECH có thể xem xét các đầu vào đó trước khi đề xuất cấu hình thiết bị hoặc kế hoạch thử nghiệm.
Yêu cầu đánh giá năng suấtCâu hỏi thường gặp
Máy làm bánh trứng cuộn có giá bao nhiêu?
Trả lời
Giá phụ thuộc vào sản phẩm được xác định, ranh giới sản lượng cam kết, phạm vi tự động hóa, thiết bị nấu và đóng gói, hệ thống điều khiển, hệ thống phụ trợ, lắp đặt, đào tạo và dịch vụ. Hãy so sánh các báo giá có cùng sản phẩm, thử nghiệm thành phẩm đạt xuất xưởng, ranh giới nhân công và phạm vi dây chuyền kết nối. Sau đó mô hình hóa chi phí đầu tư, năng lượng, bảo trì, vật tư tiêu hao, tổn thất chất lượng và thời gian dừng theo kế hoạch so với sản lượng có thể bán. Chỉ riêng giá mua không thể cho biết chi phí cho mỗi 1.000 chiếc thành phẩm đạt hoặc xác lập thời gian hoàn vốn.
Kích thước trung bình của bánh trứng cuộn là bao nhiêu?
Trả lời
Không có một mức trung bình công nghiệp duy nhất đủ an toàn để định cỡ máy. Hãy ghi nhận chiều rộng, chiều dài và độ dày vỏ; khối lượng mục tiêu và dung sai của nhân; chiều dài và đường kính thành phẩm; hình học nếp gấp; và quy cách đóng gói. Nhà cung cấp nên thử đúng sản phẩm thương mại thay vì một mẫu thuận tiện, vì mỗi biến số đó đều có thể làm thay đổi khả năng xử lý, hàn kín, tỷ lệ loại bỏ và thời gian lưu ở công đoạn sau.
Tên gọi của máy cuộn bánh trứng cuộn là gì?
Trả lời
Nhà cung cấp có thể gọi đó là máy làm bánh trứng cuộn, máy sản xuất bánh trứng cuộn, máy tạo hình, trạm cuộn hoặc máy làm chả giò. Thuật ngữ chính xác phụ thuộc vào việc thiết bị xử lý vỏ có nhân mặn hay tạo hình tấm bánh xốp được nướng khi còn nóng. Dây chuyền mặn hoàn chỉnh cũng có thể bao gồm thiết bị chuẩn bị nguyên liệu, xử lý vỏ, cấp nhân, chiên, kiểm tra, làm nguội và đóng gói, vì vậy báo giá phải nêu rõ ranh giới chính xác của máy.
Tự làm bánh trứng cuộn có rẻ hơn không?
Trả lời
Không nhất thiết. Kinh tế sản xuất thương mại bao gồm nhân công, hệ thống phụ trợ, vệ sinh, tỷ lệ đạt xuất xưởng, bảo trì, đóng gói, thời gian dừng và nhu cầu; chi phí nguyên liệu gia đình không thể trả lời quyết định về năng suất thương mại.
2.400 chiếc mỗi giờ trong báo giá máy có nghĩa là gì?
Trả lời
Con số này chưa đầy đủ cho đến khi báo giá nêu rõ sản phẩm, khối lượng, công thức, thời gian vận hành, giới hạn sản lượng, sản phẩm bị loại, nhân sự và thiết bị kết nối. Một trang của đối thủ liệt kê mức tối đa 2.400 chiếc/giờ cho các sản phẩm 65 đến 75 g và cho biết năng suất thay đổi theo quy cách kỹ thuật và công thức. Hãy xem mọi mức năng suất được báo giá là số liệu riêng của nguồn cho đến khi một phép thử được thống nhất ghi nhận số chiếc đạt chất lượng đã xuất xưởng và đóng gói.
Ghi chú bằng chứng: UDTECH đã cung cấp thông tin tổng quan về công ty cho nhiệm vụ này. Trong mô hình năng suất, không sử dụng bất kỳ tuyên bố nào của UDTECH về năng suất, nhân sự, vốn đầu tư, kết quả của khách hàng hoặc thời gian hoàn vốn nếu chưa được xác minh. Các số liệu của đối thủ được ghi rõ nguồn, còn các phép tính giả định được đánh dấu là dữ liệu đầu vào do bên mua cung cấp.
Tài liệu tham khảo và nguồn
- Trang tiêu chuẩn công khai ISO 22400-1:2014, International Organization for Standardization
- Tình huống đo lường máy ép thủy lực của Keats Manufacturing, NIST Manufacturing Extension Partnership
- Đánh giá độ ổn định của quy trình, Sổ tay thống kê kỹ thuật của NIST/SEMATECH
- Các nguyên tắc HACCP và hướng dẫn áp dụng, US Food and Drug Administration
- 29 CFR 1910.212, Các yêu cầu chung đối với mọi máy móc, Occupational Safety and Health Administration
- Hướng dẫn tuân thủ các tiêu chuẩn thực hành vệ sinh, USDA Food Safety and Inspection Service
- Chi phí vòng đời cho hoạt động mua sắm, US Department of Energy
- Cải thiện chuyển đổi sản phẩm tại nhà máy sản xuất suất ăn chế biến sẵn, Sustainability
- Giảm các điểm nghẽn trong đóng gói, Food Engineering