Liên hệ với UDTECH Company


Bố trí dây chuyền sản xuất bánh pancake là việc kết hợp thiết bị, công đoạn làm nguội, đóng gói và nhân sự vận hành. Trước tiên, cần xác định đường đi của sản phẩm và không gian cần thiết để sử dụng từng máy. Một máy nướng vừa khít giữa hai bức tường vẫn có thể không còn chỗ tháo băng tải, bổ sung bột hoặc đưa thành phẩm đã đóng gói ra ngoài.
Thông số nhanh: cơ sở lập kế hoạch
- Kích thước máy YT-10 được công bố: 9,8 × 1,6 × 1,9 m, theo bảng sản phẩm của UDTECH.
- Diện tích chiếu bằng của máy theo tính toán: 15,68 m². Phạm vi làm việc khi lắp đặt và tổng diện tích phòng là hai đại lượng riêng biệt.
- Thông số ví dụ về làm nguội: 120 chiếc/phút, bốn làn, bước 0,15 m và thời gian lưu giả định là sáu phút.
- Bản vẽ cần thể hiện: ranh giới thiết bị, phạm vi bảo dưỡng, tuyến nguyên vật liệu, kết nối hệ thống phụ trợ và đơn vị chịu trách nhiệm tại các điểm giao tiếp.
Bố trí dây chuyền sản xuất bánh pancake là cách sắp xếp các mô-đun quy trình và không gian vận hành trong một nhà xưởng đã được đo đạc. Hãy vẽ lối tiếp cận bảo dưỡng và tuyến làm nguội trước khi chốt kích thước phòng. Khi so sánh bản vẽ của các nhà cung cấp, cần dùng cùng một loại sản phẩm, năng suất và phạm vi cung cấp.
Điểm chính khi lập kế hoạch
- Chiều dài đường đi của sản phẩm và diện tích chiếm chỗ trên sàn là hai đại lượng khác nhau.
- Lượng sản phẩm thường có trên tuyến làm nguội không tạo ra khoảng trống để tích trữ khi công đoạn đóng gói dừng.
- Chỉ gấp tuyến băng tải khi đặc tính sản phẩm và thiết bị nấu cố định cho phép.
- Trước khi đặt hàng, hãy xác định rõ bên chịu trách nhiệm cho từng hệ thống phụ trợ và điểm bàn giao giữa các máy.
Xác định ranh giới dây chuyền trước khi vẽ mặt bằng nhà xưởng
Hãy xác định loại bánh pancake, sản lượng thành phẩm có thể bán và các mô-đun nằm trong phạm vi cung cấp trước khi bố trí máy móc. Dây chuyền sản xuất bánh pancake công nghiệp là một chuỗi công đoạn tích hợp, nhưng phạm vi báo giá có thể chỉ kết thúc ở khâu đưa bánh đã nướng ra khỏi máy. Nếu khâu trộn, rót nhân, làm nguội và đóng gói nằm ngoài phạm vi đó, cần bố trí vị trí và xác định bên chịu trách nhiệm cho từng khâu.
Bánh pancake mềm dùng cho bữa sáng, bánh crepe mỏng và sản phẩm nướng tạo hình cần các quy trình khác nhau. Bánh pancake kẹp nhân cần công đoạn bơm nhân và ghép bánh; sản xuất dorayaki có thể cần căn chỉnh vỏ bánh trước khi đưa bánh đã kẹp nhân vào máy đóng gói. Chảo nướng hoặc lò nướng, tấm nướng và hệ thống lấy bánh quyết định vị trí sản phẩm thực sự ra khỏi máy. Bản vẽ cho máy làm bánh pancake không được mặc nhiên dùng làm thông số cho một loại bánh pancake khác.
Tham khảo hướng dẫn lập kế hoạch quy trình và năng suất để xác định trình tự sản xuất trước. Hướng dẫn bố trí này bắt đầu từ điểm quy trình sản xuất kết nối với nhà xưởng. Hướng dẫn HACCP do FDA cung cấp cũng liên kết cách bố trí cơ sở với việc phân tích mối nguy theo từng sản phẩm và yêu cầu phân tách nguyên liệu sống với thực phẩm ăn liền khi cần.
Làm thế nào để lập sơ đồ mặt bằng nhà máy?
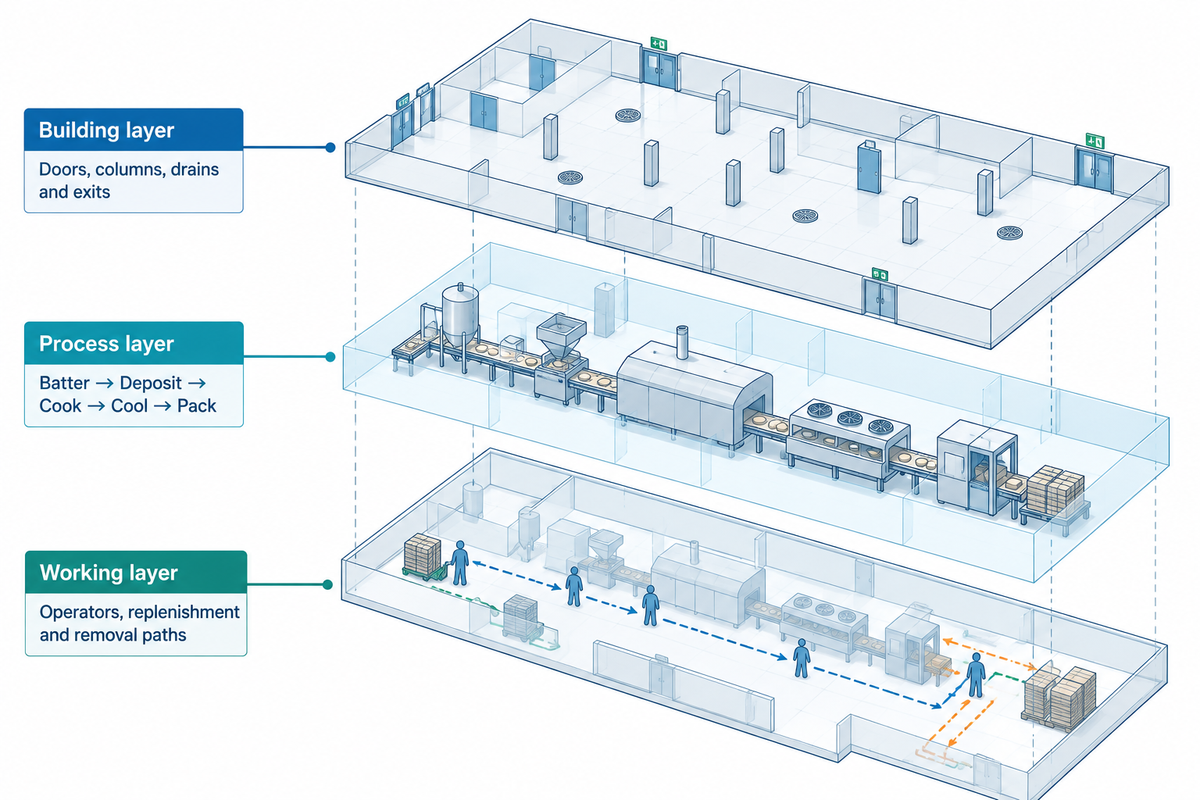
Hãy lập sơ đồ mặt bằng nhà máy dựa trên khảo sát đo đạc nhà xưởng, quy trình đã xác nhận và phạm vi không gian vận hành. Ghi lại vị trí cửa, cột, giới hạn chiều cao trần và cao độ sàn trong bản khảo sát. Tiếp theo, bố trí mô-đun nấu cố định, rồi kiểm tra kết nối với các khâu làm nguội và đóng gói; đồng thời thể hiện lối tiếp cận cần thiết cho sản xuất, vệ sinh và bảo dưỡng.
- Lớp mặt bằng nhà xưởng: đánh dấu lối nhận hàng, cột, rãnh thoát nước, lối thoát hiểm và hệ thống kỹ thuật phía trên.
- Lớp quy trình: ghi rõ các công đoạn chuẩn bị bột, rót định lượng, nấu, lấy bánh, làm nguội và các công đoạn tiếp theo.
- Lớp không gian làm việc: thể hiện vị trí người vận hành, khu vực bổ sung nguyên liệu, lối tháo dỡ và các bộ phận có thể tháo rời.
Đính kèm bảng thông tin sản phẩm gồm đường kính, độ dày, độ nhớt của bột, màu vàng nâu mong muốn, điều kiện nướng bánh pancake và danh mục mã sản phẩm. Với sản phẩm kiểu dorayaki, hãy nêu tình trạng nhân và cách ghép vỏ bánh. Yêu cầu nhà cung cấp thể hiện thiết bị nằm ngoài phạm vi bằng một kiểu nét khác trên bản vẽ, thay vì để trống các vị trí đó.
Nên so sánh hai phương án có cùng điểm bàn giao nguyên liệu đầu vào và cùng điểm bàn giao sản phẩm đã đóng gói. Giữ thông số máy 9,8 m đã công bố gắn với đúng model được nêu; tính phù hợp của sản phẩm và ranh giới lắp đặt hoàn chỉnh cần được xác nhận trên bản vẽ cấu hình của đơn hàng đó.
Tính phạm vi làm việc, không chỉ diện tích máy
Để ước tính diện tích thiết bị, hãy nhân chiều dài với chiều rộng, sau đó vẽ phạm vi làm việc quanh máy. Dành khoảng trống để tháo các bộ phận khi vận hành và bảo dưỡng. Lối đi chung, thiết bị đầu vào và thiết bị đầu ra cần được tính riêng trong dự toán diện tích nhà xưởng.
Bảng thiết bị làm bánh waffle và bánh pancake đã công bố của UDTECH cho biết máy làm bánh pancake YT-10 có kích thước 9,8 × 1,6 × 1,9 m. Đây là kích thước do nhà sản xuất công bố. Bản vẽ bố trí tổng thể hiện hành cần xác định cấu hình cung cấp, phần nhô ra và các điểm kết nối. Theo 21 CFR 117.40 hiện hành của Hoa Kỳ, việc lắp đặt phải cho phép vệ sinh và bảo dưỡng thiết bị cũng như khu vực lân cận.
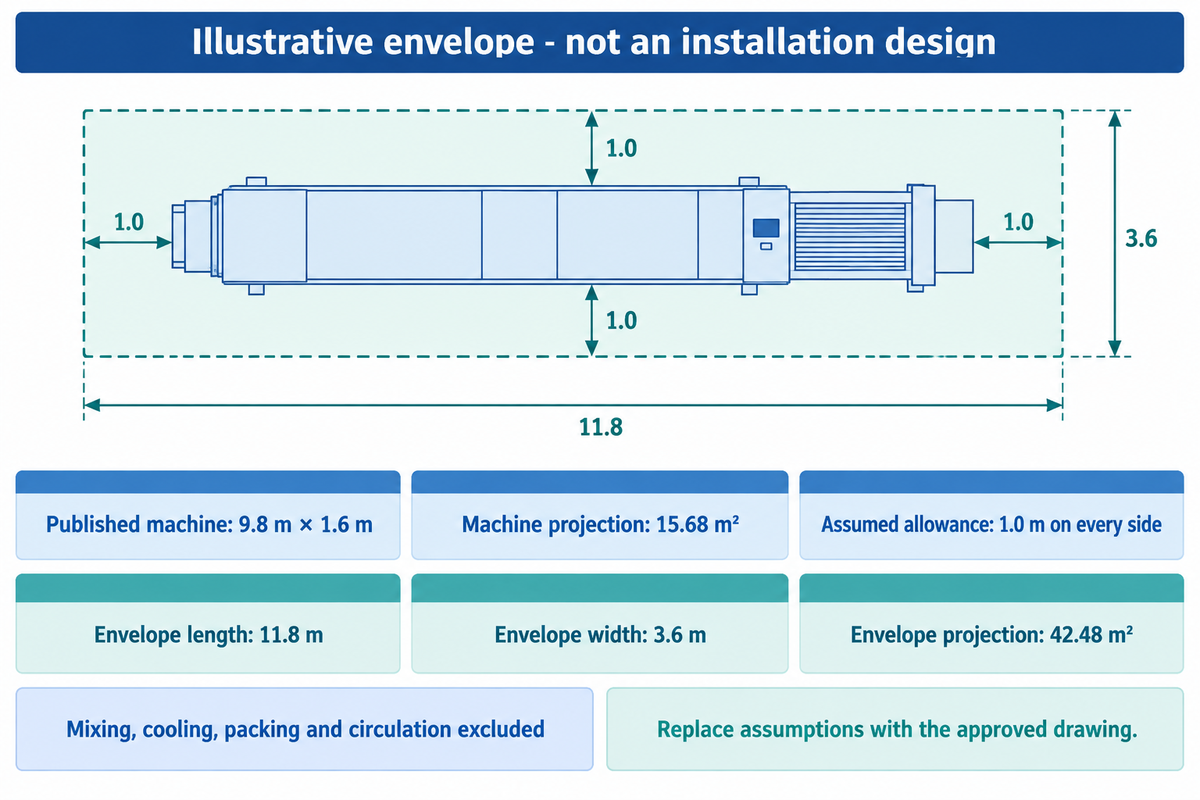
Giả sử người lập kế hoạch dùng chiều dài 9,8 m và chiều rộng 1,6 m trong thông số đã công bố để phác thảo không gian ban đầu. Diện tích chiếu bằng là 9,8 × 1.6 = 15,68 m². Chỉ để minh họa phép tính, người lập kế hoạch cộng thêm 1,0 m ở mỗi phía trong bốn phía. Đây là phạm vi làm việc giả định để minh họa, không phải khoảng cách thông thủy bắt buộc. Cần bố trí riêng không gian cho khâu trộn, làm nguội, đóng gói và lưu thông. Trước khi dùng phác thảo này để mua thiết bị, hãy thay mọi khoảng dự phòng giả định bằng số liệu trên bản vẽ thiết bị và yêu cầu hiện hành tại nhà máy.
| Hạng mục | Giá trị | Cơ sở tính và lưu ý khi thể hiện trên bản vẽ |
|---|---|---|
| Chiều dài máy | 9,8 m | Thông số đầu vào đã công bố của YT-10 |
| Chiều rộng máy | 1,6 m | Thông số đầu vào đã công bố của YT-10 |
| Chiều cao máy | 1,9 m | Kiểm tra riêng các thao tác phía trên cao |
| Diện tích chiếu bằng của máy | 15,68 m² | 9,8 m × 1,6 m |
| Khoảng dự phòng ở đầu cấp liệu | 1,0 m | Thông số giả định |
| Khoảng dự phòng ở đầu ra | 1,0 m | Thông số giả định |
| Khoảng dự phòng phía người vận hành | 1,0 m | Thông số giả định |
| Khoảng dự phòng phía đối diện | 1,0 m | Thông số giả định |
| Chiều dài phạm vi làm việc minh họa | 11,8 m | 9,8 m + 1,0 m + 1,0 m |
| Chiều rộng phạm vi làm việc minh họa | 3,6 m | 1,6 m + 1,0 m + 1,0 m |
| Diện tích chiếu bằng của phạm vi làm việc minh họa | 42,48 m² | 11,8 m × 3,6 m |
| Các mô-đun khác và lối đi chung | Tính riêng trong bảng tổng hợp | Không tính trong cả hai giá trị diện tích |
Lưu ý kỹ thuật: Khoảng dự phòng 1,0 m không phải mức tối thiểu theo luật. Thiết bị điện có thể quy định yêu cầu riêng về không gian làm việc. Hãy ghi điện áp tủ điện, mặt tiếp cận bảo dưỡng và hướng mở cửa; đồng thời áp dụng các yêu cầu của OSHA 1910.303. Phải luôn giữ trống không gian làm việc dành cho bảo dưỡng điện, không dùng làm nơi lưu trữ.
Hình chữ nhật phạm vi làm việc 42,48 m² ở giai đoạn đầu chỉ trả lời một câu hỏi giới hạn: hình chiếu bằng chiếm bao nhiêu diện tích theo các giả định đã nêu. Để hoàn thiện sơ đồ mặt bằng nhà máy bánh pancake, cần bố trí tất cả các mô-đun và kiểm tra các thao tác bảo dưỡng. Báo giá diện tích phòng dựa trên giả định rằng diện tích chiếu bằng máy 15,68 m² là toàn bộ hệ thống là không chính xác.
Chọn luồng sản xuất thẳng, chữ L hoặc chữ U
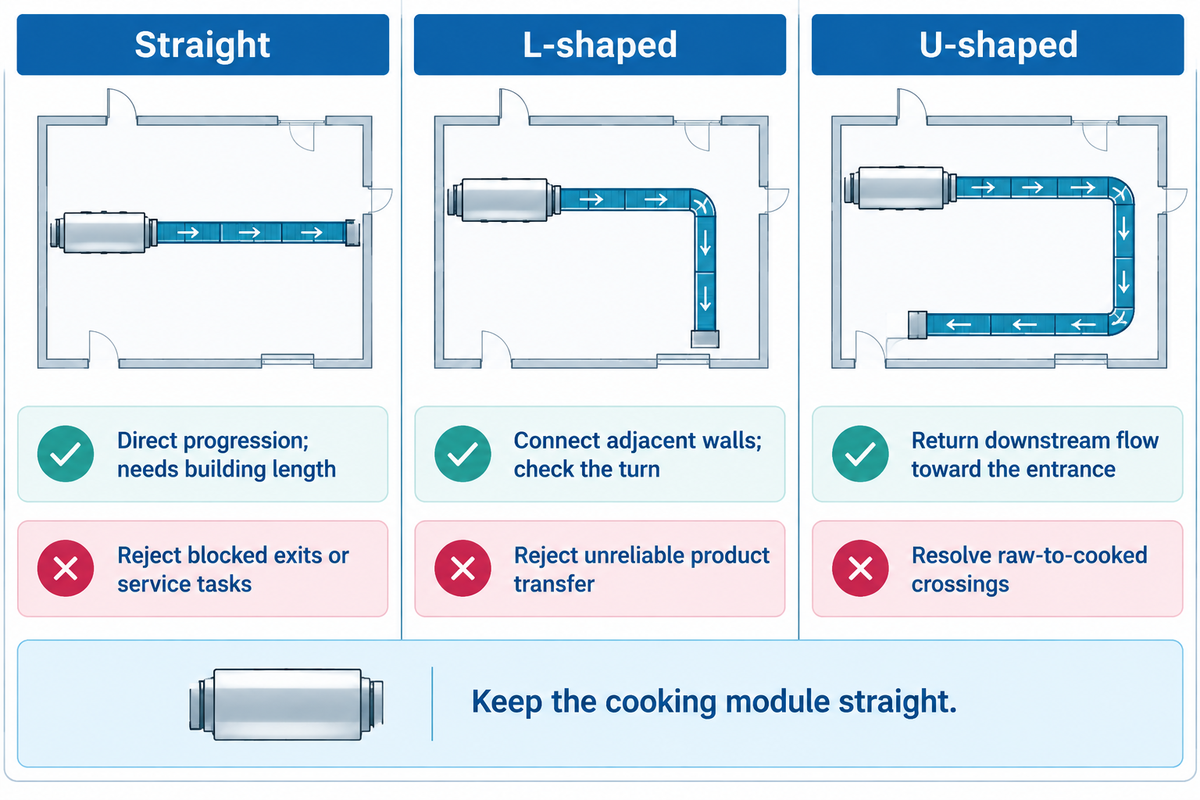
Thiết bị cố định và chiều dài nhà xưởng có thể phù hợp hơn với một chuỗi công đoạn liên tục, ít điểm chuyển sản phẩm. Khi xem xét chỗ rẽ trên tuyến, cần tính đến cửa ra vào và vị trí các công đoạn phía sau. Để đánh giá nhu cầu về diện tích và nhân sự, hãy so sánh mọi phương án với cùng thiết bị, lối tiếp cận bảo dưỡng và tình trạng sản phẩm.
| Tuyến | Ưu điểm | Hạn chế và điều kiện loại bỏ |
|---|---|---|
| Thẳng | Luồng sản phẩm trực tiếp, ít chỗ rẽ chủ động | Cần nhà xưởng đủ dài; loại bỏ nếu điểm đưa bánh ra chắn lối thoát hiểm hoặc cản trở thao tác bảo dưỡng |
| Chữ L | Kết nối các mô-đun bố trí dọc hai bức tường liền kề | Tạo thêm chỗ rẽ hoặc điểm chuyển sản phẩm; loại bỏ nếu sản phẩm dễ vỡ không thể đi qua ổn định |
| Chữ U | Có thể đưa các công đoạn phía sau quay lại gần đầu nhà xưởng | Tạo các tuyến ra và vào liền kề; loại bỏ nếu chưa xử lý được điểm giao cắt giữa nguyên liệu sống và sản phẩm đã nấu chín |
Thiết kế mô-đun tạo ra các phương án khác nhau tại điểm kết nối; điều đó không có nghĩa là có thể bẻ cong lò nướng. Hãy thể hiện rõ băng tải điều chỉnh được hướng chạy liên tục hay chuyển sản phẩm qua một khoảng hở. Một hàng bánh pancake có thể bị lệch khoảng cách khi đi qua chỗ rẽ, ngay cả khi băng tải vừa khít với nhà xưởng. Cần so sánh cùng mức độ tự động hóa: cấp liệu bán tự động và dây chuyền hoàn toàn tự động đòi hỏi các vị trí vận hành khác nhau.
Tình huống lập kế hoạch: Hãy hình dung một tiệm bánh có cửa nhận hàng và xuất hàng trên cùng một bức tường. Phương án chữ U có vẻ phù hợp nhất vì thùng thành phẩm quay lại gần khu vực xuất hàng. Người lập kế hoạch giữ máy nấu theo hướng thẳng và gấp tuyến băng tải ở phía sau. Tuy nhiên, tại nhánh quay lại, vị trí sản phẩm đã nấu chín nhưng chưa đóng gói lại đối diện với tuyến cấp liệu từ máy trộn. Thay đổi điểm cấp liệu cho máy trộn hoặc tách riêng luồng di chuyển sẽ làm thay đổi kết quả so sánh. Kiểm tra lần thứ hai cho thấy một đoạn băng tải có thể tháo rời phải đi ngang qua vị trí đóng gói dự kiến. Vì vậy, cần lựa chọn giữa các phương án vận hành hoàn chỉnh, có tính đến cả hai xung đột đó, thay vì chỉ chọn hình dạng tuyến trông thuận mắt hơn. Mọi tuyên bố về tiết kiệm nhân công phải dựa trên kế hoạch bố trí nhân sự và bổ sung nguyên liệu thực tế.
Tuyến đi theo chiều cao cũng cần bản vẽ mặt cắt. 29 CFR 1910.263 có một số quy định về bố trí thiết bị làm bánh, liên quan đến băng tải phía trên lối đi có người qua lại và kết cấu che kín mặt dưới để ngăn vật liệu rơi xuống. Bản vẽ cần thể hiện chiều cao thiết bị phía trên, tấm chắn bảo vệ và lối tiếp cận để vệ sinh, bảo dưỡng.
Với mô-đun nấu cố định dài 9,8 m, thay đổi tuyến ở phía sau không làm thay đổi chiều dài của chính mô-đun đó. Hãy phân tích tuyến thẳng, chữ L và chữ U với đầy đủ ranh giới bảo dưỡng. Chỉ phê duyệt tuyến gấp khúc sau khi đã rà soát việc chuyển sản phẩm, lối tiếp cận và hoạt động di chuyển dọc bên cạnh cũng như bên dưới mô-đun.
Tính toán đồng thời tuyến làm nguội và điểm bàn giao cho đóng gói
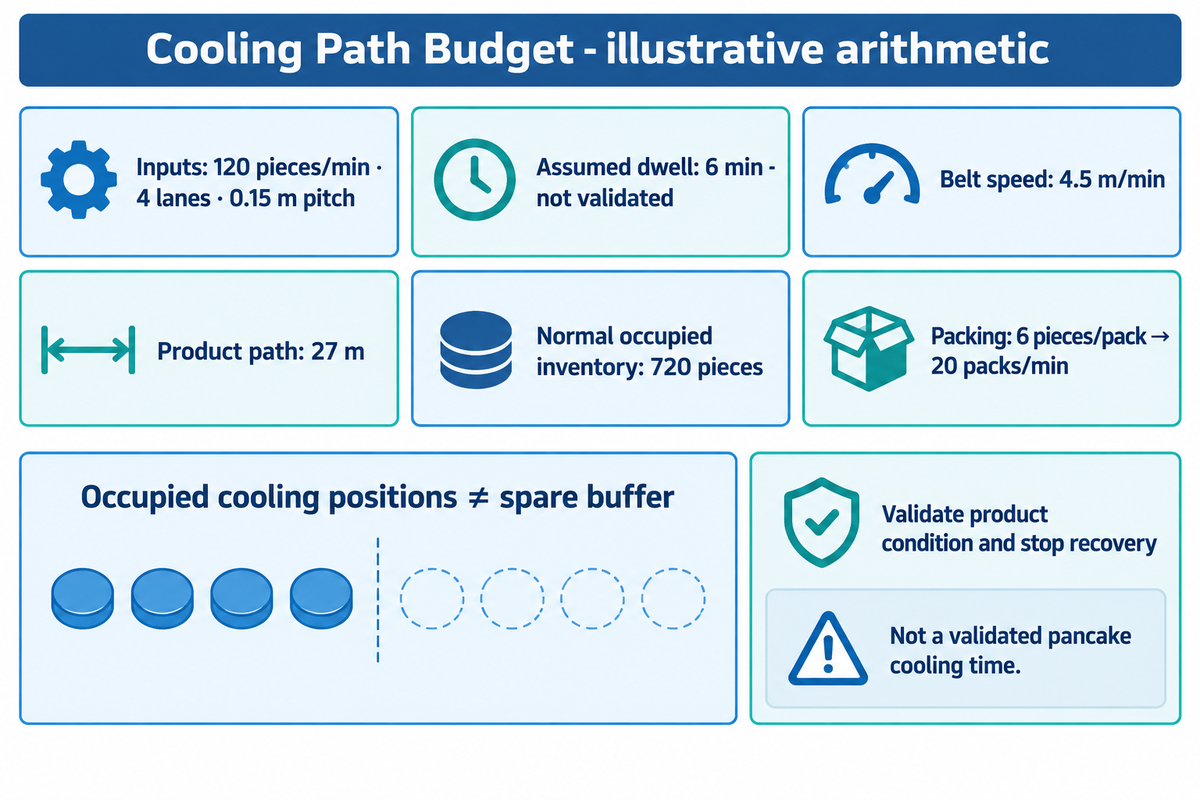
Tính toán tuyến làm nguội dựa trên năng suất sản phẩm, số làn, bước dọc theo chiều dài và thời gian lưu đã xác định cho sản phẩm. Sau đó, xác định điểm bàn giao cho đóng gói và phương án xử lý khi dây chuyền gián đoạn. Hình dạng băng tải quyết định thời gian di chuyển; tình trạng thực phẩm, không khí xung quanh và quy trình đã được kiểm chứng quyết định thời gian đó có đáp ứng yêu cầu của sản phẩm hay không.
Bảng tính tuyến làm nguội tách biệt ba đại lượng: chiều dài đường đi cần thiết của sản phẩm, lượng sản phẩm thường có trên tuyến và sức chứa trống để tích lũy sản phẩm. Chương về sản phẩm bánh trong sổ tay năm 2018 của ASHRAE mô tả quá trình làm nguội dựa trên điều kiện không khí, khoảng cách giữa sản phẩm và kích thước sản phẩm, với ví dụ về sản xuất bánh mì. Không nên lấy nhiệt độ và thời gian làm nguội bánh mì áp dụng cho thông số bánh pancake.
Để minh họa băng tải một lớp, giả sử 120 chiếc/phút được chia đều vào bốn làn, khoảng cách tâm giữa các sản phẩm trên mỗi làn là 0,15 m. Ví dụ này chỉ minh họa cách tính, không phải thời gian làm nguội bánh pancake đã được kiểm chứng. Khoảng cách giữa sản phẩm và khe hở phải vừa với bước băng tải.
Tốc độ = năng suất sản phẩm × bước dọc theo chiều dài ÷ số làn
120 chiếc/phút × 0,15 m ÷ 4 = 4,5 m/phút.
Chiều dài đường đi của sản phẩm = tốc độ băng tải × thời gian lưu
4,5 m/phút × 6 phút = 27 m.
Lượng sản phẩm thường có trên tuyến = năng suất sản phẩm × thời gian lưu
120 chiếc/phút × 6 phút = 720 chiếc.
Năng suất đóng gói danh nghĩa = năng suất sản phẩm ÷ số sản phẩm mỗi gói
120 chiếc/phút ÷ 6 chiếc/gói = 20 gói/phút.
Các phương trình trên giả định dòng sản phẩm ổn định, không chồng lấn và không có thời gian chậm trễ bổ sung khi chuyển sản phẩm. Chiều dài 27 m là quãng đường sản phẩm di chuyển, không phải chiều dài nhà xưởng. Băng tải xoắn ốc hoặc nhiều tầng có thể bố trí đường đi này trên diện tích chiếu bằng nhỏ hơn, tùy theo cách xử lý sản phẩm thực tế và yêu cầu tiếp cận.
“Băng tải xoắn ốc đáp ứng được yêu cầu đó trong một diện tích chiếm chỗ tương đối nhỏ.”
Khi công đoạn đóng gói dừng, phần sức chứa còn thiếu sẽ lộ rõ. Nếu dòng sản phẩm đầu vào trong ví dụ tiếp tục ở mức 120 chiếc/phút trong thời gian dừng hai phút, cần giữ lại thêm 240 chiếc, chuyển hướng chúng hoặc phối hợp dừng các công đoạn trước đó. 720 chiếc hiện có đã chiếm chỗ trên tuyến làm nguội thông thường. Khi đóng gói khởi động lại với tốc độ đúng 20 gói/phút, mỗi gói sáu chiếc, lượng sản phẩm vào và ra vẫn bằng nhau; hàng đợi phát sinh sẽ không giảm. Hãy xác định số vị trí trống có thể sử dụng và tốc độ xử lý phần hàng đợi, hoặc phương án khởi động lại có kiểm soát. Mô hình giảng dạy về sản phẩm đang trong quá trình sản xuất của University of Texas phân biệt lượng sản phẩm trên quy trình với lượng dự phòng để ứng phó biến động dòng sản phẩm và sự cố máy móc.
Tôi có thể tích hợp dây chuyền bánh pancake với máy đóng gói hiện có không?
Có thể sử dụng máy đóng gói hiện có nếu định dạng sản phẩm đã thử nghiệm, năng suất duy trì và cách bố trí đầu vào phù hợp với điểm đưa sản phẩm ra khỏi dây chuyền. Hãy kiểm tra chiều cao băng tải, việc gộp làn, kích thước chồng bánh và tín hiệu dừng. Tốc độ tối đa được quảng cáo của máy hàn chỉ là một thông số đầu vào; việc cấp liệu ổn định và xử lý sau gián đoạn mới quyết định điểm giao tiếp có thể sử dụng.
Hãy thử nghiệm bề mặt bánh pancake mịn, xu hướng dính và hướng sản phẩm thực tế tại thời điểm chuyển tiếp. Nếu sản phẩm thương mại là bánh kẹp nhân, hãy tính số bánh kẹp hoàn chỉnh thay vì tính cả hai vỏ bánh là sản phẩm đã đóng gói. Ghi lại cách xử lý sản phẩm lỗi và bên cung cấp logic PLC tại điểm giao tiếp. Đảm bảo hệ thống điều khiển khâu đóng gói và làm nguội đáp ứng yêu cầu của 21 CFR 117.80.
Ở mức 120 chiếc/phút, thời gian lưu giả định sáu phút tương ứng với 720 chiếc trên tuyến dài 27 m, ở tốc độ 4,5 m/phút. Không vị trí nào đang được sản phẩm chiếm dụng mặc nhiên trở thành chỗ đệm dự phòng. Hãy thay thời gian lưu giả định bằng kết quả thử nghiệm sản phẩm và xác định cách ứng phó khi công đoạn đóng gói dừng trước khi phê duyệt bố trí tuyến làm nguội.
Vẽ riêng tuyến nguyên liệu, nhân sự và chất thải
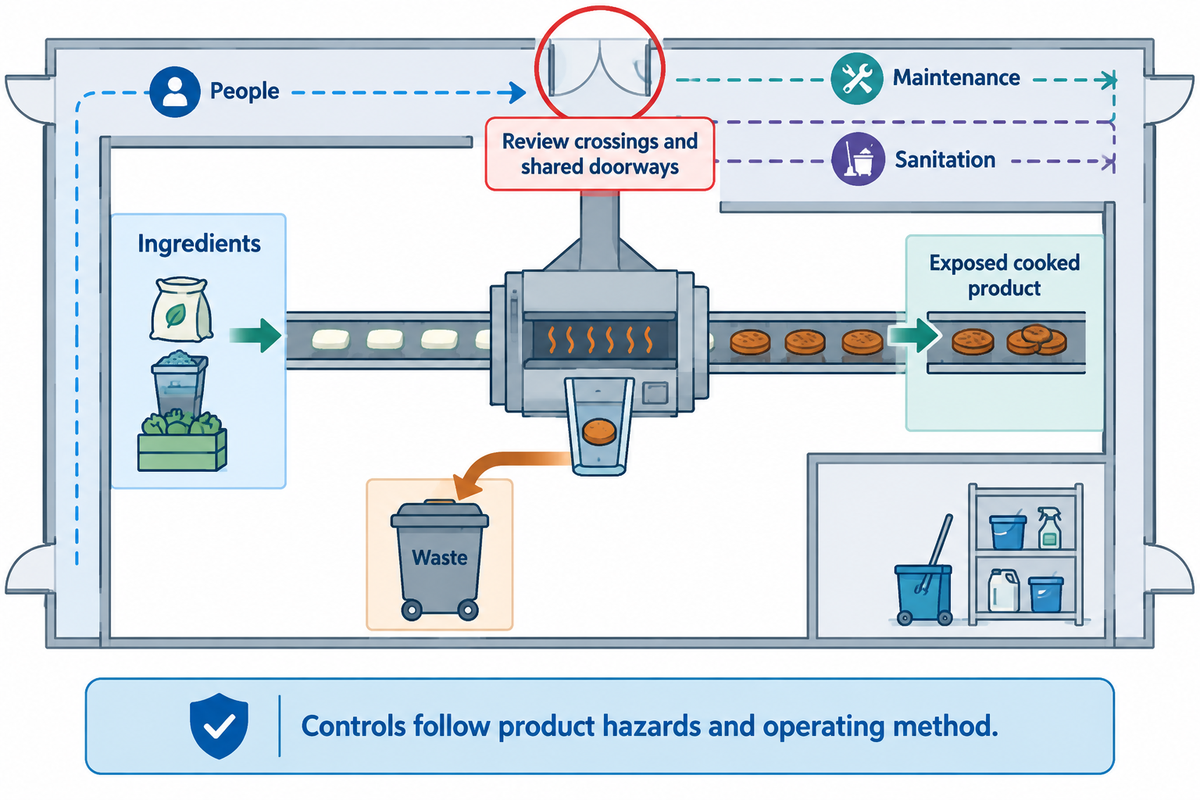
Trên sơ đồ bố trí máy, hãy vẽ các tuyến di chuyển của nguyên liệu, sản phẩm đã nấu chín chưa được bao gói, nhân sự, chất thải, thiết bị vệ sinh và các vật dụng liên quan. Cân nhắc kỹ mọi điểm giao cắt và cửa dùng chung. Phương án phân tách phù hợp phụ thuộc vào mối nguy của sản phẩm và phương thức vận hành; vì vậy, cần xem xét cách nhà máy vệ sinh, bổ sung nguyên liệu, sửa chữa và khởi động lại thiết bị.
Theo 21 CFR 117.20 hiện hành của Hoa Kỳ, không gian phù hợp và biện pháp kiểm soát nhiễm bẩn có thể bao gồm cách bố trí, thời gian, vách ngăn, luồng không khí hoặc các phương tiện hiệu quả khác. Vì vậy, để đảm bảo vệ sinh, bản vẽ cần đi kèm kế hoạch vận hành chứ không chỉ thể hiện các bức tường.
- Nguyên liệu: thể hiện việc xử lý bột và bổ sung bột mà không phải mang nguyên liệu chưa được che đậy ngang qua sản phẩm thành phẩm đang tiếp xúc với môi trường.
- Nhân sự: bố trí vị trí vận hành, lối đến khu vực rửa tay và quy trình chuyển đổi có kiểm soát giữa các nhiệm vụ.
- Chất thải: bố trí tuyến chuyển sản phẩm lỗi và bao bì đã sử dụng, tránh đi qua tuyến bổ sung nguyên liệu sạch.
- Vệ sinh: bố trí nơi đặt các bộ phận đã tháo, thiết bị vệ sinh và khu vực bảo quản dụng cụ sạch có che chắn.
- Bảo dưỡng: thể hiện lối tiếp cận các bộ phận và cách đưa dụng cụ vào khu vực phù hợp.
Hãy xác nhận quy trình vệ sinh trước khi bổ sung trạm rửa. 21 CFR 117.35 phân biệt giữa bề mặt tiếp xúc thực phẩm ít ẩm và điều kiện chế biến ướt. Quy định này cũng đề cập đến việc bảo vệ dụng cụ sau khi vệ sinh khi lưu trữ. Không phải mọi sản phẩm bánh pancake đều ít ẩm chỉ vì đã được nướng.
Hãy xác định sản phẩm có phải thực phẩm ăn liền và có tiếp xúc với môi trường trước khi đóng gói hay không, cũng như liệu công đoạn xử lý sau đó có kiểm soát mối nguy liên quan hay không. Với các cơ sở thuộc phạm vi yêu cầu về kiểm soát phòng ngừa, 21 CFR 117.130 quy định việc đánh giá mầm bệnh trong môi trường đối với các điều kiện đã nêu khi thực phẩm ăn liền đang tiếp xúc với môi trường. Nhóm an toàn thực phẩm cần xác lập cơ sở thiết kế này trước khi chốt bố trí các khu vực làm nguội và đóng gói.
Đánh dấu từng điểm giao cắt, ghi rõ người chịu trách nhiệm và biện pháp kiểm soát thực tế: đổi tuyến di chuyển, kiểm soát thời gian, dùng vách che hoặc áp dụng biện pháp phù hợp khác có cơ sở. Ý kiến phản đối của người mua rằng “chúng ta đã có đủ diện tích sàn” không tính đến các xung đột trong vận hành. Chỉ ghi nhãn một khu vực là hợp vệ sinh không đủ để đáp ứng tiêu chuẩn an toàn thực phẩm; các cuộc đánh giá nhà máy cũng yêu cầu có bằng chứng về biện pháp kiểm soát quy trình hỗ trợ.
Tính đến không gian cần thiết tại điểm chuyển sản phẩm và khi chuyển đổi sản phẩm
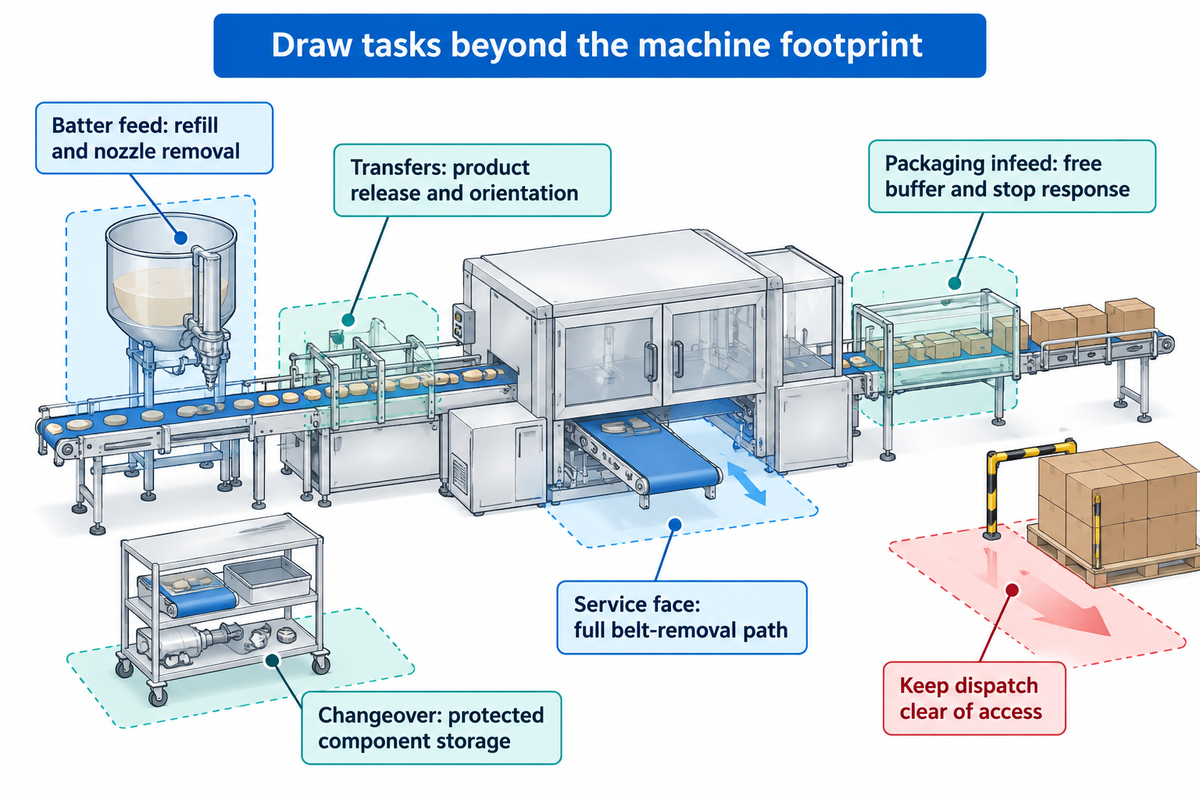
Hãy kiểm tra việc chuyển sản phẩm và các thao tác chuyển đổi sản phẩm như những hoạt động thực tế cần không gian. Xác định điều kiện đầu vào và đầu ra của từng thao tác. Đưa sản phẩm ra, gộp làn, bổ sung nguyên liệu và tháo bộ phận có thể cần thêm không gian ngoài phần diện tích chính của máy móc.
| Vị trí | Yếu tố có thể chiếm không gian | Quyết định cần có trước khi phát hành bản vẽ |
|---|---|---|
| Cấp bột | Di chuyển bồn, tiếp cận phễu cấp liệu đặt phía trên và tháo vòi phun | Thể hiện thao tác bổ sung nguyên liệu và vệ sinh |
| Máy rót định lượng | Lối tiếp cận đầu rót định lượng và đường hồi bột | Kiểm tra máy rót định lượng thực tế và phạm vi độ nhớt |
| Điểm đưa bánh ra sau khi nấu | Cơ cấu lật, bộ phận lấy bánh và vị trí đặt bánh | Thử nghiệm khả năng tách bánh khỏi bề mặt và hướng bánh |
| Điểm gộp làn | Thay đổi bước sản phẩm và sản phẩm bị loại | Xác định hình dạng điểm gộp và tuyến chuyển sản phẩm lỗi |
| Trạm bơm nhân | Bổ sung nguyên liệu và các bộ phận tiếp xúc thực phẩm đã tháo | Bố trí lối tiếp cận bảo dưỡng hệ thống bơm nhân |
| Đầu vào khâu đóng gói | Tạo chồng bánh và sản phẩm đang chờ | Xác định sức chứa trống của bộ đệm và cách xử lý khi dừng |
| Mặt tiếp cận bảo dưỡng | Mở tấm chắn, tháo băng tải và sử dụng dụng cụ | Vẽ đầy đủ đường tháo các bộ phận |
| Chuyển đổi công thức | Tấm nướng dự phòng và các bộ phận sạch | Bố trí nơi lưu trữ có che chắn và khu vực làm khô khi cần |
| Thùng thành phẩm | Kiểm tra, thùng carton và vận chuyển pallet | Giữ thông thoáng lối xuất hàng, không để cản lối tiếp cận máy |
Tình huống chuyển đổi sản phẩm: Người mua dự định luân phiên sản xuất bánh pancake thường và sản phẩm có nhân. Thiết bị làm bánh pancake hoàn toàn tự động vừa khít với mặt bằng, và nhà cung cấp đã đưa máy bơm nhân tùy chọn vào báo giá. Trong quá trình rà soát bản vẽ, giám sát sản xuất lần theo các bước nhân viên tháo bộ phận tiếp xúc với nhân, vị trí vệ sinh các bộ phận và cách đưa chúng trở lại sau khi đã làm khô, bảo quản có che chắn. Sau đó, trưởng nhóm bảo dưỡng vẽ tuyến tháo băng tải. Ban đầu, cả hai thao tác đều cần dùng chung không gian đã dành cho thùng carton rỗng. Chuyển vị trí bổ sung thùng carton sang phía bên kia giúp giải quyết xung đột thực tế trước khi lắp đặt. Cần thử nghiệm sản phẩm để đánh giá cách nhân hoạt động và độ đồng đều của bề mặt. Chỉ mua thiết bị tự động không loại bỏ được các thao tác thủ công xung quanh một quy trình sản xuất được đồng bộ hoàn toàn.
Các quy định về thiết bị và dụng cụ trong những nguồn đã nêu liên kết yêu cầu tiếp cận với hoạt động bảo dưỡng và vệ sinh. Hãy dựa vào các yêu cầu đó để đề nghị xác định phạm vi không gian cho từng thao tác. Máy sản xuất dorayaki và máy làm bánh pancake thường có thể cần các thao tác tháo dỡ khác nhau, ngay cả khi năng suất danh nghĩa tương đương.
Với điểm giao tiếp minh họa có năng suất 20 gói/phút, chỉ để trống một hình chữ nhật ở đầu vào là chưa đủ, trừ khi không gian đó cũng đáp ứng việc tạo chồng bánh, loại bỏ sản phẩm lỗi và xử lý khi dây chuyền dừng. Hãy xác định các chức năng này trước khi so sánh báo giá. Không gian dự phòng hữu ích nhất nằm cạnh một thao tác cụ thể và phục vụ mục đích đã xác định, thay vì là khoảng trống không rõ chức năng giữa các dây chuyền.
Dành không gian mở rộng mà không cản trở hoạt động hiện tại
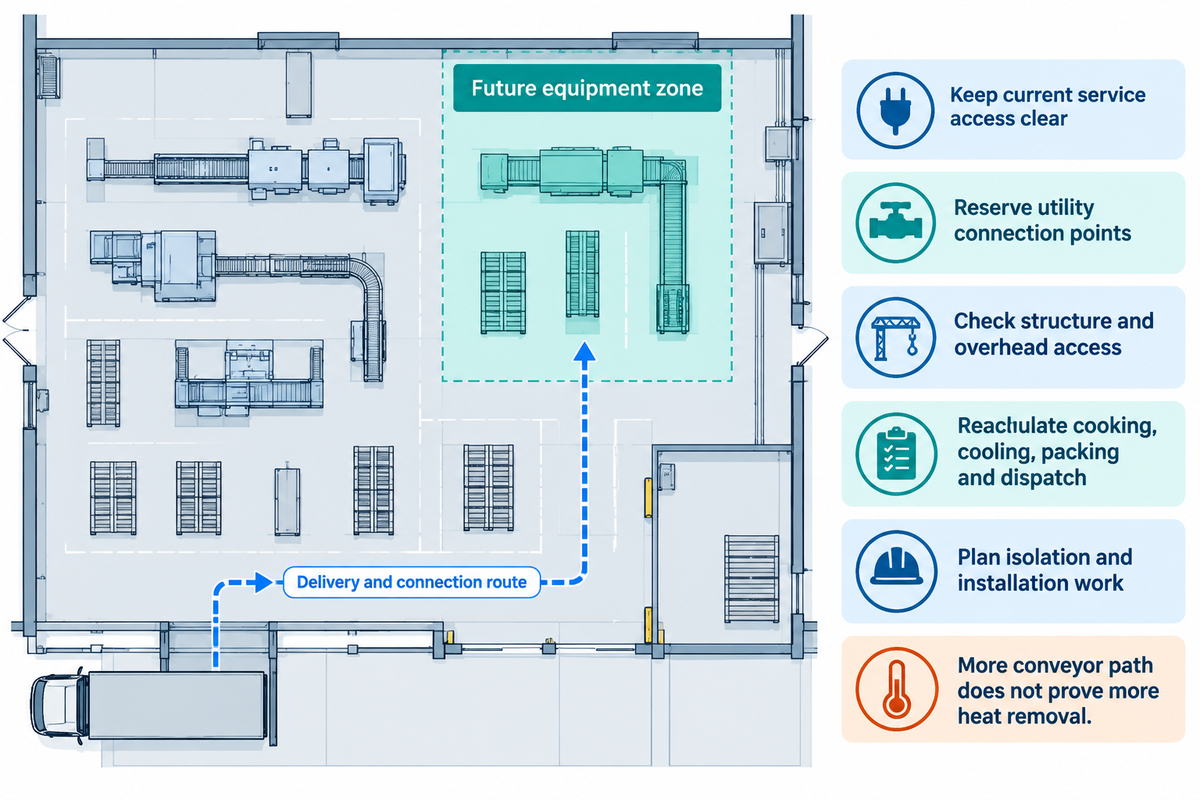
Dự phòng không gian cho thiết bị tương lai tại khu vực có lối vận chuyển và kết nối khả thi. Không làm thay đổi lối tiếp cận để bảo trì và luân chuyển vật liệu hiện tại. Dây chuyền mô-đun có thể giúp việc bố trí các điểm kết nối trong tương lai dễ dàng hơn, nhưng chỉ dành sẵn một khoảng diện tích hình chữ nhật không có nghĩa là có thể tăng sản lượng mà không gây gián đoạn.
Đối với việc xử lý vật liệu bằng cơ giới khi có áp dụng, 29 CFR 1910.176 yêu cầu khoảng trống an toàn đầy đủ và lối đi thông thoáng. Cũng cần giữ thông thoáng không gian làm việc theo quy định về điện. Cơ sở sản xuất cần phân biệt không gian dành cho mô-đun tương lai với khu vực đã được bố trí cho lưu thông hoặc bảo trì.
- Vẽ mô-đun tương lai và tuyến đường đưa mô-đun vào nhà máy.
- Dự phòng các điểm kết nối hệ thống phụ trợ dự kiến mà không cản trở lối tiếp cận hiện tại.
- Kiểm tra tải trọng kết cấu, lối tiếp cận trần và biện pháp bảo vệ băng tải trên cao khi cần.
- Tính toán lại đồng bộ công đoạn nấu, làm nguội, đóng gói và xuất hàng theo sản lượng dự kiến.
- Lập kế hoạch cô lập khu vực và lắp đặt theo các giới hạn thực tế về sản xuất và vệ sinh của nhà máy.
Với ví dụ về máy làm nguội, nếu tăng sản lượng lên 240 chiếc/min, dùng bốn làn với bước 0,15 m và thời gian lưu giả định là sáu phút, vận tốc sản phẩm sẽ là 9 m/min, với đường đi của sản phẩm dài 54 m và 1.440 chiếc trên dây chuyền. Mỗi gói có sáu chiếc, nên tốc độ đóng gói danh nghĩa cần đạt 40 gói/min. Đây là những hệ quả về mặt hình học, không cho biết máy làm nguội có thể loại bỏ lượng nhiệt gấp đôi hay không.
Đường đi của sản phẩm dài 54 m đòi hỏi thiết kế nhiệt và xử lý sản phẩm mới, ngay cả khi băng tải mô-đun vừa với khu vực đã dự phòng. Kiểm tra yêu cầu tương lai tương tự đối với mô-đun nấu, máy làm nguội, máy đóng gói và hệ thống phụ trợ. Đảm bảo lối tiếp cận hiện tại trong khi xác định thiết bị nào có thể mở rộng và thiết bị nào cần thay thế.
Chốt hệ thống phụ trợ, phạm vi công việc và chi phí bố trí mặt bằng trước khi đặt hàng
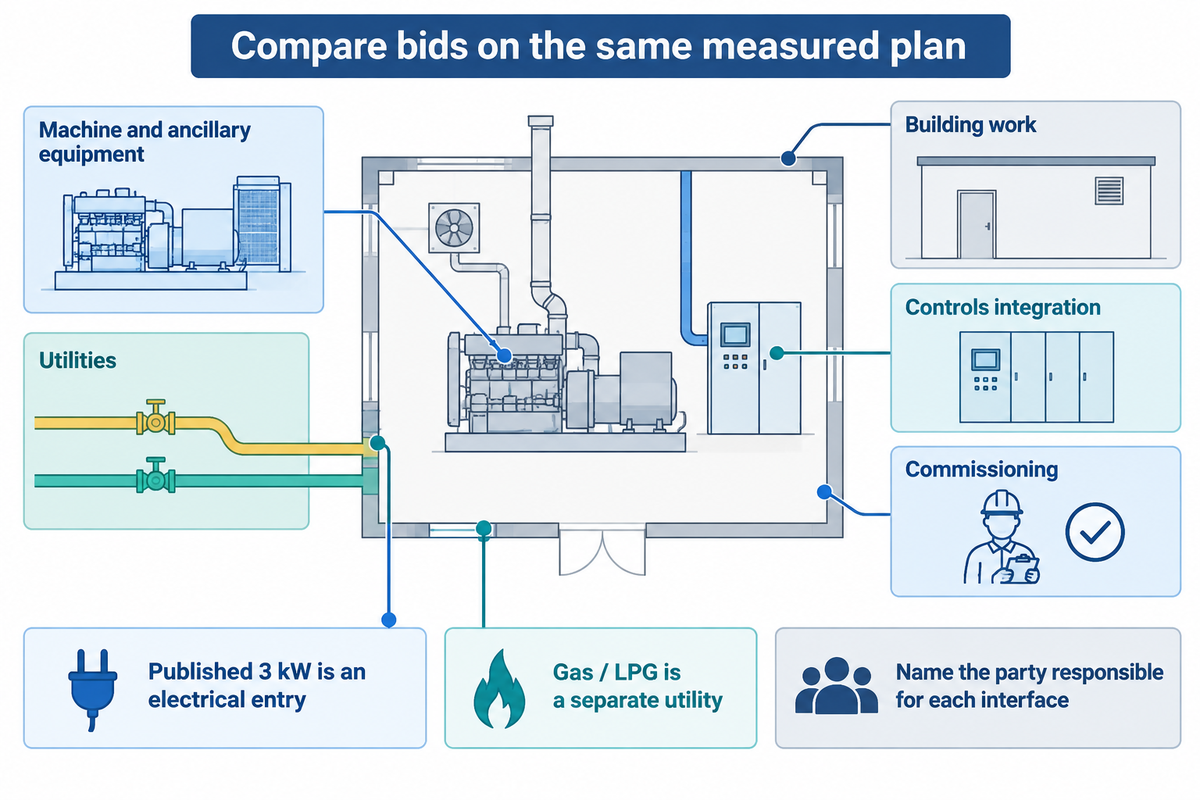
Có thể chốt chi phí bố trí thiết bị bằng cách xác định cụ thể máy móc và thiết bị phụ trợ, hệ thống phụ trợ, công việc xây dựng và chạy thử trong giới hạn báo giá. Đối chiếu bản vẽ phạm vi cung cấp của các nhà cung cấp trên cùng một bản vẽ mặt bằng có kích thước đo thực tế. Dùng cùng định dạng sản phẩm và sản lượng duy trì để giá máy thấp hơn không che khuất những hạng mục làm nguội, đóng gói hoặc công việc tại nhà máy còn thiếu.
Bảng thông số công khai của YT-10 ghi tải điện 3 kW, đồng thời nêu khí tự nhiên hoặc LPG. Hãy xem khí đốt và điện là hai hệ thống phụ trợ riêng biệt; 3 kW không phải là toàn bộ nhu cầu nhiệt hoặc tổng tải lắp đặt của nhà máy. Các hạng mục về không gian nhà máy và thông gió theo 21 CFR 117.20 thuộc phạm vi công việc tại nhà máy. Việc xác định các yêu cầu lắp đặt liên quan nên do chuyên gia phù hợp tại nhà máy đảm trách.
| Gói công việc | Bản vẽ hoặc lịch trình cần có | Cần nêu rõ ai |
|---|---|---|
| Sản phẩm và tốc độ | Định dạng, số sản phẩm đạt yêu cầu mỗi giờ và cơ sở vận hành | Trưởng bộ phận sản xuất của bên mua |
| Trộn và cấp liệu | Vị trí bồn, tuyến đi của bột bánh và phương thức nạp bổ sung | Nhà cung cấp hoặc bên mua chịu trách nhiệm |
| Mô-đun nấu | Kích thước, điều khiển thời gian nướng và các mặt cần tiếp cận để bảo trì | Nhà cung cấp thiết bị |
| Lấy sản phẩm ra và chuyển sản phẩm | Chiều cao, khoảng hở, hướng bố trí và loại bỏ sản phẩm lỗi | Người phụ trách điểm kết nối |
| Làm nguội | Cơ sở thử nghiệm, đường đi, điều kiện không khí và khoảng tích lũy sản phẩm tự do | Người phụ trách hệ thống làm nguội |
| Bơm nhân và ghép đôi | Tuyến đi của sản phẩm và ranh giới vệ sinh | Nhà cung cấp hoặc bên mua chịu trách nhiệm |
| Đóng gói | Quy cách gói, tốc độ duy trì và tín hiệu dừng/khởi động lại | Đơn vị tích hợp hệ thống đóng gói |
| Hệ thống phụ trợ | Tải kết nối, nhu cầu cực đại và vị trí đấu nối | Trưởng bộ phận dịch vụ tại nhà máy và nhà cung cấp |
| Công việc xây dựng | Sàn, rãnh thoát nước, cửa mở để tiếp cận và thông gió | Bên mua hoặc nhà thầu được chỉ định |
| Tích hợp hệ thống điều khiển | Khóa liên động, dừng thiết bị phía sau và trình tự khôi phục hoạt động | Đơn vị phụ trách điều khiển được chỉ định |
| Chạy thử | Vật liệu thử nghiệm, phạm vi nghiệm thu và đào tạo | Bên mua và trưởng nhóm chạy thử |
| Dịch vụ bảo trì | Phụ tùng, linh kiện điện và điều khoản dịch vụ sau bán hàng | Đơn vị cung cấp dịch vụ theo hợp đồng |
Đối với khách hàng tiềm năng trong ngành sản xuất thực phẩm, tiêu chí đánh giá sẽ là số bánh pancake đạt yêu cầu mỗi giờ theo thỏa thuận, tổn thất trong hệ thống chuyển sản phẩm và các điều kiện quy trình tại thời điểm thử nghiệm. Khi mua sắm, tổng chi phí sở hữu bao gồm phạm vi công việc tại nhà máy và dịch vụ đã thỏa thuận. Công tác bảo trì cần bản vẽ lối tiếp cận và danh sách phụ tùng. Những yêu cầu này giúp so sánh máy móc sản xuất thực phẩm công nghiệp dễ dàng hơn mà không cần dựa vào mức giá trọn gói chỉ mang tính suy đoán.
Hãy hỏi những công việc nào vẫn làm thủ công trước khi chọn tự động hóa chúng. Ngay cả sản xuất bánh pancake hoàn toàn tự động vẫn cần bổ sung nguyên liệu và vệ sinh. Trong các cơ sở sản xuất cạnh tranh hiện nay, hệ thống công nghiệp cũng cần có trình tự dừng và khởi động lại được thống nhất giữa các nhà cung cấp. Đề xuất sản xuất liên tục cần nêu rõ cơ sở tính toán cho việc nhân viên can thiệp và các số liệu về thời gian hoạt động hoặc hiệu quả năng lượng. Chỉ mô tả dây chuyền hoàn toàn tự động thì chưa đề cập đến bất kỳ nội dung nào trong số này.
Để trao đổi về cấu hình, vui lòng xem trang sản phẩm và yêu cầu báo giá dây chuyền bánh pancake. Nếu cần, hãy xác định riêng công đoạn xử lý thực phẩm đông lạnh và tùy chọn bánh pancake kẹp trong phạm vi công việc ở công đoạn sau; xem việc chuyển sang thiết bị làm bánh waffle mềm là một cấu hình thiết bị riêng. Tên sản phẩm không nên âm thầm làm thay đổi phạm vi thiết bị trong báo giá.
Mục thông số máy được công bố ở mức 3 kW là một đầu vào tiện ích. Cần lập ngân sách năng lượng cho toàn nhà máy trước khi đánh giá báo giá. Yêu cầu các nhà cung cấp báo giá trên cùng phạm vi thiết bị, điểm đấu nối và hạng mục chạy thử để có thể so sánh. Phạm vi công việc chung được nêu rõ giúp bên mua hiểu được chênh lệch giá.
Câu hỏi thường gặp
Bốn loại bố trí mặt bằng sản xuất là gì?
Xem câu trả lời
Bốn loại bố trí mặt bằng sản xuất phổ biến là theo quy trình, theo sản phẩm, vị trí cố định và theo ô sản xuất. Bố trí theo quy trình nhóm các công việc tương tự; bố trí theo sản phẩm sắp xếp các công đoạn theo trình tự. Bố trí vị trí cố định đưa nguồn lực đến sản phẩm đứng yên, còn bố trí theo ô nhóm nguồn lực quanh một họ sản phẩm. Sản xuất bánh pancake thường có tuyến sản phẩm theo trình tự. Sơ đồ đường thẳng, hình chữ L và hình chữ U mô tả hình dạng tuyến này, chứ không thay thế bốn loại bố trí trên.
Thiết kế bố trí mặt bằng nhà máy là gì?
Xem câu trả lời
Thiết kế bố trí mặt bằng nhà máy là việc phân bổ không gian cho thiết bị, công đoạn, kho lưu trữ và luồng di chuyển bên trong tòa nhà. Tại nhà máy sản xuất bánh pancake, thiết kế này kết nối trình tự quy trình với cửa ra vào, cột, lối tiếp cận để bảo trì và các điểm đấu nối hệ thống phụ trợ thực tế. Sản phẩm bàn giao hữu ích bao gồm cả cách bố trí máy móc và các tuyến vận hành xung quanh. Bản vẽ mặt bằng có thể đưa vào thực hiện khi kích thước, điều kiện sản phẩm và trách nhiệm đã được xác định đủ rõ cho các bên cung cấp và lắp đặt thiết bị.
Bạn có thể cho tôi một ví dụ về bố trí mặt bằng cơ sở sản xuất không?
Xem câu trả lời
Một cơ sở sản xuất bánh pancake theo quy trình liên tục có thể bố trí khâu chuẩn bị bột trước công đoạn rót định lượng và nấu, tiếp theo là lấy sản phẩm ra, làm nguội và đóng gói. Có thể bố trí tuyến tiếp nhận hàng và chất thải bên ngoài tuyến sản phẩm đã nấu đang để hở, đồng thời vẫn giữ lối tiếp cận để bảo trì. Đây là trình tự khái niệm chứ không phải sơ đồ phòng cố định. Kích thước máy thực tế, thử nghiệm sản phẩm, giới hạn của tòa nhà và biện pháp kiểm soát vệ sinh sẽ quyết định bố trí lắp đặt nên đi thẳng hay rẽ trước khi đóng gói.
Dây chuyền sản xuất bánh pancake có cần hệ thống thông gió chuyên dụng không?
Xem câu trả lời
Cần thiết kế thông gió theo máy nấu, nhiệt, độ ẩm, nhiên liệu và mức độ tiếp xúc với sản phẩm thực tế. Xác định nhu cầu hút khí và cấp khí bù cùng với nhà cung cấp thiết bị và chuyên gia tại nhà máy. Các yêu cầu áp dụng về thực phẩm và quá trình đốt sẽ quyết định cách lắp đặt; tên dây chuyền không quy định một lưu lượng khí hoặc cấp lọc dùng chung cho mọi trường hợp.
Có dễ tìm phụ tùng thay thế cho máy nhập khẩu không?
Xem câu trả lời
Khả năng cung ứng phụ thuộc vào thỏa thuận dịch vụ theo hợp đồng. Trước khi đặt hàng, hãy yêu cầu danh sách phụ tùng quan trọng có ghi rõ mã, thông tin tồn kho tại địa phương và thời gian giao hàng bằng văn bản. Khi xem xét bố trí thiết bị, hãy tính đến không gian lưu trữ và lối tiếp cận để thay thế các phụ tùng đó.
Những yếu tố nào quyết định chi phí dây chuyền sản xuất bánh pancake?
Xem câu trả lời
Chi phí phụ thuộc vào sản phẩm đã thỏa thuận, năng suất duy trì, mức độ tự động hóa và các mô-đun quy trình đi kèm. Giá chỉ bao gồm máy nấu và giá lắp đặt hoàn chỉnh bao gồm các nghĩa vụ khác nhau. Công đoạn làm nguội, bơm nhân, máy đóng gói, kiểm tra, tích hợp điều khiển và kết nối hệ thống phụ trợ có thể nằm ngoài báo giá thiết bị chính. Cũng cần xác định rõ bên phụ trách các hạng mục thay đổi công trình, vận chuyển, chạy thử và đào tạo. Trước khi đánh giá chênh lệch giữa hai đề xuất, hãy so sánh cùng phạm vi công việc, bao gồm cả những phần vẫn làm thủ công. Cơ sở chế biến thực phẩm cũng có thể cần các hạng mục vệ sinh, điện, nhiên liệu và thông gió riêng cho dự án. Yêu cầu mỗi nhà cung cấp đánh dấu các hạng mục bao gồm và loại trừ trực tiếp trên cùng bản vẽ mặt bằng có kích thước đo thực tế. Nhờ đó, bên mua có cơ sở thu thập báo giá còn thiếu từ nhà thầu và tính tổng chi phí dự án mà không phải dựa vào khoảng giá chung.
Mang bản vẽ mặt bằng đã đo kích thước đến buổi trao đổi về bố trí. Chia sẻ định dạng sản phẩm, sản lượng yêu cầu, thông tin máy đóng gói hiện có và các giới hạn của tòa nhà với UDTECH. Bắt đầu từ danh mục thiết bị làm bánh waffle và bánh pancake để xác định các mô-đun cần thiết cho dự án.
DD đã biên soạn hướng dẫn lập kế hoạch này dựa trên thông tin công khai của nhà sản xuất, nguồn quy định chính thống và tài liệu kỹ thuật đã xác định. Các sơ đồ bố trí ví dụ có số liệu dựa trên những giả định đã nêu, không phải thiết kế đã được nghiệm thu để thi công. Thử nghiệm sản phẩm và các yêu cầu cụ thể tại nhà máy sẽ quyết định thiết bị và điều kiện vận hành cuối cùng. Thông tin thương hiệu có trên trang công ty của UDTECH.
Bài viết liên quan và tài liệu lập kế hoạch
- Quy trình, năng suất và kiểm tra nghiệm thu máy làm bánh pancake
- Hướng dẫn nghiệm thu thiết bị làm bánh waffle và bánh pancake
- Cấu hình thiết bị làm bánh pancake
- Các dòng sản phẩm bánh waffle và bánh pancake
Tài liệu tham khảo và nguồn
- FDA: Nguyên tắc HACCP và hướng dẫn áp dụng, ban hành năm 1997.
- 21 CFR 117.20: Nhà máy và khuôn viên; 117.35: Hoạt động vệ sinh; 117.40: Thiết bị và dụng cụ; 117.80: Quy trình và kiểm soát.
- 21 CFR 117.130: Phân tích mối nguy.
- 29 CFR 1910.176: Xử lý vật liệu; 1910.303: Lắp đặt điện; 1910.263: Thiết bị làm bánh.
- ASHRAE: Sổ tay về làm lạnh năm 2018, Chương 41, Sản phẩm bánh mì, tài liệu kỹ thuật tập trung vào bánh mì.
- Paul A. Jensen, University of Texas: Công việc đang thực hiện, mô hình tồn kho trong sản xuất.
- Shane Whitaker, BakingBusiness: Các đường xoắn ốc giúp tiết kiệm không gian, ngày 31 tháng Năm năm 2013.