Entre em contato com a UDTECH Company


UD Machine Solution Technology Co., Ltd. | Automação na produção de alimentos desde 2003
O funcionamento de uma máquina automática para rolinhos crocantes de ovo depende da categoria do produto: entre os termos de busca de compradores por equipamentos para wafer alimentados com massa líquida estão “máquina automática para fazer rolinhos crocantes de ovo” e “máquina totalmente automática para enrolar rolinhos crocantes de ovo”. Essa categoria dosa a massa líquida, assa uma lâmina fina, solta-a enquanto ainda está flexível, pode adicionar recheio ou um núcleo, enrola e transporta o produto para resfriamento e coleta. O funcionamento da máquina segue uma sequência cronometrada. Ela coordena a dosagem da massa líquida, o assamento, a injeção opcional do recheio central, o enrolamento, o resfriamento e a transferência. A qualidade do rolinho pronto depende de várias etapas sincronizadas, e não de uma única temperatura ou velocidade.
Essa distinção é relevante. Uma linha para rolinhos primavera ou rolinhos salgados de ovo feitos com lâminas prontas usa uma esteira de massa, adiciona o recheio, dobra, sela e enrola antes da fritura; trata-se de outra categoria de máquina. Este guia aborda equipamentos para wafer assado com massa líquida, vendidos para produzir rolinhos crocantes de ovo, rolinhos de wafer e formatos semelhantes. Essas duas categorias de moldagem são diferentes; este guia trata de equipamentos para wafer assado com massa líquida.
Em resumo
Durante a operação, a máquina transforma uma receita em um ciclo cronometrado e repetitivo. O condicionamento e a dosagem da massa líquida, o calor, o tempo de permanência, a transferência, o enrolamento e outras etapas precisam ocorrer dentro de uma faixa controlada. O produto só ganha o formato correto e avança quando as condições da massa líquida, da moldagem da lâmina, do calor, do tempo de permanência, da transferência e do enrolamento ficam dentro da faixa especificada.
Como funciona uma máquina automática para rolinhos crocantes de ovo no estilo wafer em um ciclo
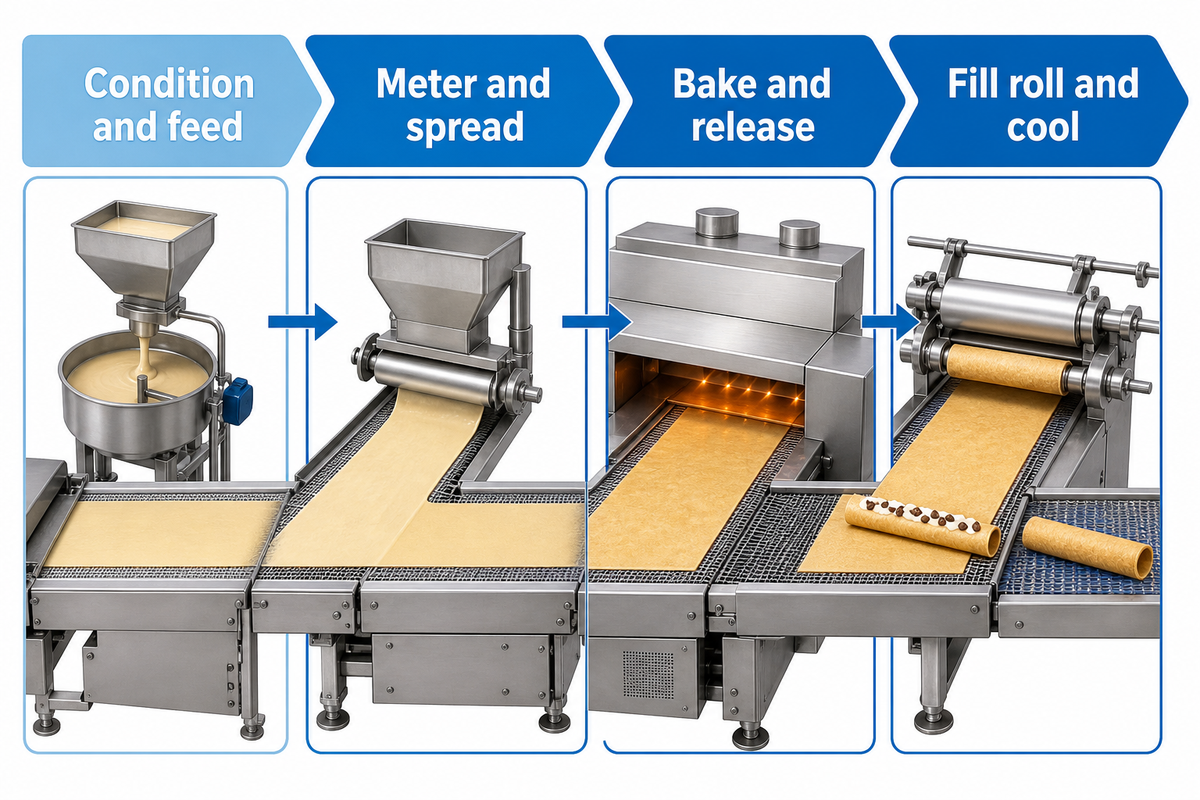
Em termos físicos, a tarefa é simples e fácil de descrever. Na produção automatizada de alimentos, uma máquina totalmente automática para rolinhos crocantes de ovo produz uma lâmina fina assada e dá forma a ela antes que endureça, repetindo o ciclo cronometrado em condições de processo estáveis e repetíveis.
- Condicione e alimente a massa líquida. A mistura e o repouso devem ajudar a manter a consistência para dosagens repetidas.
- Dose cada porção. O sistema de dosagem fornece a quantidade de massa necessária para atingir o tamanho e a espessura desejados da lâmina.
- Espalhe a massa ou feche as superfícies de assamento. A geometria da máquina transforma a porção depositada em uma camada fina e controlada.
- Asse a lâmina. O calor e o tempo de permanência removem água, desenvolvem a cor e determinam como o produto se solta.
- Solte e transfira. A lâmina sai intacta da superfície e chega à estação seguinte antes de perder flexibilidade demais.
- Recheie e enrole, quando especificado. Um dosador, mandril ou ferramenta de enrolamento forma o núcleo e a geometria desejados.
- Resfrie, inspecione e descarregue. O rolinho se firma e sai da área de moldagem em direção à coleta ou embalagem.
As especificações da máquina para rolinhos crocantes de ovo da UD indicam que o sistema depende do produto e inclui espalhamento da massa líquida, assamento, injeção do recheio central, enrolamento e sistemas a jusante. Vale observar que essas especificações são declarações de configuração feitas pela própria empresa. Elas indicam ao cliente o que precisa ser validado. Não garantem que todas as receitas e instalações sejam iguais.
Patentes mais antigas delimitam as categorias de máquinas. Um pedido de patente reivindica assar uma massa fluida até formar uma tira ainda deformável e encaminhá-la a um dispositivo de enrolamento. Outra reivindicação para uma “máquina automática para rolinhos crocantes de ovo” descreve um processo que começa com uma lâmina pronta e a recheia, sela e enrola. O fato de a máquina ser “automática” não significa que o percurso dos ingredientes seja o mesmo.
Comece pela condição da massa líquida e pela dosagem controlada
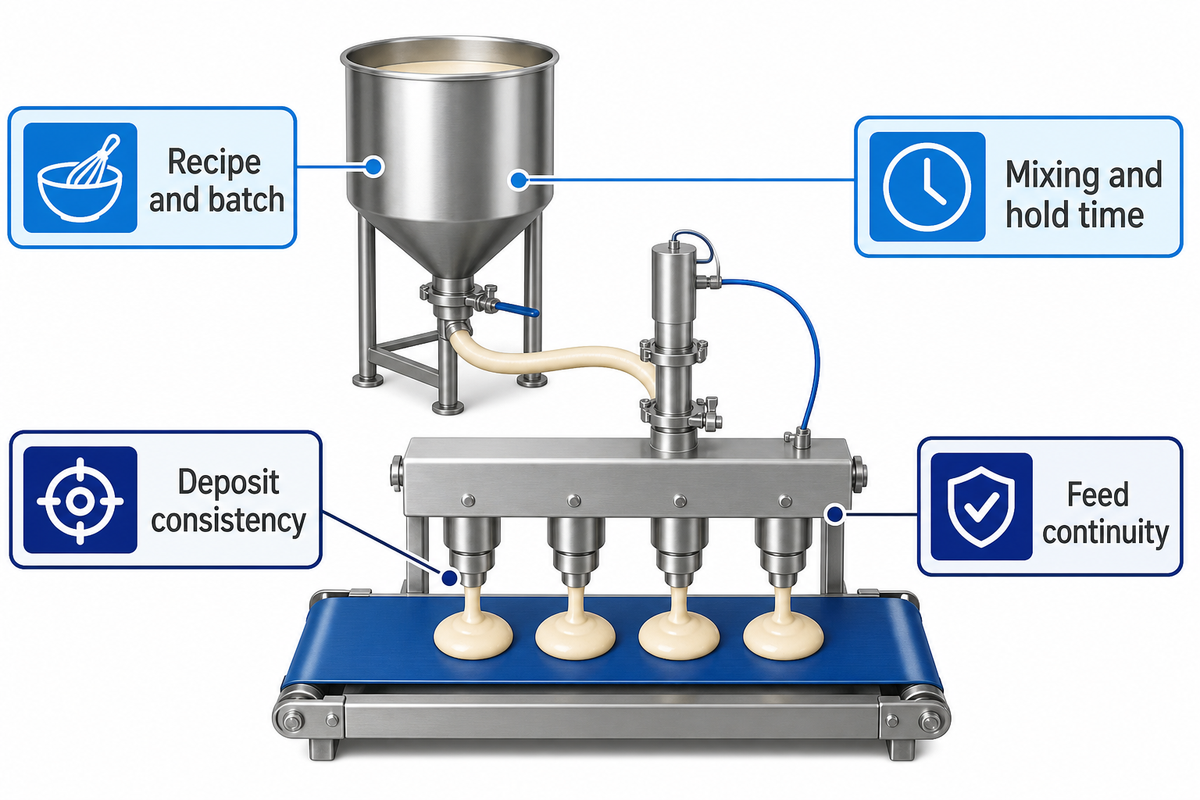
Os defeitos da lâmina podem começar antes de ela chegar à superfície de assamento. Se os sólidos se depositarem no tanque de armazenamento, a mistura aquecer ou a pressão de alimentação mudar, a mesma duração de dosagem deixará de garantir porções iguais. Um bom primeiro registro de operação não é apenas “aquecedor ligado”. Deve incluir a identificação da receita, a sequência de mistura, o tempo desde o preparo da massa líquida, a temperatura da massa, o fluxo observado e a massa da porção depositada.
| Registro | Por que é importante | Verificação prática |
|---|---|---|
| Receita e lote | Ajuda a distinguir variações da máquina das variações dos ingredientes | Use um único lote identificado nos testes comparativos |
| Tempo de mistura e repouso | Altera a hidratação, a aeração e o comportamento da alimentação | Registre o horário do fim da mistura e da primeira porção depositada |
| Consistência das porções | Determina a massa e a geometria da lâmina | Pese uma sequência curta antes de ajustar o calor |
| Continuidade da alimentação | Ar, pulsação ou mudanças de nível afetam a dosagem | Observe a partida, a operação contínua e o comportamento com nível baixo |
Não é possível compensar todas as mudanças na receita aumentando o calor. Uma pesquisa independente sobre waffles constatou que alterações nos tipos de amido, açúcar e umectante afetaram a aderência, a força necessária para retirar o produto, as perdas no assamento e a estabilidade do produto nas condições estudadas. A principal lição da pesquisa não está na receita usada no estudo, mas na interação entre os fatores. A formulação e os ajustes da máquina precisam ser validados em conjunto.
Como a máquina molda uma lâmina de wafer de forma repetível
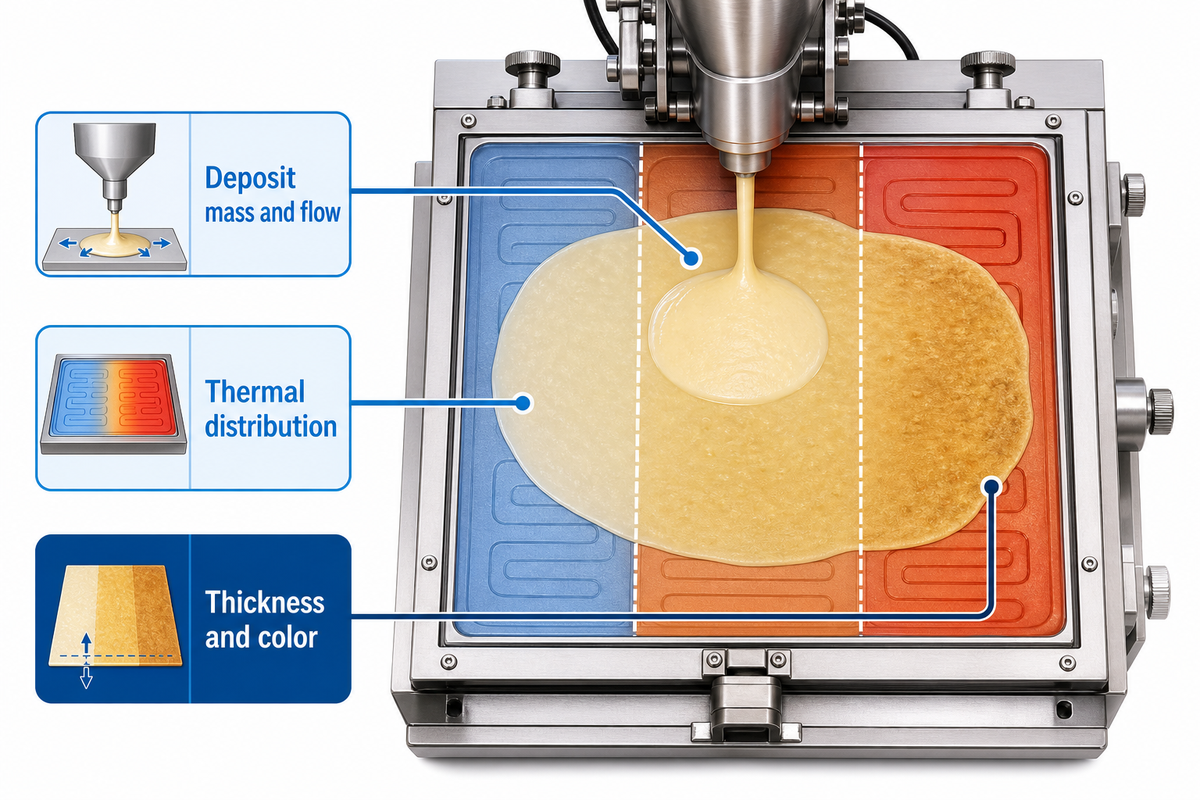
Quando a porção chega à área de moldagem, a geometria de espalhamento, as condições da superfície, o fechamento da chapa e a distribuição do calor determinam a lâmina. A espessura não depende apenas do ajuste da abertura. A massa e o fluxo da porção determinam quanto material é necessário para preencher essa abertura, enquanto a temperatura e o tempo de permanência determinam como a lâmina seca e se solta.
Um estudo publicado em 2025 sobre assamento industrial de waffles em lotes examinou as chapas de assamento e mediu a distribuição térmica, a espessura e a cor das lâminas. No estudo, a troca das chapas afetou a uniformidade da distribuição do calor e, respectivamente, a estabilidade da espessura e da cor. Esse é um ponto de partida útil para investigar problemas: duas zonas podem apresentar ajustes de temperatura semelhantes, mas transferir calor de maneiras diferentes, conforme o que há na superfície, o desgaste das chapas ou o que fica diretamente abaixo do sensor.
O artigo também apresenta dados de desempenho, mas eles não são ajustes padrão para máquinas. A espessura da lâmina, a cadência de produção, a composição da massa líquida e as temperaturas medidas correspondem à linha testada. O fornecedor deve realizar testes com a amostra do comprador e a fonte de energia prevista, considerando o diâmetro, a espessura da parede, a faixa de cor e o comportamento de soltura solicitados.
| Fonte | Contexto publicado | Uso seguro |
|---|---|---|
| Estudo de 2025 sobre chapas para wafer | A introdução do artigo cita 52–60% de água e cerca de 150–180 °C; o experimento testou 23 e 31 unidades/min de lâminas de wafer diante de uma faixa aceitável declarada de 2,8–3,2 mm | Mantenha as faixas citadas na introdução e a faixa aceitável separadas dos resultados medidos, que chegaram a 2,78–3,19 mm |
| Estudo experimental sobre waffles de 2017 | A introdução do artigo cita 140–180 °C e 110–180 segundos; um tratamento com farinha de arroz relatou 46,7% de aderência, com variação muito elevada (±50.7) | Evidência específica da formulação; não representa uma receita para rolinhos crocantes de ovo, uma cadência de produção do setor nem um limite de aceitação |
| Página de produto da UD | 330 unidades/min para UD05-3; a tabela compartilhada da família de produtos informa espessura de parede de 0,8–1,4 mm | Declarações atribuídas à própria empresa, mantendo o modelo e o escopo da família; verifique ambos em um teste acompanhado |
Janela de controle de 5 variáveis do assamento e enrolamento
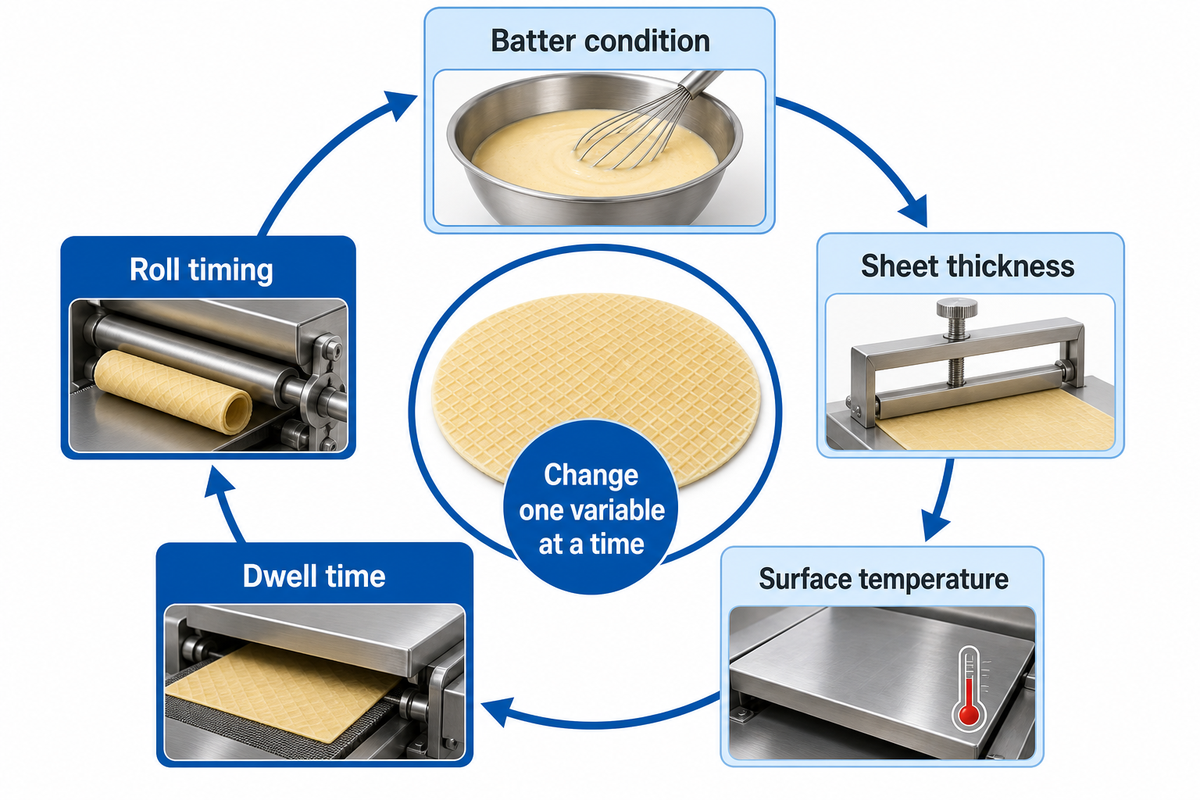
Uma configuração confiável considera 5 variáveis da máquina como uma única janela de controle. Como muitas vezes é preciso alterar uma variável para ajustar outra, os operadores devem mudar uma variável de cada vez e registrar o resultado.
| Variável | Se variar | Evidência a registrar |
|---|---|---|
| 1. Condição da massa líquida | O comportamento de deposição e soltura pode mudar | Lote, tempo desde o preparo, temperatura e massa da porção depositada |
| 2. Espessura da lâmina | A secagem, a flexibilidade, o diâmetro e a mordida mudam juntos | Espessura medida da lâmina ou parede em várias posições |
| 3. Temperatura da superfície | A cor e a remoção de água ficam desiguais | Leituras das zonas e observações da cor do produto |
| 4. Tempo de permanência | A lâmina pode sair macia demais ou quebradiça demais | Tempo real do ciclo sob carga contínua |
| 5. Tempo do enrolamento | A lâmina pode esfriar antes de ser moldada | Intervalo entre a soltura e o contato, e número de trincas |
Como produzir rolinhos crocantes de ovo bem moldados com automação?
Comece com uma receita padronizada e uma porção definida; depois, estabeleça a geometria da lâmina antes de buscar a velocidade máxima. Leve a linha a uma condição aquecida previamente definida, registre as 5 variáveis, avalie uma amostra coletada após um tempo determinado e ajuste uma variável de cada vez se o produto não atender às especificações.
A cor escura não indica que o teor de umidade seja adequado, e um rolinho estável ao sair da máquina pode perder a estabilidade depois de resfriar. Compare a primeira amostra com os valores acordados de diâmetro, emenda ou sobreposição, quebra e posição do recheio. Repita as medições após o período planejado de operação, em vez de basear os resultados em uma única amostra visualmente atraente. Condicione outra amostra pelo tempo acordado, registre os ajustes do dosador e do controle de temperatura e verifique se uma amostra dourada atinge a textura crocante especificada; quando as equipes produzirem rolinhos crocantes de ovo, avalie “crocante” com base em uma medição. Se o resultado mudar por causa do resfriamento ou da exposição ao ambiente, considere isso um achado dentro dos limites do processo: a janela da máquina pode estar estável, enquanto os processos de resfriamento ou embalagem podem estar instáveis.
A etapa após o assamento
A janela de 5 variáveis termina no enrolamento. As condições de resfriamento, a umidade relativa do ambiente, a absorção de umidade e a embalagem afetam a textura e o comportamento mecânico. Pesquisas publicadas sobre alimentos com baixo teor de umidade relacionam a textura e o comportamento mecânico do wafer ao teor de umidade. Isso deve ser documentado quando um teste for planejado para estimar a vida útil do produto embalado.
Transferência, recheio opcional, enrolamento e o gargalo oculto
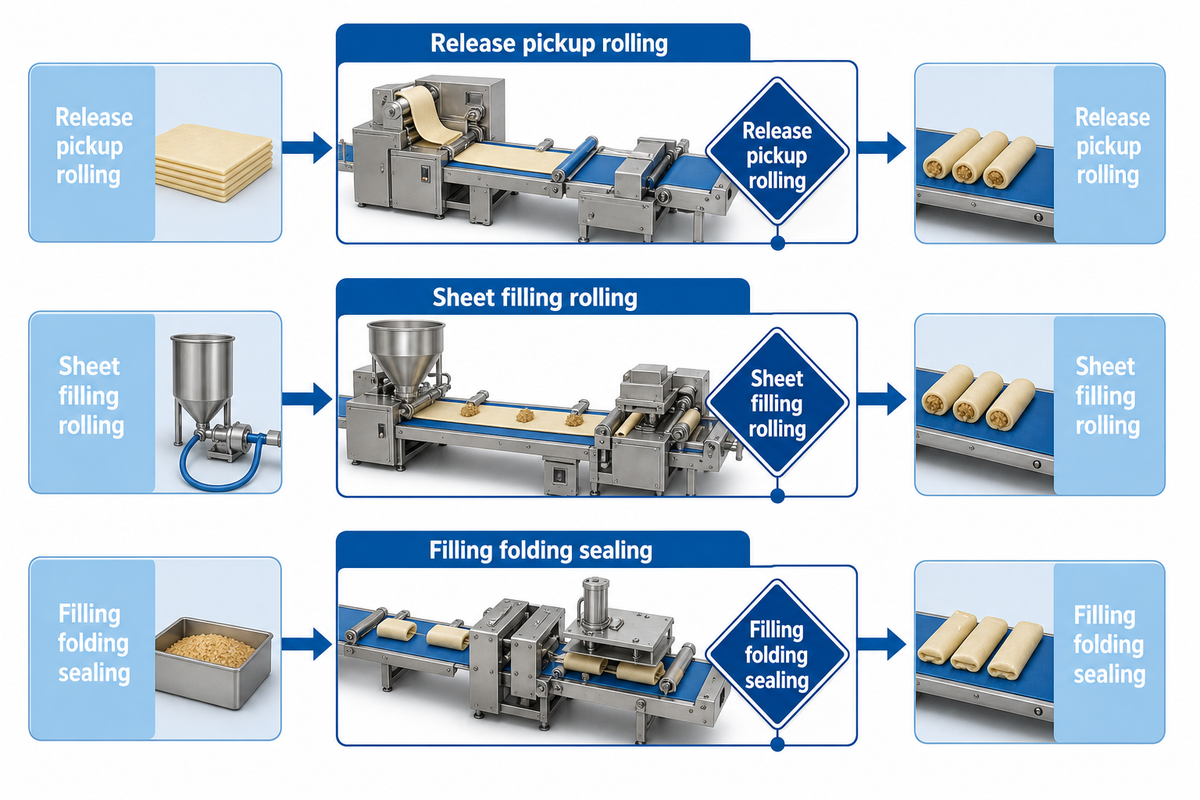
A lâmina fica mais vulnerável quando uma estação termina o trabalho e a estação seguinte ainda não começou. Em uma linha para wafer assado, uma coleta tardia pode causar resfriamento e trincas. Uma coleta antecipada ou irregular pode rasgar ou deformar a lâmina. A ferramenta de enrolamento precisa prender a lâmina e dar forma a ela sem arrastar a superfície, deixando o núcleo rebaixado ou deslocado.
| Categoria de máquina | Repasse técnico sensível | Consequência observada | Verificação durante o teste |
|---|---|---|---|
| Wafer assado com massa líquida | Soltura → coleta → enrolamento | Aderência, rasgos, resfriamento ou trincas | Filme o repasse técnico e conte os defeitos por estação |
| Rolinhos de wafer recheados | Chegada da lâmina → recheio → enrolamento | Núcleo descentralizado, vazamento ou rolinho frouxo | Corte uma amostra coletada após um tempo determinado e meça a posição do núcleo |
| Rolinhos recheados feitos com lâmina pronta | Recheio → dobra → selagem → enrolamento | Estiramento, rasgos, selagem inadequada ou variação de formato | Verifique a resistência da lâmina, a posição da porção, as dobras e a selagem |
O gargalo oculto depende da categoria da máquina. Mesmo com tempos de assamento mais rápidos, não há ganho se uma lâmina quente chegar ao enrolador fora da faixa de trabalho. O mesmo não se aplica a uma linha para lâminas prontas, sem soltura de uma lâmina assada, em que o recheio, o apoio para dobrar, a selagem ou a resistência à tração da massa podem limitar a produção.
O que muda nos rolinhos simples, recheados, em formato de palito e cauda de fênix?
Os rolinhos simples podem não ter recheio. Os recheados exigem controlar o tempo do dosador, a posição do núcleo e os vazamentos. Os palitos de wafer podem exigir mudanças no diâmetro do mandril e no comprimento de corte, enquanto os produtos em formato de cauda de fênix podem exigir outro percurso de moldagem. Avalie separadamente as opções de máquinas para rolinhos phoenix e envie ao fornecedor as dimensões desejadas, as condições do recheio, a espessura da parede e a textura necessária.
Por que a velocidade nominal ainda não é a produção boa liberada
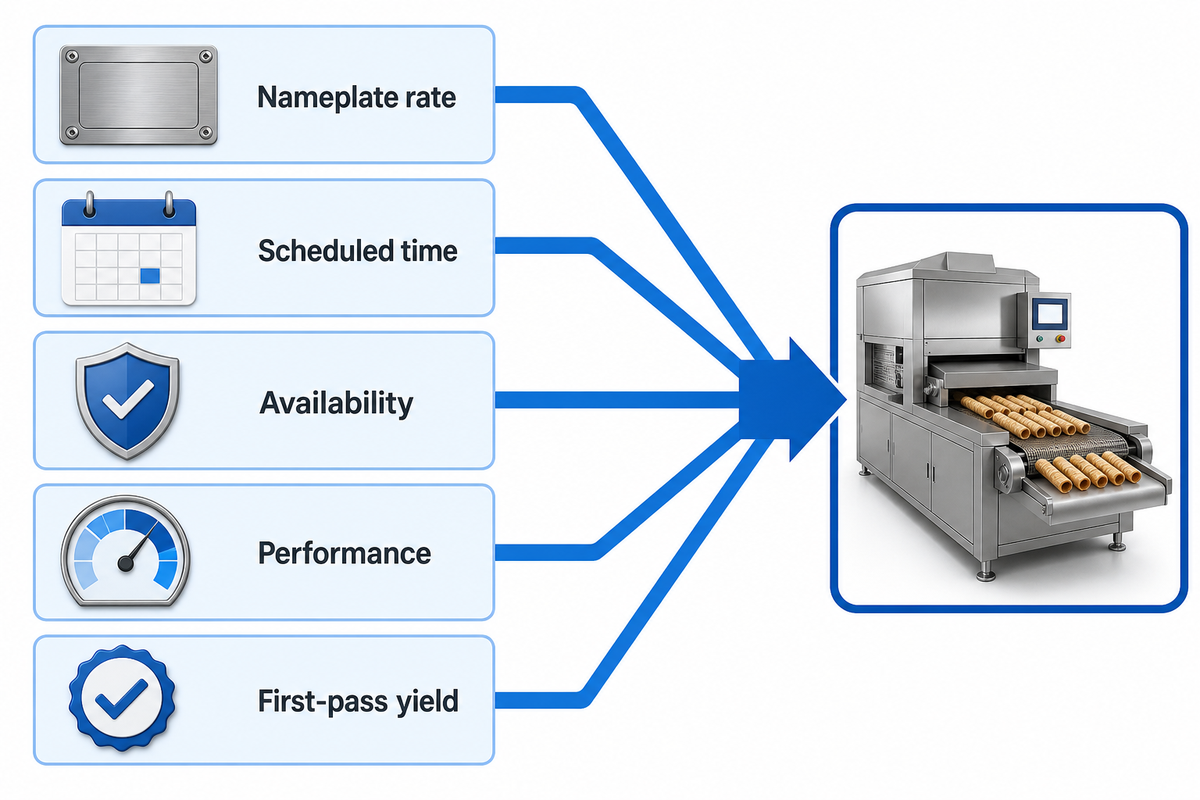
A velocidade nominal é uma referência válida. Nas condições ideais descritas, é razoável esperar que a máquina atinja essa velocidade. No entanto, ela não determina quantas unidades boas o comprador aprovará em uma operação de produção. Esse número depende da cadência de produção, da perda de velocidade durante a operação, das paradas e dos defeitos.
Produção boa liberada = cadência nominal × tempo programado × disponibilidade × desempenho × rendimento na primeira passagem.
A disponibilidade considera as paradas. O desempenho considera a operação mais lenta e as pequenas interrupções enquanto a máquina está tecnicamente em funcionamento. O rendimento na primeira passagem desconta as unidades que não atendem à especificação acordada sem retrabalho. O guia de extensão industrial da University of Tennessee trata disponibilidade, desempenho e qualidade como medidas distintas, evitando um erro comum em planilhas: ocultar a perda de velocidade dentro do tempo de funcionamento.
| Entrada | Exemplo | Onde o comprador obtém esse dado |
|---|---|---|
| Cadência nominal | 1.000 unidades/hora | Modelo cotado e especificação do produto |
| Tempo programado | 1 hora | Plano do teste piloto |
| Disponibilidade | 90% | Registro de paradas |
| Desempenho | 92% | Contagem real comparada à contagem ideal durante a operação |
| Rendimento na primeira passagem | 96% | Contagem de unidades aprovadas dividida pela contagem total |
| Estimativa da produção boa | 795 unidades | 1,000 × 1 × 0.90 × 0.92 × 0.96 |
Cada porcentagem nos exemplos anteriores é o resultado de um modelo. Substitua os valores por dados específicos do caso. Isso ajuda a equipe financeira a comparar o custo de mão de obra por 1.000 unidades boas e os rolinhos crocantes de ovo por hora; permite à gestão da fábrica avaliar a capacidade de produção em alto volume e a eficiência produtiva; e ajuda o setor de compras a verificar se a configuração cotada reduz os custos de mão de obra. Para dimensionar a linha com mais precisão, consulte o manual da UD sobre planejamento da capacidade de produção de máquinas para rolinhos crocantes de ovo.
Grade de diagnóstico de 7 sintomas e variáveis do processo
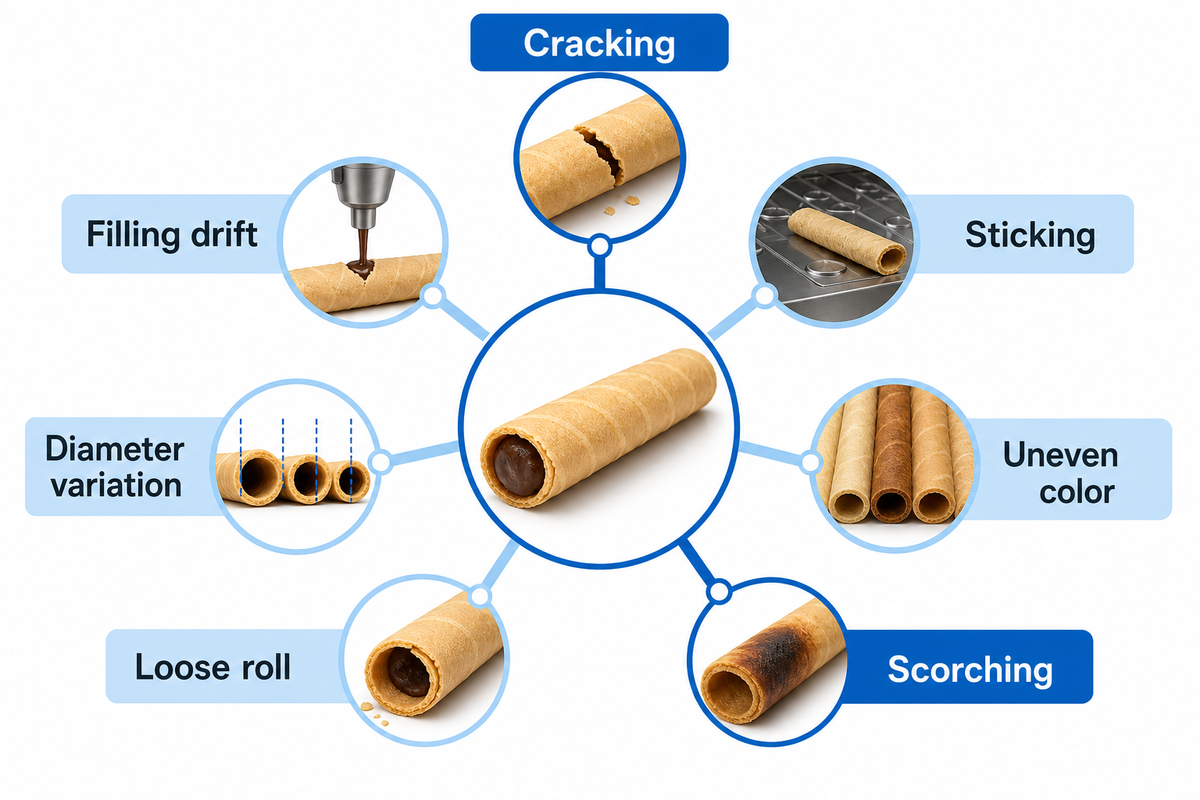
Cada observação desta seção é um sintoma, não uma explicação. A matriz de testes controlados a seguir indica por onde começar a investigação. Ela inclui várias variáveis porque diversos estudos independentes sugerem que a formulação, a distribuição do calor, o estado da superfície, a espessura e a umidade podem interagir.
| Sintoma | Verifique primeiro | Depois, isole | Registro |
|---|---|---|---|
| Trincas | Intervalo entre a soltura e o enrolamento e espessura da lâmina | Tempo de permanência, formulação, exposição ao resfriamento | Trincas por estação e tempo decorrido |
| Aderência | Limpeza da superfície e tempo de soltura | Formulação, desgaste, distribuição térmica | Posição da chapa e comportamento na retirada |
| Cor irregular | Leituras das zonas e condição da superfície | Espessura, porção depositada, tempo de permanência | Cor por chapa ou faixa |
| Queimaduras | Tempo de permanência e calor localizado | Massa da porção e retomada após parada | Defeitos antes e depois das interrupções |
| Rolinhos frouxos | Tempo de enrolamento e geometria da ferramenta | Flexibilidade da lâmina e posição do núcleo | Diâmetro e emenda após o resfriamento |
| Variação na posição do recheio | Tempo e quantidade da dosagem do recheio | Chegada da lâmina e viscosidade | Posição do núcleo em uma amostra cortada |
| Variação do diâmetro | Massa da porção, espessura e posição da ferramenta | Pulsação da alimentação e pressão de enrolamento | Sequência do diâmetro ao longo do tempo |
Quais são os erros comuns na produção de rolinhos crocantes de ovo?
O principal erro é mudar vários controles ao mesmo tempo. Se um operador aumentar a temperatura, reduzir a velocidade da linha, trocar o tipo de massa líquida e aumentar a pressão de enrolamento, a amostra seguinte pode melhorar, mas não será possível saber por quê. Para definir o defeito com medidas, mantenha constantes todos os requisitos, altere apenas um parâmetro e teste se a amostra foi processada corretamente. Um teste piloto da máquina de moldagem deve registrar a mudança isolada e o defeito observado.
Verifique se o defeito ocorre em uma única chapa, faixa, interrupção, lote ou intervalo de operação. Depois, aguarde o tempo acordado para avaliar a crocância. O resultado se torna um método definido e um teste repetível, em vez de uma suposição fundamentada em experiência.
Higienização, proteções e acesso para manutenção
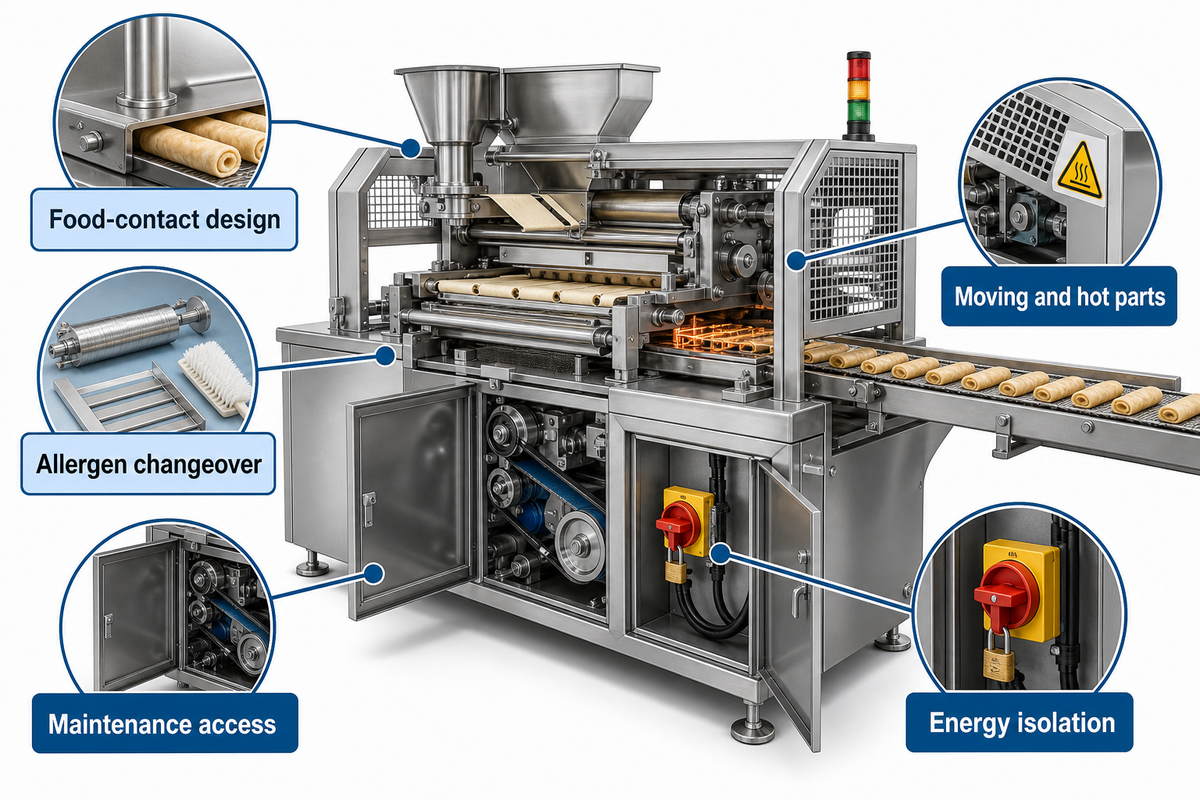
Embora seja uma expressão de marketing, “aço inoxidável” não é evidência de higiene ou segurança. Os compradores precisam saber quais superfícies entram em contato com alimentos, como os resíduos são removidos da máquina, como os operadores acessam os pontos de inspeção, quais perigos estão protegidos e como as fontes de energia são isoladas antes da limpeza ou manutenção.
| Área de risco | Evidência a solicitar | Por que essa distinção importa |
|---|---|---|
| Projeto das superfícies de contato com alimentos | Lista de superfícies de contato, declarações dos materiais, drenagem e sequência de limpeza | Uma construção fácil de limpar envolve mais do que a qualidade do material |
| Troca de produto com alérgenos | Procedimento de controle de resíduos, método de verificação, conciliação dos ingredientes e rótulos | Receitas com ovo, trigo, leite, castanhas ou recheios podem alterar o plano de controle |
| Peças móveis e quentes | Desenhos das proteções, funcionamento dos intertravamentos, sequência de acesso e controles para superfícies quentes | As proteções da máquina e a exposição ao calor são perigos distintos |
| Manutenção e desobstrução | Pontos de isolamento das energias elétrica, mecânica, pneumática, de gás e térmica | Uma tela de controle parada não comprova que a energia armazenada está sob controle |
| Acesso para manutenção | Mapa de lubrificação, peças removíveis, intervalos de inspeção e lista de peças de reposição | O acesso inadequado aumenta o tempo de parada e os riscos de higiene |
Para instalações e atividades nos Estados Unidos sujeitas à Parte 117, 21 CFR 117.40 exige que os equipamentos para alimentos possam ser projetados para limpeza e especifica requisitos para as superfícies de contato com alimentos. Separadamente, 21 CFR 117.135 trata de controles preventivos, que incluem a proteção contra contato cruzado com alérgenos e a rotulagem dos alimentos acabados. É preciso determinar a aplicabilidade e as isenções para cada instalação. Nenhuma dessas páginas certifica um modelo da UD.
A regra geral da OSHA sobre proteções de máquinas trata de perigos como pontos de operação, pontos de pinçamento e peças giratórias. Quando determinada operação está abrangida pelas regras para máquinas de panificação, a 29 CFR 1910.263 pode estabelecer disposições específicas para as máquinas. No entanto, é preciso verificar se elas se aplicam; isso não deve ser presumido. A norma da OSHA sobre energia perigosa geralmente se aplica à manutenção quando os trabalhadores podem se ferir devido à partida inesperada de equipamentos ou à liberação inesperada de energia armazenada. Ela também prevê uma exceção restrita para certas tarefas menores de manutenção realizadas durante a produção normal, quando o trabalho é rotineiro, repetitivo, parte integrante da produção e protegido por medidas alternativas eficazes. Uma parada de emergência ou da tela de controle não isola as fontes de energia; por isso, o profissional de segurança da fábrica deve classificar cada tarefa de limpeza, ajuste e manutenção.
Para planejar com foco em certificações, consulte também o guia da UD sobre certificações de segurança de alimentos para máquinas de snacks. Mantenha clara a distinção: um certificado, uma obrigação regulatória e um recurso de projeto higiênico da máquina são três formas diferentes de evidência.
Integração e requisitos de utilidades industriais ao redor da máquina
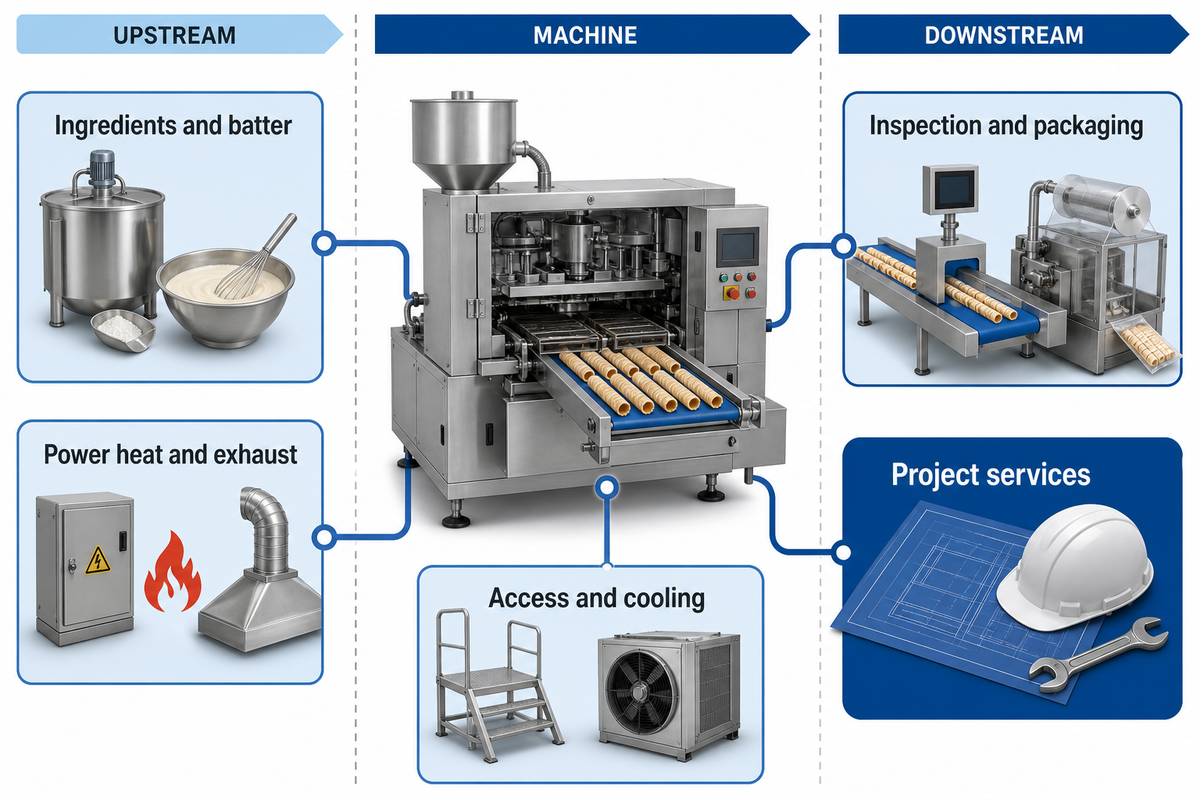
Mesmo uma proposta comercial precisa para a máquina principal pode resultar em um projeto incompleto para a fábrica. Defina os limites, desde o recebimento dos ingredientes até a embalagem do produto, e atribua todas as interfaces a fornecedores, compradores ou terceiros.
| Categoria da interface | Interfaces a definir | Responsável típico pela decisão |
|---|---|---|
| Ingredientes secos | Abastecimento, captação de pó, limpeza da área, segregação de alérgenos | Segurança e qualidade |
| Preparação da massa líquida | Mistura, armazenamento temporário, transferência, agitação, controle de nível | Produção e qualidade |
| Alimentação elétrica | Tensão, frequência, carga conectada, isolamento, controles | Engenharia |
| Sistema de aquecimento | Aquecimento a combustível ou elétrico, ar de combustão, exaustão, normas locais | Engenharia e segurança |
| Acesso à máquina | Espaço livre ao redor das proteções, sequência de limpeza, espaço para manutenção, drenagem | Segurança, higienização, manutenção |
| Resfriamento | Tempo de transporte, condições do ar, exposição à umidade | Produção e qualidade |
| Inspeção | Amostragem, tratamento de produtos rejeitados, conciliação de contagens | Qualidade |
| Embalagem | Cadência de entrada, acumulação, selagem, codificação, controle de rótulos | Embalagem e qualidade |
| Serviços do projeto | Layout, frete, instalação, comissionamento, treinamento, peças de reposição, aceitação | Compras e gestão do projeto |
Farinha seca e outros amidos, açúcar e ingredientes em pó merecem uma pergunta de triagem específica. A OSHA afirma que materiais combustíveis finamente divididos podem se tornar explosivos quando suspensos no ar em concentrações adequadas. Isso não significa que toda linha com massa líquida tenha risco de poeira combustível. Significa que, quando houver poeira seca, a equipe qualificada da fábrica deve avaliar o abastecimento a montante, a captação, a limpeza da área, as fontes de ignição e os dados de ensaios dos materiais.
A escolha da fonte de energia também depende da configuração. Não copie tensão, consumo de gás, exaustão ou resfriamento de outro modelo. Compare a proposta comercial com as utilidades industriais do local e as normas locais. Os guias da UD sobre como iniciar uma linha de produção de rolinhos crocantes de ovo e o que uma linha de produção de alimentos inclui oferecem um contexto mais amplo para o planejamento.
Pacote de evidências de operação acompanhada, definido pelo comprador
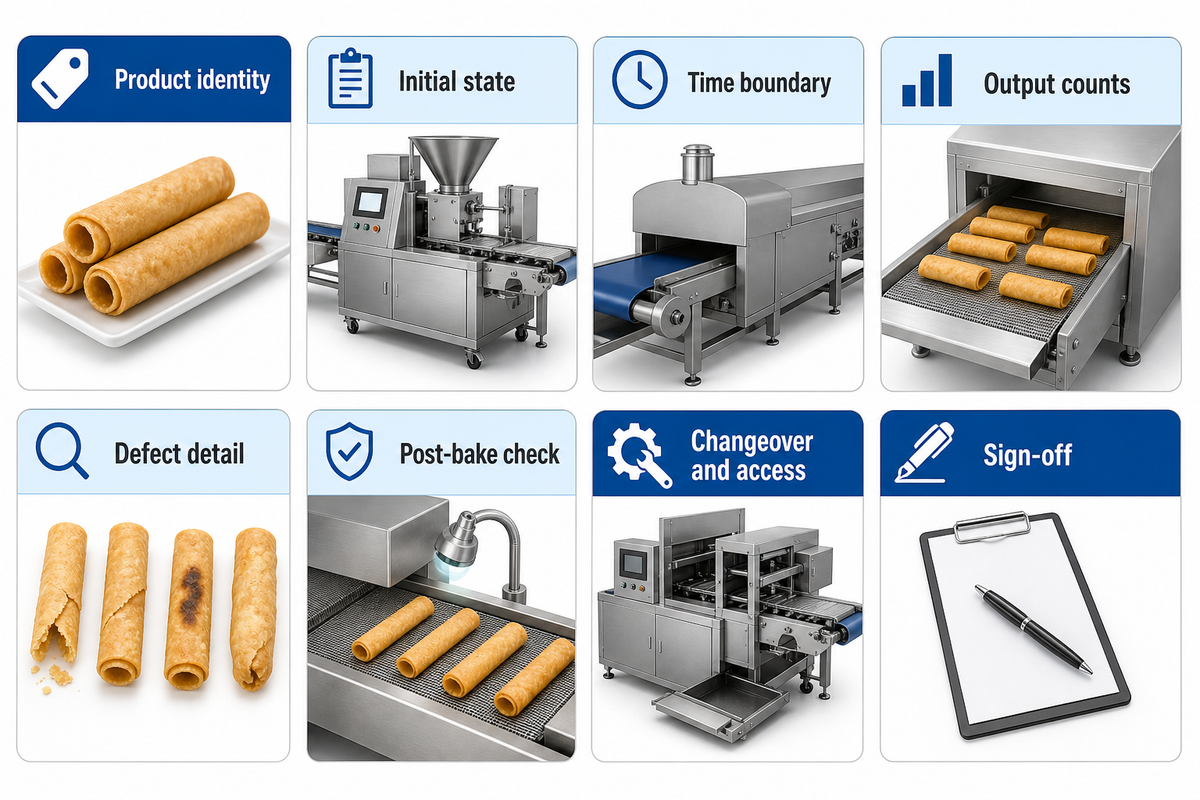
As demonstrações são mais úteis quando os critérios são definidos antes de pressionar o botão de partida. Comprador e fornecedor concordam sobre qual produto será processado, em que condição a máquina estará no início, quanto tempo durará a observação, quais paradas e defeitos serão contabilizados e quem assinará o registro. A IEC 62381:2024 trata da aceitação de sistemas de automação na indústria de processos. A publicação se concentra no acordo sobre responsabilidades e procedimentos que serão implementados em resposta aos requisitos especificados. Este artigo usa esse acordo como referência de planejamento, não como certificação da máquina para rolinhos crocantes de ovo. O resumo da BSI sobre aceitação de máquinas de embalagem também menciona métodos de ensaio e modelos de tempo e produção previamente acordados.
30 minutos é um período prático para triagem, mas isso não equivale à duração de uma aceitação em fábrica. Algumas normas especificam ensaios: por exemplo, o procedimento da Association of the Beverage Machinery Industry prevê um ensaio de 8 horas para a unidade principal e, para unidades autônomas, um ensaio de 8 horas com pelo menos 6 horas de operação. O procedimento dessa associação não estipula a duração do ensaio de uma máquina para rolinhos crocantes de ovo. Isso mostra que a duração, o tempo de parada, os contadores e o escopo precisam estar explícitos no contrato.
Defina também os critérios de amostragem. O manual de amostragem para aceitação do NIST descreve um plano como (n, c): tamanho da amostra e número de aceitação. Esse número deve se basear no risco do comprador e no risco do produtor, portanto não será atribuída nenhuma porcentagem arbitrária de rejeição. Mais importante: um teste bem-sucedido em uma única máquina não valida a letalidade, a higienização, o controle de alérgenos nem o controle do armazenamento. Esses aspectos exigem evidências separadas. O pacote a seguir ilustra os limites do que uma operação pode comprovar.
Pacote de evidências de operação acompanhada — defina estes campos antes do teste
| Campo | Registro | Decisão resguardada |
|---|---|---|
| Identificação do produto | Receita, lote, recheio, dimensões, textura desejada | Evita que uma amostra substituta sirva como comprovação da proposta comercial |
| Condição inicial | Partida a frio, partida com a máquina aquecida, duração do aquecimento, configurações | Distingue as perdas na partida da operação estável |
| Limites de tempo | Horário de início, horário de término, paradas programadas e não programadas | Permite auditar a disponibilidade |
| Contagem da produção | Total, aprovadas na primeira passagem, retrabalho, descarte | Distingue os ciclos da produção aprovada e liberada |
| Detalhes dos defeitos | Rachaduras, aderência, cor, diâmetro, emenda, posição do recheio | Indica qual estação precisa de ajustes |
| Verificação após o assamento | Tempo de resfriamento, condições do ambiente, teste com ou sem embalagem | Evita que a aparência na saída substitua a avaliação da textura final |
| Troca de produto e acesso | Troca de ferramentas, sequência de limpeza, pontos de isolamento, reinício | Expõe premissas sobre mão de obra, tempo de parada e segurança |
| Aprovação final | Pendências, responsáveis, prazo para correção, regra para novo teste | Transforma uma demonstração em um registro de compras |
Se as condições acordadas não permitirem processar a receita desejada, não considere verificada a velocidade informada no folheto. Mesmo que a operação de triagem seja bem-sucedida, a aceitação no local ou a aceitação em fábrica ainda pode não ter sido concluída. Uma amostra limpa não confirma a higienização, o controle de alérgenos, a letalidade nem o controle do armazenamento. Cada pendência deve estar vinculada a um desenho, registro, controle de perigos, ação corretiva ou novo teste, e não a uma declaração verbal informal.
Transforme o mecanismo em uma solicitação de máquina que possa ser testada
Para um projeto comercial de rolinhos crocantes de ovo na indústria de alimentos, envie à UD Machine sua amostra, receita ou descrição da massa líquida, dimensões desejadas, requisitos de recheio, meta de produção, utilidades industriais, local de instalação e condições para a operação acompanhada; informe separadamente as personalizações, o suporte técnico e o escopo turnkey. Assim, a equipe técnica poderá desenvolver uma configuração e uma comprovação, em vez de apresentar uma proposta comercial baseada em uma única cadência.
Solicite uma análise da configuraçãoPerguntas frequentes
Quanto custa uma máquina para rolinhos crocantes de ovo?
O preço depende da categoria da máquina, da meta de produção, da fonte de calor, do sistema de recheio, das ferramentas, do escopo das etapas a jusante, dos requisitos do destino, da instalação e dos testes de aceitação. Compare as propostas comerciais com base na mesma especificação de produto e calcule o custo por 1.000 unidades aprovadas. Um equipamento de baixo preço pode resultar em um projeto caro se o resfriamento, a exaustão, as proteções, as peças para troca de formato ou o comissionamento estiverem fora do escopo cotado. Peça a cada concorrente que identifique as exclusões, as premissas sobre peças de reposição, os custos de deslocamento para assistência, o backup do software e o produto usado para estabelecer a cadência proposta. Inclua o custo dos testes do produto, do frete, das instalações de utilidades, do tempo dos operadores, das peças sujeitas a desgaste programado e de qualquer novo teste decorrente do não cumprimento de um critério de aceitação. Em seguida, compare a produção aprovada esperada e os limites do projeto, e não apenas o preço de compra.
Máquinas para rolinhos crocantes de ovo são fáceis de operar?
A operação rotineira se torna simples depois que a receita, a condição de aquecimento, a dosagem, o método de inspeção e o procedimento de limpeza são definidos. Ainda assim, os operadores precisam de treinamento para identificar desvios, responder a alarmes e isolar as fontes de energia com segurança. Um bom repasse técnico também aborda reinícios controlados, amostragem de defeitos, verificações de higienização, faixas aprovadas de parâmetros e o momento em que o operador deve chamar a equipe de manutenção ou qualidade.
Há suporte pós-venda para máquinas industriais de rolinhos crocantes de ovo?
O escopo do suporte varia conforme o fornecedor e o contrato. Pergunte quem cuida das orientações de instalação, do comissionamento, do treinamento de operadores, do diagnóstico remoto de problemas, das peças de reposição, dos backups de software, do atendimento em garantia e da assistência no local em sua região. Inclua na proposta comercial os prazos de resposta, os serviços incluídos e cobrados e os idiomas atendidos, em vez de confiar apenas na expressão “suporte pós-venda”.
Uma máquina pode produzir rolinhos de wafer recheados e sem recheio?
Algumas plataformas oferecem equipamento opcional para recheio ou peças para troca de formato, mas a resposta depende do modelo e do produto. O recheio altera o momento da deposição, a posição do núcleo, o controle de vazamentos, a higienização e, às vezes, o resfriamento. Forneça as duas amostras ao fornecedor e peça uma troca de produto acompanhada antes de presumir que a mesma configuração pode produzir ambos os produtos na cadência proposta.
Quais serviços devem ser definidos na compra de máquinas para alimentos?
Defina a análise da aplicação, o layout e a confirmação das utilidades industriais, os testes com amostras, a documentação, as responsabilidades pelo frete, a instalação, o comissionamento, o treinamento, as peças de reposição, a garantia, o backup do software, o suporte remoto, a aceitação em fábrica, a aceitação no local e a responsabilidade pelas ações corretivas. O ponto principal não é quantos serviços aparecem no folheto, mas se cada serviço tem uma entrega definida, um responsável, um cronograma, um custo e um critério de aceitação.
Método e divulgação comercial
A UD Company foi fundada em 2003. Este documento diferencia as informações sobre produtos da UD fornecidas pela própria empresa de pesquisas independentes, regulamentos oficiais dos Estados Unidos, resumos de catálogos de normas e documentos antigos de patentes anteriores. Os dados dos modelos não são exemplos gerais de desempenho. Os links de compra direcionam ao site da UD Machine. Os requisitos finais da máquina, da segurança dos alimentos e da segurança no trabalho dependem necessariamente do produto, do destino, das instalações e da análise do contrato.
Referências e fontes
- Applied Sciences: estudo da distribuição térmica, espessura e cor em chapas de cocção de wafer
- Food Science & Nutrition: efeitos da formulação na aderência e liberação de waffles
- Estudo de alimentos com baixa umidade: teor de umidade e atividade de água em wafers
- 21 CFR 117.40, equipamentos e utensílios
- 21 CFR 117.135, controles preventivos
- OSHA 1910.212, proteções gerais de máquinas
- Interpretação da OSHA, proteções de máquinas para processamento de alimentos
- OSHA 1910.147, controle de energia perigosa
- OSHA 1910.263, equipamentos para panificação
- OSHA, visão geral sobre poeira combustível
- ISO 14159:2002, requisitos de higiene para máquinas
- EHEDG GL 8, princípios de projeto higiênico
- Fatores OEE, definições de disponibilidade, desempenho e qualidade
- Projeto higiênico de equipamentos para alimentos, revisão multissetorial
- NIST/SEMATECH, planos simples de amostragem para aceitação
- Association of the Beverage Machinery Industry, procedimento de aceitação específico do setor
- IEC 62381:2024, testes de aceitação em fábrica e no local
- US6254916B1, método e dispositivo para rolinhos de wafer comestíveis
- US3633517A, máquina automática para rolinhos crocantes de ovo com lâminas pré-preparadas