Entre em contato com a UDTECH Company

Linhas de produção de biscoitos e mini pães: da sequência do processo da massa à produção aprovada

Atualizado em setembro de 2026
As linhas de biscoitos e mini pães não seguem uma sequência universal de máquinas. São sistemas de produção cujas etapas dependem da família da massa, da geometria do produto, da sequência de moldagem, da necessidade de fermentação, do processo térmico, do comportamento durante o resfriamento e da definição de produto aprovado. Comparações úteis começam por esses fatos do processo, não pela velocidade de catálogo.
Neste guia, processo de fabricação de biscoitos, processo de produção de biscoitos e processo de fabricação de biscoitos em uma fábrica significam a transformação controlada de ingredientes verificados em produto aprovado e pronto para embalagem. Essas expressões descrevem uma sequência do processo; não identificam uma configuração universal de equipamentos.
A resposta curta
- Defina o produto e separe as sequências de biscoitos das de mini pães com fermento.
- Mapeie sete etapas pelo estado de entrada, estado de saída, medição e repasse técnico.
- Estabilize o estado da massa antes de alterar uma moldadora ou divisora.
- Separe tempo de parada, perda de velocidade de operação e rejeitos ao estimar a produção aprovada.
- Rastreie um defeito até a primeira estação que falhou, em vez de sua última localização visível.
- Especifique limpeza, troca de alérgeno, utilidades industriais, amostragem, estabilidade e evidências de reinício antes da aceitação.
Este é um guia educativo de planejamento industrial. Ele não duplica especificações de modelos, detalhes de propostas comerciais, prazos de entrega, termos de garantia ou módulos de conversão da página de soluções existente. Quando a sequência do processo educacional estiver definida, essa página é onde a sequência do processo se transforma em uma especificação de linha.
Separe as sequências de biscoitos e mini pães antes de comparar as linhas
Com esse limite comercial definido, a palavra “biscoito” ainda abrange vários produtos, e o uso regional torna o termo ainda menos preciso. Um biscuit americano de preparo rápido pode usar uma massa com fermentação química e desenvolvimento deliberadamente limitado. Biscoitos no estilo cookie podem ser laminados e cortados, moldados em rolo, cortados por fio, depositados, laminados em camadas ou formados por outro método específico do produto. Um mini pão geralmente pertence a uma sequência com fermento que pode incluir fermentação, divisão, boleamento, fermentação intermediária, moldagem, fermentação final e assamento ou cocção a vapor.
Referências profissionais de panificação da American Society of Baking e sua visão geral do processamento de pães sustentam essa separação de sequências. Elas são referências de processo, não receitas universais. A massa do produto, o sistema de gordura e açúcar, o recheio, o tratamento superficial, a textura final, a meta de vida útil e a denominação local do produto ainda controlam a sequência real.
Pergunta sobre a sequência do biscoito
- Qual família de moldagem se adapta à massa e à geometria?
- Quais evidências de assamento, resfriamento, umidade, cor e quebra definem a aceitação?
Pergunta sobre a sequência do mini pão
- Quais estados de desenvolvimento, divisão, boleamento, moldagem e fermentação são necessários?
- A sequência térmica final é assamento, cocção a vapor ou uma sequência específica do produto validada?
| Decisão sobre a sequência | Pergunta típica sobre biscoitos | Pergunta típica sobre mini pães | Evidências a registrar |
|---|---|---|---|
| Desenvolvimento da massa | O desenvolvimento deve ser limitado, controlado ou em camadas? | Qual estado de fermentação é necessário? | Revisão da receita, histórico de mistura, temperatura da massa, estado de descanso/fermentação |
| Moldagem | Laminação/corte, molde, deposição, corte por fio ou outro método? | Divisão, boleamento, moldagem, recheio ou laminação? | Peso unitário, geometria, orientação, condição da superfície |
| Condicionamento | O descanso, o relaxamento ou a laminação em camadas fazem parte da sequência? | É necessária fermentação intermediária ou final? | Base de tempo, condição ambiental, ponto final observável |
| Caminho térmico | Como o assamento, a remoção de umidade, a cor e a estrutura são controlados? | O produto é assado, cozido no vapor ou processado em etapas? | Identidade do produto/carga, tempo de residência, condições do processo, estado de saída |
Não pergunte se uma linha “consegue fabricar os dois” até que as duas fichas de sequência estejam completas. Compartilhar um misturador, transportador ou forno não prova que a linha completa, as peças de troca, o plano de higienização, os controles ou a base de produção aprovada possam ser transferidos. A definição do produto vem primeiro; a adequação do equipamento é a decisão comercial posterior.
Quando o projeto se limita à sequência com fermento, uma linha dedicada de produção de mini pães cozidos no vapor pode assumir o repasse comercial depois que os campos do produto e da aceitação estiverem completos.
O que deve constar na ficha de sequência do produto?
Dê a cada produto-alvo um identificador estável e uma fotografia ou desenho com dimensões. Acrescente revisão da receita, família de ingredientes e alérgenos, peso unitário alvo, espessura ou altura, tratamento superficial, recheio se utilizado, necessidade de fermentação, sequência térmica, ponto final de resfriamento, apresentação da embalagem e as medições que separam produtos aprovados, retrabalháveis e rejeitados.
Biscoitos simples e recheados com chocolate, por exemplo, podem compartilhar um nome de família e ainda assim mudar as necessidades de deposição, selagem, alérgenos, limpeza e aceitação. Se vários produtos compartilharem uma família, indique quais peças de troca, configurações, superfícies de contato ou etapas de limpeza deverão mudar.
Se um resumo de requisitos técnicos distinguir produtos doces de salgados ou citar o sabor como atributo de aceitação, registre a revisão da receita e o método sensorial, em vez de tratar qualquer um dos rótulos como configuração de linha. “Farinha” sozinha não é uma especificação de material; associe-a ao produto nomeado e ao registro do lote. Em uma sequência de corte, registre a condição da faca ou do cortador separadamente do estado da massa.
Depois, marque as incógnitas em vez de preenchê-las com suposições. Uma questão em aberto sobre o comportamento da massa ou o ponto final da fermentação pertence a um teste piloto controlado do produto. Uma questão em aberto sobre modelo, número de estações, área ocupada pela linha ou escopo comercial pertence à revisão posterior de configuração. Manter essas incógnitas visíveis é mais seguro do que permitir que um diagrama genérico de linha responda às duas.
Use o mapa da sequência em 7 etapas para controlar os repasses técnicos
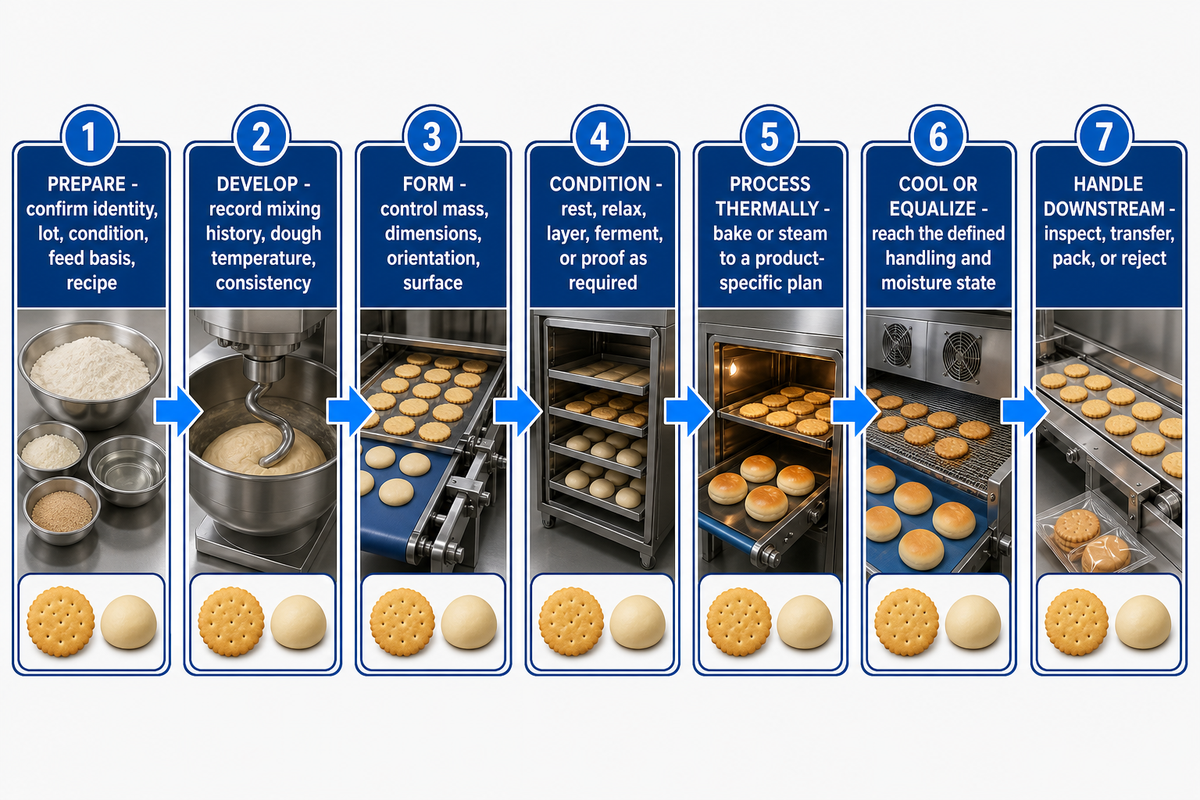
Quando as duas sequências de produto e suas incógnitas estiverem claras, uma lista de equipamentos informa o que está presente. Os mapas de processo mostram o que deve ser verdadeiro quando o material atravessa cada limite. O Mapa da sequência em sete etapas abaixo funciona para as duas famílias porque registra mudanças de estado em vez de impor o mesmo nome de máquina a cada sequência.
As evidências dessas etapas vêm de um estudo revisado por pares sobre o processo de biscoitos que fornece um exemplo delimitado de mistura, moldagem, relaxamento, assamento e resfriamento distintos; o mapa em sete etapas generaliza o método de repasse, não a receita nem as configurações desse estudo.
1. Preparar
Confirme a identidade do ingrediente, o lote, a condição, a base de alimentação e a revisão da receita.
Confirme a identidade do ingrediente, o lote, a condição, a base de alimentação e a revisão da receita.
2. Desenvolver
Registre o histórico de mistura, a temperatura da massa, a consistência e o estado de desenvolvimento pretendido.
Registre o histórico de mistura, a temperatura da massa, a consistência e o estado de desenvolvimento pretendido.
3. Moldar
Crie peso unitário, dimensões, orientação e condição da superfície controlados.
Crie peso unitário, dimensões, orientação e condição da superfície controlados.
4. Condicionar
Descanse, relaxe, faça camadas, fermente ou deixe fermentar somente onde a sequência do produto exigir.
Descanse, relaxe, faça camadas, fermente ou deixe fermentar somente onde a sequência do produto exigir.
5. Processar termicamente
Asse ou cozinhe no vapor sob um plano de controle específico para o produto e a carga.
Asse ou cozinhe no vapor sob um plano de controle específico para o produto e a carga.
6. Resfriar ou equalizar
Alcance um estado definido de manuseio, umidade, temperatura ou estrutura.
Alcance um estado definido de manuseio, umidade, temperatura ou estrutura.
7. Manusear a jusante
Inspecione, alinhe, transfira, embale ou rejeite sem apagar as evidências a montante.
Inspecione, alinhe, transfira, embale ou rejeite sem apagar as evidências a montante.
Para cada seta, escreva quatro campos: estado de entrada, estado de saída, método de medição e autoridade de retenção/liberação. “A massa entra na moldadora” é insuficiente. Registros úteis de repasse podem incluir revisão da receita, temperatura da massa em um ponto nomeado, tempo desde a mistura, continuidade da alimentação, método de amostragem do peso unitário e resposta exigida quando a janela definida não é atendida.
Este mapa também revela buffers ausentes. Se a etapa térmica parar, as unidades moldadas podem esperar sem mudar? Se a fermentação continuar enquanto a embalagem parar, qual produto se tornará não conforme primeiro? Se o resfriador descarregar mais rápido do que a embaladora aceita, onde o produto se acumulará, tocará outra superfície ou quebrará? Buffers não são capacidade livre; eles alteram tempo, estado, rastreabilidade e necessidades de limpeza.
Crie um registro de repasses, não uma lista de transportadores
Para cada limite, nomeie a estação de origem, a estação receptora, a transferência física, o estado normal do produto, o tempo de espera permitido, o ponto de inspeção, a resposta à parada, a autoridade de reinício e o responsável pelo registro. Acrescente uma pergunta de falha: se a estação receptora reduzir a velocidade ou parar, o que acontecerá com o produto já existente entre as duas estações? Isso revela se uma zona de acumulação preserva o produto ou apenas oculta a primeira restrição.
Durante um teste piloto, registre com marca de tempo a primeira falta de alimentação, bloqueio, transbordamento, falha, intervenção manual ou excursão do estado do produto. Compare essa marca com o registro de rejeição a jusante. Esse registro transforma um vídeo da linha em evidência: a equipe consegue ver onde o estado mudou primeiro, quanto tempo a mudança persistiu e se a estação seguinte se recuperou automaticamente ou exigiu um ajuste não documentado.
Estabilize o estado da massa antes de culpar a moldadora
Quando o peso unitário, a forma, a liberação ou a qualidade da superfície variam, a moldadora fica visível e é fácil de ajustar. Ela nem sempre é a primeira causa. Temperatura dos ingredientes, adição de água, energia de mistura, temperatura da massa, tempo de descanso, estado de fermentação, idade do lote, pressão de alimentação e retorno de aparas podem chegar à estação de moldagem como uma entrada alterada.
Para massa de biscoito ou uma bola de massa de mini pão, registre a observação real da superfície e da consistência; “lisa” deve estar vinculada a uma verificação acordada. Se um operador fizer a amostragem à mão, documente onde, quando e como essa amostra entra na decisão.
Um estudo revisado por pares sobre biscoitos semidoces separa mistura, laminação, relaxamento, corte ou moldagem e assamento em seu experimento definido. Um estudo separado sobre fermentação de pães mostra que o tempo de fermentação pode alterar vários atributos do produto acabado. Nenhum dos dois artigos fornece uma configuração universal de produção. Juntos, eles mostram por que o estado de entrada do produto deve ser registrado antes que um ajuste seja atribuído à máquina.
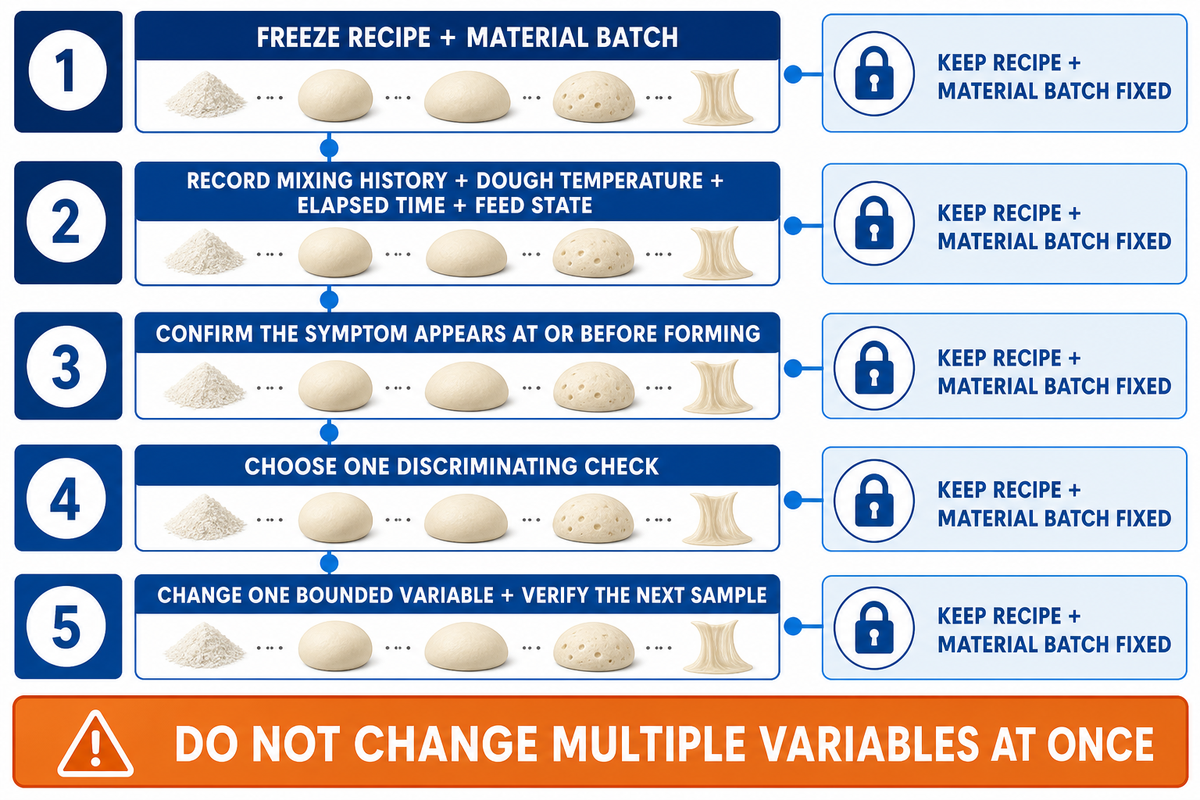
Sequência de diagnóstico com uma variável
- Congele a revisão da receita e identifique o lote de material.
- Registre o histórico de mistura, a temperatura da massa, o tempo decorrido e o estado de alimentação.
- Confirme se o sintoma aparece primeiro na estação de moldagem ou antes dela.
- Escolha uma verificação discriminante — peso unitário, espessura, liberação, estado de fermentação ou outra medida definida.
- Altere uma variável delimitada e verifique a próxima amostra nomeada.
As configurações da máquina ainda importam, mas cada configuração deve ser interpretável. Se várias variáveis a montante e de moldagem mudarem juntas, uma amostra melhor não dirá à equipe qual mudança importou nem se o resultado sobreviverá ao próximo lote.
Encontre o gargalo oculto por trás da capacidade nominal
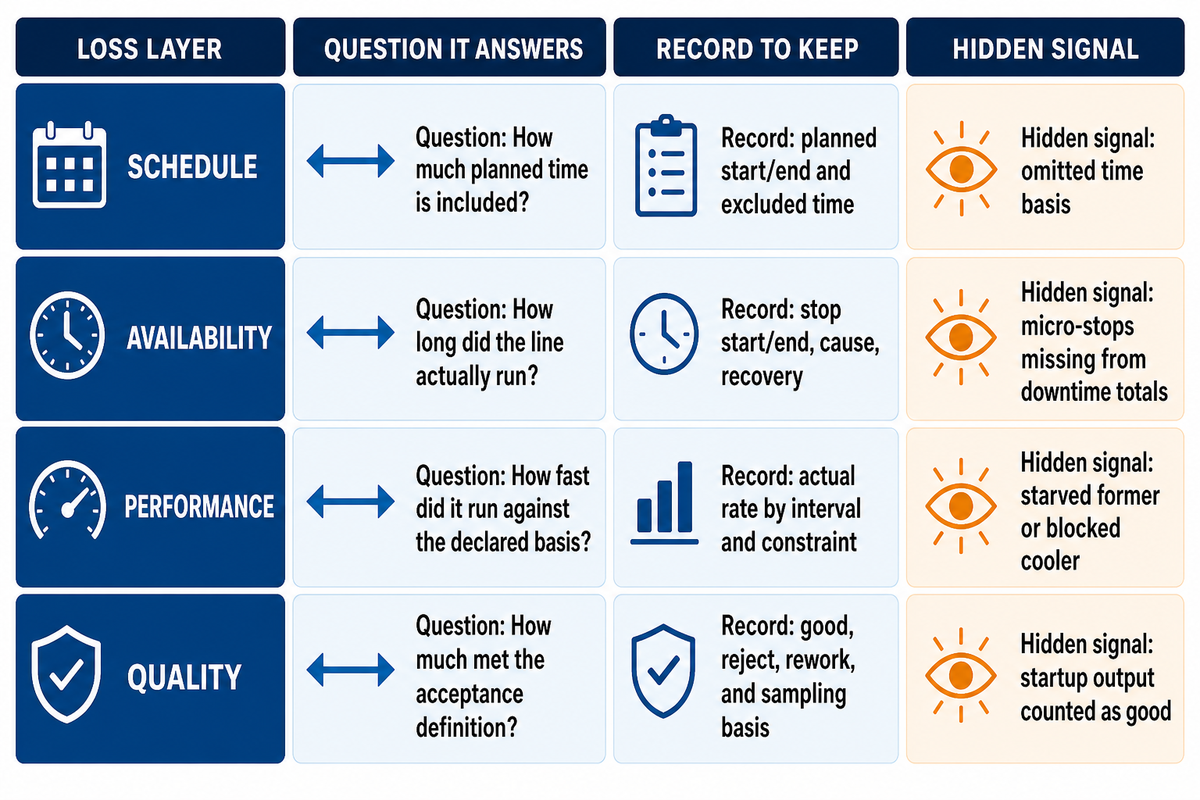
Depois que o estado da massa é controlado, os quilogramas por hora nominais ainda descrevem apenas uma cadência declarada sob uma base especificada. Os quilogramas aprovados por turno também dependem do tempo programado, da disponibilidade operacional, do desempenho de velocidade e da parcela da produção que passa na primeira inspeção acordada. Um caso de simulação de uma linha de biscoitos em condições reais de 2025 mostra por que o mix de produtos e a reconfiguração tornam os gargalos dependentes do cenário.
Use a verificação da base declarada de tempo, unidade e produto antes de comparar as cadências declaradas das linhas. Ela mantém a comparação de placa de identificação separada das evidências de produção aprovada desenvolvidas abaixo.
Um estudo sobre linha de croissants também relata disponibilidade, eficiência de desempenho e qualidade como medidas separadas. Essa separação importa: dez minutos parados e dez minutos operando lentamente são perdas diferentes, mesmo que produzam a mesma massa final.
Escada de quilogramas aprovados — exemplo hipotético de planejamento
100 kg/h × 8 h × 0.85 de disponibilidade operacional × 0.92 de desempenho de velocidade × 0.95 de rendimento na primeira passagem = 594,3 kg aprovados/turno
Cada entrada é ilustrativa. Isso não representa uma capacidade da UDTECH, um parâmetro do setor ou uma garantia de compra. Substitua as cinco entradas por um produto nomeado, uma base de cadência declarada, um registro de teste piloto medido e um método de aceitação acordado.
Conclusão principal
As linhas nominais não são sistemas de produção aprovada até que disponibilidade, desempenho de velocidade, qualidade, escopo do produto e janela de medição estejam todos definidos.
| Camada de perda | Pergunta | Registro | Sinal oculto típico |
|---|---|---|---|
| Programação | Quanto tempo foi atribuído? | Início/fim planejados e tempo excluído | Troca de produto contabilizada fora do teste piloto |
| Disponibilidade | Por quanto tempo a linha realmente operou? | Início/fim da parada, causa, recuperação | Microparadas ausentes nos totais de inatividade |
| Desempenho | Qual foi a velocidade em comparação com a base declarada? | Cadência real por intervalo e restrição | Moldadora sem alimentação ou resfriador bloqueado |
| Qualidade | Quanto atendeu à definição de aceitação? | Produto bom, rejeitado, retrabalhado e base de amostragem | Produção da partida contabilizada como boa |
Encontre a primeira falta de alimentação ou bloqueio recorrente, não apenas a máquina com a menor cadência de catálogo. A restrição ativa pode mudar quando a geometria da unidade, o mix de produtos, o programa de assamento, o tempo de resfriamento, o formato da embalagem ou a sequência de higienização mudam. Repita o mapa para os produtos e programas relevantes ao projeto.
Use registros por intervalo para separar operação lenta de tempo de parada
Os totais do turno não mostram se a linha perdeu produção em uma parada longa, dezenas de paradas curtas, operação sustentada abaixo da base declarada ou um período de rejeição elevado após o reinício. Divida o teste piloto em intervalos acordados e registre, para cada intervalo, o estado de operação, a cadência real, a primeira estação com restrição, a massa boa, a massa rejeitada e o principal código de parada ou perda de velocidade.
Escolha um intervalo que corresponda ao processo e à decisão; este guia não prescreve um valor universal. Ele só precisa ser curto o bastante para conectar uma mudança no estado do produto ao evento da linha que a precedeu. Quando a restrição ativa mudar, preserve os dois registros. Resolver uma estação pode revelar a próxima restrição sem aumentar a produção aprovada tanto quanto a melhoria isolada da máquina sugeria.
Trate assamento, fermentação, cocção a vapor e resfriamento como caminhos térmicos diferentes
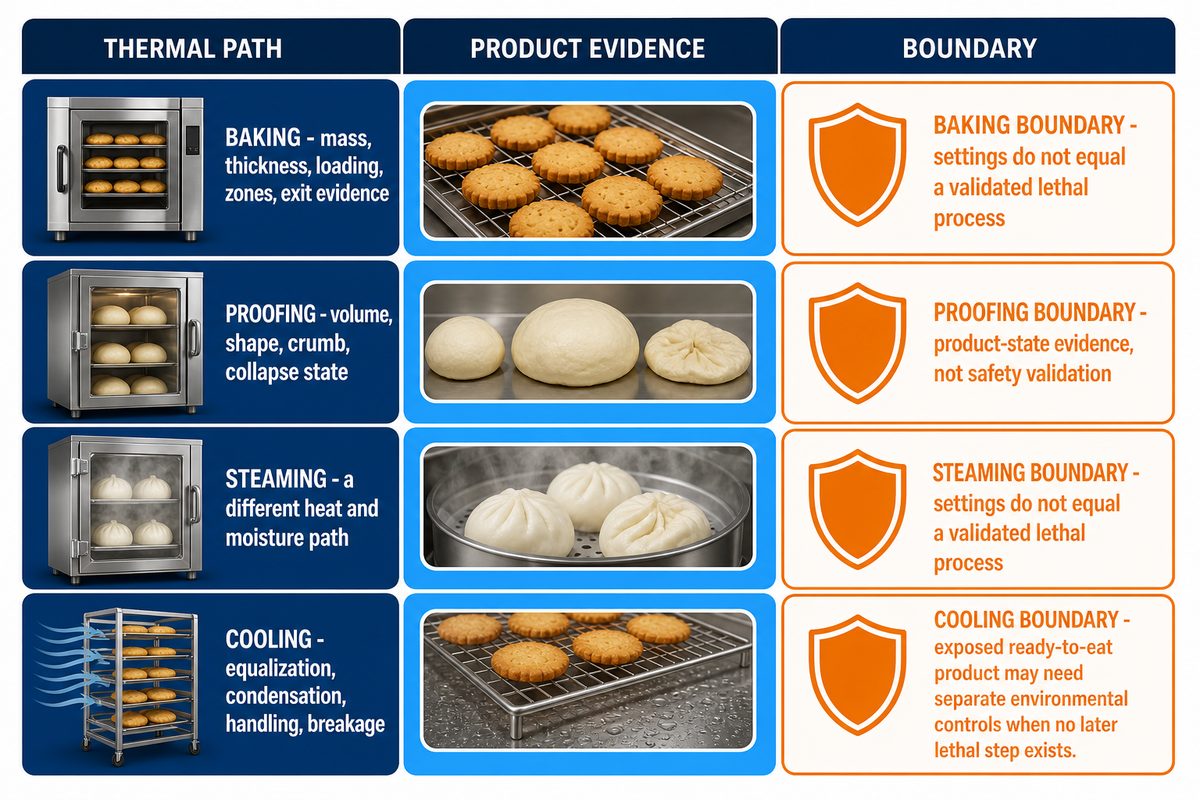
Tempo e temperatura, sozinhos, não especificam um processo. Massa, espessura, forma, estado inicial, padrão de carregamento, umidade, modo de transferência de calor, comportamento das zonas, distribuição do tempo de residência e resultado medido determinam o significado dos valores. Copiar um número de outro produto pode ser interessante como direção e inseguro na operação.
Para biscoitos, a medição pode combinar umidade na saída, distribuição de umidade, cor, espessura, textura, rachaduras após armazenamento e quebra depois do resfriamento. Um estudo de 2025 sobre rachaduras em biscoitos mede várias dessas respostas em conjunto. Suas configurações de micro-ondas e forno convencional pertencem somente ao produto de teste com baixo teor de gordura. A lição transferível é o conjunto de medições e a necessidade de observar a distribuição de umidade, não sua receita nem suas metas.
Para um mini pão com fermento, o estado de fermentação pode afetar volume, forma, estrutura do miolo e comportamento de colapso antes do início da etapa térmica. Assamento e cocção a vapor criam caminhos diferentes de calor e umidade. O resfriamento é outro estado do processo: a equalização insuficiente pode prejudicar embalagem, textura, controle de condensação, manuseio ou quebra.
Para uma sequência com carregamento em formas ou túnel, inclua a identidade da forma, a posição de carregamento e as evidências de zona ou residência. Descreva explicitamente o manuseio do produto quente e converta expressões de cor como “clara” ou “dourada” em um método de medição e limite acordados.
Limite de segurança dos alimentos
As configurações térmicas não são automaticamente processos letais validados. Validação, monitoramento, verificação e ação corretiva dependem do produto, da análise de perigos, da instalação e dos requisitos aplicáveis.
Para produtos prontos para consumo expostos após o assamento ou a cocção a vapor, a retirada das formas, o resfriamento, o fatiamento e a embalagem também podem exigir controles ambientais separados quando não houver tratamento letal posterior. Essa é uma responsabilidade de segurança dos alimentos do comprador e da instalação, não uma alegação sobre qualquer linha UDTECH.
Diagnostique defeitos com o registro da primeira estação que falhou
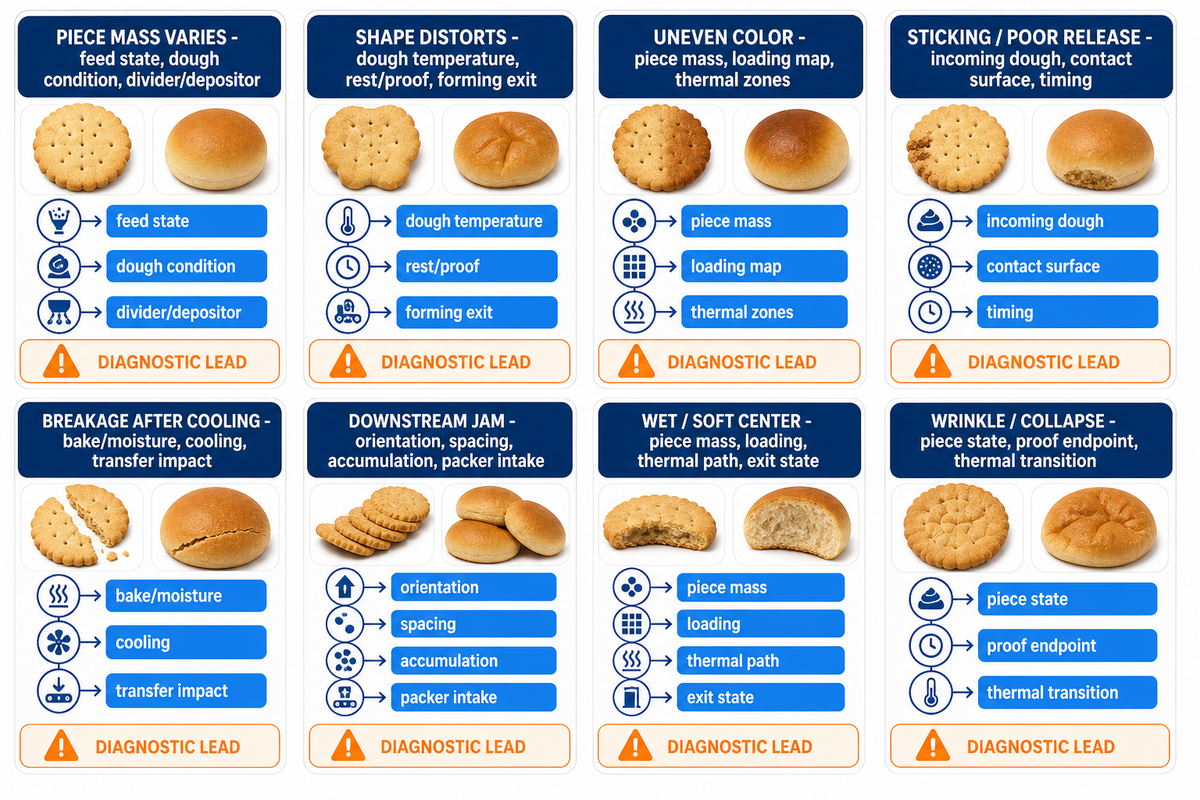
Os defeitos costumam ser nomeados onde se tornam óbvios. Biscoitos rachados podem ser percebidos na embalagem, embora o primeiro gradiente anormal de umidade tenha se desenvolvido no assamento ou no resfriamento. Pães enrugados podem ser percebidos após a cocção a vapor, embora o peso unitário, a moldagem ou o estado de fermentação já tenham mudado. O Registro da primeira estação que falhou documenta o primeiro estado anormal que as evidências conseguem sustentar.
Um exemplo delimitado é um estudo revisado por pares sobre rachaduras em biscoitos que mede a distribuição de umidade junto com o comportamento de rachadura e fratura; ele não estabelece limites universais de defeito.
Use a linguagem do operador como pista, não como mecanismo. “Caiu”, “grudou”, “escuro demais” e “quebrou na transferência” são observações úteis. Cada uma precisa de uma medição discriminante antes que a equipe altere uma variável de causa.
| Tipo de defeito | Primeiros pontos a inspecionar | Uma verificação discriminante | Não altere juntos |
|---|---|---|---|
| O peso unitário varia | Estado de alimentação, condição da massa, divisora/depositadora | Amostra temporizada de unidades consecutivas | Receita, pressão de alimentação e tempo de corte |
| A forma se deforma | Temperatura da massa, descanso/fermentação, saída da moldagem | Geometria em duas estações nomeadas | Condições de fermentação e geometria da moldagem |
| Cor irregular | Peso unitário, mapa de carregamento, zonas térmicas | Cor codificada por posição e amostra de massa | Formulação, carregamento e várias zonas |
| Aderência ou liberação deficiente | Estado da massa de entrada, superfície de contato, tempo de liberação | Padrão de resíduo/localização por ciclo | Tratamento superficial, massa e velocidade |
| Quebra após o resfriamento | Histórico de assamento/umidade, resfriamento, impacto da transferência | Quebra por tempo, localização e zona do produto | Perfil de assamento, resfriamento e altura de transferência |
| Congestionamento a jusante | Orientação, espaçamento, acumulação, entrada da embaladora | Marca de tempo do primeiro bloqueio/falta de alimentação | Velocidade a montante e receita da embaladora |
| Centro úmido ou macio | Peso unitário, carregamento, caminho térmico, estado de saída | Medição do centro e da borda codificada por posição | Massa, carregamento e várias zonas |
| Enrugamento ou colapso | Estado da unidade, ponto final de fermentação, transição térmica | Geometria pré e pós-processo por amostra | Formulação, fermentação e condições de vapor/assamento |
Linhas completas do registro contêm produto e lote, marca de tempo, sintoma, primeira estação anormal, controles estáveis, verificação realizada, resultado, uma alteração delimitada, amostra de verificação e disposição. Preserve os testes piloto que falharam. Eles evitam que o mesmo ajuste improdutivo vire folclore industrial.
Projete evidências de limpeza e troca de produto
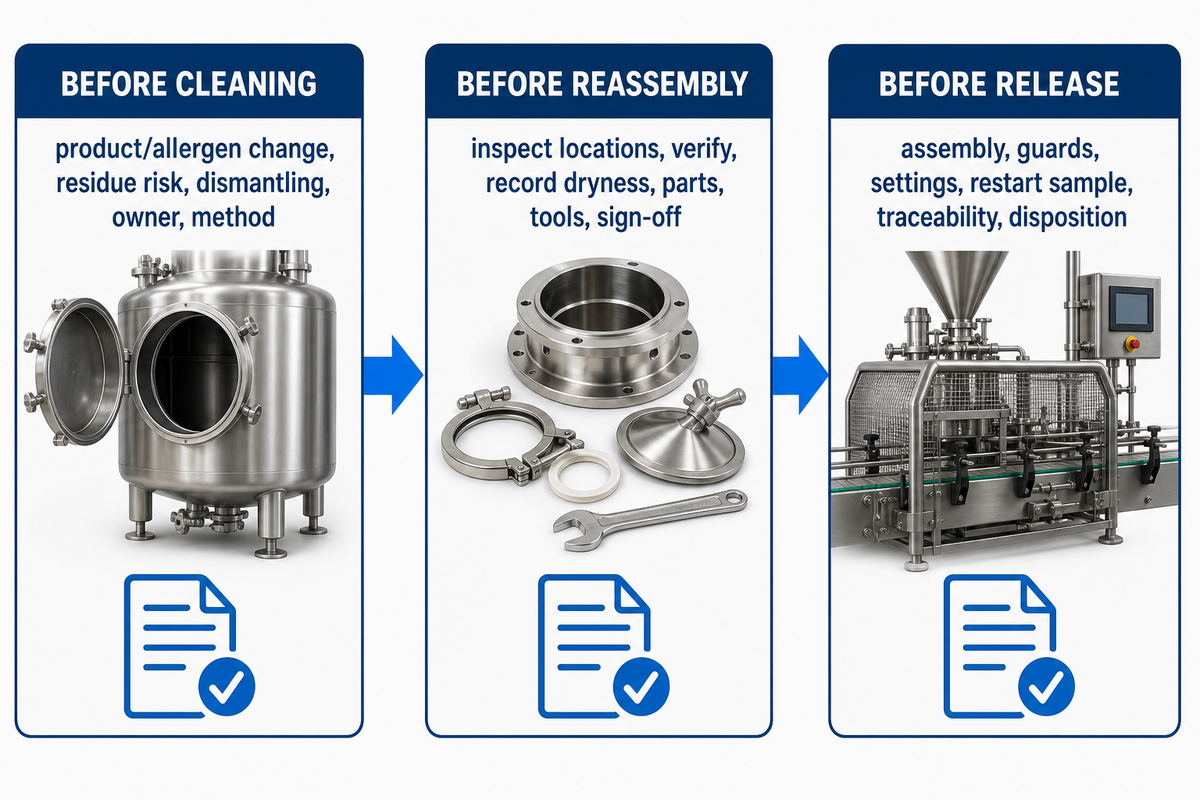
Depois que a primeira estação que falhou é identificada, a facilidade de limpeza começa com acesso, materiais, juntas, drenagem, desmontagem e espaço ao redor, mas não termina aí. A atual 21 CFR 117.40 exige que os equipamentos abrangidos possam ser adequadamente limpos e sejam instalados de modo a facilitar a limpeza e a manutenção do equipamento e das áreas adjacentes. Essa é uma obrigação de instalação e projeto do equipamento, não uma prova de certificação do fornecedor.
Separe três objetos de evidência. Primeiro, a área relevante pode ser alcançada, desmontada quando necessário, limpa, inspecionada, seca, remontada e liberada? Segundo, quando os produtos têm perfis de alérgenos diferentes, o procedimento de troca abrange cada etapa compartilhada e verifica o resultado pretendido? Terceiro, para um produto pronto para consumo exposto após a etapa térmica, quais controles de higienização e ambientais protegem a zona de retirada das formas, resfriamento, manuseio e embalagem?
Uma carta oficial de advertência da FDA a uma instalação de pães ilustra por que essas perguntas permanecem separadas: ela trata o contato cruzado de alérgenos em equipamentos compartilhados e o manuseio exposto de produtos prontos para consumo após o assamento como perigos distintos. É um exemplo de fiscalização específico da instalação, não uma evidência sobre a UDTECH ou outra fábrica.
Antes da limpeza
Registre a troca de produto/alérgeno, o risco de resíduos, o limite de desmontagem, as pessoas responsáveis, o método e os componentes protegidos.
Registre a troca de produto/alérgeno, o risco de resíduos, o limite de desmontagem, as pessoas responsáveis, o método e os componentes protegidos.
Antes da remontagem
Inspecione os locais nomeados, use o método de verificação acordado, registre exceções, secura, peças, ferramentas e aprovação.
Inspecione os locais nomeados, use o método de verificação acordado, registre exceções, secura, peças, ferramentas e aprovação.
Antes da liberação
Verifique a montagem, as proteções, as configurações, a primeira amostra do reinício, a rastreabilidade e a disposição da produção inicial.
Verifique a montagem, as proteções, as configurações, a primeira amostra do reinício, a rastreabilidade e a disposição da produção inicial.
Execute a troca de produto como um evento de produção medido
Inicie o relógio em um estado de linha acordado, não na primeira ação de limpeza visível. Registre a remoção do produto, a desmontagem, a limpeza, a verificação, a secagem, a remontagem, a configuração, a produção inicial, a primeira amostra aprovada e a liberação final. Se um produto ou família de alérgenos mudar, identifique cada ponto compartilhado de contato ou exposição abrangido pelo procedimento. Uma duração de limpeza sem seu limite não é comparável.
O registro de reinício deve mostrar as configurações restauradas, as peças contabilizadas, as proteções e os controles verificados, a disposição do material inicial, os resultados da verificação e a pessoa autorizada a liberar o produto. Um reinício mais rápido não é uma melhoria se transferir o risco de resíduos, montagem ou primeira unidade para a produção. Tempo e evidência devem caminhar juntos.
Mantenha o teste piloto flexível e depois congele as interfaces antes da aceitação
Depois de definir as evidências de limpeza e reinício, o trabalho inicial com produto e processo ainda pode se beneficiar da flexibilidade. A instalação piloto de processamento de alimentos da Virginia Tech descreve equipamentos móveis, utilidades suspensas e espaço flexível para avaliar novos processos e linhas. Isso é uma contraprova útil à ideia de que todos os detalhes precisam ser fixados antes do início da exploração, e não uma especificação de utilidades para uma linha comercial.
A fronteira muda antes de um teste de aceitação comercial. Nesse ponto, interfaces indefinidas podem tornar impossível reproduzir uma demonstração no local. Congele o produto testado, o envelope utilizável do equipamento, a rota de acesso, as folgas para serviço e manutenção, o padrão e a qualidade das utilidades, a necessidade de drenagem ou exaustão, as condições ambientais, o protocolo de controle, a cadência de produção a montante, a regra de buffer, a entrada a jusante e quem fornece cada conexão.
Ficha de interfaces em duas etapas
Etapa exploratória: documente as premissas, os limites seguros, as conexões temporárias, os equipamentos móveis e o que permanece em aberto.
Etapa de aceitação: congele os pontos de conexão, as condições das utilidades, a revisão do layout, o acesso, os controles, a lógica do buffer, as cadências adjacentes, os pontos de medição e a autoridade para exceções.
Um retângulo da planta baixa não é suficiente. A altura das portas, o raio de giro, as condições do piso e dos apoios, o acesso aos painéis, as folgas para limpeza, os trajetos dos operadores, o fluxo de ingredientes e embalagens, a rota de resíduos e a posição da exaustão ou drenagem podem determinar que o envelope prático seja menor que a área desenhada. A mesma ficha deve indicar quais valores são fornecidos pelo fornecedor, pelo comprador ou verificados em conjunto.
Associe a escala de quilogramas aceitos às evidências de estabilidade e amostragem
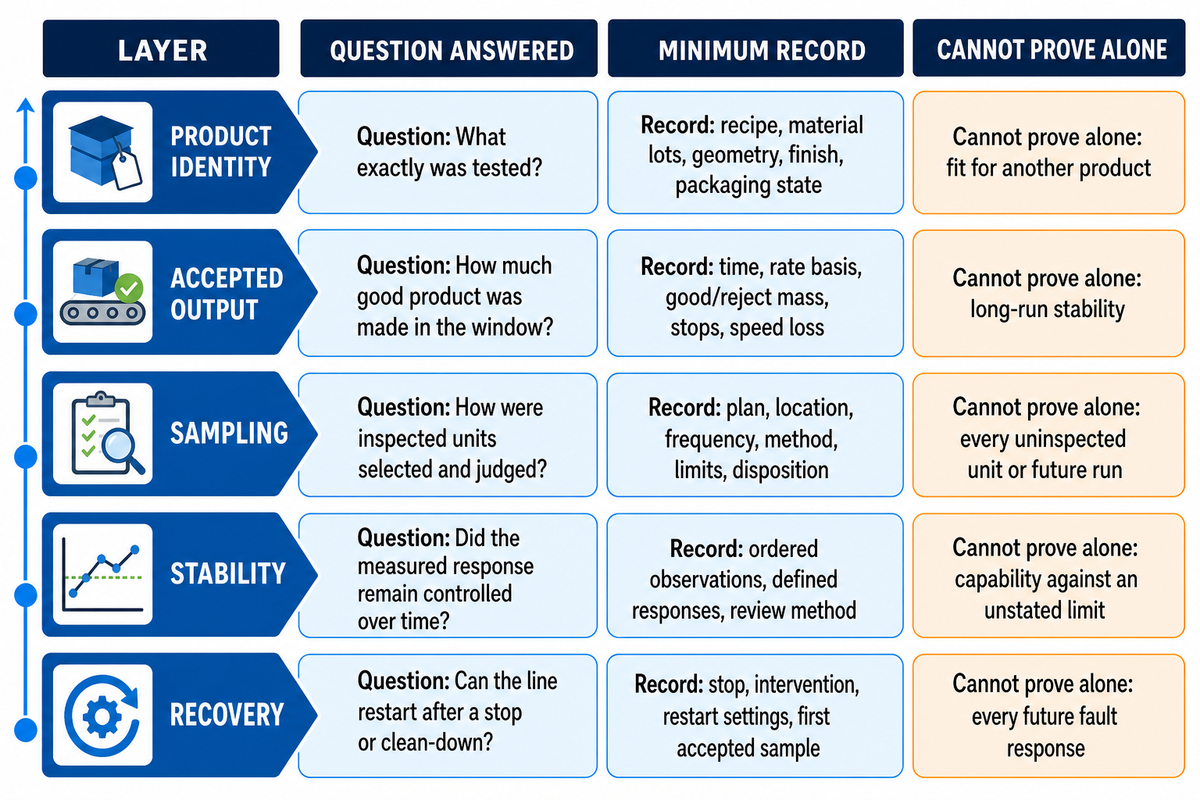
Com as interfaces do local congeladas, um teste piloto só é repetível quando a base de evidências é acordada antes da operação. Defina o produto, a receita e a revisão dos materiais, a janela programada, o tempo excluído, a base declarada da cadência, os intervalos reais de operação, a perda de velocidade, a produção boa e rejeitada, os códigos de parada, os locais de amostragem, os métodos, os limites, a troca de produto, o reinício e as exceções assinadas. Não deixe que os cinco minutos mais atraentes substituam o teste.
O cálculo de quilogramas aceitos responde a uma pergunta: quanto da produção medida atendeu a uma base definida de aceitação de primeira passagem durante a janela informada? Por si só, ele não comprova que o processo permaneça estável ao longo do tempo. A orientação do NIST sobre estabilidade de processos separa estabilidade de um resultado pontual. O exemplo de contagem de amostras não é uma regra universal de aceitação para linhas de alimentos; comprador e fornecedor ainda precisam de um plano específico para a situação.
A amostragem de aceitação responde a outra pergunta: se as evidências amostradas sustentam uma decisão sobre o lote no sistema escolhido. A visão geral pública da ISO 28590 apresenta vários sistemas de amostragem por atributos e enfatiza a seleção do sistema de inspeção adequado. Ela não autoriza um tamanho de amostra, limite de rendimento ou duração de aceitação em fábrica universal para essas linhas.
| Camada de aceitação | Pergunta respondida | Registro mínimo | O que ela não pode comprovar sozinha |
|---|---|---|---|
| Identidade do produto | O que exatamente foi testado? | Receita, lotes de materiais, geometria, acabamento, estado da embalagem | Adequação para outro produto |
| Produção aceita | Quanto produto bom foi produzido na janela? | Tempo, base da cadência, massa boa/rejeitada, paradas, perda de velocidade | Estabilidade em operação prolongada |
| Amostragem | Como as unidades inspecionadas foram selecionadas e avaliadas? | Plano, local, frequência, método, limites, destinação | Cada unidade não inspecionada ou operação futura |
| Estabilidade | A resposta medida permaneceu sob controle ao longo do tempo? | Observações ordenadas, respostas definidas, método de análise | Capacidade em relação a um limite não declarado |
| Recuperação | A linha consegue reiniciar após uma parada ou limpeza completa? | Parada, intervenção, configurações de reinício, primeira amostra aceita | Cada resposta a falhas futuras |
Uma solicitação sólida de proposta comercial é, portanto, uma solicitação de evidências, e não apenas de uma cadência-alvo. Anexe as duas fichas de sequência do processo, os produtos-alvo, o mix esperado, as definições de aceitação, os métodos de medição planejados, a ficha de interfaces do local, as famílias de troca de produto e as questões em aberto. Esse pacote permite iniciar a discussão comercial sem obrigar o blog a funcionar como uma especificação de modelo.
Defina a decisão de não aceitação antes do teste
As evidências de aceitação só são úteis se a equipe souber o que acontece quando estão incompletas. Defina quais registros ausentes pausam o teste, quais desvios podem ser retestados, quem pode aprovar uma exceção e quais mudanças exigem uma nova linha de base. Mantenha falha do produto, falha do equipamento, falha da interface do local, falha de medição e falha de documentação como destinações separadas.
Um resultado de não aceitação não significa necessariamente uma rejeição final do projeto. Ele pode ser uma declaração precisa de que as evidências testadas ainda não sustentam a liberação. A próxima ação pode ser um método de medição corrigido, um teste piloto de reformulação do produto, um reparo da interface, uma repetição controlada ou uma redefinição do escopo comercial. Essa clareza é mais valiosa que uma demonstração aprovada porque a pergunta de aceitação nunca foi registrada.
Perguntas frequentes
Qual é a diferença entre um biscoito e um mini pão na produção industrial?
Uma linha de biscoitos pode usar massa fermentada quimicamente ou específica para o produto e moldá-la por laminação, corte, moldagem, deposição ou corte por arame antes do assamento e do resfriamento. Um mini pão normalmente usa desenvolvimento de levedura, divisão, boleamento ou moldagem, fermentação final e depois assamento ou cozimento a vapor. A definição do produto, a geometria, o recheio, o tratamento superficial, a textura final e o estado da embalagem, e não apenas o rótulo, determinam as etapas reais.
Como um biscoito é fabricado em uma linha industrial?
Uma sequência típica verifica os ingredientes e a revisão da receita, mistura a massa, condiciona-a conforme necessário, molda unidades controladas, assa-as, resfria-as ou equaliza sua temperatura, inspeciona a produção e transfere o produto aceito para a embalagem. As etapas de moldagem e condicionamento variam conforme a família de biscoitos. Registre o estado de entrada, o estado de saída, o método de medição e a resposta à parada em cada repasse técnico. Isso torna o processo rastreável sem presumir que biscoitos laminados e cortados, moldados em rolos, depositados e cortados por arame usem uma sequência universal de máquinas.
Como encontrar o gargalo real em uma linha de biscoitos ou mini pães?
Registre quando cada estação está sem alimentação, operando, desacelerada, bloqueada ou produzindo unidades rejeitadas. Identifique a primeira restrição recorrente sob o produto e o programa testados. Ela pode mudar conforme a geometria, o programa de fermentação ou assamento, o tempo de resfriamento, o formato da embalagem ou a troca de produto, portanto a menor cadência nominal não identifica automaticamente o gargalo real.
Como um teste em fábrica deve medir a produção aceita?
Defina o produto, a receita e a revisão dos materiais, a janela de tempo, a base declarada da cadência, o tempo de operação, o desempenho real da velocidade, a massa boa e rejeitada, os códigos de parada, os locais de amostragem, os métodos, os limites e o tratamento da produção de partida antes do teste. Relate os quilogramas aceitos com esses campos, em vez de mostrar apenas a velocidade máxima.
Acrescente observações ordenadas que possam ser analisadas quanto à estabilidade e documente a recuperação após uma parada escolhida, um evento de limpeza ou uma troca de produto. Indique também quem registra cada valor, quem pode classificar uma exceção e se a produção de partida, o retrabalho e a produção retestada ficam fora do total de primeira passagem. Comprador e fornecedor devem acordar a duração, o sistema de amostragem, os limites e a autoridade para exceções; este guia não prescreve valores universais.
Quanto custa uma fábrica de biscoitos?
Não é responsável indicar um único custo sem definir o escopo do produto, a base de capacidade, a sequência do processo, o limite de automação, o sistema térmico, o repasse para a embalagem, as obras no edifício, as utilidades industriais, o destino e o escopo de aceitação. Prepare primeiro essas informações para que o fornecedor possa separar equipamentos, integração, obras no local, módulos opcionais e premissas em aberto em uma proposta comercial específica para o projeto.
Referências e fontes
- American Society of Baking: Biscoitos: referência representativa de processo para famílias de biscoitos.
- American Society of Baking: Processamento de pães: rota representativa para pães e mini pães fermentados com levedura.
- Estudo revisado por pares sobre biscoitos semidoces: evidências delimitadas sobre etapas e massa.
- Estudo de simulação de linha de biscoitos de 2025: balanceamento da linha e gargalos dependentes do mix de produtos.
- Estudo de eficácia de linha de croissants: fatores separados de disponibilidade, desempenho e qualidade.
- Estudo de verificação de biscoitos de 2025: exemplo de múltiplas medições específicas do produto.
- 21 CFR 117.40: regra vigente dos Estados Unidos sobre equipamentos e facilidade de limpeza.
- Carta de advertência da FDA de 2023 sobre instalação de mini pães: exemplo específico de instalação sobre alérgenos e perigos após o assamento.
- NIST: Avaliação da estabilidade do processo: limite de estabilidade para evidências de produção.
- Visão geral pública da ISO 28590: seleção do sistema de amostragem de aceitação.
- Revisão de digitalização de padarias de 2025: oportunidades de monitoramento e restrições à adoção.
Nota editorial e de evidências: Este guia combina regulamentos públicos atuais, referências profissionais de panificação, estudos revisados por pares, análise adversarial independente e estruturas transparentes de planejamento. Os valores específicos do produto permanecem vinculados às condições de sua fonte. Nenhuma fonte pública analisada para este artigo estabeleceu capacidade da UDTECH, valor de economia, certificação, resultado de cliente, titularidade de patente ou configuração universal de processo; nada disso é reivindicado aqui.